 Español




Una carcasa gris regresa del proceso de acabado. La esquina luce casi negra, la superficie fresada se ha decolorado y una hilera de pequeñas hendiduras rodea uno de los salientes. Hemos visto planos que describen estos tres problemas como un anodizado irregular, aunque cada uno apunta a una causa diferente. Las páginas siguientes analizan estas pistas desde la fundición y el molde hasta el mecanizado, el pretratamiento y la inspección. Al final, un ingeniero debería saber qué parámetros se pueden modificar y cuándo la solución más acertada es especificar otro acabado.
Una sección pulida de la pieza fundida se asemeja más a un terreno que a un metal uniforme. Áreas brillantes ricas en aluminio rodean islas de silicio, agujas intermetálicas, alguna que otra bolsa de gas y pliegues de óxido. La corriente eléctrica no atraviesa este patrón de manera uniforme. La alúmina crece donde hay aluminio disponible, mientras que las fases vecinas siguen su propia química. Por lo tanto, una pieza en bruto que parecía aceptable puede dejar el tanque gris en una zona, moteada en otra y con un tinte débil en una superficie mecanizada. Dos superficies en una misma carcasa pueden contar historias diferentes.
Esto no significa que el A380 o el ADC12 nunca puedan anodizarse. Significa que el término "anodizar" no constituye un requisito de ingeniería completo. Es necesario acordar el objetivo funcional, el rango de color aceptable, el estándar de aleación, el proceso de fundición, el pretratamiento, el enmascaramiento, la aprobación de la muestra y el método de inspección.
1. Qué efecto tiene realmente el anodizado en el aluminio fundido
La anodización es un proceso de conversión electroquímica. La pieza de aluminio actúa como ánodo en un electrolito, y una corriente controlada genera una capa de óxido de aluminio a partir del sustrato. Esto difiere de la pintura o el recubrimiento en polvo, que depositan una película aparte sobre la superficie. Dado que la capa anódica se crea a partir del propio metal, la aleación original y su microestructura permanecen visibles en el resultado.
Para piezas no arquitectónicas, la norma MIL-PRF-8625 identifica el Tipo II como anodizado convencional con ácido sulfúrico y el Tipo III como recubrimiento anódico duro. La especificación define las clases de recubrimiento y los requisitos de rendimiento, pero no convierte una aleación de fundición compleja en una pieza de acero 6061 forjado. La especificación del recubrimiento aún requiere información sobre el material, las dimensiones, el sellado, el enmascaramiento, las expectativas de color y los criterios de aceptación.
El acero forjado 6061 proporciona al operario una superficie de partida relativamente estable, por lo que las películas transparentes y teñidas suelen ser más fáciles de repetir. El A380 y el ADC12 no ofrecen esa ventaja. Al desplazarse unos pocos milímetros a lo largo de una pieza fundida, la corriente puede encontrarse con la matriz de aluminio, una partícula de silicio, un compuesto intermetálico y, finalmente, la boca de un poro. Cada uno reacciona de forma diferente. Lo que parece microscópico durante el procesamiento se vuelve claramente visible bajo una lámpara de inspección: una nube aquí, un punto oscuro allá, a veces una banda que sigue el flujo del metal.
El Consejo de Anodizadores de Aluminio destaca la misma cuestión práctica en su guía sobre la especificación del aluminio anodizado : las aleaciones que se funden bien pueden contener hasta un 12 % de silicio, pero las aleaciones de fundición con alto contenido de silicio no se anodizan bien porque el silicio no es fácilmente soluble en aluminio. Solo las zonas ricas en aluminio se anodizan correctamente, mientras que las zonas ricas en silicio pueden quedar como un residuo oscuro. Esta es una limitación del material, no simplemente un tanque sucio.
2. Por qué el A380 y el ADC12 son especialmente difíciles
Las fundiciones eligen A380.0 y ADC12 por buenas razones. El material fundido alcanza las nervaduras estrechas, reproduce geometrías complejas y deja menos material para el centro de mecanizado. El problema surge al final: la composición química que ayuda a rellenar la cavidad no produce una superficie de anodizado uniforme y adecuada.
Para las fundiciones A380.0, la Asociación del Aluminio indica un contenido de silicio de 7,5 a 9,5 por ciento, de cobre de 3,0 a 4,0 por ciento y un límite de hierro de 1,3 por ciento. Estos son límites de composición, no una garantía de que cada región de una fundición de enfriamiento rápido se vea idéntica después del tratamiento. Nuestra guía detallada de fundición a presión y mecanizado de aluminio A380 explica por qué la designación de la aleación y la norma que la rige deben figurar en el plano. ADC12 es un grado de fundición a presión Al-Si-Cu basado en JIS ampliamente utilizado en las cadenas de suministro asiáticas; la guía OEM de fundición a presión de aluminio personalizada de Liqin registra un rango de silicio de 9,6 a 12,0 por ciento para el grado. A380 y ADC12 se superponen en el uso práctico, pero no son automáticamente intercambiables. El certificado de calor y la norma especificada rigen.
Factor material | Beneficio en planta de producción del A380 o ADC12 | Qué puede hacer durante el anodizado | Riesgo visible para el comprador |
Alto contenido de silicio | Mejora la fluidez, el llenado de paredes delgadas y la rotura de virutas. | Las áreas ricas en silicio no se convierten como la matriz de aluminio y pueden permanecer oscuras. | Tono grisáceo, manchas negras, moteado, baja uniformidad del tinte. |
Fases que contienen cobre | Favorece la resistencia y la maquinabilidad. | Modifica la respuesta de la corriente local y puede aumentar la variabilidad del recubrimiento. | Tono parduzco o desigual, menor confianza en la combinación decorativa. |
compuestos intermetálicos ricos en hierro | Ayuda a controlar la soldadura del chip dentro del equilibrio de aleación especificado. | Crea diferencias electroquímicas y ópticas locales. | Manchas oscuras y aspecto no uniforme |
Porosidad por gas o contracción | No es una ventaja, sino un riesgo conocido en el proceso de fundición. | Atrapa la química e interrumpe una superficie continua. | Picaduras, manchas, exudación y discontinuidad local del recubrimiento. |
piel de tinte segregada | La solidificación rápida ayuda a formar la superficie de fundición. | La química en la superficie puede diferir de la de las capas más profundas del metal mecanizado. | Las superficies fundidas y las cortadas con CNC pueden tener acabados en diferentes tonalidades. |
Esta lección es importante para la adquisición de materiales. Una superficie puede tener las dimensiones correctas y aun así no superar la revisión estética. Del mismo modo, un color natural oscuro o irregular no implica automáticamente que todas las propiedades funcionales hayan fallado. La apariencia, el espesor del recubrimiento, la resistencia a la corrosión y la resistencia al desgaste son aspectos de aceptación independientes. Si es necesario, incluya cada uno de ellos en el plano.
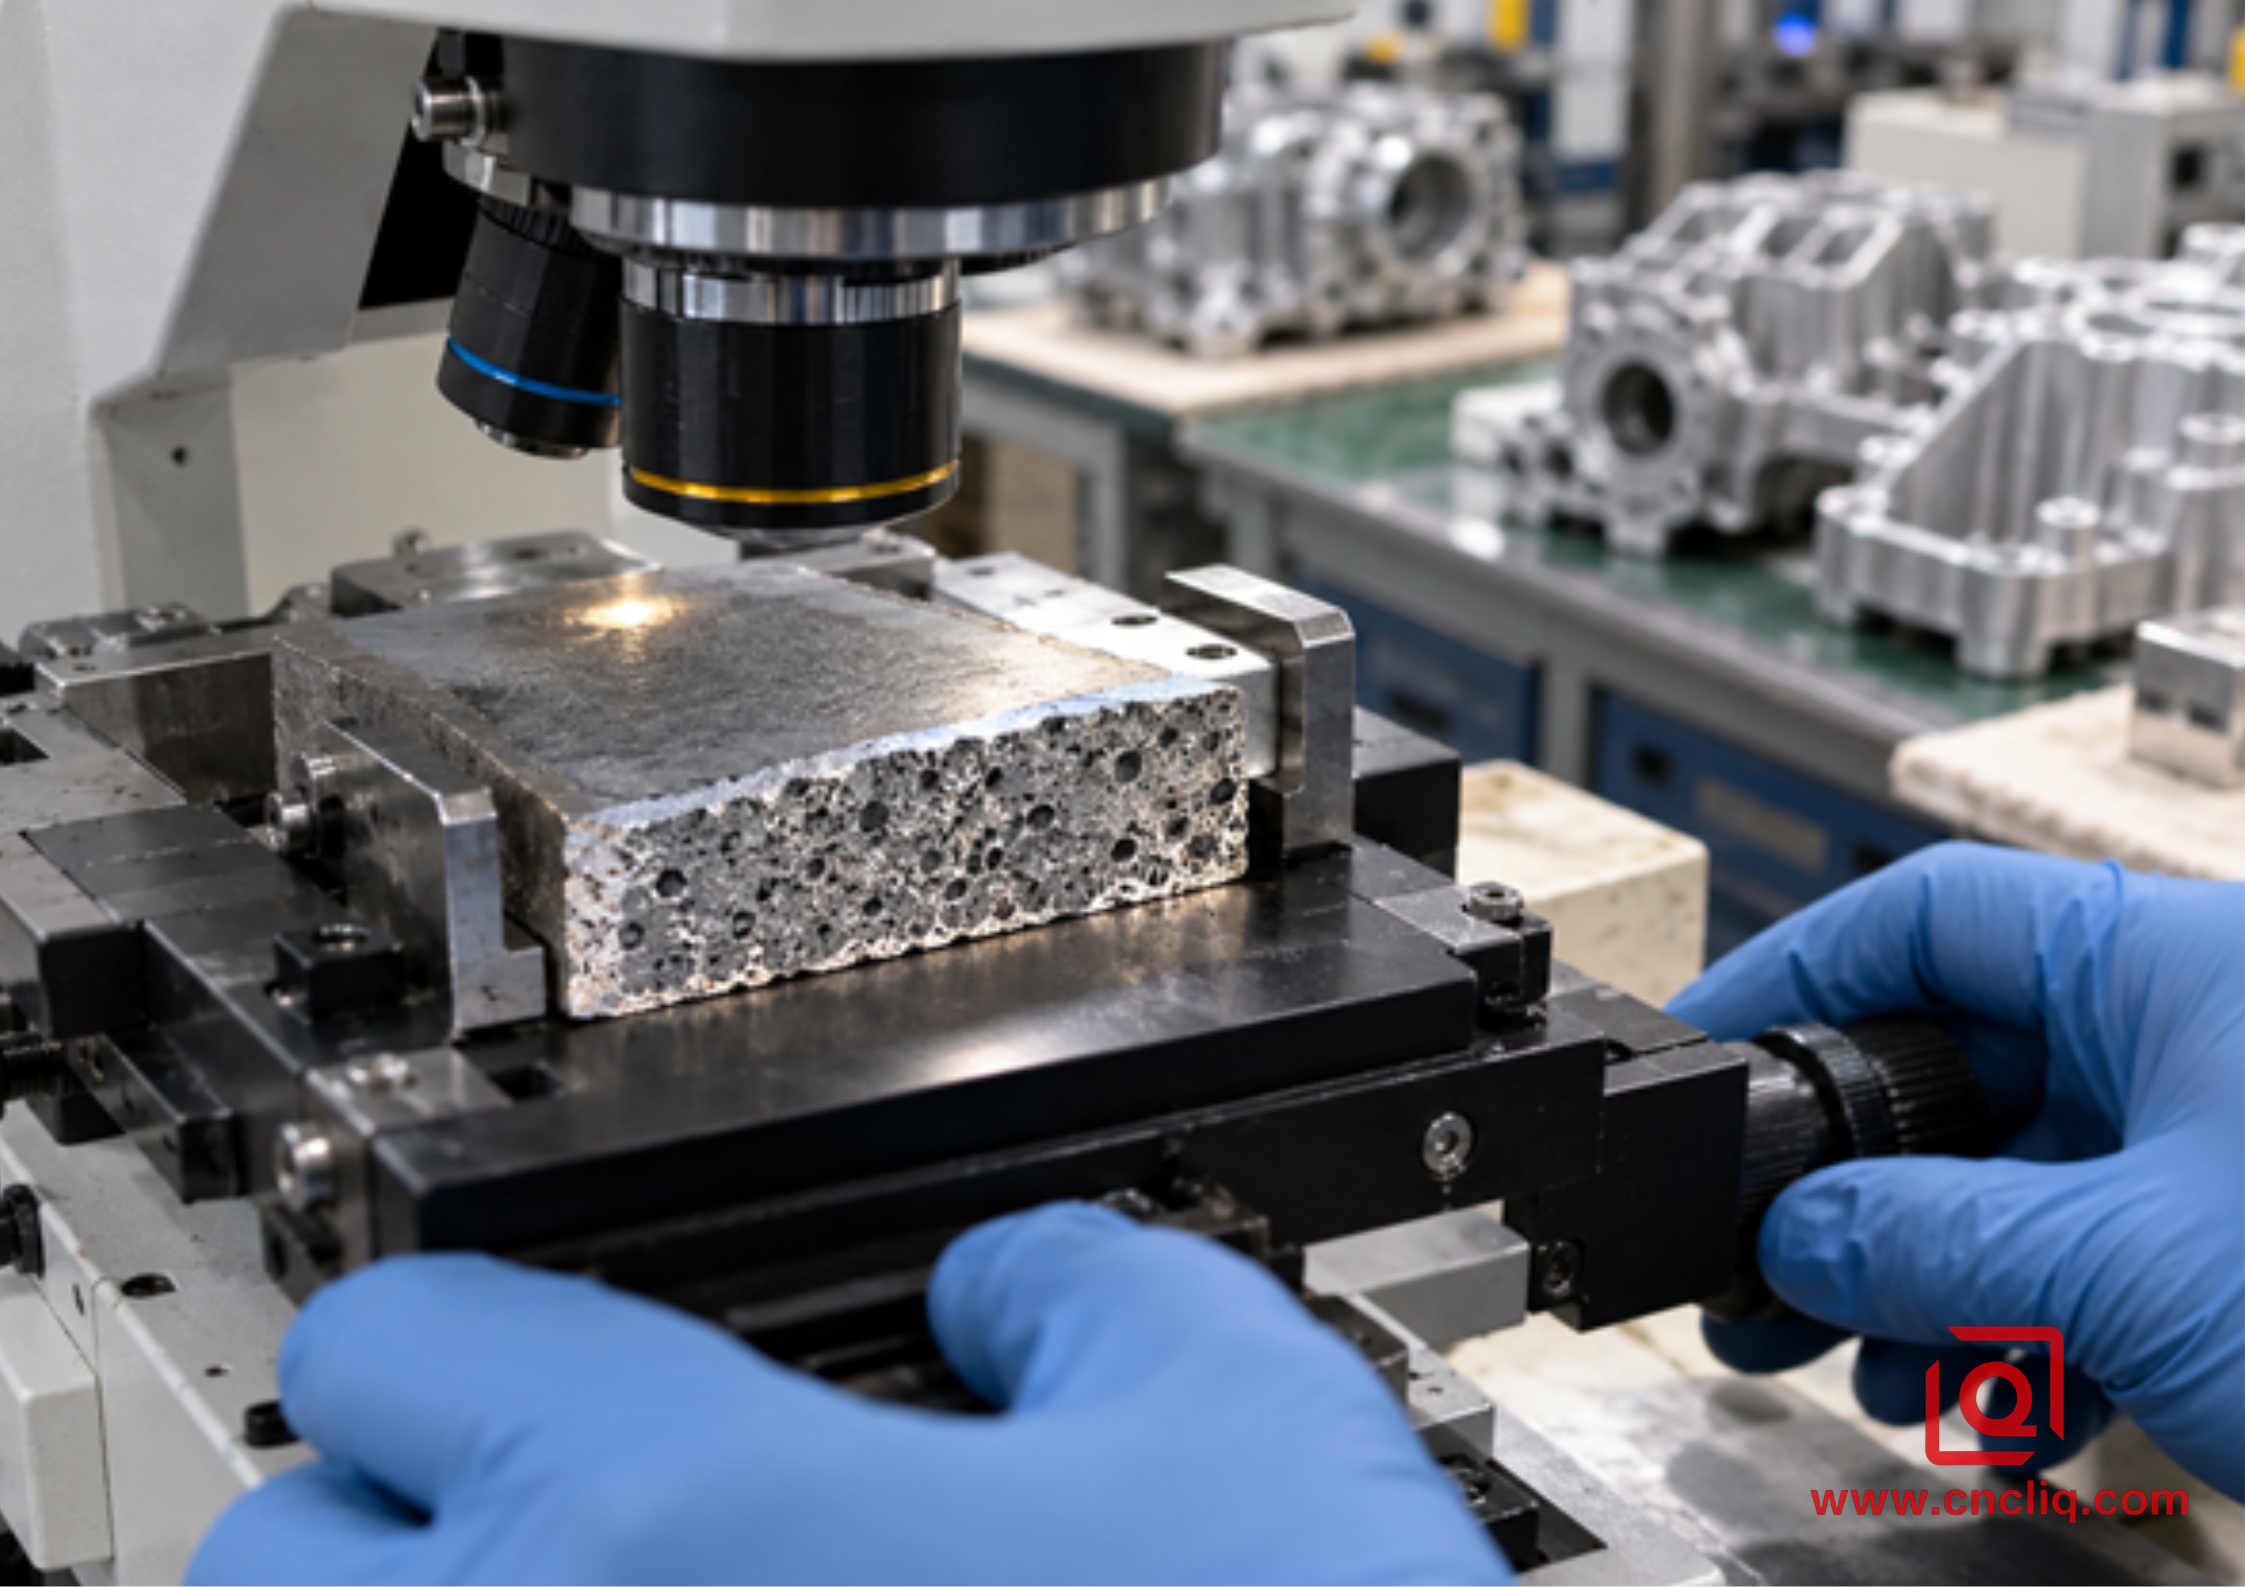
Muestra de aluminio fundido seccionada transversalmente durante la inspección del recubrimiento.
3. El problema de la microestructura: una parte, muchas reacciones electroquímicas
Bajo el microscopio, una pieza fundida a presión presenta una estructura multifásica. El aluminio primario rodea partículas de silicio y compuestos intermetálicos. La velocidad de enfriamiento varía entre una aleta delgada, un saliente grueso y la zona cercana a la entrada de inyección. El material también puede segregarse a medida que la inyección se llena y solidifica. Por lo tanto, el proceso de anodizado no produce una superficie eléctrica uniforme.
Un estudio revisado por pares, titulado "Anodizado de la aleación de aluminio ADC12 para fundición a presión" , comparó muestras de ADC12 convencionales, solidificadas rápidamente y con composición modificada en soluciones de ácido sulfúrico. Los investigadores observaron la respuesta de voltaje, la entrada de iones metálicos en la solución, la liberación de oxígeno y el óxido resultante. Al modificar la preparación de la muestra, la respuesta variaba. Al modificar los aditivos de aleación, volvía a variar. En otras palabras, el resultado con ADC12 no era predecible. Para los equipos de compras, esto se traduce en una regla sencilla: el grado especificado en la orden de compra inicia el análisis; una muestra representativa del acabado lo concluye.
Tres zonas de la superficie merecen atención.
1. La superficie de la pieza fundida puede presentar marcas de flujo, residuos de desmoldeo, óxidos adheridos a la superficie frontal del metal y una microestructura creada por el enfriamiento rápido contra el acero de la herramienta. Un limpiador puede eliminar la suciedad y los residuos; sin embargo, no puede hacer que el metal vuelva a pasar por el molde y se solidifique por segunda vez.
2. Un acabado mecanizado perfora la densa capa exterior y puede dejar al descubierto los poros o un equilibrio de fases diferente. Así es como una misma carcasa puede mostrar dos tonalidades, aunque ambas caras compartan el depósito de combustible y el mecanismo del reloj.
3. Un saliente grueso también se enfría a un ritmo diferente al de la pared contigua. Tras el anodizado, el límite puede aparecer como un halo que nadie notó en la pieza fundida en bruto.
El granallado puede nivelar la textura visual. El pulido puede eliminar las marcas de arrastre. Ninguna de las dos operaciones altera la aleación subyacente ni sella los poros ocultos. Además, el exceso de presión tiene sus consecuencias: bordes redondeados, rugosidad desplazada y nuevas cavidades. Las piezas de prueba deben provenir del molde de producción y seguir el proceso de mecanizado de producción. Una muestra perfectamente plana de otro lote resulta tranquilizadora, pero en general es irrelevante.
4. Defectos de fundición que se hacen más notorios después del anodizado
La fundición a alta presión llena la cavidad rápidamente. Si quedan atrapados aire, lubricante vaporizado o películas de óxido, el mecanizado y el anodizado pueden revelar lo que ocultaba la superficie en bruto.
Síntomas después de la anodización | Posibles contribuyentes | Qué verificar antes de cambiar la receta del tanque | Dirección correctiva práctica |
Pozos oscuros dispersos | Poros de gas abiertos, huecos de contracción, sustancias químicas atrapadas | Sección transversal, rayos X o TC cuando esté justificado, profundidad de mecanizado, masa local de la pared | Mejorar la ventilación o el vacío, estabilizar el perfil de inyección, mover superficies críticas, revisar el material de mecanizado. |
Bandas nubosas o color en forma de flujo | Segregación, flujo en frío, películas de óxido, temperatura variable del molde | Trayectoria de la compuerta, mapa térmico, simulación de llenado, ubicación de la muestra | Reequilibrar el sistema de alimentación y el control térmico; aprobar el aspecto de las piezas fundidas destinadas a la producción. |
Manchas negras después del grabado | Residuo rico en silicio y respuesta intermetálica | Certificado de aleación, tiempo de grabado, química de desincrustación, roturas por agua | Calificar un pretratamiento de aleación fundida; evitar tratar 6061 y A380 como si fueran la misma receta. |
Manchas alrededor de agujeros ciegos | Solución retenida o enjuague inadecuado | Geometría de los orificios, orientación de la rejilla, drenaje, conductividad del enjuague | Agregar drenaje, cambiar la orientación, enmascarar o rediseñar las características de volumen atrapado. |
Diferentes tonalidades en las almohadillas mecanizadas | Eliminación de la piel y exposición de la estructura subsuperficial. | Trayectoria de la herramienta, profundidad de corte, rugosidad de la superficie, exposición de los poros | Mantenga las superficies cosméticas en una misma condición o defina un rango de contraste aprobado. |
Cuando aparecen picaduras o residuos negros, aumentar el tiempo de grabado puede parecer una solución tentadora, pero podría ser contraproducente. La sosa cáustica elimina el aluminio más rápido que los restos ricos en silicio, por lo que un tiempo adicional podría agravar el problema de color y reducir las dimensiones. Analice la evidencia antes de modificar la fórmula. ¿Se trata de restos de tierra? ¿Una zona rica en silicio? ¿La abertura de un poro? ¿O un problema real de control del tanque? Cada respuesta orienta la acción correctiva en una dirección diferente.
Para los equipos que aún deciden entre el mecanizado en bloque y la fundición a presión, nuestra comparación del mecanizado CNC, la extrusión y la fundición a presión para piezas OEM de aluminio pone de relieve el acabado superficial, además del volumen, la geometría y el coste de las herramientas. Un anodizado teñido impecable puede justificar el mecanizado en bloque o la extrusión de aluminio 6061, incluso cuando la fundición a presión reduciría el coste unitario a gran escala.
5. El pretratamiento ayuda, pero no puede convertir ADC12 en 6061.
El pretratamiento debe dejar una superficie libre de filtraciones de agua y preparada químicamente, sin comprometer las características necesarias para el dibujo. Esto parece rutinario hasta que el desmoldeo, el óxido nativo, la suciedad incrustada y el óxido suelto aparecen en la misma pieza fundida. El tiempo es crucial. Un minuto extra dedicado a limpiar una zona puede provocar un sobregrabado en la zona contigua rica en aluminio.
Un proceso de producción suele comenzar con una limpieza y enjuague controlados, seguidos de una desoxidación o grabado cualificado, una eliminación de impurezas según la aleación, otro enjuague, anodizado, tinte opcional y el sellado especificado. Considere este proceso como una hoja de ruta, no como un conjunto de parámetros de baño. El operario cualificado es responsable de la concentración, la temperatura, el tiempo de exposición y la corriente. Las tablas públicas son solo referencias iniciales. Solo las pruebas realizadas en la pieza fundida prevista las convierten en evidencia de producción.
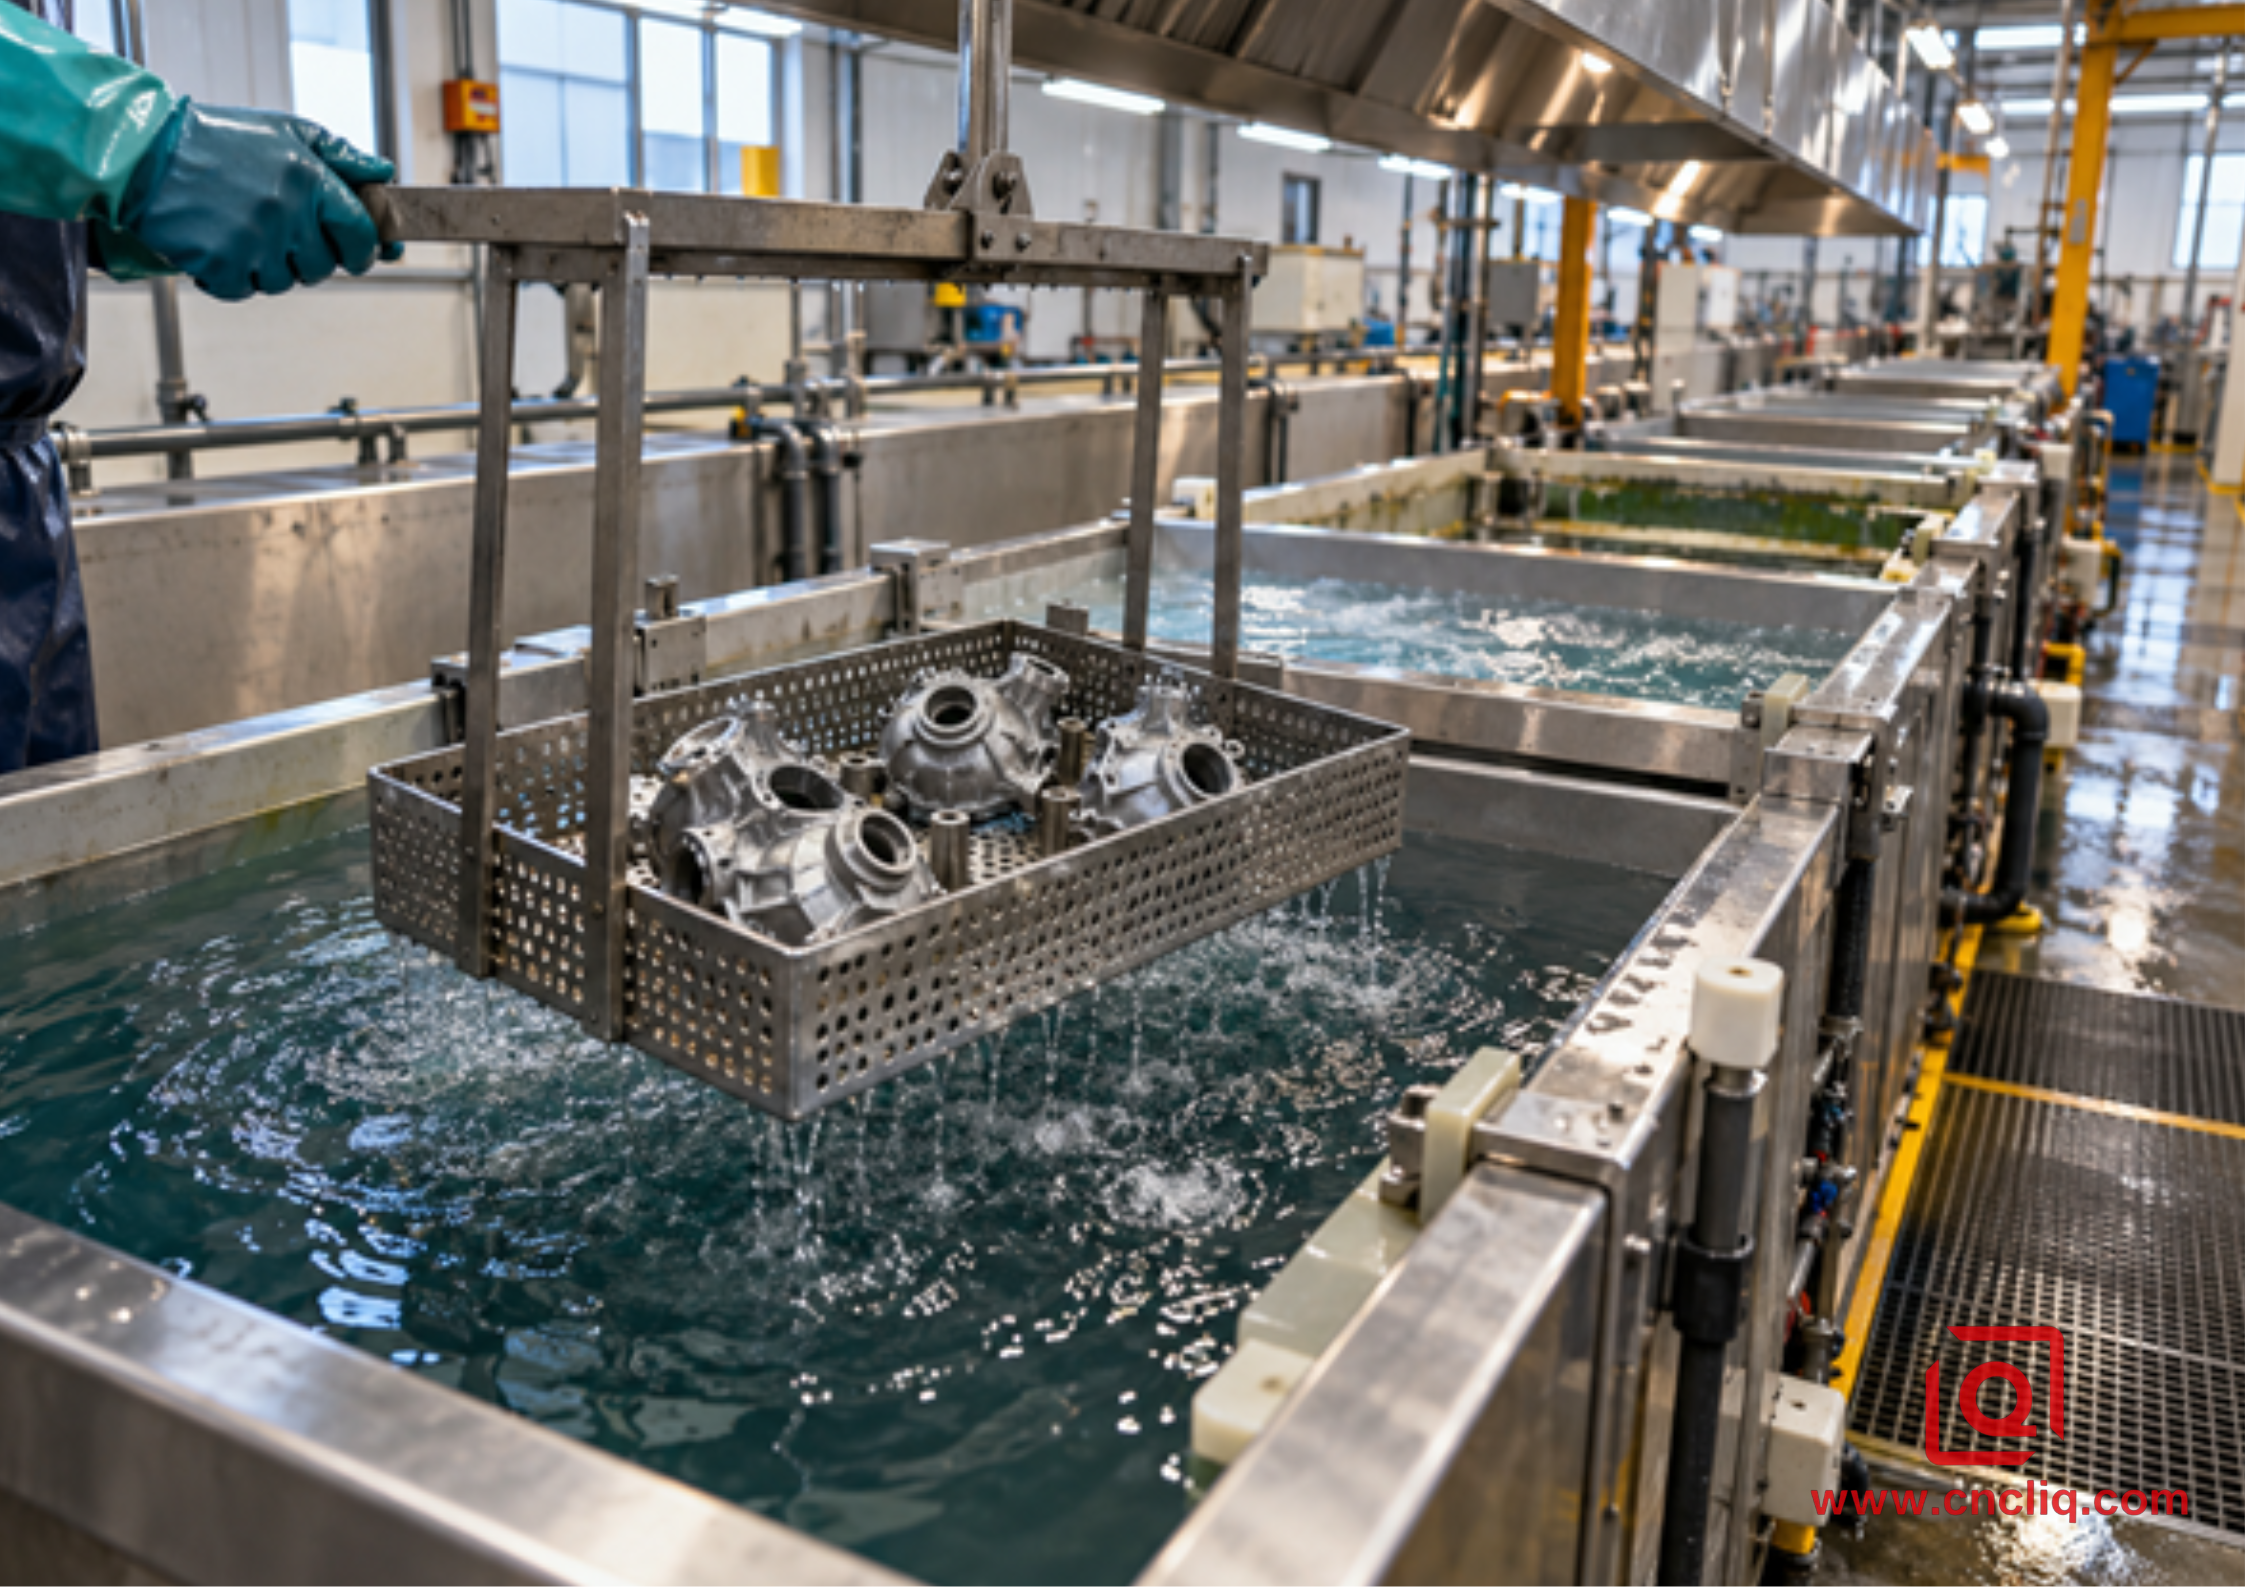
Piezas de aluminio fundido que entran en una línea de pretratamiento controlada.
Antes de la aprobación, realice una prueba de producción con piezas de la herramienta, aleación, ruta de mecanizado, método de desbarbado, medio de granallado, posición del bastidor y línea de acabado previstos. Incluya tanto las superficies fundidas como las mecanizadas. Registre los puntos de contacto del bastidor y la densidad de corriente. Conserve una muestra límite firmada bajo iluminación controlada. Si la cara visible se puede ensamblar en más de una orientación, inspeccione cada orientación que verá el cliente.
En cuanto a las características dimensionales, recuerde que el anodizado consume parte del sustrato y se expande hacia afuera. No copie una regla de crecimiento universal del 50 % en el dibujo de una pieza fundida sin previo acuerdo. La aleación, el pretratamiento, el tipo de recubrimiento y la geometría local influyen en el resultado. Nuestra guía de anodizado tipo II frente a tipo III explica la selección del recubrimiento, mientras que laguía de DFM y tolerancias para anodizado muestra por qué las roscas, los orificios, las zonas de sellado y los contactos eléctricos requieren una planificación cuidadosa del enmascaramiento y las tolerancias.
6. Tipo II o Tipo III: Empiece por la función, no por la etiqueta.
Si el diseño busca protección contra la corrosión o un color específico, los ingenieros suelen comenzar con el Tipo II. Las superficies de desgaste y la conductividad dieléctrica tienden a orientar la conversación hacia el Tipo III. Sin embargo, en una fundición A380 o ADC12, el número romano no indica nada sobre una apariencia negra impecable garantizada. El sustrato sigue siendo el factor decisivo.
El recubrimiento de tipo III puede ser especialmente exigente, ya que su mayor espesor requiere una disipación de calor y un control eléctrico más precisos. Las fases ricas en silicio, la porosidad localizada y los picos pronunciados de densidad de corriente en los bordes hacen que el proceso sea menos tolerante. Un color natural oscuro puede ser aceptable en una superficie interna expuesta al desgaste, pero inaceptable en una carcasa visible para el cliente. En ese caso, el mismo recubrimiento puede cumplir con un propósito de ingeniería y no con otro.
Utilice este orden de decisión.
1. Indica el problema que intentas evitar. Una pared corroída, un orificio desgastado, una barrera eléctrica con fugas y una diferencia de color son cuatro problemas distintos. No los ocultes tras una sola nota de acabado.
2. Defina la superficie crítica. Un orificio de cojinete, una zona de apoyo para la junta, una cubierta externa, un punto de tierra roscado y un soporte oculto no necesitan el mismo acabado.
3. Defina la aceptación medible. Indique el tipo de recubrimiento, el espesor o el objetivo de rendimiento, el sellado, el enmascaramiento, la muestra de color o gama, el método de prueba y cualquier variación permitida.
4. Compruebe la ruta en piezas fundidas representativas. No apruebe una muestra de palanquilla para una pieza de producción fundida a presión.
5. Bloquee las reglas de cambio de proceso. El calor de la aleación, el medio de granallado, el pretratamiento, el subcontratista o el rediseño del bastidor pueden alterar el resultado y requerir una nueva cualificación.
Si envía a Liqin un modelo 3D, un dibujo 2D controlado, el volumen anual, la especificación de la aleación, un mapa de la superficie visible y las pruebas requeridas, nuestro equipo de ingeniería puede revisar la transición desde la fundición a presión hasta el mecanizado CNC y el tratamiento de la superficie antes de que se finalice el presupuesto. El diseño para la fabricación (DFM) temprano resulta más económico que clasificar un lote completo por color.
7. Cuando otro acabado es la mejor opción de ingeniería.
El anodizado es una opción, pero no la solución por defecto. Para muchas carcasas A380 y ADC12, un recubrimiento de conversión, junto con pintura en polvo, recubrimiento electroforético o una pintura líquida de calidad, proporciona un aspecto más controlable, ya que una capa orgánica opaca oculta gran parte de la variación óptica del sustrato. La elección final depende del uso. La sal, el calor, la luz solar, los impactos, los puntos de conexión a tierra, el ajuste de las roscas, las trayectorias térmicas y el orden de montaje pueden influir en la elección.
Requisito principal | Generalmente, el candidato más fuerte | Por qué podría ser adecuado para un casting | Limitación importante para el control |
Color decorativo uniforme | Recubrimiento en polvo o pintura líquida sobre un pretratamiento calificado. | Una película opaca oculta el sustrato gris y moteado. | El espesor de la película afecta los ajustes, los bordes, las roscas y la transferencia de calor. |
Cavidades complejas con protección contra la corrosión | Recubrimiento electroforético con pretratamiento adecuado. | La inmersión puede alcanzar geometrías empotradas. | Es necesario planificar el drenaje, la temperatura de curado y el contacto eléctrico. |
Adherencia de la pintura con zonas de conexión a tierra eléctrica | Recubrimiento de conversión más enmascaramiento selectivo | La fina capa de conversión añade poca dimensión a la construcción. | Se deben definir las áreas de contacto desnudo y las pruebas de corrosión. |
Superficie de desgaste local | Recubrimiento duro calificado en un área probada, inserto o componente de desgaste | Cumple su función sin exigir uniformidad estética en todas partes. | La respuesta y la porosidad de la aleación fundida requieren ensayos. |
Aspecto brillante y teñido uniforme | Cambie a una aleación forjada apta para el anodizado, como la 6061, cuando el diseño y el volumen lo permitan. | Un sustrato más uniforme favorece la repetición del color. | Pueden aplicarse costos de mecanizado y de ciclo más elevados. |
El catálogo de productos de Liqin incluye un soporte para placa de rayos X médica A356 fabricado mediante fundición a presión, envejecimiento, mecanizado CNC y anodizado . Es importante recordar que el aluminio fundido no pertenece a una sola categoría de acabado. El A356 no es lo mismo que el A380, ni tampoco el ADC12. La composición química, el proceso de fundición y las limitaciones visuales varían según el grado. Parta del certificado y de los requisitos de la pieza; una fotografía de catálogo no basta para certificar un proceso.
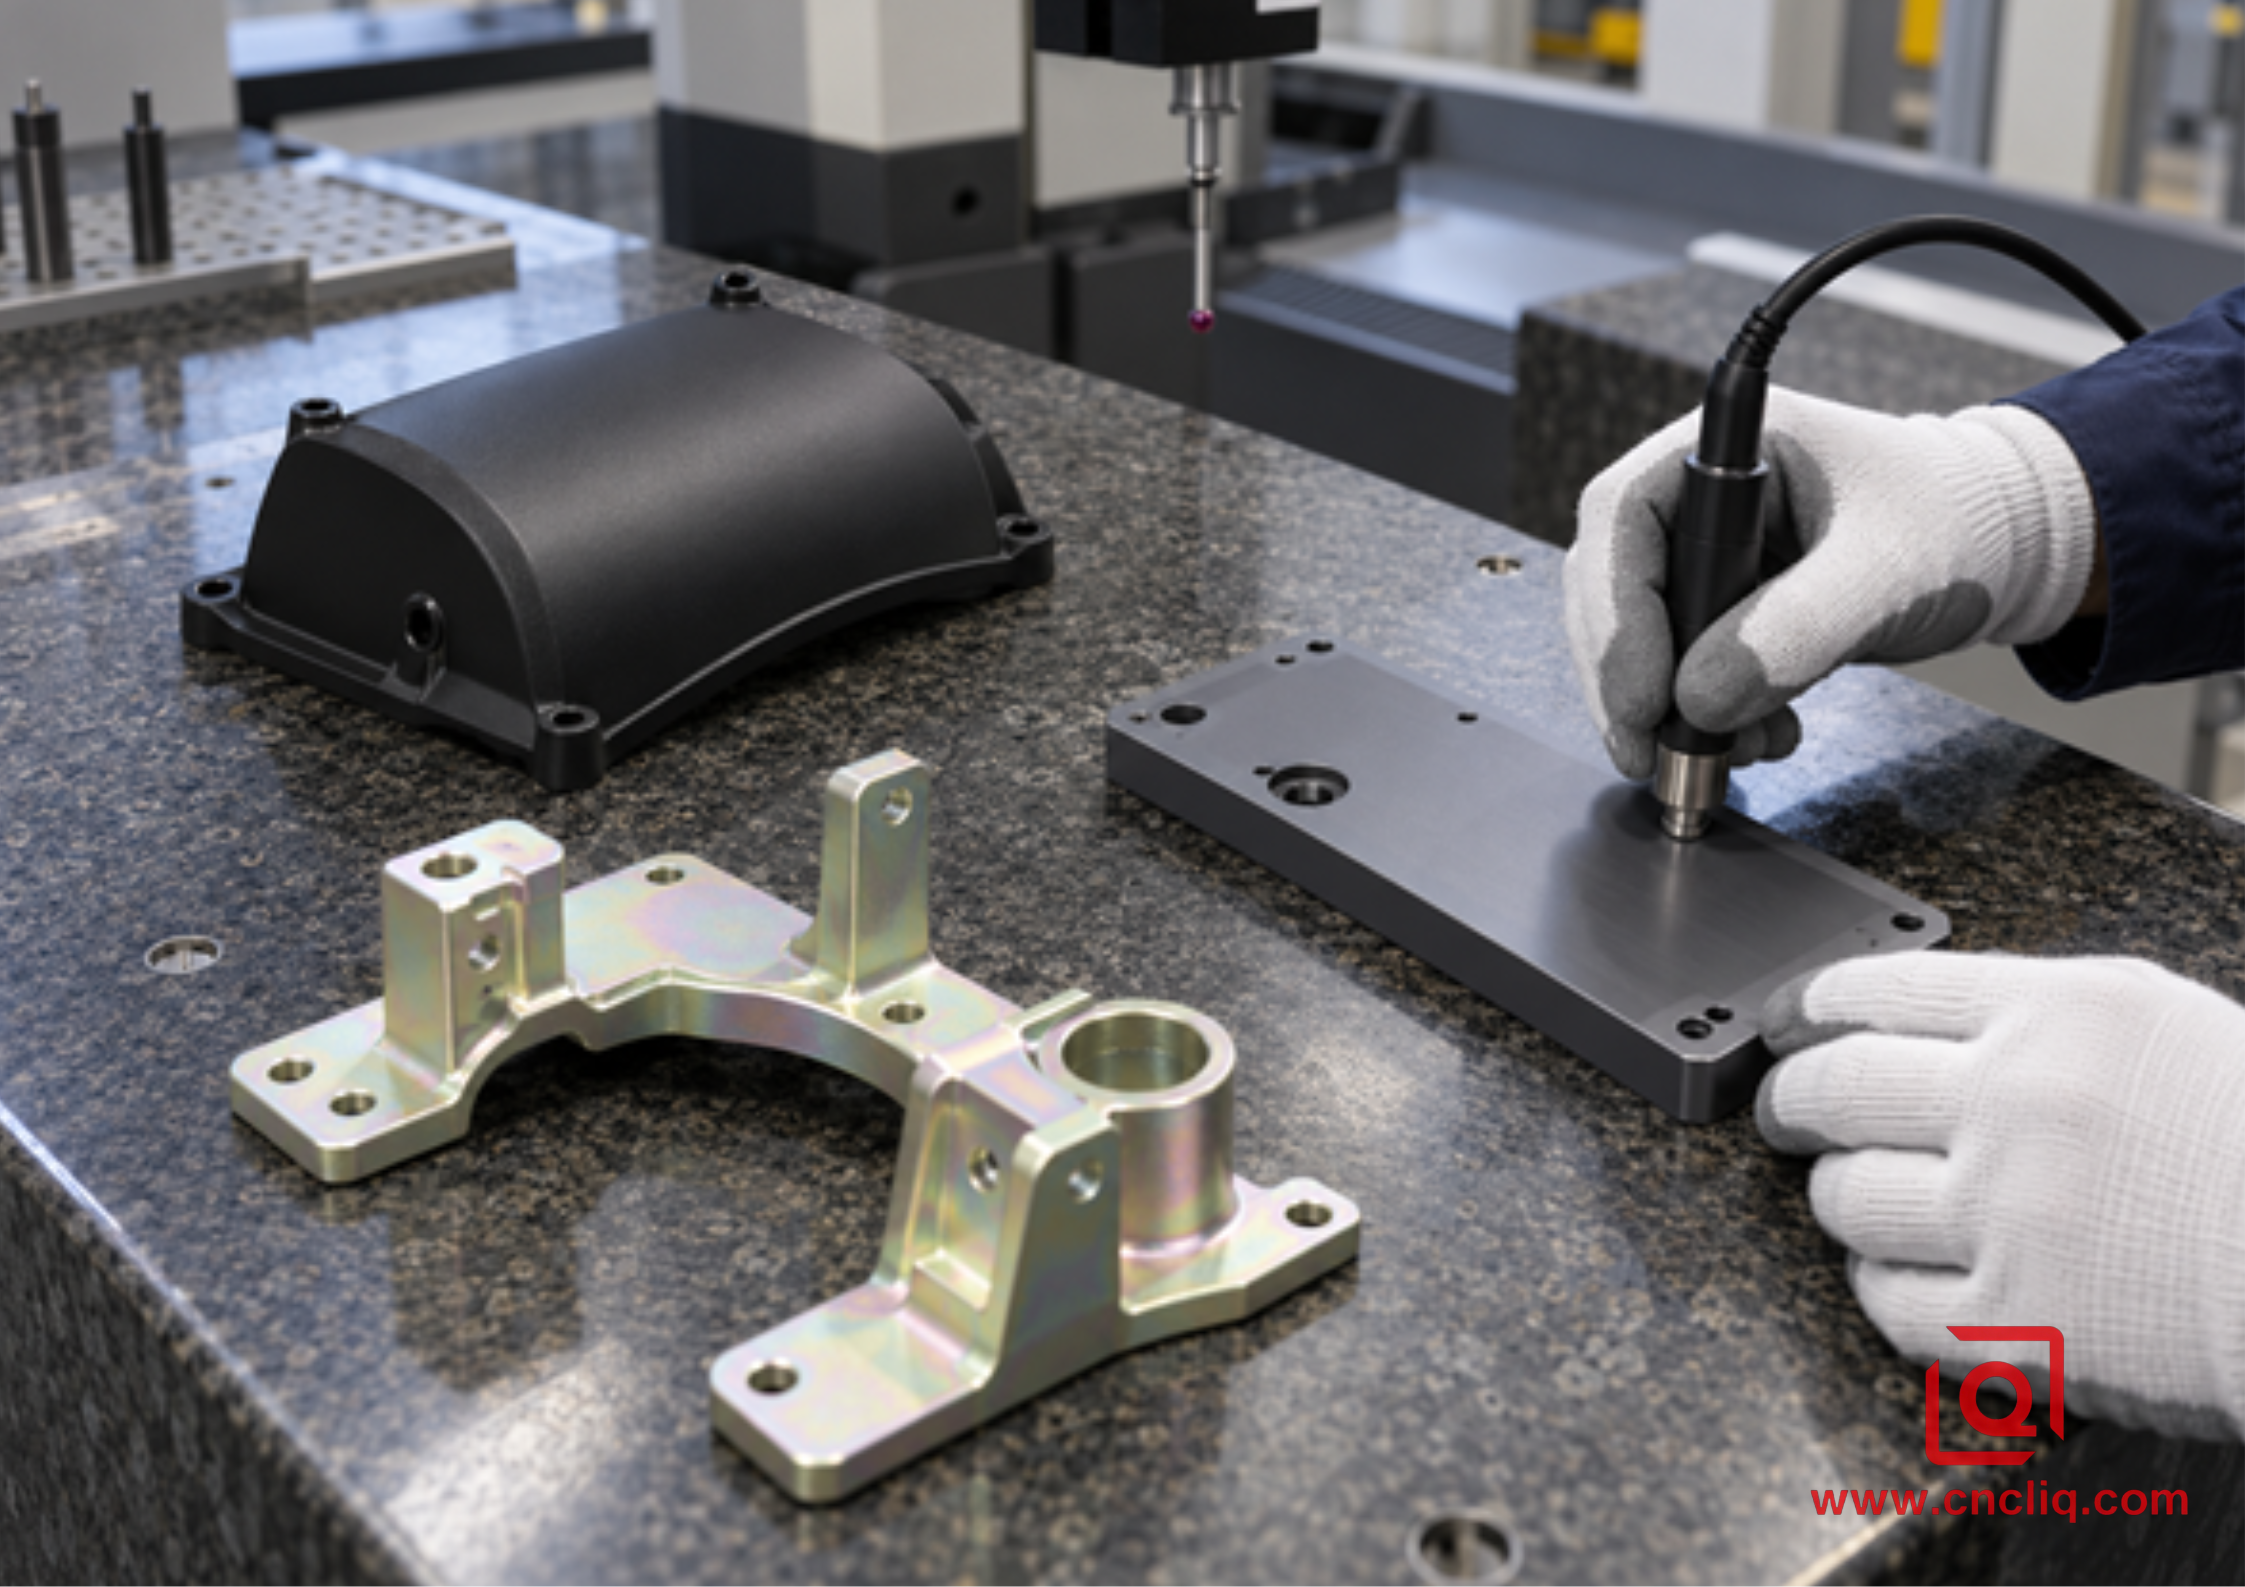
Inspección de componentes recubiertos y anodizados en una mesa de CMM.
8. Caso de cliente anónimo: Una cubierta de sensor industrial que no podía coincidir con el 6061
Un comprador europeo de sistemas de control industrial solicitó una tapa curva de fundición a presión de alta presión con asientos para conectores mecanizados por CNC y una superficie satinada oscura. La solicitud de presupuesto inicial describía el ADC12 con anodizado negro, ya que la placa base correspondiente estaba mecanizada en 6061 y ya tenía un acabado negro tipo II. El cliente esperaba que ambos componentes tuvieran un aspecto idéntico tras el montaje.
Durante la revisión DFM, el riesgo no radicaba en la geometría básica, sino en la comparación del acabado. La cubierta del ADC12 presentaba paredes delgadas, un soporte para prensaestopas más robusto, zonas de eyección y superficies visibles tanto fundidas como mecanizadas. Estas regiones no presentarían una microestructura uniforme al baño de anodizado. Comparar una placa de 6061 forjada únicamente por el nombre del color habría generado un estándar de aceptación poco fiable.
El equipo dividió los requisitos en función y apariencia. La cubierta necesitaba protección contra la corrosión en exteriores, un acabado oscuro estable, roscas limpias y sin acumulación visible de recubrimiento en la zona de la junta. No requería una superficie de desgaste anódica. Por lo tanto, se evaluaron tres muestras de acabado para producción: anodizado oscuro natural con un rango de variación acordado, recubrimiento de polvo negro sobre un pretratamiento cualificado y un sistema de recubrimiento líquido oscuro. El cliente revisó las muestras junto a la base real de aluminio 6061 bajo la iluminación especificada, en lugar de compararlas con imágenes de sitios web.
Para la cubierta exterior, el comprador optó por el recubrimiento en polvo. En comparación con la base 6061, mantuvo el aspecto oscuro acordado con menos problemas. El mecanizado se realizó primero; luego, la impresión evitó que el recubrimiento entrara en contacto con las roscas, la zona de la junta y el punto de contacto. Los inspectores midieron los CTQ antes y después del acabado, verificaron el espesor de la película solo en los puntos designados y evaluaron la apariencia comparándola con una muestra firmada. La decisión no demostró que el ADC12 fuera imposible de anodizar, sino que la anodización no era la opción adecuada para el requisito principal de ese producto.
En este caso representativo, la identidad del cliente y los detalles del producto se han ocultado deliberadamente. El flujo de trabajo es plausible para la combinación de servicios de fundición, mecanizado CNC y acabado de Liqin; el plano firmado y el plan de control cualificado seguirían rigiendo cualquier pedido en curso.
9. Qué incluir en una solicitud de cotización para piezas de aluminio fundido anodizado
Escriba únicamente A380, anodizado negro, y cada licitador deberá completar los espacios en blanco. Uno asume negro estético, otro cotiza gris funcional y un tercero no especifica nada. Las cotizaciones parecen comparables hasta que llegan las muestras. Coloque los siguientes datos junto al modelo CAD.
1. Indique la aleación exacta, el formato del producto y la norma aplicable. Enumere las alternativas por separado, con la aprobación de ingeniería por escrito; nunca oculte un cambio de A380.0 a ADC12 en una nota del proveedor.
2. Modelo 3D y dibujo 2D controlado con referencias, dimensiones CTQ, GD&T, material para mecanizado y superficies que permanecen como se fundieron.
3. Volumen anual, cantidad de unidades lanzadas, vida útil prevista del programa y cantidad de prototipos o unidades de calificación.
4. Finalización prevista, especificación del recubrimiento, clase, intención del color, rango de brillo o textura, requisito de sellado y estándar visual aprobado.
5. Colorea el mapa de la superficie. Marca lo que ve el cliente, lo que permanece oculto, qué almohadillas están mecanizadas, dónde puede tocar el bastidor y exactamente dónde es aceptable un cambio de tonalidad.
6. Dibuje los límites de enmascaramiento. Las roscas, los orificios, las zonas de sellado, los contactos eléctricos, los puntos de unión y las superficies de transferencia de calor nunca deben depender de una instrucción verbal.
7. Indique la prueba. Si la corrosión, la adhesión, el desgaste, el aislamiento, las fugas u otro factor ambiental son relevantes, especifique el método de ensayo, el estado de la muestra y el límite de aprobación.
8. Registros requeridos, tales como certificados de materiales, informe del primer artículo, informe de la máquina de medición por coordenadas (CMM), certificado de acabado, plan de control, datos de capacidad y proceso de desviación aprobado.
9. No detenga el plan en la inspección final. Especifique los separadores, el embalaje, el grado de sequedad y la orientación del paquete para que las superficies aprobadas no se rocen ni transpiren dentro de la caja.
¿Necesita una respuesta sobre la viabilidad antes de fabricar la herramienta? Contacte con Liqin y envíenos sus archivos CAD y el acabado deseado. Podemos comparar el anodizado con otras opciones de recubrimiento, identificar las zonas de mecanizado sensibles a los poros y ofrecerle un presupuesto basado en un plan de muestra para la producción, en lugar de una respuesta genérica de sí o no.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Se puede anodizar con éxito el aluminio A380?
Sí, siempre que el objetivo sea realista. El A380 contiene entre un 7,5 y un 9,5 % de silicio y entre un 3,0 y un 4,0 % de cobre, por lo que un color brillante y uniforme es difícil de lograr. Un tono gris o jaspeado natural resulta más creíble. Deje que una pieza fundida en producción, procesada en la línea prevista, establezca el límite de color y realice la prueba funcional.
2. ¿Puede el ADC12 recibir un anodizado negro?
La aleación ADC12 puede recibir un recubrimiento anódico y se puede intentar aplicar un tinte negro, pero su alto contenido de silicio puede producir una base grisácea, hollín o irregular que impide obtener un negro puro similar al del 6061. Si se requiere un color idéntico en todos los conjuntos, se debe evaluar un recubrimiento opaco o cambiar el material. Se deben aprobar las muestras destinadas a la producción, obtenidas a partir de la colada real de la herramienta y la aleación.
3. ¿El granallado permite que el aluminio fundido se anodice de manera uniforme?
El granallado altera lo primero que percibe el ojo: la textura. No extrae las fases de silicio o cobre del metal, no repara los poros ni remezcla las zonas segregadas. En ocasiones, incluso abre un hueco que se encontraba justo debajo de la superficie. Controle el material abrasivo y la presión, proteja los bordes afilados y compruebe el resultado en piezas reales.
4. ¿Es el anodizado de capa dura mejor que el tipo II para A380 o ADC12?
No. Un recubrimiento duro puede ser adecuado para una superficie deslizante o una barrera eléctrica, pero un grosor adicional no alisa la estructura de la aleación. Una película de tipo II moderada puede ser perfectamente adecuada para otra pieza. Pregúntese qué debe resistir, pruebe esa propiedad en piezas fundidas de producción y evite elegir basándose únicamente en el grosor.
5. ¿Qué información se necesita para obtener un presupuesto preciso para el acabado de aluminio fundido?
Envíe el modelo 3D, el plano de control, la aleación y el estándar exactos, el volumen anual, el mapa de superficie visible, el propósito del acabado, la tolerancia de color, las especificaciones del recubrimiento, las zonas de enmascaramiento, las dimensiones críticas para la calidad (CTQ), las pruebas requeridas, la documentación y las necesidades de embalaje. Si la apariencia es fundamental, incluya una muestra maestra física o criterios objetivos de color y brillo, además de la iluminación y el método de visualización para la inspección.
Haz clic aquí para tu consulta 👆
Resumen
Las aleaciones A380 y ADC12 son excelentes para la fundición compleja, pero su estructura multifásica rica en silicio y su porosidad ocasional dificultan el proceso de anodizado. Un pretratamiento cuidadoso elimina la contaminación, pero no logra que el sustrato se comporte como el acero 6061 forjado. Comience con el modo de falla, realice fundiciones de producción reales y obtenga una muestra representativa. Si el recubrimiento en polvo, el recubrimiento electroforético, la pintura, el recubrimiento de conversión, un grado de fundición diferente o un proceso forjado protegen el conjunto de forma más fiable, elíjalo antes de finalizar el proyecto.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa: service@shturl. zhuwanying@cncliq.com
Nuevas consultas, cotizaciones y discusiones sobre pedidos: business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas de antemano, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
