 Español





Descripción del Producto
| cosa | describir |
|---|---|
| Diseño/Tamaño | Según los dibujos o muestras del cliente. |
| Material | Aluminio: 6061, 6063, 6082, 7075, 5052, A380, etc. Acero inoxidable: SS201, SS301, SS303, SS304 (SS304 apto para uso alimentario), SS316, SS316L, SUS430, SS416 Acero: acero bajo en carbono, acero al carbono, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Acero aleado (15Cr, 20Cr, 42CrMo), etc. Latón: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90, etc. Cobre, bronce, cobre, etc. Titanio: TC4 (TiAl6v4, grado f5) Plástico: ABS, PC, PE, POM, Delrin, Nylon, Plástico, PP, PEI, Peek, etc. |
| proceso | Mecanizado CNC, torneado, fresado, estampado, corte, etc. |
| El tiempo de entrega | Las muestras suelen tardar entre 3 y 7 días laborables, y la producción en masa se llevará a cabo según la cantidad específica solicitada una vez aprobada la muestra. |
| Tratamiento de superficies | Anodizado transparente, anodizado de color, recubrimiento químico, cepillado, pasivación, pulido, cromado, arenado, grabado láser, zincado, óxido negro, niquelado, cromado, carburización, tratamiento térmico, pintura |
| Equipos de prueba | Máquina de medición por coordenadas (CMM), instrumento de medición 2D, proyector, altímetro, micrómetro, calibre de rosca, durómetro, calibrador, calibre de pasador, probador de niebla salina, instrumento de medición de concentricidad, espectrómetro. |
| Sistema de gestión de calidad | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| solicitud | Repuestos para automóviles, repuestos para maquinaria, repuestos para computadoras, repuestos médicos, repuestos para electrodomésticos, repuestos eléctricos, repuestos para productos electrónicos, repuestos electrónicos, repuestos para generadores, repuestos para alternadores, repuestos para generadores, artículos de papelería, interruptores de potencia, microinterruptores, construcción, mercancía y equipos audiovisuales. |
| Formato de archivo | Solidworks, Pro/Engineer, CAD, PDF, JPG, DXF, IGS |
| Paquete | Bolsa de plástico interior, caja de cartón estándar exterior o según los requisitos del cliente. |
| Envío | Transporte marítimo, transporte aéreo, envíos exprés internacionales (DHL, FedEx, TNT, UPS). |
| Atender | El equipo profesional de comercio exterior ofrece servicios de respuesta rápida y con gran entusiasmo. Informe de inspección dimensional/Certificado de materia prima/Informe de tratamiento de superficie/Plano de ingeniería Informe RoHS/Informe de prueba de niebla salina/Informe de prueba de dureza |
Descripción general de ingeniería y análisis de la aplicación objetivo
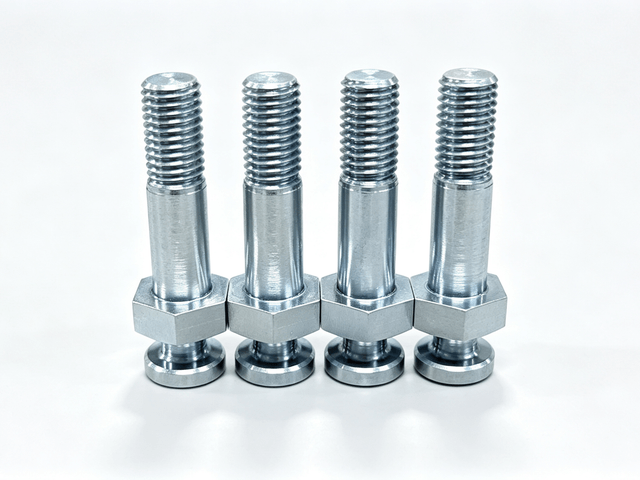
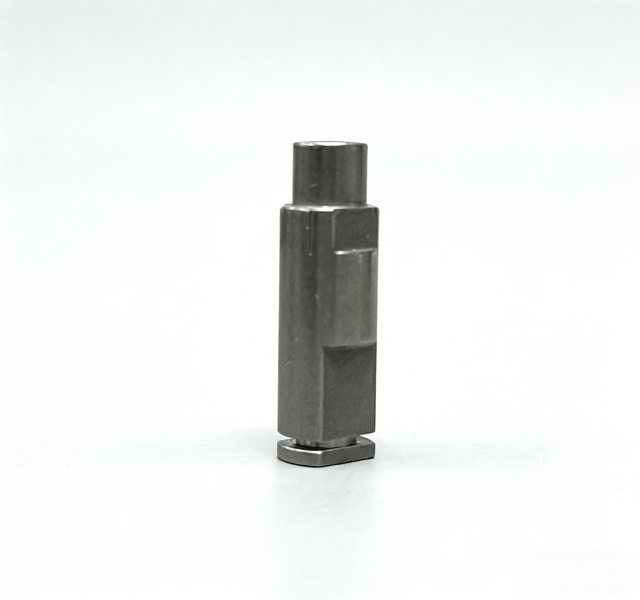
Por su geometría estructural y sus especificaciones técnicas —designado específicamente como un tornillo de soporte de horquilla con un collar de accionamiento hexagonal integral , vástagos guía de alta precisión , superficies esféricas convexas dobles con un gran radio de curvatura y una ranura de retención estrecha— este componente está diseñado para transmisiones de vehículos pesados, actuadores de trenes motrices todoterreno y enlaces de válvulas hidráulicas móviles.
En las modernas transmisiones manuales automatizadas, cajas de cambios de doble embrague y sistemas electrohidráulicos de cambio de marchas para maquinaria agrícola o de construcción, las horquillas de cambio y las palancas selectoras deben transformar la fuerza lineal hidráulica o electromecánica en acoplamientos de marchas suaves y rápidos. Los sujetadores roscados estándar no cumplen con estas condiciones, ya que los mecanismos de cambio soportan esfuerzos cortantes cíclicos intensos, vibraciones continuas del motor, inmersión en fluidos y desalineaciones dinámicas. Este sujetador especializado funciona simultáneamente como un anclaje estructural de alta resistencia, una interfaz de pivote esférico autoalineable y un pasador guía axial de precisión. La corona esférica y el cuello contorneado proporcionan un asiento de baja fricción para las almohadillas de la horquilla de cambio o las varillas de empuje del cilindro esclavo neumático e hidráulico, lo que permite una deflexión microangular sin concentradores de tensión localizados ni atascos.
Ciencia de los materiales e integridad metalúrgica
El componente está mecanizado a partir de acero aleado estructural 36CrNiMo4, de estándar europeo, que cumple con las normas EN 10083 y DIN 1.6511 , un grado de níquel-cromo-molibdeno de primera calidad con endurecimiento total, ampliamente reconocido para componentes críticos del sistema de propulsión.
La selección metalúrgica proporciona una templabilidad del núcleo, una resistencia a la fatiga y una tenacidad al impacto excepcionales:
-
Sinergia de cromo y molibdeno: La adición combinada de cromo y molibdeno proporciona una gran capacidad de endurecimiento, una elevada resistencia a la fluencia y una notable resistencia al revenido, lo que garantiza que el perno mantenga la estabilidad dimensional bajo temperaturas de funcionamiento sostenidas de hasta 200 grados Celsius en entornos con fluidos de transmisión calientes.
-
Contribución del níquel a la tenacidad: La presencia de níquel favorece una alta tenacidad a la entalla y una mayor resistencia a la fractura, lo que evita fallos frágiles repentinos ante cambios bruscos de impacto o fuertes golpes de torsión.
-
Homogeneidad microestructural: Suministrada en forma de barras redondas laminadas en caliente y peladas con un diámetro inicial de 20 mm , la materia prima se somete a una rigurosa inspección ultrasónica para garantizar la densidad interna, la ausencia de microporosidad y un estricto control de inclusiones.
-
Características posteriores al tratamiento térmico: Tras el temple y revenido antes o después del desbaste de precisión, la aleación consigue una matriz martensítica templada homogénea con una resistencia a la tracción del núcleo equilibrada superior a 1000 MPa, una tasa de elongación superior al 11 por ciento y una alta resistencia a la fatiga dinámica.
Proceso de fabricación y ruta de ingeniería de precisión
La fabricación de este componente complejo requiere un protocolo de mecanizado CNC de varias etapas, torneado, generación de roscas y acabado, diseñado para lograr una concentricidad precisa en múltiples diámetros funcionales, preservando al mismo tiempo la orientación de las fibras de la materia prima:
-
Torneado CNC multieje de doble husillo de precisión: Las barras de aleación en bruto se procesan en centros de torneado multieje equipados con herramientas motorizadas. El componente requiere un torneado axial continuo para establecer el vástago guía de 10,2 mm , el diámetro de la cabeza de 14,5 mm y el perfil crítico del carrete con cuello en una configuración sincronizada , eliminando los errores de concentricidad entre el eje del paso de rosca y los contornos de la cabeza.
-
Fresado hexagonal de precisión (Capítulo 16): El collar de accionamiento hexagonal integral de 16 mm se genera mediante fresado poligonal sincronizado o cabezales de fresado dinámico . Esto elimina las vulnerabilidades estructurales asociadas con los ensamblajes soldados o a presión, lo que garantiza que el elemento de fijación pueda soportar una alta transmisión de par sin redondearse ni deformarse durante el ensamblaje robótico.
-
Perfilado esférico de alta precisión y superacabado: Las superficies esféricas dobles especializadas, que presentan un amplio radio convexo de R300 mm y un filete de transición de R2,5 mm, se interpolan mediante insertos de perfilado especializados. Las caras de contacto convexas requieren un acabado supersuave con una rugosidad superficial de Ra 2,0 o inferior, completamente libre de líneas de referencia, rebabas centrales o marcas de escalón, lo que garantiza una distribución uniforme de la presión de contacto hidráulica y evita el desgaste del sello en las copas de horquilla de acoplamiento.
-
Control de los radios de transición y laminado de roscas: La rosca M10 se lamina en frío en lugar de cortarse , lo que garantiza que el flujo del grano metálico permanezca ininterrumpido a lo largo de los perfiles de la raíz y la cresta. Los rebajes críticos de la raíz de la rosca y los filetes de transición de R0,5 mm se forman cuidadosamente para aliviar las concentraciones de tensión mecánica durante la vibración de alta frecuencia .
-
Tratamiento superficial y resistencia a la corrosión: La pieza está acabada con una capa de galvanoplastia de zinc blanco de ingeniería con un espesor mínimo de depósito de 0,012 mm o 12 micras . El recubrimiento se somete a un horneado de alivio de fragilización por hidrógeno inmediatamente después del galvanizado, seguido de una capa de sellado pasivada. La superficie tratada supera de forma fiable las 72 horas de prueba de niebla salina neutra según ASTM B117 e ISO 9227 sin producir óxido rojo .
Control de calidad riguroso y metrología dimensional
El control de calidad sigue una metodología estricta propia del sector automotriz, que incorpora un control estadístico de procesos en tiempo real a intervalos regulares de 2,5 horas, una validación inicial de la primera pieza y una inspección final del envío con todas las dimensiones:
-
Diámetro crítico del vástago: El diámetro exterior de 10,2 mm con una tolerancia de -0,02 mm se verifica mediante micrómetros digitales de alta precisión para garantizar un acoplamiento deslizante suave con los casquillos de guía lineal correspondientes .
-
Grosor del cuello contorneado: La dimensión central del cuello de 3,92 mm con una tolerancia de -0,10 mm a -0,15 mm y perfiles simétricos R300 se miden utilizando proyectores de perfiles digitales y máquinas de prueba de contornos ópticos para garantizar un acoplamiento perfecto con los clips de retención y los topes de horquilla .
-
Tolerancia de rosca: La rosca externa M10 se inspecciona utilizando calibres anulares pasa/no pasa calibrados de 6 g antes y después del galvanizado , lo que garantiza un montaje rápido de la herramienta a la vez que se mantiene la seguridad contra el cizallamiento de la rosca bajo torsión.
-
Tolerancias generales y limpieza: Las dimensiones sin tolerancia cumplen con las normas ISO 2768-m (mecanizado medio) e ISO 2768-H . Las piezas terminadas se someten a un desengrase ultrasónico industrial para garantizar la ausencia total de rebabas metálicas, virutas o sales residuales del recubrimiento.
Ventajas principales del producto y superioridad técnica
-
Integración de doble función: combina un hombro guía axial, un accionamiento de apriete hexagonal de alto par, una rosca de fijación externa y un cabezal de acoplamiento esférico autocentrante en un único componente compacto .
-
Resistencia a la fatiga de alto ciclo: el acero 36CrNiMo4 templado en toda su masa, combinado con raíces de rosca laminadas en frío, proporciona una resistencia a la carga dinámica superior en comparación con los sujetadores de acero al carbono estándar .
-
Cinemática autoalineable: El perfil esférico de precisión R300 compensa las microdesalineaciones angulares inherentes a la deflexión de los mecanismos de los automóviles, reduciendo sustancialmente la carga lateral y el desgaste por fricción en los componentes del actuador .
-
Resistencia a fluidos y al medio ambiente: El avanzado recubrimiento galvánico blanco de 12 micras proporciona una protección fiable contra la humedad, los aceites sintéticos para transmisiones, los lubricantes para engranajes de extrema presión y los entornos de lavado .
Valor comercial e impacto industrial
La implementación de este tornillo de soporte de horquilla de precisión ofrece beneficios operativos y económicos cuantificables a los fabricantes de equipos industriales y automotrices de primer nivel:
-
Mayor fiabilidad del sistema de propulsión: al mitigar las concentraciones de tensión y evitar el bloqueo de los puntos de pivote, este componente prolonga la vida útil de los mecanismos internos de cambio de marchas más allá de los 500 000 ciclos de acoplamiento continuos, lo que reduce drásticamente las reclamaciones de garantía y las tasas de fallos en el campo.
-
Mayor eficiencia en la línea de montaje: la brida hexagonal integrada y la guía piloto facilitan la alineación robótica rápida y el apriete automatizado por par de torsión, lo que reduce los tiempos de ciclo de la estación de montaje de vehículos .
-
Reducción del coste total de propiedad: La consolidación de conjuntos de casquillos, pasadores y pernos de varias piezas en una sola pieza monobloque de precisión elimina las operaciones de ensamblaje secundarias, simplifica la gestión de la lista de materiales y minimiza la complejidad de la cadena de suministro.
Preguntas frecuentes
P1: ¿Cuál es la función mecánica de la cara esférica convexa expansiva R300 mm y la ranura de retención estrecha?
A: Esta geometría especializada proporciona una interfaz de pivote autoalineable de baja fricción, diseñada específicamente para acomodar microdesviaciones angulares durante el accionamiento del cambio de marchas. La amplia curvatura R300 mm permite que las almohadillas de la horquilla de cambio o las varillas de empuje hidráulicas se articulen suavemente sin pellizcos localizados en los bordes, concentraciones de tensión ni atascos mecánicos. La ranura del cuello de 3,92 mm, mecanizada con precisión, sirve como asiento de posicionamiento para anillos de retención, clips de retención o resortes de retorno, asegurando una retención axial positiva a la vez que se preserva la libertad de rotación dinámica. El mecanizado de ambas características en una sola configuración CNC garantiza una alta concentricidad y un acabado superficial liso inferior a Ra 2,0 micras.
P2: ¿Por qué se selecciona el acero aleado 36CrNiMo4 para este componente y cómo garantiza el proceso de fabricación la resistencia a la fatiga de la rosca?
A: El acero 36CrNiMo4 (EN 10083 / DIN 1.6511) ofrece un equilibrio óptimo entre templabilidad, resistencia a la tracción del núcleo superior a 1000 MPa y alta tenacidad al impacto con entalla, lo que previene la fractura frágil y las fallas por microfatiga en entornos de transmisión severos. Para maximizar la vida útil a la fatiga, la rosca externa M10 se produce mediante laminado en frío de precisión en lugar de corte de un solo punto. El conformado en frío preserva el flujo continuo del grano metálico a lo largo del flanco y la raíz de la rosca, introduciendo tensiones de compresión residuales beneficiosas que, combinadas con el radio de alivio de tensión de la raíz R0.5 mm, previenen la iniciación de grietas por fatiga y soportan una vida útil operativa superior a 500 000 ciclos dinámicos.
P3: ¿Cómo afecta el recubrimiento de galvanizado blanco de un mínimo de 0,012 mm (12 micras) a las estrictas tolerancias del vástago guía de 10,2 mm y la rosca M10?
A: La precisión dimensional se mantiene mediante la compensación de tolerancias previa al recubrimiento durante las operaciones de torneado CNC y laminado de roscas. El diámetro exterior de 10,2 mm (con una tolerancia de -0,02 mm) y el diámetro del paso de rosca externo se mecanizan intencionalmente con líneas base ajustadas para que la acumulación de depósitos se mantenga dentro de las especificaciones después del recubrimiento. Se utilizan calibres de rosca pasa/no pasa calibrados de 6 g para verificar el ajuste antes y después del acabado superficial. Además, se aplica un proceso de horneado de desfragilización posterior al recubrimiento para prevenir la fragilización por hidrógeno, lo que garantiza que se logre la resistencia a la corrosión por niebla salina neutra de 72 horas sin comprometer las holguras de ensamblaje ni la consistencia del par.
TEL: +86 187 5714 8656
Correo electrónico: zhouli@chinaliqin.com
WhatsApp: +86 187 5714 8656
Sitio web: https://www.cncliq.com/