 Français




A380 apparaît dans les corps de lampes, les supports, les couvercles de boîtes de vitesses et les boîtiers. Familier? Oui. Infaillible? Non. Il remplit généralement une matrice très chargée et coupe bien, jusqu'à ce qu'un outil ouvre un pore ou qu'une fine paroi bouge dans les mâchoires. La saisie de l'outil, le support et les fonctionnalités choisies pour la CNC déterminent toujours le résultat.
Ce guide est destiné aux ingénieurs et aux acheteurs qui doivent transformer un dessin en pièces reproductibles, et pas simplement comparer les valeurs sur une fiche de matériau. Nous lirons d'abord la chimie. Ensuite, nous suivrons le même chemin que la pièce emprunte : hors de la matrice, dans un montage, sous la fraise, via l'inspection, et enfin jusqu'à la demande de prix de l'acheteur. Si vous recherchez des pièces moulées sous pression personnalisées, la question pratique n’est pas la suivante : l’A380 est-il usinable ? La question est la suivante : ce plan de moulage et d'usinage peut-il conserver mes caractéristiques critiques tout au long du cycle de production ?
Réponse courte en premier. A380.0 est une qualité de moulage aluminium-silicium-cuivre. Les fonderies aiment la façon dont il se remplit ; les concepteurs bénéficient d'une résistance et d'une stabilité utiles ; les ateliers d'usinage le trouvent généralement coopératif. Son silicium aide au remplissage des moules et à la rupture des copeaux ; le cuivre soutient la résistance et la réponse de coupe. Il y a une facture à payer pour cette commodité. Parlez dès le début de la corrosion et de l’apparence, surveillez l’usure des bords abrasifs et éloignez les coupes critiques des zones sujettes aux pores. Sur l'impression, écrivez l'alliage et la norme. Marquez les CTQ. Dites comment ils seront vérifiés et quelles surfaces resteront telles que coulées. "L'aluminium" en soi ne suffit pas.
1. Ce que signifie réellement l'aluminium A380
A380.0 est un alliage de coulée enregistré ; A380.1 fait référence au lingot. Ce dernier chiffre est important lorsqu'une spécification d'achat est rédigée. L'Aluminium Association enregistre A380.0 pour les produits moulés sous pression. Une fois les ajouts répertoriés comptés, le reste est de l’aluminium. Un dessin nord-américain pointe souvent vers ASTM B85. Cette légende familière couvre les pièces moulées sous pression en alliage d'aluminium, mais le dessin nécessite toujours l'alliage réel. Un acheteur doit indiquer la qualité exacte et la norme applicable sur le dessin ou le bon de commande, puis demander un certificat de matériau lié au lot de production.
Ne remplacez pas silencieusement A380 par ADC12, LM24 ou EN AC-46000 car un tableau de comparaison les qualifie d'équivalents. Ils sont des alliages apparentés Al-Si-Cu moulés sous pression et peuvent se chevaucher dans la pratique, mais leurs limites enregistrées et leurs normes en vigueur ne sont pas identiques. Une substitution est une décision technique. Avant de signer une substitution, comparez la chimie, la charge de service, l'exposition à la corrosion, la finition et le plan de validation. Mettez l'approbation par écrit.
|
Élément |
Limite de composition A380.0, % en poids |
Ce que remarque la boutique |
|
Silicium (Si) |
7,5 à 9,5 |
Aide le métal liquide à atteindre les coins difficiles et brise généralement les copeaux ; les particules contenant du silicium frottent également fortement sur un tranchant. |
|
Cuivre (Cu) |
3.0–4.0 |
Donne une résistance utile et une coupe plus ferme, mais éloigne le comportement à la corrosion de l'aluminium forgé à faible teneur en cuivre. |
|
Fer (Fe) |
1,3 max. |
Les fonderies le surveillent en partie pour le soudage des matrices ; les intermétalliques affectent toujours la ductilité et l'usure des bords. |
|
Manganèse (Mn) |
0,50 maximum |
Partie de la chimie enregistrée et de l'équilibre intermétallique. |
|
Magnésium (Mg) |
0,10 max. |
L'A380 est normalement acheté pour ses performances telles que moulées, et non pour une réponse T6 de type 6061. |
|
Nickel (Ni) |
0,50 maximum |
Contrôlé car un petit ajout peut influencer le comportement en service chaud. |
|
Zinc (Zn) |
3,0 max. |
Un plafond, pas une cible d'atelier de fusion ; le certificat de chauffe indique ce qui a été réellement versé. |
|
Étain (Sn) |
0,35 maximum |
Les petits constituants peuvent toujours modifier le moulage et le comportement mécanique. |
|
Autres éléments |
0,50 total maximum. |
Une raison pratique pour les contrôles spectrométriques et la traçabilité thermique. |
|
Aluminium (Al) |
Reste |
Le solde après les ajouts spécifiés et les résidus autorisés. |
Les chiffres ci-dessus proviennent de l'enregistrement de l'Aluminium Association pour l'A380.0 ; ce sont des limites, pas une recette fondante. Utilisez-les pour la légende du matériau. Pour l'acceptation, utilisez le certificat de la chaleur qui a fabriqué les pièces, et non un tableau copié à partir d'un navigateur.
2. Propriétés du matériau A380 : utilisez les valeurs typiques avec précaution
Les feuilles de référence se regroupent autour des mêmes valeurs. Pensez à 324 MPa ultime, 159 MPa à 0,2 % de rendement, environ 3,5 % d'allongement, 71 GPa module et 2,71 g/cm³ de densité. Des chiffres utiles, à condition que personne ne les prenne pour une promesse sur chaque côte. La conductivité thermique se situe généralement autour de 100 W/m·K. Il s'agit de valeurs de filtrage utiles, et non de garanties automatiques pour chaque mur, emplacement de porte ou coulée.
Un coupon moulé sous pression et une fine nervure à l'intérieur d'un véritable boîtier ne refroidissent pas de la même manière. Qu'est-ce qui change la vraie partie ? Vitesse de refroidissement, gaz, film d'oxyde, épaisseur de paroi, température de la matrice et du métal, profil de la grenaille et même où l'échantillon ou la coupe a été prélevé. Si la résistance, les fuites, le flux de chaleur ou la fatigue peuvent entraîner une défaillance du produit, nommez la cible et le test sur le dessin. Convenez ensuite de l'emplacement et de la fréquence des échantillons avant la publication des outils.
|
Propriété |
Valeur de référence typique |
Question à poser avant la sortie |
|
Résistance à la traction ultime |
Environ 324 MPa (47 ksi) |
Très bien pour une comparaison précoce ; une pièce chargée a besoin de ses propres exigences et méthodes de test. |
|
Contrainte d'élasticité de 0,2 % |
Environ 159 MPa (23 ksi) |
Près d'un pore, d'une ligne de tricot ou d'une fine nervure, ne vous attendez pas à un comportement de billette. |
|
Élongation |
Environ 3,5 % |
Ce n'est pas un alliage à traiter avec désinvolture autour des angles vifs ou des charges d'impact surprises. |
|
Module d'élasticité |
Environ 71 GPa |
La disposition des nervures et la forme de la section déterminent normalement en premier la déflexion du boîtier. |
|
Densité |
Environ 2,71 g/cm³ |
Utile lorsque les nervures peuvent remplacer des murs solides et lourds. |
|
Conductivité thermique |
Généralement 96-109 W/m·K |
Vérifiez le chemin thermique fini : planéité de l'interface, revêtement, pâte thermique et flux d'air. |
|
Caractéristique d'usinage |
Mieux que la moyenne parmi les alliages d'aluminium moulés sous pression |
Les cycles rapides sont réalistes ; la variation de coulée et l'abrasion du silicium déterminent toujours la limite de durée de vie utile de l'outil. |
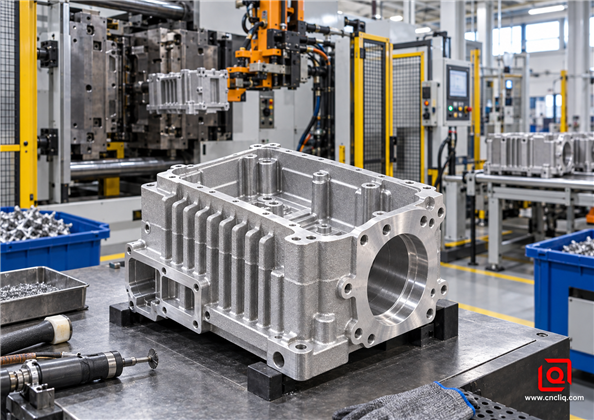
Un bon programme A380 commence par un processus de casting stable ; l'usinage ne peut pas réparer un mauvais remplissage, des films d'oxyde ou une porosité incontrôlée.
3. Pourquoi l'A380 fonctionne bien - et pourquoi il surprend toujours les magasins
Les directives NADCA décrivent l'A380 comme ayant des caractéristiques d'usinage supérieures à la moyenne dans les alliages commerciaux de moulage sous pression d'aluminium. En pratique, la matrice riche en silicium a tendance à produire des copeaux courts plutôt que les nids longs et filandreux associés à certains aluminiums corroyés. La chimie contenant du cuivre donne également une réponse de coupe plus ferme. Cela facilite le perçage, le taraudage, le surfaçage et l'alésage dans une cellule de production.
Mais l'A380 n'est pas simplement un 6061 avec une surface moulée. Trois différences apparaissent rapidement.
1. La peau et le noyau ne sont pas identiques. La surface refroidie rapidement peut couper différemment de l’intérieur refroidi plus lentement. Le premier passage peut également rencontrer des résidus de démoulage, une texture de grenaillage, des restes de flash et des particules dures locales.
2. Le silicium ajoute de l'abrasion. Un bord tranchant est essentiel pour une faible force de coupe, mais la durée de vie du bord doit être surveillée. La géométrie en aluminium poli en carbure est un bon point de départ pour la production ; Le PCD devient intéressant pour les opérations de finition stables et à grand volume où le coût des outils peut être amorti.
3. L'usinage peut exposer des pores cachés. Une face d'étanchéité peut paraître saine comme coulée et révéler un pore après avoir retiré 0,8 mm. Il s'agit d'un problème de casting et de DFM, et non d'une raison pour continuer à procéder à des réductions de nettoyage plus importantes.
Une évacuation efficace des copeaux reste importante même lorsque les copeaux sont courts. Les fraises en aluminium à deux ou trois cannelures laissent de la place aux copeaux ; les cannelures polies et une géométrie positive nette réduisent les bords accumulés. Un liquide de refroidissement ou un processus de lubrification en quantité minimale qualifié doit éliminer les copeaux des poches et des trous percés avant qu'ils ne soient recoupés. Les conseils d'usinage de l'aluminium Harvey Performance font le même point : le nombre de cannelures, la charge des copeaux et l'évacuation doivent fonctionner ensemble.
4. Spécifications d'usinabilité : une fiche de mise en service pratique
Il n’existe pas de ligne d’alimentation et de vitesse universelle honnête pour l’A380. Changez le diamètre de la fraise et le régime change. Ajoutez un surplomb, une entrée de peau interrompue, un montage plus souple, une autre qualité de carbure ou une chaleur de pièces moulées différente, et la fenêtre de sécurité bouge à nouveau. Un fournisseur doit donc soumettre une fenêtre de processus contrôlé, et non un numéro Internet copié.
|
Fonctionnement |
Comment démarrer l'essai |
Ce qui mérite une note dans le dossier |
|
Face à une bride d'étanchéité |
Couteau à râteau positif, même stock, et une passe de finition délibérée. |
Planéité après desserrage, faux-rond, ondulation, rupture des pores et rugosité du joint. |
|
Fraisage de poches ou d'épaulements |
Deux ou trois flûtes polies ; un engagement constant là où cela aide ; pas de frottement dans les coins étroits. |
Sortie des copeaux, bord rapporté, mouvement de la paroi, matière à gauche et direction des bavures. |
|
Roulement ou alésage de positionnement |
Ebauche d'abord, laissez la chaleur et le serrage s'installer, puis terminez à partir de références stables ; qualifier PCD pour le volume. |
Diamètre, rondeur, cylindricité, position réelle et température d'inspection. |
|
Forage |
Foret tranchant en aluminium ; refroidissement traversant lorsque la profondeur rend probable l'accumulation de copeaux ; contrôler l'entrée par la peau. |
Sortez des bavures, de l'errance, de la dérive en profondeur et des pores exposés. |
|
Tapotement |
Choisissez un taraudage coupé ou formé après avoir vérifié le mur, la porosité, la classe et le lubrifiant. |
Tendance du couple, résultat GO/NO-GO, crête, engagement et évasion des pores. |
|
Ébavurage |
Placez le bord sur l'impression ; contrôler le travail manuel à proximité des références et des faces de joint. |
Casse-bord, copeaux lâches, bavures roulées et dommages avant le revêtement. |
Gardez chaque variable visible lorsque vous calculez un point de départ. En utilisant la notation de Sandvik Coromant : n = (vc × 1000) / (π × D), tandis que vf = fz × n × z. Prenez un cutter de 12 mm à trois cannelures. Avec une valeur d'essai de 500 m/min et 0,08 mm par dent, le calcul donne environ 13 260 tr/min et une avance de 3 180 mm/min. Il s’agit d’un exemple arithmétique de mise en service, et non d’une recette publiée pour l’A380. Confirmez les données spécifiques à la qualité du fabricant de fraises, réduisez le premier essai en cas de mauvaise rigidité ou d'entrée de peau interrompue, inspectez les copeaux et la charge de la broche et ajustez à partir des résultats mesurés.
L'enregistrement du processus doit capturer la vitesse réelle de la broche, l'avance par dent, l'engagement axial et radial, l'état du liquide de refroidissement, la limite de durée de vie de l'outil et la caractéristique mesurée. Courir vite parce que l'aluminium est facile n'est pas un contrôle de processus. Si vous avez besoin d'un aperçu plus large de l'engagement de la fraise, des fixations et du comportement des copeaux, le guide Liqins sur le fraisage et tournage CNC en aluminium fournit des informations utiles sans remplacer un essai spécifique à une pièce.
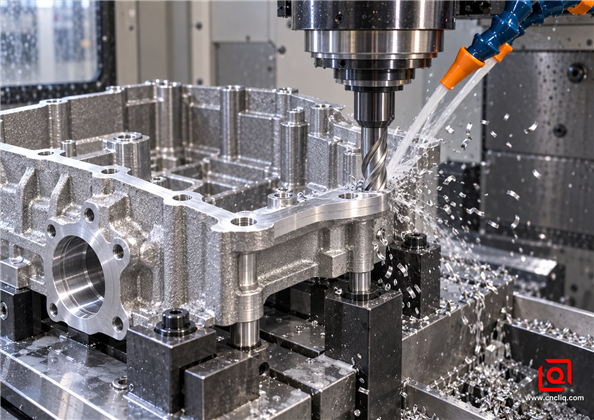
Terminer la machine uniquement pour les fonctionnalités qui en ont besoin. Des outils pointus, un engagement court, un dégagement des copeaux et un dispositif de maintien protègent à la fois la tolérance et le temps de cycle.
5. Surépaisseur d'usinage, porosité et stratégie de référence
Plus de surépaisseur d'usinage ne crée pas automatiquement une pièce plus sûre. Cela augmente le temps de cycle et peut dépasser la couche dense réfrigérée dans une région où les pores sont plus susceptibles d'apparaître. Une meilleure approche consiste à définir des références de coulée proches de la valeur nette, à placer les portes et les trop-pleins en gardant à l'esprit les zones usinées critiques et à maintenir la cohérence du stock de nettoyage.
Avant la construction de la matrice, marquez chaque face d'étanchéité, alésage de roulement, filetage, diamètre d'ajustement par pression et cible de référence sur un dessin partagé. L'ingénieur en moulage sous pression examine ensuite le flux de métal et la ventilation autour de ces zones. L'ingénieur d'usinage examine l'accès aux outils et le support des fixations. L'ingénieur qualité décide de la manière dont chaque caractéristique sera mesurée. Cet examen à trois voies détecte très tôt les conflits coûteux, tels qu'une ligne de glissement de noyau traversant un joint torique ou une marque d'éjecteur tombant sur un tampon de référence.
Règles de montage qui empêchent les fausses précisions
- Localisez-le à partir de coussinets moulés stables conçus pour une assise reproductible, et non à partir de nervures décoratives ou de bords de flash variables.
- Soutenez les parois minces à proximité de la zone de coupe et maintenez la force de serrage aussi élevée que nécessaire.
- Machiner les alésages et les caractéristiques d'étanchéité dans une seule configuration lorsque leur relation géométrique est critique.
- Vérifiez un échantillon à la fois serré et détendu. Une lecture parfaite dans le luminaire peut masquer le retour élastique.
- Contrôlez la pièce et mesurez la température avant de juger une taille proche.
Quand l'étanchéité à la pression est importante
Définissez le fluide, la pression de test, le temps de maintien, les fuites admissibles et si le test a lieu avant ou après l'usinage et le revêtement. L’absence de fuite n’est pas une exigence complète. L'usinage modifie la surface et peut ouvrir la porosité connectée. Si l'imprégnation est autorisée, indiquer la chimie approuvée et la méthode de validation. Si cela n'est pas autorisé, inscrivez cette interdiction dans les spécifications d'achat avant les devis du fournisseur.
6. Finition de surface et protection contre la corrosion
A380 peut être grenaillé, enduit de conversion, peint, enduit de poudre ou plaqué selon un processus qualifié. Une anodisation brillante et décorative est plus difficile à répéter sur l'A380 que sur le 6061 ou le 6063. Le silicium, le cuivre et la peau moulée changeante peuvent tous se manifester dans la couleur. C'est pourquoi un échantillon réel vaut mieux qu'un échantillon de couleur. Si la couleur et l'apparence sont importantes, approuvez un échantillon physique, définissez les conditions de visualisation et déterminez quelles surfaces sont cosmétiques.
Gardez le revêtement éloigné des alésages de précision, des jauges filetées, des plages de contact électriques et des points de mise à la terre, à moins que la conception ne l'inclut intentionnellement. Une bride d'étanchéité usinée peut nécessiter un masquage, tandis qu'une enceinte extérieure peut nécessiter une couche de conversion et un système de revêtement en poudre validés par un test de corrosion convenu. Une note de finition utilisable répond à des questions ordinaires : Quel prétraitement ? Quel revêtement et quelle couleur ? Quelle épaisseur ? Où est-il masqué ? Comment l'adhérence est-elle vérifiée et par quel test ?
7. A380, ADC12, A356 ou 6061 ? Commencez par le processus
|
Matériau |
Itinéraire habituellement cité |
Pourquoi il mérite une place |
Attention |
|
A380.0 |
Coulage sous haute pression ; CNC uniquement là où le dessin le demande. |
Un choix polyvalent équilibré en termes de remplissage, de résistance, de stabilité, de comportement de coupe et d'approvisionnement. |
Discutez dès le début de la corrosion, de l'apparence et des visages sensibles aux pores. |
|
ADC12 |
Coulage sous pression haute pression dans une chaîne d'approvisionnement basée sur JIS. |
Commun en Asie et bien adapté aux formes complexes moulées sous pression. |
N'écrivez pas « ADC12 est égal à A380 » ; comparer les limites applicables. |
|
A356 |
Travail par gravité ou par moulage permanent, parfois avec traitement thermique. |
Utile lorsque la pièce a besoin d'un autre équilibre entre ductilité et propriétés structurelles. |
Pas un remplacement immédiat pour le moulage haute pression de l'A380. |
|
6061-T6 ou T651 |
Machine à billetter, ou commencez par une extrusion et ajoutez les détails. |
Réponse à la corrosion et anodisation familières, avec un matériau forgé cohérent. |
Un boîtier nervuré peut transformer une grande quantité de métal en copeaux. |
La décision doit tenir compte du volume annuel, de la géométrie, de la maturité des révisions, du cas de charge, des exigences en matière de fuite, des cosmétiques et du coût total au débarquement. Le guide DFM de moulage sous pression d'aluminium personnalisé de Liqins développe les décisions concernant les glissières, la ventilation, les murs et les alliages.
Pour les programmes qui comparent encore des itinéraires, le Guide de sélection d'usinage, d'extrusion et de moulage sous pression CNC aide à encadrer la décision entre fabrication et outil.
8. Un logement Liqin publié, lu comme une feuille de processus
Le cas suivant est anonymisé au niveau du client et limité aux informations publiées sur la page produit Boîtier d'éclairage de précision en aluminium existant de Liqins. Il est inclus à titre d'exemple de fabrication, et non comme un résultat universel ou une réclamation concernant une commande non divulguée.
Caractéristiques de la pièce : Le boîtier publié combine une grande forme de boîtier, des ailettes de refroidissement externes, des bossages de montage, des surfaces d'étanchéité, des pistes de joint, des ports filetés et un motif dense de trous borgnes. La page produit répertorie l'A380 parmi les matériaux en aluminium applicables et décrit le moulage sous pression à haute pression suivi d'un usinage CNC de précision.
Défi de fabrication : le moulage est efficace pour la cavité, les ailettes et les bossages, mais ces caractéristiques proches du résultat créent une configuration d'usinage difficile. Les ailettes fines peuvent se déformer sous le serrage. Un long périmètre de scellement peut perdre sa planéité après le démoulage. De nombreux trous peu profonds augmentent les conséquences de la variation de profondeur de forage. Les filetages et les zones de joint doivent rester liés au corps moulé sans utiliser de surfaces cosmétiques instables comme références.
Logique du processus : formez la géométrie thermique complexe par HPDC, puis usinez uniquement les interfaces fonctionnelles : face d'étanchéité, piste de joint, trous spécifiés, filetages et caractéristiques de localisation. Utilisez un support distribué, une passe de parement contrôlée, des cycles de perçage qualifiés et un contrôle lié au plan. La page publique décrit les mesures CMM, le jaugeage des filetages, les rapports dimensionnels, la certification des matériaux et les rapports de traitement de surface comme contrôles disponibles.
Pourquoi l'itinéraire convient : Un processus uniquement de billettes devrait retirer le matériau autour de chaque nervure, cavité et bossage. Le moulage sous pression place le métal à proximité de la géométrie finale, tandis que la CNC crée la précision et l'état de surface dont l'assemblage a besoin. Le véritable avantage n’est pas le moulage par rapport à l’usinage ; c'est la combinaison disciplinée des deux.
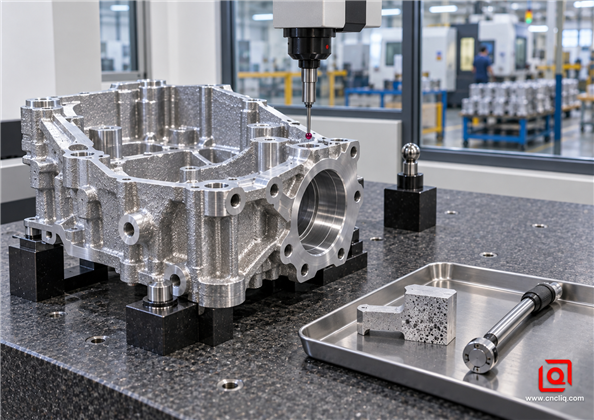
L'inspection dimensionnelle doit être associée à des contrôles de qualité de coulée ; une MMT peut confirmer la géométrie, mais elle ne peut pas rendre stable un processus de coulée instable.
9. Liste de contrôle des appels d'offres pour les acheteurs de pièces moulées sous pression de l'A380
Une RFQ forte réduit le remplissage des devis et empêche les fournisseurs de faire des hypothèses différentes. Envoyez le modèle 3D et un dessin 2D contrôlé, puis incluez les éléments suivants :
- Désignation de l'alliage A380.0 et norme en vigueur ; répertoriez séparément toutes les alternatives approuvées.
- Demande annuelle, quantité de versions, durée de vie prévue du programme et quantités de prototypes ou de validation.
- Dimensions, références, GD&T, classes de filetage et méthode d'inspection critiques pour la qualité.
- Carte des surfaces usinées, intention de surépaisseur d'usinage et surfaces qui doivent rester telles que moulées.
- Milieu de test de fuite, pression, temps de maintien, fuite admissible, étape de test et politique d'imprégnation.
- Marquez les surfaces que les gens verront. À côté de cette carte, indiquez le revêtement, le masquage, la référence de couleur, le test convenu et la manière dont la finition sera protégée pendant le transport.
- Dites quels enregistrements doivent arriver avec le lot. Les choix typiques sont le certificat de matériau, les rapports du premier article et CMM, le plan de contrôle, l'étude de capacité et le rapport de finition.
- Tout processus interdit de retouche, de réparation de soudure, de mélange ou de déviation.
Demandez au fournisseur de renvoyer une révision DFM annotée avant la sortie de l'outillage. L'examen le plus utile identifie les conflits de dépouille, les transitions épais-fin, les zones probablement sensibles aux pores, l'accès aux outils, la stratégie de référence, les emplacements des éjecteurs et des lignes de joint, ainsi que les caractéristiques qui déterminent les coûts. Il sépare également les tolérances générales de la poignée de dimensions qui contrôlent véritablement l'assemblage.
Vous prévoyez un boîtier ou un support A380 ? Envoyez à Liqin votre modèle CAO, votre dessin 2D, votre volume annuel, votre finition cible et votre liste CTQ. Nous examinerons le transfert de la cellule de moulage sous pression au montage CNC, signalerons les fonctionnalités délicates et indiquerons l'itinéraire dont le dessin a réellement besoin.
Cliquez ici pour votre demande 👆
Cinq questions qui reviennent habituellement lors d'un appel d'offres
1. L'A380 fonctionne-t-il vraiment bien ?
En général, oui. L'A380 est convivial lorsqu'un atelier doit le percer, le faire face, l'aléser ou le tarauder, et le silicium a tendance à garder les puces courtes. Gardez néanmoins le bord tranchant, éliminez les éclats et soutenez le moulage sans le plier. N'oubliez pas qu'une coupure qui quitte la peau dense peut atteindre le métal sujet aux pores en dessous.
2. Puis-je échanger l'A380 contre le 6061-T6 ?
Pas uniquement sur la force du nom d'un matériau. L'A380 a été construit pour une machine de coulée. Le 6061-T6 est un matériau forgé, normalement acheté sous forme de billette, de plaque, de barre ou d'extrusion, puis usiné. Leur ductilité, leur réponse à la corrosion, leur finition, leur structure interne et leur modèle de coût sont différents. Mettez la charge de service, la quantité annuelle, l'apparence et la géométrie de la pièce sur la table avant d'en choisir une.
3. Quel chiffre dois-je saisir pour la vitesse de coupe ?
Il n'existe pas un seul numéro honnête qui corresponde à chaque broche, fraise et pièce moulée. Commencez par le chiffre du fabricant de fraises pour connaître la nuance exacte de carbure ou de PCD. Convertissez-le en tr/min pour le diamètre de l'outil, puis prouvez le réglage sur des pièces moulées réelles, et non sur un tableau de matériaux générique. Enregistrez la charge des copeaux, l'engagement, la charge de la broche, la finition, les bavures, le mouvement dimensionnel et l'usure de l'outil avant de libérer une fenêtre de production.
4. Pourquoi des pores apparaissent-ils après l'usinage d'une pièce moulée A380 ?
Le remplissage à haute pression peut piéger des films de gaz ou d'oxyde, et le retrait peut créer des discontinuités internes. Une surface peut paraître saine jusqu'à ce que l'usinage élimine la couche externe dense et croise un pore. La voie corrective consiste généralement en une révision du débit, de la ventilation, du vide, de l'équilibre thermique, de la géométrie locale ou de la surépaisseur d'usinage - et pas simplement d'une coupe plus profonde.
5. Que faut-il envoyer pour un devis précis de moulage sous pression de l'A380 ?
Envoyer un modèle 3D, un dessin 2D contrôlé, l'alliage et la norme, les volumes annuels et par lots, les dimensions CTQ, les exigences de finition et de masquage, les tests de fuite ou de corrosion, les documents d'inspection, les besoins d'emballage et le calendrier du programme. Identifiez clairement les substitutions approuvées et les retouches interdites afin que chaque fournisseur fixe les mêmes prix.
Cliquez ici pour votre demande 👆
Résumé
A380 fonctionne car il remplit des matrices compliquées tout en coupant bien. Les bons travaux sont décidés tôt : tracez la chaleur, placez les tampons coulés et le matériel d'usinage sur un seul dessin, protégez les faces des joints et indiquez l'acceptation dans l'appel d'offres. Les propriétés et les données de découpe sont des points de départ ; le dessin approuvé, le certificat de lot, la fenêtre de processus et le plan d'inspection régissent la production.
Coordonnées
Entreprise : Ningbo Liqin Industry Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion sur les commandes : business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avis de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages de la machine et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performances, les flux de travail de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
Bâti sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un centre de production de 6 500 m2 équipé de plus de 150 machines, exécutant l'usinage CNC 4 axes et 5 axes, usinage fraisage-tournage, usinage à froid. extrusion et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance - vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Bienvenue à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
