 Français




Êtes-vous toujours partagé entre l'usinage d'un boîtier en aluminium à partir de billettes et le paiement d'une matrice ? Un devis CNC bas peut devenir coûteux après des milliers de cycles, tandis qu'un prix attractif d'une pièce moulée sous pression peut masquer les risques d'outillage, de qualification, d'usinage secondaire, de rebuts et de modification de conception. Ce guide montre comment un ingénieur de production compare les 2 itinéraires sur la même base de coût, calcule un volume d'équilibre réaliste et décide ce qui doit rester coulé et ce qui doit encore être usiné. Si vous préparez une demande de prix, utilisez les tableaux ci-dessous avant de publier le dessin. Ils peuvent empêcher qu'un processus apparemment bon marché devienne coûteux.
Réponse rapide : quand chaque processus gagne-t-il généralement ?
L'usinage CNC implique normalement un engagement moindre pour les prototypes, la production de ponts, les conceptions qui changent fréquemment et les pièces dont la géométrie critique occupe la majeure partie du composant. Le moulage sous pression d'aluminium à haute pression (HPDC) devient intéressant lorsque la géométrie est adaptée au moulage, que la demande est reproductible, que la conception est stable et que les économies par pièce acceptée peuvent rembourser le package de matrice et de qualification. Il n’existe pas de croisement universel responsable tel que « 500 pièces » ou « 5 000 pièces ». Le volume d'équilibre correct provient de vos 2 devis :
Quantité seuil de rentabilité = (coût fixe du moulage sous pression − coût fixe CNC) ÷ (coût variable CNC par pièce acceptée − coût variable du moulage sous pression par pièce acceptée)
Les mots partie acceptée sont importants. Placez les pièces finies à côté des pièces finies. Les deux prix doivent couvrir la même révision du dessin, le même plan d’inspection, la même finition, l’emballage et le même point de livraison. Une pièce moulée découpée d'un côté et une pièce usinée prête à être assemblée de l'autre ne produiront qu'une feuille de calcul ordonnée mais inutile.
|
Condition du programme |
L'usinage CNC mène généralement |
HPDC et CNC secondaire sont généralement en tête |
|
Demande |
Prototype, volume faible ou incertain |
Commandes répétées stables avec un volume crédible à vie |
|
Maturité de conception |
Des révisions sont encore probables |
Interfaces et structure de mur gelées |
|
Géométrie |
Poches de précision profondes, parcours d'outils accessibles, nombreuses fonctionnalités restreintes |
Coquilles fines, nervures, bossages, nageoires et forme répétée proche du filet |
|
Matériaux |
Large choix d'alliages corroyés, notamment 6061 et 7075 |
Alliage de coulée sélectionné pour son remplissage, sa résistance, sa finition et ses conditions de service |
|
Argent initial |
Faible engagement en matière de programmation et de montage |
Matrice de production, essais, jauges et qualification requis |
|
Comportement par pièce |
Le temps machine et le stock restent dans chaque unité |
Coût de formage inférieur à grande échelle, mais le détourage et l'usinage peuvent rester |
|
Modifications techniques |
Le programme et le calendrier peuvent souvent être révisés |
Les changements d'acier peuvent être lents, limités ou nécessiter une nouvelle matrice |
|
Question sur le meilleur achat |
Comment pouvons-nous réduire le temps de cycle sans assouplir les CTQ ? |
Combien de pièces acceptées rembourseront l'ensemble d'outils complet ? |
Pour une vue plus large de la sélection des processus, le guide de fabrication OEM en aluminium de Liqin compare également l'usinage CNC, le moulage sous pression et l'extrusion. Pour un aperçu du coût du cycle de vie, consultez le guide des coûts et du volume du moulage sous pression par rapport à l'usinage CNC. Cet article approfondit l'équation du seuil de rentabilité, la correction du risque et les preuves de la RFQ.
1. Créez les deux devis sur la même limite de coût
La plupart des mauvaises comparaisons commencent dans une feuille de calcul, pas sur une machine. La colonne CNC contient souvent une pièce finie et inspectée. La colonne de moulage sous pression ne peut contenir qu'une ébauche découpée. Avant de calculer quoi que ce soit, définissez la limite comme un composant emballé prêt pour l'inspection à l'arrivée de l'acheteur.
Coût total de la CNC
Pour un itinéraire usiné en billettes, les coûts fixes peuvent inclure la révision DFM, la programmation CAM, des mâchoires souples ou un montage dédié, l'inspection du premier article et tout travail de jauge non récurrent. Les coûts variables incluent normalement le stock coupé, le cycle de la machine, la présence de l'opérateur, les outils de coupe, le liquide de refroidissement et les consommables, l'ébavurage, le nettoyage, la finition, l'inspection, la tolérance de rejet, l'emballage et la logistique.
Coût total du moulage sous pression
Pour HPDC, les coûts fixes peuvent inclure la conception de l'outil, l'acier et la fabrication des matrices, les glissières ou les inserts, l'outillage de découpe, l'échantillonnage, les travaux de flux de moule lorsqu'ils sont inclus, le développement de jauges, l'approbation du premier article et les cycles de qualification. Les coûts variables peuvent inclure l'alliage, la perte de fusion, le temps de coulée, le démoulage, le détourage, le grenaillage, l'usinage CNC secondaire, les tests d'étanchéité, le traitement de surface, l'inspection, les rejets, l'emballage et le fret. La maintenance des outils, le remplacement des inserts et les conditions de propriété nécessitent également un payeur nommé.
|
Ligne de coût |
CNC à partir de billettes |
HPDC plus finition |
Question RFQ |
|
Programmation et configuration |
Corrigé |
Coût fixe secondaire-CNC |
Est-il facturé une fois ou par lots ? |
|
Outils de production |
Habituellement faible |
Investissement fixe majeur |
Qui possède, stocke, entretient et assure la matrice ? |
|
Matière première |
Taille du stock et importance du buy-to-fly |
Le poids des tirs, les coureurs, les retours et la perte de fonte comptent |
Le devis est-il basé sur le métal brut ou net ? |
|
Heure machine ou cellule |
Répéte sur chaque partie |
Cycle de formage plus court, puis tout usinage |
Quel nombre de cycles et de cavités prend en charge le devis ? |
|
Finition |
Souvent directement après l'usinage |
Un sablage, un revêtement, une imprégnation ou un polissage peuvent être nécessaires |
La finition spécifiée est-elle incluse ? |
|
Qualité |
FAI, contrôles en cours, CMM |
FAI, contrôles de coulée, usinage CTQ, tests de fuite ou aux rayons X selon les besoins |
Quelle est la fréquence des inspections et le plan d'acceptation ? |
|
Rendement |
Défauts de stock et rebuts d'usinage |
Rebuts de démarrage, porosité, dommages causés par les garnitures, exposition à l'usinage |
Le prix est-il indiqué par pièce produite ou par pièce acceptée ? |
|
Logistique |
Masse et emballage des pièces finies |
Masse de la pièce finie plus toutes opérations hors site |
Les Incoterms et la destination sont-ils identiques ? |
Les articles de comparaison les plus solides actuellement publiés rendent visible la répartition entre fixe et variable, placent le volume de production au centre et donnent au lecteur un modèle de décision plutôt qu'une liste de définitions de processus. Ce guide conserve cette structure utile mais ne traite pas une tranche de volume publiée comme une règle universelle.
2. Un calcul du seuil de rentabilité pour le moulage sous pression d'aluminium travaillé et l'usinage CNC
Les chiffres suivants sont un modèle illustratif, et non une cotation Liqin ou une référence du marché. Remplacez chaque figure par les données du fournisseur pour votre dessin.
Supposons qu'un boîtier électronique scellé puisse être fabriqué par l'une ou l'autre voie. L'itinéraire CNC nécessite 1 200 USD pour la programmation, les mâchoires et le travail du premier article. Son coût variable est de 31,80 USD par pièce acceptée. L'itinéraire HPDC proposé nécessite 32 000 USD pour la matrice, l'outil de découpe, les essais et la qualification. Le moulage, le détourage, l'usinage secondaire, le revêtement, l'inspection et la tolérance de rejet indiquée totalisent 14,50 USD par pièce acceptée.
Quantité seuil de rentabilité = (32 000 − 1 200) ÷ (31,80 − 14,50) = 1 780,35
Arrondissez. Le croisement mathématique est de 1 781 pièces acceptées. En dessous de ce point, la CNC a le coût total modélisé le plus bas. Au-dessus, HPDC a le coût total modélisé le plus bas, à condition que les hypothèses restent vraies.
|
Quantité à vie acceptée |
Total CNC : 1 200 USD + 31,80 USD × Q |
Total HPDC : 32 000 USD + 14,50 USD × Q |
Total modélisé inférieur |
|
100 |
4 380 USD |
33 450 USD |
CNC |
|
500 |
17 100 USD |
39 250 USD |
CNC |
|
1 000 |
33 000 USD |
46 500 USD |
CNC |
|
1 781 |
57 836 USD |
57 825 USD |
Approximativement égal |
|
3 000 |
96 600 USD |
75 500 USD |
HPDC |
|
10 000 |
319 200 USD |
177 000 USD |
HPDC |
L'arithmétique prend une minute. L'audit du devis prend plus de temps. Ouvrez la ligne d'outillage et recherchez les diapositives, le matériel de coupe, les échantillons, les rapports dimensionnels, une allocation de modification raisonnable et l'emballage d'exportation. Ensuite, suivez le prix de coulée tout au long de ses découpes CNC, de son revêtement, de son test de pression et de son hypothèse de rendement. Faites de même pour les billettes : le prix était-il basé sur un montage répété et un lot réalisable, ou sur une manipulation lente de prototypes qui ne survivraient jamais à la production ?
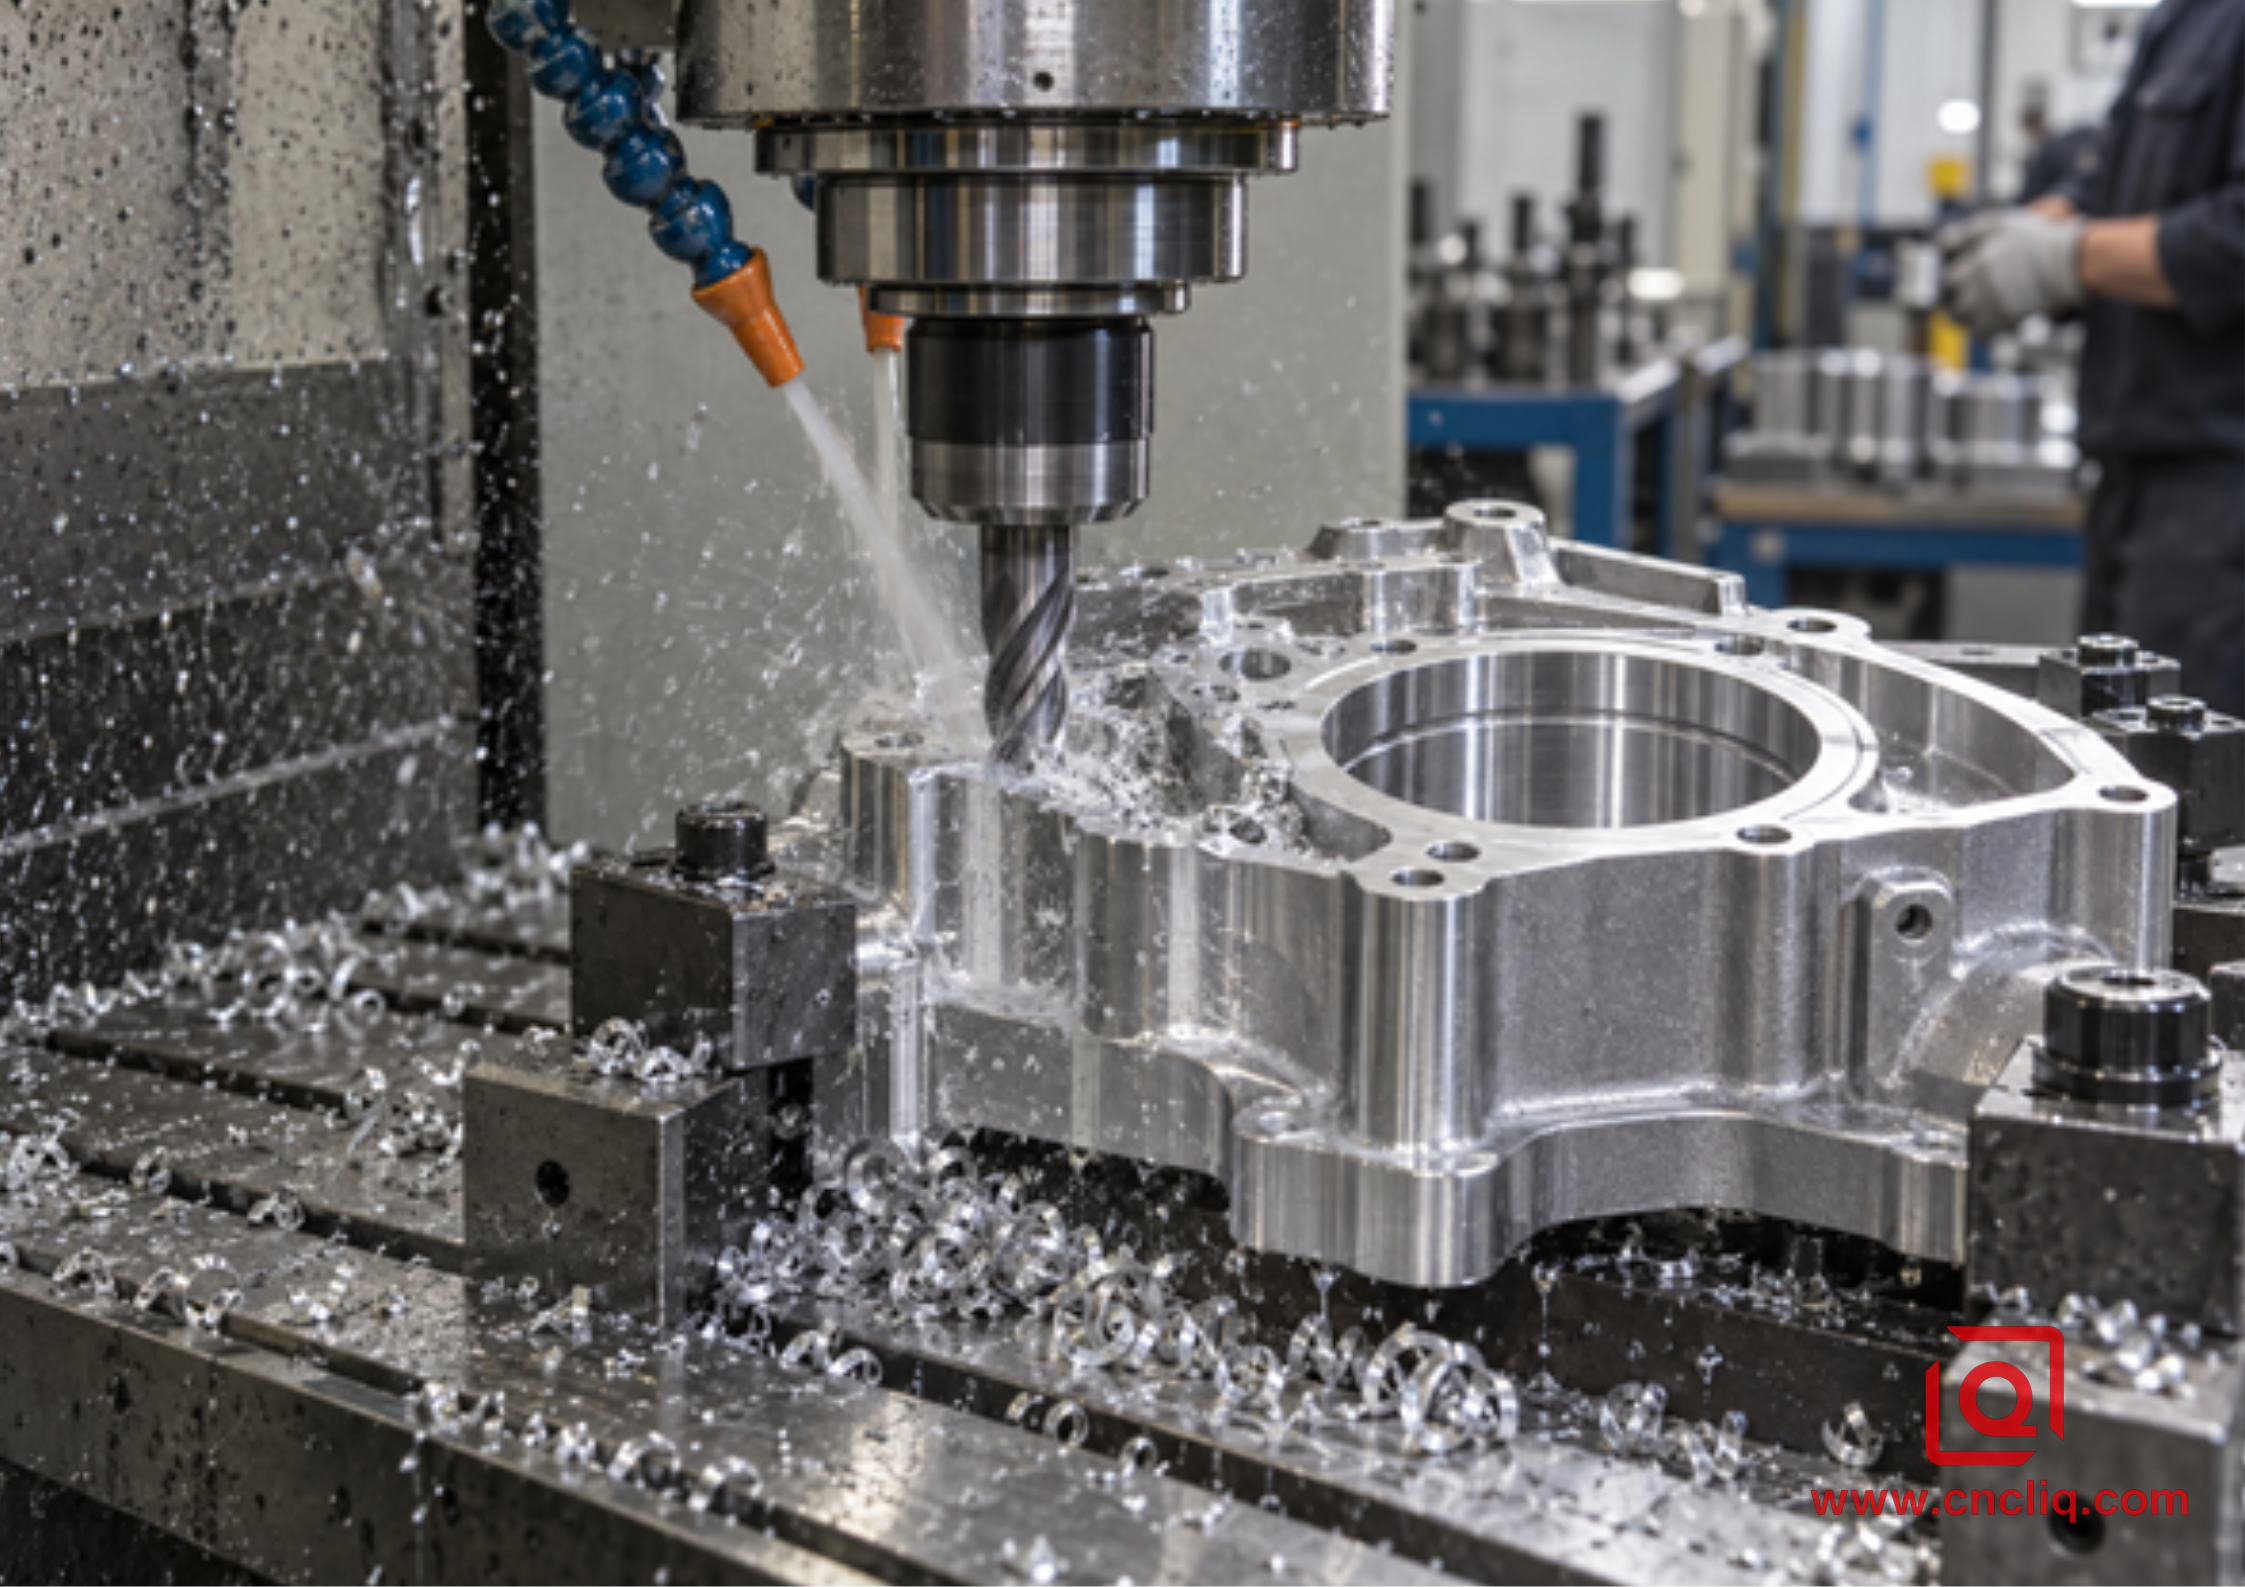
Image 1. La CNC maintient l'engagement initial faible, mais le stock, le temps de broche, les outils et l'inspection restent dans chaque unité.
3. Exécutez des tests de sensibilité avant d'approuver la matrice
Un seul chiffre d'équilibre donne une fausse confiance. Les achats doivent tester au moins 3 cas : la demande confirmée, la demande attendue et la demande à la hausse. L'ingénierie doit également tester ce qui se passe si la matrice doit être retravaillée, si le rendement de la coulée diminue ou si l'usinage secondaire prend plus de temps que prévu.
En utilisant le modèle illustratif ci-dessus, une augmentation de 2,00 USD du coût variable HPDC modifie le crossover à 2 013 pièces. Si le package fixe HPDC complet s'élève à 40 000 USD, le crossover devient 2 243 pièces. Si le travail DFM réduit le coût variable de la CNC de 31,80 USD à 27,00 USD, le seuil de rentabilité passe à 2 464 pièces. De petits changements de devis peuvent donc faire varier la décision de plusieurs centaines de parties.
Calculez également le retour sur investissement en fonction d'un volume crédible sur toute la durée de vie, et non d'une prévision de ventes sans engagement d'achat. Un programme prévoyant 5 000 unités sur 5 ans n'est pas économiquement identique à 5 000 unités dans une version stable. Une consommation lente immobilise les liquidités dans l'outillage, introduit des problèmes de stockage et de corrosion, et augmente les risques de modification technique avant retour sur investissement.
Coût HPDC attendu = coût fixe + quantité attendue × coût variable + coût de changement pondéré selon la probabilité + perte de qualité pondérée selon la probabilité
Vous n'avez pas besoin d'un modèle financier compliqué. Un scénario clair, bas et haut est généralement suffisant pour déterminer si le résultat est robuste ou équilibré sur une hypothèse optimiste. Si le résultat s'inverse en raison d'un léger changement de rendement ou de volume, maintenez la production de pont flexible jusqu'à ce que la conception et la demande soient plus fermes.
4. Le choix du matériau peut annuler la feuille de calcul
« Aluminium » laisse trop de conjectures à l'équipe d'achat. Un prototype usiné à partir de 6061-T6 forgé ne devient pas une pièce moulée de production pour l'A380.0 simplement parce que les deux sont des métaux légers. Leur chimie, leur historique de solidification, leurs propriétés et leur réponse de finition ne sont pas interchangeables. Lorsque l'itinéraire change, rouvrez la décision matérielle et modifiez délibérément le dessin.
La Spécification standard d'ASTM International pour les pièces moulées sous pression en alliage d'aluminium couvre les pièces moulées sous pression en alliage d'aluminium, tandis que les barres, plaques et produits extrudés forgés utilisent d'autres spécifications. Les Normes de spécification de produit de la North American Die Casting Association couvrent également les propriétés des alliages, l'outillage, les tolérances standard et de précision, les GD&T, l'assurance qualité et les pratiques commerciales. Votre dessin doit indiquer l'alliage réel, la norme applicable, la trempe le cas échéant et les certificats requis.
Dans l'atelier, la distinction la plus importante est que le HPDC crée une peau rapidement solidifiée et une structure interne différente de celle des billettes ouvrées. Les guides sur les critères structurels du NADCA indiquent que la peau de surface moulée sous pression, plus dense, s'étend généralement sur environ 0,38 mm à 0,50 mm vers l'intérieur, tandis que la porosité a tendance à se déplacer vers le centre de la section. Des coupes de nettoyage intensives peuvent éliminer les matériaux de surface utiles et ouvrir les pores souterrains. Gardez le stock d’usinage utile. Placez les faces d'étanchéité, les alésages de roulement, les filetages et les coussinets de référence là où ils peuvent être soutenus et atteints sans couper profondément dans les centres thermiques épais.
Si le programme nécessite un alliage corroyé pour des raisons de fatigue, de corrosion, d'aspect anodisé, de conductivité, de soudabilité ou une spécification client, HPDC peut ne pas être un substitut valable. Si un alliage de coulée approprié est accepté et que la géométrie bénéficie d'un formage quasi net, le modèle de coût peut être poursuivi. Validez l'alliage sélectionné sur les pièces destinées à la production plutôt que de vous fier uniquement aux valeurs manuelles.
5. La géométrie décide de la part de l'épargne HPDC qui survit
HPDC gagne son avantage en formant rapidement une complexité répétée. Des nervures, des bossages, des ailerons, une fine paroi d'enceinte et une forme extérieure profilée peuvent arriver dans un seul flan presque net. La CNC tire son avantage de l'accès direct, du contrôle strict des fonctionnalités, de la flexibilité des matériaux et de la vitesse de révision.
Pour une conception adaptée au moulage, gardez l'épaisseur de la paroi aussi uniforme que la fonction le permet, mélangez progressivement les modifications nécessaires, utilisez des rayons au lieu de coins internes pointus, fournissez des dépouilles et des avant-trous lorsque cela est possible. Les guides de conception de murs uniformes de NADCA mettent l'accent sur des murs cohérents et des transitions progressives ; il ne définit pas une paroi minimale universelle car l'alliage, la longueur du flux, la taille de la filière, la capacité du processus et les performances interagissent.
Pour une conception conviviale, réduisez les configurations inutiles, évitez les poches étroites et profondes, ouvrez l'accès aux outils, utilisez des fraises et des filetages standards et appliquez des tolérances serrées uniquement aux véritables caractéristiques critiques pour la qualité (CTQ). Le guide de Liqin sur la sélection 3 axes, 5 axes et fraisage-tournage explique comment les transferts de données et l'accès affectent le coût. Le guide de l'acheteur pour l'usinage OEM rentable de l'aluminium est également utile avant d'accepter une ligne de base d'usinage élevée comme inévitable.
Attention au piège courant : convertir une conception de billette directement en matrice. Des intersections épaisses, des parois sans dépouille, des angles vifs et des cavités profondes post-usinées peuvent produire un outil coûteux et laisser intacte la majeure partie du cycle CNC. Une conversion de processus doit redessiner l'ébauche autour du moulage, et pas simplement couler l'ancienne géométrie usinée.
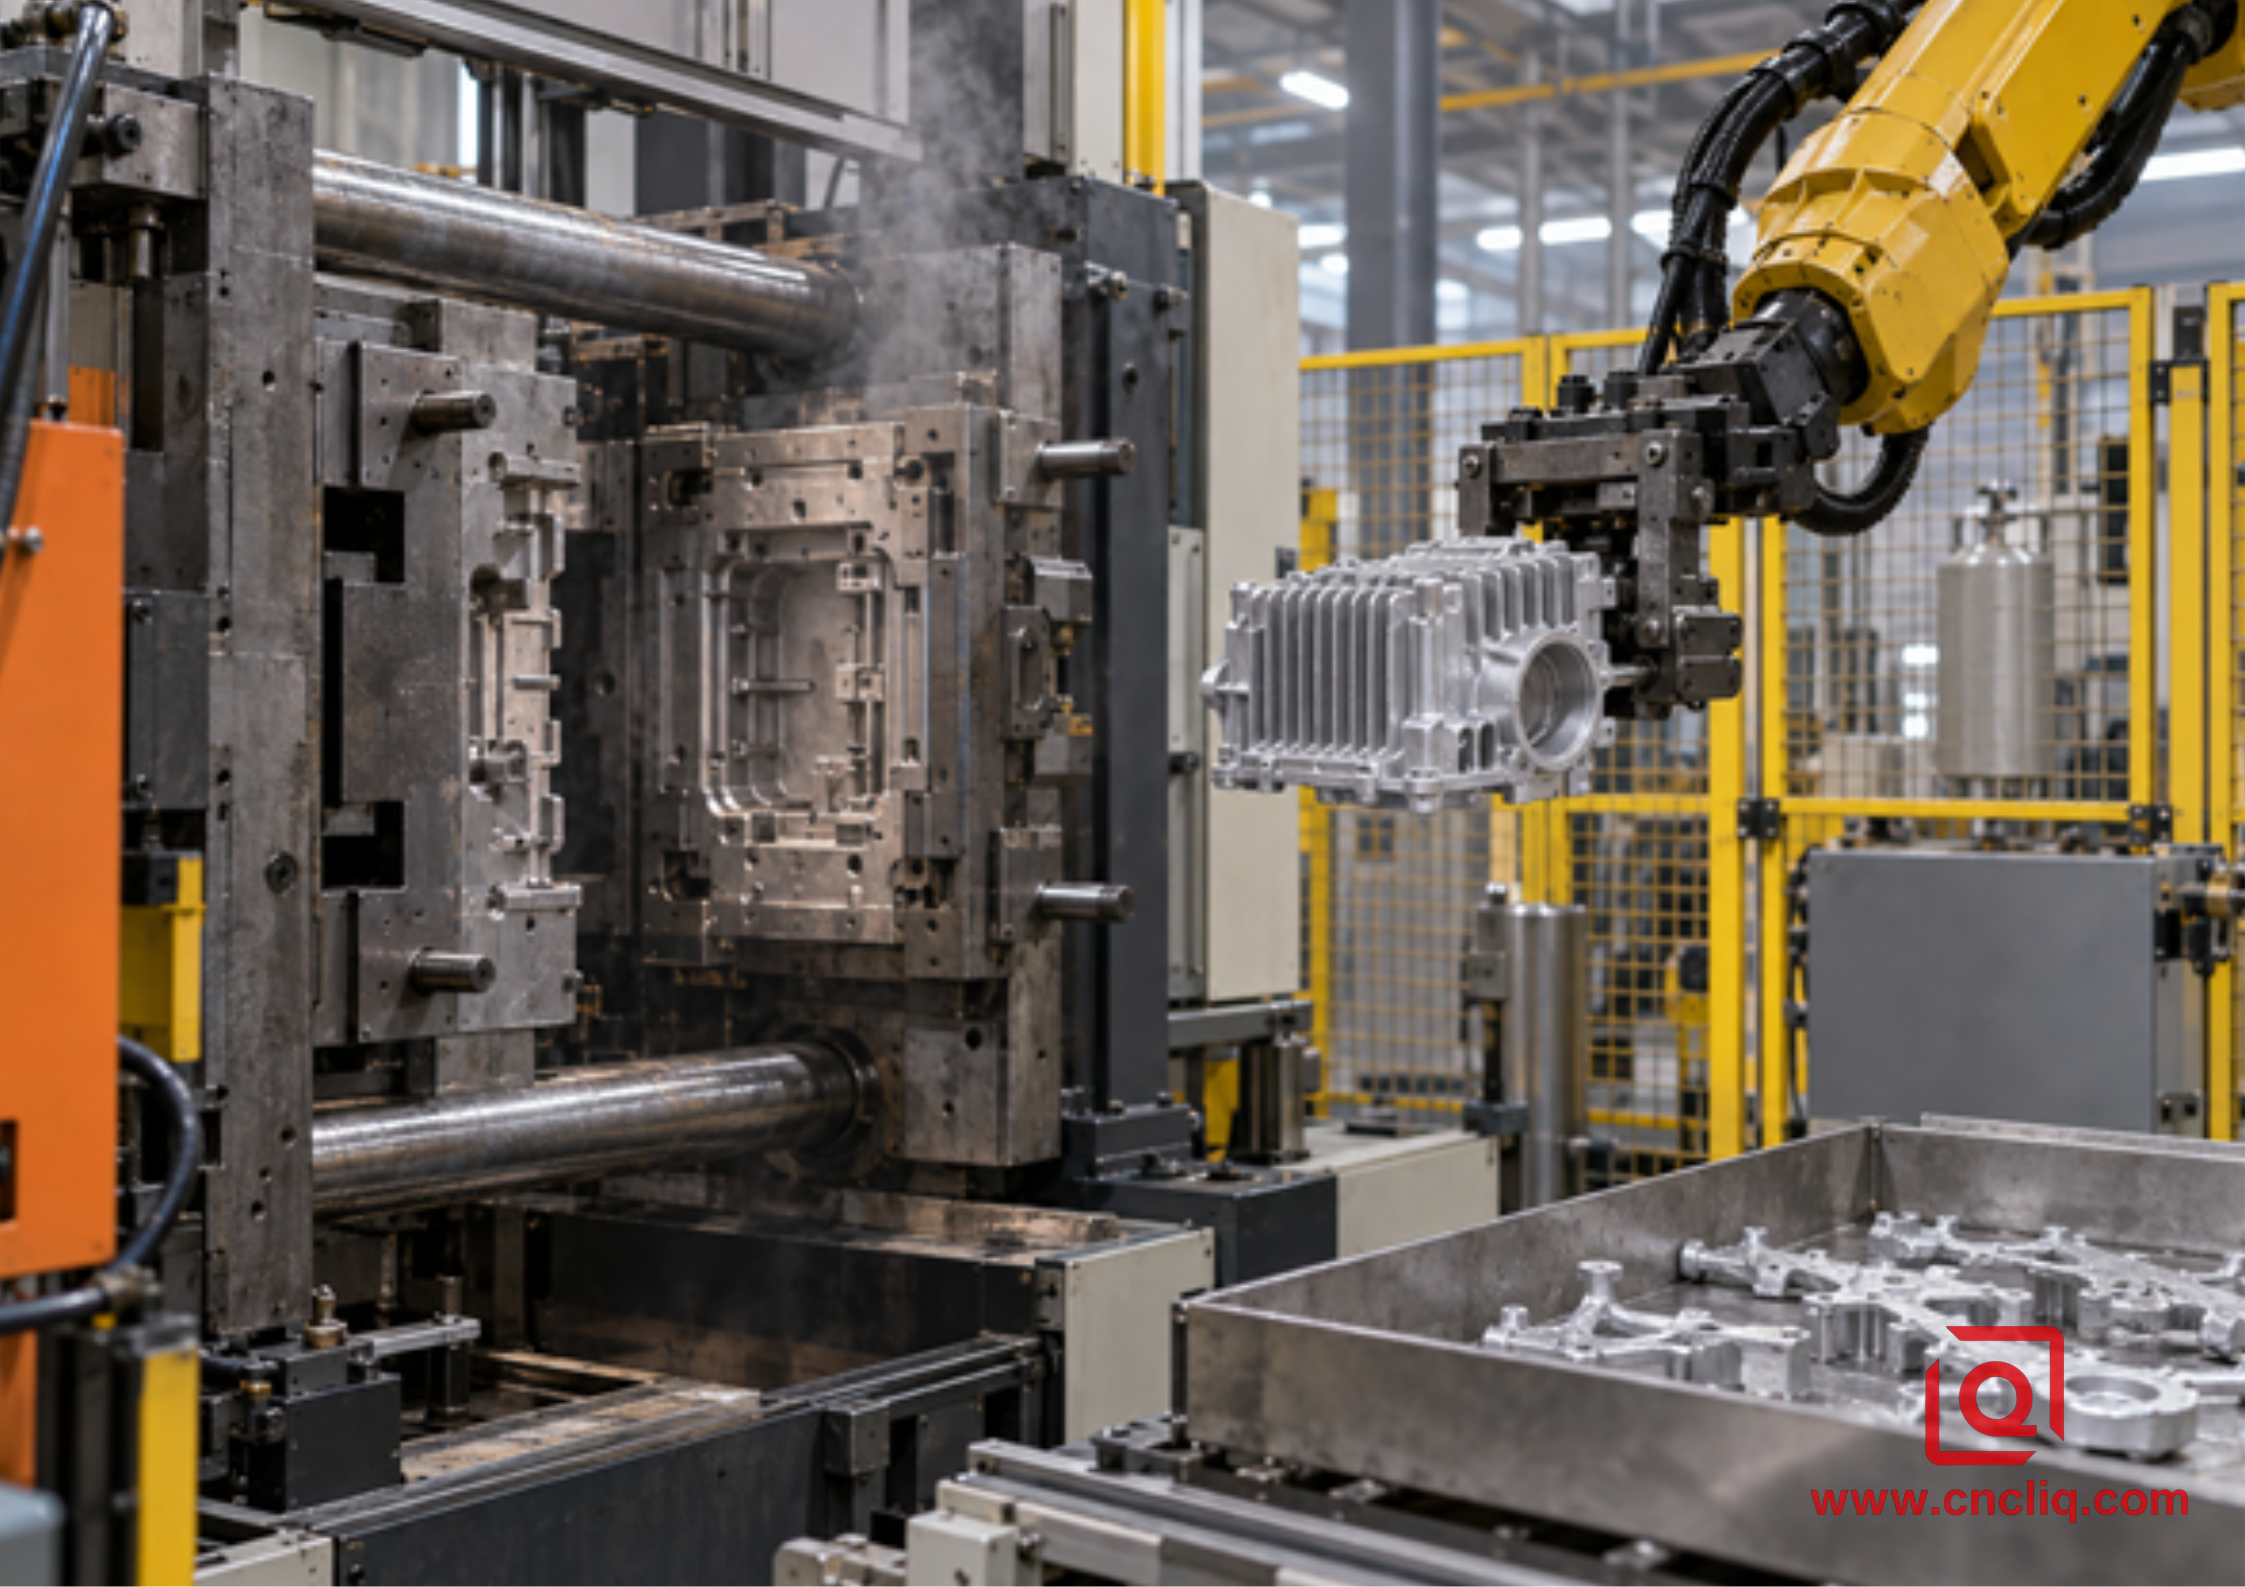
Image 2. HPDC répartit le coût de la matrice sur toute la production répétée et forme des nervures, des bossages, des ailerons et des coques proches de la forme finale.
6. Précision : utilisez une route hybride au lieu de forcer un seul processus à tout faire
De nombreux boîtiers de production ne sont ni « entièrement moulés » ni « entièrement CNC ». La solution économique consiste souvent à utiliser le HPDC plus l'usinage CNC secondaire. Coulez l'enveloppe, les nervures, les ailettes de dissipation thermique, les bossages et les cavités non critiques. Usinez les sièges de roulement, les faces des joints, les références, les rainures des joints toriques, les trous taraudés, les ports de connecteur et autres CTQ.
Cette division du travail protège le cycle de coulée des tolérances irréalistes et protège le cycle CNC de l'enlèvement de matière que la matrice peut former plus rapidement. Cela rend également l'inspection plus claire : les contrôles de coulée gèrent le remplissage, la porosité, les bavures, l'état des murs et les dimensions telles que coulées ; les contrôles d'usinage gèrent la taille, la position, la planéité, la finition et l'acceptation du filetage CTQ.
N'appliquez pas de tolérance stricte à l'ensemble du dessin. Les tolérances générales et les tolérances CTQ individuelles servent à des fins différentes. Identifiez la structure de référence, la classe d’ajustement, les exigences d’étanchéité, la méthode de mesure et la fréquence d’inspection. Si l'intégrité des fuites est importante, définissez le milieu de test, la pression, le temps de maintien, les fuites admissibles et le taux d'échantillonnage. « Sans fuite » n'est pas une spécification exécutable.
La finition de surface nécessite la même discipline. Une face 6061 usinée, une pièce moulée A380 grenaillée et une pièce moulée revêtue n'auront pas la même apparence. Spécifiez la rugosité fonctionnelle uniquement lorsqu'elle affecte l'étanchéité, la friction, la liaison ou l'apparence. Pour plus de détails sur l'usinage des alliages moulés, consultez le Guide de moulage sous pression et d'usinabilité de l'aluminium A380 de Liqin. Pour les principes fondamentaux du processus et les considérations relatives aux outils, le playbook OEM de moulage sous pression d'aluminium personnalisé ajoute un contexte utile.
7. Cas anonyme vérifié : un boîtier de lampe en aluminium moulé sous pression
Le cas suivant est anonymisé au niveau du client et limité aux informations déjà publiées sur la page produit Boîtier d'éclairage de précision en aluminium de Liqin. Aucun volume de commande confidentiel, aucun prix ou économie non vérifiée n'est ajouté.
Le boîtier combine un grand boîtier, des ailettes de refroidissement externes denses, des bossages de montage, une interface d'étanchéité périmétrique, des ports filetés et de nombreux trous borgnes internes. L'itinéraire publié commence par un corps HPDC. Cela ne s'arrête pas là. Les faces d'étanchéité, la piste de joint et les filetages retournent à l'équipement CNC. Cette division est logique dans l'atelier : la matrice répète rapidement la géométrie de la coque et du refroidissement, tandis que la fraise termine les quelques interfaces qui décident si l'assemblage se localise et scelle.
La page produit identifie un mur nominal 4,6 mm, une taille globale dans la classe 656 mm × 245 mm et 104 micro-trous borgnes avec des profondeurs répertoriées de 2,75 mm et 2,30 mm. Il décrit le travail de flux de moule pour le système de canaux, le support pneumatique multipoint pendant l'usinage, le surfaçage en 2 étapes, la vérification CMM du premier article, les contrôles en cours de processus et l'inspection à 100 % du calibre du filetage.Il s'agit de détails publiés spécifiques au produit, et non de fonctionnalités par défaut promises pour chaque programme.
La leçon sur les coûts est transférable. L'usinage des ailettes, de la cavité, des bossages et de l'extérieur à partir d'une grosse billette consommerait du stock et de la capacité de broche. Laisser la face d'étanchéité et la matrice de trous entièrement moulées entraînerait un risque fonctionnel trop important dans le processus de formage. Le plan hybride concentre l'investissement en outils sur la géométrie répétée et les dépenses d'usinage sur les CTQ. Pour calculer son seuil de rentabilité réel par rapport à la CNC de billettes, un acheteur aurait toujours besoin de l'ensemble de matrices confidentiel, du prix de coulée finie, du cycle CNC, de la base de rendement, du revêtement, de l'inspection et de la demande à vie.
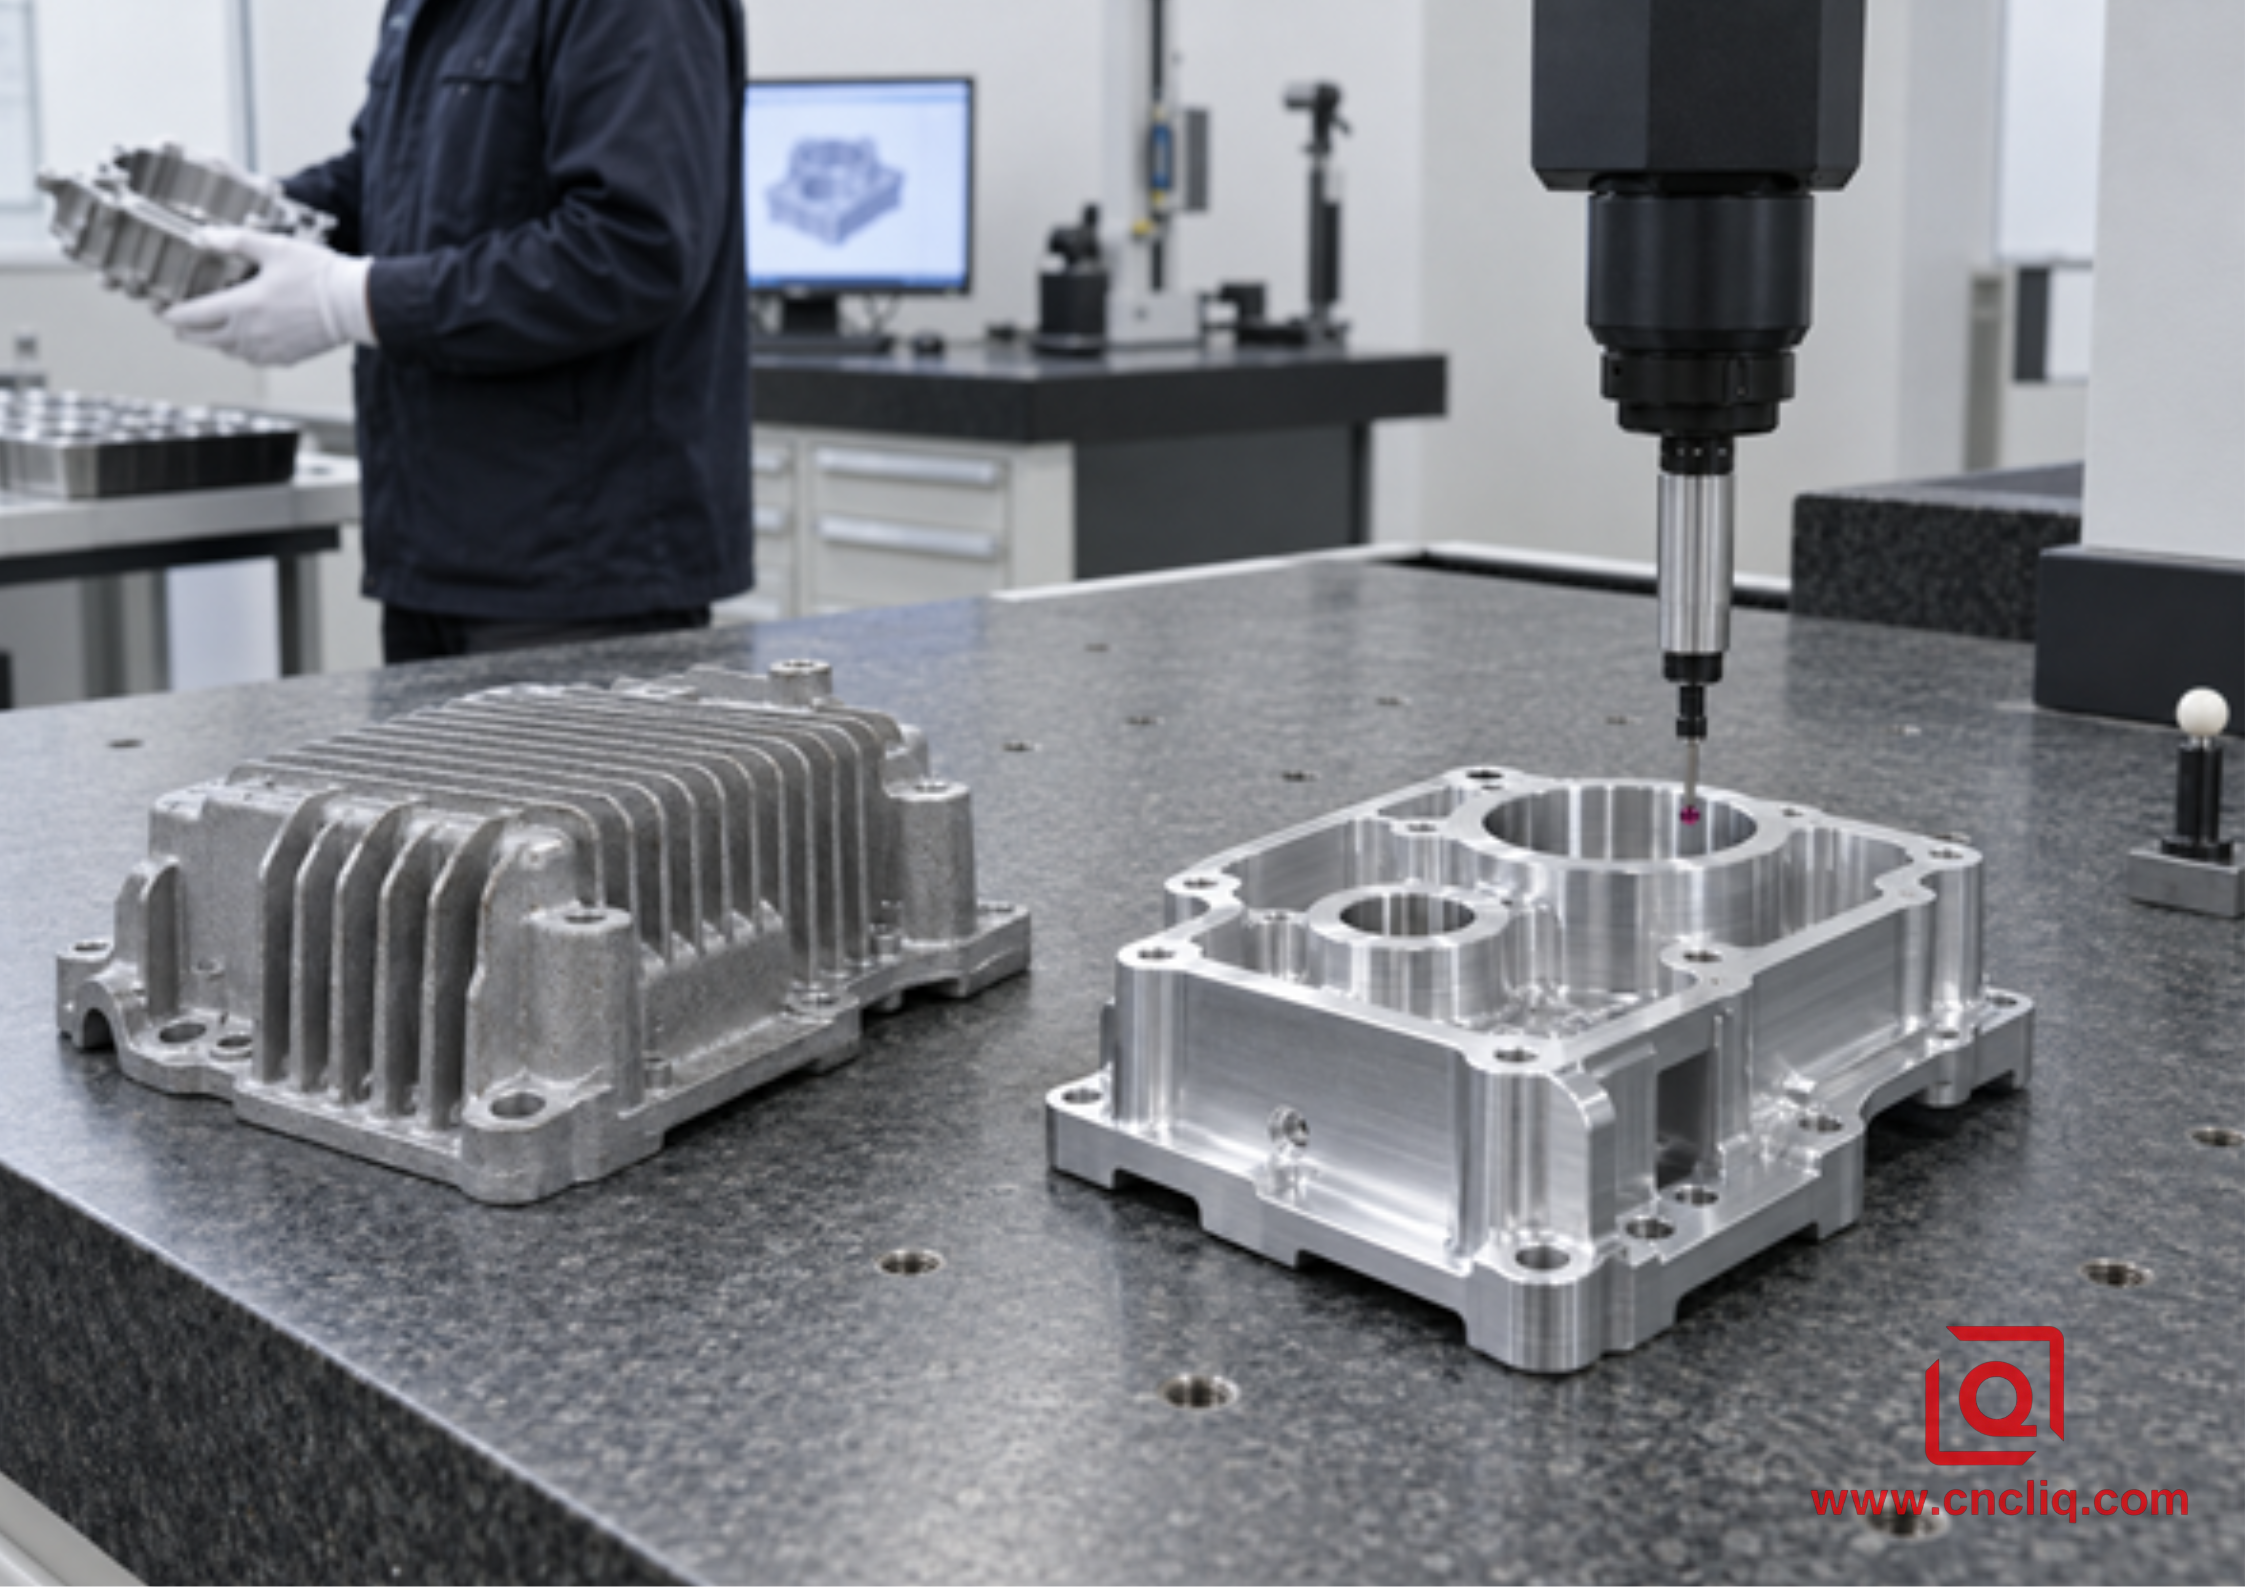
Image 3. Comparez les deux itinéraires à la même limite d'acceptation : inspecté, fini et prêt à être assemblé.
8. Risques de qualité et d'approvisionnement qui appartiennent au modèle de coût
Une feuille de calcul des prix ne tient pas compte du coût des perturbations. Ajoutez les risques importants à votre programme :
· Exposition aux modifications de conception : Les modifications CAM et les modifications de mâchoires souples sont généralement plus flexibles que le soudage et la re-découpe acier trempé. Un changement important d'interface peut nécessiter un insert ou une matrice de remplacement.
· Définition du rendement : Confirmez si les pièces de démarrage, les rejets de porosité, les rejets de revêtement et les défauts exposés par les usinages sont déjà absorbés dans le prix unitaire fini.
· Capacité : La CNC dépend des heures de broche disponibles et du débit des fixations. Le HPDC dépend du tonnage des cellules, du nombre d'empreintes, de la capacité de découpe, de la disponibilité de la matrice et de la capacité d'usinage en aval.
· Durée de vie et maintenance de l'outil : Indiquez la durée de vie prévue de l'outil, la maintenance préventive, la stratégie d'insertion, le stockage, la propriété et ce qui se passe à fin de vie. Évitez un prix de lancement bas avec une responsabilité future en matière d'outillage indéfinie.
· Politique de basculement et de traitement par lots : Les petites versions peuvent entraîner des pénalités de configuration et de gestion du matériel, même lorsque le volume à vie est élevé. élevé.
· Qualification : PPAP, FAI, rapports CMM, études de capacité, certificats de matériaux, rapports de revêtement, et les tests fonctionnels consomment du temps d’ingénierie. Incluez ce dont l'application a besoin, puis évaluez-le ouvertement.
· Continuité de l'approvisionnement : Décidez si un stock de pont ou un repli CNC est requis pendant la construction, la réparation ou la fabrication des matrices. révision.
Le périmètre de fabrication publié par Liqin place le moulage sous pression et l'usinage CNC 4 axes/5 axes sous un même toit, ce qui peut simplifier le transfert entre le formage quasi-net et la finition CTQ. Même dans une boutique intégrée, notez à qui appartient chaque transfert. Sinon, un test ou une étape de revêtement manquée a tendance à faire surface uniquement lorsque le premier lot est en attente.
9. Une liste de contrôle pratique pour une demande de prix pour une décision défendable
Envoyer le même dossier technique à chaque fournisseur. Au minimum, incluez :
1. Modèle 3D natif et dessin 2D contrôlé avec niveau de révision.
2. Spécifications exactes du matériau et alternatives acceptables, le cas échéant.
3. Demande annuelle, quantité commandée, quantité à vie confirmée et scénario positif.
4. Liste CTQ avec données, tolérances, rugosité de surface et méthode d'inspection.
5. Zones cosmétiques, spécifications du revêtement, norme de couleur ou de texture et zones masquées.
6. Exigences en matière de tests de fuite, de pression, thermiques, de corrosion, de propreté ou de fonctionnement.
7. Documentation requise, y compris FAI, niveau PPAP, certificats et données de capacité.
8. Emballage, Incoterm, destination et calendrier de livraison.
9. Propriété des outils, stockage, maintenance, modification et attentes en matière de fin de vie.
10. Une demande pour 2 alternatives : production de ponts CNC et HPDC plus CNC secondaire aux volumes indiqués.
Demandez ensuite à chaque fournisseur de renvoyer le coût fixe, le coût variable par pièce acceptée, la taille de lot supposée, le délai de livraison, la base de rendement, les opérations exclues et la période de validité. Si un devis omet ces hypothèses, son seuil de rentabilité n'est pas vérifiable.
Prêt pour une comparaison d'itinéraire ? Envoyez à Liqin un fichier STEP, un dessin 2D contrôlé, un volume annuel et une liste CTQ. Notre équipe d'ingénierie peut examiner les deux itinéraires et identifier les éléments qui doivent être moulés, usinés ou redessinés. Utilisez notre page de contact pour demander une comparaison de processus et un devis. Une demande d'offre utile n'est pas « Quel est votre prix le moins cher ? » Il s'agit de « Quel est le coût livré le moins risqué pour mes volumes confirmés, attendus et à la hausse ? »
Cliquez ici pour votre demande 👆
Questions que les acheteurs posent généralement avant la sortie de l'outil
1. À quel volume une pièce en aluminium doit-elle passer de la CNC au moulage sous pression ?
Il n’existe pas de quantité universelle. Le crossover est égal à la différence du coût fixe divisée par l'économie par pièce acceptée. Un boîtier simple avec une matrice modeste et un long cycle CNC peut réaliser un croisement précoce, tandis qu'une grande matrice multi-chariots, un usinage secondaire lourd, un rendement incertain ou un faible coût de cycle CNC peuvent pousser le croisement beaucoup plus haut. Utilisez les devis des fournisseurs pour la même spécification finie et testez au moins 3 scénarios de demande.
2. Devons-nous utiliser le prix de la pièce moulée sous pression dans le calcul ?
Uniquement si ce prix représente déjà une pièce finie acceptée. Sinon, ajoutez le découpage, le sablage, l'imprégnation si spécifié, la finition CNC, l'ébavurage, le nettoyage, le revêtement, l'inspection, les tests, la tolérance de rejet, l'emballage et la logistique. Comparez-le avec un prix CNC dans les mêmes limites de livraison et d'acceptation.
3. Pouvons-nous couler sous pression le même aluminium 6061-T6 utilisé pour le prototype CNC ?
Non. Commencez une nouvelle révision du matériel. Le prototype 6061-T6 provenait d'un stock de forge ; le candidat HPDC doit remplir et solidifier l'intérieur d'un outil en acier. Placez la qualité de coulée proposée à côté des notes de cas de charge réelles, d'environnement, de finition et de conformité. Révisez ensuite l'impression et prouvez le choix sur les moulages destinés à la production.
4. Pourquoi un boîtier moulé sous pression nécessite-t-il encore un usinage CNC ?
La matrice forme efficacement la coque, les nervures, les ailettes, les bossages et une grande partie de la cavité, mais les sièges de roulement, les faces d'étanchéité, les tampons de référence, les alésages précis, les filetages et les ports étroitement situés nécessitent souvent un usinage. Un itinéraire hybride réserve du temps CNC pour les CTQ au lieu de demander au casting de respecter toutes les exigences de précision.
5. Quels fichiers et données produisent le devis comparatif le plus fiable ?
Fournissez un modèle 3D natif, un dessin 2D contrôlé, des spécifications d'alliage, une liste CTQ, la demande annuelle et à vie, la taille des lots, les perspectives de révision, les exigences en matière de revêtement et de cosmétiques, les conditions de test, les documents d'inspection, l'emballage, la destination et l'Incoterm. Demandez les coûts fixes et variables séparément et exigez que chaque exclusion et hypothèse de volume soient indiquées.
Cliquez ici pour votre demande 👆
Résumé
Le moulage sous pression d'aluminium ne gagne que lorsque son investissement fixe complet est remboursé par une économie vérifiée sur chaque pièce finie acceptée ; L'usinage CNC gagne lorsque le faible engagement, le choix des matériaux, la précision ou la flexibilité de conception valent plus que les économies théoriques de gros volumes. Calculez le croisement à partir de devis réels, testez le volume et le rendement, reconcevez le processus sélectionné et utilisez une route hybride HPDC-plus-CNC lorsque la géométrie proche du réseau et les interfaces de précision appartiennent à des opérations différentes.
Coordonnées
Entreprise : Ningbo Liqin Industry Co., Ltd.
Maintenance client quotidienne et assistance après-vente :service@shturl. zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion sur les commandes:business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avis de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails sur le traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages de la machine et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performances, les flux de travail de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un centre de production de 6 500 m² équipé de plus de 150 machines, exécutant l'usinage CNC 4 axes et 5 axes, usinage fraisage-tournage, usinage à froid. extrusion et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Bienvenue à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
