 Français




Posez le dessin sur le banc avant de comparer les citations. Nous avons vu des prix de boîtiers en aluminium presque identiques autour de deux plans de production totalement différents. Un atelier souhaite extruder une longue pièce, la scier en morceaux et usiner les détails. L'autre veut injecter un alliage fondu dans une matrice en acier, découper la grenaille et finir quelques surfaces. Les deux itinéraires peuvent fonctionner. Ce qui compte, c'est où se cachent le coût et le risque : dans la forme, l'outil, l'appel annuel, la finition, le plan d'inspection ou la prochaine révision du dessin.
Le raccourci en atelier : Tournez le modèle pour voir sa longueur. La même section s’étend-elle tout au long ? Mettez l’extrusion sur la liste restreinte. Le corps change-t-il de forme dans plusieurs directions et porte-t-il des nervures, des bossages, des poches ou des lettres moulées ? Prix moulage sous pression. Lorsque le corps est facile à former mais qu'un alésage, une zone de joint, un filetage ou une référence doivent être précis, formez d'abord et usinez ces caractéristiques ensuite.
De vraies pièces brouillent rapidement cette règle soignée. Un long boîtier de commande peut être une extrusion fine jusqu'à ce que trois fenêtres de connecteur profondes ajoutent une autre configuration. Un couvercle de transmission compact peut convenir au HPDC jusqu'à ce que le joint fuie après l'ouverture d'un pore usiné, ou que le marketing demande une anodisation claire et brillante. Nous traiterons ces appels gênants de la même manière qu'un ingénieur de fabrication lors d'un examen DFM.
Un mot, deux processus : clarifiez « Extrusion » dans la demande d'offre
Ici, extrusion d'aluminium signifie extrusion de profilé. La presse prend une billette chauffée et la fait passer à travers une ouverture profilée. Il en résulte une longue pièce dont la section se répète d'avant en arrière – le type de stock utilisé pour les rails, les corps de dissipateurs thermiques, les cadres de machines, les canaux et les boîtiers tubulaires. L'extrusion à impact et l'extrusion à froid sont des travaux différents. Ils commencent par une balle à l'intérieur d'un outil fermé et poussent le métal dans une coupelle, une coque ou un flan généralement symétrique.
La distinction est importante lors de l'examen de la demande de prix. Un dessin intitulé simplement « aluminium extrudé » peut orienter les fournisseurs vers différents chemins de processus. Indiquez si l'exigence concerne un profil continu, une ébauche extrudée à froid ou simplement un alliage d'aluminium qui peut avoir été fourni sous forme de stock extrudé. Le guide OEM sur l'extrusion à froid de l'aluminium de Liqin explique le processus séparé de formage à froid. Le reste de cet article compare l'extrusion de profilés au moulage sous pression d'aluminium, principalement le moulage sous pression à haute pression (HPDC).
Ce que font réellement les deux processus
À l'intérieur de l'atelier d'extrusion : une section, plusieurs mètres
Considérez la filière d'extrusion comme la section transversale principale. Lorsque le profilé quitte la presse, l'équipe le refroidit, l'étire ou le redresse, applique le cycle de vieillissement requis et le coupe à une longueur gérable. Les ailettes, les passages creux, les canaux de vis et les pistes de montage peuvent traverser directement la matrice lorsqu'ils continuent dans le sens de la presse. Un trou latéral ne le peut pas. Une poche qui s’arrête à mi-chemin de la pièce ne le peut pas non plus. Ces détails sont transférés vers la scie, la fraiseuse, la perceuse, le poinçon ou la station de taraudage.
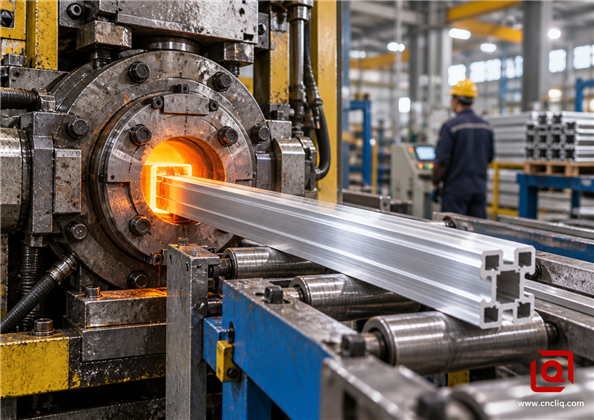
Figure 1. L'extrusion du profil forme une section transversale constante et continue ; des fonctionnalités de précision locales sont ajoutées par la suite.
Les meilleures conceptions d'extrusion coopèrent avec le flux de métal. Une épaisseur de paroi équilibrée, des rayons raisonnables, des languettes supportées et un profil raisonnablement symétrique rendent la matrice plus facile à régler et le profil plus facile à redresser. Les Les directives de conception de l'Aluminum Extruders Council mettent en évidence la taille globale de la section transversale, la symétrie, l'équilibre des parois, le rapport des languettes et les tolérances comme premières considérations de conception. En termes simples : une petite modification de CAO peut transformer un profil difficile en un profil stable et moins coûteux.
À l'intérieur de la cellule de moulage : façonnez tout le corps en une seule fois
Dans la cellule de coulée, l'alliage fondu pénètre à grande vitesse dans une cavité en acier trempé. Cette cavité peut contenir des détails sur plusieurs faces, de sorte qu'un tir peut quitter la machine avec des nervures, des bossages, des marques en creux, des ouvertures de connecteur et des parois incurvées déjà présentes. L'opérateur ou le robot retire la pièce moulée ; la cellule coupe alors les portes et le flash. À partir de là, il peut s'agir d'un ébavurage, d'un sablage, d'un revêtement, d'un test d'étanchéité ou d'un montage CNC.
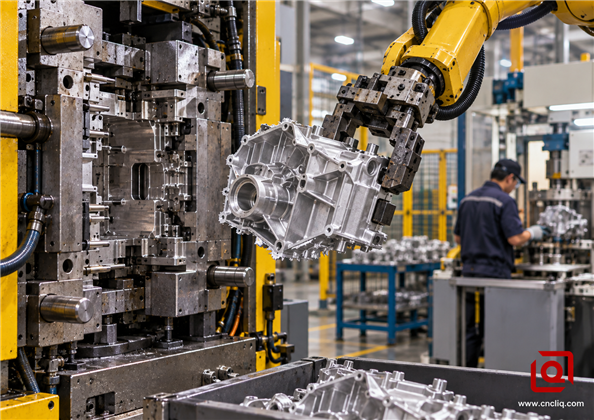
Figure 2. Le HPDC gagne sa vie lorsqu'un corps 3D stable et complexe peut être formé à plusieurs reprises et que le travail secondaire est contrôlé.
Un dé ne peut pas sauver une géométrie imprudente. Le métal doit remplir les coins les plus éloignés avant qu’une fine zone ne gèle. L'air a besoin d'un endroit pour s'échapper. Les îlots épais refroidissent différemment des parois minces voisines, et la pièce doit encore se détacher de ses noyaux et de ses éjecteurs. Lors des examens d'outils réels, les changements brusques de murs et les bossages non pris en charge suscitent plus d'inquiétude qu'une courbe extérieure décorative. La comparaison de la North American Die Casting Association trace clairement la limite de base : une extrusion répète une section, tandis qu'une coulée peut changer de section et placer des éléments locaux dans la cavité. Le Guide de moulage sous pression Liqin pour les acheteurs OEM aborde cette discussion dans les contrôles d'outillage et de production.
Extrusion d'aluminium vs moulage sous pression : tableau de décision pratique
|
Facteur de décision |
Extrusion d'aluminium |
Coulage sous pression d'aluminium |
Ce que l'équipe OEM devrait demander |
|
Géométrie de base |
Coupe constante le long d'un axe |
Forme 3D complexe avec caractéristiques locales |
La plus grande partie de la géométrie peut-elle être balayée dans une direction sans changement ? |
|
Engagement en matière d'outillage |
Généralement plus simple, avec moins d'éléments mobiles |
Engagement plus élevé ; peut inclure des glissières, des noyaux, un refroidissement, des glissières, des évents et des outils de garniture |
La conception est-elle suffisamment mature pour geler les surfaces de formation d'outils ? |
|
Longueur de la partie |
Excellent pour les membres longs et les familles de longueurs coupées |
Limité par la matrice et l'enveloppe de la machine |
Plusieurs SKU peuvent-ils partager un même profil et différer uniquement par la longueur ou l'usinage ? |
|
Liberté des fonctionnalités |
Les trous locaux, les poches et la géométrie interrompue nécessitent un travail secondaire |
De nombreuses nervures, bossages, marquages et contours peuvent être formés |
Quelles caractéristiques doivent vraiment être usinées et lesquelles ne sont que cosmétiques ? |
|
Structure matérielle |
Les alliages de profilés corroyés sont souvent sélectionnés pour leur résistance, leur ductilité et leur réponse en finition |
Les alliages de coulée favorisent le comportement de remplissage et la coulabilité ; le risque de porosité doit être géré |
La fatigue, le soudage, l'intégrité de la pression ou la résistance du filetage sont-ils critiques ? |
|
Finition de surface |
Souvent un choix judicieux pour l'anodisation décorative, soumis au contrôle de l'alliage et de la filière |
Généralement spécifié avec de la poudre, de la peinture, un traitement de conversion ou une texture coulée convenue |
De quelle surface l'assemblage a-t-il réellement besoin et laquelle le client voit-il ? |
|
Stratégie dimensionnelle |
Tolérances du profil commercial pour le corps ; CNC pour les interfaces critiques |
Tolérances telles que coulées pour la géométrie non critique ; CNC pour les interfaces critiques |
Quelles dimensions déterminent l'assemblage et doivent être vérifiées après la finition finale ? |
|
Économie de volume |
Souvent attrayant pour une utilisation moyenne ou élevée d'une forme linéaire répétée |
Souvent attrayant pour les pièces complexes stables à grand volume |
Qu'est-ce que le volume annuel, la taille du lot, la durée de vie du programme et la probabilité de révision ? |
|
Principaux risques liés à la qualité |
Torsion, arc, variation du mur, lignes de découpe, mouvement de contrainte résiduelle |
Gaz piégés, vides de retrait, remplissage incomplet, mouvements, éclairs et marques de témoins d'outils |
Comment le fournisseur détectera-t-il le défaut qui pourrait arrêter votre ligne ? |
Les valeurs de capacité doivent être convenues par rapport à l'alliage réel, au profil ou à l'enveloppe de coulée, à la disposition de la matrice, au traitement thermique, à la finition et au dessin approuvé. Un tableau de comparaison général est un outil de sélection et non une spécification de tolérance contraignante.
Les sept questions qui décident habituellement du processus
1. La géométrie utile est-elle constante le long d'un axe ?
C'est le premier filtre le plus puissant. Si une section peut être dessinée sur une feuille et poussée directement sur toute la longueur de la pièce, l'extrusion mérite un examen sérieux. Les ailettes du dissipateur thermique, les rainures en T, les chemins de câbles, les chambres creuses, les rails et les canaux de vis peuvent tous traverser la matrice. Si la pièce présente une hauteur de paroi variable, des bossages décalés, des poches locales fermées ou un extérieur sculpté sur plusieurs faces, la coulée commence avec le meilleur ajustement géométrique.
Ne jugez pas uniquement par la silhouette extérieure. Divisez le modèle en « corps continu » et « détails locaux ». Une pièce continue à 80 % peut toujours être un excellent candidat pour l'extrusion et l'usinage CNC. Le guide DFM d'usinage par rapport à l'extrusion montre comment la sélection des références et le post-usinage ciblé modifient le économie.
2. Quelle est la stabilité de la conception ?
La facture de l'outil ne raconte qu'une partie de l'histoire. Un trou réalisé lors d'une opération CNC ultérieure est généralement facile à déplacer lorsque la révision B arrive. Un bossage formé lors de la fonderie est une autre affaire : l'outilleur peut être amené à souder et recouper l'acier, à changer un insert ou à modifier une glissière. Les matrices d'extrusion nécessitent également des corrections de temps en temps, mais la longueur de coupe, l'usinage des extrémités et les fenêtres latérales restent souvent à l'extérieur de la matrice de profil. Demandez où se trouve chaque révision probable avant de signer la commande d'outillage.
3. À quoi ressemblent réellement les prévisions de volume ?
« Volume élevé » n'est pas une analyse de rentabilisation complète. Demandez la demande annuelle, la cadence des commandes, la durée de vie prévue du programme, la marge de rebut, la demande de pièces de rechange et la probabilité d'un changement technique. Comparez ensuite le coût total au débarquement, et pas seulement le prix à la pièce. Incluez la matrice, l'outil de découpe, les fixations, l'inspection du premier article, les séries d'échantillons, l'usinage secondaire, la finition, l'inspection, l'emballage, le transport, la maintenance et les inserts de remplacement.
4. Quelles propriétés doivent survivre en service ?
« Aluminium » n'est pas une légende de matériau utilisable. Le travail de profilage commence généralement avec des alliages corroyés 6xxx, notamment 6061 et 6063. Les ateliers HPDC choisissent les alliages de coulée en fonction de la manière dont le métal liquide se remplit et du comportement de la grenaille après solidification. Comparez les données certifiées pour l'alliage nommé et l'état sur votre dessin. Une fiche technique générique sur l'aluminium ne constitue pas une base pour une décision en matière de fatigue, de filetage, de soudure ou de pression.
5. Quelle finition le client voit-il et touche-t-il ?
Les profilés extrudés de la série 6xxx sont largement choisis pour les boîtiers anodisés et les produits industriels visibles, car un alliage approprié et un profil contrôlé peuvent produire une apparence propre et cohérente. Même dans ce cas, les lignes de filière, les marques de manipulation, les points de crémaillère, le lot d'alliage, le prétraitement et la plage de brillance nécessitent un accord sur un échantillon limite.
La fonte d'aluminium peut être excellente avec la bonne finition, mais l'anodisation décorative n'est pas automatiquement équivalente au matériau forgé anodisé. La chimie des alliages de coulée et l’état local de la surface peuvent révéler des variations de couleur. Le revêtement en poudre, la peinture, le revêtement de conversion, le sablage ou une texture définie telle que coulée peuvent être la solution la plus contrôlable. Placez les zones cosmétiques, les zones cachées, les marques autorisées, la norme de couleur, la brillance, l'épaisseur du revêtement et les zones de masquage sur le dessin ou la spécification d'apparence. Le Guide OEM de traitement de surface en aluminium de Liqin est une référence interne utile lors de la préparation de ces notes.
6. Quelles dimensions nécessitent réellement un usinage ?
Une erreur courante dans les appels d'offres consiste à appliquer une tolérance générale stricte à chaque élément. Cela pousse les deux processus vers un usinage et une inspection inutiles. Séparez le dessin en trois groupes : dimensions du corps formé, interfaces fonctionnelles et géométrie d'apparence uniquement. Les sièges de roulement, les zones d'étanchéité, les emplacements des goujons, les filetages de précision et les références d'accouplement peuvent mériter une finition CNC. Ce n'est probablement pas le cas d'une nervure cachée à l'intérieur d'une couverture.
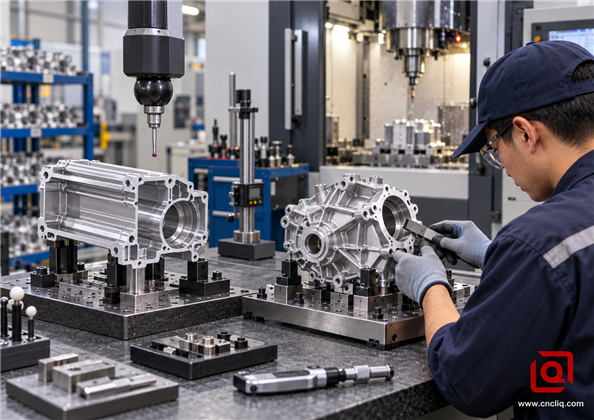
Figure 3. Un plan hybride sensé usine et inspecte les interfaces critiques, plutôt que de forcer chaque surface à supporter des coûts de précision.
Planifiez l'inspection à partir de l'état fini vers l'arrière. Si un revêtement modifie un alésage ou si un masquage affecte une référence, définissez si la mesure a lieu avant ou après la finition. Si les performances en matière de fuite sont importantes, indiquez le fluide, la pression, le temps de séjour, le critère d'acceptation et la fréquence des tests. Si un rail extrudé est long, définissez comment la rectitude et la position des trous sont évaluées à l'état libre et à l'état assemblé. C'est là qu'un fournisseur proposant du formage, de l'usinage CNC multi-axes et de l'inspection sous un même toit peut simplifier le transfert de données et les actions correctives.
7. Quelle panne arrêterait votre chaîne de montage ?
Prenez la décision de processus en fonction de l'échec coûteux, et non de la dimension moyenne. Pour un boîtier électronique scellé, il peut s'agir d'une fuite au niveau du joint. Pour un rail à mouvement long, il peut être courbé après usinage. Pour un carter de moteur, il peut s'agir d'un alésage par rapport à la face de montage. Pour un panneau de contrôle visible, il peut s'agir d'une incompatibilité de couleur d'un lot à l'autre.
Suivez maintenant l'élément à risque à travers l'usine. Qui vérifie l’alliage entrant ? Qu'est-ce qui est approuvé dès le premier tirage ou le premier tirage ? Où l'opérateur enregistre-t-il un alésage, un résultat de fuite ou une épaisseur de revêtement ? Quelle jauge fait l'objet d'une étude en cours ? Un plan de contrôle utile nomme le contrôle, la fréquence, la réaction et l'enregistrement. Lorsque ces réponses manquent, un devis joliment formaté n'est toujours qu'un prix.
Là où la route hybride gagne
La meilleure réponse n'est souvent pas « extrusion ou moulage ». Il s’agit de « former le corps économique, puis usiner seulement ce qui compte ». Avec l'extrusion, la matrice crée le long profil, la chambre, les ailettes ou les rails ; la coupe à la scie et la CNC ajoutent des extrémités, des ports, des rainures et des modèles de trous. Lors du moulage, la matrice crée la coque complexe, les nervures, les bossages et la forme externe ; La CNC finit les alésages de roulement, les faces d'étanchéité, les trous taraudés et les plaquettes de référence.
Cas anonymisé vérifié : un boîtier de capteur linéaire
Un cas Liqin précédemment publié décrit un boîtier de capteur optique extérieur anonymisé avec des ailettes de refroidissement externes, une chambre interne, une exigence d'étanchéité périmétrique et un alésage de lentille de précision. L'itinéraire original consistait à usiner le boîtier à partir d'aluminium massif. Le dossier publié fait état de plus de 40 minutes d'usinage par pièce et d'un coût unitaire indiqué de 58,50 $ US pour 3 000 pièces. L'équipe de Liqin a redessiné le corps constant sous la forme d'une extrusion creuse 6063-T6 personnalisée, puis a scié le profil et usiné les faces d'extrémité, l'alésage de la lentille et la rainure du joint torique sur une configuration à 4 axes.
Le même cas publié fait état d'une filière d'extrusion de 2 400 USD, d'environ trois semaines pour la filière, d'un usinage secondaire réduit à environ 6,5 minutes et d'un prix unitaire fini de 27,80 US$. Il indique également que le boîtier a réussi le test IP67 spécifié et a accepté une finition anodisée noire uniforme. Ces chiffres ne constituent pas des promesses universelles ; il s'agit de résultats spécifiques au projet enregistrés dans le Guide de fabrication OEM en aluminium de Liqin. La leçon transférable est la logique de décision : la géométrie linéaire répétée a été transférée dans la filière d'extrusion, tandis que le joint et les interfaces optiques sont restés dans l'usinage CNC.
Exemple de produit vivant associé : l'extrusion à froid est une troisième voie
Page produit en direct de Liqin pour un 6061-T6 Le boîtier du parafoudre documente une ébauche extrudée à froid suivie d'un usinage de précision, d'un travail de perçage de trous filetés, d'un ébavurage, d'un nettoyage et d'une inspection dimensionnelle. C’est pertinent car cela montre pourquoi le mot « extrusion » doit être qualifié. Cette pièce n'est pas un profil continu et ne doit pas être utilisée comme preuve de la capacité d'extrusion du profil. Au lieu de cela, elle démontre une option différente de forme proche du résultat pour des pièces compactes et sensiblement symétriques où le matériau peut être déplacé d'un lingot et les détails critiques finis ensuite.
Liste de contrôle DFM avant de demander un devis
1. Envoyez des fichiers 3D natifs et 2D contrôlés. Incluez STEP ou un autre modèle solide convenu, un dessin contrôlé par révision, des unités et une liste de dimensions critiques.
2. Déclarez la demande annuelle et le modèle de commande. Incluez la quantité du prototype, le premier lot de production, l'utilisation annuelle, la durée de vie du programme et les volumes probables à la hausse et à la baisse.
3. Identifier le risque fonctionnel. Marquer les caractéristiques d'étanchéité, de roulement, de mise à la terre, de transfert de chaleur, de chemin de charge, d'esthétique et d'assemblage.
4. Définissez correctement le matériau. Spécifiez l'alliage, l'état, la norme applicable, les certificats requis, les substances restreintes et toute exigence particulière en matière mécanique ou de conductivité.
5. Décrivez la finition comme une exigence mesurable. Ajoutez des références de couleur ou de brillance, l'épaisseur du revêtement, le masquage, les zones d'apparence et les exigences de test de corrosion là où elles s'appliquent réellement.
6. Demandez une répartition du processus. Le devis doit indiquer l'ébauche formée, les opérations CNC, la finition, les tests, l'emballage et chaque élément d'outillage.
7. Demandez la majoration DFM du fournisseur. Demandez ce qui peut être formé, ce qui doit être usiné, quelles tolérances sont des facteurs de coût, où la dépouille ou les rayons sont nécessaires et comment la pièce sera éjectée ou redressée.
8. Convenez de la propriété de l'outil et des règles de modification. Enregistrez le stockage, la maintenance, la durée de vie prévue, la responsabilité de remplacement, les frais de modification et ce qui se passe si la demande s'interrompt.
9. Approuvez les preuves, pas les assurances. Définissez les rapports du premier article, les certificats de matériaux, les preuves de capacité pour les dimensions clés, les tests de fuite ou de charge, les échantillons d'apparence et le plan de contrôle avant la mise en production.
Besoin d'une comparaison de processus pour une pièce sous tension ? Envoyez à Liqin votre modèle 3D, votre dessin 2D, vos exigences en matière d'alliage ou de performance, votre finition, vos prévisions annuelles et votre date de lancement cible. Demandez deux itinéraires chiffrés où les deux sont techniquement raisonnables : extrusion plus CNC et moulage sous pression plus CNC. L'équipe d'ingénierie peut alors signaler les risques liés à l'outillage, les opérations secondaires probables et le plan d'inspection avant d'engager des capitaux. Demander un examen et un devis DFM.
Principaux mots clés B2B et intention de recherche
|
Groupe de mots clés |
Intention de l'acheteur |
Utilisation naturelle dans cet article |
|
extrusion d'aluminium ou moulage ; aluminium extrudé vs aluminium moulé |
Comparaison des processus |
Cadre décisionnel et matrice de base |
|
fabricant d'extrusion d'aluminium sur mesure ; Pièces d'extrusion d'aluminium OEM |
Fournisseur et demande de prix |
Conception de profils, outillage, usinage secondaire |
|
fabricant de moulage sous pression d'aluminium ; pièces en aluminium moulé sous pression sur mesure |
Fournisseur et demande de prix |
Géométrie 3D complexe, outillage, finition, risques qualité |
|
Usinage CNC par extrusion d'aluminium ; usinage secondaire de moulage sous pression |
Approvisionnement technique |
Processus hybride, références, interfaces critiques |
|
Fabrication d'aluminium OEM ; fournisseur de pièces en aluminium Chine |
Enquête commerciale |
Économie du programme, planification de la qualité, enquête CTA |
|
fabrication de boîtiers en aluminium ; extrusion de dissipateur thermique ; boîtier moulé sous pression |
Spécifique à l'application |
Exemples et cas de logement anonymisés |
Cliquez ici pour votre demande 👆
FAQ
1. L'extrusion d'aluminium est-elle moins chère que le moulage sous pression ?
L'extrusion nécessite généralement un investissement en outillage moindre, mais elle n'est pas toujours moins chère par pièce finie. Un simple profil constant avec un perçage limité peut être très économique, tandis qu'une extrusion nécessitant plusieurs configurations CNC peut perdre son avantage. Le moulage sous pression entraîne des coûts d'outillage et de qualification plus élevés, mais il peut former de nombreuses fonctionnalités 3D en un seul cycle à un volume stable. Comparez le coût à vie en utilisant votre quantité réelle, le contenu de l'usinage, la finition, l'inspection, les rebuts et le risque de révision.
2. Pour un enclos, par où dois-je commencer ?
Regardez sur toute la longueur de l'enceinte. Si la chambre, les rails ou les ailettes de refroidissement se répètent et que la famille utilise plusieurs longueurs coupées, demandez un itinéraire d'extrusion. Si le corps s'enroule autour de bossages, de parois incurvées, de poches isolées et de détails de connecteurs sur plusieurs faces, demandez un itinéraire de coulée. Quel que soit le flan qui l'emporte, conservez les zones de joint, la localisation des alésages et d'autres interfaces proches sur la CNC et le plan d'inspection.
3. Un moulage anodisé ressemblera-t-il à une extrusion anodisée ?
Ne supposez pas cela à partir d'un éclat de couleur. Une pièce moulée peut être anodisée, mais la chimie de son alliage et l'état local de sa peau peuvent rendre le ton moins uniforme que la finition d'un profil forgé approprié. Soumettez le véritable alliage au prétraitement proposé et approuvez les échantillons physiques sous un éclairage convenu. Si l'apparence constante compte plus que le mot « anodisé », comparez également le revêtement en poudre, la peinture, le revêtement de conversion et d'autres finitions qualifiées.
4. Si la pièce a une forme proche de la forme finale, pourquoi la CNC est-elle toujours sur le devis ?
Parce que « proche du net » n'est pas la même chose que « prêt à assembler ». Laissez la matrice ou le profil avoir une forme large et économique. Placez uniquement les interfaces qui gagnent en précision (sièges de roulement, faces de joint, trous à position réelle, filetages, références et ports) sur l'itinéraire d'usinage. Sur l'impression, séparez les dimensions formées des dimensions découpées et indiquez si l'acceptation finale a lieu avant ou après le revêtement.
5. Que dois-je envoyer pour obtenir un devis OEM précis ?
Donnez au fournisseur l'impression 2D contrôlée et le modèle solide correspondant. Ajoutez le premier lot, l'appel annuel, la taille probable du lot, les exigences en matière d'alliage ou de service, la finition, la date de lancement et les quelques fonctionnalités qui peuvent rejeter un assemblage. Incluez la méthode de test lorsque les fuites, la charge ou l’apparence sont critiques. Si vous êtes ouvert à un autre processus, écrivez-le clairement sur la demande de prix afin que le devis ne remplace pas discrètement une exigence.
Cliquez ici pour votre demande 👆
Résumé
L'extrusion d'aluminium gagne lorsque la valeur d'une pièce est concentrée dans une section transversale répétée, des longueurs adaptables, une forte réponse de finition et un engagement modéré en matière d'outillage ; Le moulage sous pression gagne lorsque le volume stable et la véritable complexité 3D justifient un moule plus complexe. Le choix OEM le plus sûr consiste à séparer la géométrie formée des interfaces usinées, à modéliser le coût total du programme et à lier chaque exigence critique à un contrôle qualité mesurable. Envoyez le dessin tôt, comparez les itinéraires de processus complets et gelez l'outillage seulement après avoir compris les risques fonctionnels.
Coordonnées
Entreprise : Ningbo Liqin Industry Co., Ltd.
Maintenance client et service après-vente quotidiens support:service@shturl. zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion sur les commandes:business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avis de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages de la machine et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performances, les flux de travail de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un centre de production de 6 500 m² équipé de plus de 150 machines, exécutant l'usinage CNC 4 axes et 5 axes, usinage fraisage-tournage, usinage à froid. extrusion et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Bienvenue à vos demandes de renseignements et à vos échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
