 Français




La précision du travail de l'aluminium repose sur la maîtrise des décalages de référence, de la déflexion de l'outil, de la rigidité du serrage et de la cadence de cycle. Choisir entre une fraiseuse 3 axes de base, une fraiseuse 5 axes à tourillon ou un système de tournage-fraisage à double broche n'est pas une question de démonstration de force ; il s'agit de garantir des tolérances serrées. C'est une décision réfléchie, basée sur la géométrie de la pièce, les tolérances et le volume de production.
1. Fraisage CNC 3 axes : la solution idéale pour les composants prismatiques et les cavités ouvertes
8">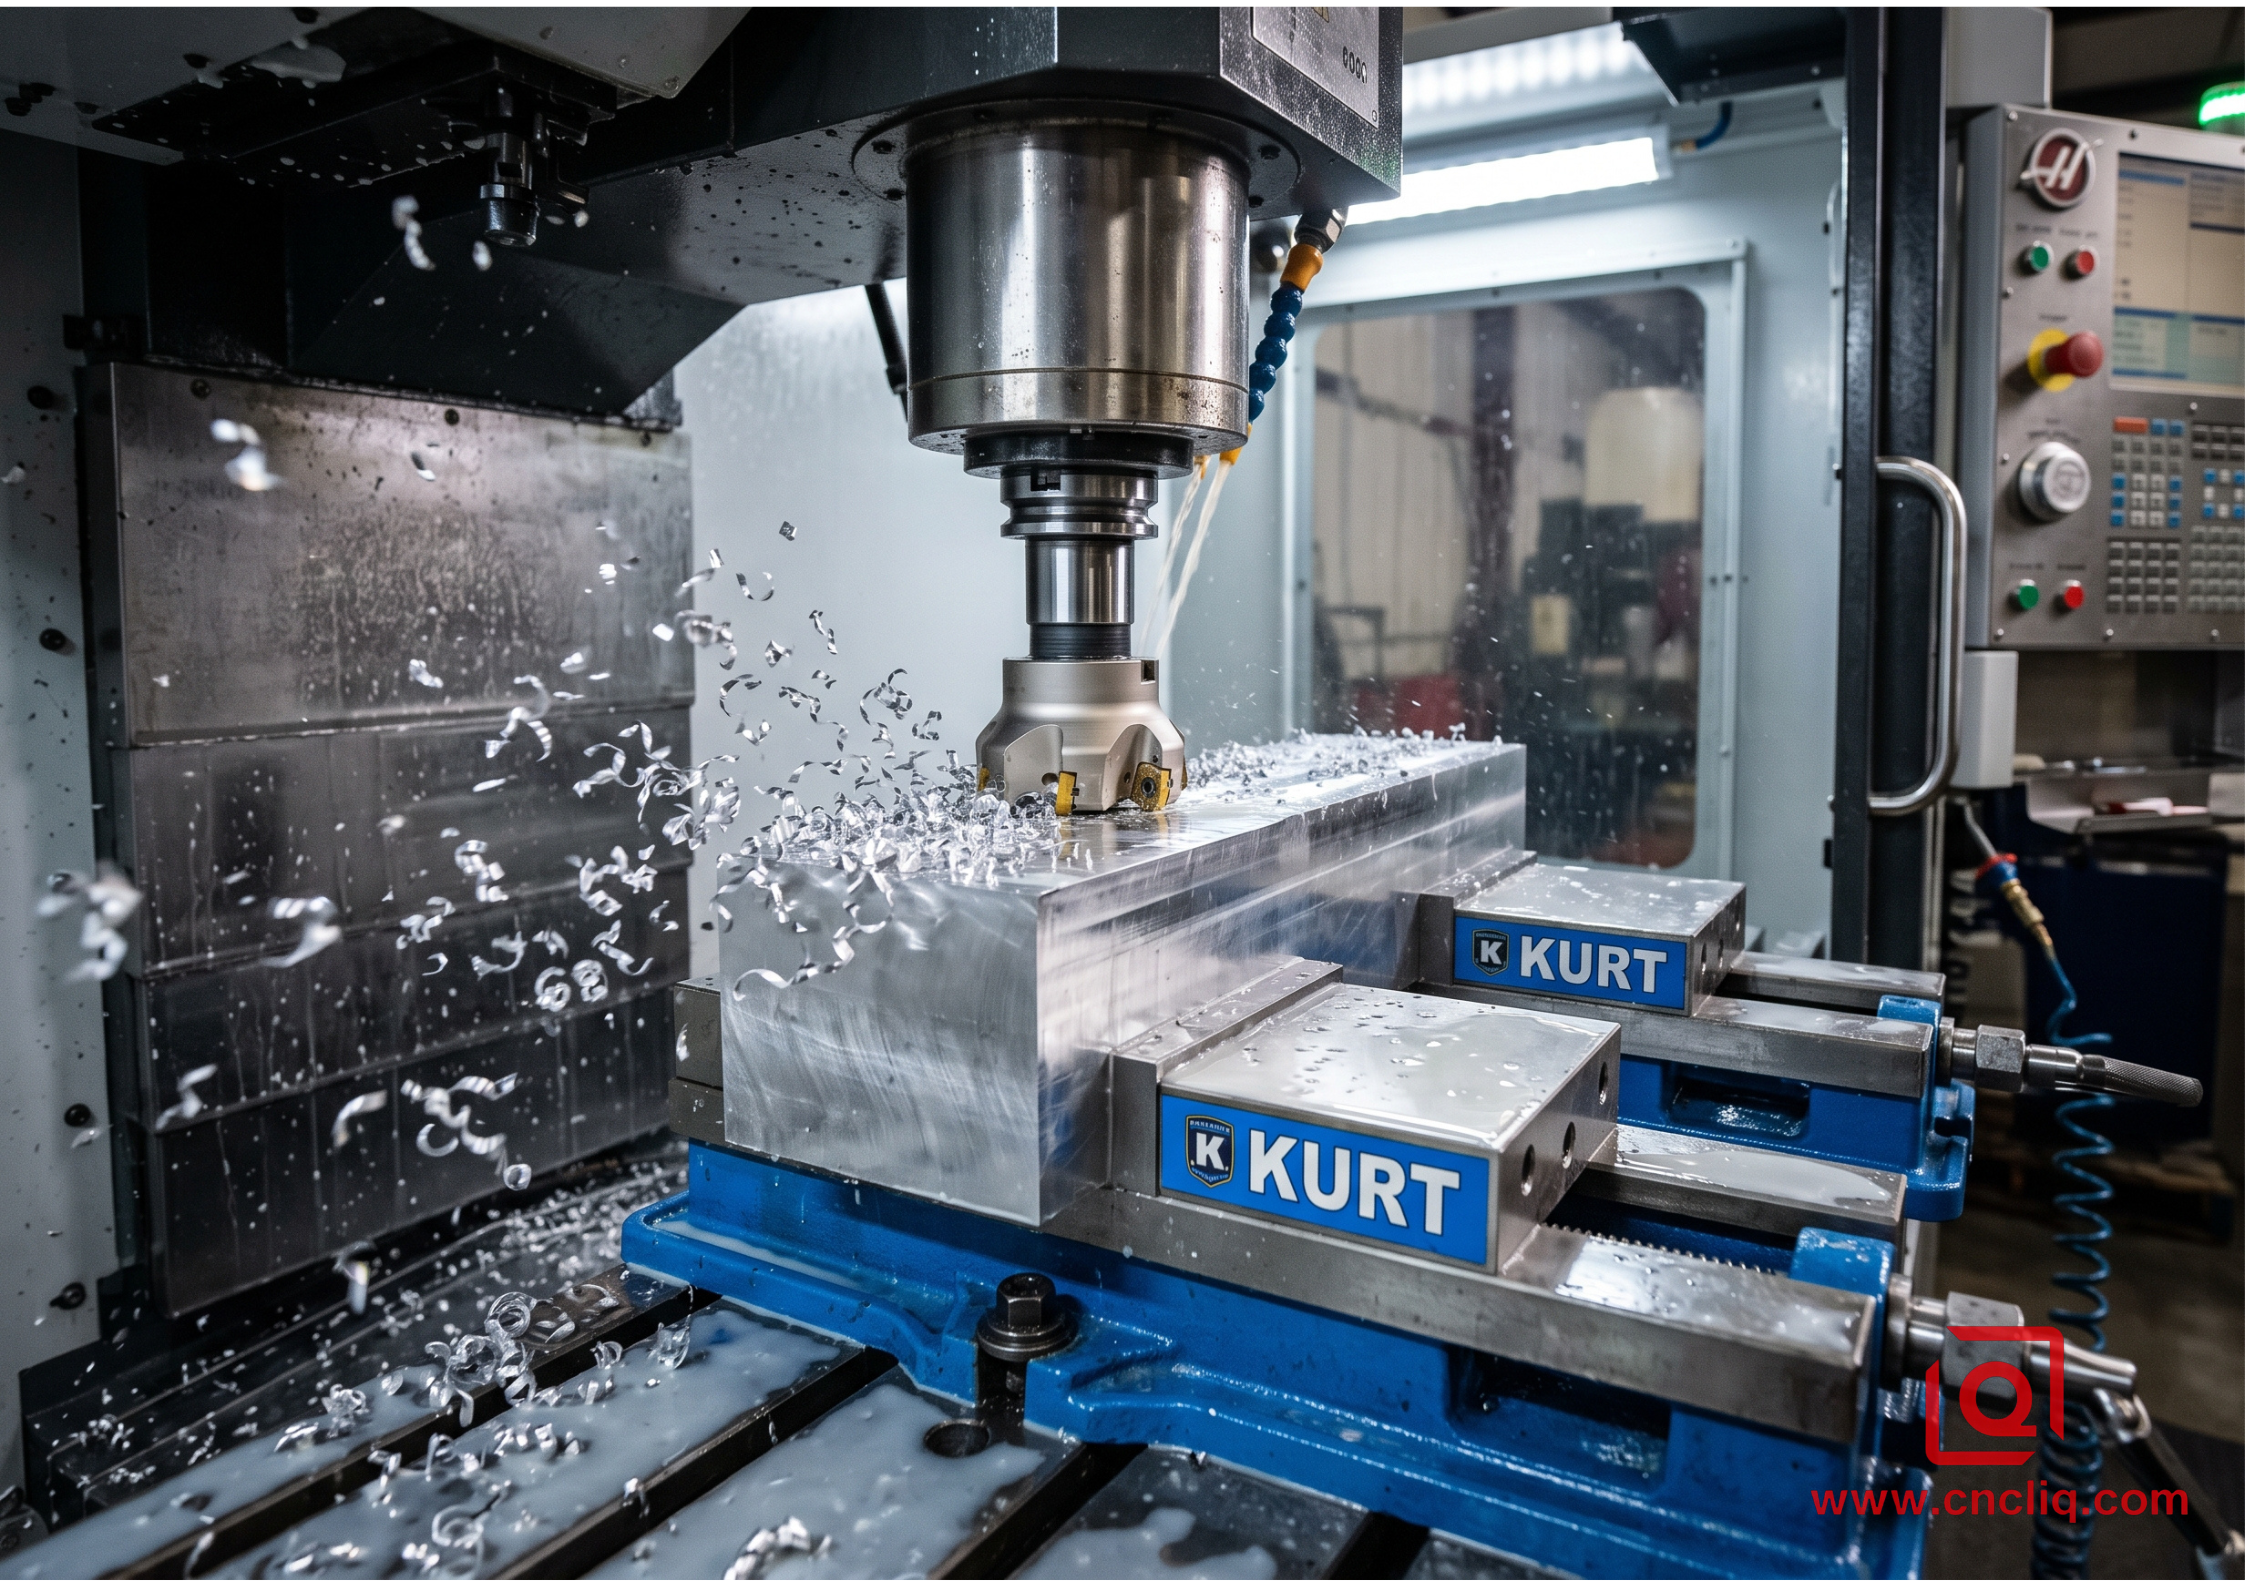
Lorsqu'un composant en aluminium peut être entièrement atteint à partir d'une seule orientation de dessus sans contre-dépouilles cachées ni ports latéraux inclinés, le centre d'usinage vertical 3 axes traditionnel reste la solution la plus économique.
Approche descendante à 3 axes :

[ Course verticale de la broche : axe Z ]

|

v
+-----------------+

| Fraise en bout |

+-----------------+
|

[ Course de la table : axes X et Y ] ----> Installation d'un étau rigide sur la machine lit
Là où le 3 axes excelle
Une machine 3 axes standard possède une masse physique importante par rapport à son espace de travail.La broche se déplace verticalement le long de l'axe Z tandis que la lourde table de travail en fonte supporte la pièce à usiner le long des axes X et Y. Cette masse structurelle absorbe efficacement les vibrations de coupe lors de l'usinage par ébauche.
-
Profils ouverts et plans : Plaques de montage, dissipateurs thermiques plats, brides structurelles, plaques de base de châssis électroniques et supports.
-
Enlèvement rapide de matière en grande quantité : Évidement de grandes quantités de matière à partir de plaques d'aluminium massif à l'aide de fraises à ébauche agressives. La rigidité d'une table verrouillée permet aux opérateurs de pousser les outils de coupe avec force sans risque de vibrations mécaniques.
-
Outillage d'atelier simple : Les pièces sont fixées dans des étaux standard de type Kurt, des mandrins à vide ou des mors doux en aluminium sur mesure, usinés directement sur le banc de la machine lors de la préparation.
Le véritable compromis : empilage des montages et retournement des pièces
La limitation naturelle d'une fraiseuse 3 axes provient rarement de la précision de positionnement interne de la machine. Cela provient des aspects humains et physiques du resserrage manuel.
Lorsqu'une pièce nécessite un usinage sur plusieurs faces, un opérateur doit interrompre le cycle, souffler les copeaux accumulés, desserrer l'étau, nettoyer les surfaces parallèles, retourner la pièce et la resserrer contre les butées.Même avec un opérateur attentif et des butées nettes, cela introduit un décalage de référence. La relation entre les éléments de la face supérieure usinés lors de la première configuration et ceux de la face inférieure usinés lors de la seconde configuration peut se dérégler. Lorsqu'un dessin technique exige un positionnement précis entre les éléments situés sur des faces opposées, le recours à des retournements manuels sur une fraiseuse 3 axes augmente les risques de défauts de qualité. 2. Usinage simultané 5 axes : Éliminer les décalages de référence et la déviation de l'outil Un véritable centre d'usinage 5 axes ajoute deux axes de rotation au mouvement linéaire standard. Dans une configuration typique de table à tourillons, la table bascule d'avant en arrière le long de l'axe A et effectue une rotation complète de 360 degrés le long de l'axe C.
Cinématique dynamique 5 axes :

[ Broche Z fixe ]

|
v
+-----------------+

| Mouvement électromagnétique court et rigide |

+-----------------+
|

+-----------+ <--- Articulation de l'axe A inclinable

| Pièce |

+-----------+ <--- Axe C à rotation continue plateforme
Pour la plupart des boîtiers et structures en aluminium de précision,La valeur commerciale de l'usinage 5 axes ne réside pas dans la découpe de pales de turbines organiques complexes. Son principal avantage est l'usinage positionnel 3+2 : l'orientation et la découpe de cinq faces complètes d'une pièce en une seule opération. L'avantage technique : des outils de coupe courts et rigides. Chaque outil de coupe se comporte comme une poutre en porte-à-faux. Plus la distance entre le porte-outil et la pointe de coupe augmente, plus l'outil devient flexible. La déviation de l'outil est directement proportionnelle au cube de la longueur étendue :
-
Longue portée sur une fraiseuse 3 axes : Lorsqu'une cavité profonde ou une paroi verticale haute doit être usinée sur une machine 3 axes, l'outil doit pénétrer profondément dans la pièce. Pour éviter les vibrations excessives de l'outil, les résonances aiguës et les irrégularités de surface, l'opérateur doit réduire la vitesse de broche, effectuer des passes radiales moins profondes et réaliser des passes lentes. Approche inclinée sur une fraiseuse 5 axes : Sur une configuration 5 axes, la table pivotante incline la pièce à usiner. La broche porte-outil dégage le bord supérieur de la pièce, permettant ainsi à l'opérateur d'utiliser une fraise courte et trapue.L'outil court conserve une grande rigidité, coupe à pleine vitesse sans vibrations et laisse une finition murale propre et uniforme.
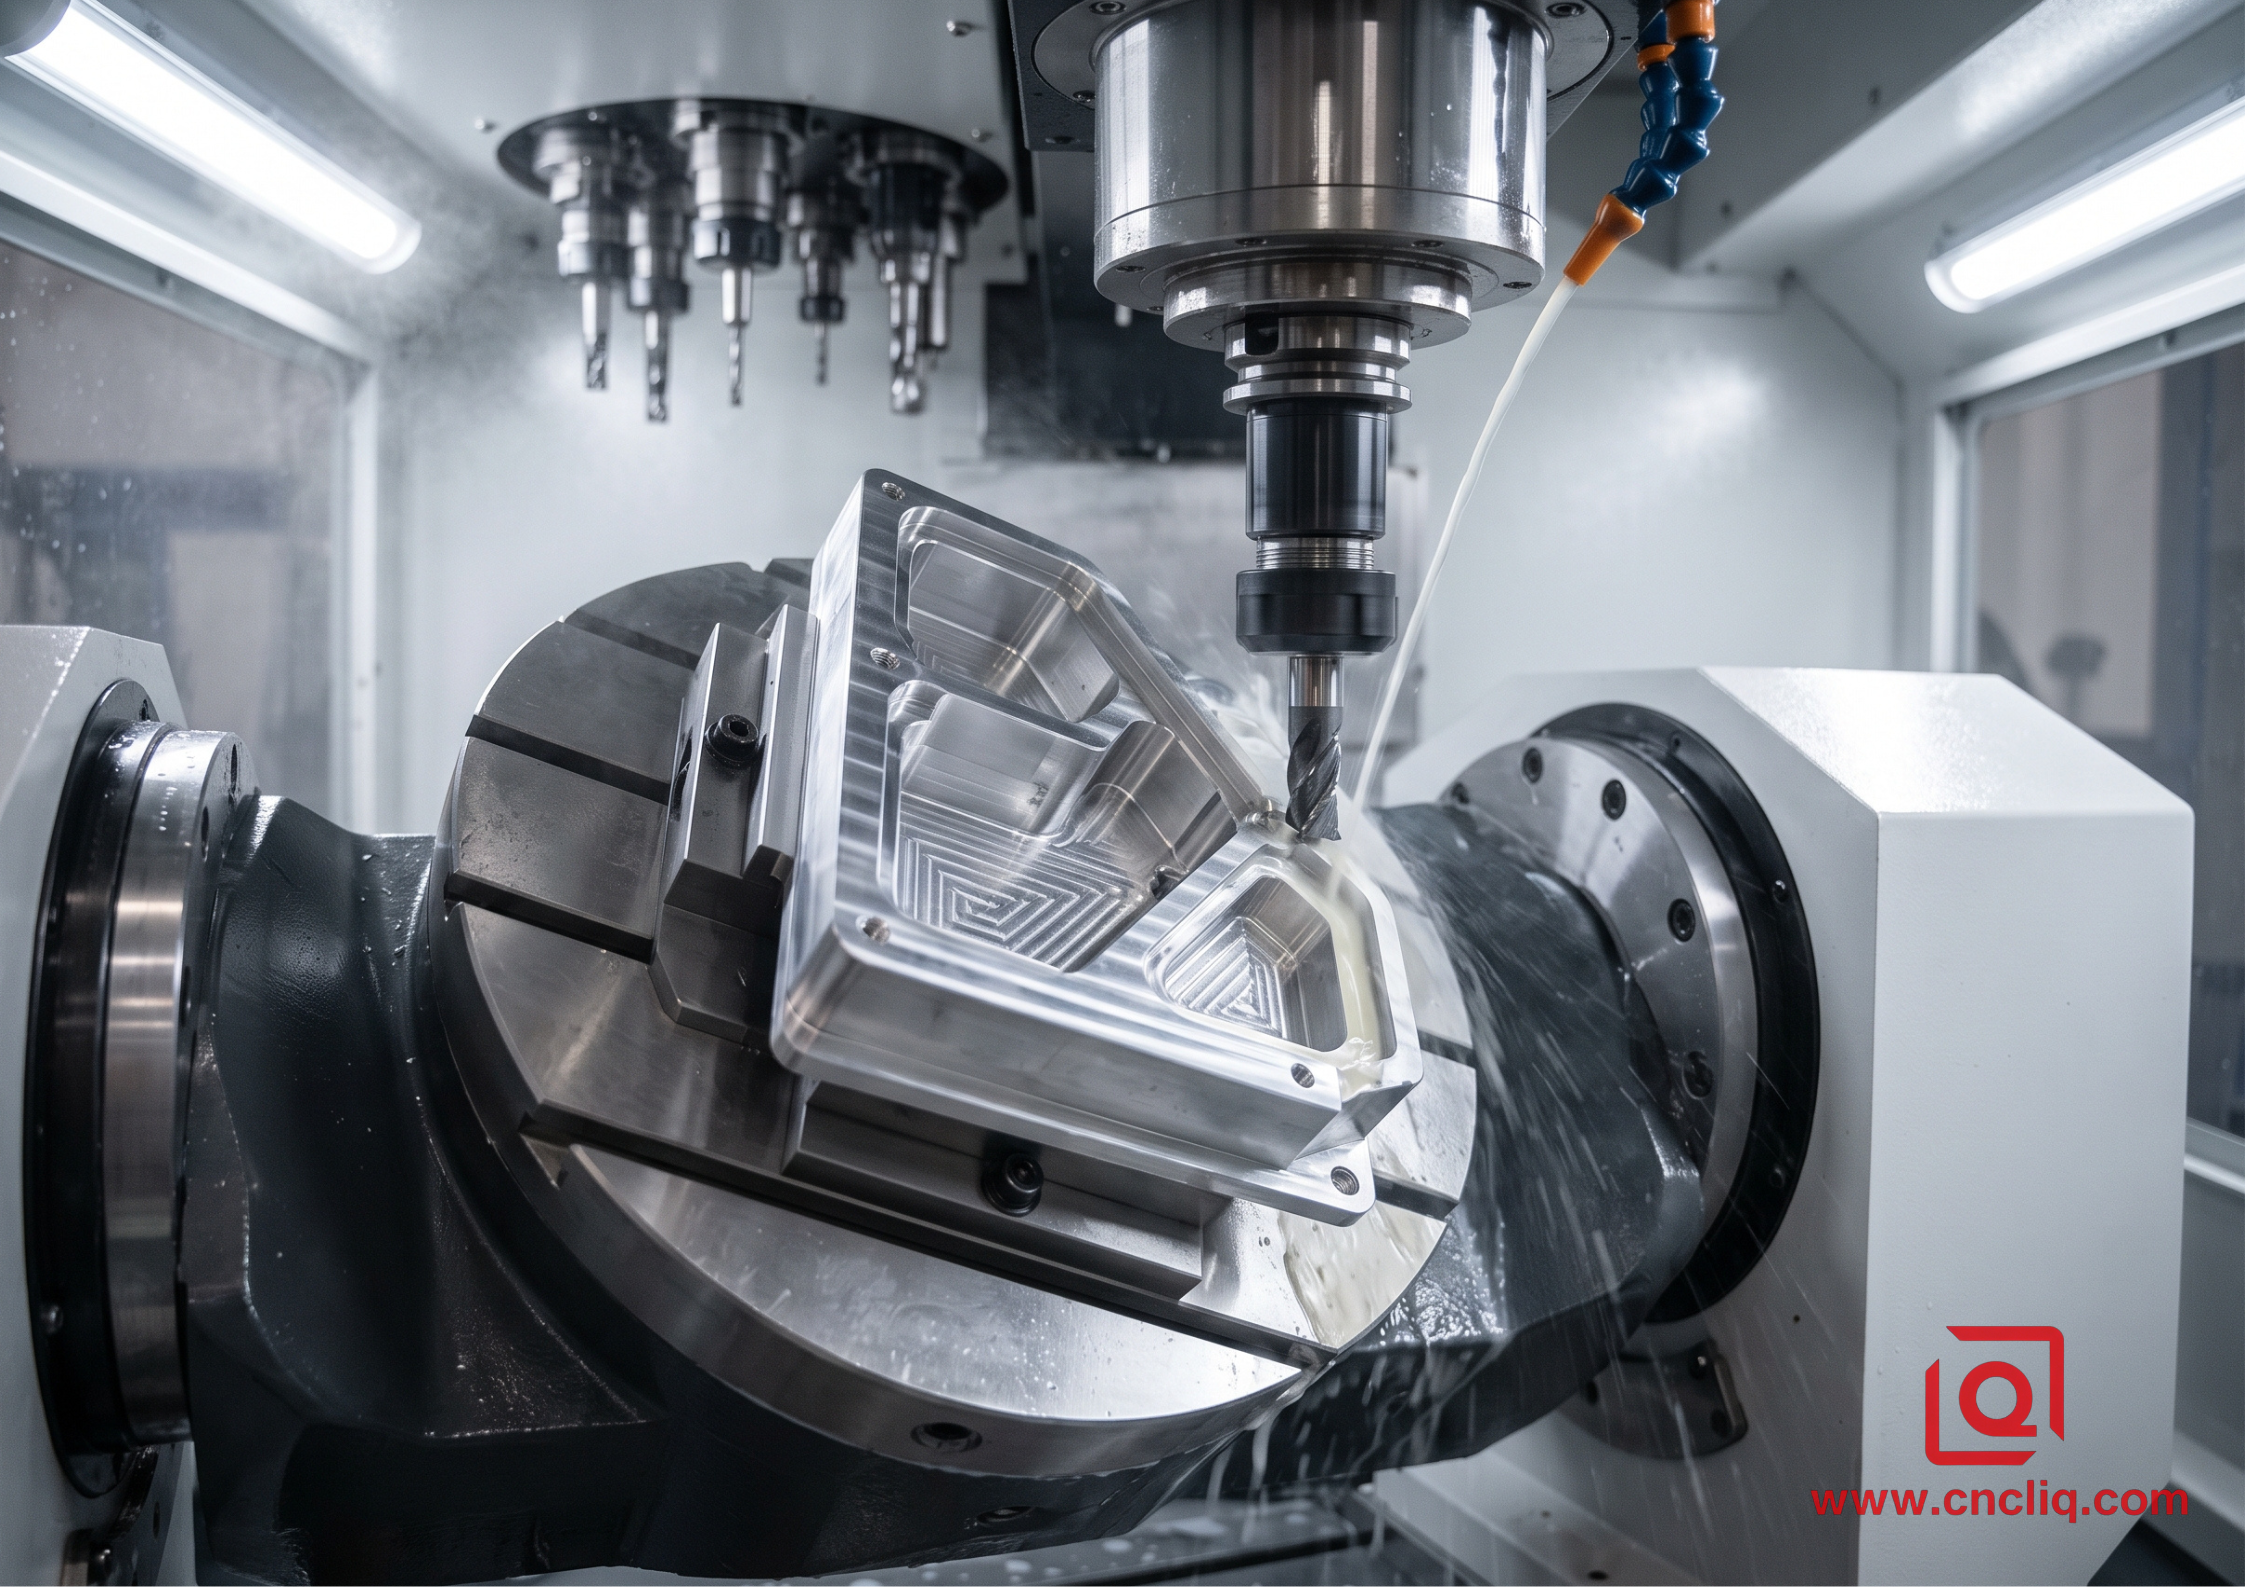
Portée d'outil étendue (cavité 3 axes) :

|=== Porte-outil ===|==================== Queue étendue ====================> [Risque de vibrations et de déformation]

Orientation de la pièce inclinée (cavité 5 axes) :

|=== Porte-outil ===|==== Fraise courte =====> [Haute rigidité et surface stable] Terminer]
Élimination du repositionnement manuel
Comme une machine 5 axes présente plusieurs faces à l'outil de coupe dans un seul programme, tous les perçages critiques, les orifices latéraux, les logements d'étanchéité et les goujons de fixation partagent la même origine du repère machine. L'erreur de transfert de référence entre les faces est pratiquement éliminée, préservant ainsi la précision des relations de position indiquées sur le dessin 2D.
3. Centres de tournage-fraisage : La véritable architecture « tout-en-un »
Les centres de tournage-fraisage combinent une broche de tournage à grande vitesse avec une tête de fraisage à outil motorisé et une broche secondaire synchronisée. Au lieu de fixer une pièce immobile et de faire tourner un outil, une machine de fraisage-tournage peut faire tourner la pièce, faire tourner l'outil ou maintenir les deux en mouvement coordonné.
Transfert de broche synchronisé :

[ Broche de tournage principale ] ===> Maintien de la barre ---> Tournage de profils et fraisage de trous transversaux

|
v Prise dynamique synchronisée

[ Récepteur de la contre-broche ] <=== Prise par pince de précision <-+ Coupe et finition de la pièce Verso
Quand un 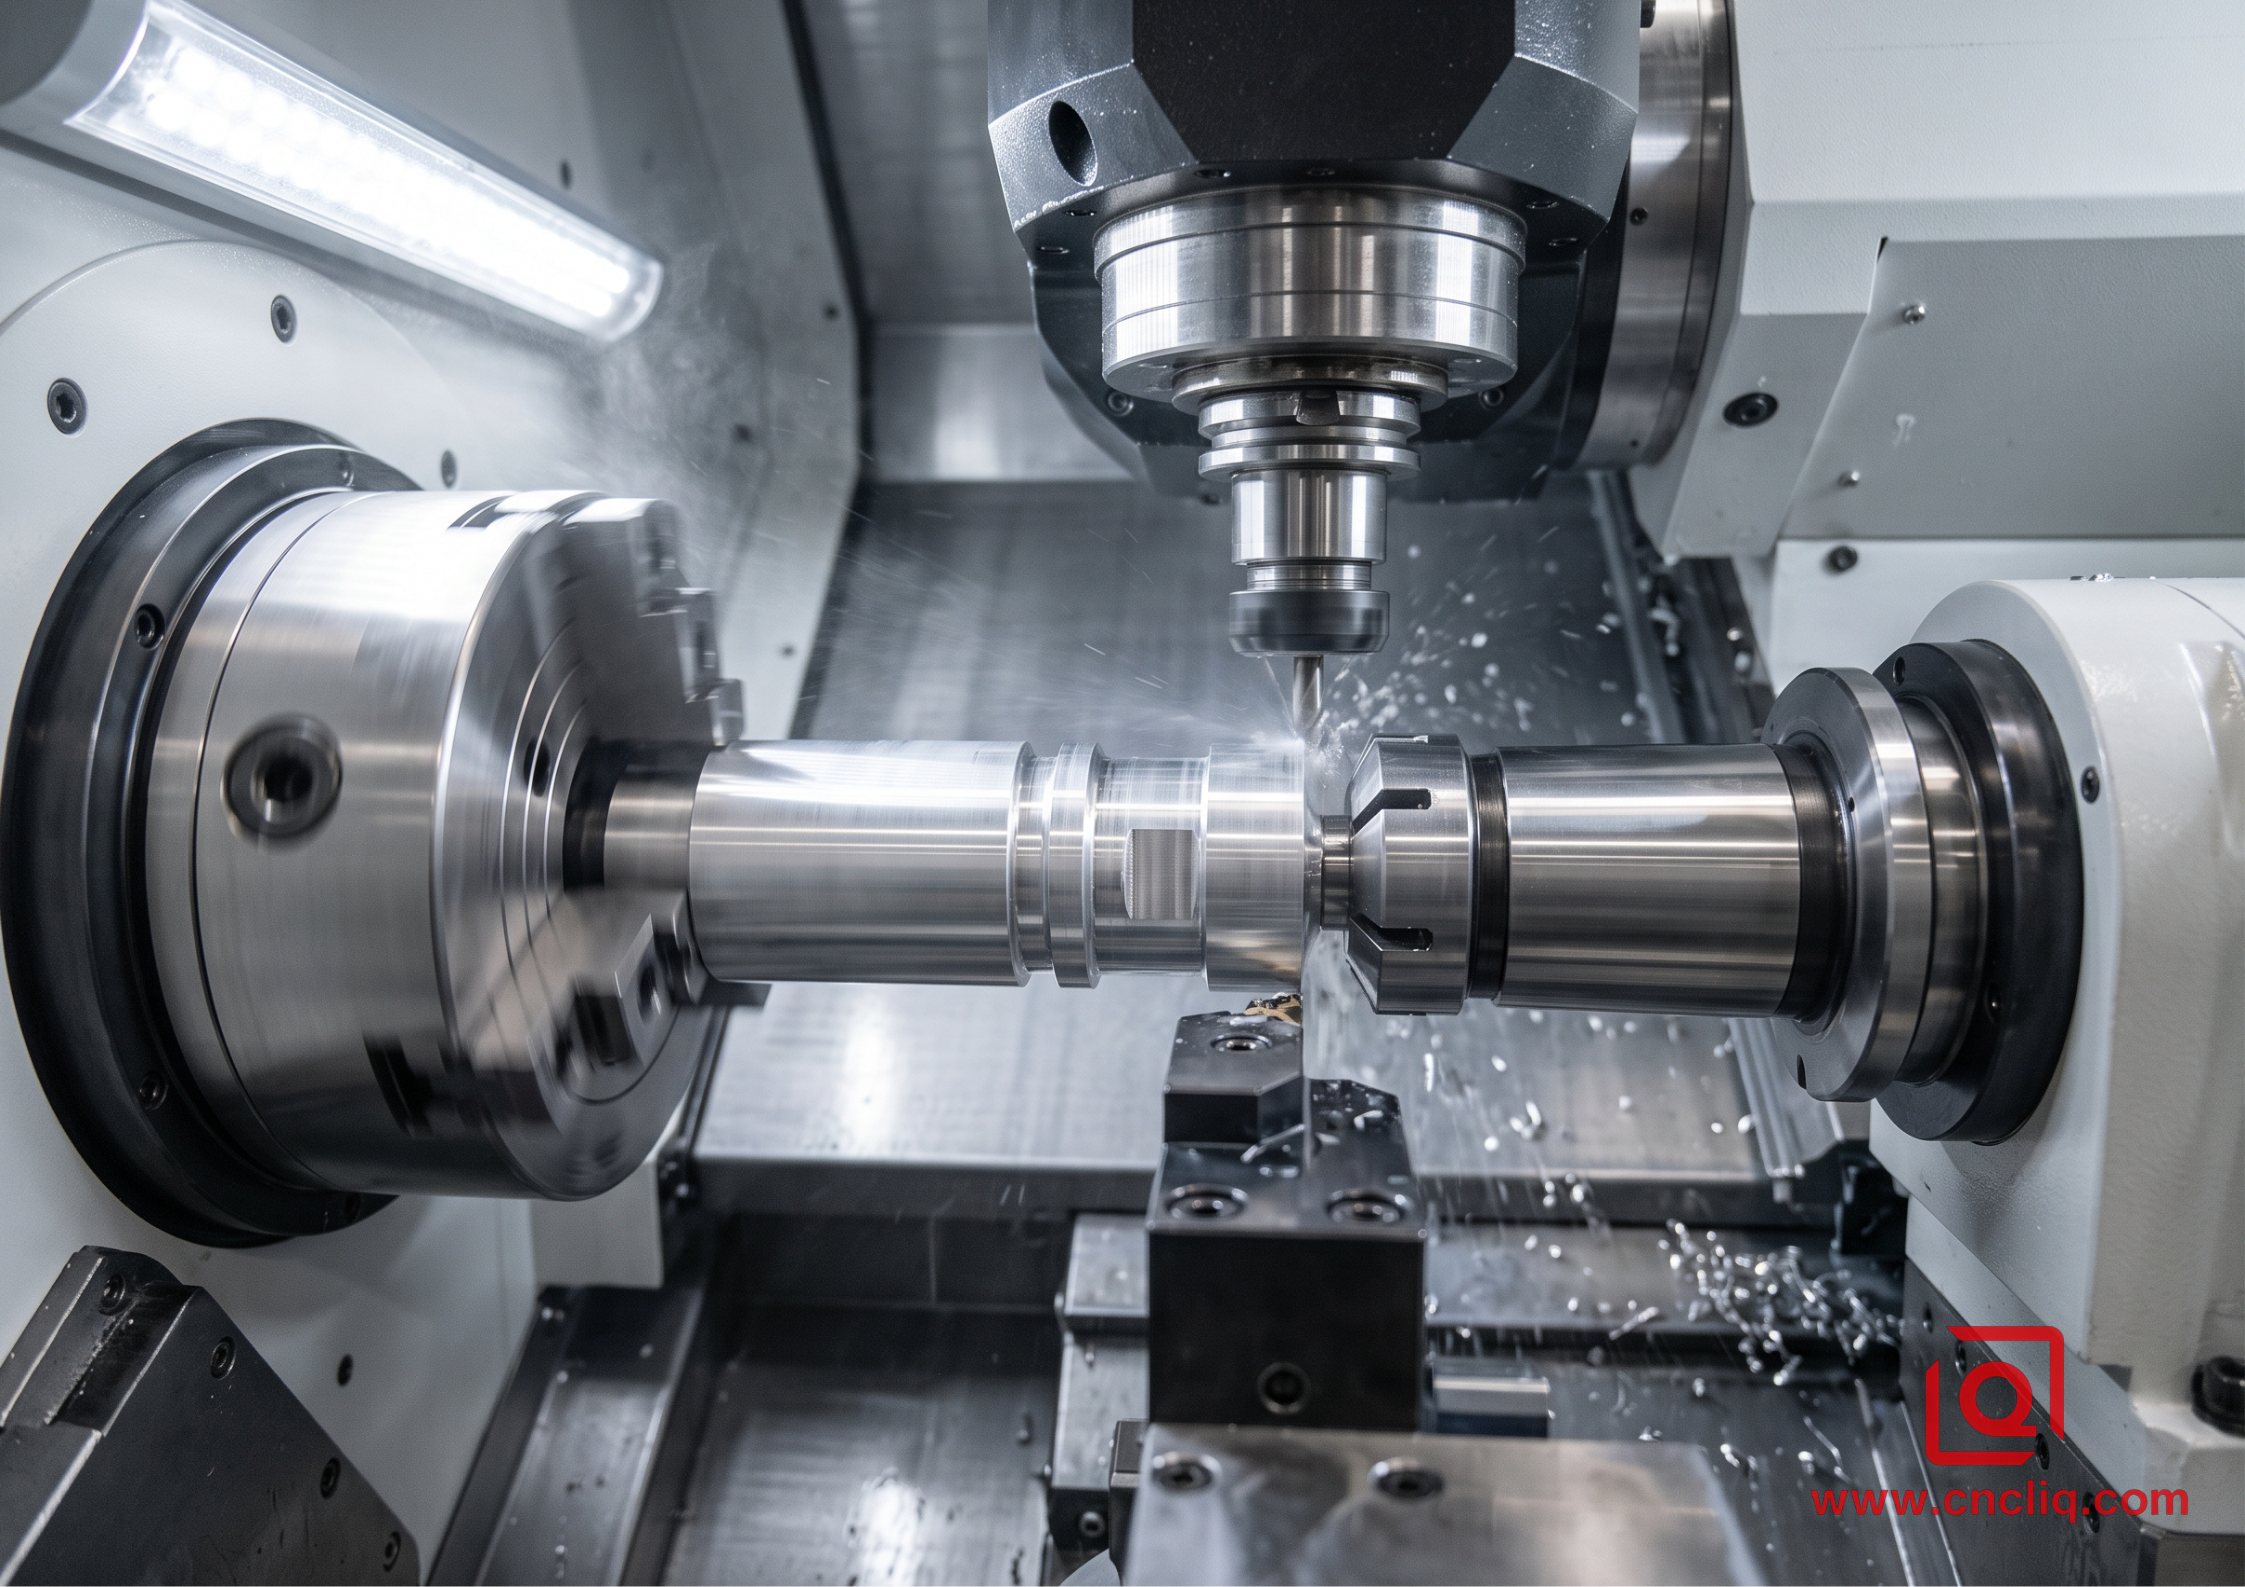
L'architecture fraisage-tournage répond à ce besoin grâce à une séquence intégrée :
-
La broche principale alimente la barre d'aluminium brute, la serre fermement et la fait tourner pour un tournage extérieur et intérieur à grande vitesse.
-
La tête de fraisage supérieure se met en position, verrouille la broche à des incréments de degré spécifiques et utilise des outils motorisés rotatifs pour fraiser des supports de clés plats et percer perçage transversal et taraudage excentré.
-
La contre-broche avance vers la broche principale, synchronise sa vitesse de rotation et se serre sur le diamètre avant fraîchement usiné à l'aide d'une pince lisse.
-
Un outil de tronçonnage sépare la pièce de la barre brute.
-
La contre-broche se rétracte pour faire face à la face arrière, chanfreiner l'alésage arrière et fraiser les détails, tandis que la broche principale alimente la pièce suivante.
La pièce finie est entièrement éjectée dans le récupérateur, l'alignement axial entre les alésages avant et arrière étant préservé.
4. Comparaison technique : Matrice des capacités de processus
| Paramètre d'évaluation | Fraisage CNC 3 axes | Usinage 5 axes | Centre de tournage-fraisage bibroche |
| Ajustement géométrique typique | Plaques planes, profils monoplans, poches ouvertes | Boîtiers prismatiques multifaces, contre-dépouille poches | Pièces rondes tournées avec trous transversaux et méplats |
| Systèmes de bridage courants | Éts Kurt, mors doux, plaques de serrage | Éts auto-centreurs, porte-pièces à queue d'aronde | Hydraulique Mandrins, extracteurs de barres, pinces de précision |
| Configurations pour une pièce à 6 faces | 2 à 4 retournements manuels | 1 à 2 configurations au total | 1 configuration (réalisée en une seule opération avec la contre-broche) |
| Position réelle de la caractéristique | Outils de tournage courts et têtes de fraisage motorisées rigides | ||
| Consistance de l'état de surface | Présence de lignes de désalignement d'outils entre les retournements | Raccordement uniforme de la surface sur les faces inclinées | Diamètre extérieur/intérieur tourné en un seul point, Surfaces planes fraisées uniformes |
| Surcharge de configuration et de programmation | Surcharge de programmation faible à modérée | Élevée (nécessite une simulation de vérification de collision 3D) | Temps de configuration élevé, très efficace une fois en fonctionnement |
| Des prototypes aux lots de production moyens | Des prototypes complexes aux productions en série | Moyens à grands volumes, production continue par barres |
5. Étude de cas en atelier : Boîtier optique pour capteur autonome
Un exemple concret de boîtier de capteur sur mesure illustre comment l’adaptation de la géométrie des composants à la cinématique de la machine influence les performances. Résultats.
La pièce et les exigences fonctionnelles
Une société d'ingénierie étrangère a développé un barillet optique en aluminium 6061-T6 pour un système de détection extérieur. Le boîtier cylindrique intégrait des fonctionnalités essentielles :
-
Un alésage optique central usiné avec précision pour l'assemblage de la lentille.
-
Quatre découpes rectangulaires pour connecteurs, espacées de 90 degrés.
autour de la paroi extérieure du cylindre. -
Une rainure d'étanchéité arrière destinée à loger un joint torique élastomère pour empêcher les infiltrations d'humidité.
-
L'exigence que les découpes du connecteur extérieur restent parfaitement alignées par rapport à l'axe de l'alésage central afin d'éviter tout désalignement des broches lors de l'assemblage du faisceau.
Flux multi-machines d'origine :

[Tour : Alésage] --> Transfert manuel --> [VMC : Indexation rotative 4e axe] --> Transfert manuel --> [VMC : Retournement pour rainure d'étanchéité]

* Trois réglages indépendants, intervention de l'opérateur à chaque étape, risque de rayures sur les faces d'étanchéité.
Approche de fabrication initiale : 3 opérations distinctes
Le plan de fabrication initial répartissait la production sur trois équipements distincts :
-
Opération 10 (Tour CNC) : Tourner le lingot d'aluminium brut, ébaucher le diamètre extérieur et aléser la cavité optique intérieure.
-
Opération 20 (Fraiseuse 3 axes avec indexeur rotatif) : Monter la pièce tournée sur un arbre extensible. Unité rotative à 4 axes. Indexez la pièce quatre fois pour découper les ports de connexion latéraux et percer les trous transversaux.
-
Opération 30 (Fraiseuse 3 axes) : Retournez manuellement la pièce dans les mors doux pour dresser l'extrémité arrière et fraisez la gorge circulaire pour le joint torique.
Difficultés en atelier
Dans ce flux de production multi-machines, le contrôle qualité a rencontré des problèmes persistants :
-
Dérive de référence : Lors du transfert de la pièce de l'arbre du tour aux mors doux de la fraiseuse, de petits copeaux et des variations de serrage manuel ont entraîné une dérive des découpes du connecteur par rapport à l'alésage optique principal.
-
Stagnation de la production : Les pièces sont restées longtemps en attente dans des bacs de stockage, nécessitant une attention directe de l'opérateur à chaque étape de transfert.
Flux de fraisage-tournage consolidé :

[Broche principale : Alimentation de la barre]

--> Alésage intérieur et profil extérieur en un seul point

--> La tête d'outil motorisée fraise 4 fenêtres de connexion latérales à l'aide de l'indexation de l'axe C

--> La contre-broche synchronise sa vitesse de rotation et saisit le diamètre extérieur fini avec des pinces en laiton lisse

--> L'outil de tronçonnage sépare la pièce finie de la barre brute

[Sous-broche : Rétraction et finition]

--> Aplatir l'extrémité arrière et usiner la gorge du joint torique en une seule passe.

* Aucune manipulation manuelle, cycle continu, référence de base constante.
La solution de tournage-fraisage
Le processus a été intégré à un centre de tournage-fraisage à deux broches alimenté directement par des barres rondes en aluminium extrudé :
-
Tournage sur broche principale : Le chargeur de barres amène la matière première dans le mandrin principal. Des barres d'alésage rigides ébauchent et finissent la cavité optique interne critique en une seule passe continue, garantissant la circularité et un alésage interne lisse.
-
Fraisage à outil motorisé : La broche principale servant d'axe d'indexage entièrement contrôlé, une tête de fraisage à outil motorisé située en position haute fraise les quatre découpes rectangulaires pour les connecteurs, chanfreine les bords et perce les trous de fixation.
-
Transfert synchronisé de la sous-broche : La broche secondaire avance, synchronise sa rotation et se fixe sur le diamètre extérieur fini à l’aide de pinces en laiton doux qui protègent la surface en aluminium. L'outil de tronçonnage détache proprement la pièce de la barre brute.
-
Finition de la face arrière : La contre-broche se rétracte pour aplanir l'épaulement arrière et usiner la gorge du joint torique à l'aide d'un outil à un seul point.
Résultats en atelier
-
Manutention éliminée : L'intervention humaine pendant le cycle d'usinage est réduite au chargement de la barre brute et à l'inspection des pièces finies. pièces.
-
Stabilité géométrique : Grâce à l’usinage et à l’indexation de l’alésage intérieur, des découpes extérieures et de la rainure d’étanchéité arrière sur une plateforme cinématique commune, la dérive de référence a été éliminée. Les découpes des connecteurs sont restées alignées sur le centre optique.
-
Intégrité de surface : Les marques de manipulation ont disparu de la face arrière et la rainure monopoint lisse a passé avec succès les tests de pression.
-
Délai de livraison global : Le traitement des pièces est devenu continu.Au lieu d'attendre entre les opérations dans les bacs d'atelier, les pièces finies sortaient directement de la broche secondaire, prêtes pour l'ébavurage et la finition de surface.
Lors de la préparation de modèles CAO 3D et de dessins techniques 2D pour la revue de fabrication, des ajustements pratiques peuvent aider à aligner les conceptions sur les capacités des machines :
-
Identifier les exigences de positionnement réel sur les faces : Si votre pièce exige des relations de positionnement précises ou une concentricité entre les éléments sur trois faces ou plus, communiquez-le dès le début. L'usinage de ces pièces sur une fraiseuse 3 axes pour réduire les coûts horaires entraîne souvent des rebuts et des coûts liés aux outillages dédiés. Les pièces présentant des tolérances multifaces bénéficient d'un montage 5 axes ou d'une rotation-fraisage.
-
Évaluation des angles profonds des poches : Les angles verticaux internes des poches doivent correspondre au rayon de la fraise en rotation. Si une poche est profonde et que le rayon de l'angle est faible, une fraiseuse 3 axes doit utiliser une fraise longue et fine, sujette aux vibrations. Augmenter le rayon des angles internes permet à l'atelier d'utiliser des outils plus épais et plus rigides, ou d'éviter d'usiner la pièce sur une machine coûteuse uniquement pour des angles étroits.
-
Examiner la symétrie de tournage du noyau de la pièce : Si une partie importante de l'enveloppe de la pièce est ronde, étagée ou creuse le long d'un axe central, il convient d'évaluer son aptitude à l'usinage par tournage-fraisage. Même les composants prismatiques à dimensions extérieures carrées peuvent souvent être tournés et fraisés à partir de barres plus efficacement que par usinage d'un lingot massif à partir d'une plaque pleine.
-
Gérer les contraintes internes de l'aluminium : Les plaques d'aluminium laminées épaisses présentent des contraintes résiduelles internes dues aux procédés de laminage et de traitement thermique. Lorsqu'on usine de grandes cavités sur une face d'une plaque, l'équilibre des contraintes internes se modifie, ce qui provoque une légère déformation de la pièce lorsqu'on la libère de l'étau. Pour les pièces à parois minces ou asymétriques, il est recommandé d'utiliser des plaques traitées thermiquement (comme l'acier 6061-T651) ou de prévoir un processus comprenant l'ébauche, le desserrage pour relâcher les contraintes et l'usinage de finition.
Cliquez ici pour toute demande 👆
FAQ
Q1 : Comment savoir si ma pièce en aluminium nécessite un usinage 5 axes plutôt qu’une configuration 3 axes moins coûteuse ?
Vérifiez vos repères de référence et les profils des cavités profondes. Si le motif imprimé comporte des liaisons sur 3 faces ou plus avec des limites de position réelles inférieures à 0,03 mm, une fraiseuse 3 axes impose de multiples retournements manuels et des erreurs d'empilement à chaque fois. Un seul montage sur une table 5 axes élimine totalement ce risque. Prenons ensuite l'exemple des cavités profondes : si la profondeur dépasse 4 fois le rayon de courbure, la découpe 3 axes exige des fraises longues et fines qui vibrent et se déforment. En inclinant la pièce sur un tourillon 5 axes, une fraise courte et rigide atteint la profondeur maximale rapidement sans abîmer les finitions de paroi. Q2 : Pourquoi l'acier 6061-T651 est-il préféré à l'acier 6061-T6 standard pour les pièces fraisées complexes à parois minces ? Tout se résume au code de trempe « 51 ».Après le traitement thermique de mise en solution, la fraiseuse étire mécaniquement la tôle de 1 % à 3 % pour éliminer les contraintes internes irrégulières. L'acier T6 standard conserve des tensions internes. Si l'on usine des nervures fines, des cavités profondes ou des parois irrégulières dans de l'acier T6 standard, la pièce se déformera dès que l'on desserrera l'étau. Commander de l'acier 6061-T651 permet de conserver une tôle brute plane, prévisible et stable tout au long de l'ébauche, même intensive.
Q3 : Quand un centre de tournage-fraisage devient-il plus rentable que des opérations séparées de tournage et de fraisage CNC ?
Un centre de tournage-fraisage est avantageux dès lors qu'une pièce ronde ou cylindrique nécessite des passages de fluides transversaux, des entraxes de boulonnage radiaux ou des méplats fraisés qui doivent s'aligner précisément avec des alésages internes tournés. Sur des machines séparées, vous payez pour des configurations FAO doubles, des mors doux fraisés sur mesure pour maintenir un corps rond, l'ébavurage manuel entre les stations et le temps de chargement de l'opérateur pour chaque cycle. En revanche, une fraiseuse-tour à double broche alimente en continu des barres rondes, effectue le tournage, le fraisage motorisé, le transfert dynamique vers la contre-broche et dépose une pièce finie dans le bac toutes les quelques minutes sans risque de dommage dû à la manutention. Q4 : Les tolérances serrées obtenues sur la machine CNC peuvent-elles être préservées par anodisation à l'acide sulfurique ? Oui, mais seulement si l'atelier d'usinage et l'équipe d'ingénierie calculent la croissance chimique de surface et la perte par gravure dans les dimensions avant usinage, avant la découpe du métal. L'anodisation sulfurique standard de type II pénètre généralement à 50 % dans le substrat en aluminium et s'étend de 50 % vers l'extérieur (ajoutant environ 0,010 mm à 0,015 mm par surface, ce qui réduit le diamètre d'alésage fini de 0,010 mm).0,020 mm à 0,030 mm), tandis que le revêtement dur de type III s'accumule en épaisseur encore plus importante ; les alésages de roulements de précision et les filetages à pas fin doivent donc être intentionnellement surdimensionnés ou obturés avec des masques en caoutchouc sur mesure avant l'immersion dans le bain chimique.
Q5 : Quelle est l'erreur CAO/DFM la plus courante qui gonfle inutilement les temps de cycle CNC de l'aluminium ?
Concevoir des angles internes carrés qui descendent jusqu'au fond est le moyen le plus rapide d'augmenter les coûts de fabrication. Comme un outil de fraisage tourne, il ne peut pas usiner un angle vertical interne vif de 90 degrés ; Pour obtenir une précision optimale, l'atelier est contraint d'utiliser des fraises secondaires de micro-diamètre avec des passes très courtes, ou de mettre en place un système d'usinage par électroérosion (EDM) pour enlever de la matière. Cette opération pourrait facilement être évitée en prévoyant un rayon de congé interne d'au moins 1 mm supérieur au diamètre des outils de fraisage standard.
Cliquez ici pour votre demande 👆
Résumé : Adapter la géométrie de la pièce aux capacités de la machine
Aucune configuration de machine CNC n'est optimale pour tous les composants en aluminium sur mesure.
-
Les centres d'usinage verticaux 3 axes constituent une base économique pour les plaques planes, les supports unilatéraux et l'ébauche de poches agressive lorsque les pièces sont maintenues dans des étaux standard.
-
Les machines 5 axes excellent dans l'usinage de boîtiers à plusieurs faces et de pièces prismatiques complexes, grâce à des orientations inclinées permettant d'atteindre des zones profondes avec des outils de coupe courts et rigides, tout en maintenant des tolérances serrées sur plusieurs faces.
-
Les centres d'usinage bibroches pour le tournage et le fraisage offrent une solution efficace pour les pièces cylindriques à géométrie transversale, réalisant le tournage et le fraisage en une seule opération continue.
Analysez le profil géométrique et les tolérances de votre composant. L'ajustement des quantités de production et des lots aux capacités des machines dès le début du processus garantit une production fluide, une qualité de pièces constante et une rentabilité fiable du projet.
Informations de contact
Avertissement
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne remplacent pas les contrats techniques signés. Étant donné que les pièces sur mesure varient en fonction des numéros de coulée des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies exclusivement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées.Les indicateurs de performance, les processus de fabrication et les images présentés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent pas une norme universelle applicable à toutes les commandes. Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés mondiaux les plus exigeants. Notre centre de production de 6 500 m² est équipé de plus de 150 machines, permettant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression, le tout sous un même toit. Cette configuration nous permet de gérer vos projets de manière fluide, en prenant en charge les composants depuis les concepts CAO initiaux jusqu'aux expéditions finales. Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, afin que vous receviez des composants prêts à l'emploi, sans problèmes d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos nouvelles demandes de devis, un support direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie. N'hésitez pas à nous contacter pour toute demande de renseignements ou pour nous envoyer des échantillons.Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
Blogs associés
Anodisation claire ou anodisation noire pour les pièces en aluminium : processus et spécifications
Procédés d'usinage de précisionComparaison des devis d'usines CNC en Chine : prix unitaire, outillage et inspection
Procédés d'usinage de précisionFabrication OEM aluminium sur mesure : Quel procédé d’usinage CNC convient à votre pièce ?
Procédés d'usinage de précisionChoisir le bon procédé CNC pour les pièces en aluminium sur mesure : 3 axes, 5 axes et tournage-fraisage
Procédés d'usinage de précisionMaîtriser le perçage de trous profonds et le taraudage rigide dans l'aluminium : un guide DFM pour les pièces OEM
Procédés d'usinage de précisionListe de contrôle pour demande de devis d'usinage CNC : Éléments à fournir aux fabricants d'équipement d'origine (OEM) en Chine
Procédés d'usinage de précision

Ethan Zhang
Spécialiste des procédés de fabrication métallique et de l'usinage de précision
Partage d'informations sur le forgeage à froid, le moulage sous pression, la fonderie et l'usinage CNC de pièces en cuivre, aluminium et acier inoxydable, afin d'aider les ingénieurs et les acheteurs à optimiser la conception des pièces, les procédés de fabrication et les coûts de production.
Étiquettes: