 Français




Si vous sortez un lingot d'aluminium de votre stock de matières premières, que vous le fixez et que vous appuyez sur le bouton vert sans avoir préalablement défini votre stratégie de montage et calculé le cycle, vous perdez déjà de la marge. L'usinage de pièces en aluminium sur mesure pour les programmes OEM se résume rarement à savoir si une coupe est possible. Il s'agit plutôt de comprendre le comportement géométrique une fois les contraintes internes relâchées, de déterminer le nombre de réglages que vous pouvez éliminer avant que le faux-rond ne s'accumule et d'adapter le nombre de détails bruts à la configuration de broche appropriée.
Prenez un plan et rendez-vous dans n'importe quel atelier. Vous verrez des barres, des plaques et des profilés extrudés sur mesure en aluminium 6061-T6 se déplacer entre des plateaux 3 axes, des tourillons multiaxes et des contre-broches motorisées. Chaque changement de configuration entraîne une manipulation humaine, des variations de transfert de données et un décalage de cycle. Décomposons maintenant la manière dont nous évaluons les géométries des pièces, configurons les trajectoires d'outillage et sélectionnons le processus d'usinage CNC le plus adapté à la production OEM d'aluminium sur mesure. Traitement thermique, relaxation des contraintes et réalités des alliages d'aluminium Avant d'adapter les trajectoires d'outils aux broches, examinez votre billette brute. Dans la fabrication OEM, 90 % de l'usinage sur mesure de l'aluminium repose sur trois nuances distinctes : 6061-T6, 7075-T6, et 5052-H32. Chacun coupe différemment, dissipe la chaleur différemment et se déplace sous contrainte résiduelle différemment.
Passe d'ébauche -> Accumulation de chaleur -> Détente des contraintes -> Cintrage de la pièce -> Date limite de fin
Pour stopper cette réaction en chaîne, le choix de la trempe et l'équilibre entre l'ébauche et la finition sont aussi importants que les avances et les vitesses de coupe.
- 6061-T6 (L'alliage le plus courant) : Sa limite d'élasticité est d'environ 276 MPa.Il s'usine proprement, se découpe en copeaux bouclés prévisibles sous carbure poli et accepte l'anodisation de type II et III (couche dure) avec des résultats cosmétiques uniformes. Le hic ? De fortes contraintes résiduelles internes dues au traitement thermique. Si vous usinez des cavités asymétriques profondes sur une fraiseuse 3 axes, votre pièce se courbera le long de son axe longitudinal de 0,20 mm ou plus dès que les étaux se desserreront. 7075-T6 (Haute résistance et qualité aérospatiale) : La limite d'élasticité dépasse 503 MPa. Le zinc est le principal élément d'alliage. Il s'use net, laisse des finitions de surface vitreuses et assure un bon maintien du filetage sous un couple élevé. Mais il coupe plus rigidement, provoque une usure plus rapide des flancs des fraises et exige des montages rigides pour éliminer les vibrations dues à la résonance.
-
5052-H32 (Boîtiers et carters soudés) : Alliage de magnésium, non traitable thermiquement. Très ductile. Si vous essayez d'effectuer des passes de finition à grande vitesse sur des cavités profondes en 5052, les copeaux adhèrent aux goujures de l'outil. Vous obtenez une arête rapportée (BUE) en quelques minutes, sauf si vous utilisez un système d'arrosage haute pression par la broche et des fraises mono-goujon à angle de coupe élevé.
2. Fraisage CNC 3 axes : La base pour les composants prismatiques
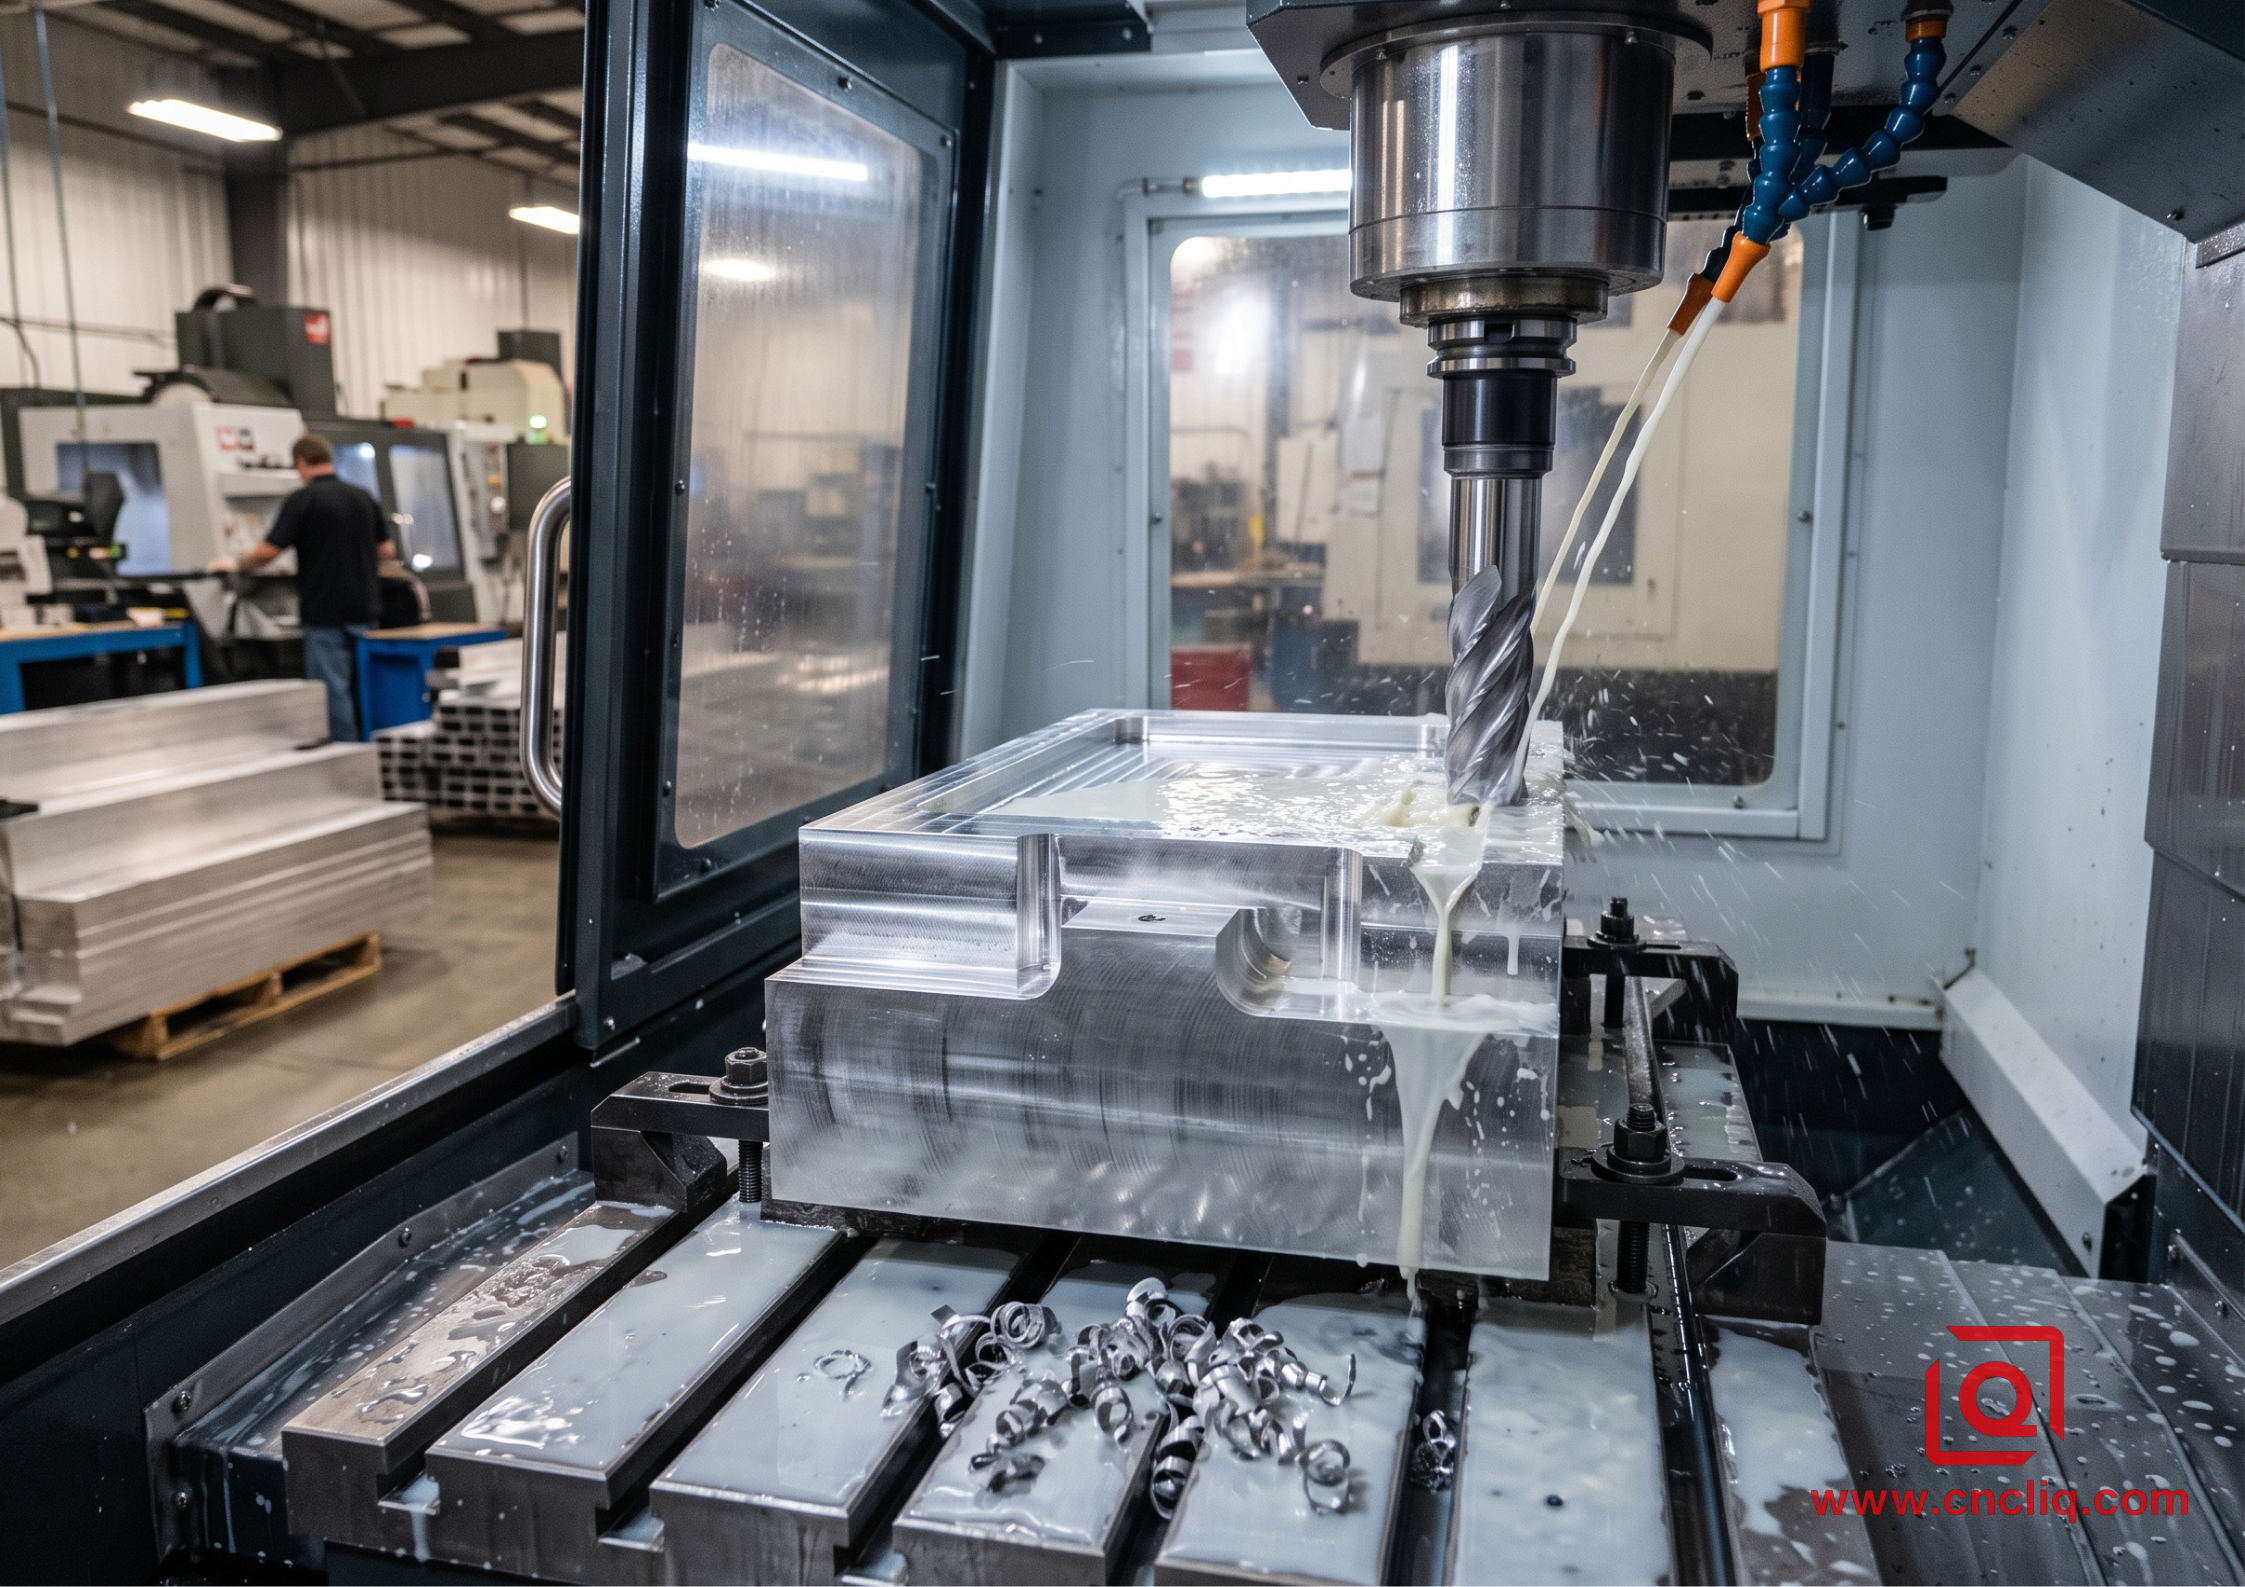
Lorsque la conception de votre pièce concentre les caractéristiques le long d'un seul plan de coordonnées (faces de montage, alésages parallèles, trous taraudés perpendiculaires et contours étagés), un centre d'usinage vertical (VMC) standard offre le coût horaire d'exécution le plus bas.
Configuration 1 : Face supérieure ébarbée, périmètre profilé, poches borgnes dégagées.

Retourner la pièce Manuellement.

Configuration 2 : Mâchoires souples serrées sur le contour profilé. Découpe de la base, taraudage des trous de fixation.
La limite d'ingénierie pour les systèmes à 3 axes n'est pas la capacité ; c'est l'accumulation de configurations. À chaque fois qu'un opérateur casse une bride, retourne un bloc et réindique un détecteur de bord ou une sonde Renishaw, vous injectez environ +0,015 mm de tolérance de positionnement cumulée.
Idéal pour :
-
Dissipateurs thermiques, plaques de support, collecteurs plats, bases de montage de capteurs, panneaux de châssis structurels.
-
Fonctionnalités accessibles depuis une ou deux directions de serrage parallèles.
-
Prototypes et moyennes séries où l'investissement dans un outillage hydraulique sur mesure n'entraîne aucun surcoût financier. sens.
3. Fraisage et indexage 4 axes : Réaliser des formes radiales sans opérations multiples
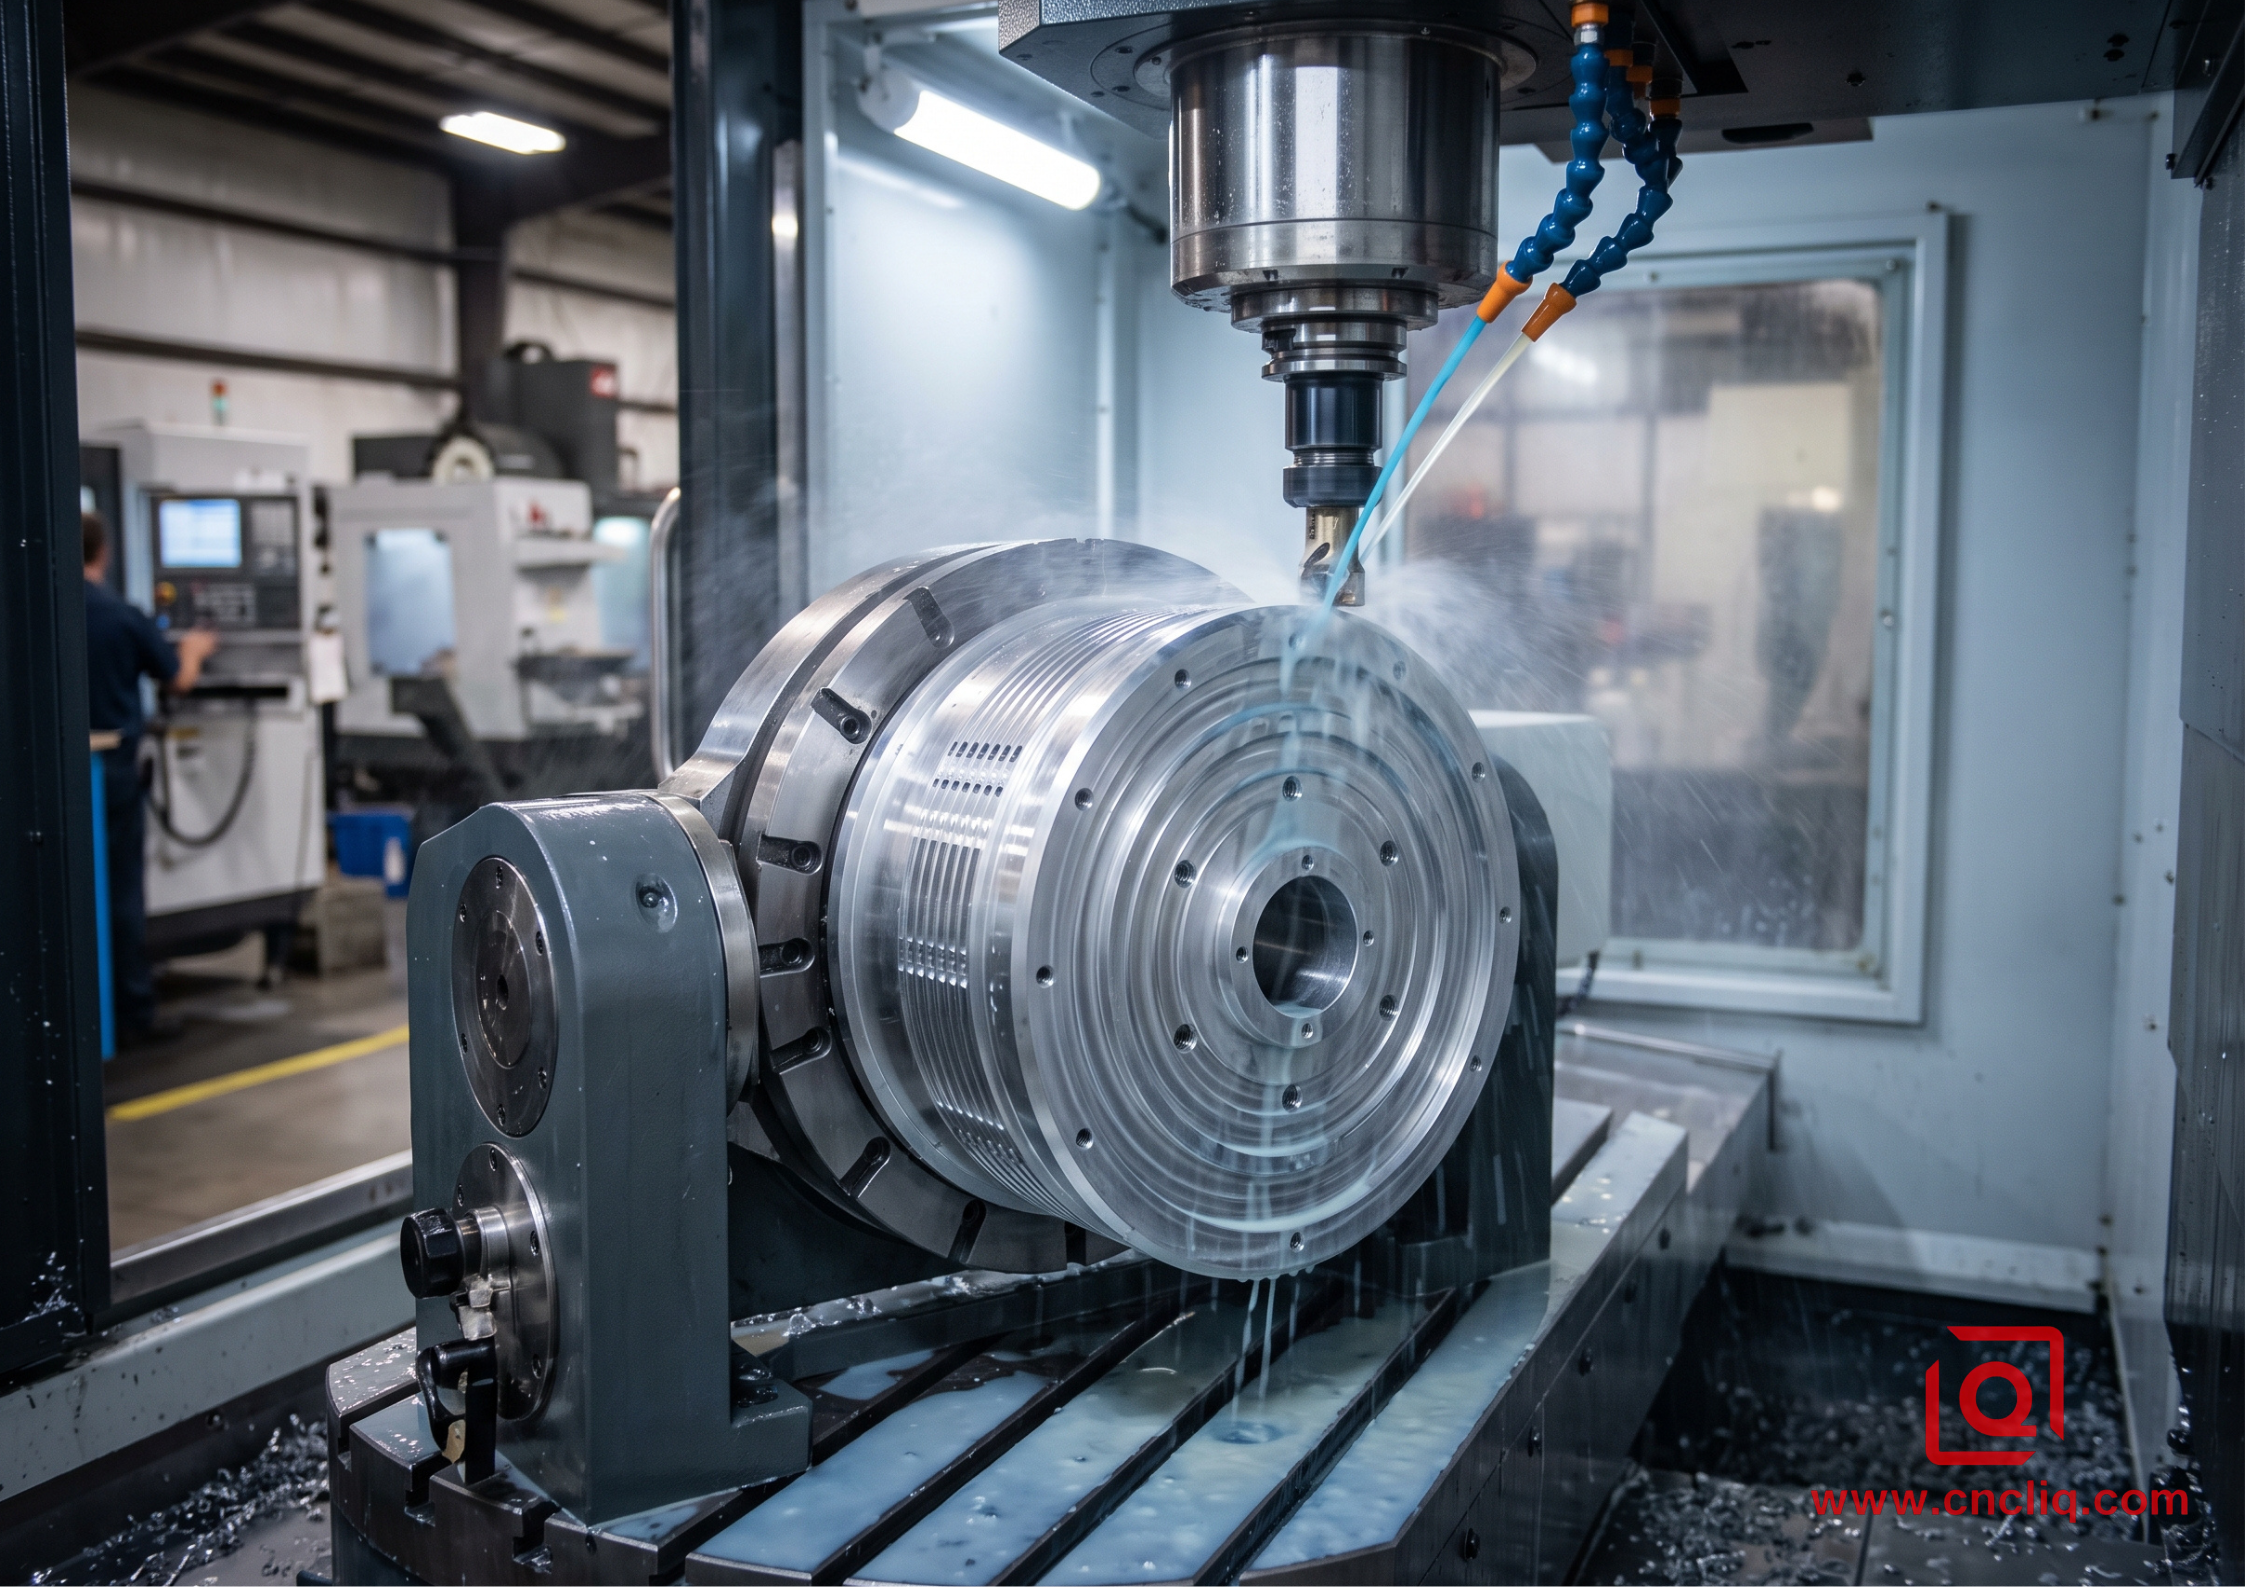
Ajoutez une table rotative (généralement un axe A inclinable ou rotatif autour de l'axe X) à une table 3 axes, et votre plage de dégagement change complètement.
Au lieu de construire 4 montages d'étau distincts pour percer, aléser et fraiser des rainures de clavette autour d'un cylindre en aluminium ou d'un boîtier hexagonal, vous fixez la billette dans un dispositif d'indexage. L'outil s'approche à partir d'angles radiaux continus tout en conservant une seule référence primaire.
-
Élimine 3 à 5 interventions distinctes de l'opérateur par opération.
-
Maintient la position exacte du trou radial à 0,025 mm près par rapport à l'axe d'alésage central.
-
Réduit les temps de réglage, vous permettant de travailler en continu sur des lots de taille moyenne.
Si votre composant comporte des trous transversaux, des orifices de lubrification inclinés ou des fentes de refroidissement périmétriques, le passage d'une configuration 3 axes à une configuration 4 axes avec indexation par poinçonnage ou rotative permet de réduire les coûts unitaires de 18 % à 30 % grâce à la seule réduction de la main-d'œuvre.
4. 5 axes Simultané et 3+2 Usinage : angles composés et cavités profondes
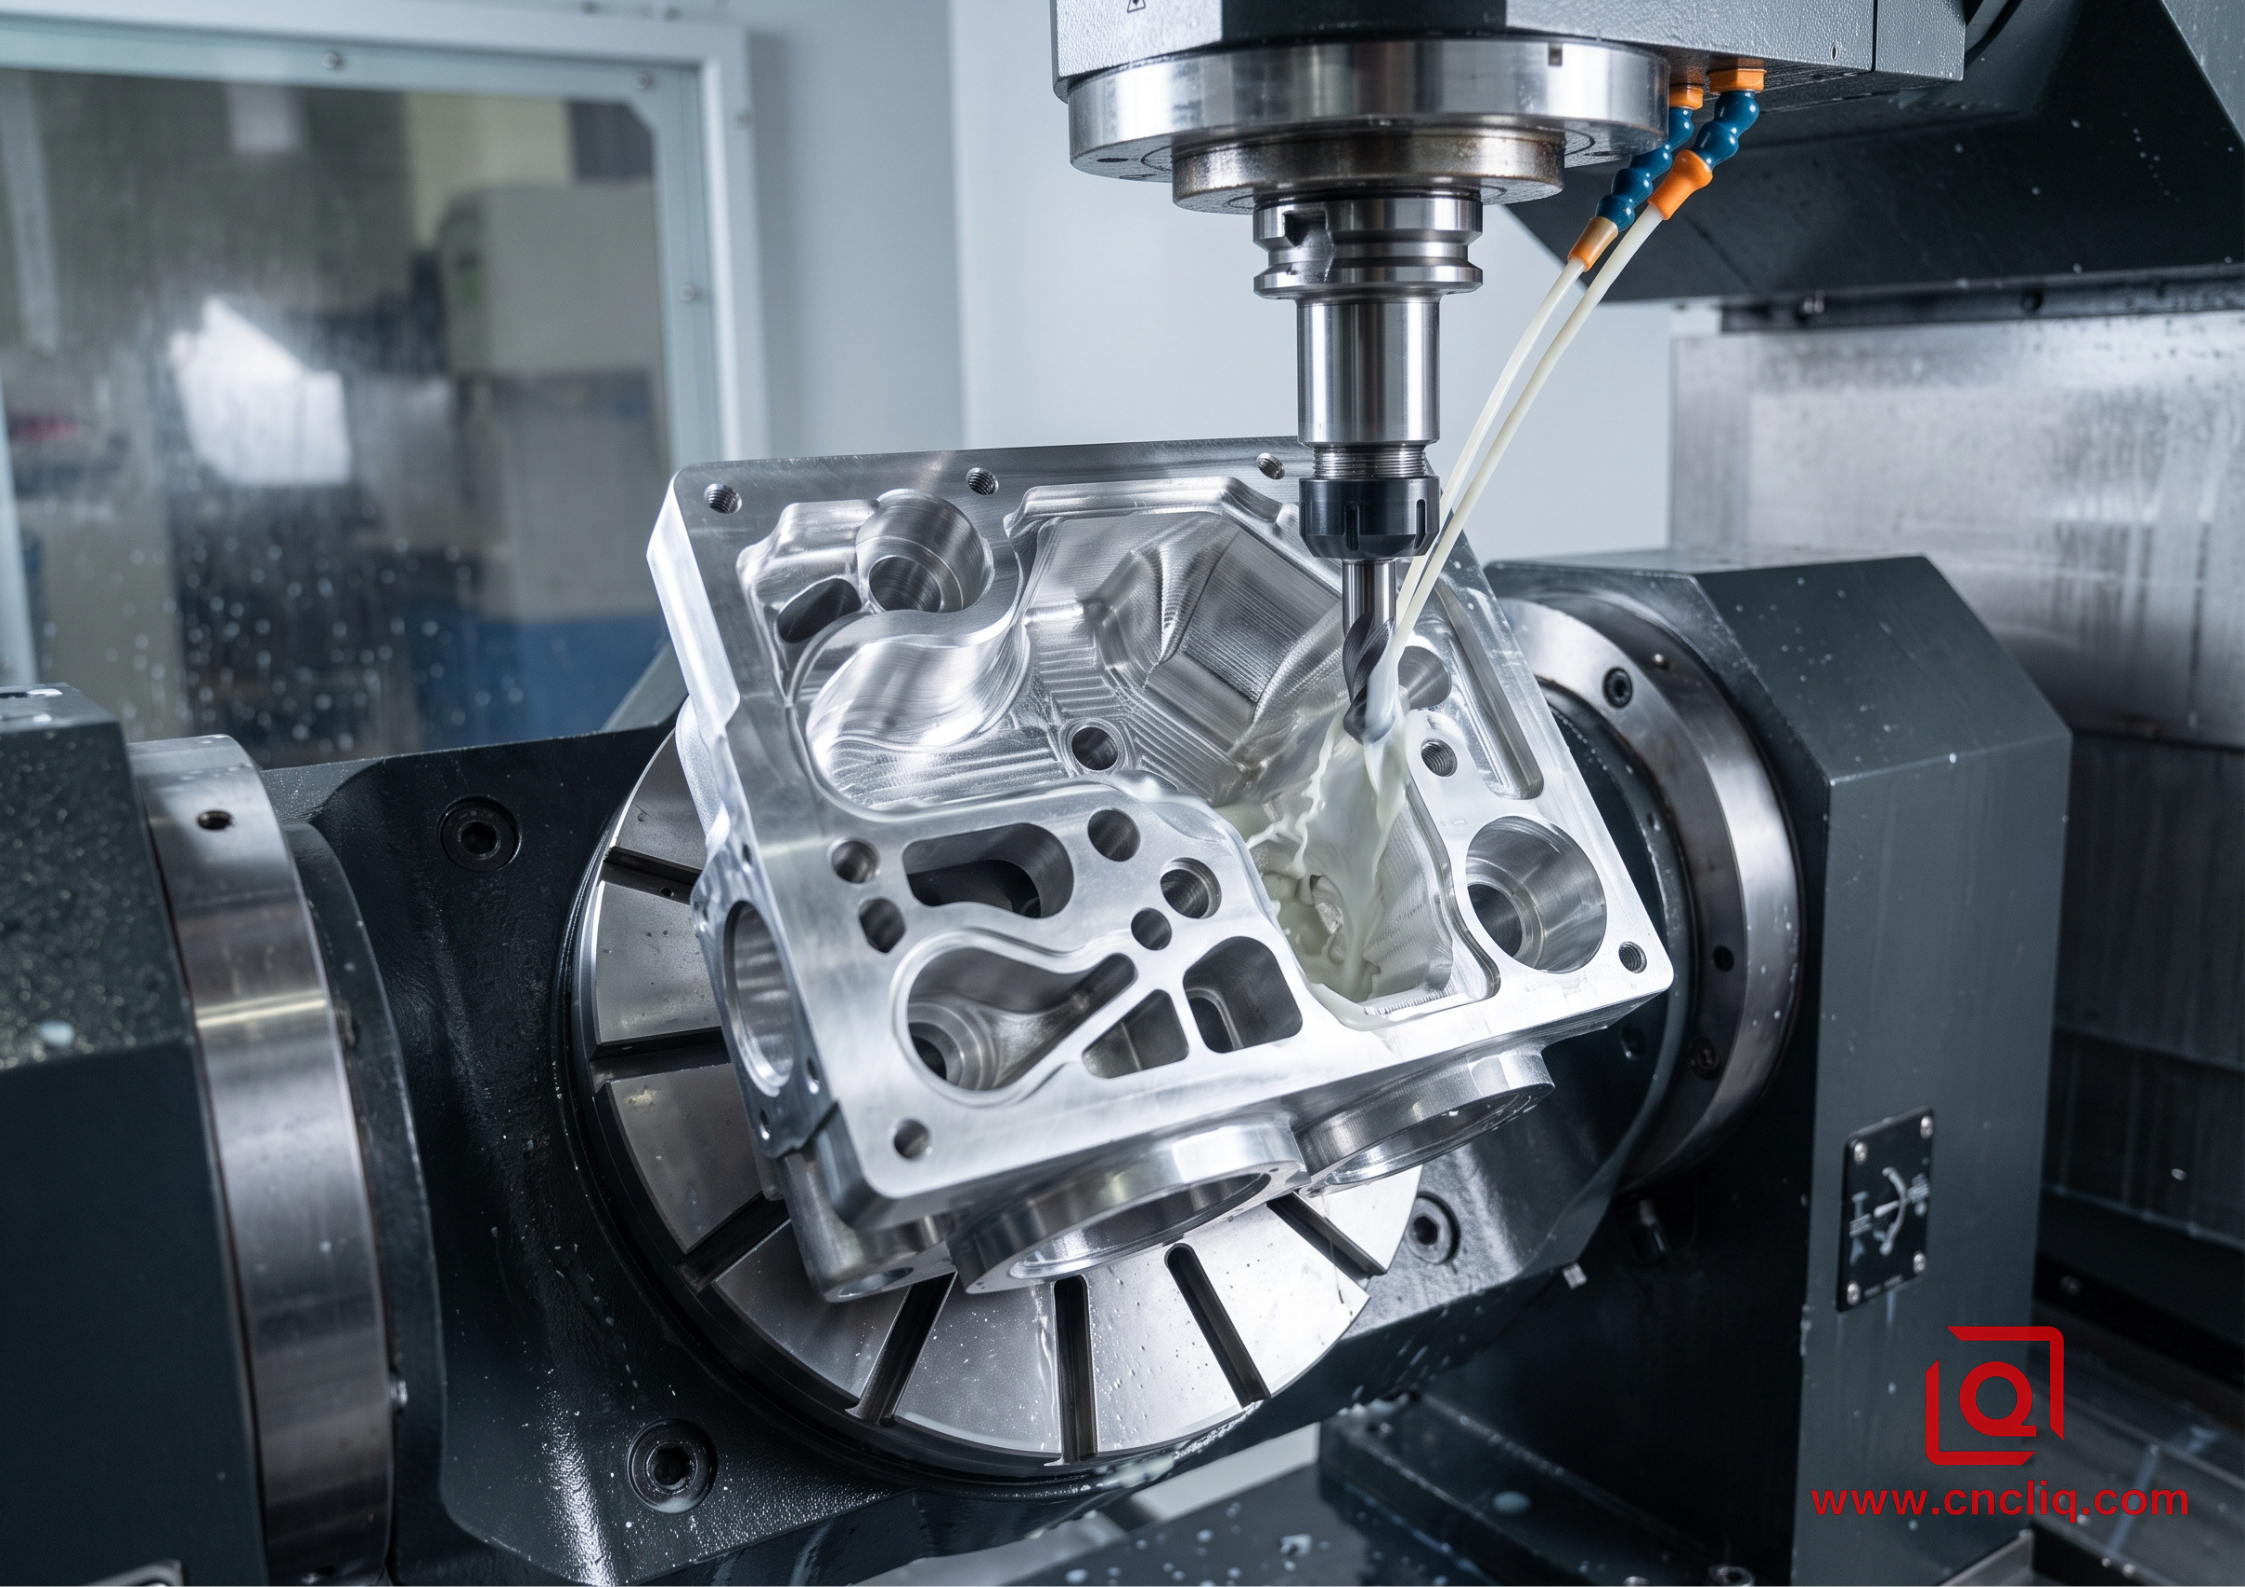
Ne croyez pas que l'usinage 5 axes soit réservé aux turbines aérospatiales ou aux surfaces organiques sculptées. Dans la production OEM d'aluminium, 80 % de notre temps de cycle 5 axes utilise l'usinage positionnel 3+2, et non un mouvement continu et simultané sur 5 axes.
Pourquoi l'usinage positionnel 3+2 permet de préserver les emplois
Au lieu de retourner un complexe collecteur en aluminium sur six montages distincts, un tourillon 5 axes indexe la pièce selon des angles composés, verrouillant les axes mécaniquement. L'outil de coupe s'approche des faces à 30°, 45° ou selon des orientations composées sous une rigidité maximale.
Outil long sur 3 axes : [=== Broche ===]---------------> [Poche profonde] --> Déflexion et vibrations
Outil court sur 5 axes : [=== Broche ===]-> / [Poche inclinée] --> Déflexion nulle, 3x Flux
En inclinant la pièce vers la broche, vous remplacez une fraise à collet de 150 mm par un outil court rigide de 35 mm.La physique change instantanément : la déflexion de l’outil est proportionnelle au cube de la longueur du porte-à-faux (L³). Un outil de coupe plus court permet de tripler la charge de copeaux, de maintenir une rugosité de paroi de Ra 0,8 µm sans marques de vibration et d’éliminer la finition manuelle sur établi. Paramètres du processus 5 axes Seuil d'ingénierie
| Attribut d'usinage | VMC 3 axes | Indexation 4 axes | 5 axes (3+2 et simultanés) |
| Tolérance de position typique | +0,020 mm à +0,050 mm | +0,015 mm à +0,030 mm | +0,005 mm à +0,012 mm |
| Finition de surface Capacité (Ra) | 0,8 µm – 1,6 µm | 0,8 µm – 1,2 µm | 0,4 µm – 0,1 µm8 µm |
| Approche de fixation principale | Éts, mors doux, brides de serrage | Mandrin 4e axe, contre-pointe, tourillon | Serrage au point zéro, tenon à queue d'aronde |
| Rapport longueur/diamètre de l'outil | Jusqu'à 8:1 (risque de déviation élevé) | Jusqu'à 6:1 | 3:1 ou moins (jeu incliné) |
| Opérations de configuration nécessaires | 3 à 6 étapes de traitement | 1 à 2 étapes de traitement | 1 à 2 étapes de traitement (« Tout-en-un ») |
| Géométrie de la pièce OEM cible |
Lorsqu'une pièce OEM en aluminium est initialement une barre ronde, mais se retrouve avec des cercles de boulonnage transversaux, des rainures de fraisage excentrées et des bagues de roulement internes de précision, son usinage sur un tour autonome puis son transfert vers une fraiseuse verticale introduit un risque de faux-rond.
Un alimentateur de barres haute pression alimente la broche principale avec des barres rondes en aluminium 6061-T6. Les plaquettes de tournage permettent l'ébauche et la finition des ajustements de roulements de diamètre extérieur/intérieur jusqu'à la classe de tolérance ISO IT6 (à 0,008 mm près). La broche principale se bloque ou interpole en tant qu'axe C rotatif tandis que des outils motorisés de 12 000 tr/min s'y insèrent. Tourelle pour fraiser les méplats extérieurs, graver les codes d'identification et tarauder les trous borgnes. Une contre-broche synchronisée avance, se fixe sur le diamètre extérieur fini, enlève la pièce brute avec une lame en carbure et finit la face arrière. La pièce finie tombe sur le convoyeur de récupération toutes les 90 secondes.Aucune intervention manuelle, aucun ébavurage secondaire et un faux-rond total entre les éléments avant et arrière maintenu en dessous de 0,008 mm. 6. Cas d'application industrielle : Boîtier de capteur automobileUn client automobile de premier rang à l'étranger a contacté notre bureau d'études en raison d'un goulot d'étranglement dans la production d'un boîtier de capteur radar en aluminium 6061-T6 sur mesure.
Le problème d'ingénierie :
Notre solution d'ingénierie :
Résultat mesuré :
7. DFM : Recommandations pour maîtriser les heures de brocheAvant de finaliser vos modèles CAO et d'envoyer les plans 2D pour devis, vérifiez ces contraintes d'usinage. L'ajustement de ces paramètres sur vos modèles CAO réduira directement les temps de cycle machine et l'usure des outils.
À retenir pour les acheteurs OEMChoisir la bonne configuration d'usinage CNC est un problème d'optimisation : il faut trouver un équilibre entre le coût des dispositifs de fixation, le temps de cycle de l'opérateur et les exigences géométriques.
Envoyez-nous vos modèles CAO (.STEP / .IGS) et vos plans 2D annotés avec les systèmes de référence et les tolérances géométriques et dimensionnelles (GD&T), et nous vous fournirons un devis détaillé. Nous vérifions la portée de l'outil de coupe, simulons les passes pour détecter les vibrations ou le dérapage, et déposons votre pièce sur la plateforme de broche appropriée avant même que la première billette ne soit usinée. Cliquez ici pour votre demande 👆 FAQQ1 : Comment éviter la déformation des composants OEM en aluminium à parois minces après usinage CNC ?La maîtrise de la déformation des pièces repose sur la relaxation des contraintes et la physique du maintien de la pièce, et non uniquement sur la réduction des avances. Nous utilisons des barres pré-étirées comme le 6061-T651 pour éviter les tensions internes dues à l'usinage en vrac, nous réalisons des cavités avec des trajectoires trochoïdales dynamiques pour limiter la chaleur à l'intérieur de la pièce, et nous entrouvrons l'étau pour permettre aux contraintes résiduelles de s'évacuer avant le dimensionnement final. Pour les passes de finition sur des parois inférieures à 1,50 mm, nous réduisons la force de serrage au minimum grâce à un point zéro pneumatique ou des plaques à vide, et nous effectuons les dernières passes de finition avec des fraises en carbure à goujures polies et ultra-tranchantes pour éliminer tout dérapage de l'outil. Q2 : Quand une pièce OEM en aluminium justifie-t-elle financièrement une configuration 5 axes par rapport à un fraisage standard 3 axes ? Une plateforme 5 axes est rentable dès qu'une impression nécessite 3 configurations d'étau ou plus pour usiner des faces inclinées ou des trous transversaux. Certes, le temps d'usinage est 30 à 50 % plus long par heure qu'avec une machine verticale 3 axes, mais vous éliminez les interventions de l'opérateur, supprimez les délais de démontage et transformez un processus d'usinage de plusieurs jours en un cycle unique et fluide. De plus, le positionnement par basculement de la pièce permet de remplacer les outils longs par des fraises courtes avec un rapport de longueur de jauge inférieur à 3, ce qui augmente les vitesses d'avance de 2 à 3 fois tout en garantissant une précision de positionnement inférieure à 0,010 mm. Q3 : Quel alliage d’aluminium devons-nous spécifier : 6061-T6, 7075-T6 ou 5052-H32 ?Optez pour le 6061-T6 pour vos applications courantes : limite d’élasticité d’environ 276 MPa, évacuation facile des copeaux, maintien des dimensions et anodisation de type II ou III propre. Passez au 7075-T6 si la résistance à la traction maximale, la résistance à la fatigue cyclique ou la résistance au dénudage des filetages sont prioritaires (par exemple, pour des articulations de robots très sollicitées). Sachez toutefois que sa forte teneur en zinc ternit plus rapidement les plaquettes et donne à l’anodisation une teinte grise plus terne. Réservez le 5052-H32 pour les tôles pliées ou les assemblages soudés. Il coupe comme du chewing-gum et favorise la formation d'arêtes rapportées (BUE) à moins d'être recouvert d'un bain de finition intense à l'aide d'outils à simple tranchant à finition miroir. Q4 : Quel est l'impact de la finition de surface après usinage (comme l'anodisation dure) sur nos tolérances d'usinage ?Le placage réduit considérablement les tolérances admissibles ; votre plan 2D doit donc préciser les dimensions avant et après placage. Les bains de type II standard laissent une couche d'oxyde dense de 0,005 à 0,015 mm par face (50 % d'imprégnation dans l'aluminium et 50 % de formation), tandis que le revêtement dur de type III forme une couche d'oxyde dense de 0,025 à 0,050 mm. Pour les alésages de paliers à filetages parallèles comme ISO H7/H6 ou les filetages internes serrés, nous corrigeons systématiquement les dimensions de coupe par pré-placage ou masquons les faces critiques à l'aide de bouchons et de capuchons en silicone avant le bain. Q5 : Quelles sont les principales limites d'usinage pour les poches profondes et les rayons d'angles internes dans l'aluminium sur mesure ? La profondeur de la poche doit être inférieure à quatre fois le diamètre de l'outil (4 x D) et le rayon d'angle interne doit être supérieur d'au moins 15 % au rayon de l'outil. Prenons l'exemple d'une cavité de 40 mm : un rayon de 5.Un coin de 0 mm enfonce une fraise de 10 mm sur toute sa largeur dans le virage, déclenchant des vibrations, une déviation de l'outil et des parois abîmées (Ra > 3,2 µm). Ouvrir ce rayon à R6,5 mm ou R8,0 mm permet à un outil robuste de 12 mm de se déplacer autour du coude sans caler l'avance, réduisant ainsi le temps d'ébauche de la cavité jusqu'à 40 % tout en préservant les arêtes de l'outil. Cliquez ici pour votre demande 👆 RésuméLa fabrication OEM d'aluminium sur mesure ne se résume pas à effectuer des coupes aussi rapidement que possible ; Il s'agit d'adapter la géométrie de votre pièce à la cinématique machine appropriée tout en maîtrisant les contraintes du métal et les dérives de réglage. Du fraisage prismatique de base sur une table 3 axes robuste aux approches de positionnement 5 axes haute rigidité et aux cellules de fraisage-tournage motorisées, chaque stratégie de broche vise à réduire les interventions humaines, à protéger les références critiques et à éviter la déformation des parois minces. En concevant en tenant compte des portées d'outils réalistes et en collaborant avec une équipe qui planifie la rigidité du montage avant même le début de l'usinage, les pièces en aluminium de haute précision passent des plans numériques aux boîtes de production de manière fluide, prévisible et sans impacter la marge de votre projet. Informations de contactEntreprise : Ningbo Liqin Industry Co., Ltd.
Maintenance client quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
AvertissementTous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne remplacent pas les contrats techniques signés. Étant donné que les pièces sur mesure varient en fonction des numéros de coulée des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies exclusivement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels. Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les indicateurs de performance, les flux de production et les images affichés servent uniquement à démontrer nos capacités d'usinage sur mesure et ne représentent pas une norme universelle pour toutes les commandes. Équipe de fabrication LiqinForte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés mondiaux les plus exigeants. Nous opérons depuis un site de 6 500 m². centre de production équipé de plus de 150 machines, fonctionnant à 4 et 5 axes Nous vous invitons à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif ! Blogs associés
 Ethan Zhang Spécialiste des procédés de fabrication métallique et de l'usinage de précision Partage d'informations sur le forgeage à froid, le moulage sous pression, la fonderie et l'usinage CNC de pièces en cuivre, aluminium et acier inoxydable, afin d'aider les ingénieurs et les acheteurs à optimiser la conception des pièces, les procédés de fabrication et les coûts de production. Étiquettes: Partager sur Click to expand more PRÉCÉDENT Liste de contrôle pour demande de devis d'usinage CNC : Éléments à fournir aux fabricants d'équipement d'origine (OEM) en Chine Sep 08 2026 SUIVANT Comparaison des devis d'usines CNC en Chine : prix unitaire, outillage et inspection Sep 11 2026 Blogs en vedette |