 Français




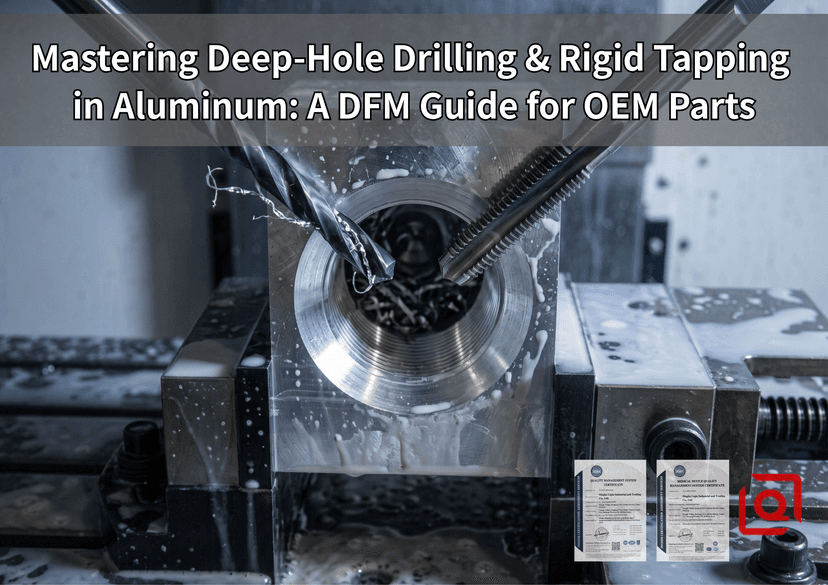
Chaque ingénieur de conception connaît facilement les coupes d’aluminium. Introduisez une fraise en carbure de base dans le 6061-T6, augmentez la vitesse de déplacement et les copeaux propres s'envolent sans accroc. Cette prévisibilité facile disparaît à la seconde où une impression nécessite de percer un passage d'huile de 3,20 mm à 45 mm de profondeur à l'intérieur d'une poche, jusqu'au fond dans un trou borgne M4 avec une portée de filetage complète extra longue.
Soudain, un alliage réputé pour son usinabilité commence à agir comme gommeux et impitoyable. Les copeaux fins s'accumulent étroitement dans les cannelures de l'outil, le liquide de coupe se transforme en vapeur à l'intérieur de la poche, la friction gonfle la paroi du trou vers l'intérieur contre la tige de l'outil et un bloc collecteur personnalisé coûteux finit par être ruiné directement sur le support de la machine.
Les micro-perçages profonds et les taraudages rigides dans les alliages d'aluminium corroyés sont des points de défaillance notoires dans production OEM de précision . Une fois que la profondeur du trou dépasse cinq à dix fois le diamètre, la physique standard d’évacuation des copeaux s’effondre complètement. L’élimination des métaux devient secondaire par rapport à la gestion thermique et au rinçage continu des copeaux.
Comprendre comment l'aluminium se comporte dans des conditions de profondeur/diamètre élevées aide les ingénieurs de conception à éliminer les frottements en atelier, à réduire les rebuts et à rationaliser la fabrication avant même que les dessins n'arrivent sur la chaîne de production.
1. La véritable mécanique des trous profonds en aluminium
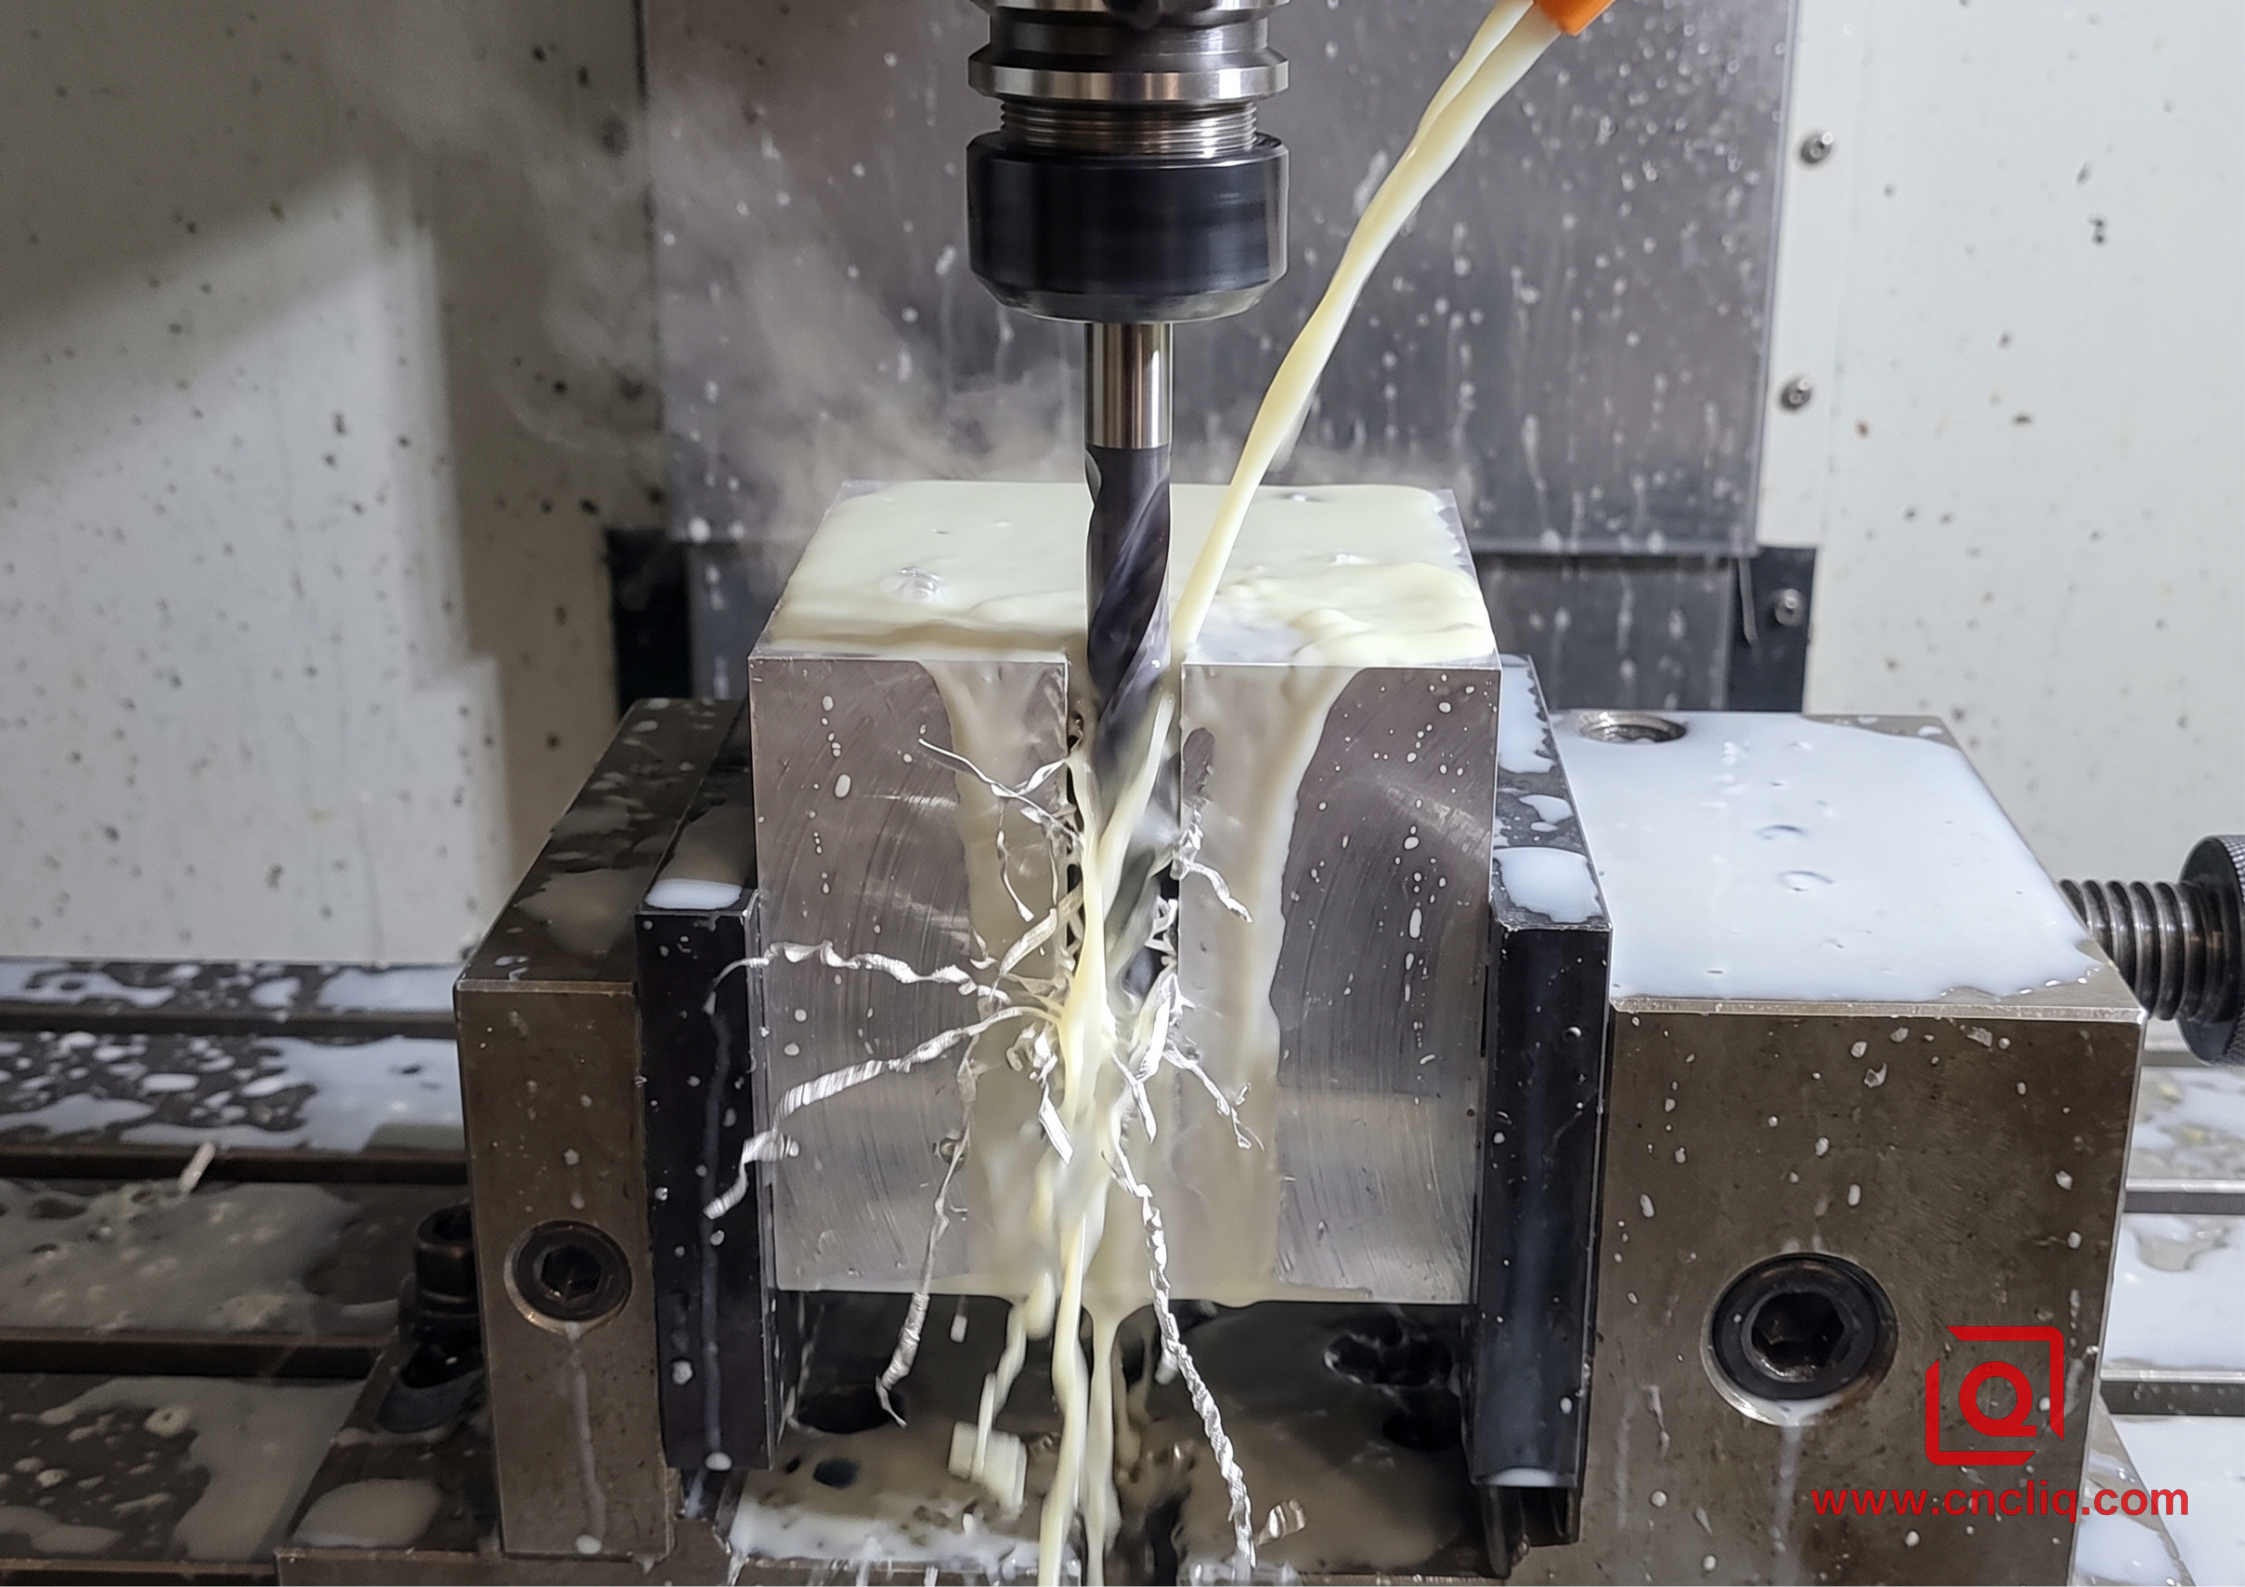
Dans les ateliers d'usinage sur mesure, tout trou plus profond que cinq fois son diamètre modifie l'approche opérationnelle. Une fois que vous vous aventurez au-delà de dix fois le diamètre, vous entrez dans un territoire où la déviation de l'outil, l'accumulation de chaleur et le composé de compactage des copeaux entraînent une dérive importante de l'outil.
L'aluminium est un excellent conducteur thermique, mais son coefficient de dilatation thermique élevé crée des pièges inattendus lors d'un forage profond. Comme le bord de l’outil travaille continuellement contre le fond d’un canal profond, une friction intense génère de l’énergie thermique localisée plus rapidement que la masse environnante ne peut la dissiper.
-
Pincement des parois de l'alésage : Le métal environnant se dilate vers l'intérieur autour du corps du foret. Si l'outil hésite ou si les avances chutent pendant la coupe, les marges se grippent presque instantanément contre la paroi de l'alésage, soudant le carbure directement à la pièce à usiner.
-
Calage des copeaux filandreux : Les métaux coulés se brisent en copeaux granulaires prévisibles, mais les alliages corroyés ductiles comme le 6061 et le 5052 génèrent de longs rubans ductiles. Dans un trou profond sans voies d'évacuation directes, ces rubans se replient sur eux-mêmes, rayent la finition interne et agissent comme un barrage physique bloquant l'arrivée du fluide de coupe.
Visages d'entrée et déviation de la ligne centrale
Un problème persistant sur les impressions personnalisées entrantes est d'exiger une position réelle serrée sur un trou profond étendu tout en permettant au foret de démarrer sur une face de coulée brute, inégale ou inclinée. Une pointe de foret touchant une surface inclinée dévie instantanément. Une fois qu'un foret flexible de petit diamètre s'écarte de l'axe au cours des premiers millimètres d'engagement, aucune rigidité de la broche de la machine ne peut ramener ce trou vers sa véritable ligne centrale géométrique.
Pratique en atelier : concevez toujours une poche d'entrée plate ou un atterrissage plan perpendiculaire à l'axe du foret. En production, nous utilisons un foret de repérage court et rigide avec un angle inclus conçu pour correspondre à la pointe du foret profond secondaire. Cela garantit que le foret s'auto-centre en douceur dans une indentation guidée, gardant le faux-rond radial au minimum dès le premier tour.
2. Évacuation des copeaux : dynamique des fluides par rapport à la puissance brute
Lorsque la profondeur du trou oblige les copeaux à parcourir plusieurs centimètres contre la gravité et la force centrifuge, la géométrie de torsion standard n'est tout simplement pas l'outil approprié pour le travail.
Géométrie des flûtes paraboliques
Les forets hélicoïdaux standard comportent des cannelures étroites adaptées à un dégagement rapide et peu profond. Pour les composants en aluminium OEM profonds, les profils à cannelures paraboliques personnalisés sont essentiels. Ces conceptions élargissent la vallée des cannelures, ouvrant un volume transversal beaucoup plus important, de sorte que les copeaux d'aluminium filandreux glissent librement vers le haut sans se tasser étroitement contre la paroi alésée.
La réalité du liquide de refroidissement interne haute pression
L'inondation du fluide de coupe par les buses externes de la machine est inefficace au-delà de trois fois le diamètre. L'action de rotation à grande vitesse de la tige de l'outil, combinée aux gaz chauds ascendants, forme une barrière contre la vapeur impénétrable autour de l'entrée du trou, soufflant le liquide de refroidissement externe directement par l'ouverture.
Pour surmonter cela :
-
Colonnes de fluide haute pression : nous pilotons des systèmes de distribution haute pression spécialisés pompant le fluide synthétique directement à travers les passages de liquide de refroidissement internes à l'intérieur du corps de forage à 70 bars. Ce jet sous pression jaillit directement du front de forage, forçant de manière hydrodynamique les copeaux vers l'arrière à travers les cannelures comme un piston éjectant les déchets.
-
Ajustements de la concentration de l'émulsion : alors que le revêtement et le rainurage quotidiens se déroulent sans problème à des concentrations eau/huile standard, les alésages profonds et les microtaraudages nécessitent des mélanges de fluides plus riches. La concentration élevée du lubrifiant fournit la résistance du film à pression extrême nécessaire pour empêcher l'aluminium mou de coller aux arêtes de coupe sous un contact continu.
3. Dynamique de taraudage : fils de coupe ou fils de formation
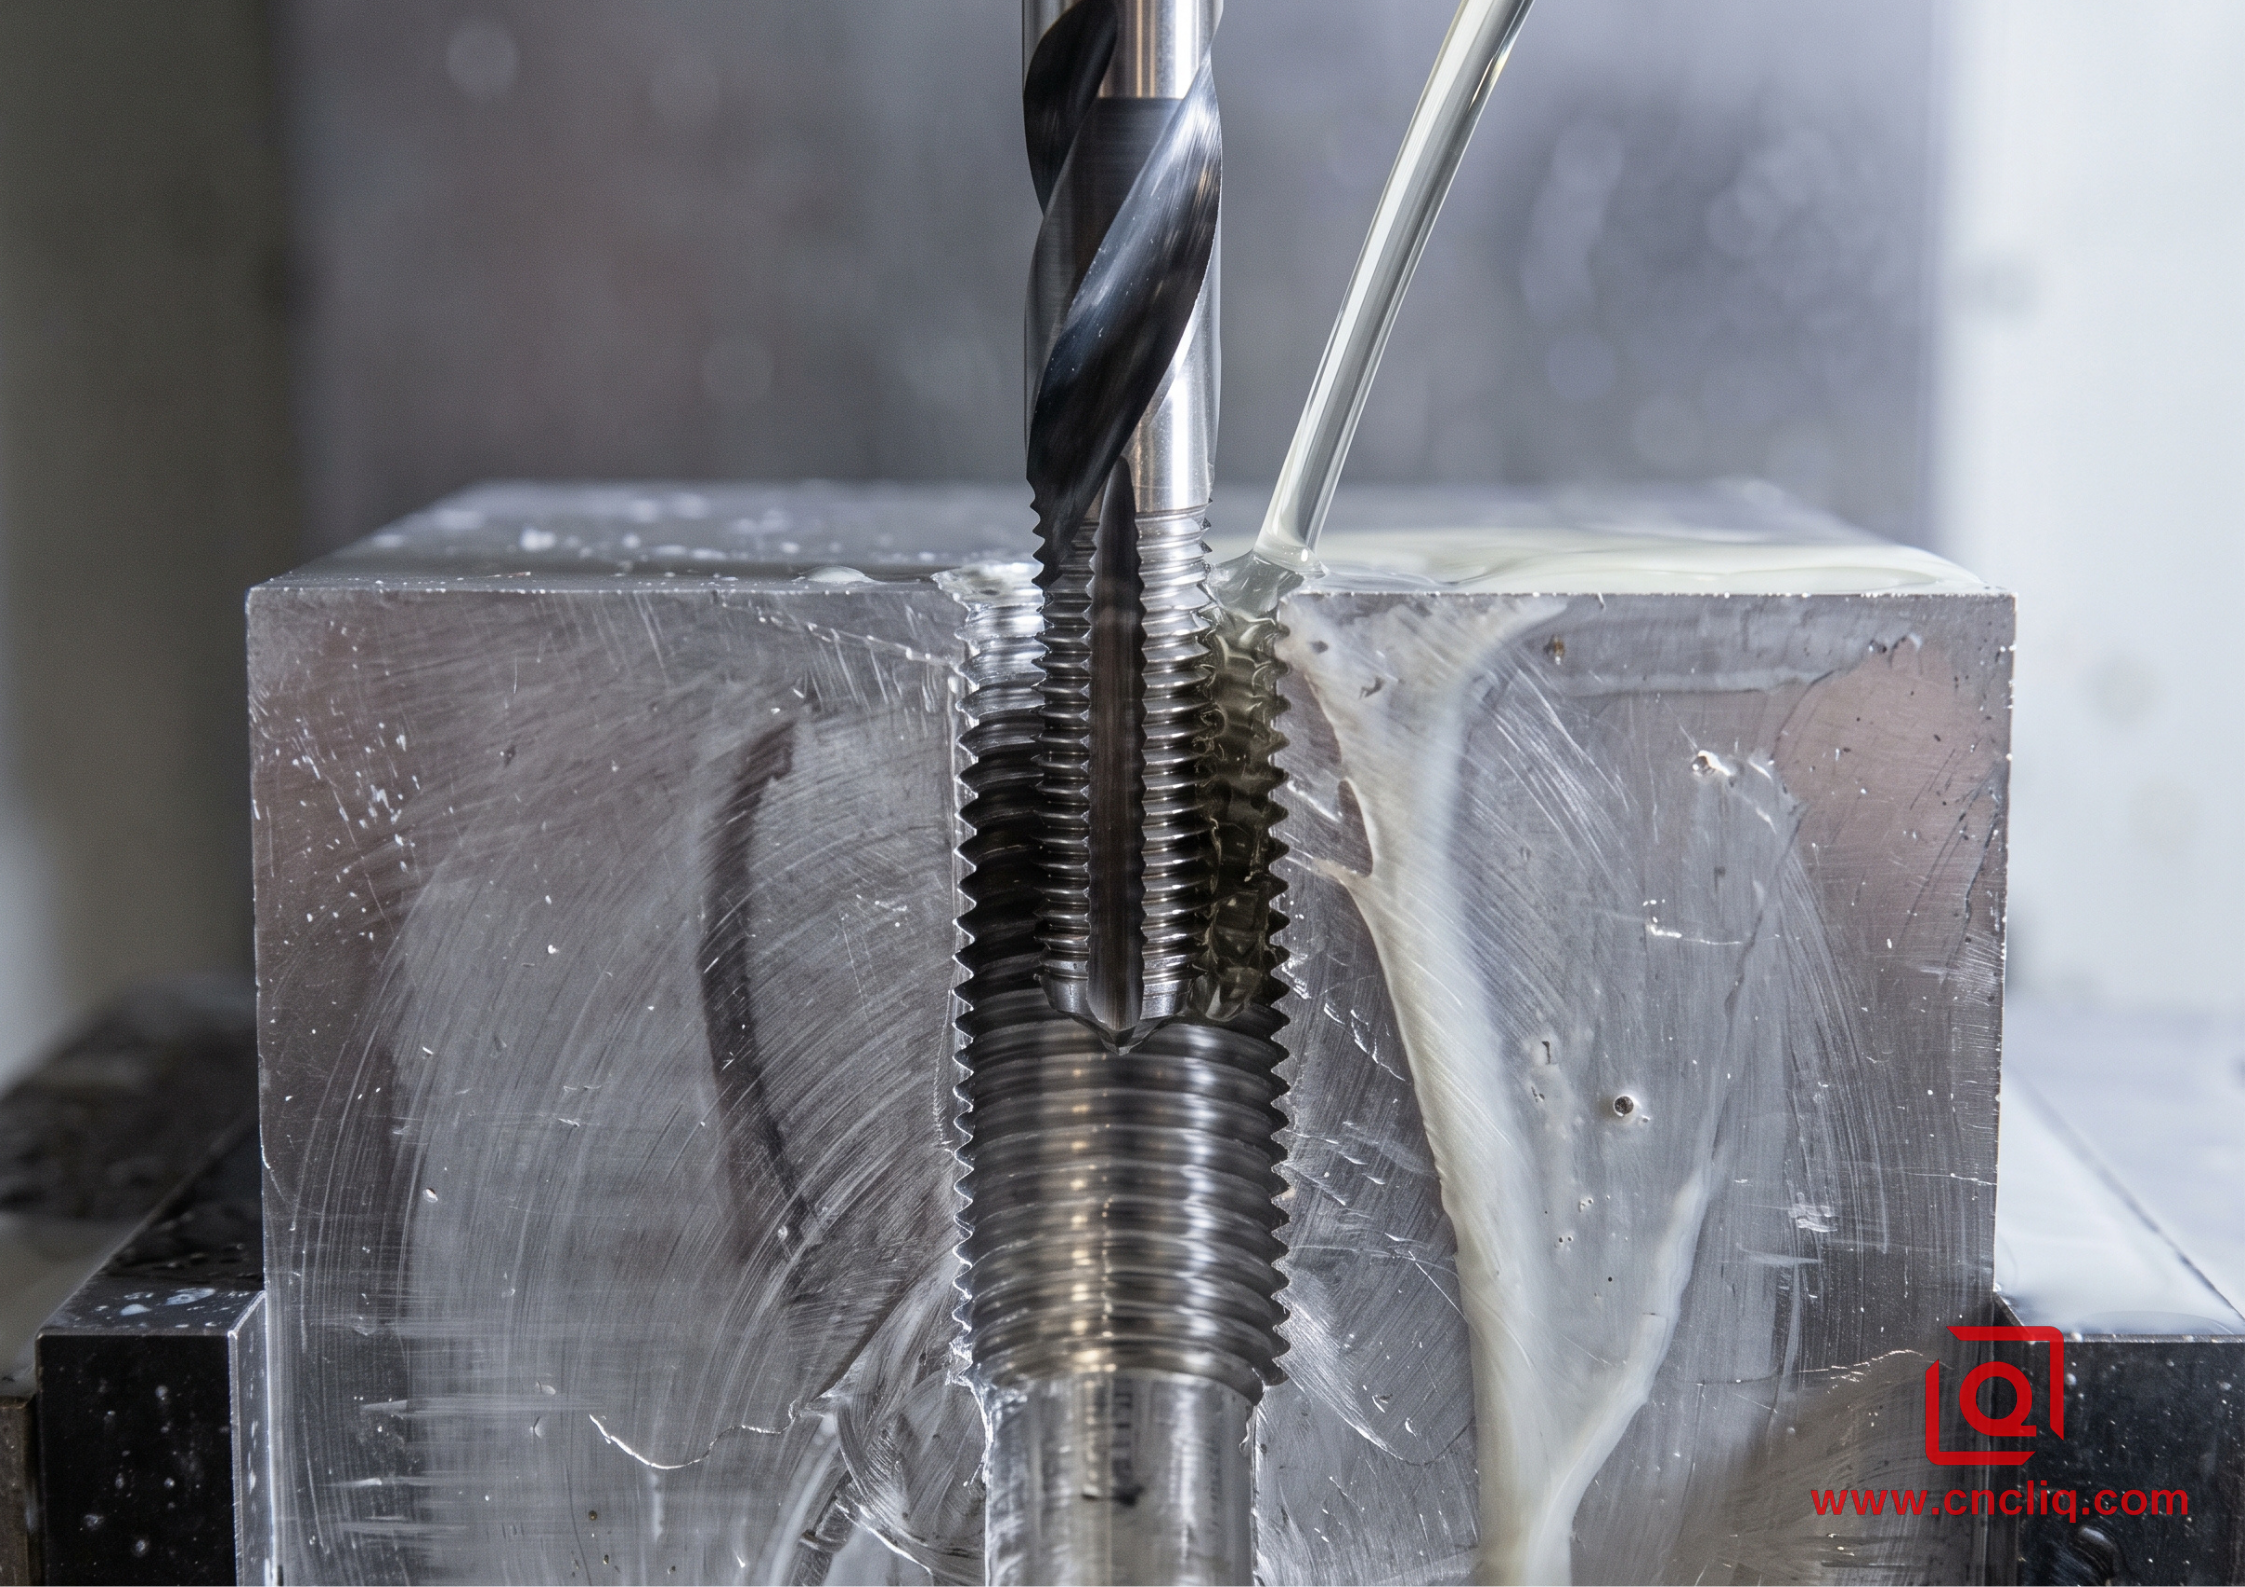
Le taraudage de trous borgnes profonds dans l’aluminium est l’endroit où les pièces sont les plus vulnérables. En tapant un petit coup au bas d'un bloc presque fini, la pièce est entièrement détruite, ce qui gaspille des heures d'ébauche initiale et de profilage fin de la surface. Le choix entre couper et former des filetages détermine si une conception est réellement prête pour la production.
Pourquoi le formage à froid gagne dans les alliages ductiles
Chaque fois qu'un dessin OEM permet une flexibilité, nous préconisons la conversion des filetages borgnes internes en alliages ductiles comme le 6061-T6 des tarauds coupants traditionnels vers des tarauds laminés.
-
Génération de copeaux zéro : les tarauds coupent le métal, jetant des copeaux continus et tranchants comme des rasoirs dans le fond du trou où ils regroupent et lient rapidement les cannelures de l'outil. Les tarauds de forme fonctionnent par déplacement ; ils déplacent plastiquement l'aluminium pour rouler le profilé sans raser un seul grain de matériau.
-
Structure de grain de filetage supérieure : étant donné que le formage à froid fonctionne avec les limites naturelles des grains plutôt que de les couper, la racine et la crête des filetages laminés à froid démontrent une résistance nettement plus élevée contre les filetages dénudés et l'arrachement des boulons.
-
Cohérence exceptionnelle des lots : les outils de formage n'ont pas d'arêtes de coupe susceptibles de s'user ou de s'émousser, ce qui signifie que les diamètres primitifs restent uniformes sur les séries de production prolongées.
L'inadéquation des dimensions des trous de pré-perçage
Les ingénieurs de conception doivent noter : Un taraud en forme de rouleau nécessite un trou pilote pré-percé beaucoup plus grand qu'un taraud coupant.
-
Un filetage coupé standard M6x1,0 repose sur un trou pilote percé de 5,00 mm.
-
Un filetage en rouleau M6x1,0 équivalent nécessite un trou pilote pré-percé de 5,55 mm.
Lorsque les dessins techniques spécifient un diamètre de trou pilote standard ainsi qu'une légende pour un filetage laminé, l'outil de formage entrant est confronté à un débordement massif de matériau, provoquant des pics de couple extrêmes qui cisaillent le taraud avant qu'il n'atteigne la profondeur.
4. Synchronisation des taraudages rigides et dégagement du fond du trou
Les machines CNC modernes utilisent un taraudage rigide, utilisant le retour d'un encodeur numérique pour verrouiller la rotation de la broche et l'avance verticale dans un alignement exact sans porte-tarauds flottants. Cependant, les machines doivent toujours freiner physiquement, s’arrêter et faire marche arrière au fond d’un trou.
Au point le plus profond d'un fil interne :
-
La broche doit décélérer jusqu'à l'arrêt net à partir de vitesses de rotation élevées en une fraction de pas de filetage.
-
Lors d'un taraudage rapide, les profils de masse en rotation et de décélération du moteur créent de minuscules dépassements mécaniques au-delà des profondeurs programmées.
-
La règle de conception : ne concevez jamais une longueur de filetage utilisable qui affleure la profondeur du trou percé. Construisez toujours un coussin de sécurité égal à au moins 3 pas de filetage complets entre l'extrémité de la zone d'engagement du boulon et la pointe conique de la poche pré-percée.
5. Référence rapide DFM : directives relatives aux trous et aux filetages
Le tableau ci-dessous présente les bases d'ingénierie réelles dérivées de configurations CNC personnalisées exécutant les stocks 6061-T6 et 7075-T651 :
| Paramètre d'ingénierie | Référence standard | Gamme de trous profonds et de caractéristiques fines | Enveloppe d'outillage extrême | Normes applicables |
| Rapport profondeur/diamètre | 1 à 5 fois le diamètre | 6 à 15 fois le diamètre | 16 à 30 fois le diamètre | DIN 6537 / ISO 5419 |
| Faux-rond du trou interne | 0,02 mm par 25 mm de profondeur | 0,05 mm par 50 mm de profondeur | 0,12 mm par 100 mm de profondeur | OIN 286/ASME Y14.5 |
| Configuration de la livraison du liquide de refroidissement | Livraison d'inondation externe | Traversant de 30 à 70 bar | Broche traversante ultra haute pression | Spécifications OEM exclusives |
| Géométrie de la pointe du foret | Norme de 118 degrés | Carbure monobloc de 135 à 140 degrés | 140 degrés avec profil parabolique | DIN 1412 Forme E |
| Rapport de profondeur de filetage utilisable | 1,0 à 1,5 fois le diamètre | 1,5 à 2,0 fois le diamètre | 2,5 fois le diamètre maximum | ASME B1.1 / ISO 965-1 |
| Soulagement inférieur du trou borgne | 2 pas de filetage complet | 3 à 4 pas de filetage complets | 5 pas de filetage complets | ANSI B94.9 |
| Engagement du profil de fil de discussion | 65 pour cent | 70 à 75 pour cent (formation) | Limite maximale de 80 pour cent | Manuel des machines |
6. Analyse d'application : blocs de collecteurs de fluides complexes
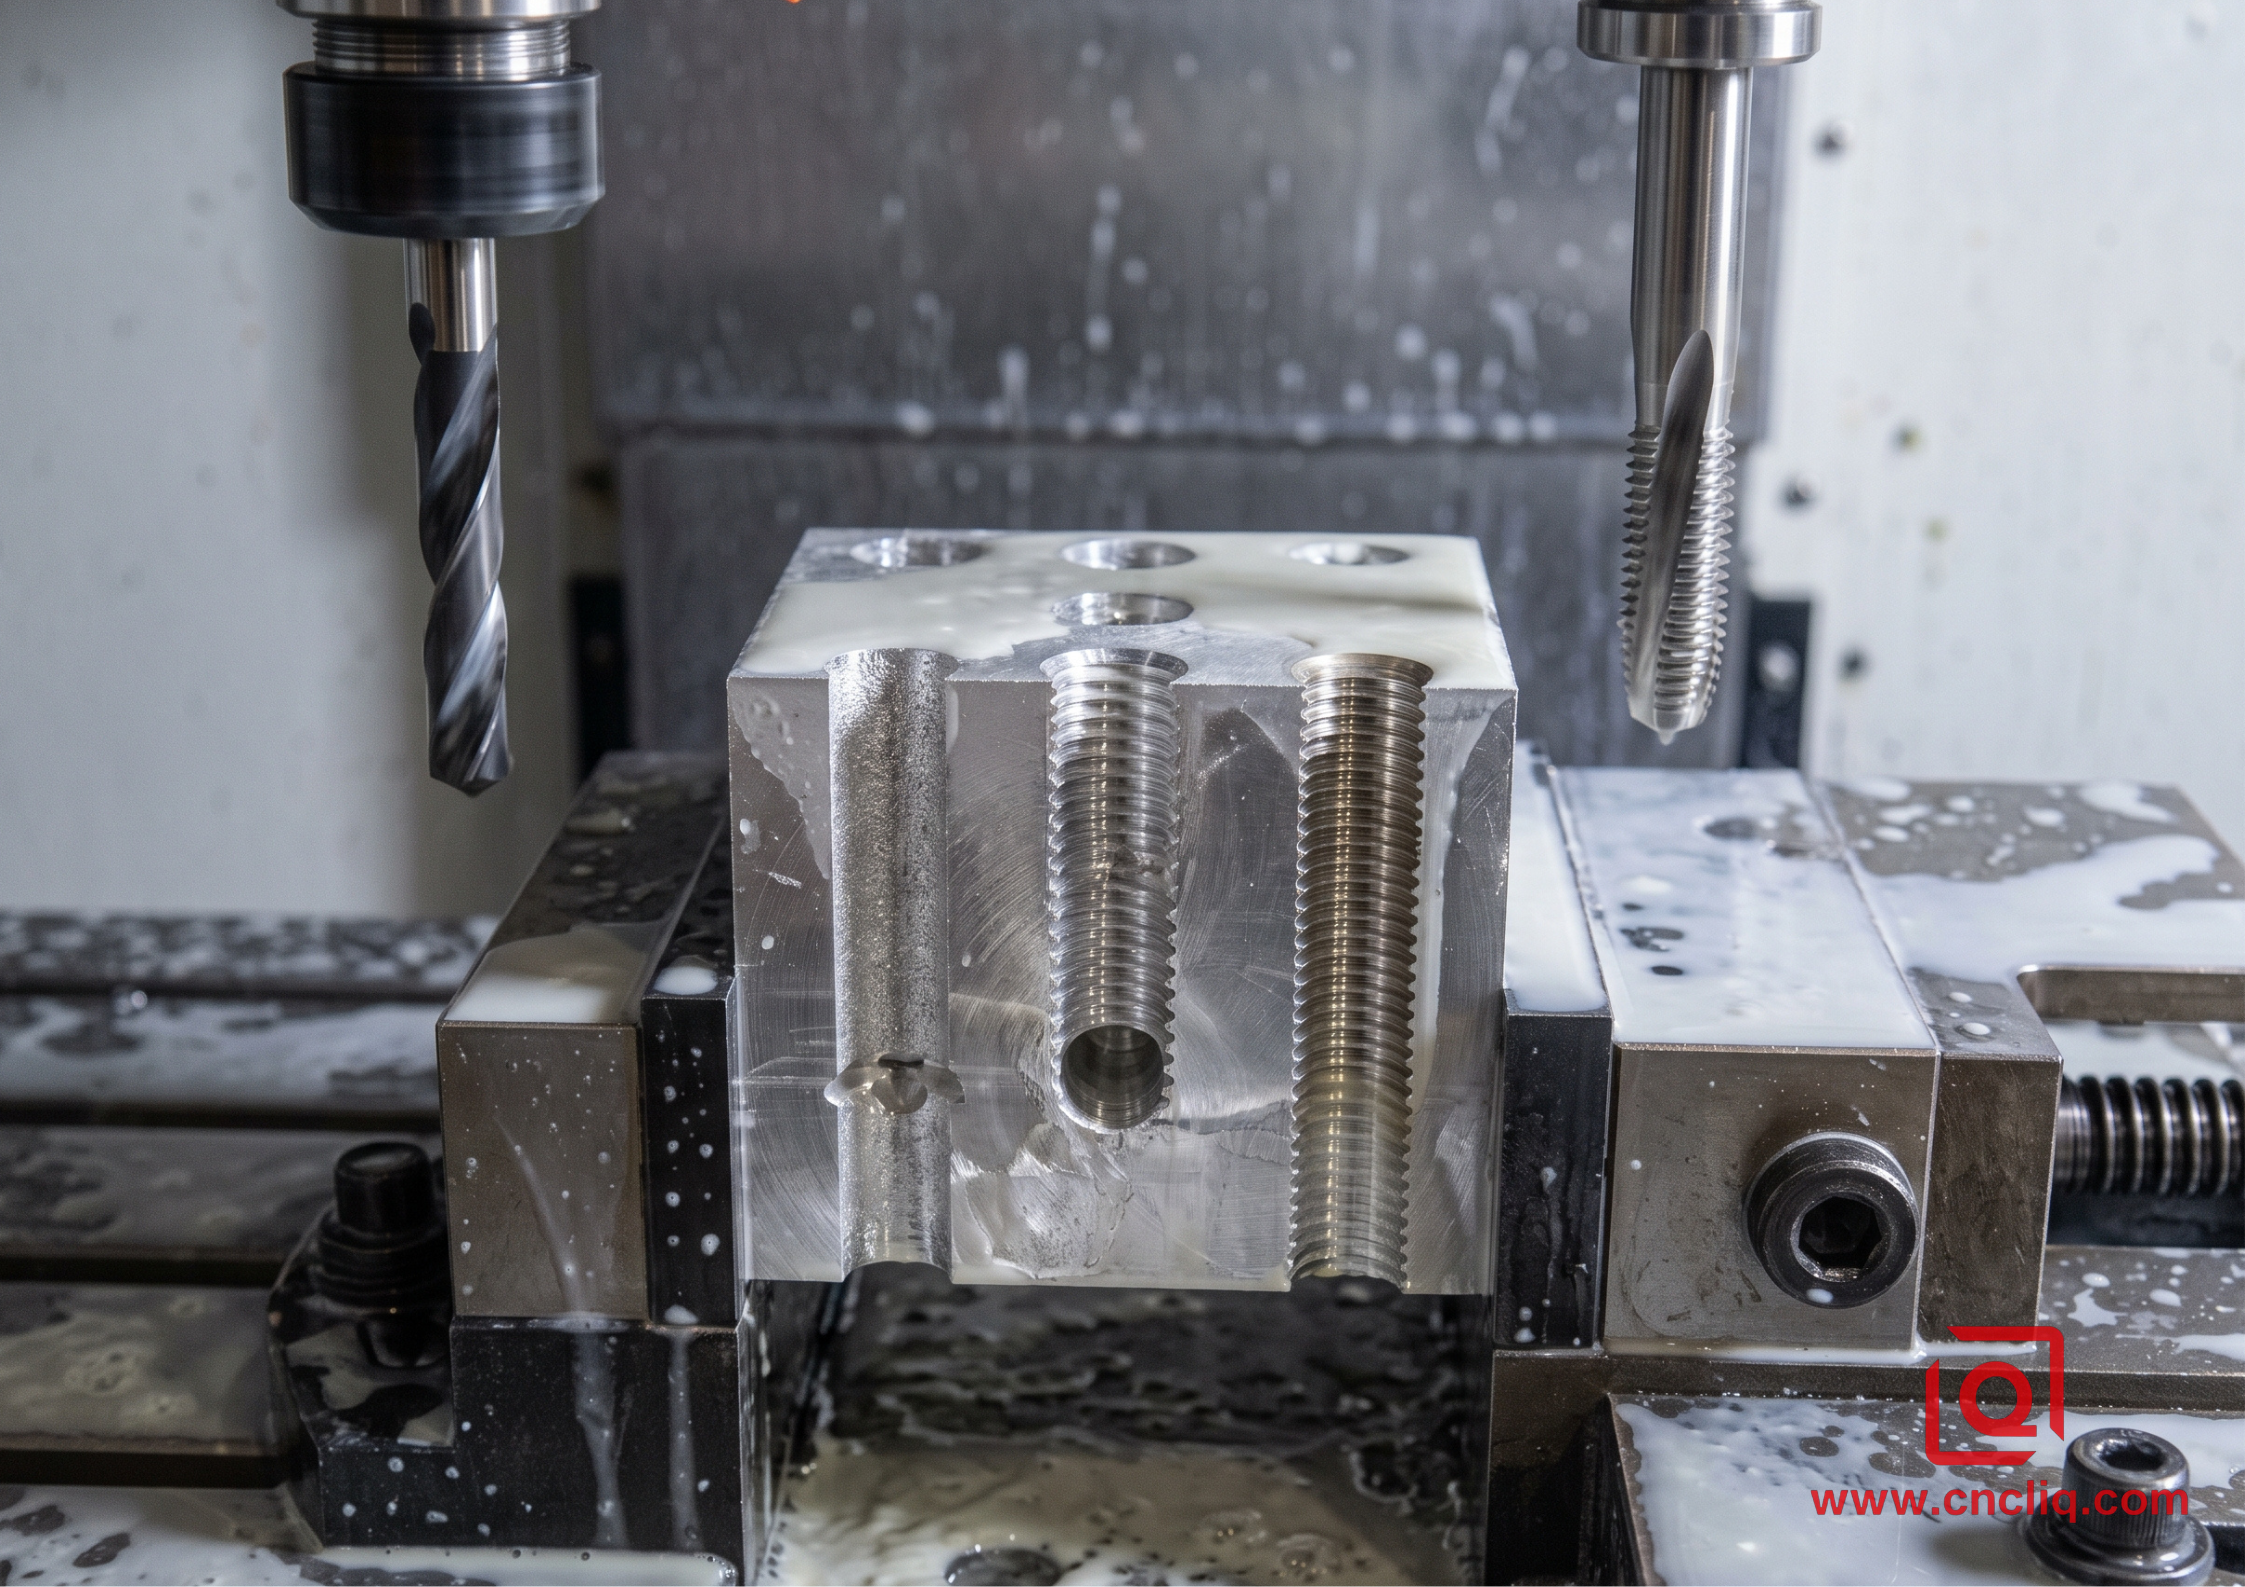
Un client du secteur de l'instrumentation industrielle nous a contacté avec un bloc collecteur 6061-T6 hautes performances abritant plusieurs voies pneumatiques internes.
Obstacles à la conception initiale
L'impression originale présentait des passages internes étroits mesurant 2,80 mm de diamètre, percés directement jusqu'à une profondeur de 38,00 mm. La conception place ces trous directement dans les ports de connexion filetés borgnes M3x0,5.
Les précédentes sources d'usinage du client étaient confrontées à des taux de défaillance catastrophiques :
-
De minuscules tarauds à cannelures hélicoïdales se sont fracturés à plusieurs reprises à l’intérieur des canaux en raison du compactage des copeaux.
-
Le dérapage des forets a provoqué la rupture de passages internes à travers les sections de murs adjacentes.
-
Les essais hydrauliques à haute pression à 210 bars ont fréquemment entraîné des bavures de coupe lâches dans les vannes sensibles en aval.
Original Customer Print:
[ Planar Face ] -> [ 2.80 mm Bore x 38.00 mm Depth ] -> [ M3x0.5 Cut Thread x 9.00 mm Depth ] -> [ 1.00 mm Clearance ]

DFM Optimized Approach:
[ Planar Face ] -> [ Spot Pocket + 90 Deg Chamfer ] -> [ 2.85 mm Parabolic Drill ] -> [ M3 Form Tap x 6.00 mm Depth ] -> [ 3.50 mm Clearance ]
La solution DFM appliquée
-
Rationalisation de la profondeur du filetage : le dessin original exigeait un filetage utilisable de 9,00 mm sur une fixation M3. Les calculs techniques de contrainte de cisaillement ont confirmé que dans l'aluminium 6061, l'engagement du filetage au-delà de 6,00 mm n'apporte aucune rétention de joint supplémentaire ; la fixation en acier elle-même cédera et se cassera avant que les fils d'aluminium ne se retirent. Le client a accepté de réduire la profondeur du filetage.
-
Conversion au formage à froid sans copeaux : nous avons éliminé les tarauds de coupe au profit de tarauds spécialisés de formage à froid recouverts de diborure de titane, un traitement de surface lisse qui empêche l'aluminium mou de se souder à l'outil. Les trous pilotes pré-percés ont été agrandis à 2,78 mm pour atteindre un profil de hauteur de filetage sécurisé sans stresser l'outil.
-
Stratégie avancée de perçage par micro-étapes : au lieu des routines standard de débourrage de rétraction qui ramènent les copeaux dans le trou, nous avons utilisé des forets paraboliques en carbure monobloc soutenus par 70 bars de liquide de refroidissement traversant la broche. Les mouvements de micro-dwell ont fracturé l'aluminium en minuscules flocons qui ont été évacués en continu par le flux de liquide de refroidissement.
Résultats opérationnels
La conception mise à jour des pièces a complètement éliminé les rebuts sur l’ensemble de la commande de production de 850 composants. Le faux-rond de l'alésage interne sur toute la profondeur de 38,00 mm est tombé à moins de 0,018 mm et les temps de cycle ont diminué de 27 % par bloc, entraînant des réductions mesurables des coûts des composants.
7. Liste de contrôle DFM pour les trous et filetages en aluminium
Avant d'envoyer des fichiers CAO natifs et des impressions techniques pour obtenir un devis, parcourez cette liste de contrôle de validation de fabrication :
-
[ ] Gardez les rapports profondeur/diamètre gérables : concevez des profondeurs de trou inférieures à 8 fois le diamètre lorsque cela est possible. Si des canaux plus profonds sont essentiels, maintenir une épaisseur de paroi généreuse autour du passage pour résister à la pression interne du fluide.
-
[ ] Limiter les profondeurs de filetage borgne : limiter l'engagement complet du filetage à 1,5 à 2,0 fois le diamètre nominal du boulon. Une profondeur supplémentaire ajoute un risque de casse d'outil avec un gain mécanique négligeable.
-
[ ] Autoriser le soulagement de la décélération de la broche : assurez-vous que la distance entre l'extrémité du filetage utilisable et la pointe du perçage est égale à au moins 3 pas de filetage complets pour amortir la décélération de la broche CNC.
-
[ ] Vérifiez les trous pilotes pour les tarauds de formage : Si votre conception bénéficie du profilage par rouleaux sans copeaux, vérifiez que les légendes des trous pilotes reflètent les normes de formage à froid plutôt que les tableaux de tarauds de coupe obsolètes.
-
[ ] Fournir des surfaces d'entrée plates : assurez-vous que les trous percés profondément pénètrent perpendiculairement à la surface, ou concevez un lamage plat fraisé pour éviter le dérapage du foret.
Un usinage de précision réussi dans l’aluminium repose sur une planification de conception intelligente. L'alignement de votre géométrie CAO avec les réalités du dégagement des copeaux, du mouvement thermique et de la synchronisation des machines permet d'obtenir des tolérances de pièces plus strictes, des filetages plus propres et une rentabilité de production fiable à chaque cycle de production.
Cliquez ici pour votre demande 👆
FAQ
Q1 : Pourquoi les robinets se cassent-ils si facilement en aluminium alors qu'il est considéré comme un métal mou ?
La douceur de l’aluminium trompe les gens. Contrairement au matériau moulé qui se transforme en poussière, les qualités ductiles chauffent rapidement, s'étirent et se transforment en colle. Piégés dans une poche aveugle, les copeaux filandreux s'emballent étroitement autour des flûtes et lient l'outil. Pire encore, une chaleur locale intense soude le métal directement sur les lèvres coupantes. À la seconde où le bord accumulé s'accroche, le couple augmente en moins d'un demi-tour, cisaillant les petits tarauds avant même que le servomoteur ne détecte la charge.
Q2 : Quelle est la principale différence opérationnelle entre le taraudage coupé et le taraudage de forme ?
Les tarauds coupés s'appuient sur des cannelures pointues pour couper le matériau, vidant ainsi les copeaux bouclés continus qui doivent ramper vers le haut pour dégager le trou. Les tarauds de forme n'enlèvent aucun matériau. Au lieu de cela, les lobes techniques laminent à froid et font couler le métal dans le profil de pas. Avec aucun copeau généré, vous excluez complètement le colmatage des trous borgnes, laissant un flanc écroui et poli miroir qui résiste bien mieux au décapage.
Q3 : Comment empêcher les exercices longs et minces de s'éloigner de la cible ?
Le faux-rond remonte presque toujours au contact initial. Lorsqu'un foret fin rencontre un matériau rugueux ou un léger angle de dépouille, la pointe du burin dérape latéralement, dirigeant tout le trou hors de l'axe. La solution consiste à faire face à une piste d'atterrissage plate, puis à insérer un foret central trapu et rigide pour préparer une fossette conique. Cet évidement accueille la pointe du long foret, le verrouillant au centre afin qu'il suive directement l'alésage.
Q4 : Pourquoi le liquide de refroidissement inondé échoue-t-il dans les alésages profonds, et qu'est-ce qui fonctionne le mieux ?
Une fois qu’une perceuse s’enfonce profondément dans un trou, des vitesses de rotation élevées associées à une chaleur croissante créent un coussin de vapeur. Le liquide provenant de buses externes génériques éclabousse cette barrière et n’atteint jamais le fond, laissant les lèvres sèches. Le liquide de refroidissement haute pression traversant la broche résout ce problème en acheminant le fluide directement à travers les micro-ports à l'intérieur de la tige du foret. Le jet jaillit directement au niveau de la zone de cisaillement, évacuant la chaleur et projetant les copeaux vers les flûtes.
Q5 : Si les filetages profonds ne renforcent pas une connexion par boulon en aluminium, que se passe-t-il réellement ?
En aluminium souple, les trois à cinq premiers pas engagés supportent pratiquement la totalité de la charge de serrage. Chasser des fils plus profonds au-delà de ce point ne génère pratiquement aucune contrainte supplémentaire dans le joint. Poussez l'assemblage au-delà de sa limite et le boulon en acier se détachera avant que les filetages internes ne se retirent. Tout ce que cet engagement de filetage supplémentaire apporte réellement, c'est un gaspillage de friction, une accumulation thermique et un risque élevé de mise au rebut d'une pièce finie à cause d'un taraud cassé intégré.
Cliquez ici pour votre demande 👆
Résumé
Le forage de chemins de pétrole profonds et le taraudage de filetages borgnes dans l'aluminium ne se résument jamais à la force brute : cela dépend du contrôle de la croissance thermique, de l'évacuation des copeaux et de la cinématique de l'outil. Lorsque les équipes produit maintiennent les rapports de profondeur à des limites raisonnables, dessinez des entrées plates, passez à des tarauds profilés sans copeaux et laissez un espace suffisant sous les filetages borgnes, les éruptions d'outils et les tarauds à sec. La prise en compte des mécanismes de découpe dans les modèles CAO avant la publication des impressions transforme les pièces OEM en aluminium qui provoquent des maux de tête en cycles d'usinage stables et reproductibles.
Coordonnées
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
