 Français




Êtes-vous toujours à la recherche d'un programme en aluminium qui s'est comporté hier mais qui couine, s'étale ou emballe une flûte aujourd'hui ? Continuez à lire. Ce guide montre comment transformer la valeur de départ d'un catalogue en une fenêtre de découpe que vous pouvez défendre en atelier et dans un devis.
Voici la vérité gênante : un numéro RPM en soi en dit très peu. Imaginez une fraise de 8 mm tournant à 12 000 tr/min. Est-ce que ça coupe proprement ? Nous ne le savons toujours pas. La réponse dépend de l'avancée de chaque dent, de la quantité de goujure enterrée, de la possibilité que des copeaux puissent sortir, de la distance entre l'outil et du support et de la question de savoir si la commande atteint réellement l'avance programmée avant le coin suivant. L’aluminium est souvent qualifié de facile à usiner. Ce n'est facile que lorsque ces conditions sont réunies.
Cela compte aussi bien pour les acheteurs que pour les machinistes. Un programme stable prend en charge un temps de cycle, une durée de vie des outils, une inspection et une livraison prévisibles. Un modèle fragile cache son coût en termes d'élimination des bavures, de changements d'outils, de pièces chaudes qui mesurent différemment et de lots rejetés. Si vous prévoyez un boîtier, un collecteur, une plaque, une liaison robotique ou un cadre optique personnalisé, envoyez le modèle 3D, le dessin 2D contrôlé, l'alliage et la trempe, la quantité, les caractéristiques critiques et terminez via la page de contact de Liqin. Ces détails permettent un examen tenant compte du processus au lieu d'un prix basé uniquement sur la taille de l'enveloppe.
La réponse courte que vous pouvez utiliser à la machine
Commencez par les données du coupeur exact, et non par un graphique Internet général. Utilisez sa vitesse de coupe recommandée pour calculer le régime. Utilisez l'avance par dent approuvée, le nombre de cannelures effectif et le régime réalisable pour calculer l'avance de la table. Alors regardez au-delà de la calculatrice.
La broche peut-elle fournir un couple utile à cet endroit ? Le support est-il propre ? L’outil va-t-il plus loin que nécessaire ? Un piège à poche étroite va-t-il s'écailler ? Le parcours d'outil transforme-t-il une coupe latérale claire en une morsure pleine largeur au niveau d'un coin interne ? Répondez à ces questions avant d’appuyer sur le démarrage du cycle. Pendant la coupe d'épreuve, surveillez le flux de copeaux et la charge de la broche. Le son aide, mais il fait l'objet d'un vote plutôt que du dernier mot. Effectuez un seul changement. Vérifiez la coupe. Mettez l'observation sur la feuille de montage pendant qu'elle est encore fraîche.
Une séquence sonore ressemble à ceci :
1. Confirmez l'alliage, l'état, la forme du stock, la révision du dessin, l'outil, le support, la portée et le fonctionnement.
2. Récupérez les données de vitesse de coupe et de charge de copeaux pour ce numéro de catalogue exact.
3. Calculez le régime et l'avance. Si la machine plafonne une valeur, recalculez l'autre.
4. Vérifiez la profondeur axiale, l'engagement radial, l'entrée, les coins et l'élimination des copeaux.
5. Supervisez la première coupe et inspectez l'outil, les copeaux, la surface et les dimensions critiques.
6. Lancez la production uniquement après que les valeurs acceptées aient été enregistrées sur la feuille de configuration.
Il n'existe pas de « réglage en aluminium ». Le comportement de l'alliage, l'engagement, la portée de l'outil et la rigidité des parois modifient toujours la coupe. Le dessin décide quel mouvement et quelle surface comptent réellement.
Les chiffres, sans le mystère
Les relations métriques standard sont publiées dans le référence sur les formules de fraisage de Sandvik Coromant. Conservez 6 quantités sur le même enregistrement de configuration :
· Vc est la vitesse de coupe en m/min. Il décrit la vitesse du bord au diamètre de coupe.
· n est la vitesse de broche en tr/min.
· fz est l'avance par dent effective en mm/dent.
· Vf est l'avance de la table en mm/min.
· ap est la profondeur axiale de coupe en mm.
· ae est la largeur radiale de coupe en mm, ou en proportion du diamètre de la fraise.
Les équations sont simples.
Vitesse de broche : n = (Vc × 1 000) ÷ (π × D)
Flux de tableau : Vf = n × z × fz
Taux d'enlèvement de métal : Q = (ap × ae × Vf) ÷ 1 000
D est le diamètre effectif de la fraise en mm. La lettre z est le nombre d’arêtes de coupe effectives. Avec les unités ci-dessus, Q est en cm³/min.
L'arithmétique est la partie la plus facile. Il ne peut pas voir une pièce lâche, un faux-rond de 0,01 mm, une fente enterrée, une buse de liquide de refroidissement pointée vers le bord de la poche ou un mince fond qui se soulève lorsque le matériau se détache. Considérez le résultat comme un ticket pour un essai supervisé, et non comme une autorisation pour un lot sans surveillance.
Exemple concret : 8 mm, outil en carbure à 2 dents
Supposons que le fabricant de fraises approuve 305 m/min et 0,05 mm/dent pour un outil de 8 mm à 2 cannelures dans la coupe latérale prévue.
· n = (305 × 1 000) ÷ (π × 8) = 12 136 tr/min
· Vf = 12 136 × 2 × 0,05 = 1 214 mm/min
Mais notre exemple de machine s'arrête à 10 000 tr/min, donc la première réponse ne peut pas aller directement dans le contrôle. En utilisant la même cible de 0,05 mm/dent, le calcul d'atelier devient 10 000 × 2 × 0,05, ce qui donne 1 000 mm/min. Maintenir une vitesse de 1 214 mm/min augmenterait silencieusement l'avance par dent à environ 0,061 mm. Cela peut toujours tomber dans la fenêtre approuvée du coupeur, ou non. Quoi qu'il en soit, c'est un changement qui mérite une décision.
À des fins d'échelle, Harvey Performance propose une large bande de 800 à 1 500 SFM pour les alliages corroyés, notamment 2024, 6061 et 7075. Cela équivaut à environ 244 à 457 m/min. Traitez cette plage uniquement comme contexte ; les données exactes spécifiques au diamètre de l'outil viennent en premier.
Faites correspondre les paramètres à l'alliage d'aluminium
Une désignation d'alliage est un indice, pas un programme tout fait. Il oriente l'ingénieur des procédés vers le premier problème probable. Vous choisissez toujours des actions ? Le guide de Liqin sur les 6061, 7075 et 5052 pour le fraisage CNC personnalisé compare ce qui se passe au niveau de la fraise avec ce que la pièce finie doit faire.
|
Alliage ou groupe |
Comportement typique du magasin |
Premier problème de processus |
Réponse judicieuse |
|
6061-T6/T651 |
Généralement prévisible et largement usiné |
Arête accumulée lorsque l'outil frotte ou que les copeaux recirculent |
Utilisez une géométrie en aluminium tranchante, maintenez l'épaisseur des copeaux et dirigez l'air ou le liquide de refroidissement dans la coupe |
|
7075-T6/T651 |
Forme généralement des copeaux croustillants et supporte les pièces structurelles |
Charge d'outil, mouvement sur paroi mince et préservation de la géométrie critique |
Gardez l'engagement sous contrôle, utilisez des outils courts et séparez l'ébauche de la finition de précision si nécessaire |
|
2024-T3/T351 |
Bonne réponse d'usinage dans de nombreuses pièces de style aérospatial |
Protection contre la corrosion et exigences de finition spécifiques aux dessins |
Planifier l'usinage, le nettoyage et le revêtement de conversion spécifié comme une seule chaîne de processus |
|
5052-H32 |
Ductile et plus sujet au comportement des copeaux gommeux |
Adhérence, bavures et garniture de flûte |
Favorisez les bords polis, l'espace libre pour les copeaux, une lubrification fiable et un engagement conservateur |
|
Fonte d'aluminium à haute teneur en silicium |
Le silicium abrasif peut accélérer l'usure des bords |
Matériau de l'outil et progression de l'usure |
Suivez les recommandations d'un outilleur en matière de fonte d'aluminium ; Le PCD peut être justifié au niveau du volume de production |
L'état du stock compte également. Les plaques, les barres, l'extrusion, le forgeage et le moulage subissent des contraintes résiduelles et des conditions de surface différentes. Une poche profonde et asymétrique peut libérer le stress même lorsque le coupeur est en bonne santé. Aucune priorité à la broche n'aplatira une ébauche sollicitée ou ne sauvera un accessoire qui courbe la pièce avant le début de la coupe.
Vous travaillez uniquement avec 6061 ? Le guide séparé des vitesses et des avances en aluminium 6061 approfondit cet alliage. Le présent guide va délibérément plus loin : il montre comment construire et qualifier une fenêtre de processus à travers les alliages et les opérations.
Choisissez le cutter avant de courir après le RPM
Les fraises spécifiques à l'aluminium utilisent normalement un bord de coupe positif et des surfaces de cannelures polies pour réduire l'adhérence et aider les copeaux volumineux à quitter la coupe. Le carbure poli non revêtu est une référence courante. Certains revêtements non ferreux fonctionnent très bien. Même ainsi, je n'achèterais pas sur l'étiquette du revêtement : le substrat, la préparation des bords, la forme des cannelures et la note d'application de l'outilleur doivent encore être d'accord.
Le nombre de flûtes est une décision de gestion des puces. Deux cannelures offrent un espace généreux et conviennent souvent aux fentes pleines, aux poches fermées, à une puissance de broche modeste ou à un accès faible au liquide de refroidissement. Trois cannelures ajoutent un autre avantage efficace et peuvent augmenter l'avance productive dans le profilage ouvert ou l'ébauche à engagement constant lorsque la machine et le chemin des copeaux peuvent le supporter. Le guide de fraise en aluminium à 2 ou 3 cannelures couvre ce choix plus en détail.
Le runout et le stickout méritent la même attention. Si le faux-rond mesuré représente une fraction significative de la charge de copeaux prévue, une flûte peut supporter la majeure partie du travail tandis qu'une autre frotte. Nettoyez le cône de broche, la pince et le support ; utilisez uniquement la portée requise par la fonctionnalité ; et mesurez près de l’extrémité coupante. Un outil premium tenu 4 fois son diamètre à partir du support se comporte différemment du même outil tenu court.
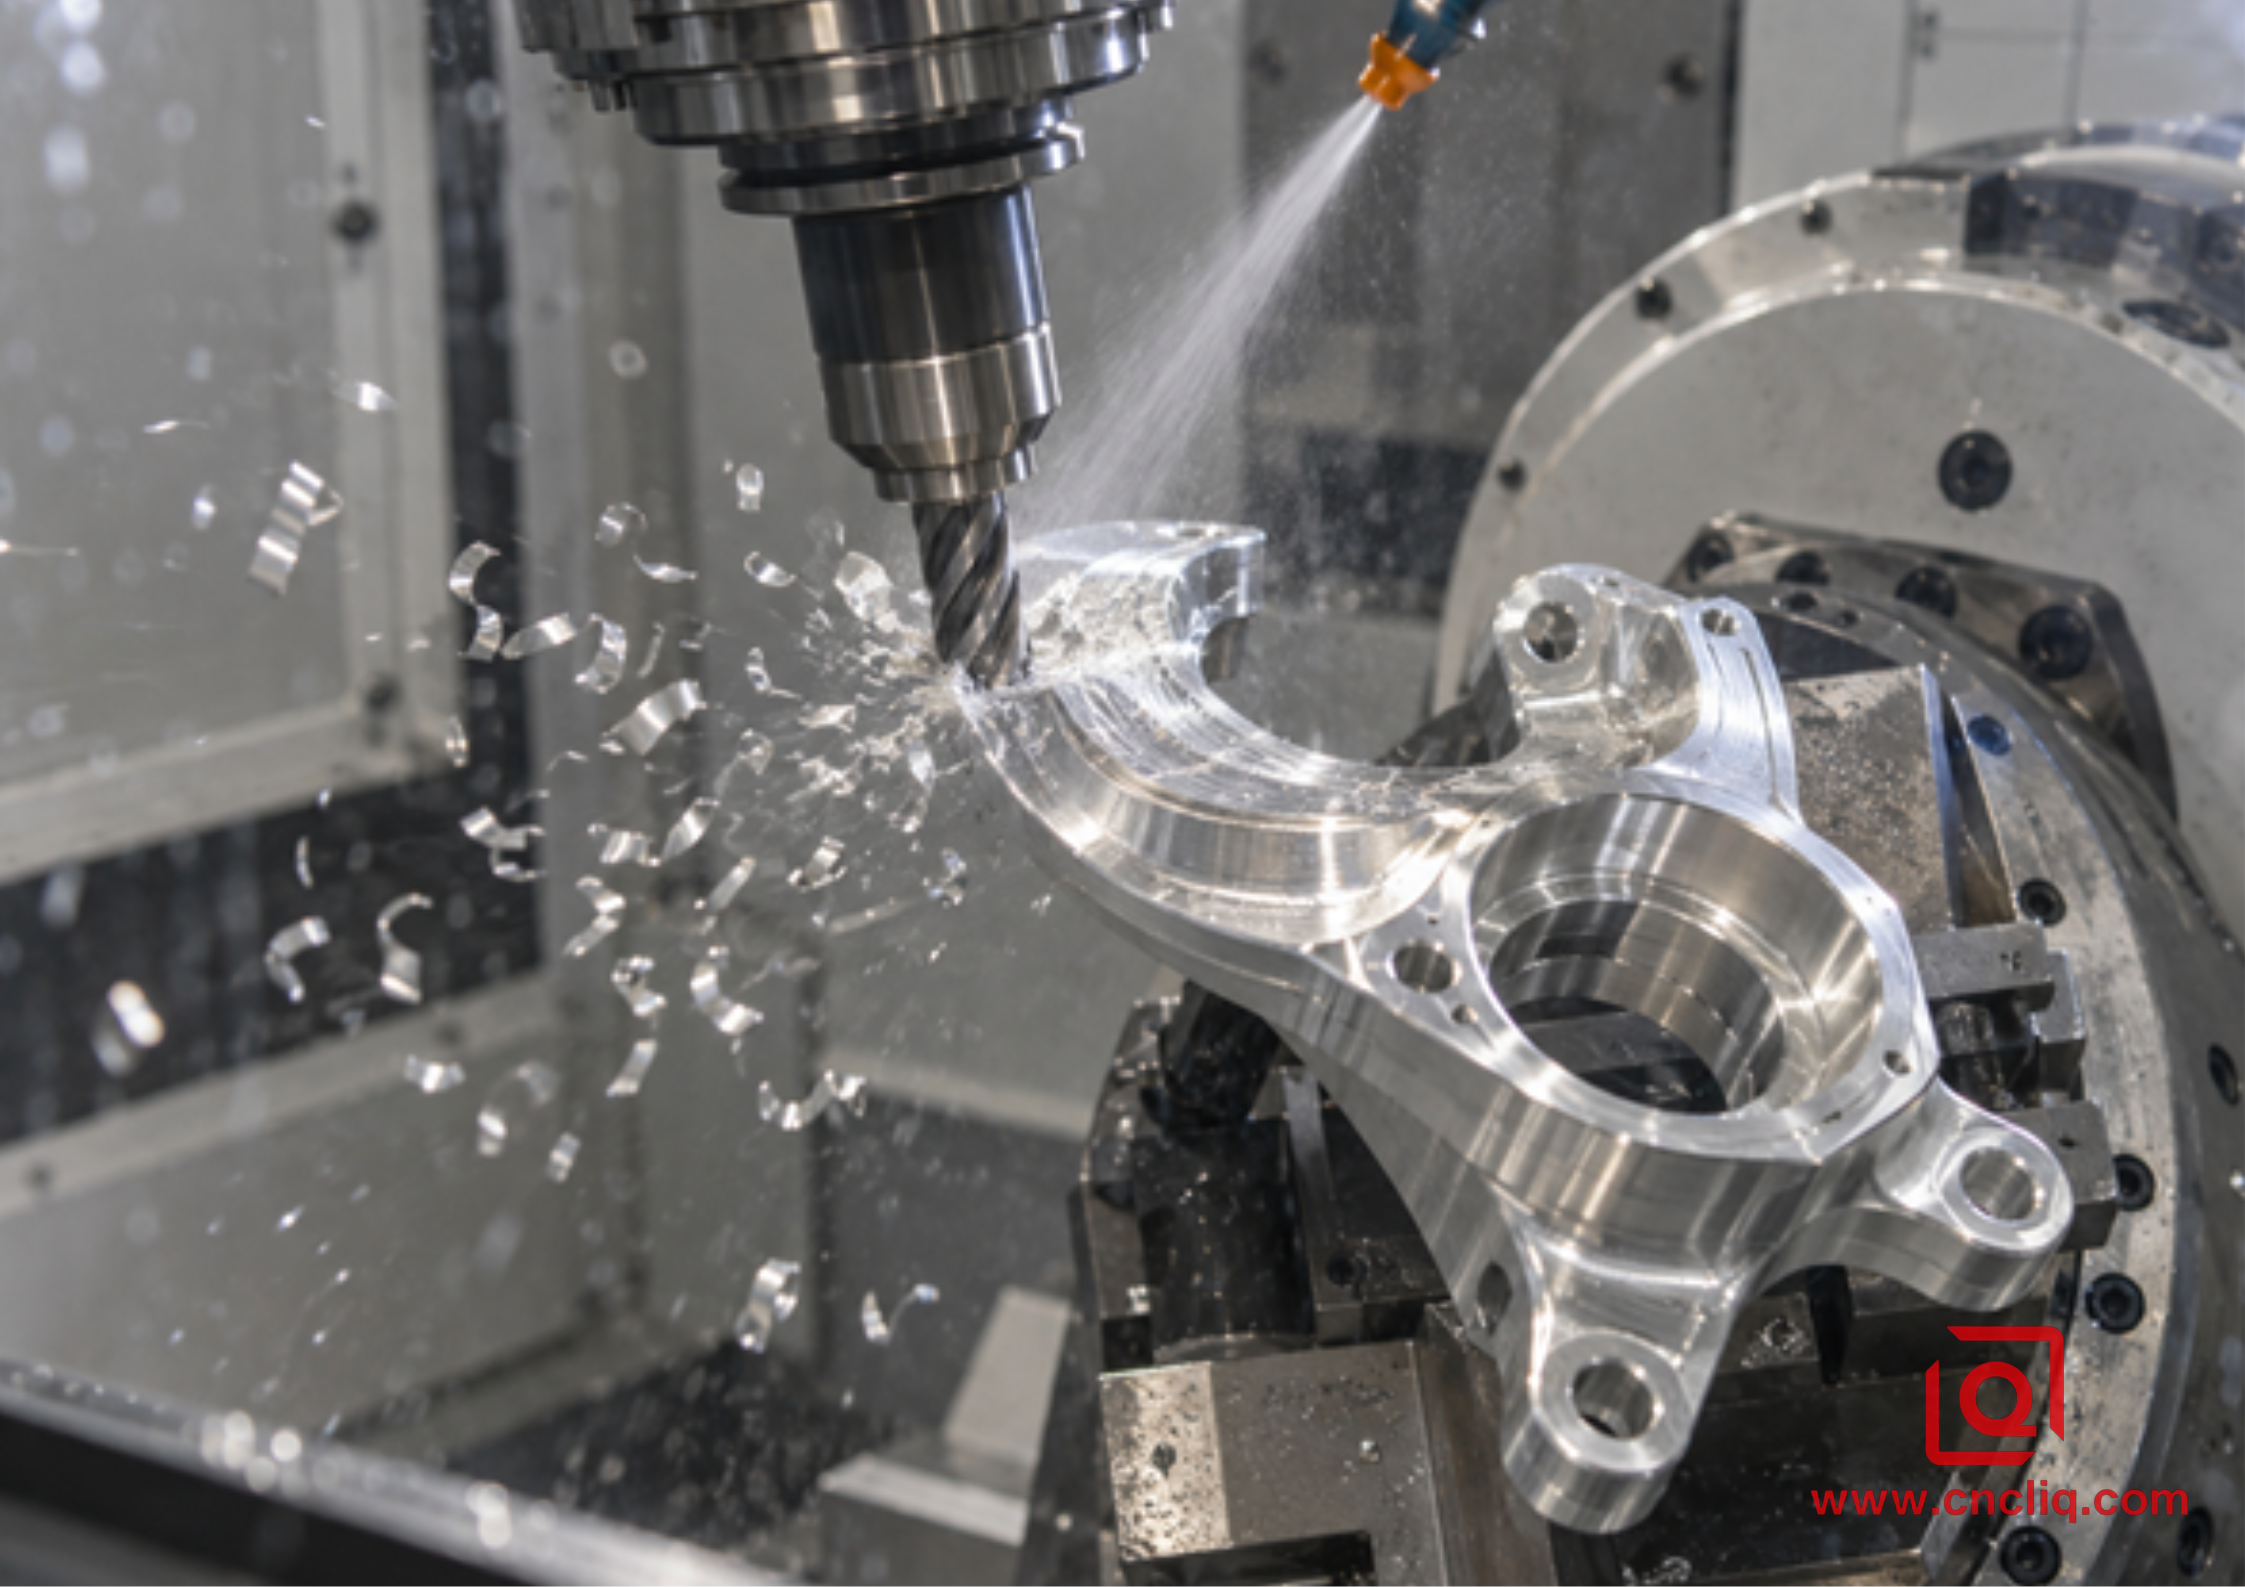
Fraisage latéral sur cinq axes d'un composant incurvé en aluminium 7075
Modifier la recette de l'opération
Le tableau ci-dessous est une carte de réglage et non un tableau de vitesse universel. Partez des données exactes de l'outilleur, puis tenez compte de la manière dont la fraise rencontre la pièce.
|
Opération |
Ce qui change physiquement |
Risque principal |
Ajustement pratique |
|
Fraisage latéral ouvert |
Un côté du couteau est libre et les copeaux peuvent s'échapper |
Bracage à portée de main ou maintien de la pièce faible |
Gardez l'assemblage court et ajustez l'engagement radial avant de réduire la charge de copeaux |
|
Ebauche adaptative ou dynamique |
L'engagement est maintenu relativement constant à une faible largeur radiale |
Amincissement des copeaux, pointes dans les coins, ralentissement du contrôleur |
Utilisez le modèle vérifié de réduction des puces du système CAM et examinez chaque région où l'engagement augmente |
|
Fente pleine largeur |
Le matériau entoure les deux côtés du cutter |
Chips compactés, charge élevée et mauvais accès au liquide de refroidissement |
Utilisez un espace de flûte ouvert, une profondeur axiale modeste, une forte évacuation et les données de rainurage du fabricant de couteaux |
|
Finition des murs |
Un brut petit et cohérent est retiré après l'ébauche |
Marques de déflexion, frottement et témoins |
Laissez une marge uniforme, utilisez un finisseur dédié et pointu lorsque cela est justifié et évitez de vous arrêter sur la surface |
|
Finition du sol |
Une grande partie de la géométrie d'extrémité peut être engagée |
Recoupe de copeaux et marques d'outils circulaires |
Effacez la poche, vérifiez l'état de l'extrémité de l'outil et utilisez un chemin qui évite de faire glisser les copeaux sur le sol |
|
Côtes ou assiettes fines |
La pièce se déplace sous l'effet des forces de coupe et de serrage |
Conicité, vibration et retour élastique |
Réduisez la force radiale, soutenez près de la coupe, alternez les côtés lorsque cela est possible et inspectez après le desserrage |
Lors d'un engagement radial inférieur à 50 % du diamètre de la fraise, l'épaisseur maximale des copeaux devient inférieure à l'avance programmée par dent. Les guides sur l'épaisseur des copeaux publiés par Sandvik expliquent pourquoi l'alimentation peut nécessiter une correction à mesure que l'ae/D diminue. N’appliquez pas aveuglément un multiplicateur générique. Laissez la calculatrice du fabricant de la fraise ou un modèle CAM validé gérer la géométrie et réduisez l'avance localement là où les coins ou les restes de matière créent un pic d'engagement temporaire.
Un accès complexe peut justifier le fraisage CNC multi-axes. L'inclinaison de la pièce ou de l'outil peut remplacer une portée longue et flexible par un assemblage plus court. Ce changement améliore souvent la fenêtre de processus plus qu'un autre ajustement du RPM.
Créer une échelle de validation sécurisée de premier ordre
Les meilleurs réglages ne sont pas un simple point ; il s'agit d'une fenêtre documentée qui reste stable à mesure que les outils s'usent, que les lots changent et que la température de l'atelier évolue. Une vérification pratique comporte 4 étapes.
1. Auditer la configuration physique
Confirmez le certificat de matériau ou les spécifications d'achat, la révision du dessin, le numéro de pièce de la fraise, la longueur de flûte utilisable, le support, la longueur de jauge, le faux-rond mesuré, le contact du luminaire, l'accès à la pince et la capacité de la broche. Vérifiez que le jet d'air, le brouillard ou le liquide de refroidissement atteint l'arête de coupe tout au long du parcours d'outil. Le liquide de refroidissement frappant le haut d'une poche profonde alors que les copeaux restent au fond ne constitue pas une évacuation efficace.
2. Examinez le chemin CAM, pas seulement le panneau de résumé
Recherchez les entrées sur toute la largeur, les coins internes serrés, les restes de coins fins, les segments de ligne courts, les petits arcs et les zones où la machine peut décélérer. L'alimentation commandée de la table n'est pas toujours obtenue. Si le contrôle ralentit mais que le régime reste fixe, la charge réelle de copeaux diminue et le frottement peut commencer au niveau de la géométrie la plus détaillée.
3. Exécuter une épreuve de coupe supervisée
Regardez la première entrée et la région où l'engagement est le plus élevé. Les preuves saines incluent une charge de broche reproductible, un bruit de coupe constant, des copeaux séparés sortant de la coupe et un bord net sans matériau collé. Arrêtez-vous en cas de changement brusque de charge, de poche remplie, de grincement croissant, de mur maculé ou d'aluminium visible sur la flûte. Ne mettez pas la main dans la machine et n'inspectez pas tant que la broche n'est pas arrêtée en toute sécurité conformément à la procédure d'atelier.
4. Mesurer et enregistrer
Inspectez les fonctionnalités qui contrôlent la fonction, pas seulement une simple dimension extérieure. Enregistrez le régime accepté, l'avance, l'ap, l'ae, les valeurs de rampe et d'entrée, les ID d'outil et de support, la dépassement, la méthode de refroidissement, la tendance de la charge de la broche, la règle de durée de vie de l'outil et le résultat de l'inspection. Si le lot change, la feuille de configuration donne à l'opérateur suivant une référence éprouvée au lieu du folklore.
Lire ensemble les puces, l'outil, le son et la surface
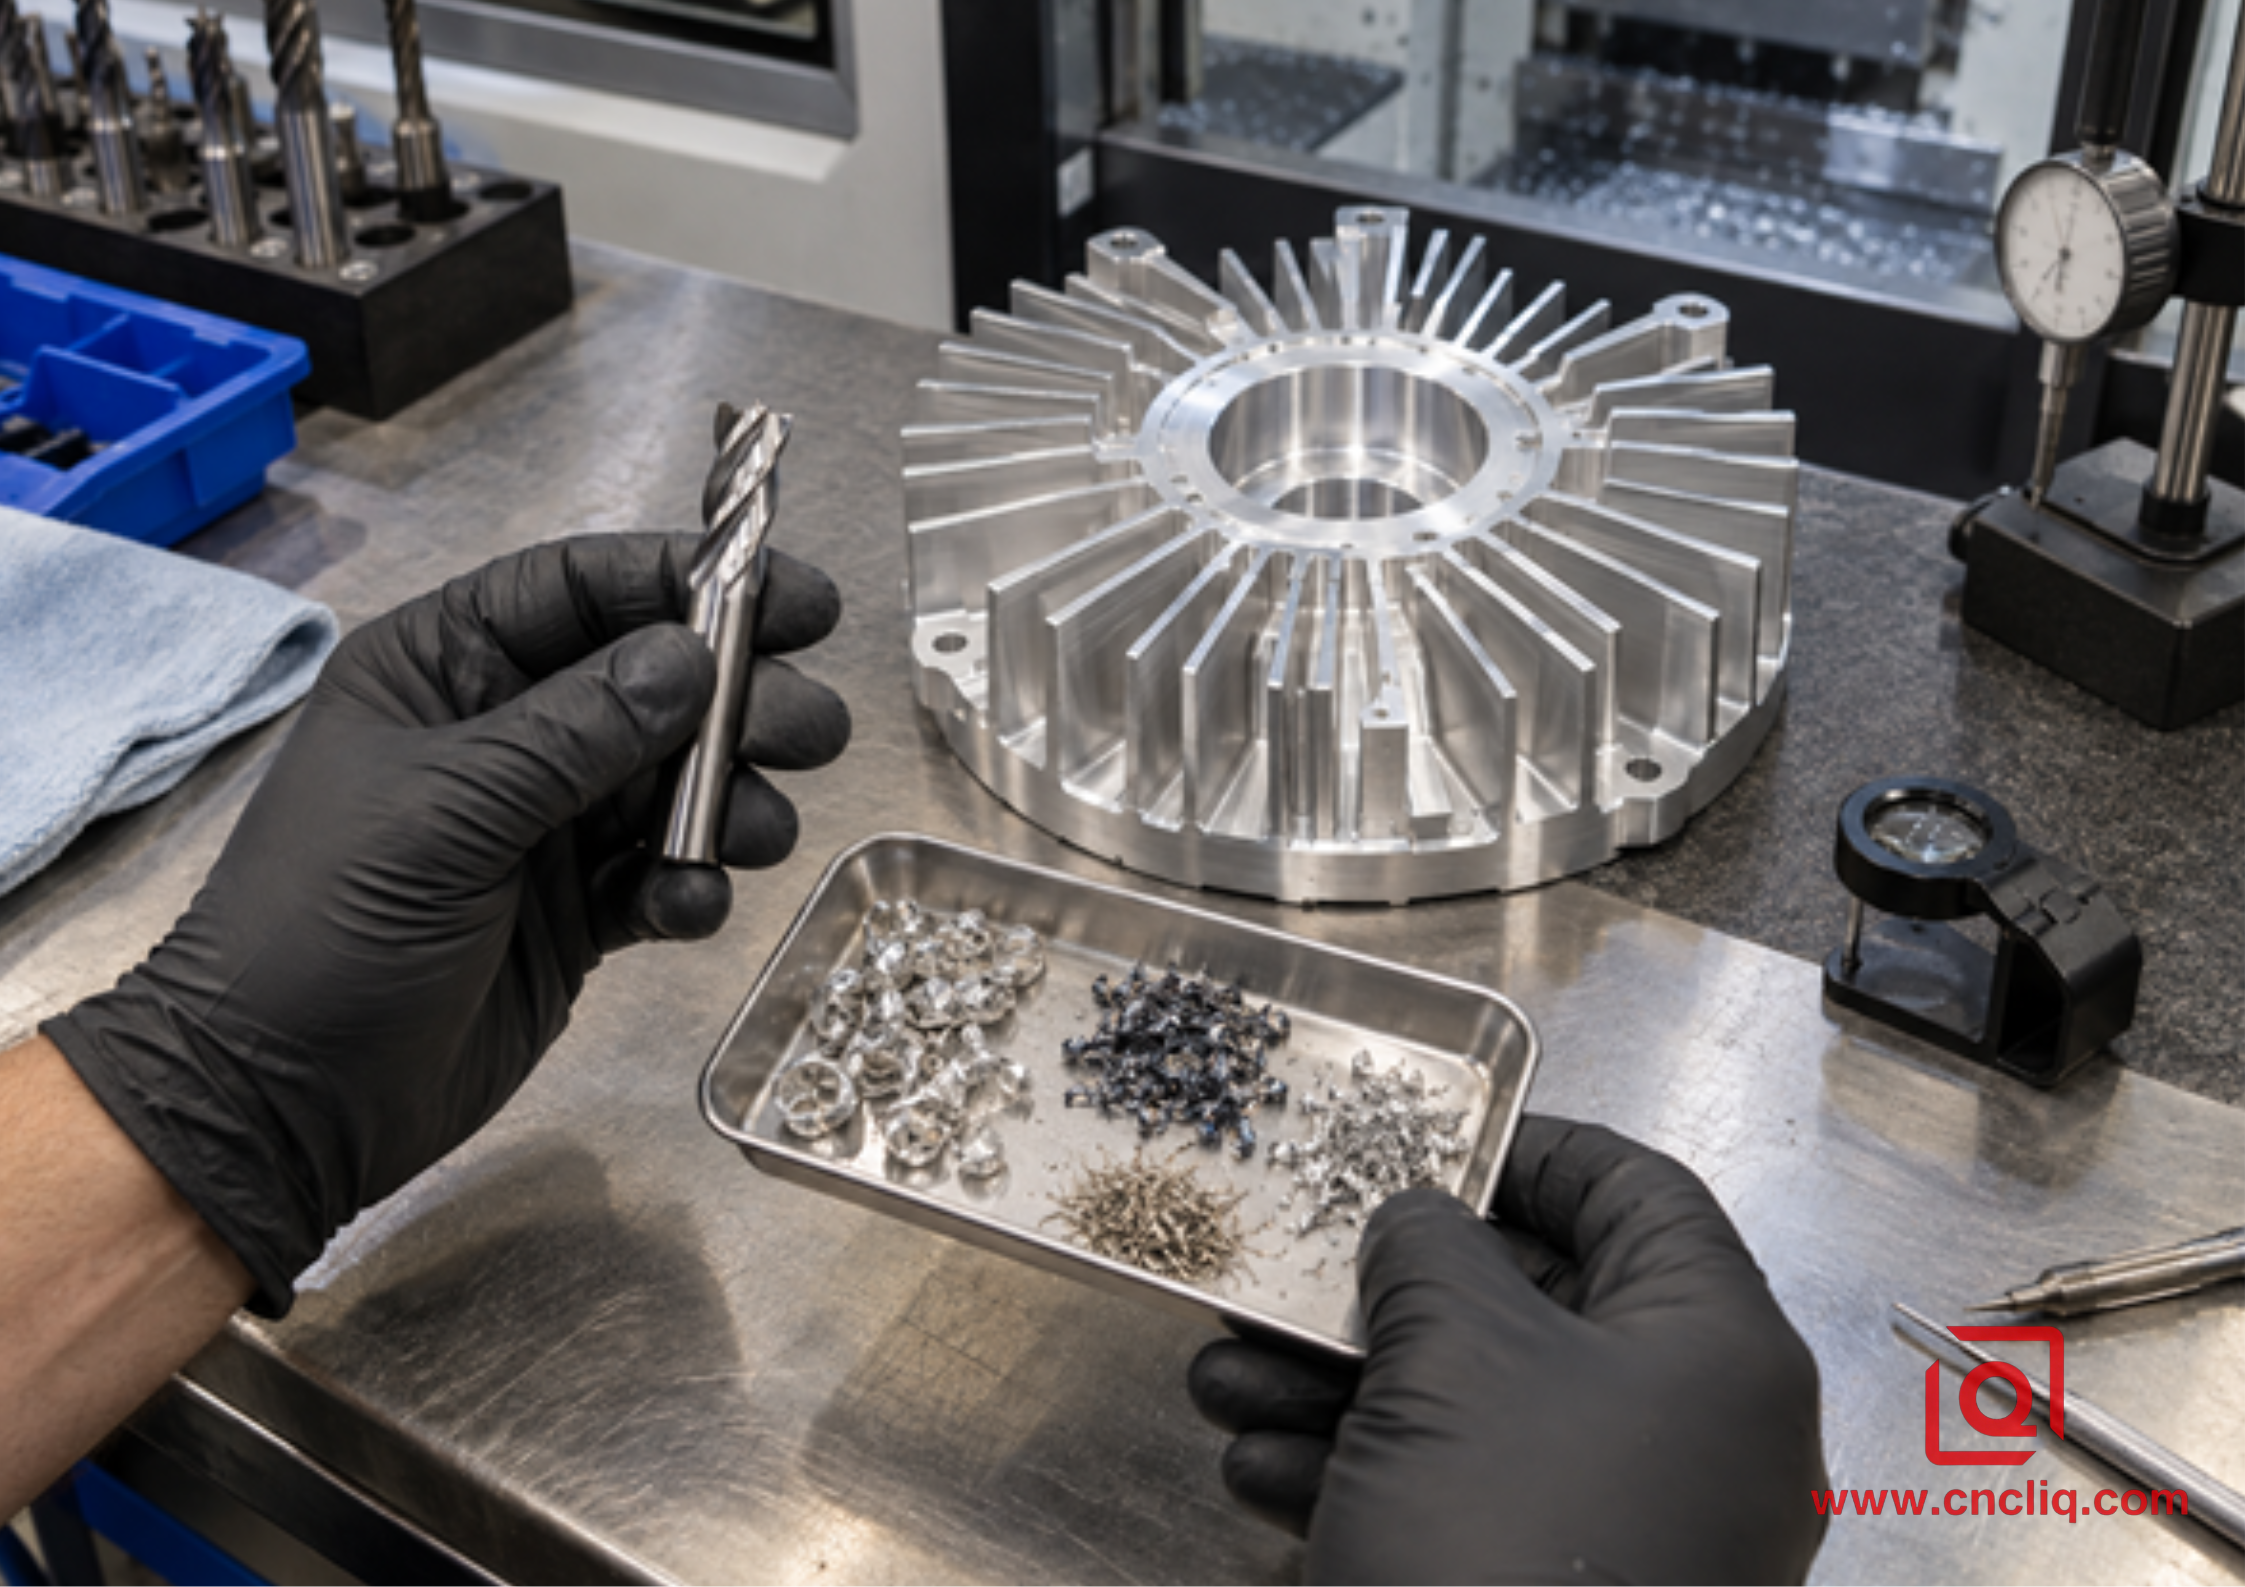
Machiniste comparant une fraise en aluminium et des échantillons de copeaux
Les guides de dépannage en fraisage indexable de Kennametal recommandent d'identifier le mode de défaillance et d'appliquer des actions correctives étape par étape. Cette discipline est tout aussi utile avec les fraises en carbure monobloc en aluminium. Si 5 paramètres bougent ensemble et que la partie suivante s'améliore, la cause est encore inconnue. C'est une mauvaise base pour le prochain lot.
|
Symptôme |
Ce que cela peut signifier |
Vérifiez d'abord |
Prochain coup contrôlé |
|
Aluminium soudé au bord |
Frottage, lubrification faible, géométrie émoussée ou recoupe de copeaux |
Avance réelle, état des bords, évacuation des copeaux, objectif du liquide de refroidissement |
Rétablissez un bord net et net, corrigez l'évacuation, puis vérifiez la vitesse et la charge des copeaux dans les limites approuvées |
|
Une fine poussière au lieu de copeaux formés |
L'épaisseur des copeaux est trop faible ou la machine ralentit |
Avance réelle dans la coupe, nombre de cannelures et mouvement des coins |
Recalculez l'avance par dent et inspectez les régions limitées en accélération |
|
Fort bavardage périodique |
Portée excessive, épuisement, support faible ou engagement instable |
Support, saillie, serrage et contact d'angle |
Raccourcissez et raidissez d'abord ; puis modifiez l'engagement ou la vitesse une variable à la fois |
|
La bavure se développe pendant le lot |
Usure des bords, direction de sortie ou matériau non pris en charge |
Tendance de la durée de vie de l'outil et géométrie de sortie |
Remplacer ou indexer par un critère défini et réviser la sortie si le dessin le permet |
|
La taille dérive mais la finition semble acceptable |
Chaleur, déviation d'outil, décalage de référence ou variation de serrage |
Température des pièces, contact du luminaire et tendance des mesures |
Corrigez la cause physique avant d'appliquer la compensation d'usure |
|
Rayures du sol après ébauche |
Les copeaux en vrac sont traînés sous l'outil |
Propreté des poches et chemin du liquide de refroidissement |
Ajouter une stratégie de nettoyage avant la passe de finition du sol |
Pris ensemble, ces indices conduisent généralement à la panne plus tôt que le bruit seul. Le calme peut vous tromper. Un bord sous-alimenté peut glisser avec peu de drame pendant qu'il transmet la chaleur à la pièce.
Les avances et les vitesses doivent prendre en charge la tolérance, la finition et le coût
Pour un acheteur, le temps de cycle ne représente qu'une seule ligne du devis. La portée de l'outil, le nombre de réglages, la complexité des fixations, le temps d'inspection, l'ébavurage, le nettoyage, le traitement de surface et la durée de vie prévue de l'outil peuvent avoir plus d'importance que l'avance nominale. Une trajectoire d'ébauche rapide qui déforme une paroi de 2 mm ou laisse un matériau d'anodisation incohérent n'est pas productive.
Le dessin doit identifier les références critiques, les ajustements, les zones d'étanchéité, les tolérances de position et les zones cosmétiques. Évitez d’appliquer la tolérance la plus stricte à chaque surface. Cela peut nécessiter une finition lente et une inspection approfondie là où la fonction ne l'exige pas. Guide de tolérance et de conception de fraisage CNC en aluminium explique comment les rayons, l'épaisseur de paroi, la stratégie de référence et le tolérancement sélectif affectent la fabricabilité.
La géométrie du produit modifie également le plan des paramètres. Un collecteur personnalisé en aluminium usiné CNC combine des faces ouvertes, des ports qui se croisent, des surfaces d'étanchéité et des poches qui nécessitent différents outils et étapes d'inspection. Une électrode en aluminium 6061 pour la protection contre les surtensions 5G plus petite soulève différentes préoccupations : contrôle des données, caractéristiques d'ajustement, état de surface et répétabilité après son processus de formage en amont. Les deux sont des « pièces en aluminium », mais une recette d'alimentation et de vitesse copiée serait une mauvaise hypothèse d'achat.
Boîtier composite anonyme : support de capteur optique 7075
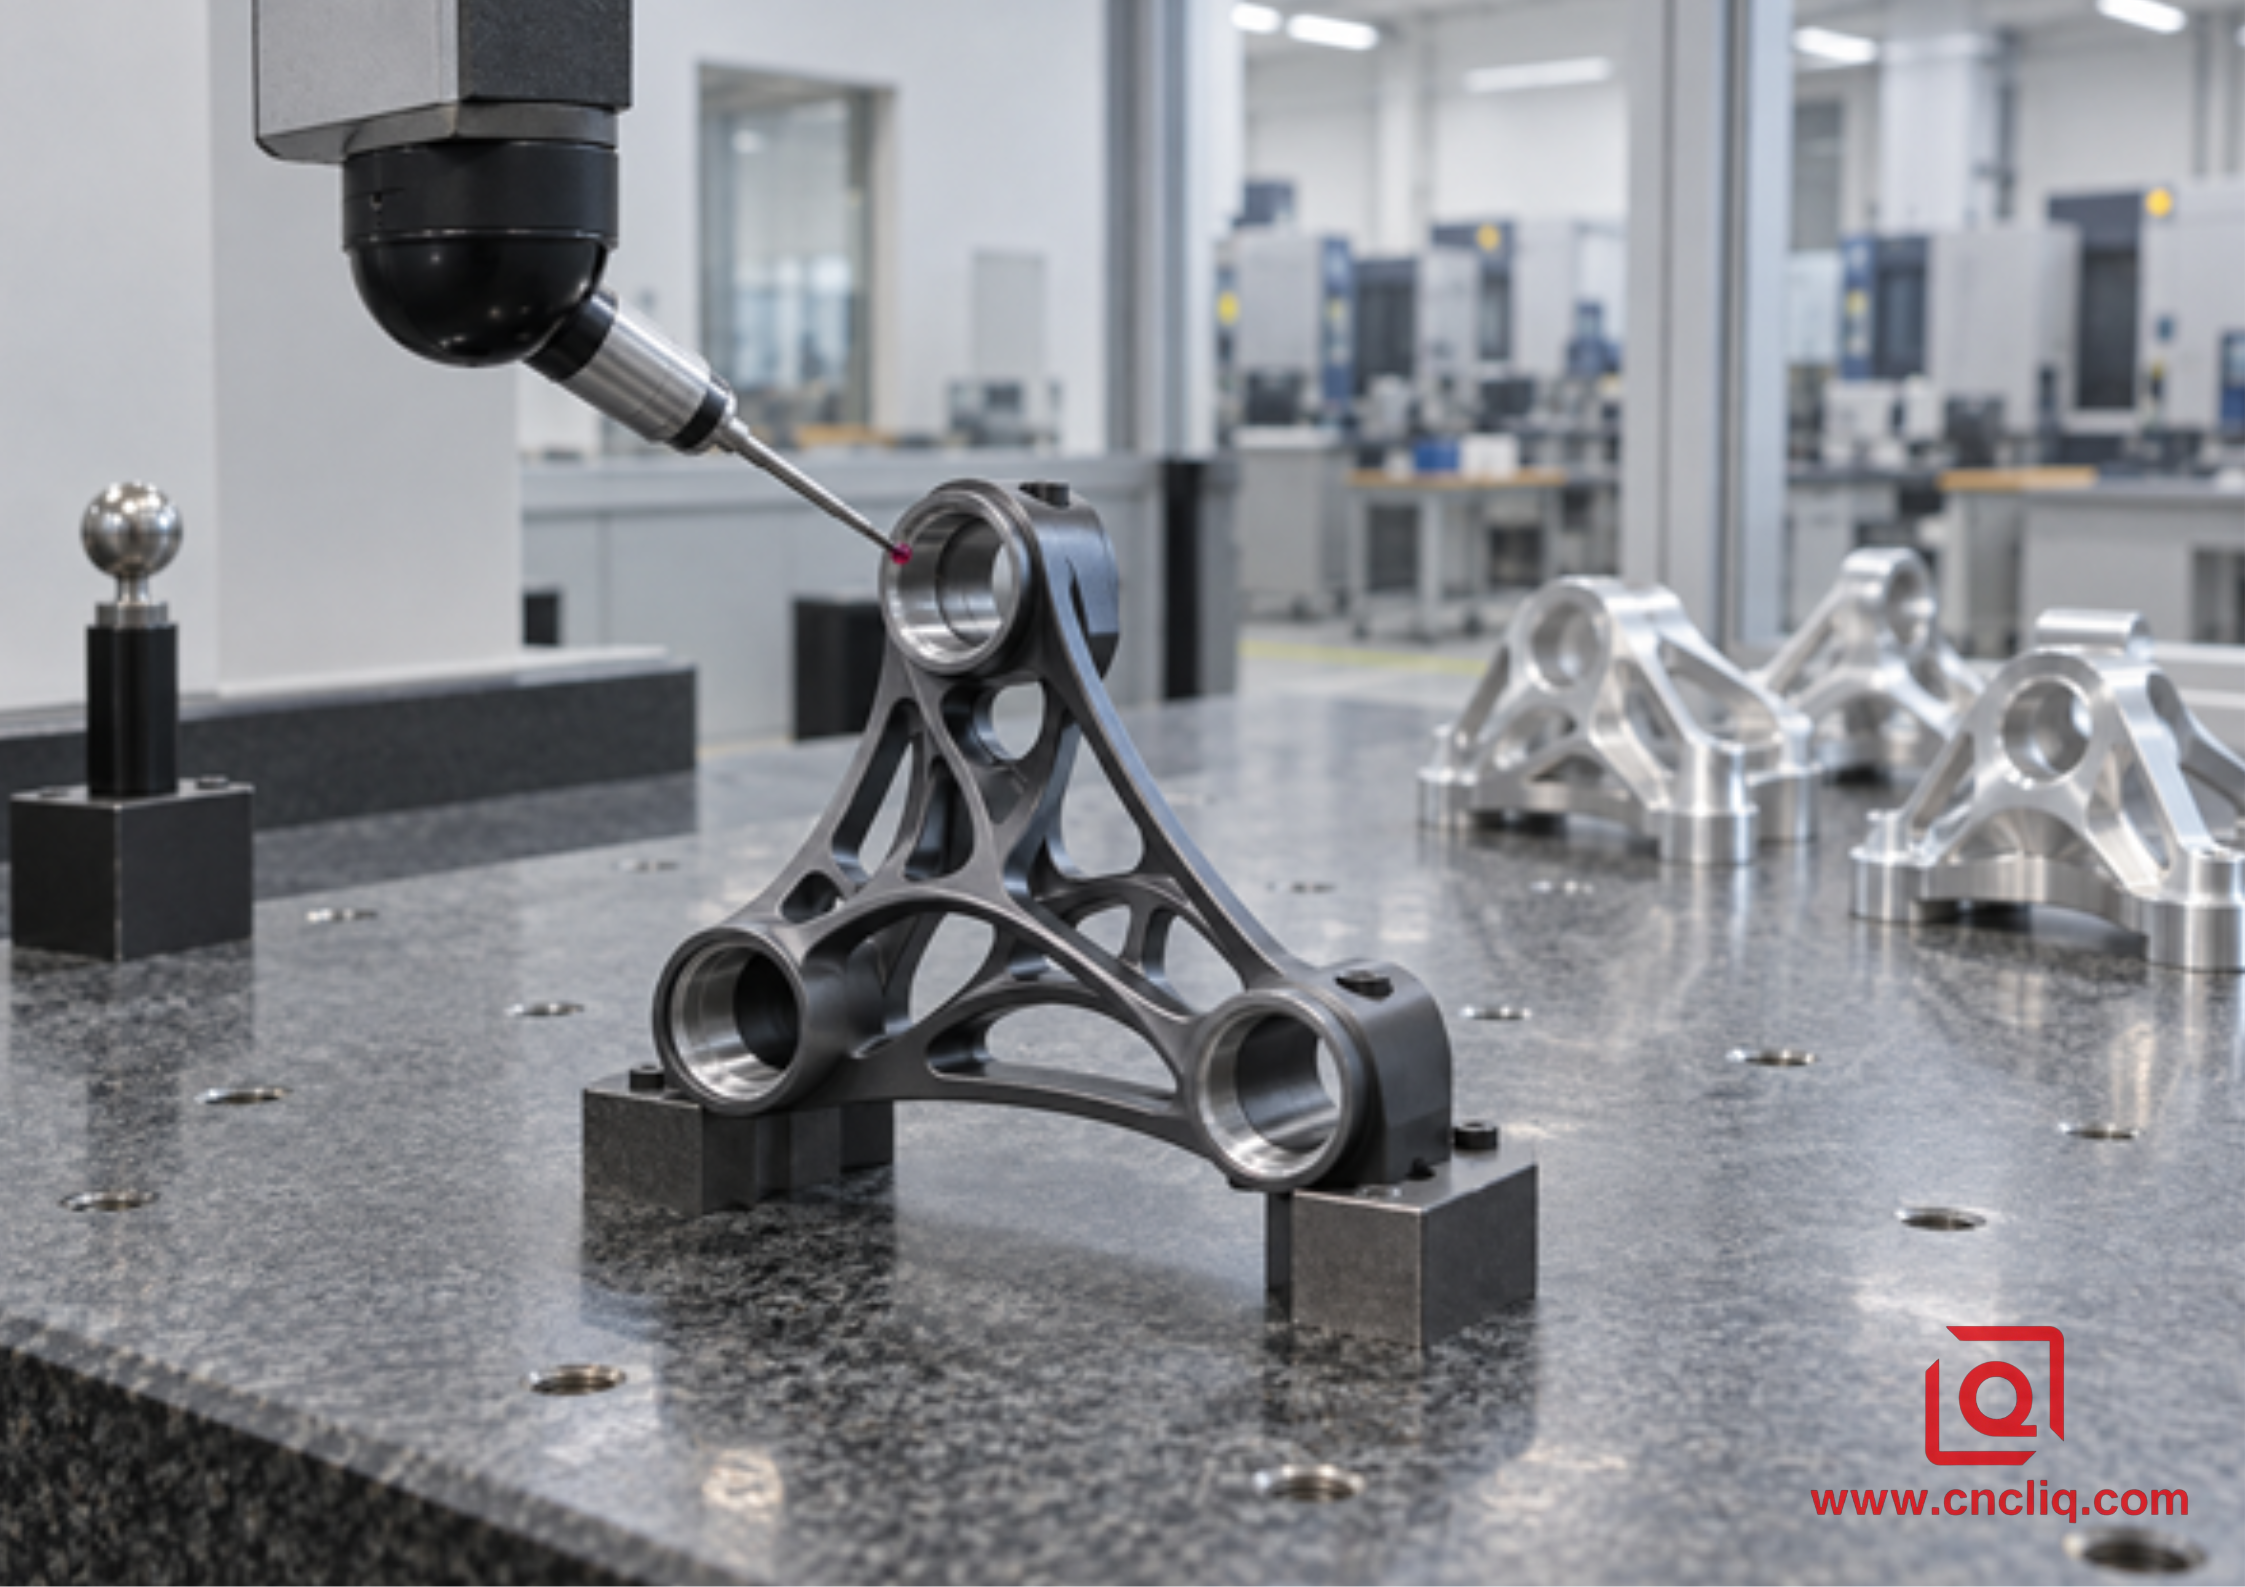
Inspection CMM d'un support de capteur optique complexe en aluminium
Le cas composite aseptisé suivant est illustratif. Il reflète le type d'usinage d'aluminium personnalisé publié par Liqin, mais il ne divulgue pas le dessin d'un client et ne promet pas de résultats universels.
Un acheteur d'optique industrielle avait besoin d'un support de capteur compact 7075-T651 usiné à partir de billettes. Le cadre triangulaire contenait 3 alésages de type roulement incliné, des fenêtres incurvées de réduction de poids et plusieurs nervures de près de 2 mm d'épaisseur. Le problème fonctionnel n’était pas le régime maximum. Les 3 alésages devaient conserver leur position par rapport à une référence de montage commune après un enlèvement important de matière, tandis que le cadre élancé ne pouvait pas montrer de broutage qui pourrait compliquer le traitement de surface final.
L'examen du processus a séparé le travail en conditions de charge distinctes. Un outil d'ébauche court spécifique à l'aluminium a retiré la matière ouverte avec un engagement radial constant. L'usinage de repos empêchait un outil plus petit de rencontrer les coins cachés laissés par la plus grande fraise. La pièce est restée soutenue lors du retrait le plus important, puis a été libérée et rétablie à partir des références planifiées avant de terminer. Le positionnement multi-axes a présenté chaque alésage incliné à un outil court et rigide au lieu d'utiliser un assemblage étendu.
L'équipe n'a pas publié un taux d'alimentation unique pour chaque fonctionnalité. La configuration CAM a stocké des valeurs distinctes et approuvées pour l'ébauche ouverte, les zones de repos, la finition des nervures et la préparation de l'alésage. L'optimisation de l'alimentation a réduit la vitesse commandée là où l'engagement augmentait, tandis que l'opérateur a vérifié que l'accélération n'amincissait pas silencieusement les copeaux lors de mouvements courts. Les copeaux ont été éliminés avant la finition des murs et du sol.
L'inspection a suivi la chaîne fonctionnelle. Les surfaces de référence ont été confirmées en premier ; les 3 axes d'alésage et leurs positions ont ensuite été mesurés sur une MMT, suivis d'un examen visuel de l'épaisseur des nervures et de la surface. Ce n’est qu’après que ces preuves ont été acceptées que la configuration a pu devenir une référence pour une production répétée. La leçon est transférable : les avances et les vitesses appartiennent à la fonction, à l'assemblage de l'outil et au plan qualité, et pas seulement au nom de l'alliage.
Indiquez les nervures fines, les alésages inclinés, les poches profondes et les caractéristiques critiques dans la demande d'offre ; ne les laissez pas au fournisseur pouvoir les déduire à partir d’un modèle ombré. Liqin peut alors comparer un itinéraire à 3 axes avec un travail en 3+2 ou 5 axes simultanés et expliquer où l'accès supplémentaire rapporte son coût.
Que envoyer pour un devis précis de fraisage CNC en aluminium
Une demande d'offre utile permet à l'équipe de fabrication d'estimer le processus réel au lieu de fixer le prix à partir d'une capture d'écran. Inclure :
· Un STEP ou un autre modèle CAO 3D utilisable plus un dessin 2D contrôlé par révision.
· Exigences en matière d'alliage, de trempe, de forme de stock et toute certification de matériau nécessaire.
· Dimensions critiques, références GD&T, ajustements, surfaces d'étanchéité et légendes sélectives de rugosité de surface.
· Normes de filetage, inserts, ruptures de bords, limites de bavures et exigences de propreté.
· Anodisation, revêtement de conversion, peinture ou autres spécifications de finition, y compris les zones masquées et les zones cosmétiques.
· Quantité du prototype, taille du lot de production, prévisions annuelles, livraison cible, emballage et destination.
· Livrables d'inspection tels que les rapports de premier article, les données CMM, les enregistrements de matériaux ou les rapports de revêtement.
· Problèmes d'assemblage connus, marques d'outils antérieures, problèmes de distorsion, de fuite ou de bavure.
Vous pouvez également consulter les capacités plus larges de produits et de processus en aluminium de Liqin. Lorsque la demande de prix est prête, demandez un examen de la fabrication et un devis concurrentiel. Une saisie claire aide l'équipe d'ingénierie à répondre avec un plan tenant compte des processus plutôt qu'un prix unitaire générique.
Cliquez ici pour votre demande 👆
FAQ
1. Quel régime dois-je utiliser pour le fraisage CNC de l'aluminium 6061 ?
Le régime dépend du diamètre de la fraise et de la vitesse de coupe approuvée pour l'outil exact. Calculez n = (Vc × 1 000) ÷ (π × D), puis confirmez la limite réelle et la plage de couple de la broche. Après avoir sélectionné le régime réalisable, calculez l'avance de la table à partir du nombre de cannelures et de l'avance par dent. Une réponse générique en matière de régime sans diamètre d'outil, géométrie, engagement, portée et informations sur la machine est incomplète.
2. Une fraise à 2 ou 3 dents est-elle meilleure pour l'aluminium ?
Avec 2 cannelures, il y a généralement plus d'espace entre les bords. Cet espace de respiration est utile dans une fente, une poche fermée, un papier gommeux ou une machine à faible rinçage. Un outil à 3 cannelures spécialement conçu mérite sa place ailleurs : profils ouverts, ébauche adaptative et coupes de finition stables où le bord supplémentaire peut travailler sans étouffer la flûte. Le bon choix dépend de la géométrie et des caractéristiques exactes de l'outil, et non du seul nombre de cannelures.
3. Pourquoi l'aluminium se soude-t-il à la fraise ?
Le bord bâti est exactement ce que son nom l'indique : l'aluminium s'est collé au bord et a commencé à couper à la place du carbure. Recherchez d'abord un copeau trop fin au régime choisi, un bord fatigué, des copeaux faisant deux fois le tour, un lubrifiant manquant de coupe, une morsure importante ou une portée inutile. Arrêtez la broche en toute sécurité. Nettoyez la poche, inspectez le bord, remplacez-la si elle est endommagée et effectuez le réglage suivant à l'intérieur de la fenêtre de l'outilleur : un réglage, pas 5.
4. L'aluminium doit-il être broyé à sec, avec de l'air, du brouillard ou un liquide de refroidissement par inondation ?
La réponse dépend des contrôles de la fraise, de l'alliage, de la machine, du fonctionnement et du lieu de travail. L'air dirigé peut éliminer les copeaux dans les coupes ouvertes ; la brume ajoute de la lubrification ; Le liquide de refroidissement inondé peut lubrifier, refroidir et transporter les copeaux lorsqu'il atteint le bord. Les fentes et poches profondes nécessitent une attention particulière car le liquide à l'extérieur de la cavité ne prouve pas l'élimination des copeaux à l'intérieur de celle-ci. Suivez les instructions du fournisseur de la machine, des fluides, de la ventilation et des outils.
5. Comment un acheteur peut-il comparer les devis de fraisage CNC d'aluminium ?
Comparez l'état des matériaux proposé, l'itinéraire de processus, le nombre de configurations, la stratégie relative aux fonctionnalités critiques, la portée de l'inspection, la finition, la documentation, l'emballage, le délai de livraison et les hypothèses, et pas uniquement le prix unitaire. Demandez comment le fournisseur contrôlera les parois minces, les poches profondes, les faces d'étanchéité, l'accès aux outils et la dérive des lots. Un devis défendable doit relier le dessin à l'usinage et à la vérification plutôt que de promettre une tolérance sans expliquer le processus.
Cliquez ici pour votre demande 👆
Résumé
Le fraisage CNC fiable de l'aluminium repose sur le maintien de la vitesse de coupe, du régime, de la charge de copeaux, du nombre de cannelures, de la profondeur axiale, de l'engagement radial, de la rigidité et de l'évacuation des copeaux. Commencez avec les données de la fraise exacte, calculez les commandes de la machine, examinez le parcours d'outil réel et prouvez la première coupe avec les copeaux, la charge, le bruit, l'état de l'outil et l'inspection dimensionnelle. Faites correspondre la recette à l'alliage et à la caractéristique, documentez la fenêtre acceptée et envoyez à votre fournisseur un appel d'offres complet afin que la vitesse, la tolérance, la finition, le coût et la livraison puissent être conçus ensemble.
Coordonnées
Entreprise : Ningbo Liqin Industry Co., Ltd.Maintenance client quotidienne et assistance après-vente :service@shturl. zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion sur les commandes:business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avis de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages de la machine et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performances, les flux de travail de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 années d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un centre de production de 6 500 m² équipé de plus de 150 machines, exécutant l'usinage CNC 4 et 5 axes, l'usinage fraisage-tournage, l'extrusion à froid et la matrice sous pression. coulée sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Bienvenue à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
