 Français




Vous rencontrez toujours des problèmes de surfaces opaques, de diamètres variables et de dépôts d'argent sur la plaquette, alors que l'usinage d'aluminium tendre devrait être une opération simple ? Ce guide explique le fonctionnement de la machine, l'origine des arêtes rapportées et comment corriger le processus de manière logique et efficace en atelier. Il s'adresse aux ingénieurs, aux acheteurs et aux machinistes qui recherchent un tournage d'aluminium sur mesure et répétable, et non une vitesse magique copiée d'un autre tour.
Réponse rapide : Un bourrelet d'arête (BUE) est un dépôt de matière sur la pièce qui adhère près du tranchant et s'intègre temporairement à l'outil. Dans l'aluminium tendre et ductile, ce défaut est favorisé par le frottement, un tranchant émoussé ou inadapté, un contact excessif copeau-outil, une lubrification insuffisante de la face de coupe et le recoupage de copeaux filandreux. Commencez par confirmer qu'il s'agit bien d'un bourrelet d'arête. Ensuite, rétablissez une géométrie d'aluminium polie et nette, assurez-vous que le tranchant coupe plutôt que de frotter, appliquez un lubrifiant propre à l'interface copeau-outil et modifiez la vitesse ou l'avance une variable à la fois. Les valeurs ci-dessous représentent une plage de mise en service ; les données du fabricant de plaquettes et un essai contrôlé sur la machine sont prioritaires.
1. À quoi ressemble un bord renforcé et pourquoi les acheteurs devraient s'en préoccuper ?
Lors du tournage, le copeau glisse sous haute pression sur la face de coupe de la plaquette. Une petite quantité d'aluminium ductile peut adhérer à cette face, se compacter en couches et croître au niveau de l'arête de coupe. Ce dépôt modifie l'angle de coupe effectif et le rayon de l'arête. Lorsqu'il se détache, une partie peut être entraînée par le copeau ; un autre fragment peut s'incruster dans la surface fraîchement usinée ou en arracher de la matière. Ce cycle croissance-détachement-renouvellement explique pourquoi une pièce peut paraître brillante pendant plusieurs tours puis présenter soudainement une bande grise et irrégulière.
Il ne s'agit pas d'un simple défaut esthétique. Un défaut d'arête déplace le point de contact avec la pièce, ce qui peut rendre instable un décalage d'usure stable. Sur les paliers d'étanchéité, les barillets optiques, les manchons pneumatiques et les ajustements de roulement, les conséquences pratiques peuvent inclure des pics de rugosité, une dispersion des diamètres, des bavures roulées dans les rainures, des mesures de palpage peu fiables et un polissage supplémentaire qui arrondit une arête contrôlée. Le coût ne se limite pas au remplacement de l'insert. Il peut également inclure des pertes de temps machine, des opérations de tri, des contrôles répétés du premier article et un retard de livraison.
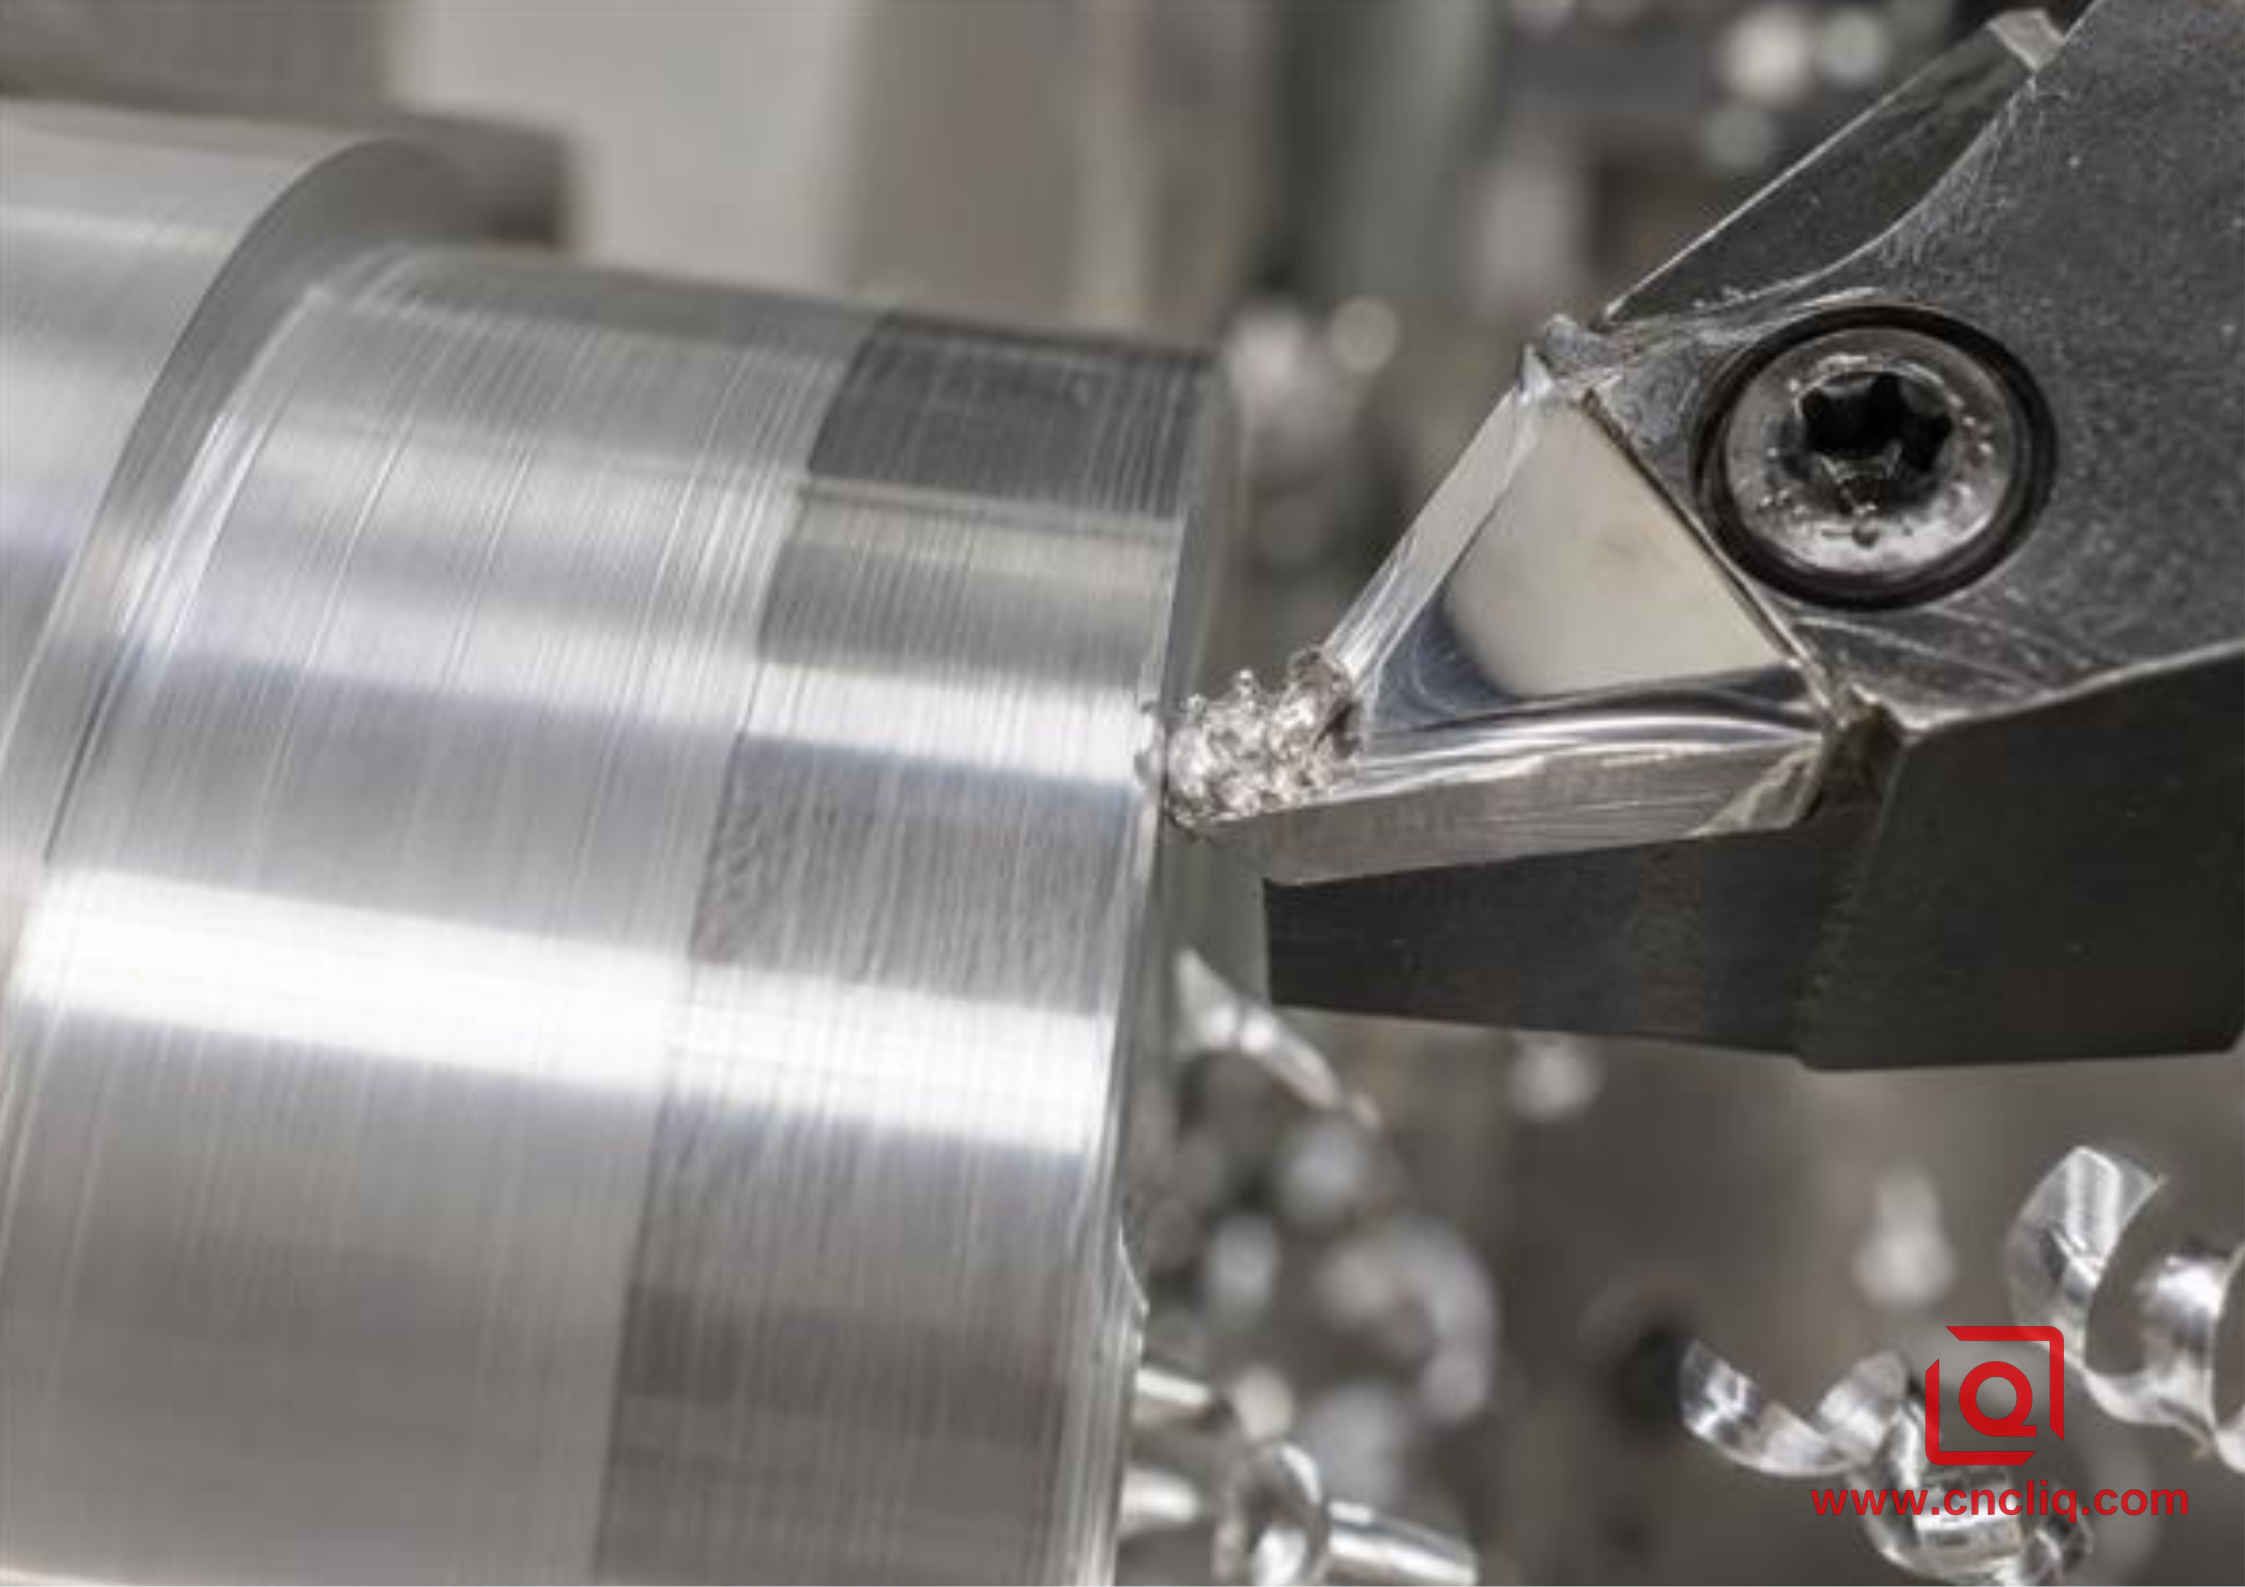
Un petit dépôt d'aluminium altère le tranchant avant même que l'usure normale des flancs ne paraisse importante.
Ne confondez pas le BUE avec le broutage. Le BUE laisse généralement des traces irrégulières, des zones déchirées ou des variations aléatoires de brillance et de matité. Le broutage, quant à lui, tend à laisser un motif ondulé répétitif, souvent avec une fréquence reconnaissable sur la circonférence. Un nez de broche usé peut entraîner une perte de finition globalement uniforme. Les rayures d'écaillage suivent généralement le déplacement d'un copeau coincé. Arrêtez la broche en toute sécurité, retirez l'insert et inspectez la face de coupe à la loupe. La présence d'une protubérance d'aluminium brillante sur le bord est un indice important ; un bord propre oriente plutôt l'investigation vers un problème de rigidité, de faux-rond, de contamination du liquide de refroidissement ou de fixation de la pièce.
2. Pourquoi l'aluminium tendre peut être plus difficile à usiner proprement
La souplesse n'est pas synonyme de maîtrise aisée des copeaux. L'aluminium, matériau peu dur mais très ductile, peut se déformer au lieu de se rompre, créant un long copeau avec une large surface de contact sur la face de coupe. Si le tranchant commence à frotter, le frottement local augmente. Le copeau appuie contre l'outil, l'adhérence se produit et la géométrie se dégrade. Une passe lente et prudente peut donc s'avérer moins stable qu'une coupe franche formant un véritable copeau.
L'alliage et la trempe sont essentiels. L'aluminium commercialement pur (3003) et les matériaux de la série 5000 recuits ou légèrement écrouis exigent généralement une plus grande précision d'affûtage et de maîtrise des copeaux qu'une nuance plus dure et plus résistante qui fragmente facilement les copeaux. Même pour l'alliage 6061, la forme de la barre, la trempe, l'historique d'extrusion et le lot de matériau peuvent influencer le toucher après une coupe de finition. Indiquez précisément l'alliage, la trempe et la forme de la barre sur le dessin ; la simple mention « aluminium » ne suffit pas comme description d'achat. Pour une comparaison plus détaillée, consultez le guide de Liqin sur le tournage CNC de l'aluminium pour les équipementiers .
Un document de référence sur l'usinage, ancien mais toujours pertinent, hébergé par le NIST, indique que pour de nombreux alliages d'aluminium, une vitesse de coupe supérieure à environ 30-60 m/min réduit le risque d'éclatement et améliore le brise-copeaux et la finition. Il s'agit d'une tendance physique, et non d'une méthode de production standard. Les outils modernes en carbure et en PCD permettent des vitesses de coupe bien plus élevées, mais un petit diamètre, une vitesse de broche maximale, un bridage insuffisant ou une configuration interrompue peuvent limiter les performances de la machine. La meilleure solution consiste à se référer aux spécifications du fournisseur d'outils pour chaque nuance d'aluminium et à vérifier la coupe, plutôt que de rechercher une valeur universelle.
3. Les quatre leviers de contrôle : tranchant, copeaux, lubrification et chaleur
Utilisez un tranchant conçu pour le travail des métaux non ferreux.
Pour le tournage de finition de l'aluminium tendre, on utilise généralement une plaquette de coupe polie, affûtée et à angle de coupe positif. La géométrie positive réduit l'effort de coupe et la zone de contact copeau-outil ; une face de coupe polie limite les points d'ancrage microscopiques du copeau. Les plaquettes en acier standard possèdent souvent un rodage plus prononcé, une géométrie moins positive et un revêtement conçu pour l'usinage à chaud des métaux ferreux. Bien qu'elles puissent résister à l'usure, elles risquent de labourer la surface de l'aluminium tendre au lieu de l'usiner proprement.
Le carbure poli non revêtu constitue une solution de base pratique. Le PCD peut s'avérer intéressant pour une opération de finition stable et à grand volume, car il offre un tranchant très dur et à faible coefficient de frottement. Cependant, son coût d'outillage plus élevé n'est justifié que si la mise en place, les tolérances, les interruptions et la taille prévue du lot sont maîtrisées. Le choix du revêtement doit être basé sur les données d'application de l'aluminium fournies par le fabricant de l'outil. Il ne faut pas supposer qu'un revêtement haut de gamme pour l'acier soit également un excellent choix pour l'aluminium.
Donnez à la puce une épaisseur suffisante pour laisser
Une avance trop faible par rapport au rayon de l'arête, au faux-rond et à l'état de la machine peut transformer la coupe en frottement. À l'inverse, une avance trop importante peut surcharger une pièce fine, dépasser la plage de fonctionnement du brise-copeaux ou ne pas atteindre la rugosité requise. Il faut privilégier l'épaisseur minimale efficace des copeaux et le bon fonctionnement du brise-copeaux plutôt que de se dire « plus lentement, c'est plus sûr ». Si la surface se dégrade après une réduction d'avance, inspectez l'arête avant de réduire à nouveau l'avance.
La rugosité géométrique idéale permet une vérification utile. Pour un nez arrondi et une faible avance, la hauteur théorique crête-à-vallée est approximativement Rmax ≈ f²/(8rε)² , où f est l'avance en mm/tr et rε le rayon du nez en mm. La rugosité réelle sera plus importante en présence d'erreurs de bord d'attaque (BUE), de vibrations, de faux-rond, d'entraînement de matière ou de rayures sur les copeaux. Cette formule ne constitue pas une prédiction de conformité ; elle illustre simplement pourquoi le doublement de l'avance a un impact géométrique significatif.
Lubrifiez à l'endroit où l'adhérence commence.
Pour un contrôle optimal de l'adhérence, le fluide doit atteindre la face de coupe et la zone de contact copeau-outil. Un jet important qui frappe le porte-outil mais manque l'arête de coupe risque de refroidir la zone environnante sans empêcher l'adhérence. Orientez la buse de manière stable afin que le jet atteigne l'arête de coupe avant que le copeau ne la recouvre. Utilisez un fluide de coupe ou de refroidissement homologué pour l'aluminium et respectez les spécifications du fournisseur en matière de concentration, de pH, de propreté et de qualité de l'eau. L'estimation de la concentration à vue d'œil est approximative ; utilisez un réfractomètre et le facteur de correction du fabricant du fluide.
La lubrification minimale peut convenir aux procédés adaptés, en milieu clos et ayant fait l'objet d'une évaluation des risques, mais elle doit assurer une lubrification suffisante en périphérie tout en évacuant les copeaux. L'air sec évacue les copeaux, mais contribue peu à la lubrification limite. Pour les machines manuelles ouvertes, n'utilisez jamais de solvants inflammables. Respectez les exigences du constructeur concernant l'enceinte de protection, la fiche de données de sécurité du fluide, les consignes de sécurité incendie et la réglementation locale relative à l'exposition.
Contrôler la chaleur sans créer un nouveau problème
L'aluminium est un bon conducteur de chaleur, mais le contact microscopique entre le copeau et l'outil subit pression et frottement. Un tranchant émoussé, un temps d'arrêt excessif, une mauvaise évacuation des copeaux ou des coupes répétées concentrent la chaleur précisément là où l'adhérence commence. L'objectif n'est pas simplement d'« augmenter l'apport de liquide de refroidissement ». Il s'agit d'obtenir un tranchant affûté, une charge de copeaux optimale, une alimentation fiable et une bonne évacuation. Un écoulement irrégulier, alternant entre lubrification et séchage lors d'une coupe interrompue, peut également s'avérer moins prévisible qu'un processus de coupe à sec ou entièrement lubrifié, soigneusement maîtrisé.
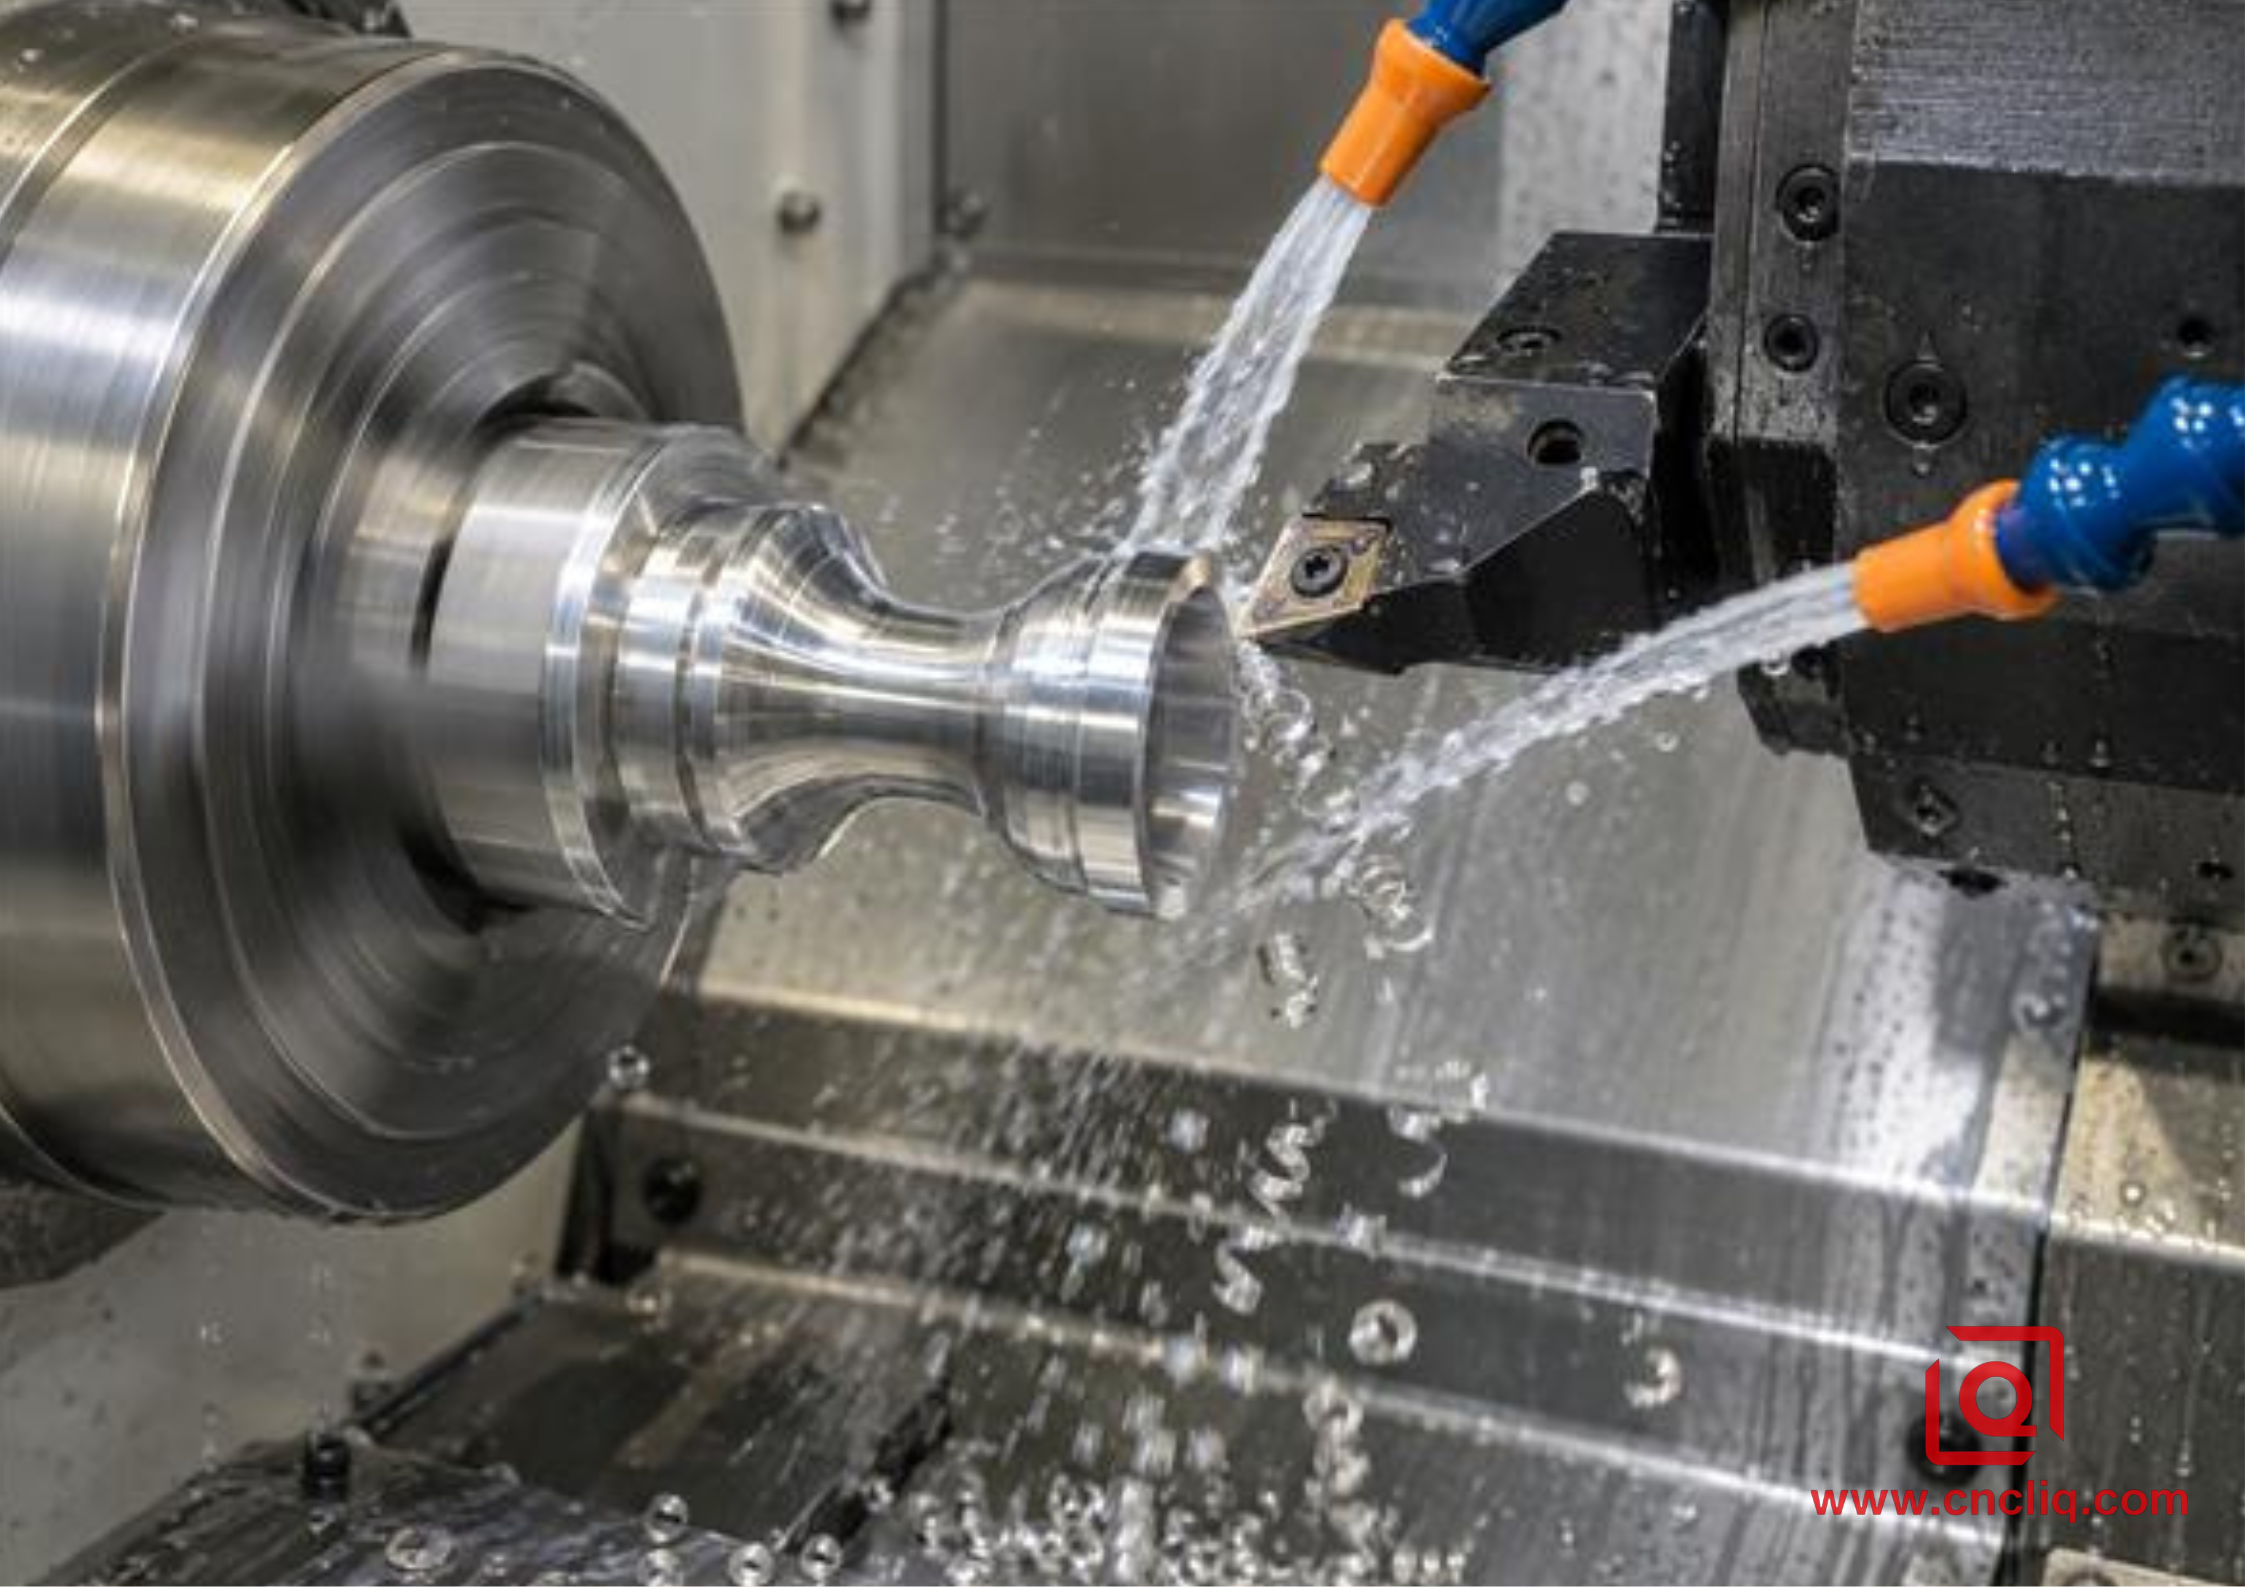
Le flux dirigé atteint le bord et emporte les petits copeaux au lieu de simplement laver le support.
4. Une matrice de démarrage pratique pour le tournage CNC de l'aluminium tendre
Le tableau ci-dessous est un outil de dépannage, et non un substitut aux données de l'outilleur. Notez l'état actuel avant toute modification. Si trois variables évoluent simultanément et que la finition s'améliore, l'atelier ne peut toujours pas déterminer quelle modification a résolu le problème ni la marge de manœuvre restante.
Ce que vous observez | Mécanisme probable | Première action contrôlée | Preuves à enregistrer |
Taches grises aléatoires ; aluminium brillant sur la face du râteau | Adhésif BUE et faux bord instable | Installer un insert en aluminium poli neuf ; vérifier l’orientation de la buse | Insérer une photo, un tracé de rugosité, une tendance du diamètre |
La finition se détériore près du centre lors de l'affrontement. | La vitesse de surface diminue lorsque le diamètre tend vers zéro. | Utilisez une vitesse de surface constante qualifiée avec une limite de régime moteur sûre | Vitesse de rotation réelle, diamètre où le défaut commence |
Un long ruban s'enroule autour d'une partie ou d'une tourelle | Brise-copeaux hors de sa plage de fonctionnement ; alliage ductile | Ajustez l'avance dans les limites du fournisseur ou sélectionnez un brise-copeaux en aluminium | Forme et longueur des copeaux, charge sur la broche, nombre d'arrêts de sécurité |
Ondulations régulières mais bord d'insertion net | Vibrations, débordement, serrage insuffisant ou résonance | Réduisez d'abord le porte-à-faux de l'outil/de la pièce et vérifiez le maintien de la pièce. | inclinaison des vagues, surplomb, pression sur la mâchoire |
Rainures et rayures isolées | Recoupe des copeaux ou nidification des oiseaux | Rediriger le liquide de refroidissement/l'air et améliorer le chemin de sortie de la puce | Emplacement de la puce, position de la buse, direction de la rayure |
Bons premiers morceaux, puis instabilité soudaine | Aspiration progressive, contamination ou dommages aux bords | Définir un déclencheur d'inspection/de changement d'outil | Pièces par bord, concentration, chronologie des défauts |
Utilisez la relation standard vitesse de rotation-vitesse pour vérifier la faisabilité physique de la valeur demandée : N = 1000Vc/(πD)² , où N est le nombre de tr/min, Vc le nombre de m/min et D le diamètre de la pièce en mm. Par exemple, une vitesse de 300 m/min pour un diamètre de 20 mm nécessite environ 4 775 tr/min. Si le tour est limité à 3 000 tr/min, la vitesse réelle est d'environ 188 m/min. Ceci est important lors du dressage et sur les petits tourillons : le programme peut demander une vitesse de coupe appropriée alors que la butée de broche l'empêche.
Règle d'atelier : en mode de vitesse de surface constante, ne dépassez jamais la limite de régime maximale autorisée. Cette limite est déterminée par la capacité du mandrin, l'engagement des mors, l'état de la barre, le déséquilibre et les limites de la machine ; un objectif de finition de surface ne doit jamais prévaloir sur ces paramètres.
5. Dépannage BUE dans un ordre fixe
1. Congelez les preuves. Conservez la dernière pièce en bon état et la première pièce défectueuse. Photographiez l'insert avant de le nettoyer. Notez l'alliage et le revenu, le lot ou la coulée du matériau, le code de l'outil, le nombre d'arêtes de coupe, les décalages, la vitesse de broche réelle, l'avance, la profondeur de passe, le niveau de liquide de refroidissement et le temps de coupe.
2. Confirmez le mode de défaillance. Recherchez des traces d'aluminium adhérent. Comparez la surface à la loupe et, si nécessaire, à l'aide d'un rugosimètre calibré. Ne diagnostiquez pas une usure anormale du papier (BUE) à partir d'une simple photo prise avec un téléphone.
3. Restaurez le tranchant. Installez une plaquette neuve et vérifiée pour acier ISO N/matériaux non ferreux. Vérifiez la propreté du logement, l'état de la vis, la hauteur de l'outil, le faux-rond et assurez-vous que la plaquette n'a pas déjà été utilisée sur un autre matériau.
4. Vérifiez le débit de fluide et l'évacuation des copeaux. Visez le bord, pas le support. Retirez les copeaux compactés de l'enceinte et assurez-vous que le flux reste stable lorsque la broche tourne.
5. Vérifiez la vitesse de coupe réelle. Utilisez le diamètre actuel et le régime de coupe réel, notamment pour les opérations de dressage et les alésages de petit diamètre. Si la vitesse est inférieure à la plage de fonctionnement préconisée par l'outilleur, augmentez-la progressivement, en respectant les limites de la machine et du bridage.
6. Vérifiez l'avance par rapport au brise-copeaux. Une avance trop faible peut être inférieure à la plage optimale de la géométrie. Modifiez-la pas à pas et examinez la forme des copeaux.
7. Vérifiez la profondeur de passe et l'état de la pièce. Une passe de finition qui effleure à peine une surface non circulaire ou extrudée peut provoquer des frottements intermittents. Après l'ébauche, prévoyez une surépaisseur de finition régulière et uniforme.
8. Démontrer la capacité de production. Produire suffisamment de pièces consécutives pour mettre en évidence le cycle de croissance-rupture de l'UE. Mesurer la taille et la rugosité à intervalles définis, et pas seulement sur la première pièce.
Cette séquence évite de compenser un processus défectueux par des décalages. Le guide de Liqin sur l'usinage de l'aluminium 6061 avec les commandes d'avance, de vitesse et d'outillage fournit une méthode de mise en service complémentaire, tandis que le guide de sélection des processus 3 axes, 5 axes et tournage-fraisage est utile lorsque la pièce combine des références tournées avec des trous transversaux ou des méplats fraisés.
6. Cas anonyme : Stabilisation d’un manchon de régulateur en aluminium souple
L'exemple suivant, anonymisé et représentatif, est issu de conditions d'usinage sur mesure courantes ; les valeurs indiquées illustrent la méthode de validation et ne constituent pas une garantie universelle. Un client du secteur de la régulation des fluides a commandé un lot pilote de 300 manchons de régulateur en aluminium tendre de la série 6000. Chaque manchon présentait un diamètre d'étanchéité de 28 mm, deux gorges étroites pour joints toriques et un alésage pilote. Le plan exigeait que le diamètre d'étanchéité reste dans une tolérance totale de 0,020 mm et que la rugosité de surface (Ra) soit inférieure ou égale à 0,8 µm avant nettoyage.
Le premier réglage a permis d'obtenir des dimensions acceptables pour les premières pièces, mais des bandes opaques sont apparues sur les pièces suivantes. Les opérateurs ont réagi en réduisant l'avance, puis en ajoutant un décalage de diamètre négatif. La surface est devenue moins homogène et le décalage a masqué le véritable problème : de l'aluminium s'était accumulé sur un insert revêtu standard. Un long copeau a également frôlé le tourillon fini avant de tomber dans le convoyeur.
L'essai correctif a modifié le processus par étapes. Premièrement, l'équipe a remplacé l'insert par une géométrie en carbure à angle de coupe positif poli, conçue pour l'aluminium, et a rétabli le décalage programmé. Deuxièmement, la buse a été déplacée afin que le fluide atteigne la face de coupe plutôt que le dessus du porte-outil. Troisièmement, une vitesse de coupe constante a été activée, avec une limite de régime vérifiée par rapport au dispositif de bris de bois. Enfin, l'avance a été réglée dans la plage préconisée par le fournisseur du brise-copeaux et maintenue constante sur toute la longueur du tourillon critique. L'ébauche a laissé une surépaisseur de finition radiale uniforme de 0,30 mm afin que la passe finale reste une coupe et non un polissage.
La validation a consisté en un essai de confirmation sur 30 pièces. Le diamètre a été contrôlé à l'avant, au milieu et à l'arrière du tourillon ; la rugosité a été mesurée selon la direction de la trace spécifiée ; et l'insert a été photographié après l'essai. Les résultats obtenus présentent une dispersion du diamètre total comprise entre 0,006 mm et 0,014 mm et une rugosité Ra comprise entre 0,42 µm et 0,68 µm. Ces résultats sont spécifiques à cette configuration illustrative. L'enseignement principal réside dans la méthode : diagnostiquer le défaut d'arête, modifier un mécanisme à la fois et vérifier une série de pièces plutôt que de se fier à un seul échantillon satisfaisant.
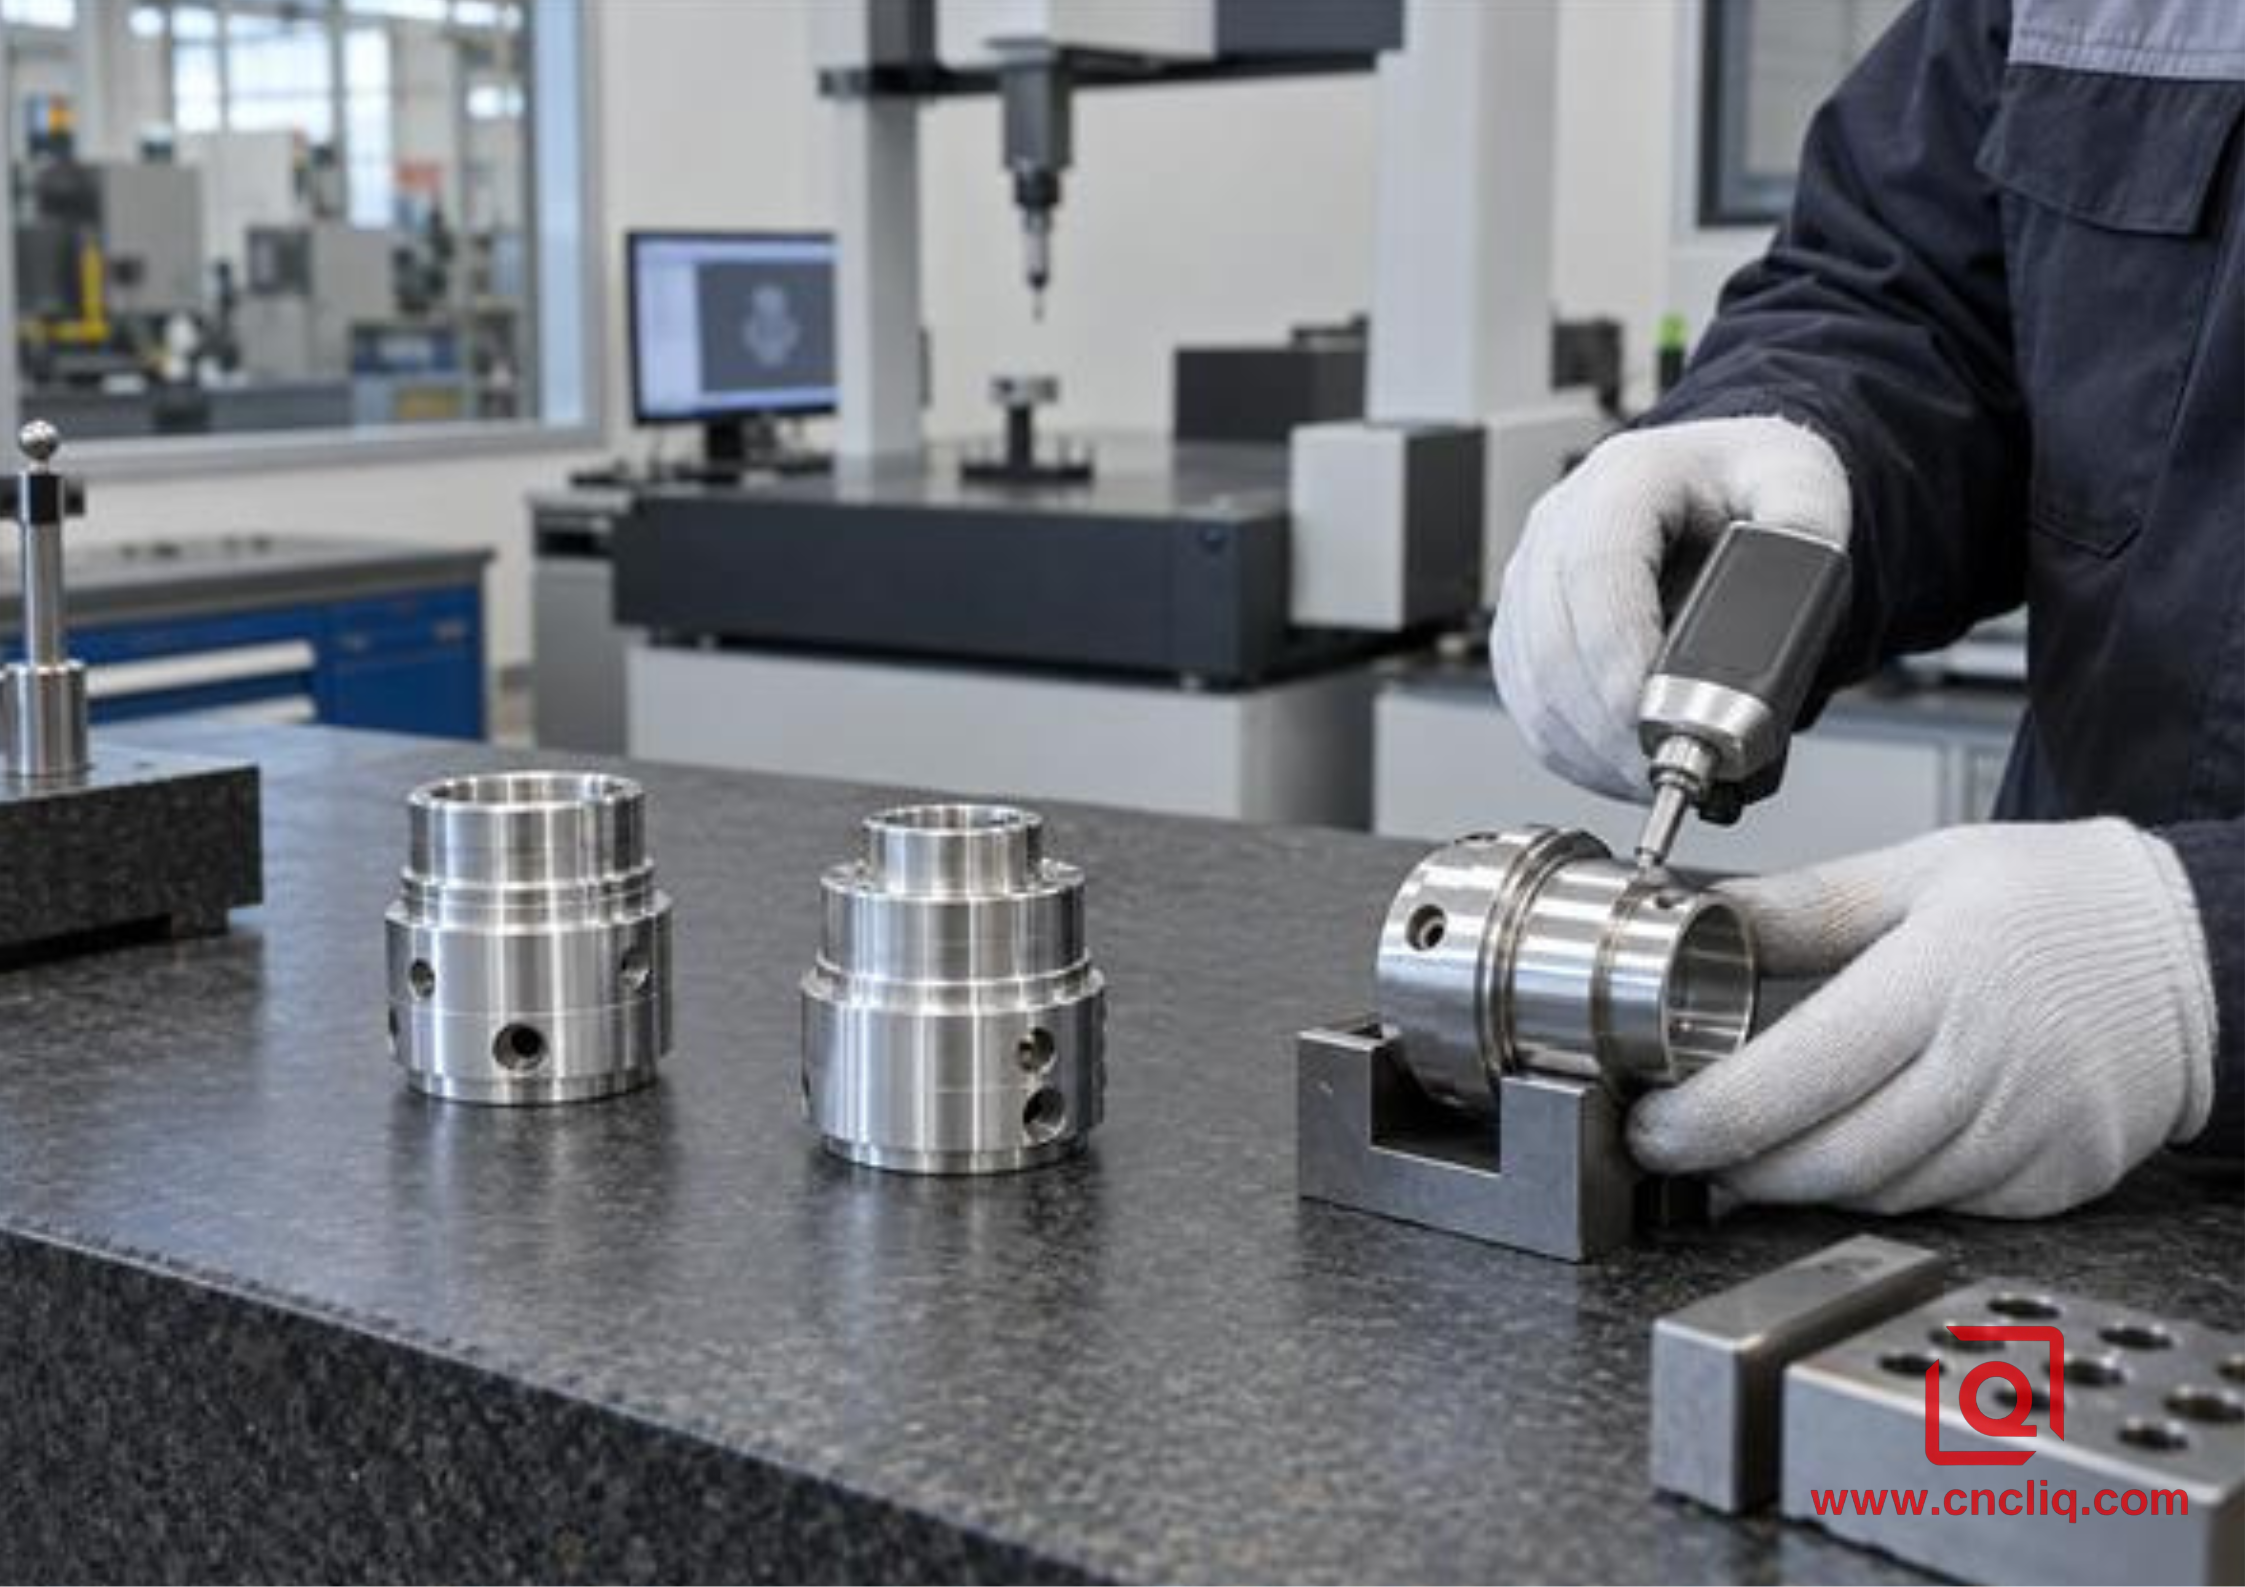
Un processus stable se dégage des tendances mesurées, et non d'un seul élément visuellement éclatant.
Pour les pièces rotatives comparables, la même rigueur s'applique à la bride de moteur et au capuchon avant en aluminium de précision : l'alésage du palier et le tenon de positionnement doivent présenter une arête de coupe nette et stable pour garantir la concentricité et la conformité de l'état de surface. L'aluminium moulé et l'aluminium forgé se comportent différemment ; les paramètres doivent donc être qualifiés pour l'ébauche exacte.
Vous prévoyez de faire usiner une pièce en aluminium tendre ? Envoyez-nous le dessin 2D, le modèle 3D, la composition complète de l’alliage et de l’état de trempe, la quantité annuelle, les dimensions critiques pour la qualité, les spécifications de rugosité, les exigences de finition et les attentes en matière de contrôle. Les ingénieurs de Liqin peuvent examiner l’accès aux outils, la surépaisseur de finition, l’évacuation des copeaux et la stratégie de référence avant de vous proposer un devis. Demandez une étude de faisabilité et un devis compétitif .
7. Que faut-il inclure dans la demande de devis pour que le fournisseur puisse contrôler le BUE ?
Un devis pertinent nécessite plus que le poids et le matériau de la pièce. Indiquez l'alliage, l'état de trempe, la forme brute et les spécifications applicables. Précisez les surfaces où l'aspect est important et celles où la rugosité est fonctionnelle. Si la rugosité Ra est requise, définissez sa valeur, le sens d'évaluation le cas échéant, et précisez si elle s'applique avant ou après anodisation ou autre finition. Identifiez les diamètres d'assemblage, les joints, les ajustements des paliers et les références. Donnez des quantités réalistes pour le prototype et la production ; un outil de finition PCD peut être judicieux pour un programme récurrent, mais non rentable pour cinq pièces de développement.
Demandez au fournisseur comment il vérifie le processus. Une réponse crédible doit établir un lien entre le dessin et la géométrie de l'insert, le contrôle des copeaux, la méthode d'inspection et la traçabilité des lots. Elle doit également expliquer les modifications apportées entre le premier article et la production, la définition des limites de durée de vie des outils et les documents pouvant être fournis. Si la réponse se limite à « nous utilisons une grande vitesse », le risque demeure à votre charge.
Il convient également de distinguer la réception après usinage de la réception de la pièce finale. Un tourillon peut être conforme après tournage, mais présenter des modifications après traitement de surface, nettoyage ou polissage manuel intensif. Les plans doivent indiquer si les dimensions revêtues sont définitives, les zones à masquer et si les arêtes peuvent être raccordées. Ceci évite qu'une opération d'ébavurage, même bien intentionnée, n'endommage une surface d'étanchéité correctement usinée par le tour.
Cliquez ici pour toute demande 👆
8. FAQ
1. L'accumulation de matière sur les bords est-elle uniquement due à une coupe trop lente ?
Non. Une faible vitesse de coupe peut favoriser l'usure par ébauche de passe, mais ce n'est qu'un facteur parmi d'autres. Un tranchant émoussé ou fortement affûté, une géométrie de plaquette inadaptée, une lubrification insuffisante de la face de coupe, une avance inférieure à la plage de coupe efficace, le recoupage des copeaux et une surépaisseur de finition irrégulière peuvent tous engendrer le même défaut. Avant de modifier le programme, vérifiez la présence de matière adhérente sur la plaquette, calculez la vitesse de coupe réelle au diamètre problématique et contrôlez l'alimentation en fluide.
2. Dois-je utiliser du carbure revêtu, du carbure non revêtu ou du PCD pour le tournage de l'aluminium tendre ?
Le carbure poli non revêtu constitue un excellent point de départ pour de nombreux prototypes et travaux de production courante. Un revêtement à faible coefficient de frottement adapté à l'aluminium peut s'avérer utile si l'outilleur le recommande pour l'alliage et l'opération. Le PCD offre une longue durée de vie et une finition stable pour les coupes continues, rigides et en grand volume, mais il est plus coûteux et nécessite une étude de durée de vie de l'outil justifiée. Le choix doit se baser sur les données d'application du fournisseur, et non sur la couleur du revêtement ou les habitudes d'utilisation des outils en acier.
3. Pourquoi la finition se dégrade-t-elle lorsqu'on réduit la quantité d'aliment ?
Une avance trop faible peut être due à une usure prématurée de l'arête de coupe, à un défaut d'état du nez de fraise, à un faux-rond ou à des vibrations de la machine. Dans ce cas, la plaquette frotte et polit au lieu de former un copeau propre. Ce frottement augmente la friction et peut favoriser l'adhérence de l'aluminium. Comparez l'avance programmée avec la plage de réglage du brise-copeaux préconisée par le fabricant de la plaquette, vérifiez l'adhérence sur l'arête et ajustez par petits incréments contrôlés tout en surveillant la forme du copeau, la charge sur la broche, sa taille et sa rugosité.
4. Le liquide de refroidissement peut-il éliminer à lui seul le BUE ?
Le liquide de refroidissement réduit la friction et évacue les copeaux, mais il ne peut pas corriger indéfiniment un tranchant émoussé ou une coupe irrégulière. Le débit est aussi important que le volume : le jet doit atteindre la face de coupe avant que les copeaux ne la bloquent. Utilisez un fluide compatible avec l'aluminium, en respectant les spécifications du fabricant, et maintenez le système propre. La maîtrise du fluide doit être associée à une géométrie correcte, une vitesse de coupe réelle, une avance adaptée, une surépaisseur de finition et une évacuation efficace des copeaux.
5. Quelles informations un fabricant d'équipement d'origine (OEM) doit-il fournir pour obtenir un devis fiable pour le tournage de l'aluminium ?
Veuillez fournir la révision du dessin technique et le modèle 3D ; la nature exacte de l’alliage, de la trempe et de la matière première ; les volumes de production (prototypes et volumes annuels) ; les dimensions et références critiques ; les zones de rugosité et d’aspect ; les limites de filetage, de rainure et de bavures ; le traitement de surface final ; les documents de contrôle ; les exigences d’emballage ; et le calendrier de livraison. Mettez en évidence les caractéristiques d’étanchéité et de roulement. Ces informations permettent au fournisseur d’établir un prix précis pour l’outillage, la validation du processus, la fréquence des contrôles et la finition, sans ajouter une marge d’incertitude excessive.
Cliquez ici pour toute demande 👆
Résumé
L'apparition d'arêtes rapportées lors du tournage d'aluminium tendre est un problème d'adhérence qui se transforme rapidement en problème de géométrie, de finition et de tolérance. Il est essentiel de le diagnostiquer au niveau de la plaquette, d'utiliser des outils non ferreux polis et affûtés, de privilégier l'écoulement naturel des copeaux plutôt que leur frottement, d'appliquer un lubrifiant adapté sur la face de coupe, d'évacuer les copeaux et de vérifier la vitesse de coupe réelle pour différents diamètres. Il convient de modifier une variable à la fois et de s'affranchir des tendances observées pour la production. Cette rigueur permet de mettre en place un processus fiable pour un équipementier et de fournir un devis précis à un fournisseur compétent.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
