 Français




Êtes-vous toujours aux prises avec des traînées troubles, des hachures ou une plaque qui semble plate dans l'étau mais qui oscille sur la table d'inspection ? Ce guide explique comment usiner l'aluminium pour obtenir une surface semblable à un miroir et une planéité fiable sans transformer le travail en un exercice de polissage coûteux. Il est destiné aux ingénieurs de conception, aux équipes d'approvisionnement et aux machinistes qui ont besoin de réponses pratiques : que mettre sur le dessin, que contrôler sur la machine, comment mesurer le résultat et de quelles informations un fournisseur a besoin avant de proposer un devis.
Réponse rapide : qu'est-ce qui produit un visage plat semblable à un miroir ?
Pour le surfaçage de production, commencez par un alliage corroyé et un état stables, une machine rigide, une fraise spécifique à l'aluminium, un faible faux-rond axial et une évacuation propre des copeaux. Ébauchez les deux faces dans une séquence équilibrée lorsque la contrainte résiduelle est un problème. Laissez la pièce et le liquide de refroidissement atteindre une température stable, soutenez la pièce sans la plier, puis effectuez une passe de finition légère avec une charge de copeaux constante. Inspectez la texture et la planéité de la surface en tant qu'exigences distinctes.
N'utilisez pas le mot « miroir » comme seul critère d'acceptation. Un acheteur, un fournisseur et un inspecteur peuvent l’interpréter différemment. Indiquez une valeur de rugosité telle que Ra, la pose ou la norme visuelle autorisée, une tolérance de planéité avec ses conditions de mesure et si le polissage ou un autre processus secondaire est autorisé. Le dessin doit également identifier toute zone de scellement, zone optique ou visage cosmétique important.
|
Exigence |
Ce qu'il décrit |
Méthode de contrôle typique |
Erreur courante |
|
Ra ou Rz |
Texture de surface à petite échelle |
Géométrie de pointe, avance par dent, faux-rond, contrôle des copeaux |
Traiter une faible valeur Ra comme preuve de planéité |
|
Planéité |
Séparation de toute la surface par 2 plans parallèles |
Stabilité du stock, support de fixation, chariot machine, enlèvement de matière équilibré |
Mesurer alors que la pièce est encore déformée par les pinces |
|
Parallélisme |
Orientation d'une face par rapport à une référence |
Stratégie de référence, contrôle de configuration, mappage d'épaisseur |
Déclarer la planéité alors que l'assemblage a réellement besoin de parallélisme |
|
Poser |
Sens du motif d'usinage |
Direction du parcours d'outil et parcours de coupe |
Ignorer le joint ou le sens de glissement |
|
Réflectivité visuelle |
Apparence sous éclairage convenu |
Processus de finition, propreté, manipulation |
Écrire une « finition miroir » sans norme mesurable |
La finition du miroir et la planéité ne sont pas les mêmes spécifications
La rugosité de surface enregistre de fins pics et creux sur une longueur d'échantillonnage. La planéité évalue la surface entière indépendamment d'une référence. Une plaque d'aluminium brillante peut être courbée et une plaque plate peut présenter des marques de coupe visibles. L'ondulation se situe entre ces échelles et peut provenir des vibrations de la machine, de la dérive thermique ou du serrage. Cette distinction est importante pour les plaques à vide, les corps de vannes, les bases de transfert de chaleur, les montures optiques et les boîtiers à joints.
Par exemple, le polissage peut réduire Ra tout en arrondissant un bord ou en modifiant la planéité locale. De même, une fraise à face large peut effectuer un balayage réfléchissant cohérent tout en laissant un plat peu profond si la broche n'est pas carrée pour se déplacer. Définissez d’abord la fonction. Un joint d'étanchéité nécessite généralement une texture et une pose contrôlées pour que le joint puisse s'adapter. Une interface thermique peut nécessiter un contact large et une ondulation limitée. Un panneau décoratif peut privilégier une réflexion uniforme plutôt qu'une tolérance géométrique très serrée.
Le vocabulaire utilisé au niveau international n'est pas une préférence du magasin. ASME B46.1 aborde les concepts de texture de surface, tandis que les normes ISO GPS distinguent la forme géométrique de la texture de surface. Pour la vérification de la planéité, le dessin et le plan d'inspection doivent convenir sur l'évaluation sans référence, la densité de points, le filtrage et l'état de la pièce. Un résultat obtenu sur 3 points d'appui à 20 degrés C ne doit pas être comparé au hasard avec une valeur mesurée immédiatement après usinage sur un montage chaud et entièrement retenu.
Choisissez l'aluminium avant de choisir la vitesse
6061-T6 et 6061-T651 sont des choix courants pour les plaques, boîtiers et fixations usinés, car ils combinent usinabilité, disponibilité, résistance à la corrosion et finition prévisible. La désignation T651 indique un soulagement des contraintes par étirement après traitement thermique, ce qui peut améliorer la stabilité dimensionnelle des produits en plaques. Il n'élimine pas les contraintes résiduelles, en particulier après un enlèvement de matière important et asymétrique.
7075-T651 offre une résistance plus élevée et s'usine souvent proprement, mais le coût des matières premières, le comportement à la corrosion et le processus de finition finale diffèrent. La plaque d'outillage en fonte peut être intéressante pour les grandes tables et accessoires à vide car elle est fournie pour la stabilité dimensionnelle, mais ses propriétés et sa certification doivent correspondre à l'application. L'extrusion peut être économique pour une section proche du filet, mais son modèle de contrainte et son flux de grains peuvent rendre une face cosmétique large plus sensible à la distorsion.
Si la sélection d'alliage est toujours ouverte, consultez le aluminium 6061 contre 7075 de Liqin. comparaison avant de verrouiller le dessin. Pour des décisions DFM plus larges concernant l'alliage, la tolérance et la géométrie des parois, le guide de fraisage CNC en aluminium constitue une prochaine étape utile.
Demandez au fournisseur de préserver la traçabilité de la chaleur ou des lots lorsque cela est important. Identifiez également la direction de la plaque sur les pièces présentant une planéité exigeante. Deux ébauches avec le même alliage et la même trempe peuvent se comporter différemment si l'une provient d'une tôle épaisse et l'autre d'une extrusion. Une citation crédible doit donc indiquer la forme matérielle, et pas seulement « Aluminium 6061 ».
Le système de coupe : corps de coupe, plaquettes et faux-rond
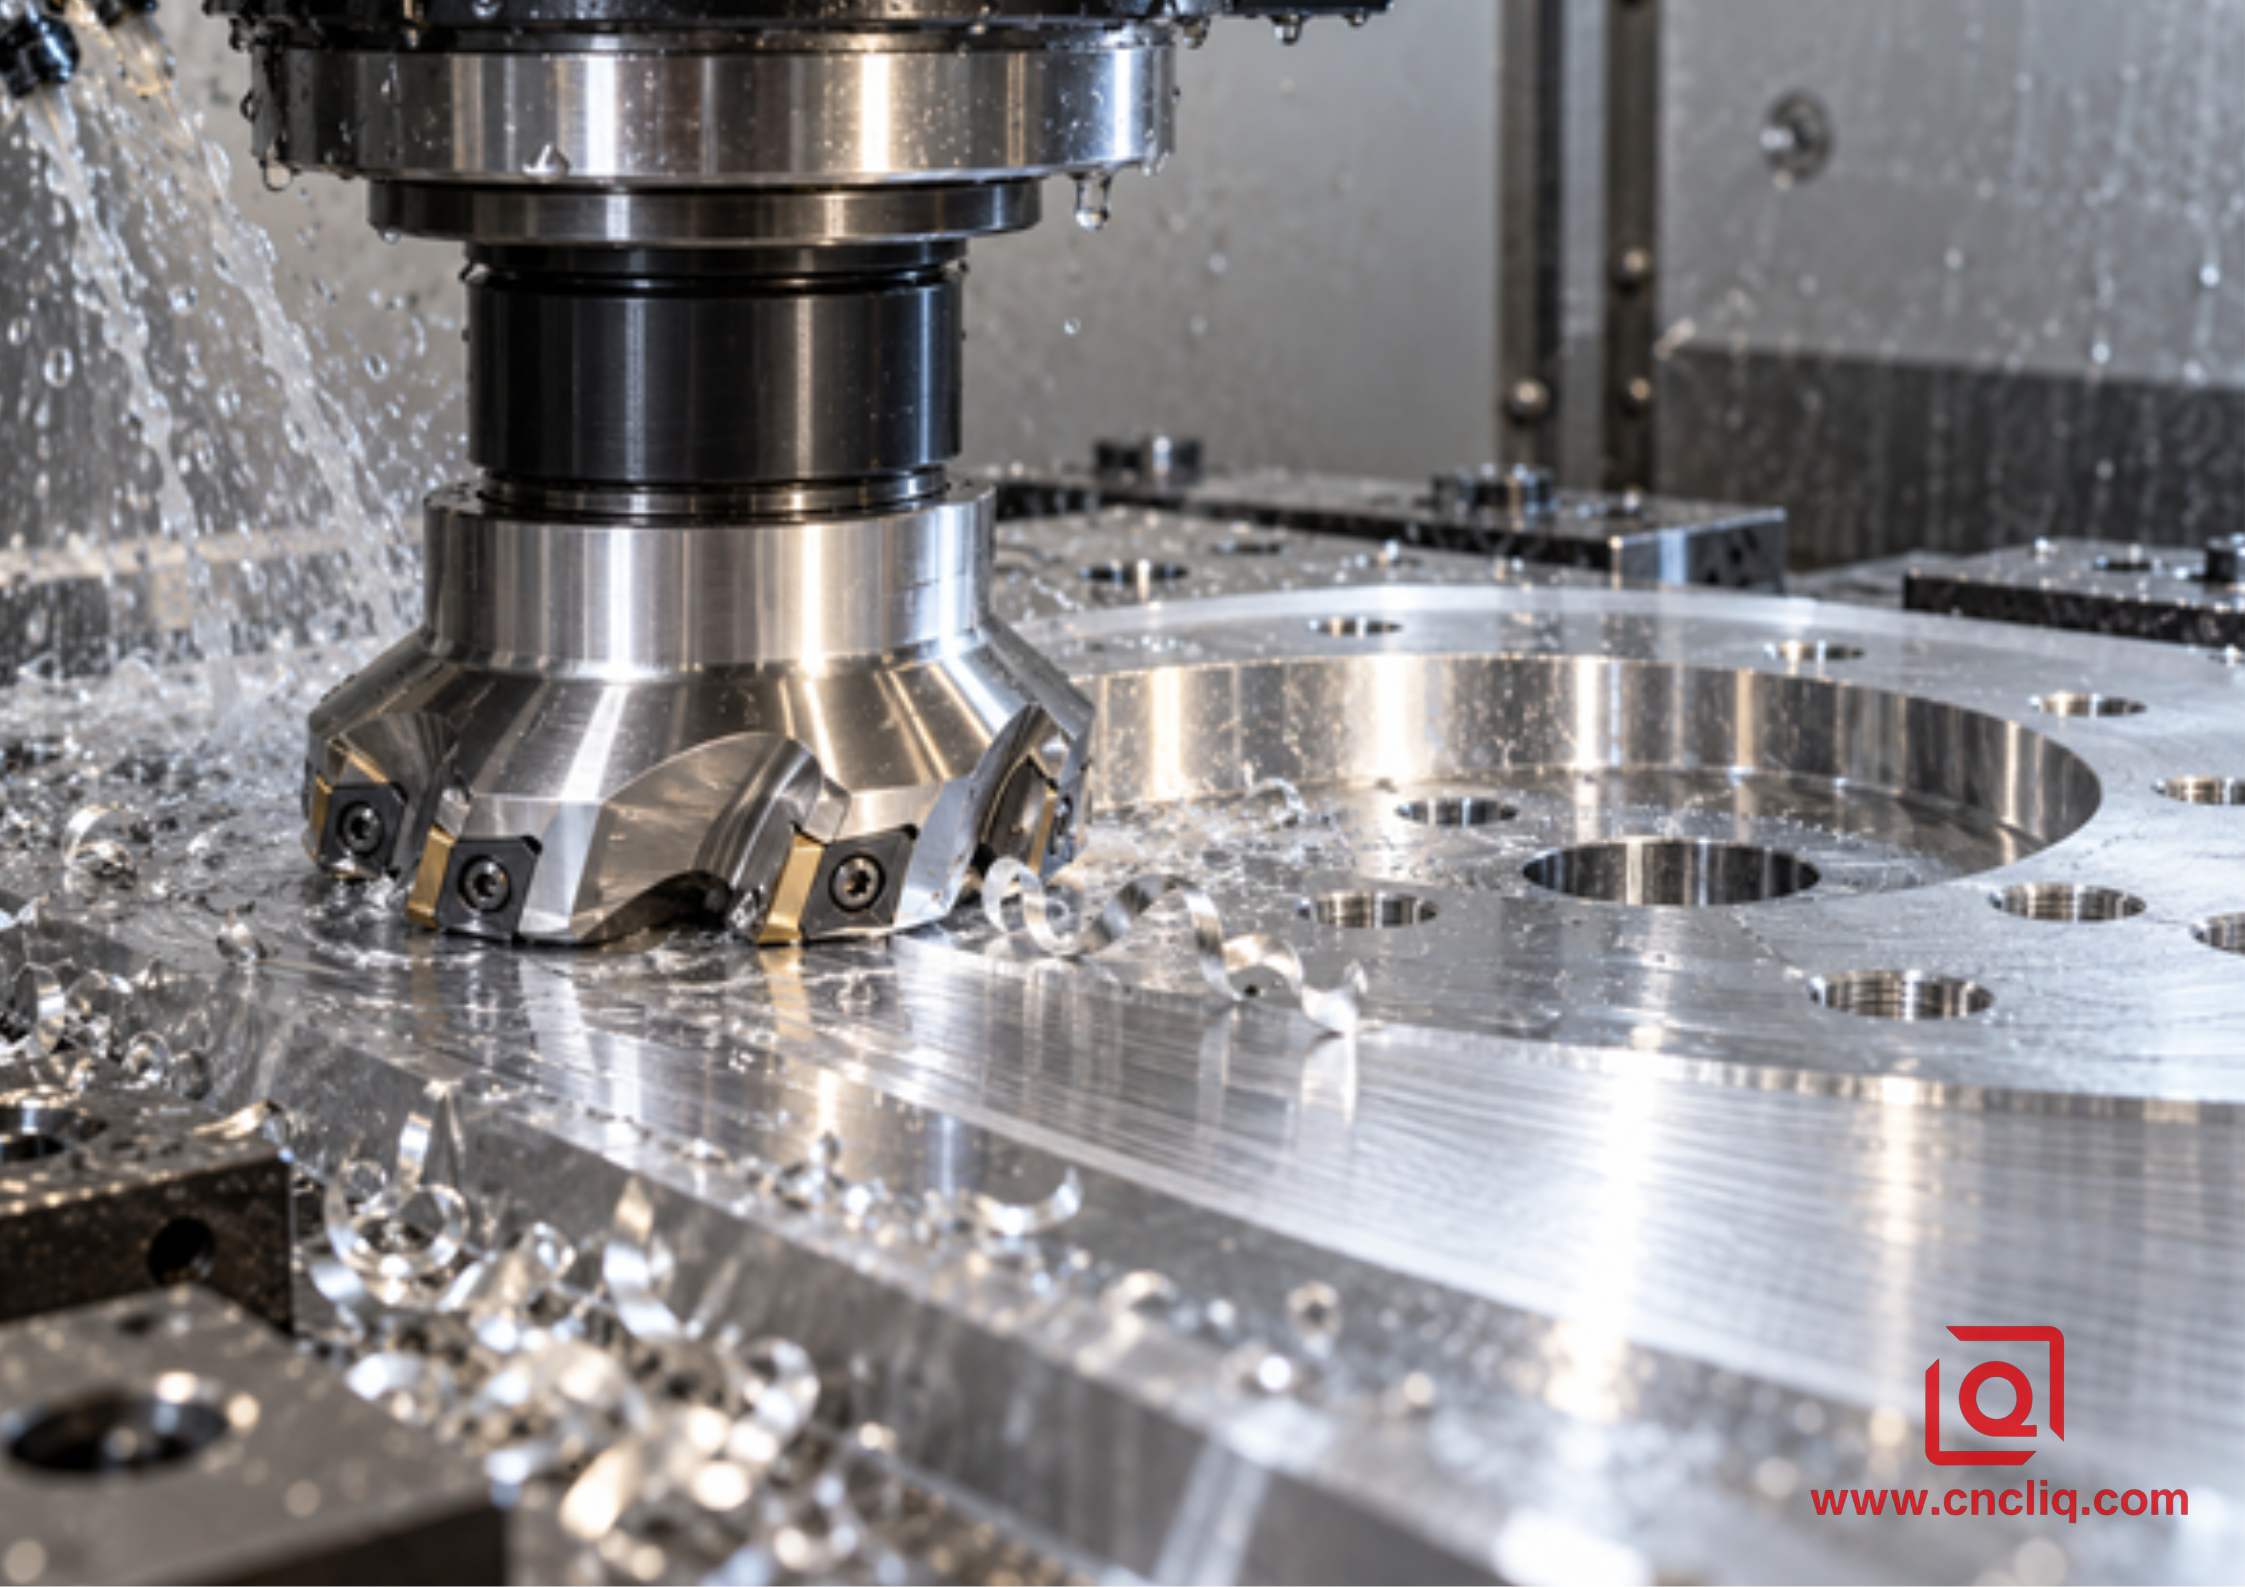
Fraise à surfacer spécifique à l'aluminium effectuant une passe de finition finale
Une fraise à surfacer enlève la matière comportant plusieurs arêtes de coupe. C'est productif, mais chaque siège d'insertion ajoute une erreur potentielle de hauteur. Si un insert dépasse plus que les autres, il peut effectuer presque tout le travail de finition ; si plusieurs bords se situent à des hauteurs différentes, ils peuvent laisser un motif répétitif. Le résultat peut paraître brillant sous un angle et rayé sous un autre.
Utilisez une fraise conçue pour les matériaux non ferreux : géométrie positive tranchante, faces de coupe polies, espace généreux pour les copeaux et inserts destinés à cisailler plutôt qu'à labourer. Le carbure poli non revêtu est courant pour les travaux généraux. Le PCD peut être justifié pour les longues séries de production, les alliages abrasifs à haute teneur en silicium ou les exigences de cohérence de finition. Une plaquette racleur peut aplatir les marques d'alimentation sur une zone plus large, mais elle ne fonctionne que lorsque la configuration de la fraise, la hauteur de la plaquette et l'état de la broche sont contrôlés.
Avant une opération de finition critique, nettoyez le cône de broche, le support, le pilote de fraise, les poches de plaquette et les surfaces de serrage. Un petit éclat sous un insert modifie la hauteur du bord. Mesurez le faux-rond axial au niveau des arêtes de coupe avec la fraise montée telle qu'elle fonctionnera. Il n'existe pas de numéro de faux-rond universel pour chaque exigence de diamètre et de finition ; la valeur acceptable doit être sensiblement inférieure au budget d’erreur de texture et de forme. Enregistrez-le pour un travail répété plutôt que de vous fier uniquement à l'apparence.
Vitesse et avance : créez une fenêtre, pas une recette magique
Copier une vitesse de broche d'un autre magasin est risqué. La vitesse de coupe dépend de la qualité de la plaquette, du diamètre de la fraise, de l'alliage, des limites de la machine, de l'équilibre du porte-outil, de la stratégie d'arrosage et des données du fabricant. Commencez dans la plage recommandée par l'outilleur, calculez la vitesse de broche à partir de la vitesse de coupe et du diamètre, puis réglez l'avance à partir de la charge de copeaux et du nombre de dents effectives.
Utilisez ces équations comme vérification :
n = (1 000 x Vc) / (pi x D)
vf = n x z x fz
où n est la vitesse de broche en tr/min, Vc est la vitesse de coupe en m/min, D est le diamètre de la fraise en mm, vf est l'avance de la table en mm/min, z est le nombre de dents efficaces, et fz est l'avance par dent en mm.
|
Variables |
Si défini trop bas |
Si la valeur est trop élevée |
Réponse de l'atelier |
|
Chargement des puces |
Frottage, chaleur, bord rapporté, finition barbouillé |
Force élevée, vibrations, dommages aux inserts |
Modifiez l'alimentation par étapes contrôlées et inspectez la puce réelle |
|
Vitesse de coupe |
Bord rapporté instable sur certains alliages |
Chaleur, risque d'équilibre, problèmes de limite de broche |
Restez dans les limites des outils et des machines ; confirmer le solde du titulaire |
|
Profondeur axiale à la passe de finition |
Le bord peut frotter ou sauter sur l'ondulation |
Force excessive et distorsion |
Laissez une surépaisseur de finition cohérente et mesurable |
|
Engagement radial |
Entrée et sortie inégales ou marques de chevauchement répétées |
Force et température élevées |
Choisissez une trajectoire qui permet de prévoir l'engagement de la fraise |
|
Distribution de liquide de refroidissement ou d'air |
Chips recoupés et soudés au bord |
Un flux mal ciblé peut faire recirculer les copeaux |
Flux direct et propre là où les copeaux quittent la coupe |
La passe de finition doit encore couper. Une profondeur programmée extrêmement petite peut disparaître à l'intérieur de l'ondulation du passage précédent, de la croissance de la broche ou du faux-rond de la plaquette, provoquant un frottement intermittent. Laisser suffisamment de matière après la semi-finition pour que le bord tranchant s'engage continuellement. Une fois le processus stable, modifiez une variable à la fois et conservez l'ancienne partie comme maître visuel.
Les bords accumulés sont une cause fréquente de bandes floues et de déchirures aléatoires de l'aluminium. Il se forme lorsque le matériau de travail adhère près du bord de coupe et modifie la géométrie effective. Un outillage poli et tranchant, une épaisseur de copeaux adéquate, une lubrification propre et une forte évacuation des copeaux sont les premières corrections. Le guide de Liqin pour contrôler les bords rapportés en aluminium souple discute du mécanisme plus en détail ; bien qu'il se concentre sur le tournage, les leçons sur le frottement, l'adhérence, l'état des bords et le contrôle des copeaux sont directement transférées au surfaçage.
La planéité commence avant la passe de finition
Le cutter ne peut pas aplatir de manière permanente le matériau qui est plié élastiquement par le dispositif. Lorsque les pinces se relâchent, la pièce rebondit vers son état libre. Les plaques minces se déplacent également à mesure que les contraintes résiduelles sont découvertes. La chaleur ajoute une autre couche : le coefficient de dilatation thermique de l'aluminium est d'environ 23 x 10^-6/K, donc une longueur de 400 mm change d'environ 0,046 mm pour une différence de température de 5 degrés C. Ce simple calcul montre pourquoi une pièce chaude et une salle d'inspection à 20 °C peuvent être en désaccord.
Les commandes principales sont simples :
1. Inspectez le brut pour détecter les variations d'arc et d'épaisseur avant l'usinage.
2. Établissez des références avec un léger nettoyage au lieu de forcer un plat vierge déformé.
3. Ébauche des deux côtés dans une séquence équilibrée lorsque la géométrie le permet.
4. Laisser un stock uniforme pour la semi-finition et la finition.
5. Lâchez et réinstallez la pièce entre les étapes majeures d'enlèvement de matière si le plan de processus l'exige.
6. Supportez la pièce à des endroits stables et appliquez uniquement la force de serrage nécessaire pour résister à la coupe.
7. Stabilisez la machine, l'outil, le liquide de refroidissement, le montage et la pièce avant la passe finale.
8. Mesurer après desserrage et après égalisation thermique.
Des recherches évaluées par des pairs montrent pourquoi la compensation des processus peut être importante. Dans une étude publiée dans l'International Journal of Machine Tools and Manufacture, des chercheurs utilisant une fraise à surfacer de 50,8 mm sur de l'aluminium ont réduit l'erreur de planéité mesurée de 32 micromètres à 7 micromètres grâce à une méthode de compensation de profondeur de coupe. Le résultat ne doit pas être traité comme une capacité universelle d'atelier, mais il démontre que l'erreur système mesurée, la conformité et la compensation du parcours d'outil peuvent modifier sensiblement la planéité. Voir l'étude « Amélioration de la planéité des surfaces dans le surfaçage basé sur la métrologie laser holographique 3D ».
Pour les pièces grandes et fines, le serrage sous vide peut répartir la force de manière plus uniforme que quelques pinces de bord. Il peut également masquer l'arc naturel en tirant la plaque contre le luminaire. Le plan de contrôle nécessite donc un contrôle desserré. Pour les plaques plus petites, un montage qualifié avec des poches soulagées et des points de support contrôlés peut être plus reproductible. Les faces de contact des luminaires doivent être propres ; un seul copeau piégé peut incliner la pièce et créer des erreurs de planéité et de parallélisme.
Stratégie de parcours d'outil et géométrie de la machine
Un passage à sens unique produit souvent une pose plus cohérente qu'un chemin de va-et-vient car l'engagement de la fraise reste similaire. Le fraisage en montée est généralement préféré pour assurer la cohérence de la finition sur une machine CNC performante, mais la trajectoire complète doit éviter les marques d'arrêt lors des inversions et des changements brusques d'engagement. Les mouvements d'entrée et de sortie doivent avoir lieu hors de la surface critique lorsque cela est possible.
L'équerrage de la broche à l'axe est essentiel. Une fraise inclinée peut créer une trace concave ou convexe selon le sens de déplacement et le frottement du bord de fuite. Vérifiez la géométrie de la machine avec une méthode de test appropriée avant de blâmer les plaquettes. Vérifiez également l'état du support, la santé des roulements de broche, l'inversion des axes et l'alignement des fixations. Si la surface présente des vagues uniformément espacées, calculez leur pas en fonction de la vitesse de la broche et de l'avance de la table ; le modèle peut indiquer une fréquence mécanique ou de processus récurrente.
Liquide de refroidissement, copeaux et protection des surfaces
L'aluminium de type miroir est facile à endommager une fois sorti du cutter. Les copeaux recoupés rayent la face, le liquide de refroidissement sale la tache et un jet d'air imprudent peut entraîner les copeaux sur la surface. Dirigez le liquide de refroidissement ou l'air pour éliminer les copeaux de la zone de coupe et loin du chemin fini. Maintenez la concentration et la propreté dans les limites du fournisseur de liquide de refroidissement. Évitez d'essuyer une face réfléchissante sèche avec un chiffon d'atelier pouvant contenir des débris abrasifs.
Si la pièce doit être anodisée, plaquée, revêtue, collée ou utilisée comme contact électrique, décidez quelles faces doivent rester nues et comment la finition sera protégée. La finition secondaire peut modifier l'apparence, la rugosité et les dimensions. Le options de finition pour l'aluminium fraisé CNC de Liqin explique comment les finitions telles que usinées, anodisées, sablées et autres remplissent différentes fonctions. Ne payez pas pour une surface fraisée en miroir qu'une opération de sablage ultérieure effacerait intentionnellement.
Mesurer la rugosité et la planéité séparément
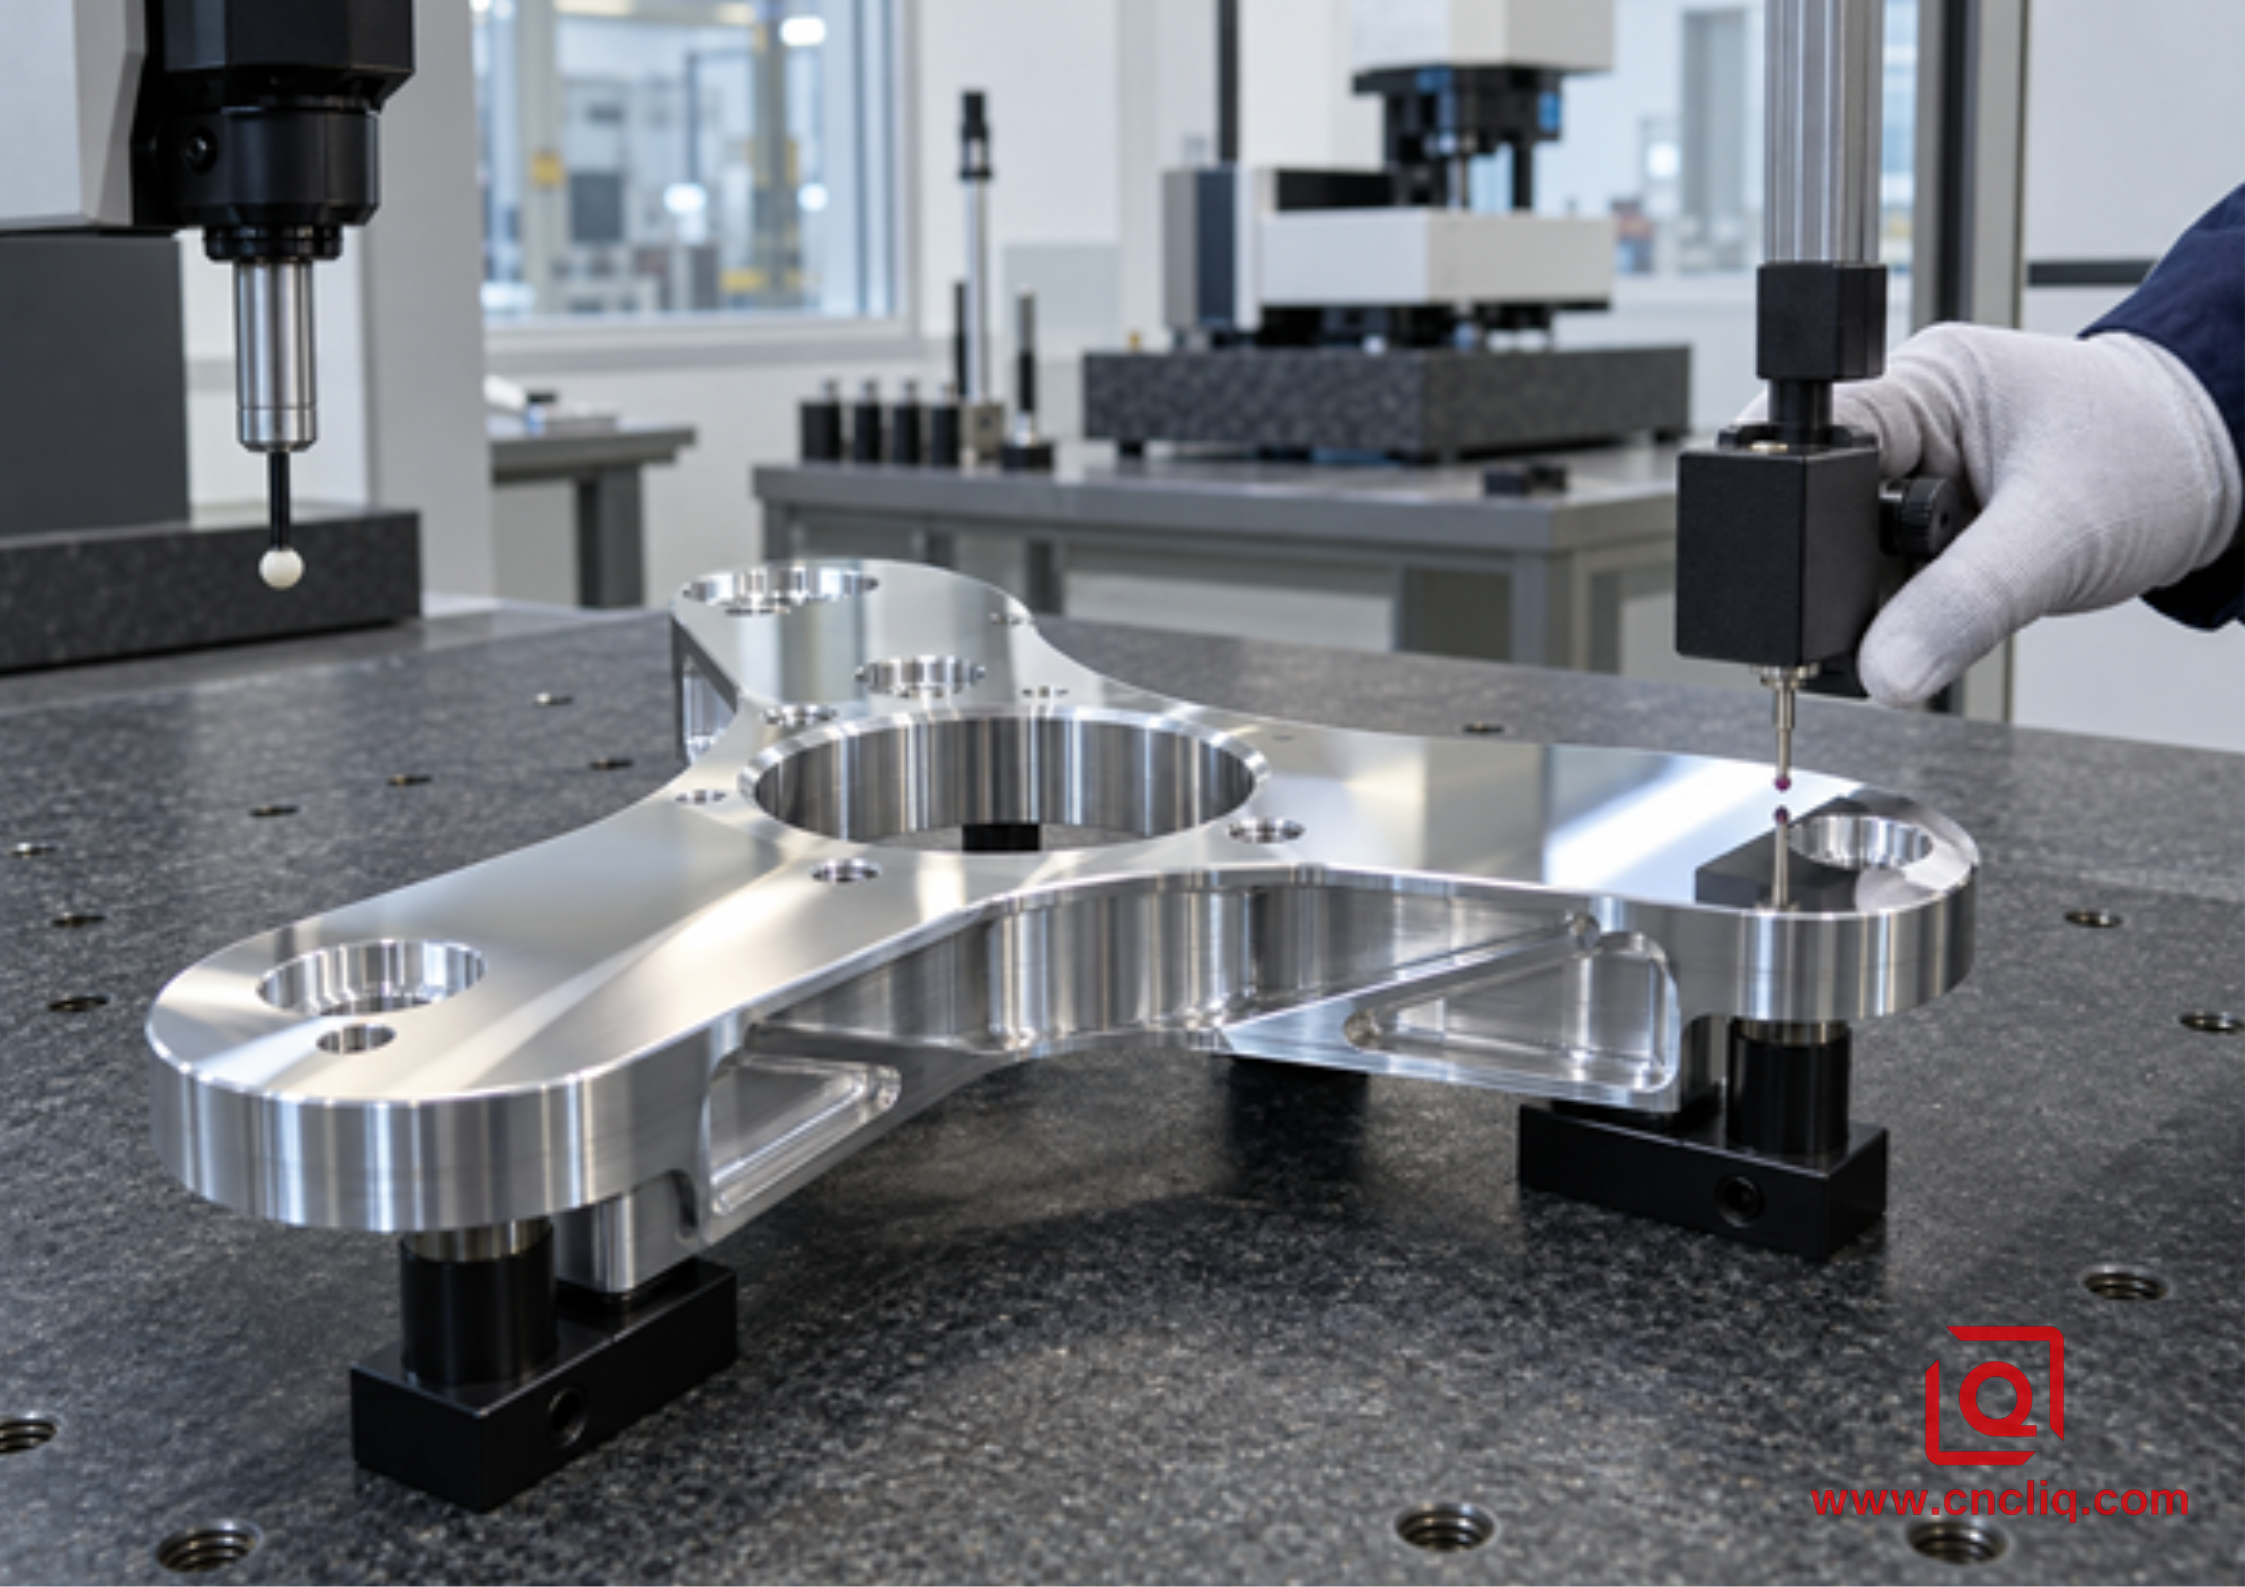
Contrôle de planéité et de rugosité d'une pièce en aluminium finition miroir
Un rugosimètre échantillonne une ligne. Il est sensible à la direction du tracé, à la coupure, au filtre et à la longueur d'évaluation. Mesurez sur toute la longueur d'usinage, sauf indication contraire de la norme ou du dessin en vigueur, et enregistrez les paramètres de l'instrument. Une seule lecture attrayante ne suffit pas pour une grande surface d'étanchéité ; utilisez une carte définie des emplacements.
La planéité peut être évaluée à l'aide d'une MMT, d'une plaque de surface et d'un indicateur, d'un équipement optique ou d'autres méthodes qualifiées. Chaque méthode comporte des incertitudes et des limites d'échantillonnage. Le plan d'inspection doit indiquer l'état du support, la configuration des points, la température et si le résultat est filtré. Pour une assiette large, incluez des zones de bord, de centre et de transition. Un nuage de points dense peut révéler une assiette peu profonde que quelques points manuels manquent.
|
Objet d'inspection |
Enregistrement recommandé |
Pourquoi c'est important |
|
Rugosité de surface |
Ra ou Rz, direction du tracé, coupure/filtre, longueur d'évaluation, emplacements |
Rend les résultats reproductibles |
|
Planéité |
Méthode, points d'appui, carte de points, température, incertitude |
Empêche les conflits de montage et d'échantillonnage |
|
Finition visuelle |
Éclairage, distance de visualisation, échantillon limite approuvé |
Contrôle les attentes cosmétiques |
|
État de coupe |
ID d'outil, lot/bord d'insertion, faux-rond mesuré |
Lie les défauts au système de découpe |
|
État du processus |
Température des pièces, température du liquide de refroidissement, temps de stabilisation écoulé |
Explique la variation thermique |
Une ancienne référence hébergée par le NIST, Usinage de l'aluminium et des alliages d'aluminium, reste utile pour le comportement général de l'usinage et souligne le importance de la pratique de coupe spécifique à l’alliage. Utilisez-le comme arrière-plan, puis suivez les données actuelles de l'outilleur et le plan de contrôle approuvé du projet.
Dépannage par motif de surface
|
Symptôme |
Causes probables |
Premières vérifications |
|
Bandes troubles ou tachées |
Bord accumulé, frottement, bord contaminé |
Inspectez les inserts sous un grossissement ; confirmer la charge des copeaux et la livraison du lubrifiant |
|
Répéter les marques d'insertion |
Extension axiale, siège sale, hauteur de plaquette inégale |
Poches propres ; serrez correctement ; mesurer les bords de la broche |
|
Crosshatch ou frottement du bord de fuite |
Broche pas carrée, déviation de la fraise |
Vérifier la géométrie du tramway et de la machine ; réduire la force uniquement après avoir vérifié la géométrie |
|
Vagues de discussion |
Faible maintien, résonance, bord usé, engagement excessif |
Support et engagement au changement ; vérifier l'état du support et de la broche |
|
Plat ou couronne |
Géométrie de la machine, flexion des fixations, gradient thermique |
Inspectez le produit desserré à température stable ; direction de l'erreur de carte |
|
Bonne finition mais planéité ratée |
Libération des contraintes résiduelles ou planéité artificielle du luminaire |
Équilibrer l'ébauche, remettre en place et inspecter la pièce à l'état libre |
|
Rayures aléatoires |
Recoupe de copeaux ou dommages de manipulation |
Améliorer l'évacuation et la gestion post-coupe |
Boîtier composite anonyme : plaques de base plates pour collecteur à vide
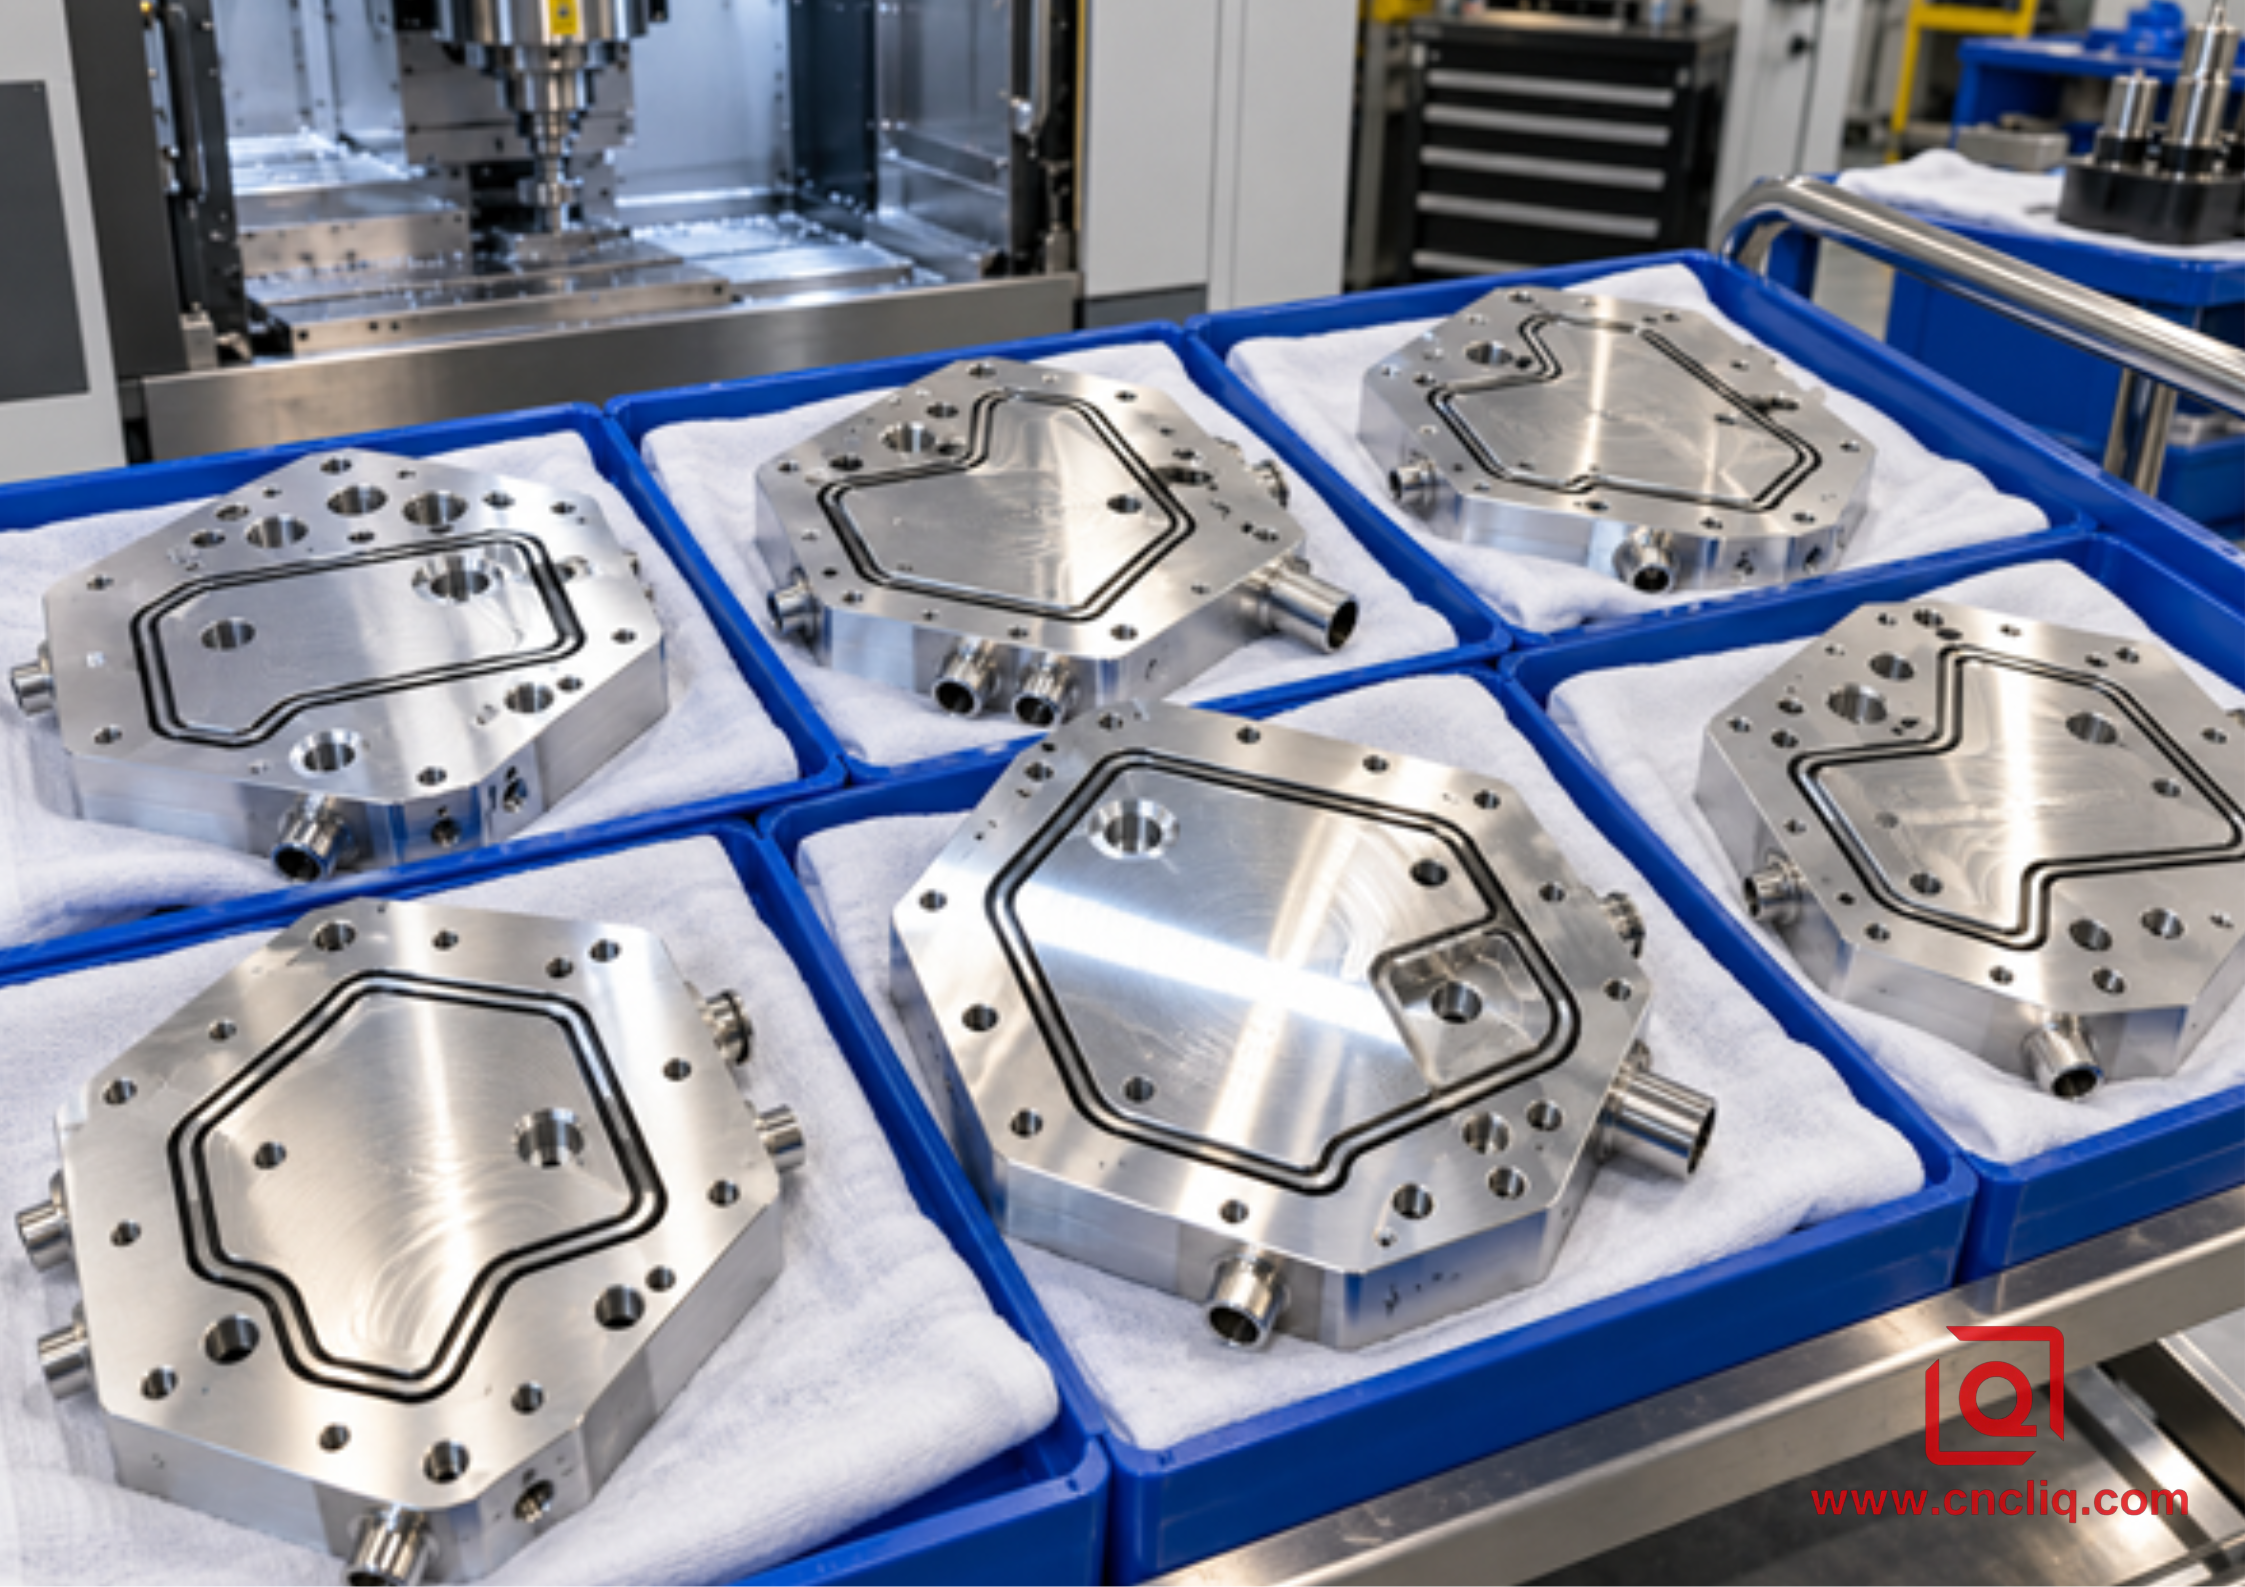
Boîtier composite anonyme : plaques de base de collecteur sous vide en aluminium
Le cas composite anonymisé suivant est un scénario de fabrication réaliste créé pour expliquer le processus ; il ne divulgue pas de client ni ne revendique un résultat de production universel. Un intégrateur d'automatisation européen a demandé des plaques de base pour collecteur sous vide 6061-T651 pour un module de manipulation de semi-conducteurs. Chaque pièce avait une large face de montage, une rainure de joint torique en serpentin, plusieurs ports transversaux et une partie supérieure cosmétique. L'objectif d'étirage contrôlé était une planéité de 0,05 mm sur une enveloppe de 320 mm et un Ra de 0,8 micromètre sur la zone du joint après usinage, sans aucun polissage autorisé.
L'examen initial des risques a identifié trois conflits. Des poches internes profondes retiraient le matériau d'un côté, des pinces périmétriques pouvaient plier le mince plancher restant et un passage final agressif pouvait générer suffisamment de chaleur pour fausser le résultat de l'inspection. Le plan de processus utilisait des ébauches assorties provenant du même lot de matériaux, un nettoyage équilibré des deux faces, une ébauche par étapes, une étape de desserrage et de remise en place et un dispositif de fixation dédié à faible force. La fraise de finition utilisait une géométrie en aluminium tranchante et une condition de hauteur de bord vérifiée. Les faces critiques ont été terminées une fois que la machine, le liquide de refroidissement et la pièce ont atteint un état stable.
L'inspection a suivi le dessin plutôt que l'apparence. L'équipe qualité a mesuré la texture du joint à plusieurs endroits de la pose, puis a cartographié la face de montage sur 3 supports définis une fois la pièce acclimatée. Le plan de contrôle nécessitait également une comparaison visuelle sous éclairage fixe et une manipulation protégée dans des plateaux individuels. S'il s'agissait d'une demande d'offre, le fournisseur aurait besoin du modèle 3D, du dessin 2D contrôlé, de la taille prévue du lot, de la forme de l'alliage et du matériau, des légendes de planéité et de rugosité, des exigences d'étanchéité, des processus interdits et des attentes en matière de rapport d'inspection.
Pour un exemple de produit vérifié impliquant des faces d'étanchéité fraisées avec précision, consultez le bloc collecteur en aluminium de précision. Une autre voie de production pertinente est le boîtier d'éclairage de précision en aluminium, où les surfaces de joint usinées CNC et le contrôle de planéité soutiennent l'étanchéité du boîtier. Ces liens montrent pourquoi les spécifications de finition doivent être liées à la fonction réelle de la pièce.
Ce qu'il faut envoyer pour un devis précis de fraisage de visage
Une demande d'offre utile élimine les devinettes. Envoyez le modèle 3D natif et un dessin 2D contrôlé par révision. Identifier l'alliage, l'état et la forme de stock préférée ; mettre en évidence les visages essentiels à la qualité ; indiquer les exigences en matière de planéité, de parallélisme, de rugosité, de pose et d'esthétique ; et définir la norme d'inspection. Ajoutez le volume annuel, la quantité du prototype, le calendrier de livraison, l'itinéraire de finition, les besoins d'emballage et si un rapport dimensionnel complet ou un certificat de matériau est requis.
Si la « finition miroir » est importante, incluez un échantillon approuvé ou une norme visuelle mesurable. Indiquez si les arcs de parcours d'outil faibles sont acceptables. Confirmez si la finition doit provenir directement du surfaçage ou si une découpe à la volée, un rodage, un polissage ou un meulage peuvent être proposés. Un fournisseur peut alors séparer l'exigence fonctionnelle d'une hypothèse de processus inutilement coûteuse.
Besoin d'un examen de fabricabilité ? Envoyez à Liqin votre modèle CAO, votre dessin 2D, votre quantité cible et vos légendes de surfaces critiques. Notre équipe d'ingénierie peut examiner la forme du matériau, la stratégie de référence, le risque de maintien de la pièce, la méthode d'inspection et l'itinéraire de finition avant de proposer un devis. Utilisez le formulaire de contact pour démarrer une discussion sur un appel d'offres.
Cliquez ici pour votre demande 👆
FAQ
1. Le surfaçage peut-il produire une véritable finition miroir sur l'aluminium ?
Le surfaçage peut produire une surface brillante et hautement réfléchissante lorsque la machine, la fraise, la hauteur de la plaquette, la charge des copeaux et l'évacuation des copeaux sont bien contrôlés, mais le « véritable miroir » ne constitue pas une spécification technique complète. Si une réflexion de qualité optique ou une rugosité extrêmement faible est requise, un processus de diamant, un rodage ou un polissage à un seul bord peut être plus approprié. Définissez Ra ou Rz, la pose, l'acceptation visuelle, la planéité et les processus secondaires autorisés avant de sélectionner la méthode.
2. Quelle rugosité de surface dois-je spécifier pour une pièce en aluminium fraisée ?
Spécifiez la rugosité dont la fonction a besoin, et non le nombre le plus bas annoncé par un fournisseur. Les faces générales telles qu'usinées peuvent tolérer une valeur plus grossière que les zones de joint, les interfaces de roulement, les plots de contact thermique ou les panneaux cosmétiques. Incluez le paramètre, les unités, la direction de mesure, le filtre ou la coupure le cas échéant, ainsi que les emplacements de mesure. Si la planéité de la surface est également critique, indiquez cette exigence séparément, car une faible valeur Ra ne garantit pas la planéité géométrique.
3. Pourquoi une plaque d'aluminium se déforme-t-elle une fois desserrée ?
Le dispositif peut avoir forcé une ébauche courbée à plat, la coupe peut avoir libéré la contrainte résiduelle de manière inégale, ou un gradient de température peut avoir existé entre les faces supérieure et inférieure. Lorsque la force de serrage disparaît et que la pièce refroidit, elle prend une nouvelle forme à l’état libre. Un enlèvement de matière équilibré, une ébauche par étapes, une remise en place, un support à faible force, une température stable et une inspection après démoulage sont plus fiables que la simple ajout d'une passe finale plus légère.
4. Une fraise à surfacer plus grande est-elle toujours meilleure pour la planéité et la finition ?
Non. Une fraise plus large que la pièce peut réduire les lignes de raccordement et finir une face en un seul passage, mais elle amplifie également les effets d'un mauvais guidage de la broche, de la conformité de la machine, de l'équilibre et de la variation de la hauteur de la plaquette. Un couteau plus petit peut s'adapter à la machine et réduire la charge, mais il crée des passes qui se chevauchent et peuvent montrer des bandes. Sélectionnez le diamètre en fonction de la largeur de la pièce, de la capacité de la machine, de la puissance de la broche, de la rigidité de l'outil et du temps de pose et de cycle requis.
5. Comment un acheteur peut-il vérifier la capacité de finition miroir et de planéité d'un fournisseur ?
Demandez un processus documenté et un plan de mesure, pas seulement une photographie. Le plan doit identifier la forme du matériau, le type de fraise, le contrôle du faux-rond, la stratégie de montage, les conditions thermiques, les paramètres des instruments de rugosité, le support de planéité et la carte de points, ainsi que le format du rapport d'inspection. Pour les commandes répétées, convenez d’un modèle visuel approuvé et demandez comment la durée de vie de l’outil est surveillée. Une exécution d'un prototype ou d'un premier article est le moyen le plus sûr de confirmer que le processus cité correspond au dessin réel.
Cliquez ici pour votre demande 👆
Résumé
Le surfaçage de type miroir et la planéité fiable de l'aluminium proviennent d'un système contrôlé : un stock stable, un enlèvement de matière équilibré, un maintien de la pièce à faible distorsion, une géométrie de machine correcte, un outillage spécifique à l'aluminium, un faux-rond mesuré, une coupe de finition constante, un contrôle fort des copeaux, une stabilité thermique et une vérification séparée de la texture et de la forme. Mettez des critères d'acceptation mesurables sur le dessin, partagez les données complètes de l'appel d'offres et qualifiez le processus avec des preuves du premier article avant de faire évoluer la production.
Coordonnées
Entreprise : Ningbo Liqin Industry Co., Ltd.Maintenance client quotidienne et assistance après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion sur les commandes : business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avis de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages de la machine et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performances, les flux de travail de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 années d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un centre de production de 6 500 m2 équipé de plus de 150 machines, exécutant l'usinage CNC 4 axes et 5 axes, l'usinage fraisage-tournage, l'extrusion à froid et la matrice sous pression. coulée sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle des MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance afin que vous receviez des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Bienvenue à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
