 Français




Vous avez un tourillon en aluminium haute résistance sur votre plan, mais vous ne savez pas s'il doit être fini tel quel ou nécessiter un dernier passage à la rectifieuse ? Cette incertitude est fréquente : le plan indique un ajustement serré du palier, un faible faux-rond et une finition impeccable, tandis que les devis proposent différentes options de fabrication. Poursuivez votre lecture pour découvrir une méthode pratique de choix, une liste des points de contrôle à vérifier en atelier et une demande de devis qui réduit considérablement les risques de malentendus coûteux.
Solution pratique : commencez par un tournage de finition de précision pour les zones rondes accessibles sur la plupart des pièces en alliage 7075, 7050, 2024 et 6082. Investissez dans un système de rectification uniquement lorsqu’il apporte un avantage à l’assemblage : rugosité réduite, meilleur contrôle de la circularité, orientation de surface différente ou correction mesurée après revêtement. Le choix optimal repose sur l’exigence fonctionnelle, et non uniquement sur la résistance de l’alliage.
Tout d'abord, une précision terminologique : l'aluminium à haute résistance n'est pas « usiné avec précision » au sens classique du terme.
Dans un manuel d'outillage, l'expression « tournage dur » a une signification assez restrictive : un outil à un seul point usine une barre de fer après trempe. Sandvik Coromant, par exemple, limite sa définition du tournage dur aux aciers d'une dureté de 55 HRC ou plus. Une barre d'aluminium 7075-T6 ou T651 peut supporter une charge structurelle importante ; cependant, à l'arête de coupe, elle est très différente d'un acier à roulement de 55 HRC. La fiche technique de l'aluminium 7075-T6 sur MatWeb indique des valeurs représentatives de 150 HB, 503 MPa de limite d'élasticité et 572 MPa de résistance à la traction. C'est un ensemble de résistances impressionnant pour l'aluminium, mais cela ne classe pas la pièce dans la catégorie conventionnelle du tournage dur.
Pourquoi conserver l'expression demandée dans le titre ? Parce que les acheteurs utilisent souvent l'expression « tournage dur » de manière informelle pour désigner le tournage de finition d'un acier dur ou à haute résistance. En atelier, la comparaison techniquement précise est celle entre le tournage de finition de précision et la rectification cylindrique pour l'aluminium à haute résistance . Cette distinction est importante. Il ne faut donc pas appliquer par réflexe une arête de coupe en carbure de tungstène (CBN) et les techniques de coupe à sec utilisées sur l'acier trempé. De notre côté, un angle de coupe positif est un bon point de départ. Le carbure poli non revêtu est courant ; le DLC peut convenir à une coupe particulière, et le PCD devient pertinent lorsque le rendement et la qualité de finition compensent le coût de l'outillage.
Si vous souhaitez aborder plus en détail le comportement des alliages, le guide du site consacré au choix des alliages 6061, 7075 ou 5052 pour les pièces en aluminium sur mesure explique l'importance du traitement thermique, des contraintes résiduelles, de la résistance à la corrosion et du comportement à la finition avant même la définition du processus. Pour des informations spécifiques sur la géométrie de rotation, consultez le guide existant sur le tournage CNC de l'aluminium et la sélection des alliages destiné aux équipementiers. Cet article va plus loin : il se concentre sur le choix de la finition et la surface fonctionnelle que le client recevra.
Ce que les articles techniques les plus performants réussissent à faire
Les meilleurs résultats de recherche ne désignent pas un vainqueur universel. Sandvik définit d'abord la notion de tournage de pièces dures ; ISCAR situe ensuite la rectification à la limite de la plage de dimensions et de finitions stables du tournage. L'étude comparative, évaluée par des pairs et publiée dans le Journal of Materials Processing Technology, apporte le détail fonctionnel manquant : un Ra égal n'implique pas une texture identique, car les marques d'avance d'une arête de tournage définie diffèrent du motif plus aléatoire laissé par les grains abrasifs. Norton complète la gamme pour l'aluminium en privilégiant un système abrasif à coupe froide et sans encrassement. Nous appliquons ici la même démarche : définir les limites, relier la texture à la fonction et conclure par une démarche décisionnelle au niveau du dessin.
Tournage dur vs rectification : une comparaison technique pour l’aluminium
facteur de décision | Tournage de finition de précision | Rectification cylindrique compatible avec l'aluminium | Points pratiques à retenir pour l'acheteur |
enlèvement de matière | Un tranchant défini découpe un copeau continu ou segmenté. | De nombreux grains abrasifs enlèvent de très petits copeaux. | Le tournage enlève la matière plus rapidement ; la rectification est un procédé de finition, et non une solution de repli pour corriger un surépaisseur excessive. |
Meilleure géométrie | Diamètres extérieurs, diamètres intérieurs, faces, rainures, conicités, filetages et caractéristiques connexes dans une seule configuration de référence. | Tourillons longs, sièges de paliers, diamètres extérieurs/intérieurs simples ou surfaces nécessitant une finition corrective. | Privilégiez la rotation lorsque plusieurs éléments coaxiaux doivent rester liés. |
texture de surface | Alimentation hélicoïdale directionnelle ; prévisible grâce à un rayon d'alimentation et un rayon de nez précis. | Texture plus aléatoire, hachurée ou isotrope selon le procédé. | Le paramètre Ra seul est incomplet ; les surfaces d'étanchéité et de roulement peuvent nécessiter des contrôles de Rz, d'ondulation, de plomb ou de direction de texture. |
Risque thermique | La chaleur s'évacue principalement par le copeau, l'outil et le liquide de refroidissement ; un bord accumulé peut générer un étalement local. | Avec un abrasif inadapté, la surface de la meule s'encrasse ; le frottement augmente, le liquide de refroidissement peine à atteindre l'interface et la température locale s'élève en conséquence. | La roue doit donc être conçue pour l'aluminium, et l'alimentation en liquide de refroidissement doit être considérée comme une variable de processus plutôt que comme un élément de la tuyauterie de base. |
Rondeur et taille | Excellent sur un tour rigide et thermiquement stable avec un bon maintien de la pièce ; sensible à l'état de la broche, à l'usure de l'outil et à la déformation du dispositif de serrage. | Forte capacité de correction et de moyennage des processus ; sensible à l'état du centre, à l'équilibrage de la roue, au dressage et au support. | Pour une rondeur exceptionnelle ou un tourillon long et fin, la rectification peut offrir une plage de processus plus large. |
Délai de mise en place et de livraison | Souvent réalisée avec l'ébauche et la finition sur une seule machine, réduisant ainsi les transferts et les pertes de données. | Ajoute une machine, une méthode de maintien de la pièce, une spécification de meule, une étape de dressage, un nettoyage et une boucle d'inspection. | Le tournage est généralement la solution privilégiée pour les prototypes et la production à tolérances modérées. |
Flux de déchets | Produit des copeaux recyclables et assure une gestion conventionnelle du liquide de refroidissement. | Produit des copeaux fins et des boues de broyage mélangés à de l'abrasif et du fluide. | Le broyage complexifie les opérations de nettoyage et d'élimination des déchets. |
Modifications de conception | Les modifications de trajectoire d'outil et d'insert sont relativement flexibles. | Les modifications de profil peuvent nécessiter une roue, une stratégie de dressage ou un dispositif différents. | Le tournage est plus adapté aux conceptions évolutives et aux programmes à faible volume. |
Quand le tournage de précision est le meilleur choix
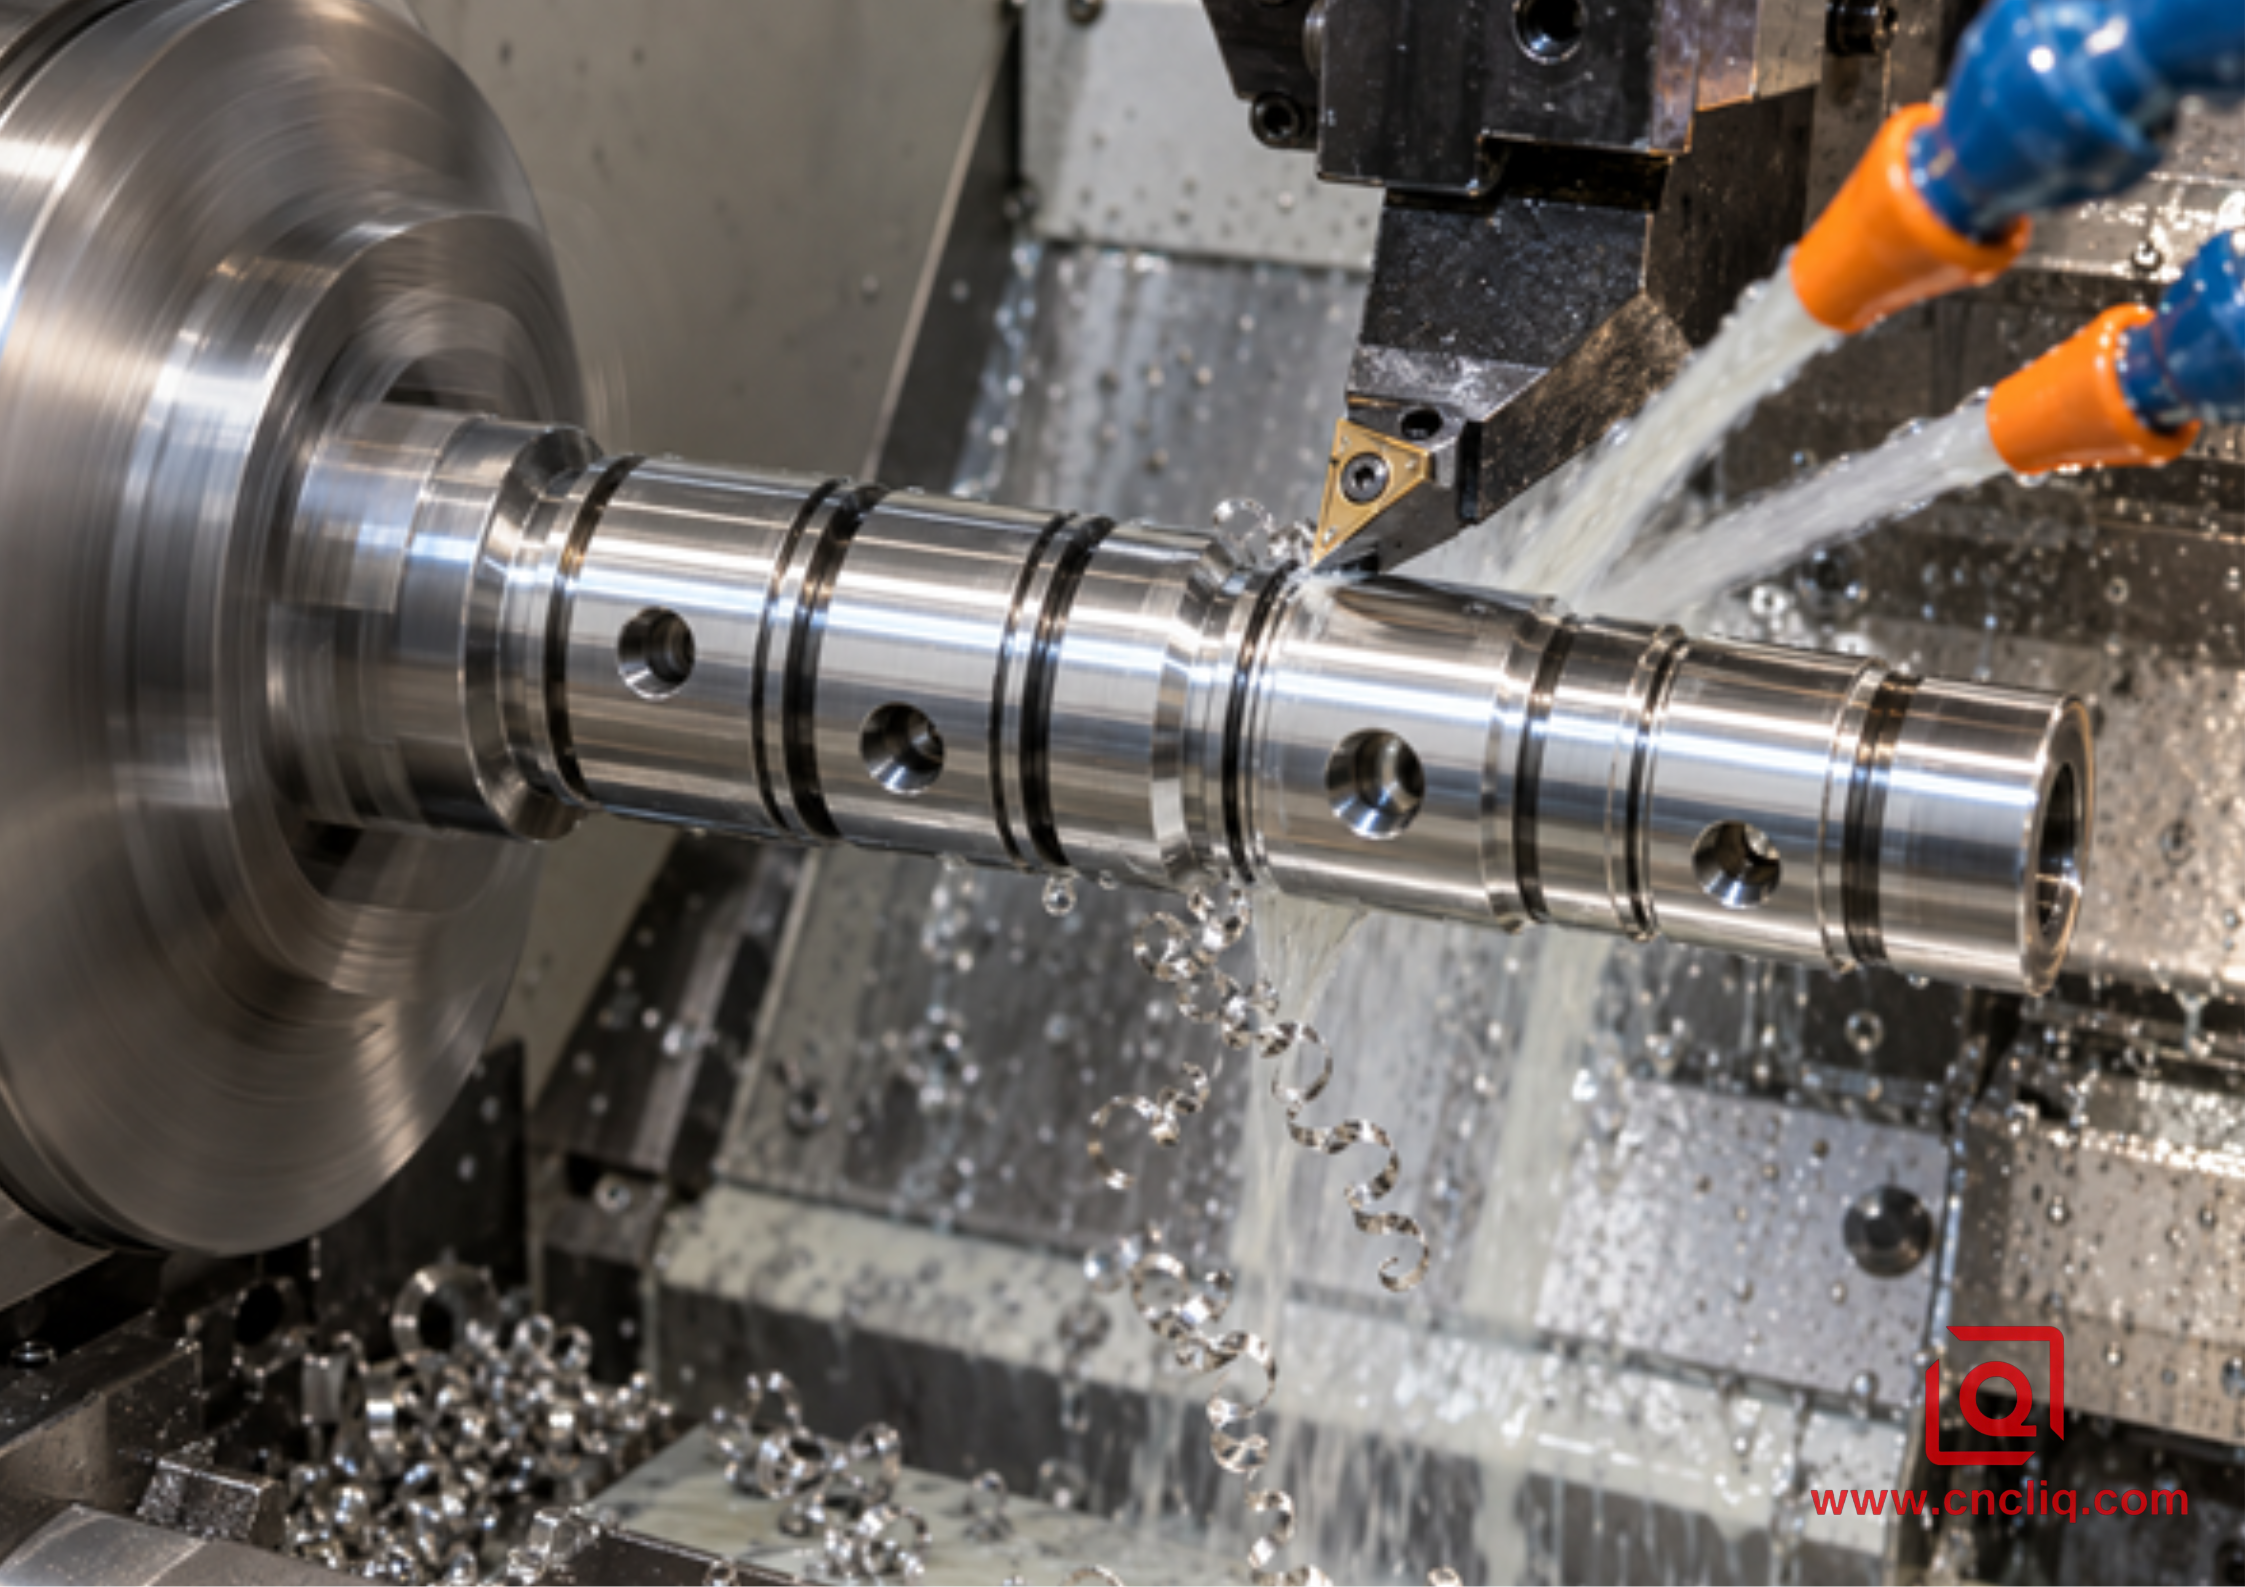
Image du corps 1 — un insert de finition tranchant coupe les tourillons et les portées d'étanchéité connexes dans une configuration de référence.
Le tournage de finition devrait être la méthode de référence lorsque la pièce est naturellement rotative et que les spécifications peuvent être atteintes sans opération secondaire. Observez un cycle de fraisage-tournage bien planifié et l'avantage devient évident : le diamètre extérieur, l'alésage, l'épaulement, la rainure, la face et le filetage héritent tous de la même référence de broche. Chaque transfert évité garantit la coaxialité. Cela élimine également le risque de copeaux sous la pointe de la rectifieuse, d'un mauvais alignement des références ou de marques de manipulation sur la surface finie.
1. Le dessin a besoin de plusieurs éléments liés entre eux, et non d'une seule dimension héroïque.
Un tourillon de palier peut être ajusté avec précision, mais il fonctionne rarement seul. Son épaulement détermine la position axiale. Une portée d'étanchéité se trouve à proximité. Un alésage interne peut loger une goupille ou une soupape. Si ces éléments sont usinés en une seule opération de serrage, le procédé préserve directement leurs relations. Le comparatif des usinages 3 axes, 5 axes et tournage-fraisage présenté sur le site est utile lorsque la pièce comporte également des trous radiaux, des méplats ou des ports hors axe.
2. La surface peut être obtenue par une passe de finition stable.
Pour l'aluminium, une passe de finition est réussie lorsque l'arête est affûtée, la plaquette est centrée, la surépaisseur radiale est constante et la profondeur de coupe reste supérieure au seuil de frottement. Une plaquette à angle de coupe positif poli réduit le labourage. Le PCD permet de conserver une arête vive pendant de longues séries et d'obtenir une finition fine, mais son utilisation doit être justifiée par la taille du lot et la fréquence des interruptions. Il est essentiel de se baser sur les données du fabricant de la plaquette, puis de valider le processus sur la machine, avec le porte-outil, l'alliage traité, le porte-à-faux, le liquide de refroidissement et le dispositif de montage utilisés. Les valeurs génériques d'avance et de vitesse ne constituent pas des critères d'acceptation.
3. Les délais et la flexibilité de conception sont importants.
Les commandes de prototypes et de production de ponts évoluent. Le tournage se reprogramme rapidement lorsqu'un épaulement ou une gorge de joint torique est déplacé, tandis qu'une autre opération de finition engendre des délais de planification et d'attente supplémentaires. Le fraisage court n'est utile que s'il reste performant ; il est donc préférable de demander des preuves concernant la caractéristique critique plutôt que de se fier à la marque de la machine.
Quand le broyage justifie l'opération supplémentaire
La rectification se justifie lorsqu'elle résout un problème fonctionnel précis que le tournage ne permet pas d'atteindre avec une marge suffisante. Il peut s'agir d'une rugosité très faible, d'une circularité extrêmement rigoureuse, d'une longue surface de contact avec les paliers, d'une texture non directionnelle requise ou d'une correction dimensionnelle après revêtement. Elle peut également constituer la solution idéale pour une pièce élancée dont la flèche varie lors du déplacement de l'outil de tournage sur le tourillon.
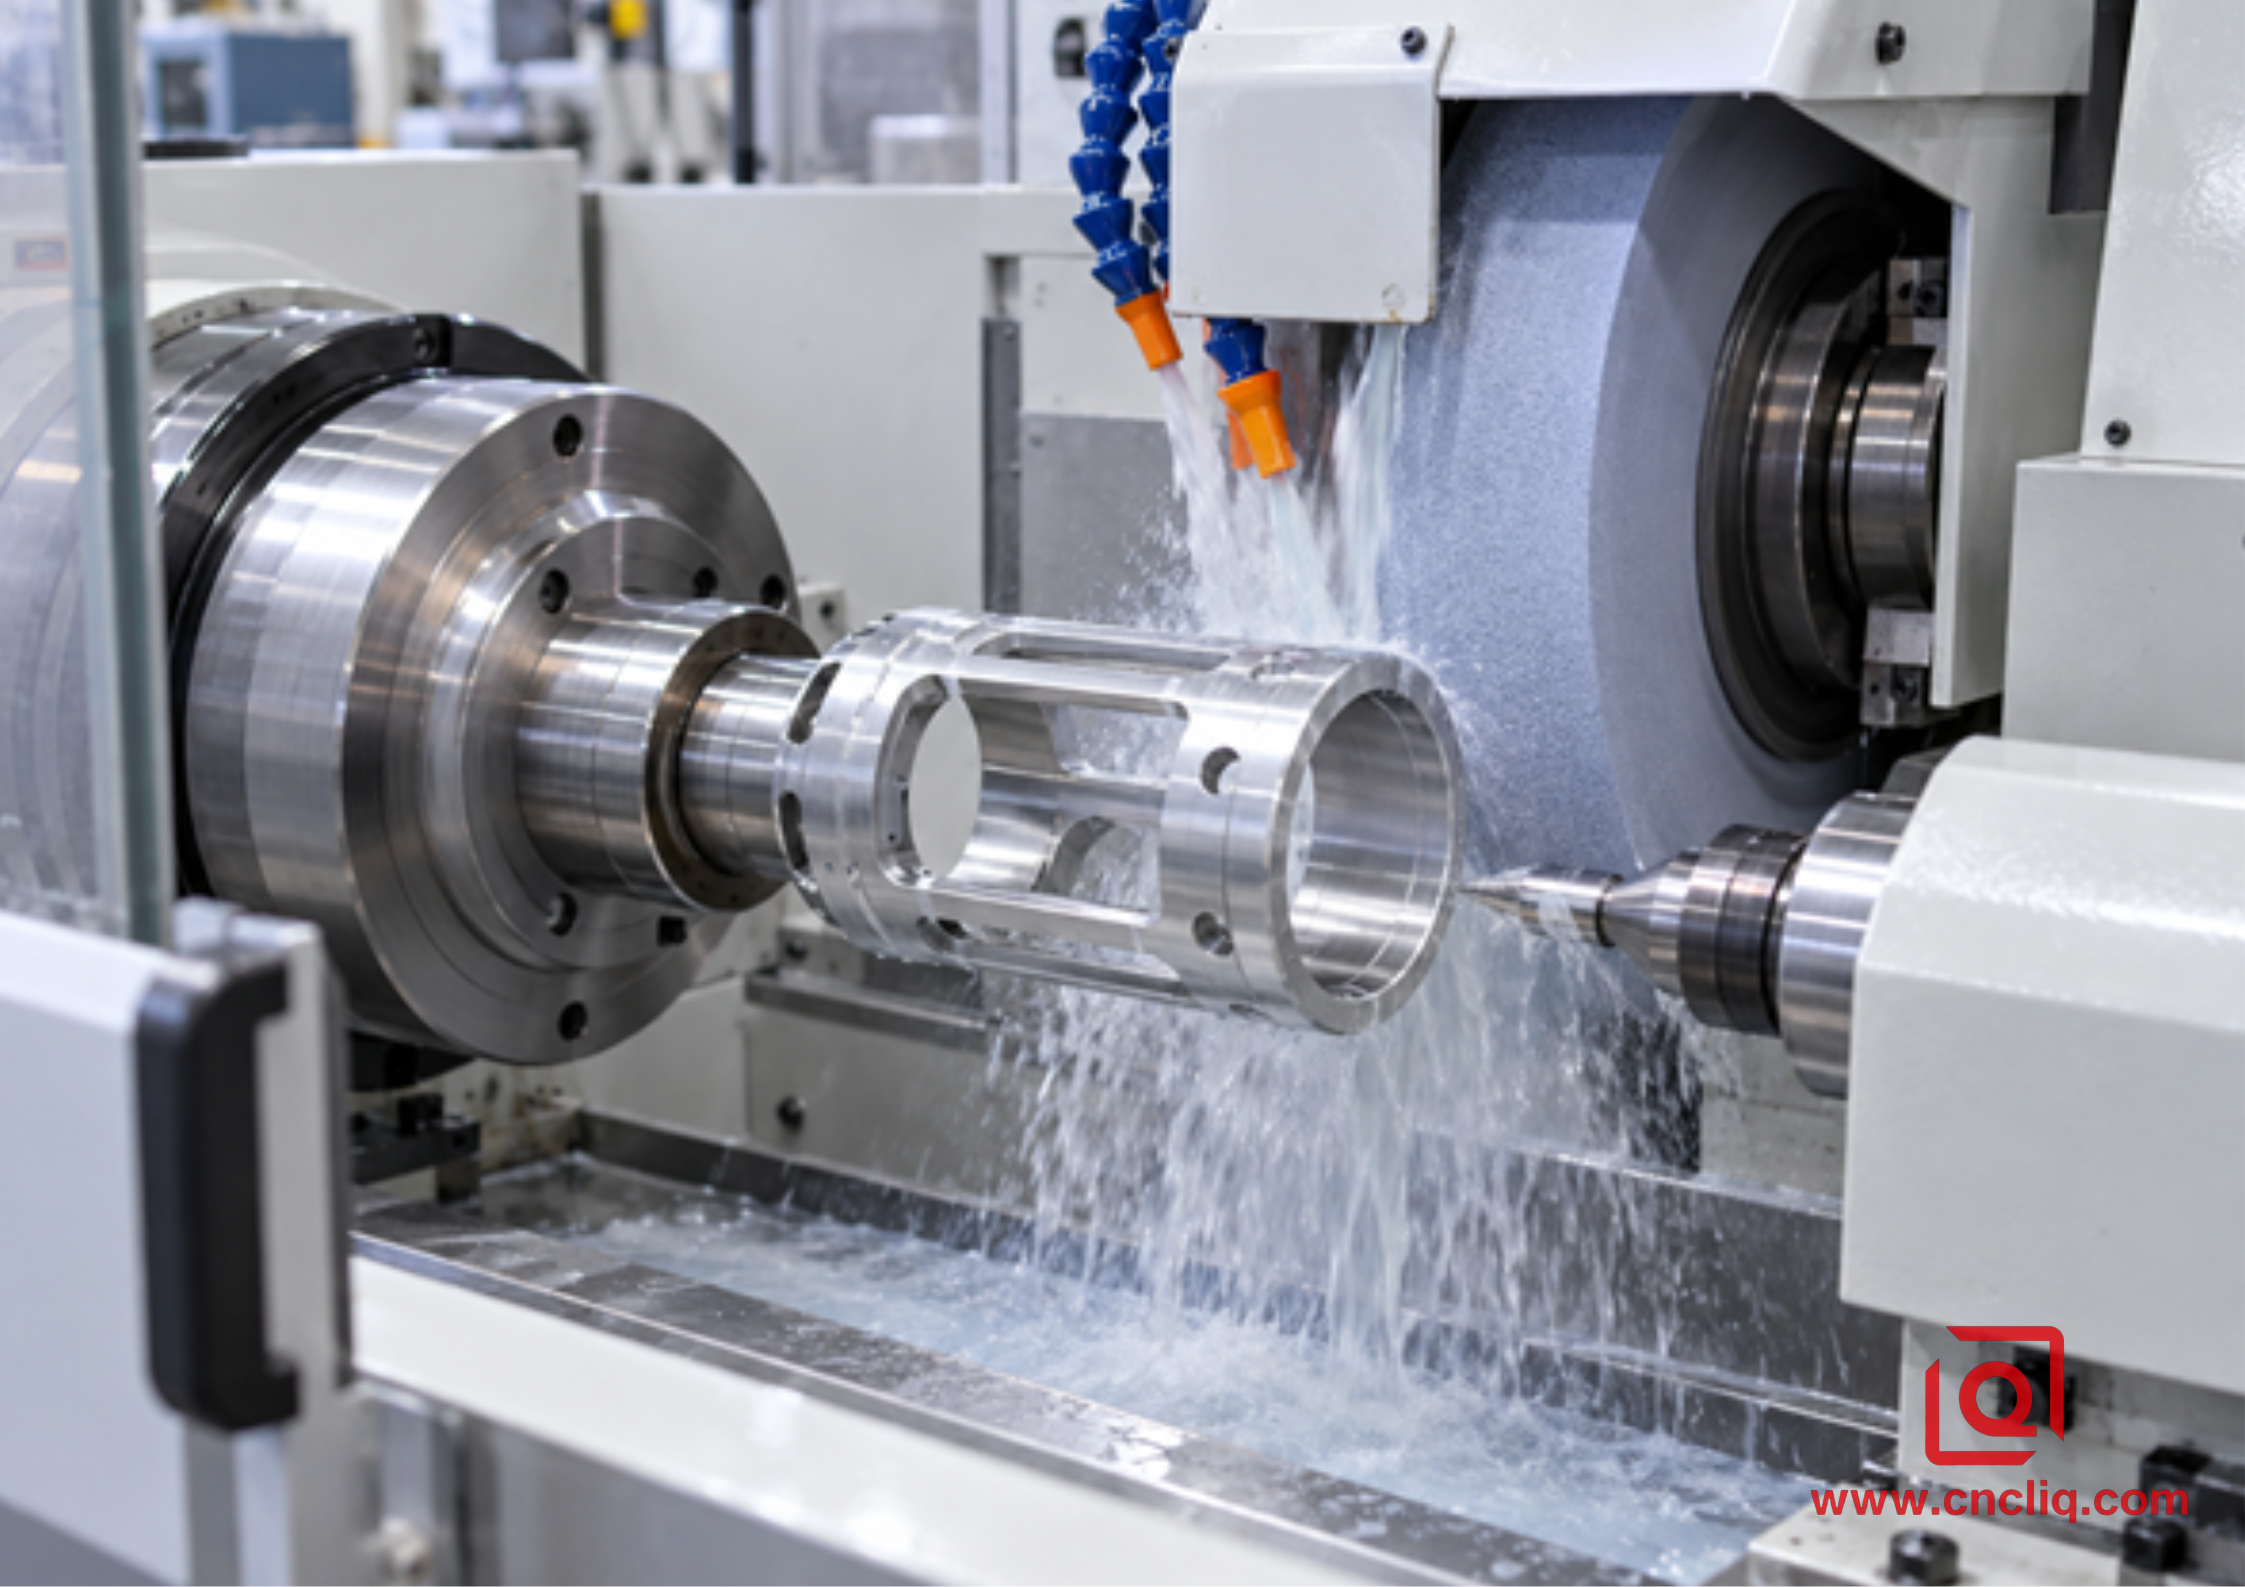
Image du corps 2 — La rectification cylindrique nécessite une structure de meule ouverte, une méthode de dressage et un système d'alimentation en liquide de refroidissement adaptés à l'aluminium.
1. L'impression contrôle plus de Ra
Deux surfaces peuvent présenter une rugosité Ra de 0,4 µm et un comportement différent au niveau d'un joint. Une surface usinée présente un pas hélicoïdal susceptible de propulser le fluide le long de l'arbre si les marques d'avance traversent la zone d'étanchéité. Une surface rectifiée peut réduire le pas directionnel, mais un mauvais dressage ou les vibrations de la meule peuvent engendrer des vibrations et des ondulations. Si l'étanchéité, le frottement ou la durée de vie des roulements sont des facteurs importants, il convient de définir les paramètres pertinents : Ra, Rz, circularité, cylindricité, ondulation, sens d'usinage et pas, le cas échéant. Il est inutile de demander au fournisseur de déduire la fonction à partir d'un seul symbole de rugosité.
2. Le tourillon est long, fin ou sensible à la force de l'outil
Un arbre en aluminium mince peut fléchir sous l'outil de tournage, notamment près de son extrémité libre. Une lunette fixe, une contre-pointe, un suiveur ou une séquence d'usinage repensée peuvent le stabiliser. Si la marge de manœuvre restante est encore réduite, une rectification cylindrique avec un support adéquat permet d'obtenir un diamètre et une circularité plus réguliers. Le surépaisseur doit être maîtrisé ; une couche irrégulière contraint la meule à alterner entre coupe et frottement.
3. Les dimensions finales doivent être déterminées après le revêtement.
L'anodisation dure modifie les dimensions et l'aspect de surface. Si le diamètre d'un roulement ou d'un joint doit être fini après revêtement, le plan de traitement doit préciser si le revêtement doit être conservé, masqué sélectivement ou retiré de la surface fonctionnelle. Le meulage de l'anodisation peut exposer le matériau de base et détruire la barrière anticorrosion prévue. La solution la plus sûre consiste souvent en un masquage contrôlé associé à une compensation dimensionnelle avant revêtement, suivie d'une inspection. Consultez les consignes du site relatives aux tolérances dimensionnelles pour l'anodisation dure sur les diamètres usinés avant de valider le plan.
4. Le système abrasif est conçu pour l'aluminium
N'utilisez pas une meule en aluminium haute résistance avec un tourillon conçu pour l'acier trempé en supposant que la machine compensera. L'aluminium peut s'incruster sur la face de la meule, réduire l'espace d'évacuation des copeaux, augmenter le frottement et générer de la chaleur. Utilisez une meule dont les spécifications sont approuvées par son fabricant pour l'aluminium ou d'autres métaux tendres non ferreux, avec un liant non encrassant et une structure ouverte appropriée. Les recommandations de Norton concernant le meulage de l'aluminium insistent particulièrement sur la coupe à froid et la résistance à l'encrassement de la meule. La vitesse de la meule, la vitesse de la pièce, l'avance, l'intervalle de dressage, la composition du liquide de refroidissement, la position de la buse et la filtration doivent être validées comme un tout.
Les cinq commandes qui déterminent si le tournage de finition fonctionne
1. État du matériel et historique des stocks
Indiquez la désignation complète de l'alliage et son état de trempe sur le plan et le bon de commande. « Aluminium 7075 » est incomplet. Le suffixe n'est pas une simple précision administrative. La plaque T651 a subi un étirage pour détendre les contraintes, tandis que les barres T6, les plaques 7050-T7451 et les stocks 2024-T351 sont traités individuellement. Demandez le certificat de matériau et planifiez l'usinage en fonction de la forme du produit. Une haute résistance ne supprime pas les contraintes résiduelles.
2. Maintien de la pièce sans déformation
La force de serrage ne correspond pas à la rigidité libre. Les bagues fines, les manchons et les tiroirs hydrauliques peuvent se déformer en trois lobes dans un mandrin à trois mors. La pièce peut mesurer correctement pendant le serrage et se redresser après le desserrage. L'utilisation d'une pince, d'un mors circulaire, d'un mandrin expansible ou d'un système de mors souples à pression limitée répartit la charge plus uniformément. Vérifiez la circularité après desserrage et une fois que la pièce a atteint la température ambiante.
3. Une marge de finition que l'outil peut effectivement couper
Une passe de finition qui varie d'une coupe franche à un surfaçage quasi nul favorise la formation d'arêtes rapportées. Après l'ébauche, laissez une surépaisseur régulière et uniforme. Utilisez des outils distincts pour l'ébauche et la finition lorsque le volume de production le justifie, et évitez d'utiliser un outil d'ébauche usé pour « sauver » une plaquette. Si la pièce subit des contraintes résiduelles, ébauchez-la, desserrez-la ou repositionnez-la, puis finissez-la à partir de la référence fonctionnelle.
4. Géométrie des bords et faux-rond
Utilisez un outil à tranchant affûté et poli avec un angle de coupe positif pour l'aluminium. Vérifiez le positionnement de la plaquette, l'état du porte-outil, le faux-rond de la broche et la hauteur du centre de l'outil. Une géométrie de type « racleur » peut améliorer la finition à une avance productive, mais uniquement si le montage est rigide et que les spécifications de surface acceptent la texture résultante. Un grand rayon de bec peut réduire la rugosité théorique, mais augmenter la force radiale et le risque de vibrations. Le choix de l'outil est une question de compromis, et non une valeur maximale prédéfinie.
5. Discipline thermique et calendrier d'inspection
L'alliage 7075-T6 présente un coefficient de dilatation thermique d'environ 23,6 µm/m·°C sur la plage de températures de 20 à 100 °C. Sur une dimension de 100 mm, un écart de température de 5 °C correspond à une variation dimensionnelle d'environ 0,012 mm. Cette valeur est déjà supérieure à de nombreuses tolérances d'ajustement de roulements. Il est donc important d'enregistrer la température de la pièce, de laisser le temps à celle-ci de se stabiliser et d'éviter de comparer un résultat de palpage à chaud avec un rapport de mesure tridimensionnelle à froid, comme s'ils décrivaient le même état. Pour une analyse plus approfondie de la température, des références et du coût des tolérances, consultez la section relative à l'usinage CNC des pièces en aluminium .
Étude de cas anonyme : broche de joint robotique 7075-T651
Un client du secteur de l'automatisation a commandé une broche légère pour une articulation robotique compacte. La pièce a été usinée à partir d'une barre certifiée en acier 7075-T6511. Elle comporte deux tourillons, une portée d'étanchéité, un alésage interne et quatre orifices de lubrification radiaux. Le dessin initial prévoyait la rectification des deux tourillons, conformément aux spécifications de la version précédente en acier.
L'analyse technique a permis de distinguer les pratiques héritées des fonctionnalités réelles. Sur le plan client, chaque tourillon de palier présentait une bande de 0,012 mm de diamètre ; la cylindricité était limitée à 0,010 mm et la rugosité à Ra 0,4 µm. La surface d'étanchéité devait répondre à des exigences de texture spécifiques et ne tolérait aucun pas d'hélice visible. La demande annuelle était de 2 400 pièces, livrées par lots de 200. Les ports radiaux rendaient une plateforme de tournage-fraisage intéressante, car ils pouvaient être usinés avant que la pièce ne quitte l'axe de la broche principale.
Le plan de production prévoyait un ébauche contrôlée, un second passage pour relâcher les contraintes de serrage, une semi-finition et une finition par tournage PCD pour les deux tourillons de palier. La portée du joint d'étanchéité présentait une surépaisseur uniforme réduite en vue d'une rectification cylindrique spécifique compatible avec l'aluminium. Ce procédé hybride a permis d'éviter la rectification de tous les diamètres tout en préservant la fonction de surface requise.
Lors de la qualification du procédé, l'équipe a vérifié le diamètre, la cylindricité, le faux-rond entre le tourillon et l'alésage, la rugosité Ra et le pas directionnel de la surface d'étanchéité. Les mesures ont été effectuées après stabilisation thermique. Le premier essai a révélé une rugosité Ra acceptable sur la surface d'étanchéité, mais un pas directionnel non conforme aux exigences du test d'étanchéité du client. Ce résultat a confirmé l'insuffisance de la seule rugosité. Après validation de la solution hybride, la rectification a été limitée à la surface d'étanchéité de 18 mm de large, tandis que les autres caractéristiques du palier sont restées inchangées par rapport à l'usinage par fraisage-tournage.
Le résultat commercial a été un circuit de production plus court qu'avec la méthode traditionnelle de rectification intégrale, une réduction des transferts de données et une planification plus claire. Ce cas étant anonymisé et présenté à titre d'exemple, les dimensions et les performances observées illustrent une approche de planification des processus pertinente, et non une garantie universelle. Une décision similaire peut s'appliquer aux collecteurs et aux pièces hydrauliques, comme le collecteur de précision en aluminium sur mesure de Liqin, vérifié sur site, où l'étanchéité, les alésages, les orifices, le nettoyage et l'inspection doivent être considérés comme un système de fabrication unique.
Comment spécifier la surface pour que le devis soit pertinent ?
Un fournisseur ne peut tarifer un processus que dans la mesure où le dessin en définit la fonction. La « finition miroir » n'est pas mesurable. La « rectification après usinage » est une note de méthode, et non une exigence de performance. Avant d'envoyer la demande de devis, veuillez confirmer les points suivants :
· Matériau : alliage, trempe, forme du produit et toute norme ou certification de matériau requise.
· Schéma de référence : identifier l’alésage, la face ou le tourillon qui établit l’axe pour les caractéristiques de faux-rond et de coaxialité.
· État dimensionnel : indiquer pour chaque limite critique s’il s’agit d’un état initial ou final. Ne pas laisser à l’interprétation les opérations d’anodisation, de placage ou de conversion de revêtement.
· Fonction de la surface : indiquez la fonction de la face : siège de palier, joint mobile, joint statique, panneau esthétique, surface d’adhérence ou simplement dégagement.
· Exigences de texture : spécifier Ra et toute exigence Rz nécessaire, ondulation, orientation, pas ou rapport de matériau ; définir la longueur d’évaluation et la norme si nécessaire.
· Géométrie : contrôler la rondeur, la cylindricité, la rectitude ou le faux-rond lorsque le comportement de l’assemblage le justifie ; les indications générales ne font qu’augmenter les risques et les prix.
· Inspection : échantillonnage de l’état, méthode de mesure, température, rapport de capacité et nécessité d’un rapport dimensionnel complet.
· Volume : veuillez indiquer la quantité de prototypes, la taille de lot prévue et la demande annuelle afin que les coûts d'outillage et d'automatisation puissent être estimés avec précision.
Veuillez envoyer le modèle 3D, le dessin 2D contrôlé, les exigences relatives aux matériaux, les spécifications de finition, les informations sur les pièces d'assemblage pour les ajustements critiques et le volume prévu. Le guide de sélection des procédés d'usinage de l'aluminium de Liqin vous aidera à déterminer si la pièce doit être usinée sur un tour, un centre de tournage-fraisage ou une fraiseuse multiaxes. Pour une évaluation technique plus rapide, contactez l'équipe de production en lui fournissant vos plans et vos priorités d'inspection ; une demande de devis claire et précise permettra au fournisseur de vous proposer la solution la plus simple tout en préservant la fonctionnalité.
Plan d'inspection : vérifier la fonctionnalité, pas seulement l'apparence.
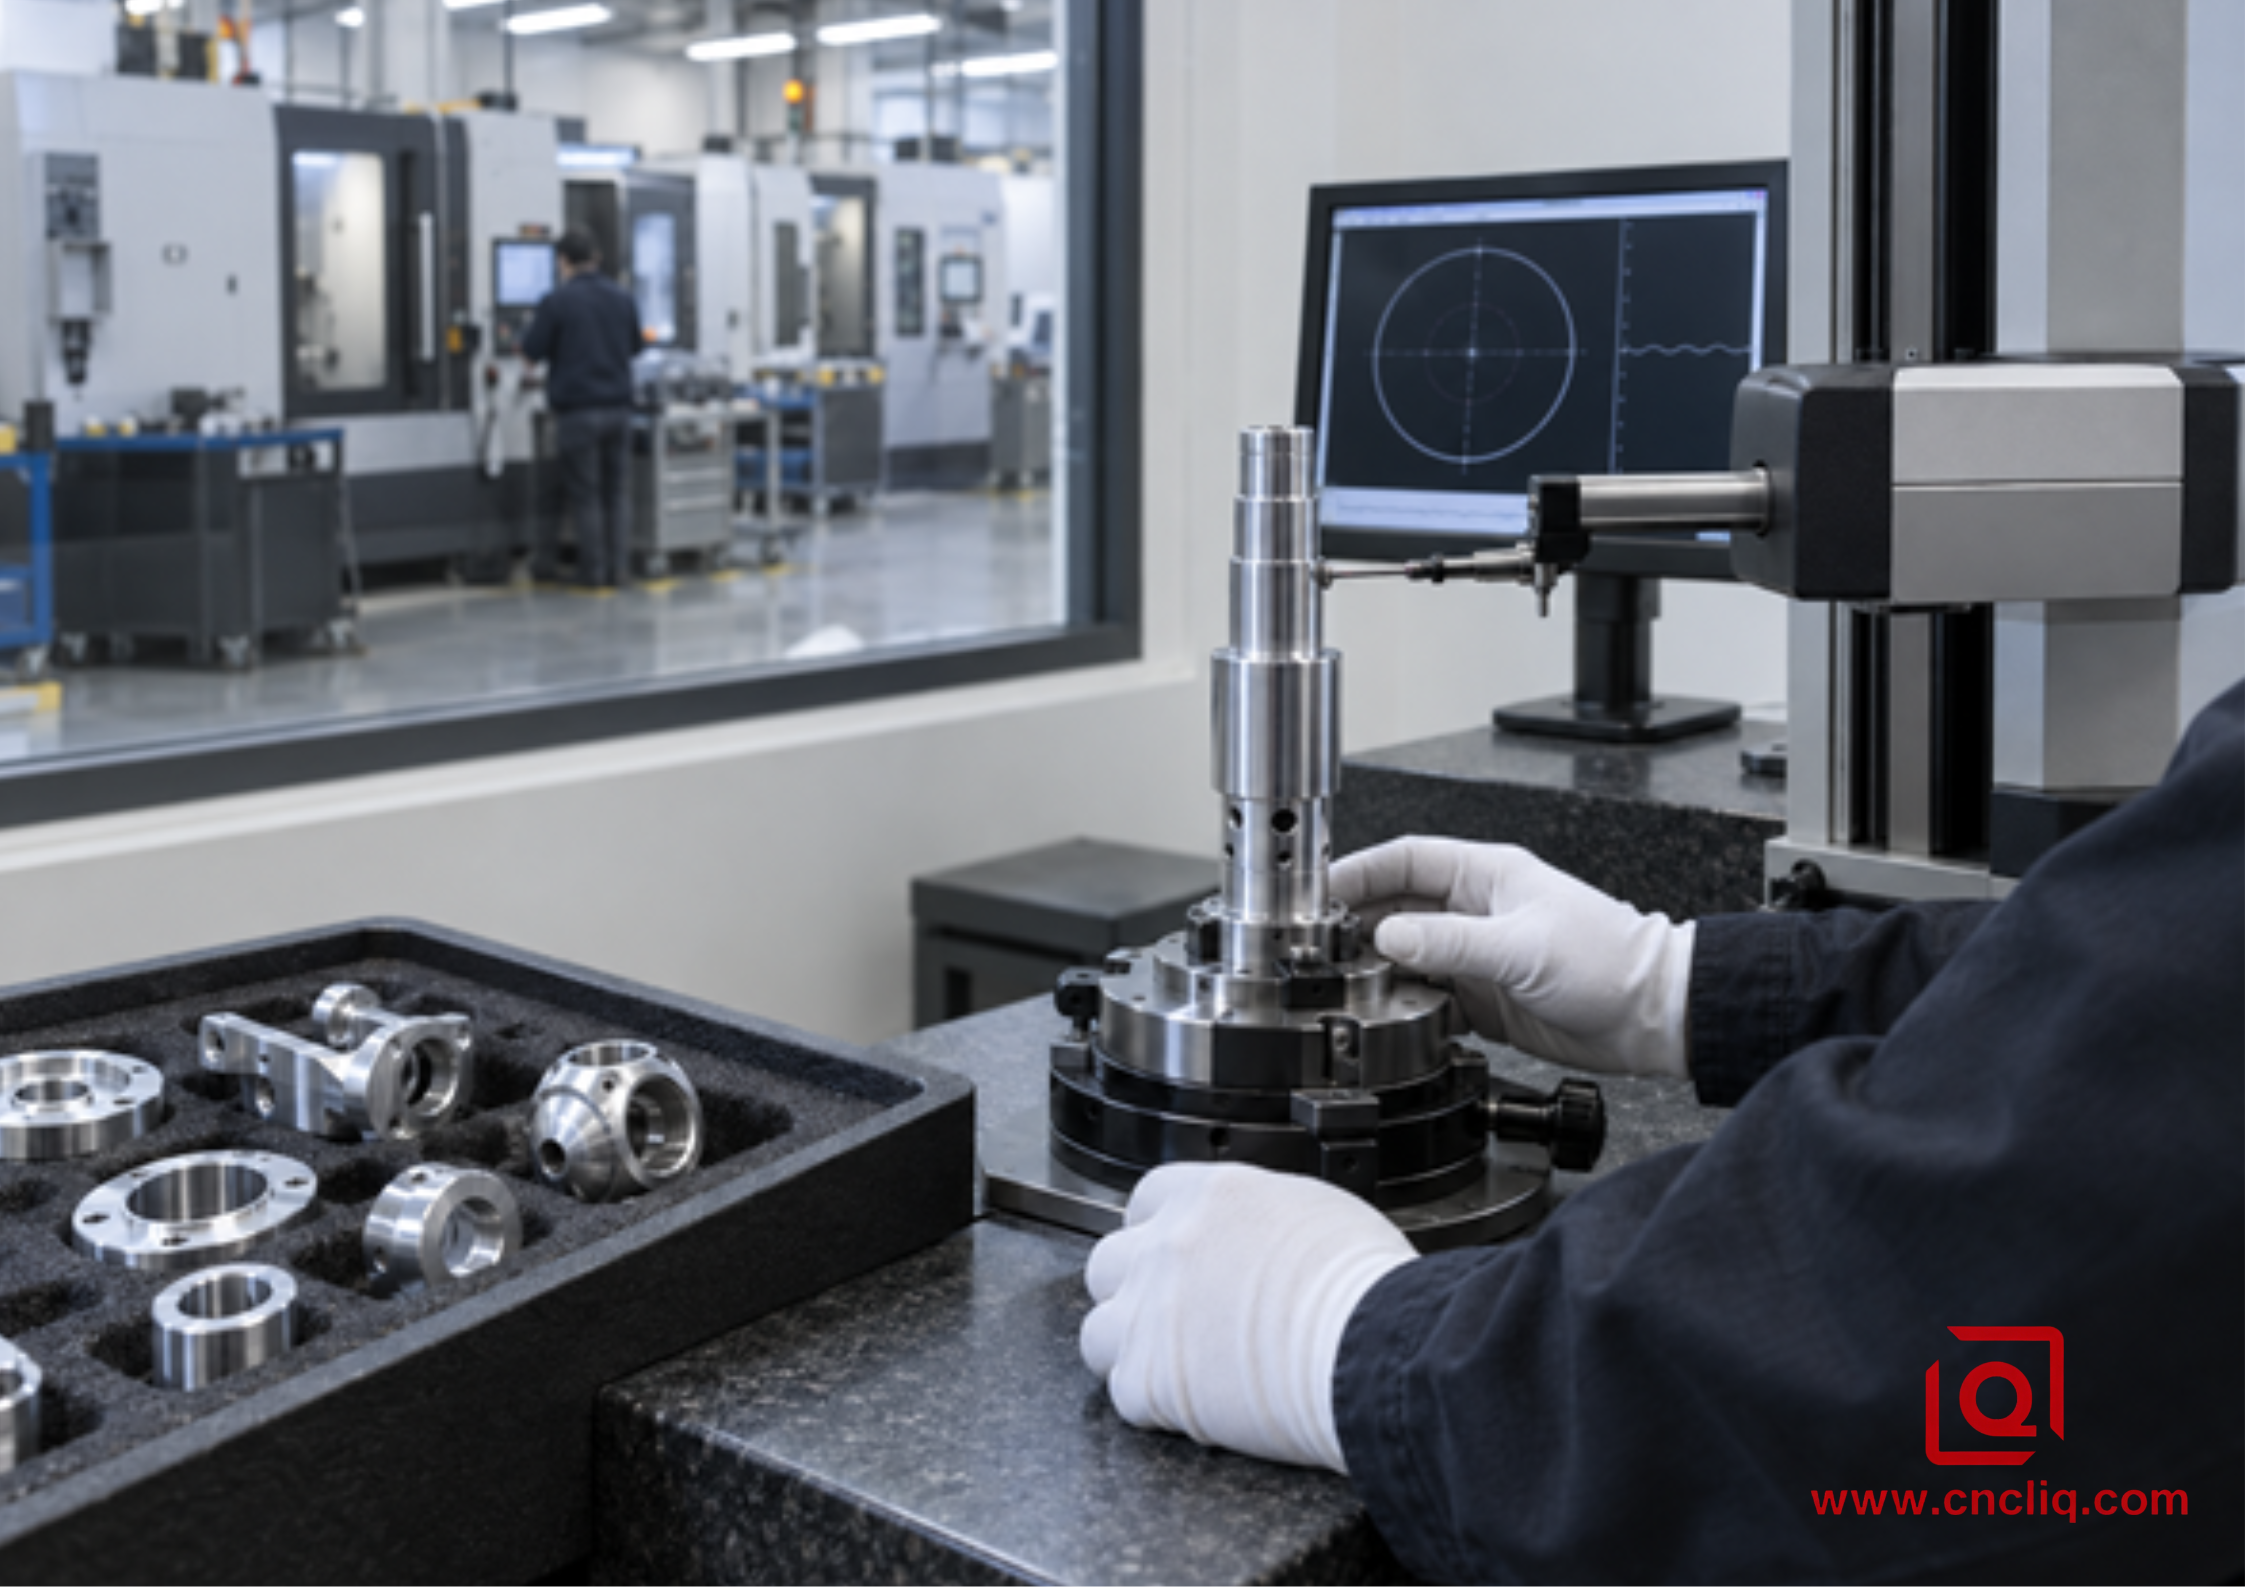
Image corporelle 3D — la vérification dimensionnelle et de surface doit correspondre aux indications fonctionnelles du dessin.
Une surface brillante peut néanmoins présenter des défauts. Utilisez un micromètre ou un comparateur pneumatique pour mesurer le diamètre, selon le cas, mais ne confondez pas dimension et forme. Un instrument de mesure de la circularité évalue les défauts de circularité ; une machine à mesurer tridimensionnelle (MMT) permet de cartographier les relations entre les références et les caractéristiques ; un profilomètre évalue la texture lorsqu'il est utilisé avec la longueur de coupe et la direction de mesure appropriées. Pour un tourillon tourné, effectuez des mesures à plusieurs emplacements axiaux. Pour une surface d'étanchéité, effectuez le relevé dans la direction requise par la spécification applicable et vérifiez le pas de vis aux endroits où un risque de fuite existe.
Lors de la qualification, reliez les mesures aux entrées du processus. Enregistrez le nombre d'arêtes de plaquettes, les décalages machine, l'état du liquide de refroidissement, la température de la pièce et le nombre de passes de dressage de la meule. Un indice de capabilité sans système de mesure stable est purement indicatif. Si la tolérance est critique, convenez d'une corrélation des instruments de mesure avant la production afin d'éviter que le fournisseur et le client n'utilisent deux instruments dont les mesures divergent à proximité de la limite.
Modes de défaillance courants et réponse pratique la plus rapide
Symptôme | Cause probable | Réponse de l'atelier |
Finition déchirée ou trouble | Arête accumulée, arête émoussée, avance par frottement, mauvaise orientation du liquide de refroidissement ou recoupe des copeaux. | Inspectez d'abord le bord ; rétablissez une charge de copeaux réelle, améliorez l'évacuation et vérifiez que l'insert est destiné à l'aluminium. |
Bon Ra, mais joint d'étanchéité défectueux | Précision directionnelle, ondulation, dommages localisés ou inadéquation entre la direction du test et la fonction. | Ajouter des contrôles de pas/pose et de forme ; envisager un meulage contrôlé ou une superfinition uniquement sur la zone de joint. |
Changements de diamètre après desserrage | Déformation du mandrin ou libération des contraintes résiduelles. | Réduisez et répartissez la force de préhension, de manière grossièrement symétrique, repositionnez et inspectez à l'état libre. |
Charges de la meule et échauffement de la pièce | Spécification de meule incorrecte, apprêt insuffisant, liquide de refroidissement insuffisant ou alimentation excessive. | Arrêtez-vous ; utilisez une roue non chargée homologuée pour l'aluminium, corrigez le dressage et l'alimentation en liquide de refroidissement, puis requalifiez-vous. |
Les dérives par lots, même si le premier démarrage est bon, sont bonnes. | Usure des outils, état des meules, dilatation thermique, données de référence contaminées ou variation incontrôlée des matériaux. | Utilisez des décalages basés sur les tendances, une durée de vie définie des outils/vêtements, le nettoyage des données de référence, le contrôle de la température et la traçabilité des certificats. |
Cliquez ici pour toute demande 👆
FAQ
1. La résistance du 7075-T6 rend-elle automatiquement cette opération difficile à réaliser ?
Non. L'expression « haute résistance » décrit ses performances mécaniques, tandis que le terme « tournage de pièces dures » désigne généralement des aciers trempés d'une dureté comprise entre 45 et 68 HRC environ. La dureté typique d'un acier 7075-T6 est de 150 HB, ce qui implique des exigences d'usinage très différentes. Il convient de l'usiner avec une géométrie de coupe adaptée à l'aluminium et de choisir la finition en fonction des tolérances, de l'état de surface, de la géométrie, du volume et de la stabilité du procédé, et non en appliquant les mêmes méthodes de traitement que pour les aciers trempés.
2. Le tournage de finition peut-il permettre d'obtenir le même Ra que le meulage ?
Pour de nombreuses applications sur aluminium, le tournage peut se confondre avec la rectification lorsque le tour, le bridage, l'arête, la surépaisseur et l'état thermique sont maîtrisés. Cependant, des valeurs Ra identiques n'impliquent pas des surfaces identiques. Le tournage génère une avance plus directionnelle, tandis que la rectification produit une texture plus aléatoire. Pour les joints dynamiques, les roulements et les ajustements glissants, il est préférable de prendre en compte la forme et la texture en fonction de la fonction plutôt que de se baser uniquement sur la valeur Ra.
3. Comment un atelier doit-il choisir une meule pour l'aluminium haute résistance ?
Commencez par choisir une meule d'origine, et non une meule empruntée à l'atelier d'usinage. Les spécifications doivent être approuvées pour l'aluminium ou les alliages non ferreux tendres et prévoir un espace suffisant pour l'évacuation des copeaux sans encrasser la face de coupe. Ensuite, choisissez une meule adaptée à la largeur de contact, à la tolérance, à l'usinage et à la finition souhaitées : abrasif, grain, grade, structure, vitesse, dressage et liquide de refroidissement. Si l'utilisation d'une meule en acier trempé est envisagée, suspendez la production jusqu'à l'approbation du fournisseur et la réalisation d'un essai contrôlé en atelier.
4. Les tourillons de paliers serrés doivent-ils être rectifiés après anodisation dure ?
Pas automatiquement. Le meulage du revêtement dur peut éliminer l'oxyde protecteur et exposer l'aluminium de base. Il convient d'abord de déterminer si le tourillon doit être masqué, compensé dimensionnellement avant le revêtement ou usiné de finition intentionnellement après. Indiquez l'état final requis sur le dessin et validez la séquence de revêtement et d'usinage avec le fournisseur. Les ajustements critiques doivent clairement préciser si leurs limites s'appliquent avant ou après traitement.
5. Quelles informations sont nécessaires pour établir un devis de tournage par rapport à un dermographe ?
Fournissez le modèle 3D et le dessin 2D détaillé, la composition complète de l'alliage et son état de trempe, la forme du produit, les références, les tolérances dimensionnelles et géométriques, les spécifications de texture de surface, l'état du revêtement, la fonction d'assemblage, les exigences de contrôle, la quantité de prototypes, la taille du lot et le volume annuel de production. Si l'étanchéité ou la durée de vie des roulements sont critiques, indiquez la méthode d'essai et le matériau d'assemblage. Ce dossier permet à l'ingénieur d'établir un devis pour le tournage, la rectification ou un procédé hybride, en toute transparence.
Cliquez ici pour toute demande 👆
Résumé
En pratique, la plupart des pièces en aluminium haute résistance nécessitent un essai de tournage préalable. Le fait de centraliser les caractéristiques similaires sur une même référence simplifie la manipulation et facilite l'intégration des modifications ultérieures du dessin. Le meulage doit être effectué uniquement pour une raison justifiée par l'assemblage : contrôle de forme, orientation moins directionnelle, tourillon fin coulissant sous l'outil ou correction post-usinage définie. Avant la mise en production, il convient de définir l'état de trempe, la géométrie à l'état brut, la température de mesure, la texture, l'état du revêtement et la méthode de contrôle. Enfin, les preuves de capabilité doivent être conformes à la caractéristique fonctionnelle et non à la désignation de la machine.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd. Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
