 Français




Vous hésitez encore entre un centre d'usinage horizontal et un centre d'usinage vertical pour la fabrication d'un collecteur en aluminium ? L'étiquette de la machine, à elle seule, ne garantit ni la protection de la surface d'étanchéité, ni l'alignement des orifices, ni l'absence de bavures au fond d'un passage de fluide. Ce qui importe, c'est la manière dont le processus préserve la structure de référence, atteint chaque face, évacue les copeaux, vérifie le réseau d'alésages et assure la mise à l'échelle du prototype à la production en série. Ce guide explique ce choix du point de vue de l'atelier, en termes simples, afin que les ingénieurs concepteurs et les acheteurs puissent poser les bonnes questions avant de demander un devis.
La réponse courte est simple. Un centre d'usinage vertical (VMC) est souvent la solution pratique pour les prototypes, les petites séries, les collecteurs plats de grande taille et les pièces présentant une face d'accès prédominante. Un centre d'usinage horizontal (HMC) devient intéressant lorsqu'un bloc comporte des caractéristiques importantes sur plusieurs faces, que la production en série justifie l'utilisation de dispositifs de fixation dédiés et que la réduction des resserrages permet de limiter les variations entre les orifices et les joints. Aucune de ces configurations n'est intrinsèquement plus précise. Un processus performant est celui qui s'adapte à la pièce, maîtrise ses références et garantit le résultat.
Décision rapide : HMC ou VMC pour un collecteur en aluminium ?
Utilisez ce tableau comme filtre de première étape, et non comme un substitut à la révision des plans.
facteur de décision | Le VMC est généralement le point de départ le plus solide | HMC est généralement le point de départ le plus solide |
Géométrie de la pièce | Corps plat ou en forme de plaque ; usinage principalement par le dessus et une face secondaire | Corps de forme cubique ; orifices, alésages et éléments d'étanchéité répartis sur 3 ou 4 faces |
Modèle d'ordre | Prototypage, validation technique, travaux à forte mixité/faible volume | Répéter les lots où la préparation des dispositifs et du programme peut être réutilisée |
Maintien de la pièce | Étau simple, mors doux, plaque de fixation ou module complémentaire à quatrième axe | Palette, équerre ou stèle conçue pour un accès multiface |
Comportement de la puce | Gérable lorsque les poches sont ouvertes et que le liquide de refroidissement peut les rincer | Utile lorsque des cavités profondes et des trous transversaux retiendraient autrement les copeaux. |
Transfert de données | Acceptable lorsque les fonctionnalités sur différentes configurations présentent des corrélations modérées | Utile lorsque la position et l'orientation de la face transversale doivent être préservées lors d'un serrage. |
Fréquence de changement | Réponse rapide aux modifications et aux familles de pièces mixtes | Idéalement, une conception stable permet un chargement de palettes répétable. |
Automation | Possible, mais souvent ajouté au processus de base | Généralement planifiés autour de l'échange de palettes et de cycles sans surveillance plus longs |
Meilleure adéquation commerciale | Échantillons rapides et travaux personnalisés flexibles | Production stable et temps de traitement réduit par pièce répétable |
Si le dessin se situe en milieu de gamme, évitez de forcer un choix binaire. Une fraiseuse verticale 4 axes, une fraiseuse à tourillon ou une machine 5 axes peuvent offrir l'accès nécessaire sans nécessiter une cellule de production horizontale complète. Le guide de Liqin sur le fraisage CNC multiaxes pour les géométries complexes en aluminium explique cette approche plus générale.
Que se passe-t-il lorsque la broche tourne sur le côté ?
Un centre d'usinage vertical oriente sa broche vers une table horizontale. Le chargement est intuitif : l'opérateur place la billette ou l'ébauche pré-usinée sur la table, définit le repère primaire et bénéficie d'une visibilité optimale de la zone de coupe. Pour un collecteur présentant une large configuration de soupapes supérieures, des cavités peu profondes ou une large surface d'étanchéité, cet accès est précieux.
Un centre d'usinage horizontal oriente sa broche vers une face de serrage généralement verticale. Le plateau ou l'axe de rotation présente l'autre face de la pièce à la broche. Cela ne crée pas de qualité en soi, mais modifie les possibilités d'usinage : plusieurs faces peuvent être usinées sans resserrage manuel, les copeaux ont tendance à s'éloigner des faces verticales et un second plateau peut être chargé pendant que le premier est encore dans l'enceinte.
Pour les collecteurs en aluminium, ces différences ne se limitent pas au temps de cycle. Les passages internes sont souvent réalisés par perçage multidirectionnel jusqu'à leur intersection. Les cavités filetées des cartouches peuvent être référencées à un point de référence tandis que la gorge d'un joint torique en référence un autre. À chaque démontage, nettoyage, usinage et repositionnement d'une pièce, le processus augmente le risque de copeaux sous un dispositif de positionnement, de variation de la pression des mâchoires ou d'erreur de référence. Un centre d'usinage horizontal (HMC) bien conçu permet de réduire ces transferts. Un processus de centre d'usinage vertical (VMC) bien conçu peut également s'avérer performant grâce à l'utilisation de mors doux qualifiés, au palpage, à un nettoyage contrôlé et à des inspections en cours de production planifiées.
Les 7 problèmes de fabrication qui devraient guider le choix
1. La répartition des caractéristiques est plus importante que la forme extérieure.
Commencez par colorier le dessin selon le sens d'usinage. Si la quasi-totalité des éléments critiques sont orientés dans une même direction, une machine à commande numérique verticale (VMC) est difficile à surpasser. Si les ports fonctionnels sont orientés dans 3 ou 4 directions et que leurs positions sont étroitement liées au même repère de référence, une machine à commande numérique horizontale (HMC) ou une conception multiaxes mérite d'être sérieusement envisagée.
Ne vous contentez pas de compter les faces. Tenez compte des relations critiques. Un trou de fixation esthétique sur une face latérale est différent d'un alésage transversal qui doit s'emboîter parfaitement dans une cavité de vanne. L'ingénieur de procédés doit identifier les dimensions qui peuvent faire l'objet d'un montage séparé et celles qui doivent rester dans un seul serrage.
C’est là que le GD&T facilite les échanges.La norme ASME Y14.5-2018 établit un langage commun pour les références, la position, l’orientation, la forme et les exigences associées. La norme ISO 1101:2017 fournit le cadre ISO pour le tolérancement géométrique. Un système de références clair permet au fournisseur de concevoir le processus en fonction de la fonction, au lieu de deviner quelle arête ou surface est importante.
2. Le resserrage est une chaîne de risques, et pas seulement une main-d'œuvre supplémentaire.
Imaginez un collecteur rectangulaire usiné sur un centre d'usinage vertical 3 axes. La configuration 1 établit la face de montage principale et les cavités supérieures. La configuration 2 positionne la pièce dans des mors doux pour percer les orifices avant. La configuration 3 la fait pivoter à nouveau pour réaliser les orifices latéraux. La configuration 4 réalise la face d'étanchéité arrière. Chaque configuration peut être stable, mais la précision de l'usinage dépend de chaque positionneur, butée, mors, étape de nettoyage et décalage.
Sur un centre d'usinage horizontal (HMC), un même bloc peut rester fixé sur un dispositif de fixation tandis qu'un plateau rotatif indexe les faces requises. La relation entre ces faces dépend alors davantage de la géométrie de la machine, du positionnement du plateau rotatif, de la rigidité du dispositif de fixation, de l'état de l'outil et de la stratégie de palpage. La chaîne d'erreurs est généralement plus courte, mais une vérification reste nécessaire.
Demandez aux fournisseurs de détailler le processus de fabrication. Une réponse crédible doit identifier les références primaires, secondaires et tertiaires ; les opérations réalisées lors du même bridage ; les zones de surépaisseur réservées à la finition ; et la méthode de contrôle de la première pièce. Si la réponse se limite à « nous utilisons une machine 5 axes » ou « nous utilisons un centre d’usinage horizontal », les questions essentielles relatives au processus restent sans réponse.
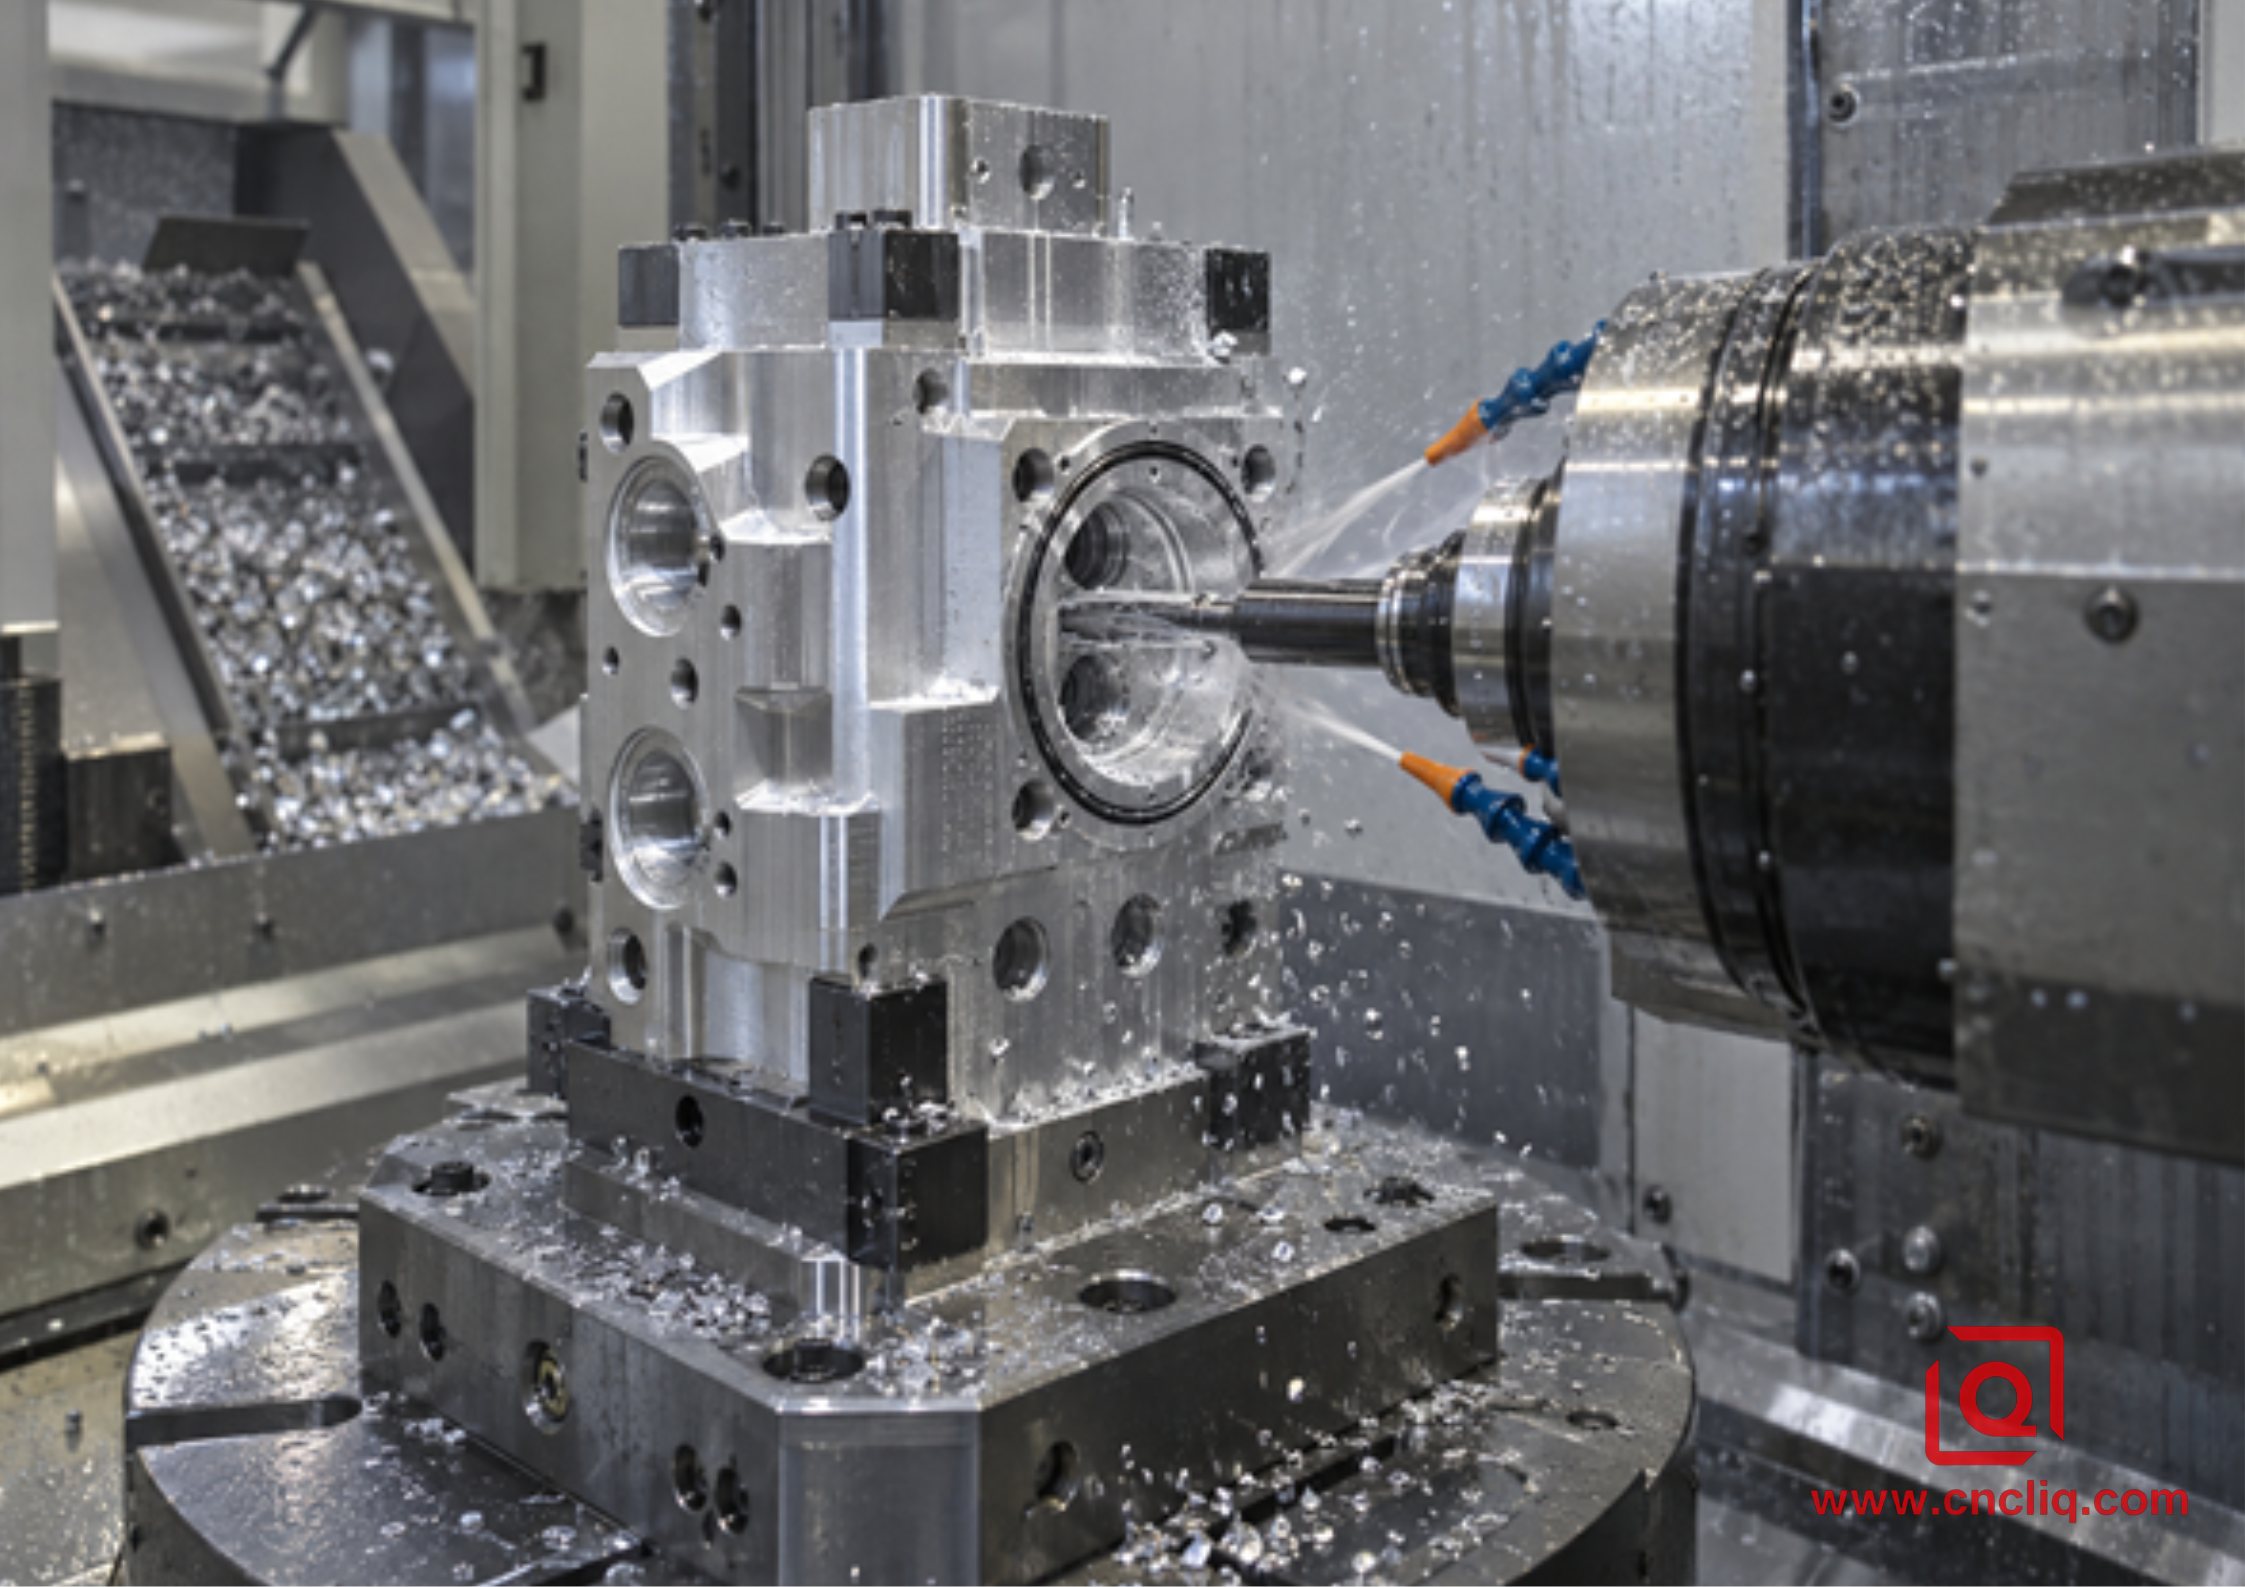
Usinage horizontal : accès multifaces et écoulement des copeaux assisté par gravité autour d'un collecteur en aluminium.
3. L'évacuation des copeaux devient un problème de qualité à l'intérieur des collecteurs.
L'aluminium peut produire rapidement une grande quantité de copeaux. Dans un centre d'usinage vertical (VMC), ces copeaux peuvent s'accumuler dans les cavités et les trous borgnes, car la gravité les attire vers la pièce. Le sens du liquide de refroidissement, la conception de la trajectoire d'outil, la stratégie d'usinage par à-coups et les mouvements d'évacuation des copeaux effectués avec précision sont alors essentiels. Les copeaux de recoupe peuvent marquer les surfaces d'étanchéité, favoriser la formation d'arêtes rapportées ou s'accumuler dans un alésage profond.
Sur une machine à centre d'usinage horizontal (HMC), les faces usinées sont souvent verticales, ce qui favorise l'évacuation des copeaux par gravité. C'est particulièrement utile pour les cavités profondes et les orifices multidirectionnels. Cependant, une HMC ne garantit pas un circuit interne parfaitement propre. Des bavures peuvent subsister à la jonction de deux passages percés, et un copeau long et enroulé peut se loger derrière un épaulement. Le circuit nécessite donc toujours un ébavurage transversal, un lavage, un séchage et un contrôle conformes au plan et à l'utilisation finale.
Pour les passages étroits et difficiles d'accès ou les orifices filetés profonds, consultez le guide du site relatif au perçage profond et au taraudage rigide de l'aluminium . Il aborde les mêmes problèmes courants sans pour autant transformer cette comparaison en un nouvel article sur le perçage.
4. La rigidité du dispositif ne doit pas entraîner de déformation partielle.
Les ébauches de collecteurs semblent robustes, mais les poches profondes et les cavités entrecroisées peuvent laisser apparaître de fines nervures entre les passages. Une pression excessive des mâchoires peut déformer élastiquement l'ébauche lors de la finition. Au desserrage des mâchoires, la surface d'étanchéité ou l'alésage peuvent se déplacer. Une force insuffisante engendre un autre problème : vibrations, micro-glissements ou positionnement irrégulier.
Un centre d'usinage vertical (VMC) supporte souvent une pièce large et plate directement sous la force de coupe. Cela peut s'avérer utile pour les collecteurs de forme plane. Un montage sur un centre d'usinage horizontal (HMC) doit résister aux forces de coupe et au moment créé par une pièce montée verticalement. L'accès par la face « tombstone » est optimal uniquement si les brides, les supports et les outils peuvent atteindre les faces requises sans compromettre la rigidité.
Le dispositif de fixation approprié épouse donc la pièce. Utilisez des supports de référence stables, éloignez autant que possible les forces de serrage des parois flexibles et supportez la charge de coupe au plus près de la zone à usiner. Lorsqu'une opération d'usinage enlève une grande partie de la billette d'origine, il peut être nécessaire de séparer l'ébauche et la finition afin de permettre à la pièce de se détendre avant la réalisation des surfaces de référence et d'étanchéité finales. L'article de Liqin sur la maîtrise de la déformation lors de l'usinage CNC de l'aluminium développe ce sujet.
5. La finition de surface et la planéité dépendent de l'ensemble du système.
Les acheteurs supposent parfois qu'un centre d'usinage horizontal (HMC) produit une meilleure surface qu'un centre d'usinage vertical (VMC). C'est une vision trop simpliste. La finition de surface dépend de l'état de la machine, de la broche et du porte-outil, de la géométrie de l'outil de coupe, du faux-rond, de la rigidité du bridage, de la stratégie d'avance, du liquide de refroidissement et de l'état du matériau. Les deux types de machines peuvent produire une surface d'étanchéité fonctionnelle lorsque le procédé s'y prête.
L'orientation influe toujours sur l'accès. Une face large est facile à supporter et à usiner sur une machine à commande verticale (VMC). Une machine à commande horizontale (HMC) peut usiner plusieurs faces de vannes et d'orifices sans rompre la chaîne de référence. La bonne question n'est pas « Quelle machine est la plus précise ? » mais « Quel routage permet d'obtenir, pour ce dessin, la chaîne la plus courte et la plus contrôlable, de la création des références à la vérification finale ? »
N'exigez jamais systématiquement une finition trop fine partout. Distinguez les surfaces d'étanchéité hydrauliques ou pneumatiques, les surfaces de joint, les gorges de joints toriques, les alésages de soupapes, les supports de montage et les surfaces d'aspect. Limitez les exigences de texture et de planéité aux seules surfaces fonctionnelles. Des tolérances trop élevées augmentent les efforts de contrôle et de finition sans améliorer l'assemblage.
6. Le volume modifie l'économie
Un centre d'usinage vertical (VMC) permet souvent d'obtenir rapidement les premières pièces. Ses étaux standard, ses plateaux modulaires et sa facilité d'utilisation le rendent idéal pour les prototypes de collecteurs, les révisions de conception et les petites séries. Cette flexibilité présente un avantage commercial, car elle permet aux ingénieurs de tirer des enseignements des pièces réelles avant d'investir dans des outillages dédiés.
Une machine HMC exige généralement une planification des processus plus poussée. L'agencement des palettes, la liste des outils, le dégagement en cas de collision, l'équilibrage des dispositifs de fixation et la séquence d'usinage sur plusieurs faces doivent être définis. Une fois validée, cette méthode permet la production de lots répétés avec une manutention manuelle réduite entre les opérations. La rentabilité est accrue lorsque la conception est stable et que la même configuration est réutilisée.
Ne basez pas votre choix sur le seul volume annuel. La taille des lots, la fréquence de production, le risque lié aux révisions, la durée de vie des outils, la charge de contrôle, le nettoyage secondaire et la cadence de livraison requise sont autant d'éléments à prendre en compte. Une production annuelle de 1 000 pièces réparties en 20 révisions techniques est différente de la production de 1 000 pièces identiques selon un calendrier régulier.
7. L'inspection doit porter sur la fonction, et non sur la machine-outil.
Le contrôle en cours de production permet de confirmer la présence de matière, de localiser une pièce manquante ou de vérifier certaines caractéristiques avant le desserrage. Il s'agit d'un outil de contrôle utile, mais il ne remplace pas un plan d'inspection indépendant. Pour les collecteurs, l'inspection peut inclure le diamètre d'alésage, la position, la perpendicularité, la planéité de la face d'étanchéité, le contrôle du filetage, l'état des bords, la propreté et les tests d'étanchéité ou de pression lorsque le plan qualité approuvé l'exige.
Les résultats dimensionnels sont sensibles à la température. La norme ISO 1:2022 définit la température de référence standard utilisée pour les propriétés dimensionnelles et géométriques. Un plan de mesure rigoureux décrit la stabilisation des pièces et l'utilisation d'équipements étalonnés. Pour plus de détails, consultez le guide de Liqin sur l'inspection par machine à mesurer tridimensionnelle (MMT) pour l'usinage sur mesure de l'aluminium .
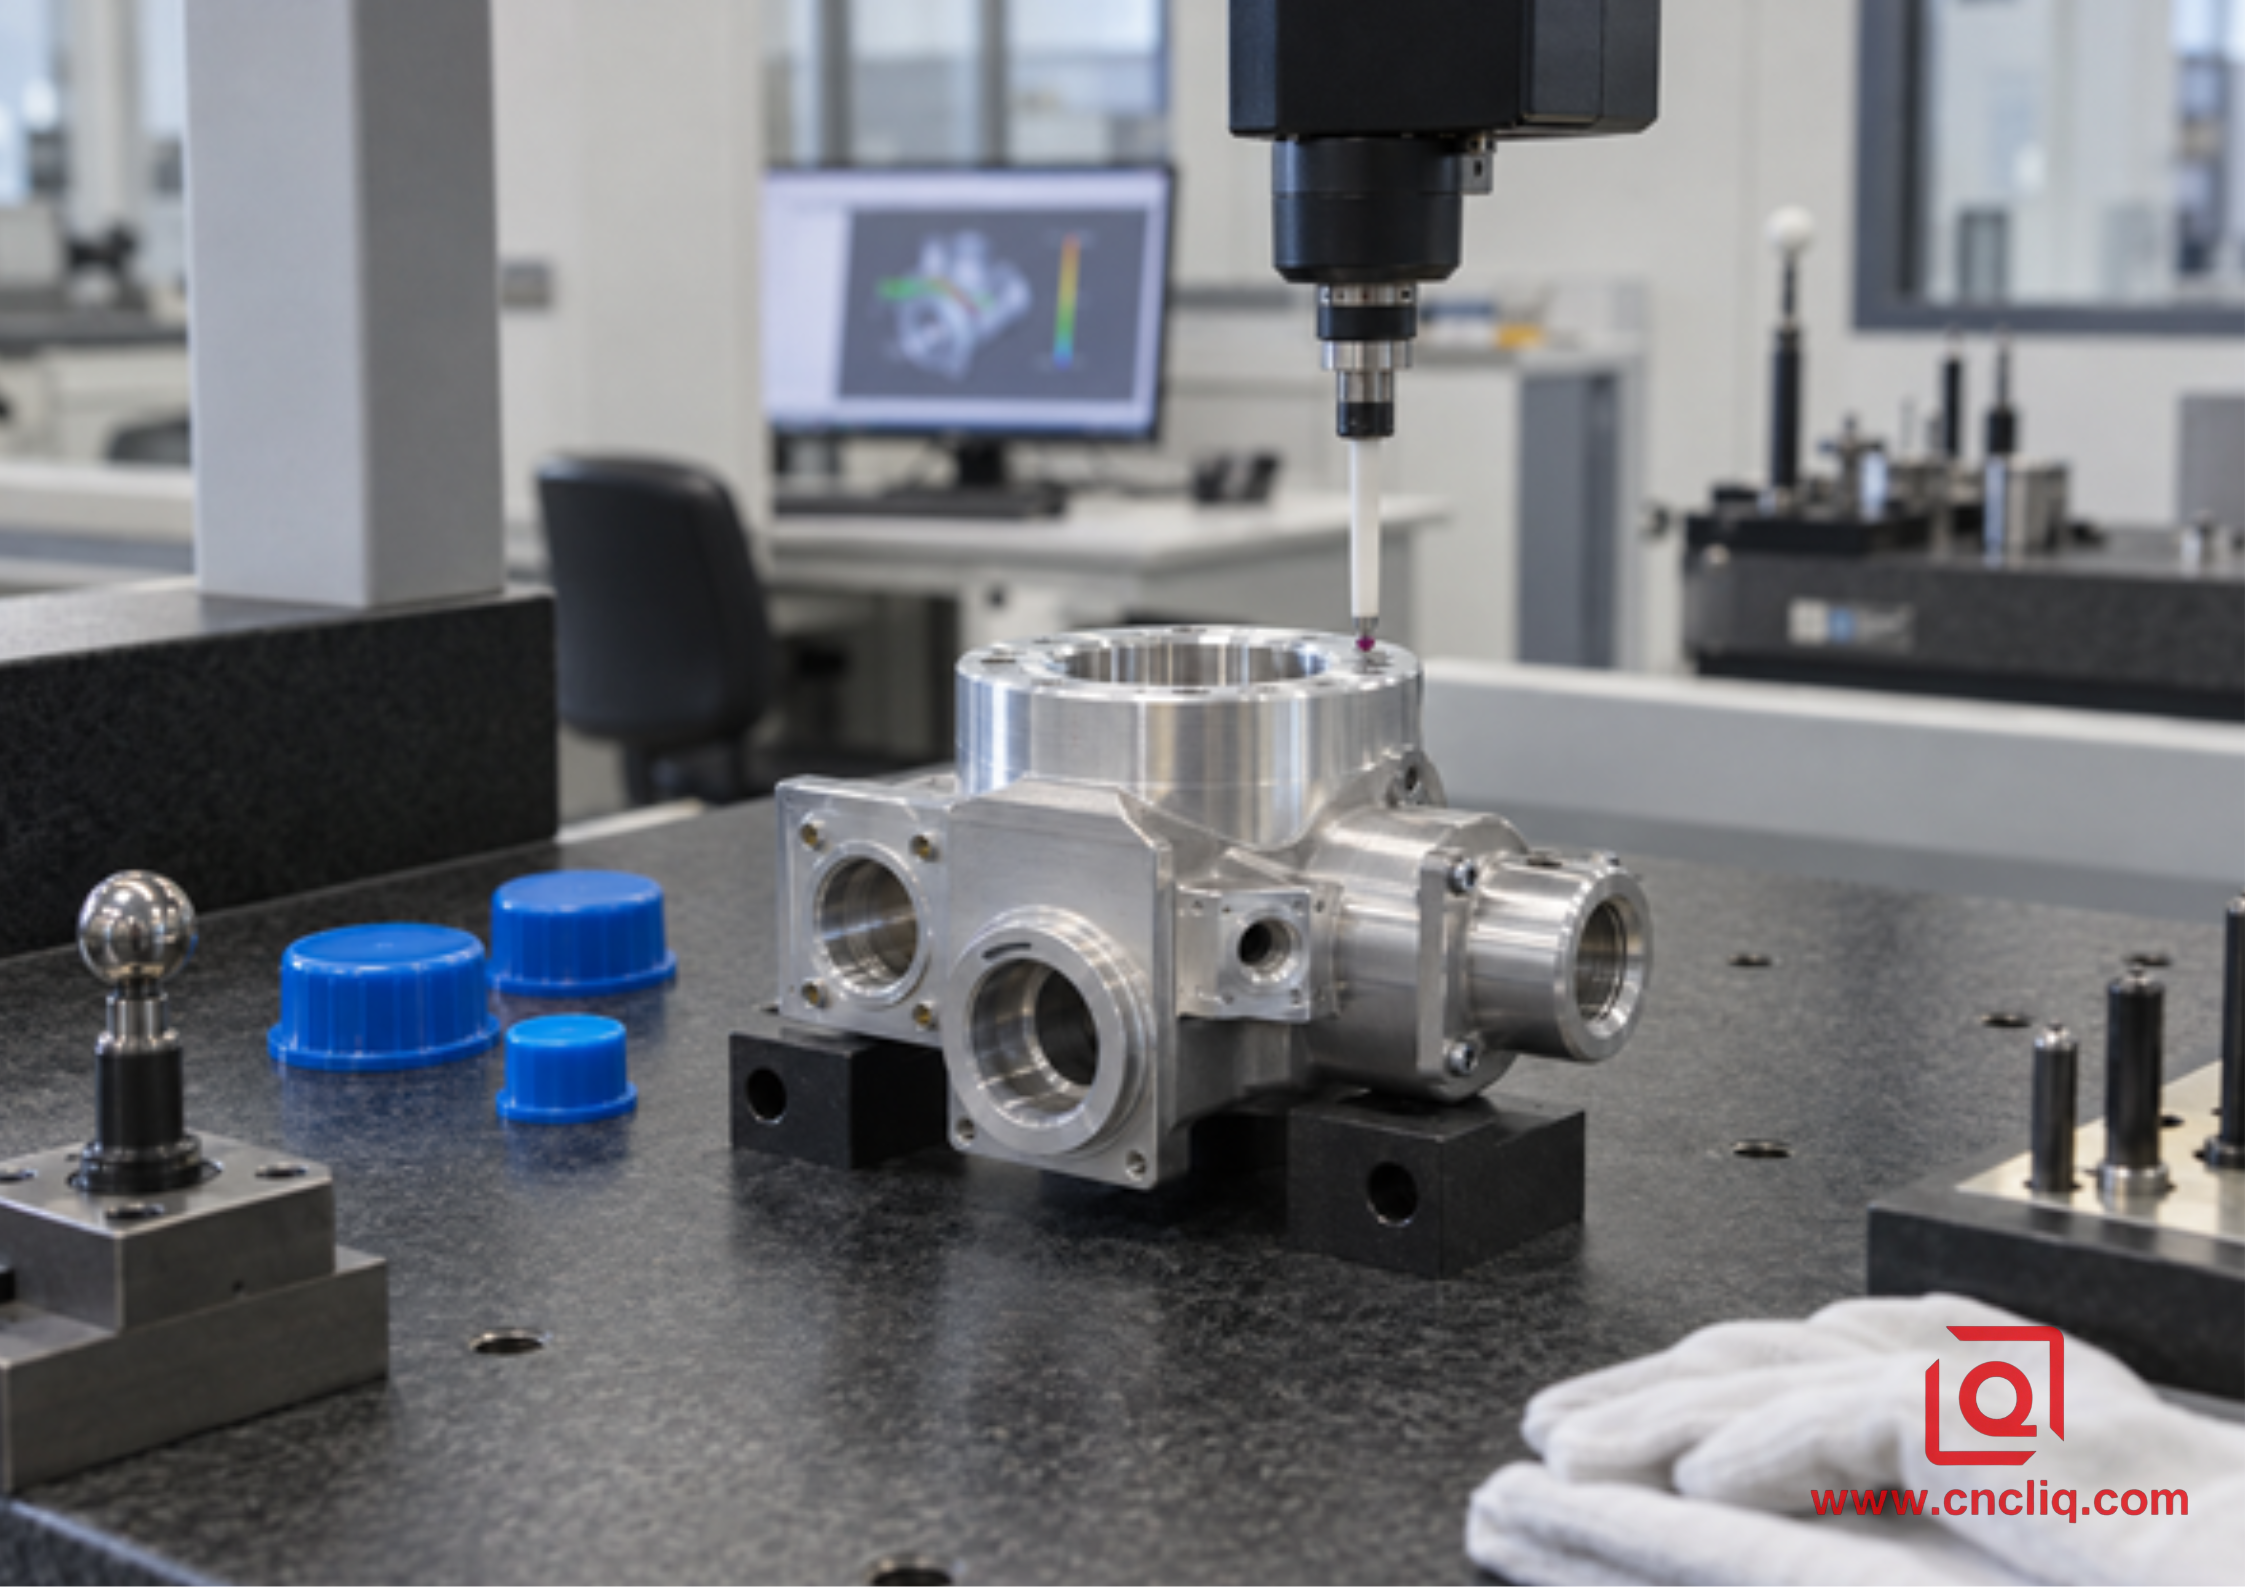
Vérification dimensionnelle indépendante d'un collecteur en aluminium fini dans la salle de métrologie.
Un processus pratique pour chaque type de machine
Route VMC pour collecteurs prototypes ou à mélange élevé
1. Examiner conjointement le modèle 3D et le dessin 2D ; identifier les références fonctionnelles, les intersections de forets bouchées, les filetages critiques, les faces d'étanchéité et les accès d'inspection.
2. Préparer la billette et définir la face de référence principale en laissant suffisamment de matière pour une finition contrôlée.
3. Usiner la face dominante dans un étau stable ou sur une plaque de montage. Utiliser un palpeur si nécessaire pour positionner la pièce et protéger le jeu d'épaisseur.
4. Transférez la pièce dans des mors doux adaptés ou dans un dispositif de fixation secondaire dédié aux orifices latéraux. Nettoyez chaque logement avant d'y insérer la pièce.
5. Rétablir le système de référence, usiner les faces secondaires et vérifier les relations entre les faces avant la dernière mise en place.
6. Ébavurer les bords accessibles, traiter les intersections de trous transversaux avec une méthode validée, laver le réseau interne et le sécher complètement.
7. Inspecter la géométrie critique, les filetages et les éléments d'étanchéité ; effectuer des tests fonctionnels uniquement selon le dessin ou le plan qualité convenu.
Ce procédé est transparent et flexible. Il permet également de visualiser la rigueur de la mise en place. Si une pièce est modifiée, un dispositif modulaire peut être ajusté sans avoir à remplacer l'ensemble du système de palettes.
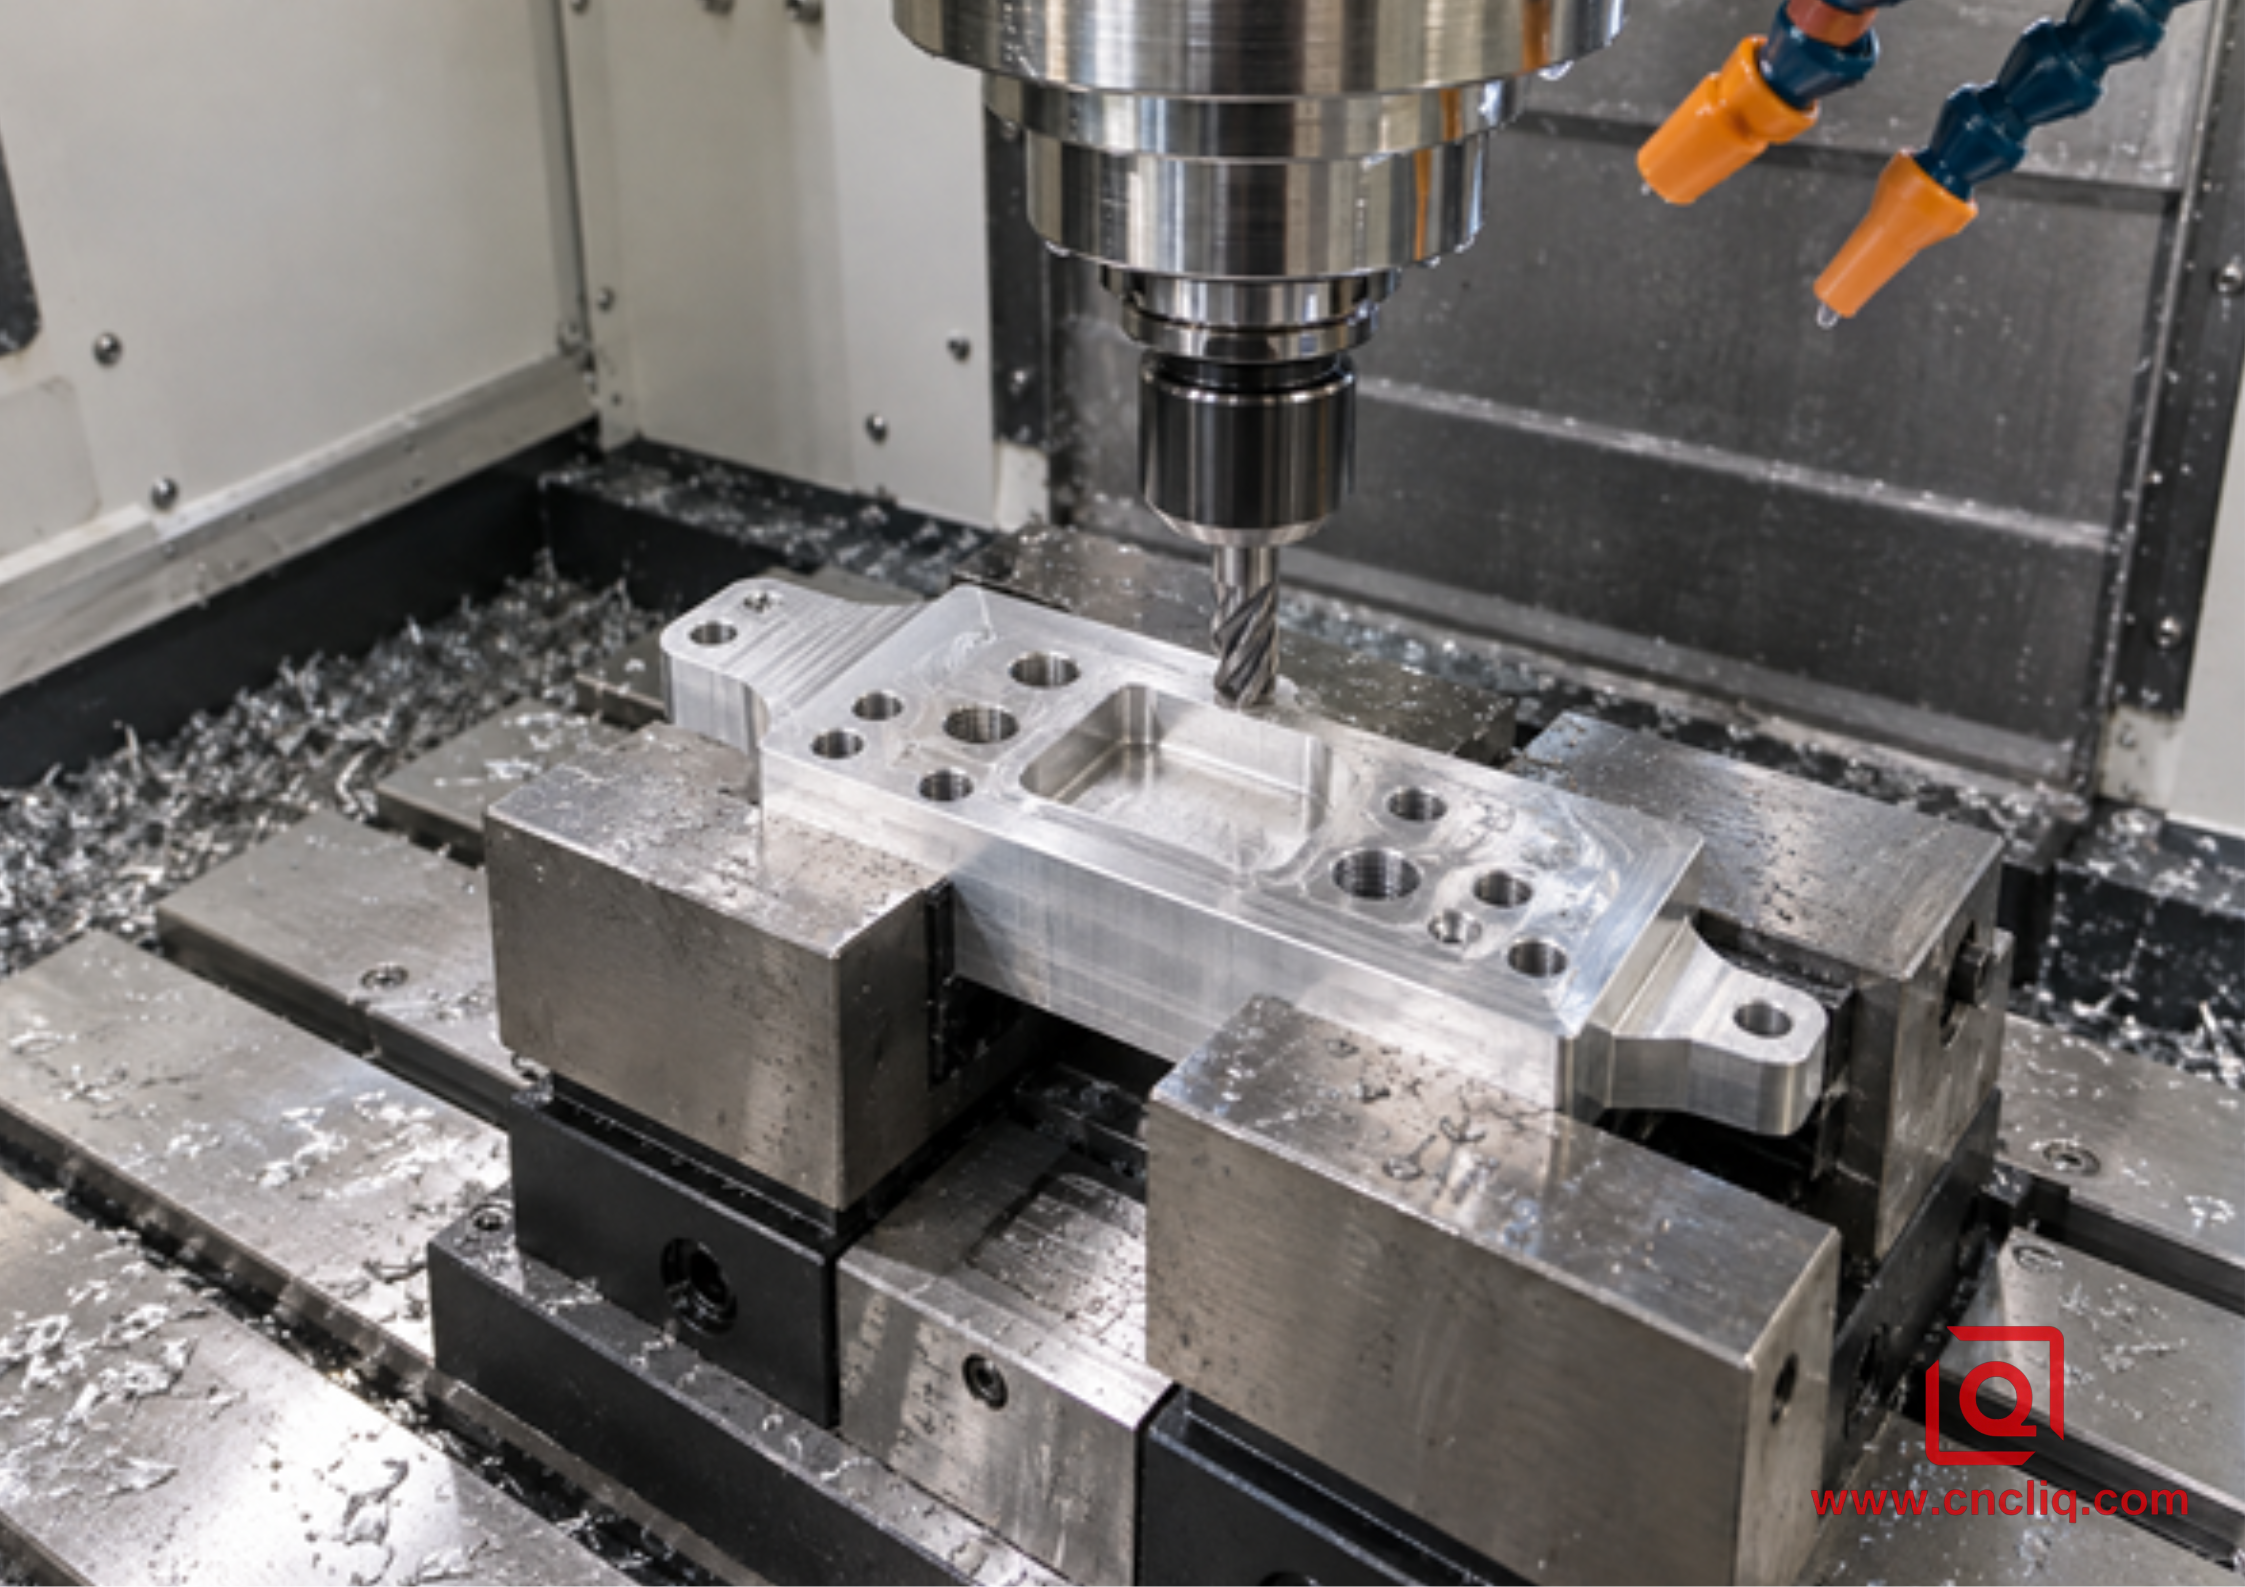
Usinage vertical : dispositif de fixation accessible pour un prototype de collecteur en aluminium en petite série.
Voie HMC pour une production multiface stable
1. Construisez le dispositif de fixation autour du système de référence du dessin et vérifiez l'accès des outils à toutes les faces requises.
2. Planifiez la séquence de manière à ce que les charges d'ébauche, le perçage profond et les opérations de finition ne déstabilisent pas un dispositif d'étanchéité terminé.
3. Charger l'ébauche sur la palette ou la pierre tombale avec un couple contrôlé ou une pression hydraulique ; vérifier le positionnement avant le démarrage du cycle.
4. Établir le système de coordonnées de travail, puis indexer la palette sur les faces liées à la machine sans resserrage manuel.
5. Utiliser des outils et un système de refroidissement adaptés aux alésages profonds, aux contre-alésages, aux filetages et aux intersections de trous transversaux ; surveiller le transport des copeaux tout au long du cycle.
6. Sonder les caractéristiques sélectionnées dans le processus où cela réduit le risque, puis effectuer une vérification dimensionnelle et fonctionnelle indépendante après le nettoyage.
7. Enregistrez les limites de durée de vie des outils, les règles de décalage, les vérifications des dispositifs de fixation et la fréquence d'inspection afin que les lots répétés utilisent la même méthode contrôlée.
La méthode HMC se justifie par sa capacité à éliminer la manutention et à préserver les relations entre les faces d'usinage. Elle n'est pas systématiquement la solution la plus économique pour un prototype initial et ne doit pas être présentée comme un avantage en production tant que les coûts de montage, d'inspection et de nettoyage ne sont pas pris en compte.
Cas anonyme : Choix d'une solution hybride pour un collecteur pneumatique compact
Un constructeur d'équipements a commandé un collecteur pneumatique compact en aluminium destiné à un module d'assemblage automatisé. Ce collecteur, conçu pour une utilisation en milieu stérile, présentait une large surface de montage, trois logements de vannes sur le dessus, des orifices sur deux faces latérales et plusieurs passages convergents. La première production était un petit lot de validation, les prévisions anticipant une demande croissante après les essais sur le terrain. Le client accordait une importance primordiale à l'alignement des orifices, à la stabilité des surfaces d'étanchéité, à la propreté des passages internes et à une transition fluide entre les prototypes et la production.
L'étude technique n'a pas imposé l'usinage direct de la pièce sur une machine à centre d'usinage horizontal (HMC). Pour le premier lot, une machine à centre d'usinage vertical (VMC) avec mors souples modulaires a permis une réponse plus rapide aux corrections. La face principale et les logements de soupapes ont été usinés en premier ; deux orientations secondaires contrôlées ont ensuite traité les orifices latéraux. Le plan d'inspection a permis de rattacher les caractéristiques de la face transversale aux références déclarées, et le plan de nettoyage a prévu un réseau de passages internes distinct du lavage externe.
Une fois le dessin stabilisé, la production répétitive a été automatisée grâce à un processus multifaces sur palettes. Un dispositif de fixation dédié a permis de conserver la même structure de référence et de réduire les resserrages manuels. Ce changement s'est justifié par la répétabilité et la réduction des manipulations, et non par l'affirmation qu'une machine serait universellement « plus précise ». Ce cas illustre un principe d'achat utile : prototyper sur le processus qui favorise l'apprentissage, puis industrialiser sur celui qui garantit une demande stable.
La page produit existante de Liqin concernant les collecteurs hydrauliques sur mesure présente les caractéristiques des pièces sur mesure, les formats de dessin, les matériaux et procédés de fabrication, ainsi que les ressources d'inspection pouvant être abordés lors d'une demande de devis. L'exemple ci-dessus est une illustration anonymisée et ne constitue en aucun cas une divulgation des données de dessin ou d'exploitation d'un client nommément désigné.
Liste de vérification DFM avant de demander un devis
Si vous souhaitez une recommandation pertinente concernant le choix entre une console HMC et une console VMC, veuillez fournir plus qu'un simple modèle 3D. Incluez :
• Un fichier CAO 3D avec contrôle de version et un dessin 2D correspondant.
• La qualité et le traitement du matériau, et pas seulement « l’aluminium ». Si le choix est ouvert, la comparaison de l’aluminium 6061 et 7075 pour l’usinage OEM peut servir de cadre à la discussion.
• Quantité annuelle, quantité par lot, quantité de prototypes et date prévue de gel de la conception.
• Les références primaires, secondaires et tertiaires, ainsi que la norme GD&T utilisée sur le dessin.
• Alésages, filetages, faces d'étanchéité, gorges pour joints toriques et relations entre les orifices transversaux essentiels au fonctionnement.
• Exigences en matière de pression, d'étanchéité, de propreté, de traçabilité et de documentation qui font partie intégrante de la procédure d'acceptation.
• Traitement de surface, zones de masquage, ports obturés et indication des dimensions avant ou après finition.
• Schémas des composants d'accouplement ou d'interface lorsque l'empilement affecte le collecteur.
• Exigences d'emballage visant à protéger les ports propres et les faces d'étanchéité finies.
Ces données permettent au fournisseur de comparer les itinéraires complets plutôt que les taux horaires des machines. Elles aident également à déterminer si un service d'usinage CNC sur mesure doit proposer un processus VMC flexible, un processus HMC palettisé ou un processus hybride multiaxes.
Comment les acheteurs doivent comparer les devis de HMC et de VMC
Deux devis portant sur le même alliage peuvent présenter des niveaux de contrôle très différents. Demandez au fournisseur de dissocier les hypothèses ayant une incidence significative sur le prix et le risque.
Question de citation | Pourquoi c'est important |
Combien de configurations sont prévues ? | Révèle les risques liés à la manutention, au transfert de données et à l'inspection |
Quelles caractéristiques restent inchangées lors du serrage ? | Indique si les relations transversales critiques sont protégées |
Le coût de l'équipement est-il ponctuel ou récurrent ? | Empêche une comparaison de prix de pièces trompeuse |
Qu'est-ce qui est inclus dans l'ébavurage et le nettoyage interne ? | Un collecteur peut avoir des dimensions correctes et pourtant tomber en panne à cause de débris piégés |
Quelles fonctionnalités font l'objet d'une inspection complète, d'un échantillonnage ou d'un suivi des capacités ? | Aligner le plan qualité avec le risque fonctionnel |
Les tests d'étanchéité ou de pression sont-ils inclus ? | Évite de considérer un test fonctionnel comme faisant partie de l'inspection dimensionnelle standard |
Quels changements surviennent après l'approbation du prototype ? | Précise si le processus de production, le dispositif de fixation et le plan de validation seront modifiés. |
Comment les modifications de conception sont-elles contrôlées ? | Réduit le risque d'usinage d'un schéma de ports ou d'un jeu de tolérances obsolète. |
Le prix d'usinage le plus bas n'est pas forcément synonyme de risque minimal. Un parcours avec moins de réglages peut engendrer des coûts de préparation plus élevés, mais réduire la manutention et simplifier la production en série. Un parcours avec un centre d'usinage vertical (VMC) peut s'avérer plus judicieux lorsque la flexibilité des modifications prime sur la production en régime permanent. Demandez-en la justification, puis comparez-la à votre phase de programme.
Quand un centre d'usinage vertical à 4 ou 5 axes représente le meilleur compromis
En atelier, le choix ne se résume pas toujours à opter pour un centre d'usinage horizontal (HMC) ou un centre d'usinage vertical (VMC) 3 axes. Un indexeur 4 axes permet d'accéder à plusieurs faces d'un collecteur tout en conservant la plateforme verticale habituelle. Une machine 5 axes permet d'orienter les ports inclinés et de réduire le nombre de montages spéciaux, notamment pour les géométries complexes ou les petites séries. Ces options permettent de raccourcir la chaîne de référence sans nécessiter une cellule HMC dédiée.
Elles introduisent également de nouvelles contraintes : capacité des axes de rotation, portée des outils, dégagement pour les collisions, accès aux dispositifs de fixation, fiabilité du post-processeur et nécessité de vérifier les plans de travail en rotation. Le choix optimal reste spécifique à la pièce. Si un fournisseur propose un usinage 5 axes, demandez-lui quelles relations fonctionnelles il préserve et quelles opérations secondaires subsistent.
Cliquez ici pour toute demande 👆
FAQ
1. Un HMC est-il toujours préférable pour les collecteurs hydrauliques en aluminium ?
Non. Un centre d'usinage horizontal (HMC) est souvent efficace pour les collecteurs de forme cubique présentant des caractéristiques importantes sur plusieurs faces et une production en série, car il permet l'indexation de la pièce et réduit les resserrages manuels. Un centre d'usinage vertical (VMC) peut s'avérer plus rapide et plus économique pour les prototypes, les collecteurs plats et larges, les révisions fréquentes ou les pièces nécessitant principalement une direction d'usinage. Le choix de la méthode de production doit être déterminé par le dessin, la structure de référence, le modèle de lot, le plan de nettoyage et le plan de contrôle.
2. Un VMC peut-il maintenir des relations de position précises entre les ports situés sur différentes faces ?
Oui, à condition que le processus contrôle chaque transfert. Des mors souples ou des dispositifs de fixation qualifiés, des positionneurs propres, un palpage précis, des références stables, un équipement calibré et un plan d'inspection permettent d'obtenir une géométrie de face transversale fiable. Le risque augmente à mesure que les caractéristiques critiques sont réparties sur plusieurs configurations ; le fournisseur doit donc démontrer comment le transfert de référence est contrôlé et si une option rotative ou multiaxes permettrait de raccourcir la chaîne.
3. Une meilleure évacuation des copeaux HMC permet-elle d'éliminer les bavures transversales ?
Non. La gravité peut faciliter l'évacuation des copeaux d'une surface de coupe verticale, mais des bavures peuvent néanmoins se former aux intersections des passages percés ou à l'entrée d'un outil dans une cavité interne. Le processus requiert une méthode d'ébavurage rigoureuse, un lavage interne, un séchage et une vérification adaptés à la taille du passage et aux risques liés à l'utilisation finale. L'évacuation des copeaux pendant la coupe et la propreté interne après la coupe sont des contrôles liés mais distincts.
4. Quels fichiers et informations sont nécessaires pour obtenir un devis précis pour un collecteur en aluminium ?
Fournissez un modèle CAO 3D avec gestion des versions, un dessin 2D correspondant, l'alliage et son état de trempe, la quantité et le schéma de production, les données fonctionnelles, les tolérances critiques, l'état de surface, le traitement de surface, les normes de filetage et d'orifices, les exigences de propreté et les critères d'acceptation relatifs aux tests d'étanchéité ou de pression. Indiquez également les exigences applicables avant et après revêtement. Ces informations permettent au fournisseur de comparer les parcours VMC, HMC et multiaxes dans un même périmètre.
5. Comment puis-je vérifier que le choix de machine d'un fournisseur est fiable ?
Demandez un plan de montage, une stratégie de référence, un concept de montage, une revue d'accès aux outils, un processus d'ébavurage et de nettoyage, un plan de premier article et une méthode d'inspection des caractéristiques critiques. Vérifiez que le chemin de production correspond à celui de l'échantillon et comment l'usure des outils et les décalages sont contrôlés au sein d'un lot. Une liste des machines est utile, mais la preuve d'un processus maîtrisé est plus importante que les sigles HMC ou VMC.
Cliquez ici pour toute demande 👆
Résumé
Optez pour un centre d'usinage vertical (VMC) lorsque la flexibilité, la rapidité de mise en route, l'accès aisé aux faces supérieures et l'apprentissage par prototypage sont essentiels à votre projet ; choisissez un centre d'usinage horizontal (HMC) lorsque la régularité des opérations, l'usinage multifaces, l'évacuation des copeaux et la réduction des resserrages permettent un processus mieux maîtrisé. Pour les collecteurs en aluminium, le procédé retenu préserve la structure de référence, gère les bavures entre les trous et la propreté interne, vérifie la géométrie fonctionnelle et formalise la transition de l'échantillon à la production. Envoyez vos plans, votre modèle 3D, les quantités et les exigences de réception à Liqin pour une analyse de fabricabilité (DFM) et un devis adaptés à votre procédé, plutôt que de vous fier à une simple supposition sur le nom de la machine.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
