 Français




Transférez-vous encore une pièce tournée vers un centre d'usinage juste pour y ajouter deux trous transversaux, un méplat ou un filetage hors axe ? Cette opération supplémentaire peut sembler anodine sur une fiche de routage. En atelier, cette petite seconde opération se traduit par la fabrication d'un montage, la recherche d'une nouvelle référence, l'attente d'un client et un risque accru de bavure cachée ou d'erreur d'usinage. Les pages suivantes analysent cette décision du point de vue d'un ingénieur de procédés : les capacités réelles de la machine, les problèmes courants et les cas où le fraisage doit rester sur une machine dédiée.
La première question d'une demande de devis ne devrait donc pas porter sur la possession d'un tour à outils motorisés par l'atelier. Il faut plutôt demander quelle machine, quel porte-outil, quelle séquence de coupe et quel plan de mesure permettront de réaliser les caractéristiques requises sur votre plan. C'est à ce stade que le choix de la machine se transforme en un processus de production efficace. Bien mené, ce processus est plus court, la responsabilité est clairement définie et la pièce arrive sur votre ligne de production prête à être assemblée.
Ce que l'outillage motorisé signifie en atelier
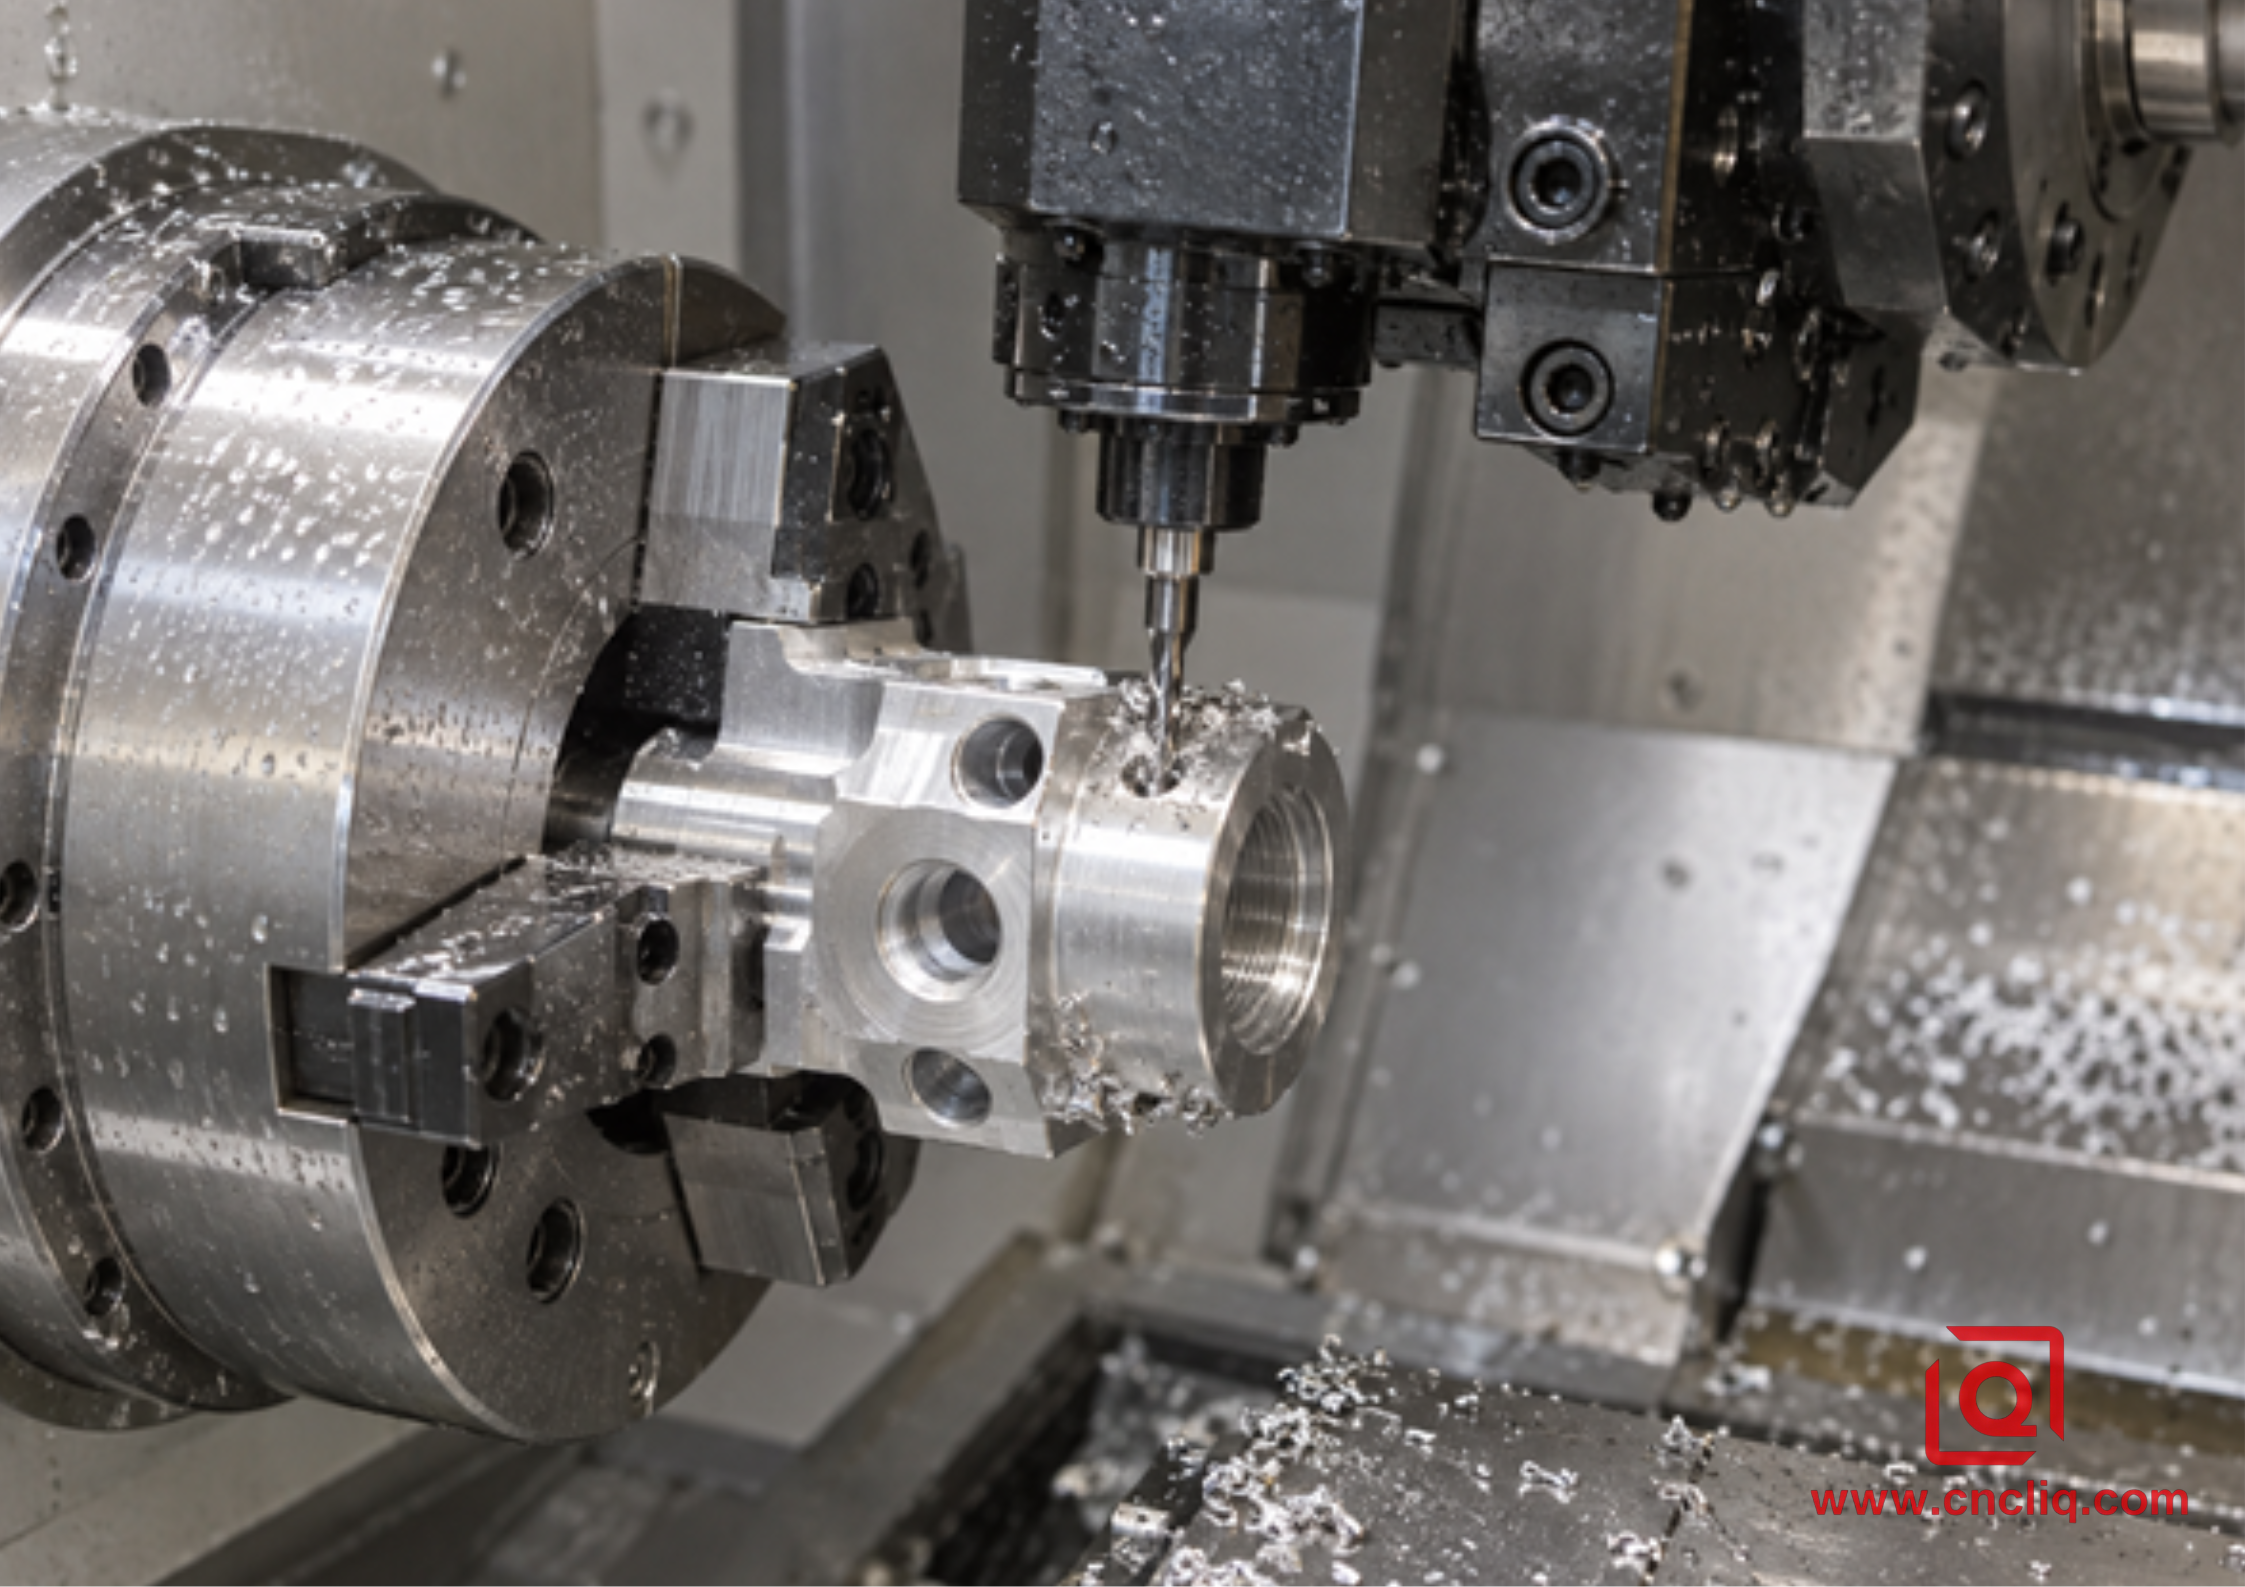
Observez une opération de tournage classique : le mandrin assure la rotation et la plaquette reste fixe. Ce système permet de réaliser avec succès des épaulements extérieurs, des faces, des rainures, des cônes et des alésages coaxiaux. L’outillage motorisé, également appelé outillage entraîné, ajoute des fraises rotatives motorisées à la tourelle. Le même mandrin peut alors recevoir un trou percé, un trou taraudé, une rainure ou une surface fraisée.
Une représentation mentale rapide permet de mieux comprendre le processus. Un outil rotatif radial s'approche du diamètre extérieur pour percer un trou transversal. Un outil rotatif axial, pointant vers le mandrin, usine une forme sur la face avant. L'axe C de la broche principale positionne la pièce selon un angle prédéfini ou effectue un déplacement linéaire continu. Si la machine possède également un axe Y, l'outil de coupe peut atteindre des positions au-dessus ou en dessous de l'axe de la broche, sans se limiter à l'interpolation XC.
Il ne faut pas confondre outil motorisé et pointe tournante. Une pointe tournante est un point d'appui sur roulement dans la contre-pointe qui tourne avec une pièce longue et la supporte ; elle n'effectue pas d'usinage. Un outil motorisé est un poste de coupe motorisé. Le manuel d'utilisation du tour Haas décrit les outils motorisés axiaux et radiaux pour le fraisage, le perçage et le rainurage, avec des formes produites par déplacement selon les axes C et/ou Y.
Pile de capacités : outil motorisé, axe C, axe Y et contre-broche
L'expression « outillage motorisé » est souvent utilisée comme raccourci pour désigner plusieurs fonctions de machine. Il convient de les vérifier séparément, car chacune résout un problème géométrique différent.
Capacité de la machine | Ce qu'il contrôle | Caractéristiques typiques qu'il permet | Ce qu'un acheteur doit vérifier |
Outil axial motorisé | La fraise tourne parallèlement à l'axe de la broche principale | Alésages frontaux, cercles de boulonnage, rainures frontales, taraudage frontal | Vitesse, couple, taille de la pince, jeu axial disponibles |
Outil radial motorisé | La fraise tourne perpendiculairement à l'axe de la broche principale | Trous transversaux, filetages radiaux, rainures de clavette, méplats extérieurs | Projection du porte-support, interférence, débit de liquide de refroidissement |
Axe C | L'indexation ou l'interpolation de la broche principale en tant qu'axe rotatif | Perçages ménagés, éléments équidistants, fraisage polaire | Méthode de positionnement, utilisation d'un frein ou d'une pince, résolution programmée |
Axe Y | La tourelle se déplace hors de l'axe de la broche. | Perçage décalé, fraisage parfaitement plat, poches excentrées | Course, jeu, précision des axes sous charge de coupe |
Sous-broche | La broche opposée reçoit la pièce | Travail sur la face arrière sans resserrage manuel | Contrôle de transfert de référence, tolérance de coupe, inspection de transfert de référence |
Un axe C ne rend pas automatiquement une machine adaptée à toutes les opérations de fraisage. Grâce à l'interpolation polaire XC, la commande numérique convertit les instructions linéaires en mouvements coordonnés sur l'axe X et en rotation de la broche. Cette méthode convient parfaitement à de nombreux profils de face et aux éléments centrés. Un axe Y dédié est généralement préférable pour les rainures et les poches décentrées, car l'outil de coupe suit une trajectoire linéaire directe. De même, une contre-broche facilite la finition de la face arrière, à condition que la longueur de serrage soit suffisante et que le transfert ne déforme pas une paroi mince.
La famille de procédés plus large est expliquée dans notre guide sur l'usinage CNC 3 et 5 axes . Pour les pièces cylindriques présentant d'importants travaux hors axe, comparez également la stratégie de référence en tournage CNC par rapport au tournage-fraisage pour les boîtiers concentriques en aluminium .
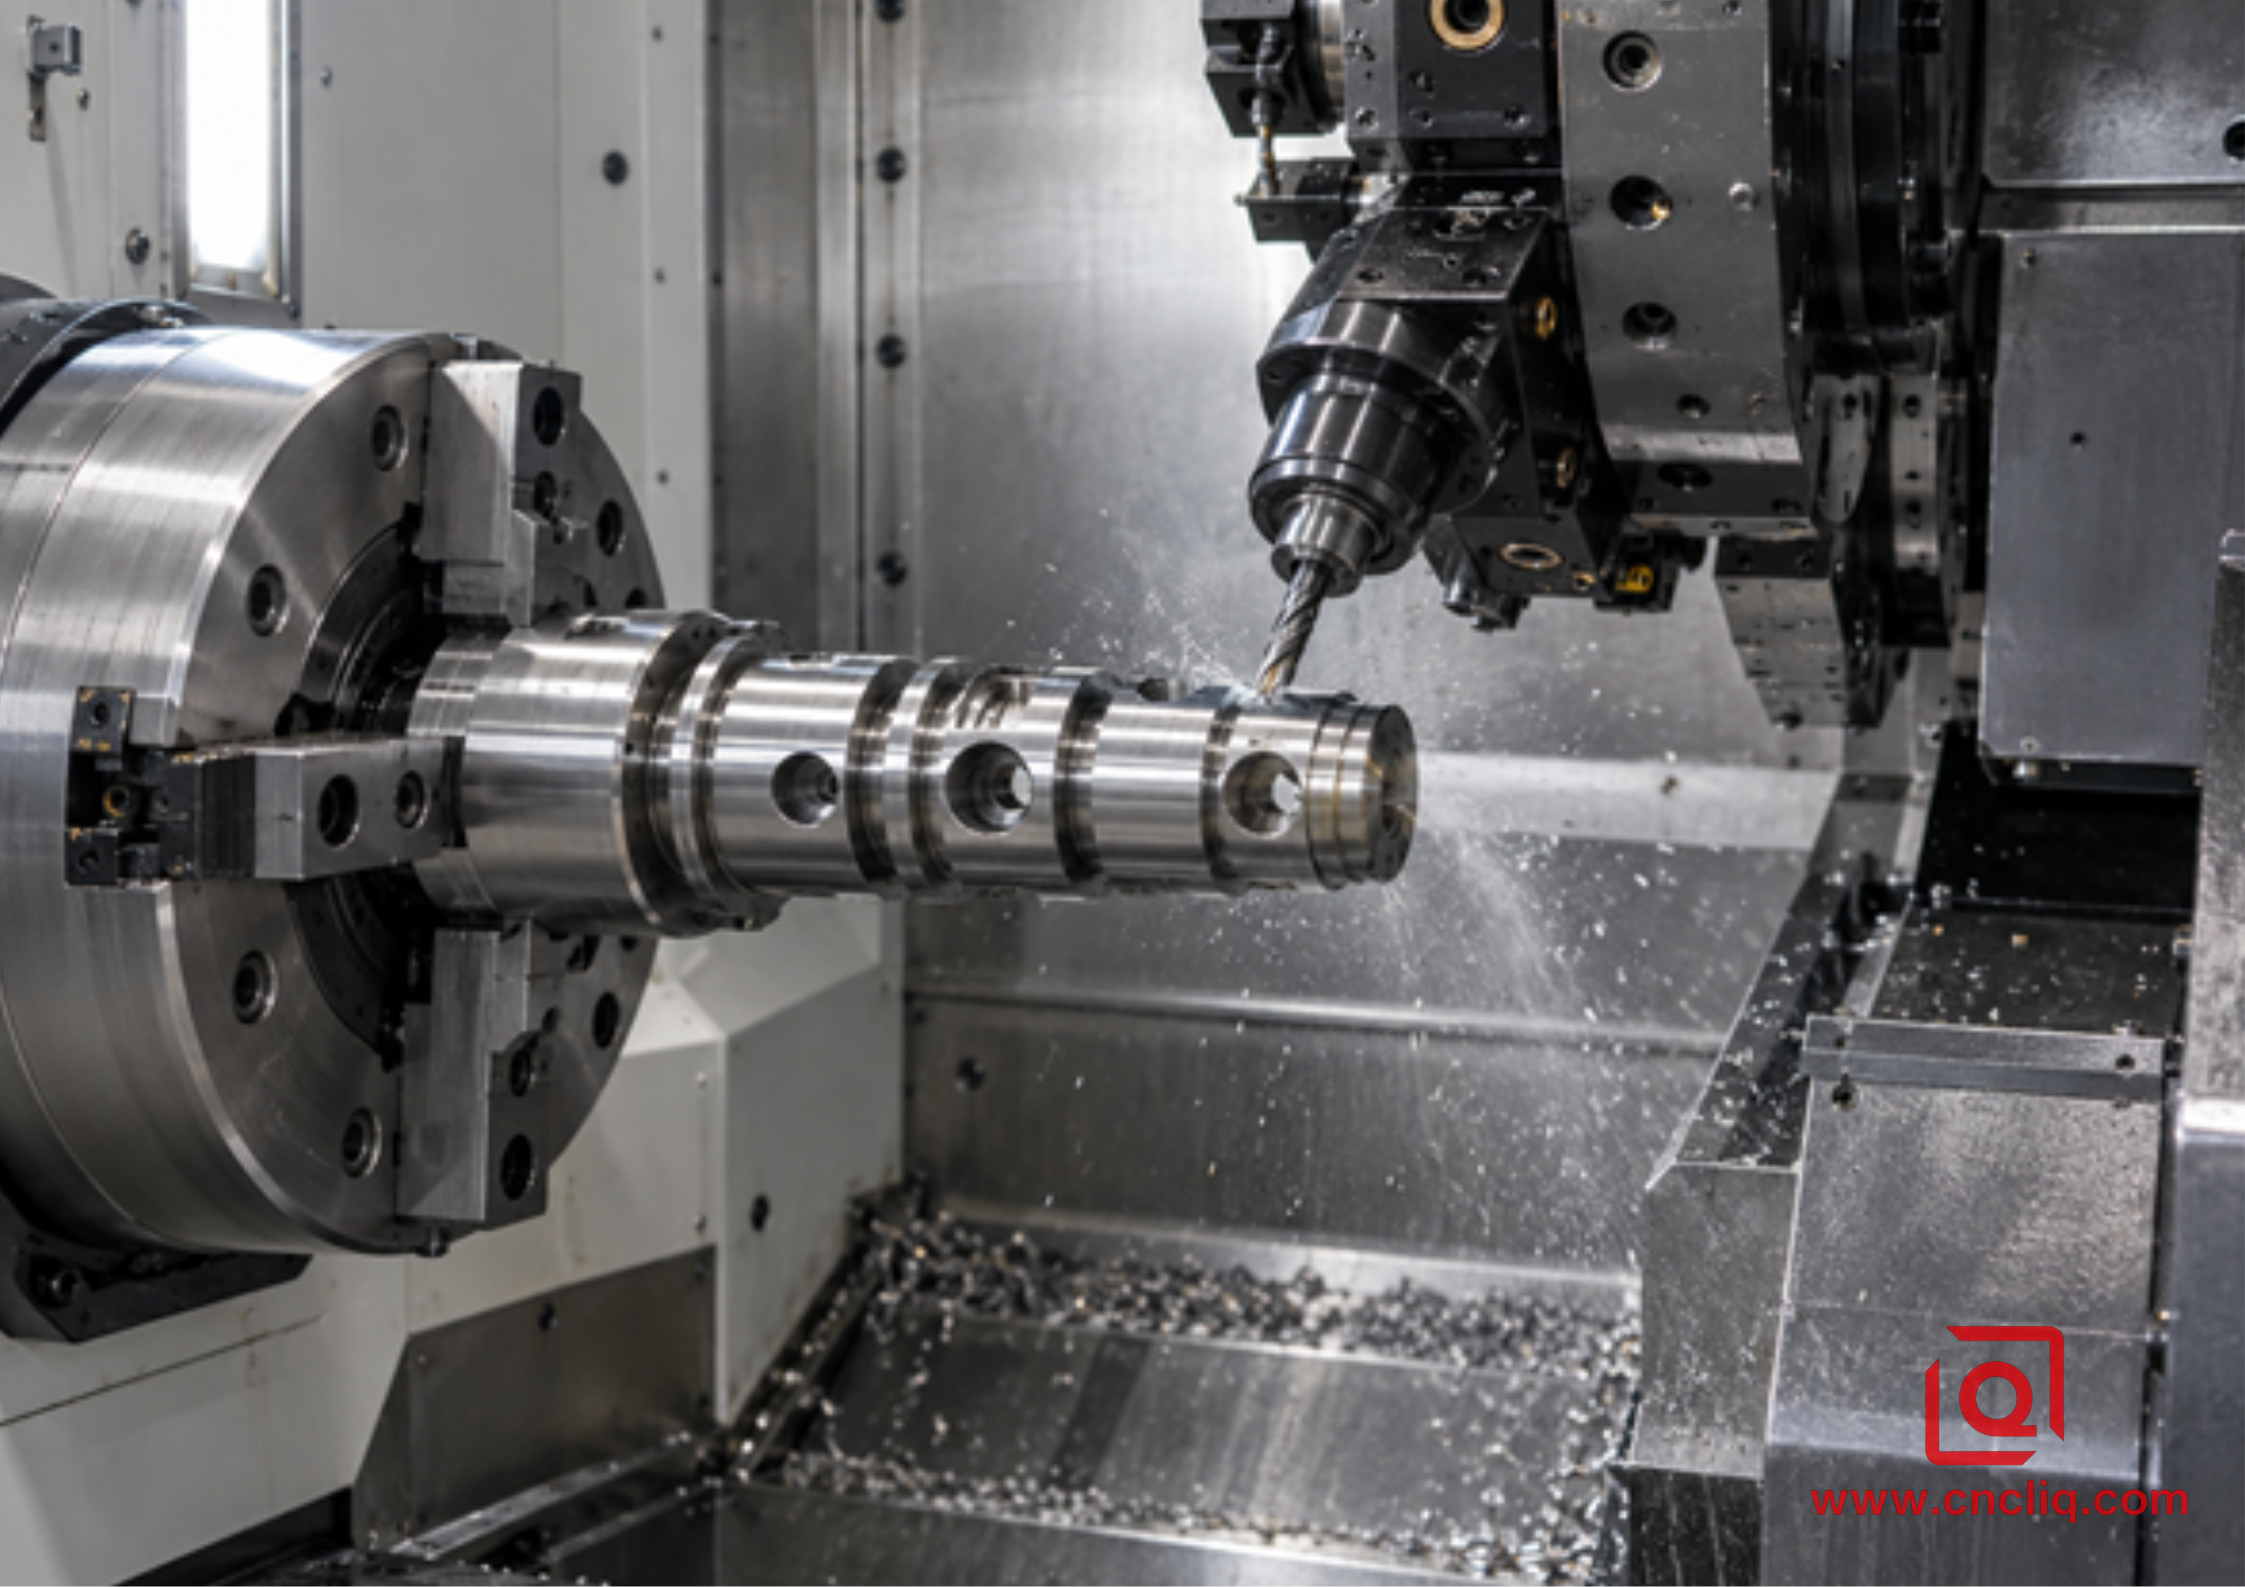
Perçage radial à l'aide d'un outil motorisé d'un raccord en aluminium
Quelles pièces bénéficient le plus du tournage à outils motorisés ?
Les pièces les plus adaptées se présentent sous forme de barres rondes, de tubes, de pièces forgées ou d'ébauches quasi rondes, et possèdent plusieurs caractéristiques non rotatives. Un raccord hydraulique à orifices sécants en est un bon exemple, tout comme un boîtier de capteur avec un méplat pour connecteur. Le même principe s'applique aux arbres à rainure de clavette, aux connecteurs médicaux à orientation, aux tiroirs de vannes à orifices et aux raccords pneumatiques à méplat pour clé.
Je commence par l'impression, et non par le nom dans le cartouche. L'outillage en direct mérite d'être sérieusement envisagé lorsqu'une ou plusieurs des conditions suivantes apparaissent :
· Une pièce fraisée présente une relation de position étroite avec un diamètre ou un alésage tourné.
· Plusieurs trous radiaux doivent être percés sur la circonférence.
· Il est difficile de localiser de manière répétée une pièce courte dans les mâchoires secondaires molles.
· La taille des lots rend les chargements répétés et la manutention des produits en cours de fabrication coûteux.
· Les surfaces cosmétiques ou les zones d'étanchéité pourraient être endommagées lors du transfert.
· Une face arrière complète est possible grâce à une broche opposée.
· Les délais de livraison sont considérablement réduits par les files d'attente entre les ateliers de tournage et de fraisage.
L' arbre de sortie de boîte de vitesses de précision sur mesure présenté sur notre site web illustre le type de pièce pour laquelle les épaulements, rainures et éléments de transmission usinés doivent être conçus comme une chaîne unidimensionnelle. Un collecteur hydraulique sur mesure en est un autre exemple : les orifices, les filetages, les surfaces d'étanchéité et les passages internes rendent le contrôle des références et l'ébavurage aussi importants que le cycle de coupe lui-même.
Pourquoi un serrage peut améliorer le résultat
Le principal avantage ne réside pas dans une vitesse de broche spectaculaire, mais dans la continuité du positionnement. Lors d'un usinage en plusieurs étapes, le tour établit l'axe principal, puis l'opérateur retire la pièce, la nettoie, la place dans un autre dispositif de fixation et reprend le positionnement initial. Chaque étape présente des variations : positionnement des mors, contamination par les copeaux, répétabilité du dispositif de fixation, stratégie de palpage, force de serrage et méthode de l'opérateur.
Un parcours de serrage unique permet de conserver les opérations de tournage et de fraisage en direct dans le même système de coordonnées machine. Cela ne garantit pas une pièce parfaite ; le faux-rond de l'outil, la dilatation thermique, les erreurs de suivi du servomoteur, la force de coupe et l'incertitude de contrôle persistent. En revanche, cela élimine toute une série d'erreurs de transfert. Le guide d'usinage multitâche Okuma met en avant la réduction des temps de réglage, l'amélioration de la précision, la diminution des erreurs humaines et la réduction de l'accumulation des tolérances comme principaux avantages du multitâche.
Les limites de l'atelier qui déterminent si cela fonctionne
Le tournage à outils motorisés est compact et efficace, mais la station motorisée n'est pas une broche de centre d'usinage de taille standard. Une conception judicieuse respecte les limites suivantes.
Commencez par le couple, pas par le régime moteur.
Les petits forets et fraises nécessitent de la vitesse ; les grandes fraises et les alliages durs requièrent du couple. La vitesse de rotation maximale ne suffit pas. Demandez la courbe de couple ou de puissance disponible à proximité de la vitesse de coupe prévue, ainsi que la plus grande fraise utilisable dans le matériau sélectionné. À titre de référence spécifique à la machine, et non de valeur universelle, le manuel Haas 2021 indique une vitesse maximale de 6 000 tr/min pour l’entraînement d’outil motorisé décrit dans ce document et précise qu’il est destiné au fraisage de moyenne intensité. C’est pourquoi tout devis doit être établi en fonction du modèle précis de la machine et non d’une indication générique relative à l’entraînement d’outil motorisé.
Sortie et projection du support
Les roulements d'outils, les pinces, les adaptateurs et les queues de fraise forment une chaîne de tolérance. Un porte-outil court, propre et correctement serré est généralement plus stable qu'un ensemble long conçu pour dépasser du mandrin. Un dépassement excessif amplifie la déformation et les vibrations. Avant la production, l'opérateur doit marquer le porte-outil à une longueur de référence définie, vérifier le positionnement de l'outil et consigner le résultat lorsque la caractéristique est critique.
Alignement de la tourelle et direction de coupe
Un porte-outil axial doit être aligné avec l'axe de la broche ; un porte-outil radial doit être perpendiculaire à celui-ci. Un léger défaut angulaire peut engendrer des trous coniques, des parois de rainure non alignées ou une usure irrégulière de l'outil. L'alignement influe également sur la qualité du perçage d'une surface courbe. Un perçage d'essai, un perçage pilote ou un perçage contrôlé peut être nécessaire sur un diamètre extérieur cylindrique.
Contrôle thermique et évacuation des puces
Le tournage et le fraisage sollicitent différemment la machine. Les passes intermittentes avec outil motorisé peuvent chauffer un porte-outil compact tandis que de longs copeaux filiformes restent près de la pièce. Le liquide de refroidissement doit atteindre l'arête de coupe et évacuer les copeaux des intersections percées. Pour l'aluminium, le soudage des copeaux et la formation d'arêtes rapportées constituent souvent la limite pratique ; pour l'acier inoxydable, l'écrouissage et la trempe exigent un engagement ferme et une trajectoire d'outil stable. Notre guide OEM sur les alliages de tournage CNC pour aluminium explique pourquoi la nuance, le revenu, la formation des copeaux et la géométrie de l'outil doivent être considérés comme un tout.
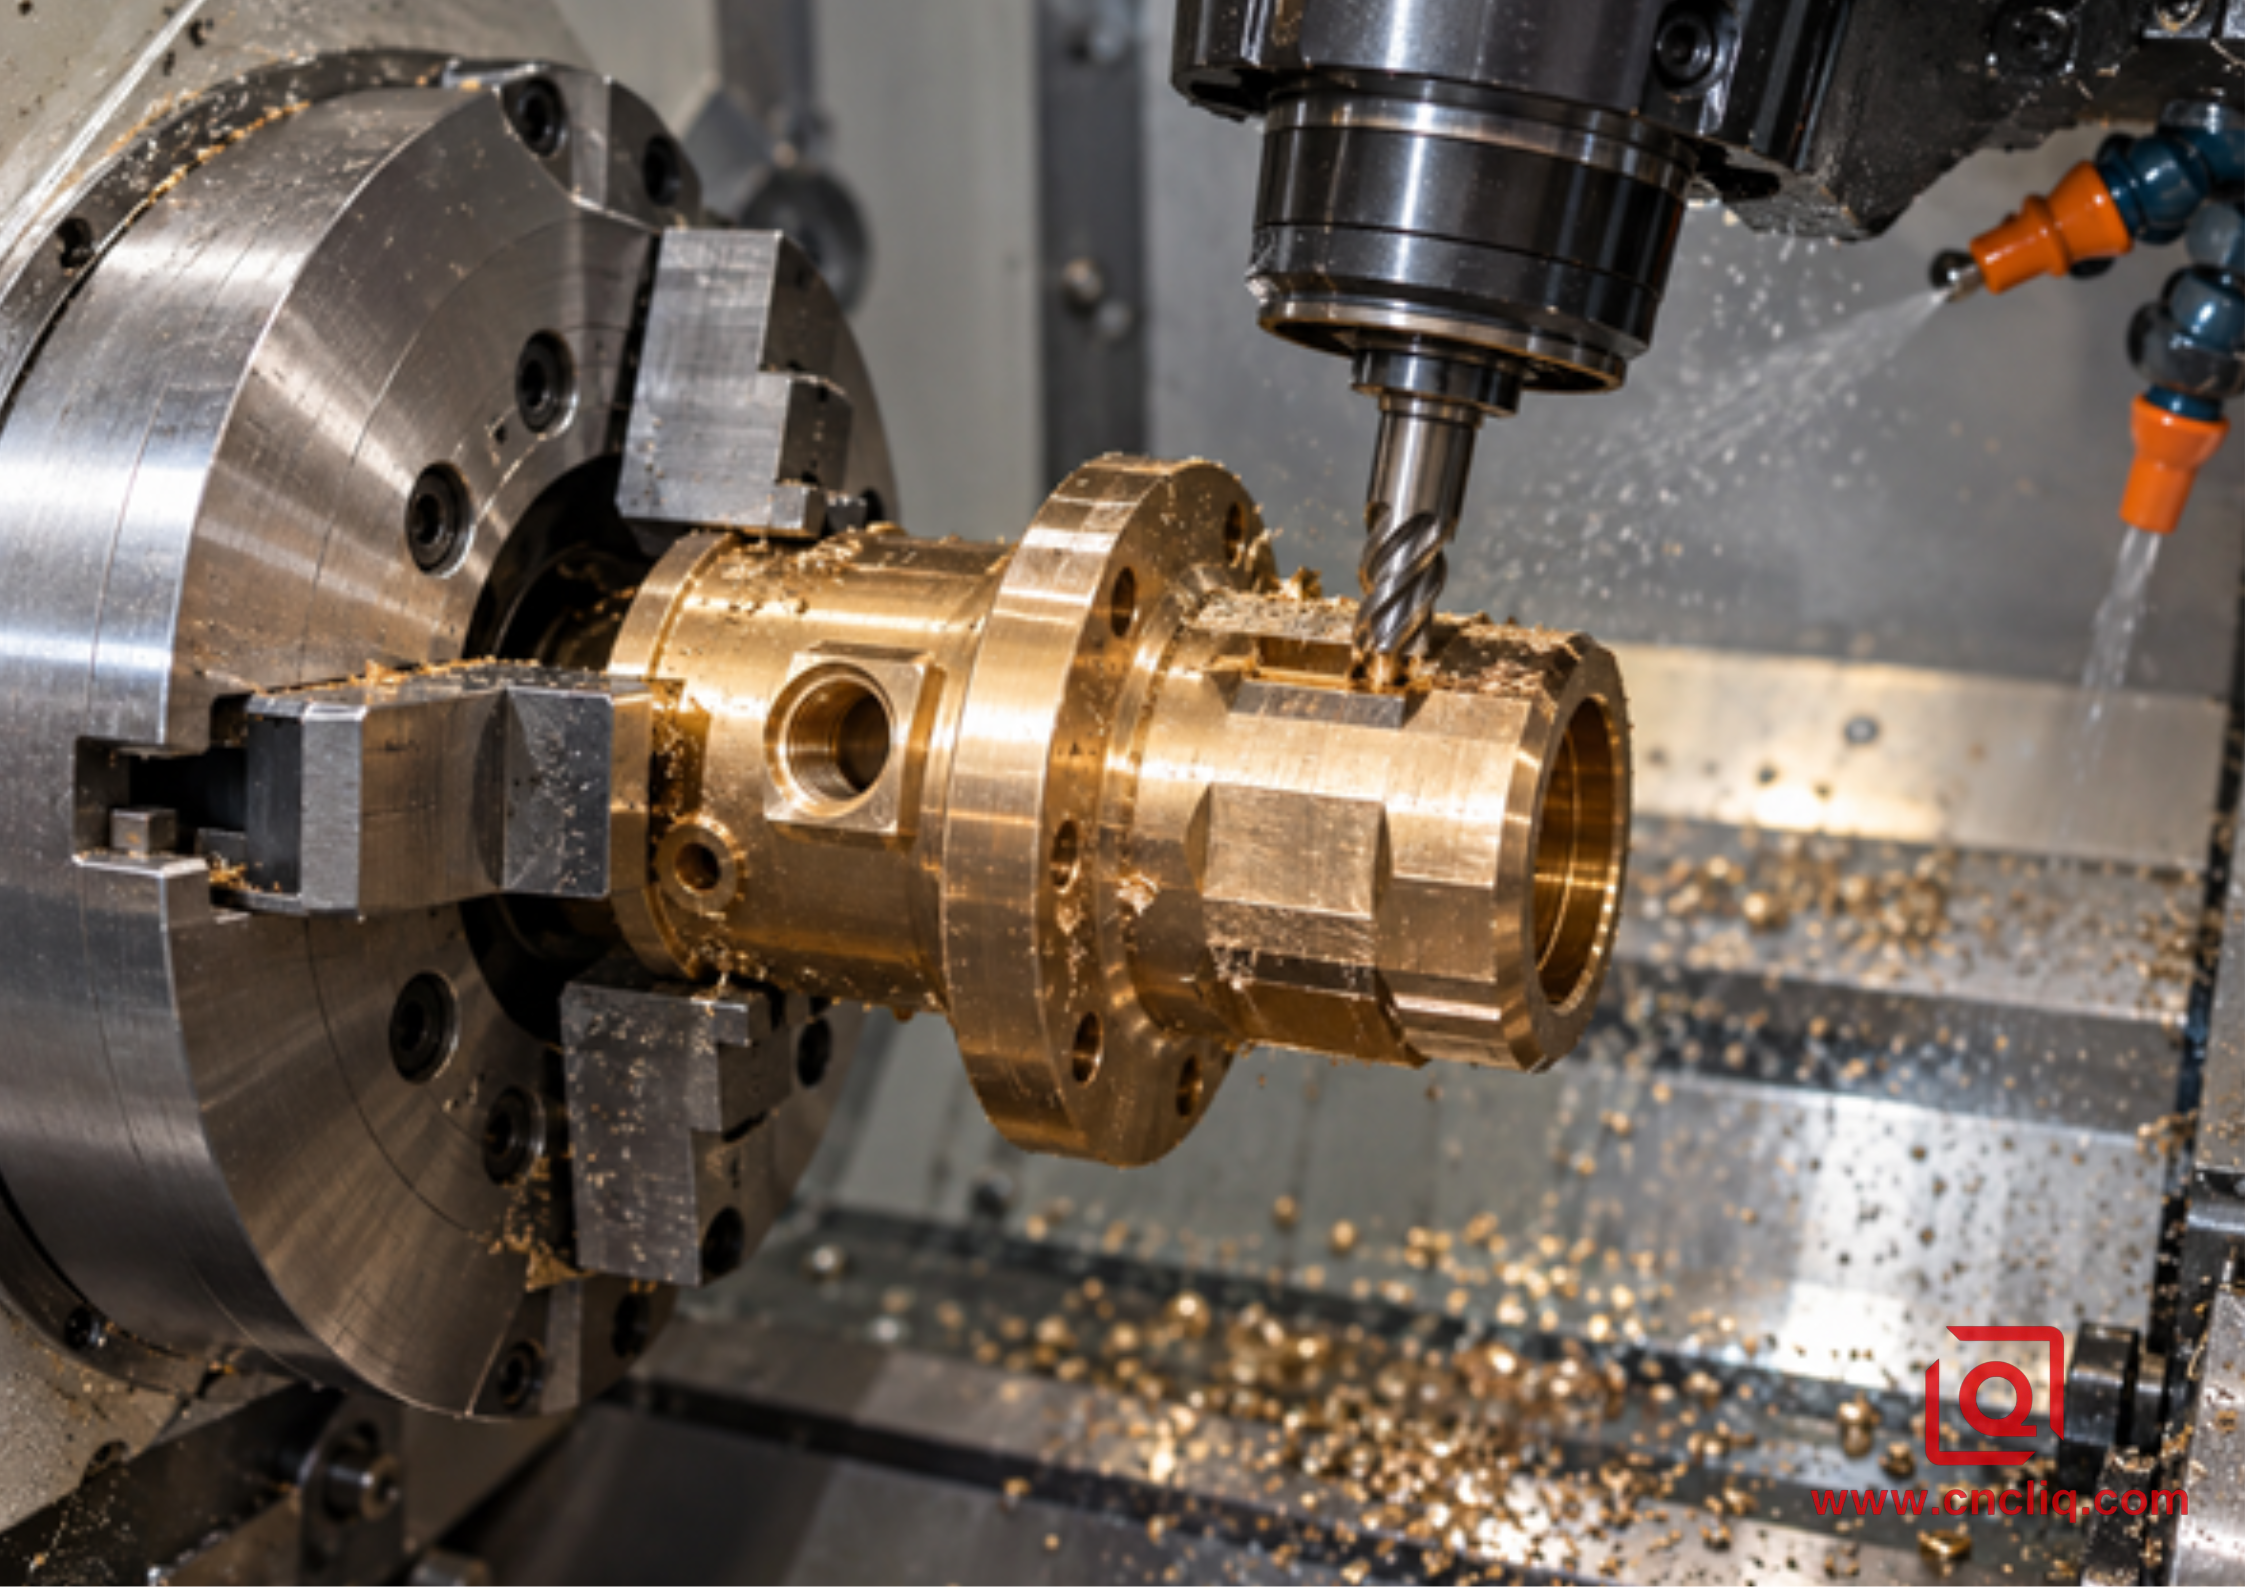
Fraisage en direct sur l'axe Y d'un boîtier de capteur en bronze
Plan de processus pratique, du dessin à la pièce finie
1. Définir la chaîne de données fonctionnelles
Indiquez les éléments qui doivent rester liés après assemblage. Si un trou radial alimente un alésage interne, le dessin doit préciser sa position par rapport à une référence fonctionnelle, et non se fier à une indication vague. Si le composant assure l'étanchéité, identifiez le diamètre d'étanchéité, la face, la gorge et le degré de bavure admissible. Le processus de fabrication doit préserver ces relations et ne pas se contenter de suivre l'ordre le plus simple des éléments.
2. Faire correspondre la configuration de la machine à la géométrie
Listez les opérations nécessaires et associez chacune à un axe et à l'orientation du porte-outil. Le perçage frontal centré peut ne nécessiter qu'un outil motorisé axial. Le perçage transversal requiert généralement une station radiale et un indexage sur l'axe C. Le fraisage d'une poche décalée peut nécessiter un déplacement sur l'axe Y. Le filetage arrière fini peut justifier l'utilisation d'une contre-broche. Cette simple association évite aux fournisseurs de proposer une machine capable, en théorie, de maintenir la pièce, mais incapable d'atteindre efficacement les caractéristiques requises.
3. Planifier le bridage avant les trajectoires d'outil
Déterminez la longueur de serrage, le contact des mors, la butée et la marge de coupe. Les parois fines peuvent se déformer sous la pression hydraulique des mors. Les pièces courtes peuvent manquer de maintien pour un tournage intensif et un transfert ultérieur. Si une contre-broche est utilisée, définissez la surface finie qu'elle peut serrer et comment éviter les dommages esthétiques.
4. Séquence d'ébauche, de travail en direct et de finition
Il n'existe pas de séquence universelle. Un ébaucheur important en premier lieu permet de relâcher les contraintes du matériau et de créer un espace pour les copeaux. Finir un alésage critique trop tôt peut entraîner son décalage lors des opérations de fraisage ultérieures ou sous l'effet de la chaleur. Une approche courante consiste à réaliser l'ébauche, puis l'usinage des zones non critiques, la stabilisation par arrosage ou un court palier si nécessaire, avant de finir le diamètre critique et la face d'étanchéité. La séquence finale doit respecter la chaîne de rigidité et de tolérance des pièces.
5. Contrôler les bavures aux intersections
Les trous transversaux qui s'interrompent dans un alésage constituent un problème classique. La bavure peut être invisible à l'œil nu et pourtant endommager un joint torique ou obstruer le passage du fluide. Il peut être nécessaire d'effectuer des opérations telles que la direction de la trajectoire d'outil, la géométrie de la pointe de perçage, une avance contrôlée lors de la traversée, un chanfreinage arrière, un brossage ou un ébavurage secondaire précis. L'inspection doit confirmer l'intersection elle-même, et pas seulement le diamètre du trou.
6. Simuler et valider en toute sécurité
Les ensembles d'outils motorisés occupent plus d'espace que les outils de tournage statiques. Le modèle FAO doit inclure le mandrin, les mors, la tourelle, le porte-outil, la fraise, la contre-broche et la pièce restante. La validation doit utiliser des tolérances et des jeux de sécurité importants. L'évitement des collisions facilite le processus, mais ne remplace pas une configuration numérique complète ni la vérification par un opérateur.
7. Mesurer selon la même logique que celle utilisée pour fabriquer
Utilisez les données fonctionnelles du dessin lors de la création du programme de mesure tridimensionnelle (MMT) ou d'inspection optique. Le rapport du premier article doit indiquer les caractéristiques justifiant la production en une seule étape de serrage : position alésage-orifice, orientation méplat-axe, faux-rond et toute caractéristique arrière liée au transfert. Pour les lots récurrents, définissez la fréquence d'inspection et les limites de réaction avant le début de la production.
Outils motorisés vs. tour et fraiseuse séparés
facteur de décision | Tour à outils motorisés ou tour-fraiseuse | Tour CNC et centre d'usinage séparés |
Meilleure géométrie | Pièce principalement rotative avec plusieurs éléments en croix ou en face | Partie dominée par de grandes poches, un travail planaire étendu ou un fraisage 3D important |
continuité des données | Solide lorsque les opérations critiques de tournage et de fraisage restent en 1 serrage | Cela dépend du dispositif secondaire et du capteur de référence |
Maintien de la pièce | Souvent, un système de bridage principal, plus un transfert de contre-broche en option. | Il s'agit généralement d'un tour équipé de mors secondaires ou d'un dispositif de fraisage dédié. |
capacité de coupe | Idéal pour le perçage, le taraudage, le rainurage, le méplatage et le fraisage léger à modéré. | Généralement plus résistant pour le fraisage profond, large et à fort enlèvement de métal |
Programmation | Coordination accrue des axes et gestion des collisions | Des programmes plus simples, mais une gestion du routage et de la configuration plus poussée. |
Flux par lots | Moins de travaux en cours et moins de files d'attente | Flexible lorsque les machines et les opérateurs sont déjà disponibles |
facteur de coût | Temps machine, porte-pièces actifs, came et validation | Temps supplémentaire consacré à l'installation, la manutention, la mise en place, l'inspection et l'attente |
Ne comparez pas uniquement les tarifs horaires des machines. Établissez le devis en tenant compte du coût total du processus : programmation, matières premières, réglage, temps de cycle, porte-outils spéciaux, mors doux, ébavurage, contrôle qualité, finition extérieure, emballage et quantité de production prévue. Notre guide de comparaison des devis d'usines d'usinage CNC propose une méthode structurée pour normaliser ces éléments.
Cas client anonymisé : Manchon de contrôle des fluides en acier inoxydable
Un client anonyme du secteur des équipements industriels a commandé un petit manchon de régulation de fluides en acier inoxydable, usiné à partir d'une barre. La pièce comprenait un diamètre extérieur fini, un alésage intérieur de précision, quatre trous d'écoulement radiaux, deux méplats, un filetage frontal et une intersection de trous transversaux internes exempte de bavures. Le volume de production était compatible avec des lots répétés, mais le principal risque lié aux plans était géométrique : le motif radial et les méplats étaient fonctionnellement liés à l'alésage fini.
Le procédé initial prévoyait un tournage CNC suivi d'un fraisage séparé. Bien que réalisable, il nécessitait une seconde prise de référence et un positionnement spécifique autour d'un diamètre fini réduit. Le procédé révisé conserve l'alésage, le diamètre extérieur, les trous radiaux, les méplats et le filetage frontal sur un centre de tournage à outils motorisés selon les axes C et Y. Les faces avant sont usinées sur la broche principale ; la face arrière est finie après un transfert contrôlé sur la broche opposée. Les paramètres de coupe précis restent spécifiques à chaque pièce et sont définis lors des essais de validation plutôt que d'être copiés d'une table générique.
Le plan de contrôle était axé sur la gestion des risques, et non sur l'inspection statique. Le premier article a fait l'objet d'une vérification CMM de la position des trous par rapport à l'axe d'alésage, de contrôles optiques de la largeur des méplats et de l'orientation angulaire, d'un contrôle du filetage et d'une inspection à grossissement de chaque intersection de trous. Des contrôles en cours de production ont surveillé l'alésage et le diamètre extérieur, tandis que le plan final prévoyait le nettoyage et une norme visuelle documentée pour les bavures. En conservant la chaîne de référence principale sur une seule machine, l'équipe a pu supprimer le dispositif de fraisage spécial et réduire les étapes de manutention. Ce cas est présenté à titre d'illustration et anonymisé ; les résultats finaux pour toute nouvelle pièce dépendent de son dessin, de l'état du matériau, de la quantité et du plan qualité approuvé.
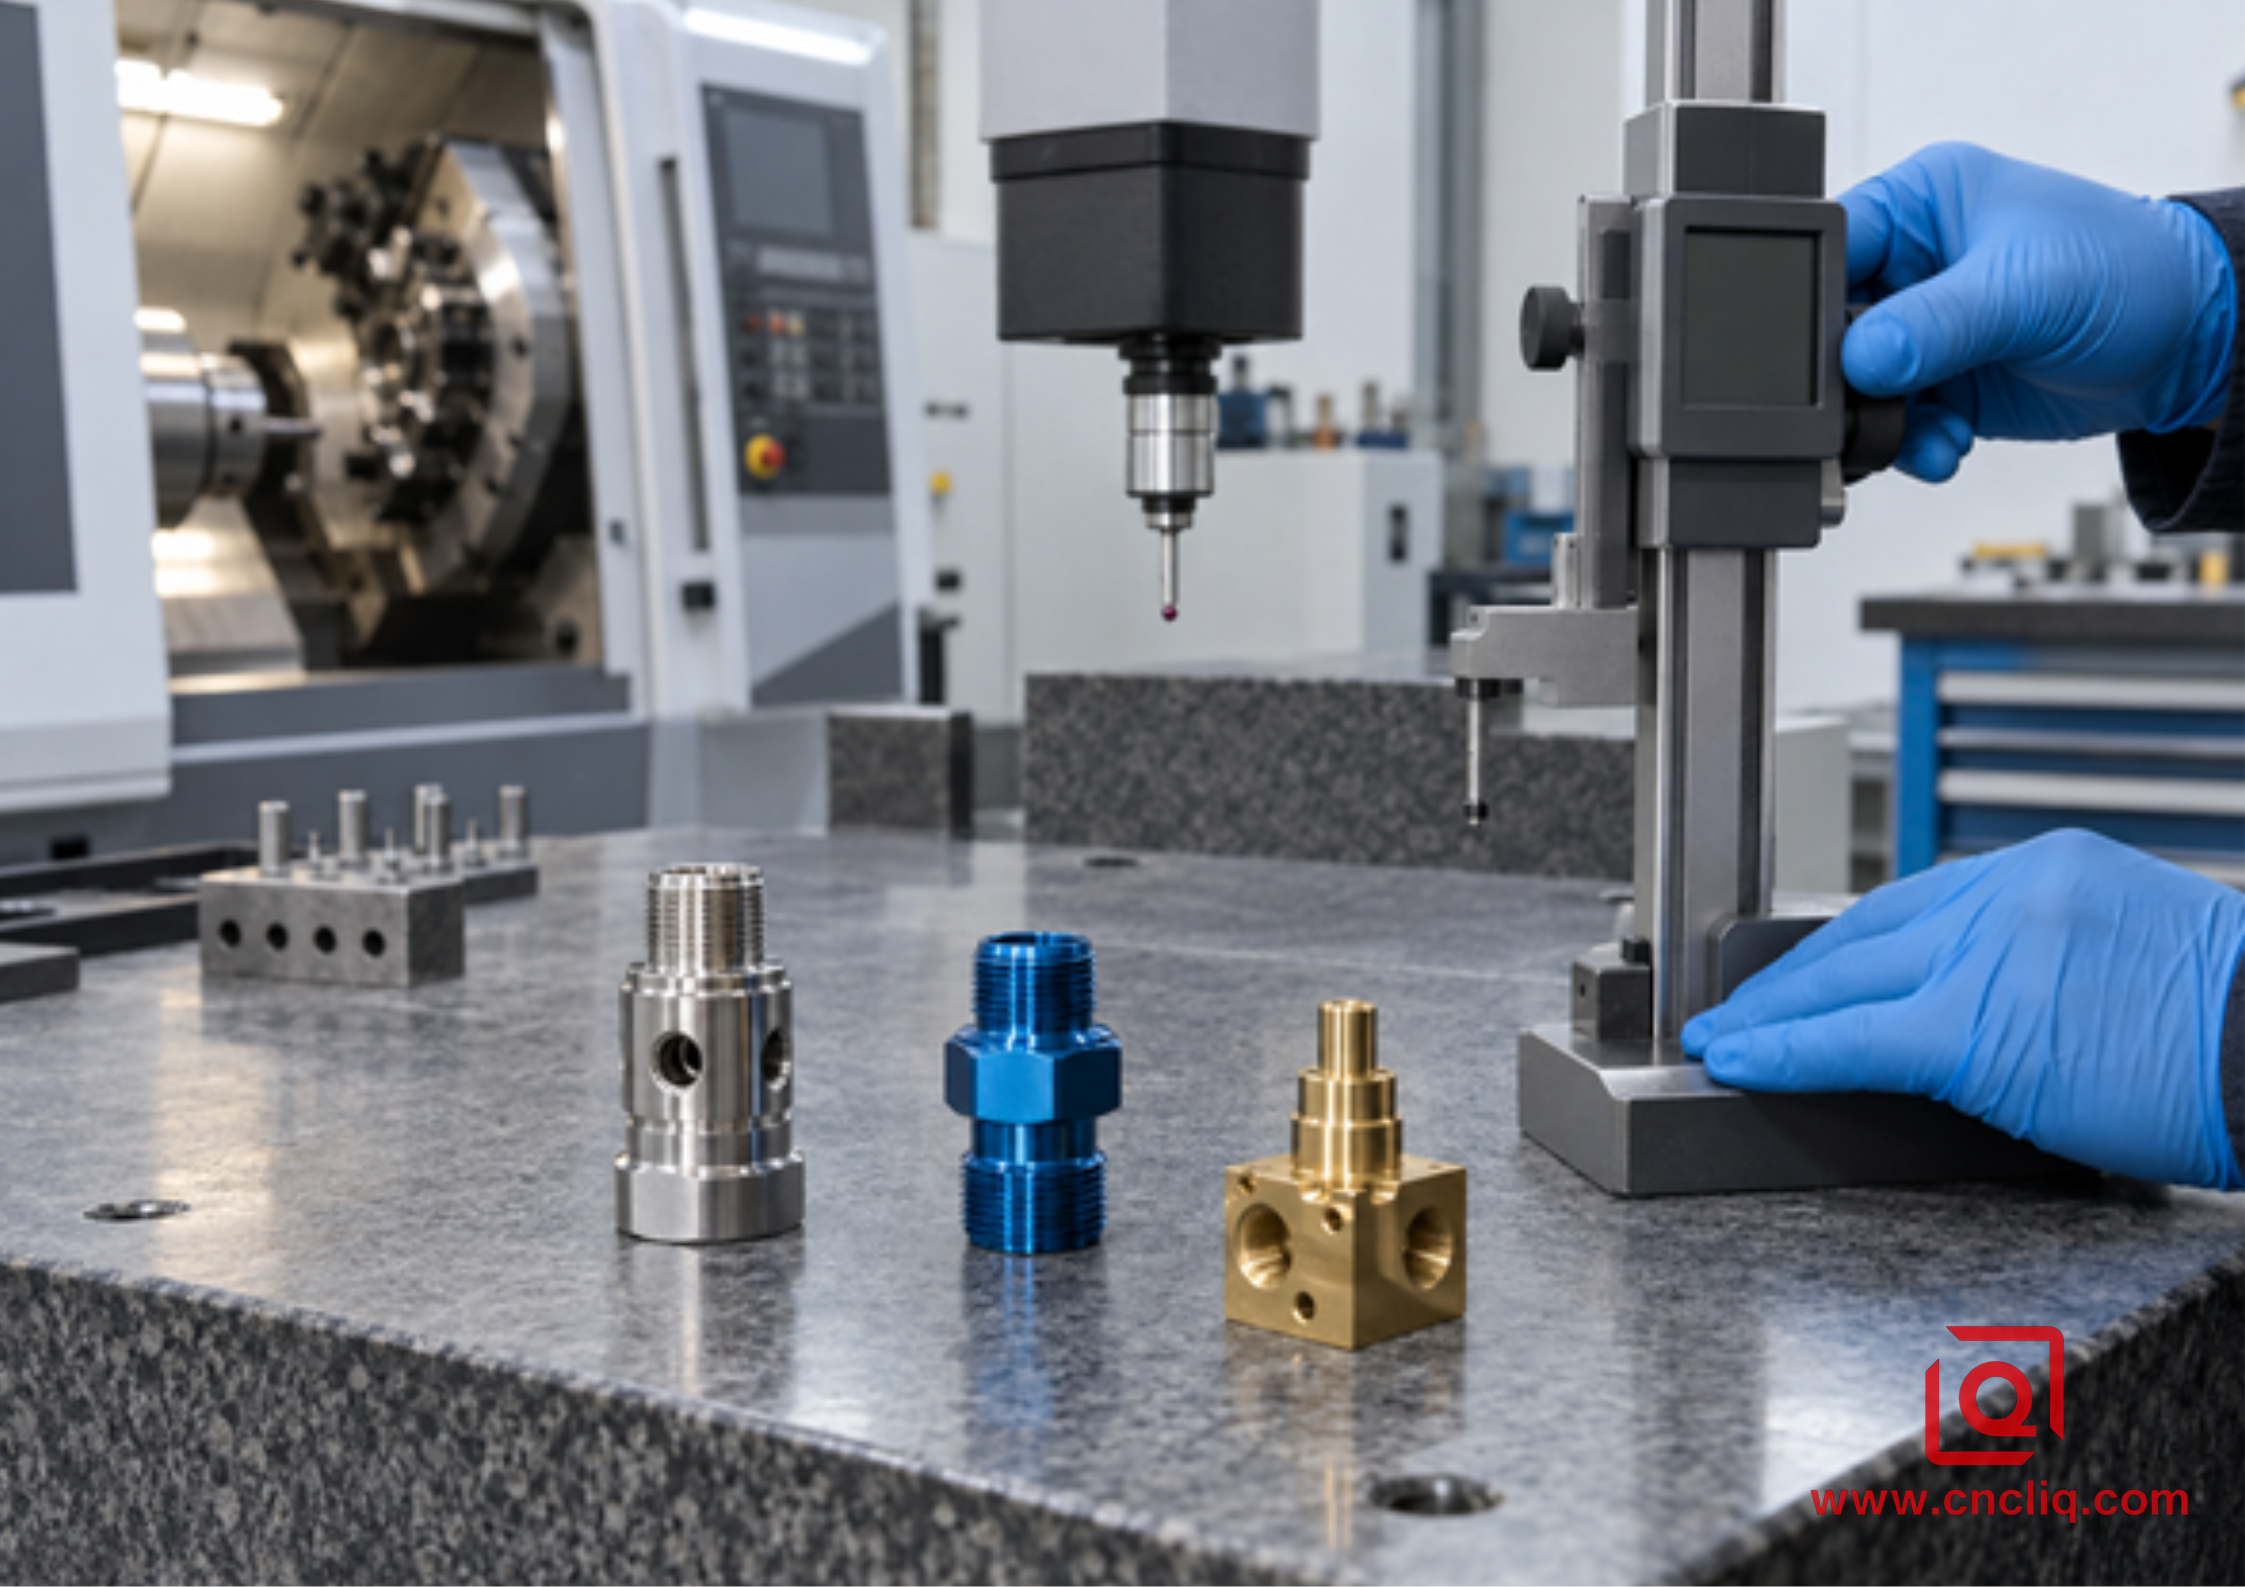
Inspection des composants usinés par fraisage-tournage
Des choix DFM qui facilitent l'établissement de devis pour l'outillage en production
Des schémas de qualité permettent au fournisseur de choisir une solution efficace sans compromettre la fonctionnalité.
· Cotez les éléments cadrés à partir d'une référence claire et utilisez le GD&T lorsque la relation est importante.
· Évitez les rainures profondes et étroites qui imposent l'utilisation d'une fraise longue et flexible, sauf si la géométrie est fonctionnelle.
· Prévoyez des rayons d'angle réalistes pour pouvoir utiliser une fraise robuste.
· Indiquez si une intersection de trous transversaux doit être exempte de bavures, arrondie ou soumise à un test d'écoulement.
· Veillez à ce que l'accès aux outils autour des surfaces planes et des ports radiaux soit dégagé de tout épaulement inutilement haut.
· Spécifiez complètement les filetages, y compris la norme, la classe, la profondeur et toute exigence de calibre.
· Délimitez séparément les zones cosmétiques, puis notez les marques de manipulation acceptables à ces endroits.
· Envoyez le modèle STEP pour la planification de la trajectoire d'outil et le tirage 2D contrôlé pour les tolérances, les notes et l'acceptation.
Si la nuance est incertaine, veuillez d'abord nous décrire la pièce. Doit-elle être résistante, légère, résistante à la corrosion, conductrice, stérilisable ou présenter une finition particulière ? L'aluminium ou l'acier inoxydable ne suffisent pas. Pour les pièces en aluminium, la comparaison des procédés CNC pour le choix des pièces sur mesure permet d'associer la géométrie à la trajectoire d'usinage appropriée.
Que faut-il inclure dans un devis pour une prestation d'outillage en direct ?
Un devis rapide n'est utile que s'il concerne exactement le même équipement technique que celui que vous souhaitez acheter. Veuillez envoyer les éléments suivants ensemble :
1. Modèle 3D natif ou neutre, de préférence au format STEP, plus un dessin PDF coté avec révision.
2. Qualité, trempe ou état exacts du matériau, et toute exigence relative aux certificats de matériaux.
3. Quantité de prototypes, quantité de première production et volume annuel prévu.
4. Dimensions critiques pour le fonctionnement et système de référence.
5. Finition requise et tout traitement thermique, placage, passivation, anodisation ou masquage.
6. De quels documents d'inspection avez-vous besoin : rapport du premier article, données CMM, étude de capabilité ou relevé de mesure ?
7. Vos règles concernant la propreté, les bavures, les arêtes vives, les tests d'étanchéité et l'emballage.
8. Date de livraison souhaitée et destination d'expédition.
Demandez au fournisseur de joindre à son devis un résumé du processus : type de machine proposé, nombre de brides, outillage spécial principal, processus externes, méthode de contrôle, exclusions et toute question relative aux plans. Cette réponse révèle bien plus qu’un prix unitaire bas. Elle indique si le fournisseur a bien compris la nécessité d’utiliser de l’outillage en service.
Pour un dessin comportant des perçages transversaux, des méplats, des filetages hors axe ou une forte interaction entre les éléments tournés et fraisés, veuillez nous envoyer les fichiers CAO via notre page de contact . Veuillez indiquer les trois caractéristiques dont le décalage bloquerait l'assemblage. Notre équipe d'ingénieurs pourra analyser la chaîne de référence et vous proposer un devis pour un usinage avec outil motorisé, tournage-fraisage ou processus fractionné, en fonction de la géométrie réelle.
Cliquez ici pour toute demande 👆
FAQ
1. Où s'arrête l'outillage tournant et où commence le fraisage-tournage ?
L'outillage motorisé désigne l'outil de coupe monté sur la tourelle. Le tournage-fraisage est un procédé plus large qui combine tournage et fraisage sur une même machine. Une machine de base peut s'arrêter aux axes X, Z et C. En augmentant la capacité, on peut trouver un mouvement sur l'axe Y, une broche opposée, une tourelle plus basse ou une broche de fraisage pivotante sur l'axe B. Il est essentiel de consulter la configuration de la machine ; l'étiquette commerciale ne suffit pas.
2. Chaque tour à outil motorisé a-t-il besoin d'un axe Y ?
Non. L'indexage sur l'axe C avec outils motorisés axiaux ou radiaux permet de réaliser des cercles de boulonnage, des perçages transversaux, des taraudages radiaux et certaines rainures centrées. L'axe Y devient important lorsque l'outil de coupe doit s'éloigner de l'axe de la broche, lorsqu'un fraisage linéaire précis est privilégié ou lorsque la fonction ne peut être obtenue efficacement par interpolation XC.
3. Les outils motorisés peuvent-ils respecter les mêmes tolérances qu'un centre d'usinage ?
Elle peut assurer des tolérances exigeantes sur des pièces adaptées, notamment lorsqu'une référence tournée et une zone fraisée restent solidaires dans le même bridage. Cependant, la précision de l'usinage n'est jamais garantie par le seul type de machine. Le faux-rond du porte-outil, la projection de l'outil, l'effort de coupe, l'état thermique, le bridage, le matériau, l'état de la machine et la méthode de mesure influent tous sur le résultat. Demandez un plan de processus et de contrôle spécifique à la pièce.
4. Quand une opération de fraisage séparée est-elle encore préférable ?
Imaginez une cavité profonde et large ou une surface nécessitant un enlèvement de matière important et continu. Ce type d'usinage est plus souvent réalisé sur un centre d'usinage que sur une fraiseuse à tourelle ; il en va de même pour les découpes 3D complexes et les pièces majoritairement prismatiques. Pour quelques pièces seulement, un montage de fraisage simple existant peut également s'avérer moins coûteux. La solution optimale dépend du coût total du processus et des risques encourus, et non du seul nombre de réglages.
5. Quelles informations permettent à un fournisseur de chiffrer avec précision les pièces d'outillage motorisées ?
Envoyez le modèle et le dessin technique ensemble. Indiquez l'état et les quantités des matériaux, puis signalez les données critiques, la finition, les règles d'ébavurage et de propreté, les documents de contrôle et la date de livraison. Encerclez les relations entre les éléments qui pourraient bloquer l'assemblage. En retour, demandez au fournisseur de préciser la machine, le nombre de serrages, l'outillage spécial, la méthode de contrôle et les exclusions. Des informations claires permettent de réduire les majorations de devis et les frais de modification ultérieurs.
Cliquez ici pour toute demande 👆
Résumé
Simplifiez votre approche. Commencez par une pièce principalement ronde ; les outils motorisés permettent au tour d'usiner les trous transversaux, les méplats, les rainures et les filetages hors axe avant même que la pièce ne quitte le mandrin. L'avantage ne réside pas dans un nombre impressionnant d'axes, mais dans la précision des données de référence, l'absence de montage et la réduction du temps d'attente. Vérifiez la concordance entre le plan et les axes C et Y, le porte-pièce, la broche et la contre-broche. Analysez ensuite le faux-rond, la dissipation thermique, l'évacuation des copeaux, l'accès aux bavures et le contrôle qualité. Ce n'est qu'après ces étapes que vous pourrez comparer le prix du bridage et de l'usinage en plusieurs étapes.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Pour toute nouvelle demande de renseignements, devis ou discussion concernant une commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont afin que vous receviez des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous 2 heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
