 Français




Avez-vous déjà sorti un travail en aluminium de 2024 de l'étau et vu une « bonne » dimension disparaître ? Peut-être que le mur s'est ouvert. Peut-être que la finition est devenue grise à mi-chemin. Ce guide est destiné à la personne qui doit expliquer ce résultat, le corriger et citer le prochain lot avec un visage impassible. Nous travaillerons de la broche vers l'extérieur : trempe, géométrie des bords, épaisseur des copeaux, engagement, liquide de refroidissement, puis inspection. L'objectif est moins d'inconnues sur le devis et moins de mauvaises surprises lors de l'inspection finale.
Qualifier 2024 de « juste un autre aluminium facile » est le point de départ des problèmes. Une première pièce propre peut se transformer en un mur brumeux une fois que le bord a collecté une fine peau d'aluminium. Ajoutez de la chaleur à la broche et libérez la contrainte du stock, et une petite dérive devient un problème de lot.
Réponse rapide : Pour une fraise CNC rigide utilisant une fraise en bout en carbure à deux ou trois dents, une fenêtre d'essai pratique pour le corroyé 2024 est souvent de 245 à 455 m/min (800 à 1 500 SFM), puis ajustée en fonction du diamètre de l'outil, de l'engagement, du support, de la puissance de la machine et de la distribution du liquide de refroidissement. Réglez l'avance à partir de la charge de copeaux et non à partir d'un chiffre d'avance confortable. Traitez chaque tableau ci-dessous comme un point de départ contrôlé et donnez la priorité aux données actuelles du fabricant d'outils.
1. Ce qui rend 2024 différent au niveau du fuseau
Sur un certificat d'usine, 2024 apparaît comme un alliage Al-Cu-Mg pouvant être traité thermiquement. Attendez-vous à du cuivre entre 3,8 et 4,9 %, du magnésium entre 1,2 et 1,8 % et du manganèse entre 0,3 et 0,9 %. La densité est d'environ 2,78 g/cm³ et le module d'élasticité d'environ 73,1 GPa. Les propriétés du NIST sur l'aluminium et les alliages d'aluminium corroyés répertorient 485 MPa ultime et 345 MPa limite d'élasticité typique du T3 nu ; Le T4/T351 a une puissance ultime d'environ 470 MPa et un rendement de 325 MPa. Ce sont des valeurs de référence, pas des valeurs de dessin. La forme, l'épaisseur, l'orientation et les spécifications du produit déterminent toujours ce que le fournisseur doit certifier.
Au niveau de la broche, un long outil peut être poussé du mur pendant que la matrice s'étale sur un bord mal lubrifié. Les particules riches en cuivre continuent à user le flanc. Inspectez chaque flûte; un dépôt ou une zone d'usure étroite peut déjà orienter la taille et la finition.
L'état de trempe est tout aussi important que la désignation de l'alliage. La feuille T3 et la plaque T351 ne sont pas des entrées de processus interchangeables. Le T351 a été soulagé par étirement et constitue généralement la forme de départ la plus sûre pour un composant en plaque à poches profondes, mais il n'est pas sans contrainte. Retirez la majeure partie de la section d'un côté et le champ de contrainte restant peut toujours plier la pièce. Avant de faire un devis, enregistrez la légende complète (2024-T3, T351, T851, Alclad ou nu), ainsi que la forme du produit et la norme de matériau.
|
Article |
Signification en atelier |
Détails de la demande de prix à confirmer |
|
2024-T3 |
Haute résistance ; des contraintes résiduelles peuvent devenir visibles après un retrait important ou irrégulier |
Forme de feuille/barre, épaisseur, sens du grain, nue ou plaquée |
|
2024-T351 |
Le soulagement des contraintes par étirement améliore la stabilité de la plaque, mais les poches asymétriques peuvent toujours libérer les contraintes |
Certification des plaques, orientation de coupe, tolérance de planéité |
|
2024-T851 |
Condition de vieillissement artificiel de plus haute résistance ; les données de coupe et le plan de finition nécessitent leur propre essai |
Forme exacte du produit et exigences en matière de propriétés mécaniques |
|
Alclad 2024 |
Le revêtement mince résistant à la corrosion peut être retiré ou endommagé par l'usinage |
Zones où le revêtement doit rester et exigence de protection des bords
|
Besoin d'abord d'une comparaison d'alliage ? Notre guide du Fraisage CNC de l'aluminium 6061, 7075 et 5052 définit la ligne de base. Ramenez trois questions supplémentaires à une impression de 2024 : quelles faces subissent des contraintes cycliques, où les contraintes du stock s'échapperont-elles et quelle condition des bords met fin à la durée de vie approuvée de l'outil ?
2. Construisez les paramètres de départ au lieu de deviner
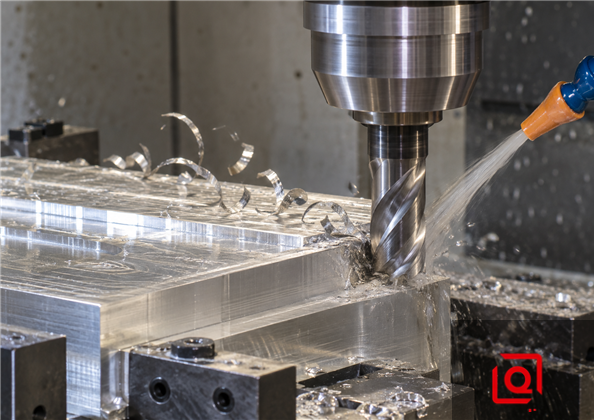
Fraisage en bout de carbure d'aluminium 2024 : évaluez ensemble la vitesse de coupe et la charge de copeaux.
Trois équations maintiennent la configuration honnête :
Vitesse de broche : n = (1 000 × Vc) / (π × D)
Flux de table : Vf = n × z × fz
Taux d'enlèvement de matière : Q = ap × ae × Vf / 1 000
Ici, Vc est la vitesse de coupe en m/min, D est le diamètre de l'outil en mm, n est le régime, z est le nombre de goujures, fz est l'avance par dent en mm/dent, ap est la profondeur axiale en mm, ae est l'engagement radial en mm et Q est en cm³/min. Ces formules ne sélectionnent pas de parcours d'outil sûr. Ils traduisent uniquement une condition de coupe choisie en commandes machine.
Prenez une fraise en carbure à trois cannelures de 12 mm pour un contrôle rapide. Une vitesse de surface de 300 m/min équivaut à environ 7 960 tr/min ; 0,08 mm par dent donne alors environ 1 910 mm/min. J'essaierais cela sur une coupe latérale rigide, sans le coller aveuglément dans chaque opération. Une fente pleine, 60 mm de dépassement, une fine nervure ou un contrôle lent négociant de minuscules arcs change la réponse.
Harvey Performance recommande 800 à 1 500 SFM comme plage de vitesse de surface de départ pour les alliages d'aluminium corroyé, notamment 2024, 6061 et 7075, tout en insistant sur l'espace des flûtes et l'évacuation des copeaux. Les conseils de dépannage de Kennametal ajoutent une correction pratique : les bords rapportés nécessitent souvent un bord positif plus net, un liquide de refroidissement plus efficace et, dans les limites approuvées par l'outil. fenêtre : vitesse ou épaisseur de copeaux plus élevée ; L'usure rapide des flancs ou les dommages causés par la chaleur nécessitent souvent une vitesse de coupe plus faible. Ce sont des règles directionnelles, et non l'autorisation de modifier plusieurs variables à la fois.
Fenêtres de démarrage pour le fraisage en bout en carbure 2024
|
Opération |
Vc, m/min (SFM) |
fz pour outil Ø6–12 mm, mm/dent |
ap |
ae |
Premier risque à surveiller |
|
Emplacement pleine largeur |
245 à 335 (800 à 1 100) |
0,03 à 0,07 |
0,25–0,75 × D |
1,00 × D |
Emballage de copeaux et soudage de cannelures |
|
Ébauche de poche conventionnelle |
275 à 395 (900 à 1 300) |
0,04 à 0,09 |
0,5–1,0 × D |
0,25–0,50 × D |
Pics de charge dans les coins |
|
Ebauche dynamique/adaptative |
305 à 455 (1 000 à 1 500) |
0,05 à 0,11 |
1,0–2,0 × D |
0,08–0,20 × D |
Amincissement des copeaux et faux-rond de l'outil |
|
Terminer la passe murale |
335 à 455 (1 100 à 1 500) |
0,02 à 0,06 |
Jusqu'à 1,5 × D |
0,02–0,08 × D |
Déviation, ondulation, BUE |
|
Terminer le passage au sol |
305 à 425 (1 000 à 1 400) |
0,03 à 0,07 |
0,1–0,3 mm |
0,40–0,70 × D |
Recoupe d'éclats et marques de témoins
|
Ces larges bandes constituent un territoire de départ. Restez vers le milieu inférieur lorsque la configuration fléchit, que la projection dépasse environ 3 × D ou que l'accès au liquide de refroidissement est médiocre. Un système rigide et équilibré peut en supporter davantage ; une toupie légère peut avoir besoin de beaucoup moins d'engagement malgré le régime.
Ne « résolvez » pas une coupe bruyante en réduisant uniquement l'avance. Si le régime reste fixe, ce mouvement rend la puce plus fine. Le bord commence à frotter, la température augmente et l'aluminium peut s'étaler sur la flûte. Lorsqu'un broutage apparaît, vérifiez d'abord le faux-rond, le dépassement, l'état du support, le contact du luminaire et l'engagement des coins. Modifiez ensuite une variable et enregistrez le résultat.
3. Géométrie des outils : donnez à la puce un endroit où aller
Pour l'ébauche générale avec une fraise en carbure monobloc, deux ou trois cannelures constituent le point de départ normal. Deux cannelures offrent un espace de puce généreux pour les emplacements et une faible distribution de liquide de refroidissement. Trois cannelures peuvent augmenter la productivité et donnent souvent de bons résultats lorsque la machine et le système d'évacuation peuvent suivre le rythme. Quatre cannelures peuvent fonctionner dans des finitions légères, mais l'utilisation d'une fraise multi-cannelures de type acier dans une poche profonde de 2024 laisse moins de volume dans l'œsophage, exactement là où la charge de copeaux est élevée.
Choisissez un outil conçu pour l'aluminium : tranchant tranchant, coupe positive élevée, flûte polie et géométrie ouverte. Une hélice élevée peut réduire la force radiale et extraire les copeaux d'une poche, bien qu'elle augmente également la traction axiale et exige un maintien sûr de l'outil. Minimiser le faux-rond ; si une cannelure supporte la majeure partie de la charge de copeaux, le calcul de l'avance moyenne est trompeur et cette cannelure s'usera en premier.
Pour un travail peu familier, le carbure poli non revêtu constitue une base solide. Le ZrN ou le DLC peuvent être utiles en cas de répétition de l'adhésion, tandis que le PCD convient aux finitions stables et à volume élevé. Le revêtement et l'affûtage des bords d'une fraise en acier peuvent bien résister à la chaleur mais cisailler mal l'aluminium.
Pour les pièces multifaces avec des poches profondes ou un accès composé, la sélection d'outils ne peut pas être séparée du nombre de configurations. Le guide du fraisage CNC multi-axes pour les géométries complexes de l'aluminium explique pourquoi des outils plus courts et moins de re-serrages peuvent améliorer le contrôle des références ainsi que le cycle. temps.
4. Règles d'engagement pour l'ébauche, les parois, les rainures et les trous
Ebauche dynamique
Les trajectoires adaptatives ou trochoïdales maintiennent un engagement plus constant qu'une routine de poche conventionnelle. Utilisez un engagement radial faible et un engagement axial plus profond afin que l'usure soit répartie sur une plus grande longueur de cannelure. Programmez une entrée hélicoïdale ou en rampe en douceur plutôt qu'une plongée droite, sauf si la fraise est conçue pour effectuer une coupe centrale. Vérifiez l'amincissement réel des copeaux : à faible ae, le fz programmé peut nécessiter une correction pour produire l'épaisseur maximale des copeaux prévue.
Emplacement
Un emplacement est une opération différente, pas simplement une poche avec les mêmes paramètres. La fraise est engagée des deux côtés, l'espace pour les copeaux est restreint et le risque de redécoupe augmente. Réduisez la vitesse ou la profondeur en fonction des données du fabricant d’outils, maintenez la charge des copeaux et améliorez la direction de l’air/du liquide de refroidissement. Si une fente profonde doit être réalisée, divisez-la en étapes axiales contrôlées ou utilisez un outil plus étroit et ouvrez la fente avec engagement latéral.
Parois et sols fins
Ébauchez les deux côtés pendant que la structure est encore rigide, laissez le stock équilibré et terminez par passes étagées. Un long mur répond souvent mieux à plusieurs bandes axiales qu’à une seule bordure pleine hauteur. Alternez la direction ou la séquence de coupe pour éviter de pousser à plusieurs reprises vers le côté faible. Pour un sol fin, soutenez-le si possible, réduisez la force axiale et utilisez un parcours d'outil qui ne piège pas les copeaux chauds sous la fraise.
Perçage, alésage et filetage
Le forage profond devient un problème de stockage des copeaux. Utilisez du liquide de refroidissement pour l'ensemble de l'outil lorsque cela est approprié et ne piquez que selon les instructions du fournisseur de forets. Un alésoir suivra un trou pilote errant, alors corrigez d'abord le foret. Sur une ébauche coûteuse, le fraisage du filetage réduit le risque de casse enterrée. Si le taraudage gagne en volume, contrôlez ensemble le pré-trou, la synchronisation, le lubrifiant et la sortie des copeaux ; inspectez les premiers filetages avant de faire confiance à l'alarme de couple.
5. Liquide de refroidissement et évacuation des copeaux : l'objectif compte plus que le bruit
2024 conduit bien la chaleur, donc une grande partie de la chaleur part avec la puce, si la puce part. Un jet important qui rate la zone de coupe peut être moins utile qu'un jet plus petit et stable dirigé vers la sortie de la flûte. Les cavités profondes nécessitent un chemin pour que les copeaux puissent s'échapper. Un liquide de refroidissement intégré à l'outil, des buses bien placées ou un fort brouillard d'air/huile peuvent être appropriés en fonction de la conception de la machine, des contrôles d'incendie, des règles locales et de la géométrie de la pièce.
Maintenez la concentration du liquide de refroidissement dans la bande spécifiée par le fournisseur de fluide et vérifiez-la avec un réfractomètre. Un mélange faible ou contaminé réduit le pouvoir lubrifiant et peut tacher l'ouvrage. Un mélange trop riche augmente les coûts et peut créer des problèmes de résidus ou d'exposition des opérateurs. Enregistrez la concentration, l'état du puisard et la température avec les données sur la durée de vie de l'outil ; sinon, un « problème d'outil » peut en fait être un changement de liquide de refroidissement.
Regardez les jetons. Les boucles ou virgules brillantes et séparées sont généralement plus saines que les copeaux aplatis, soudés, foncés ou écrasés à plusieurs reprises. Un nid autour du support signifie que l’évacuation a déjà échoué. Arrêtez-le et corrigez-le avant que le nid ne traîne sur la surface ou ne bloque le liquide de refroidissement.
6. Lire l'usure de l'outil avant que la pièce ne le signale
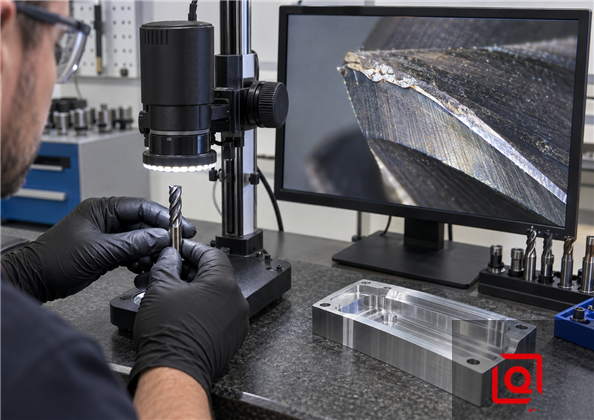
Inspectez chaque flûte à intervalles fixes pour séparer les bords accumulés, l'usure des flancs et les micro-écailles.
L'usure de l'outil doit être classée et non décrite comme « la fraise est tombée en panne ». Utilisez une loupe ou un microscope et comparez les mêmes emplacements de flûtes à un intervalle fixe.
|
Symptôme |
Mécanisme probable |
Confirmer avant de modifier les données |
Réponse contrôlée |
|
Aluminium collé à la face du râteau ; finition enduite |
Bord bâti (BUE) |
Objectif du liquide de refroidissement, vitesse, épaisseur réelle des copeaux, bord poli |
Nettoyer/remplacer le bord ; restaurer la lubrification; augmentez la vitesse ou l'épaisseur des copeaux uniquement dans les limites de l'outil |
|
Même un terrain brillant derrière le bord |
Usure des flancs |
Temps de coupe, Vc, contact abrasif, faux-rond |
Réduire Vc ; utiliser un grade/revêtement plus résistant à l’usure ; définir une limite d'usure |
|
Petites sections cassées sur une flûte |
Micro-puces ou surcharge |
Contournement, entrée interrompue, recoupe des copeaux, rigidité du support |
Corriger le faux-rond/l'entrée ; réduire l'engagement maximal ou fz ; améliorer l'évacuation |
|
Bandes répétitives sur le mur |
Contournement, broutage, bord usé ou déviation |
Projection d'outil, broche/support, support mural |
Raccourcir l'assemblage ; solde des stocks ; utiliser une passe de finition légère et isolée |
|
Le diamètre augmente pendant le lot |
Usure des bords ou dérive thermique |
Corrections d'outils, température de broche/liquide de refroidissement, tendance de la jauge |
Séparez la compensation d'usure de la compensation thermique ; changer d'outil par tendance |
|
Pic de charge soudain dans les coins |
Engagement excessif ou jetons emballés |
Simulation CAM, rayon de coin, accès aux buses |
Ajouter des mouvements de lissage/arc ; ae inférieur; jetons clairs
|
Kennametal identifie l'usure uniforme des flancs comme le mode de défaillance prévisible préféré. Il s’agit d’un objectif de production utile : une usure prévisible peut être suivie d’une tendance ; l'écaillage aléatoire ne le peut pas. Établissez une règle de changement d'outil liée à la caractéristique critique : état de surface, taille d'alésage, profil de paroi, changement de charge de broche ou usure de flanc mesurée. Une limite VB générique de 0,30 mm peut être beaucoup trop tardive pour une surface sensible à la fatigue ou un élément de ±0,01 mm.
Mesurez à un intervalle constant. Pour un nouveau processus, inspectez après la première pièce, puis après un court cycle contrôlé. Enregistrez les minutes d'usinage, le lot de matériaux, le lot d'outils, les changements de décalage, la caractéristique mesurée, la rugosité si spécifiée et une photo du bord. Une fois la courbe stable, définissez un changement programmé prudent avant que la tendance de la qualité ne s'inverse. Si la coupure change brusquement, mettez en quarantaine le dernier intervalle confirmé plutôt que de deviner où l'échec a commencé.
7. Une procédure de connexion pratique
1. Verrouillez les entrées. Confirmez la trempe, la forme du stock, les exigences de dureté/certification, le numéro de pièce de l'outil, le support, la projection, le liquide de refroidissement, le montage et la stratégie de FAO.
2. Vérifiez le système avant de couper. Mesurez le faux-rond près de l'arête de coupe, inspectez le support et le cône de la broche, et vérifiez que la pièce repose sur des références propres et reproductibles.
3. Choisissez un Vc conservateur et corrigez fz. Ne réduisez pas de moitié l’alimentation sans comprendre l’épaisseur des copeaux. Gardez une vraie puce sous le bord.
4. Prouvez le pire engagement. Testez le coin le plus profond, la fente complète, le mouvement d'entrée et le mur non soutenu le plus long, et pas seulement la coupe droite facile.
5. Modifiez une variable à la fois. Un pas de 10 à 15 % est généralement plus facile à interpréter qu’une réinitialisation radicale. Notez le son, la charge de la broche, la forme des copeaux, l'état des bords et le résultat mesuré.
6. Séparez les outils d’ébauche et de finition lorsque le risque le justifie. Un dégrossisseur peut perdre un petit avantage tout en enlevant du brut ; ce même bord peut échouer à une exigence de finition.
7. Libérez la pièce avant la réception définitive. Desserrez, laissez la température se normaliser, nettoyez les références et mesurez à nouveau. Cela expose la distorsion de la pince et le mouvement de contrainte.
8. Gelez la fenêtre éprouvée. Stockez l'ensemble d'outils, la révision CAM, les décalages, l'état du liquide de refroidissement, la fréquence d'inspection et le critère de changement dans le chariot.
Cette discipline est également utile pour comparer les itinéraires de fraisage, de tournage et d'extrusion. Le guide du processus d'usinage de l'aluminium aide à placer les paramètres individuels dans l'itinéraire de fabrication complet.
8.Stabilité dimensionnelle : les données de découpe ne peuvent pas corriger une mauvaise séquence
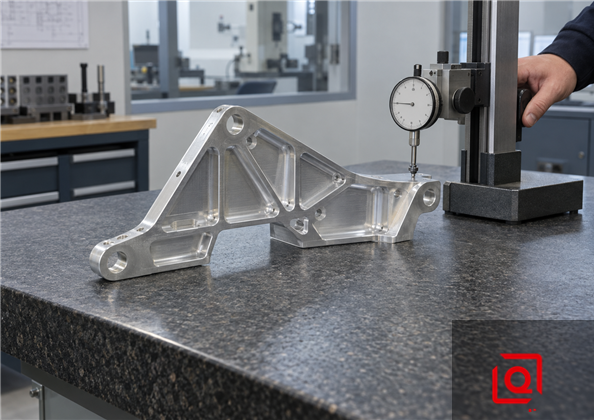
Mesure des pièces 2024-T351 libérées après stabilisation de la température ; le serrage peut masquer la distorsion.
Le mouvement thermique est facile à sous-estimer. Utilisez 23,2 µm/m·°C comme chiffre d'expansion de travail pour 2024 entre 20 et 100°C. Sur une portée de 300 mm, seulement 5°C de différence valent environ 0,035 mm, soit déjà plus que de nombreuses légendes de dessins. Notez la température de la pièce, de la pièce et du liquide de refroidissement avec la mesure. Un résultat sur machine chaude et un résultat sur MMT à 20°C ne sont pas la même observation.
La contrainte résiduelle est l'autre moteur. Lorsque les spécifications autorisent la plaque T351, conservez une orientation du flan cohérente et prenez des quantités comparables sur les faces opposées. Notre logique habituelle est grossière, desserrer la pièce, la laisser bouger, rétablir la référence, et ensuite seulement semi-finir et finir. La pince doit localiser l'ouvrage et non le repasser à plat. Une dimension qui change après la libération des points en séquence ou en serrage ; un autre décalage d'usure ne le masquera que pour une seule configuration.
Les choix de conception peuvent réduire le combat. Évitez une transition brusque d'un bossage lourd à un sol très fin, donnez aux coins internes un rayon usinable, identifiez les véritables références fonctionnelles et appliquez des tolérances strictes uniquement là où l'assemblage l'exige. Pour plus de détails sur DFM, consultez matériau de fraisage CNC en aluminium, tolérances et conseils de conception.
9. Exemple de produit vérifié – et limite des matériaux
La page d'usinage de précision des collecteurs en aluminium montre le type de géométrie qui rend la planification du processus importante : passages croisés, filetages, faces d'étanchéité et plusieurs données. La ligne de matériel sur cette page commence par 6082-T6 et propose également 6061-T6 ou 7075-T6. Vous ne trouverez pas 2024 dans cette liste. Cette distinction reste dans cet article ; un exemple utile n'est pas une licence pour changer son alliage.
La leçon sur le processus est toujours d'actualité. Pour un client anonyme du contrôle des fluides, la géométrie du produit nécessite une ébauche avec finition, des références rétablies, un usinage multiface, un perçage et un filetage contrôlés, un ébavurage des intersections internes, un nettoyage et une vérification dimensionnelle. Si un nouveau dessin est prévu pour 2024, l’équipe d’ingénierie de Liqin devra revalider la certification des matières premières, la protection contre la corrosion, les données de coupe, le contrôle de la distorsion, les exigences liées à la pression et l’inspection, et non simplement remplacer l’alliage dans un programme existant. C'est la bonne façon d'utiliser un produit réel comme cas de fabrication sans inventer un historique de commandes ni revendiquer des performances non vérifiées.
D'autres exemples publiés se trouvent dans la catégorie de produits en aluminium. Utilisez-les pour juger du type de travail, puis envoyez le vrai dessin 2024 ; l'alliage, la géométrie, la quantité et les besoins d'inspection doivent être évalués ensemble.
10. Avant de demander un devis : ce dont nous avons réellement besoin
Un fichier STEP donne la forme, pas l'intégralité du risque. Associez-le à un dessin 2D contrôlé par révision. Indiquez l'alliage, l'état, la forme du stock, les spécifications régissant, la quantité, les caractéristiques CTQ, les données et GD&T, la rugosité, la finition, les besoins d'inspection, la documentation, l'emballage et la date de livraison. Les éléments manquants deviennent des hypothèses de devis ; les éléments visibles deviennent un plan de processus.
Marquez les faces de charge cyclique, les sièges de roulement, les joints, les sections minces et les dimensions après revêtement. Si une tolérance est difficile à classer, dites-nous ce que fait la fonction dans l'assemblage. Cette note peut suggérer une meilleure donnée ou méthode d'inspection.
Pour une révision et un devis DFM, envoyez votre dessin via la Page de contact Liqin. Demandez à l'équipe de renvoyer l'état du brut proposé, l'approche du parcours d'outil, la surépaisseur de finition, le plan d'inspection critique et toutes les hypothèses avec le devis. Un examen technique bidirectionnel avant la découpe coûte moins cher que la révision d'un lot après inspection.
Cliquez ici pour votre demande 👆
FAQ
1. 2024 est-il vraiment plus dur que 6061 dans les ateliers ?
Les premiers jetons peuvent sembler si propres que 2024 ne semble pas du tout plus difficile. Les différences apparaissent plus tard : en termes de charge de bord, d'usure, de planification de la corrosion et de mouvement après démoulage. Un bon programme 6061 est toujours utile, mais uniquement à titre de référence. Revenez à la feuille de coupe et prouvez la première course en 2024 avant d'appeler la route stable.
2. Par où dois-je commencer avec la vitesse de coupe pour un travail de fraisage de 2024 ?
Considérez 245 à 455 m/min (800 à 1 500 SFM) comme la clôture extérieure, et non comme la réponse. Le diamètre et la portée de la fraise, le contact radial, le support, la broche, le liquide de refroidissement et la durée de vie cible déplacent tous le point de départ. Les emplacements complets et les configurations élastiques appartiennent au côté lent. Un engagement léger et stable peut justifier davantage. Faites le calcul du régime avec le diamètre réel et conservez la dernière feuille de coupe à côté du programme.
3. Un tout nouvel outil ramasse l'aluminium : qu'est-ce qui n'a pas fonctionné ?
Une nouvelle fraise peut souder l'aluminium presque immédiatement si la coupe produit de la chaleur au lieu d'un copeau. Vérifiez si le bord est tranchant et poli, si le faux-rond laisse une flûte faire le travail et si le copeau sort réellement de la poche. Regardez ensuite la vitesse, l'épaisseur réelle des copeaux et la direction du lubrifiant. Après un changement, arrêtez-vous et regardez à nouveau le bord. N'atteignez pas automatiquement la priorité d'alimentation. Un petit éclat qui frotte peut former un dépôt plus rapidement, sans le guérir.
4. Pour une assiette à poche profonde, T351 est-il l'appel plus sûr que T3 ?
Pour une plaque fortement empochée, le T351 est généralement le stock de départ le plus calme car il a été soulagé des contraintes d'étirement. « Plus calme » ne signifie pas plat en soi. Gardez une trace de l'orientation du grain et de l'ébauche, équilibrez le retrait, relâchez les pinces entre les étapes, contrôlez la chaleur et inspectez une fois la pièce détendue. Le magasin ne devrait jamais effectuer cette substitution en silence. T3, T351 et un autre formulaire de produit sont des décisions de tirage ; le propriétaire de la conception doit approuver la modification.
5. Quel signal d'atelier devrait déclencher un changement d'outil en 2024 ?
Laissez la fonctionnalité définir la limite. Un outil d'ébauche peut parfois fonctionner avec une zone d'usure visible et régulière ; l'outil de finition sur une face de fatigue ou sur un alésage de roulement peut devoir être retiré beaucoup plus tôt. Pendant la qualification, les minutes de coupe des grumes ainsi que la taille, la rugosité, la charge de la broche, les décalages et le VB mesuré. Choisissez le point de changement alors que ces tendances sont encore ennuyeuses et prévisibles, pas après le premier bord ébréché.
Cliquez ici pour votre demande 👆
Résumé
Un bon travail en 2024 est rarement sauvegardé par un seul paramètre intelligent. L'état du matériau, le bord, le contact de l'outil, le trajet du liquide de refroidissement, le montage et le calendrier d'inspection doivent correspondre. Gardez un vrai copeau sous un couteau tranchant en aluminium, donnez une sortie à ce copeau et nommez l'usure que vous voyez. Équilibrez les enlèvements de matière importants, laissez la pièce se détendre, puis mesurez-la à une température connue. Pour un devis utile, envoyez le jeu de dessins, la légende du matériau, le volume, la finition et les notes CTQ ; cela donne à l'ingénierie quelque chose de plus solide qu'une estimation de cycle générique.
Coordonnées
Entreprise : Ningbo Liqin Industry Co., Ltd.
Maintenance client quotidienne et support après-vente:service@shturl. zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion sur les commandes:business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avis de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages de la machine et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performances, les flux de travail de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 années d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un centre de production de 6 500 m² équipé de plus de 150 machines, exécutant l'usinage CNC 4 axes et 5 axes, usinage fraisage-tournage, usinage à froid. extrusion et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Bienvenue à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
