 Français




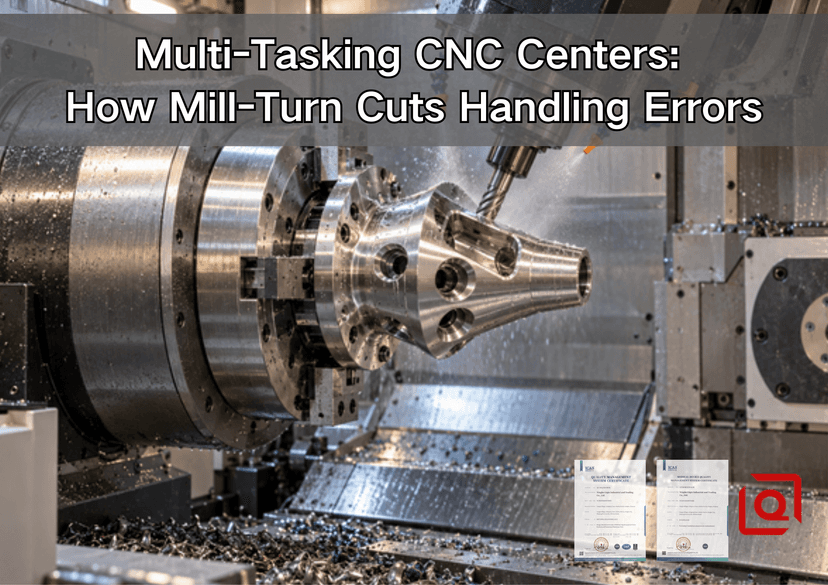
Avez-vous déjà vu une pièce usinée en bon état se détériorer après son passage à la fraiseuse ? L’alésage et le diamètre sont corrects. Pourtant, les trous radiaux ne sont pas alignés avec l’axe de l’alésage, ou une surface plane est légèrement désaxée. Quelle machine a failli ? Peut-être aucune. Le point faible réside peut-être dans la transition entre elles.
Ce passage de relais semble anodin sur une fraiseuse. On desserre, on essuie, on transporte, on charge, et on retrouve le point zéro. Pourtant, un copeau peut se loger derrière une mâchoire. Une bavure peut empêcher la pièce d'atteindre une butée. Un opérateur peut indiquer le diamètre extérieur utile au lieu de l'alésage fonctionnel. Des incidents mineurs ? Certes. Mais suffisamment mineurs pour être ignorés ? Pas lorsque plusieurs éléments doivent être assemblés à partir d'un seul axe.
Ce guide aborde ce problème depuis l'atelier. Qu'est-ce qu'un centre d'usinage CNC multitâche élimine réellement ? Quelles erreurs subsistent ? Dans quels cas l'intégration justifie-t-elle une planification supplémentaire ? Dans quels cas un simple parcours machine à deux axes suffit-il ? Un porte-arbre sur l'établi ? Peut-être un corps de vanne, un boîtier de capteur, une buse ou une interface moteur ? Pour la demande de devis, consultez les références de travail avant de compter les axes de la machine.
Réponse rapide : Pourquoi le tournage-fraisage peut-il réduire les erreurs de manutention ?
Quels sont les changements au sein d'un processus de tournage-fraisage ? Une seule commande, un seul repère : on tourne d'abord, puis on perce, on fraise, on taraude et on usine la face arrière selon les exigences géométriques. Quel est le premier axe fiable ? Généralement l'alésage de la broche principale ou le diamètre usiné. Le mouvement de l'axe C maintient l'orientation angulaire. Le déplacement de l'axe Y permet d'atteindre les détails excentrés. Et les méplats ou les ports ? Une broche de fraisage les réalise tant que la position de la broche est connue. Besoin de la face arrière ? Une broche opposée peut recevoir la pièce sans la faire passer par un montage d'établi.
Qu'est-ce qui disparaît ? Plusieurs manipulations manuelles, de nouveaux montages, de nouvelles indications et le risque de saisir ou d'appeler une mauvaise correction. Qu'est-ce qui demeure ? Le faux-rond du mandrin. La force de serrage des mors. La déviation de l'outil. La chaleur. Les copeaux. La logique du programme. Le transfert de la contre-broche. La mesure. Moins de variables, donc ; jamais zéro.
Quand cet avantage est-il le plus utile ? Recherchez une pièce principalement rotative dont les détails usinés sont positionnés par rapport à un axe ou une face tournée. Un trou de dégagement lâche sur une collerette simple ne justifie peut-être pas l’intégration. Un logement de palier avec un orifice d’huile indexé, une rainure de clavette, une face d’étanchéité et un filetage arrière mérite probablement un examen plus approfondi.
Où la voie conventionnelle perd-elle son sens des références ?
Opération illustrée 10. Le tour réalise un alésage et une butée axiale. Un plateau transporte la pièce vers un centre d'usinage. Que sait la fraiseuse de la broche du tour ? Rien jusqu'à ce que le second dispositif rétablisse cette relation.
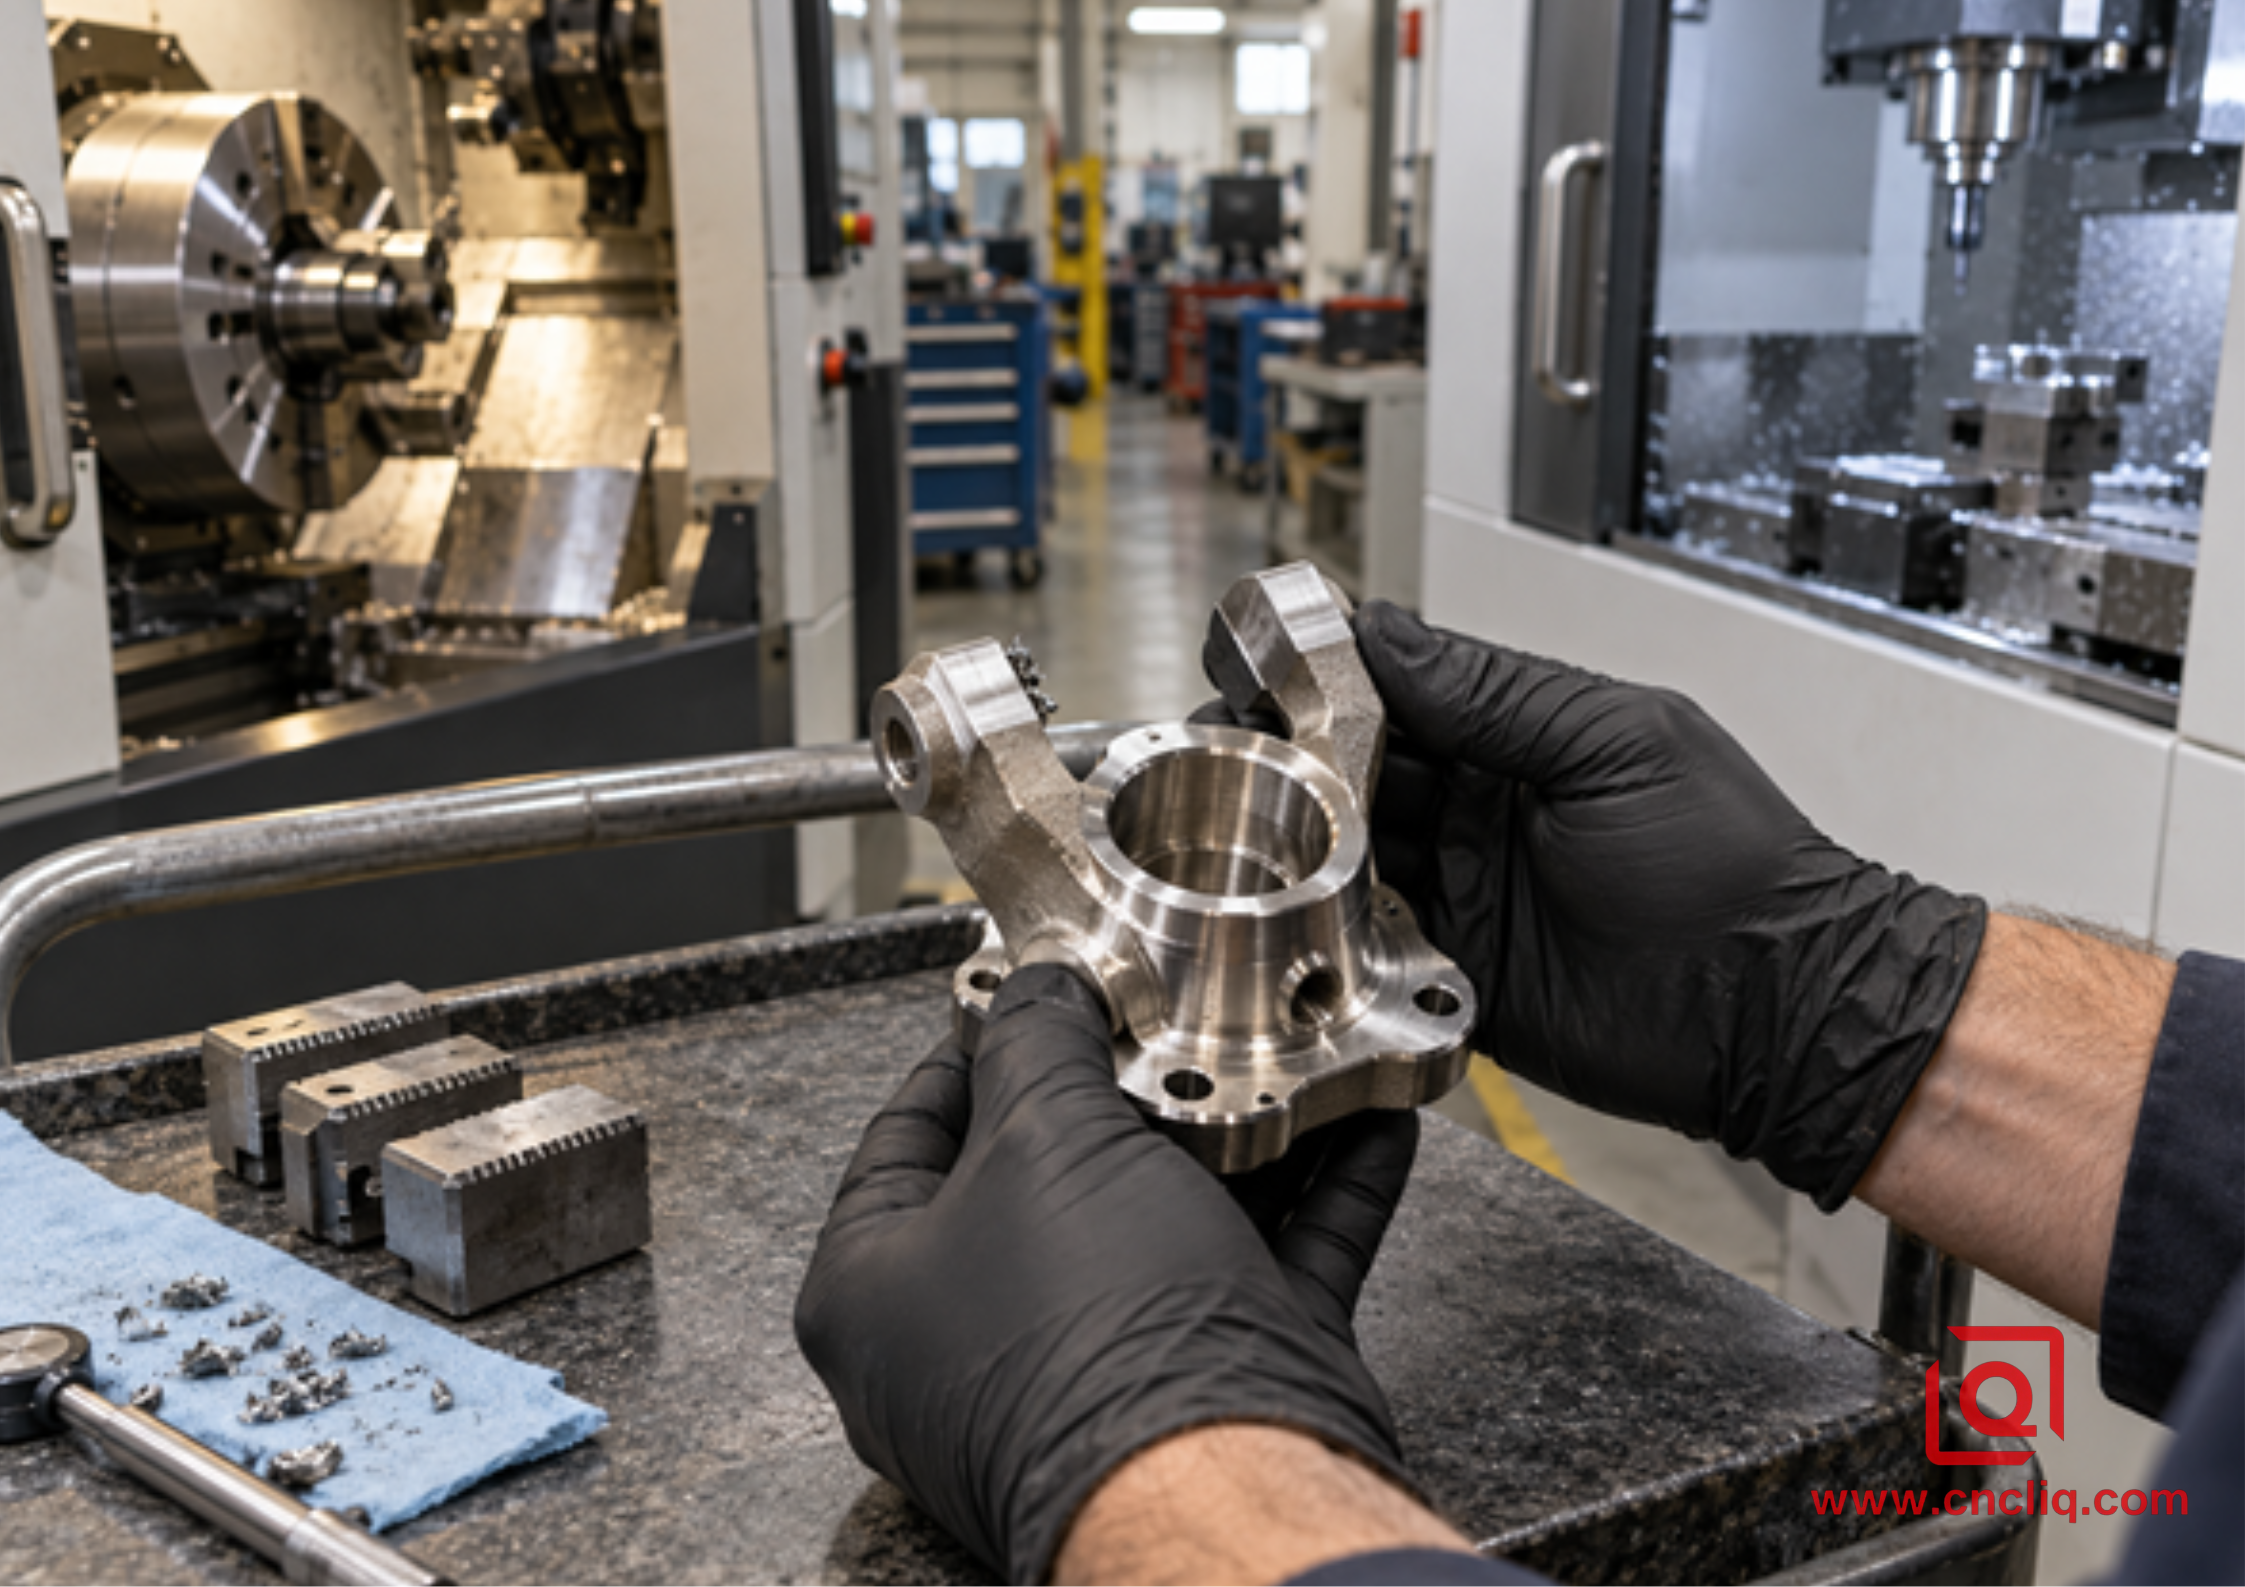
Comment cette reconstruction pourrait-elle mal tourner ?
1. Un résidu de copeaux reste sur la face de positionnement. La pièce se met en place, mais pas complètement.
2. Les mâchoires souples sont usées. Elles adhèrent encore, bien que le centre se soit déplacé.
3. La pression exercée par le mandrin varie. Un anneau fin devient rond lorsqu'il est serré et lobé après relâchement.
4. Le dispositif de fixation s'oriente par rapport à un bord pratique. L'assemblage, en revanche, s'effectue par rapport à l'alésage fini.
5. Un décalage d'usinage appartient à la révision précédente ou à l'autre jeu de mâchoires.
6. La surface est propre. Sous le bouchon ? Une bavure tenace persiste.
Des échecs surprenants ? Non, des échecs quotidiens. Et c’est là que réside le problème. Les variations de routine ne se manifestent pas avant d’affecter un lot.
Un budget de tolérance permettrait-il de détecter le danger plus tôt ? Effectuons une vérification rapide. Sur le bloc de brouillon, l'orifice est décalé de 0,10 mm par rapport à l'alésage. Le positionnement nécessite 0,03 mm sur ce même bloc ; la répétition du montage nécessite la même marge. Le repérage des données et la découpe nécessitent chacun 0,02 mm. Ajoutons la colonne pessimiste. Que reste-t-il ? La totalité de la tolérance. Est-ce une prédiction de capabilité ? Non. C'est un avertissement : la marge de sécurité est désormais très faible. L'acceptation définitive repose toujours sur le plan approuvé et les données de processus mesurées.
Quelles normes décrivent la logique de dessin ? Besoin de la terminologie formelle ? Consultez la norme ISO 1101:2017 . Besoin des règles relatives au système de référence ? Consultez la norme ISO 5459:2024 . Aucun de ces documents ne spécifie de machine. Tous deux soulèvent une question incontournable : à quelle fréquence la production doit-elle recréer la référence fonctionnelle ?
Que contient réellement un centre d'usinage CNC multifonctionnel ?
Une tourelle motorisée figure sur le devis. Est-ce suffisant pour trancher le choix de la machine ? Non. Parfois, l’opération s’arrête à un perçage axial, un trou transversal, un taraudage ou un méplat. Soit. Avec un axe Y disponible, les travaux excentrés deviennent possibles. Accès à un angle composé sur le plan ? L’axe B pivotant prend alors tout son sens. Besoin de couper une pièce ? Une broche opposée permet de l’ouvrir sans avoir à traverser l’atelier.
Quel élément permet de réduire les erreurs de manipulation ? Pas un axe pris isolément. Le gain provient de l’intégration du processus. La commande maintient la position de la pièce tandis que les différents modes de coupe s’adaptent.
Comment les constructeurs de machines décrivent-ils ce concept ? Comment Mazak le présente-t-il ? La page INTEGREX i-500S met en avant quatre points essentiels : la manipulation, les dispositifs de fixation, les mouvements à vide et la précision des pièces. Sur la page Tournage et Fraisage de DMG MORI , le processus est décrit du point de vue de la pièce à six faces. Les resserrages manuels représentent le frottement éliminé. Un mécanisme utile, certes. Une garantie automatique pour votre composant ? Non. Le dessin et la prise en main restent primordiaux.
Question posée à la machine | Tour et fraiseuse | Un processus de tournage-fraisage |
Qui détermine l'axe du canon ? | Tournage d'abord ; un dispositif ultérieur tente de le récupérer. | Broche principale, avec ce cadre conservé |
Comment la position angulaire est-elle récupérée ? | Butée, dispositif de fixation, indicateur ou sonde | La position de l'axe C reste connue |
Qui déplace les travaux ? | Automatisation par opérateur ou externe | axes de la machine et peut-être la contre-broche |
Où peuvent se former les files d'attente ? | Entre les opérations | Généralement après la découpe intégrée |
Quel risque diminue le plus ? | Le risque de manipulation est minime. | Siège manuel, pointage et reconstruction décalée |
Quel risque subsiste ? | Découpe et chaque remise | Découpe, serrage, thermique, copeaux, transfert et mesure |
Une seule configuration signifie-t-elle vraiment un seul serrage ?
À peine. Observez la broche principale passer la pièce à son partenaire. Qu'est-ce qui a changé ? Le mouvement est automatique, mais les surfaces de contact et la force de serrage des mâchoires changent. Considérez cela comme un autre état de serrage.
Que doit figurer sur le plan de transfert ? Diamètre de la prise. Longueur de la mâchoire. Surface d'appui. Pression du mandrin. Synchronisation. Tolérance de coupe. Matière restante. Faux-rond après prise. Quelles caractéristiques restent associées à la première mâchoire ? Lesquelles peuvent être déplacées sans risque vers la mâchoire arrière ? Notez vos réponses.
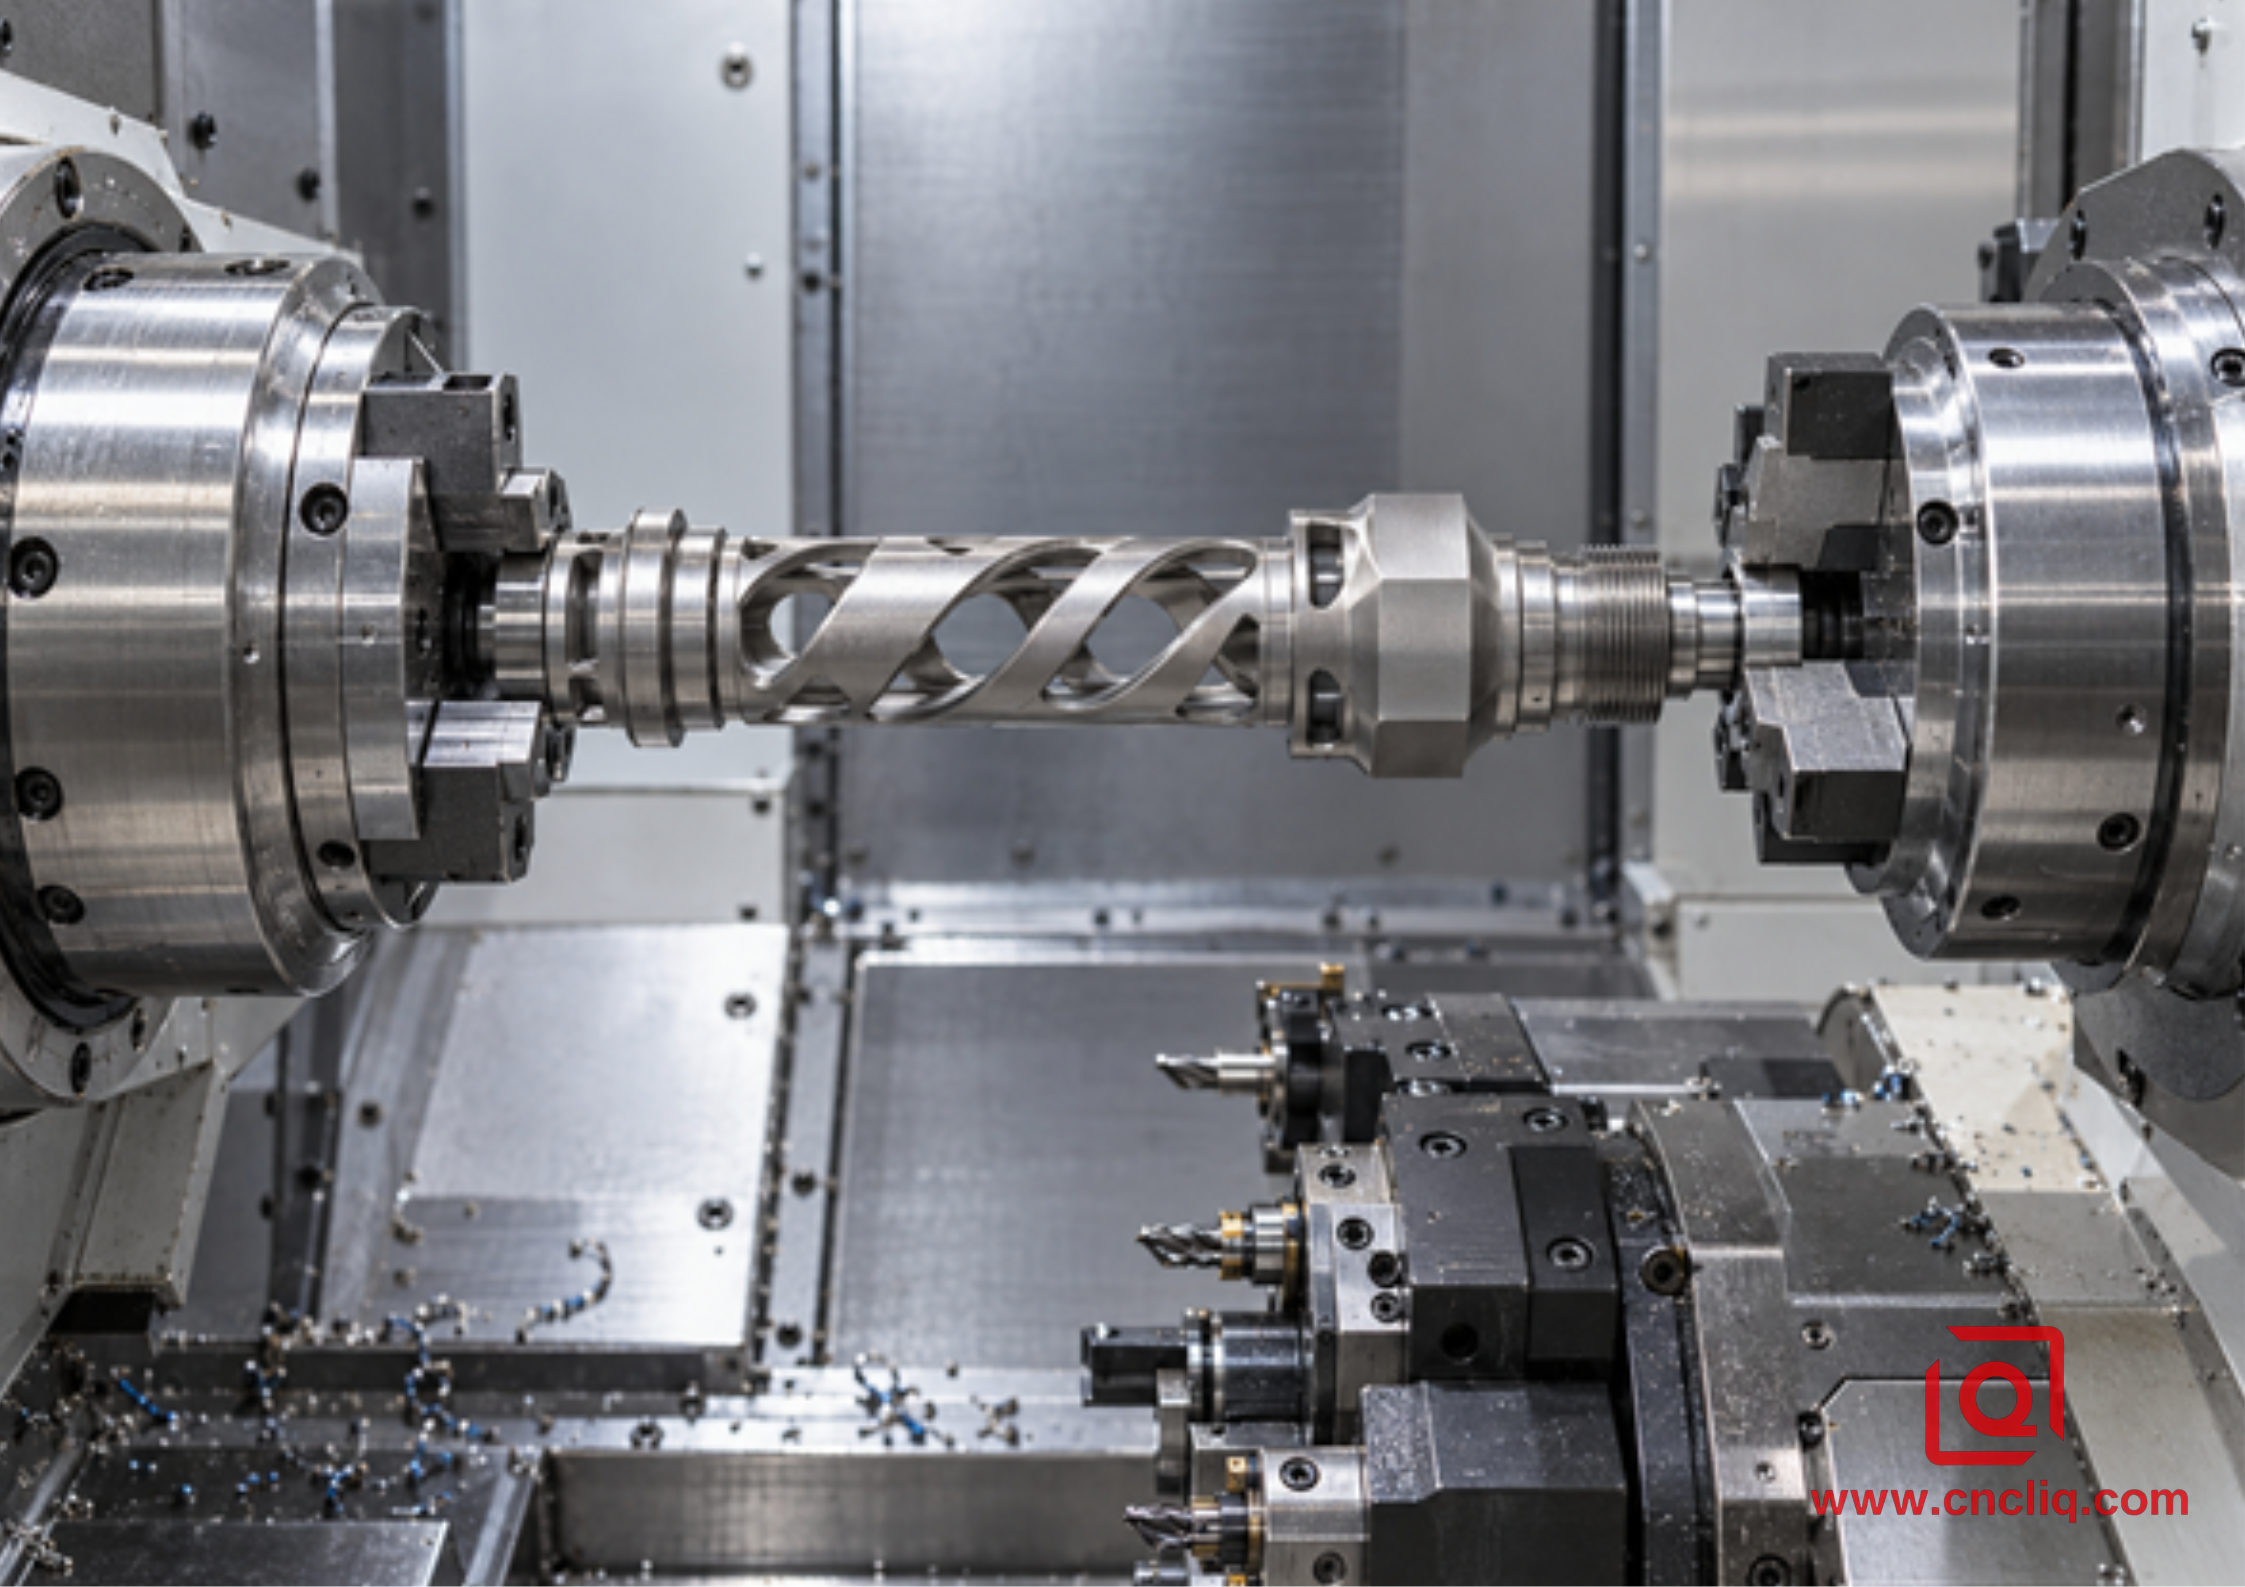
Le palpage peut-il corriger un mauvais contact ? Il peut indiquer la position. Il ne peut pas retirer une copeau coincée ni rigidifier une paroi flexible. La simulation peut-elle garantir un positionnement correct ? Elle peut vérifier le mouvement et le jeu. Elle ne peut pas détecter une bavure.
L'expression « fait en une seule étape » est-elle pertinente ? Uniquement si les états de serrage sont clairement identifiés. Demandez-vous où est créé l'axe fonctionnel et comment chaque passe ultérieure y accède. Une réponse concrète inspire confiance ; une simple brochure technique, non.
Quelles régions méritent un itinéraire intégré ?
Commencez par examiner le plan. La pièce est-elle rotative ? Présente-t-elle des ports indexés, des rainures de clavette, des méplats, des poches, des tenons ou des opérations de surfaçage ? Ces détails correspondent-ils à un même alésage, épaulement, diamètre ou face ? Trois réponses positives suffisent à inscrire l’usinage par fraisage-tournage sur la liste des opérations à examiner.
La bride de moteur de précision et le capuchon avant publiés par Liqin constituent un exemple de produit utile. Qu'est-ce qui détermine la position du moteur ? L'alésage du palier, le tenon de centrage et la face d'extrémité. Qu'est-ce qui ajoute une autre famille d'opérations ? Les détails de montage. Besoin d'un exemple côté arbre ? L'arbre de sortie de boîte de vitesses sur mesure de Liqin aborde les notions de ressauts, de rainures, de méplats et de cannelures.
condition de dessin | Valeur probable du tournage sur fraiseuse | Pourquoi |
Orifices indexés situés à partir d'un alésage | Haut | L'axe d'alésage et le calage du trou restent ensemble |
Rainure de clavette liée à un épaulement tourné | Haut | Les références angulaires et axiales restent liées |
Travaux arrière après séparation | Moyen à élevé | Un dispositif de prise de contre-broche planifié peut remplacer un montage d'établi. |
Paroi mince sous la pression de la mâchoire | Conditionnel | Moins de poignées aident, même si la distorsion peut toujours entraîner |
Arbre lisse ; un trou transversal tolérant | Faible | Pourquoi payer pour une intégration alors qu'un gabarit de perçage fait l'affaire ? |
Logement large, principalement prismatique | Faible | Laissez une fraiseuse 4 ou 5 axes faire son travail naturel. |
Rectification ou traitement thermique entre les coupes | Conditionnel | La chaîne de référence doit de toute façon se rompre. |
Vous hésitez encore entre plusieurs procédés d'usinage ? Vous avez un logement rond à l'écran ? Le guide comparatif tournage/tournage-fraisage de Liqin détaille l'alésage, le pilote, la face et le port. Vous avez aussi des faces plus massives ? Pour une vision plus globale, consultez le comparatif tournage/fraisage de Liqin.
Construction du parcours à la machine
Une machine performante peut-elle sauver une séquence défaillante ? Non. Le tracé doit toujours garantir la rigidité, l’accessibilité, les copeaux et les points de référence.
1. Commencez par l'assemblage. Quel alésage ou diamètre assure la rotation ? Quelle face bloque la pièce axialement ? Quel détail contrôle le sens d'orientation ? Repérez-les avant de choisir les outils.
2. Dessinez la prise. Indiquez le contact des mâchoires, la butée, la longueur de la prise, la taille de la pièce, le dépassement et les sections minces. La mâchoire résiste-t-elle au couple de rotation et à la charge latérale de l'outil sans écraser la pièce ?
3. Dégrossissez la pièce lorsqu'elle est encore rigide. Enlevez la matière en excès avant d'ouvrir de grandes ouvertures ou de fraiser des surfaces minces. Prévoyez une surépaisseur de finition.
4. Terminez l'assemblage de la pièce rotative en une seule opération. Alésage, pilote, siège de roulement, épaulement, gorge et face d'étanchéité doivent souvent être assemblés d'un seul tenant.
5. Obtenez des détails usinés avec un assemblage minimal. La simulation a-t-elle pris en compte les mors réels, l'écrou de maintien, le nez de broche, la tourelle, la matière restante et le mouvement de rétraction ? Le tracé de l'outil seul ne suffit pas.
6. Suivez le copeau. Où se déplacera le ruban de tournage lorsque l'axe C s'indexe ? Un copeau peut-il revenir par une cavité ? Quelle bavure se forme à l'endroit où un foret pénètre dans l'alésage ?
7. Planifiez le transfert. Préparez une surface de prélèvement ; puis décidez, élément par élément, ce qui peut être transféré à la deuxième poignée.
8. Inspectez la pièce libérée. La taille du mandrin peut masquer une déformation élastique. Laissez la méthode convenue, et non l'habitude, décider de l'acceptation.
Besoin de plus de détails sur les limites de l'équipement ? Où se situent ces limites ? L'article de Liqin sur l'outillage motorisé permet de mieux comprendre ces limites : il faut commencer par la portée, la course et la coupe elle-même.
Comment l'inspection doit-elle suivre la fonction ?
Qu'est-ce qui prouve que l'intégration a fonctionné ? Pas une liste de dimensions conformes. Le cadre d'inspection doit recréer les mêmes relations fonctionnelles que celles utilisées en usinage.
Exigences fonctionnelles | Vérification utile | raccourci faible |
Position de l'orifice par rapport à l'axe de l'alésage | CMM à partir de l'alésage défini et de la référence axiale | Diamètre du trou uniquement |
Orientation de la face par rapport à l'axe | MMT ou méthode de contrôle de faux-rond appropriée par rapport à l'axe fonctionnel | Une lecture d'épaisseur |
Cadran plat ou à rainure de clavette | CMM ou jauge dédiée à partir de la référence angulaire | Mesure à partir d'un bord arbitraire |
Fonction et emplacement du thread | Calibre de filetage correct et position requise | Contrôle visuel |
rondeur de la partie libérée | Mesurer après déclampage et stabilisation | Lecture à l'intérieur du panier |
parent arrière après transfert | Inspecter à partir du système de référence d'origine | Nouvelle donnée pratique |
Que peut faire un palpeur intégré à la machine ? Un palpeur peut saisir la pièce à usiner, prélever un échantillon de surface et détecter les dérives avant l’emballage de la dernière pièce. Le réglage des outils et la vérification des outils cassés sont également abordés dans le guide de palpage des machines-outils de Renishaw . Qu’est-ce qui reste hors de sa portée ? Éliminer un copeau derrière une mâchoire ou rigidifier une paroi flexible.
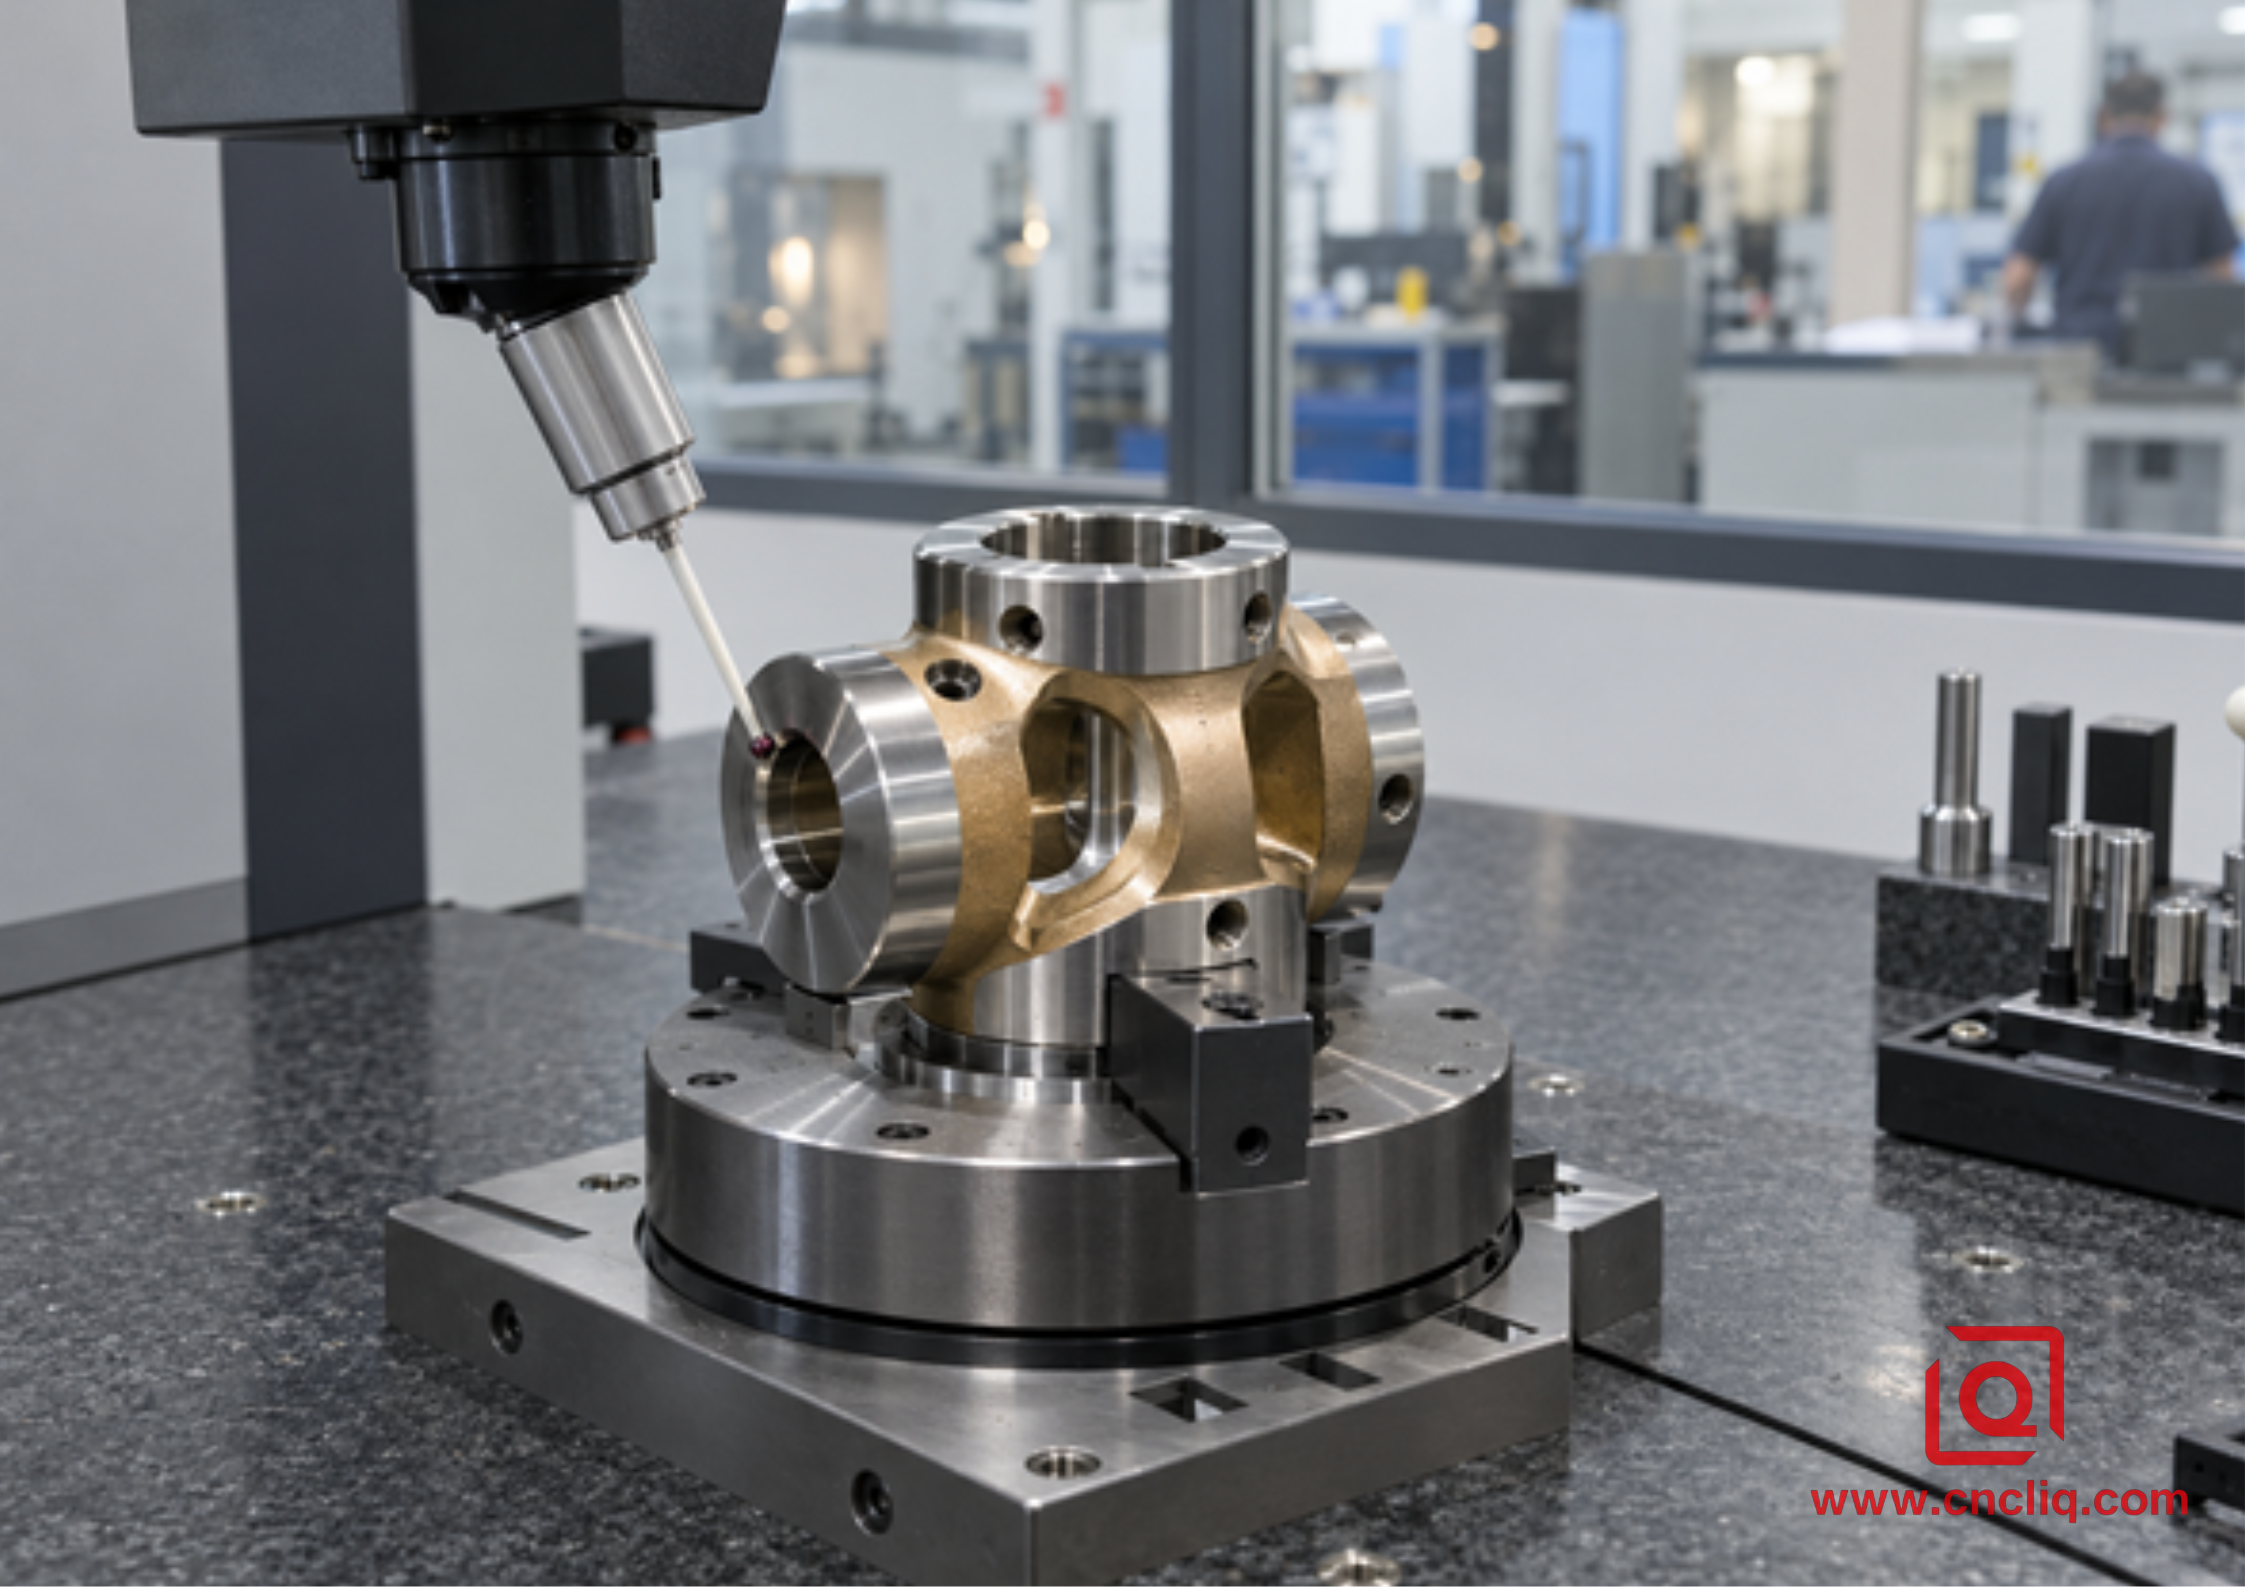
Il est essentiel de définir les preuves avant la production. Un rapport sur le premier article est-il suffisant ? La commande exige-t-elle une cartographie CMM complète, un certificat de matériau, un rapport de revêtement, une traçabilité ou une étude de capabilité sur les caractéristiques spécifiées ? Découvrir un document manquant après l’emballage n’est d’aucune utilité.
Cas client anonyme : Porte-bracelet robotisé en acier inoxydable
Il s'agit d'un cas composite anonymisé, basé sur le cahier des charges d'usinage sur mesure publié par Liqin. Son objectif est d'illustrer la logique de routage. Les détails géométriques et de processus sont donnés à titre indicatif ; seuls un plan client approuvé et un plan qualité peuvent définir des exigences contraignantes.
Un acheteur du secteur de l'automatisation a présenté un porte-poignet compact en acier inoxydable. De quoi était composé ce modèle ? Deux diamètres de roulement, un alésage pour câble, une fourche décalée, trois trous de lubrification radiaux, un logement pour clé et un filetage arrière. Où se situait l'assemblage ? L'axe du roulement et la butée axiale.
La première méthode semblait classique : usiner l’alésage et les diamètres, puis fraiser la fourche, la portée et les trous. Lors de l’analyse de la fabricabilité, un détail paraissait anormal : le dispositif de fraisage était positionné sur une surface extérieure non finie. Un contrôle plus poussé aurait-il permis de détecter ce défaut ? Oui. Aurait-il permis de l’éviter ? Non.
Le concept révisé conservait l'alésage, les logements de paliers, la butée, l'ouverture de la fourche, le logement de clé et les alésages radiaux sur un centre multitâches. La matière brute était enlevée lorsque la section était encore rigide. Le groupe de paliers suivait. Le mouvement de l'axe C déterminait les angles des alésages ; le déplacement de l'axe Y atteignait la fourche décalée. Un diamètre préparé entrait ensuite dans la contre-broche pour le filetage et la face de coupe.
S'agissait-il réellement d'un seul serrage ? Non. Le plan de contrôle indiquait le transfert de la broche comme un second état de serrage. La surface de prise, la pression et le contrôle de la pièce libérée étaient visibles pour l'acheteur.
Comment fonctionnait le processus de reconstruction après inspection ? La machine à mesurer tridimensionnelle (MMT) utilisait l’alésage du roulement comme axe et la butée comme référence secondaire. La fourche, les alésages et les pièces arrière étaient évalués à partir de ce cadre. Aucun gain significatif en termes de temps de cycle n’était nécessaire. Le résultat : un processus que les services de production, de qualité et d’achats pouvaient discuter avant la commande.
Quand deux machines sont-elles meilleures ?
Une pièce à opérations mixtes a-t-elle forcément sa place sur un tour-fraiseuse ? Non. Un simple collier avec un large alésage de dégagement peut être usiné plus rapidement sur un tour et un dispositif de perçage. Un corps large avec des poches planes peut convenir à une fraiseuse 5 axes. En grande série, deux machines peuvent-elles fonctionner en parallèle et produire plus qu'un seul cycle optimisé ? C'est possible. Sur une ligne de production, l'équilibre peut primer sur l'esthétique.
Intégrez désormais le traitement thermique, la rectification cylindrique ou le revêtement à mi-parcours. La chaîne reste-t-elle unique ? Non. Un changement d’étape devient inévitable. Le travail d’ingénierie se concentre alors sur la stabilisation des données intermédiaires et la constitution d’une quantité suffisante de matière pour l’étape suivante.
Quel prix est comparable ? Celui d’une pièce validée, et non celui d’une simple heure machine. Prenons en compte la programmation et la simulation. Ajoutons les outillages, les réglages, les files d’attente, le transport, les encours, l’ébavurage, le contrôle et le coût d’une rebut tardive. Quel temps est pertinent ? Trois : le temps de découpe, le temps de travail manuel et le temps calendaire écoulé.
Neuf notes importantes concernant les demandes de prix à prendre en compte
1. Le modèle 3D natif et le dessin contrôlé affichent-ils la même révision ?
2. Indiquer la qualité du matériau, son état ou sa trempe, sa forme de stock, le certificat requis et la règle de substitution.
3. Quel axe, quelle face et quelle référence angulaire permettent de positionner la pièce dans l'assemblage ?
4. Indiquez la quantité du prototype, le lot normal, la demande annuelle et l'intervalle de répétition.
5. Définir les règles relatives aux bords, aux bavures, à la propreté, à l'aspect cosmétique, à la finition, au masquage et à l'emballage.
6. Indiquez quelles limites s'appliquent après revêtement, traitement thermique ou rectification.
7. Combien de pinces de préhension l'itinéraire proposé utilise-t-il ? Quelle configuration de machine et quel plan de transfert seront utilisés ?
8. Quels documents doivent être expédiés : premier article, CMM, matériau, revêtement, traçabilité, capacité ou résultats de mesure ?
9. Quels sont les éléments qui se fixent à la pièce, et à quoi ressemble une défaillance lors de l'assemblage ?
Vous avez un candidat potentiel ? Envoyez le fichier STEP et le dessin technique via la page de contact de Liqin . Précisez le matériau, la quantité, la finition et toutes les cotes reliant une référence tournée à un détail fraisé. L'équipe pourra ainsi établir un devis pour un problème fonctionnel.
Cliquez ici pour toute demande 👆
FAQ
1. Une seule configuration signifie-t-elle que la pièce n'est jamais resserrée ?
Pas nécessairement. Le transfert de la broche principale à la contre-broche est une autre méthode de serrage. Renseignez-vous sur le diamètre de prise, la longueur de contact, la surface d'arrêt, la pression, l'état de la pièce détachée et le contrôle après relâchement. L'avantage réside dans un transfert interne planifié, et non dans l'absence de mécanismes de serrage.
2. Un tour à outil motorisé est-il la même chose qu'un centre de tournage-fraisage ?
Non. Une configuration de tournage-fraisage plus performante peut offrir une course Y utile, une broche de fraisage pivotante, une broche opposée et un magasin d'outils plus grand. Il s'agit de domaines de processus différents. Vérifiez que les mouvements requis correspondent bien au plan avant de vous fier à l'étiquette.
3. Le tournage-fraisage améliore-t-il toujours la tolérance ?
Non. Cela élimine certains risques de perte de référence lors du resserrage externe. La déformation du mandrin, la flexion de l'outil, la chaleur, l'état de la broche, le comportement du transfert et la mesure peuvent toujours influencer le résultat. Une pièce libérée et stabilisée, inspectée à partir de références fonctionnelles, en apporte la preuve.
4. Le tournage-fraisage peut-il être économique pour les prototypes ?
Parfois. Trois montages, des indications répétées et plusieurs transferts d'inspection peuvent coûter plus cher que des développements et des simulations supplémentaires. Pour une simple pièce usinée avec un seul trou libre, la situation est inverse. Il faut comparer le coût total du processus et les risques liés à la livraison.
5. Quelles informations permettent d'améliorer le plus la précision des devis ?
Veuillez transmettre les révisions du modèle et du dessin correspondants, les informations relatives aux matériaux, à l'état des stocks, aux quantités, à la finition, aux références, aux relations géométriques, aux filetages, aux règles de bord, aux rapports d'inspection et aux exigences de livraison. Indiquez l'élément permettant de positionner la pièce dans l'assemblage. Une brève description du composant associé et du mode de défaillance permet souvent d'obtenir des retours d'information bien plus pertinents concernant la fabrication.
Cliquez ici pour toute demande 👆
Résumé
Le tournage-fraisage réduit les erreurs de manipulation en conservant l'axe tourné, les faces, les ports, les méplats, les rainures de clavette et les détails arrière dans un même repère de référence. Il ne supprime pas les risques liés au serrage, à la chaleur, aux copeaux, au transfert ou à l'inspection. Privilégiez cette méthode lorsque des relations critiques justifient l'intégration. Dans le cas contraire, optez pour une solution plus simple.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd. Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying @cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli @chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
