 Français




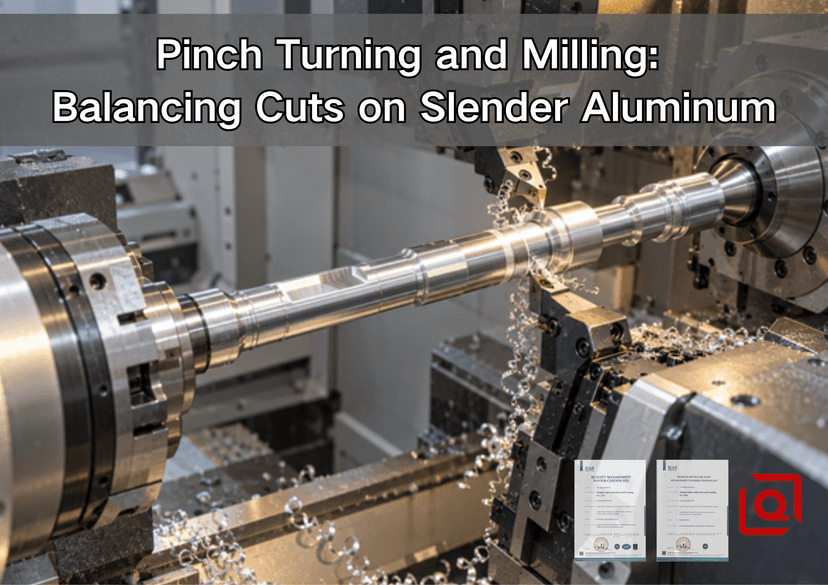
Vous cherchez encore à ajuster une fine tige en aluminium qui se trouve juste à côté du mandrin mais pas au centre ? Je connais ça. La finition semble correcte, la charge sur la broche est stable, puis le micromètre détecte une zone épaisse précisément là où la pièce avait le plus de jeu. Cet article traite de ce problème et explique dans quels cas l'utilisation de deux outils opposés est réellement justifiée.
Un petit avertissement avant d'aborder la partie la plus astucieuse : le tournage par pincement excelle dans un domaine précis. Il permet de réduire la charge latérale sur une travée flexible. En revanche, il ne corrige ni la chaleur, ni le couple, ni l'effort axial, ni les défauts de fabrication (pièce non profilée, pointe fatiguée, tourelle mal fixée). Gardez bien cela en tête et la suite du processus deviendra claire.
Note d'atelier avant la théorie
Un essai décrit dans le carnet. L'outil supérieur travaillait ; l'outil inférieur ne faisait que suivre le mouvement. On pouvait le voir dans les copeaux avant même que les barres de charge ne le révèlent. Copeau du haut : boucles serrées. Copeau du bas : un fin ruban argenté, puis un nid d'oiseau. Nous nous sommes arrêtés là.
L'alignement a été revérifié à l'aide de la barre de test. La station inférieure était légèrement trop basse, mais suffisamment. Son support dépassait également de 6 mm, car quelqu'un avait besoin d'espace pour la conduite de liquide de refroidissement. Nous avons déplacé la conduite, raccourci le support, installé deux bords provenant du même lot et recommencé.
La deuxième passe semblait ennuyeuse. Parfait. L'arbre était également ennuyeux : pas de zone épaisse à mi-longueur. C'est exactement ce que je recherche avec le tournage par pincement. Un cycle simple, les deux outils travaillant à peu près de la même manière, tandis que la mèche fragile reste en place, comme prévu par le programme.
Il y a des inconvénients. La chaleur persiste, tout comme le couple. Un centre encrassé ne se nettoie pas à cause des deux tourelles. Les copeaux sont plus nombreux, voire plus ; maintenant, deux flux cherchent à rayer une surface finie. Nous en avons orienté un vers l'avant et l'autre vers le bas, puis observé trois cycles complets avant de considérer le procédé comme satisfaisant.
Je n'utiliserais pas cette configuration pour cinq pièces. Trop de vérifications. Pour une commande répétée, la réponse est différente. Je n'écrirais pas non plus « tournage par pincement » sur un dessin. Indiquez la fonction sur le dessin (faux-rond, rectitude, diamètre, finition, référence) et laissez l'atelier choisir la méthode.
Note concernant le matériau : barre extrudée 6061-T6, certificat requis. Il ne s’agit pas simplement d’« aluminium ». La forme de la barre est importante, tout comme le diamètre admissible du trou central. Ces deux lignes dans la demande de devis nous ont permis de gagner plus de temps qu’une page supplémentaire de tolérances générales.
Passe finale ? Un outil a usiné le palier d'étanchéité sur cette pièce. Nous avons utilisé les deux pour l'ébauche, conservé le centre, puis ajusté la dimension du bord supérieur. La prochaine opération pourrait être différente. Mesurer la partie libre, noter les points d'appui et décider en fonction des observations.
1. Que signifie le tournage par pincement sur la machine ?
Imaginez une découpe extérieure classique. L'outil de coupe sectionne le métal de la barre en rotation, tout en la poussant latéralement. Près du mandrin, aucun problème. Plus loin, une section réduite cède légèrement. L'outil enlève alors moins de matière à cet endroit et le diamètre final augmente.
Amenez maintenant un deuxième outil de l'autre côté. Positionnez les deux pointes à peu près à la même hauteur Z. Si elles effectuent des coupes comparables, l'une pousse vers le nord tandis que l'autre pousse vers le sud. L'arbre n'est alors plus sollicité pour résister à la totalité de la charge radiale dans une seule direction.
Croquis simple. Réalité complexe.
Certains termes sont parfois confondus, voici donc la version commerciale :
1. Le tournage par pincement symétrique consiste à utiliser des outils opposés coupant la même bande locale.
2. Le tournage en suivi consiste à faire tourner un outil derrière l'autre. L'ébauche est réalisée en premier, la finition ensuite. Utile pour gagner du temps de cycle, mais l'équilibre des forces locales n'est pas optimal.
3. Le fraisage par pincement consiste en l'utilisation de deux fraises entraînées travaillant sur les faces opposées d'une longue nervure ou d'une pièce en forme de lame.
4. Le travail à deux broches implique qu'une broche principale et une contre-broche se partagent la pièce. Cela ne constitue pas, en soi, une découpe par pincement.
La commande et le porte-outil sont aussi importants que l'outil lui-même. Le guide de configuration multi-tourelles d'Autodesk préconise l'utilisation de tourelles opposées et d'un post-processeur compatible. Sa procédure de tournage par pincement PartMaker traite des outils séparés, de la surépaisseur de finition, d'un porte-outil principal et du mode de synchronisation approprié. D'ailleurs, poser ces questions à un fournisseur est une excellente idée. « Comment les canaux sont-ils synchronisés ? » est plus instructif que « S'agit-il d'une tourelle double ? »
Perçage plat ou en croix sur le plan ? Revenons en arrière. Ce choix crucial est abordé dans le guide de Liqin sur l’usinage 3 axes, 5 axes ou tournage-fraisage : faut-il éviter le cintrage ou conserver les caractéristiques sur une seule référence ?
2. Le matériau coupe bien. La tige est toujours flexible.
Remarque suite à un essai préliminaire : copeaux propres, faible charge sur la broche, dimensions de la portée intermédiaire médiocres. Rien de contradictoire à cela.
L'aluminium nécessite généralement moins de force de coupe que l'acier. Il est également beaucoup moins rigide. Le module d'élasticité du 6061-T6 courant avoisine les 69 GPa. L' article du NIST sur l'usinage aborde la force de tournage relativement faible de l'aluminium et l'intérêt d'utiliser des outils à angle de coupe positif et affûtés pour les nuances ductiles.
La géométrie est ici primordiale. Dans le modèle simple du cantilever, la flèche est proportionnelle au produit de la force par le cube de la longueur non supportée, divisé par 3EI. Pour une section circulaire, I dépend du diamètre à la puissance quatre.
Que signifie cela sans les symboles ?
1. En doublant la longueur libre, le mouvement idéal devient huit fois plus grand.
2. Réduisez son diamètre de moitié et il devient seize fois plus grand.
3. Rapprochez le support de la coupure et toute la situation peut changer.
Ce sont des avertissements, pas des résultats machine garantis. Une pièce réelle peut comporter une pointe tournante, une lunette fixe, une bague de guidage, un épaulement ou une contre-broche, modifiant ainsi les conditions aux limites. Néanmoins, le calcul explique pourquoi la réduction de l'avance est souvent décevante : la géométrie longue et fine reste longue et fine.
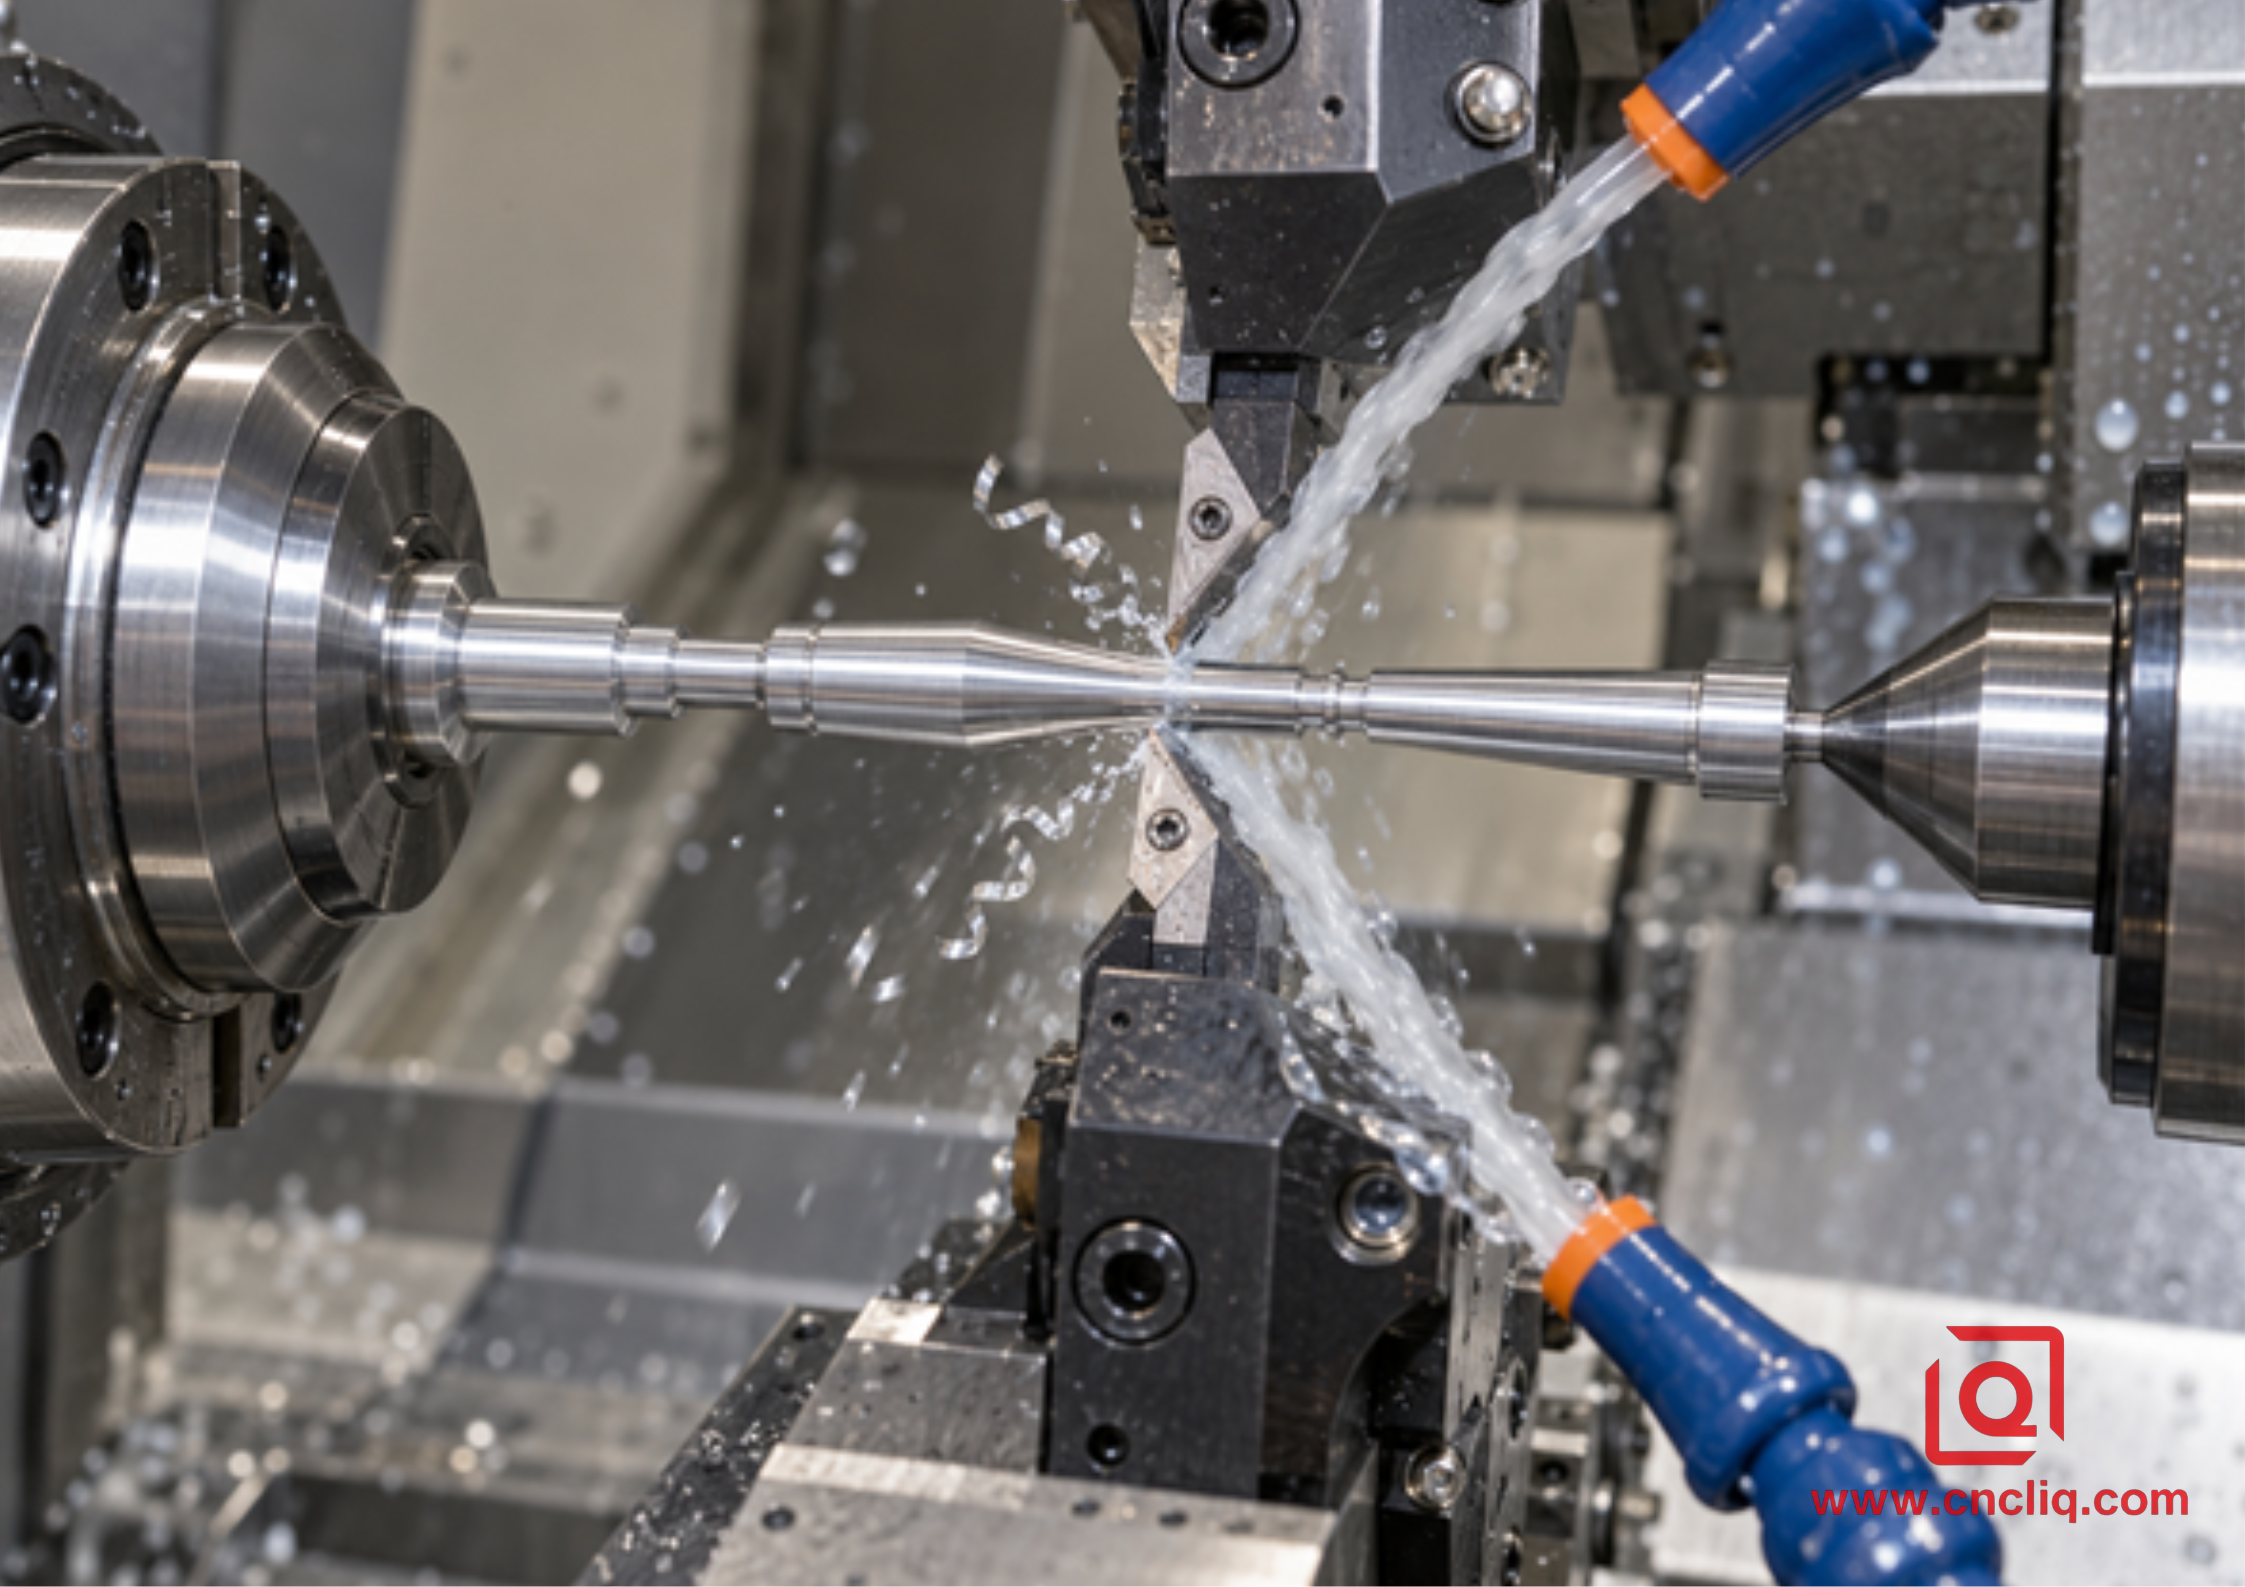
L'utilisation de deux outils est utile lorsque leurs charges radiales sont réellement similaires. « Même plaquette » ne suffit pas. Nous avons déjà constaté qu'un porte-outil dépassait car la conduite de liquide de refroidissement nécessitait de la place. Même boîte de plaquettes, même profondeur programmée, mais rigidité différente. La tourelle inférieure ne participait quasiment pas au travail.
Vérifiez les petits détails :
1. Hauteur centrale.
2. Rayon du nez et préparation des bords.
3. Le support dépasse.
4. Profondeur réelle de chaque côté.
5. Usure des bords.
6. Forme des copeaux et répartition de la charge.
Si un bord accumule de l'aluminium, l'équilibre se modifie pendant la production. Le code n'a pas bougé. La force, elle, a changé.
3. Quand deux outils rendent service
Est-ce que je ferais cinq prototypes en tournage par pincement ? Probablement pas. La mise en place et les essais peuvent coûter plus cher que le temps d'usinage gagné. Une contre-pointe motorisée et un outil patient constituent peut-être la solution la plus honnête.
Une famille de tiges d'actionneurs répétitives est différente. De même qu'un long tourillon contrôlé pour un faux-rond total à mi-portée. C'est là que la planification supplémentaire peut s'avérer payante.
Itinéraire | Bonne coupe | Principal avantage | Surveillez attentivement |
Outil unique | projection courte et ferme | Simple et rapide à prouver | Poussée de la section médiane |
contre-pointe, support ou douille de guidage | Longue tige avec une surface d'appui utilisable | Rigidité près du bord | Pression, marques, alignement |
Tournage par pincement symétrique | Des fûts minces répétés sur des tourelles opposées | Charge radiale nette réduite | Outils dépareillés et copeaux emmêlés |
Suivez le virage | Travaux de gros œuvre et de finition coordonnés | Cycle plus court | L'outil arrière suit une surface chaude en mouvement |
fraisage par pincement | Longues nervures fines entre les axes de rotation | Charges opposées sur une section faible | Phase, collision, variation de la rigidité de la paroi |
Ne choisissez pas un processus uniquement en fonction de la longueur et du diamètre. Identifiez la caractéristique contrôlée. S'agit-il du diamètre d'un joint ? De la rectitude de l'arbre ? Du faux-rond total par rapport au point de référence A ? De la position d'un trou transversal ? Un col court avec un support à proximité est différent d'une longue portée ouverte de même diamètre.
Une autre contrainte pratique : l’accès. Deux porte-outils nécessitent de l’espace, tout comme deux flux de liquide de refroidissement et deux chemins d’évacuation des copeaux. Une bride peut bloquer la tourelle inférieure. Une fourche peut éloigner le deuxième outil de la zone critique. Dans ce cas, ébauchez les diamètres ouverts, conservez un support temporaire et finissez la zone obstruée par un autre moyen.
4. Prouvez-le avant d'augmenter la coupure
Le premier essai à blanc devrait être quasiment sans incident. Les deux porte-outils ne touchent pas le mandrin. Ils ne touchent pas non plus la contre-pointe ni la broche secondaire. Aucune buse ne vient heurter une mâchoire. La simulation utilise la machine réelle, et non un modèle générique optimiste.
Nos questions relatives à la feuille de route sont simples :
1. Les deux pointes d'outils sont-elles mécaniquement centrées ?
2. Les rayons et les longueurs des deux nez ont-ils été mesurés séparément ?
3. Les porteurs de ballon peuvent-ils se dépasser tous les uns les autres sans empiéter sur l'espace libre des autres ?
4. Existe-t-il une configuration de base pour un outil unique concernant cet alliage, cet état de trempe, ce lot de barres, ce liquide de refroidissement et ce type de support ?
5. Où vont les jetons du haut et du bas ?
6. Comment la part libre sera-t-elle mesurée après la mise en vente ?
Commencez par un seul outil. Enregistrez le son, l'entaille, la charge, la conicité et l'état de surface. Ajoutez le second avec un engagement modéré. Barre supérieure levée, barre inférieure bloquée ? Faites une pause. Ne corrigez pas cela avec un décalage tant que la cause n'est pas connue.
De plus, il n'y a pas de système automatique « deux outils, deux avances ». Chaque arête nécessite toujours une épaisseur de copeau et une vitesse de coupe appropriées. La broche reçoit un couple combiné, transmis par le mandrin. Chaque tourelle possède une limite de poussée. L'évacuation des copeaux est désormais deux fois plus complexe.
Une fois le cycle stabilisé, notez plus de X décalages. Consignez la phase de préchauffage, l'état du liquide de refroidissement, la procédure de changement d'insert, la différence de charge admissible, l'orientation de la buse, la pression de support, les contrôles de la première pièce et les actions de l'opérateur lors du changement de copeau. Sinon, un bon premier article n'est que le fruit d'une bonne journée.
5. Détails en aluminium qui perturbent le couple
Un dessin mentionnant uniquement l'aluminium est insuffisant. Il faut préciser l'alliage, le traitement thermique et la forme de la barre. La documentation relative à la forme de la barre est également requise : la norme ASTM B221 s'applique aux barres, tiges, fils, profilés et tubes extrudés ; la norme B211 s'applique aux barres, tiges et fils laminés ou étirés à froid. En comparant les deux barres, on constate qu'elles peuvent présenter des différences de rectitude et d'historique de contraintes.
Aucun changement de trempe à la légère n'est autorisé. Les désignations T6, T651 et T351 ne sont pas décoratives. Conservez l'alliage et la trempe approuvés. L'approbation du design est primordiale.
Pour un essai général sur de l'aluminium forgé, je commencerais par une plaquette de précision à angle de coupe positif, affûtée avec précision et conçue pour l'aluminium ISO N. Elle est généralement polie. Ensuite, consultez le tableau du fabricant pour choisir la plaquette correspondant à ce type d'arête de coupe, et non la plus proche. Carbure Keen, nuance à faible coefficient de frottement ou PCD ? Le guide géométrique des plaquettes pour aluminium de Liqin vous aidera à faire ce choix.
La première chose que je surveille, c'est l'adhérence d'aluminium sur un bord. Une pellicule argentée se soude à l'insert supérieur. Sa géométrie effective se modifie. La force augmente à cet endroit, la tige se courbe et un cycle initialement équilibré se met à se déformer. L'article sur la formation d'arêtes rapportées dans l'aluminium tendre explique pourquoi une avance timide peut frotter au lieu de couper.
Nos premiers contrôles sont simples : arêtes parfaitement alignées, avance suffisante pour former un copeau, lubrifiant homologué atteignant le contact et sorties de copeaux séparées. Observez trois cycles complets. Un ruban apparemment inoffensif lors de la première étape peut s'enrouler autour d'un tourillon fini lors de la quatrième étape.
Le dimensionnement final mérite une planification spécifique. Sur un palier d'étanchéité, j'utilise souvent deux outils pour l'ébauche et un outil de finition connu pour la passe finale, l'arbre restant soutenu. Un seul outil détermine le dimensionnement. Sur un grand diamètre ouvert qui continue de pousser, une finition opposée peut s'avérer plus judicieuse. Dessin d'abord, observation ensuite, habitude en dernier.
Les rainures et les passes de tronçonnage perturbent l'équilibre. Vérifiez à nouveau la projection de la lame, la hauteur du centre, la largeur du copeau et le support. Le guide de rainurage et de tronçonnage de l'aluminium de Liqin traite de ce problème spécifique.
6. Le fraisage par pincement est apparenté, mais pas identique.
Le fraisage par pincement repose sur le même principe général. On maintient une pièce longue, nervure ou lame, entre deux axes de rotation. On fraise les faces opposées d'une même section. La poussée d'un outil de coupe peut s'opposer à celle de l'autre.
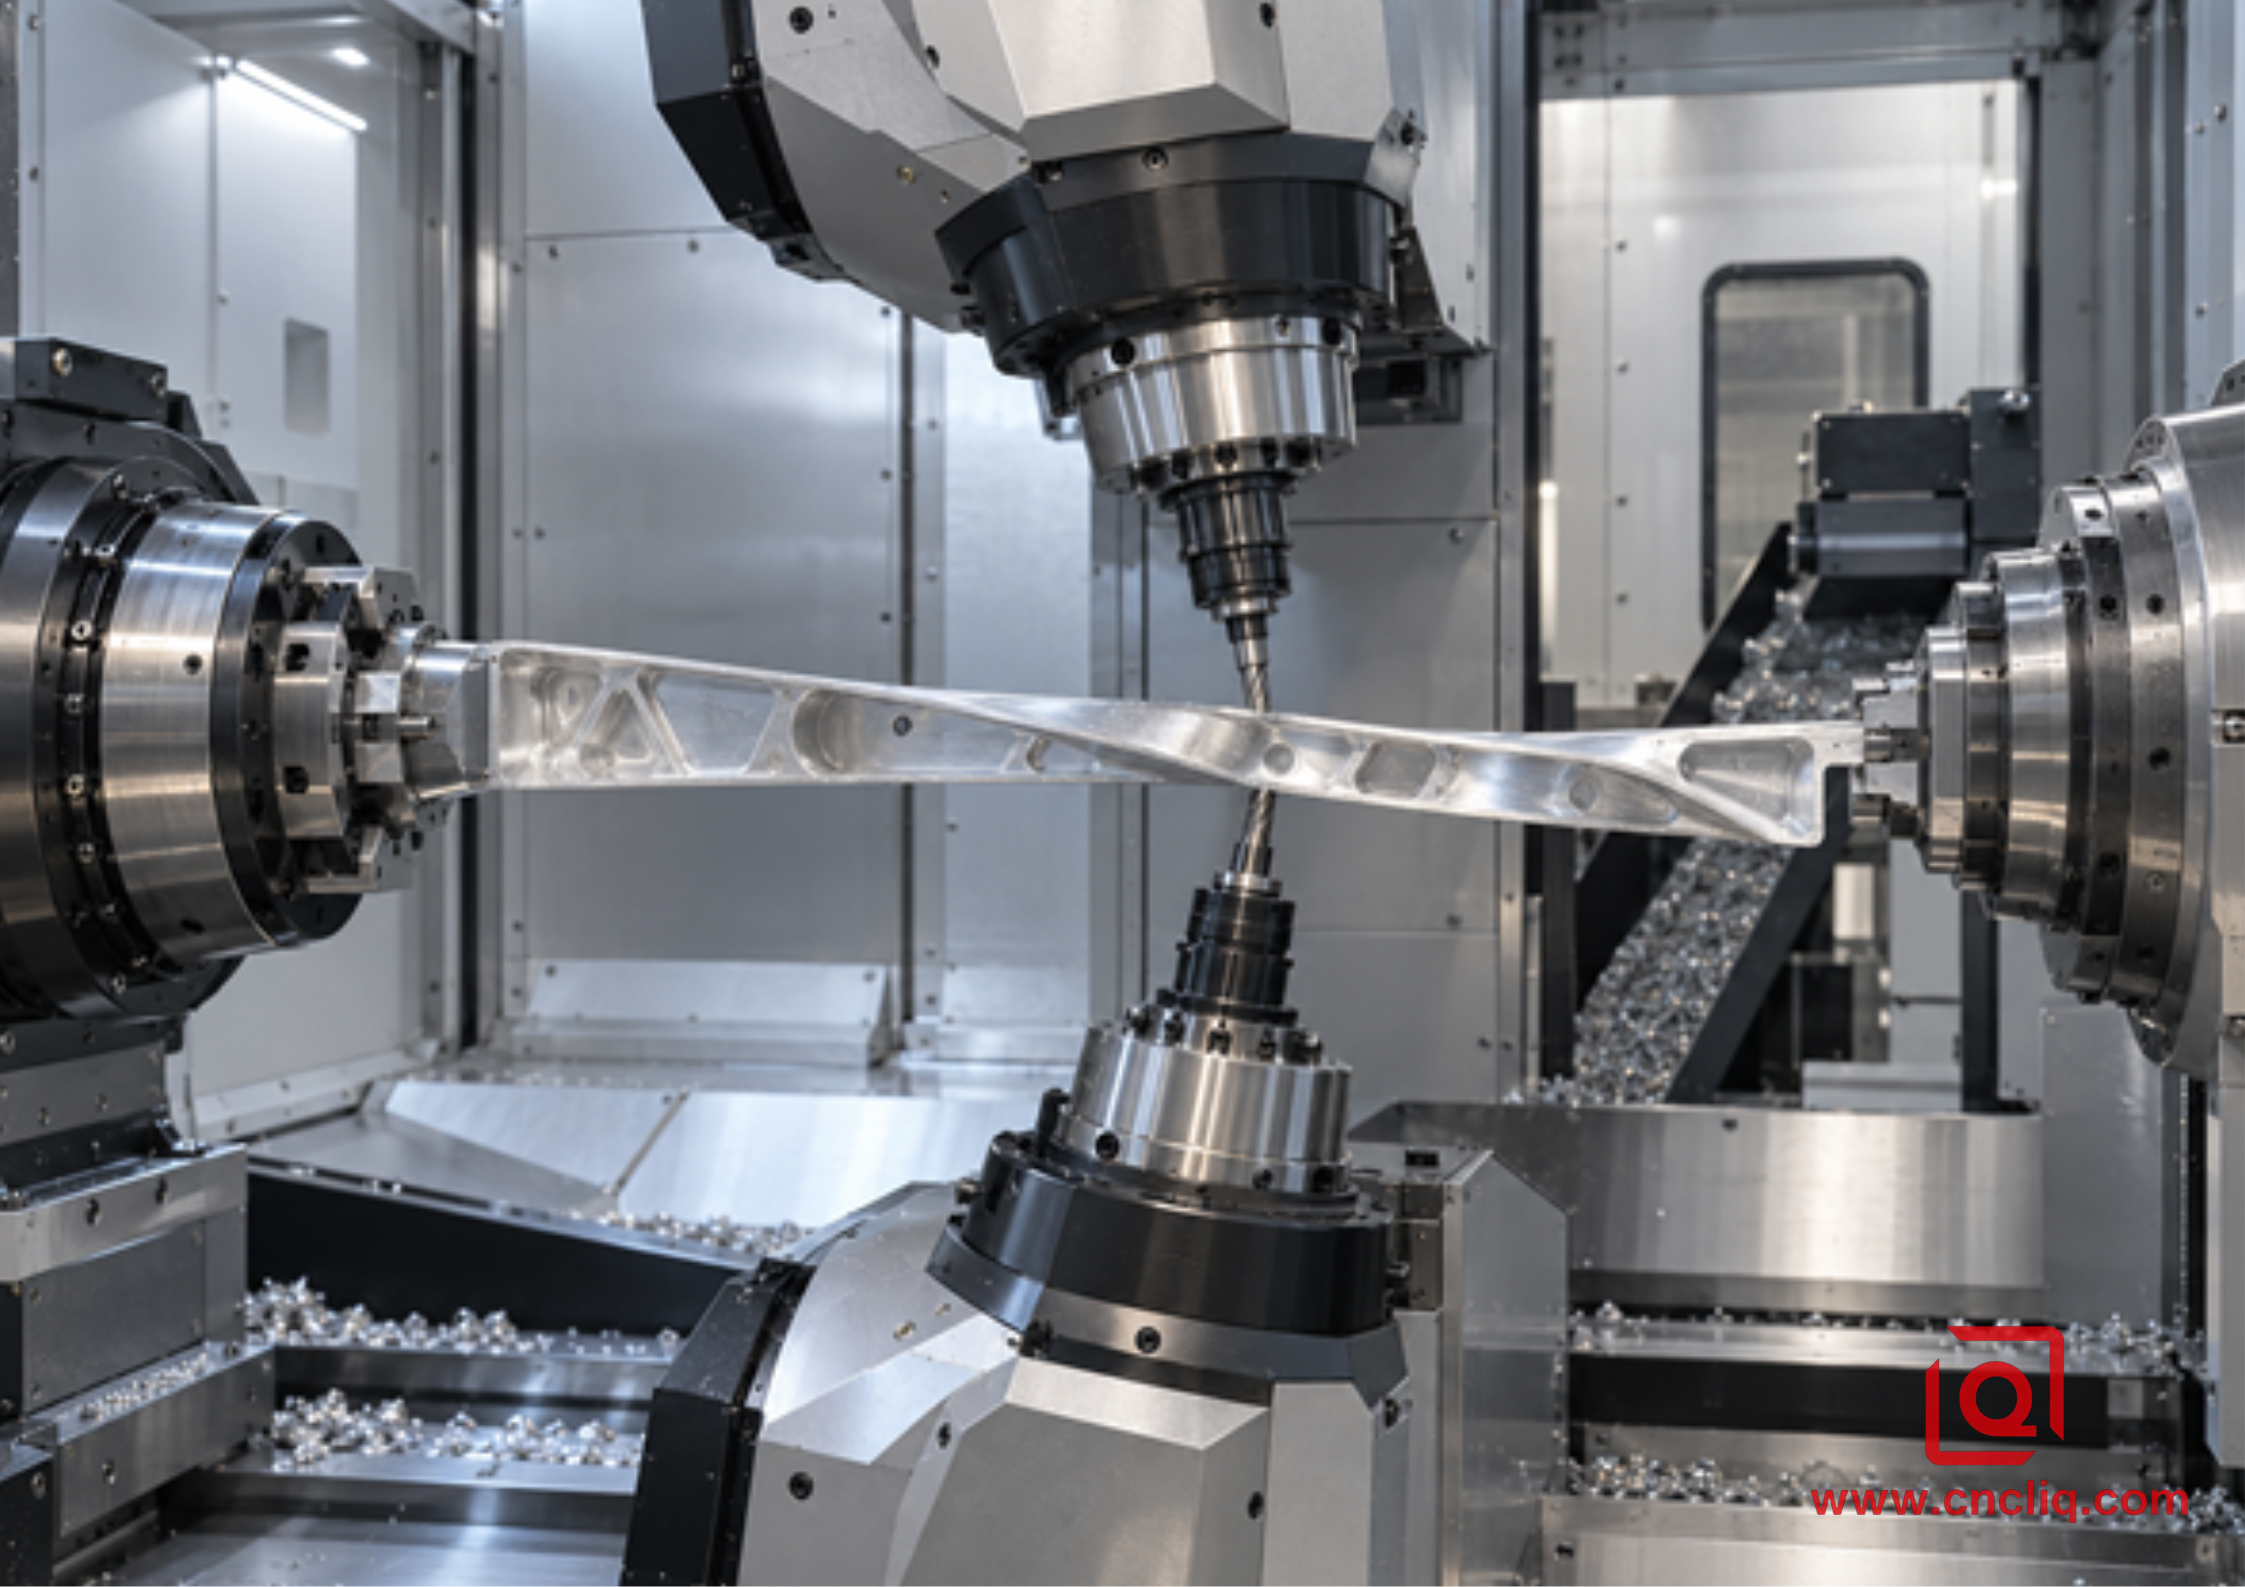
Mais une dent de fraisage entre, charge et sort. Un instant plus tard, une autre dent prend sa place. Parfois, les pulsations s'opposent. Parfois, elles s'unissent et la nervure se met à vibrer. La paroi restante se modifie également à mesure que des poches s'ouvrent et que la conicité diminue.
Cela intègre la simulation de l'orientation de l'outil, de l'engagement, de la phase de broche et des collisions au processus. Un article de 2024 sur le lissage de l'orientation des outils jumeaux pour le fraisage par pincement est pertinent à cet égard : l'orientation coordonnée n'est pas un simple réglage cosmétique de la FAO.
Un méplat sur un arbre ? Faut-il le fraiser par pincement ? Non, généralement pas. Un tour-fraiseur à axe Y peut usiner le méplat, la rainure ou le trou transversal pendant que la pièce usinée est encore dans la broche. Le guide de tournage à axe Y de Liqin montre les cas où l'outillage motorisé est déjà utilisé.
La question de la demande de devis devient donc concrète. Cette zone fragile nécessite-t-elle un outil de coupe opposé, ou un seul outil en mouvement peut-il assurer la référence ? Demandez la simulation et le processus d'inspection. Le nombre d'axes de la machine, à lui seul, ne constitue pas une réponse.
7. Modes de défaillance que vous pouvez entendre, voir et mesurer
Symptôme | Mécanisme probable | Premiers contrôles | Direction corrective |
Le diamètre augmente au milieu | La poussée radiale nette reste trop élevée. | Charges d'outils, portée non supportée, position centrale ou de repos | Améliorer le soutien local ou rééquilibrer l'engagement |
Lobes répétitifs ou bandes témoins alternées | Les outils ne répartissent pas la charge de manière cohérente. | Hauteur centrale, décalages X, rayons de courbure du nez, usure des inserts | Requalifier les deux stations et réduire l'écart. |
Le chat n'apparaît qu'avec les deux outils | Le couplage dynamique ou la phase de coupe est défavorable | Rigidité de la tourelle, vitesse de broche, espacement axial, phase | Modifier l'espacement ou la vitesse après l'examen de stabilité |
Un flux de copeaux s'enroule autour de l'autre outil | L'orientation de la puce et le liquide de refroidissement interfèrent | Brise-copeaux, orientation de la buse, avance, orientation de l'outil | Séparer les chemins des puces avant d'augmenter le retrait |
La taille est correcte à chaud, mais incorrecte après la sortie. | dilatation thermique ou récupération élastique | Température de la pièce, charge de serrage/support, mesure à l'état libre | Stabiliser et définir les conditions d'acceptation |
Bon tournage, mauvaise position de la pièce usinée | Erreur de transfert de référence ou de configuration des axes C/Y | Décalage d'origine, orientation de la broche, faux-rond de l'outil motorisé | Sonder et usiner l'élément dans la même chaîne de référence |
8. L'inspection doit correspondre à l'intention fonctionnelle du dessin
Une pièce mince peut se déformer lorsque la contre-pointe, la lunette fixe, la pince ou la sous-broche la libèrent. Le dessin et le plan qualité doivent préciser si la réception a lieu à l'état libre ou sous contrainte fonctionnelle définie. En l'absence de cette précision, la production et le contrôle à réception peuvent être cohérents et pourtant présenter des divergences.
Pour le diamètre, utiliser un micromètre ou un comparateur approprié aux stations axiales et angles de calage définis. Pour la rectitude ou le faux-rond total, soutenir la pièce aux emplacements pertinents du dessin sur des pointes ou des blocs en V et consigner la configuration. Pour un méplat, un trou transversal ou une fourche usinés, utiliser une machine à mesurer tridimensionnelle (MMT) ou une méthode optique rattachée à l'axe de référence de tournage. La texture de surface doit être mesurée avec la longueur de coupure et d'évaluation spécifiées et non évaluée par brillance.
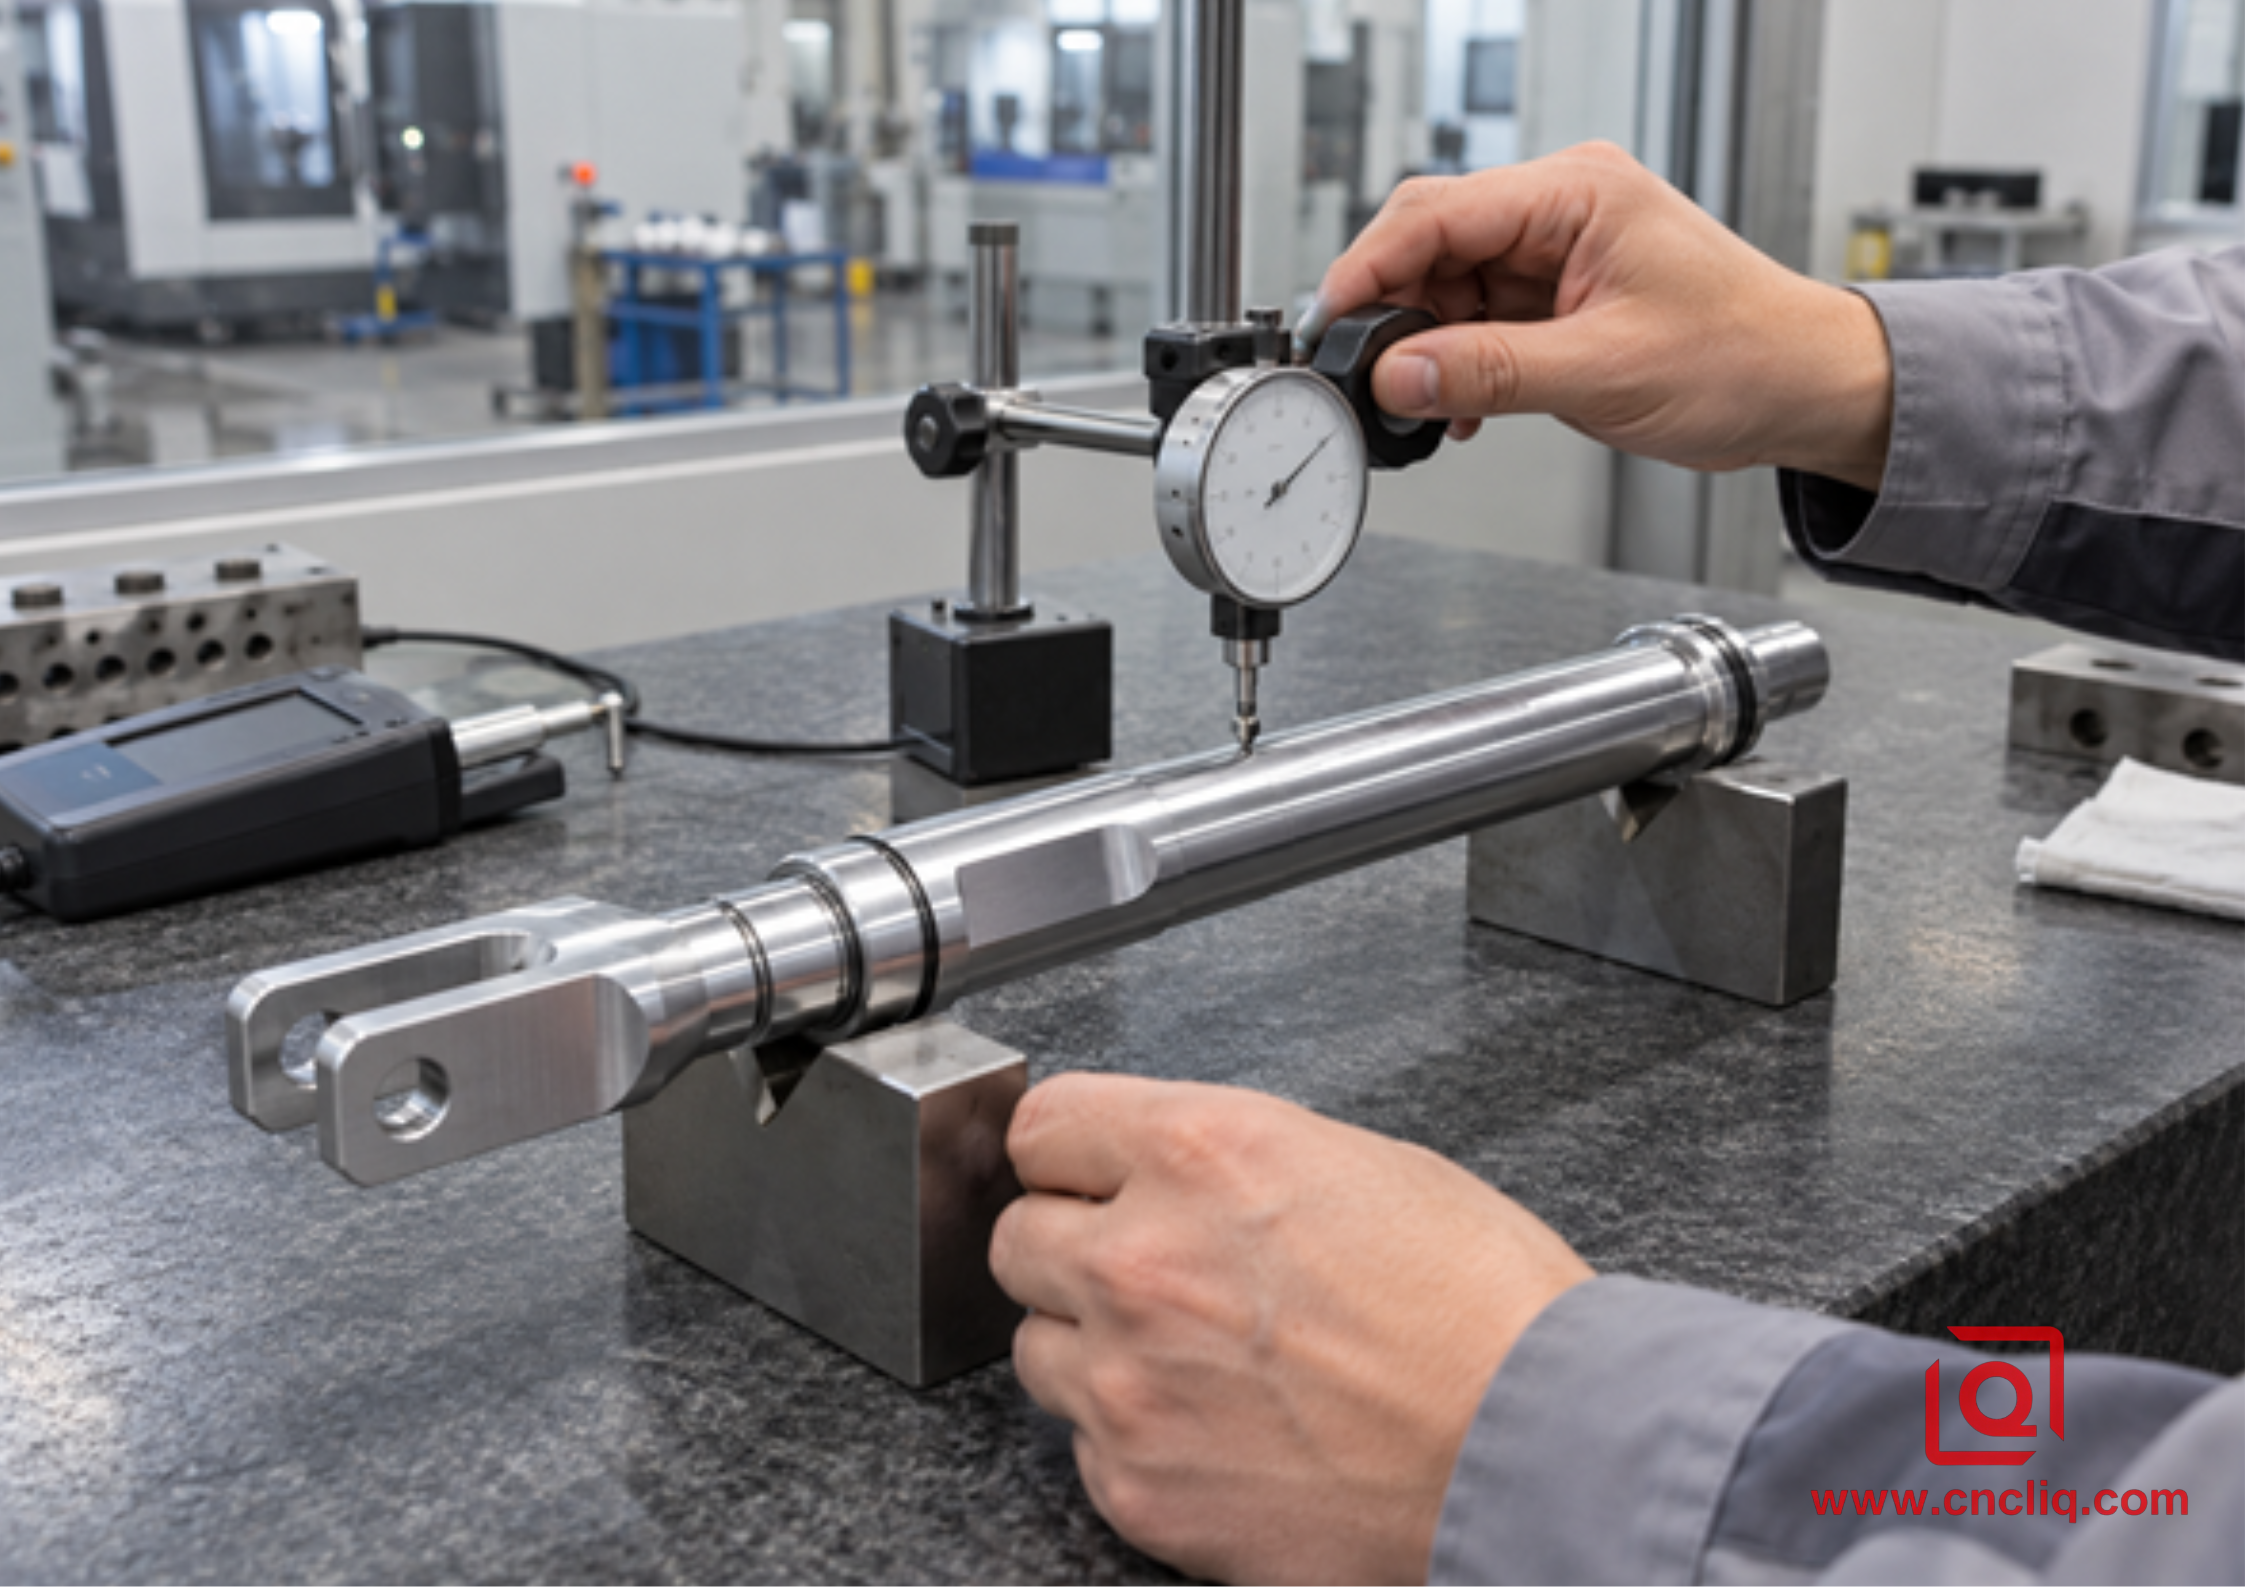
L'article de Liqin sur les tolérances de diamètre serrées en tournage d'aluminium développe les points suivants : température, serrage, choix de la jauge et contrôle de la tendance. Pour un arbre long, consultez également le guide spécifique sur la prévention de la déformation lors du tournage d'aluminium élancé . Ces pages forment un ensemble thématique utile : cet article traite de l'usinage à force opposée, tandis que les guides associés abordent plus en détail le support mono-outil et le contrôle du diamètre.
9. Cas composite anonymisé : tige d’actionneur légère
L'exemple suivant, anonymisé, illustre une étude de faisabilité composite réalisée dans des conditions d'usinage personnalisées courantes ; il ne représente pas un résultat de production universel pour Liqin. Un acheteur européen d'équipements d'automatisation a commandé une tige d'actionneur en aluminium 6061-T6 avec une section centrale réduite allongée, deux paliers d'étanchéité, une fourche fraisée et un alésage transversal. Le dessin technique précisait les diamètres des paliers, le faux-rond total par rapport à un axe de référence principal, la texture de surface des joints et la position exacte de l'alésage. La demande annuelle était suffisamment élevée pour justifier un essai de validation dédié, mais pas suffisamment pour justifier la fabrication d'un nouvel outil de formage.
La première méthode consistait en un ébaucheur à outil unique avec une pointe tournante, suivi d'un fraisage sur une seconde machine. L'essai en atelier a mis en évidence trois risques : la réduction de la portée centrale éloignait l'outil d'ébauche, le montage à fourche créait une seconde chaîne de référence et de longs copeaux rubanés marquaient parfois la surface usinée du tourillon.
Le parcours modifié conservait un support temporaire jusqu'à la fin du cycle. Des outils opposés appariés se partageaient l'ébauche à diamètre ouvert. Une seule arête qualifiée finissait ensuite les paliers d'étanchéité sous support contrôlé. La broche principale était orientée pour le fraisage à outil tournant de la fourche et de l'alésage de goupille avant que la pièce ne quitte son point de référence. Les copeaux étaient dirigés vers les côtés opposés du boîtier, et les règles de durée de vie des outils interdisaient qu'une plaquette reste en service après le remplacement de sa paire.
L'inspection ne s'est pas limitée à une seule mesure. L'équipe qualité a vérifié le diamètre à plusieurs points axiaux, le faux-rond total sur des emplacements précis du bloc en V après stabilisation thermique, l'état de surface de chaque palier d'étanchéité et la position du trou d'épingle par rapport à l'axe de tournage. L'enseignement n'a pas été que le tournage par pincement « résolu » le problème de la pièce. La réussite est venue de la combinaison d'un ébauche équilibrée, d'une finition contrôlée sur une arête, de supports conservés, d'un fraisage à référence identique et d'une vérification à l'état libre.
Pour les acheteurs envisageant une gamme d'arbres comparable, l'arbre de sortie de boîte de vitesses de précision sur mesure présenté par Liqin illustre le type de géométrie d'arbre étagé, les opérations de tournage, de fraisage et de contrôle à aborder dans un devis établi à partir d'un plan. Les matériaux et les tolérances restent entièrement spécifiques au plan.
10. Que faut-il inclure dans la demande de devis ?
Une demande de prix (RFQ) bien rédigée permet au fournisseur d'évaluer la flexibilité, l'accessibilité et les conditions d'acceptation avant d'établir le prix du cycle. Elle doit inclure :
1. Un modèle 3D et un dessin 2D contrôlé avec état de révision.
2. Exigences complètes en matière de matériaux, de trempe, de forme du produit et de certificat.
3. Diamètre de travail minimal, longueur totale et longueur maximale non supportée créée lors de chaque opération.
4. Définitions des données de référence et exigences exactes en matière de diamètre, de rectitude, de cylindricité, de faux-rond, de profil, de position et de texture de surface qui déterminent le fonctionnement.
5. Que les trous centraux, les tourillons de support temporaires, les centres souples, les bandes de repos stable ou les languettes sacrificielles soient autorisés.
6. Surfaces sans marques, exigences esthétiques, règles de rupture des bords, tolérance de revêtement ou d'anodisation et filetages ou joints protégés.
7. Volume annuel, taille des lots, quantité de prototypes, montée en puissance cible et nécessité ou non de données d'inspection traçables.
8. L'état d'inspection demandé, y compris la température, les points d'appui, la retenue, la méthode de mesure et le plan d'échantillonnage.
9. Logiciel de CAO natif pour toute surface de fourche, plane, rainurée, à trou transversal ou de lame pouvant nécessiter un fraisage à outil motorisé ou multi-axes.
10. Exigences en matière d'emballage et de protection de la rectitude pour le transport.
En cas de doute sur la pertinence de l'usinage par pincement, envoyez le dessin plutôt que de prescrire une machine. Liqin peut comparer le tournage conventionnel avec support, l'usinage de type suisse, la consolidation fraisage-tournage, l'ébauche par pincement et le fraisage opposé spécialisé, en respectant la chaîne de tolérances. Le guide comparant l'usinage suisse au tournage CNC standard pour les arbres miniatures en aluminium constitue un point de départ utile lorsque le support par douille de guidage s'avère plus économique que la synchronisation à double tourelle.
Cliquez ici pour toute demande 👆
FAQ
1. Le tournage par pincement élimine-t-il toujours la déviation sur un arbre mince en aluminium ?
Non. Le tournage par pincement peut réduire la force radiale nette lorsque deux outils s'engagent dans la même zone axiale avec une géométrie, des décalages, une usure et une charge de copeaux très similaires. L'arbre peut néanmoins fléchir sous l'effet d'un déséquilibre résiduel, de forces tangentielles et axiales, d'un défaut d'alignement du support, de la dilatation thermique ou de vibrations. Le tournage par pincement doit donc être validé par des données de charge et une mesure de la longueur totale, et non pas présumé de la simple présence de deux tourelles.
2. Le tournage par pincement est-il plus rapide que le tournage conventionnel à outil unique ?
Cela peut être le cas, notamment lors de l'ébauche, car deux arêtes enlèvent de la matière simultanément et une charge radiale équilibrée permet une coupe plus productive et stable. Le gain de cycle réel dépend de la puissance de la broche, des butées de la tourelle, de l'évacuation des copeaux, du temps d'approche, de la synchronisation, du contrôle et de la gestion de la durée de vie de l'outil. Pour les petites séries ou les pièces rigides, le temps supplémentaire de réglage et de validation peut annuler le gain de temps de coupe.
3. Les deux outils doivent-ils permettre d'atteindre le diamètre final ?
Pas automatiquement. Une finition opposée et appariée peut faciliter l'usinage d'un grand diamètre flexible, mais toute différence de hauteur d'axe, de rayon d'insert, d'état d'arête ou de décalage peut influencer la forme et les dimensions. De nombreux plans robustes utilisent des outils opposés pour un ébauche équilibrée et réservent la finition du tourillon à une arête qualifiée, sous un support stable. La tolérance du dessin, la portée, l'état de la machine et l'étude de capabilité du processus doivent être déterminantes.
4. Un centre de tournage-fraisage normal peut-il effectuer du fraisage par pincement ?
Uniquement si sa configuration physique, sa commande, son système FAO, son post-processeur et son modèle de collision prennent en charge deux stations de coupe motorisées agissant sur des faces opposées selon les orientations requises. Une machine équipée d'une tourelle porte-outil motorisée et d'une contre-broche peut réaliser un fraisage correct, mais ne permet pas nécessairement un véritable fraisage par pincement. Demandez au fournisseur de vous expliquer la configuration des axes et la méthode de simulation.
5. Quelles informations permettent d'améliorer le plus un devis pour une pièce mince en aluminium ?
Fournissez le modèle 3D et le dessin de précision, la composition complète de l'alliage et de la trempe, le schéma des données critiques, le diamètre minimal, la portée libre, les exigences géométriques et de surface, les caractéristiques d'appui autorisées, la surépaisseur de finition, la quantité et l'état d'inspection. Ces détails permettent au fournisseur de comparer le tournage avec appui, l'usinage suisse, le découpage par pincement à double tourelle et la finition par tournage-fraisage sans masquer d'incertitude dans le prix.
Cliquez ici pour toute demande 👆
Résumé
Le tournage et le fraisage par pincement permettent d'améliorer la stabilité des pièces minces en aluminium en compensant les efforts de coupe responsables de leur déformation. Toutefois, cet avantage n'est perceptible que si l'implantation machine, la synchronisation FAO, la géométrie des outils, la gestion des copeaux, le support et le contrôle qualité fonctionnent en parfaite harmonie. Privilégiez l'ébauche équilibrée lorsque la flexibilité est essentielle, choisissez la stratégie de finition en fonction des tolérances réelles et définissez les dimensions à l'état libre avant le lancement de la production. Si votre pièce combine de longs diamètres réduits avec des méplats, des fourches, des rainures ou des trous transversaux, veuillez fournir le dessin et les dimensions afin que Liqin puisse comparer la méthode d'usinage la plus sûre et vous proposer un devis précis.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd. Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying @cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli @chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
