 Français




Une finition a-t-elle déjà passé avec succès l'inspection à l'arrivée, puis a-t-elle arrêté l'assemblage 10 minutes plus tard ? Nous voyons cela se produire lorsqu'un alésage collecte trop de film, qu'un tampon de base est recouvert ou qu'une couleur change d'un lot à l'autre. Si vous comparez le revêtement en poudre avec l'anodisation, travaillez sur la pièce car elle sera usinée, finie, manipulée et assemblée. Les notes ci-dessous proviennent de cette séquence d'atelier.
La réponse courte
Commencez par le travail que la surface doit effectuer. Concernant les curseurs, les guides et les pièces qui doivent conserver un aspect métallique, l'anodisation est généralement notre première discussion. Lorsque l’acheteur a besoin d’une couleur assortie, d’une peau texturée ou de la même finition sur un assemblage mixte de métaux, la poudre avance. Aucune des deux réponses ne l’emporte sur tout l’argument de la durabilité. L'anodisation dure est résistante à l'usure par frottement ; une poudre bien préparée apporte une barrière épaisse et un peu plus souple lorsqu'un boîtier est heurté.
L’épaisseur règle souvent le débat sur une pièce usinée. La poudre d'atelier tombe généralement entre 60 et 120 µm sur chaque face enduite. L'anodisation sulfurique de type II est beaucoup plus fine : l'actuelle Spécification MIL-PRF-8625 indique 0,00007 à 0,0010 po, soit environ 1,8 à 25,4 µm. Le type III s'étend de 0,0005 à 0,0045 pouces, soit environ 12,7 à 114,3 µm. Ces limites larges ne constituent pas des valeurs par défaut pour un bon de commande. Dites ce dont cette pièce a besoin, puis marquez où la finition doit s'arrêter.
Revêtement en poudre vs anodisation en un coup d'œil
|
Facteur de décision |
Revêtement en poudre |
Anodisation |
|
Quelle est la finition |
Un film polymère organique durci appliqué sur du métal préparé |
Une couche d'oxyde d'aluminium cultivée électrochimiquement intégrée au substrat |
|
Gamme d'achat typique |
Généralement 60 à 120 µm par face enduite ; confirmer le système de poudre choisi |
Type II : 1,8 à 25,4 µm ; Type III : 12,7 à 114,3 µm selon MIL-PRF-8625 |
|
Effet dimensionnel |
Ajoute une épaisseur proche de l'épaisseur de film sec mesurée à chaque surface enduite |
Une partie pousse vers l’extérieur et une partie consomme le substrat ; le rapport dépend du processus |
|
Meilleur avantage en matière de durabilité |
Barrière épaisse, flexibilité des couleurs et bonnes performances d'impact |
Dureté de surface élevée, résistance à l'usure et aucun film séparé pouvant se décoller |
|
Mode de dégâts principal |
Écaillage ou corrosion sous film après des dommages profonds ; mauvaise adhérence si le prétraitement est faible |
Fissuration ou écaillage des bords d'une couche dure épaisse ; la couleur teinte peut varier |
|
Apparence |
Couleur large, brillant, mat, texture fine, rides et effets spéciaux |
Aspect métallique, transparent sur teint, qui préserve le caractère de l'aluminium |
|
Portée matérielle |
Aluminium, acier et autres métaux conducteurs capables de tolérer le durcissement |
Principalement de l'aluminium ; la chimie de l'alliage affecte fortement la couleur et la qualité |
|
Coupes et fils serrés |
Nécessite généralement un masquage ou une allocation car le film est épais |
Le type II peut être gérable ; Le type III nécessite souvent une compensation ou un masquage |
|
Réparation |
Des retouches locales sont possibles, mais une correspondance invisible n'est pas garantie |
La réparation esthétique locale est difficile ; le retraitement peut modifier les dimensions |
|
Modèle de coût |
Souvent compétitif pour les lots axés sur la couleur ; le masquage et les changements de couleur ajoutent des coûts |
Souvent compétitif pour les lots d’aluminium répétés ; le revêtement dur et le contrôle strict ajoutent des coûts |
Ce tableau est un premier filtre, pas une note de dessin. Pour une vue plus large des choix de post-traitement, y compris le film chimique, le nickel autocatalytique et le sablage aux billes, consultez notre Guide OEM pour la finition des pièces en aluminium fraisées CNC .
Que se passe-t-il réellement dans chaque processus ?
Revêtement en poudre : un film séparé sur l'aluminium
Entrez dans un bon magasin de poudre et le pistolet pulvérisateur n’est pas la première chose à vérifier. Regardez le nettoyage, le rinçage et le prétraitement. Le liquide de refroidissement, les empreintes digitales, l'oxyde et la poussière d'atelier doivent disparaître avant qu'une couche de conversion compatible ne soit créée. L'opérateur pulvérise ensuite de la poudre sèche chargée sur la pièce mise à la terre et le four la durcit selon le programme du fournisseur.
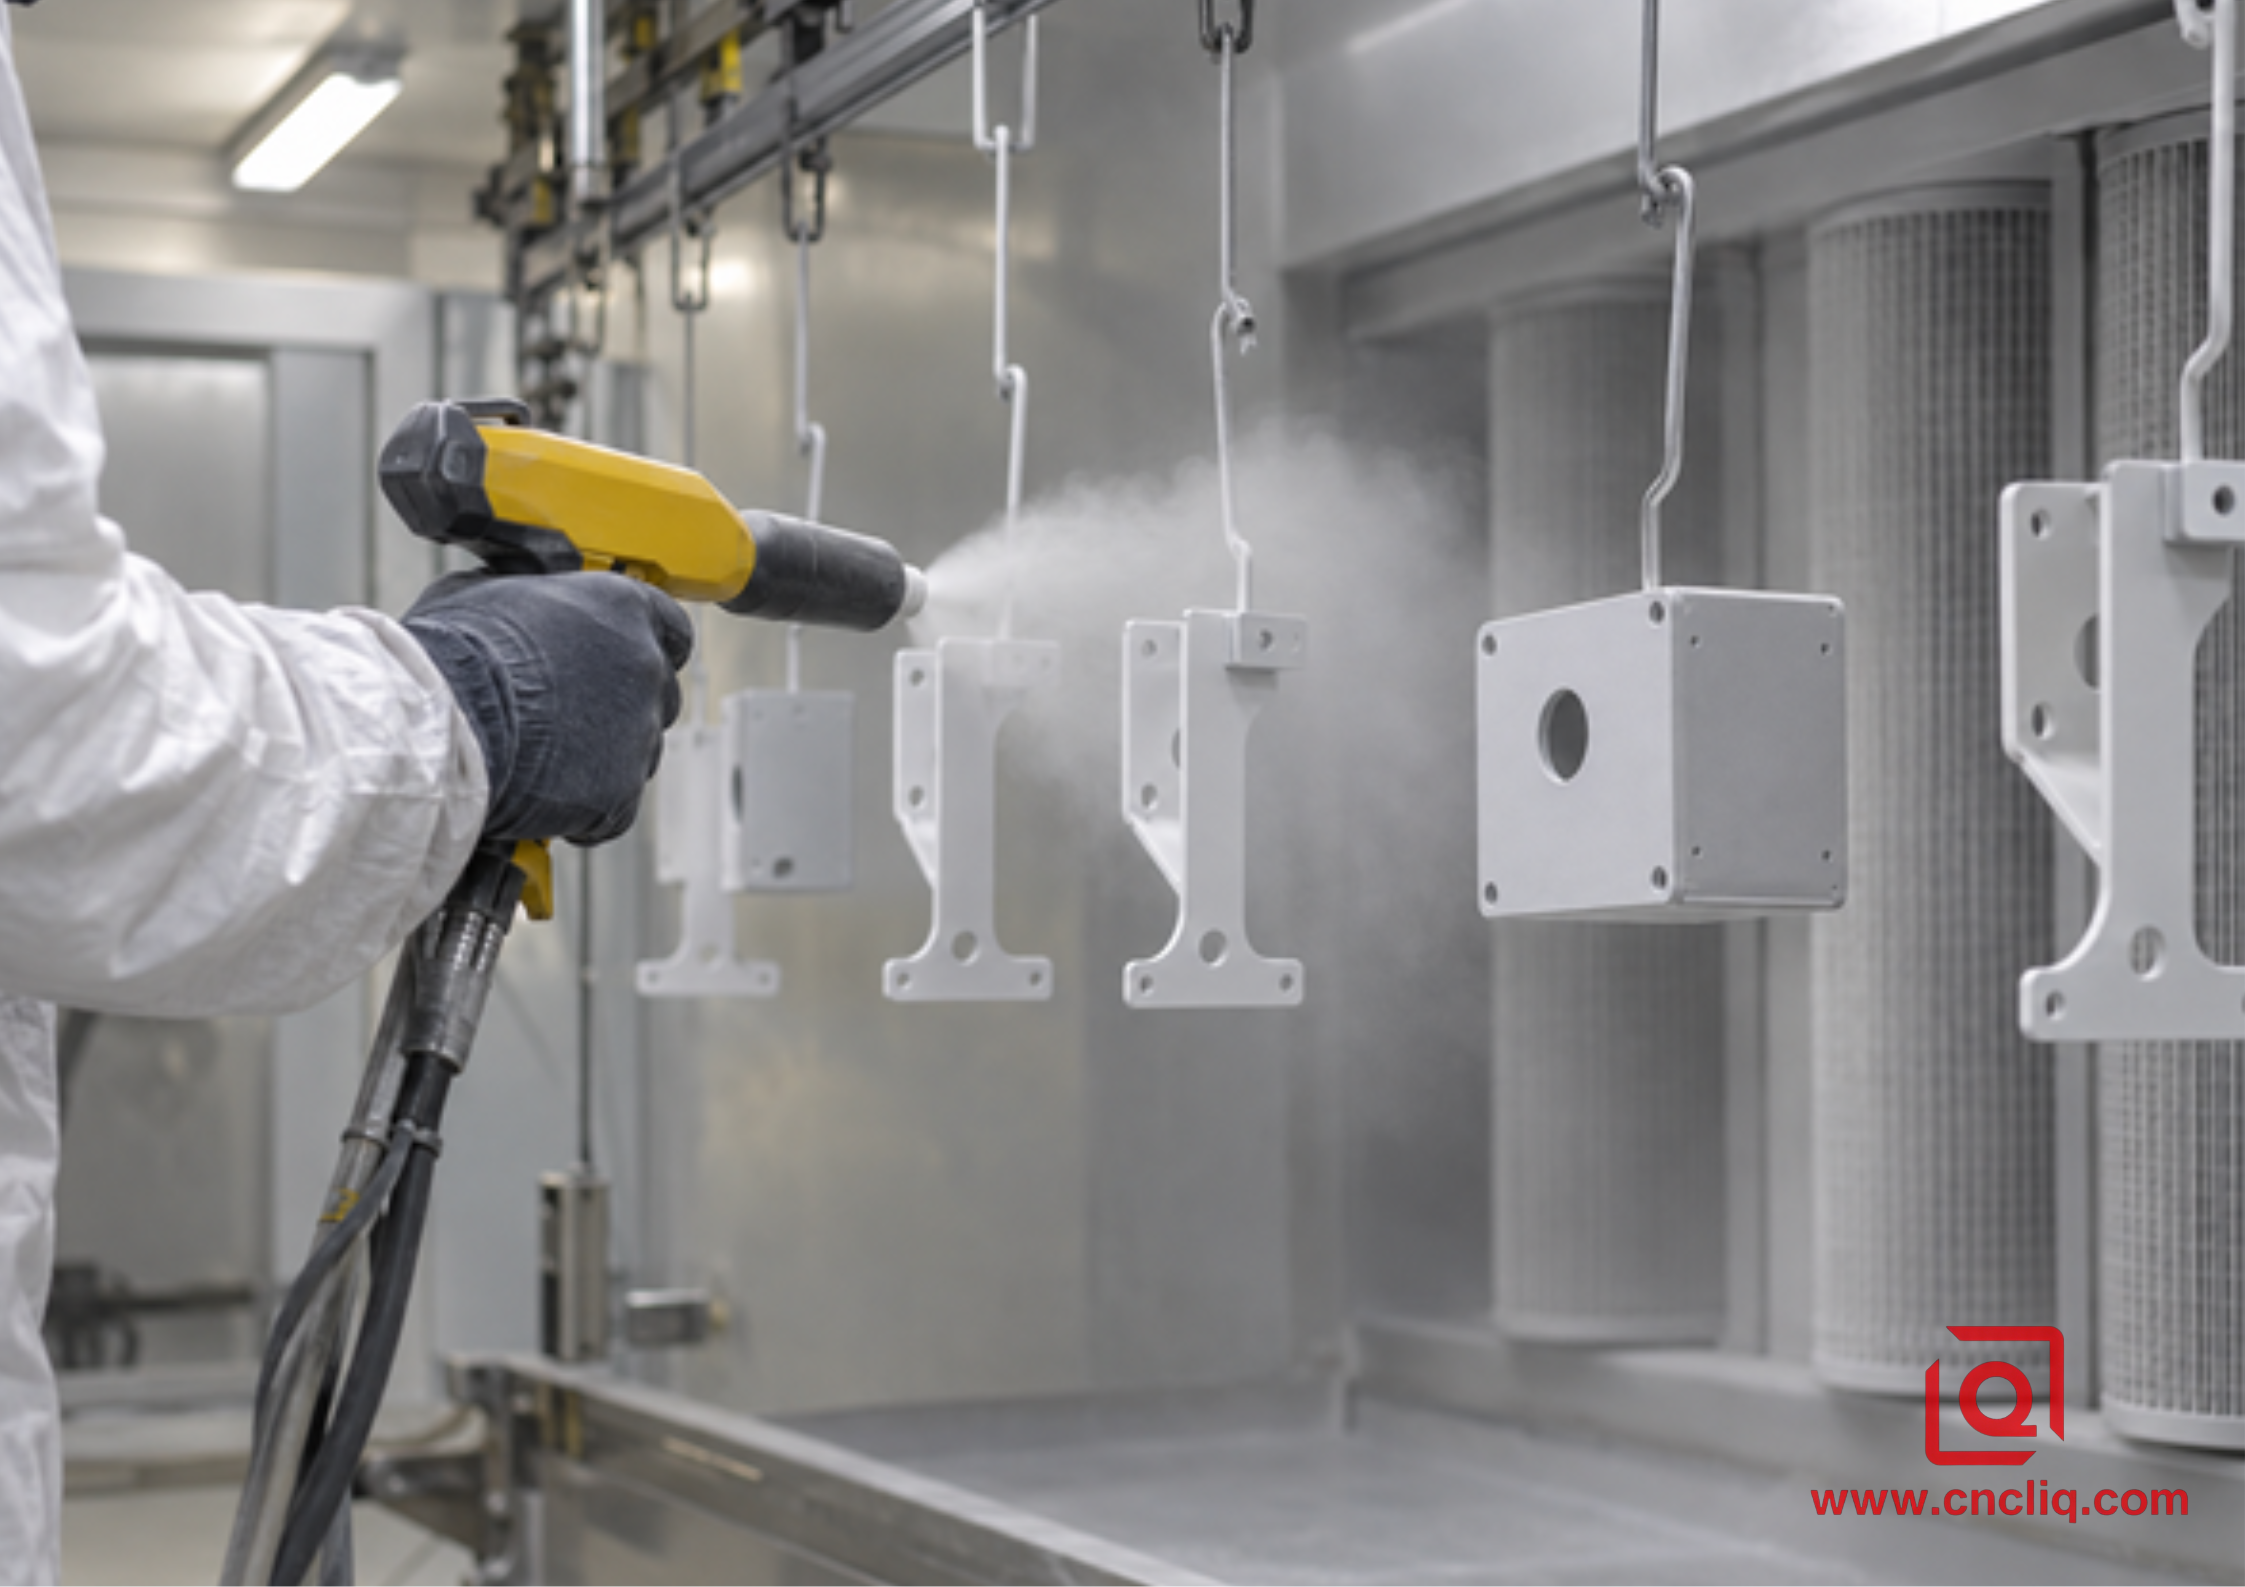
Figure 1. Application de poudre électrostatique sur des composants en aluminium mis à la terre.
Ce prétraitement n’est pas un détail mineur. La poudre peut paraître parfaite à la sortie du four et échouer plus tard si la ligne de liaison en dessous est mauvaise. Lors d'un appel d'offres, demandez la voie de prétraitement, la famille de résines, l'épaisseur cible du film sec, la vérification du durcissement et le test d'adhérence. ASTM D3359 fournit des méthodes de test sur ruban pour évaluer l'adhérence des revêtements sur des substrats métalliques, mais l'ASTM prévient également que la méthode est un indicateur avec une échelle d'évaluation de 0 à 5, et non une mesure absolue de la force d'adhésion. Un résultat « 5B » n'est utile que lorsque la méthode, l'épaisseur du film, le conditionnement et le plan d'acceptation sont convenus.
La poudre électrostatique lutte dans les recoins profonds en raison de l'effet cage de Faraday, tandis que les bords exposés peuvent s'accumuler fortement. Les trous borgnes, les alésages, les masses, les zones d'étanchéité et les petits filetages doivent normalement être masqués. Un film de 80 µm sur les deux parois peut fermer un alésage non masqué de 20 000 mm d'environ 0,160 mm, suffisamment pour arrêter l'assemblage.
Anodisation : conversion de la surface en aluminium
Un réservoir d'anodisation emprunte un chemin différent. La pièce en aluminium devient l'anode et une oxydation contrôlée transforme sa surface en oxyde d'aluminium poreux. Le type II est familier sur le matériel de protection et de décoration. Le type III est utilisé pour une surface de travail plus épaisse et plus dure. En fonction de la légende, la couche fraîche reste naturelle, prend de la teinture ou reçoit un sceau.
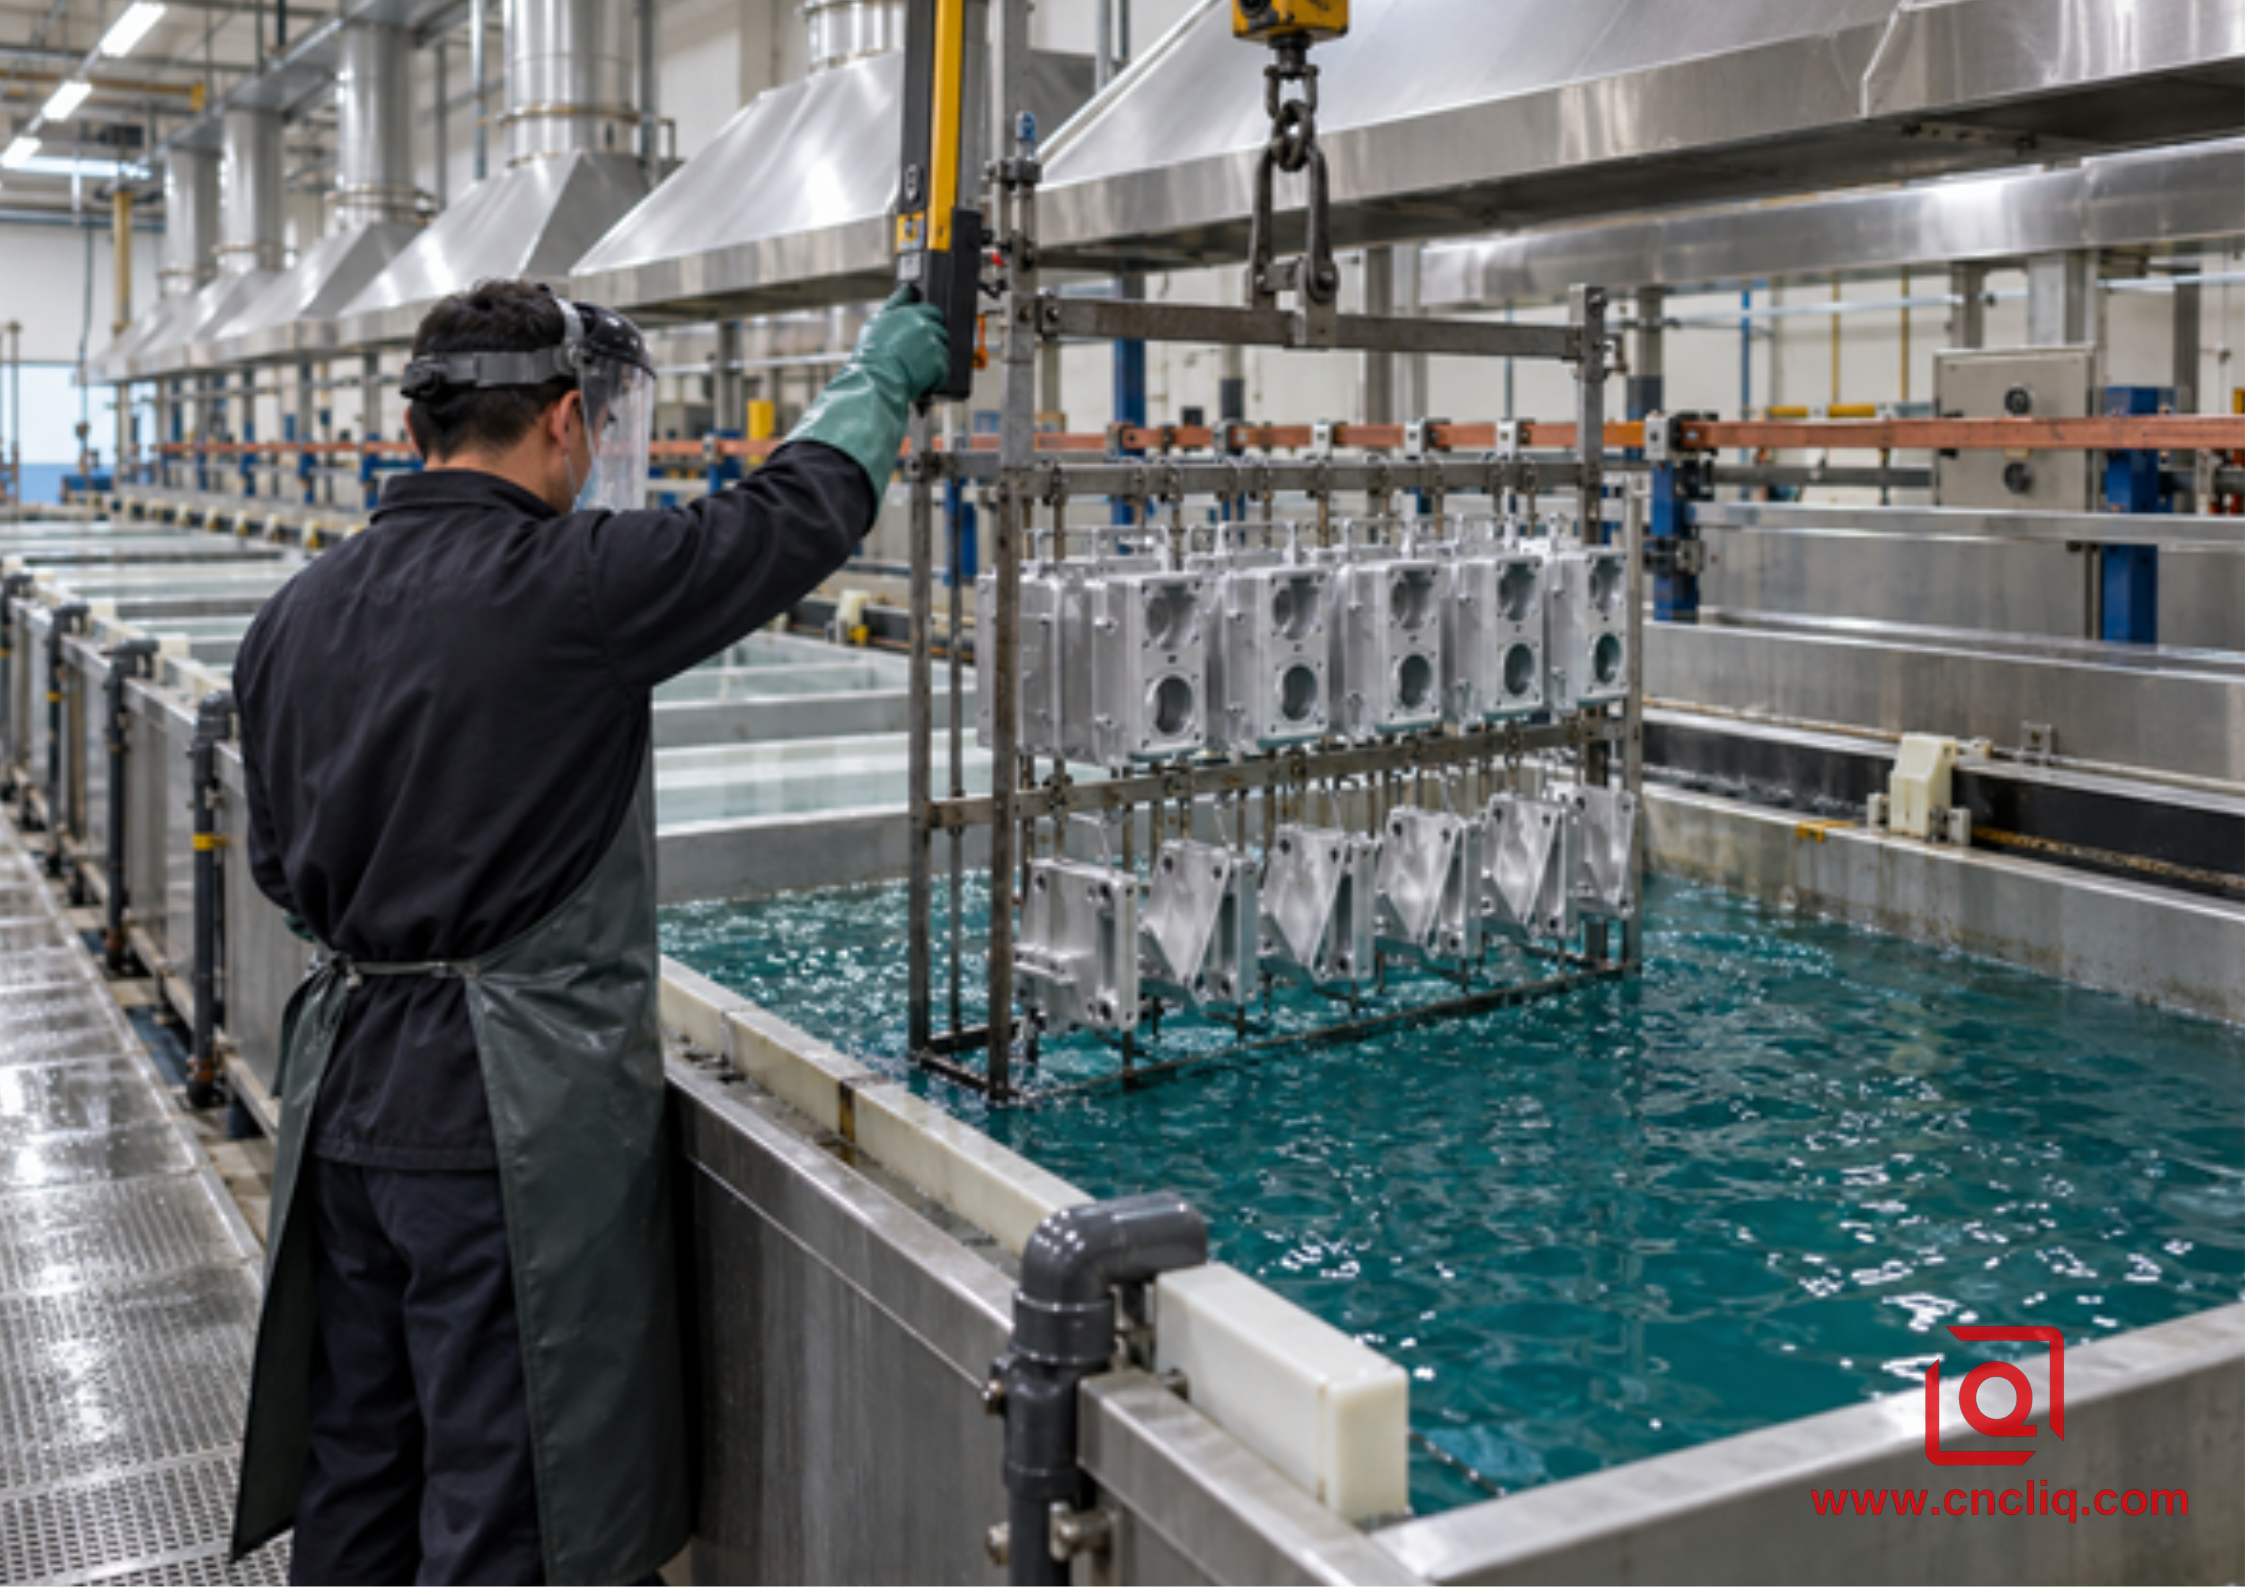
Figure 2. Pièces en aluminium en rack entrant dans un bain d'anodisation contrôlé.
Étant donné que l’oxyde fait partie intégrante du métal de base, il ne peut pas se décoller comme un film séparé. Cela ne le rend pas indestructible. L'oxyde anodique dur est dur mais relativement cassant. Les arêtes vives, les ajustements serrés, les impacts violents et les flexions locales peuvent provoquer des éclats ou des fissures. L'étanchéité améliore le comportement à la corrosion, tandis que le joint sélectionné peut affecter l'usure et d'autres propriétés fonctionnelles.
Pour l'anodisation décorative et protectrice, ISO 7599:2018 définit une méthode de spécification, des propriétés caractéristiques, des méthodes d'essai, des exigences de performance minimales, des conseils sur les alliages appropriés et l'importance du prétraitement. L'ISO note que l'anodisation dure technique est traitée séparément dans le cadre de l'ISO 10074. Pour les achats non architecturaux aux États-Unis, MIL-PRF-8625 reste une référence courante et distingue l'anodisation sulfurique de type II des revêtements anodiques durs de type III.
Durabilité : définir l'échec avant de choisir un gagnant
Abrasion et usure par glissement
Considérez un rail de guidage poussiéreux. Ici, l'anodisation dure fait normalement l'objet du premier essai car son oxyde s'use bien et ne peut pas se décoller comme une feuille de polymère. Pourtant, un numéro fixe sur un certificat ne garantit pas une bonne paire de surfaces de glissement. Le matériau de la surface d'appui, le lubrifiant, la forme des bords et la rugosité laissée avant l'anodisation peuvent transformer un revêtement sain en un problème d'usure précoce. Pour une véritable exigence de tribologie, mettez la charge, les cycles, le lubrifiant, l'usure admissible et le dispositif de test sur papier.
La poudre est confortable avec des marques de manipulation et des bosses occasionnelles. Les voyages continus métal sur métal sont une autre histoire ; il peut polir ou trancher le film. Nous avons tendance à le conserver sur les protections, les couvercles, les cadres, les supports et les murs des logements. Si un composant nécessite à la fois une coque colorée et une piste de roulement, masquez la piste et concevez cette surface séparément.
Dommages causés par les impacts, les éclats et les bords
Le film de poudre a une certaine élasticité. Sur un support qui reçoit des coups occasionnels, un film correctement durci peut absorber davantage de déformation avant d'exposer le métal. L'anodisation dure est moins indulgente lorsqu'un oxyde épais traverse le fil du rasoir. Ajoutez des cassures de bord pratiques, évitez de recouvrir des surfaces d'interférence très chargées à moins qu'elles ne soient conçues à cet effet, et ne vous attendez pas à ce qu'un bain de finition sauve une géométrie fragile.
Des dommages profonds exposent l’aluminium dans les deux systèmes. La poudre nécessite ensuite un prétraitement pour résister à la corrosion sous film ; l'anodisation ne se décollera pas, mais un oxyde brisé ne protège plus ce point. Les deux nécessitent un drainage, un contrôle des crevasses et une isolation galvanique.
Corrosion et exposition extérieure
Il n’y a pas de « gagnant côtier » honnête sans un système de finition complet. Un revêtement anodique scellé peut fournir une forte protection contre la corrosion tout en préservant un aspect métallique. Une poudre de polyester haute performance soumise à un prétraitement contrôlé peut fournir une excellente barrière et un choix de couleurs beaucoup plus large. L'alliage, l'épaisseur, le scellement ou le durcissement, la couverture des bords, l'exposition au chlorure, le nettoyage et les dommages affectent tous le résultat.
Soyez prudent lorsqu'une cotation promet un chiffre d'heures de brouillard salin important sans aucune règle d'échec à côté. ASTM B117 indique à un laboratoire comment faire fonctionner l'enceinte à brouillard ; cela ne transforme pas 1 test en un nombre universel d’années en plein air. Demandez si le panneau est rainuré, quels cloques ou quels fluages sont autorisés et comment la pièce est jugée après exposition. Pour un long service en extérieur, associez les tests accélérés aux spécifications du produit et à l’historique de terrain pertinents.
UV, couleur et apparence
L'anodisation conserve le caractère visuel du métal, c'est pourquoi les designers acceptent sa gamme de couleurs plus étroite. Les couleurs naturelles et électrolytiques peuvent être très stables ; les colorants organiques nécessitent encore un examen de leur exposition. La poudre se comporte en fonction de sa qualité de résine. Une formulation intérieure et un système extérieur peuvent partager une puce de couleur tout en vieillissant de manière très différente.
Une couleur de marque spécifiée, une texture fine ou une surface destinée à masquer de petites différences de substrat pointe vers la poudre. Une pièce censée ressembler incontestablement à de l’aluminium pointe vers l’anodisation. Le métier est honnête : une face anodisée peut montrer des lignes de matrice, des zones de soudure, un grain d'usinage ou une nouvelle chaleur de matériau. Pour les travaux cosmétiques, nous approuvons un échantillon limite réel fabriqué à partir d’un alliage de production, et non une couleur visualisée sur un écran.
Épaisseur et tolérance : là où les bonnes conceptions échouent généralement
Mettez maintenant les finitions sur le modèle CAO. La poudre se trouve au-dessus de la limite d'origine, de sorte qu'un mur enduit se déplace d'environ l'épaisseur du film sec mesurée. L'anodisation consomme de l'aluminium et produit de l'oxyde vers l'extérieur. Les ingénieurs commencent souvent par une répartition 50/50 pour les travaux d'aménagement, mais nous ne gèlerons jamais un alésage étroit à partir de ce seul raccourci. Les conditions de l’alliage et du réservoir modifient le rapport. Les données de croissance qualifiées de la source de finition choisie doivent définir le décalage d'usinage final.
Utilisez ce workflow avant de publier le dessin :
1. Marquez toutes les dimensions fonctionnelles après la finition et indiquez si les dimensions s'appliquent avant ou après la finition.
2. Identifiez les zones sans revêtement et masquées : alésages de roulement, zones de joint torique, filetages, plots de mise à la terre, cibles de référence et interfaces adhésives.
3. Mettez une plage d'épaisseur numérique sur l'impression. Évitez « l’épaisseur standard ».
4. Décidez si le fournisseur de finition ou l'atelier CNC possède une pré-compensation.
5. Inspectez la pièce une fois terminée, en utilisant le même schéma de référence qui contrôle l'assemblage.
Notre guide des tolérances et des coûts d'usinage CNC explique pourquoi une tolérance inutilement stricte multiplie les risques d’inspection et de mise au rebut. La même règle s'applique ici : ne maintenez pas un panneau cosmétique à une tolérance de portée de roulement, mais ne laissez pas un film épais dériver vers un ajustement véritable.
Exemples de dessins pratiques
Rédigez la note de poudre afin qu'un autre fournisseur puisse proposer le même travail : alliage, prétraitement, famille de résines, référence de couleur, gamme de film sec, contrôle de durcissement, contrôle d'adhérence et chaque face masquée. La note d'anodisation nécessite les spécifications actuelles, le type, la classe, l'épaisseur, la couleur, le joint, l'emplacement de la marque de crémaillère et la limite du masque. Si l'un de ces éléments contrôle l'assemblage, affichez-le sur une vue marquée plutôt que de l'enterrer dans une note générale.
Les vieilles notes méritent un audit rapide. MIL-A-8625, par exemple, a été remplacé par MIL-PRF-8625. Un contrat peut délibérément conserver une ancienne révision, mais mélanger une ancienne désignation avec un nouveau langage d'acceptation laisse le finisseur deviner. Indiquez la révision requise et gardez le choix cohérent.
Coût : comparez l'itinéraire complet, pas le prix par pièce
Il n’existe pas de règle fiable selon laquelle la poudre est la finition économique et l’anodisation la finition haut de gamme. La densité des racks, la taille des lots, la couleur, le masquage, le contrôle de l'épaisseur, l'enveloppe des pièces, l'inspection et les risques de reprise peuvent inverser l'ordre d'une demande d'offre à l'autre.
|
Inducteur de coûts |
Pourquoi cela change le coût du revêtement en poudre |
Pourquoi cela change le coût de l'anodisation |
|
Petit terrain |
Le temps de nettoyage de la cabine et de changement de couleur est réparti sur moins de pièces |
L'installation du bain, le soutirage, les coupons de test et les contrôles sont répartis sur moins de pièces |
|
Pièce volumineuse ou lourde |
Augmentation de l'espace du four, de la masse thermique, du chargement du convoyeur et de la manutention |
Taille du réservoir, demande actuelle, conception des racks et augmentation de la manutention |
|
Masquage complexe |
Les bouchons, les rubans, les capuchons et le retrait manuel ajoutent du travail |
Les arrêts, les fiches, les contacts électriques et le nettoyage post-traitement ajoutent du travail |
|
Bande d'épaisseur serrée |
Davantage de mesures et de contrôles de pulvérisation/durcissement sont nécessaires |
La densité de courant, la durée du bain, la température et la position nécessitent un contrôle plus strict |
|
Couleur cosmétique |
Le lot de poudre et la fenêtre de durcissement doivent être contrôlés |
Le lot d'alliage, la gravure, la teinture, le scellement et la position du support affectent la teinte |
|
Retravailler |
Le décapage et le revêtement peuvent affecter les dimensions |
Le décapage enlève de la matière et peut rendre la réanodisation dimensionnellement risquée |
|
Tests de qualification |
Les coupons, les tests d'adhérence, d'impact, de brillance et de corrosion augmentent les coûts |
Les contrôles d'épaisseur, d'étanchéité, de corrosion, d'usure et de couleur augmentent les coûts |
Comparez deux devis avec le même plan d'acceptation, le même volume annuel, la taille du lot, la norme cosmétique et les mêmes dimensions de post-finition. Une demande d'offre claire peut permettre d'économiser plus que le choix d'un processus nominalement moins cher ; utilisez notre Liste de contrôle des demandes de prix pour les usines CNC en Chine pour supprimer les hypothèses cachées.
Les alliages et les itinéraires de fabrication sont importants
Le 6061 est un point de départ convivial pour l'une ou l'autre voie, bien que 2 lots de matériaux puissent toujours revenir de l'anodisation dans des nuances légèrement différentes. La conversation se durcit avec 2024, 7075 ou un casting. Le silicium et la porosité peuvent laisser une face anodisée moulée sous pression grise ou marbrée. La poudre peut niveler l’apparence, mais seulement après que l’atelier ait contrôlé le nettoyage, les gaz piégés et le prétraitement.
La finition ne peut pas être séparée du blanc. Les extrusions portent des lignes de filière. Les soudures peuvent s'anodiser contrairement à la plaque mère. Le sablage aux billes change la texture et adoucit les bords tranchants ; la gravure chimique enlève de la matière. Les pores moulés peuvent s'ouvrir pendant le nettoyage ou évacuer le gaz dans le four. Notre comparaison de fabrication OEM en aluminium suit ces différences grâce à l'usinage CNC, à l'extrusion et au moulage sous pression à haute pression.
Si votre pièce est un bloc de contrôle des fluides, le site Web collecteur hydraulique en aluminium anodisé sur mesure est un exemple pertinent de la façon dont l'usinage, les passages internes, les faces d'étanchéité et la protection anodisée doivent être considérés comme une seule voie de fabrication et non comme des lignes d'achat distinctes.
Étude de cas anonymisée : boîtier de contrôleur de robot extérieur
Un acheteur d'automatisation industrielle avait besoin d'un boîtier de contrôleur de robot 6061-T6 avec un siège de roulement de 32 000 mm, 8 filetages M4, une rainure de joint torique, une couleur extérieure contrôlée et un plot de terre conducteur pour PCB. Le dessin précisait uniquement une finition noire.
DFM a donné une réponse plus nuancée. Le siège du roulement nécessitait un ajustement contrôlé après la finition ; le plot de terre avait besoin de métal conducteur nu ; la rainure du joint torique ne pouvait pas accepter une accumulation incontrôlée ; et l'équipe marketing souhaitait une texture gris foncé cohérente dans les futurs lots, y compris une version moulée sous pression prévue.
Nous avons sélectionné un prétraitement de conversion et un revêtement extérieur en poudre de polyester pour le plan de production illustré, avec un objectif de film sec convenu, tout en masquant le siège de roulement, la rainure du joint torique, les filetages M4 et le plot de mise à la terre. Le boîtier a d'abord été usiné CNC, ébavuré avec des bords définis, nettoyé par ultrasons, masqué avec des bouchons dédiés et des couvercles découpés, enduit, durci, puis inspecté après démasquage. L'épaisseur du revêtement a été vérifiée sur les coupons témoins et les faces accessibles des logements ; l'adhésion a été évaluée selon la méthode convenue de test sur bande ; L'inspection CMM a vérifié l'alésage masqué et la géométrie du joint.
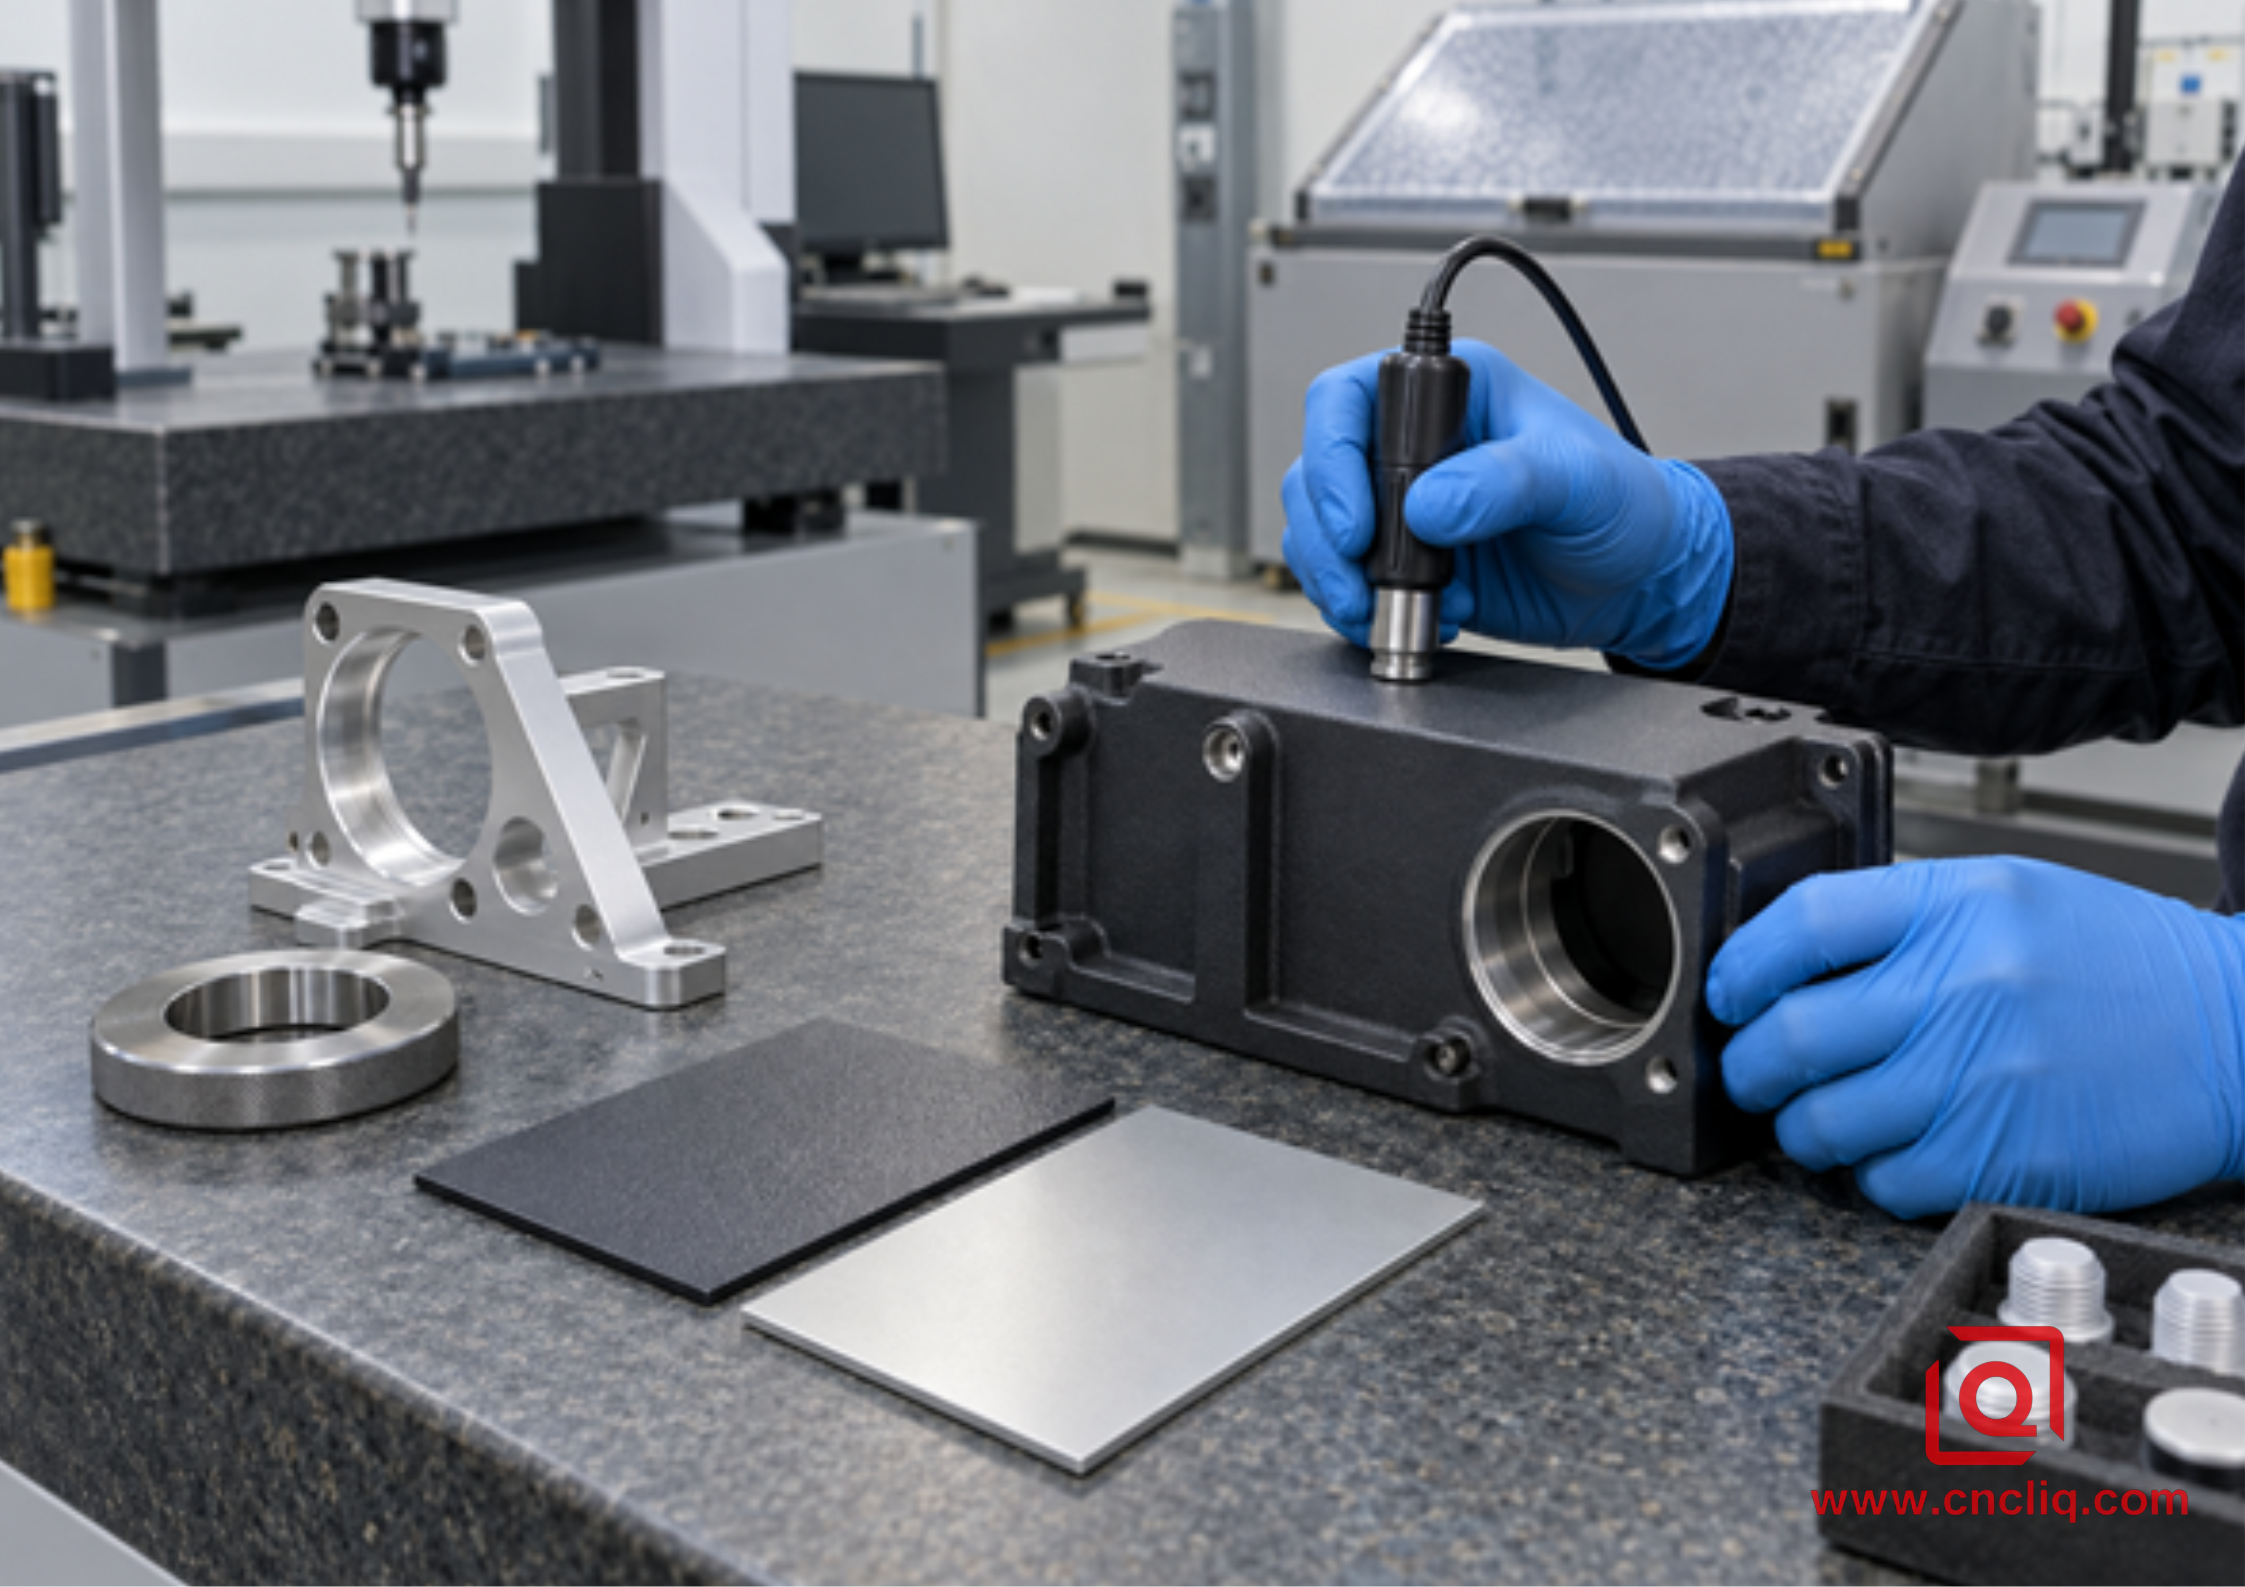
Figure 3. Revêtement post-finition et inspection dimensionnelle au banc de qualité.
Le résultat a été un itinéraire d'assemblage stable : ajustement propre des roulements, zone de joint torique protégée, mise à la terre vérifiée du PCB et couleur extérieure reproductible. Si l'usure par glissement, la faible épaisseur et l'aspect métallique avaient dominé, une anodisation sélective de type II ou de type III aurait été préférée. Ce cas anonymisé est représentatif et non une spécification universelle.
Comment nous inspectons les pièces finies en aluminium
L'inspection de finition doit être liée à l'assemblage, à l'étanchéité, à la conductivité et à l'entretien, et non seulement à l'épaisseur. Un plan de contrôle pratique peut inclure :
• Épaisseur du film sec ou du revêtement anodique à des emplacements de mesure définis.
• Comparaison visuelle avec un échantillon limite approuvé sous un éclairage contrôlé.
• Tests d'adhérence pour les coupons enduits de poudre en utilisant la méthode et la classification convenues.
• Inspection post-finition par MMT ou jauge pour les alésages, les références, les filetages et les caractéristiques d'étanchéité.
• Vérification du masquage, y compris des bords de transition propres et aucun débris de revêtement dans les trous.
• Vérification du durcissement ou du scellement approprié au système spécifié.
• Tests de brouillard salin, d'usure, d'impact ou chimiques uniquement lorsque cela est justifié, avec des critères d'acceptation explicites.
Pour les pièces anodisées critiques, le Guide DFM pour anodisation dure de type III approfondit la planification de la croissance, du masquage et de la tolérance. Pour des projets couvrant plusieurs finitions d'aluminium, notre aperçu de la finition de surface aide à placer un revêtement en poudre et à anodiser à côté du film chimique et d'autres options.
Une liste de contrôle de demande de prix en 7 points
Avant de demander un devis en aluminium thermolaqué ou anodisé, envoyez ces 7 éléments :
1. Un modèle 3D et un dessin 2D contrôlé avec niveau de révision.
2. Alliage d'aluminium et trempe, ainsi que le mode de fabrication s'il est déjà fixé.
3. Spécifications de finition, type ou famille de résine, classe ou couleur et plage numérique d'épaisseur.
4. Une vue annotée des zones de masque, de contact de rack, de contact électrique, de joint et sans revêtement.
5. Dimensions finales après finition et schéma de référence d'inspection.
6. Dites-nous à quoi la pièce sera confrontée : service intérieur ou extérieur, UV, sel, produits chimiques, chaleur, frottement et impact.
7. Quantité du prototype, quantité du lot, demande annuelle, documentation et exigences de test.
Si vous comparez les finitions d'un projet en cours, envoyez à la fois le dessin et l'environnement de service attendu. L'équipe d'ingénierie de Liqin peut examiner la croissance du revêtement, le masquage, le comportement de l'alliage et les points d'inspection avant de proposer un devis. C’est le moyen le plus rapide de transformer « revêtement en poudre ou anodisation ? dans une spécification de fabrication contrôlée plutôt que dans un débat sur la production tardive.
Cliquez ici pour votre demande 👆
FAQ
1. Le revêtement en poudre ou l’anodisation sont-ils plus durables sur l’aluminium ?
Pensez d'abord à la façon dont la finition sera endommagée. Un rail coulissant privilégie normalement le type III car l'oxyde est dur et appartient au métal lui-même. Une couverture qui est cognée peut convenir à la poudreuse, avec son film plus épais et légèrement plus indulgent. Le sel, les UV, les nettoyants et l’entretien doivent encore être jugés individuellement.
2. Quelle finition est la meilleure pour les pièces en aluminium CNC à tolérance serrée ?
Pour un ajustement serré, le type II est souvent le point de départ le plus simple car il est généralement plus fin. La couche dure peut toujours obstruer un alésage, et un film de poudre de 60 à 120 µm nous renvoie presque toujours au dessin de masquage. Quelle que soit la voie qui l'emporte, donnez au fournisseur une plage d'épaisseur et inspectez l'ajustement après la finition.
3. Le revêtement en poudre est-il toujours moins cher que l’anodisation ?
Non. La poudre se vend souvent bien sur un lot coloré, jusqu'à ce qu'une couleur rare, une petite quantité, un masquage important ou des tests supplémentaires entrent en jeu. L'anodisation évolue en fonction de l'alliage, de la densité du rack, de l'épaisseur, de la teinture, du joint et de l'inspection. Citer les deux à partir de la même quantité et du même plan d'acceptation ou la comparaison ne signifie pas grand-chose.
4. La fonte d’aluminium peut-elle être anodisée ou revêtue de poudre ?
Les deux peuvent fonctionner, même si les risques visuels ne sont pas les mêmes. Le silicium et les pores peuvent laisser une coulée anodisée grise ou inégale. La poudre recouvre plus facilement cette variation, mais la chaleur peut extraire le gaz du moulage et laisser des trous d'épingle. Le finisseur a besoin de l'alliage exact, de la méthode de nettoyage, du plan de dégazage et de la limite cosmétique.
5. Que dois-je mettre sur le dessin pour le revêtement en poudre ou l'anodisation ?
Indiquez l'alliage, les spécifications régissant, le type de finition ou la résine en poudre, la couleur ou la classe, la plage d'épaisseur numérique, les surfaces à masquer, la zone de contact autorisée avec le support, si les dimensions s'appliquent après la finition, les tests requis et la référence d'acceptation cosmétique. Identifiez également les interfaces conductrices, les filetages, les zones d'étanchéité et les ajustements de précision. Une note telle que « anodisation noire » ou « revêtement en poudre » laisse trop de variables ouvertes pour un devis B2B fiable.
Cliquez ici pour votre demande 👆
Résumé
La poudre et l'anodisation protègent l'aluminium de différentes manières. On ajoute une épaisse pellicule colorée ; l'autre transforme la surface en oxyde dur. Faites votre choix parmi les dommages causés par le service, l'alliage, l'apparence, l'ajustement, le masquage, l'inspection et le coût total de l'itinéraire. Attribuez un chiffre à l'épaisseur, éloignez le revêtement des faces fonctionnelles et vérifiez les dimensions critiques après la finition. Envoyez à Liqin les données CAO, l'environnement d'exploitation et le volume pour un examen et un devis DFM pratiques.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : business@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
