 Français




Êtes-vous aux prises avec de l'aluminium soudé sur une fraise, un grincement inexpliqué, des fraises cassées ou une finition qui semble différente à chaque fois que le 6061 revient dans l'étau ? Continuez à lire. Nous travaillerons à partir d'un premier réglage prudent jusqu'à un numéro de magasin éprouvé, et nous montrerons l'arithmétique en cours de route. Ceci est écrit pour la personne qui travaille sur la machine et l'ingénieur qui achète la pièce ; les deux ont besoin d’un processus stable, et non d’une figure héroïque tirée d’un thème.
Le 6061 est convivial à usiner, mais il n’est pas automatique. Une vitesse de broche élevée associée à une avance timide peut faire frotter l'outil. Une alimentation raisonnable avec une mauvaise évacuation des copeaux peut remplir un emplacement en quelques secondes. Un outil qui dépasse longtemps, un maintien de pièce faible, une coupe pleine largeur ou un parcours d'outil court qui n'atteint jamais l'avance commandée peut transformer un bon paramètre réglé en ferraille. C'est pourquoi chaque chiffre ci-dessous est un point de départ lié aux hypothèses énoncées. Les données du fabricant de votre découpeuse et un essai contrôlé de première coupe doivent être prioritaires.
Réponse rapide : une fenêtre de démarrage pratique pour 6061
Pour un centre d'usinage vertical rigide, une fraise en carbure tranchante conçue pour l'aluminium, un maintien de la pièce sécurisé et un jet d'air, un brouillard ou un liquide de refroidissement efficace, une fenêtre de départ générale prudente est :
|
Paramètre |
Point de départ pratique |
Ce qu'il contrôle |
|
Vitesse de coupe, Vc |
200 à 500 m/min |
Vitesse de coupe et génération de chaleur |
|
Base de référence en carbure lorsque la configuration est inconnue |
300 m/min |
Un point de calcul utile, pas un optimum garanti |
|
Charge de copeaux, fz |
0,03–0,10 mm/dent |
Épaisseur des copeaux, action de coupe et charge sur les bords |
|
Nombre de flûtes |
2 pour les fentes étroites ; 3 pour le profilage général |
Espace de puce contre productivité |
|
Engagement radial, ae |
10 à 30 % du diamètre de la fraise pour le fraisage latéral initial |
Charge d'outil et épaisseur des copeaux |
|
Ajustement de l'alimentation sur toute la fente |
Commencez avec 50 à 70 % d'une alimentation de fraisage latéral éprouvée |
Charge supplémentaire et évacuation limitée des copeaux |
|
Allocation de finition |
0,20 à 0,50 mm par côté lorsque la géométrie le permet |
Charge de finition stable et correction dimensionnelle |
Ne copiez pas ce tableau directement en production. Les petites fraises, les parois minces, les outils à portée étendue, les routeurs de bureau, les broches à faible couple et les rainures complètes nécessitent des charges inférieures. La valeur d'un fournisseur d'outils pour le numéro de catalogue exact est plus précieuse qu'une large gamme de matériaux. RobbJack , par exemple, publie des données spécifiques au diamètre pour ses propres outils 6061 à 2 dents, tandis que Harvey Performance montre comment deux fraises du même diamètre peuvent nécessiter des charges de copeaux différentes en raison de leurs géométries différentes.
Pourquoi le 6061 produit toujours de mauvaises coupes
Parcourez presque n'importe quel atelier CNC général et le 6061-T6 ou le T651 apparaîtra dans un boîtier, une plaque de fixation, un support ou un bloc fluide. Sa popularité n’est pas un mystère. L'alliage est raisonnablement solide, léger, facilement disponible, tolérant à la corrosion et généralement agréable à couper et à anodiser. Vous choisissez toujours le stock ? Notre comparaison de 6061, 7075 et 5052 pour le fraisage CNC personnalisé établit ces compromis par rapport au travail que la pièce doit réellement effectuer.
L’échec habituel n’est pas simplement « trop de régime ». Il s'agit d'un décalage entre la vitesse, la charge des copeaux, l'engagement, le dégagement des copeaux et la rigidité. L'aluminium peut adhérer à un bord de coupe chaud et créer un bord accumulé. La géométrie effective change alors : le bord cesse de se cisailler proprement, la force de coupe augmente, la finition du mur s'étale et l'outil peut s'écailler ou se casser. Dans une poche profonde, la recoupe de copeaux chauds rend le cycle moins stable même lorsque les RPM et l'avance programmés sont raisonnables.
Il y a un autre problème pratique. L'avance programmée n'est pas toujours celle obtenue au niveau du tranchant. Des segments de ligne courts, des angles vifs, de petits arcs et une accélération conservatrice de la machine peuvent maintenir l'axe en dessous de la vitesse commandée. Le régime reste élevé tandis que la charge réelle des copeaux diminue. L'outil frotte exactement là où la géométrie devient la plus critique. Regarder uniquement le résumé du CAM peut donc cacher la véritable cause.
Les 3 formules qui comptent
Les relations de fraisage standard sont simples. Sandvik Coromant publie les définitions des métriques ci-dessous, et Kennametal présente la même relation en unités en pouces.
Vitesse de broche :
RPM = (Vc × 1000) ÷ (π × D)
Flux de table :
Avance (mm/min) = RPM × z × fz
Taux d’enlèvement de métal :
MRR (cm³/min) = ap × ae × vitesse d'avance ÷ 1000
Où Vc est la vitesse de coupe en m/min, D est le diamètre effectif de la fraise en mm, z est le nombre de cannelures effectives, fz est l'avance par dent en mm, ap est la profondeur axiale de coupe en mm et ae est l'engagement radial en mm. En unités en pouces, RPM = (SFM × 3,82) ÷ diamètre de l'outil et IPM = RPM × nombre de cannelures × IPT.
L’ordre compte. Choisissez une vitesse de coupe défendable pour l'outil et l'opération exacts. Convertissez-le en RPM. Vérifiez la limite de broche de la machine. Calculez ensuite l'avance à partir de la charge de copeaux. Lorsque la broche atteint sa vitesse maximale en dessous de la vitesse calculée, acceptez le régime que vous avez réellement, puis relancez le calcul de l'avance. Sinon, la charge en copeaux a changé même si personne n'avait l'intention de la modifier.
Exemple concret : 10 mm, fraise en carbure à 3 cannelures
Voici un premier passage que je serais à l'aise de superviser sur la machine : une configuration rigide, une fraise en aluminium courte de 10 mm avec 3 cannelures, un engagement radial de 30 %, une vitesse de surface de 300 m/min et 0,06 mm par dent.
RPM = (300 × 1 000) ÷ (π × 10) = 9 549 RPM
Avance = 9 549 × 3 × 0,06 = 1 719 mm/min
Si la profondeur axiale est de 5 mm et l'engagement radial est de 3 mm :
MRR = 5 × 3 × 1 719 ÷ 1 000 = 25,8 cm³/min
Cette réponse nous amène à la porte de la machine ; cela ne libère pas le travail. Je regarderais toujours le support, la longueur pendante, la façon dont le luminaire est assis, la puissance disponible proche de 9 549 tr/min, l'orientation de la buse, la profondeur de la poche, le support mural, et chaque endroit où le chemin devient brièvement une coupe pleine largeur. Commencez sous surveillance, surveillez la puce et écoutez. Changez une chose, puis regardez à nouveau.
Candidats de départ métriques par diamètre de fraise
Pour le tableau ci-dessous, j'ai maintenu la vitesse de surface à 300 m/min, j'ai choisi un outil en carbure à 3 dents et j'ai modifié la charge de copeaux en fonction du diamètre. Considérez chaque rangée comme un ticket pour un essai de fraisage latéral supervisé sur une machine performante. Aucun n'est autorisé à appuyer sur le démarrage du cycle sur un lot sans surveillance.
|
Diamètre de coupe |
Chargement de copeaux |
Régime calculé |
Alimentation calculée |
Premiers contrôles avant d'augmenter la charge |
|
3 mm |
0,02 mm/dent |
31 831 tr/min |
1 910 mm/min |
Limite de broche, faux-rond, bord fragile, évacuation des copeaux |
|
6 mm |
0,04 mm/dent |
15 915 tr/min |
1 910 mm/min |
Dépassement, décélération dans les virages, profondeur de poche |
|
8 mm |
0,05 mm/dent |
11 937 tr/min |
1 791 mm/min |
Rigidité du support, engagement radial, objectif du liquide de refroidissement |
|
10 millimètres |
0,06 mm/dent |
9 549 tr/min |
1 719 mm/min |
Charge de broche, rigidité des parois, méthode de saisie |
|
12 mm |
0,07 mm/dent |
7 958 tr/min |
1 671 mm/min |
Couple, support de montage, cohérence du parcours d'outil |
Si un outil de 3 mm est utilisé sur une broche de 12 000 tr/min, ne gardez pas 1 910 mm/min. Préservez 0,02 mm/dent en recalculant : 12 000 × 3 × 0,02 = 720 mm/min. C'est cette habitude qui empêche un réglage de la limite de vitesse de modifier silencieusement l'action de coupe.
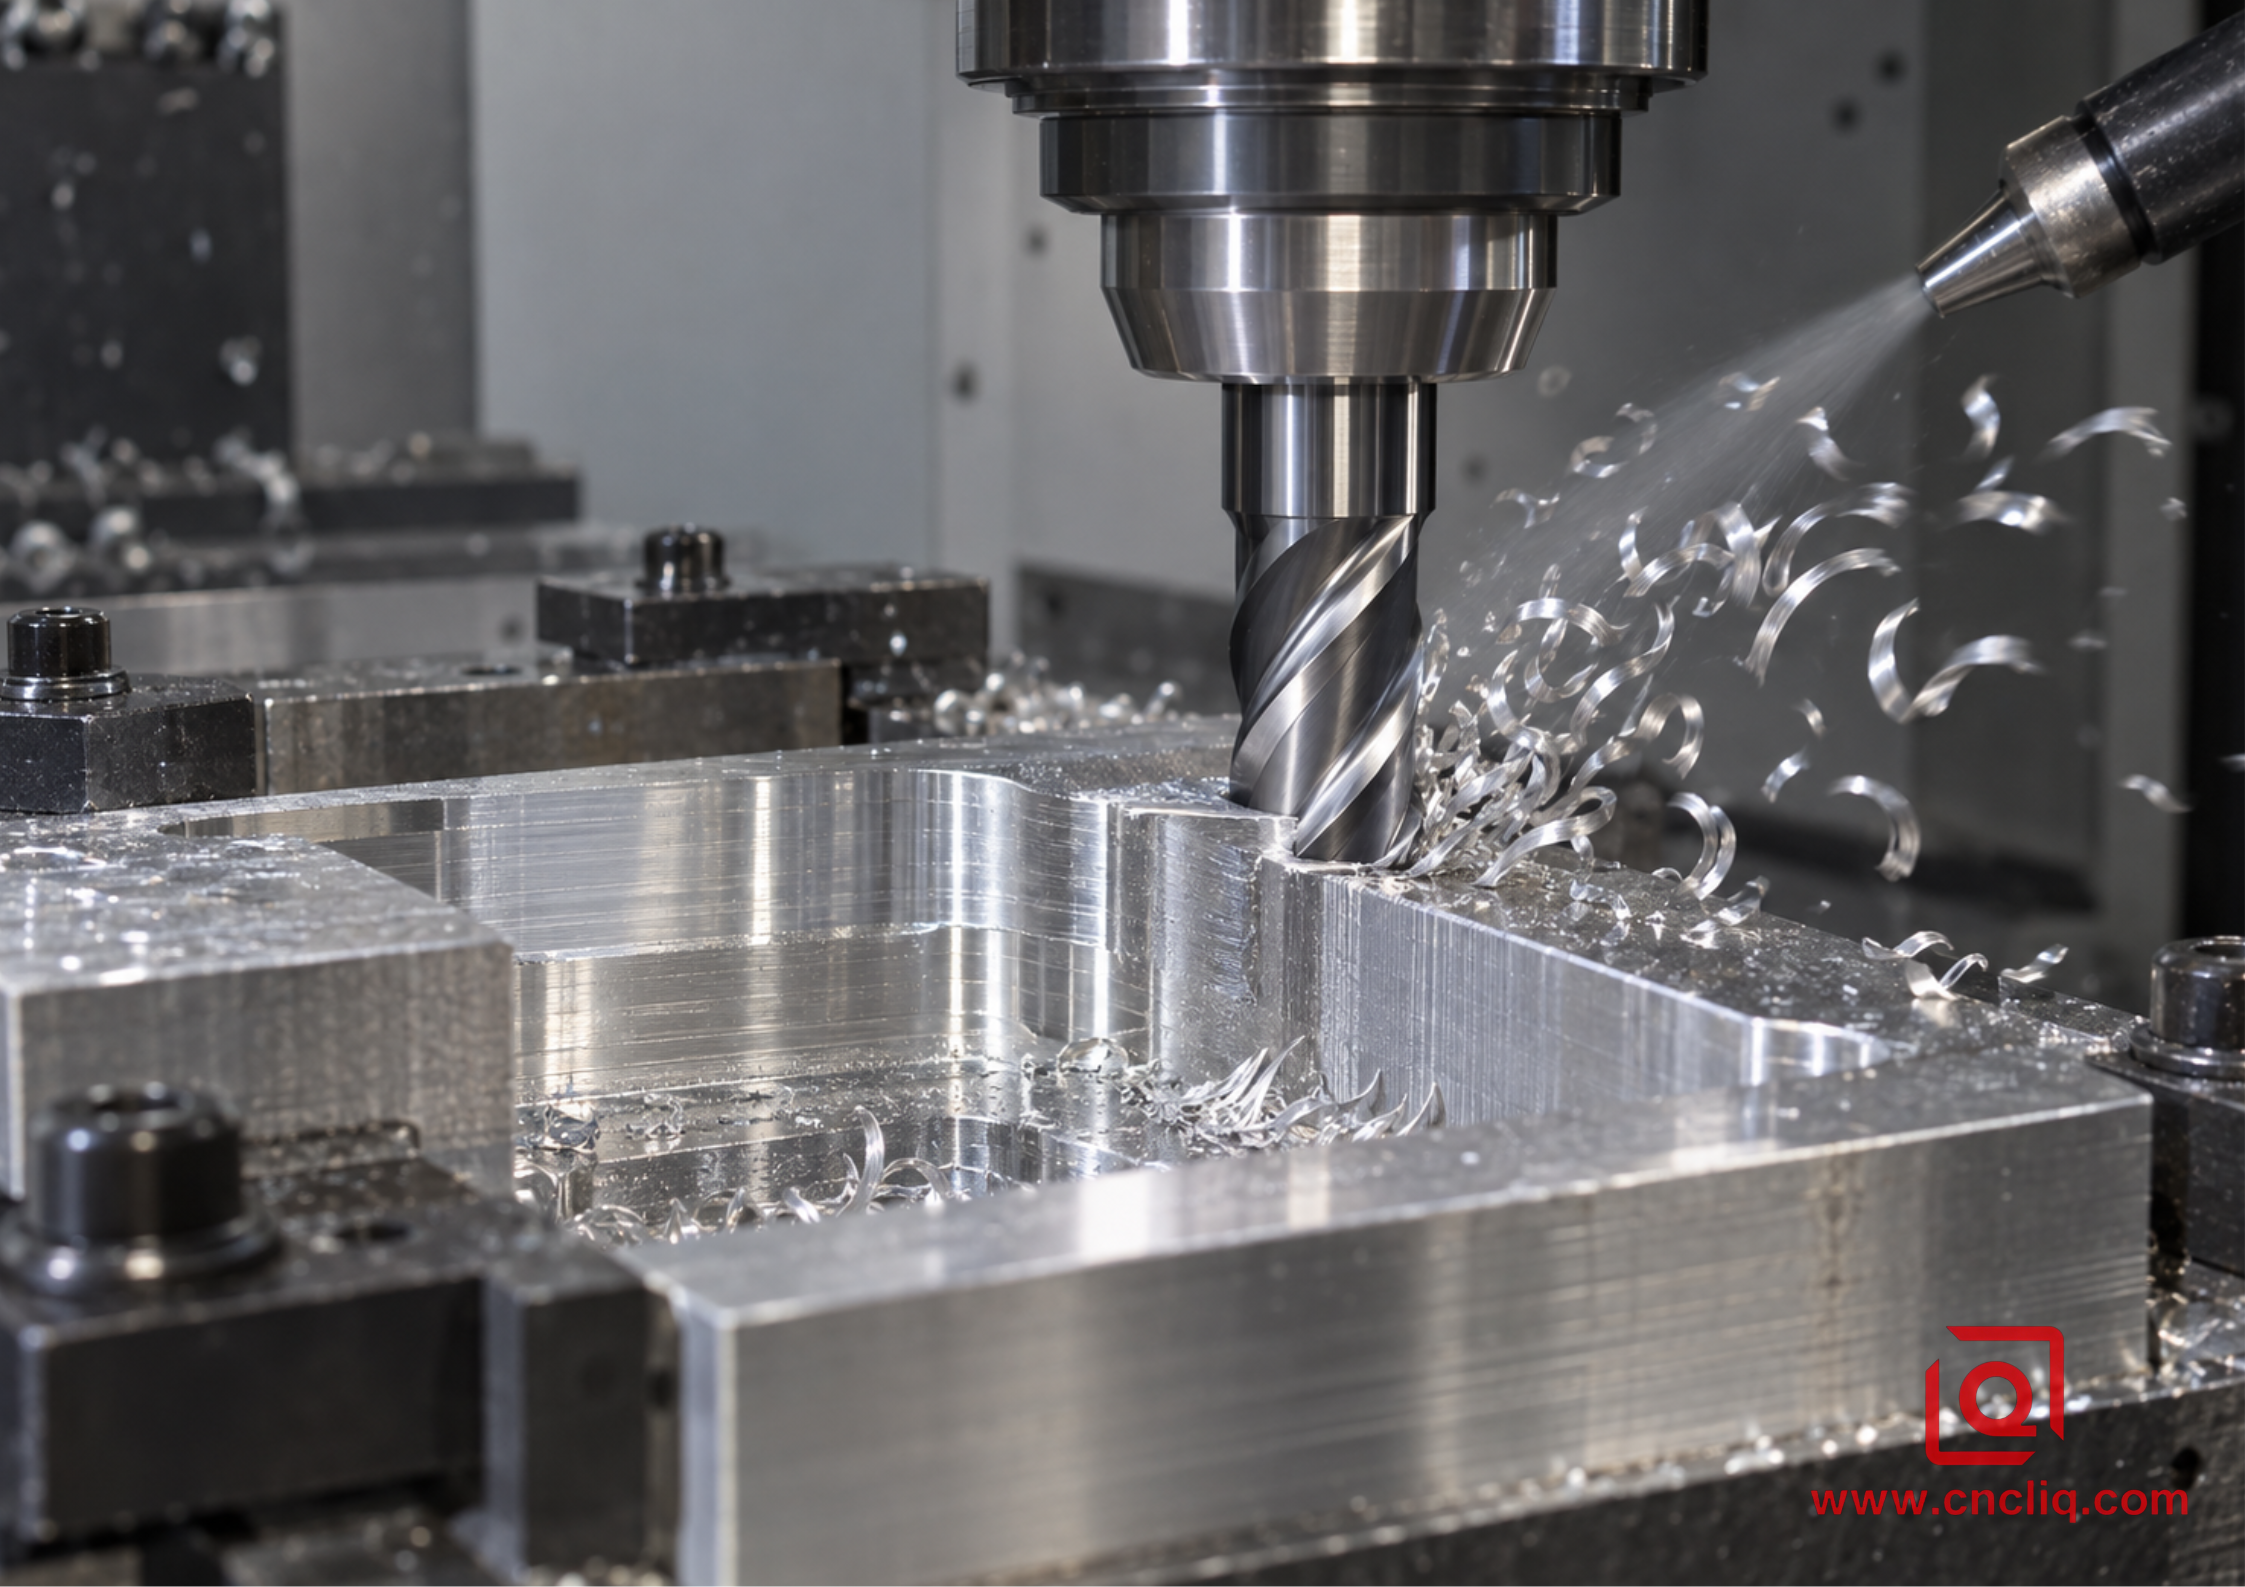
Une fraise polie coupant une poche en aluminium 6061
Choisir la bonne fraise
2 flûtes ou 3 flûtes ?
Deux flûtes laissent beaucoup de place à la puce. J'atteins d'abord cette forme dans une fente pleine, une poche profonde, un petit fuseau ou toute configuration où l'air atteint à peine le fond. Trois flûtes échangent de l'espace et gagnent un autre avantage. Sur une usine de production rigide, c'est souvent le juste milieu pour les profils et l'ébauche adaptative ; un outil à 4 cannelures à usage général ne constitue pas automatiquement une mise à niveau.
Plus de flûtes ne signifie pas automatiquement une production plus rapide. L'alimentation augmente avec le nombre de flûtes seulement si chaque flûte peut se former et évacuer ses copeaux. Lorsque les copeaux s’accumulent entre l’outil et le mur, l’avantage supplémentaire devient un handicap. Choisissez le nombre de flûtes à partir du chemin d'engagement et d'évacuation, et non à partir de l'avance maximale indiquée dans CAM.
Géométrie, préparation des bords et revêtement
Recherchez un râteau positif net, des cannelures polies et une géométrie conçue pour les matériaux non ferreux. Le carbure poli non revêtu est largement utilisé car un bord vif et une cannelure lisse aident à résister à l'adhérence de l'aluminium. Certains revêtements spécialement conçus pour l'usinage des métaux non ferreux peuvent également bien fonctionner, mais ne présumez pas qu'un revêtement efficace sur l'acier appartient à l'aluminium. Suivez les données d'application du fabricant d'outils pour connaître la série exacte.
Le faux-rond devient douloureusement visible à mesure que l'outil et la puce deviennent plus petits. L'image indique un faux-rond total de 0,01 mm à côté d'un copeau programmé de 0,02 mm : un bord peut faire la majeure partie du travail tandis que ses voisins se contentent de polir. Nettoyez le cône et la pince, raccourcissez la portée selon les besoins de la fonction et retirez un support endommagé avant d'essayer de programmer autour de lui.
Diamètre et portée de l'outil
Utilisez le plus grand diamètre pouvant atteindre l'élément avec un dégagement de coin adéquat. Un outil plus grand est normalement plus rigide et offre plus de volume de flûte. Mais ne choisissez pas une fraise à longue portée simplement parce qu’elle peut usiner chaque élément. Des outils séparés d'ébauche, d'usinage de reste et de détail produisent souvent un processus plus rapide et plus fiable. Un accès complexe peut justifier fraisage CNC multi-axes , ce qui peut raccourcir la portée effective et réduire les refixations.
Ajuster les paramètres pour l'opération réelle
Fraisage latéral et ébauche adaptative
Le faible engagement radial donne aux copeaux de la place pour sortir et maintient la charge de l'outil plus cohérente. Il peut prendre en charge une coupe axiale plus profonde, mais l'amincissement radial des copeaux devient pertinent lorsque l'engagement est faible. L'avance programmée par dent peut nécessiter une correction pour maintenir l'épaisseur de copeau maximale souhaitée. Utilisez le modèle d'amincissement des copeaux vérifié du système CAM ou la calculatrice du fabricant de la fraise plutôt que de deviner.
Les entrées hélicoïdales douces et les trajectoires à engagement constant sont préférables aux plongées soudaines sur toute la largeur. Évitez de faire une pause dans la coupe. Si une poche présente des zones étroites où l'engagement augmente, appliquez un contrôle d'avance local ou utilisez l'usinage avec repos afin que l'outil ne rencontre pas de coin de matériau inattendu.
Slot complet
La fente entoure le couteau avec du matériau des deux côtés. La charge augmente, les copeaux ont moins d'espace de fuite et l'accès au liquide de refroidissement devient plus difficile. Commencez à 50 à 70 % d'une avance de fraisage latéral éprouvée, conservez une profondeur axiale modérée et privilégiez 2 cannelures là où le jeu est serré. Ne résolvez pas les copeaux emballés en réduisant uniquement la nourriture ; cela peut créer des copeaux plus fins et plus chauds. Améliorez d’abord l’évacuation ou réduisez l’engagement.
Finition des murs et des sols
Une passe de finition devrait supprimer une allocation cohérente. Ne laisser presque rien peut faire frotter le bord sur les zones où la passe d'ébauche a déjà été fléchie. En laisser trop répète la charge d’ébauche et la déformation. Une surépaisseur radiale de 0,20 à 0,50 mm constitue une plage de planification pratique pour de nombreuses pièces de taille moyenne, mais le dessin, le diamètre de l'outil, l'épaisseur de paroi et la finition requise contrôlent la valeur finale.
Pour un mur critique, utilisez un outil de finition pointu dédié lorsque la durée de vie, la tolérance ou l’apparence de l’outil le justifient. Gardez la direction du parcours d'outil cohérente, évitez de vous arrêter sur la face cosmétique et inspectez les dimensions une fois que la pièce a atteint une température stable. Notre guide pour tolérances de fraisage CNC en aluminium et choix de conception explique comment l'épaisseur de paroi, les rayons et la stratégie de référence affectent la fabricabilité.
Parois minces et pièces longues
Ne « corrigez » pas la déflexion du mur avec RPM seul. Réduisez la force de coupe radiale, alternez les côtés lorsque cela est possible, laissez un matériau uniforme et soutenez la pièce près de la coupe. L'ébauche peut libérer les contraintes résiduelles dans la plaque, de sorte qu'un processus par étapes (ébauche, desserrage ou stabilisation le cas échéant, puis finition) peut mieux conserver la géométrie qu'une configuration agressive. Le plan correct dépend de l'état des matériaux, du bilan d'enlèvement de matière et de la structure de référence du dessin.
Évacuation des copeaux et lubrification
En fraisage 6061, l'évacuation des copeaux fait partie du paramètre de coupe. Le souffle d'air maintient les copeaux en mouvement. La brume ajoute une lubrification limitée. Le liquide de refroidissement peut à la fois lubrifier et transporter la chaleur et les copeaux, à condition que les buses atteignent la zone de coupe. Les poches profondes peuvent nécessiter une distribution à travers l'outil ou des buses auxiliaires soigneusement orientées.
Les bons copeaux sont séparés, brillants et quittent la coupe. Le son de la broche est constant, la charge se répète et aucun aluminium n'est soudé au bord. Les éclats poudreux indiquent souvent un frottement ou un engagement extrêmement léger. Les copeaux longs enveloppant le support montrent un mauvais contrôle des copeaux. Un matériau sombre et taché ou une augmentation soudaine de la charge suggère une chaleur, une adhérence ou une redécoupe. Arrêtez-vous et inspectez avant qu'une coupe marginale ne devienne un outil cassé ou une pièce endommagée.
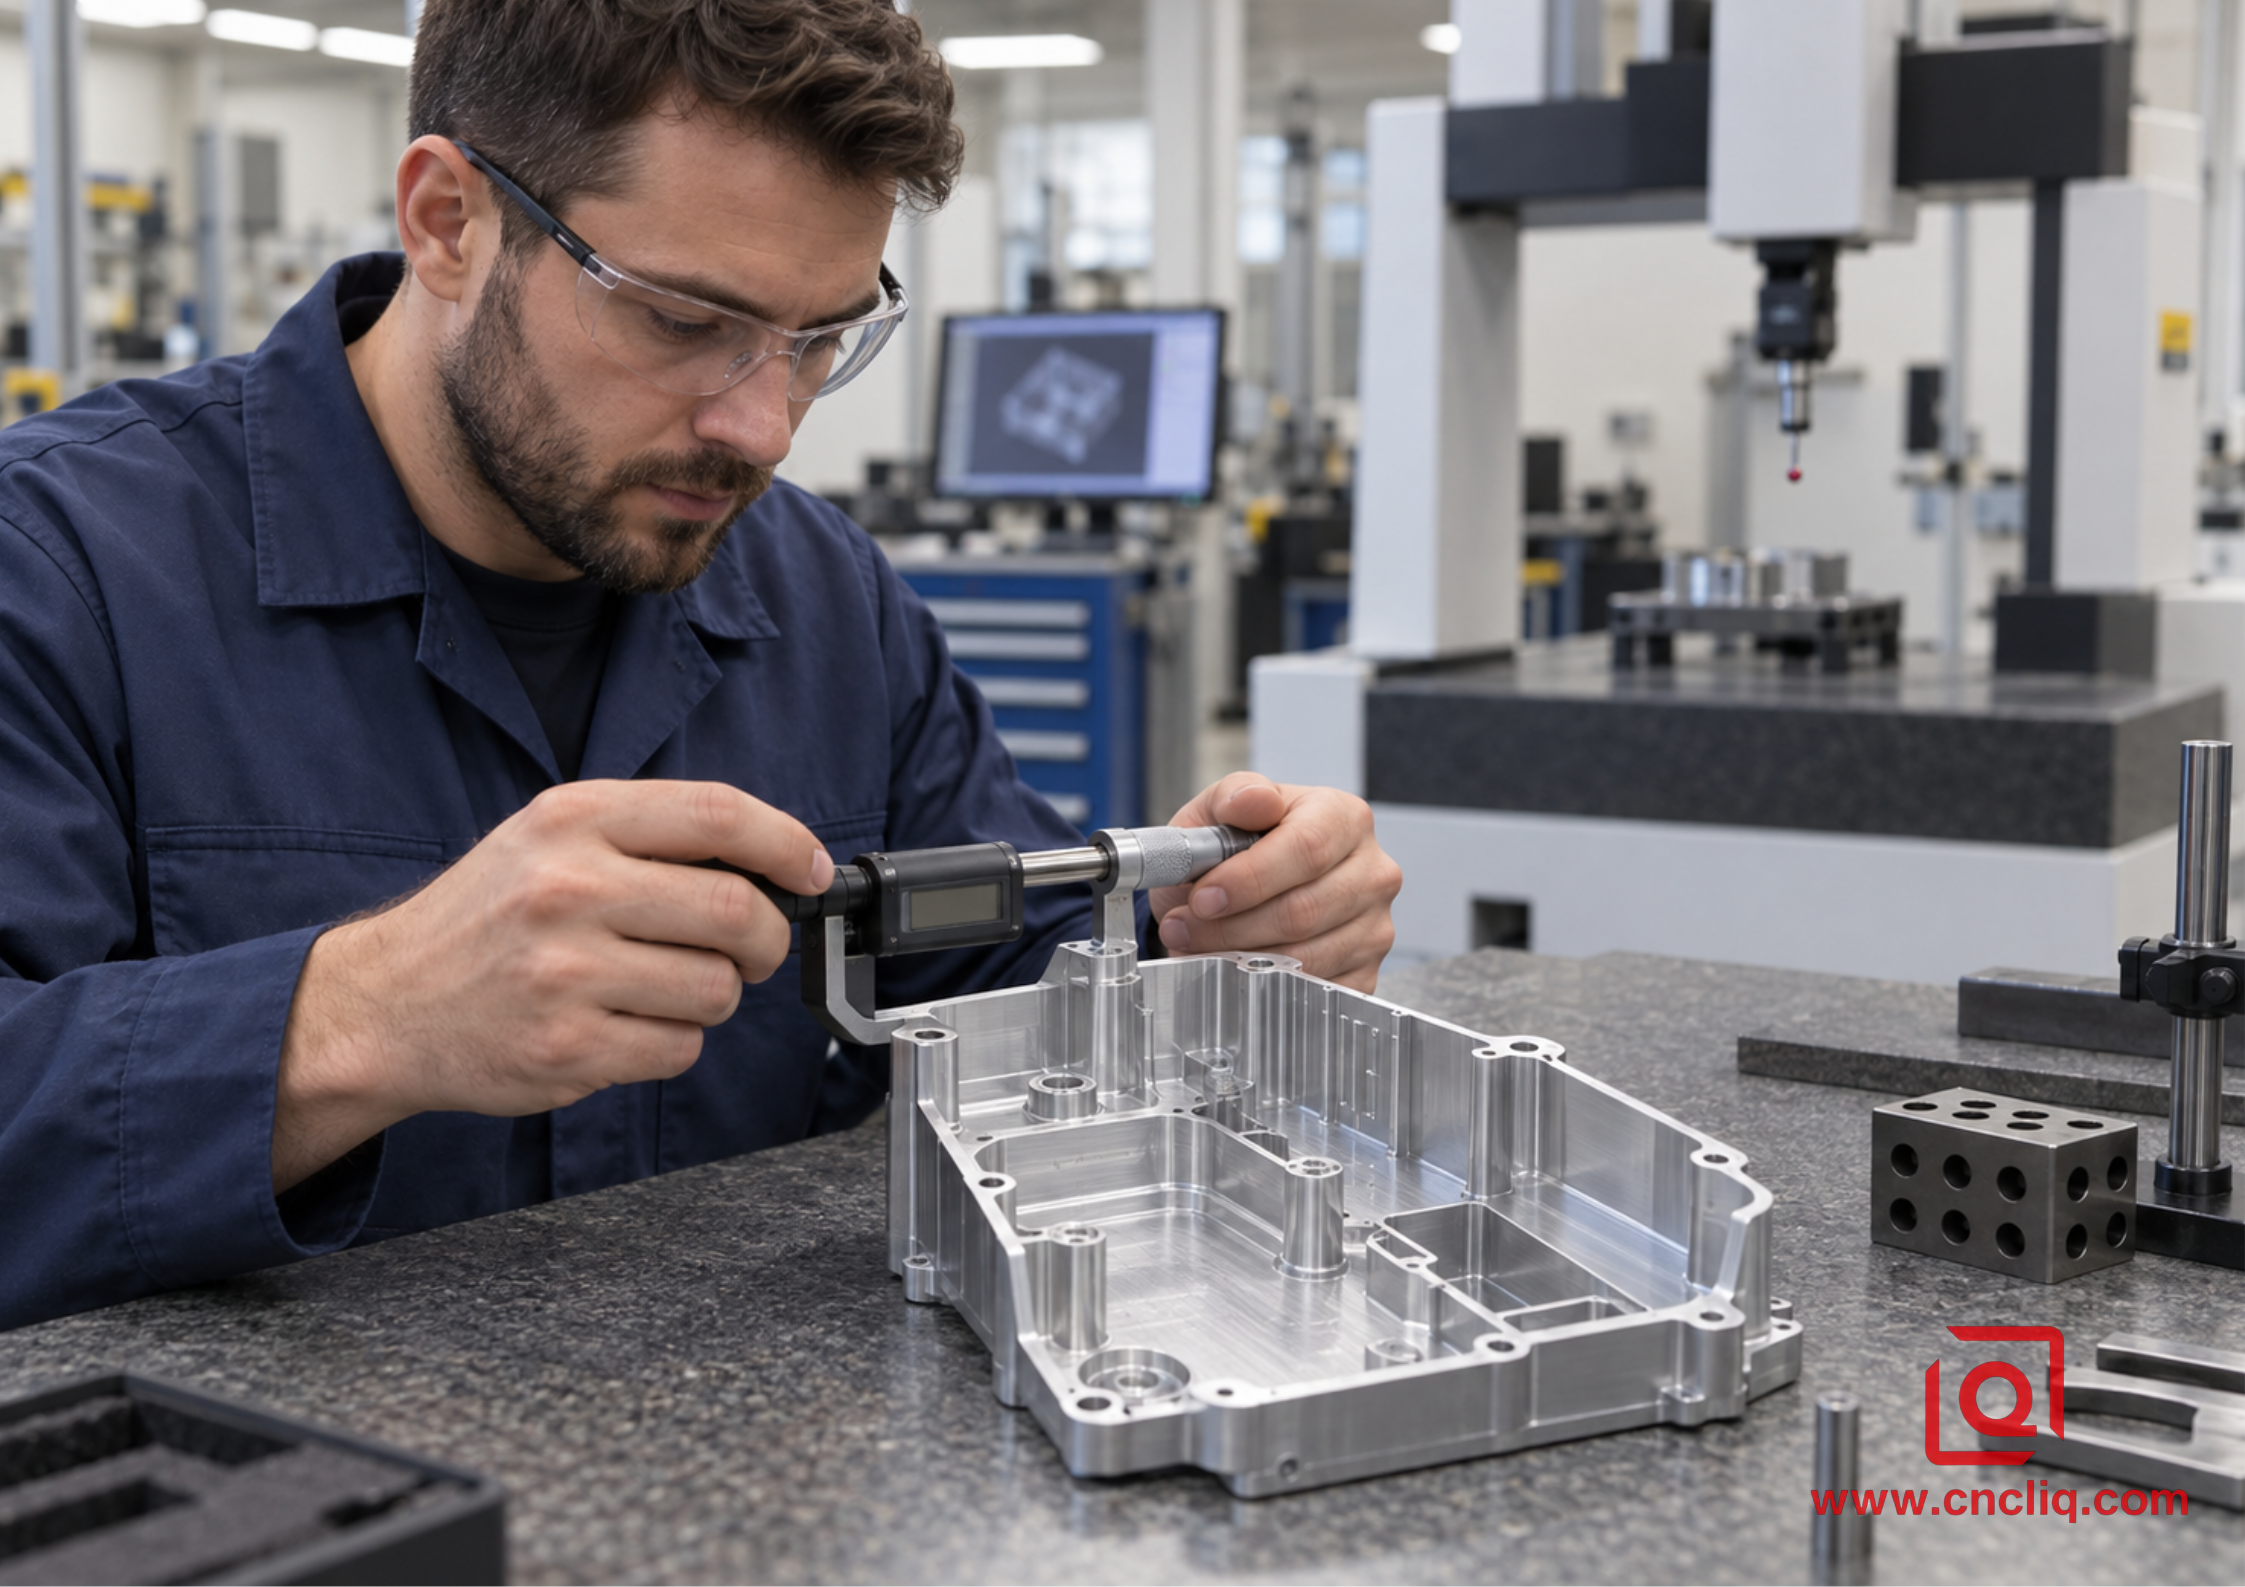
Machiniste inspectant un boîtier en aluminium fraîchement fraisé
Dépannage à partir de la coupe, pas à partir de conjectures
|
Symptôme |
Causes probables |
Première action |
|
Aluminium soudé au bord |
Frottement, mauvaise lubrification, copeaux recoupés, géométrie de bord inadaptée |
Éliminer les copeaux, inspecter l'outil, vérifier la charge des copeaux, restaurer la lubrification |
|
Cri ou bavardage |
Excès de dépassement, fixation faible, engagement élevé, zone de vitesse instable |
Raccourcissez la configuration, réduisez l'engagement, le porte-chèque et le support |
|
Chips poudrés |
Avance trop faible pour le régime, ralentissement dans les virages, bord émoussé |
Vérifiez l'avance réelle, augmentez soigneusement la charge de copeaux, remplacez un outil usé |
|
Forte bavure à la sortie |
Outil émoussé, mauvaise direction de trajectoire, bord non pris en charge |
Utiliser un outil pointu, réviser la sortie, ajouter un support ou une cassure de bord contrôlée |
|
Bonne ébauche mais mauvaise finition |
Déflexion, tolérance incohérente, bord rapporté, dérive thermique |
Utilisez une passe de finition uniforme et inspectez l'état de l'outil et la température des pièces. |
|
Outil cassé dans une poche |
Chips emballées, engagement soudain, fuite, portée excessive |
Améliorer l'évacuation, lisser le chemin, inspecter le faux-rond, raccourcir l'outil |
|
Modifications de taille au sein d'un lot |
Usure de l'outil, température, mouvement de référence, variation de serrage |
Mesures de tendance, vérification du maintien, compensation seulement après examen des causes |
Modifiez une variable principale à la fois. Enregistrez l'outil accepté, le support, la saillie, l'état du matériau, le régime, l'avance, l'ap, l'ae, la méthode de refroidissement, la charge de la broche, le résultat de l'inspection et la durée de vie de l'outil. Cette feuille de configuration devient plus précieuse qu'un autre graphique générique en ligne.
Cas client anonyme : Bloc collecteur hydraulique 6061
Un client industriel anonyme avait besoin d'un collecteur 6061-T6 compact avec des ports qui se croisent, des lamages de joints toriques, des faces de montage et un extérieur anodisé cosmétique. La préoccupation initiale n’était pas l’enlèvement maximal du métal. Il maintenait la géométrie d'étanchéité et les relations entre les ports de manière cohérente tout en empêchant les copeaux de rester dans les trous transversaux profonds.
L'examen technique a divisé le processus en étapes stables. L'équipe a d'abord établi des faces de référence larges, a utilisé une fraise en aluminium à 3 dents pour l'ébauche ouverte, est passée à un outil à 2 dents où les canaux étroits limitaient le flux des copeaux et a réservé la matière pour la finition des faces d'étanchéité. Les régions profondes ont reçu un rinçage dirigé et un contrôle de nettoyage intermédiaire. Les alésages critiques et les relations entre les faces ont été inspectés avant la finition esthétique, tandis que les éléments filetés et d'étanchéité ont été protégés dans le plan de finition.
Au cours du premier essai contrôlé, le processus n’a pas été libéré uniquement du régime calculé. L'équipe a vérifié la charge réelle de la broche, le comportement des coins, la forme des copeaux, le faux-rond de l'outil et la température des caractéristiques. L'avance a été ajustée pour préserver l'épaisseur des copeaux à la vitesse de broche disponible, tandis que les commandes d'engagement locales ont réduit la charge au niveau des transitions internes. La feuille de configuration finale a capturé les assemblages d'outils approuvés et la séquence d'inspection pour les lots répétés.
C'est la même logique de fabrication utilisée pour un Collecteur hydraulique personnalisé usiné CNC et anodisé : le choix des paramètres, le maintien de la pièce, le nettoyage, le contrôle dimensionnel et le traitement de surface doivent se soutenir mutuellement. Si votre demande de prix comprend des passages scellés, des parois minces, des faces esthétiques ou des tolérances de positions critiques, envoyez le dessin et la quantité annuelle. Ces détails modifient le plan d'usinage et le devis.
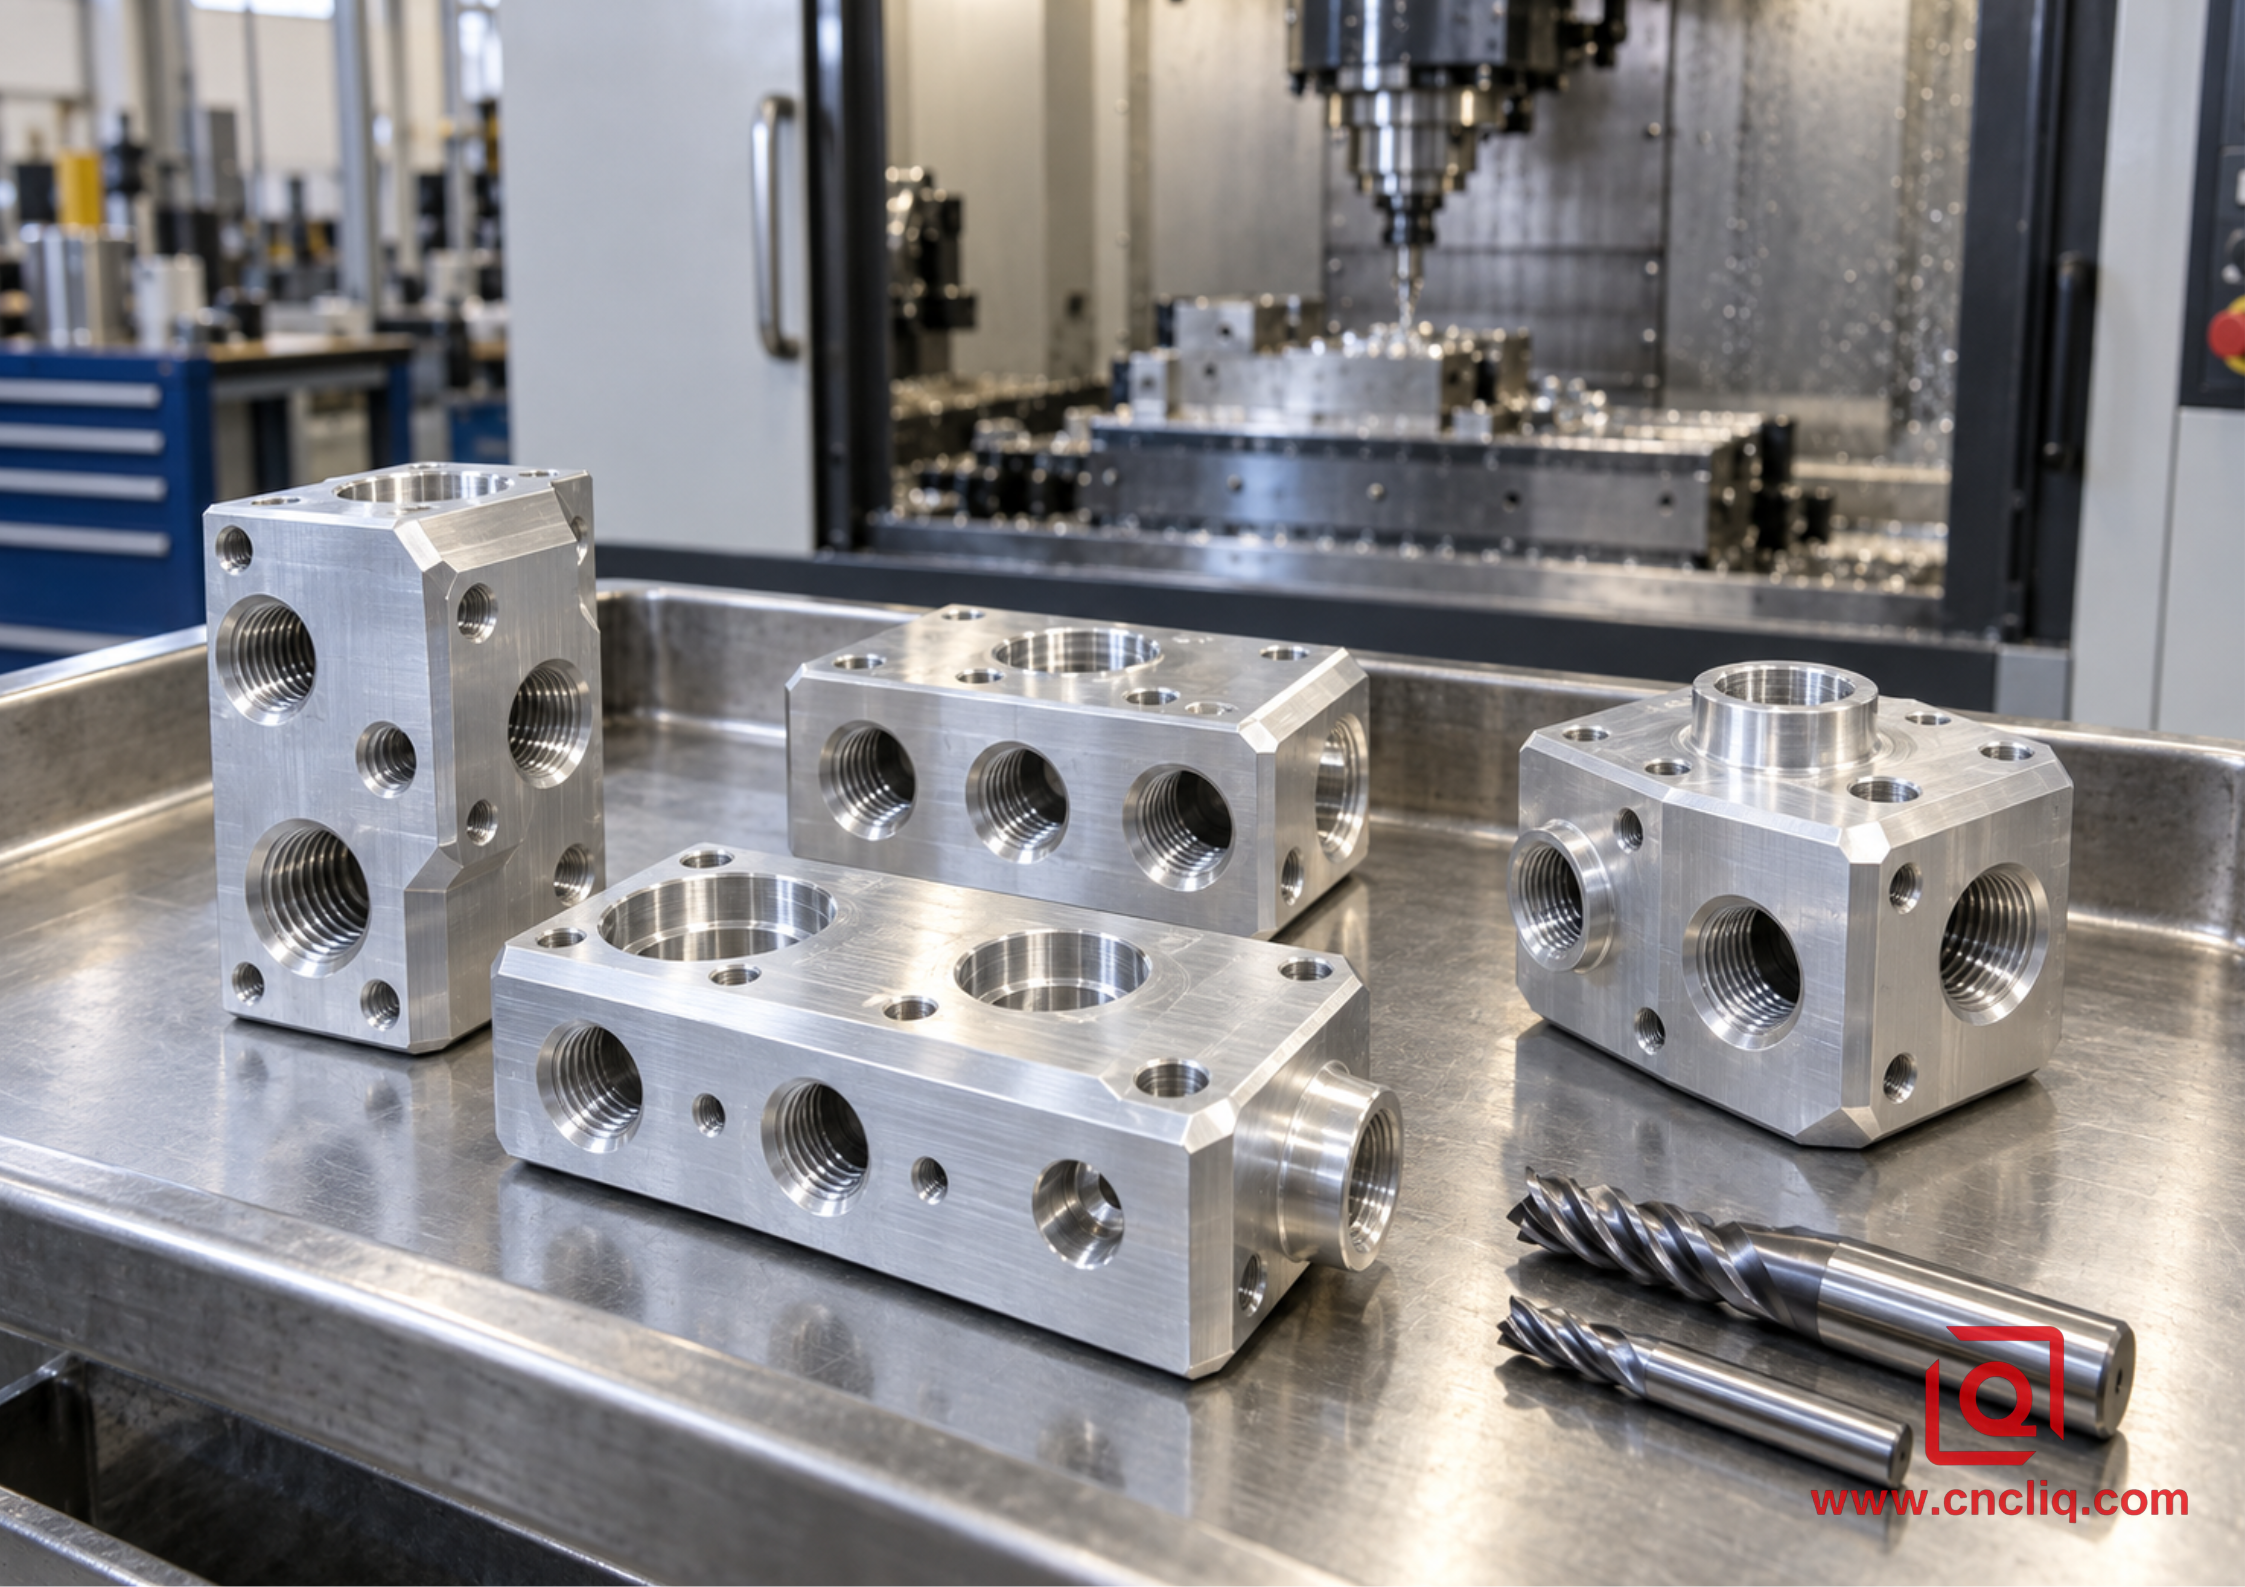
Blocs collecteurs et fraises en aluminium 6061 terminés
Une liste de contrôle de validation en atelier
1. Confirmez l’alliage, l’état, la forme du produit, l’état des stocks et la révision des dessins directeurs.
2. Sélectionnez l'outil exact pour l'aluminium et obtenez les conseils du fabricant en matière de vitesse, de charge de copeaux et d'engagement.
3. Vérifiez l'état du support, le faux-rond, la dépassement de l'outil, la longueur de la flûte et l'accès aux fonctionnalités.
4. Calculez le régime à partir de la vitesse de coupe, plafonnez-le à la limite de la machine, puis recalculez l'avance à partir de la charge de copeaux.
5. Examinez ap, ae, entrées, coins, fentes, parois minces et régions où l'engagement change.
6. Confirmez le support de serrage de la pièce, la répétabilité des références, l'évacuation des copeaux et la direction du liquide de refroidissement ou de l'air.
7. Exécutez une première coupe contrôlée et observez le comportement réel de l'avance, la charge de la broche, le bruit, les copeaux, les bavures et l'arête de l'outil.
8. Inspectez les dimensions critiques et l’état de la surface avec un équipement calibré approprié.
9. Modifiez une variable à la fois, documentez la fenêtre acceptée et exigez l'approbation avant la sortie de production.
Chez Liqin, la vérification dimensionnelle peut inclure une MMT, une projection optique, une mesure de hauteur, un profilage de surface et une mesure de rugosité selon la pièce et le plan de contrôle. Voir notre capacités d’assurance qualité et d’inspection pour le contexte des équipements et du système qualité. Une fiche de paramètres n'est utile que lorsque le plan de mesure prouve que la pièce obtenue est conforme au dessin approuvé.
Que faut-il inclure dans un 6061 Usinage CNC Demande de prix
Pour un devis plus rapide et plus utile, fournissez une CAO 3D et un dessin 2D contrôlé. Identifiez la forme d'état et de stock 6061, les dimensions critiques, les données GD&T, la rugosité de surface, les exigences de rupture de bord, les filetages, les faces d'étanchéité, les zones cosmétiques, l'anodisation ou autre finition, la documentation d'inspection, le volume annuel, la taille du lot, l'emballage et la destination de livraison. Si une cote est essentielle à l'assemblage, marquez-la au lieu de vous fier à une tolérance générale de cartouche.
Ces informations permettent au fournisseur de choisir un parcours d'outil, une stratégie de montage, une séquence d'inspection et une fenêtre de processus réalistes. Cela permet également de séparer les prix des prototypes des aspects économiques de la production répétée. Pour les pièces nécessitant plusieurs orientations, notre aperçu de Usinage de précision 3 axes versus 5 axes explique pourquoi moins de configurations peuvent améliorer le contrôle des accès et des données.
Besoin d'un examen d'un boîtier, d'un support, d'un collecteur, d'un luminaire ou d'un autre composant personnalisé 6061 ? Téléchargez le dessin via notre page de contact . Indiquez-nous la quantité cible, les caractéristiques critiques et la finition requise afin que l'équipe d'ingénierie puisse répondre avec un devis tenant compte du processus au lieu d'un prix générique.
Cliquez ici pour votre demande 👆
FAQ
Quel régime dois-je utiliser pour une fraise en bout de 1/4 de pouce en aluminium 6061 ?
Le régime dépend de la vitesse exacte de la fraise et de la surface cible. À 800 SFM, le calcul est (800 × 3,82) ÷ 0,25 = 12 224 tr/min. Il s'agit d'un exemple de calcul raisonnable pour le carbure, mais la recommandation du fabricant de l'outil, la limite de la machine, l'engagement radial, le dépassement, le liquide de refroidissement et le maintien de la pièce devraient décider de la valeur d'essai. Après avoir choisi le RPM, calculez l'avance à partir de la charge de copeaux recommandée au lieu de deviner l'IPM séparément.
Une fraise à 2 ou 3 cannelures est-elle meilleure pour le 6061 ?
Un outil à 2 cannelures offre plus d'espace pour les copeaux et est souvent plus sûr pour les emplacements pleins, les poches profondes et l'évacuation limitée. Une fraise à 3 cannelures spécifique à l'aluminium est souvent plus productive pour le profilage et l'ébauche adaptative sur une machine rigide, car elle ajoute un tranchant efficace tout en conservant le volume utile des goujures. Le meilleur choix dépend de l'engagement, de la portée, de la capacité de la broche et du dégagement des copeaux, et non seulement du nombre de cannelures.
Dois-je utiliser du liquide de refroidissement lors du fraisage de l'aluminium 6061 ?
Utiliser une méthode de contrôle des copeaux adaptée à l'opération. L'air dirigé peut fonctionner pour les coupes ouvertes, le brouillard ajoute de la lubrification et le liquide de refroidissement par inondation est courant lorsqu'il atteint la zone de coupe et emporte les copeaux. Les poches et fentes profondes nécessitent une attention particulière car le volume de liquide de refroidissement à l'extérieur de la poche ne garantit pas l'évacuation au bord. Respectez toujours les exigences en matière de sécurité des machines, des fluides, de la ventilation et du lieu de travail.
Pourquoi l'aluminium se soude-t-il à ma fraise en bout ?
Les bords accumulés se développent généralement lorsque la chaleur, la pression et une mauvaise évacuation des copeaux permettent à l'aluminium d'adhérer à la fraise. Les facteurs les plus courants incluent une avance trop faible pour le régime sélectionné, un bord émoussé ou inadapté, une recoupe de copeaux, une mauvaise lubrification, un engagement excessif et une longue dépassement. Arrêtez la coupe, nettoyez ou remplacez l'outil, corrigez l'évacuation, vérifiez la charge réelle des copeaux et redémarrez avec un changement contrôlé plutôt que de simplement réduire chaque paramètre.
De quelles informations un fournisseur de CNC a-t-il besoin pour proposer un devis précis pour 6061 pièces ?
Envoyez une CAO 3D, un dessin 2D contrôlé par révision, l'alliage et la trempe, les tolérances critiques et les dimensions et dimensions, l'état de surface, les filetages, les exigences d'étanchéité et cosmétiques, le post-traitement, la quantité, la documentation d'inspection et les besoins de livraison. Notez les caractéristiques critiques de l’assemblage et les pièces à assembler. Une demande d'offre complète aide le fournisseur à planifier le maintien de la pièce, l'accès aux outils, l'inspection, la surépaisseur de finition et les contrôles de répétition de la production, ce qui réduit le temps de clarification et le risque de devis.
Cliquez ici pour votre demande 👆
Résumé
Le fraisage fiable de l'aluminium 6061 provient de l'équilibre entre la vitesse de coupe, la charge de copeaux, le nombre de cannelures, l'engagement, la rigidité et l'évacuation des copeaux. Calculez le régime à partir de la vitesse de surface, calculez l'avance à partir de la charge de copeaux, puis corrigez à la fois la machine et le parcours d'outil réels. Utilisez des outils pointus spécifiques à l'aluminium, gardez la configuration courte et rigide, validez avec les copeaux, la charge, le son et l'inspection, et documentez la fenêtre approuvée. Pour un devis tenant compte du processus, envoyez à Liqin vos fichiers CAO, votre dessin, votre quantité, l'état du matériau, vos tolérances critiques et vos exigences de finition.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : business@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un centre de production de 6 500 m² équipé de plus de 150 machines, exécutant l'usinage CNC 4 axes et 5 axes, l'usinage fraisage-tournage, l'extrusion à froid et le moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
