 Français




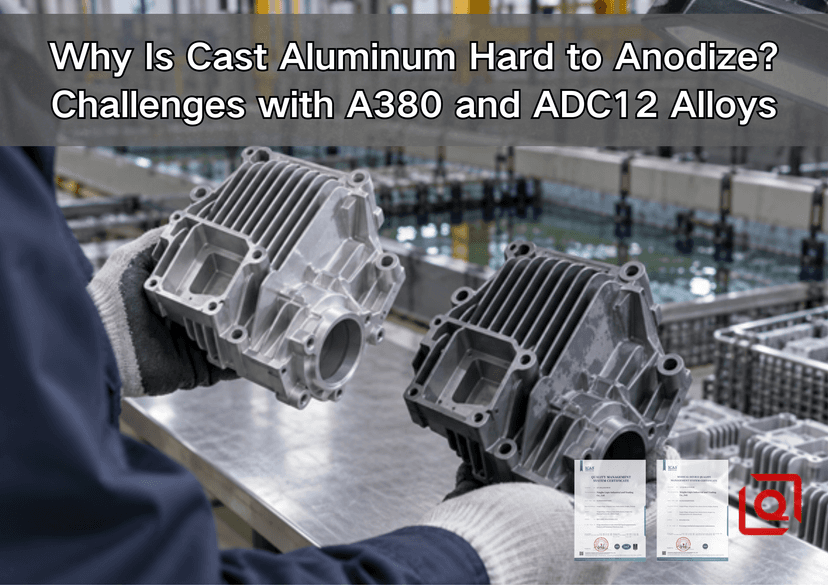
Un boîtier gris revient de la finition. Un coin paraît presque noir, la surface fraisée a pâli et une rangée de piqûres entoure un bossage. Nous avons vu des schémas attribuer ces trois problèmes à une simple anodisation irrégulière, alors que chacun révèle une cause différente. Les pages suivantes retracent ces indices, de la fusion à la matrice, en passant par l'usinage, le prétraitement et le contrôle. À la fin de ce document, un ingénieur devrait savoir sur quel levier il peut agir et quand la solution la plus judicieuse consiste à opter pour une autre finition.
Une section polie de la pièce moulée ressemble davantage à un relief qu'à un métal uniforme. Des zones brillantes riches en aluminium entourent des îlots de silicium, des aiguilles intermétalliques, quelques poches de gaz et des replis de la couche d'oxyde. Le courant ne circule pas uniformément sur cette surface. L'alumine se développe là où l'aluminium est présent, tandis que les phases voisines suivent leur propre évolution chimique. Une pièce brute d'apparence acceptable peut donc présenter un réservoir gris à certains endroits, parsemé de points noirs à d'autres, et une faible coloration sur une face usinée. Deux surfaces d'un même boîtier peuvent révéler des caractéristiques différentes.
Cela ne signifie pas que les alliages A380 ou ADC12 ne peuvent jamais être anodisés. Cela signifie simplement que le terme « anodisation » ne constitue pas une exigence technique complète. Il est indispensable de définir conjointement l'objectif fonctionnel, la gamme de couleurs acceptable, la norme de l'alliage, le procédé de coulée, le prétraitement, le masquage, l'approbation des échantillons et la méthode d'inspection.
1. Que fait réellement l'anodisation à l'aluminium moulé ?
L'anodisation est un procédé de conversion électrochimique. La pièce en aluminium sert d'anode dans un électrolyte, et un courant contrôlé permet la croissance d'une couche d'oxyde d'aluminium à partir du substrat. Ce procédé diffère de la peinture ou du revêtement en poudre, qui déposent un film distinct sur la surface. La couche anodique étant formée à partir du métal lui-même, l'alliage initial et sa microstructure restent visibles dans le produit final.
Pour les pièces non architecturales, la norme MIL-PRF-8625 définit le type II comme une anodisation conventionnelle à l'acide sulfurique et le type III comme un revêtement anodique dur. Cette spécification définit les classes de revêtement et les exigences de performance, mais elle ne rend pas un alliage de fonderie difficile chimiquement identique à une pièce forgée en aluminium 6061. Une spécification de revêtement doit toujours préciser le matériau, les dimensions, l'étanchéité, le masquage, les attentes en matière de couleur et les critères d'acceptation.
L'aluminium 6061 forgé offre à l'opérateur de finition une surface initiale relativement stable, ce qui facilite généralement la répétabilité des films transparents et colorés. Les alliages A380 et ADC12 ne présentent pas cet avantage. En se déplaçant de quelques millimètres sur une pièce moulée, le courant peut rencontrer successivement la matrice d'aluminium, une particule de silicium, un composé intermétallique, puis l'entrée d'un pore. Chaque élément réagit différemment. Ce qui paraît microscopique pendant le traitement devient parfaitement visible sous une lampe d'inspection : un voile ici, un point sombre là, parfois une bande suivant le flux du métal.
Le Conseil des anodiseurs d'aluminium souligne ce même point pratique dans ses recommandations relatives à l'aluminium anodisé : les alliages qui se coulent bien peuvent contenir jusqu'à environ 12 % de silicium, or les alliages de fonderie à haute teneur en silicium ne s'anodisent pas correctement car le silicium est peu soluble dans l'aluminium. Seules les zones riches en aluminium s'anodisent normalement, tandis que les zones riches en silicium peuvent rester sous forme de résidus foncés. Il s'agit d'une limitation du matériau, et non d'un simple problème de cuve encrassée.
2. Pourquoi les A380 et ADC12 sont particulièrement difficiles
Les fonderies choisissent les procédés A380.0 et ADC12 pour de bonnes raisons. La fusion atteint les nervures étroites, reproduit les géométries complexes et réduit la quantité de matière à usiner. Le problème se pose lors de la finition : la chimie qui facilite le remplissage des cavités ne permet pas d’obtenir une surface d’anodisation uniforme et adaptée.
Pour les pièces moulées en A380.0, l'Association de l'aluminium recommande une teneur en silicium de 7,5 à 9,5 %, en cuivre de 3,0 à 4,0 % et une teneur en fer maximale de 1,3 %. Il s'agit de limites de composition, et non d'une garantie d'homogénéité parfaite de l'aspect d'une pièce moulée refroidie rapidement après traitement. Notre guide détaillé sur le moulage sous pression et l'usinage de l'aluminium A380 explique l'importance de la désignation de l'alliage et de la norme applicable sur le plan. L'ADC12 est un alliage d'aluminium-silicium-cuivre moulé sous pression, conforme à la norme JIS, largement utilisé dans les chaînes d'approvisionnement asiatiques. Le guide OEM de Liqin sur le moulage sous pression d'aluminium indique une teneur en silicium comprise entre 9,6 et 12,0 % pour cet alliage. Bien que les alliages A380 et ADC12 soient utilisés de manière similaire, ils ne sont pas interchangeables. Le certificat de coulée et la norme spécifiée font foi.
facteur matériel | Avantages en atelier pour A380 ou ADC12 | Ce que cela peut faire pendant l'anodisation | Risque visible pour l'acheteur |
Teneur élevée en silicium | Améliore la fluidité, le remplissage des parois minces et le bris des copeaux | Les zones riches en silicium ne se transforment pas comme la matrice d'aluminium et peuvent rester sombres. | Teinte grise, suie noire, marbrures, faible uniformité de teinture |
Phases contenant du cuivre | Soutient la résistance et l'usinabilité | Modifie la réponse du courant local et peut accroître la variabilité du revêtement. | Teinte brunâtre ou irrégulière, confiance moindre dans l'harmonisation décorative |
Intermétalliques riches en fer | Contribue à contrôler le soudage des puces dans les proportions d'alliage spécifiées. | Crée des différences électrochimiques et optiques locales | Taches sombres et aspect non uniforme |
porosité due au gaz ou au retrait | Non pas un avantage, mais un risque de casting connu | Piège les réactions chimiques et interrompt une surface continue | Piqûres, taches, suintements et discontinuité locale du revêtement |
peau de matrice séparée | La solidification rapide contribue à la formation de la surface de la pièce moulée. | La chimie en surface peut différer de celle des métaux usinés en profondeur. | Les faces brutes de fonderie et les faces usinées par commande numérique peuvent présenter des teintes différentes. |
Cette leçon est importante pour les achats. Une surface peut être dimensionnellement correcte et pourtant échouer à un contrôle esthétique. Inversement, une couleur naturelle foncée ou irrégulière n'implique pas automatiquement une défaillance de toutes les propriétés fonctionnelles. L'aspect, l'épaisseur du revêtement, la résistance à la corrosion et la résistance à l'usure sont des critères d'acceptation distincts. Indiquez chacun d'eux sur le plan si cela est pertinent.
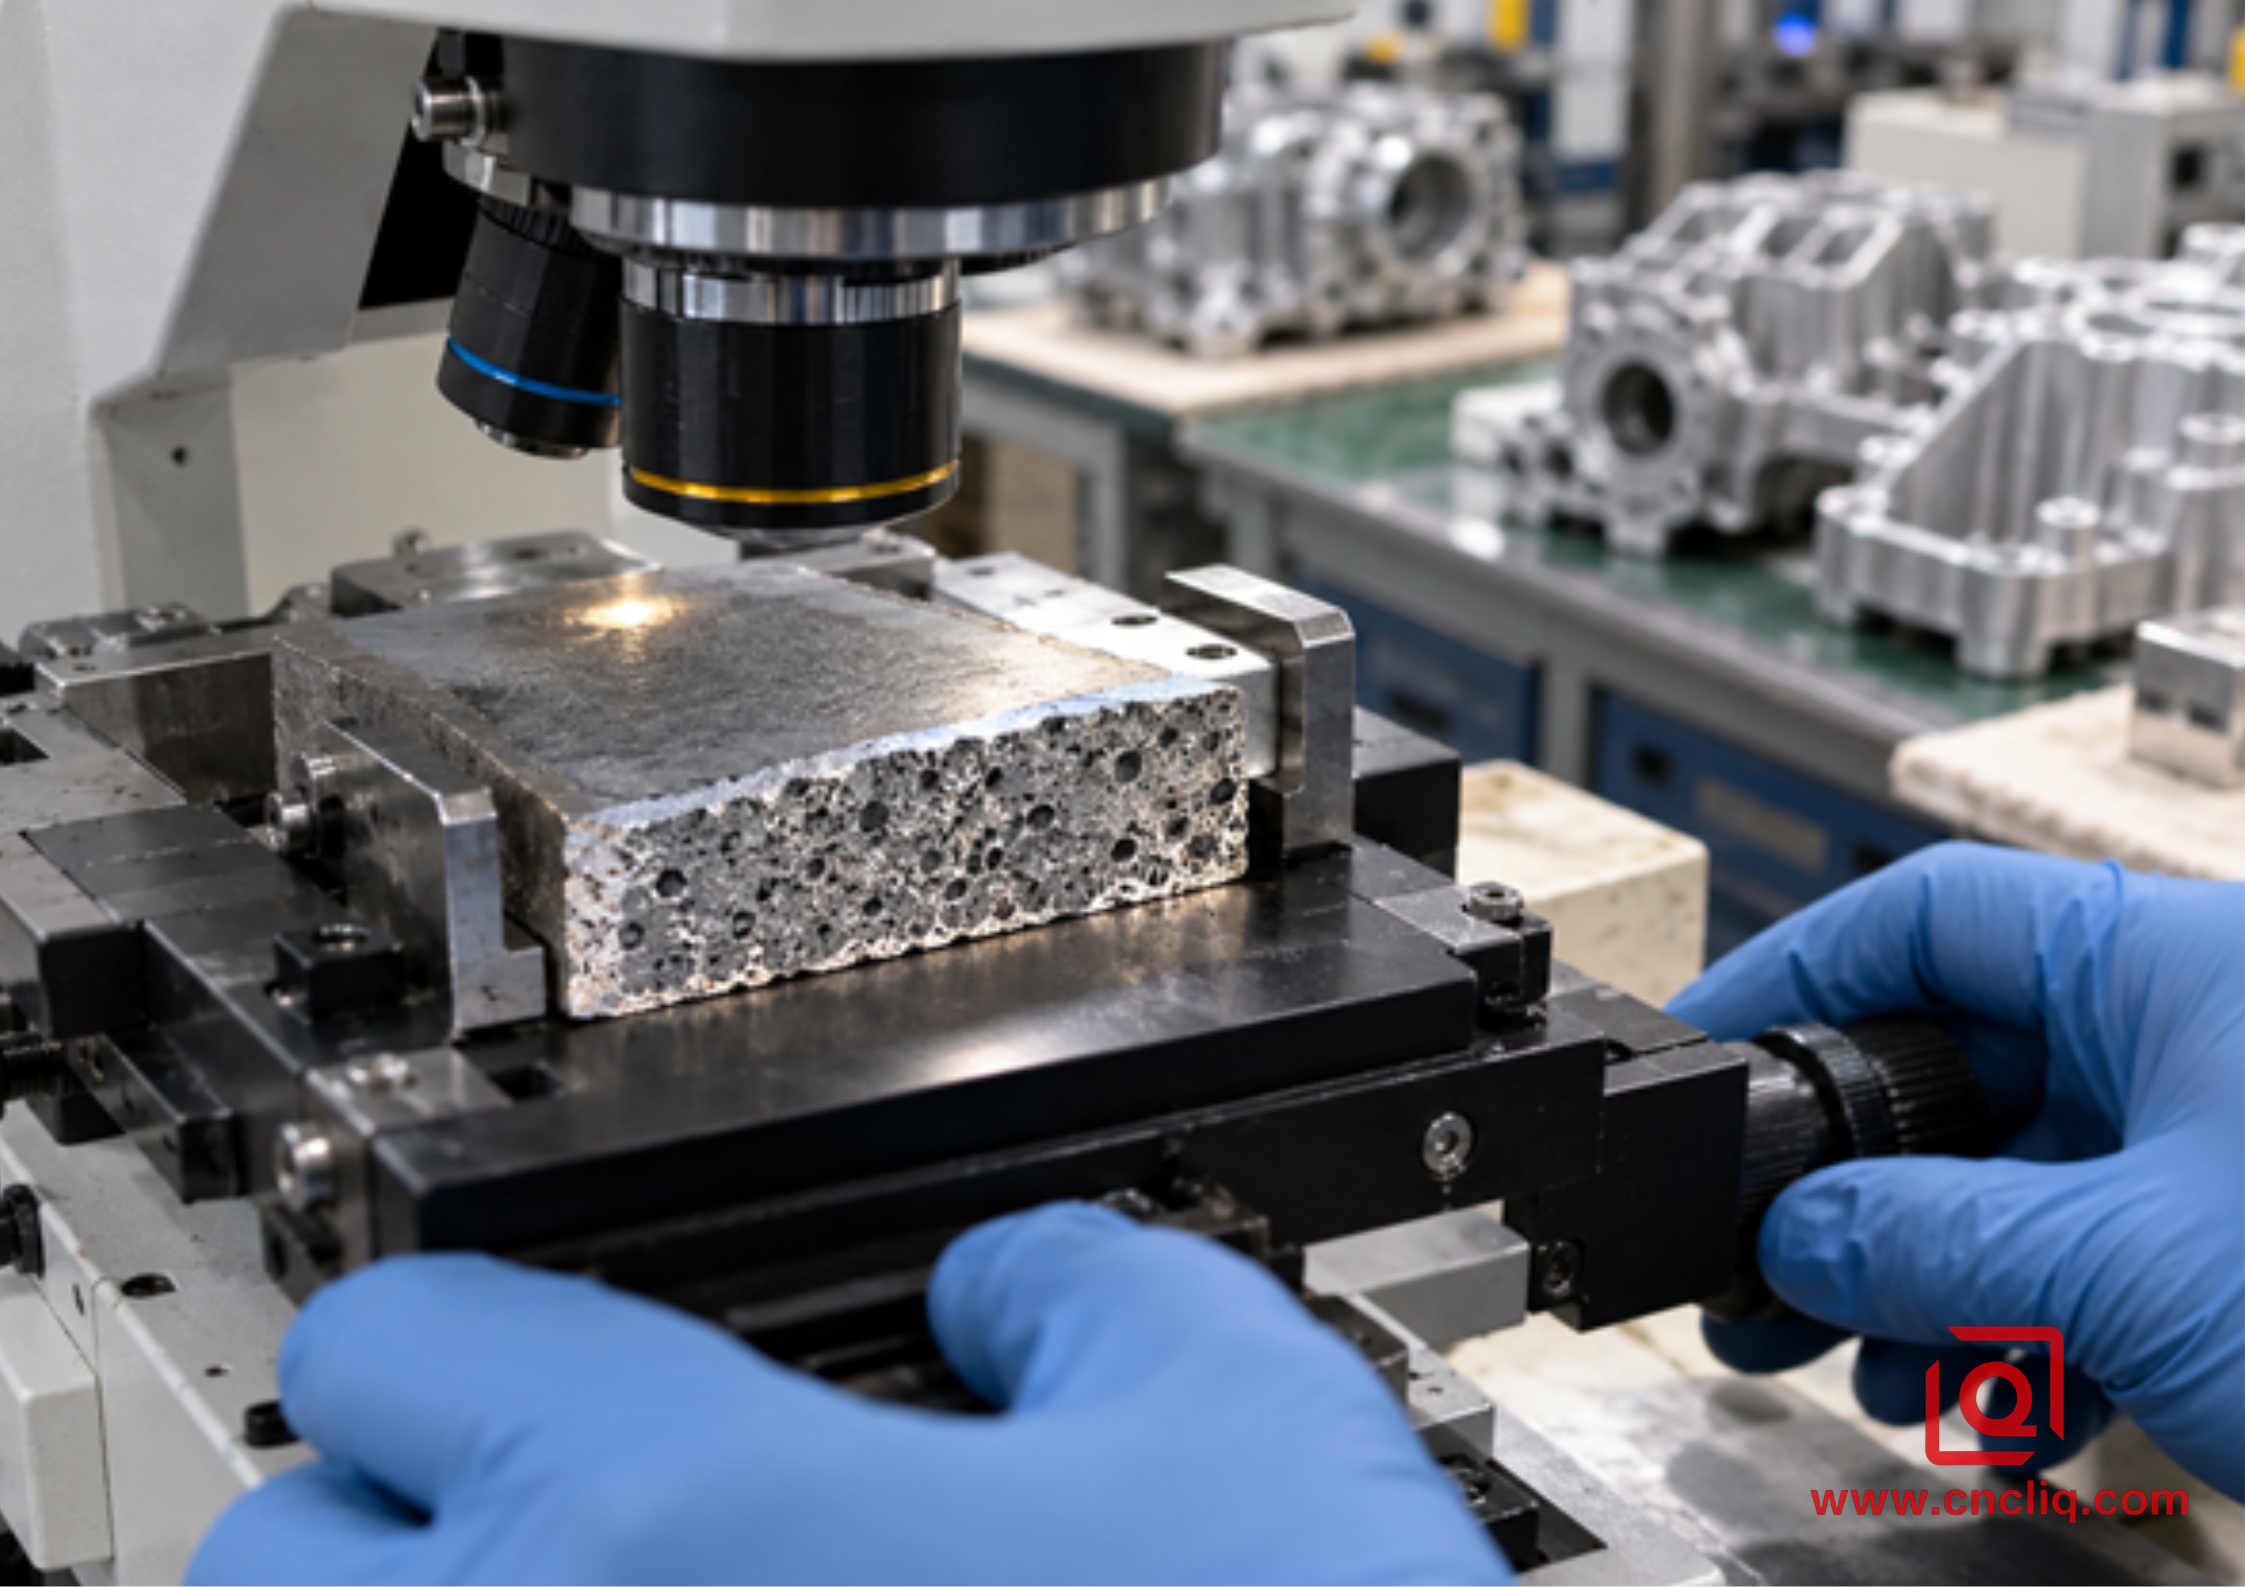
Échantillon d'aluminium coulé en coupe transversale sous contrôle de revêtement
3. Le problème de la microstructure : une pièce, de nombreuses réactions électrochimiques
Au microscope, une pièce moulée sous pression présente une structure multiphasée. L'aluminium primaire entoure des particules de silicium et des composés intermétalliques. La vitesse de refroidissement varie entre une fine ailette, un bossage épais et la zone proche de l'entrée de la pièce. Des ségrégations de matière peuvent également se produire lors du remplissage et de la solidification de la pièce. L'anodisation ne permet donc pas d'obtenir une surface électriquement homogène.
Une étude évaluée par des pairs, intitulée « Anodisation de l'alliage d'aluminium ADC12 pour moulage sous pression », a comparé des échantillons d'ADC12 coulés de manière conventionnelle, solidifiés rapidement et à composition modifiée dans des solutions d'acide sulfurique. Les chercheurs ont observé la réponse en tension, la pénétration des ions métalliques en solution, le dégagement d'oxygène et l'oxyde résiduel. Toute modification de la préparation de l'échantillon entraînait une variation de la réponse. De même, toute modification des éléments d'alliage provoquait une nouvelle variation. En d'autres termes, le comportement de l'ADC12 ne se traduisait pas par un résultat binaire prévisible. Pour les services achats, cela se traduit par une règle simple : la qualité indiquée sur le bon de commande lance la discussion ; un échantillon de finition représentatif la conclut.
Trois zones de surface méritent une attention particulière.
1. La surface brute de coulée peut présenter des marques d'écoulement, des résidus de démoulage, des oxydes incrustés dans la surface métallique et une microstructure due au refroidissement rapide au contact de l'acier à outils. Un nettoyeur peut éliminer les impuretés et les résidus ; il ne peut cependant pas renvoyer le métal dans la matrice et provoquer une seconde solidification.
2. Une surface usinée traverse la couche externe dense et peut révéler des pores ou un déséquilibre de phase. C'est ainsi qu'un même boîtier peut afficher deux teintes différentes, même si les deux faces partagent le même réservoir et la même horloge.
3. Une pièce épaisse refroidit différemment de la paroi adjacente. Après anodisation, la limite peut apparaître sous forme d'un halo invisible sur la pièce brute.
Le microbillage permet d'uniformiser la texture visuelle. Le polissage peut atténuer une marque de frottement. Aucune de ces opérations ne modifie l'alliage sous-jacent, ni ne scelle un poreux caché. Un traitement plus poussé a également un coût : bords arrondis, rugosité modifiée et apparition de cavités. Les échantillons doivent provenir de la matrice de production et suivre le même processus d'usinage. Un échantillon parfaitement plat issu d'un autre lot est rassurant, mais généralement sans intérêt.
4. Défauts de moulage qui s'amplifient après anodisation
Le moulage sous pression remplit rapidement la cavité. Si de l'air, des vapeurs de lubrifiant ou des films d'oxyde sont emprisonnés, l'usinage et l'anodisation peuvent révéler les défauts de la surface brute.
Symptôme après anodisation | Contributeurs probables | Que vérifier avant de modifier la recette du réservoir | orientation corrective pratique |
fosses sombres éparses | Pores gazeux ouverts, vides de retrait, chimie piégée | Coupe transversale, radiographie ou tomodensitométrie si justifiée, profondeur d'usinage, masse de paroi locale | Améliorer la ventilation ou le vide, stabiliser le profil d'injection, déplacer les surfaces critiques, examiner les matières premières usinables |
Bandes nuageuses ou couleur en forme de flux | Ségrégation, écoulement à froid, films d'oxyde, température variable de la puce | Trajectoire de la porte, carte thermique, simulation de remplissage, emplacement de l'échantillon | Rééquilibrer le système d'alimentation et le contrôle thermique ; approuver l'aspect des pièces moulées destinées à la production |
suie noire après gravure | Résidu riche en silicium et réponse intermétallique | Certificat d'alliage, temps de gravure, chimie de désencrassement, pauses eau | Qualifier le prétraitement des alliages coulés ; éviter de traiter les alliages 6061 et A380 comme une seule et même recette. |
Taches autour des trous borgnes | Solution retenue ou rinçage insuffisant | Géométrie des trous, orientation du support, drainage, conductivité de rinçage | Ajouter un système de drainage, modifier l'orientation, masquer ou repenser les éléments de volume piégé |
Teinte différente sur les coussinets usinés | Élimination de la peau et structure sous-cutanée exposée | Trajectoire de l'outil, profondeur de coupe, rugosité de surface, exposition des pores | Maintenir les visages cosmétiques dans un état de surface uniforme ou définir une plage de contraste approuvée |
Lorsque des piqûres ou des résidus noirs apparaissent, la tentation est grande d'allonger le temps de gravure. Pourtant, ce n'est pas toujours la bonne solution. La soude caustique élimine l'aluminium plus rapidement que les résidus riches en silicium ; un temps de gravure prolongé risque donc d'accentuer le problème de couleur tout en réduisant l'épaisseur du bain. Analysez les éléments avant de modifier le procédé. S'agit-il de saletés résiduelles ? D'une zone riche en silicium ? De l'orifice d'un pore ? Ou d'un véritable problème de régulation du bain ? Chaque réponse oriente la solution dans une direction différente.
Pour les équipes qui hésitent encore entre l'usinage par billette et le moulage sous pression, notre comparatif de l'usinage CNC, de l'extrusion et du moulage sous pression pour les pièces OEM en aluminium place la finition de surface au même titre que le volume, la géométrie et le coût de l'outillage. Une anodisation teintée impeccable peut justifier l'usinage par billette ou extrusion de l'aluminium 6061, même si le moulage permettrait de réduire le coût unitaire à grande échelle.
5. Le prétraitement est utile, mais il ne peut pas transformer l'ADC12 en 6061.
Le prétraitement doit laisser une surface exempte de porosités et chimiquement prête, sans altérer les détails nécessaires au dessin. Cela paraît simple, mais des problèmes peuvent survenir lors du démoulage : présence d’oxyde natif, de saletés incrustées et de résidus. Le temps est précieux. Une minute supplémentaire consacrée au nettoyage d’une zone peut entraîner une attaque chimique excessive sur la zone adjacente riche en aluminium.
Un processus de production comprend généralement un nettoyage et un rinçage contrôlés, suivis d'une désoxydation ou d'un décapage spécifique, d'un décapage adapté à l'alliage, d'un nouveau rinçage, d'une anodisation, d'une teinture optionnelle et du scellement spécifié. Ce processus doit être considéré comme une fiche de production, et non comme un ensemble de paramètres de bain. Le finisseur qualifié est responsable de la concentration, de la température, du temps d'exposition et de l'intensité du courant. Les tableaux publics ne sont que des points de départ ; seuls des essais sur la pièce moulée prévue permettent de les valider pour la production.
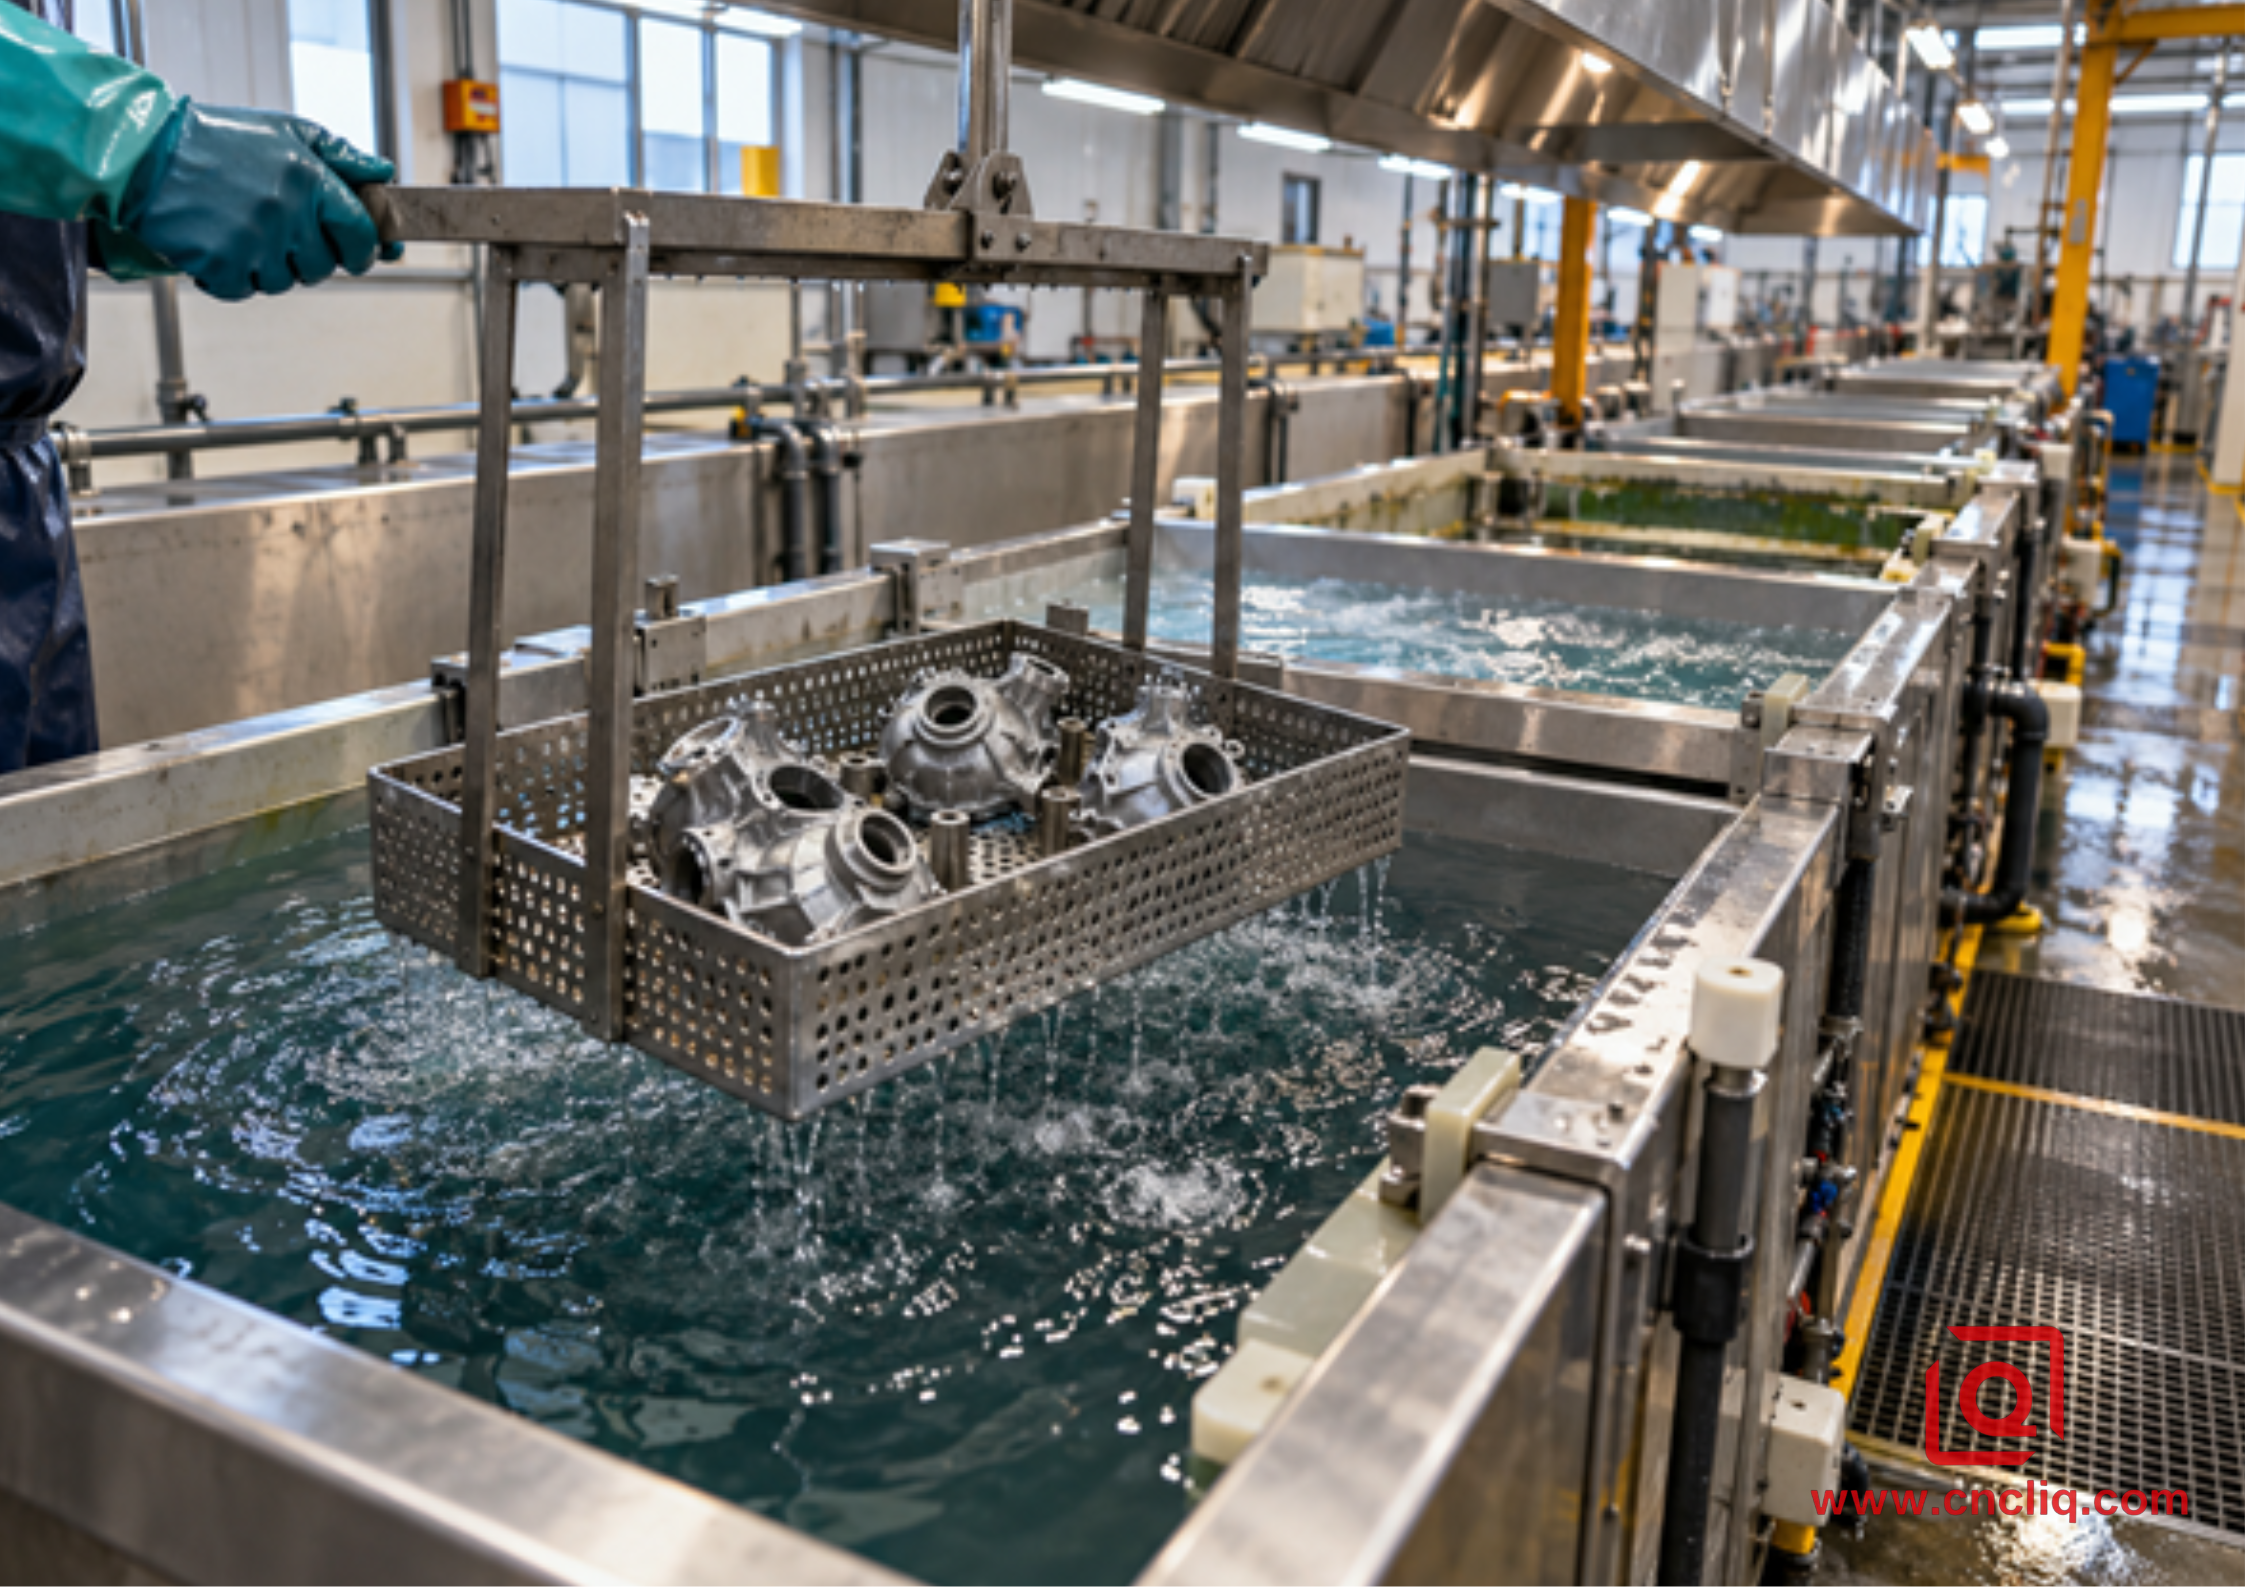
Pièces en aluminium moulé entrant dans une ligne de prétraitement contrôlée
Avant validation, effectuez un essai de production avec des pièces issues de l'outillage prévu, en respectant le traitement thermique de l'alliage, la procédure d'usinage, la méthode d'ébavurage, le média de sablage, la position du support et la ligne de finition. Incluez les surfaces brutes de fonderie et usinées. Notez les points de contact du support et la densité de courant. Conservez un échantillon limite signé sous éclairage contrôlé. Si la face visible peut être assemblée dans plusieurs orientations, inspectez chacune d'elles.
Pour les dimensions, n'oubliez pas que l'anodisation consomme une partie du substrat et s'étend vers l'extérieur. N'appliquez pas une règle de croissance universelle de 50 % à un dessin de pièce moulée sans accord préalable. L'alliage, le prétraitement, le type de revêtement et la géométrie locale influent sur le résultat. Notre guide comparatif d'anodisation de type II et III explique le choix du revêtement, tandis que leguide de conception pour la fabrication (DFM) et de tolérancement de l'anodisation démontre pourquoi les filetages, les alésages, les portées d'étanchéité et les contacts électriques nécessitent un masquage et une planification des tolérances précis.
6. Type II ou Type III : Commencez par la fonction, pas par l’étiquette.
Si le dessin met l'accent sur la protection contre la corrosion ou la couleur, les ingénieurs privilégient souvent le type II. Les surfaces d'usure et les contraintes diélectriques orientent généralement la discussion vers le type III. Cependant, sur une pièce moulée en A380 ou ADC12, le chiffre romain ne garantit en rien un aspect noir mat impeccable. C'est toujours le substrat qui prime.
Le type III peut s'avérer particulièrement exigeant, car le revêtement dur plus épais requiert une dissipation thermique et un contrôle électrique plus rigoureux. Les phases riches en silicium, la porosité locale et les pics de densité de courant marqués sur les bords rendent le procédé moins tolérant. Une couleur naturelle foncée peut convenir à une surface d'usure interne, mais être inacceptable pour un boîtier destiné au client. Dans ce cas, un même revêtement peut satisfaire à un besoin technique et échouer à un autre.
Utilisez cet ordre de décision.
1. Nommez la panne que vous cherchez à prévenir. Une paroi corrodée, un alésage usé, une barrière électrique défectueuse et une différence de couleur sont quatre problèmes distincts. Ne les dissimulez pas derrière une seule note de finition.
2. Définir la surface critique. Un alésage de palier, une surface d'appui pour joint, un couvercle extérieur, un point de filetage rectifié et un support caché ne nécessitent pas la même finition.
3. Définir l'acceptation mesurable. Préciser le type de revêtement, l'épaisseur ou la performance cible, l'étanchéité, le masquage, la couleur ou l'échantillon de gamme, la méthode d'essai et toute variation autorisée.
4. Validez le procédé sur des pièces moulées représentatives. N'approuvez pas un échantillon de billette pour une pièce de production moulée sous pression.
5. Verrouillez les règles de modification du processus. Le traitement thermique des alliages, les abrasifs de sablage, le prétraitement, le sous-traitant ou la refonte du bâti peuvent modifier le résultat et nécessiter une nouvelle qualification.
Si vous transmettez à Liqin un modèle 3D, un dessin 2D précis, le volume annuel de production, la spécification de l'alliage, une carte de surface visible et les résultats des tests requis, notre équipe d'ingénieurs peut examiner la transition entre le moulage sous pression, l'usinage CNC et le traitement de surface avant la validation du devis. Une analyse de fabricabilité (DFM) précoce est plus économique que le tri d'un lot entier par couleur.
7. Quand une autre finition constitue un meilleur choix technique
L'anodisation est une technique parmi d'autres, et non la solution par défaut. Pour de nombreux boîtiers A380 et ADC12, un revêtement de conversion associé à une peinture en poudre, un revêtement électrophorétique ou une peinture liquide de qualité permet un meilleur contrôle de l'aspect, car une couche organique opaque masque une grande partie des variations optiques du substrat. Le choix final dépendra toujours des conditions d'utilisation. Le sel, la chaleur, la lumière du soleil, les chocs, les points de mise à la terre, le filetage, les chemins thermiques et l'ordre d'assemblage sont autant de facteurs qui peuvent influencer la solution retenue.
Exigence principale | Candidat généralement plus fort | Pourquoi cela pourrait convenir à un casting | Limitation importante du contrôle |
couleur décorative uniforme | Revêtement en poudre ou peinture liquide sur prétraitement qualifié | Le film opaque masque le substrat gris et marbré | L'épaisseur du film influe sur l'ajustement, les bords, les filetages et le transfert de chaleur. |
Cavités complexes avec protection anticorrosion | Revêtement électrolytique avec prétraitement approprié | L'immersion peut atteindre une géométrie encastrée | Le drainage, la température de séchage et le contact électrique nécessitent une planification |
Adhérence de la peinture avec zones de mise à la terre électrique | Revêtement de conversion et masquage sélectif | Une fine couche de conversion ajoute peu de volume. | Les zones de contact nues et les tests de corrosion doivent être définis. |
surface d'usure locale | Revêtement dur qualifié sur une zone testée, un insert ou un composant d'usure | Vise la fonction sans exiger une uniformité esthétique partout | La réponse et la porosité des alliages coulés nécessitent des essais |
Aspect lumineux et uniforme | Privilégiez un matériau forgé compatible avec l'anodisation, tel que le 6061, lorsque la conception et le volume le permettent. | Un substrat plus uniforme permet une couleur reproductible | Des coûts de matériaux et de cycle d'usinage plus élevés peuvent s'appliquer. |
Le catalogue de produits Liqin présente un support de plaque de radiographie médicale en aluminium A356, fabriqué par moulage sous pression, vieillissement, usinage CNC et anodisation . Il est important de rappeler que l'aluminium moulé ne correspond pas à une seule catégorie de finition. L'A356 n'est pas l'A380, ni l'ADC12. La composition chimique, le procédé de moulage et les limites visuelles varient selon la nuance. Il est donc essentiel de se référer au certificat et aux spécifications de la pièce ; une simple photo de catalogue ne saurait garantir la qualité du procédé.
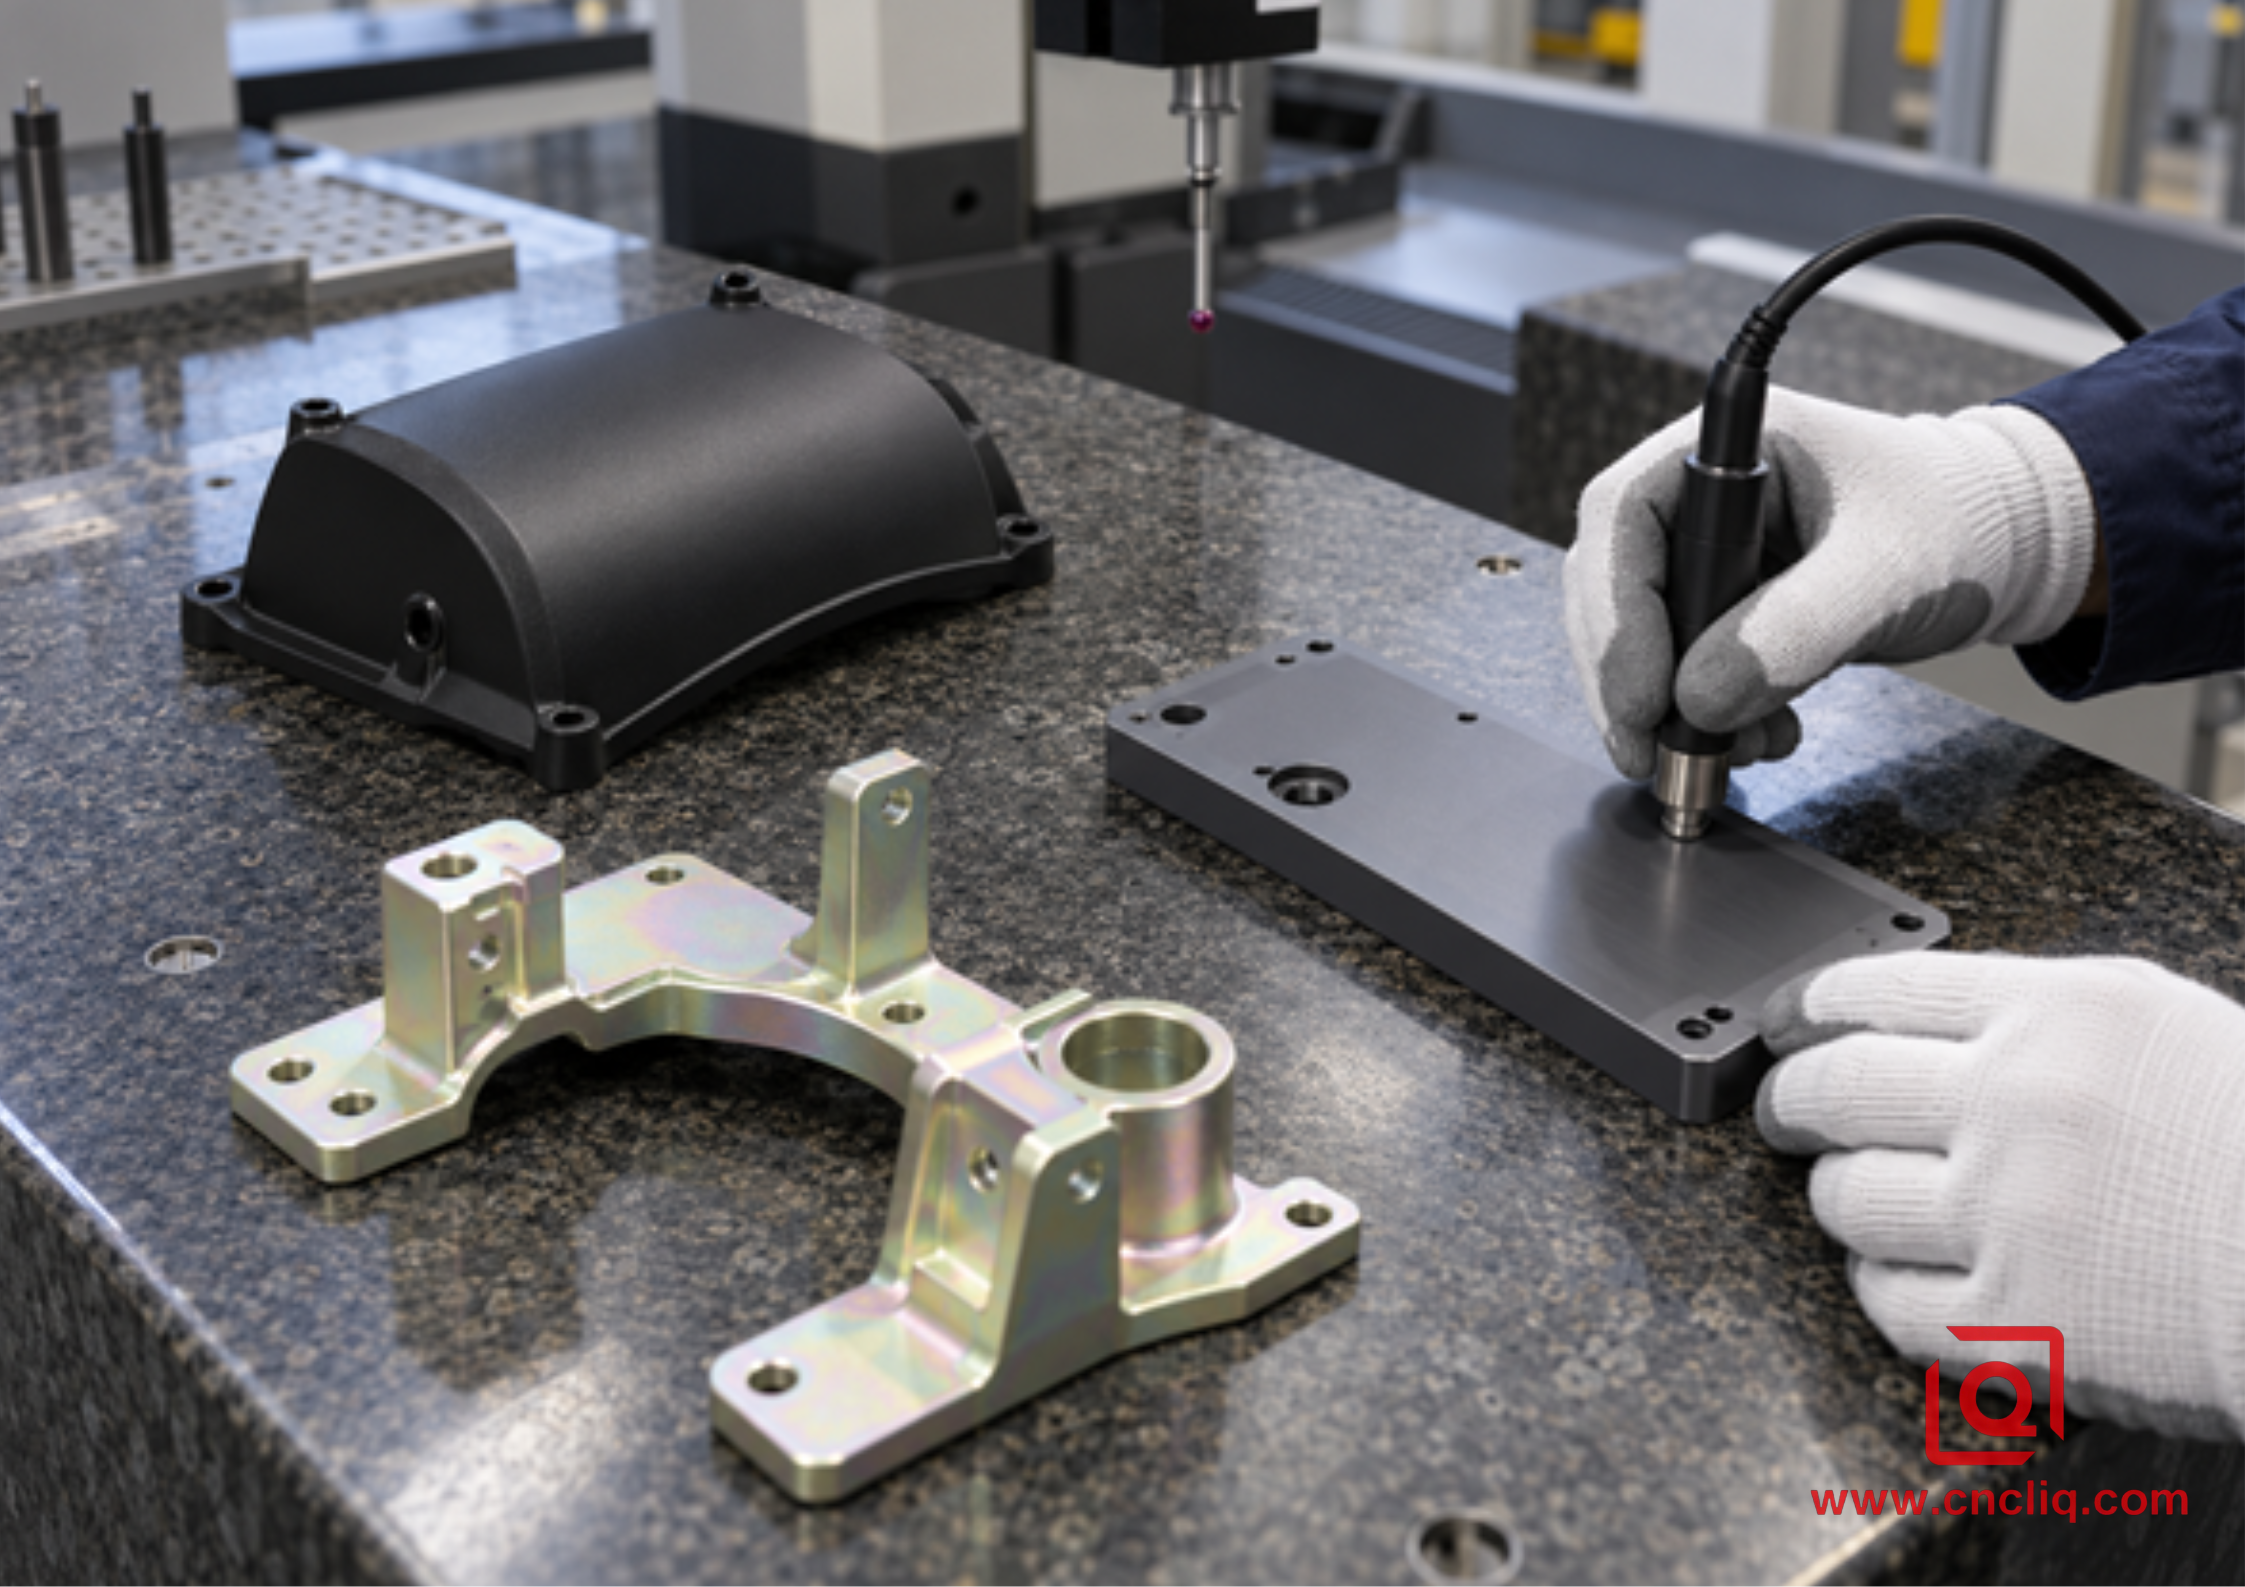
Inspection de composants revêtus et anodisés sur une table de mesure tridimensionnelle
8. Cas client anonyme : Un couvercle de capteur industriel incompatible avec la référence 6061
Un acheteur européen de systèmes de contrôle industriel a demandé un couvercle incurvé en aluminium moulé sous pression, avec des supports de connecteurs usinés CNC et une finition satinée foncée. La première demande de devis mentionnait l'ADC12 avec une anodisation noire, car la plaque de base correspondante était usinée en aluminium 6061 et présentait déjà une finition noire de type II. Le client souhaitait que les deux composants soient identiques après assemblage.
Lors de l'analyse de fabricabilité (DFM), le risque ne résidait pas dans la géométrie de base, mais dans la comparaison des finitions. Le couvercle de l'ADC12 présentait des parois fines, un bossage de presse-étoupe plus épais, des zones d'éjection et des faces visibles à la fois brutes de fonderie et usinées. Ces zones ne présentaient pas une microstructure uniforme au bain d'anodisation. Se baser uniquement sur la couleur d'une plaque 6061 forgée aurait constitué un critère d'acceptation fragile.
L'équipe a distingué deux exigences : fonctionnelle et esthétique. Le couvercle devait offrir une protection contre la corrosion extérieure, une finition foncée stable, des filetages masqués et propres, et aucune accumulation visible de revêtement sur la surface d'étanchéité du joint. Une surface d'usure anodique n'était pas requise. Trois échantillons de finition destinés à la production ont donc été évalués : une anodisation foncée naturelle avec une marge de variation convenue, un revêtement en poudre noir sur prétraitement qualifié et un système de revêtement liquide foncé. Le client a examiné les échantillons directement sur le socle en aluminium 6061 sous l'éclairage spécifié, plutôt que de se fier aux images du site web.
Pour le revêtement extérieur, l'acheteur a opté pour une finition en poudre. Comparée à la base en aluminium 6061, elle a conservé l'aspect sombre convenu, sans problème particulier. L'usinage a été réalisé en premier ; l'impression a ensuite permis de maintenir le revêtement à distance des filetages, de la surface d'appui du joint et du point de rectification. Les inspecteurs ont mesuré les CTQ avant et après finition, contrôlé l'épaisseur du film uniquement aux points désignés et évalué l'aspect par rapport à un échantillon signé. Cette décision n'a pas démontré que l'ADC12 était impossible à anodiser. Elle a démontré que l'anodisation n'était pas la solution la plus adaptée à l'exigence principale de ce produit.
Dans cet exemple, l'identité du client et les détails du produit sont volontairement masqués. Le processus est plausible pour l'offre de services de fonderie, d'usinage CNC et de finition de Liqin ; le plan signé et le plan de contrôle validé restent applicables à toute commande en cours.
9. Que faut-il inclure dans une demande de devis pour des pièces en aluminium moulé anodisé ?
Indiquez simplement « A380, anodisé noir » et chaque soumissionnaire devra compléter les champs vides. L'un suppose un noir esthétique, un autre un gris fonctionnel, et un troisième ne prévoit aucune imperfection. Les devis semblent comparables jusqu'à réception des échantillons. Veuillez ajouter les informations suivantes au modèle CAO.
1. Indiquez précisément l'alliage, la forme du produit et la norme applicable. Listez les alternatives séparément, avec une approbation technique écrite ; n'incluez jamais une modification d'un A380.0 par un ADC12 dans une note fournisseur.
2. Modèle 3D et dessin 2D contrôlé avec références, dimensions CTQ, GD&T, brut d'usinage et surfaces restant telles que moulées.
3. Volume annuel, quantité de produits, durée de vie prévue du programme et quantité de prototypes ou de qualifications.
4. Objectif de la finition, spécifications du revêtement, classe, intention de couleur, gamme de brillance ou de texture, exigences d'étanchéité et norme visuelle approuvée.
5. Coloriez le plan de surface. Indiquez ce que le client voit, ce qui reste caché, les zones usinées, les points de contact possibles avec le rack et les zones où une variation de teinte est acceptable.
6. Tracez les contours du masquage. Les filetages, les alésages, les surfaces d'étanchéité, les contacts électriques, les points de liaison et les surfaces d'échange thermique ne doivent jamais dépendre d'instructions verbales.
7. Indiquez la preuve. Si la corrosion, l'adhérence, l'usure, l'isolation, les fuites ou tout autre facteur environnemental est pertinent, précisez la méthode d'essai, l'état de l'échantillon et le seuil de réussite.
8. Documents requis, tels que les certificats de matériaux, le rapport du premier article, le rapport CMM, le certificat de finition, le plan de contrôle, les données de capacité et le processus de déviation approuvé.
9. Ne mettez pas fin au plan lors de l'inspection finale. Spécifiez les séparateurs, l'emballage, le niveau de séchage et l'orientation du colis afin que les surfaces approuvées ne frottent pas et ne transpirent pas à l'intérieur de la caisse.
Besoin d'une étude de faisabilité avant la fabrication de l'outil ? Contactez Liqin avec vos fichiers CAO et le profil de finition souhaité. Nous pouvons comparer l'anodisation à d'autres procédés de revêtement, identifier les zones d'usinage sensibles à la porosité et vous proposer un plan d'échantillonnage adapté à la production, plutôt qu'une simple réponse par oui ou par non.
Cliquez ici pour toute demande 👆
FAQ
1. L'aluminium A380 peut-il être anodisé avec succès ?
C'est possible, à condition que l'objectif soit réaliste. L'alliage A380 contient de 7,5 à 9,5 % de silicium et de 3 à 4 % de cuivre ; il est donc difficile d'obtenir une couleur décorative vive et uniforme. Une teinte grise ou naturelle mouchetée est plus plausible. Il est conseillé de réaliser un moulage de production, traité sur la ligne prévue, afin de définir les limites de la couleur et de valider le fonctionnement.
2. L'ADC12 peut-il recevoir une anodisation noire ?
L'alliage ADC12 peut recevoir un revêtement anodique et une teinture noire peut être envisagée, mais sa forte teneur en silicium peut engendrer une base grise, fuligineuse ou irrégulière, empêchant d'obtenir un noir pur comparable à celui du 6061. Si une couleur identique sur l'ensemble des pièces est impérative, il convient d'envisager un revêtement opaque ou de modifier la méthode de fabrication. Des échantillons conformes aux spécifications de production, issus de l'outillage et du procédé de fabrication de l'alliage, doivent être validés.
3. Le microbillage permet-il d'obtenir une anodisation uniforme de l'aluminium coulé ?
Le sablage modifie ce que l'œil perçoit en premier : la texture. Il n'extrait pas les phases contenant du silicium ou du cuivre du métal, ne comble pas les pores et ne remixe pas les zones de ségrégation. Parfois, le sablage ouvre même une cavité juste sous la surface. Il est donc essentiel de maîtriser le fluide et la pression, de protéger les arêtes vives et de valider le résultat sur des pièces réelles.
4. L'anodisation dure est-elle meilleure que l'anodisation de type II pour l'A380 ou l'ADC12 ?
Non. Un revêtement dur peut convenir à une surface de glissement ou à une barrière électrique, mais une épaisseur excessive ne lisse pas la structure de l'alliage. Un film de type II d'épaisseur modeste peut parfaitement convenir à une autre application. Il faut se demander ce qui doit résister, tester cette propriété sur des pièces moulées en production et éviter de choisir uniquement en fonction de l'épaisseur.
5. Quelles informations sont nécessaires pour obtenir un devis précis pour la finition d'une pièce en aluminium moulé ?
Veuillez fournir le modèle 3D, le dessin technique, la composition exacte de l'alliage et la norme, le volume annuel de production, la cartographie de la surface visible, la finition prévue, la tolérance de couleur, les spécifications du revêtement, les zones de masquage, les dimensions CTQ, les essais requis, la documentation et les exigences d'emballage. Si l'aspect visuel est un critère essentiel, veuillez inclure un échantillon physique de référence ou des critères objectifs de couleur et de brillance, ainsi que la méthode d'éclairage et d'observation.
Cliquez ici pour toute demande 👆
Résumé
Les alliages A380 et ADC12 permettent d'obtenir d'excellentes pièces moulées complexes, mais leur structure multiphasée riche en silicium et leur porosité occasionnelle rendent l'anodisation difficile. Un prétraitement soigné élimine les contaminants, mais ne peut conférer au substrat les mêmes propriétés qu'un acier 6061 forgé. Il est essentiel d'analyser le mode de défaillance, de réaliser des pièces moulées en production et de valider un échantillon limite. Si un revêtement en poudre, un revêtement électrophorétique, une peinture, un revêtement de conversion, une autre nuance de fonderie ou un procédé de forgeage offre une protection plus fiable de l'assemblage, privilégiez cette solution avant que l'outillage ne soit définitif.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd. Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying@cncliq.com
Pour toute nouvelle demande de renseignements, devis ou discussion concernant une commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, afin que vous receviez des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
