Литье алюминия под давлением A380: свойства материала и характеристики обрабатываемости
Автор:
Anonymous
Опубликовано
Sep 16 2026
алюминиевый OEM
Подписывайтесь на нас
A380 встречается в корпусах ламп, кронштейнах, крышках коробок передач и корпусах. Привычный? Да. Надежный? Нет. Обычно он заполняет занятую матрицу и хорошо режет, пока инструмент не откроет пору или пока тонкая стенка не сдвинется в губках. Ввод инструмента, поддержка и функции, выбранные для ЧПУ, по-прежнему определяют результат.
Это руководство написано для инженеров и покупателей, которым необходимо превратить чертеж в повторяемые детали, а не просто сравнивать значения на карточке материала. Сначала мы прочитаем химию. Затем мы пройдем тот же путь, что и деталь: из штампа в приспособление, под фрезу, через проверку и, наконец, в запрос предложения покупателя. Если вы приобретаете детали, отлитые под давлением, практический вопрос не в том, поддается ли A380 механической обработке? Вопрос в следующем: может ли этот план литья и механической обработки сохранить мои важные детали на протяжении всего производственного цикла?
Сначала краткий ответ. А380.0 — марка для литья алюминия, кремния и меди. Литейным заводам нравится, как он заполняется; дизайнеры получают полезную прочность и устойчивость; Механические мастерские обычно находят это полезным. Кремний, содержащийся в его составе, способствует заполнению формы и разрушению стружки; медь поддерживает прочность и реакцию на резку. За это удобство приходится платить. Заранее говорите о коррозии и внешнем виде, следите за абразивным износом кромок и не допускайте критических порезов в зонах, подверженных порам. На распечатке напишите сплав и стандарт. Отметьте CTQ. Скажите, как они будут проверяться и какие поверхности остаются литыми. «Алюминия» самого по себе недостаточно.
1. Что на самом деле означает алюминий A380
A380.0 — зарегистрированный литейный сплав; A380.1 относится к слитку. Эта последняя цифра имеет значение при составлении спецификации покупки. Алюминиевая ассоциация регистрирует A380.0 для изделий, литых под давлением. После подсчета перечисленных добавок остаток составляет алюминий. Чертежи для Северной Америки часто указывают на ASTM B85. Эта знакомая выноска касается отливок из алюминиевого сплава, но для чертежа все равно нужен сам сплав. Покупатель должен указать точную марку и применимый стандарт в чертеже или заказе на поставку, а затем запросить сертификат на материал, привязанный к производственной партии.
Не заменяйте A380 молча на ADC12, LM24 или EN AC-46000, поскольку в сравнительной таблице они названы эквивалентными. Они представляют собой родственные сплавы Al-Si-Cu для литья под давлением и могут частично перекрываться при практическом использовании, но их зарегистрированные пределы и руководящие стандарты не идентичны. Замена – это инженерное решение. Прежде чем подписать замену, сравните химический состав, эксплуатационные нагрузки, подверженность коррозии, отделку и план проверки. Оформите согласие в письменном виде.
<тело>
<тр>
Элемент
Предел состава A380.0, вес.%
Что замечает магазин
<тр>
Кремний (Si)
7,5–9,5
Помогает жидкому металлу достигать неудобных углов и обычно разбивает стружку; Частицы, содержащие кремний, также сильно трутся о режущую кромку.
<тр>
Медь (Cu)
3,0–4,0
Придает полезную прочность и более прочный рез, но устраняет коррозионную стойкость по сравнению с деформируемым алюминием с низким содержанием меди.
<тр>
Железо (Fe)
Макс. 1,3
Литейные предприятия частично следят за пайкой штампов; интерметаллиды по-прежнему влияют на пластичность и износ кромки.
<тр>
Марганец (Mn)
Макс. 0,50
Часть зарегистрированного химического состава и интерметаллического баланса.
<тр>
Магний (Мг)
Макс. 0,10
A380 обычно приобретается из-за исходной производительности, а не из-за ответа T6, подобного 6061.
<тр>
Никель (Ni)
Макс. 0,50
Контролируется, поскольку небольшое дополнение может повлиять на поведение при горячем обслуживании.
<тр>
Цинк (Zn)
Макс. 3,0
Потолок, а не цель плавильного цеха; в сертификате плавки указано, что на самом деле было залито.
<тр>
Олово (Sn)
Макс. 0,35
Маленькие детали все равно могут изменить отливку и механическое поведение.
<тр>
Другие элементы
Всего максимум 0,50
Практическая причина для проведения спектрометрических проверок и отслеживания нагрева.
<тр>
Алюминий (Al)
Остаток
Остаток после указанных добавлений и разрешенных остатков.
Приведенные выше цифры взяты из регистрации A380.0 в Алюминиевой ассоциации; это пределы, а не рецепт плавления. Используйте их для обозначения материала. Для приемки используйте сертификат плавки, из которой были изготовлены детали, а не таблицу, скопированную из браузера.
2. Свойства материала A380: осторожно используйте типичные значения
Справочные листы группируются вокруг одних и тех же значений. Представьте себе предельное значение 324 МПа, 159 МПа при выходе 0,2%, удлинении около 3,5%, модуле упругости 71 ГПа и плотности 2,71 г/см³. Полезные цифры — при условии, что никто не примет их за обещание на каждом ребре. Теплопроводность обычно находится в районе 100 Вт/м·К. Это полезные значения проверки, а не автоматические гарантии для каждой стены, местоположения ворот или отливки.
Отлитый под давлением купон и тонкое ребро внутри реального корпуса охлаждаются по-разному. Что меняет реальную часть? Скорость охлаждения, газ, оксидная пленка, толщина стенок, температура штампа и металла, профиль выстрела и даже место, где был взят образец или разрез. Если сила, утечка, тепловой поток или усталость могут привести к выходу изделия из строя, назовите цель и испытание на чертеже. Затем согласуйте место и частоту выборки перед выпуском инструмента.
<тело>
<тр>
Собственность
Типичное эталонное значение
Вопрос, который следует задать перед выпуском
<тр>
Предельная прочность на разрыв
Около 324 МПа (47 тысяч фунтов на квадратный дюйм)
Подходит для раннего сравнения; для нагруженной детали требуются собственные требования и метод тестирования.
<тр>
Предел текучести 0,2%
Около 159 МПа (23 тыс. фунтов на квадратный дюйм)
Не ожидайте поведения заготовки рядом с порами, линиями сшивки или тонкими ребрами.
<тр>
Удлинение
Около 3,5%
Это не тот сплав, с которым можно небрежно обращаться при острых углах или внезапных ударных нагрузках.
<тр>
Модуль упругости
Около 71 ГПа
Расположение ребер и форма сечения обычно в первую очередь определяют прогиб корпуса.
<тр>
Плотность
Около 2,71 г/см³
Полезно, когда ребра могут заменить тяжелые сплошные стены.
<тр>
Теплопроводность
Обычно 96–109 Вт/м·К
Проверьте готовый путь нагрева: плоскостность интерфейса, покрытие, термопасту и воздушный поток.
<тр>
Характеристика обработки
Лучше, чем в среднем среди алюминиевых сплавов, литых под давлением
Быстрые циклы реалистичны; вариации отливки и истирание кремния по-прежнему ограничивают полезный срок службы инструмента.
Хорошая программа A380 начинается со стабильного процесса литья; механическая обработка не может устранить плохое наполнение, оксидные пленки или неконтролируемую пористость.
3. Почему A380 хорошо работает и почему он до сих пор удивляет магазины
NADCA Руководство описывает A380 как имеющий характеристики обработки выше среднего среди коммерческих алюминиевых сплавов для литья под давлением. На практике матрица, богатая кремнием, имеет тенденцию образовывать короткую стружку, а не длинные, волокнистые гнезда, характерные для некоторых видов деформируемого алюминия. Медьсодержащий химический состав также обеспечивает более жесткую реакцию резки. Это помогает сверлить, нарезать резьбу, торцевое фрезерование и растачивание в производственной ячейке.
Но А380 — это не просто 6061 с литой поверхностью. Быстро проявляются три различия.
1. Оболочка и ядро не идентичны. Быстро охлажденная поверхность может резаться иначе, чем медленно охлаждаемая внутренняя часть. При первом проходе также могут быть обнаружены остатки осадка, текстура после дробеструйной обработки, остатки вспышки и локальные твердые частицы.
2. Силикон увеличивает истирание. Острая кромка необходима для низкой силы резания, но необходимо следить за сроком службы кромки. Полированная алюминиевая геометрия из твердого сплава является отправной точкой для надежного производства; PCD становится привлекательным для стабильных крупномасштабных операций чистовой обработки, где стоимость инструмента может быть амортизирована.
3. Механическая обработка может обнажить скрытые поры. Уплотняющая поверхность может выглядеть прочной, как отлитая, и обнаруживать поры после удаления 0,8 мм. Это проблема кастинга и DFM, а не повод продолжать более глубокие сокращения очистки.
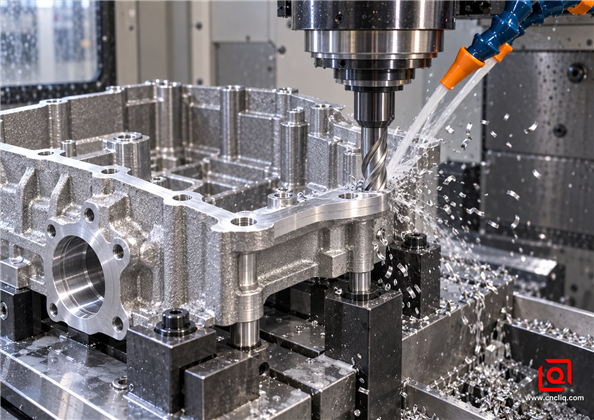
Эффективная эвакуация стружки остается важной, даже если стружки мало. Двух- или трехзубые алюминиевые концевые фрезы оставляют место для стружки; полированные канавки и острая положительная геометрия уменьшают наросты на кромке. СОЖ или квалифицированный процесс минимального количества смазки должны удалить стружку из карманов и просверленных отверстий перед их повторной резкой. Руководство по обработке алюминия Harvey Performance подчеркивает то же самое: количество канавок, нагрузка на стружку и эвакуация стружки должны работать вместе.
4. Характеристики обрабатываемости: практический лист ввода в эксплуатацию
Честной универсальной линии подачи и скорости для А380 не существует. Измените диаметр фрезы, и обороты изменятся. Добавьте вылет, прерывистый вход обшивки, более мягкую фиксацию, другую марку твердого сплава или другую плавку отливки, и безопасное окно снова сдвинется. Поэтому поставщик должен предоставить окно контролируемого процесса, а не скопированный интернет-номер.
<тело>
<тр>
Эксплуатация
Как мы начинаем пробную версию
Что заслуживает заметки в записи
<тр>
Облицовка уплотнительным фланцем
Острый резак с положительным передним углом, ровная ложа и один продуманный завершающий проход.
Плоскостность после разжима, биение, волнистость, прорыв пор и шероховатость прокладки.
<тр>
Фрезерование карманов или уступов
Две или три полированные канавки; постоянное участие там, где это помогает; отсутствие трения в узких углах.
Выход стружки, нарост на кромке, перемещение стенки, припуск влево и направление заусенцев.
<тр>
Подшипник или установочное отверстие
Сначала выполните черновую обработку, дайте нагреться и закрепиться, а затем закончите, опираясь на стабильные исходные данные; квалифицировать PCD по объему.
Диаметр, округлость, цилиндричность, истинное положение и температура проверки.
<тр>
Сверление
Острая алюминиевая дрель; сквозная подача СОЖ, когда из-за глубины возможна упаковка стружки; контролировать вход через скин.
Заусенцы на выходе, смещения, дрейф по глубине и открытые поры.
<тр>
Нажатие
Выберите резьбу или форму после проверки стенки, пористости, класса и смазки.
Тенденция крутящего момента, результат ДА/НЕТ, гребень, зацепление и прорыв пор.
<тр>
Удаление заусенцев
Поместите край на отпечаток; контролировать ручную работу вблизи баз и поверхностей уплотнений.
Излом кромки, отслаивающаяся стружка, заусенцы и повреждения перед нанесением покрытия.
Держите каждую переменную видимой при вычислении начальной точки. Используя обозначения Sandvik Coromant: n = (vc × 1000) / (π × D), а vf = fz × n × z. Возьмите фрезу диаметром 12 мм с тремя канавками. При пробном значении 500 м/мин и 0,08 мм на зуб арифметика дает примерно 13 260 об/мин и подачу 3 180 мм/мин. Это арифметический пример ввода в эксплуатацию, а не выпущенный рецепт А380. Подтвердите данные изготовителя фрезы для конкретного сплава, уменьшите первое испытание на предмет плохой жесткости или прерывистого входа в обшивку, проверьте стружку и нагрузку на шпиндель и скорректируйте результаты измерений.
Запись процесса должна отражать фактическую скорость шпинделя, подачу на зуб, осевое и радиальное зацепление, состояние охлаждающей жидкости, предел стойкости инструмента и измеряемую функцию. Бегите быстро, потому что алюминий — это легко, а не контроль процесса. Если вам нужен более широкий обзор взаимодействия фрезы, крепления и поведения стружки, руководство Liqins по фрезерованию и токарной обработке алюминия с ЧПУ предоставляет полезную информацию без замены конкретной детали. пробная версия.
Завершите обработку только тех функций, которые в этом нуждаются. Острая оснастка, короткое зацепление, зазор между стружкой и поддерживающая фиксация защищают как допуск, так и время цикла.
5. Припуск на обработку, пористость и базовая стратегия
Больший припуск на обработку не приводит к автоматическому созданию более безопасной детали. Это увеличивает время цикла и может выйти за пределы плотного охлажденного слоя в область, где более вероятно появление пор. Лучшим подходом является определение исходных данных отливки, близких к чистой, размещение литников и переливов с учетом критических обрабатываемых зон и поддержание единообразия припуска на очистку.
Перед изготовлением штампа отметьте на общем чертеже каждую уплотняющую поверхность, отверстие подшипника, резьбу, диаметр запрессовки и контрольную точку. Затем инженер по литью под давлением проверяет течение металла и вентиляцию вокруг этих участков. Инженер-механик проверяет доступ к инструментам и поддержку приспособлений. Инженер по качеству решает, как будет измеряться каждая характеристика. Этот трехсторонний анализ позволяет заранее выявить дорогостоящие конфликты, например, когда линия скольжения сердечника пересекает площадку уплотнительного кольца или метка выталкивателя попадает на опорную площадку.
Правила фиксации, предотвращающие ложную точность
- Найдите устойчивые литые подушечки, предназначенные для повторяемой посадки, а не декоративные ребра или переменные края.
- Поддерживайте тонкие стенки вблизи зоны резки и сохраняйте силу зажима настолько высокой, насколько это необходимо.
- Отверстия, связанные с машиной, и элементы уплотнений в одной настройке, когда их геометрическое соотношение имеет решающее значение.
- Проверьте образец как зажатым, так и расслабленным. Идеальное чтение в приборе может скрыть пружинение.
- Контролируйте деталь и измеряйте температуру, прежде чем судить о близком размере.
Когда важна герметичность
Определите среду, испытательное давление, время выдержки, допустимую утечку, а также то, проводится ли испытание до или после механической обработки и нанесения покрытия. Отсутствие утечек не является обязательным требованием. Механическая обработка изменяет поверхность и может открыть связанную пористость. Если пропитка разрешена, укажите утвержденный химический состав и метод проверки. Если это не разрешено, укажите этот запрет в спецификации покупки перед ценой поставщика.
6. Обработка поверхности и защита от коррозии
A380 может подвергаться дробеструйной очистке, нанесению конверсионного покрытия, окраске, порошковой окраске или гальваническому покрытию с помощью квалифицированного процесса. Яркое, ровное декоративное анодирование повторить на А380 сложнее, чем на 6061 или 6063. Кремний, медь и меняющаяся литая кожа — все это может проявить себя в цвете. Вот почему настоящий образец превосходит цветной чип. Если цвет и внешний вид имеют значение, утвердите физический образец, определите условия просмотра и определите, какие поверхности являются косметическими.
Держите слой покрытия вдали от прецизионных отверстий, резьбовых манометров, электрических контактных площадок и точек заземления, если только это не предусмотрено проектом. Механически обработанный уплотнительный фланец может нуждаться в маскировке, тогда как корпус для наружного применения может нуждаться в конверсионном слое и системе порошкового покрытия, подтвержденной согласованным испытанием на коррозию. Полезная заметка по завершению отвечает на обычные вопросы: какая предварительная обработка? Какое покрытие и цвет? Насколько толстый? Где оно замаскировано? Как проверяется адгезия и каким тестом?
7. A380, ADC12, A356 или 6061? Начните с процесса
<тело>
<тр>
Материал
Обычно указывается маршрут
Почему он заслуживает места
Осторожно
<тр>
A380.0
Литье под высоким давлением; ЧПУ только там, где этого требует чертеж.
Сбалансированный универсальный выбор по наполнению, прочности, стабильности, режущим свойствам и подаче.
Обсудите коррозию, внешний вид и чувствительные к порам поверхности заранее.
<тр>
ADC12
Литье под высоким давлением в цепочке поставок на основе JIS.
Распространен в Азии и хорошо подходит для изготовления сложных форм, отлитых под давлением.
Не пишите «ADC12 равно A380»; сравните нормативные ограничения.
<тр>
A356
Работа гравитацией или постоянной формой, иногда с термической обработкой.
Полезно, когда детали требуется другой баланс пластичности и структурных свойств.
Не является полной заменой литья под высоким давлением A380.
<тр>
6061-T6 или T651
Обработайте заготовку или начните с выдавливания и добавьте детали.
Привычная реакция на коррозию и анодирование, а также стабильная кованая заготовка.
Ребристый корпус может превратить в стружку большое количество металла.
Решение должно учитывать годовой объем, геометрию, срок внесения изменений, вариант нагрузки, требования к утечкам, внешний вид и общую стоимость приземления. Liqins направляющая DFM для литья под давлением алюминия по индивидуальному заказу подробно описывает решения для направляющих, вентиляции, стенок и сплавов.
8. Опубликованное жилье Liqin, читаемое как технологический лист
Следующий случай анонимизирован на уровне клиента и ограничен информацией, опубликованной на существующей Прецизионный алюминиевый светильник странице продукта. Он включен в качестве примера производства, а не как универсальный результат или заявление о нераскрытом заказе.
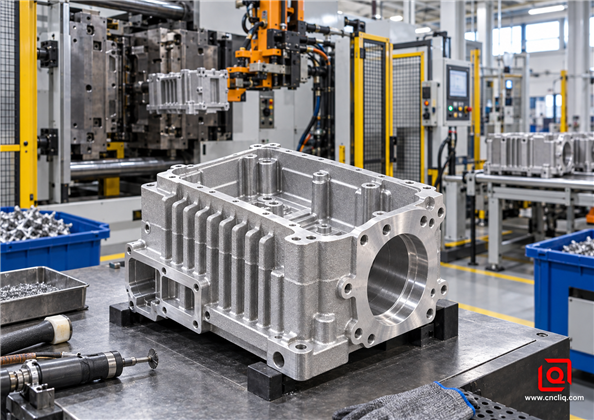
Особенности детали: Опубликованный корпус сочетает в себе большую форму корпуса, внешние ребра охлаждения, монтажные выступы, уплотнительные поверхности, дорожки для прокладок, резьбовые порты и плотный набор глухих отверстий. На странице продукта A380 указан среди применимых алюминиевых материалов и описано литье под высоким давлением с последующей прецизионной обработкой на станке с ЧПУ.
Производственная задача: литье эффективно для полости, ребер и бобышек, но эти почти чистые элементы создают сложную настройку обработки. Тонкие ребра могут деформироваться при зажиме. Длинный периметр уплотнения может потерять плоскостность после освобождения. Многочисленные неглубокие отверстия увеличивают последствия изменения глубины сверления. Резьба и уплотнительные площадки должны оставаться связанными с отлитым телом без использования нестабильных косметических поверхностей в качестве базовых.
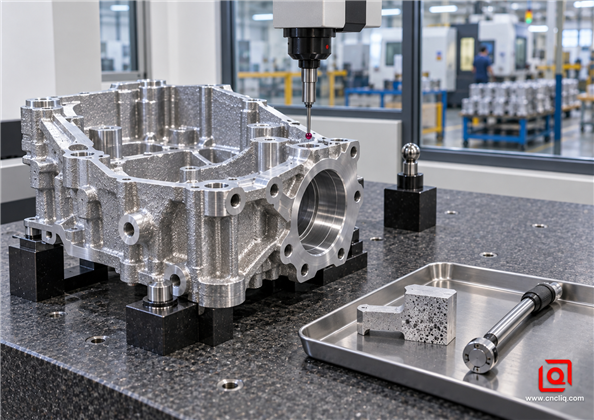
Логика процесса: сформируйте сложную тепловую геометрию с помощью HPDC, а затем обработайте только функциональные поверхности: уплотняющую поверхность, направляющую прокладки, заданные отверстия, резьбу и установочные элементы. Используйте распределенную поддержку, контролируемый проход торцовки, квалифицированные циклы сверления и проверку, привязанную к чертежу. На общедоступной странице в качестве доступных средств управления описаны измерения КИМ, измерение резьбы, отчеты о размерах, сертификация материалов и отчеты об обработке поверхности.
Почему этот маршрут подходит: при обработке только заготовок пришлось бы удалять материал вокруг каждого ребра, полости и бобышки. При литье под давлением металл приближается к окончательной геометрии, а ЧПУ обеспечивает точность и состояние поверхности, необходимые для сборки. Реальное преимущество заключается не в литье по сравнению с механической обработкой; это дисциплинированное сочетание того и другого.
Проверка размеров должна сочетаться с контролем качества отливки; КИМ может подтвердить геометрию, но не может сделать нестабильный процесс литья стабильным.
9. Контрольный список запросов покупателей на литые детали A380
Сильный запрос предложения уменьшает объем расценок и не позволяет поставщикам делать разные предположения. Отправьте 3D-модель и контролируемый 2D-чертеж, а затем включите следующее:
- обозначение сплава A380.0 и действующий стандарт; перечислите все одобренные альтернативы отдельно.
- Годовой спрос, количество выпусков, ожидаемый срок действия программы, а также количество прототипов или проверок.
- критичные к качеству размеры, опорные точки, GD&T, классы резьбы и метод контроля.
- карта обработанной поверхности, припуск на обработку и поверхности, которые должны оставаться литыми.
- среда для проверки на герметичность, давление, время выдержки, допустимая утечка, стадия испытания и политика пропитки.
- Отметьте поверхности, которые будут видеть люди. Рядом с этой картой укажите покрытие, маскировку, ссылку на цвет, согласованное испытание и то, как покрытие будет защищено при транспортировке.
- Укажите, какие записи должны быть доставлены вместе с пакетом. Типичным выбором являются сертификат материала, отчеты о первом изделии и CMM, план контроля, исследование возможностей и отчет о завершении.
- Любая запрещенная доработка, ремонт сварки, смешивание или процесс отклонения.
Попросите поставщика вернуть помеченный обзор DFM перед выпуском инструмента. Наиболее полезный обзор выявляет конфликты уклонов, переходы от толстого к тонкому, вероятные зоны, чувствительные к порам, доступ к инструменту, стратегию исходных данных, расположение эжектора и линии разъема, а также функции, которые влияют на стоимость. Он также отделяет общие допуски от небольшого количества размеров, которые действительно контролируют сборку.
Планируете корпус или кронштейн для A380? Отправьте Liqin свою CAD-модель, 2D-чертеж, годовой объем, целевой объем работ и список CTQ. Мы рассмотрим переход от ячейки литья под давлением к приспособлению с ЧПУ, отметим неудобные особенности и укажем маршрут, который действительно нужен чертежу.
Пять вопросов, которые обычно возникают во время запроса цен
1. Действительно ли A380 хорошо работает?
В целом да. A380 удобен, когда в мастерской приходится сверлить, торцевать, растачивать или нарезать резьбу, а кремний имеет тенденцию удерживать стружку на коротком расстоянии. Тем не менее, сохраняйте кромку острой, очищайте от стружки и поддерживайте отливку, не сгибая ее. Помните, что порез, оставляющий плотную кожуру, может попасть в металл, расположенный ниже.
2. Могу ли я поменять А380 на 6061-Т6?
Не только на основании имени материала. А380 был построен для литейной машины. 6061-T6 — это кованая заготовка, которую обычно покупают в виде заготовки, пластины, прутка или экструзии, а затем обрабатывают. Их пластичность, коррозионная реакция, отделка, внутренняя структура и модель стоимости различны. Прежде чем выбрать одну из них, укажите в таблице сервисную нагрузку, годовое количество, внешний вид и геометрию детали.
3. Какое число мне следует ввести для скорости резки?
Не существует единого честного числа, подходящего для каждого шпинделя, фрезы и отливки. Начните с данных производителя фрезы, чтобы определить конкретную марку твердого сплава или PCD. Преобразуйте его в число оборотов в минуту для диаметра инструмента, а затем проверьте настройку на реальных отливках, а не на общей таблице материалов. Прежде чем открыть производственное окно, запишите стружку, зацепление, нагрузку на шпиндель, чистовую обработку, заусенцы, размерное перемещение и износ инструмента.
4. Почему появляются поры после механической обработки отливки А380?
Заполнение под высоким давлением может привести к захвату газовых или оксидных пленок, а усадка может привести к появлению внутренних неоднородностей. Поверхность может выглядеть прочной до тех пор, пока механическая обработка не удалит плотный внешний слой и не пересечет пору. Корректирующий путь обычно – это поток, вентиляция, вакуум, тепловой баланс, локальная геометрия или проверка припусков на обработку, а не просто более глубокий рез.
5. Что необходимо отправить, чтобы получить точную стоимость литья под давлением A380?
Отправьте 3D-модель, контролируемый 2D-чертеж, сплавы и стандарты, годовые объемы и объемы партий, размеры CTQ, требования к отделке и маскировке, испытания на герметичность или коррозию, инспекционные документы, потребности в упаковке и график программы. Четко определите одобренные замены и запрещенные доработки, чтобы все поставщики установили одинаковые цены.
A380 работает, потому что он заполняет сложные штампы и при этом хорошо режет. Выбор хороших работ решается заранее: отслеживание нагрева, размещение литых колодок и обрабатываемой заготовки на одном чертеже, защита поверхностей уплотнений и утверждение приемки в запросе цен. Данные о свойствах и резке являются отправной точкой; производство регулируется утвержденным чертежом, сертификатом партии, технологическим окном и планом контроля.
Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, требования к качеству переплета определяются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры использования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, производственные процессы и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единый универсальный стандарт для всех заказов.
Производственная группа Liqin
Опираясь на 18-летний опыт точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на территории производственного центра площадью 6500 м2, оснащенного более чем 150 станками, на которых выполняются 4- и 5-осевые обработка на станках с ЧПУ, токарно-фрезерная обработка, холодная обработка. экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана, мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить конкурентоспособное предложение!
Специалист по процессам металлообработки и прецизионной обработке
Делимся информацией о холодной ковке, литье под давлением, литье металлов и обработке деталей из меди, алюминия и нержавеющей стали на станках с ЧПУ, помогая инженерам и покупателям оптимизировать конструкцию деталей, производственные процессы и производственные затраты.
 Русский