Литье алюминия под давлением и обработка на станках с ЧПУ: анализ объема безубыточности и затрат
Автор:
Anonymous
Опубликовано
Sep 19 2026
бросать
алюминиевый OEM
Обработка на станках с ЧПУ
Подписывайтесь на нас
Вы все еще разрываетесь между обработкой алюминиевого корпуса из заготовки и оплатой штампа? Низкая цена на станок с ЧПУ может стать дорогой после тысяч циклов, в то время как привлекательная цена на отлитую под давлением деталь может скрыть риск оснастки, квалификации, вторичной обработки, брака и изменения конструкции. В этом руководстве показано, как инженер-технолог сравнивает два маршрута с одинаковой стоимостью, рассчитывает реалистичный объем безубыточности и решает, что следует оставить в отливке, а что еще следует обработать. Если вы готовите запрос предложения, используйте приведенные ниже таблицы, прежде чем опубликовать чертеж. Они могут предотвратить превращение дешевого процесса в дорогостоящий.
Быстрый ответ: когда обычно выигрывает каждый процесс?
Обработка на станках с ЧПУ обычно требует меньших затрат для прототипов, производства мостов, часто меняющихся конструкций и деталей, критическая геометрия которых занимает большую часть компонента. Литье алюминия под высоким давлением (HPDC) становится привлекательным, когда геометрия удобна для литья, спрос повторяем, конструкция стабильна, а экономия на принятой детали может окупить пакет штампов и аттестаций. Не существует ответственного универсального кроссовера типа «500 деталей» или «5000 деталей». Правильный объем безубытка получается из ваших двух котировок:
Количество безубыточности = (фиксированные затраты на литье под давлением − фиксированные затраты на ЧПУ) ÷ (переменные затраты на ЧПУ на принятую деталь − переменные затраты на литье под давлением на принятую деталь)
Слова принятая часть имеют значение. Готовые детали кладите рядом с готовыми деталями. Обе цены должны охватывать одну и ту же версию чертежа, план проверки, отделку, упаковку и точку доставки. Обрезанная отливка с одной стороны и готовая к сборке обработанная деталь с другой дадут лишь аккуратную, но бесполезную таблицу.
<тело>
<тр>
Состояние программы
Обработка на станке с ЧПУ обычно лидирует
Обычно лидирует HPDC плюс вторичное ЧПУ
<тр>
Спрос
Прототип, малый или неопределенный объем
Стабильные повторные заказы с надежным объемом за все время
<тр>
Зрелость дизайна
Изменения все еще вероятны
Интерфейсы и структура стен заморожены
<тр>
Геометрия
Глубокие прецизионные карманы, доступные траектории движения инструмента, множество узких элементов
Тонкие раковины, ребра, выступы, плавники и повторяющаяся почти сетчатая форма
<тр>
Материалы
Большой выбор деформируемых сплавов, включая 6061 и 7075
Литьевой сплав выбран с учетом заливки, прочности, отделки и условий эксплуатации
<тр>
Аванс
Низкие затраты на программирование и приспособления
Требуются производственный штамп, испытания, калибры и квалификация
<тр>
Поведение каждой детали
Машинное время и запас сохраняются в каждой единице
Снижение стоимости формовки при масштабировании, но обрезка и механическая обработка могут остаться
<тр>
Технические изменения
Программу и приспособления часто можно пересматривать
Смена стали может быть медленной, ограниченной или требовать новой матрицы
<тр>
Лучший вопрос о покупке
Как мы можем сократить время цикла, не ослабляя CTQ?
Сколько принятых деталей соответствует стоимости полного пакета инструментов?
Большинство неудачных сравнений начинаются в электронной таблице, а не на компьютере. Колонна ЧПУ часто содержит готовую, проверенную деталь. Колонна для литья под давлением может содержать только обрезанную заготовку. Прежде чем что-либо рассчитывать, определите границу как упакованный компонент, готовый к входному контролю покупателя.
Общая стоимость ЧПУ
Для маршрута с механической обработкой заготовок фиксированные затраты могут включать проверку DFM, программирование CAM, мягкие губки или специальное приспособление, проверку первого изделия и любые разовые работы по измерению. Переменные затраты обычно включают в себя раскройку, машинный цикл, обслуживание оператора, режущие инструменты, охлаждающую жидкость и расходные материалы, удаление заусенцев, очистку, чистовую обработку, проверку, допуск на брак, упаковку и логистику.
Общая стоимость литья под давлением
Для HPDC фиксированные затраты могут включать проектирование инструмента, штамповку и изготовление штампов, направляющие или вставки, обрезку инструментов, отбор проб, работы по формованию, если они включены, разработку калибра, утверждение первого изделия и квалификационные испытания. Переменные затраты могут включать сплав, потери при плавлении, время литья, освобождение штампа, обрезку, дробеструйную очистку, вторичную обработку на станках с ЧПУ, проверку герметичности, обработку поверхности, проверку, брак, упаковку и транспортировку. Для обслуживания инструмента, замены пластин и условий владения также требуется указанный плательщик.
<тело>
<тр>
Линия затрат
ЧПУ из заготовки
HPDC плюс чистовая обработка
Вопрос запроса
<тр>
Программирование и настройка
Исправлено
Фиксированная стоимость вторичной обработки с ЧПУ
Оплата взимается один раз или пакетно?
<тр>
Производственный инструмент
Обычно низкий
Крупные инвестиции в основной капитал
Кто владеет, хранит, обслуживает и страхует кубик?
<тр>
Сырье
Важны размер акций и стоимость покупки на лету
Вес дроби, полозья, отдача и потери при плавлении имеют значение
Цена основана на валовом или чистом металле?
<тр>
Машинное или клеточное время
Повторяется во всех частях
Цикл формовки короче, чем при любой механической обработке
Какое количество циклов и полосток подтверждает это предложение?
<тр>
Окончательная обработка
Часто сразу после обработки
Может потребоваться пескоструйная обработка, нанесение покрытия, пропитка или полировка
Включена ли указанная отделка?
<тр>
Качество
FAI, текущие проверки, CMM
FAI, контроль литья, обработка CTQ, проверка на герметичность или рентгеновское тестирование по мере необходимости
Какова частота проверок и план приемки?
<тр>
Доходность
Дефекты на складе и брак
Отходы при запуске, пористость, повреждения обрезков, воздействие механической обработки
Цена указана за произведенную деталь или за принятую деталь?
<тр>
Логистика
Масса и упаковка готовой детали
Масса готовой детали плюс любые операции за пределами площадки
Являются ли Инкотермс и пункт назначения идентичными?
Самые сильные в настоящее время сравнительные статьи делают видимым разделение фиксированных и переменных, ставят объем производства в центр и дают читателю модель принятия решений, а не список определений процессов. В этом руководстве сохранена эта полезная структура, но опубликованный диапазон объема не рассматривается как универсальное правило.
2. Расчет безубыточности литья под давлением обработанного алюминия и обработки на станках с ЧПУ
Следующие цифры представляют собой иллюстративную модель, а не котировку Лицинь или рыночный ориентир. Замените все цифры данными поставщика для вашего чертежа.
Предположим, герметичный корпус для электроники можно изготовить любым способом. Маршрут ЧПУ требует 1200 долларов США на программирование, челюсти и работу над первым изделием. Переменная стоимость составляет 31,80 долларов США за принятую деталь. Предлагаемый маршрут HPDC требует 32 000 долларов США на матрицу, инструмент для обрезки, испытания и квалификацию. Литье, обрезка, вторичная механическая обработка, покрытие, проверка и указанный допуск на брак составляют общую сумму 14,50 долларов США за принятую деталь.
Округляем вверх. Математическое пересечение составляет 1781 принятая часть. Ниже этой точки ЧПУ имеет более низкую смоделированную общую стоимость. Выше этого уровня HPDC имеет более низкую смоделированную общую стоимость при условии, что предположения остаются верными.
<тело>
<тр>
Принятое количество за весь срок
Общая стоимость ЧПУ: 1200 долларов США + 31,80 долларов США × Q
Общая сумма HPDC: 32 000 долларов США + 14,50 долларов США × Q
Меньший смоделированный итог
<тр>
100
4380 долларов США
33 450 долларов США
ЧПУ
<тр>
500
17 100 долларов США
39 250 долларов США
ЧПУ
<тр>
1000
33 000 долларов США
46 500 долларов США
ЧПУ
<тр>
1781
57 836 долларов США
57 825 долларов США
Приблизительно равно
<тр>
3000
96 600 долларов США
75 500 долларов США
HPDC
<тр>
10 000
319 200 долларов США
177 000 долларов США
HPDC
Арифметика занимает минуту. Проверка котировки занимает больше времени. Откройте линию инструментов и найдите слайды, обрезки оборудования, образцы, отчеты о размерах, разумные допуски на модификации и экспортную упаковку. Затем проследите цену отливки на всех этапах ее резки на станке с ЧПУ, покрытия, испытания под давлением и предполагаемого выхода текучести. Сделайте то же самое с маршрутом заготовки: была ли она оценена с учетом повторяющегося приспособления и работоспособной партии или с учетом медленной обработки прототипа, который никогда не выживет в производстве?
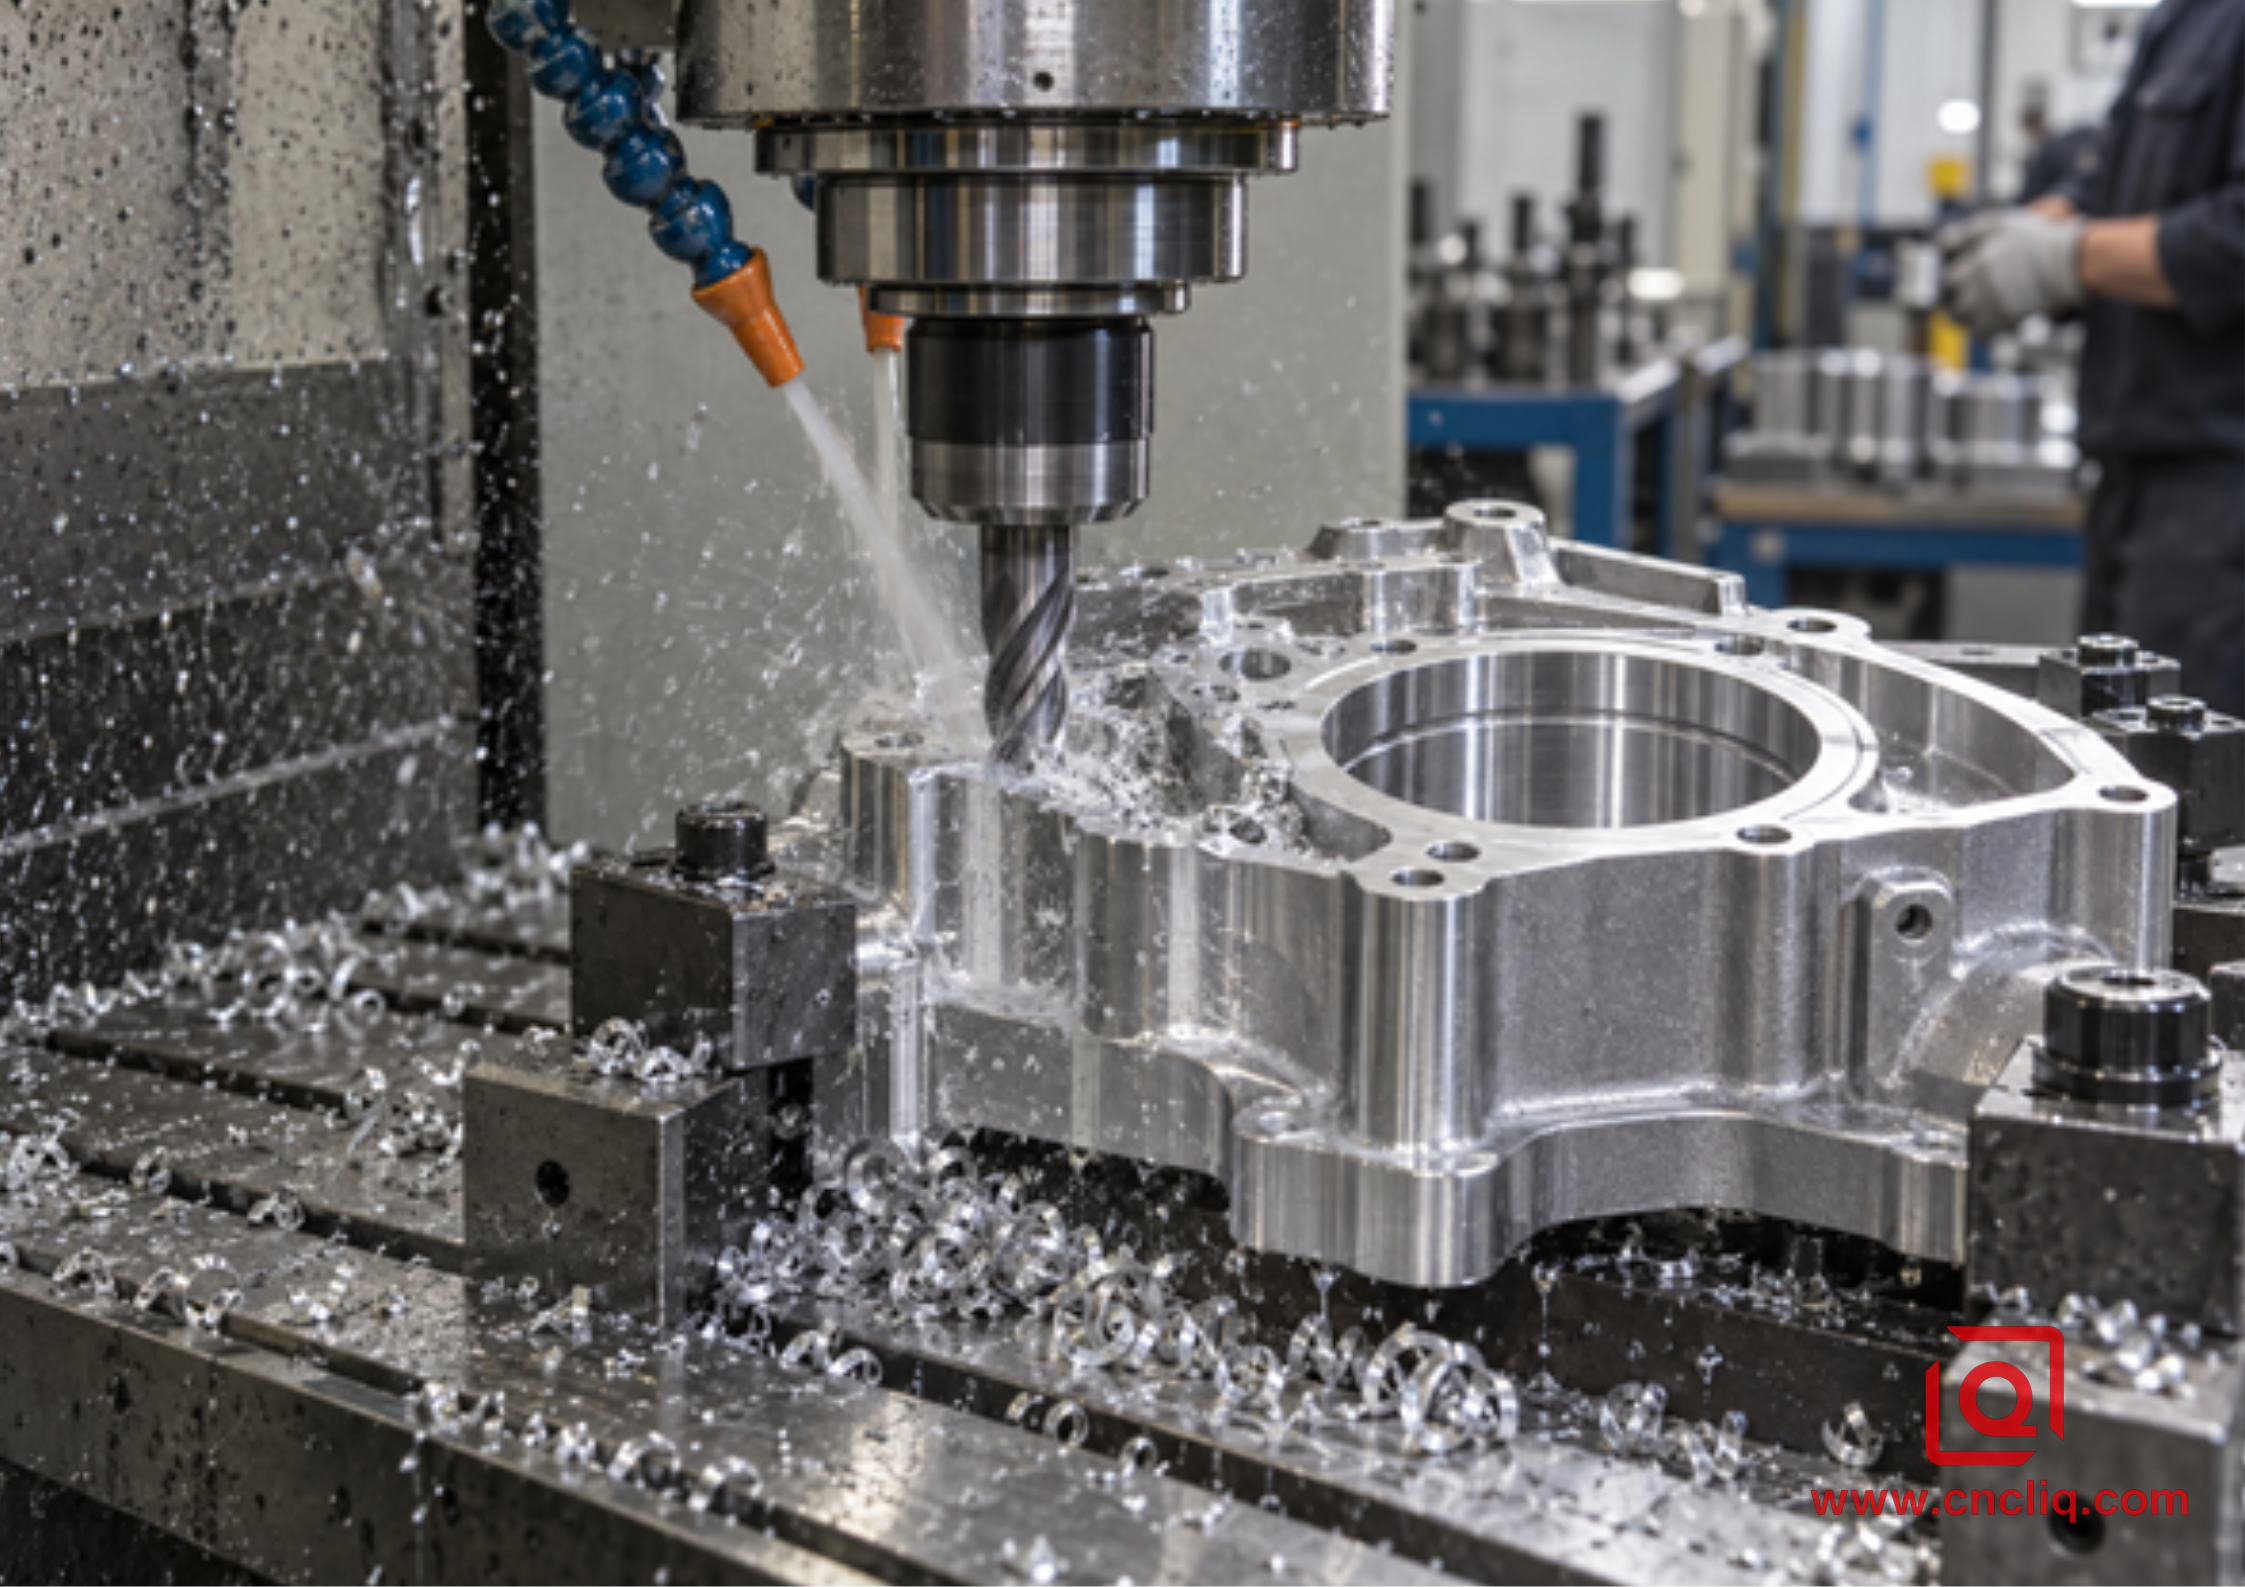
Изображение 1. ЧПУ сохраняет первоначальные обязательства на низком уровне, но запасы, время шпинделя, инструменты и проверки остаются в каждой единице.
3. Прежде чем утвердить кристалл, выполните тесты на чувствительность
Один показатель безубыточности дает ложную уверенность. Покупки должны проверять как минимум три случая: подтвержденный спрос, ожидаемый спрос и потенциальный спрос. Инженеры также должны проверить, что произойдет, если матрица потребует доработки, производительность отливки упадет или вторичная обработка займет больше времени, чем планировалось.
Используя приведенную выше иллюстративную модель, увеличение переменной стоимости HPDC на 2,00 доллара США приводит к изменению кроссовера на 2013 деталей. Если стоимость полного фиксированного пакета HPDC увеличится до 40 000 долларов США, кроссовер станет 2243 деталями. Если работа DFM снизит переменные затраты на станке с ЧПУ с 31,80 долларов США до 27,00 долларов США, безубыточность увеличится до 2464 деталей. Таким образом, небольшие изменения котировок могут изменить решение на сотни частей.
Также рассчитайте окупаемость на основе вероятного объема за весь срок службы, а не прогноза продаж без каких-либо обязательств по покупке. Программа, предполагающая выпуск 5000 единиц в течение 5 лет, экономически не идентична 5000 единиц в одной стабильной версии. Медленное потребление приводит к тому, что деньги тратятся на инструменты, возникают проблемы с хранением и коррозией, а также увеличивается вероятность внесения инженерных изменений до того, как они окупятся.
Ожидаемая стоимость HPDC = фиксированная стоимость + ожидаемое количество × переменная стоимость + стоимость изменения, взвешенная по вероятности + потеря качества, взвешенная по вероятности
Вам не нужна сложная финансовая модель. Четкого минимального, базового и высокого варианта обычно достаточно, чтобы определить, является ли результат устойчивым или сбалансированным при одном оптимистическом предположении. Если результат меняется при незначительном изменении урожайности или объема, сохраняйте гибкость производства мостов до тех пор, пока дизайн и спрос не станут более устойчивыми.
4. Выбор материала может изменить таблицу
«Алюминий» оставляет команде по закупкам слишком много догадок. Прототип, изготовленный из деформируемой стали 6061-T6, не становится серийной отливкой A380.0 только потому, что оба сплава являются легкими металлами. Их химический состав, история затвердевания, свойства и реакция на отделку не являются взаимозаменяемыми. При изменении маршрута снова откройте решение по материалу и сознательно измените чертеж.
Стандартные спецификации ASTM International B85/B85M-25 для литья под давлением из алюминиевых сплавов охватывают отливки из алюминиевых сплавов, в то время как для кованых прутков, пластин и экструдированных изделий используются другие спецификации. Стандарты технических характеристик продукции Североамериканской ассоциации литья под давлением также охватывают свойства сплавов, оснастку, стандартные и прецизионные допуски, GD&T, обеспечение качества и коммерческую практику. На вашем чертеже должен быть указан фактический сплав, применимый стандарт, состояние, если это необходимо, и необходимые сертификаты.
С точки зрения цеха наиболее важным отличием является то, что HPDC создает быстро затвердевающую оболочку и другую внутреннюю структуру, чем кованая заготовка. В руководстве по структурным критериям говорится, что более плотная отлитая под давлением поверхностная оболочка обычно простирается примерно на 0,38–0,50 мм внутрь, а пористость имеет тенденцию смещаться к центру секции. Тяжелые очистные разрезы могут удалить полезный поверхностный материал и открыть подповерхностные поры. Сохраняйте обрабатываемый материал целенаправленным. Размещайте уплотнительные поверхности, отверстия подшипников, резьбу и опорные площадки там, где их можно будет поддерживать и до них можно дотянуться, не врезаясь глубоко в толстые тепловые центры.
Если программе требуется деформируемый сплав с учетом усталости, коррозии, анодированного внешнего вида, проводимости, свариваемости или спецификации заказчика, HPDC не может быть подходящей заменой. Если выбран подходящий литейный сплав и геометрия выигрывает от формовки, близкой к чистой, можно приступить к модели затрат. Проверьте выбранный сплав на деталях, предназначенных для производства, а не полагайтесь только на справочные значения.
HPDC получает свое преимущество за счет быстрого формирования повторяющейся сложности. Ребра, бобышки, плавники, тонкая стенка корпуса и контурная внешняя форма могут быть собраны в одну почти сетчатую заготовку. ЧПУ получает свое преимущество благодаря прямому доступу, строгому контролю функций, гибкости материалов и скорости редактирования.
Для создания конструкции, удобной для отливки, сохраняйте толщину стенок настолько однородной, насколько это позволяет функция, плавно смешивайте необходимые изменения, используйте радиусы вместо острых внутренних углов, обеспечивайте уклон и керновые отверстия, когда это практически возможно. руководство по проектированию единых стен NADCA подчеркивает постоянство стен и постепенные переходы; он не устанавливает одну универсальную минимальную стенку, поскольку сплав, длина потока, размер матрицы, технологические возможности и производительность взаимосвязаны.
Для создания удобной для станка конструкции сократите количество ненужных настроек, избегайте глубоких узких карманов, открывайте доступ к инструментам, используйте стандартные фрезы и резьбу и применяйте жесткие допуски только к действительно важным для качества элементам (CTQ). В руководстве Лицина по выбору 3-х, 5-ти осей и токарно-фрезерного станка объясняется, как передача данных и доступ к ним влияют на стоимость. руководство для покупателя по экономичной OEM-обработке алюминия также полезно, прежде чем принять высокую базовую производительность обработки как неизбежную.
Остерегайтесь распространенной ловушки: преобразование конструкции заготовки непосредственно в штамп. Толстые пересечения, стенки с нулевой тягой, острые углы и глубокие полости после механической обработки могут привести к созданию дорогостоящего инструмента и оставить нетронутой большую часть цикла ЧПУ. Преобразование процесса должно изменить конструкцию заготовки вокруг литья, а не просто отливать старую обработанную геометрию.
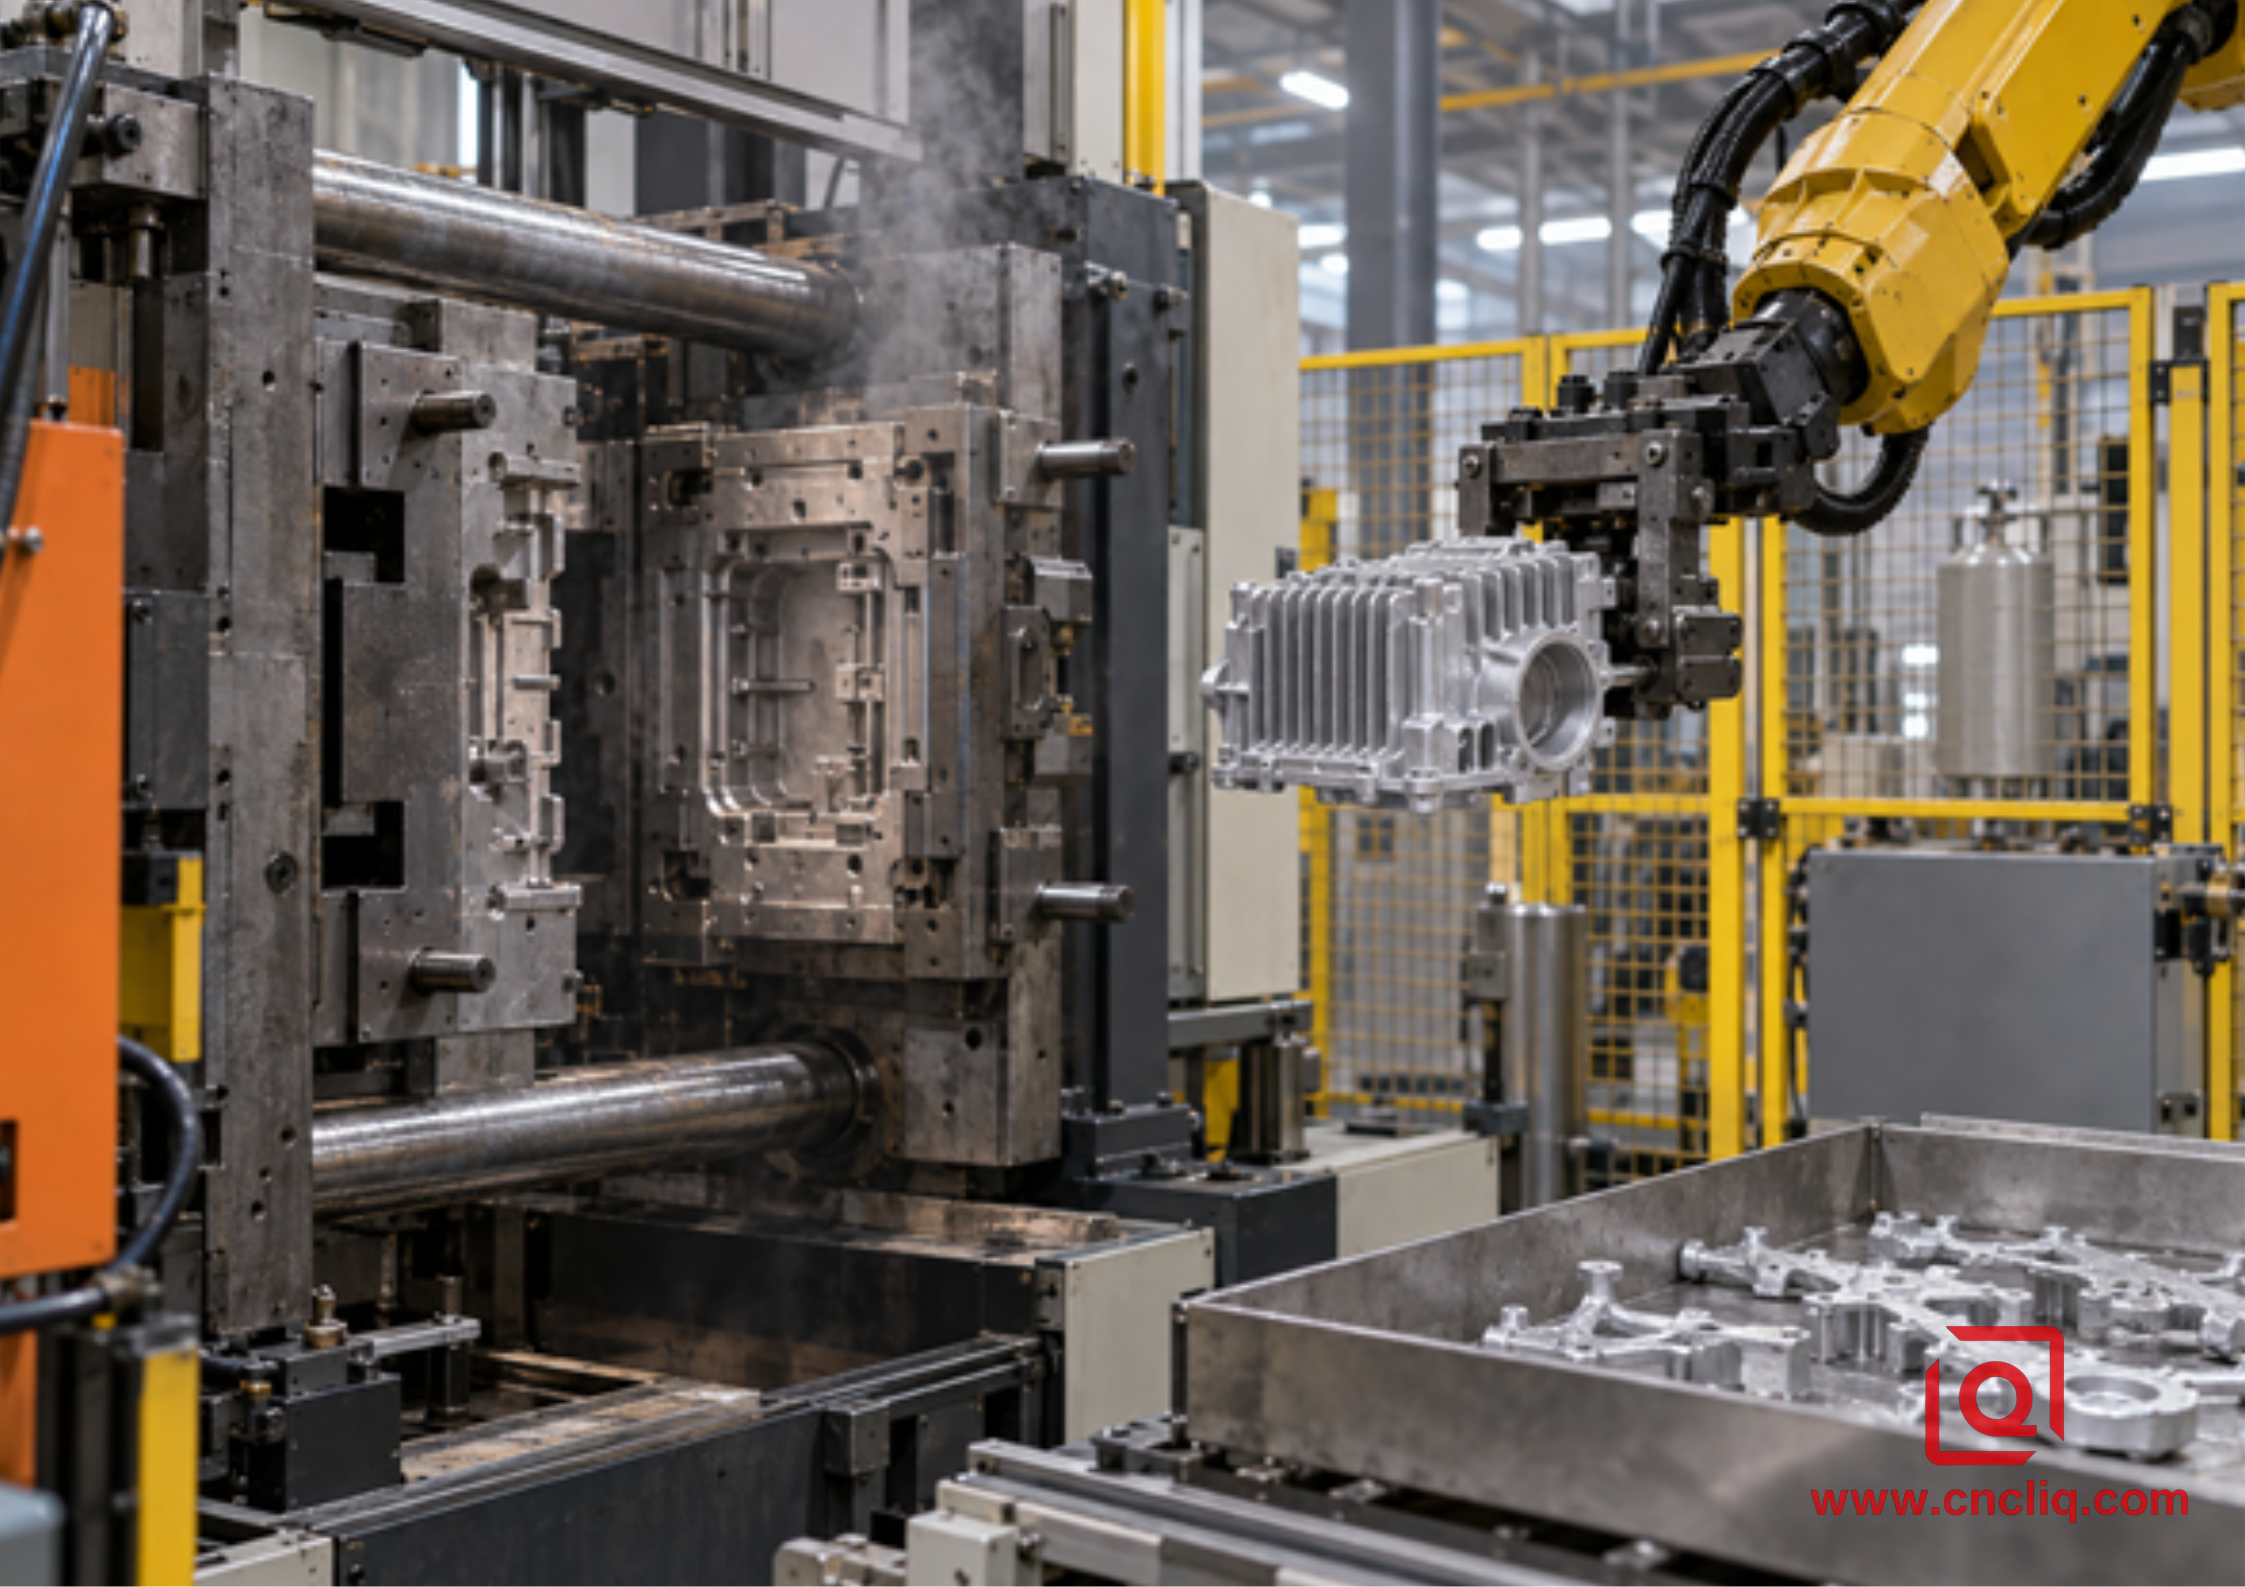
Изображение 2. HPDC распределяет затраты на штампы при повторном производстве и формирует ребра, бобышки, плавники и оболочки, близкие к окончательной форме.
6. Точность: используйте гибридный маршрут вместо того, чтобы заставлять все делать один процесс
Многие производственные корпуса не являются ни «полностью литыми», ни «полностью изготовленными на станках с ЧПУ». Экономичным решением часто является HPDC плюс вторичная обработка с ЧПУ. Отливайте оболочку, ребра, ребра теплоотвода, бобышки и некритические полости. Обработайте седла подшипников, поверхности прокладок, контрольные точки, канавки для уплотнительных колец, резьбовые отверстия, порты разъемов и другие детали.
Такое разделение труда защищает цикл литья от нереальных допусков и защищает цикл ЧПУ от удаления материала, который штамп может формировать быстрее. Это также делает контроль более понятным: элементы управления отливкой управляют заполнением, пористостью, облой, состоянием стенок и размерами отливки; элементы управления обработкой управляют размером, положением, плоскостностью, чистотой и приемкой резьбы CTQ.
Не применяйте общий допуск ко всему чертежу. Общие допуски и отдельные допуски CTQ служат разным целям. Определите исходную структуру, класс посадки, требования к уплотнению, метод измерения и частоту проверок. Если целостность утечки имеет значение, определите испытательную среду, давление, время выдержки, допустимую утечку и частоту отбора проб. «Без утечек» не является выполнимой спецификацией.
7. Подтвержденный анонимный случай: корпус фонаря из литого под давлением алюминия
Приведенный ниже случай анонимизирован на уровне клиента и ограничен информацией, уже опубликованной на странице продукта Прецизионный алюминиевый светильник. Никакой конфиденциальный объем заказа, цена или неподтвержденная экономия не добавляются.
Корпус сочетает в себе большой корпус, плотные внешние ребра охлаждения, монтажные выступы, уплотняющий интерфейс по периметру, резьбовые порты и множество внутренних глухих отверстий. Опубликованный маршрут начинается с тела HPDC. На этом дело не заканчивается. Уплотняющие поверхности, направляющие прокладки и резьба возвращаются на оборудование с ЧПУ. Такое разделение имеет смысл в цеху: матрица быстро повторяет геометрию корпуса и системы охлаждения, а фреза обрабатывает несколько интерфейсов, которые определяют, будет ли сборка располагаться и герметизироваться.
На странице продукта указана номинальная стена 4,6 мм, общий размер в классе 656 мм × 245 мм и 104 микроглухих отверстия с указанной глубиной 2,75. мм и 2,30 мм. В нем описываются работы по формованию для системы направляющих, многоточечная пневматическая поддержка во время обработки, двухэтапное торцевое фрезерование, проверка КИМ первого изделия, технологические проверки и 100% проверка калибра резьбы.Это опубликованные сведения о конкретном продукте, а не возможности по умолчанию, обещанные для каждой программы.
Стоимость урока можно перенести. Обработка ребер, полости, выступов и внешней поверхности большой заготовки потребовала бы расхода материала и мощности шпинделя. Если оставить уплотнительную поверхность и матрицу отверстий полностью отлитыми, это приведет к слишком большому функциональному риску в процессе формования. Гибридный план концентрирует инвестиции в инструмент на повторной геометрии, а затраты на обработку — на CTQ. Чтобы рассчитать фактическую безубыточность по сравнению с заготовками на станке с ЧПУ, покупателю все равно потребуется конфиденциальный пакет штампов, цена готовой отливки, цикл ЧПУ, базис текучести, покрытие, проверка и срок службы.
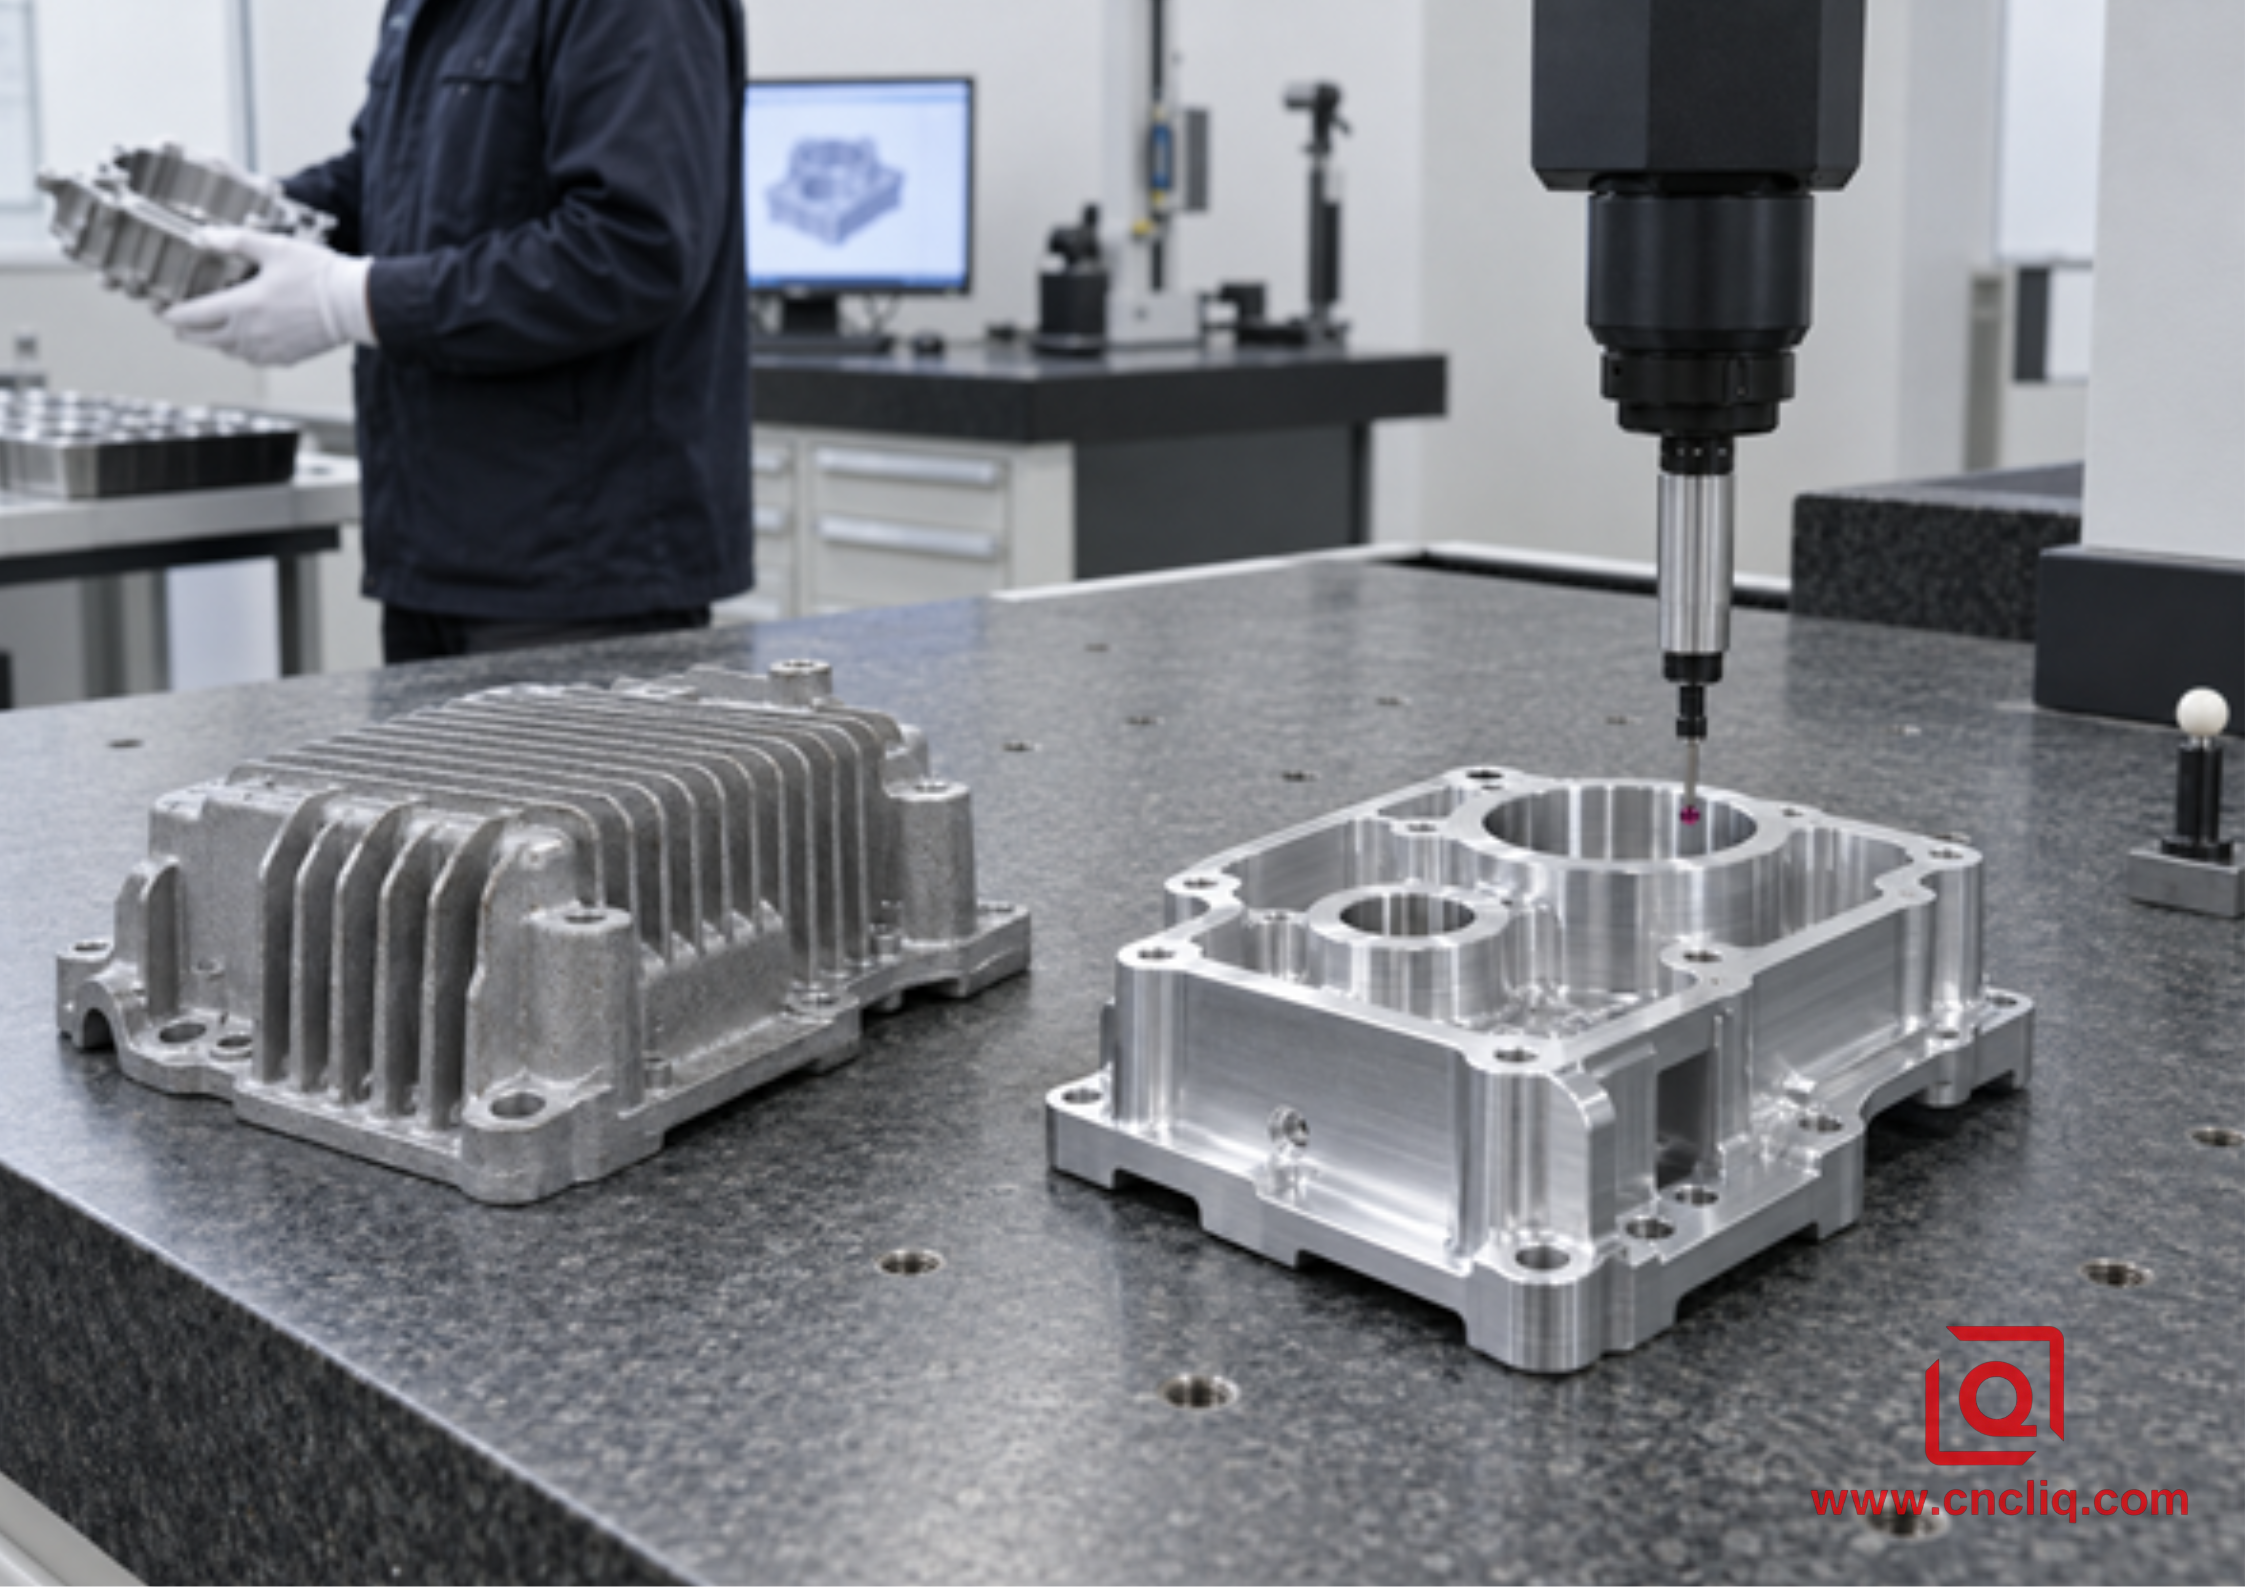
Изображение 3. Сравните оба маршрута на одной и той же границе приемки: проверенные, законченные и готовые к сборке.
8. Риски качества и поставок, которые относятся к модели затрат
В таблице цен не учитывается стоимость сбоев. Добавьте в свою программу существенные риски:
·Возможность изменения конструкции: Редактирование CAM и плавные изменения обычно более гибкие, чем сварка и повторная резка закаленной штамповой стали. Значительное изменение интерфейса может потребовать замены вставки или матрицы.
·Определение доходности: Подтвердите, отбраковываются ли детали запуска, пористость, отбраковка покрытия, а дефекты, обнаруженные в результате механической обработки, уже включены в стоимость готовой единицы продукции.
·Производительность: ЧПУ зависит от доступных часов работы шпинделя и пропускной способности приспособления. HPDC зависит от тоннажа ячеек, количества полостей, мощности обрезки, времени безотказной работы матрицы и мощности последующей обработки.
·Срок службы инструмента и техническое обслуживание: Укажите ожидаемый срок службы инструмента, профилактическое обслуживание, стратегию вставки, хранение, собственности и что происходит в конце жизни. Избегайте низкой стартовой цены и неопределенности будущих обязательств по инструментам.
·Политика изменений и пакетной обработки: Небольшие выпуски могут даже повлечь за собой штрафы за установку и обработку материалов когда общий объем продаж высок.
·Квалификация: Отчеты PPAP, FAI, CMM, исследования возможностей, материалы сертификаты, отчеты о покрытиях и функциональные испытания отнимают инженерное время. Укажите все, что нужно приложению, а затем открыто оцените его.
·Непрерывность питания: Решите, требуется ли мостовой запас или резервный запасной станок с ЧПУ во время штамповки сборка, ремонт или доработка.
Опубликованный производственный объем Liqin объединяет литье под давлением и 4-осевую/5-осевую обработку с ЧПУ под одной крышей, что может упростить переход между формовкой, близкой к заданной, и чистовой обработкой CTQ. Даже в интегрированном магазине запишите, кому принадлежит каждая передача. В противном случае пропущенный этап испытания или нанесения покрытия может обнаружиться только во время ожидания первой партии.
9. Практический контрольный список запросов предложений для обоснованного решения
Отправьте один и тот же технический пакет каждому поставщику. Как минимум включите:
1. Встроенная 3D-модель и управляемый 2D-чертеж с уровнем версии.
2. Точные характеристики материала и приемлемые альтернативы, если таковые имеются.
3. Годовой спрос, количество заказов, подтвержденный объем за весь срок службы и потенциал роста.
4. Список CTQ с базами данных, допусками, шероховатостью поверхности и методом контроля.
5. Косметические зоны, характеристики покрытия, стандарт цвета или текстуры и замаскированные области.
6. Требования к утечкам, давлению, термическим, коррозионным, чистотам или функциональным испытаниям.
7. Необходимая документация, включая FAI, уровень PPAP, сертификаты и данные о возможностях.
8. Упаковка, Инкотермс, пункт назначения и график доставки.
9. Владение инструментом, его хранение, обслуживание, изменения и ожидания по окончании срока службы.
10. Запрос на 2 альтернативы: производство мостов с ЧПУ и HPDC плюс вторичное ЧПУ в заявленных объемах.
Затем попросите каждого поставщика указать фиксированную стоимость, переменную стоимость за принятую деталь, предполагаемый размер партии, время выполнения заказа, базис доходности, исключенные операции и период действия. Если в котировке отсутствуют эти допущения, ее показатель безубыточности не подлежит проверке.
Готовы к сравнению маршрутов? Отправьте Liqin файл STEP, контролируемый 2D-чертеж, годовой объем и список CTQ. Наша команда инженеров может просмотреть оба маршрута и определить, какие элементы следует отлить, обработать или перепроектировать. Используйте нашу страницу контактов, чтобы запросить сравнение процессов и расценки. Полезный запрос предложения — это не «Какова ваша самая дешевая цена?» Это вопрос: «Какова стоимость доставки с наименьшим риском при моих подтвержденных, ожидаемых и потенциальных объемах?»
Вопросы, которые покупатели обычно задают перед выпуском инструмента
1. В каком объеме алюминиевая деталь должна переходить от станка с ЧПУ к литью под давлением?
Универсального количества не существует. Пересечение равно разнице фиксированных затрат, деленной на экономию на принятую деталь. Простой корпус со скромной матрицей и длительным циклом ЧПУ может привести к преждевременному переходу, в то время как большой многоползуновый штамп, тяжелая вторичная обработка, неопределенный выход продукции или низкая стоимость цикла ЧПУ могут значительно повысить кроссовер. Используйте предложения поставщиков для одной и той же готовой спецификации и протестируйте как минимум три сценария спроса.
2. Должны ли мы использовать в расчетах цену отлитого изделия?
Только если эта цена уже соответствует готовой принятой детали. В противном случае добавьте обрезку, пескоструйную очистку, пропитку, если указано, чистовую обработку на станке с ЧПУ, удаление заусенцев, очистку, нанесение покрытия, проверку, тестирование, допуск на брак, упаковку и логистику. Сравните ее с ценой на станке с ЧПУ при той же границе поставки и приемки.
3. Можем ли мы отлить под давлением тот же алюминий 6061-T6, который использовался для прототипа с ЧПУ?
Нет. Начать обзор свежего материала. Прототип 6061-T6 был изготовлен из кованого материала; кандидат HPDC должен заполниться и затвердеть внутри стального инструмента. Укажите предлагаемую марку отливки рядом с реальными условиями нагрузки, окружающей средой, отделкой и примечаниями о соответствии. Затем проверьте отпечаток и обосновате свой выбор на серийных отливках.
4. Почему литой корпус все еще нуждается в обработке на станке с ЧПУ?
Матрица эффективно формирует корпус, ребра, ребра, бобышки и большую часть полости, но седла подшипников, уплотнительные поверхности, контрольные площадки, точные отверстия, резьбы и плотно расположенные порты часто требуют механической обработки. Гибридный маршрут резервирует время ЧПУ для CTQ вместо того, чтобы требовать от отливки соблюдения всех требований точности.
5. Какие файлы и данные дают наиболее достоверное сравнительное предложение?
Предоставьте собственную 3D-модель, контролируемый 2D-чертеж, спецификацию сплава, список CTQ, годовую потребность и потребность в течение всего срока службы, размеры партий, прогноз изменений, требования к покрытиям и косметическим средствам, условия испытаний, документы проверки, упаковку, место назначения и Инкотермс. Запрашивайте фиксированные и переменные затраты отдельно и требуйте, чтобы были указаны все исключения и предполагаемые объемы.
Литье алюминия под давлением выигрывает только тогда, когда все его основные инвестиции окупаются подтвержденной экономией на каждой готовой принятой детали; Обработка на станках с ЧПУ выигрывает, когда низкие затраты, выбор материала, точность или гибкость конструкции стоят больше, чем теоретическая экономия большого объема. Рассчитайте пересечение на основе реальных котировок, объема стресс-тестов и производительности, перепроектируйте выбранный процесс и используйте гибридный маршрут HPDC-CNC, когда почти чистая геометрия и прецизионные интерфейсы относятся к разным операциям.
<дел>
<стиль>
.square-quote-btn {
ширина: 240 пикселей;
высота: 240 пикселей;
дисплей: встроенный гибкий;
гибкое направление: столбец;
выровнять-элементы: по центру;
оправдание-содержание: центр;
разрыв: 24 пикселя;
цвет фона: #1a5f8a;
цвет: #ffffff;
размер шрифта: 28 пикселей;
вес шрифта: 900;
Расстояние между буквами: 2 пикселя;
радиус границы: 8 пикселей;
текстовое оформление: нет;
граница: 2 пикселя сплошная rgba (255, 255, 255, 0,3);
переход: все 0,3 секунды легкости;
выравнивание текста: по центру;
}
/* 悬浮效果 */
.square-quote-btn:hover {
цвет фона: #2378a8;
трансформировать: TranslateY (-4px);
}
.square-quote-btn:hover .arrow-icon {
преобразование: TranslateX (10 пикселей);
}
/* 超大醒目箭头 */
.arrow-icon {
размер шрифта: 64 пикселей;
начертание шрифта: жирный;переход: легкость преобразования 0,3 с;
высота строки: 1;
}
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка:service@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, требования к качеству переплета определяются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры использования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, производственные процессы и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единый универсальный стандарт для всех заказов.
Производственная группа Liqin
Опираясь на 18-летний опыт точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на территории производственного центра площадью 6500 м², оснащенного более чем 150 станками, на которых выполняются 4- и 5-осевые обработка на станках с ЧПУ, токарно-фрезерная обработка, холодная обработка. экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить конкурентоспособное предложение!
Специалист по процессам металлообработки и прецизионной обработке
Делимся информацией о холодной ковке, литье под давлением, литье металлов и обработке деталей из меди, алюминия и нержавеющей стали на станках с ЧПУ, помогая инженерам и покупателям оптимизировать конструкцию деталей, производственные процессы и производственные затраты.
 Русский