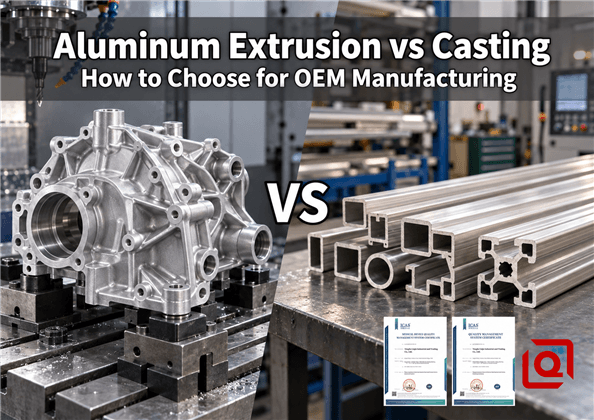
Экструзия алюминия или литье: как выбрать OEM-производство
Автор:
Anonymous
Опубликовано
Sep 14 2026
Обработка на станках с ЧПУ
алюминиевый OEM
Подписывайтесь на нас
Положите рисунок на скамейку, прежде чем сравнивать цитаты. Мы видели почти одинаковые алюминиевые корпуса по двум совершенно разным производственным планам. В одном цеху хотят выпрессовать длинную заготовку, распилить ее на части и обработать детали. Другой хочет влить расплавленный сплав в стальную матрицу, обрезать дробь и обработать несколько поверхностей. Оба маршрута могут работать. Важно то, где скрываются затраты и риски: в форме, инструменте, ежегодном отзыве, отделке, плане проверки или следующей редакции чертежа.
Ярлык в цеху: Поверните модель так, чтобы вы могли видеть ее длину. Один и тот же раздел проходит до конца? Внесите экструзию в шорт-лист. Изменяет ли корпус форму в нескольких направлениях и имеет литые ребра, выступы, карманы или надписи? Цена литья под давлением. Если корпус легко сформировать, но отверстие, прокладка, резьба или опорная точка должны быть точными, сначала сделайте форму, а потом обработайте детали.
Реальные детали быстро запутывают это четкое правило. Длинный корпус управления может быть прекрасным дополнением, пока три глубоких соединительных окна не добавят еще одну настройку. Компактная крышка трансмиссии может подойти для HPDC до тех пор, пока уплотнение не протечет после открытия механически обработанной поры или пока маркетинг не потребует блестящего прозрачного анодирования. Мы разберемся с этими неловкими звонками так же, как это делает инженер-технолог во время проверки DFM.
Одно слово, два процесса: поясните слово «экструзия» в запросе цен
Здесь алюминиевая экструзия означает экструзию профиля. Пресс принимает нагретую заготовку и пропускает ее через фасонное отверстие. Выходит длинная деталь, сечение которой повторяется спереди назад — такая заготовка используется для изготовления направляющих, корпусов радиаторов, рам машин, каналов и трубчатых корпусов. Ударная экструзия и холодная экструзия — это разные работы. Они начинаются с пули внутри закрытого инструмента и проталкивают металл в чашку, оболочку или, как правило, симметричную заготовку.
Это различие имеет значение при рассмотрении запроса предложения. Чертеж с надписью просто «экструдированный алюминий» может направить поставщиков по разным путям процесса. Укажите, требуется ли непрерывный профиль, заготовка, полученная методом холодной экструзии, или просто алюминиевый сплав, который может поставляться в виде экструдированной заготовки. Руководство OEM по холодной экструзии алюминия объясняет отдельный процесс холодной штамповки. В оставшейся части статьи экструзия профиля сравнивается с литьем алюминия под давлением, в основном с литьем под высоким давлением (HPDC).
Что на самом деле делают эти два процесса
Внутри экструзионного цеха: одна секция, много метров
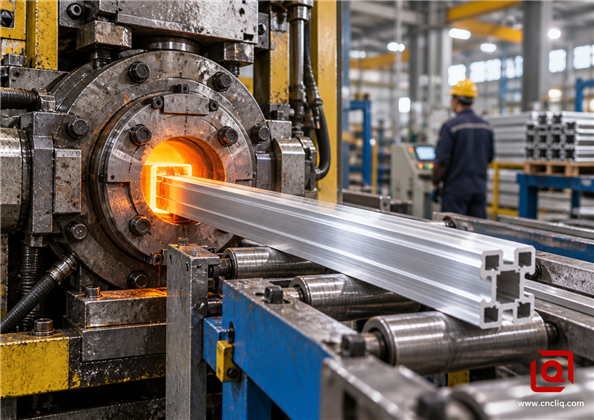
Считайте экструзионную матрицу основным поперечным сечением. Когда профиль выходит из пресса, бригада охлаждает его, растягивает или выпрямляет, применяет необходимый цикл старения и обрезает до приемлемой длины. Ребра, полые каналы, винтовые каналы и монтажные направляющие могут проходить прямо через матрицу, если они продолжают движение в направлении прессования. Боковое отверстие не может. То же самое можно сказать и о кармане, который останавливается на полпути. Эти детали перемещаются на станцию пилы, фрезы, сверла, пробойника или нарезки резьбы.
Рис. 1. Выдавливание профиля образует непрерывное постоянное поперечное сечение; функции локальной точности добавляются позже.
Лучшие конструкции экструзии взаимодействуют с потоком металла. Сбалансированная толщина стенок, разумные радиусы, поддерживаемые язычки и достаточно симметричный профиль облегчают настройку матрицы и выпрямление профиля. Руководство по проектированию Совета алюминиевых экструдеров выделяет общий размер поперечного сечения, симметрию, баланс стенок, соотношение гребней и допуски в качестве первоначальных соображений проектирования. Проще говоря: небольшое изменение САПР может превратить сложный профиль в стабильный и недорогой.
В камере отливки: придайте форму всему телу одновременно
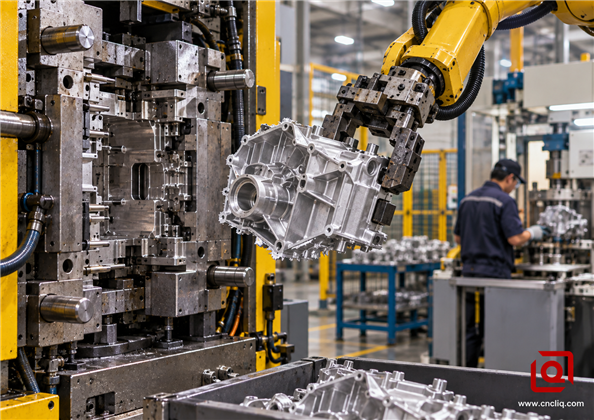
В литейной камере расплавленный сплав на скорости попадает в полость из закаленной стали. Эта полость может содержать детали на нескольких гранях, поэтому при выстреле машина может остаться с уже присутствующими ребрами, выступами, углублениями, отверстиями для разъемов и изогнутыми стенками. Оператор или робот снимает отливку; Затем клетка отсекает ворота и вспышку. После этого можно перейти к удалению заусенцев, пескоструйной очистке, нанесению покрытия, проверке на герметичность или установке на станке с ЧПУ.
Рис. 2. HPDC оправдывает себя, когда стабильное, сложное трехмерное тело может быть сформировано повторно, а вторичная работа контролируется.
Кубок не спасет небрежную геометрию. Металл должен заполнить дальние углы, прежде чем тонкая область замерзнет. Воздуху нужно куда-то выходить. Толстые островки охлаждаются иначе, чем близлежащие тонкие стенки, и деталь все равно должна отделиться от сердечников и выталкивающих штифтов. При реальных обзорах инструментов резкие изменения стенок и неподдерживаемые выступы вызывают больше беспокойства, чем декоративный внешний изгиб. Сравнение Североамериканской ассоциации литья под давлением четко проводит основную границу: экструзия повторяет одну секцию, тогда как отливка может менять секцию и размещать локальные элементы в полости. Руководство Liqin по литью под давлением для OEM-покупателей рассматривает это обсуждение в области оснастки и производственных проверок.
Экструзия алюминия или литье под давлением: таблица практических решений
<тело>
<тр>
Фактор принятия решения
Алюминиевый профиль
Литье алюминия под давлением
Что следует задать команде OEM
<тр>
Основная геометрия
Постоянное сечение вдоль одной оси
Сложная трехмерная форма с местными особенностями
Можно ли большую часть геометрии перемещать в одном направлении без изменений?
<тр>
Приверженность инструментам
Обычно проще, с меньшим количеством движущихся элементов
Более высокая приверженность; могут включать направляющие, сердечники, систему охлаждения, направляющие, вентиляционные отверстия и инструменты для обрезки
Достаточно ли продуман дизайн, чтобы заморозить поверхности, формирующие инструменты?
<тр>
Длина детали
Идеально подходит для длинных членов и семейств обрезанной длины
Ограничено штампом и корпусом машины
Могут ли несколько SKU иметь один профиль и отличаться только длиной или обработкой?
<тр>
Свобода функций
Локальные отверстия, карманы и прерывистая геометрия требуют вторичной обработки
Можно сформировать множество ребер, выступов, отметин и контуров
Какие элементы действительно требуют механической обработки, а какие лишь косметические?
<тр>
Структура материала
Сплавы деформируемого профиля часто выбираются по прочности, пластичности и характеристикам отделки
Литейные сплавы улучшают заполняемость и литейные качества; риском пористости необходимо управлять
Важны ли усталость, сварка, целостность давления или прочность резьбы?
<тр>
Отделка поверхности
Часто хороший выбор для декоративного анодирования, при условии контроля сплава и линии штампа
Обычно указывается с помощью порошка, краски, конверсионной обработки или согласованной текстуры литья
Какая поверхность действительно нужна для сборки и какую видит заказчик?
<тр>
Пространственная стратегия
Допуски коммерческого профиля для корпуса; ЧПУ для критически важных интерфейсов
Допуски по литой модели для некритической геометрии; ЧПУ для критически важных интерфейсов
Какие размеры производят сборку и должны быть проверены после окончательной отделки?
<тр>
Объемная экономика
Часто привлекательно для среднего или частого использования повторяющейся линейной формы
Часто подходит для стабильных сложных деталей большого объема
Каковы годовой объем, размер партии, срок действия программы и вероятность пересмотра?
<тр>
Основные риски качества
Поворот, изгиб, изменение стенок, линии штампа, движение остаточного напряжения
Захваченный газ, усадочные пустоты, неполное заполнение, движение, засветы и следы инструмента
Как поставщик обнаружит дефект, который может остановить вашу линию?
Значения характеристик должны быть согласованы с фактическим сплавом, профилем или литой оболочкой, компоновкой штампа, термообработкой, отделкой и утвержденным чертежом. Общая сравнительная таблица — это инструмент проверки, а не спецификация допуска привязки.
Семь вопросов, которые обычно решают процесс
1. Является ли полезная геометрия постоянной вдоль одной оси?
Это самый сильный первый фильтр. Если на листе можно нарисовать секцию и протолкнуть ее по всей длине, экструзия заслуживает серьезного рассмотрения. Ребра радиатора, Т-образные пазы, кабельные пути, полые камеры, направляющие и винтовые каналы — все это может проходить через кристалл. Если вместо этого деталь имеет изменяющуюся высоту стенок, смещенные выступы, закрытые локальные карманы или скульптурную внешнюю поверхность на нескольких гранях, отливка начинается с лучшего геометрического соответствия.
Не судите только по внешнему силуэту. Разделите модель на «непрерывное тело» и «локальные детали». Деталь, непрерывная на 80 процентов, по-прежнему может быть отличным кандидатом для экструзии плюс обработка на станке с ЧПУ. руководство по машинной обработке и экструзии DFM показывает, как выбор опорной точки и целевые изменения после обработки экономика.
2. Насколько стабилен дизайн?
Счет за инструмент рассказывает лишь часть истории. Отверстие, сделанное в ходе более поздней операции с ЧПУ, обычно легко перемещается при появлении версии B. Другое дело — бобышка, образовавшаяся при отливке: инструментщику, возможно, придется сваривать и перерезать сталь, менять вставку или переделывать ползунок. Экструзионные матрицы также время от времени нуждаются в корректировке, однако длина реза, торцевая обработка и боковые окна часто остаются за пределами профильной матрицы. Прежде чем подписывать заказ на оснастку, спросите, где находится каждая вероятная редакция.
3. Как на самом деле выглядит прогноз объема?
«Большой объем» — это не законченное экономическое обоснование. Запросите годовой спрос, частоту выполнения заказов, ожидаемый срок службы программы, норму брака, потребность в запасных частях и вероятность инженерных изменений. Затем сравните общую стоимость доставки, а не только цену за штуку. Включите матрицу, инструмент для обрезки, приспособления, проверку первой детали, отбор проб, вторичную обработку, отделку, проверку, упаковку, транспортировку, техническое обслуживание и сменные вставки.
4. Какие объекты должны сохраниться в эксплуатации?
“Алюминий” не является обозначением пригодного к использованию материала. Профильные работы обычно начинаются с деформируемых сплавов 6xxx, включая 6061 и 6063. Цеха HPDC выбирают литейные сплавы с учетом того, как заполняется жидкий металл и как ведет себя дробь после затвердевания. Сравните сертифицированные данные для указанного сплава и его состояния на чертеже. Общий паспорт алюминия не является основанием для принятия решения об усталости, резьбе, сварке или давлении.
5. Какую отделку видит и трогает покупатель?
Экструдированные профили серии 6xxx широко выбираются для анодированных корпусов и видимых промышленных изделий, поскольку подходящий сплав и контролируемый профиль могут обеспечить чистый и стабильный внешний вид. Даже в этом случае линии штампа, метки обработки, точки стойки, партия сплава, предварительная обработка и диапазон блеска требуют согласования на граничном образце.
Литой алюминий может выглядеть превосходно при правильной отделке, но декоративное анодирование не эквивалентно автоматически анодированному кованому материалу. Химический состав литейного сплава и местное состояние поверхности могут указывать на изменение цвета. Порошковое покрытие, покраска, конверсионное покрытие, пескоструйная очистка или текстура, заданная в отливке, могут быть более контролируемым решением. Нанесите на чертеж или спецификацию внешнего вида косметические зоны, скрытые зоны, допустимые отметки, стандарт цвета, блеск, толщину покрытия и области маскировки. Руководство OEM по обработке поверхности алюминия компании Liqin является полезным внутренним справочником при подготовке этих заметок.
6. Какие размеры действительно требуют механической обработки?
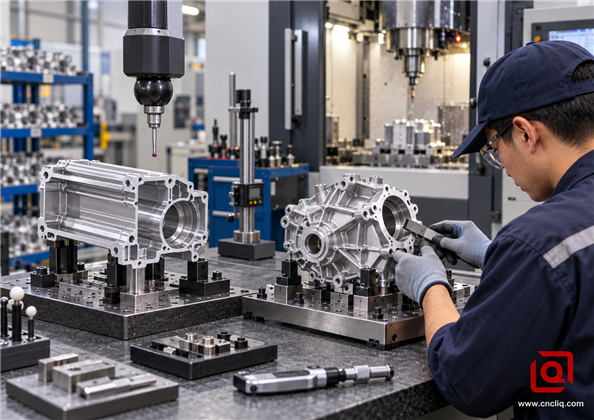
Распространенной ошибкой запроса цен является применение одного жесткого общего допуска к каждому признаку. Это подталкивает оба процесса к ненужной механической обработке и контролю. Разделите чертеж на три группы: размеры сформированного тела, функциональные интерфейсы и геометрия только внешнего вида. Гнезда подшипников, уплотнительные площадки, места расположения дюбелей, прецизионная резьба и опорные точки могут потребовать обработки на станке с ЧПУ. Ребро, спрятанное внутри крышки, скорее всего, нет.
Рис. 3. Разумный гибридный план обрабатывает и проверяет критически важные интерфейсы, вместо того чтобы заставлять каждую поверхность нести точные затраты.
Спланируйте осмотр, начиная с готового состояния, наоборот. Если покрытие изменяет отверстие или маскирование влияет на исходную точку, определите, проводится ли измерение до или после чистовой обработки. Если характеристики утечки имеют значение, укажите среду, давление, время выдержки, критерий приемки и частоту испытаний. Если вытянутая рейка длинная, определите, как оцениваются прямолинейность и положение отверстий в свободном состоянии и в собранном состоянии. Именно здесь поставщик с формовкой, многоосевой обработкой с ЧПУ и контролем под одной крышей может упростить передачу данных и корректирующие действия.
7. Какая ошибка остановит вашу сборочную линию?
Принимайте процессуальное решение, исходя из дорогостоящего сбоя, а не среднего размера. В герметичном корпусе с электроникой это может быть утечка в месте прокладки. Длинноходовой рельс после механической обработки может прогнуться. Для корпуса двигателя это может быть положение отверстия на монтажной поверхности. Для видимой панели управления возможно несовпадение цветов от партии к партии.
Теперь следуйте за рискованной функцией через фабрику. Кто проверяет поступающий сплав? Что утверждается при первом снимке или первом тираже? Где оператор записывает отверстие, результат утечки или толщину покрытия? Какой датчик имеет текущее исследование? Полезный план контроля включает в себя проверку, частоту, реакцию и запись. Когда эти ответы отсутствуют, красиво оформленное предложение — это всего лишь цена.
Гибридный маршрут побеждает
Часто лучшим ответом является не «экструзия или литье». Это «сформировать экономичное тело, а затем только машина, что имеет значение». При экструзии матрица создает длинный профиль, камеру, ребра или направляющие; Распиловка и ЧПУ добавляют концы, порты, канавки и рисунки отверстий. При литье матрица создает сложную оболочку, ребра, бобышки и внешнюю форму; На станках с ЧПУ обрабатываются отверстия подшипников, поверхности уплотнений, резьбовые отверстия и контрольные площадки.
Проверенный анонимный случай: корпус линейного датчика
В ранее опубликованном случае Liqin описывается анонимный корпус наружного оптического датчика с внешними охлаждающими ребрами, внутренней камерой, требованиями к уплотнению по периметру и прецизионным отверстием для линзы. Оригинальный маршрут выточил корпус из цельного алюминия. В опубликованных отчетах сообщается, что обработка каждой детали занимает более 40 минут, а стоимость единицы продукции составляет 58,50 долларов США при изготовлении 3000 деталей. Команда Лицина перепроектировала постоянный корпус в виде специального полого профиля 6063-T6, затем распилила профиль и обработала торцевые поверхности, отверстие линзы и канавку для уплотнительного кольца на 4-осевой установке.
В том же опубликованном случае сообщается о экструзионной матрице стоимостью 2400 долларов США, примерно трех неделях на матрицу, сокращении времени вторичной обработки примерно до 6,5 минут и цене готовой единицы продукции 27,80 долларов США. Также сообщается, что корпус прошел указанный тест IP67 и имеет однородное черное анодированное покрытие. Эти цифры не являются универсальными обещаниями; это результаты конкретного проекта, записанные в Руководстве по производству OEM-алюминия Liqin. Урок, который можно перенести, — это логика решения: повторяющаяся линейная геометрия была перенесена в экструзионную матрицу, а уплотнение и оптические интерфейсы остались на станке с ЧПУ.
Пример связанного живого продукта: холодная экструзия — третий путь
действующая страница продукта Liqin для Корпус молниеотвода 6061-T6 документирует заготовку, полученную методом холодной экструзии, с последующей точной механической обработкой, нарезанием резьбы, удалением заусенцев, очисткой и проверкой размеров. Это актуально, поскольку показывает, почему слово «экструзия» должно быть уточнено. Эта деталь не является непрерывным профилем и не должна использоваться в качестве доказательства возможности экструзии профиля. Вместо этого она демонстрирует другой вариант почти чистой формы для компактных, по существу симметричных деталей, где материал можно вытеснить из заготовки, а важные детали доработать позже.
Контрольный список DFM перед запросом ценового предложения
1. Отправьте исходные 3D-файлы и контролируемые 2D-файлы. Включите STEP или другую согласованную твердотельную модель, чертеж с контролем версий, единицы измерения и список критических размеров.
2. Укажите годовой спрос и структуру заказов. Укажите количество прототипов, первую производственную партию, годовое использование, срок действия программы, а также вероятные объемы роста и падения.
3. Определите функциональный риск. Отметьте особенности уплотнения, подшипника, заземления, теплопередачи, пути нагрузки, косметические характеристики и особенности сборки.
4. Правильно определите материал. Укажите сплав, закалку, применимый стандарт, необходимые сертификаты, вещества с ограниченным доступом, а также любые особые требования к механическим свойствам или проводимости.
5. Опишите отделку как измеримое требование. Добавьте ссылки на цвет или блеск, толщину покрытия, маскировку, зоны внешнего вида и требования к испытаниям на коррозию там, где они действительно применимы.
6. Попросите разделение процесса. В предложении должна быть указана формованная заготовка, операции с ЧПУ, обработка, тестирование, упаковка и каждый элемент оснастки.
7. Запросите наценку DFM у поставщика. Спросите, что можно сформировать, что необходимо обработать, какие допуски влияют на стоимость, где необходимы уклон или радиусы, и как деталь будет выталкиваться или выпрямляться.
8. Согласовать правила владения и замены инструмента. Запишите условия хранения, обслуживания, ожидаемый срок службы, ответственность за замену, плату за модификацию и то, что произойдет, если спрос приостановится.
9. Утверждайте доказательства, а не гарантии. Определите отчеты о первых изделиях, сертификаты материалов, доказательства возможностей ключевых размеров, испытания на герметичность или нагрузку, образцы внешнего вида и план контроля перед выпуском продукции.
Нужно сравнить процессы для детали, находящейся под напряжением? Отправьте Liqin свою 3D-модель, 2D-чертеж, требования к сплаву или производительности, отделку, годовой прогноз и целевую дату запуска. Попросите два маршрута с указанием стоимости, оба из которых технически разумны: экструзия плюс ЧПУ и литье под давлением плюс ЧПУ. Затем команда инженеров может отметить риски, связанные с инструментами, возможные вторичные операции и план проверки, прежде чем вы внесете капиталовложения. Запросить обзор и предложение DFM.
Основные ключевые слова B2B и поисковый интент
<тело>
<тр>
Класс ключевых слов
Намерение покупателя
Естественное использование в этой статье
<тр>
экструзия алюминия или литье; экструдированный алюминий и литой алюминий
Сравнение процессов
Основная структура и матрица принятия решений
<тр>
производитель алюминиевых профилей на заказ; OEM-алюминиевые экструзионные детали
Поставщик и запрос цен
Проектирование профиля, оснастка, вторичная обработка
<тр>
производитель литья под давлением алюминия; изготовленные на заказ детали из литого алюминия
Поставщик и запрос цен
Сложная 3D-геометрия, инструменты, обработка, риски качества
<тр>
обработка экструзией алюминия на станках с ЧПУ; вторичная обработка литья под давлением
Технический поиск
Гибридный процесс, данные, важные интерфейсы
<тр>
Производство OEM-алюминия; поставщик алюминиевых деталей Китай
Коммерческое расследование
Экономика программы, планирование качества, призыв к действию для запроса
<тр>
производство алюминиевых корпусов; экструзия радиатора; литой корпус
1. Экструзия алюминия дешевле литья под давлением?
Экструзия обычно требует меньшего количества инструментов, но не всегда дешевле за готовую деталь. Простой постоянный профиль с ограниченным количеством сверлений может быть очень экономичным, в то время как экструзия, требующая нескольких установок с ЧПУ, может потерять свое преимущество. Литье под давлением требует более высоких затрат на инструмент и квалификацию, но при этом позволяет формировать множество 3D-элементов за один цикл при стабильном объеме. Сравните затраты за весь срок службы, используя реальное количество, объем обработки, качество отделки, проверку, брак и риск доработок.
2. Что касается вольера, с чего мне начать?
Посмотрите вниз по длине вольера. Если камера, направляющие или охлаждающие ребра повторяются и семья использует несколько отрезков, попросите маршрут экструзии. Если тело охватывает выступы, изогнутые стенки, изолированные карманы и детали соединителей на нескольких гранях, попросите маршрут заброса. В зависимости от того, какая заготовка победит, сохраняйте площадки для прокладок, расположение отверстий и другие близкие места сопряжения в ЧПУ и плане проверки.
3. Будет ли анодированная отливка выглядеть как анодированная экструзия?
Не думайте об этом по цветовому чипу. Отливка может быть анодирована, но химический состав ее сплава и местное состояние кожи могут сделать тон менее ровным, чем отделка подходящего кованого профиля. Проведите предлагаемую предварительную обработку настоящего сплава и утвердите физические образцы при согласованном освещении. Если единообразный внешний вид имеет большее значение, чем слово «анодированный», сравните также порошковое покрытие, краску, конверсионное покрытие и другие соответствующие виды отделки.
4. Если деталь имеет форму, близкую к чистой, почему ЧПУ все еще включено в предложение?
Потому что «рядом с сетью» — это не то же самое, что «готово к сборке». Позвольте штампу или профилю иметь широкую и экономичную форму. Добавляйте на маршрут обработки только те интерфейсы, которые требуют точности — седла подшипников, поверхности прокладок, отверстия в истинном положении, резьбу, опорные точки и порты. На отпечатке отделите размеры формования от размеров выреза и укажите, происходит ли окончательная приемка до или после нанесения покрытия.
5. Что мне следует отправить, чтобы получить точное предложение OEM?
Предоставьте поставщику контролируемую 2D-печать и соответствующую твердотельную модель. Добавьте первую партию, ежегодный отзыв, вероятный размер партии, требования к сплаву или обслуживанию, отделку, дату запуска и несколько особенностей, которые могут отклонить сборку. Включите метод испытаний, если утечка, нагрузка или внешний вид имеют решающее значение. Если вы открыты для другого процесса, напишите это прямо в запросе предложения, чтобы предложение не заменило требование.
Алюминиевый пресс-форма выигрывает, когда ценность детали сосредоточена в повторяющемся поперечном сечении, адаптируемой длине, сильном отклике отделки и умеренном использовании инструментов; Литье под давлением выигрывает, когда стабильный объем и настоящая трехмерная сложность оправдывают более сложную форму. Самый безопасный выбор OEM заключается в отделении формованной геометрии от обработанных интерфейсов, моделировании общей стоимости программы и привязке всех критических требований к измеримому контролю качества. Отправьте чертеж заранее, сравните полные технологические маршруты и заморозьте инструменты только после того, как будут понятны функциональные риски.
<дел>
<стиль>
.square-quote-btn {
ширина: 240 пикселей;
высота: 240 пикселей;
дисплей: встроенный гибкий;
гибкое направление: столбец;
выровнять-элементы: по центру;
оправдание-содержание: центр;
разрыв: 24 пикселя;
цвет фона: #1a5f8a;
цвет: #ffffff;
размер шрифта: 28 пикселей;
вес шрифта: 900;
Расстояние между буквами: 2 пикселя;
радиус границы: 8 пикселей;
текстовое оформление: нет;
граница: 2 пикселя сплошная rgba (255, 255, 255, 0,3);
переход: все 0,3 секунды легкости;
выравнивание текста: по центру;
}
/* 悬浮效果 */
.square-quote-btn:hover {
цвет фона: #2378a8;
трансформировать: TranslateY (-4px);
}
.square-quote-btn:hover .arrow-icon {
преобразование: TranslateX (10 пикселей);
}
/* 超大醒目箭头 */
.arrow-icon {
размер шрифта: 64 пикселей;
начертание шрифта: жирный;переход: легкость преобразования 0,3 с;
высота строки: 1;
}
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка:service@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры использования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единый универсальный стандарт для всех заказов.
Производственная группа Liqin
Опираясь на 18-летний опыт точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на территории производственного центра площадью 6500 м², оснащенного более чем 150 станками, на которых выполняются 4- и 5-осевые обработка на станках с ЧПУ, токарно-фрезерная обработка, холодная обработка. экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить конкурентоспособное предложение!
Специалист по процессам металлообработки и прецизионной обработке
Делимся информацией о холодной ковке, литье под давлением, литье металлов и обработке деталей из меди, алюминия и нержавеющей стали на станках с ЧПУ, помогая инженерам и покупателям оптимизировать конструкцию деталей, производственные процессы и производственные затраты.
 Русский