 Русский




Обработка алюминия часто имеет ошибочное представление в конструкторском отделе. Поскольку алюминий легко режется и быстро удаляет стружку при высоких скоростях вращения шпинделя, многие считают, что изготовление детали на заказ из заготовки — это простая задача. Затем черновая обработка заготовок приводит к реальным производственным процессам. Тонкие стенки деформируются наружу под воздействием внутренних напряжений материала. Критические осевые линии отверстий смещаются при вторичной ручной обработке. В компании, занимающейся анодированием алюминия, часто сообщают о случаях, когда несовпадающие следы от инструмента на двух разных установках просвечивают сквозь обработанную поверхность. Точная обработка алюминия зависит от точности смещения базовых точек, отклонения инструмента, жесткости зажима и скорости цикла. Выбор между базовым 3-осевым фрезерным станком, 5-осевым поворотным станком или двухшпиндельным токарно-фрезерным станком — это не демонстрация возможностей станка, а обеспечение жестких допусков. Это взвешенное решение, основанное на геометрии детали, допусках и объеме партии.
1. 3-осевое фрезерование с ЧПУ: рабочая лошадка для призматических компонентов и открытых полостей
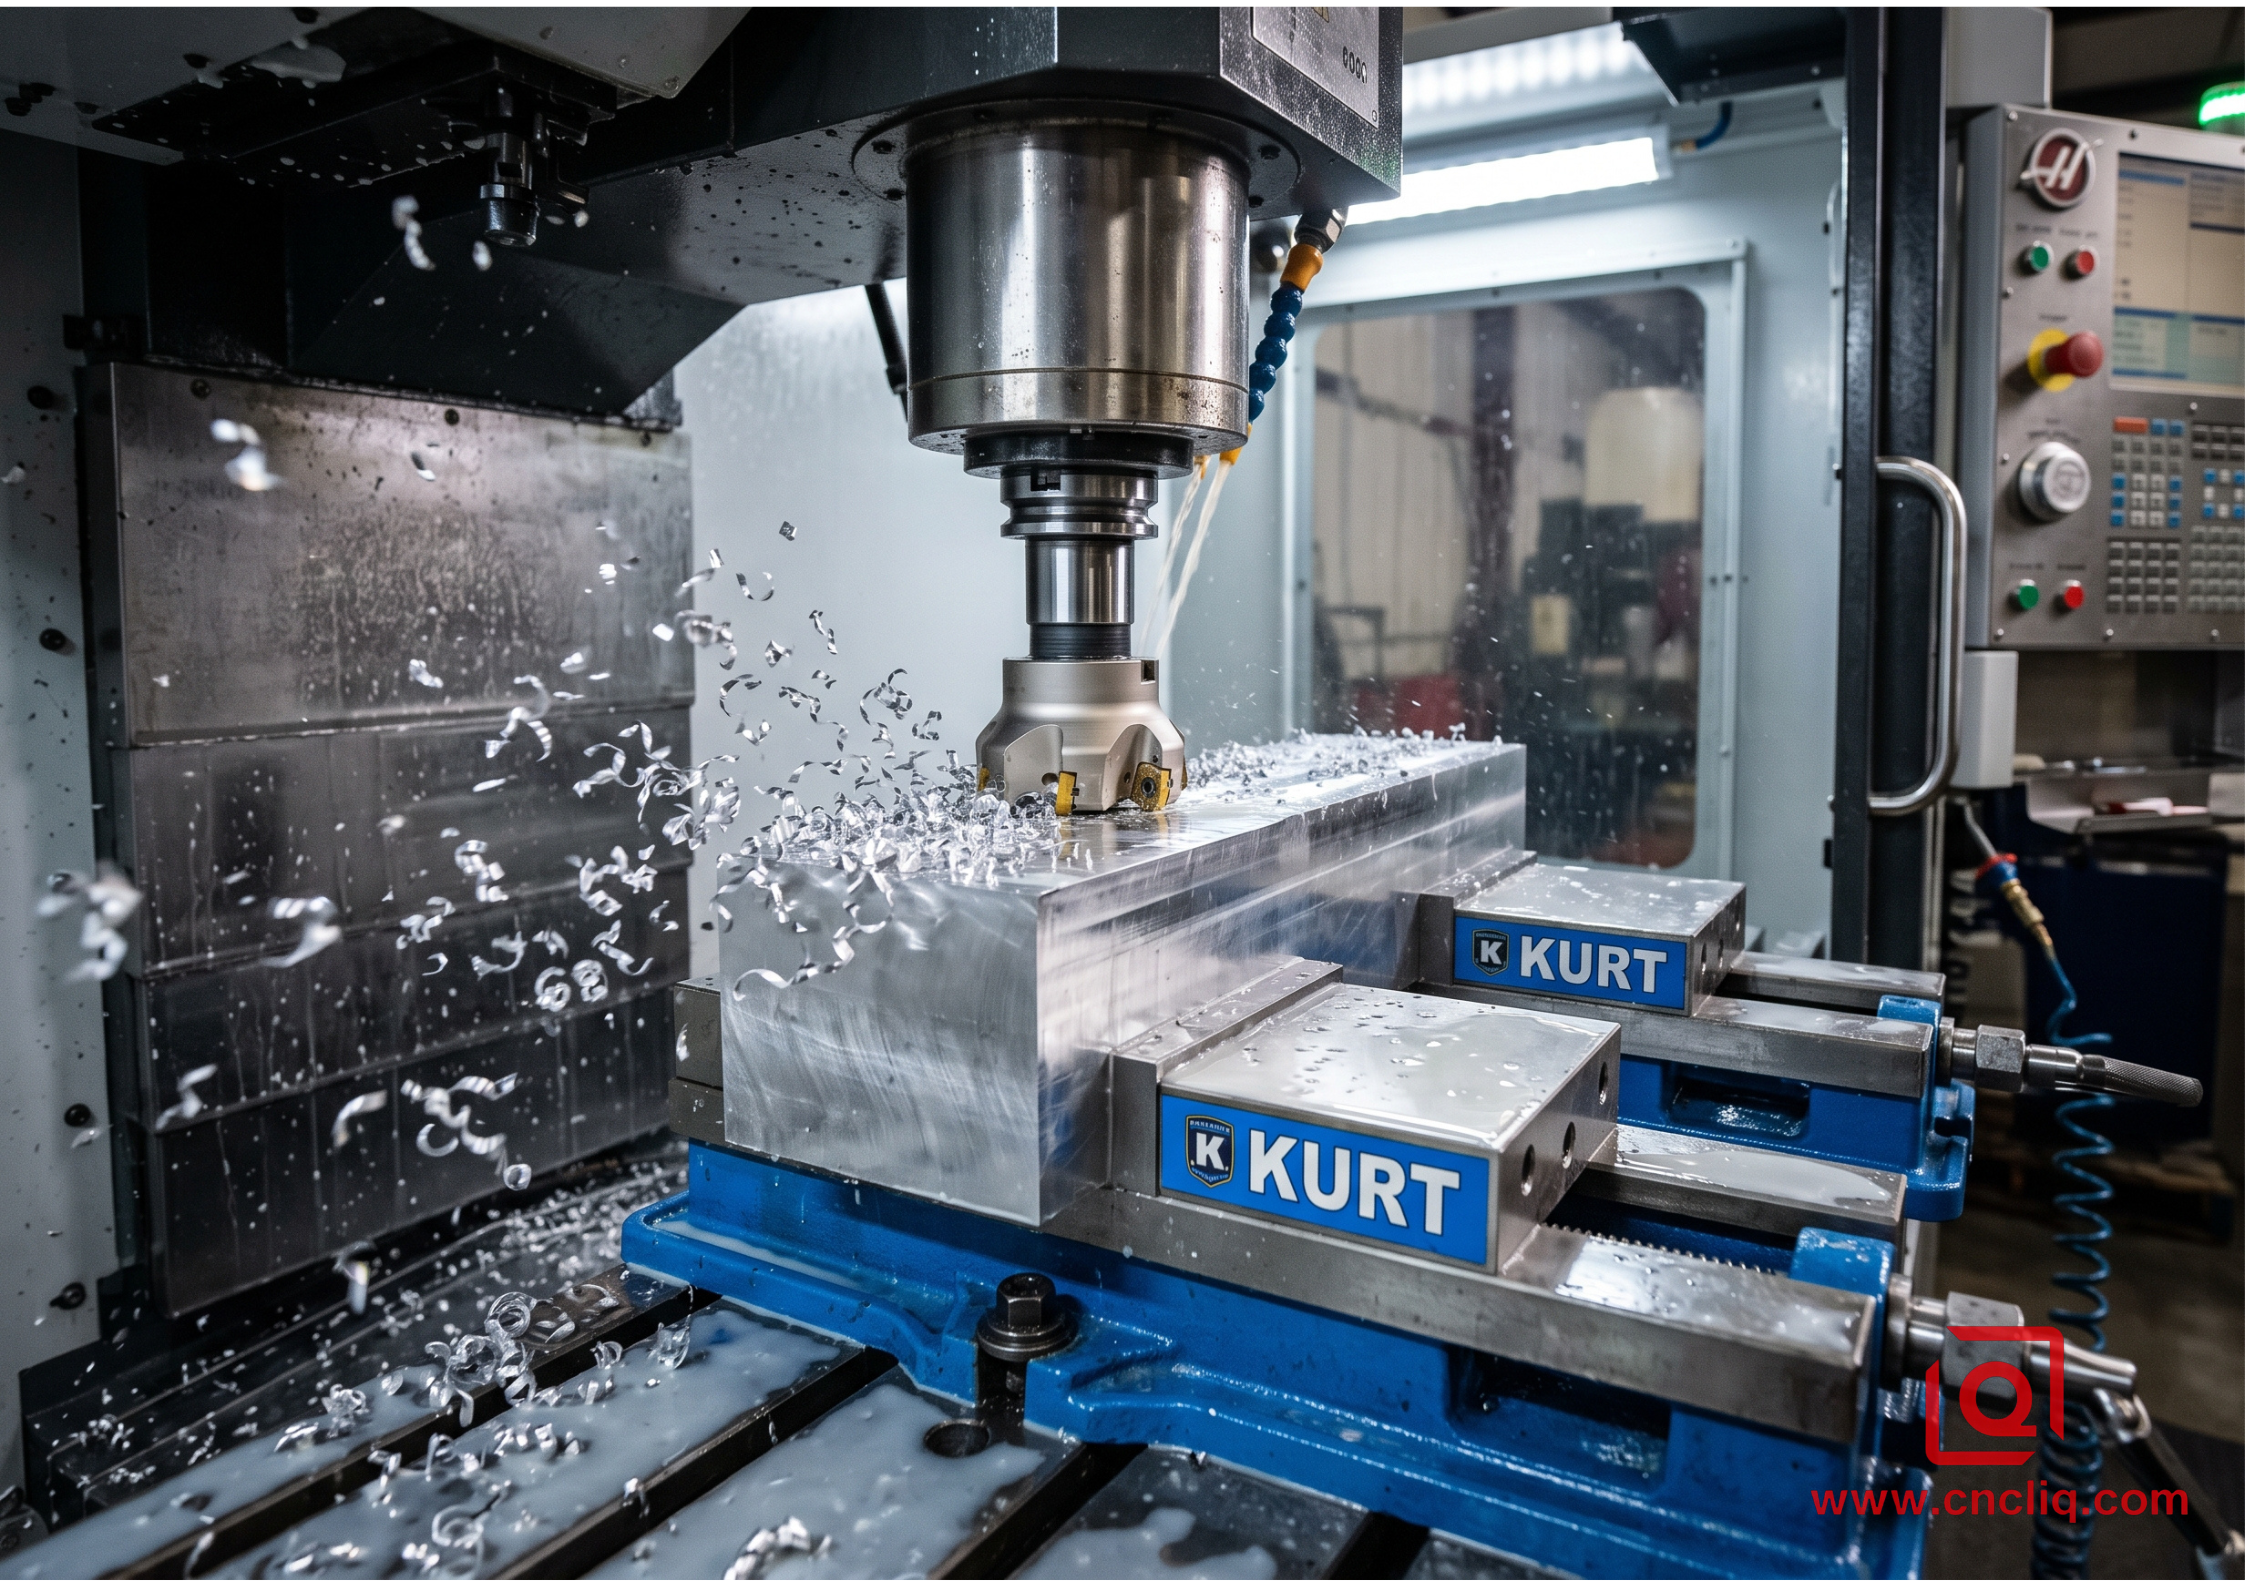
Когда к алюминиевой детали можно получить доступ полностью сверху вниз без скрытых подрезов или угловых боковых отверстий, традиционный 3-осевой вертикальный обрабатывающий центр остается наиболее экономичным решением.
Подход «сверху вниз» по 3 осям:
[ Вертикальное перемещение шпинделя: ось Z ]

|

+-----------------+

| Фреза концевая |

+-----------------+
|

[ Перемещение стола: оси X и Y ] ----> Жесткие тиски на станке кровать
Где 3-осевая обработка превосходит все ожидания
Стандартный 3-осевой станок имеет значительную физическую массу относительно своей рабочей зоны.Шпиндель перемещается вертикально вдоль оси Z, в то время как тяжелый чугунный рабочий стол перемещает заготовку вдоль осей X и Y. Эта структурная масса эффективно поглощает вибрации при резке больших объемов материала.
-
Открытые плоские профили: Монтажные пластины, плоские радиаторы, конструкционные фланцы, опорные пластины электронных шасси и кронштейны.
-
Быстрое удаление большого объема металла: Вырезание больших объемов материала из цельной алюминиевой пластины с использованием агрессивных черновых фрез. Жесткость зафиксированного стола позволяет операторам сильно нагружать режущие инструменты, не рискуя вызвать механическую вибрацию.
-
Простая оснастка для цеха: Заготовки закрепляются в стандартных тисках типа Kurt, вакуумных патронах или специальных алюминиевых мягких зажимах, которые вырезаются непосредственно на станине станка во время настройки.
Истинный компромисс: штабелирование приспособлений и переворачивание деталей
Естественное ограничение 3-осевого фрезерного станка редко связано с точностью внутреннего позиционирования станка.
Это связано с человеческой и физической механикой ручного повторного зажима.Когда деталь требует обработки с нескольких сторон, оператор должен приостановить цикл, сдуть накопившуюся стружку, снять зажим с тисков, очистить параллельные поверхности, перевернуть деталь и снова зажать ее у упоров.
Даже при аккуратном операторе и чистых упорах это приводит к смещению базовых точек. Соотношение между элементами верхней грани, вырезанными при первой настройке, и элементами нижней грани, вырезанными при второй настройке, может сместиться из истинного положения. Когда в инженерном чертеже требуется точное истинное положение элементов на противоположных гранях, использование ручного переворачивания на 3-осевом фрезерном станке увеличивает риск для качества.2. Одновременная 5-осевая обработка: преодоление базовых точек и отклонения фрезы
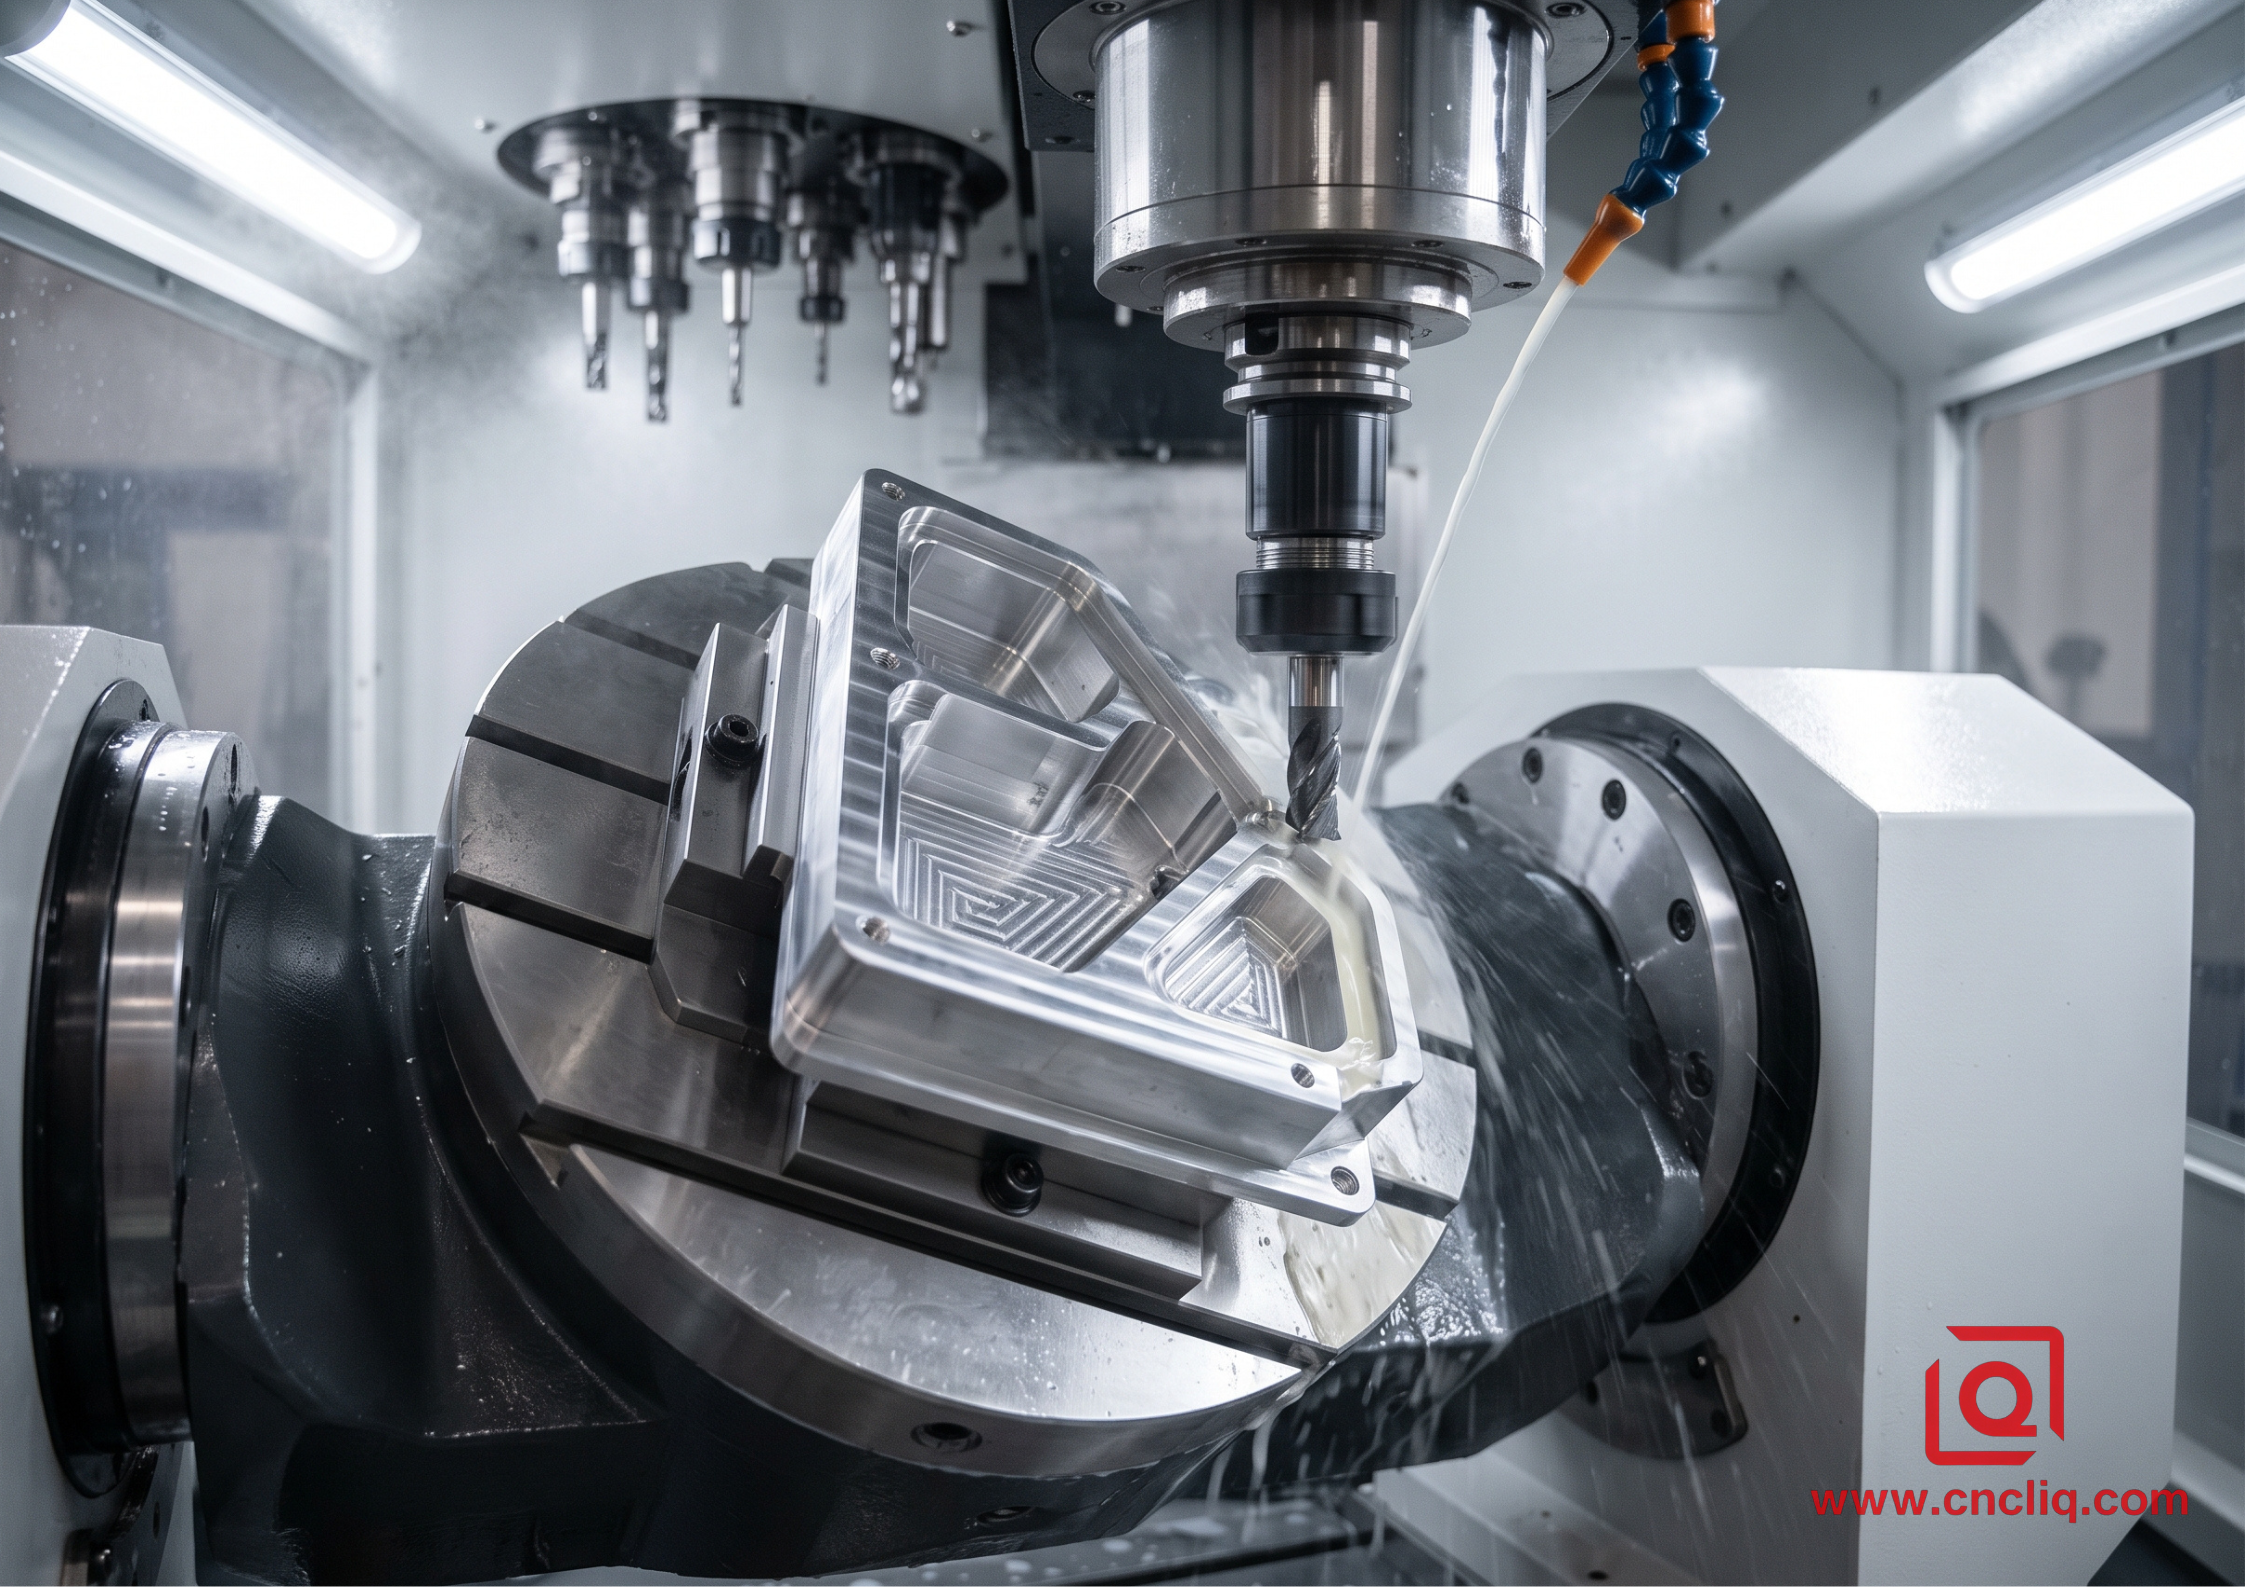
Настоящий 5-осевой обрабатывающий центр добавляет две оси вращения к стандартному линейному перемещению. В типичной конфигурации стола с поворотным механизмом стол наклоняется вперед и назад вдоль оси А и вращается на 360 градусов вдоль оси С.
5-осевая динамическая кинематика:

[ Фиксированный Z-шпиндель ]

|

+-----------------+
| Короткий, жесткий электромагнитный |

+-----------------+
|

+-----------+ <--- Шарнирное соединение по оси А с наклоном

| Заготовка |

+-----------+ <--- Непрерывное вращение по оси С платформа
Для большинства прецизионных алюминиевых корпусов и конструкционных кожухов,Коммерческая ценность 5-осевой обработки заключается не в резке сложных органических лопаток турбин. Главное преимущество — это 3+2-позиционная обработка: ориентация и резка пяти полных граней детали за одну установку.
Инженерное преимущество: короткие, жесткие резцы
Каждый режущий инструмент действует как консольная балка. По мере увеличения расстояния от держателя инструмента до режущей кромки инструмент становится экспоненциально более гибким.
Отклонение режущей кромки напрямую зависит от куба длины удлинения:-
Длинный вылет на 3-осевом фрезерном станке: Когда на 3-осевом станке необходимо обработать глубокую полость или высокую вертикальную стенку, инструмент должен глубоко проникать в деталь. Чтобы избежать сильной вибрации инструмента, высокочастотного резонанса и неровностей поверхности, оператор станка должен снизить скорость вращения шпинделя, выполнять более мелкие радиальные резы и обрабатывать детали медленно.
-
Наклонный подход на 5-осевом фрезерном станке: На 5-осевой установке поворотный стол наклоняет всю заготовку под углом. Шпиндель инструмента не задевает верхний край детали, позволяя оператору использовать короткую, толстую фрезу.Короткий инструмент обеспечивает высокую жесткость, режет на полной скорости без вибрации и оставляет чистую, однородную поверхность стенки.
Увеличенный вылет инструмента (3-осевая полость):
|=== Держатель инструмента ===|==================== Увеличенный хвостовик =====================> [Вибрация и риск отклонения]

Наклонная ориентация детали (5-осевая полость):
|=== Держатель инструмента ===|==== Короткий резак ====> [Высокая жесткость и стабильная поверхность]
Устранение ручного перепозиционирования
Поскольку 5-осевой станок в рамках одной программы обрабатывает несколько поверхностей режущего инструмента, все критически важные отверстия, боковые порты, уплотнительные карманы и монтажные штифты имеют один и тот же начальный координатный узел станка. Ошибка переноса базовой точки между сторонами практически исключена, что обеспечивает сохранение точных позиционных соотношений, указанных на 2D-чертеже.
3. Фрезерно-токарные центры: Истинная архитектура «все в одном»
Фрезерно-токарные центры объединяют высокоскоростной токарный шпиндель с верхней фрезерной головкой с приводным инструментом и синхронизированным вторичным шпинделем.
Вместо зажима неподвижной детали и вращения инструмента, токарно-фрезерный станок может вращать заготовку, вращать инструмент или удерживать и то, и другое в скоординированном движении.Синхронизированная передача шпинделя:
[ Главный токарный шпиндель ] ===>Заготовка в заготовке удерживается ---> Обрабатывает профиль и фрезерует поперечные отверстия
|
v Синхронизированный динамический захват
[ Приемник вспомогательного шпинделя ] <=== Прецизионный цанговый захват <-+ Отрезает заготовку и обрабатывает поверхность Обратная сторона
Когда алюминиевый компонент по своей сути цилиндрический – например, ступенчатый корпус датчика, корпус клапана, резьбовой гидравлический коллектор или гидравлическая втулка с боковыми отверстиями – прокладка его через отдельные токарные и фрезерные станки создает операционное трение. Детали находятся в складских бункерах между операциями, стружка скапливается в глухих отверстиях, а повторная затяжка добавляет погрешность соосности.
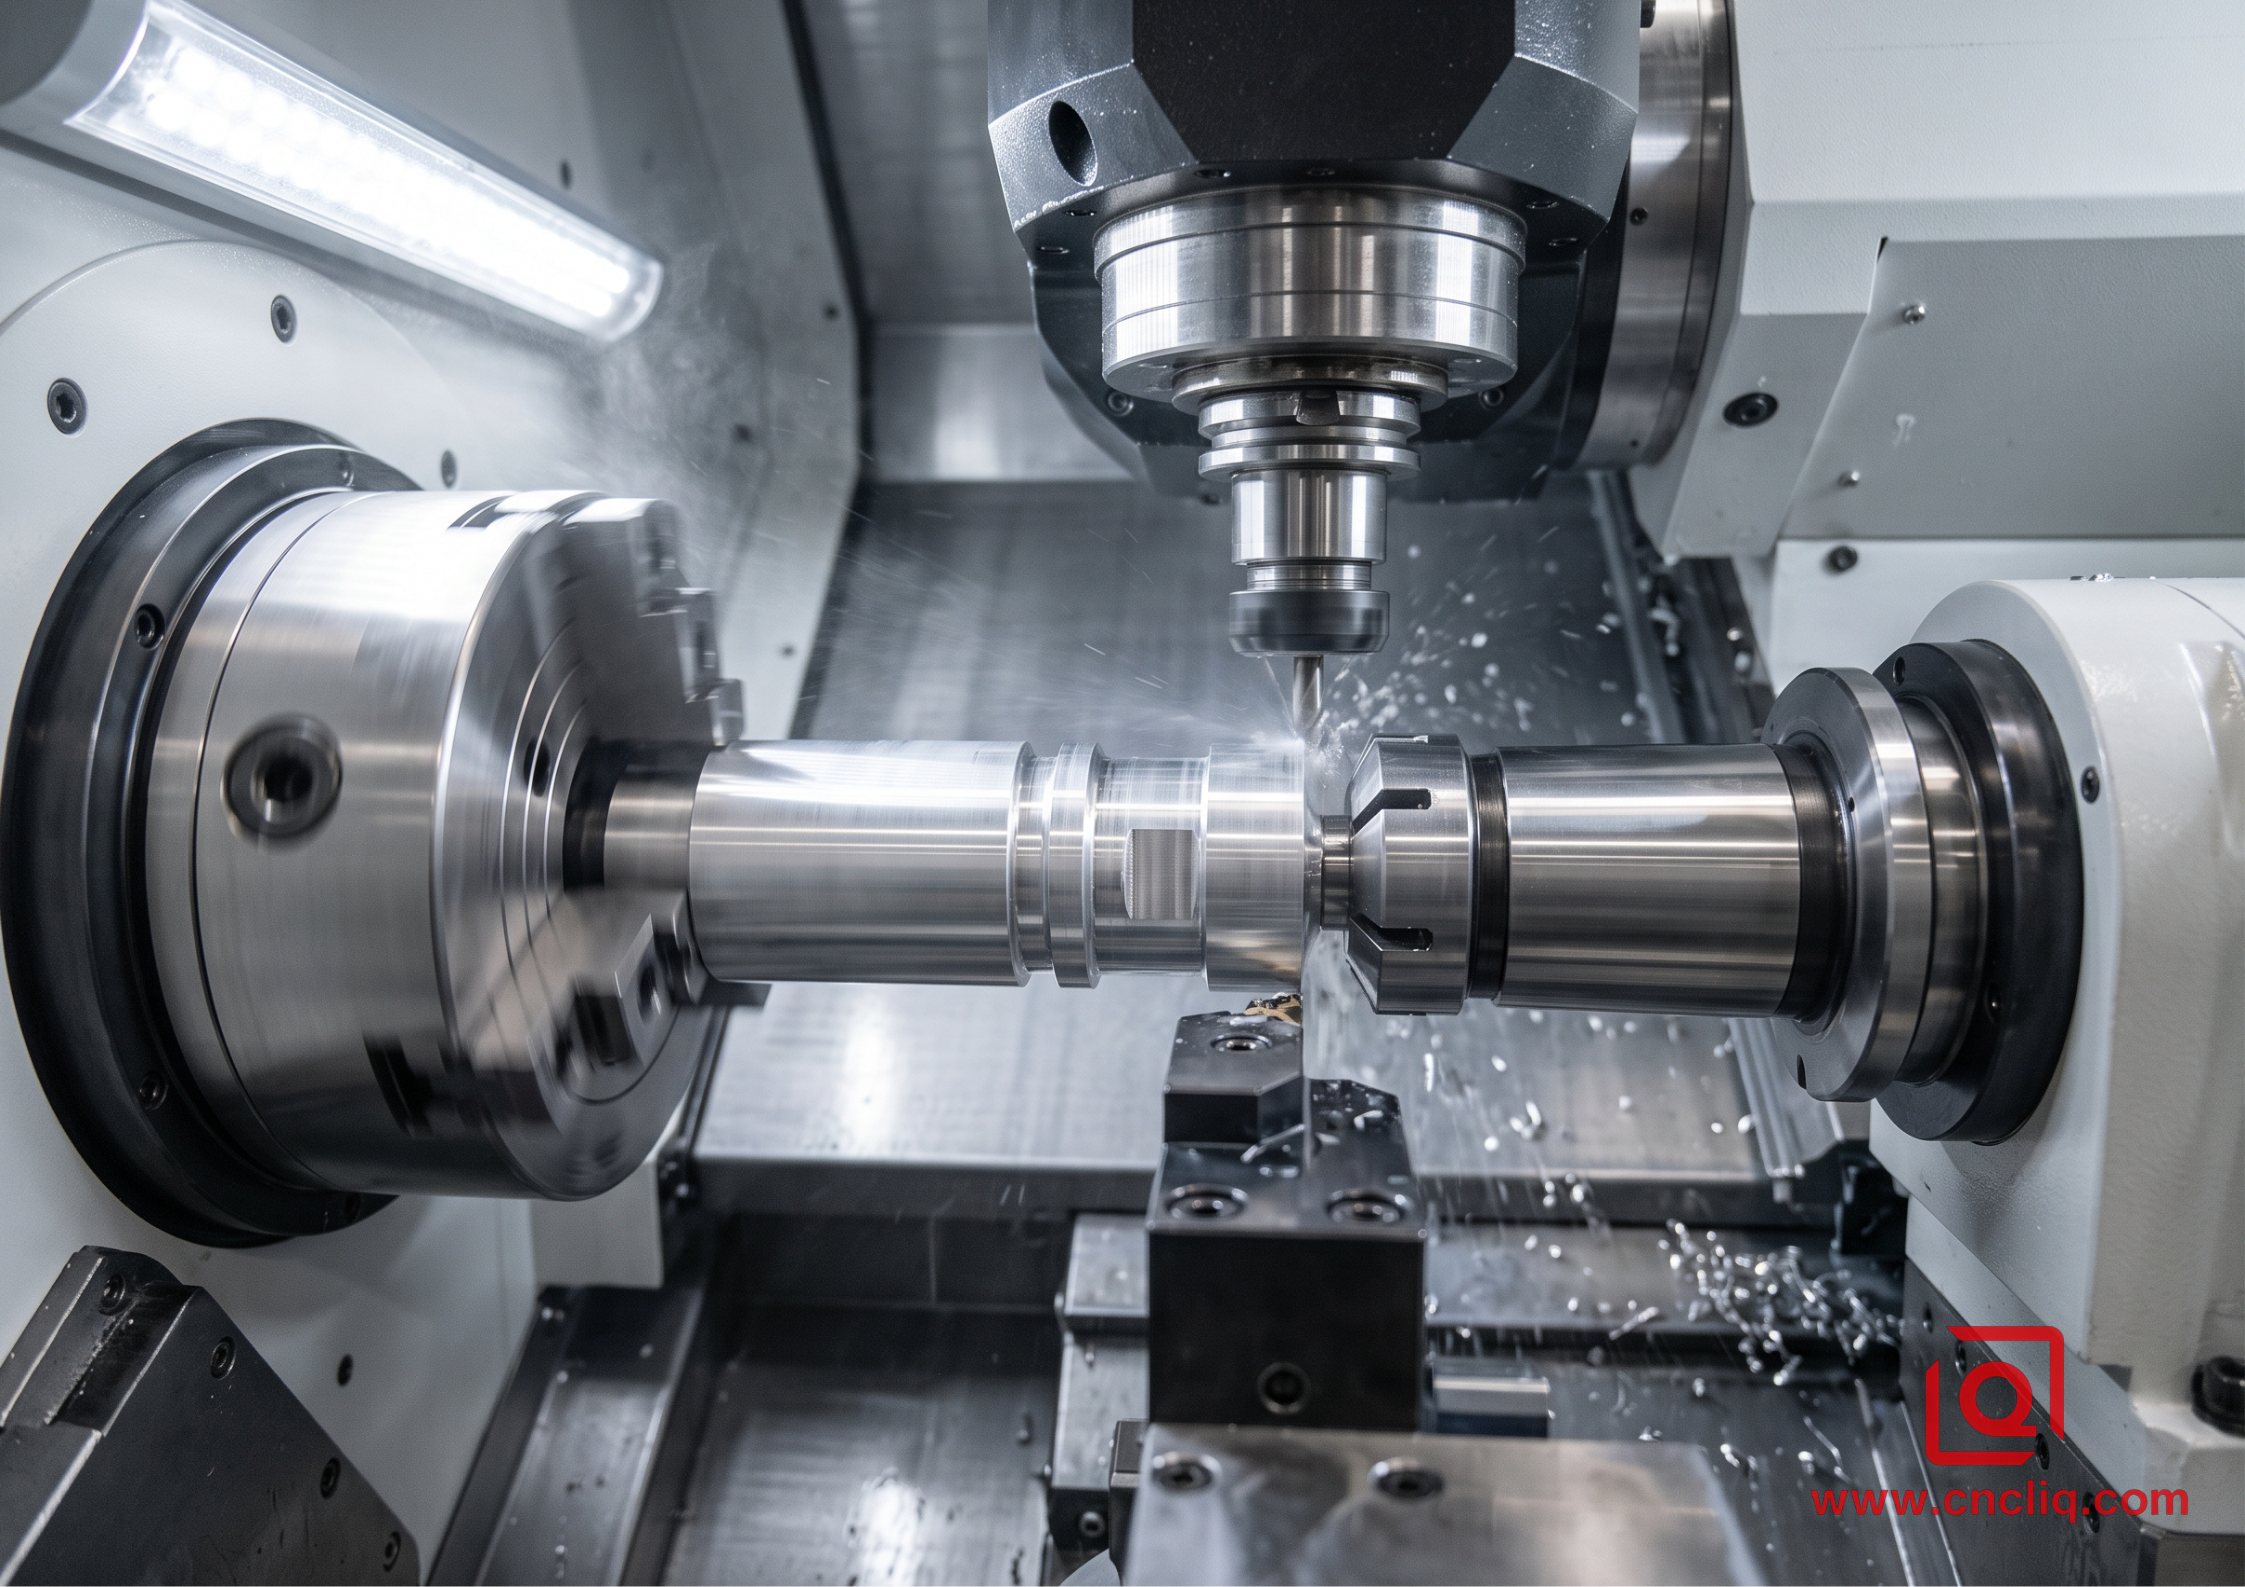
Архитектура фрезерно-токарного станка решает эту проблему за счет интегрированной последовательности:
-
Главный шпиндель подает заготовку из необработанного алюминиевого прутка, надежно зажимает ее и вращает для высокоскоростной обработки наружного и внутреннего диаметров.
-
Верхняя фрезерная головка поворачивается в нужное положение, фиксирует шпиндель с определенным шагом в градусах и использует вращательное движение Инструменты для фрезерования плоских накладок под гаечный ключ, сверления поперечных отверстий и нарезания резьбы по смещенным шаблонам.
-
Вспомогательный шпиндель продвигается к главному шпинделю, синхронизирует скорость вращения и зажимает свежеобточенный передний диаметр с помощью гладкой цанги.
-
Разъединительный инструмент отделяет деталь от заготовки.
-
Вспомогательный шпиндель отводится, чтобы обработать заднюю сторону, снять фаску с заднего отверстия и фрезеровать задние элементы, в то время как основной шпиндель подает новый материал для начала обработки следующей детали.
Вся деталь выпадает в устройство для сбора деталей в готовом виде, при этом сохраняется осевое выравнивание между передним и задним отверстиями.
4. Инженерное сравнение: Матрица технологических возможностей
| Параметр оценки | 3-осевое фрезерование на станке с ЧПУ | 5-осевая обработка | Двухшпиндельный фрезерно-токарный обрабатывающий центр |
| Типичная геометрическая посадка | Плоские пластины, одноплоскостные профили, открытые карманы | Многогранные призматические корпуса, подрезные карманы | Точеные круглые корпуса с поперечными отверстиями и плоскими поверхностями |
| Обычные зажимные приспособления | Тиски Курта, мягкие губки, зажимные пластины | Самоцентрирующиеся тиски, заготовка с пазами типа «ласточкин хвост» | Гидравлические патроны, съемники прутков, прецизионные цанги |
| Настройки для 6-гранной детали | 2-4 ручных переворота | всего 1-2 настройки | 1 настройка (выполняется за один раз с помощью вспомогательного шпинделя) |
| Истинное положение элемента | Зависит от повторяемости ручного позиционирования | Удерживается в пределах одной системы координат | Концентричность фиксируется в течение одного прохода станка |
| Стратегия длины инструмента | Требуются инструменты с большим вылетом для высоких элементов | Наклоняет деталь для использования коротких жестких инструментов | Короткие токарные инструменты и жесткие фрезерные головки |
| Стабильность качества поверхности | Возможны линии несоответствия инструмента при переворотах | Равномерное сглаживание поверхности под углом грани | Одноточечная токарная обработка наружного и внутреннего диаметров, равномерная фрезеровка плоских поверхностей |
| Накладные расходы на настройку и программирование | Низкие или умеренные накладные расходы на программирование | Высокие (требуется моделирование 3D-проверки на столкновения) | Высокое время настройки, высокая эффективность после запуска |
| Идеальный объем партии | От прототипов до средних производственных партий | От сложных прототипов до повторяющихся серийных запусков | Средние и большие объемы, непрерывные циклы подачи заготовки |
5. Пример из практики цеха: оптический корпус для автономного датчика
Практический обзор корпуса датчика, изготовленного на заказ, иллюстрирует, как соответствие геометрии компонента машине кинематика изменяет результаты.
Деталь и функциональные требования
Зарубежная инженерная фирма разработала алюминий 6061-T6 оптический корпус для наружной системы датчиков. Цилиндрический корпус обладал важными функциональными особенностями:
-
Центральный прецизионно обработанный оптический канал для сборки линз.
-
Четырехпериметровый прямоугольный соединитель Вырезы расположены с интервалом в 90 градусов по всей внешней стенке цилиндра.
-
Задняя уплотнительная канавка, предназначенная для установки эластомерного уплотнительного кольца, предотвращающего попадание влаги.
-
Требование, чтобы вырезы внешнего разъема оставались плотно выровненными относительно центральной оси отверстия для предотвращения смещения штифта во время сборки жгута проводов.
Оригинальный многостаночный поток:
[Токарный станок: Токарная обработка отверстий] --> Ручная передача --> [VMC: Вращательное индексирование по 4-й оси] --> Ручная передача --> [VMC: Переворачивание для канавки уплотнения]
* Три независимые настройки, вмешательство оператора на каждом этапе, риск появления царапин на поверхностях уплотнений.
Первоначальный подход к производству: 3 отдельных операции
Первоначальный производственный план разделял производство на три отдельных вида оборудования:
-
Операция 10 (токарный станок с ЧПУ): Обработать заготовку из алюминия, предварительно обработать внешний диаметр и выточить внутреннюю оптическую полость.
-
Операция 20 (3-осевой фрезерный станок с поворотным индексатором): Установить Закрепите деталь на расширяющемся валу 4-осевого поворотного устройства. Четырежды проиндексируйте деталь, чтобы вырезать боковые соединительные отверстия и просверлить поперечные отверстия.
-
Операция 30 (3-осевой фрезерный станок): Вручную переверните деталь в мягкие зажимы, чтобы обработать заднюю часть, и отфрезеруйте канавку для круглого уплотнительного кольца.
Трудности в цехе
В рамках этого многостаночного рабочего процесса контроль качества столкнулся с постоянными проблемами:
-
Смещение опорной точки: При переносе детали с токарного станка на фрезерные зажимные губки мелкие стружки и отклонения при ручном зажиме привели к смещению вырезов разъема относительно основного оптического отверстия.
-
Повреждения при транспортировке: Перемещение алюминиевых деталей между тремя разными станками привело к увеличению следов от транспортировки и легких царапин на задней уплотнительной поверхности, что вызвало нарушения герметичности во время стендовых испытаний.
-
Застой в производстве: Детали длительное время находились в бункерах ожидания свободного времени между операциями, требуя непосредственного внимания оператора на каждом этапе перемещения.
Сводный процесс фрезерно-токарной обработки:

[Главный шпиндель: подача прутка]

--> Одноточечная токарная обработка внутреннего отверстия и внешнего профиля

--> Фрезерование головкой с вращающимся инструментом 4 боковых соединительных окон с использованием индексации по оси C

--> Вспомогательный шпиндель соответствует частоте вращения, захватывает готовый наружный диаметр гладкими латунными цангами

--> Инструмент для отрезки отделяет готовую деталь от заготовки
[Вспомогательный шпиндель: отвод и чистовая обработка]

->Обработка задней торцевой поверхности до плоского состояния и обработка канавки для уплотнительного кольца за один проход
* Отсутствие ручной обработки, непрерывный цикл, постоянная базовая точка отсчета.
Процесс обработки был объединен в двухшпиндельном токарно-фрезерном центре, напрямую обрабатывающем экструдированные круглые алюминиевые заготовки:
-
Токарная обработка на главном шпинделе: Устройство подачи заготовки подает заготовку в главный патрон. Жесткие расточные оправки выполняют черновую и чистовую обработку критически важной внутренней оптической полости за один непрерывный проход, обеспечивая округлость и гладкость внутреннего отверстия.
-
Фрезерование с использованием приводного инструмента: При этом главный шпиндель выступает в качестве полностью управляемой оси индексации, расположенная сверху фрезерная головка с приводным инструментом фрезерует все четыре прямоугольных выреза для разъемов, снимает фаску с кромок и сверлит монтажные отверстия.
-
Синхронизированная передача вспомогательного шпинделя: Вторичный шпиндель продвигается вперед, синхронизирует вращение и зажимает готовый наружный диаметр с помощью мягких латунных цанг, которые защищают поверхность алюминия. Разделительный инструмент чисто срезает деталь с заготовки.
-
Обработка обратной стороны: Вспомогательный шпиндель отводится, чтобы обработать плоскую поверхность заднего плеча и обточить канавку для уплотнительного кольца одноточечным инструментом.
Результаты работы в цехе
-
Устранение ручной обработки: Взаимодействие человека во время цикла обработки сводится к загрузке заготовки и проверке готовой продукции. части.
-
Геометрическая устойчивость: Поскольку внутреннее отверстие, внешние вырезы и задняя уплотнительная канавка были повернуты и индексированы на общей кинематической платформе, дрейф базовой точки был исключен. Вырезы разъемов оставались выровненными относительно оптического центра.
-
Целостность поверхности: Следы от обработки исчезли с задней поверхности, а гладкая канавка, обработанная в одной точке, надежно прошла испытания под давлением.
-
Общее время выполнения заказа: Обработка деталей стала непрерывной.Вместо того чтобы ждать между операциями в складских бункерах, готовые детали сразу же выходили из вторичного шпинделя, готовые к снятию заусенцев и финишной обработке поверхности.
6. Практические правила DFM для проектирования деталей из алюминия на заказ
При подготовке 3D CAD-моделей и 2D инженерных чертежей для производственного контроля практические корректировки могут помочь согласовать конструкции с возможностями станка:
-
Определите истинные требования к положению на разных поверхностях: Если ваша деталь требует жестких позиционных соотношений или концентричности между элементами на трех или более поверхностях, сообщите об этом на раннем этапе. Попытка обработки этих деталей на 3-осевом фрезерном станке для снижения почасовой ставки часто приводит к браку и затратам на специализированную оснастку. Детали с многогранными допусками выигрывают от использования 5-осевых или токарно-фрезерных станков.
-
Оценка глубоких углов кармана: Внутренние вертикальные углы кармана должны соответствовать радиусу вращающейся фрезы. Если карман глубокий, а радиус угла узкий, 3-осевой фрезерный станок должен использовать длинную, тонкую фрезу, склонную к вибрации. Увеличение радиусов внутренних углов позволяет цеху использовать более толстые и жесткие инструменты или избежать обработки детали на дорогостоящем станке только для обработки крутых углов.
-
Проверка симметрии детали при токарной обработке: Если значительная часть корпуса детали имеет круглую, ступенчатую или полую форму вдоль центральной оси, ее следует оценить на предмет возможности обработки токарно-фрезерным станом. Даже призматические компоненты с квадратными внешними размерами часто можно обрабатывать токарным и фрезерным станом из прутка более эффективно, чем вытачивать большую заготовку из цельной пластины.
-
Управление внутренними напряжениями в алюминии: Толстые прокатанные алюминиевые пластины несут внутренние остаточные напряжения от процессов прокатки и термообработки. При фрезеровании больших углублений на одной стороне пластины изменяется баланс внутренних напряжений, что приводит к небольшому изгибу детали при снятии с зажима. Для тонкостенных или асимметричных деталей следует использовать пластины из сплава, подвергнутого снятию напряжений (например, 6061-T651), или разработать технологический процесс, включающий черновую обработку, снятие зажима для снятия напряжений и чистовую обработку.
Нажмите здесь для получения информации 👆
FAQs
Q1: Как узнать, действительно ли моя алюминиевая деталь требует 5-осевой обработки вместо более дешевой 3-осевой установки?
Проверьте базовые метки и профили глубоких полостей. Если при печати элементы соединяются на 3 или более гранях с истинными пределами позиционирования менее 0,03 мм, 3-осевой фрезерный станок каждый раз требует многократных ручных переворотов — ошибки при укладке деталей. Одна настройка на 5-осевом столе полностью исключает этот риск. Далее, рассмотрим глубокие пазы: если глубина превышает радиус скругления углов в 4 раза, 3-осевая резка требует длинных, тонких концевых фрез, которые вибрируют и отклоняются. Наклоните заготовку на 5-осевом поворотном механизме, и короткая, жесткая концевая фреза достигнет полной глубины на высокой скорости, не повреждая поверхность стенок.
Вопрос 2: Почему для сложных тонкостенных фрезерованных деталей предпочтительнее использовать 6061-T651, чем стандартный 6061-T6?
Все сводится к коду закалки "51".После термообработки, фрезерный станок механически растягивает пластину на 1–3%, чтобы снять неравномерные внутренние напряжения. Стандартная сталь T6 удерживает зажатое напряжение внутри обшивки. Если вырезать тонкие перемычки, глубокие углубления или неровные стенки из обычной стали T6, деталь станет плоской, как только вы отпустите зажим. Заказ стали 6061-T651 обеспечивает плоскость, предсказуемость и стабильность заготовки на протяжении всей агрессивной черновой обработки.
Вопрос 3: Когда фрезерно-токарный центр становится более экономически выгодным, чем отдельные операции токарной и фрезерной обработки на станках с ЧПУ?
Фрезерно-токарный центр выигрывает в тот момент, когда для круглой или цилиндрической детали требуются поперечно просверленные каналы для жидкости, радиальные схемы расположения болтов или фрезерованные плоские поверхности, которые должны точно совпадать с внутренними точеными отверстиями.
На отдельных станках вы платите за двойную настройку CAM, изготовление на заказ мягких зажимных губок для удержания круглого тела, ручную зачистку между станциями и время загрузки оператора для каждого цикла, в то время как двухшпиндельный фрезерно-токарный станок подает непрерывный круглый пруток, точит, фрезерует с приводом, динамически передает на вспомогательный шпиндель и каждые несколько минут сбрасывает готовую деталь в бункер без повреждений при транспортировке.Вопрос 4: Можно ли сохранить жесткие допуски, достигнутые на станке с ЧПУ, с помощью анодирования серной кислотой?
Да, но только если цех и инженерная группа рассчитают химический рост поверхности и потери при травлении в размерах перед обработкой металла. Стандартное анодирование серной кислотой типа II обычно проникает на 50% в алюминиевую подложку и расширяется на 50% наружу (добавляя примерно от 0,010 до 0,015 мм на каждую поверхность, что уменьшает диаметр готового отверстия на 0,010 мм).0,020 мм до 0,030 мм), в то время как твердое покрытие типа III наращивается еще толще; поэтому отверстия для прецизионных подшипников и резьбу с мелким шагом необходимо намеренно нарезать с запасом или заглушать специальными резиновыми масками перед погружением в химическую ванну.
Вопрос 5: Какая наиболее распространенная ошибка CAD/DFM, которая неоправданно завышает время цикла обработки алюминия на станках с ЧПУ?
Проектирование квадратных внутренних углов карманов, которые доходят до самого пола, — это самый быстрый способ увеличить производственные затраты. Поскольку фрезерный инструмент вращается, он не может вырезать острый внутренний вертикальный угол под углом 90 градусов; Попытки добиться точного соответствия заставляют цех использовать вторичные концевые фрезы микродиаметра с крошечными ступенями или настраивать электроэрозионную обработку (ЭЭО) для удаления материала, чего можно было бы легко избежать, увеличив внутренний радиус скругления как минимум на 1 мм по сравнению со стандартным диаметром фрезерного инструмента.
Нажмите здесь для вашего запроса 👆
Краткое описание: Подбор геометрии детали в соответствии с возможностями станка
Нет единой оптимальной конфигурации станка с ЧПУ для каждого алюминиевого компонента, изготовленного на заказ.
-
3-осевые вертикальные обрабатывающие центры обеспечивают экономичную основу для обработки плоских пластин, односторонних кронштейнов и агрессивной черновой обработки карманов, где детали удерживаются в стандартных тисках.
-
5-осевые станки превосходно подходят для обработки многогранных корпусов и сложных призматических деталей, используя наклонные ориентации для доступа к глубоким участкам с помощью коротких, жестких фрез, обеспечивая при этом жесткие допуски по нескольким граням.
-
Двухшпиндельные фрезерно-токарные центры предлагают эффективное решение для цилиндрических деталей с поперечными элементами, завершая токарную и фрезерную обработку геометрии за одну непрерывную операцию.
Проверка геометрических параметров вашего компонента Учет профиля, допусков и количества партий в соответствии с возможностями оборудования на ранних этапах процесса обеспечивает бесперебойное производство, стабильное качество деталей и надежную экономическую эффективность проекта.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные технические условия качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры из практики клиентов, представленные в этом блоге, были тщательно анонимизированы и отредактированы.
Представленные показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей по изготовлению деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.Команда Liqin Manufacturing
Основываясь на 18-летнем опыте в области точного машиностроения, компания Ningbo Liqin Industry производит высокоточные металлические компоненты для требовательных мировых рынков. Мы работаем на предприятии площадью 6500 м²; Производственный центр, оснащенный более чем 150 станками, работающими на 4-осевых и 5-осевых станках с ЧПУ, фрезерно-токарной обработке, холодной экструзии и литье под давлением под одной крышей. Такая организация позволяет нам бесперебойно управлять проектами, доводя детали от первоначальных CAD-концепций до окончательной отгрузки. Мы обеспечиваем бесперебойный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров с помощью КИМ и оптического профилирования до испытаний на твердость и солевое распыление — мы заранее проверяем ваши критически важные характеристики, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в течение двух часов на новые запросы предложений, прямую поддержку для изготовления опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы.
Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!