 Русский




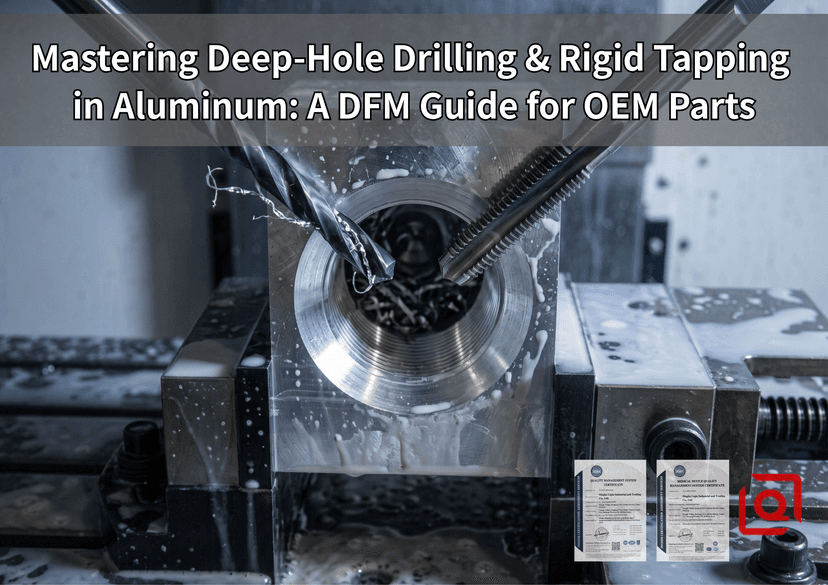
Каждый инженер-конструктор знает, что алюминий легко режется. Загрузите обычную твердосплавную фрезу в 6061-T6, увеличьте скорость перемещения, и чистая стружка отлетит без заминок. Эта легкая предсказуемость исчезает в ту же секунду, когда для печати требуется просверлить масляный канал диаметром 3,20 мм и глубиной 45 мм внутри кармана, доходящий до глухого отверстия M4 с очень длинной полной резьбой.
Внезапно сплав, прославившийся своей обрабатываемостью, начинает действовать липко и неумолимо. Мелкая стружка плотно забивается в канавки инструмента, смазочно-охлаждающая жидкость внутри кармана превращается в пар, трение раздувает стенку отверстия внутрь к хвостовику инструмента, а дорогой изготовленный на заказ коллекторный блок в конечном итоге разрушается прямо на приспособлении станка.
Глубокое микросверление и жесткое нарезание резьбы в деформируемых алюминиевых сплавах являются общеизвестными причинами отказа. прецизионное OEM-производство . Как только глубина отверстия превышает диаметр в пять-десять раз, стандартная физика удаления стружки полностью нарушается. Удаление металла становится второстепенным по сравнению с терморегулированием и постоянной промывкой стружки.
Понимание того, как алюминий ведет себя в условиях большой разницы между глубиной и диаметром, помогает инженерам-конструкторам устранить трение в цехах, сократить количество отходов и оптимизировать производство еще до того, как чертежи попадут на производственную линию.
1. Реальная механика глубоких алюминиевых отверстий
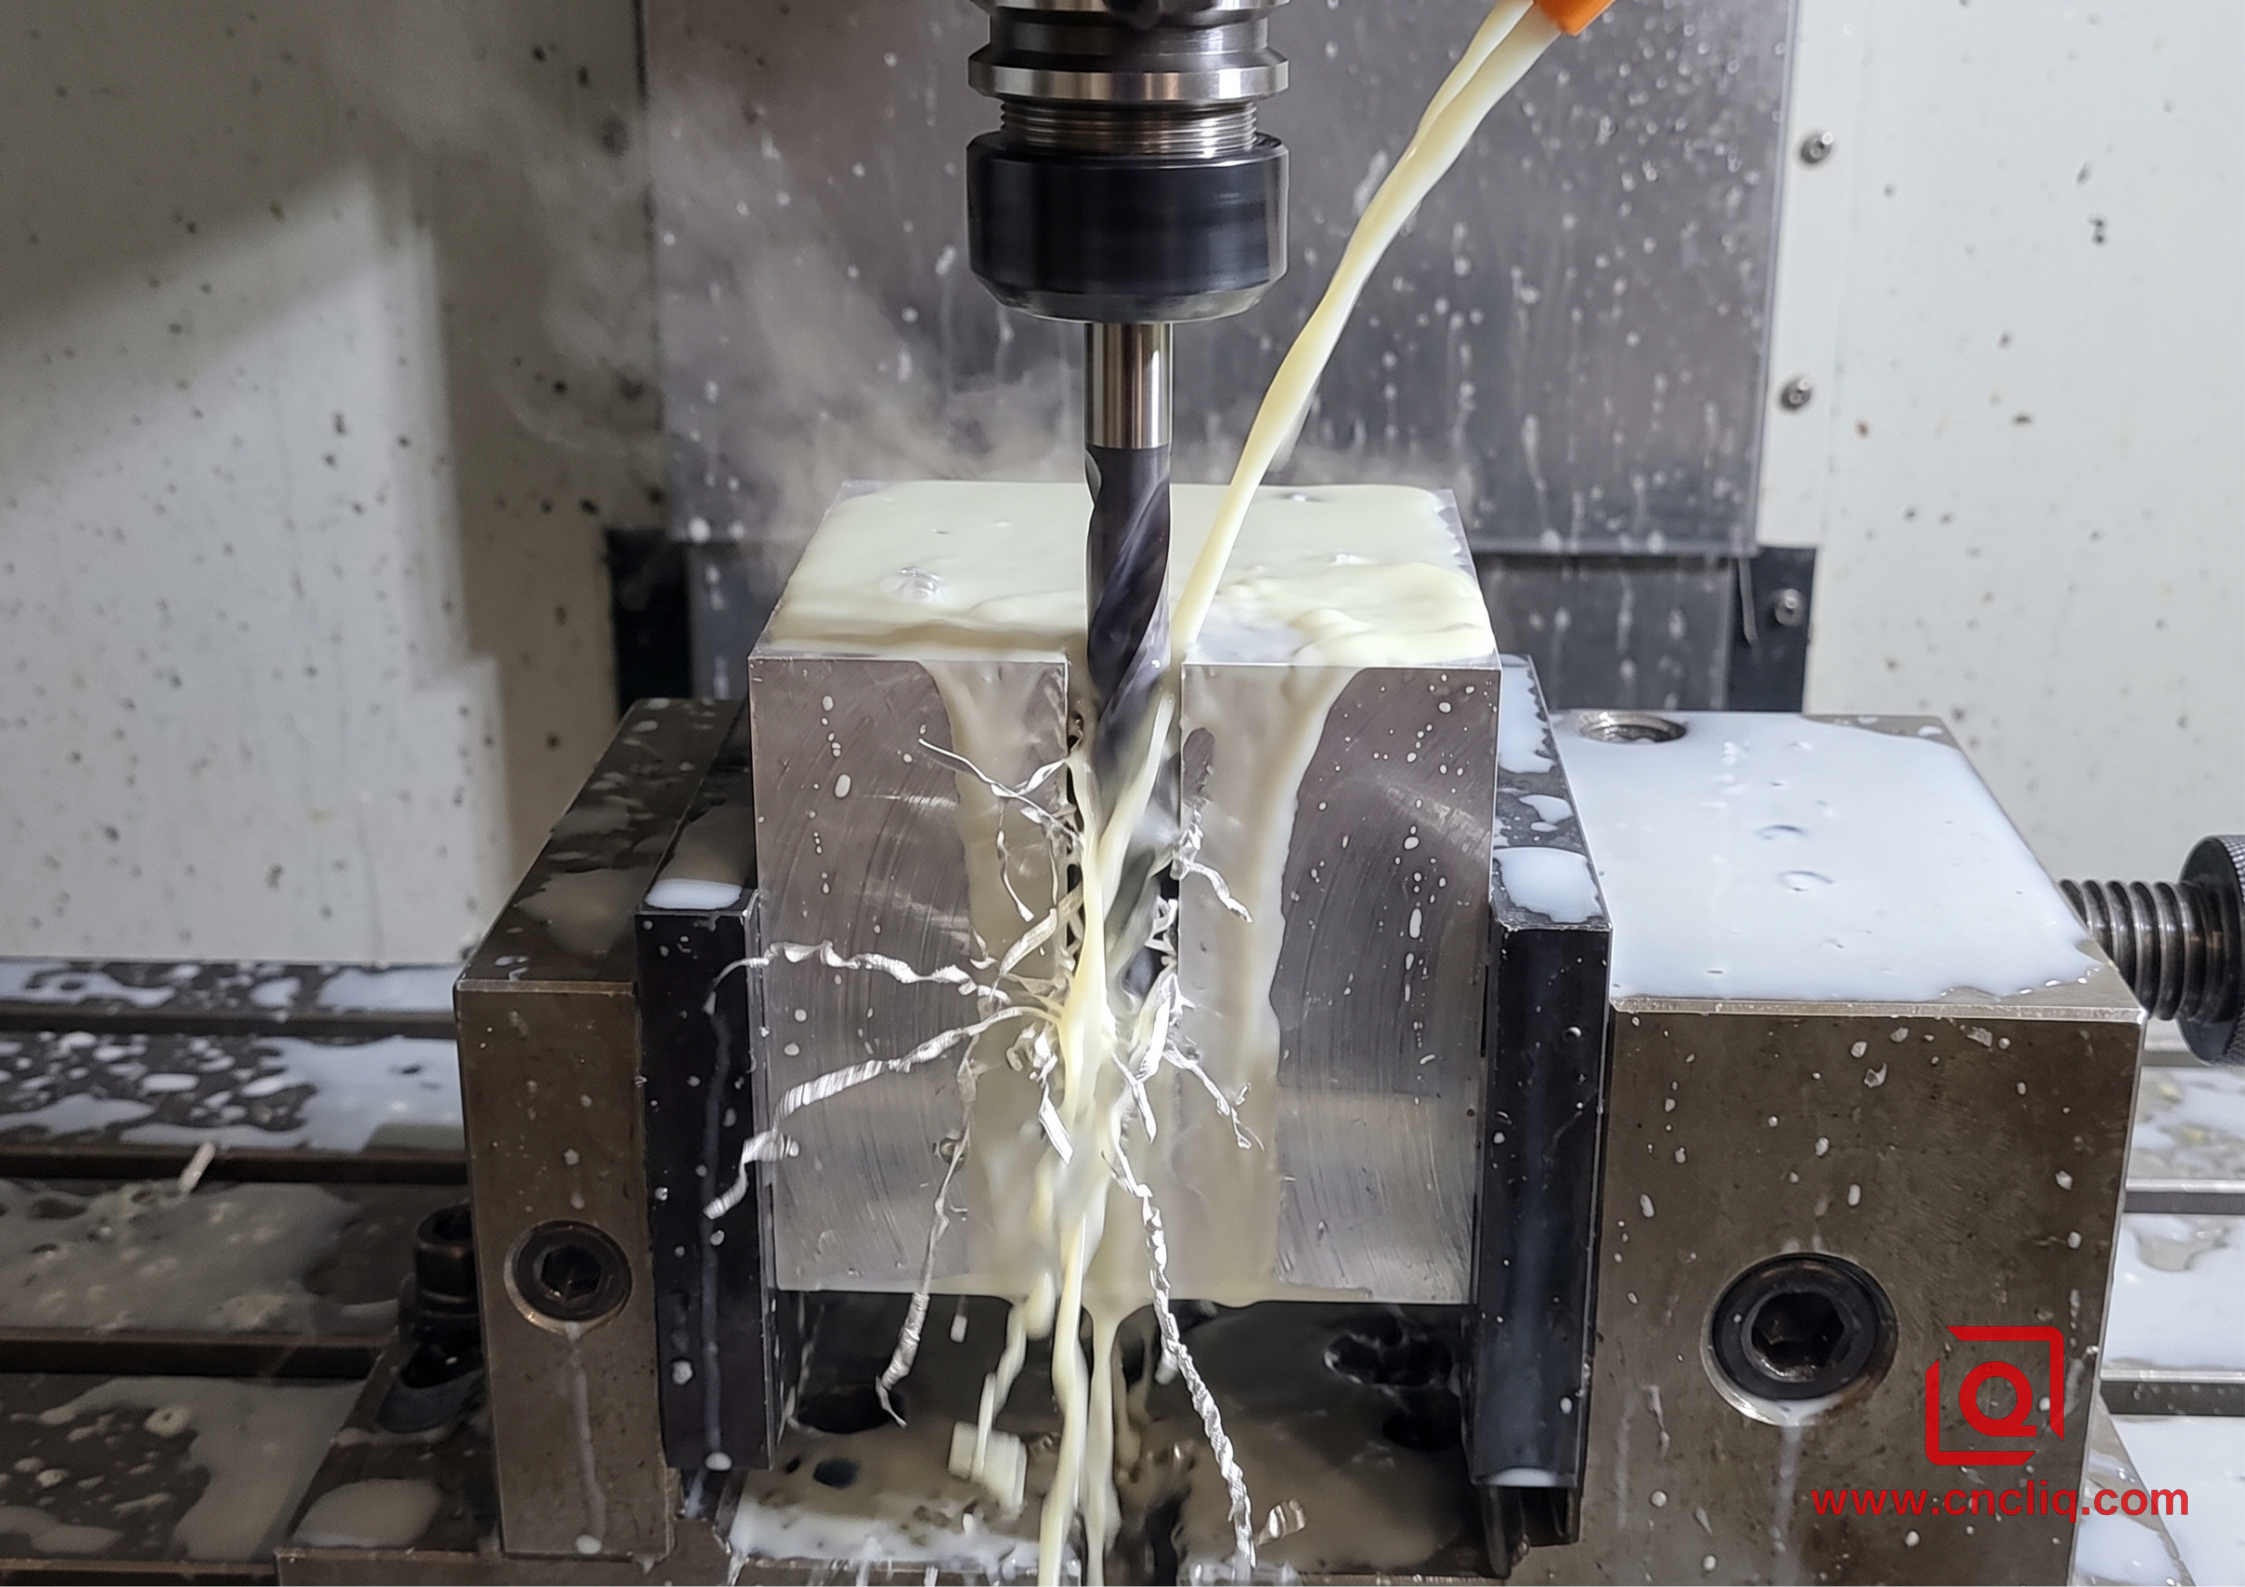
В специализированных механических мастерских любая дыра глубже, чем в пять раз превышает ее диаметр, меняет подход к работе. Как только вы выйдете за пределы диаметра, в десять раз превышающего диаметр, вы попадете на территорию, где отклонение инструмента, накопление тепла и уплотнение стружки приводят к серьезному сносу инструмента.
Алюминий является отличным проводником тепла, но его высокий коэффициент теплового расширения создает неожиданные ловушки при глубоком сверлении. Поскольку кромка инструмента постоянно работает со дном глубокого канала, интенсивное трение генерирует локализованную тепловую энергию быстрее, чем окружающая масса может ее рассеять.
-
Сжатие стенки отверстия: окружающий металл расширяется внутрь вокруг корпуса сверла. Если инструмент колеблется или скорость подачи падает во время резания, края почти мгновенно прижимаются к стенке отверстия, приваривая твердый сплав прямо к заготовке.
-
Струйное заклинивание стружки: литые металлы распадаются на предсказуемую зернистую стружку, но пластичные деформируемые сплавы, такие как 6061 и 5052, образуют длинные пластичные ленты. В глубокой скважине, где нет прямых путей эвакуации, эти ленты сгибаются, забивают внутреннюю поверхность и действуют как физическая дамба, блокирующая поступающую смазочно-охлаждающую жидкость.
Входные грани и перемещение по центральной линии
Одной из постоянных проблем, связанных с поступающими нестандартными отпечатками, является требование точного позиционирования истинного положения в расширенном глубоком отверстии, в то же время позволяя сверлу запускаться на необработанной, неровной или наклонной поверхности отливки. Наконечник сверла, касающийся наклонной поверхности, мгновенно отклоняется. Как только гибкое сверло малого диаметра отклоняется от оси в течение первых нескольких миллиметров зацепления, никакая жесткость шпинделя станка не сможет вернуть это отверстие обратно к его истинной геометрической осевой линии.
Практика в цехе: Всегда проектируйте плоский входной карман или плоскую площадку, перпендикулярную оси сверла. На производстве мы используем короткое жесткое точечное сверло с углом наклона, соответствующим насадке вторичного глубокого сверла. Это обеспечивает плавное самоцентрирование сверла в направляемом углублении, сводя радиальное биение к минимуму с самого первого оборота.
2. Эвакуация стружки: динамика жидкости в зависимости от чистой мощности
Когда глубина отверстия заставляет стружку перемещаться на несколько дюймов против силы тяжести и центробежной силы, стандартная геометрия скручивания просто не подходит для этой работы.
Параболическая геометрия канавок
Стандартные спиральные сверла имеют узкие канавки, подходящие для быстрого и мелкого зачистки. Для OEM-производительных алюминиевых компонентов решающее значение имеют специальные профили параболических канавок. Эти конструкции расширяют канавку, открывая значительно больший объем поперечного сечения, поэтому волокнистая алюминиевая стружка свободно скользит вверх, не прижимаясь плотно к просверленной стенке.
Реальность внутреннего теплоносителя под высоким давлением
Залив смазочно-охлаждающей жидкости через внешние сопла машины неэффективен, если диаметр превышает трехкратный диаметр. Высокоскоростное вращение хвостовика инструмента в сочетании с горячими поднимающимися газами образует непроницаемый паровой барьер вокруг входа в отверстие, выдувая внешнюю охлаждающую жидкость прямо из отверстия.
Чтобы преодолеть это:
-
Колонны с жидкостью под высоким давлением: Мы используем специализированные системы подачи под высоким давлением, перекачивающие синтетическую жидкость непосредственно через внутренние каналы для охлаждающей жидкости внутри корпуса бура под давлением 70 бар. Эта струя под давлением выбрасывается прямо из забоя, гидродинамически выталкивая стружку назад через канавки, как поршень, выбрасывающий отходы.
-
Регулировка концентрации эмульсии. В то время как повседневная торцовка и долбление проходят гладко при стандартных концентрациях воды в масле, глубокое растачивание и микронарезание резьбы требуют более богатых смесей жидкостей. Повышенная концентрация смазки обеспечивает прочность пленки при сверхвысоких давлениях, необходимую для предотвращения прилипания мягкого алюминия к режущим кромкам при постоянном контакте.
3. Динамика нарезания резьбы: нарезание резьбы и формирование резьбы
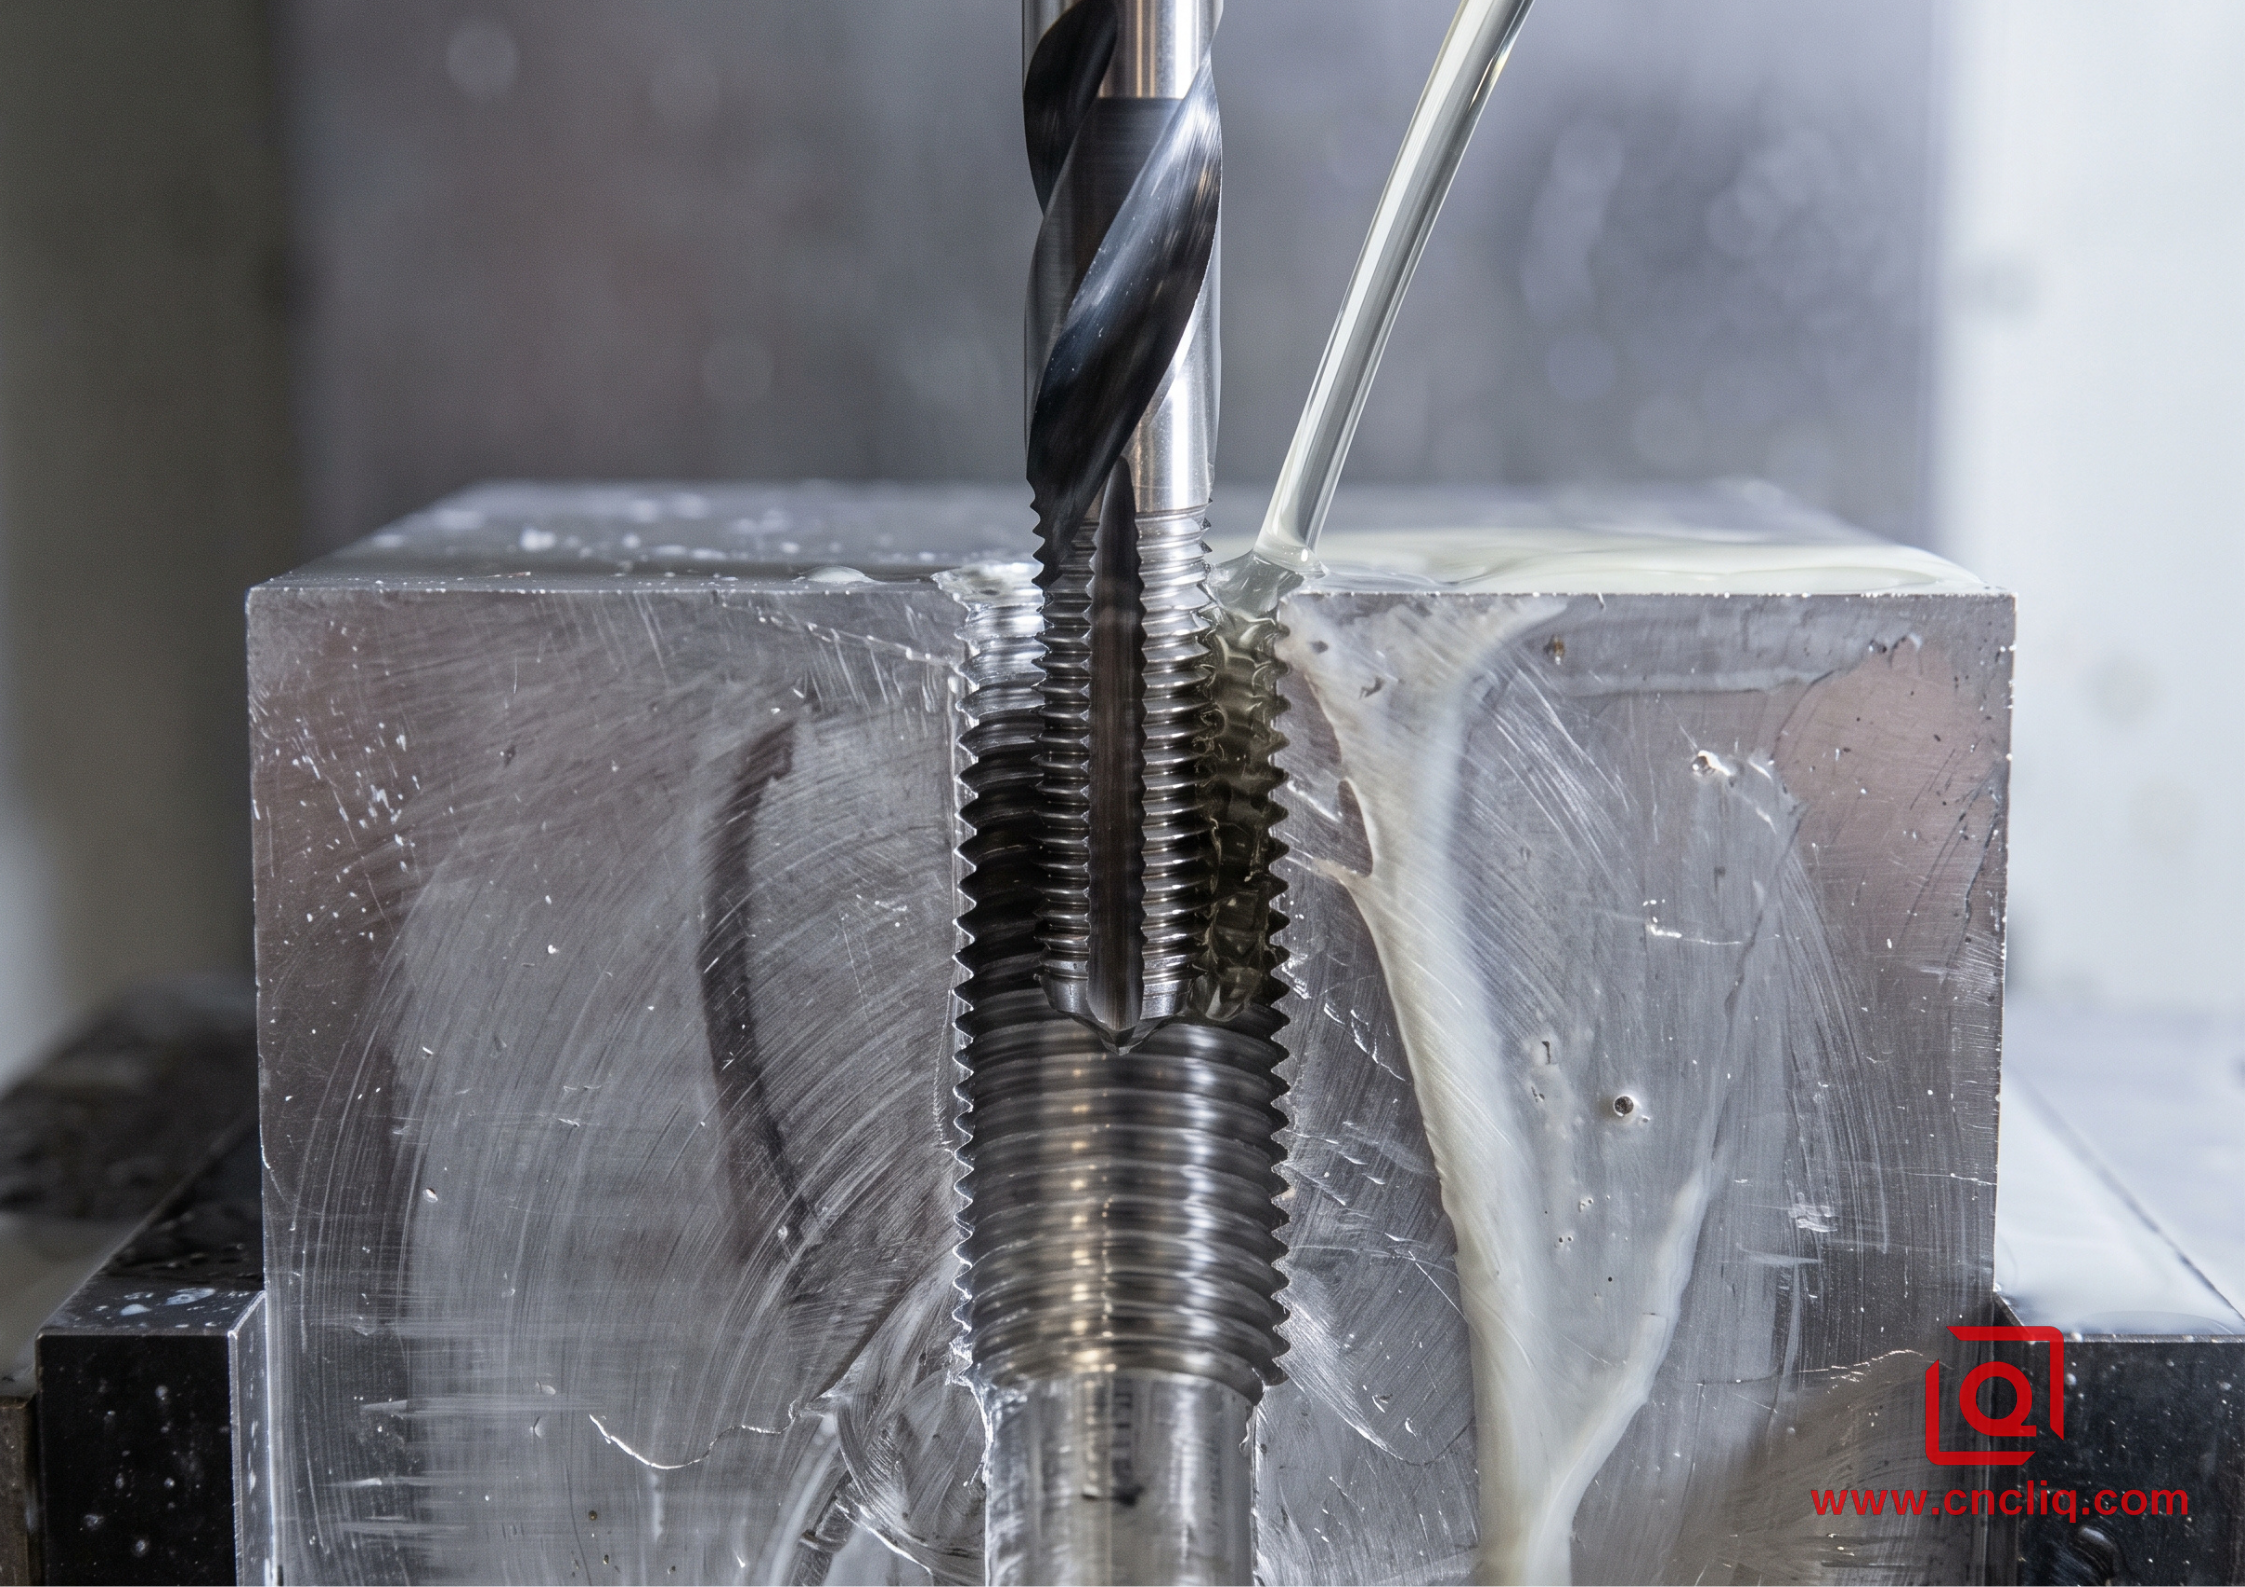
Нарезка глубоких глухих отверстий в алюминии — это то место, где детали наиболее уязвимы. Щелкнув небольшой метчик в нижней части почти готового блока, можно полностью отказаться от детали, тратя часы предварительной черновой обработки и точного профилирования поверхности. Выбор между нарезкой и формированием резьбы определяет, действительно ли конструкция готова к производству.
Почему холодная штамповка побеждает в пластичных сплавах
Всякий раз, когда чертеж OEM обеспечивает гибкость, мы выступаем за замену внутренней глухой резьбы в пластичных сплавах, таких как 6061-T6, с традиционных режущих метчиков на метчики для профилирования.
-
Образование нулевой стружки: Режущие метчики разрезают металл, выбрасывая непрерывную, острую как бритва стружку на дно отверстия, где она быстро связывает и связывает канавки инструмента. Формовочные краны работают за счет смещения; они пластически вытесняют алюминий, скатывая профиль, не сбривая ни единого зерна материала.
-
Превосходная структура зерен резьбы: поскольку холодная штамповка работает с естественными границами зерен, а не разрывает их, основание и гребень холоднокатаной резьбы демонстрируют заметно более высокую устойчивость к сорванной резьбе и выдергиванию болта.
-
Исключительная стабильность партии: Формовочные инструменты не имеют режущих кромок, которые могли бы изнашиваться или затупляться, а это означает, что делительные диаметры остаются одинаковыми при длительных производственных циклах.
Несоответствие размеров отверстия перед сверлением
Инженеры-конструкторы должны учитывать: для метчика рулонной формы требуется предварительно просверленное направляющее отверстие значительно большего размера, чем для режущего метчика.
-
Стандартная резьба M6x1,0 предполагает просверленное пилотное отверстие диаметром 5,00 мм.
-
Для эквивалентной рулонной резьбы M6x1,0 требуется предварительно просверленное направляющее отверстие диаметром 5,55 мм.
Когда на технических чертежах указан стандартный диаметр направляющего отверстия рядом с обозначением для накатанной резьбы, входящий формовочный инструмент сталкивается с огромным переполнением материала, что приводит к резким скачкам крутящего момента, которые срезают метчик до того, как он достигнет глубины.
4. Синхронизация жесткого нарезания резьбы и зазор между дном отверстия
Современные станки с ЧПУ используют жесткое нарезание резьбы метчиком, используя обратную связь с цифровым энкодером для блокировки вращения шпинделя и вертикальной подачи для точного выравнивания без плавающих держателей метчика. Однако машины по-прежнему должны физически тормозить, останавливаться и двигаться задним ходом на дне ямы.
В самой глубокой точке внутренней резьбы:
-
Шпиндель должен замедлиться до полной остановки при высоких скоростях вращения в пределах доли шага резьбы.
-
Во время быстрого нарезания резьбы вращающаяся масса и профили замедления двигателя создают небольшие механические отклонения за пределы запрограммированной глубины.
-
Правило проектирования: никогда не проектируйте полезную длину резьбы, которая находится заподлицо с глубиной просверленного отверстия. Всегда создавайте подушку безопасности, равную как минимум 3 полным шагам резьбы между концом зоны зацепления болта и коническим кончиком предварительно просверленного кармана.
5. Краткий справочник DFM: рекомендации по отверстиям и резьбе
В таблице ниже представлены реальные инженерные базовые показатели, полученные на основе пользовательских установок ЧПУ с использованием станков 6061-T6 и 7075-T651:
| Инженерный параметр | Стандартный базовый уровень | Глубокие отверстия/диапазон мелких деталей | Конверт для экстремальных инструментов | Применимые стандарты |
| Соотношение глубины и диаметра | от 1 до 5 раз в диаметре | От 6 до 15 раз в диаметре | От 16 до 30 раз в диаметре | ДИН 6537/ИСО 5419 |
| Внутреннее биение отверстия | 0,02 мм на глубину 25 мм | 0,05 мм на глубину 50 мм | 0,12 мм на глубину 100 мм | ИСО 286/АСМЕ Y14.5 |
| Настройка подачи охлаждающей жидкости | Внешняя доставка паводка | Сквозной шпиндель при давлении от 30 до 70 бар | Сквозной шпиндель сверхвысокого давления | Собственные OEM-спецификации |
| Геометрия наконечника сверла | стандарт 118 градусов | Твердый сплав от 135 до 140 градусов | 140 градусов с параболическим профилем | DIN 1412 Форма Е |
| Полезная глубина резьбы | От 1,0 до 1,5 раз в диаметре | В 1,5–2,0 раза больше диаметра | Максимальный диаметр в 2,5 раза | АСМЭ Б1.1/ИСО 965-1 |
| Рельеф дна глухого отверстия | 2 полных шага резьбы | От 3 до 4 полных шагов резьбы | 5 полных шагов резьбы | АНСИ Б94.9 |
| Взаимодействие с профилем темы | 65 процентов | От 70 до 75 процентов (формирование) | Максимальный предел 80 процентов | Справочник по машинам |
6. Анализ применения: сложные блоки коллекторов для жидкости.
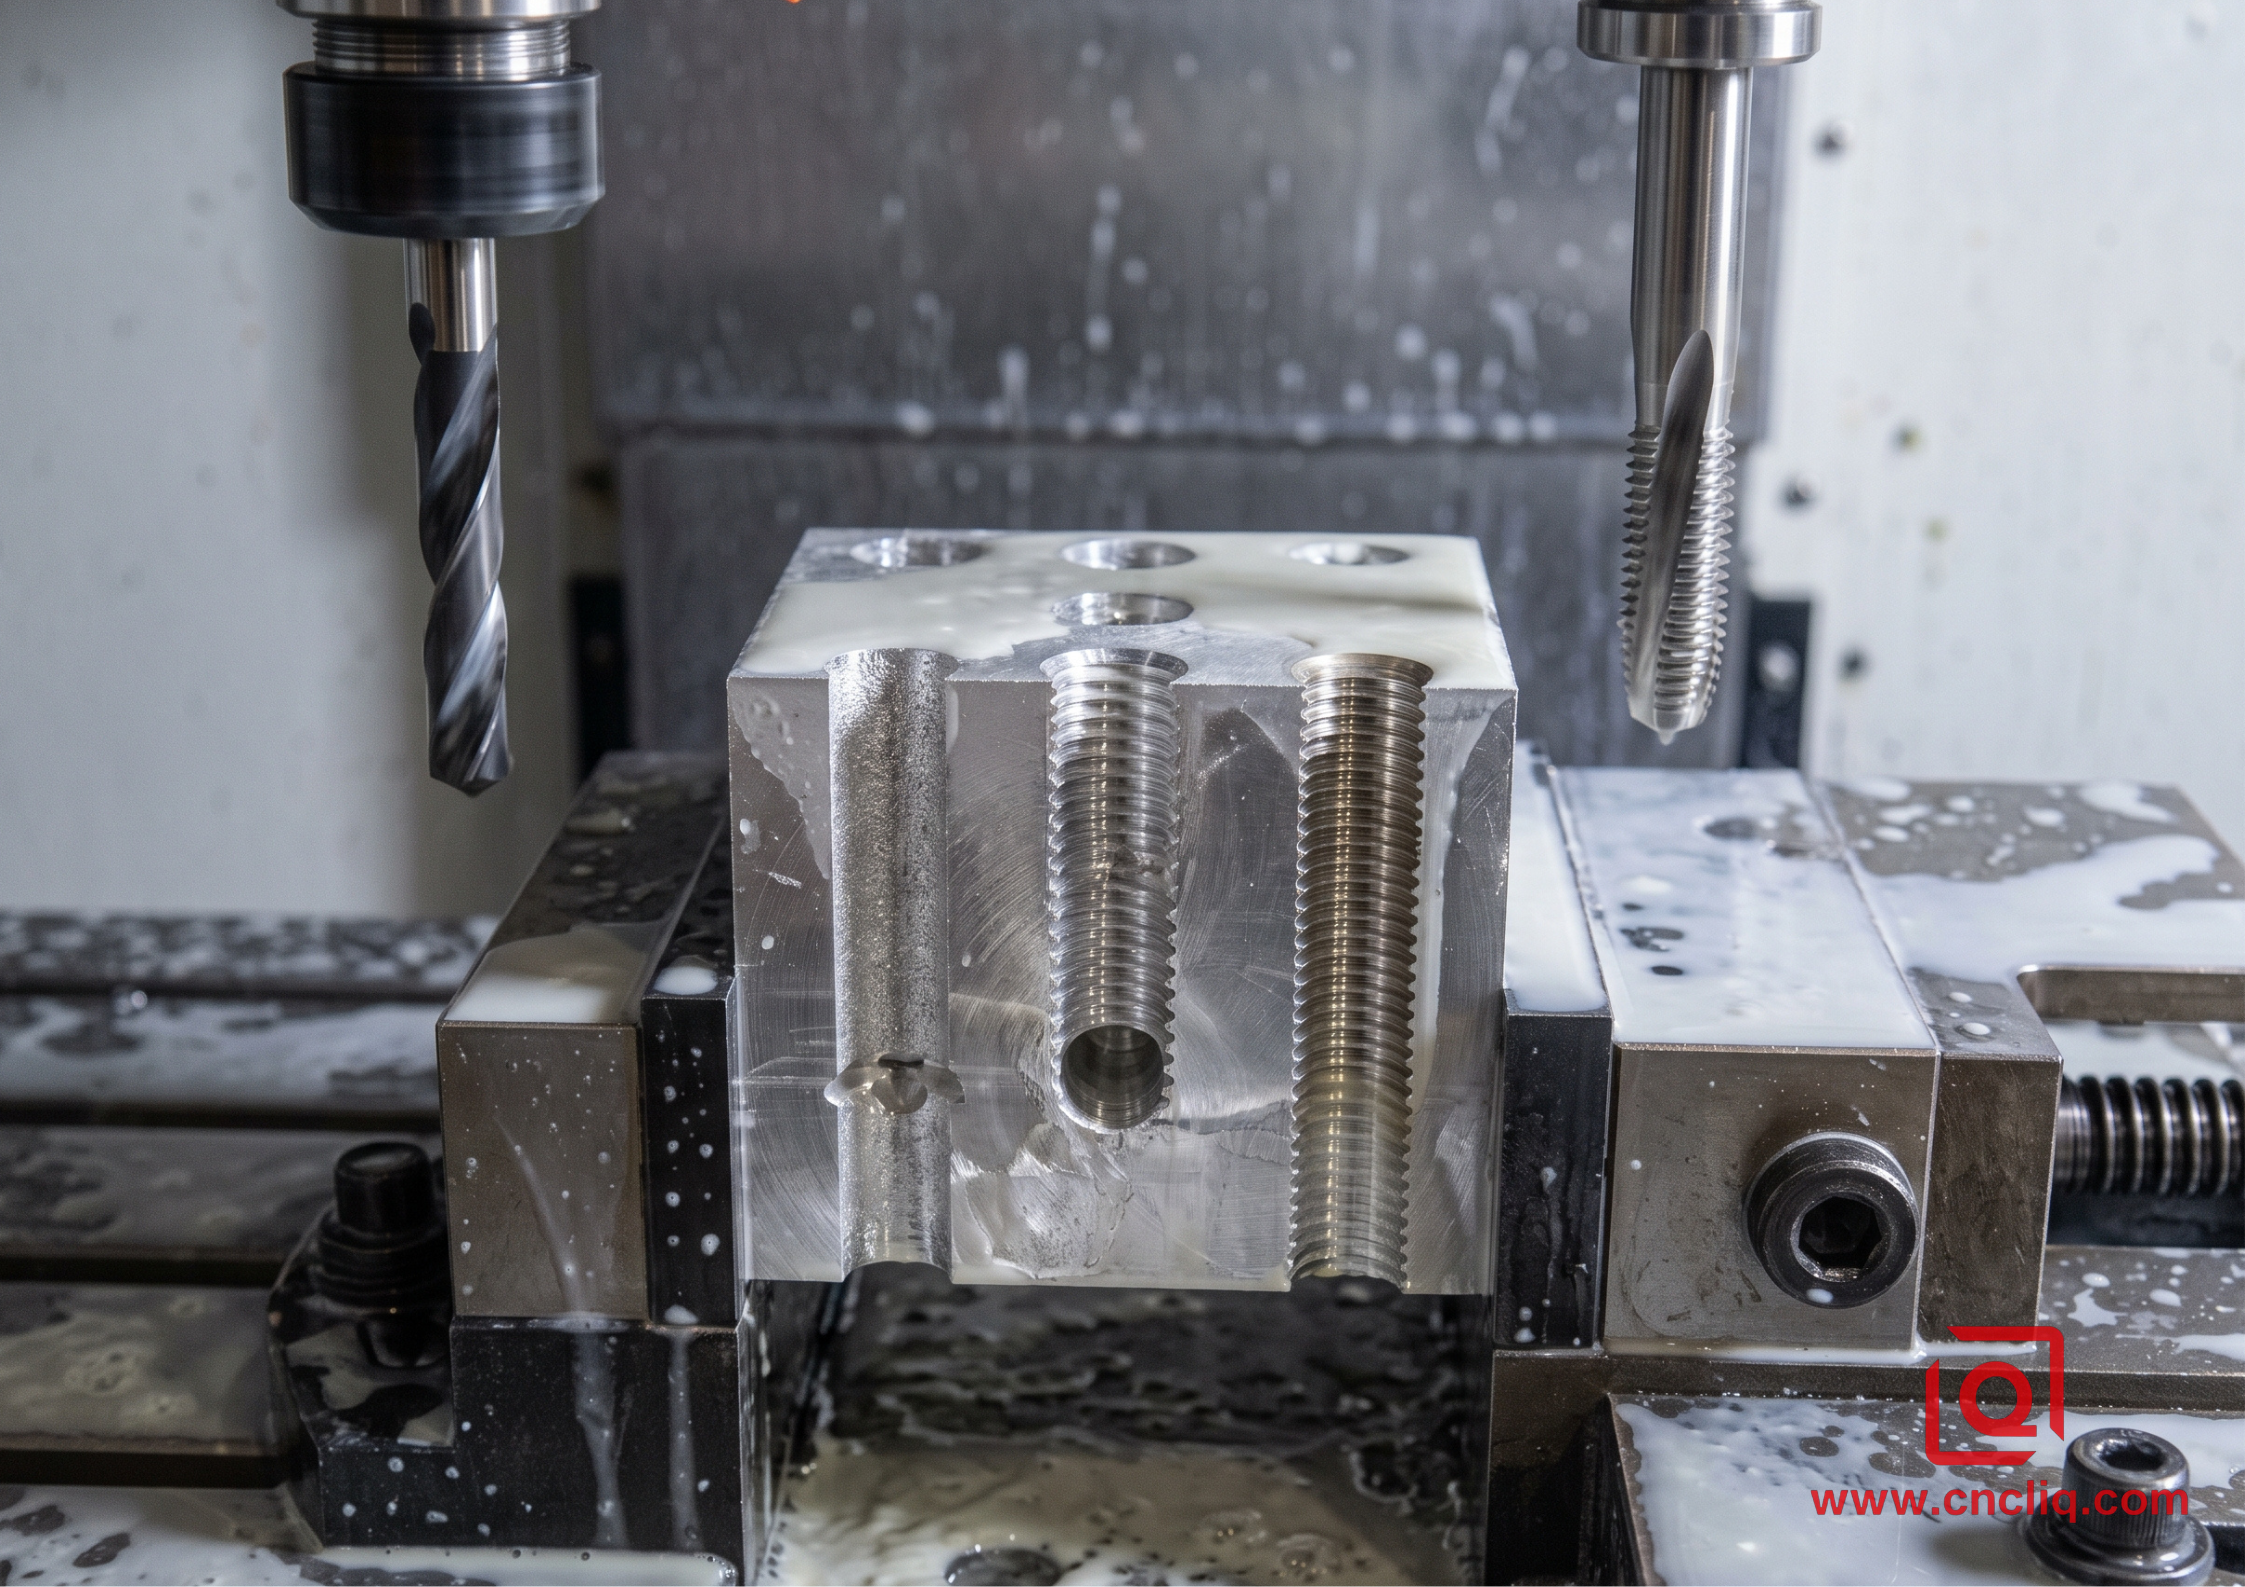
Клиент из области промышленного оборудования обратился к нам с высокопроизводительным коллекторным блоком 6061-T6, в котором имеется несколько внутренних пневматических каналов.
Первоначальные препятствия при проектировании
Оригинальный отпечаток имел узкие внутренние проходы диаметром 2,80 мм, просверленные прямо на глубину 38,00 мм. В конструкции эти отверстия размещены непосредственно в глухих соединительных портах с резьбой M3x0,5.
Предыдущие источники обработки клиента сталкивались с катастрофическим уровнем отказов:
-
Крошечные метчики со спиральными канавками неоднократно ломались внутри каналов из-за уплотнения стружки.
-
Отклонение сверла привело к прорыву внутренних проходов в соседних секциях стены.
-
Гидравлические испытания под высоким давлением (210 бар) часто смывали заусенцы на чувствительных выходных клапанах.
Original Customer Print:
[ Planar Face ] -> [ 2.80 mm Bore x 38.00 mm Depth ] -> [ M3x0.5 Cut Thread x 9.00 mm Depth ] -> [ 1.00 mm Clearance ]

DFM Optimized Approach:
[ Planar Face ] -> [ Spot Pocket + 90 Deg Chamfer ] -> [ 2.85 mm Parabolic Drill ] -> [ M3 Form Tap x 6.00 mm Depth ] -> [ 3.50 mm Clearance ]
Примененное решение DFM
-
Рационализация глубины резьбы: в исходном чертеже требовалось использовать полную резьбу длиной 9,00 мм на крепеже M3. Инженерные расчеты напряжения сдвига подтвердили, что в алюминии 6061 зацепление резьбы более 6,00 мм не обеспечивает нулевую дополнительную фиксацию соединения; стальная застежка сама поддастся и сломается раньше, чем вырвется алюминиевая резьба. Заказчик согласился уменьшить глубину резьбы.
-
Переход на холодную штамповку без стружки: мы отказались от режущих метчиков в пользу специализированных метчиков для холодной штамповки, покрытых диборидом титана — гладкой обработкой поверхности, которая предотвращает приваривание мягкого алюминия к инструменту. Предварительно просверленные пилотные отверстия были увеличены до 2,78 мм, чтобы обеспечить надежный профиль высоты резьбы без нагрузки на инструмент.
-
Усовершенствованная стратегия микрошагового сверления: вместо стандартных процедур отвода стружки обратно в отверстие мы использовали цельнотвердосплавные параболические сверла с подачей СОЖ через шпиндель под давлением 70 бар. Движения микрозастоя раскололи алюминий на крошечные хлопья, которые постоянно вымывали потоком охлаждающей жидкости.
Операционные результаты
Обновленная конструкция деталей полностью исключила брак из всего производственного заказа, состоящего из 850 компонентов. Внутреннее биение отверстия на всей глубине 38,00 мм снизилось до менее 0,018 мм, а время цикла сократилось на 27 процентов на блок, что привело к измеримому снижению стоимости компонентов.
7. Контрольный список DFM для алюминиевых отверстий и резьбы
Прежде чем отправлять собственные файлы САПР и инженерные распечатки для расчета стоимости, выполните следующий контрольный список проверки производства:
-
[ ] Поддерживайте контролируемое соотношение глубины и диаметра: проектируйте отверстия диаметром менее 8 раз, когда это возможно. Если более глубокие каналы имеют решающее значение, поддерживайте достаточную толщину стенок вокруг канала, чтобы противостоять внутреннему давлению жидкости.
-
[ ] Ограничьте глубину глухой резьбы: Ограничьте полное зацепление резьбы значением, превышающим номинальный диаметр болта в 1,5–2,0 раза. Дополнительная глубина увеличивает риск поломки инструмента с незначительным механическим выигрышем.
-
[ ] Разрешить разгрузку замедления шпинделя: убедитесь, что расстояние между концом используемой резьбы и точкой сверления равно как минимум 3 полным шагам резьбы, чтобы смягчить замедление шпинделя ЧПУ.
-
[ ] Проверьте направляющие отверстия на наличие штамповочных метчиков. Если в вашей конструкции используется валковая формовка без стружки, убедитесь, что обозначения направляющих отверстий соответствуют стандартам холодной штамповки, а не устаревшим таблицам резки метчиков.
-
[ ] Обеспечьте плоские поверхности входа: убедитесь, что глубокие отверстия входят перпендикулярно поверхности, или спроектируйте плоскую фрезерованную цековку, чтобы предотвратить смещение сверла.
Успешная прецизионная обработка алюминия зависит от грамотного проектирования. Согласование геометрии САПР с реальными условиями зазора стружки, теплового перемещения и синхронизации станка обеспечивает более жесткие допуски деталей, более чистую резьбу и надежную экономику производства на каждом этапе производства.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
Вопрос 1. Почему метчики в алюминии так легко ломаются, хотя он считается мягким металлом?
Мягкость алюминия обманывает людей. В отличие от литых заготовок, которые рассыпаются в пыль, пластичные марки быстро нагреваются, растягиваются и превращаются в клей. Застряв в глухом кармане, тягучие стружки плотно обволакивают канавки и сковывают инструмент. Хуже того, сильный локальный нагрев приваривает металл прямо к режущим кромкам. В ту секунду, когда наросшая кромка захватывается, крутящий момент резко возрастает менее чем за пол-оборота, срезая небольшие удары еще до того, как сервопривод даже ощущает нагрузку.
В2: В чем основная разница между нарезанием резьбы и нарезанием резьбы?
Для резки метчиков используются острые канавки, которые срезают материал, сбрасывая непрерывную вьющуюся стружку, которая должна ползти вверх, чтобы очистить отверстие. Формовочные метчики удаляют нулевой материал. Вместо этого специально разработанные лепестки подвергают металл холодной прокатке и придают металлу продольный профиль. Благодаря отсутствию образования стружки вы полностью исключаете засорение глухих отверстий, оставляя закаленную, отполированную до зеркала боковую поверхность, которая намного лучше противостоит зачистке.
Вопрос 3: Как не допустить отклонения длинных и тонких сверл от цели?
Биение почти всегда связано с первым касанием. Когда тонкое сверло сталкивается с грубой заготовкой или с небольшим углом наклона, кончик долота скользит в сторону, смещая все отверстие от оси. Решение состоит в том, чтобы точечно обработать плоскую посадочную площадку, а затем опустить короткое жесткое центральное сверло, чтобы подготовить коническую ямку. В этой выемке располагается острие длинного сверла, фиксируя его в центре, чтобы оно направлялось прямо по отверстию.
Вопрос 4. Почему охлаждающая жидкость не работает при глубоких отверстиях и что работает лучше?
Как только сверло глубоко погружается в отверстие, высокие скорости вращения в сочетании с растущим нагревом создают паровую подушку. Жидкость из обычных внешних насадок разбрызгивается на этот барьер и никогда не достигает дна, оставляя губы сухими до костей. Подача СОЖ под высоким давлением, проходящая через шпиндель, устраняет эту проблему, направляя жидкость прямо через микроотверстия внутри хвостовика сверла. Поток вырывается прямо в зону сдвига, сбивая тепло и выдувая стружку обратно в канавки.
Вопрос 5: Если глубокая резьба не делает алюминиевое болтовое соединение прочнее, что на самом деле происходит?
В мягком алюминии первые три-пять шагов задействования несут практически всю нагрузку зажима. Пробивка более глубокой резьбы за эту точку практически не снижает дополнительную нагрузку на соединение. Нажмите на узел до упора, и стальной болт отщелкнется до того, как внутренняя резьба вытянется. Все, что на самом деле дает дополнительное зацепление резьбы, — это бесполезное трение, накопление тепла и высокий риск списания готовой детали из-за встроенного сломанного метчика.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Просверливание глубоких масляных каналов и нарезание глухой резьбы в алюминии никогда не сводится к грубой силе — все зависит от контроля теплового роста, удаления стружки и кинематики инструмента. Когда продуктовые группы придерживаются разумных границ соотношения глубин, делают черновые заходы, переходят на метчики без стружки и оставляют достаточный зазор под глухой резьбой, выбросы инструмента и блуждание иссякают. Включение механики резки в модели САПР перед выпуском отпечатков превращает головную боль от головной боли в изготовлении алюминиевых OEM-деталей в стабильные, повторяемые циклы обработки.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
