Если вы достанете алюминиевую заготовку из хранилища необработанных материалов, установите ее и нажмете зеленую кнопку, не настроив предварительно стратегию оснастки и расчеты цикла, вы уже теряете прибыль. Обработка деталей из алюминия на заказ для OEM-программ редко сводится к тому, можно ли сделать рез. Речь идет о том, как ведет себя геометрия после снятия внутренних напряжений, сколько настроек можно исключить до того, как накопится биение, и о соответствии количества необработанных элементов правильной конфигурации шпинделя.
Возьмите чертеж в любой реальный цех.
Вы увидите прутки, пластины и изготовленные на заказ профили из сплава 6061-T6, перемещающиеся между 3-осевыми станинами, многоосевыми поворотными кулаками и приводными шпинделями. Каждое изменение настроек вносит человеческий фактор, приводит к отклонениям в переносе базовых параметров и задержке цикла.
Давайте разберем, как мы оцениваем геометрию деталей, настраиваем траектории движения инструмента и выбираем точный процесс обработки на станках с ЧПУ для изготовления алюминиевых деталей на заказ для OEM-производства.
1. Закалка материала, снятие напряжений и реалии алюминиевых сплавов
Прежде чем подбирать траектории движения инструмента к шпинделям, посмотрите на свою заготовку. В OEM-производстве 90% обработки алюминия на заказ связано с тремя различными марками: 6061-T6, 7075-T6 и 5052-H32. Каждый из них по-разному обрабатывается, по-разному рассеивает тепло и по-разному деформируется под остаточным напряжением.
Чтобы остановить эту цепную реакцию, выбор степени закалки и баланс между черновой и чистовой обработкой имеют такое же значение, как подача и скорость
- 6061-T6 (Рабочая лошадка): Предел текучести составляет около 276 МПа.Он обеспечивает чистую обработку, срезается на предсказуемые скрученные стружки под полированным твердосплавом и поддается анодированию типа II и типа III (твердое покрытие) с равномерным эстетическим результатом. В чем подвох? Сильные внутренние остаточные напряжения от термообработки. Если вырезать глубокие асимметричные полости на 3-осевом фрезерном станке, ваша деталь прогнется вдоль продольной оси на 0,20 мм или более в момент разжима зажимов.
-
7075-T6 (высокопрочный и аэрокосмический класс): Предел текучести превышает 503 МПа. Цинк является основным легирующим элементом. Он образует четкие сколы, оставляет гладкую поверхность и удерживает резьбовое соединение при сильном крутящем моменте. Но он режет жестче, вызывает более быстрый износ боковой поверхности концевых фрез и требует жесткой установки для подавления резонансной вибрации.
-
5052-H32 (корпуса и сварные корпуса): Магниевый сплав, не термообрабатываемый. Высокая пластичность. Если вы попытаетесь выполнить высокоскоростную чистовую обработку глубоких полостей из сплава 5052, стружка прилипнет к канавкам инструмента. Вы получите нарост на режущей кромке (BUE) за считанные минуты, если не будете использовать подачу охлаждающей жидкости под высоким давлением через шпиндель и специальные одноканавочные фрезы с большим углом заточки.
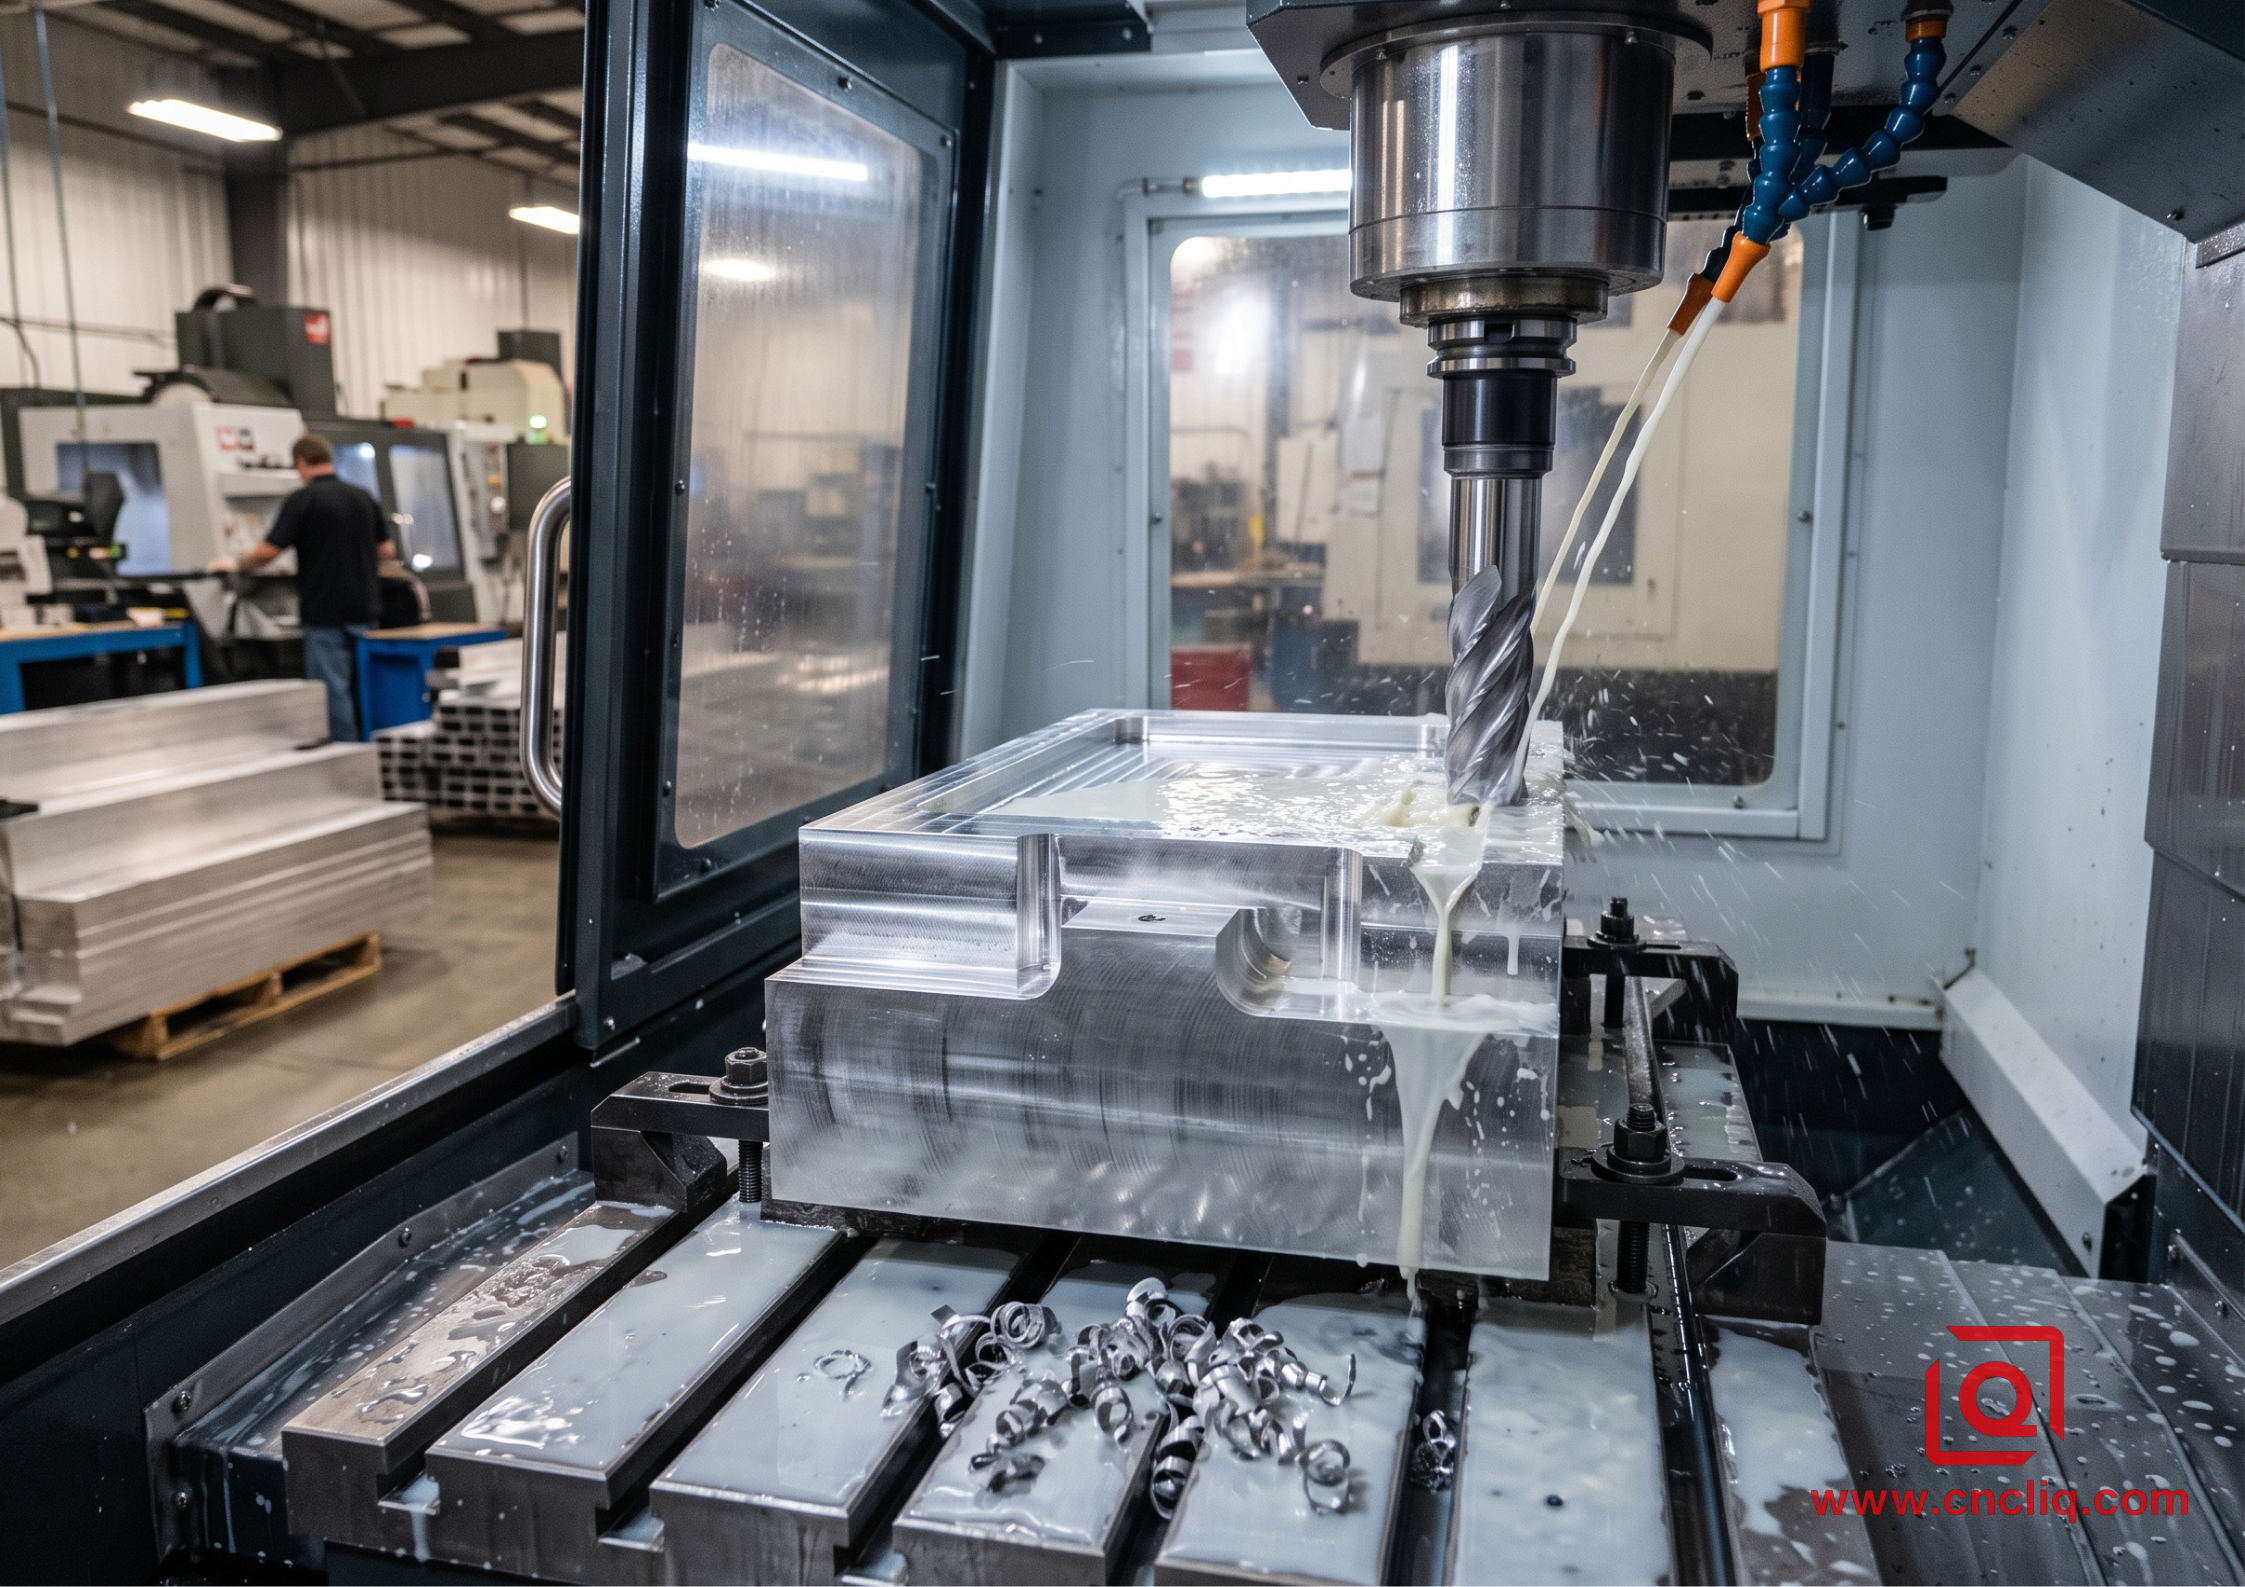
Когда в конструкции вашей детали элементы сосредоточены вдоль одной координатной плоскости — монтажные поверхности, параллельные отверстия, перпендикулярные резьбовые отверстия и ступенчатые контуры границы — стандартный вертикальный обрабатывающий центр (VMC) обеспечивает самую низкую почасовую стоимость обработки.
Граница инженерных возможностей для 3-осевого оборудования — это не производительность, а накопление ресурсов на этапе настройки. Каждый раз, когда оператор разрывает зажим, переворачивает блок и повторно указывает на искатель кромки или датчик Renishaw, вы добавляете примерно +0,015 мм позиционного допуска.
Наилучшее применение для:
-
Радиаторы, кронштейны, плоские коллекторы, основания для крепления датчиков, структурные панели шасси.
-
Функции, доступные из одного или двух параллельных направлений зажима.
-
От прототипов до средних объемов, где инвестиции в изготовление гидравлических приспособлений на заказ не окупаются смысл.
3. 4-осевое фрезерование и индексирование: обработка радиальных элементов без многооперационного выполнения
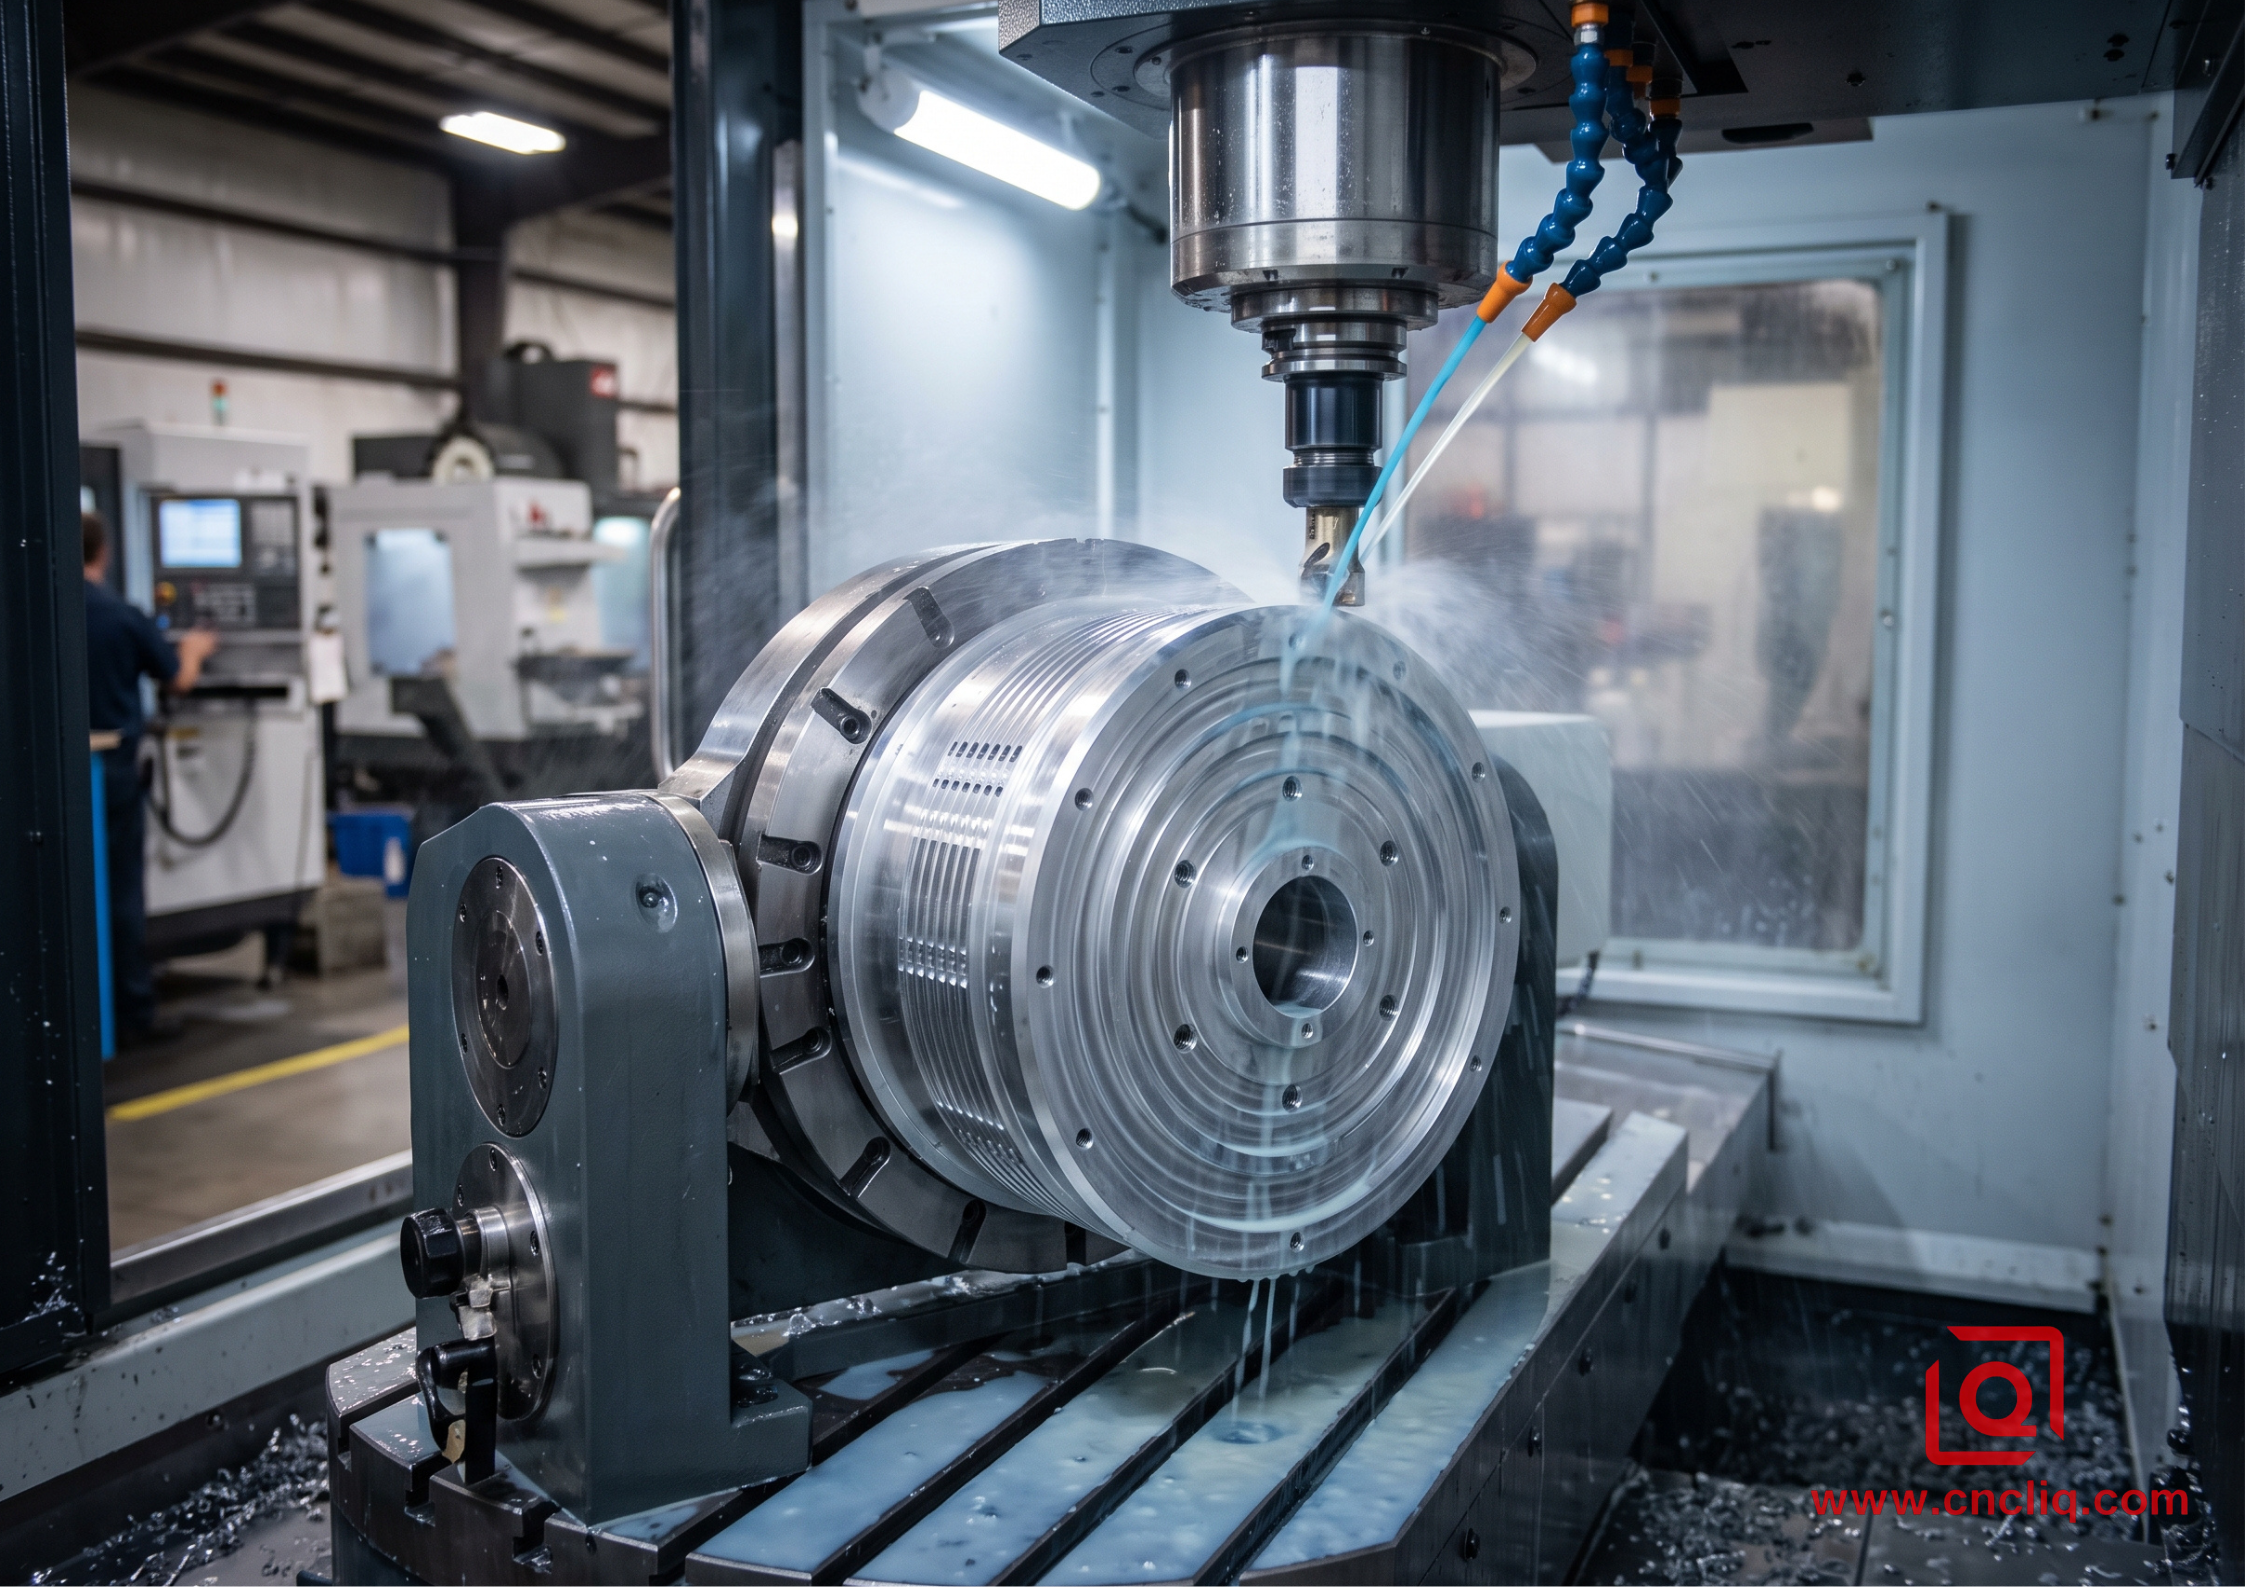 Добавьте поворотный стол (обычно с осью А, наклоняющийся или вращающийся вдоль оси X) к 3-осевому столу, и ваш рабочий диапазон полностью изменится.
Вместо создания 4 отдельных зажимных приспособлений для сверления, зенкования и фрезерования шпоночных пазов вокруг алюминиевого цилиндра или шестигранного корпуса, вы зажимаете заготовку в индексирующем зажиме. Инструмент приближается с непрерывных радиальных углов, сохраняя при этом единую основную точку опоры.
-
Устраняет от 3 до 5 отдельных вмешательств оператора за один проход.
-
Поддерживает правильное положение радиального отверстия в пределах 0,025 мм относительно центральной оси отверстия.
-
Сокращает время настройки, позволяя работать в режиме "без персонала" при обработке средних партий.
Если ваш компонент имеет поперечные отверстия, угловые масляные каналы или периметральные вентиляционные отверстия, переход от чисто 3-осевой настройки к 4-осевой индексации с поворотным или вращательным механизмом снижает себестоимость единицы продукции на 18–30% только за счет сокращения трудозатрат.
4. 5-осевая Одновременная обработка 3+2: сложные углы и глубокие полости
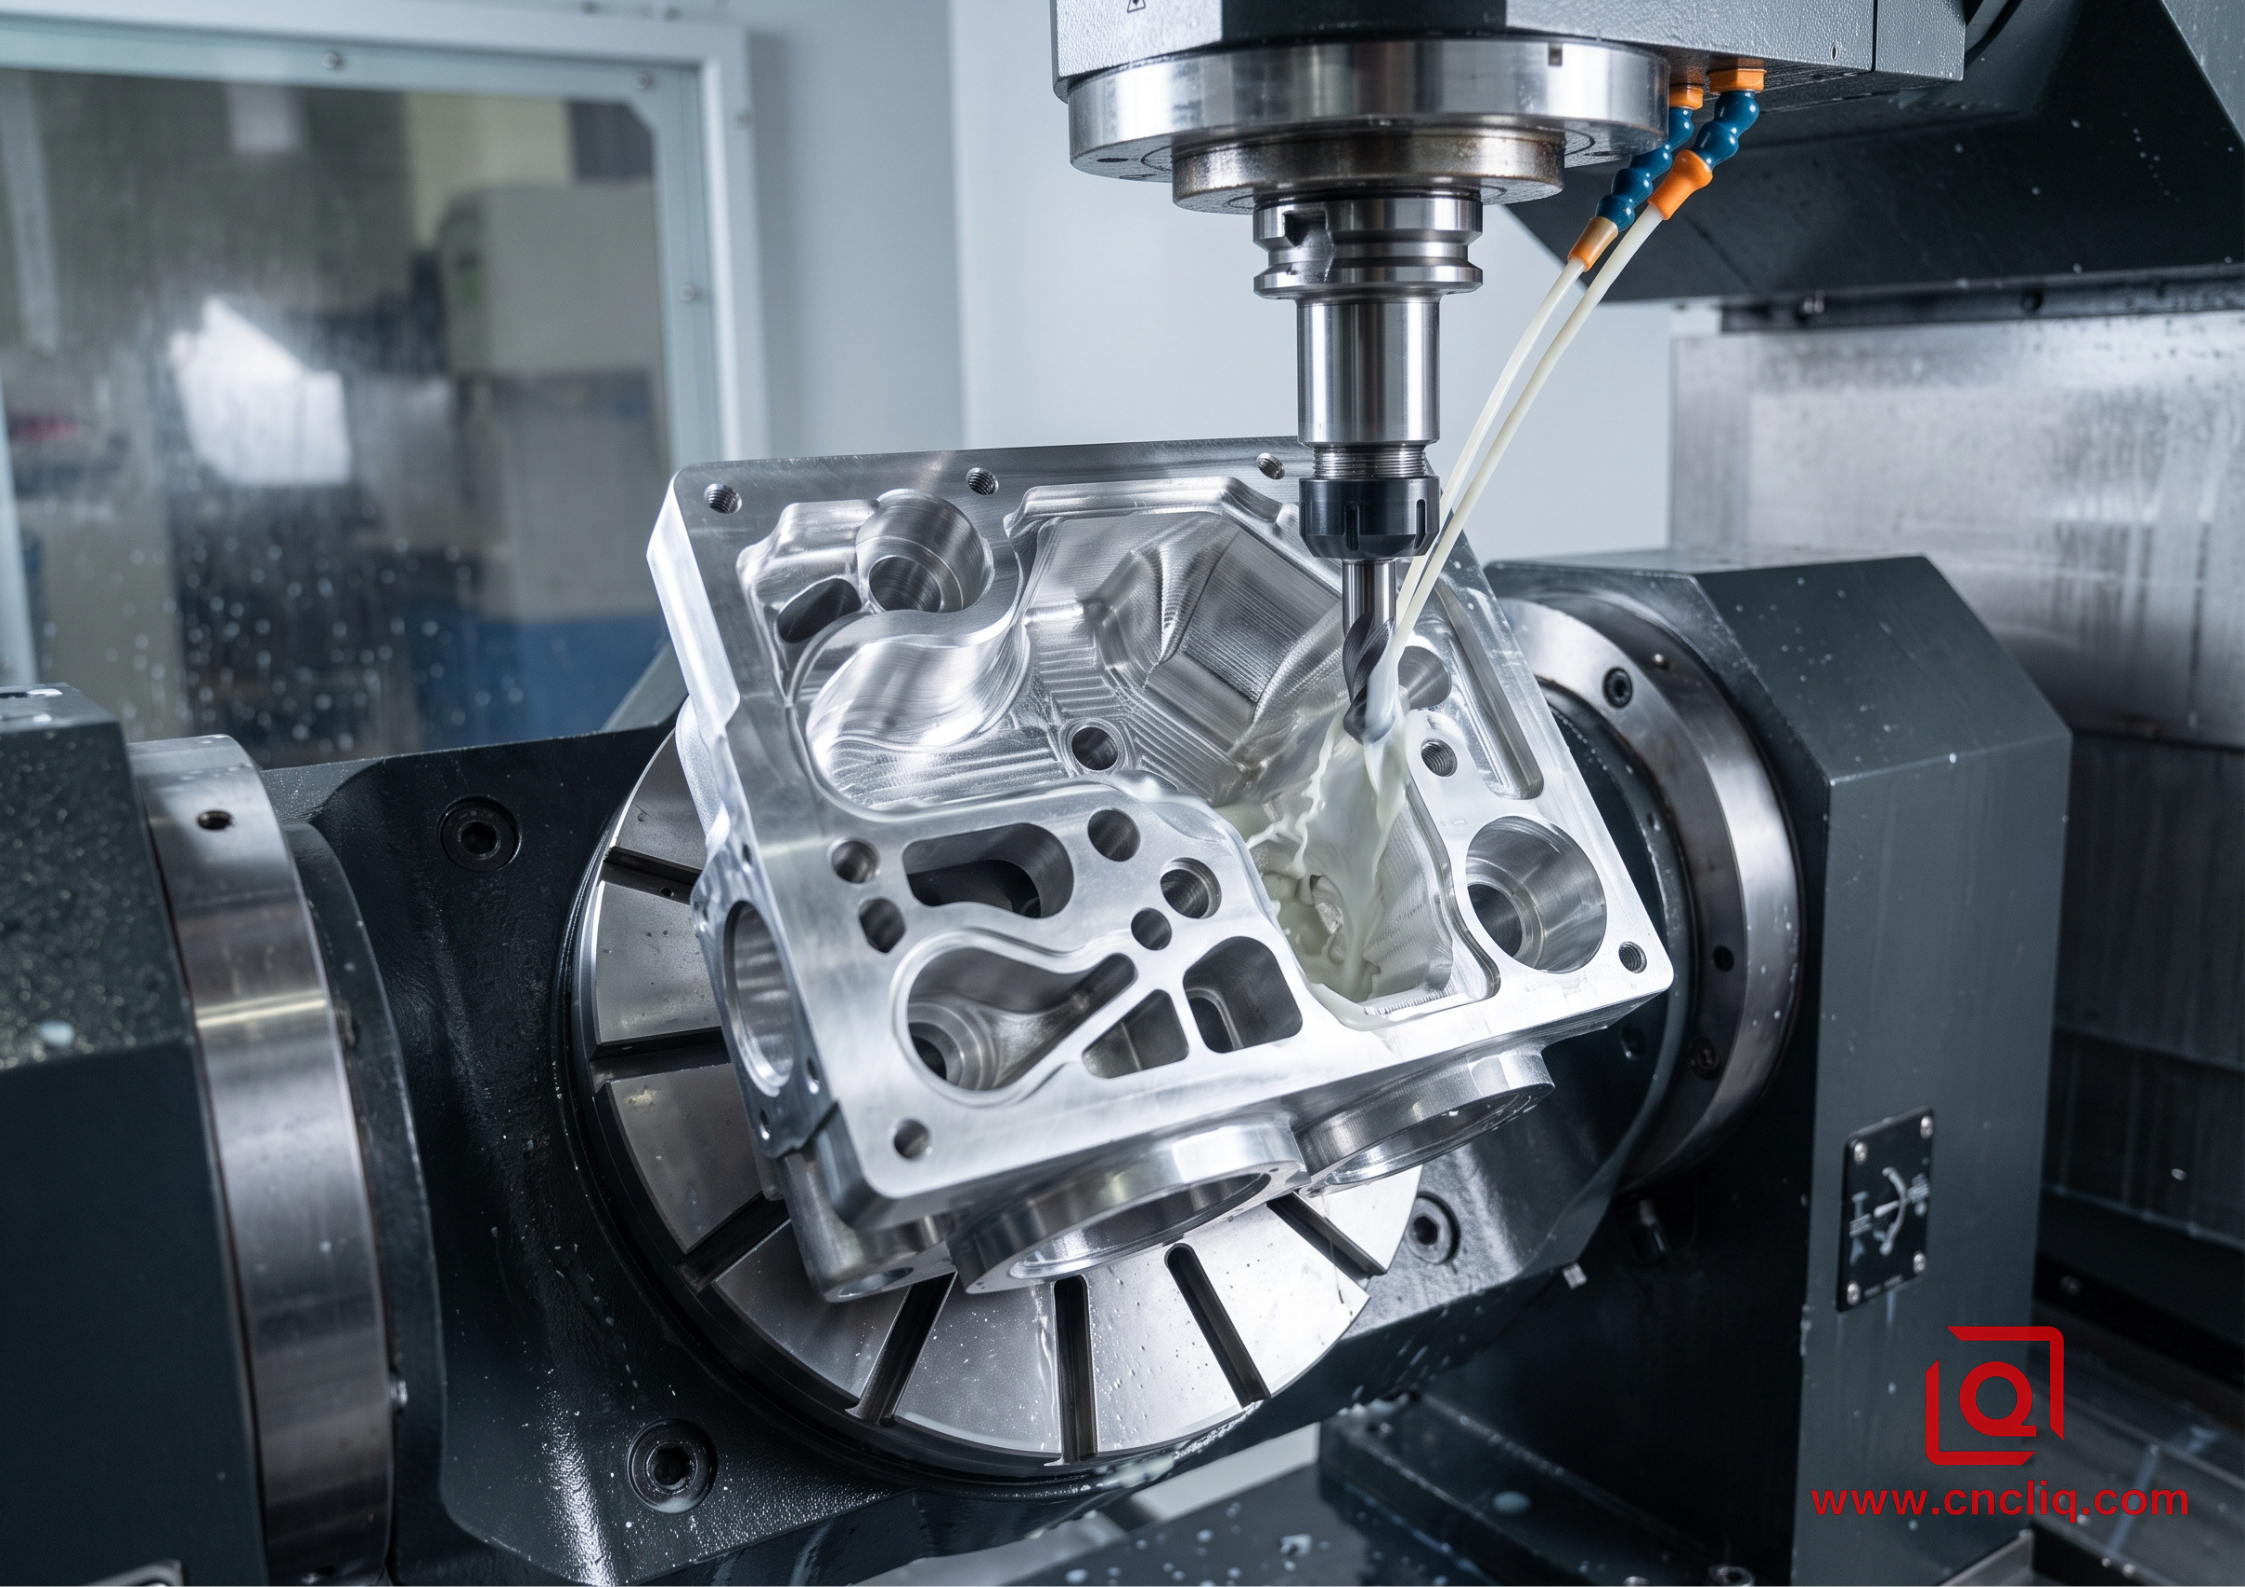
Не стоит верить предположению, что 5-осевая обработка предназначена исключительно для аэрокосмических импеллеров или органических, скульптурных поверхностей. В серийном производстве алюминиевых деталей для OEM-производителей 80% времени цикла 5-осевой обработки приходится на 3+2-позиционную обработку, а не на непрерывное одновременное 5-осевое перемещение.
Почему 3+2-позиционная обработка экономит рабочие места
Вместо того чтобы переворачивать сложный алюминиевый коллектор между шестью отдельными зажимами, 5-осевой поворотный механизм индексирует заготовку в сложных углах, механически фиксируя оси. Режущий инструмент приближается к поверхностям под углами 30°, 45° или в сложных ориентациях при максимальной жесткости.
Наклонив деталь в сторону шпинделя, вы заменяете удлиненную концевую фрезу с сужением на 150 мм на жесткий короткий инструмент на 35 мм.Физические процессы мгновенно меняются: отклонение инструмента масштабируется пропорционально кубу длины вылета (L³). Более короткая фреза позволяет утроить нагрузку на режущую кромку, поддерживать чистоту боковых стенок Ra 0,8 мкм без следов вибрации и исключить ручную чистовую обработку на верстаке.
Параметры 5-осевого процесса & Пороговые значения для инженерных расчетов
| Атрибут обработки |
3-осевой VMC |
4-осевое индексирование |
5-осевой (3+2 и одновременная) |
| Типичный допуск положения |
+0.020 мм до +0.050 мм |
+0.015 мм до +0.030 мм |
+0.005 мм до +0.012 мм |
| Surface Finisher Capability (Ra) |
0.8 мкм - 1.6 мкм |
0.8 мкм - 1.2 мкм |
0.4 мкм – 0.8 мкм |
| Основной способ крепления |
Тиски, мягкие губки, зажимы для пальцев |
Патрон 4-й оси, задняя бабка, цапфа |
Зажим нулевой точки, ласточкин хвост запас |
| Соотношение длины инструмента к диаметру |
До 8:1 (высокий риск отклонения) |
До 6:1 |
3:1 или меньше (зазор при наклоне) |
| Необходимые операции настройки |
3–6 шагов обработки |
1–2 шага обработки |
1–2 шага обработки ("Выполняется за один раз") |
| Геометрия целевой OEM-детали |
Плоские пластины, призмы, простые корпуса |
Поперечные элементы валов, кулачки, радиальные пазы |
Глубокие многогранные коллекторы, тонкостенные корпуса |
5.Многозадачность при фрезерно-токарной обработке: симметричная геометрия с требованиями к обработке под углом
Когда алюминиевая OEM-деталь начинается как круглый пруток, но в итоге имеет поперечно просверленные отверстия для болтов, смещенные фрезерные пазы и прецизионные внутренние подшипниковые обоймы, обработка ее на отдельном токарном станке и последующая передача на вертикальный фрезерный станок создают риск биения.
Синхронизированный вспомогательный шпиндель продвигается вперед, зажимает готовый наружный диаметр, отрезает заготовку твердосплавным лезвием и обрабатывает заднюю поверхность.
Готовая деталь каждые 90 секунд падает на конвейер для сбора деталей в собранном виде.
Отсутствие необходимости в руках оператора, дополнительной зачистке заусенцев и общее биение между передними и задними элементами остается ниже 0,008 мм.
6. Пример промышленного применения: Автомобильный Корпус датчика
Зарубежный поставщик автомобильных комплектующих первого уровня обратился в наш инженерный отдел с проблемой производственного заторного места при изготовлении корпуса радарного датчика из алюминия 6061-T6 на заказ.
Инженерная проблема:
-
Геометрия: Глубокая внутренняя экранирующая полость, тонкие периферийные герметизирующие стенки (1.20 мм номинальный), четыре радиальных монтажных отверстия M3 и критическое требование к плоскостности уплотнительной канавки 0,015 мм по диагонали 120 мм.
-
Режим отказа: В рамках их устаревшей 3-осевой технологической схемы зажимные усилия в трех отдельных станочных тисках вызывали упругую деформацию во время резки. Когда давление в тисках спадало, тонкие стенки выгибались наружу, снижая плоскостность уплотнительной канавки до 0,038 мм. Кроме того, перенос базовой точки между операциями приводил к смещению радиальных отверстий M3 на 0,060 мм относительно базовой точки основной полости.
Наше инженерное решение:
- Подготовка материала:К нижней части необработанного экструдированного материала 6061-T6 был добавлен жертвенный выступ типа «ласточкин хвост» толщиной 3,0 мм, закрепленный в 5-осевом пневматическом самоцентрирующемся дисплее с нулевой точкой.Сила зажима полностью локализована на выступе — нулевая компрессия боковой стенки.
-
Черновая обработка: Первичная обработка паза производилась со скоростью 14 000 об/мин с помощью 12-мм 3-лезвийной твердосплавной концевой фрезы с DLC-покрытием. Мы установили осевую глубину резания (ap) 12,0 мм и шаг резания (ae) 1,8 мм, используя высокоскоростное трохоидальное фрезерование для снижения давления резания.
-
Термическая стабилизация: Остался зазор 0,35 мм на всех внутренних и внешних поверхностях. Выдержали партию в промывочной жидкости при комнатной температуре в течение 2 часов для нормализации температуры и снятия внутренних напряжений в кристаллической решетке.
-
Чистка: Поставили поворотный стол на 35° с использованием позиционирования 3+2. Обработали короткой концевой фрезой диаметром 6 мм с радиусом закругления 0,2 мм, обработав тонкие стенки и уплотнительную канавку за один непрерывный проход инструмента. Шпиндель наклонен, чтобы обеспечить зазор между ободком паза и инструментом без чрезмерного выступа инструмента.
-
Удаление задней поверхности: Деталь перенесена на стандартную вторичную 3-осевую установку с изготовленными на заказ полиуретановыми вакуумными мягкими зажимами для снятия жертвенного выступа типа «ласточкин хвост».
Результат измерения:
-
Плоскостность уплотнительной канавки: Спущено с от 0,038 мм до стабильного значения 0,009 мм, легко проходя нулевую отметку.Технические характеристики конструкции 0,015 мм.
-
Истинное положение радиального отверстия: Постоянно удерживается в пределах 0,012 мм относительно базовых точек основной полости.
-
Коэффициент брака: Снизился с 14,2% на трех этапах обработки до 0,4% на однопозиционной 5-осевой линии.
-
Сокращено с 22,5 минут, суммарных по трем станкам, до 8 минут 40 секунд общего времени работы шпинделя.
7. DFM: Рекомендации по контролю времени работы шпинделя
Перед завершением создания CAD-моделей и отправкой 2D-чертежей для составления сметы проверьте эти физические ограничения обработки. Корректировка этих параметров в ваших CAD-моделях напрямую сократит время цикла обработки на станке и уменьшит износ инструмента.
-
Внутренние радиусы углов (Rc): Всегда проектируйте внутренние углы кармана с радиусом, как минимум на 10–15% большим, чем целевой радиус фрезы. Если вам нужна глубина кармана 10 мм, не указывайте радиус R3,00 мм (что заставит фрезу диаметром 6 мм зарываться в поворот на 90° и скрипеть). Укажите R3,50 мм или R4,00 мм. Фреза плавно интерполирует угол, не замедляя скорость подачи и не оставляя следов вибрации.
-
Переходы от пола к стене: Избегайте острых углов 90° в местах соединения днища и боковых стенок полости. Добавьте небольшой радиус сглаживания нижней части (от 0,5 до 1,0 мм). Это позволит программированию задавать фрезы с закругленным концом, которые гораздо лучше противостоят сколам кромок, чем фрезы с квадратным концом, когда стружка становится толстой.
-
Ограничения по толщине стенок: Толщина вертикальных стенок должна быть выше 1,0 мм на конструкционных деталях или не менее 0,8 мм на коротких локальных ребрах. При меньшей толщине заготовка будет отклоняться от канавки под инструментом. давление, деформация конических сторон и необходимость болезненных, медленных пружинных проходов для достижения нужного размера.
-
Глубина отверстия в зависимости от инструмента для нарезания резьбы: Глухие резьбовые отверстия с резьбой в 2,5 раза превышающей номинальный диаметр шага (2,5 x D).Указание резьбы M4 глубиной 18 мм не добавляет никакой прочности на вырыв в сплаве 6061-T6; вы просто заполняете канавки стружкой, нарезаете метчики и увеличиваете время работы.
-
Стандартизированные профили инструмента: Для подрезов, уплотнительных канавок или сгибов кромок сверьте свою геометрию с эталонными инструментальными вставками из каталога. Чертеж нестандартного угла 37°; Скошенная или запатентованная ширина паза типа «ласточкин хвост» вынуждает нас шлифовать заготовки из твердосплава или высокоскоростного материала на заказ, что добавляет к вашему заказу дополнительное время выполнения и стоимость шлифовки.
Выбор правильной настройки станка с ЧПУ — это задача оптимизации: балансировка стоимости приспособлений, времени цикла оператора и требований к геометрии.
-
Используйте 3-осевой, где преобладают основные плоскости, а объемы оправдывают простые последовательные операции.
-
Опирайтесь на 4-осевую индексацию, когда радиальные элементы грозят умножить ручную настройку.
-
Перейдите к 5-осевой (3+2), чтобы уменьшить вылет инструмента, разблокировать сложные составные углы и поддерживать жесткие геометрические допуски без ошибок, связанных с человеческим фактором.
-
Выберите фрезерно-токарный, когда соосность и биение между круглыми телами и внеосевыми элементами имеют решающее значение.
Пришлите нам ваши CAD-модели (.STEP / .IGS) и 2D-чертежи с указанием базовых схем и GD&T, и мы не просто вышлем вам цену. Мы проверяем вылет фрезы, моделируем проходы, чтобы выявить вибрацию стенок или смещение, и устанавливаем вашу заготовку на подходящую платформу шпинделя до того, как первая заготовка будет обработана концевой фрезой.
Нажмите здесь для вашего запроса 👆
FAQs
Q1: Как предотвратить деформацию тонкостенных алюминиевых компонентов OEM после обработки на станке с ЧПУ?
Преодоление деформации детали связано с снятием напряжений и физикой фиксации заготовки, а не просто с уменьшением подачи. Мы начинаем с предварительно растянутого материала, такого как 6061-T651, чтобы обойти натяжение, возникающее при фрезеровании, вырезаем углубления с помощью динамических трохоидальных траекторий, чтобы предотвратить перегрев сердцевины, и слегка приоткрываем тиски, чтобы снять защемленное напряжение перед окончательной калибровкой. Для чистовой обработки стенок толщиной менее 1,50 мм мы снижаем усилие зажима до едва слышимого уровня с помощью пневматической нулевой точки или вакуумных пластин, выполняя окончательные проходы по поверхности с помощью остро заточенных, полированных твердосплавных инструментов, чтобы исключить смещение инструмента.
Вопрос 2: Когда для алюминиевой детали OEM-производителя экономически оправдана 5-осевая установка по сравнению со стандартным 3-осевым фрезерованием?
5-осевая платформа оправдывает себя в тот момент, когда печать требует 3 или более отдельных установок тисков для захвата наклонных поверхностей или поперечных отверстий.
Конечно, время работы шпинделя увеличивается на 30–50% в час по сравнению с 3-осевым вертикальным станком, но при этом исключается время, затрачиваемое оператором на обработку, устраняется задержка при разборке, и многодневная фрезеровка превращается в чистый цикл «сделано за один раз». Кроме того, наклон детали позволяет заменить тонкие инструменты на короткие резцы при соотношении длины инструмента и толщины 3:1, увеличивая скорость подачи в 2–3 раза и обеспечивая точную посадку с точностью до 0,010 мм.
Вопрос 3: Какой алюминиевый сплав следует выбрать: 6061-T6, 7075-T6 или 5052-H32?
Выбирайте 6061-T6 в качестве основного материала: предел текучести около 276 МПа, легко удаляет стружку, сохраняет размеры и хорошо поддается анодированию типа II или III. Если пиковая прочность на растяжение, усталость при циклической нагрузке или сопротивление срыву резьбы являются определяющими факторами спецификации — подумайте о сложных роботизированных механизмах. Просто имейте в виду, что высокое содержание цинка быстрее затупляет пластины и придает анодированию более мутный серый оттенок. Оставьте 5052-H32 для гнутых листов или сварных узлов; Она режет как жевательная резинка и образует нарост на кромке (BUE), если ее не обработать твердым слоем с использованием однолезвийных инструментов с зеркальной полировкой.
Вопрос 4: Как финишная обработка поверхности после механической обработки (например, твердое анодирование) влияет на допуски обработки?
Гальваническое покрытие врезается прямо в допустимые диапазоны, поэтому в вашем чертеже 2D необходимо указать размеры до или после нанесения покрытия. Стандартное погружение в ванну типа II оставляет от 0,005 до 0,015 мм на каждой грани (50% впитывается в основной алюминий и 50% наращивается), в то время как твердое покрытие типа III наносит слой плотного оксида толщиной от 0,025 до 0,050 мм. При обработке отверстий под подшипники скольжения, таких как ISO H7/h6, или при обработке тугих внутренних резьб, мы обычно корректируем размеры резания с помощью предварительных смещений пластины или маскируем критически важные поверхности силиконовыми заглушками и колпачками перед ванной.
Q5: Каковы основные ограничения обработки глубоких карманов и внутренних радиусов закругления углов в алюминии, изготовленном на заказ?
Глубина кармана должна быть в пределах 4 диаметров резца (4 x D), а для внутренних радиусов закругления углов должен быть зазор не менее 15% от радиуса инструмента. Возьмем полость 40 мм: R5.Угол 0 мм приводит к тому, что концевая фреза диаметром 10 мм полностью входит в поворот, вызывая вибрацию, отклонение инструмента и повреждение стенок (Ra > 3,2 мкм). Увеличение радиуса до R6,5 мм или R8,0 мм позволяет прочному инструменту диаметром 12 мм обходить изгиб без остановки подачи, сокращая время черновой обработки полости до 40% и сохраняя режущие кромки инструмента.
Нажмите здесь для вашего запроса 👆
Краткое описание
В управлении производством алюминиевых заготовок на заказ OEM-производителей дело не в том, чтобы выполнять резку как можно быстрее; Речь идёт о согласовании геометрии детали с кинематикой станка, одновременно избегая напряжений в металле и отклонений при настройке. От базового призматического фрезерования на прочном 3-осевом столе до высокоточных 5-осевых позиционных подходов и ячеек фрезерования и токарной обработки с приводным инструментом — каждая стратегия обработки на шпинделе направлена на сокращение человеческого фактора, защиту критически важных базовых элементов и предотвращение деформации тонких стенок. Когда вы проектируете с учетом реалистичных вылетов инструмента и сотрудничаете с командой, которая планирует жесткость приспособлений до начала обработки, высокоточные алюминиевые детали плавно, предсказуемо и без ущерба для качества вашего проекта переходят от цифровых чертежей к производственным коробкам.
ПОЛУЧИТЬ ЦЕНУ ➔
Новые запросы, коммерческое предложение и обсуждение заказов:business@shturl. zhouli@chinaliqin.com
Горячая линия:
+86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества определяются исключительно вашими утвержденными чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры из практики клиентов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей по изготовлению деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Команда Liqin Manufacturing
Основываясь на 18-летнем опыте в области точного машиностроения, компания Ningbo Liqin Industry производит высокоточные металлические компоненты для требовательных мировых рынков. Мы работаем на предприятии площадью 6500 м²; Производственный центр, оснащенный более чем 150 станками, работающими по 4-осевой и 5-осевой схемам.com/blog/understanding-multi-axis-cnc-machining-3-axis-vs-5-axis-precision-processing">Обработка на станках с ЧПУ, фрезерно-токарная обработка, холодная экструзия и литье под давлением — все под одной крышей. Такая организация работы позволяет нам бесперебойно управлять проектами, доводя детали от первоначальных CAD-концепций до окончательной отгрузки.
Мы обеспечиваем контроль качества без компромиссов. Мы подходим к жестким допускам с той инженерной дисциплиной, которая им необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на КИМ и оптического профилирования до испытаний на твердость и солевое распыление, мы заранее проверяем ваши критически важные характеристики — чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. В сфере производства вы можете рассчитывать на нас в течение двух часов на новые запросы предложений, прямую поддержку в изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую для получения конкурентного предложения!
 Русский