 Русский




Вы по-прежнему боретесь с мутными поверхностями, смещением диаметров и приваркой серебристого налета к пластине, когда обработка мягкого алюминия должна быть простой задачей? Это руководство объясняет, что сигнализирует вам станок, почему образуется нарост на кромке и как исправить процесс в разумном порядке в цеху. Оно написано для инженеров, закупщиков и токарей, которым необходима повторяемая обработка алюминия на заказ, а не волшебная скорость, скопированная с чужого токарного станка.
Краткий ответ: Нарост на режущей кромке (BUE) — это материал заготовки, который прилипает к режущей кромке и временно становится частью инструмента. В мягком, пластичном алюминии его образование стимулируется трением, затуплением или неподходящей кромкой, чрезмерным контактом стружки с инструментом, слабой смазкой на передней поверхности и повторным резанием нитевидной стружки. Начните с подтверждения того, что дефект действительно является наростом на режущей кромке. Затем восстановите острую полированную геометрию алюминия, обеспечьте непрерывное резание кромки, а не трение, направьте чистую смазку на зону контакта стружки и инструмента и изменяйте скорость или подачу по одному параметру за раз. Рассматривайте каждое число ниже как диапазон пусконаладочных работ; данные производителя пластин и контролируемые испытания на реальном станке имеют приоритет.
1. Как выглядит кромка, выполненная методом наплавления, и почему это важно для покупателей.
В процессе токарной обработки стружка скользит по передней поверхности пластины под высоким давлением. Небольшое количество пластичного алюминия может прилипнуть к этой поверхности, уплотниться в слои и разрастись на режущей кромке. Образовавшийся налет изменяет эффективный угол наклона и радиус кромки. При отрыве часть налета может перемещаться вместе со стружкой; другой фрагмент может вдавиться в свежеобработанную поверхность или оторвать от нее материал. Именно этот цикл роста-отрыва-повторного роста объясняет, почему деталь может выглядеть блестящей в течение нескольких оборотов, а затем внезапно покрыться серой, размазанной полосой.
Это не просто косметический дефект. Ложный край смещает точку фактического контакта с заготовкой, поэтому стабильное смещение износа может стать нестабильным. На уплотнительных подшипниках, оптических цилиндрах, пневматических втулках и подшипниковых узлах практические последствия могут включать в себя скачки шероховатости, разброс диаметров, заусенцы в канавках, ненадежные показания датчика и дополнительную полировку, которая скругляет контролируемый край. Стоимость заключается не только в замене вставки. Это может быть потеря машинного времени, сортировка, повторное утверждение первого образца и задержка отгрузки.
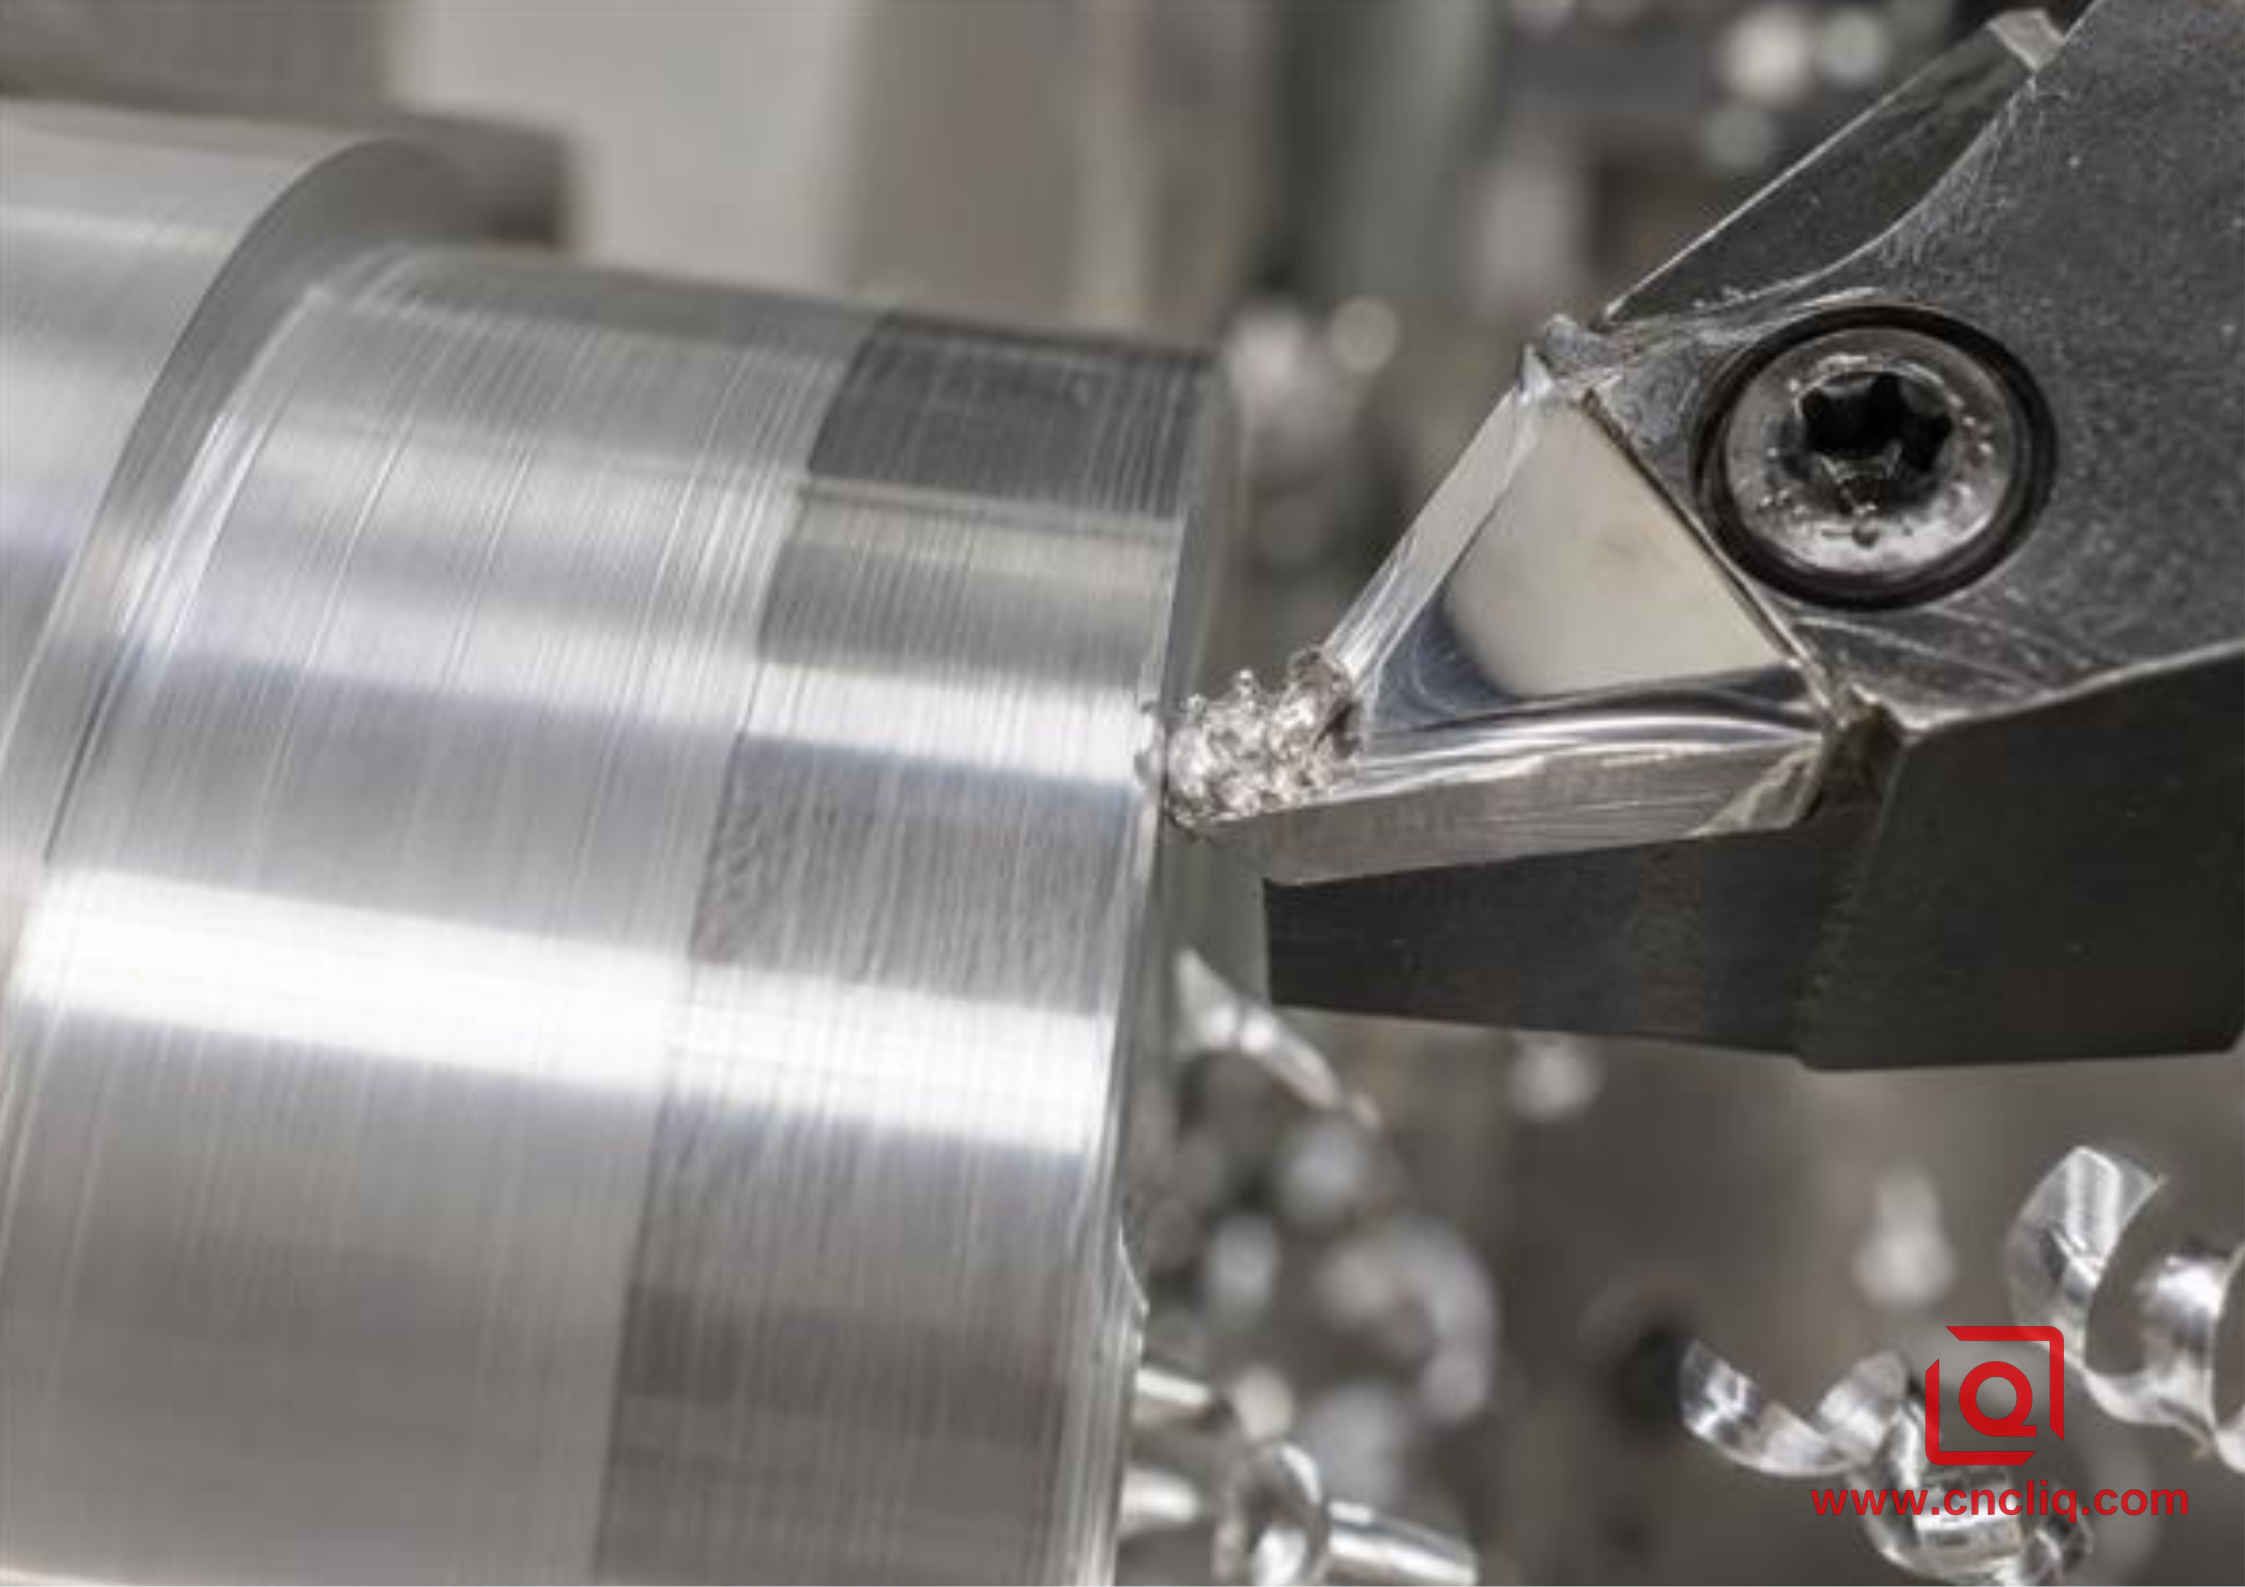
Небольшое отложение алюминия изменяет рабочую кромку еще до того, как начнет проявляться сильный износ боковой поверхности.
Не путайте натиск на шпиндель (BUE) с вибрацией. Натиск на шпиндель обычно оставляет неровные разводы, рваные участки или случайные светлые и тусклые пятна. Вибрация, как правило, оставляет повторяющийся волнообразный узор, часто с узнаваемым шагом по окружности. Изношенный носик может привести к равномерной потере качества поверхности. Царапины от стружки обычно следуют за движением застрявшей стружки. Остановите шпиндель в безопасном положении, снимите вставку и осмотрите переднюю поверхность под микроскопом. Яркий алюминиевый выступ на кромке является веским доказательством; чистая кромка указывает на жесткость, биение, загрязнение охлаждающей жидкостью или неправильное закрепление заготовки.
2. Почему мягкий алюминий сложнее обрабатывать на токарном станке с минимальными повреждениями?
Мягкость — это не то же самое, что лёгкий контроль стружки. Алюминий с низкой твёрдостью и высокой пластичностью может течь, а не разрушаться, образуя длинную стружку с большой площадью контакта на передней поверхности инструмента. Если кромка начинает тереться, локальное трение возрастает. Стружка давит на инструмент, начинается адгезия, и геометрия ухудшается. Поэтому медленный, осторожный проход может быть менее стабильным, чем решительный рез, в результате которого образуется настоящая стружка.
Сплав и состояние материала имеют значение. Для коммерчески чистого алюминия, марки 3003, а также для отожженного или слегка упрочненного при деформации алюминия серии 5000, как правило, требуется больше внимания к остроте кромки и контролю стружки, чем для более твердого и прочного сплава, который легко ломает стружку. Даже в пределах марки 6061 форма заготовки, состояние материала, история экструзии и партия материала могут влиять на качество чистовой обработки. Укажите на чертеже полный сплав, состояние материала и форму заготовки; одного слова «алюминий» недостаточно для описания при покупке. Для более широкого сравнения см. руководство Liqin по токарной обработке алюминия на станках с ЧПУ и выбору сплавов .
В более старом, но все еще полезном справочнике по механической обработке, размещенном на сайте NIST, сообщается, что для многих алюминиевых сплавов увеличение скорости резания выше примерно 30–60 м/мин снижает вероятность образования нароста на режущей кромке и улучшает стружкообразование и качество обработки. Это физическая тенденция, а не рецепт производства. Современный твердосплавный и поликристаллический алмазный инструмент может работать гораздо быстрее, но малый диаметр, ограничение скорости вращения шпинделя, слабая фиксация заготовки или прерывистая обработка могут ограничивать возможности станка. Правильное решение — работать в рамках диапазона параметров, указанных поставщиком инструмента для конкретного сорта металла, и проверять качество резания, а не гнаться за универсальным значением.
3. Четыре рычага управления: кромка, стружка, смазка и нагрев.
Используйте кромку, предназначенную для работы с цветными металлами.
Обычно для чистовой обработки мягкого алюминия используется полированная, острая пластина с положительным углом заточки. Положительная геометрия снижает усилие резания и сокращает зону контакта стружки с инструментом; полированная передняя поверхность уменьшает количество микроскопических участков, за которые стружка может зацепиться. Стандартные стальные пластины часто имеют более прочный хонинговальный инструмент, менее положительную геометрию и покрытие, выбранное для резки горячих черных металлов. Они могут выдерживать нагрузку, но вместо чистого срезания могут вспахивать мягкую алюминиевую поверхность.
Непокрытый полированный карбид является практичным базовым вариантом. PCD может быть привлекательным для стабильной, высокопроизводительной чистовой обработки, поскольку он обеспечивает очень твердую кромку с низким коэффициентом трения, но его более высокая стоимость инструмента оправдана только при условии контроля параметров настройки, припусков, перебоев и ожидаемого объема партии. Выбор покрытия должен основываться на данных производителя инструмента о применении в обработке алюминия. Не следует предполагать, что высококачественное покрытие для стали является высококачественным вариантом для алюминия.
Придайте чипу достаточную толщину, чтобы он мог оставлять
Слишком малая подача относительно радиуса кромки, биения и состояния станка может превратить резку в трение. С другой стороны, слишком большая подача может перегрузить тонкую деталь, выйти за пределы диапазона работы стружколома или не обеспечить требуемую шероховатость. Думайте о минимальной эффективной толщине стружки и работе стружколома, а не о принципе «чем медленнее, тем безопаснее». Если после уменьшения подачи поверхность ухудшается, осмотрите кромку перед повторным уменьшением подачи.
Идеальная геометрическая шероховатость служит полезным ориентиром. Для закругленного носа и малой подачи теоретическая высота пика-впадины приблизительно равна Rmax ≈ f²/(8rε) , где f — подача в мм/об, а rε — радиус носа в мм. Реальная шероховатость будет хуже при наличии нароста на обухе, вибрации, биения, захвата материала или царапин от стружки. Формула не является прогнозом приемлемости; она лишь показывает, почему удвоение подачи оказывает сильное геометрическое воздействие.
Смажьте место начала адгезии.
Для контроля образования налета жидкость должна достигать передней поверхности инструмента и зоны контакта стружки с инструментом. Большая струя, попадающая на держатель инструмента, но не затрагивающая кромку, может охлаждать окружающую область, не препятствуя адгезии. Направьте устойчивое сопло так, чтобы струя достигала рабочей кромки до того, как стружка ее закроет. Используйте охлаждающую жидкость или смазочно-охлаждающую жидкость, одобренную для работы с алюминием, и поддерживайте ее концентрацию, pH, чистоту и соответствие пределам качества воды, указанным поставщиком. Определение концентрации по внешнему виду — это предположение; используйте рефрактометр и поправочный коэффициент производителя жидкости.
Смазка минимальным количеством смазки может быть эффективна в подходящих, закрытых, прошедших оценку рисков процессах, но она должна обеспечивать достаточную смазку по краям и при этом отводить стружку. Сухой воздух удаляет стружку, но обеспечивает незначительную граничную смазку. В открытых ручных станках никогда не следует использовать легковоспламеняющиеся растворители. Соблюдайте требования производителя оборудования к защитным кожухам, паспорт безопасности жидкости, правила пожарной безопасности и местные правила обращения с материалами.
Контролируйте температуру, не создавая новых проблем.
Алюминий хорошо проводит тепло, однако микроскопический контакт стружки с инструментом все равно сопровождается давлением и трением. Затупление кромки, задержка, плохое удаление стружки или многократная резка концентрируют тепло именно там, где начинается адгезия. Цель состоит не просто в «большем количестве охлаждающей жидкости». Это острая кромка, правильная загрузка стружки, надежная подача и путь для отвода стружки. Нестабильная подача жидкости, которая попеременно смачивает и сушит прерывистый рез, также может быть менее предсказуемой, чем преднамеренно проверенный сухой или полностью залитый охлаждающей жидкостью процесс.
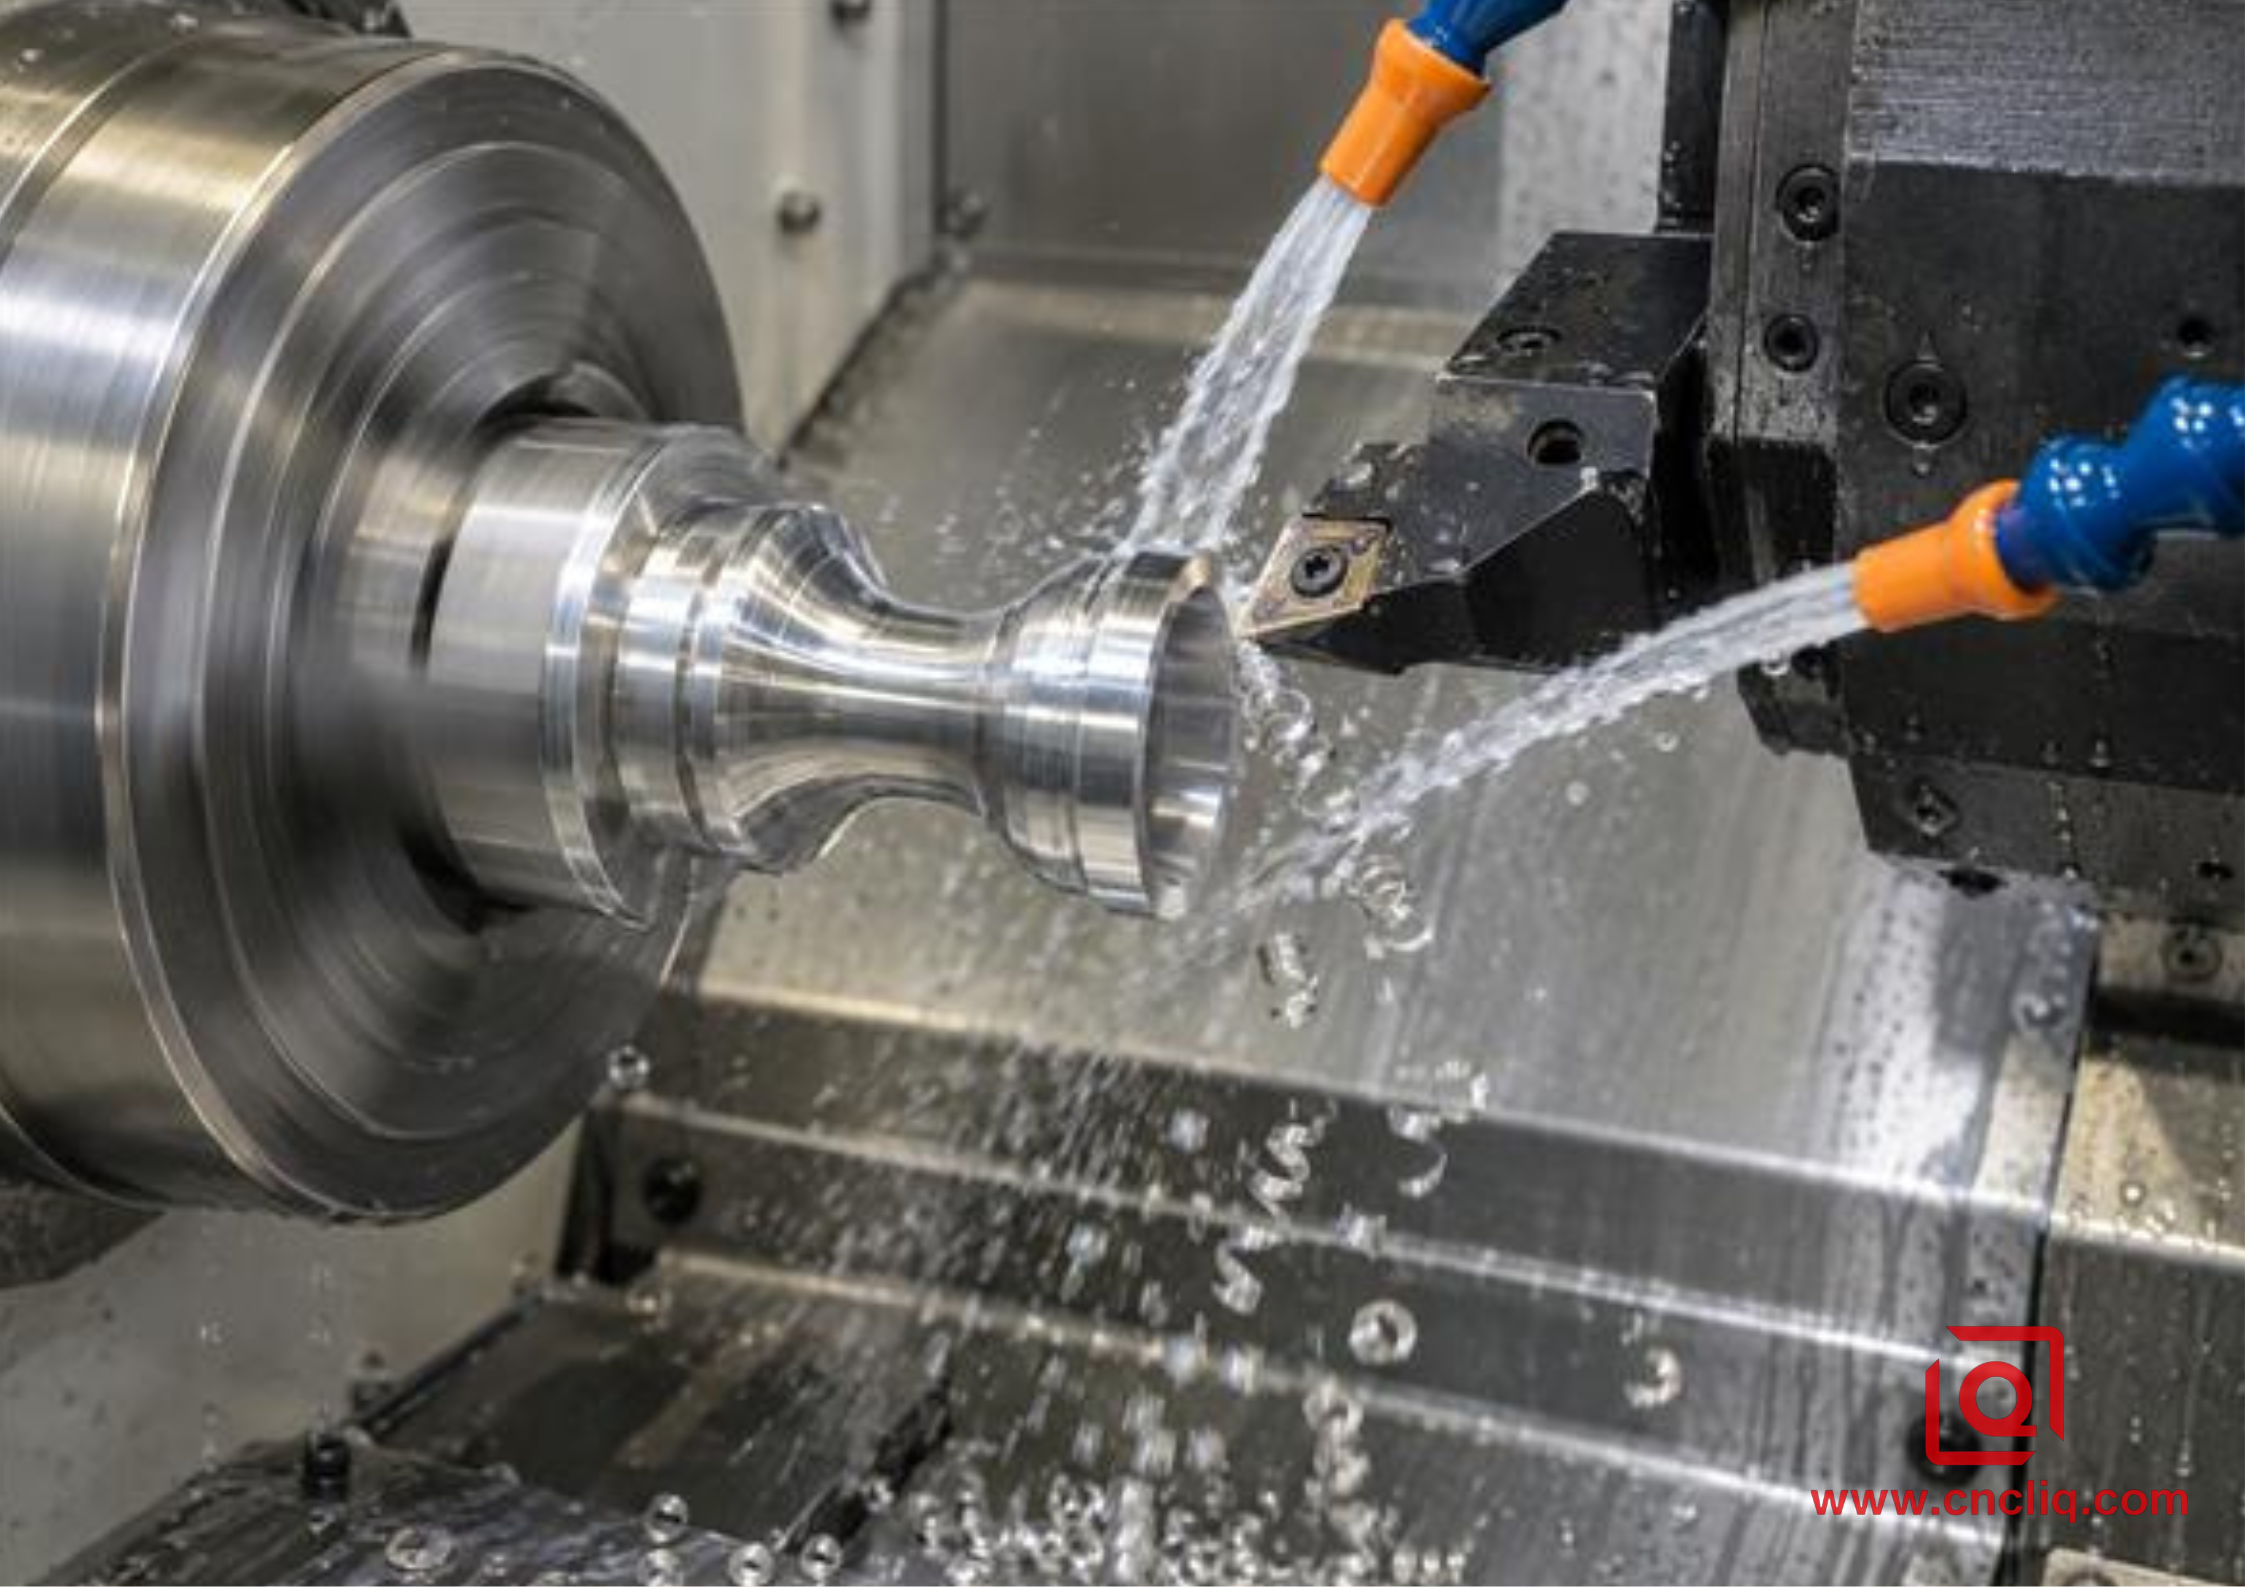
Направленный поток достигает края и уносит короткие стружки, вместо того чтобы просто смывать их с держателя.
4. Практическая исходная матрица для токарной обработки мягкого алюминия на станках с ЧПУ.
Приведенная ниже таблица представляет собой схему поиска и устранения неисправностей, а не заменяет данные, предоставленные производителем инструмента. Запишите текущее состояние перед внесением каких-либо изменений. Если три параметра изменяются одновременно, и качество обработки улучшается, цех все равно не знает, какое изменение устранило проблему и какой запас прочности остается.
Что вы наблюдаете | Вероятный механизм | Первое контролируемое действие | Доказательства для записи |
Случайные серые пятна; яркий алюминий на поверхности грабель. | Клейкий BUE и нестабильный фальш-кромка | Установите новую полированную алюминиевую вставку; проверьте направление сопла. | Вставить фото, график шероховатости, тренд диаметра |
Качество отделки ухудшается вблизи центра во время обработки поверхности. | Скорость поверхности падает по мере приближения диаметра к нулю. | Используйте сертифицированную постоянную скорость движения поверхности с безопасным ограничением частоты вращения. | Фактическая частота вращения, диаметр в месте начала дефекта. |
Длинная лента обвивает деталь или башню. | Стружколом выходит за пределы своего рабочего диапазона; пластичный сплав | Отрегулируйте подачу в пределах диапазона, установленного поставщиком, или выберите измельчитель алюминиевой стружки. | Форма и длина стружки, нагрузка на шпиндель, количество предохранительных остановок |
Обычные волны, но чистый край вставки | Дребезжание, свес, слабое крепление или резонанс | Уменьшите вылет инструмента/детали и сначала проверьте крепление заготовки. | Угол наклона волны, вылет, давление на челюсть |
Борозды и отдельные царапины | Переработка щепы или гнездование птиц | Перенаправить поток охлаждающей жидкости/воздуха и улучшить путь выхода микросхемы. | Местоположение чипа, положение сопла, направление царапины |
Хорошие первые фигуры, затем внезапная нестабильность. | Постепенное накопление загрязнений, загрязнение или повреждение краев. | Определите триггер для проверки/смены инструмента. | Количество деталей на кромке, концентрация, время возникновения дефектов. |
Используйте стандартное соотношение скорости вращения, чтобы проверить, физически ли достижима заданная скорость: N = 1000Vc/(πD) , где N — об/мин, Vc — м/мин, а D — диаметр заготовки в мм. Например, для скорости 300 м/мин при диаметре 20 мм требуется около 4775 об/мин. Если скорость токарного станка ограничена 3000 об/мин, фактическая скорость составляет около 188 м/мин. Это важно при обработке торцов и небольших цапф: программа может запросить соответствующую скорость обработки поверхности, в то время как ограничение скорости вращения шпинделя незаметно препятствует этому.
Правило цеха: в режиме постоянной скорости обработки поверхности необходимо поддерживать безопасный предел частоты вращения. Предельный предел определяется номинальным диаметром патрона, зацеплением губок, состоянием прутка, дисбалансом и ограничениями станка; целевой показатель качества обработки поверхности никогда не перекрывает эти параметры.
5. Устранение неполадок BUE в фиксированном порядке.
1. Зафиксируйте улики. Сохраните последнюю исправную деталь и первую бракованную. Сфотографируйте вставку перед очисткой. Запишите сплав и состояние, тип материала (плавильная партия или номер партии), код инструмента, количество режущих кромок, смещения, фактическую скорость вращения шпинделя, подачу, глубину резания, показания охлаждающей жидкости и время резания.
2. Подтвердите причину неисправности. Ищите прилипший алюминий. Сравните поверхность с помощью увеличительного стекла и, если это необходимо для печати, с помощью калиброванного измерителя шероховатости. Не ставьте диагноз «синий налет» только по фотографии, сделанной на телефон.
3. Восстановите кромку. Установите новую, проверенную вставку для материалов ISO N/цветных металлов. Проверьте чистоту посадочного места, состояние винта, высоту инструмента, биение и то, использовалась ли вставка для обработки других материалов.
4. Проверьте подачу жидкости и выход стружки. Направляйте струю на край, а не на держатель. Удалите упакованную стружку из корпуса и убедитесь, что поток остается стабильным при работающем шпинделе.
5. Проверьте реальную скорость резания. Используйте текущий диаметр и фактическую частоту вращения, особенно при торцевых обработках и обработке небольших отверстий. Если скорость процесса ниже диапазона, установленного инструментальщиком, постепенно увеличивайте скорость контролируемыми шагами в пределах возможностей станка и зажимного устройства.
6. Проверьте подачу, используя стружколом. Небольшое изменение подачи может оказаться за пределами допустимого диапазона геометрии. Изменяйте шаг подачи по одному и изучайте форму стружки.
7. Проверьте глубину резания и состояние заготовки. Чистовой проход, едва касающийся некруглой или экструдированной поверхности, может сопровождаться периодическим трением. После черновой обработки оставьте преднамеренный, равномерный припуск на чистовую обработку.
8. Докажите работоспособность. Проведите обработку достаточного количества деталей подряд, чтобы выявить цикл роста и разрушения шероховатости. Измеряйте размер и шероховатость через определенные интервалы, а не только на первой детали.
Эта последовательность позволяет избежать компенсации поврежденного процесса с помощью смещений. Руководство Лицина по обработке алюминия 6061 с управлением подачей, скоростью и инструментом предоставляет дополнительный метод ввода в эксплуатацию, а руководство по выбору процесса для 3-осевой, 5-осевой и фрезерно-токарной обработки помогает, когда деталь сочетает в себе точеные базовые элементы с поперечными отверстиями или фрезерованными плоскими поверхностями.
6. Анонимный случай: стабилизация регулирующей втулки из мягкого алюминия.
Ниже приведён анонимизированный, репрезентативный пример, созданный на основе распространённых условий обработки деталей на заказ; приведённые значения иллюстрируют метод проверки и не являются универсальным обещанием. Заказчик, занимающийся системами управления потоками жидкости, запросил пилотную партию из 300 втулок регуляторов из мягкого алюминия марки 6000. Каждая втулка имела диаметр уплотнения 28 мм, две узкие канавки для уплотнительных колец и отверстие для пилотного сверления. В чертеже указывалось, что диаметр уплотнения должен оставаться в пределах общего допуска 0,020 мм, а обработанная поверхность должна соответствовать шероховатости Ra 0,8 мкм или лучше до очистки.
Первая настройка позволила получить приемлемые размеры на первых деталях, но на более поздних изделиях появились мутные полосы. Операторы отреагировали, уменьшив подачу, а затем добавив отрицательное смещение диаметра. Поверхность стала менее однородной, а смещение скрывало истинную причину неисправности: на универсальной пластине с покрытием скопился алюминий. Длинная стружка также задевала готовую шейку коленвала перед тем, как упасть на конвейер.
В ходе корректирующих испытаний процесс был изменен поэтапно. Во-первых, команда заменила вставку на полированную твердосплавную вставку с положительным углом заточки, предназначенную для алюминия, и восстановила запрограммированное смещение. Во-вторых, сопло было перемещено таким образом, чтобы жидкость достигала передней поверхности, а не верхней части держателя. В-третьих, была включена постоянная скорость обработки поверхности с ограничением частоты вращения, проверенным по параметрам зажима заготовки. Наконец, подача была установлена в пределах диапазона, указанного поставщиком стружколома, и поддерживалась постоянной на протяжении всего критически важного вала. Черновая обработка оставляла равномерный радиальный припуск на чистовую обработку в 0,30 мм, поэтому заключительный проход оставался резкой, а не полировкой.
Для проверки использовался контрольный цикл из 30 образцов. Диаметр проверялся в передней, средней и задней частях вала; шероховатость измерялась вдоль заданного направления трассы; после завершения цикла вставка фотографировалась. Полученные результаты варьировались от 0,006 мм до 0,014 мм общего разброса диаметров и Ra от 0,42 мкм до 0,68 мкм. Эти результаты относятся только к данной иллюстративной установке. Важный вывод заключается в методе: диагностировать кромку, менять механизм по одному и проверять последовательность деталей, а не утверждать один привлекательный образец.
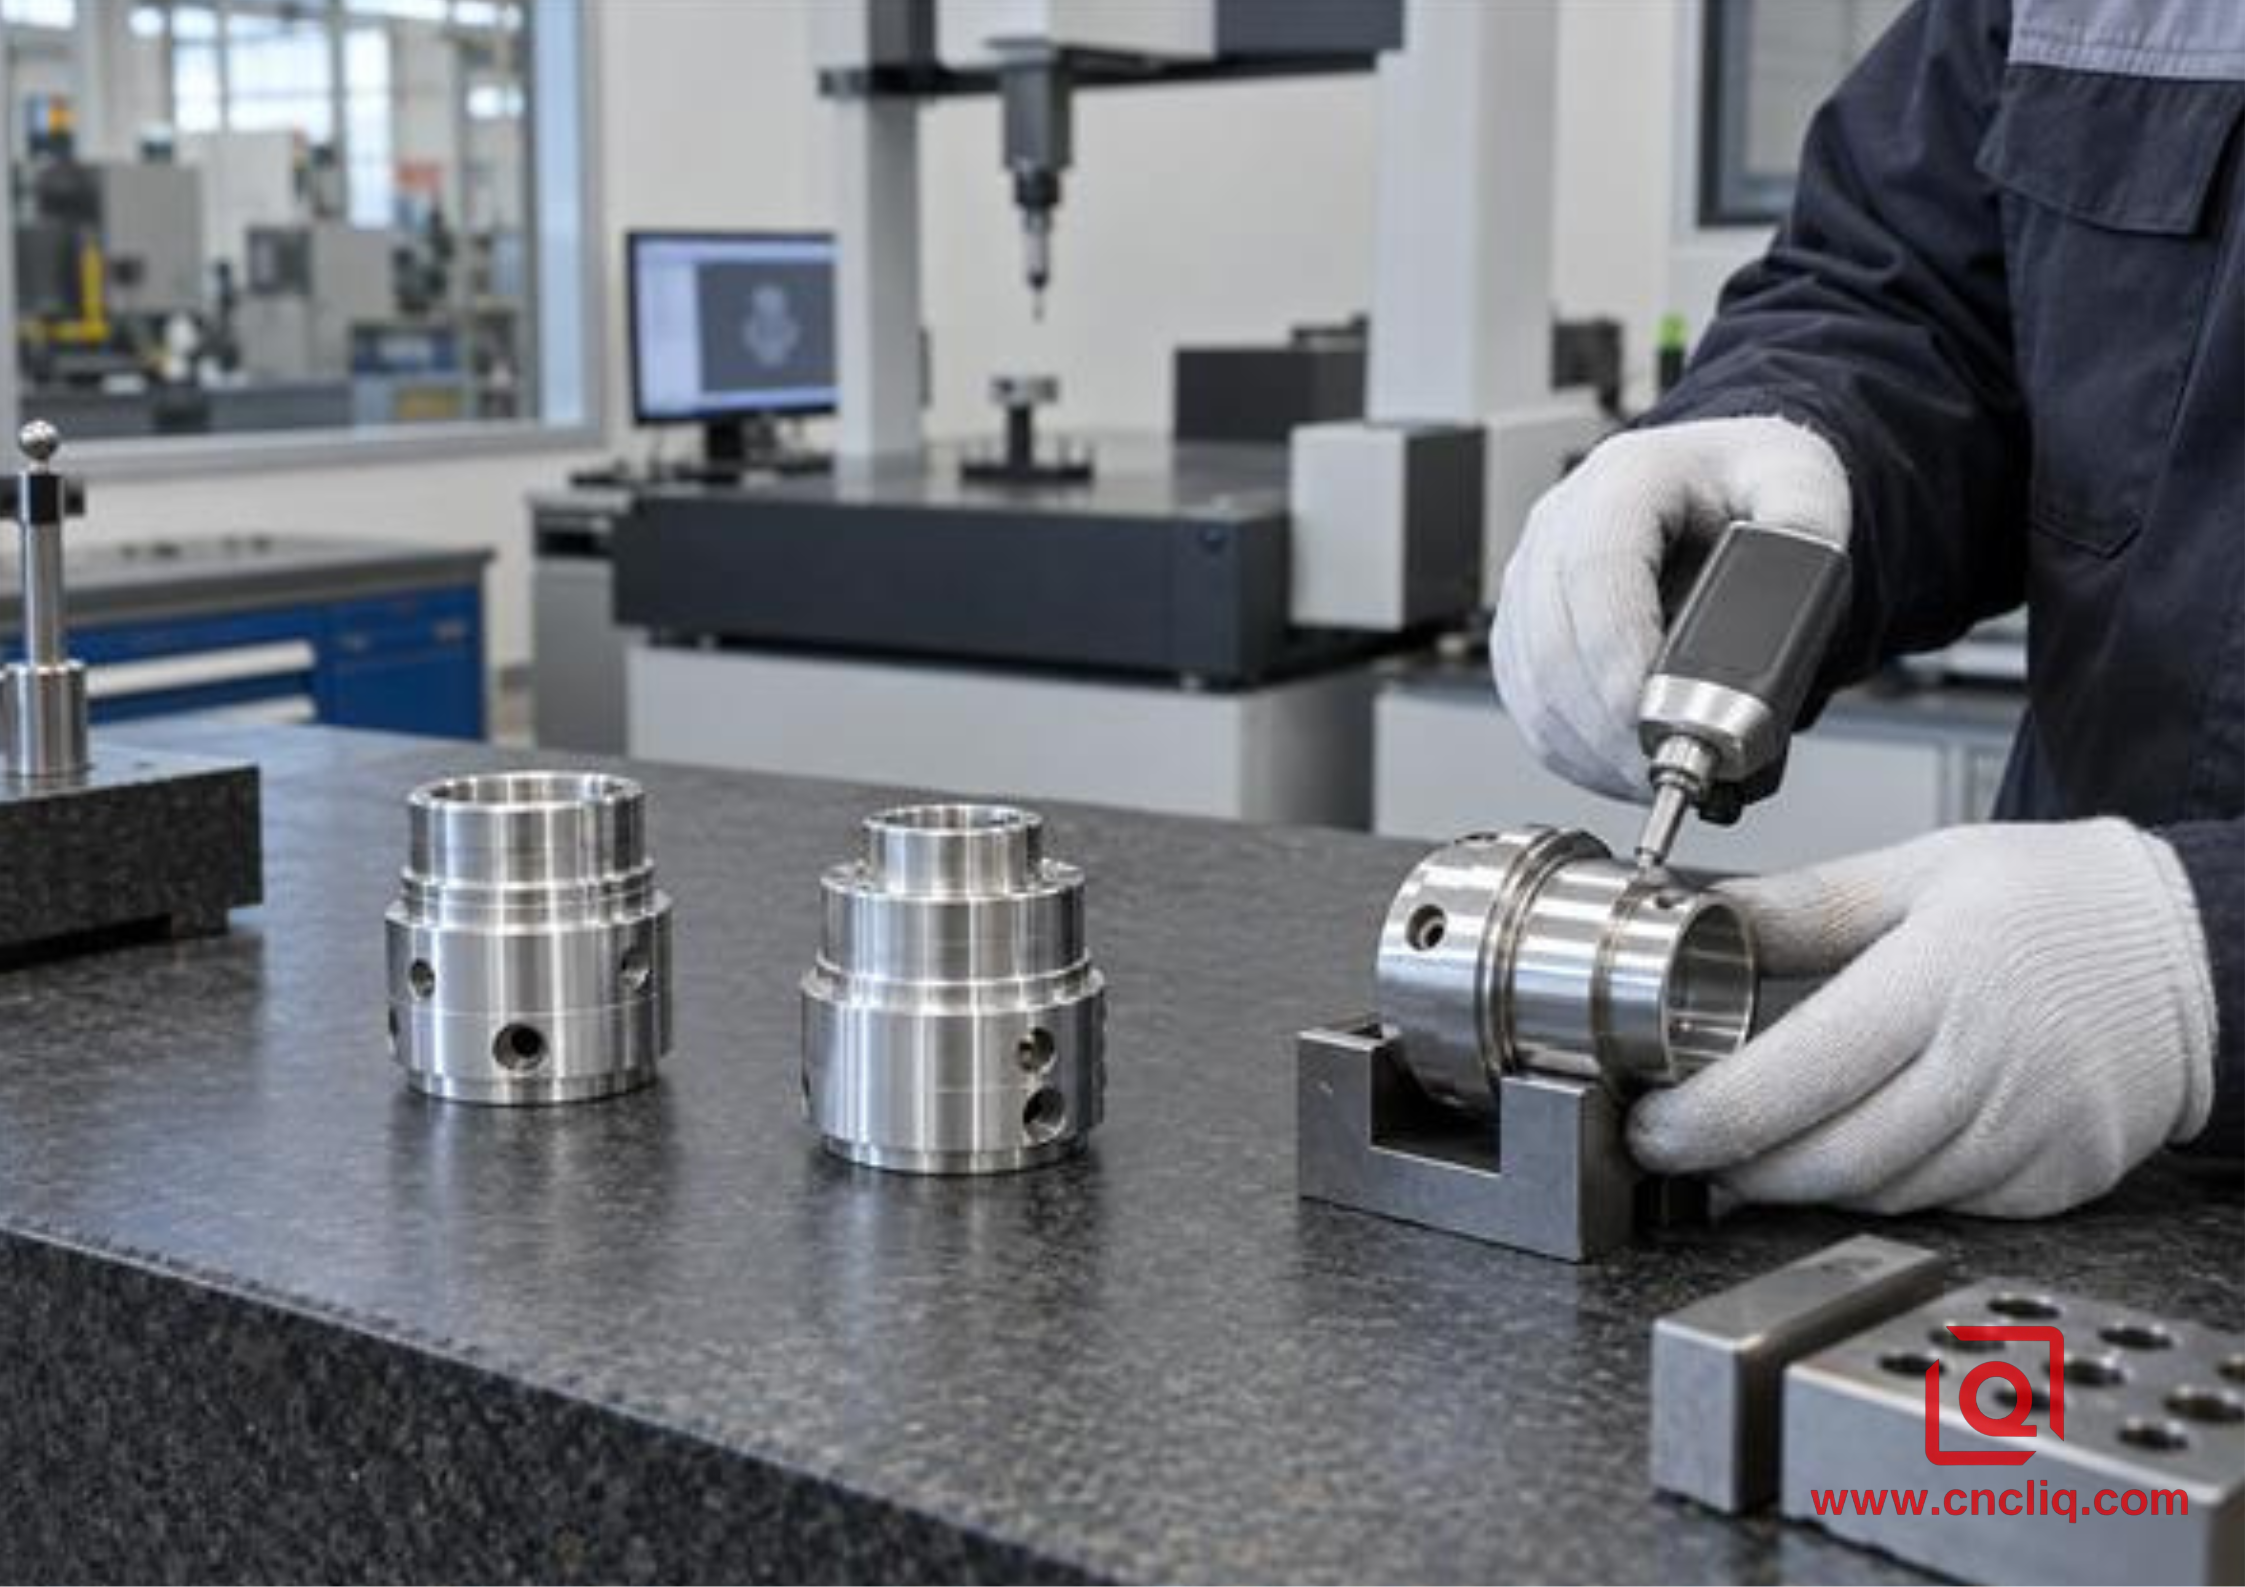
Стабильный процесс формируется на основе измеренных тенденций, а не на основе одного визуально яркого компонента.
Для аналогичных вращающихся деталей те же правила применяются и к прецизионному алюминиевому фланцу двигателя и передней крышке : отверстие для подшипника и установочный штифт должны иметь чистую и стабильную режущую кромку, прежде чем можно будет доверять соосности и требованиям к поверхности. Литой и кованый алюминий ведут себя по-разному, поэтому параметры по-прежнему должны быть точно определены для конкретной заготовки.
Планируете изготовление детали из мягкого алюминия методом токарной обработки? Отправьте 2D-чертеж, 3D-модель, полный список легирующих элементов и состояния металла, годовой объем производства, критически важные для качества размеры, требования к шероховатости, требования к чистовой обработке и ожидания по контролю качества. Инженеры Liqin могут проверить доступность инструмента, припуск на чистовую обработку, удаление стружки и стратегию базовых элементов перед составлением коммерческого предложения. Запросите анализ производственных процессов и конкурентное ценовое предложение .
7. Что следует указать в запросе предложений, чтобы поставщик мог контролировать BUE (Buy Understanding by Understanding — выгода для поставщика).
Для составления полезного коммерческого предложения необходимо указать не только вес детали и семейство материалов. Следует указать сплав, состояние, форму заготовки и применимые технические характеристики материала. Необходимо отметить поверхности, где важен внешний вид, и поверхности, где шероховатость функциональна. Если требуется измерение Ra, необходимо указать значение, направление оценки (если это важно) и применяется ли оно до или после анодирования или другой обработки. Необходимо определить диаметры сопряжения, уплотнения, посадки подшипников и базовые точки. Укажите реалистичные объемы для прототипов и серийного производства; инструмент с PCD-покрытием может быть целесообразен для повторяющейся программы и неэкономичен для пяти опытных образцов.
Спросите, как поставщик будет проверять процесс. Достоверный ответ должен связывать чертеж с геометрией вставки, контролем стружки, методом контроля и отслеживаемостью партии. Он также должен объяснять, какие изменения происходят между первым образцом и серийным производством, как устанавливаются пределы срока службы инструмента и какие документы могут быть предоставлены. Если ответ будет просто «мы используем высокоскоростную обработку», риск все равно останется за вами.
Также следует разделять приемку после механической обработки и приемку готовой детали. Шейка вала может пройти проверку после токарной обработки, но измениться после обработки поверхности, очистки или интенсивной ручной полировки. На чертежах следует указывать, являются ли размеры покрытия окончательными, какие области требуют маскировки и можно ли сгладить кромки. Это предотвратит повреждение уплотнительной площадки, правильно изготовленной на токарном станке, в результате некачественной обработки при снятии заусенцев.
Нажмите здесь для отправки запроса 👆
8. Часто задаваемые вопросы
1. Образование нароста на кромке происходит только из-за слишком медленной резки?
Нет. Низкая скорость обработки поверхности может способствовать образованию налета на режущей кромке, но это лишь один из факторов. Тупая или сильно заточенная кромка, неподходящая геометрия пластины, слабая смазка на передней поверхности, подача ниже эффективного диапазона резания, повторное удаление стружки и непостоянный припуск на чистовую обработку — все это может привести к той же проблеме. Перед изменением программы убедитесь в наличии прилипшего материала на пластине, рассчитайте фактическую скорость обработки поверхности на проблемном диаметре и проверьте подачу жидкости.
2. Для токарной обработки мягкого алюминия следует использовать твердосплавные материалы с покрытием, без покрытия или поликристаллический алмаз (PCD)?
Полированный не покрытый карбид является хорошей отправной точкой для многих опытных образцов и серийного производства. Низкофрикционное покрытие, соответствующее требованиям для алюминия, может быть полезным, если производитель инструмента поддерживает его для данного сплава и условий эксплуатации. PCD обеспечивает длительный срок службы и стабильную чистоту поверхности при больших объемах жесткой, непрерывной резке, но стоит дороже и требует обоснованного исследования срока службы инструмента. Выбирайте, исходя из данных поставщика о применении, а не из цвета покрытия или особенностей используемой стали.
3. Почему качество отделки ухудшается при уменьшении количества корма?
Более легкая подача может быть слишком близка к хонинговальному инструменту, состоянию режущей кромки, биению или вибрации станка, поэтому пластина трется и полирует, а не образует чистую стружку. Трение увеличивает трение и может привести к прилипанию алюминия. Сравните запрограммированную подачу с диапазоном стружколома, установленным производителем пластин, осмотрите кромку на предмет захвата стружки и регулируйте подачу небольшими контролируемыми шагами, контролируя форму стружки, нагрузку на шпиндель, размер и шероховатость.
4. Может ли охлаждающая жидкость самостоятельно устранить нагрев стенок камеры сгорания?
Охлаждающая жидкость может уменьшить трение и отводить стружку, но она не может бесконечно спасать затупившуюся кромку или поврежденный при трении режущий инструмент. Подача так же важна, как и объем: струя должна достичь передней поверхности режущей кромки до того, как стружка ее заблокирует. Поддерживайте совместимую с алюминием жидкость в пределах, установленных производителем, и следите за чистотой системы. Сочетайте контроль жидкости с правильной геометрией резания, реальной скоростью резания, подачей, припуском на чистовую обработку и удалением стружки.
5. Какую информацию должен предоставить производитель оборудования для получения достоверного коммерческого предложения по токарной обработке алюминия?
Предоставьте контролируемые изменения чертежа и 3D-модель; точный сплав, состояние и форму заготовки; объемы производства прототипов и годовые объемы; критические размеры и базовые параметры; шероховатость и зоны отделки; пределы резьбы, канавок и заусенцев; окончательную обработку поверхности; документы по контролю качества; потребности в упаковке; и график поставок. Выделите особенности уплотнений и подшипников. Эти детали позволяют поставщику рассчитать стоимость правильной оснастки, провести валидацию процесса, определить частоту проверок и выбрать оптимальный способ финишной обработки, вместо того чтобы добавлять значительную погрешность.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Нарост на кромке при токарной обработке мягкого алюминия — это проблема адгезии, которая быстро перерастает в проблему геометрии, качества обработки и допусков. Диагностика должна проводиться на пластине, следует использовать острые полированные инструменты из цветных металлов, поддерживать образование стружки, а не трение, подавать соответствующую смазку на переднюю поверхность, удалять стружку и проверять фактическую скорость поверхности при изменении диаметра. Изменяйте переменные по одной и освобождайте производство от измеренных тенденций. Такой подход позволяет создать процесс, которому может доверять OEM-производитель, и запрос предложений, который компетентный поставщик сможет предложить с меньшей неопределенностью.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
