Торцевое фрезерование алюминия: достижение зеркальной чистоты и плоскостности поверхности
Автор:
Anonymous
Опубликовано
Sep 30 2026
Процессы прецизионной обработки
алюминиевый OEM
Обработка на станках с ЧПУ
Подписывайтесь на нас
Вы все еще боретесь с мутными полосами, штриховками или пластиной, которая в тисках выглядит плоской, но шатается на контрольном столе? В этом руководстве объясняется, как обработать алюминий фрезерной обработкой для получения зеркальной поверхности и надежной плоскостности, не превращая работу в дорогостоящую полировку. Оно написано для инженеров-конструкторов, групп поставщиков и машинистов, которым нужны практические ответы: что нанести на чертеж, что контролировать на станке, как измерить результат и какая информация нужна поставщику, прежде чем предлагать цену.
Быстрый ответ: что создает зеркальное плоское лицо?
Для производственного торцевого фрезерования начните со стабильного деформируемого сплава и отпуска, жесткого станка, специальной фрезы для алюминия, низкого осевого биения и чистого удаления стружки. Черновая обработка обеих сторон в сбалансированной последовательности, когда остаточное напряжение вызывает беспокойство. Дайте детали и охлаждающей жидкости достичь стабильной температуры, поддержите заготовку, не сгибая ее, затем выполните легкую чистовую обработку с постоянной нагрузкой стружки. Проверьте текстуру поверхности и плоскостность как отдельные требования.
Не используйте слово «зеркало» в качестве единственного критерия приемки. Покупатель, поставщик и инспектор могут интерпретировать это по-разному. Укажите значение шероховатости, такое как Ra, разрешенный стандарт стяжки или визуальный стандарт, допуск плоскостности с условиями его измерения, а также разрешена ли полировка или другой вторичный процесс. На чертеже также должны быть указаны все важные уплотнительные площадки, оптические зоны или косметические поверхности.
<тело>
<тр>
Требование
Что он описывает
Типичный метод управления
Распространенная ошибка
<тр>
Ра или Рз
Мелкая текстура поверхности
Совершенная геометрия, подача на зуб, биение, контроль стружки
Считать низкое значение Ra доказательством плоскостности
<тр>
Плоскостность
Разделение всей поверхности двумя параллельными плоскостями
Стабильность склада, поддержка приспособлений, перемещение машины, сбалансированное удаление материала
Измерение, пока деталь все еще деформирована зажимами
<тр>
Параллелизм
Ориентация одной грани относительно базовой точки
Стратегия базовых данных, управление настройкой, картирование толщины
Вызов плоскостности, когда сборка действительно требует параллелизма
<тр>
Лежать
Направление рисунка обработки
Направление траектории инструмента и траектория резца
Игнорирование прокладки или направления скольжения
<тр>
Визуальная отражательная способность
Внешний вид при согласованном освещении
Завершение процесса, чистота, обращение
Написание «зеркальной отделки» без измеримого стандарта
Зеркальная поверхность и плоскостность – это не одно и то же
На шероховатости поверхности фиксируются мелкие пики и впадины на протяжении всей длины выборки. Плоскостность оценивает всю поверхность независимо от базовой точки. Блестящая алюминиевая пластина может изогнуться, а плоская пластина может иметь видимые следы от реза. Волнистость находится между этими чешуйками и может быть вызвана вибрацией машины, термическим дрейфом или зажимом. Это различие имеет значение для вакуумных пластин, корпусов клапанов, теплообменных оснований, оптических креплений и герметичных корпусов.
Например, полировка может снизить Ra при скруглении края или изменении локальной плоскостности. Аналогичным образом, широкоторцевая фреза может выполнять последовательную отражающую развертку, но при этом оставлять неглубокую тарелку, если шпиндель не имеет перпендикулярной формы для перемещения. Сначала определите функцию. Уплотнительная площадка обычно требует контролируемой текстуры и укладки, чтобы уплотнение могло соответствовать форме. Для термоинтерфейса может потребоваться широкий контакт и ограниченная волнистость. Декоративная панель может отдавать предпочтение равномерному отражению, а не очень жестким геометрическим допускам.
Международный словарь не является предпочтением магазина. ASME B46.1 рассматривает концепции текстуры поверхности, в то время как стандарты ISO GPS отличают геометрическую форму от текстуры поверхности. Для проверки плоскостности чертеж и план проверки должны согласовывать оценку без опорных данных, плотность точек, фильтрацию и состояние детали. Результат, полученный на 3 точках опоры при 20 градусах C, не следует случайно сравнивать со значением, измеренным сразу после обработки на теплом, полностью закрепленном приспособлении.
Прежде чем выбирать скорость, выберите алюминий
6061-T6 и 6061-T651 являются распространенным выбором для механически обработанных пластин, корпусов и приспособлений, поскольку они сочетают в себе обрабатываемость, доступность, коррозионную стойкость и предсказуемость отделки. Обозначение Т651 указывает на снятие напряжений путем растяжения после термообработки, что может улучшить стабильность размеров листовой продукции. Он не устраняет остаточное напряжение, особенно после удаления большого количества асимметричного материала.
7075-T651 обеспечивает более высокую прочность и часто обрабатывается чисто, но стоимость сырья, коррозионное поведение и способ окончательной отделки различаются. Литая инструментальная пластина может быть привлекательной для больших вакуумных столов и приспособлений, поскольку она поставляется с обеспечением стабильности размеров, но ее свойства и сертификация должны соответствовать применению. Экструзия может быть экономичной для почти чистой секции, однако ее структура напряжений и поток зерен могут сделать широкую косметическую поверхность более чувствительной к искажениям.
Попросите поставщика сохранить отслеживание плавки или партии, когда это важно. Также определите направление пластины на деталях с высокими требованиями к плоскостности. Две заготовки из одного и того же сплава и закалки могут вести себя по-разному, если одна из них изготовлена из толстого листа, а другая - путем экструзии. Поэтому в достоверной цитате должна быть указана форма материала, а не просто «Алюминий 6061».
Режущая система: корпус фрезы, пластины и биение
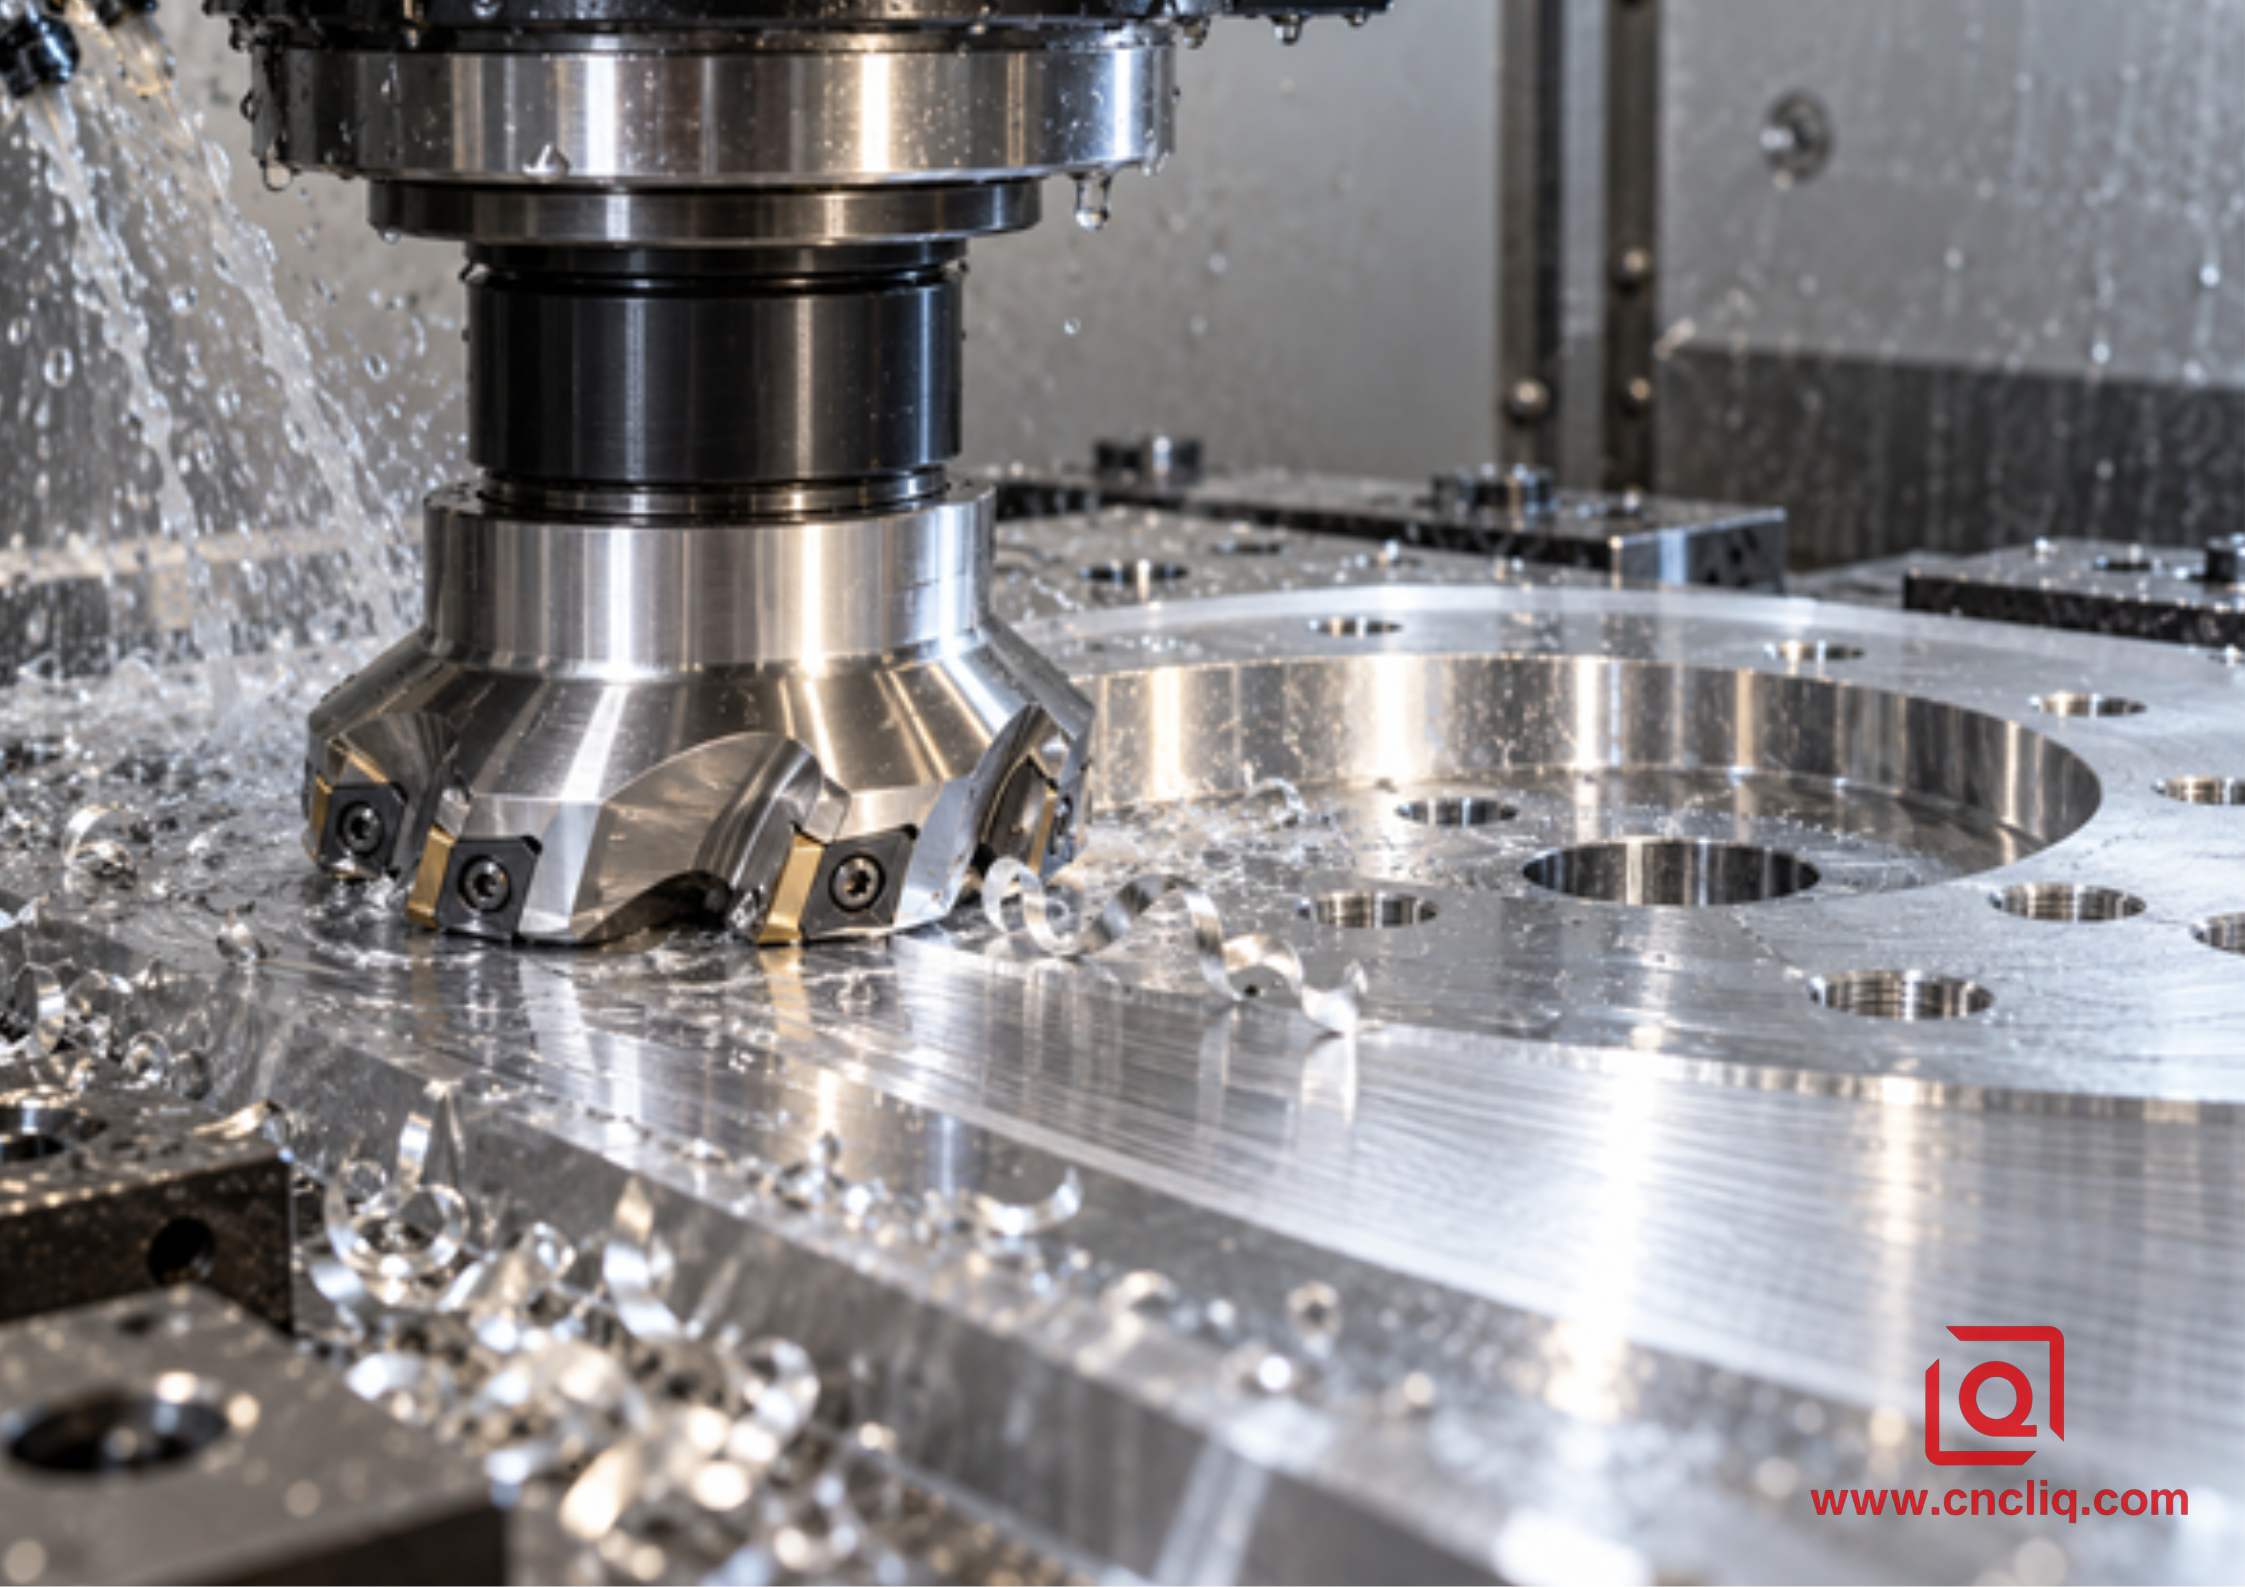
Торцевая фреза для алюминия выполняет окончательную чистовую обработку
Торцевая фреза удаляет материал с несколькими режущими кромками. Это продуктивно, но каждое гнездо вставки добавляет потенциальную ошибку по высоте. Если одна вставка выступает дальше остальных, она может выполнить почти всю отделочную работу; если несколько краев расположены на разной высоте, они могут оставить повторяющийся рисунок. Результат может выглядеть глянцевым с одного угла и полосатым с другого.
Используйте фрезу, предназначенную для обработки цветных металлов: острая положительная геометрия, полированные передние поверхности, большое пространство для стружки и пластины, предназначенные для резки, а не для вспашки. Полированный твердый сплав без покрытия обычно используется для общих работ. PCD может быть оправдан для длительных производственных циклов, абразивных сплавов с высоким содержанием кремния или требований к стабильности отделки. Пластина Wiper может сгладить метки подачи на более широкой дорожке, но это работает только тогда, когда контролируются настройка фрезы, высота пластины и состояние шпинделя.
Перед критическим чистовым проходом очистите конус шпинделя, держатель, направляющую фрезы, гнезда под пластины и зажимные поверхности. Небольшой скол под вставкой меняет высоту кромки. Измерьте осевое биение режущих кромок при установленной фрезе во время ее вращения. Не существует универсального числа биения для каждого диаметра и требований к отделке; приемлемое значение должно быть существенно меньше бюджета ошибок текстуры и формы. Запишите его для повторения, а не полагайтесь только на внешний вид.
Скорости и каналы: создайте окно, а не волшебный рецепт
Копировать одну скорость шпинделя из другого цеха рискованно. Скорость резания зависит от марки пластины, диаметра фрезы, сплава, ограничений станка, баланса державки, стратегии подачи СОЖ и данных производителя. Начните с диапазона, рекомендованного производителем инструмента, рассчитайте скорость шпинделя на основе скорости резания и диаметра, затем установите подачу на основе нагрузки на стружку и количества эффективных зубьев.
Используйте эти уравнения для проверки:
n = (1000 x Vc) / (pi x D)
vf = n x z x fz
где n — скорость шпинделя в об/мин, Vc — скорость резания в м/мин, D — диаметр фрезы в мм, vf — подача стола в мм/мин, z — число эффективных зубьев, а fz — подача на зуб в мм.
<тело>
<тр>
Переменная
Если установлено слишком низкое значение
Если установлено слишком высокое значение
Ответ цеха
<тр>
Нагрузка чипа
Потертости, нагрев, наросты на краях, размазывание
Высокая сила, вибрация, повреждение вставки
Изменяйте подачу контролируемыми шагами и проверяйте фактическую стружку
<тр>
Скорость резки
Нестабильные наросты на кромке некоторых сплавов
Нагрев, риск балансировки, проблемы с ограничением шпинделя
Соблюдайте ограничения на инструмент и машину; подтвердить баланс держателя
<тр>
Осевая глубина на чистовом проходе
Край может натирать или иметь волнистость
Избыточное усилие и искажение
Оставляйте постоянный измеримый припуск на отделку
<тр>
Радиальное взаимодействие
Неравномерное въезд и выезд или повторяющиеся отметки перекрытия
Сколы повторно обрезаются и привариваются к кромке
Плохо направленный поток может привести к рециркуляции стружки
Прямой чистый поток там, где стружка выходит из реза
Завершающий проход все равно должен быть обрезан. Чрезвычайно малая запрограммированная глубина может исчезнуть внутри волнистости перед проходом, роста шпинделя или биения пластины, что приведет к прерывистому трению. После получистовой обработки оставьте достаточный запас, чтобы острая кромка могла постоянно зацепляться. Как только процесс станет стабильным, меняйте одну переменную за раз и сохраняйте старую часть как визуальный образец.
Наросты на кромках — частая причина появления мутных полос и случайных разрывов в алюминии. Он образуется, когда рабочий материал прилипает к режущей кромке и изменяет эффективную геометрию. Острый полированный инструмент, достаточная толщина стружки, чистая смазка и надежная эвакуация стружки — это первые исправления. В руководстве Лицина по управлению наростами на кромке мягкого алюминия этот механизм рассматривается более подробно; хотя основное внимание уделяется точению, уроки об истирании, адгезии, состоянии кромок и контроле стружки переносятся непосредственно на торцевое фрезерование.
Плоскостность начинается до чистового прохода
Резак не может полностью разгладить материал, упруго сгибаемый приспособлением. Когда зажимы освобождаются, деталь пружинит в свободное состояние. Тонкие пластины также перемещаются по мере обнаружения остаточного напряжения. Тепло добавляет еще один слой: коэффициент теплового расширения алюминия составляет примерно 23 x 10^-6/K, поэтому длина 400 мм изменяется примерно на 0,046 мм при разнице температур в 5 градусов Цельсия. Этот простой расчет показывает, почему теплая часть и инспекционная комната с температурой 20 градусов могут не совпадать.
Основные элементы управления просты:
1. Перед обработкой проверьте необработанную заготовку на предмет отклонения и толщины.
2. Установите исходные данные с помощью легкой подчистки вместо создания искривленной пустой плоскости.
3. Черновая обработка обеих сторон в сбалансированной последовательности, если позволяет геометрия.
4. Оставьте однородный запас для получистовой и чистовой обработки.
5. Освободите и повторно установите деталь между основными этапами удаления материала, если этого требует план процесса.
6. Поддерживайте деталь в устойчивых местах и прилагайте только ту силу зажима, которая необходима для предотвращения пореза.
7. Стабилизируйте станок, инструмент, СОЖ, приспособление и заготовку перед окончательным проходом.
8. Измерение после разжима и после температурного выравнивания.
Рецензируемые исследования показывают, почему компенсация за процесс может иметь значение. В исследовании, опубликованном в Международном журнале станков и производства, исследователи, использующие торцевую фрезу диаметром 50,8 мм для обработки алюминия, снизили погрешность измерения плоскостности с 32 микрометров до 7 микрометров с помощью метода компенсации глубины резания. Результат не следует рассматривать как универсальную возможность цеха, но он демонстрирует, что измеренная погрешность системы, податливость и компенсация траектории инструмента могут существенно изменить плоскостность. См. исследование "Улучшение плоскостности поверхности при торцевом фрезеровании на основе трехмерной голографической лазерной метрологии".
Для больших и тонких деталей вакуумный зажим может распределить усилие более равномерно, чем несколько краевых зажимов. Естественный изгиб можно также замаскировать, прижав пластину к креплению. Поэтому план проверки нуждается в незафиксированной проверке. Для пластин меньшего размера более воспроизводимым может оказаться квалифицированное приспособление с облегченными карманами и контролируемыми точками опоры. Контактные поверхности приспособления должны быть чистыми; одиночная застрявшая стружка может перекосить работу и вызвать ошибки как плоскостности, так и параллельности.
Стратегия траектории и геометрия станка
Проход в одну сторону часто обеспечивает более стабильную укладку, чем проход вперед-назад, поскольку зацепление фрезы остается одинаковым. Попутное фрезерование обычно предпочтительнее для обеспечения однородности отделки на мощном станке с ЧПУ, но на всем пути необходимо избегать остановок при реверсах и резких изменениях зацепления. Движения входа и выхода должны по возможности происходить за пределами критической поверхности.
Прямоугольность шпинделя относительно оси имеет важное значение. Наклоненный резак может оставлять вогнутый или выпуклый след в зависимости от направления движения и от того, трется ли задняя кромка. Прежде чем обвинять пластины, проверьте геометрию станка с помощью соответствующего метода испытаний. Также проверьте состояние держателя, исправность подшипников шпинделя, реверс оси и выравнивание приспособления. Если на поверхности имеются равномерно расположенные волны, рассчитайте их шаг в зависимости от скорости шпинделя и подачи стола; шаблон может указывать на повторяющуюся механическую частоту или частоту процесса.
СОЖ, стружка и защита поверхности
Зеркальный алюминий легко повредить после выхода из фрезы. Перерезанная стружка царапает поверхность, грязная охлаждающая жидкость оставляет на ней пятна, а неосторожный поток воздуха может перетащить стружку по поверхности. Направьте охлаждающую жидкость или воздух для удаления стружки из зоны резания и в сторону от обработанной траектории. Поддерживайте концентрацию и чистоту в пределах, установленных поставщиком охлаждающей жидкости. Не протирайте сухое отражающее лицо тряпкой, которая может содержать абразивный мусор.
Если деталь будет анодирована, гальванизирована, покрыта покрытием, склеена или использована в качестве электрического контакта, решите, какие грани должны оставаться открытыми и как будет защищена отделка. Вторичная обработка может изменить внешний вид, шероховатость и размеры. варианты отделки алюминия, фрезерованного на станке с ЧПУ, объясняет, как обработанная, анодированная, пескоструйная обработка и другие виды отделки выполняют различные функции. Не платите за зеркально отфрезерованную поверхность, которую намеренно сотрут при последующей пескоструйной обработке.
Измеряйте шероховатость и плоскостность отдельно
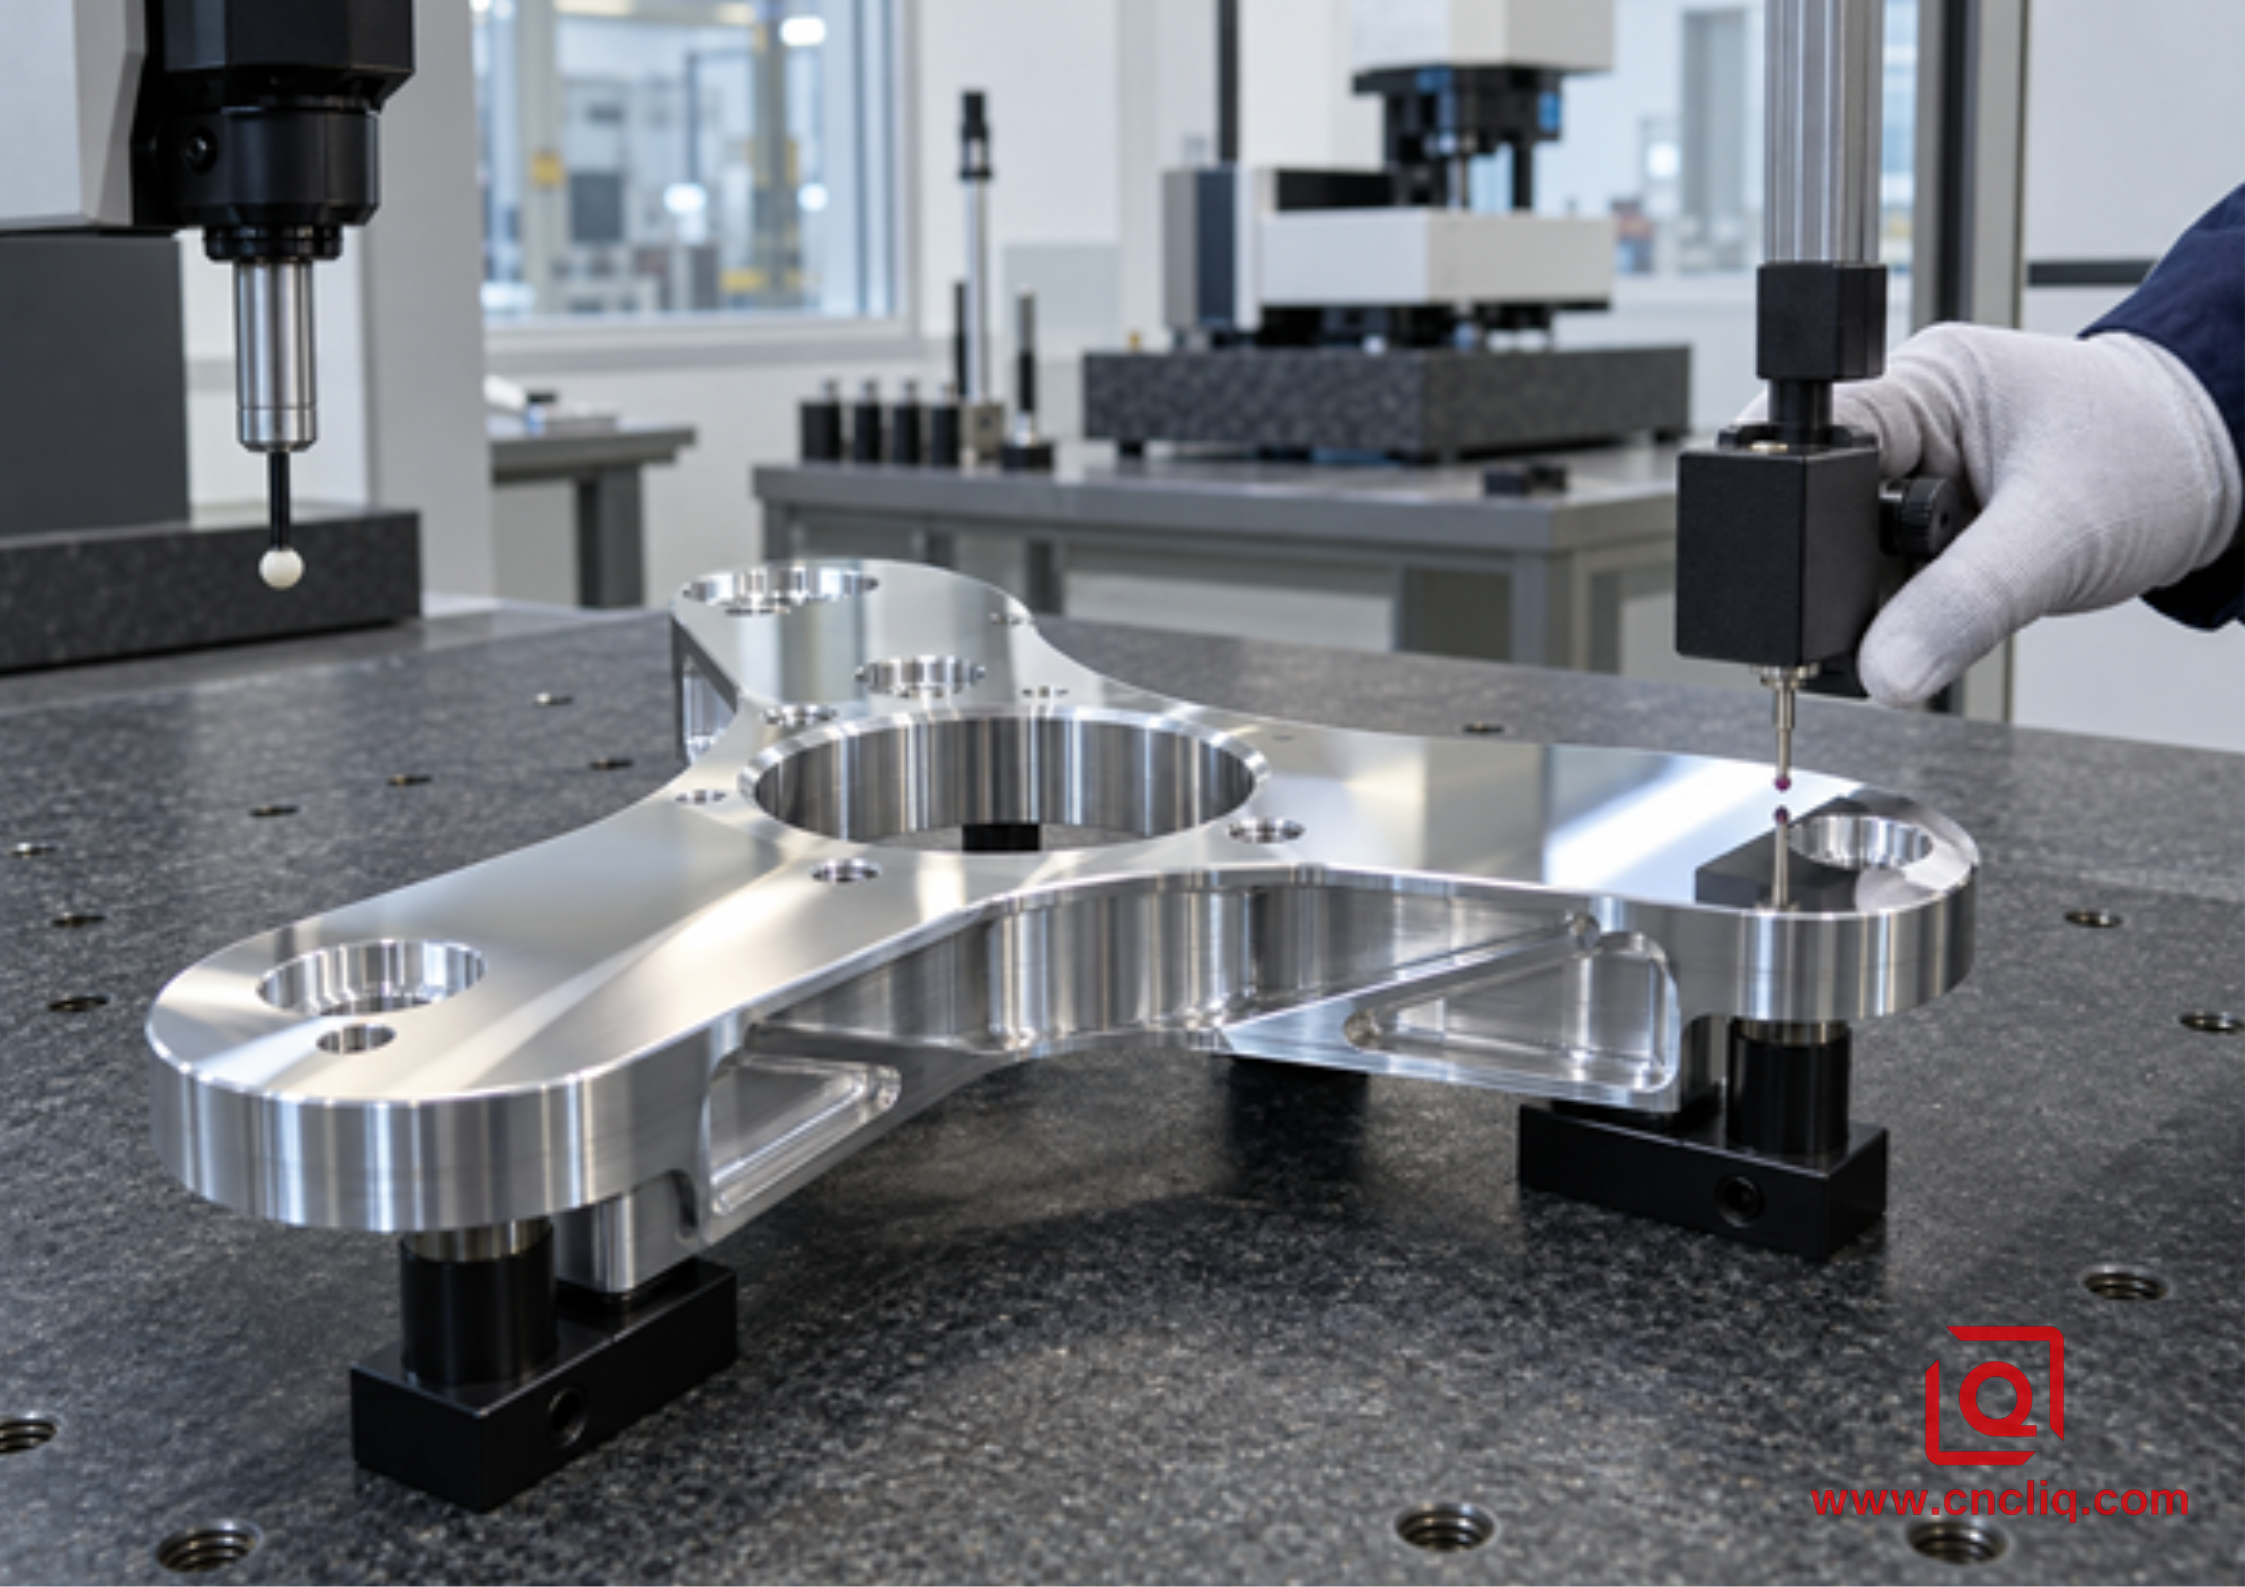
Проверка плоскостности и шероховатости зеркально полированной алюминиевой детали
Тестер шероховатости производит пробу линии. Он чувствителен к направлению трассировки, обрезке, фильтру и длине оценки. Измерьте поперек обрабатываемого слоя, если в нормативном стандарте или чертеже не указано иное, и запишите настройки инструмента. Одного привлекательного показания недостаточно для большой уплотняющей поверхности; используйте определенную карту местоположений.
Плоскостность можно оценить с помощью КИМ, поверхностной пластины и индикатора, оптического оборудования или других проверенных методов. Каждый метод имеет неопределенность и пределы выборки. В плане проверки должно быть указано состояние опоры, расположение точек, температура и необходимость фильтрации результатов. Для широкой пластины включите края, центр и переходные зоны. Плотное облако точек может выявить неглубокую тарелку, которую не хватает при нескольких ручных точках.
<тело>
<тр>
Элемент проверки
Рекомендуемая запись
Почему это важно
<тр>
шероховатость поверхности
Ra или Rz, направление трассировки, обрезка/фильтр, длина оценки, местоположения
Температура детали, температура охлаждающей жидкости, истекшее время стабилизации
Объясняет температурные изменения
Старый справочник, размещенный в NIST, Machining of Aluminium and Aluminium Alloys, остается полезным для общих характеристик обработки и подчеркивания важность практики резки конкретных сплавов. Используйте их в качестве фона, а затем следуйте текущим данным производителя инструментов и утвержденному плану управления проектом.
Устранение неполадок по рисунку поверхности
<тело>
<тр>
Симптом
Вероятные причины
Первые проверки
<тр>
Облачно или размытые полосы
Нарост на краю, потертости, загрязнение края
Осмотрите вставки под увеличением; подтвердить загрузку стружки и подачу смазки
<тр>
Повторяющиеся метки вставки
Осевое биение, грязное седло, неодинаковая высота пластины
Чистые карманы; правильно затянуть; измерить края шпинделя
<тр>
Штрих или потертость на задней кромке
Шпиндель не прямоугольный, фреза отклоняется
Проверьте геометрию гусеницы и машины; уменьшайте силу только после проверки геометрии
Следующий анонимный составной случай представляет собой реалистичный производственный сценарий, созданный для объяснения процесса; он не раскрывает клиента и не заявляет об универсальном производственном результате. Европейский интегратор средств автоматизации запросил опорные плиты вакуумного коллектора 6061-T651 для модуля обработки полупроводников. Каждая деталь имела широкую монтажную поверхность, змеевидную канавку для уплотнительного кольца, несколько поперечных отверстий и косметическую верхнюю площадку. Целью контролируемой вытяжки была плоскостность 0,05 мм по периметру диаметром 320 мм и Ra 0,8 микрометра на участке прокладки после механической обработки, полировка не допускалась.
Предварительная проверка рисков выявила 3 конфликта. Глубокие внутренние карманы удаляли материал с одной стороны, зажимы по периметру могли погнуть тонкий оставшийся пол, а агрессивный финальный проход мог вызвать достаточное количество тепла, чтобы исказить результат контроля. В технологическом плане использовались подобранные заготовки из одной и той же партии материала, сбалансированная очистка обеих сторон, поэтапная черновая обработка, этап освобождения и повторной установки и специальный крепеж с низким усилием. В чистовой фрезе использовалась острая алюминиевая геометрия и проверенная высота кромки. Критические поверхности были обработаны после того, как станок, СОЖ и заготовка достигли стабильного состояния.
Проверка проводилась по рисунку, а не по внешнему виду. Команда по контролю качества измерила текстуру контактной поверхности прокладки в нескольких местах по всей укладке, а затем нанесла на карту монтажную поверхность на трех определенных опорах после акклиматизации детали. План контроля также требовал визуального сравнения при фиксированном освещении и защищенном обращении с отдельными лотками. Если бы это был запрос предложения, поставщику потребовалась бы 3D-модель, контролируемый 2D-чертеж, ожидаемый размер партии, форма сплава и материала, обозначения плоскостности и шероховатости, требования к уплотнениям, запрещенные процессы и ожидаемые результаты отчета о проверке.
Для проверенного примера продукта с прецизионно фрезерованными уплотнительными поверхностями см. прецизионный алюминиевый коллекторный блок Liqin. Еще одним важным направлением производства является прецизионный алюминиевый корпус фонаря, где поверхности прокладок, обработанные на станке с ЧПУ, и контроль плоскостности обеспечивают герметизацию корпуса. Эти ссылки показывают, почему спецификации отделки должны быть привязаны к реальной функции детали.
Что отправить, чтобы получить точную цену на торцевое фрезерование
Полезный запрос предложений избавляет от догадок. Отправьте исходную 3D-модель и 2D-чертеж с контролем версий. Определите сплав, состояние и предпочтительную форму заготовки; выделить критически важные лица; указать плоскостность, параллельность, шероховатость, наклон и косметические требования; и определить стандарт проверки. Добавьте годовой объем, количество прототипов, график поставок, маршрут отделки, потребности в упаковке и укажите, требуется ли полноразмерный отчет или сертификат на материал.
Если важна «зеркальная отделка», включите утвержденный образец или измеримый визуальный стандарт. Укажите, приемлемы ли слабые дуги траектории. Подтвердите, должна ли чистовая обработка производиться непосредственно в результате торцевого фрезерования или можно предложить резку, притирку, полировку или шлифовку. Затем поставщик может отделить функциональные требования от неоправданно дорогостоящих предположений о процессе.
Нужна проверка технологичности? Отправьте Liqin свою CAD-модель, 2D-чертеж, целевое количество и обозначения критических поверхностей. Наша команда инженеров может проверить форму материала, стратегию исходных данных, риски, связанные с обработкой, метод проверки и маршрут отделочной обработки перед составлением предложения. Используйте контактную форму, чтобы начать обсуждение запроса предложения.
1. Может ли торцевое фрезерование обеспечить зеркальный блеск алюминия?
Торцевое фрезерование позволяет получить яркую поверхность с высокой отражающей способностью, если станок, фреза, высота пластины, загрузка стружки и эвакуация стружки хорошо контролируются, но «истинное зеркало» не является полной инженерной спецификацией. Если требуется оптическое отражение или чрезвычайно низкая шероховатость, более подходящей может быть односторонняя алмазная обработка, притирка или полировка. Прежде чем выбирать метод, определите Ra или Rz, Lay, визуальное восприятие, плоскостность и разрешенные вторичные процессы.
2. Какую шероховатость поверхности следует указать для торцево-фрезерованной алюминиевой детали?
Укажите степень шероховатости, необходимую для функции, а не минимальное значение, заявленное поставщиком. Обычные поверхности в исходном состоянии могут допускать более грубую величину, чем уплотнительные площадки, поверхности сопряжения подшипников, тепловые контактные площадки или косметические панели. Укажите параметр, единицы измерения, направление измерения, фильтр или отсечку, если это необходимо, а также места измерения. Если плоскостность поверхности также критична, укажите это требование отдельно, поскольку низкое значение Ra не гарантирует геометрическую плоскостность.
3. Почему алюминиевая пластина деформируется после того, как ее разжимают?
Приспособление могло привести к тому, что изогнутая заготовка стала плоской, резка могла неравномерно снять остаточное напряжение или между верхней и нижней гранями мог существовать температурный градиент. Когда сила зажима исчезает и деталь остывает, она движется к новой форме в свободном состоянии. Сбалансированный съем материала, поэтапная черновая обработка, повторная посадка, опора с низким усилием, стабильная температура и проверка после выпуска более надежны, чем просто добавление более легкого финального прохода.
4. Всегда ли более крупная торцевая фреза лучше обеспечивает плоскостность и чистовую обработку?
Нет. Фреза, более широкая, чем деталь, может уменьшить линии плавного перехода и обработать поверхность за один проход, но она также усиливает последствия плохой траектории шпинделя, податливости станка, балансировки и изменения высоты пластины. Фреза меньшего размера может подойти для машины и снизить нагрузку, но при этом создаются перекрывающиеся проходы, на которых могут быть видны полосы. Выберите диаметр по ширине детали, возможностям станка, мощности шпинделя, жесткости инструмента, а также требуемому времени укладки и цикла.
5. Как покупатель может проверить зеркальную поверхность и плоскостность поставщика?
Запросите документированный план процесса и измерений, а не только фотографию. В плане должны быть указаны форма материала, тип фрезы, контроль биения, стратегия крепления, тепловое состояние, настройки прибора для измерения шероховатости, поддержка плоскостности и карта точек, а также формат отчета о проверке. Для повторных заказов согласуйте утвержденный визуальный мастер и спросите, как контролируется срок службы инструмента. Прототип или запуск первой статьи — самый безопасный способ подтвердить, что указанный процесс соответствует реальному чертежу.
Зеркальное торцевое фрезерование и надежная плоскостность алюминия обеспечиваются контролируемой системой: стабильная заготовка, сбалансированный съем материала, фиксация с низким уровнем искажений, правильная геометрия станка, острые инструменты, специально предназначенные для алюминия, измеренное биение, равномерный чистовой рез, строгий контроль стружки, термическая стабильность и отдельная проверка текстуры и формы. Разместите на чертеже измеримые критерии приемки, поделитесь полными данными запроса предложений и оцените процесс с помощью доказательств из первого изделия, прежде чем масштабировать производство.
<дел>
<стиль>
.square-quote-btn {
ширина: 240 пикселей;
высота: 240 пикселей;
дисплей: встроенный гибкий;
гибкое направление: столбец;
выровнять-элементы: по центру;
оправдание-содержание: центр;
разрыв: 24 пикселя;
цвет фона: #1a5f8a;
цвет: #ffffff;
размер шрифта: 28 пикселей;
вес шрифта: 900;
Расстояние между буквами: 2 пикселя;
радиус границы: 8 пикселей;
текстовое оформление: нет;
граница: 2 пикселя сплошная rgba (255, 255, 255, 0,3);
переход: все 0,3 секунды легкости;
выравнивание текста: по центру;
}
/* 悬浮效果 */
.square-quote-btn:hover {
цвет фона: #2378a8;
трансформировать: TranslateY (-4px);
}
.square-quote-btn:hover .arrow-icon {
преобразование: TranslateX (10 пикселей);
}
/* 超大醒目箭头 */
.arrow-icon {
размер шрифта: 64 пикселей;
начертание шрифта: жирный;переход: легкость преобразования 0,3 с;
высота строки: 1;
}
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, требования к качеству переплета определяются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры использования клиентов, представленные в этом блоге, были полностью анонимизированы и очищены. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Liqin
Опираясь на 18-летний опыт точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на территории производственного центра площадью 6500 м2, оснащенного более чем 150 станками, которые выполняют 4- и 5-осевую обработку на станках с ЧПУ, токарно-фрезерную обработку, холодную экструзию и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана, мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить конкурентное предложение!
Специалист по процессам металлообработки и прецизионной обработке
Делимся информацией о холодной ковке, литье под давлением, литье металлов и обработке деталей из меди, алюминия и нержавеющей стали на станках с ЧПУ, помогая инженерам и покупателям оптимизировать конструкцию деталей, производственные процессы и производственные затраты.
 Русский