 Русский




У вас на чертеже показан подшипник скольжения из высокопрочного алюминия, и вы не можете однозначно ответить, следует ли оставить его на токарном станке или еще раз обработать на шлифовальном станке? Такая неопределенность распространена: на чертеже показана плотная посадка подшипника, малое биение и гладкая поверхность, в то время как в коммерческих предложениях предлагаются разные технологические процессы. Читайте дальше, и вы найдете практичный способ выбора, список важных параметров контроля качества на производстве и запрос коммерческого предложения, который значительно снизит вероятность дорогостоящих недоразумений.
Решение для цеха: начните с высокоточной чистовой токарной обработки для получения доступных круглых элементов на большинстве деталей из сплавов 7075, 7050, 2024 и 6082. Затраты на шлифовальный станок окупаются, когда приобретаются необходимые для сборки функции: меньшая шероховатость, более точный контроль округлости, другой способ нанесения покрытия или точная коррекция после нанесения покрытия. Правильное решение принимается исходя из функциональных требований, а не только из прочности сплава.
Во-первых, проверим терминологию: высокопрочный алюминий не является «твердым токарным инструментом» в классическом понимании этого слова.
Откройте справочник по инструментам, и вы увидите, что понятие «твердое точение» имеет довольно узкое значение: одноточечный инструмент используется для обработки заготовок из черных металлов после закалки. Например, компания Sandvik Coromant определяет твердое точение для стали с твердостью 55 HRC и выше в широком смысле. Пруток из сплава 7075-T6 или T651 может выдерживать значительную конструкционную нагрузку; однако на режущей кромке он все еще не сравним с подшипниковой сталью твердостью 55 HRC. В каталоге MatWeb для листа 7075-T6 указаны репрезентативные значения твердости 150 HB, предела текучести 503 МПа и предела прочности на растяжение 572 МПа. Это впечатляющий набор показателей прочности для алюминия, но он не относит заготовку к традиционному классу твердого точения.
Почему в заголовке сохранена запрошенная фраза? Потому что покупатели часто используют термин «чистовая токарная обработка» в неофициальном смысле, имея в виду чистовую токарную обработку твердых или высокопрочных марок стали. В цеху технически более точным сравнением является прецизионная чистовая токарная обработка и цилиндрическая шлифовка высокопрочного алюминия . Это различие имеет значение. Поэтому режущую кромку из кубического нитрида бора (CBN) и методы сухой резки, используемые при обработке закаленной стали, не следует автоматически переносить на эту работу. В нашей части таблицы материалов полезной отправной точкой является острый положительный передний край. Полированный не покрытый карбид является распространенным материалом; DLC-покрытие может подходить для определенного вида резки, а PCD-покрытие начинает иметь смысл, когда производительность и качество обработки окупают затраты на оснастку.
Если вам нужна более широкая отправная точка для понимания поведения сплавов, руководство по выбору сплавов 6061, 7075 или 5052 для изготовления алюминиевых деталей на заказ, представленное на сайте, объясняет, почему закалка, остаточные напряжения, коррозионная стойкость и характеристики обработки поверхности имеют значение до составления технологического плана. Что касается конкретно вращательной геометрии, см. существующее руководство OEM по токарной обработке алюминия на станках с ЧПУ и выбору сплавов . Эта статья идет еще дальше: она фокусируется на решении по обработке поверхности и функциональной поверхности, которую получит заказчик.
Что правильно отражено в самых эффективных технических статьях
Лучшие результаты поиска не определяют универсального победителя. Компания Sandvik сначала определяет значение токарной обработки твердых деталей; затем ISCAR помещает шлифовку на границу стабильного диапазона размеров и чистоты обработки при токарной обработке. Сравнительный анализ, опубликованный в журнале Journal of Materials Processing Technology и прошедший рецензирование, восполняет недостающую функциональную деталь: равное значение Ra не означает равную текстуру, поскольку следы подачи от определенной режущей кромки отличаются от более случайного рисунка, оставляемого абразивными зернами. Компания Norton замыкает цикл для алюминия, подчеркивая систему абразивной обработки с холодным резанием и без засорения. Мы применяем тот же принцип здесь — определяем границу, связываем текстуру с функцией и завершаем путем принятия решений на уровне чертежа.
Токарная обработка и шлифовка: инженерное сравнение для алюминия.
Фактор принятия решения | Высокоточная чистовая токарная обработка | Цилиндрическая шлифовка, совместимая с алюминием | Практический вывод для покупателя |
Удаление материала | Режущая кромка с заданным лезвием срезает непрерывную или сегментированную стружку. | Многочисленные абразивные зерна удаляют очень мелкую стружку. | Токарная обработка позволяет быстрее удалять заготовку; шлифовка — это финишная обработка, а не способ исправить чрезмерный припуск. |
Лучшая геометрия | Наружные и внутренние диаметры, грани, канавки, конусность, резьба и связанные с ними элементы в одной базовой конфигурации. | Длинные шейки подшипников, посадочные места подшипников, простые наружные/внутренние диаметры или поверхности, требующие корректирующей обработки. | Поворот предпочтительнее, когда необходимо сохранить связь между несколькими соосными элементами. |
Текстура поверхности | Направленная винтовая схема подачи; предсказуемая на протяжении всего процесса подачи и радиуса закругления носовой части. | В зависимости от процесса текстура может быть более случайной, штрихованной или изотропной. | Одного лишь значения Ra недостаточно; для уплотнительных и подшипниковых поверхностей может потребоваться контроль значений Rz, волнистости, свинца или направления текстуры. |
Тепловой риск | Тепло отводится в основном через стружку, инструмент и охлаждающую жидкость; налипшая кромка может вызывать локальное размазывание. | При использовании неправильного абразивного материала поверхность шлифовального круга забивается, трение возрастает, охлаждающей жидкости трудно достичь зоны контакта, и, соответственно, повышается локальная температура. | Таким образом, колесо должно быть рассчитано на использование с алюминием, а подачу охлаждающей жидкости следует рассматривать как технологическую переменную, а не как фоновую систему трубопроводов. |
Округлость и размер | Отлично подходит для жесткого, термостойкого токарного станка с надежным зажимным устройством; чувствителен к состоянию шпинделя, износу инструмента и деформации зажима. | Высокая корректирующая способность и возможность усреднения процесса; чувствительность к состоянию центра, балансировке колеса, обработке и опоре. | Для достижения исключительной округлости или получения длинной и тонкой шейки вала шлифовка может обеспечить более широкий диапазон технологических параметров. |
Сроки установки и подготовки | Часто черновая и чистовая обработка выполняются на одном станке, что позволяет сократить количество переносимых данных и потери базовых точек. | Добавляет информацию о станке, способе крепления заготовки, характеристиках колеса, этапе правки, очистке и контуре контроля. | Токарная обработка обычно оказывается наиболее эффективной для прототипов и серийного производства со средней точностью. |
Поток отходов | Производит пригодную для вторичной переработки стружку и стандартные системы охлаждения. | Образует мелкую стружку и шлифовальный шлам, смешанные с абразивом и жидкостью. | Измельчение усложняет уборку и утилизацию отходов. |
Изменения в дизайне | Изменение траектории инструмента и параметров вставки относительно гибкое. | Изменение профиля может потребовать использования другого колеса, стратегии обработки или приспособления. | Токарная обработка лучше подходит для постоянно меняющихся конструкций и мелкосерийного производства. |
Когда высокоточная токарная обработка является лучшим выбором.
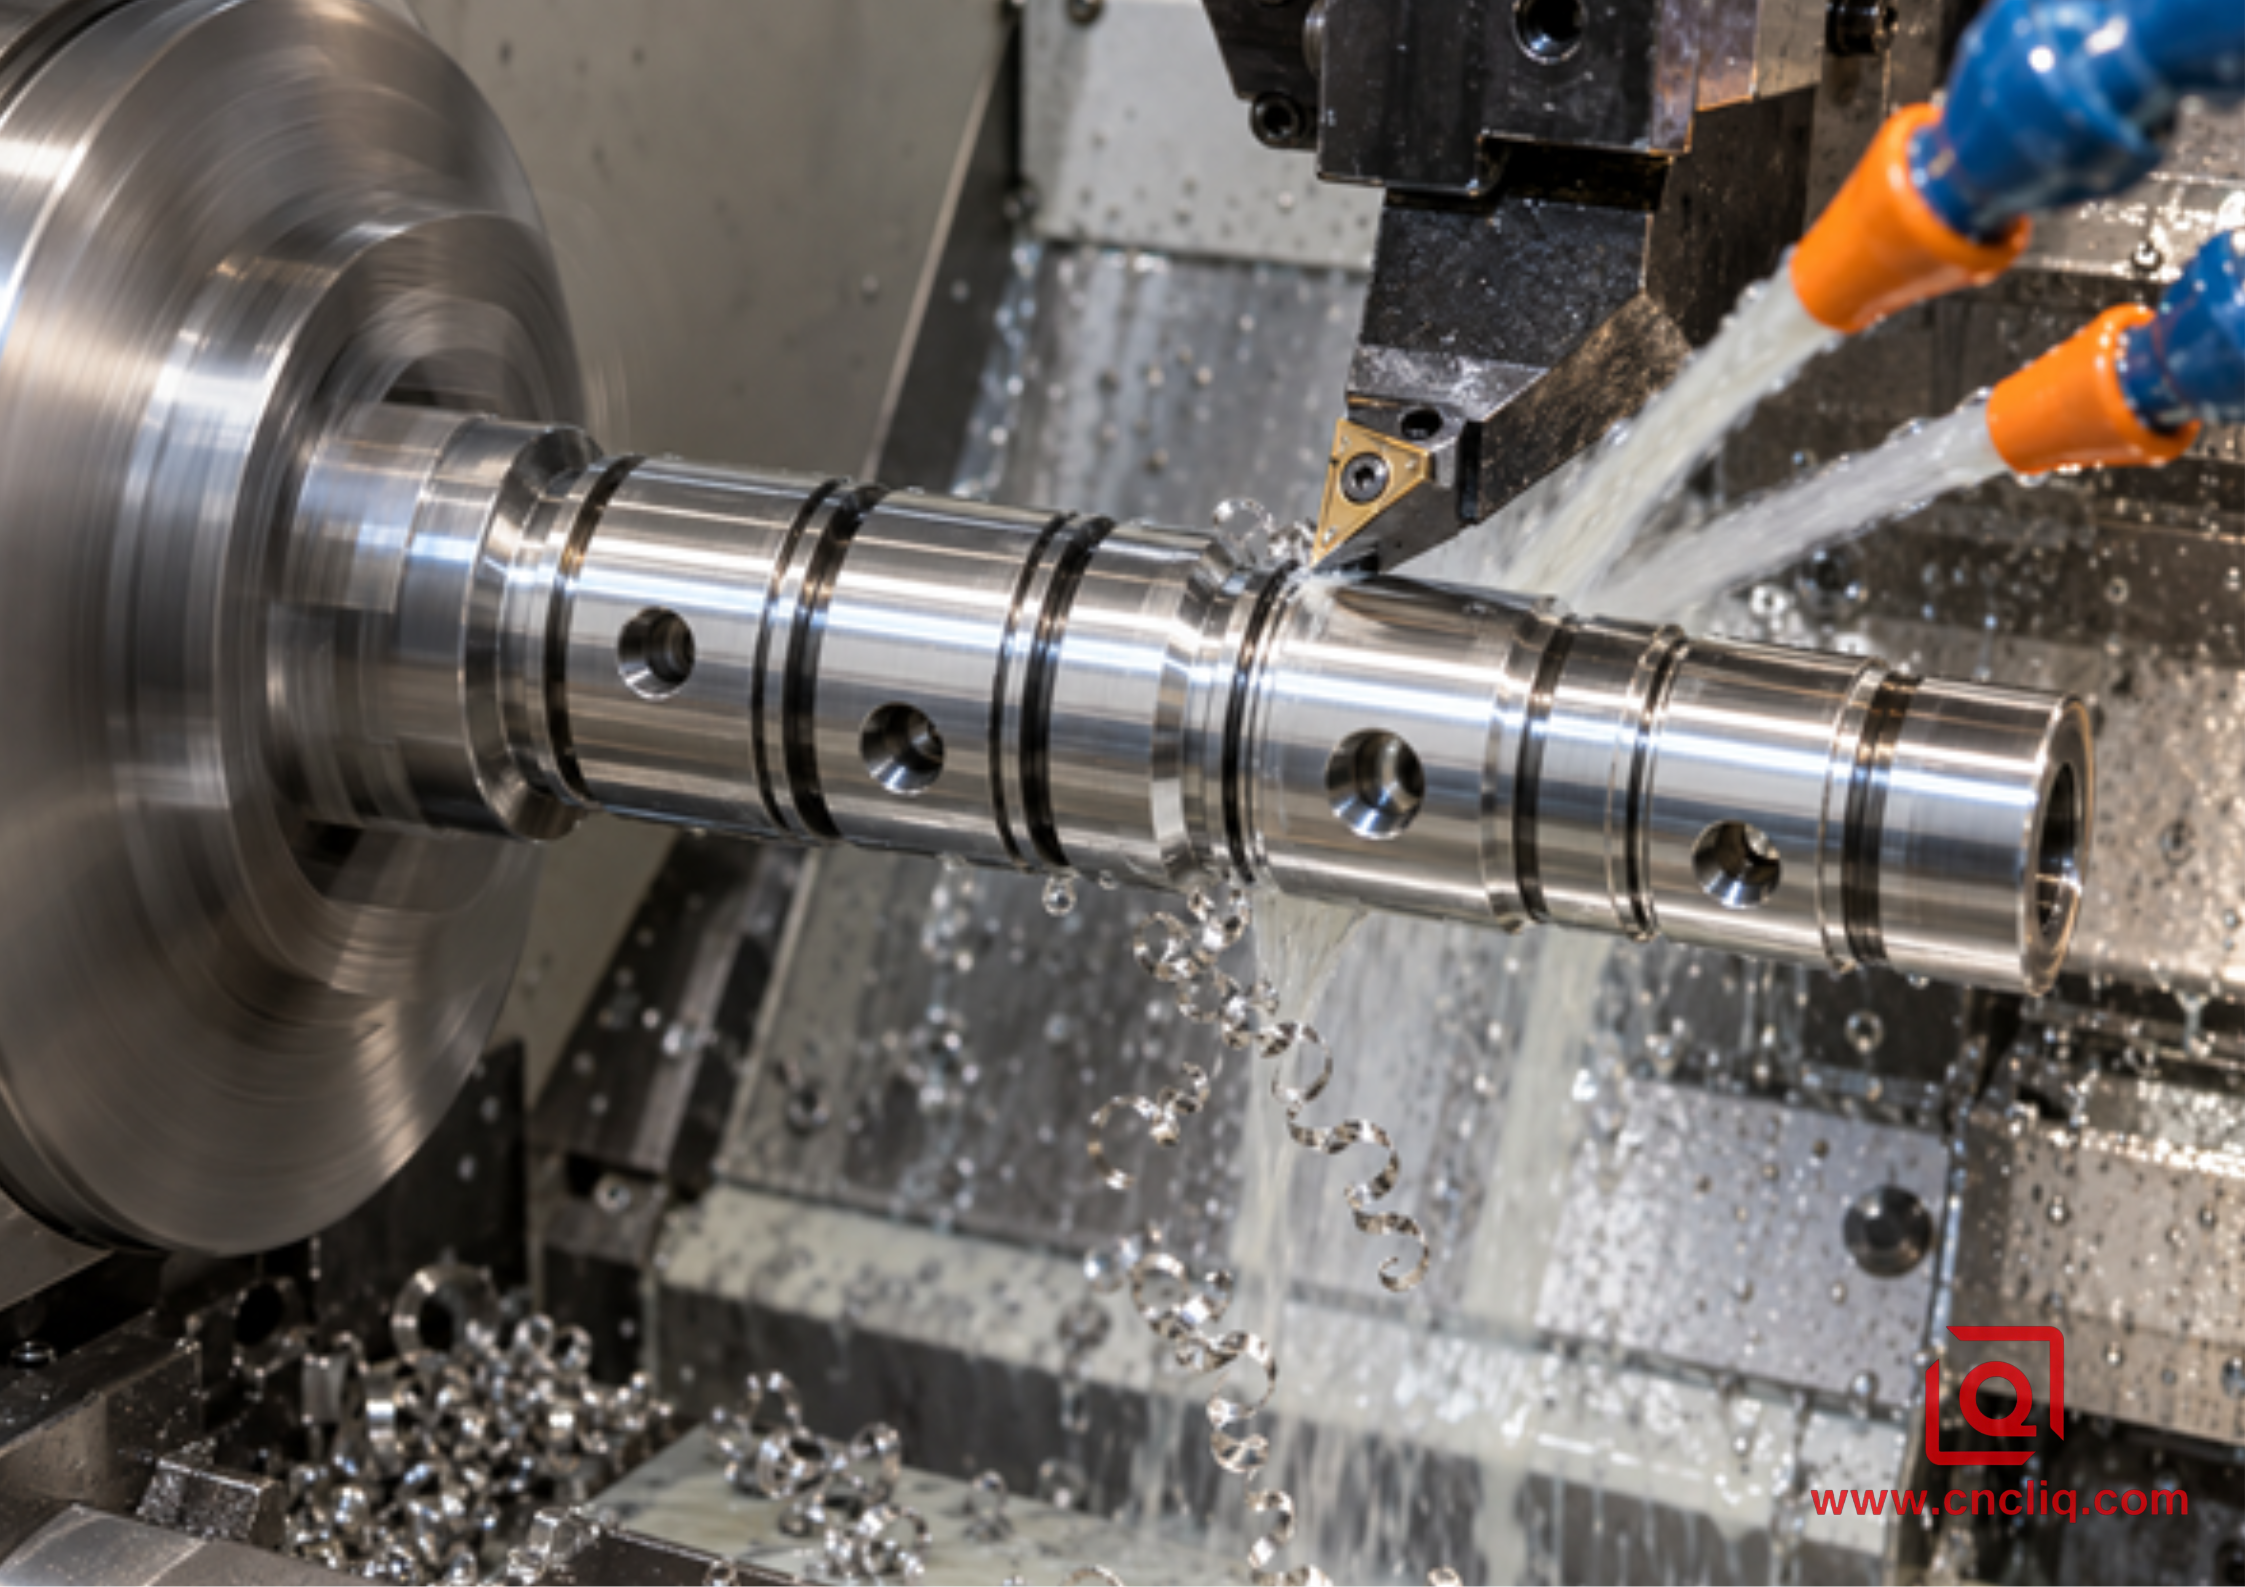
Изображение 1 — острая чистовая вставка обрабатывает соответствующие шейки коленвала и уплотнительные площадки за одну базовую установку.
Чистовая токарная обработка должна быть базовым этапом, когда деталь имеет естественное вращение, и требуемые параметры достижимы без второго процесса. Понаблюдайте за хорошо спланированным циклом фрезерования-токарной обработки, и преимущество станет очевидным: наружный диаметр, отверстие, утолщение, канавка, торцевая поверхность и резьба — все они наследуют одну и ту же точку опоры шпинделя. Каждый предотвращенный перенос обеспечивает соосность. Это также исключает возможность образования стружки под центром шлифовального станка, несовпадения базовых точек или следов обработки на готовой поверхности.
1. Рисунок должен содержать несколько взаимосвязанных элементов, а не одну героическую составляющую.
Подшипниковый вал может быть плотно закреплен, но он редко работает в одиночку. Его плечо контролирует осевое положение. Рядом находится уплотнительная площадка. Внутреннее отверстие может служить местом для штифта или клапана. Если эти элементы вырезаются за один зажим, процесс напрямую защищает их взаимосвязь. Сравнение 3-осевой, 5-осевой и токарно-фрезерной обработки, представленное на сайте, полезно, когда деталь также включает радиальные отверстия, плоские поверхности или внеосевые порты.
2. Поверхность может быть сформирована с помощью стабильного финишного прохода.
Для алюминия чистовая обработка считается успешной, если кромка острая, пластина расположена по центру, радиальный припуск равномерный, а резание остается выше порога трения. Полированная пластина с положительным углом наклона уменьшает образование «пахотных» заусенцев. PCD может сохранять остроту кромки в течение длительных производственных циклов и обеспечивать тонкую чистовую обработку, но это должно быть оправдано размером партии и интенсивностью прерываний. Начните с данных производителя пластины, затем проверьте процесс на реальном станке, держателе, при температуре сплава, вылете, охлаждающей жидкости и приспособлении. Общие значения подачи и скорости не являются критериями приемки.
3. Сроки выполнения и гибкость проектирования имеют значение.
Заказы на изготовление прототипов и мостов меняются. Токарную обработку можно быстро перепрограммировать при перемещении упора или канавки для уплотнительного кольца, тогда как дополнительная чистовая операция увеличивает время планирования и ожидания в очереди. Короткая фрезеровка полезна только тогда, когда она по-прежнему эффективна, поэтому запрашивайте подтверждение критически важной характеристики, а не аргументы в пользу марки станка.
Когда шлифовка оправдывает себя как дополнительная операция.
Шлифовка оправдана, когда она решает определенную функциональную задачу, которую токарная обработка не может выполнить с достаточным запасом прочности. Это может быть очень низкая шероховатость, необычно строгая округлость, большой контакт с подшипником, требуемая ненаправленная текстура или коррекция размеров после нанесения покрытия. Это также может быть надежным решением для тонкой детали, деформация которой изменяется по мере перемещения токарного инструмента по цапфе.
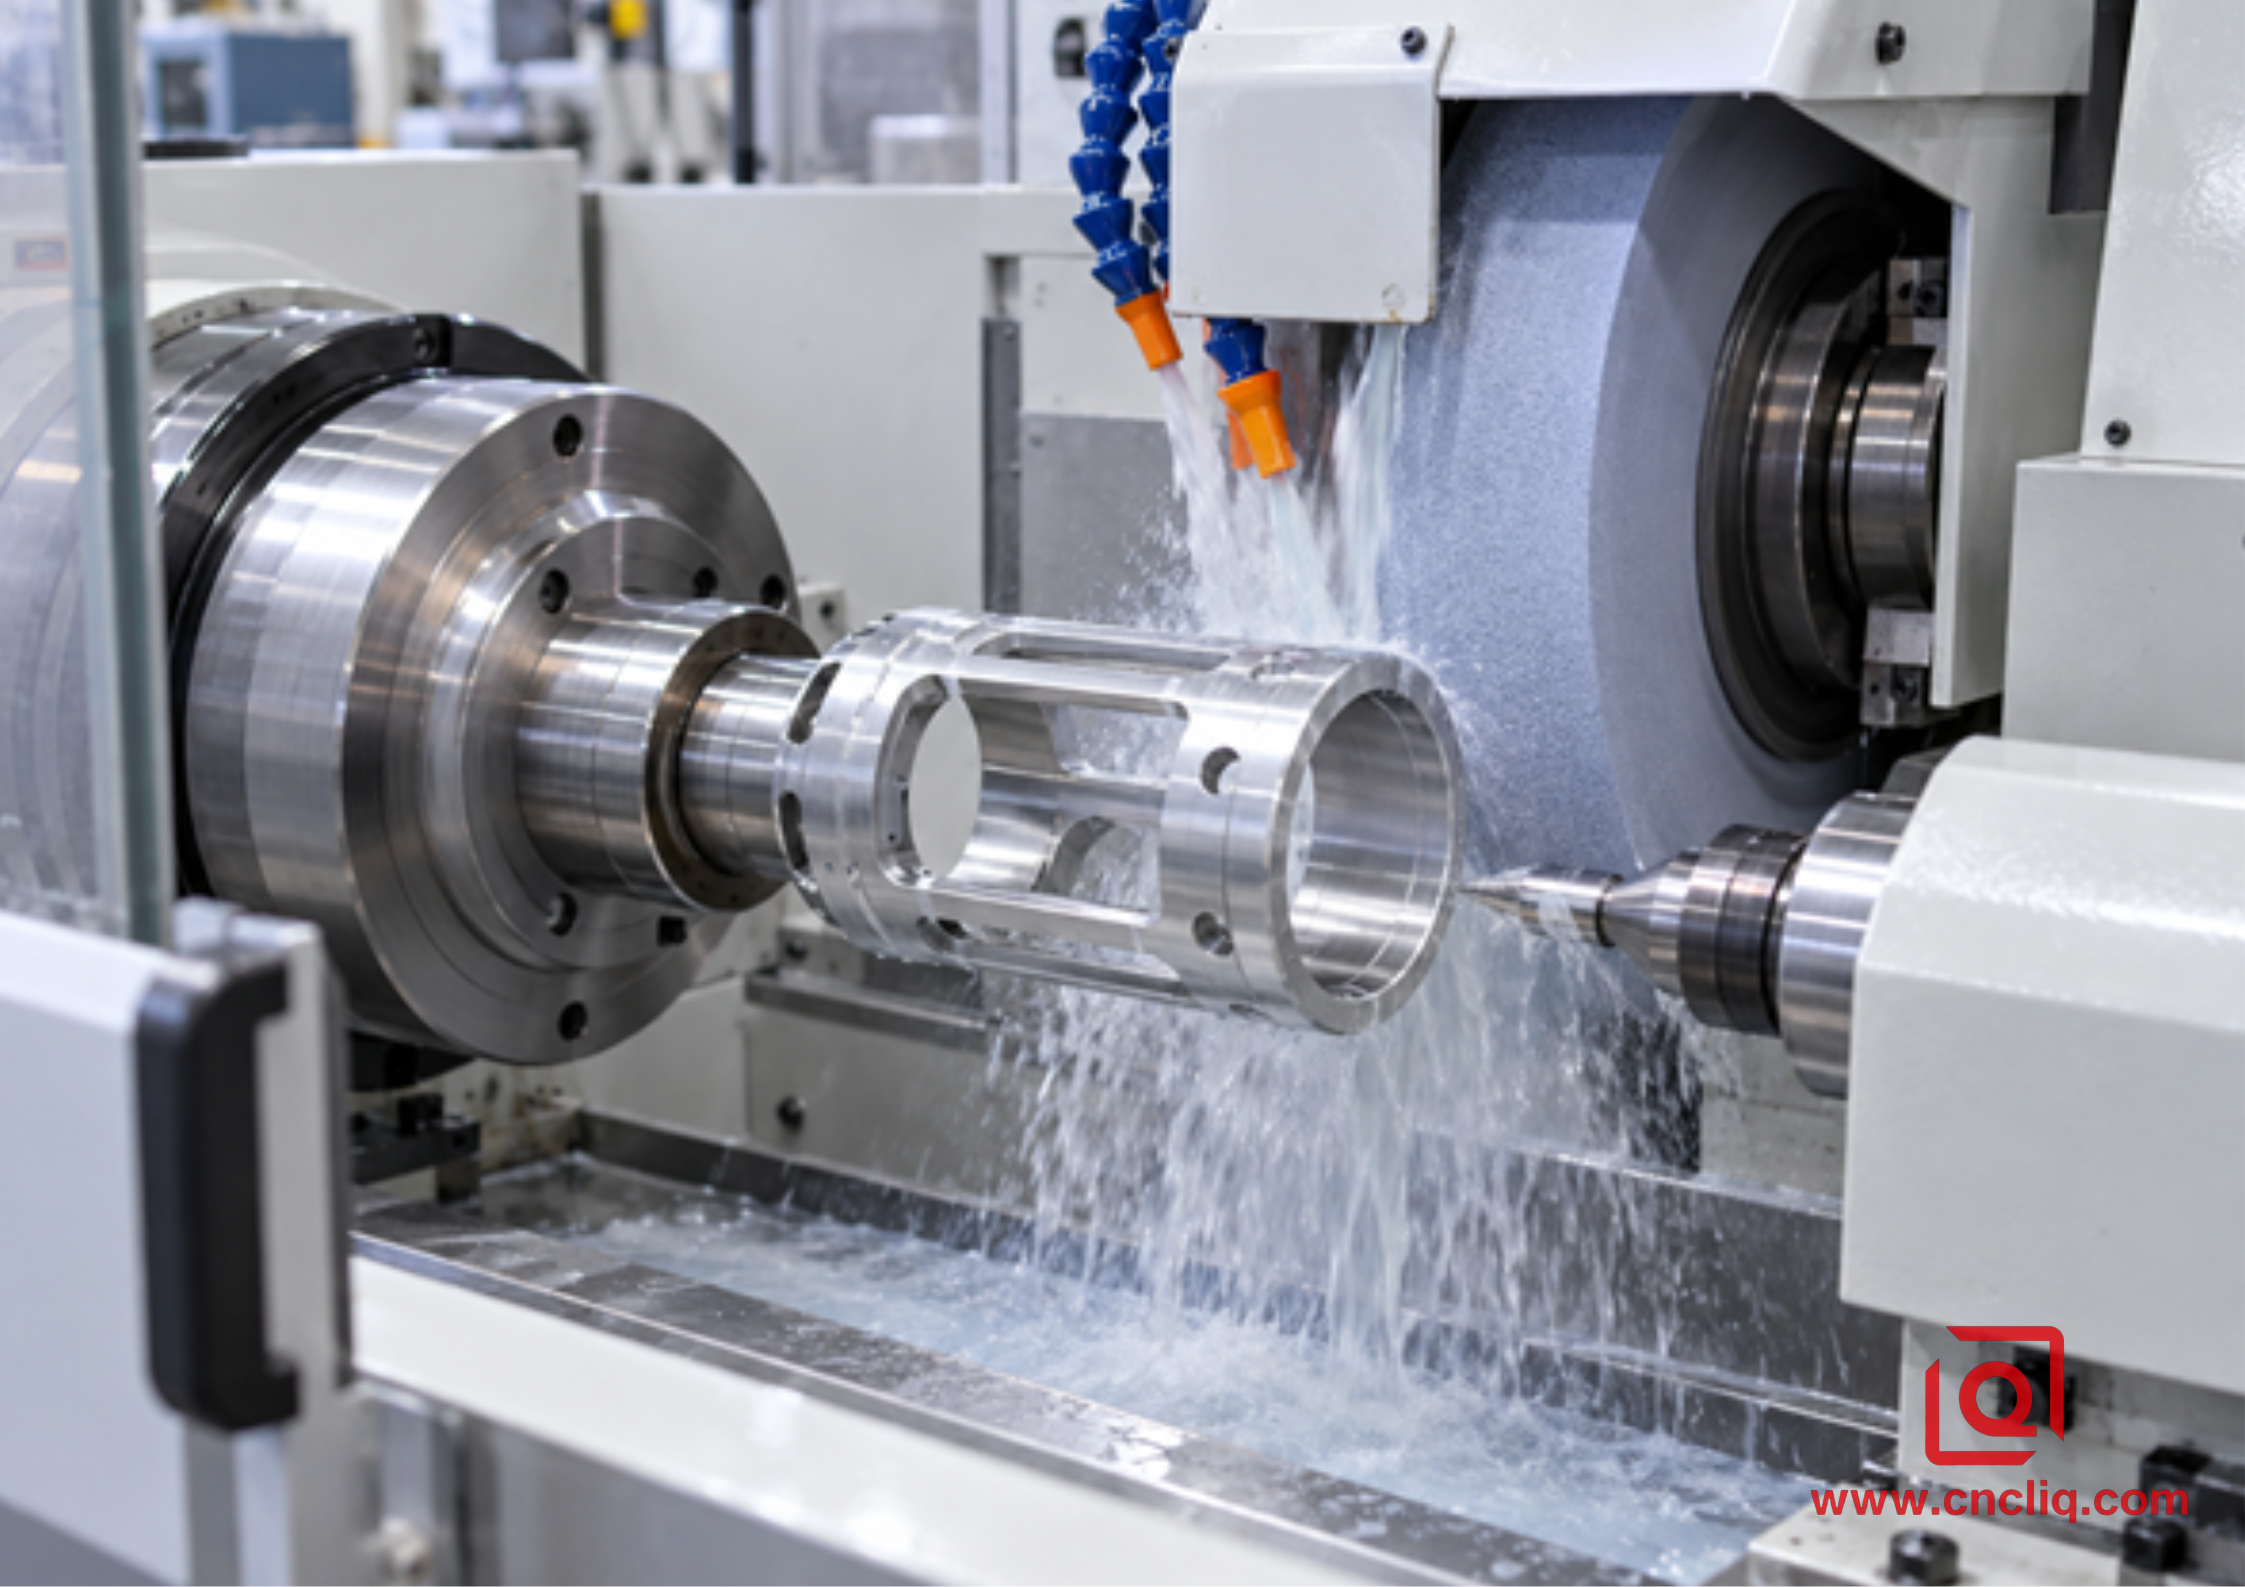
Изображение 2 — для цилиндрической шлифовки алюминия требуется правильная конструкция открытого шлифовального круга, метод правки и подача охлаждающей жидкости.
1. Печать контролирует не только Ra.
Две поверхности могут иметь шероховатость Ra 0,4 мкм и вести себя по-разному в уплотнении. Точеная поверхность имеет спиральный рисунок захода, который может прокачивать жидкость вдоль вала, если следы подачи пересекают путь уплотнения. Шлифованная поверхность может уменьшить направленный заход, но плохая правка или вибрация шлифовального круга могут добавить вибрацию и волнистость. Если важны утечки, трение или срок службы подшипника, определите, что именно имеет значение: Ra, Rz, округлость, цилиндричность, волнистость, направление укладки и заход, где это необходимо. Не требуйте от поставщика определять функциональность по одному символу шероховатости.
2. Вал подшипника длинный, тонкий или чувствительный к усилию инструмента.
Тонкий алюминиевый вал может прогибаться под токарной обработкой, особенно вблизи свободного конца. Стабилизатор, задняя бабка, толкатель или измененная последовательность операций могут его стабилизировать. Если оставшийся технологический диапазон все еще узок, цилиндрическая шлифовка с правильной опорой может обеспечить более равномерный диаметр и округлость. Необходимо контролировать припуск на заготовку; неравномерный слой заставляет шлифовальный круг чередовать резание и трение.
3. Окончательный размер должен быть определен после нанесения покрытия.
Твердое анодирование изменяет размеры и характеристики поверхности. Если диаметр подшипника или уплотнения необходимо обработать после нанесения покрытия, в технологическом плане должно быть указано, должно ли покрытие оставаться на поверхности, выборочно маскироваться или быть удалено с функциональной поверхности. Шлифовка анодированного покрытия может обнажить основной материал и разрушить предполагаемый коррозионный барьер. Более безопасным решением часто является контролируемое маскирование с предварительной компенсацией размеров перед нанесением покрытия, за которым следует контроль качества. Перед выпуском чертежа ознакомьтесь с рекомендациями предприятия по допустимым размерам при твердом анодировании точеных диаметров .
4. Абразивная система предназначена для алюминия.
Не следует устанавливать высокопрочный алюминиевый подшипник на шлифовальный круг, предназначенный для закаленной стали, и предполагать, что станок это компенсирует. Алюминий может размазываться по поверхности круга, уменьшая пространство для стружки, увеличивая трение и выделяя тепло. Используйте шлифовальный круг, одобренный производителем для алюминия или других цветных мягких металлов, с ненагружающейся связкой и соответствующей открытой структурой. В опубликованных компанией Norton рекомендациях по шлифованию алюминия особое внимание уделяется холодному резанию и устойчивости к нагрузке на шлифовальный круг. Скорость вращения круга, скорость обработки, подача, интервал правки, химический состав охлаждающей жидкости, положение сопла и фильтрация должны быть объединены в единую систему.
Пять элементов управления, определяющих, работает ли чистовая токарная обработка.
1. Состояние материалов и история запасов.
Укажите полный состав сплава и степень закалки на чертеже и в заказе на закупку. Указание «алюминий 7075» является неполным. Суффикс не является канцелярской деталью. Пластина T651 была растянута для снятия напряжений, в то время как пруток T6, пластина 7050-T7451 и заготовка 2024-T351 снимают напряжение по-своему. Запросите сертификат на материал и спланируйте последовательность обработки в соответствии с формой изделия. Высокая прочность не устраняет остаточные напряжения.
2. Фиксация заготовки без деформации формы.
Сила зажима не является свободной жесткостью. Тонкие кольца, втулки и гидравлические золотники могут деформироваться в трехкулачковом патроне. Деталь может иметь правильные размеры в зажатом состоянии, но распрямиться после освобождения. Цанга, зажимные губки, расширяющаяся оправка или конструкция с мягкими губками и ограничением давления распределяют нагрузку более равномерно. Проверьте округлость после освобождения и после того, как деталь достигнет температуры контрольной камеры.
3. Припуск на чистовую обработку, который инструмент может фактически обработать.
Чистовая обработка, варьирующаяся от качественного среза до практически нулевого выравнивания, приводит к образованию нароста на кромке. После черновой обработки оставляйте намеренно равномерный заготовку. Разделяйте черновой и чистовой инструменты там, где это оправдано большим объемом работы, и избегайте использования изношенной черновой кромки для «спасения» пластины. Если деталь снимает напряжение, выполните черновую обработку, ослабьте или перенастройте ее, а затем выполните чистовую обработку от функциональной базовой линии.
4. Геометрия кромки и биение
Для обработки алюминия используйте острую, полированную кромку с положительным углом заточки. Проверьте посадку пластины, состояние держателя, биение шпинделя и высоту центра инструмента. Геометрия скребка может улучшить качество обработки при производительной подаче, но только если установка жесткая и технические характеристики поверхности допускают получение такой текстуры. Большой радиус закругления может уменьшить теоретическую шероховатость, одновременно увеличивая радиальную силу и риск вибрации. Выбор инструмента — это баланс, а не максимальное значение из каталога.
5. Соблюдение теплового режима и сроки проведения проверок.
Опубликованный коэффициент теплового расширения сплава 7075-T6 составляет около 23,6 мкм/м·°C в диапазоне температур 20–100 °C. Для детали размером 100 мм разница температур в 5 °C соответствует примерно 0,012 мм изменения размера. Это уже превышает многие диапазоны допусков при посадке подшипников. Необходимо регистрировать температуру детали, обеспечивать стабилизацию и избегать сравнения результатов измерения температуры нагретой детали с результатами измерения на холодной координатно-измерительной машине, как если бы оба показателя описывали одно и то же состояние. Более подробное обсуждение влияния температуры, базовых параметров и стоимости допусков см. в разделе «Как работает обработка алюминиевых деталей на станках с ЧПУ» .
Анонимный пример из практики: шпиндель роботизированного сустава 7075-T651
Заказчик из сферы автоматизированного оборудования запросил облегченный шпиндель для компактного роботизированного шарнира. Деталь была изготовлена из сертифицированного прутка 7075-T6511. Ее функциональные особенности включали две опорные шейки, уплотнительную площадку, внутреннее отверстие и четыре радиальных смазочных канала. Первоначальный чертеж предусматривал шлифовку обеих опорных шеек, главным образом потому, что в предыдущей стальной версии использовалась именно такая технология.
В ходе инженерной проверки удалось отделить унаследованную практику от фактической функциональности. На чертеже заказчика каждая шейка подшипника имела полосу диаметром 0,012 мм; цилиндричность была ограничена 0,010 мм, а шероховатость — Ra 0,4 мкм. Для уплотнительной площадки требовались отдельные параметры текстуры, и она не допускала видимого спирального захода. Годовой спрос составлял 2400 деталей, выпускаемых партиями по 200 штук. Радиальные отверстия делали платформу для фрезерно-токарной обработки привлекательной, поскольку их можно было обрабатывать до того, как деталь покидала базовую плоскость основного шпинделя.
В производственном плане использовалась контролируемая черновая токарная обработка, повторная обработка для снятия зажимного напряжения, получистовая обработка и чистовая токарная обработка с использованием поликристаллического алмаза (PCD) для двух подшипниковых шеек. Уплотнительная поверхность была оставлена с небольшим равномерным припуском для специальной операции цилиндрической шлифовки, совместимой с алюминием. Этот гибридный подход позволил избежать шлифовки каждого диаметра, сохранив при этом функциональные свойства поверхности, которые в этом действительно нуждались.
В ходе квалификации процесса команда проверила диаметр, цилиндричность, биение между шейкой и отверстием, шероховатость Ra и направленный зазор уплотнительной площадки. Измерения проводились после термостабилизации. Первое испытание показало приемлемое значение Ra на уплотнительной площадке, но направленный рисунок, который не прошел стендовые испытания на герметичность, проведенные заказчиком. Этот результат подтвердил, почему одной лишь шероховатости недостаточно. После утверждения гибридного метода шлифовка осталась только на уплотнительной площадке шириной 18 мм, в то время как соответствующие элементы подшипника остались нетронутыми после фрезерно-токарной обработки.
В результате, с точки зрения бизнеса, маршрутизация стала короче, чем при принципе «шлифовать все», уменьшилось количество переносов базовых элементов, и план управления стал более понятным. Поскольку это анонимизированный иллюстративный пример, размеры и результаты производительности демонстрируют разумный подход к планированию процесса, а не универсальное обещание. Аналогичное решение может быть применено к коллекторам и гидравлическим деталям, таким как изготовленный на заказ прецизионный алюминиевый коллектор Liqin, прошедший проверку на месте, где уплотнение, отверстия, порты, очистка и контроль должны рассматриваться как единая производственная система.
Как указать тип поверхности, чтобы цитата имела смысл?
Поставщик может оценить стоимость процесса только в той мере, в какой это соответствует описанию на чертеже. «Зеркальная чистота поверхности» не поддается измерению. «Шлифовка после обработки» — это описание процесса, а не требование к производительности. Перед отправкой запроса на коммерческое предложение подтвердите следующее:
· Материал: сплав, состояние, форма изделия, а также любые необходимые стандарты или сертификаты на материалы.
· Базовая схема: определить, какое отверстие, торцевая поверхность или шейка определяют ось биения и соосности элементов.
· Размерное состояние: отметьте каждый критический предел как состояние до финишной обработки или окончательное состояние. Не оставляйте вопросы анодирования, гальванического покрытия или конверсионного покрытия на усмотрение заказчика.
· Функция поверхности: опишите, для чего предназначена поверхность — посадочное место подшипника, подвижное уплотнение, статическое уплотнение, декоративная панель, площадка для клея или просто зазор.
· Требования к текстуре: укажите Ra и любые необходимые значения Rz, волнистости, толщины слоя, шага стержня или соотношения материалов; определите длину оценки и стандарт, если это критически важно.
· Геометрия: контролируйте округлость, цилиндричность, прямолинейность или биение там, где это оправдано особенностями сборки; общие требования только завышают риски и цену.
· Проверка: отбор проб, метод измерения, температура, отчет о соответствии требованиям и необходимость составления полного отчета о размерах.
· Объем: укажите количество прототипов, ожидаемый размер партии и годовой спрос, чтобы можно было честно рассчитать стоимость оснастки и автоматизации.
Отправьте 3D-модель, управляемый 2D-чертеж, требования к материалу, спецификацию отделки, информацию о сопрягаемых деталях для критически важных посадок и ожидаемый объем. Руководство Liqin по выбору технологического процесса обработки алюминия поможет вам определить, подходит ли деталь для токарного, фрезерно-токарного или многоосевого станка. Для более быстрой инженерной проверки свяжитесь с производственной командой, указав приоритеты чертежей и контроля качества ; полезный запрос предложений должен позволить поставщику предложить наименее сложный вариант, который при этом гарантирует функциональность.
План проверки: подтверждение функциональности, а не только внешнего вида.
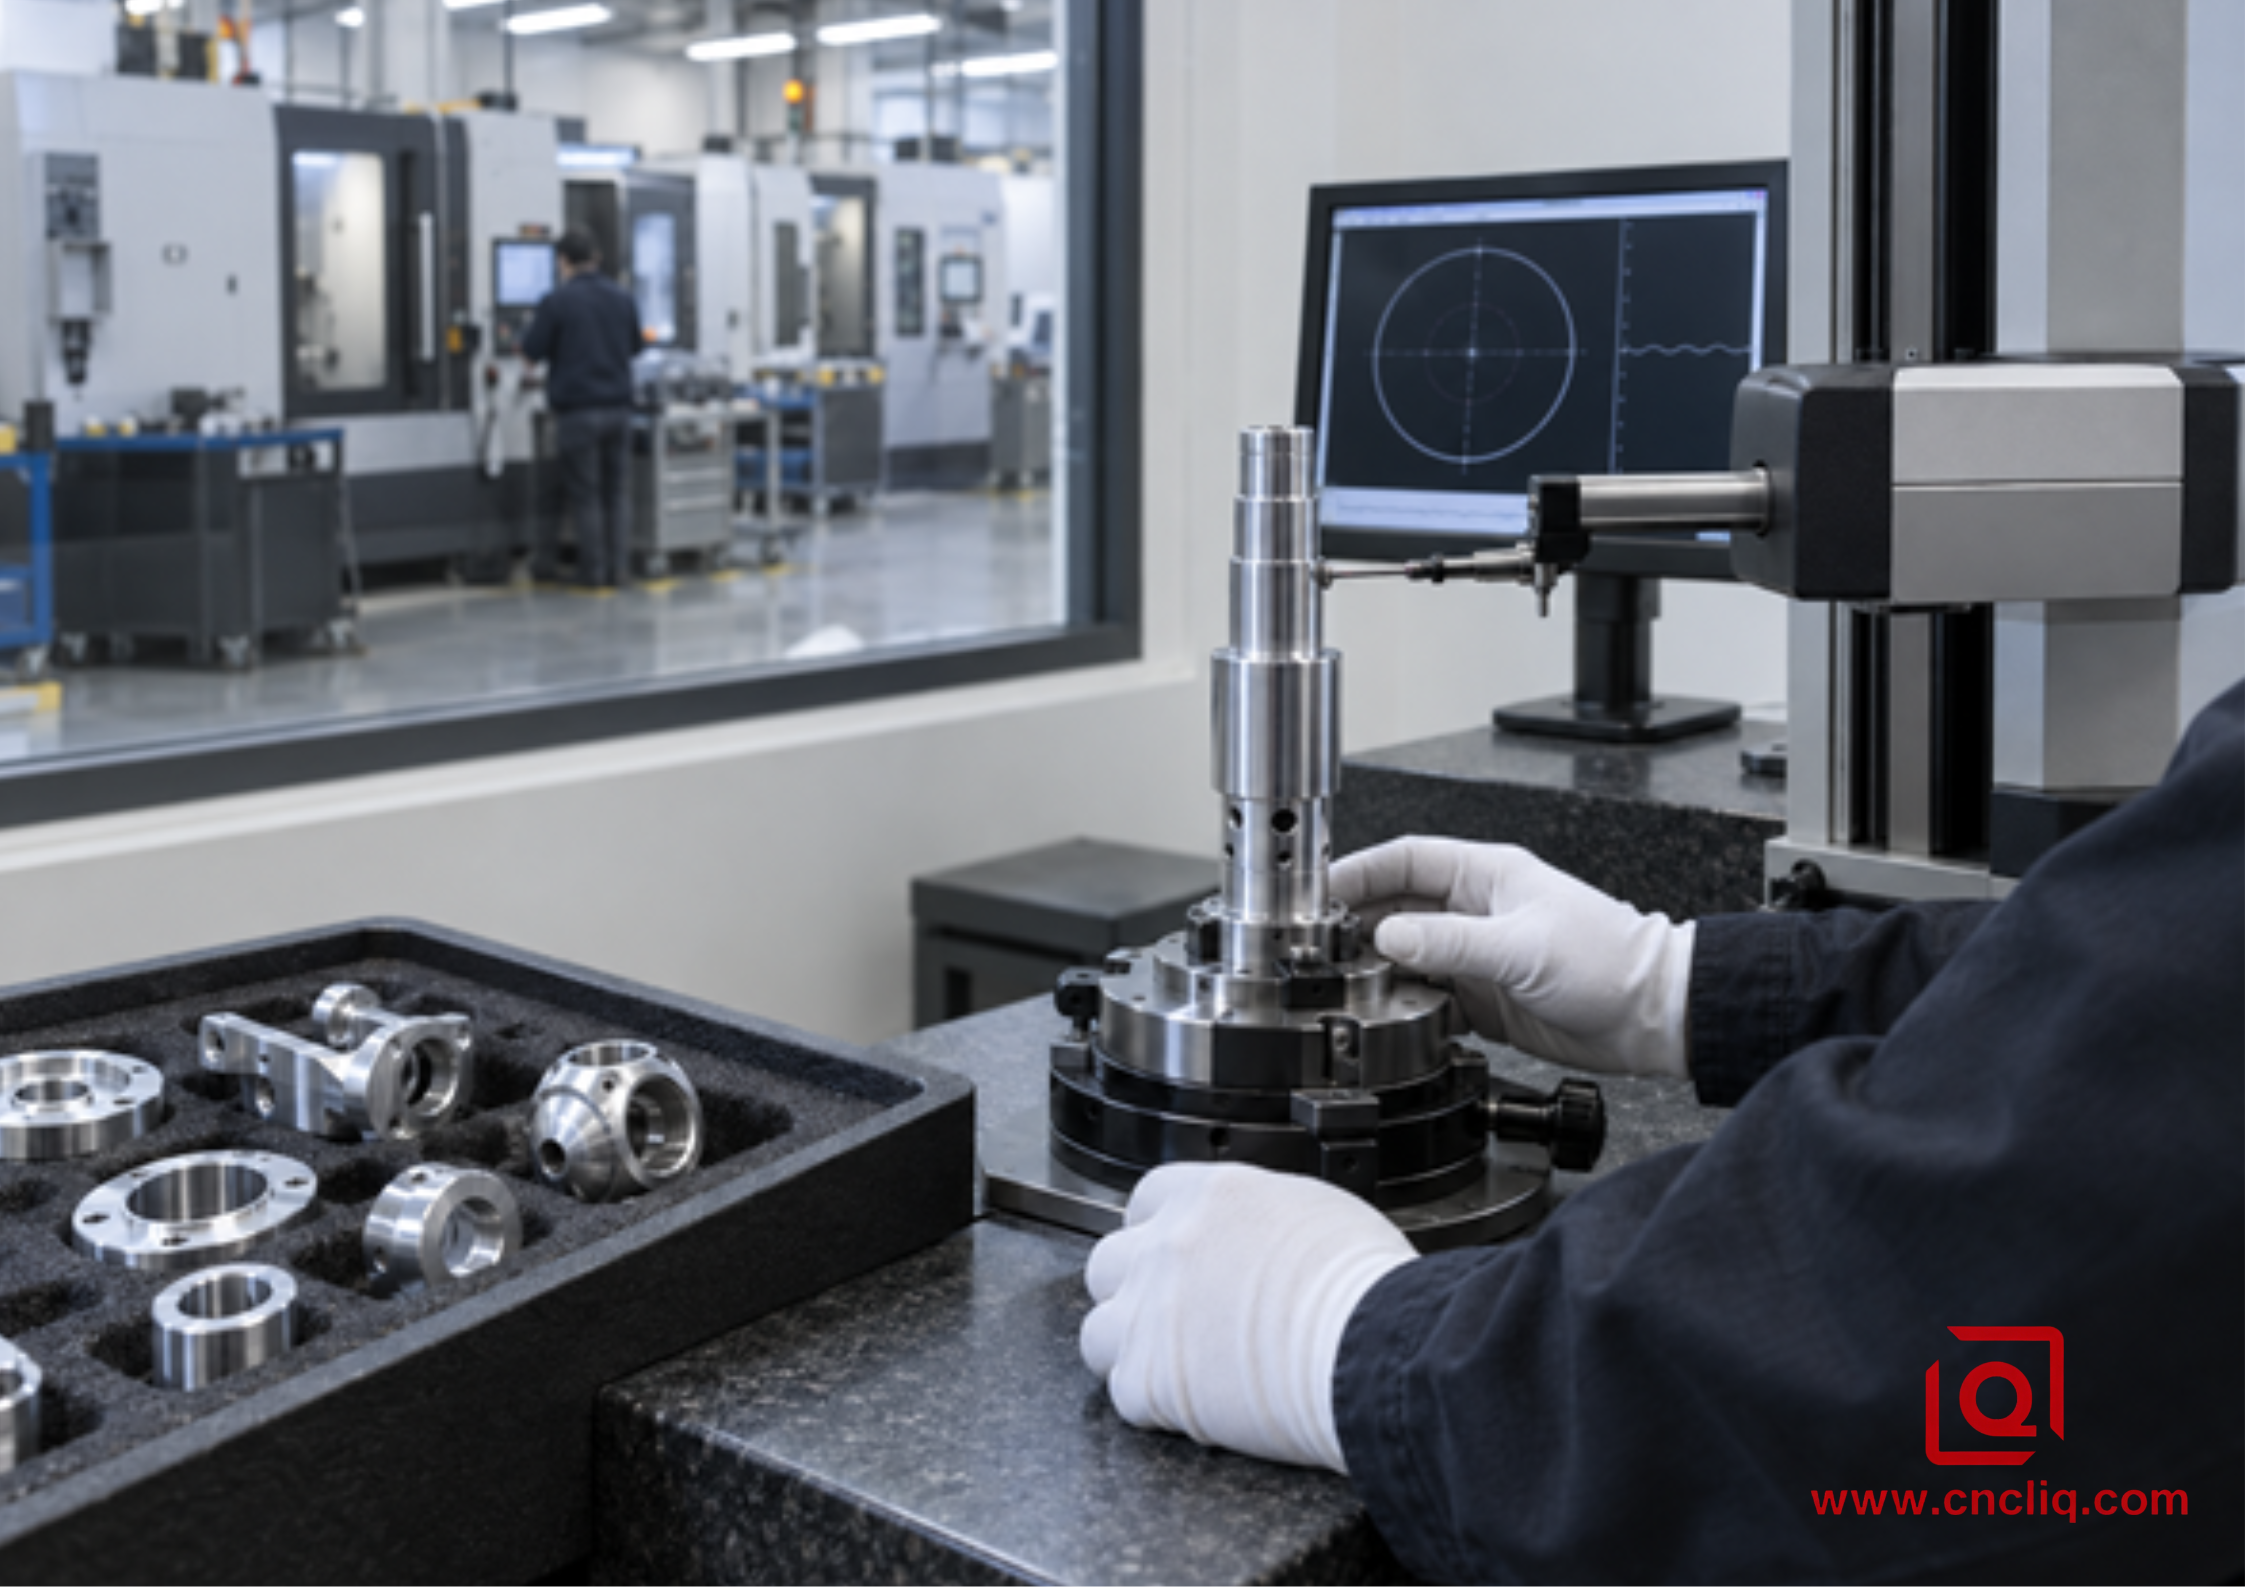
Изображение 3 — проверка размеров и поверхностей должна соответствовать функциональным обозначениям на чертеже.
Даже блестящая поверхность может иметь дефекты. Используйте микрометр или пневматический измеритель диаметра, если это необходимо, но не путайте размер с формой. Прибор для измерения округлости оценивает отклонения от круглости; координатно-измерительная машина может отображать взаимосвязи между базовыми точками и элементами; профилометр оценивает текстуру при использовании с правильным направлением обрезки и трассировки. Для точеной шейки вала измерьте в нескольких осевых точках. Для уплотнительной площадки трассируйте в направлении, требуемом соответствующей спецификацией, и проверьте зазор в местах, где существует риск утечки.
В процессе квалификации необходимо связать измерения с входными параметрами процесса. Зафиксируйте количество кромок вставок, смещения станка, состояние охлаждающей жидкости, температуру детали и количество правок шлифовального круга. Показатель производительности без стабильной системы измерения является декоративным. Если допуск критически важен, согласуйте соответствие измерительных приборов до начала производства, чтобы поставщик и заказчик не использовали два прибора, показания которых расходятся вблизи предельных значений.
Типичные виды отказов и наиболее быстрое практически осуществимое реагирование
Симптом | Вероятная причина | Реакция производственного цеха |
Рваная или мутная оверлочная поверхность | Нарост на режущей кромке, затупление кромки, трение при подаче, неправильное направление охлаждающей жидкости или повторное удаление стружки. | Сначала осмотрите кромку; восстановите реальную нагрузку от стружки, улучшите отвод стружки и убедитесь, что вставка предназначена для алюминия. |
Хороший Ra, но протекает уплотнение. | Направленное опережение, волнистость, локальные повреждения или несоответствие между направлением испытания и его функцией. | Добавьте контрольные образцы для определения направления укладки и формы; рассмотрите возможность контролируемой шлифовки или суперфинишной обработки только на поверхности уплотнения. |
Изменение диаметра после снятия зажима | Деформация патрона или снятие остаточного напряжения. | Уменьшите и равномерно распределите усилие захвата, выполните грубую симметричную обработку, переустановку и проверку в свободном состоянии. |
Нагрузки на шлифовальный круг и нагрев детали | Неправильная спецификация шлифовального круга, некачественная правка, недостаточное количество охлаждающей жидкости или чрезмерная подача материала. | Остановитесь; используйте ненагружающееся колесо, предназначенное для алюминиевых деталей, скорректируйте подачу охлаждающей жидкости и выполните повторную проверку. |
Партитурные отклонения, в то время как первый этап — хороший. | Износ инструмента, состояние шлифовального круга, термическое расширение, загрязнение базовых поверхностей или неконтролируемые изменения свойств материала. | Используйте смещения, основанные на трендах, заданный срок службы инструмента/заточки, очистку базовых параметров, контроль температуры и отслеживаемость сертификатов. |
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Означает ли прочность сплава 7075-T6, что эта работа автоматически будет сложной?
Нет. «Высокая прочность» описывает его механические характеристики, тогда как для токарной обработки твердых деталей обычно описываются закаленные стали с твердостью примерно 45–68 HRC. Типичная твердость сплава 7075-T6 составляет 150 HB, что говорит о совершенно иной картине обработки. Обрабатывайте его с использованием подходящей для алюминия острой геометрии и выбирайте чистовую обработку, руководствуясь допусками, функциональными свойствами поверхности, геометрией, объемом и стабильностью процесса, а не заимствуя рецептуру закаленной стали.
2. Можно ли добиться такого же значения Ra при чистовой токарной обработке, как при шлифовке?
При обработке алюминия этот процесс может частично совпадать с шлифованием, если контролируются токарный станок, зажимные приспособления, кромка, припуск и термическое состояние. Однако одинаковые значения Ra не означают одинаковые поверхности. Токарная обработка создает более направленную схему подачи; шлифование создает более случайную текстуру. Для динамических уплотнений, подшипников и скользящих посадок следует учитывать форму и текстуру, определяющие функциональность, а не выбирать материал исключительно по значению Ra.
3. Как цеху следует выбирать шлифовальный круг для высокопрочного алюминия?
Начните с производителя шлифовальных кругов, а не с круга, взятого напрокат из сталелитейного цеха. Спецификация должна быть утверждена для алюминия или мягких цветных сплавов и обеспечивать свободное пространство для стружки без засорения рабочей поверхности. Затем подберите абразив, зернистость, марку, структуру, скорость, правку и охлаждающую жидкость в соответствии с фактической шириной контакта, припуском, обрабатываемым оборудованием и качеством поверхности. Если предлагается использовать шлифовальный круг из закаленной стали, приостановите его выпуск до тех пор, пока поставщик не одобрит его использование, а цех не проведет контролируемые испытания.
4. Следует ли шлифовать плотно прилегающие подшипниковые шейки после твердого анодирования?
Не автоматически. Шлифовка твердого покрытия может удалить защитный оксид и обнажить основной алюминий. Сначала решите, следует ли замаскировать шейку, выполнить компенсацию размеров перед нанесением покрытия или намеренно подвергнуть чистовой механической обработке после этого. Отобразите требуемое конечное состояние на чертеже и согласуйте последовательность нанесения покрытия и механической обработки с поставщиком. Для критических посадок необходимо четко указать, действуют ли их пределы до или после обработки.
5. Какая информация необходима для расчета стоимости токарной обработки по сравнению с шлифовальной?
Предоставьте 3D-модель и управляемый 2D-чертеж, полный список легирующих элементов и состояния, форму изделия, базовые элементы, размеры и геометрические допуски, описание текстуры поверхности, состояние покрытия, функцию сопряжения, требования к контролю качества, количество прототипов, размер партии и годовой объем производства. Если критически важны герметичность или срок службы подшипников, укажите метод испытаний и материал сопряжения. Этот пакет документов позволит инженеру рассчитать стоимость токарной обработки, шлифовки или гибридного метода, не скрывая неопределенность в смете.
Нажмите здесь для отправки запроса 👆
Краткое содержание
На практике большинство высокопрочных алюминиевых деталей требуют предварительной токарной обработки. Сохранение связанных элементов на одной базовой плоскости упрощает обработку и облегчает внесение изменений в чертежи в дальнейшем. Шлифовка может быть выполнена по назначению, указанному в сборке: контроль формы, менее направленная укладка, тонкий подшипник, перемещающийся под инструментом, или определенная коррекция после обработки. Перед выпуском необходимо определить закалку, геометрию в свободном состоянии, температуру измерения, текстуру, состояние покрытия и метод измерения. Затем необходимо, чтобы подтверждение работоспособности соответствовало функциональным характеристикам, а не обозначению станка.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка : service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
