 Русский




Вы все еще решаете, следует ли обрабатывать алюминиевый коллектор на горизонтальном или вертикальном обрабатывающем центре? Одна только маркировка станка не защитит уплотнительную поверхность, не обеспечит выравнивание пересекающихся отверстий и не предотвратит образование заусенцев глубоко внутри канала для жидкости. Важно то, как процесс обеспечивает сохранение базовой структуры, достигает каждой поверхности, удаляет стружку, проверяет сеть отверстий и масштабируется от прототипа до повторных заказов. Это руководство объясняет этот выбор с точки зрения цеха, простым языком, чтобы инженеры-конструкторы и покупатели могли задавать более точные вопросы, прежде чем запрашивать коммерческое предложение.
Короткий ответ прост. Вертикальный обрабатывающий центр (VMC) часто является наиболее практичным вариантом для прототипов, небольших партий, широких плоских коллекторов и деталей, у которых преобладает одна доступная грань. Высокоточный обрабатывающий центр (HMC) становится привлекательным, когда блок имеет важные элементы на нескольких сторонах, повторяющийся спрос требует использования специальной оснастки, а меньшее количество повторных зажимов позволяет уменьшить вариации между портами и уплотнительными элементами. Ни один из вариантов компоновки автоматически не является более точным. Эффективный процесс — это тот, который соответствует детали, контролирует ее базовые элементы и подтверждает результат.
Быстрое решение: HMC или VMC для алюминиевого коллектора?
Используйте таблицу в качестве первичного фильтра, а не вместо проверки чертежей.
Фактор принятия решения | VMC обычно является более сильной отправной точкой. | HMC обычно является более сильной отправной точкой. |
Геометрия детали | Плоское или пластинчатое тело; большая часть обработки выполняется сверху, а одна — с другой стороны. | Корпус в виде блока; отверстия, каналы и уплотнительные элементы расположены на 3 или 4 поверхностях. |
Схема заказа | Прототипирование, инженерная проверка, работа с широким ассортиментом продукции и малыми объемами производства. | Повторяйте партии, где можно повторно использовать приспособления и программу подготовки. |
Зажим для заготовки | Простые тиски, мягкие губки, зажимная пластина или дополнительный модуль для четвертой оси. | Поддон, угловая пластина или надгробный камень, предназначенные для доступа с разных сторон. |
Поведение чипа | Это решаемо, когда полости открыты и охлаждающая жидкость может их промыть. | Это полезно в случаях, когда глубокие полости и поперечные отверстия в противном случае задерживали бы стружку. |
Перенос опорной точки | Допустимо, когда характеристики различных конфигураций имеют умеренные взаимосвязи. | Полезно в случаях, когда необходимо сохранить положение и ориентацию поперечной поверхности при одном зажиме. |
Изменить частоту | Быстрое реагирование на изменения и обработку смешанных семейств компонентов. | Наилучший результат достигается, когда устойчивая конструкция обеспечивает повторяемость загрузки паллет. |
Автоматизация | Возможно, но часто добавляется к основному процессу. | Обычно планирование осуществляется с учетом обмена поддонами и более длительных циклов работы в автоматическом режиме. |
Наилучший коммерческий вариант | Быстрое изготовление образцов и гибкие условия для индивидуального заказа. | Стабильный объем производства и сокращение времени обработки каждой повторяющейся детали. |
Если чертеж расположен примерно посередине, не стоит делать бинарный выбор. 4-осевой вертикально-фрезерный станок, станок с поворотным механизмом или 5-осевой станок могут обеспечить необходимый доступ без полноценного производственного цеха с горизонтально-фрезерным станком. Руководство Лицина по многоосевому фрезерованию на станках с ЧПУ для сложной геометрии алюминия объясняет этот более широкий подход.
Что меняется, когда шпиндель поворачивается вбок?
Вертикальный обрабатывающий центр направляет шпиндель вниз к горизонтальному столу. Загрузка интуитивно понятна: оператор помещает заготовку или предварительно обработанную деталь на стол, устанавливает основную базовую точку и может четко видеть зону резания. Для коллектора с большим расположением верхних клапанов, неглубокими углублениями или широкой уплотнительной поверхностью такой доступ очень важен.
В горизонтальном обрабатывающем центре шпиндель направлен в сторону вертикальной поверхности зажима заготовки. Паллета или вращающаяся ось обращена к шпинделю с другой стороны заготовки. Само по себе это не обеспечивает высокого качества. Это меняет возможности процесса: можно обработать несколько поверхностей без ручной переустановки зажима, стружка, как правило, отслаивается от вертикальных поверхностей, и можно загрузить вторую паллету, пока первая находится в зажимном устройстве.
Для алюминиевых коллекторов эти различия выходят за рамки времени цикла. Внутренние каналы часто создаются путем сверления с нескольких сторон до пересечения отверстий. Резьбовые полости картриджей могут быть привязаны к одной базовой точке, в то время как канавка для уплотнительного кольца — к другой. Каждый раз, когда деталь снимается, очищается, обрабатывается на токарном станке и устанавливается заново, этот процесс создает еще одну возможность для образования стружки под фиксатором, изменения давления в зажимных губках или неправильного понимания базовой точки. Хорошо спроектированная установка HMC может уменьшить эти переносы. Хорошо спроектированный процесс VMC также может быть успешным при использовании качественных мягких зажимных губок, зондирования, контролируемой очистки и планового контроля в процессе производства.
7 производственных проблем, которые должны определять выбор.
1. Распределение характеристик важнее внешней формы.
Начните с раскрашивания чертежа в соответствии с направлением обработки. Если почти все критически важные элементы направлены в одну сторону, то VMC трудно превзойти. Если функциональные порты направлены в 3 или 4 направлениях, и их расположение тесно связано с одной и той же базовой системой координат, то HMC или многоосевая трассировка заслуживают серьезного рассмотрения.
Не следует считать только поверхности. Следует учитывать критически важные взаимосвязи. Декоративное монтажное отверстие на боковой поверхности отличается от поперечного отверстия, которое должно соединяться с полостью клапана, не оставляя частичного пересечения. Инженер-технолог должен определить, какие размеры допускают отдельную установку, а какие должны оставаться в рамках одного зажима.
Именно здесь GD&T улучшает диалог.Стандарт ASME Y14.5-2018 устанавливает общий язык для базовых элементов, положения, ориентации, формы и связанных с ними требований. ISO 1101:2017 предоставляет основу ISO для геометрических допусков. Четкая схема базовых элементов позволяет поставщику проектировать процесс, исходя из функциональности, вместо того, чтобы гадать, какой край или поверхность важны.
2. Повторная перетяжка — это цепочка рисков, а не просто дополнительная рабочая сила.
Представьте себе прямоугольный коллектор, обработанный на 3-осевом вертикально-фрезерном станке. На этапе 1 формируется основная монтажная поверхность и верхние полости. На этапе 2 деталь фиксируется в мягких зажимах для сверления передних отверстий. На этапе 3 деталь снова поворачивается для сверления боковых отверстий. На этапе 4 завершается обработка задней уплотнительной поверхности. Каждый этап может быть стабильным, но результат обработки поперечной поверхности зависит от каждого фиксатора, упора, зажима, этапа очистки и смещения.
На горизонтально-обрабатывающем станке один и тот же блок может оставаться на одном зажимном приспособлении, в то время как вращающаяся паллета индексирует необходимые поверхности. Взаимосвязь между этими поверхностями в большей степени зависит от геометрии станка, вращательного позиционирования, жесткости зажимного приспособления, состояния инструмента и стратегии измерения. Обычно это приводит к более короткой цепочке ошибок, но все равно требует проверки.
Попросите поставщиков объяснить схему настройки. Достоверный ответ должен содержать информацию о первичных, вторичных и третичных базовых элементах; о том, какие элементы обрабатываются в одном и том же зажиме; где оставляется заготовка для финишной обработки; и как проверяется первый образец. Если ответ сводится только к «мы используем 5-осевой станок» или «мы используем горизонтальный металлообрабатывающий станок», важные вопросы, касающиеся процесса, остаются без ответа.
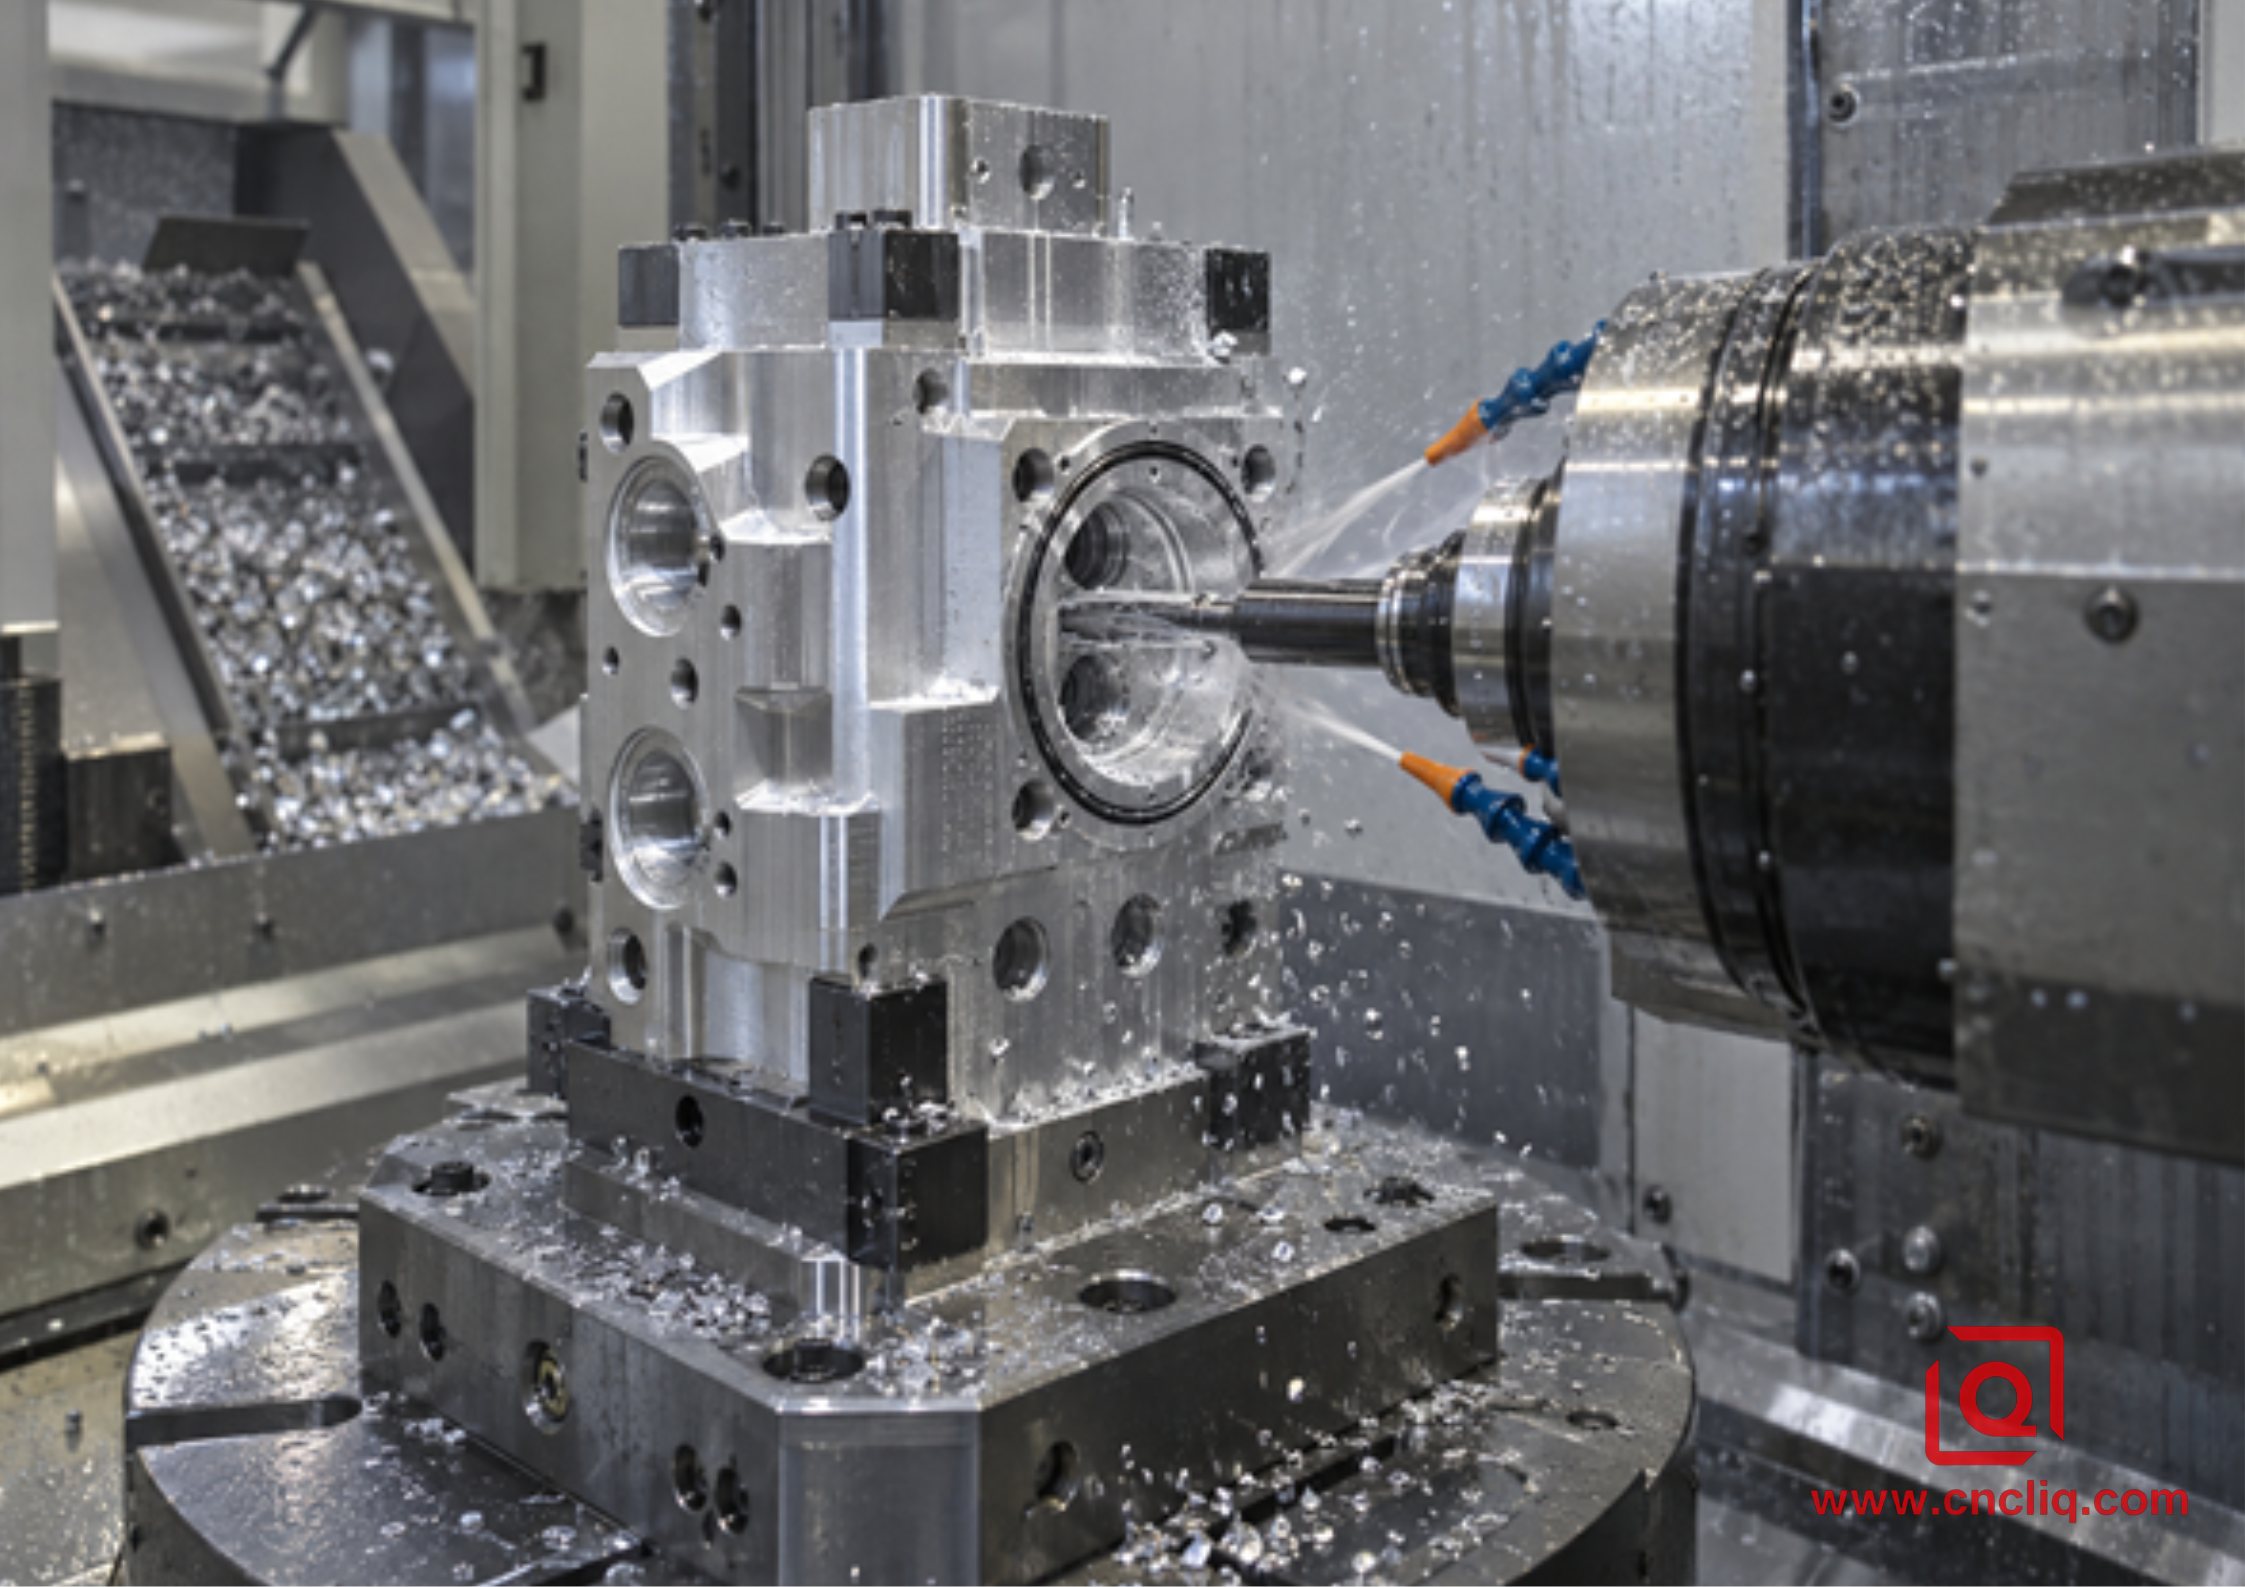
Горизонтальная обработка: многогранный доступ и гравитационный поток стружки вокруг алюминиевого коллектора.
3. Выделение стружки становится проблемой качества внутри коллекторов.
При обработке алюминия образуется большое количество стружки за короткое время. В вертикально-фрезерном станке стружка может скапливаться в открытых углублениях и глухих отверстиях, поскольку сила тяжести притягивает ее к заготовке. Направление подачи охлаждающей жидкости, конструкция траектории движения инструмента, стратегия прерывистой обработки и целенаправленные движения для удаления стружки становятся важными факторами. Повторная обработка стружки может оставлять следы на уплотнительных поверхностях, способствовать образованию наростов на режущей кромке или забивать глубокие отверстия.
На металлообрабатывающих станках с горизонтальным расположением сверл обрабатываемые поверхности часто располагаются вертикально, поэтому сила тяжести способствует отпадению стружки. Это полезно при обработке глубоких полостей и многонаправленных отверстий. Однако металлообрабатывающий станок с горизонтальным расположением сверл не гарантирует чистоты внутренней поверхности. Заусенцы могут оставаться в местах соединения двух просверленных каналов, а длинная свернутая стружка может застревать за выступом. В процессе обработки по-прежнему требуется удаление заусенцев с отверстий, промывка, сушка и контроль качества, соответствующие чертежу и конечному применению.
Для сложных узких проходов или глубоких резьбовых отверстий ознакомьтесь с соответствующими рекомендациями на сайте по сверлению глубоких отверстий и нарезанию резьбы в алюминии . В них рассматриваются те же практические причины отказов, но сравнение не превращается в очередную статью о сверлении.
4. Жесткость крепления не должна приводить к деформации детали.
Заготовки для коллектора выглядят цельными, но глубокие выемки и пересекающиеся полости могут оставлять тонкие перегородки между проходами. Чрезмерное давление зажимных губок может привести к упругой деформации заготовки во время чистовой обработки. При ослаблении зажимов может произойти смещение уплотнительной поверхности или отверстия. Слишком малое усилие создает другую проблему: вибрацию, микроскольжение или непостоянное положение.
Вертикальный обрабатывающий центр часто поддерживает широкую плоскую деталь непосредственно под нагрузкой при резке. Это может быть полезно для пластинчатых коллекторов. Приспособление для горизонтально-обрабатывающего обрабатывающего центра должно выдерживать нагрузки при резке и момент, создаваемый вертикально установленной деталью. Доступ к рабочей поверхности через опору возможен только в том случае, если зажимы, опоры и инструменты могут достигать необходимых поверхностей без ущерба для жесткости конструкции.
Поэтому правильное крепление соответствует детали. Используйте устойчивые опорные площадки, по возможности избегайте воздействия силы зажима на гибкие стенки и поддерживайте нагрузку при резке вблизи элемента. Когда в конструкции удаляется значительная часть исходной заготовки, черновая и чистовая обработка могут потребовать разделения, чтобы деталь могла расслабиться перед завершением обработки окончательных опорных и уплотнительных поверхностей. Статья Лициня о контроле деформации при обработке алюминия на станках с ЧПУ более подробно рассматривает эту тему.
5. Качество и плоскостность поверхности зависят от всей системы в целом.
Иногда покупатели ошибочно полагают, что горизонтальный обрабатывающий центр (HMC) обеспечивает лучшее качество поверхности, чем вертикальный обрабатывающий центр (VMC). Это слишком упрощенное предположение. Качество поверхности зависит от состояния станка, шпинделя и держателя инструмента, геометрии фрезы, биения, жесткости зажимного устройства, стратегии подачи, охлаждающей жидкости и состояния материала. При наличии соответствующих возможностей любой из этих типов станков может обеспечить получение функционального уплотнительного покрытия.
Ориентация по-прежнему влияет на доступ. Широкую поверхность легко поддерживать и обрабатывать на вертикально-фрезерном станке. Высокоточный фрезерный станок может обрабатывать несколько поверхностей клапанов и портов, не нарушая цепочку базовых точек. Правильный вопрос не в том, «Какой станок точнее?», а в том, «Какой маршрут обеспечивает этому чертежу кратчайшую и наиболее контролируемую цепочку от создания базовых точек до окончательной проверки?»
Никогда не следует по привычке требовать идеально гладкой поверхности повсюду. Разделяйте требования к гидравлическим или пневматическим уплотнительным поверхностям, поверхностям прокладок, канавкам для уплотнительных колец, отверстиям клапанов, монтажным площадкам и декоративным поверхностям. Требования к текстуре и плоскостности поверхности следует устанавливать там, где это необходимо для функционирования. Чрезмерные допуски по стандартным параметрам увеличивают трудозатраты на контроль и отделку, не улучшая при этом процесс сборки.
6. Объём производства меняет экономику.
Станок VMC часто позволяет быстро изготавливать первые заготовки. Стандартные тиски, модульные пластины и удобная настройка делают его подходящим для изготовления прототипов, внесения изменений в конструкцию и выполнения небольших заказов. Такая гибкость имеет коммерческую ценность, поскольку инженеры могут учиться на реальных деталях, прежде чем принимать решение об использовании специализированных приспособлений.
Как правило, использование HMC требует более тщательного планирования процесса. Необходимо определить расположение паллет, список инструментов, зазоры при столкновении, балансировку приспособлений и последовательность обработки на нескольких поверхностях. После проверки эффективности эта работа позволит производить повторные партии с меньшим объемом ручной обработки между операциями. Экономическая целесообразность повышается, когда конструкция стабильна и одна и та же установка используется повторно.
Не следует выбирать маршрут, основываясь только на годовом объеме производства. Размер партии, частота выпуска, риск внесения изменений, срок службы инструмента, нагрузка на контрольные пункты, вторичная очистка и требуемая частота поставок — все это имеет значение. Годовая потребность в 1000 деталей, выпускаемых в виде 20 инженерных модификаций, — это совсем другая задача, чем выпуск 1000 идентичных деталей по стабильному графику.
7. Проверка должна проводиться в соответствии с функциональными требованиями, а не с особенностями станка.
Контроль качества на этапе производства позволяет подтвердить наличие заготовки, обнаружить заглушку или проверить отдельные элементы перед снятием зажима. Это полезный инструмент контроля процесса, но он не заменяет независимый план проверки. Для коллекторов проверка может включать диаметр отверстия, истинное положение, перпендикулярность, плоскостность уплотнительной поверхности, измерение резьбы, состояние кромок, чистоту, а также проверку на герметичность или давление, если это требуется утвержденным планом контроля качества.
Размеры зависят от температуры. Стандарт ISO 1:2022 определяет стандартную эталонную температуру, используемую для измерения размеров и геометрических свойств. В подробном плане измерений указано, как стабилизируются детали и как используется калиброванное оборудование. Для получения более подробной информации см. руководство Liqin по контролю качества с помощью координатно-измерительных машин (КИМ) при обработке алюминия на заказ .
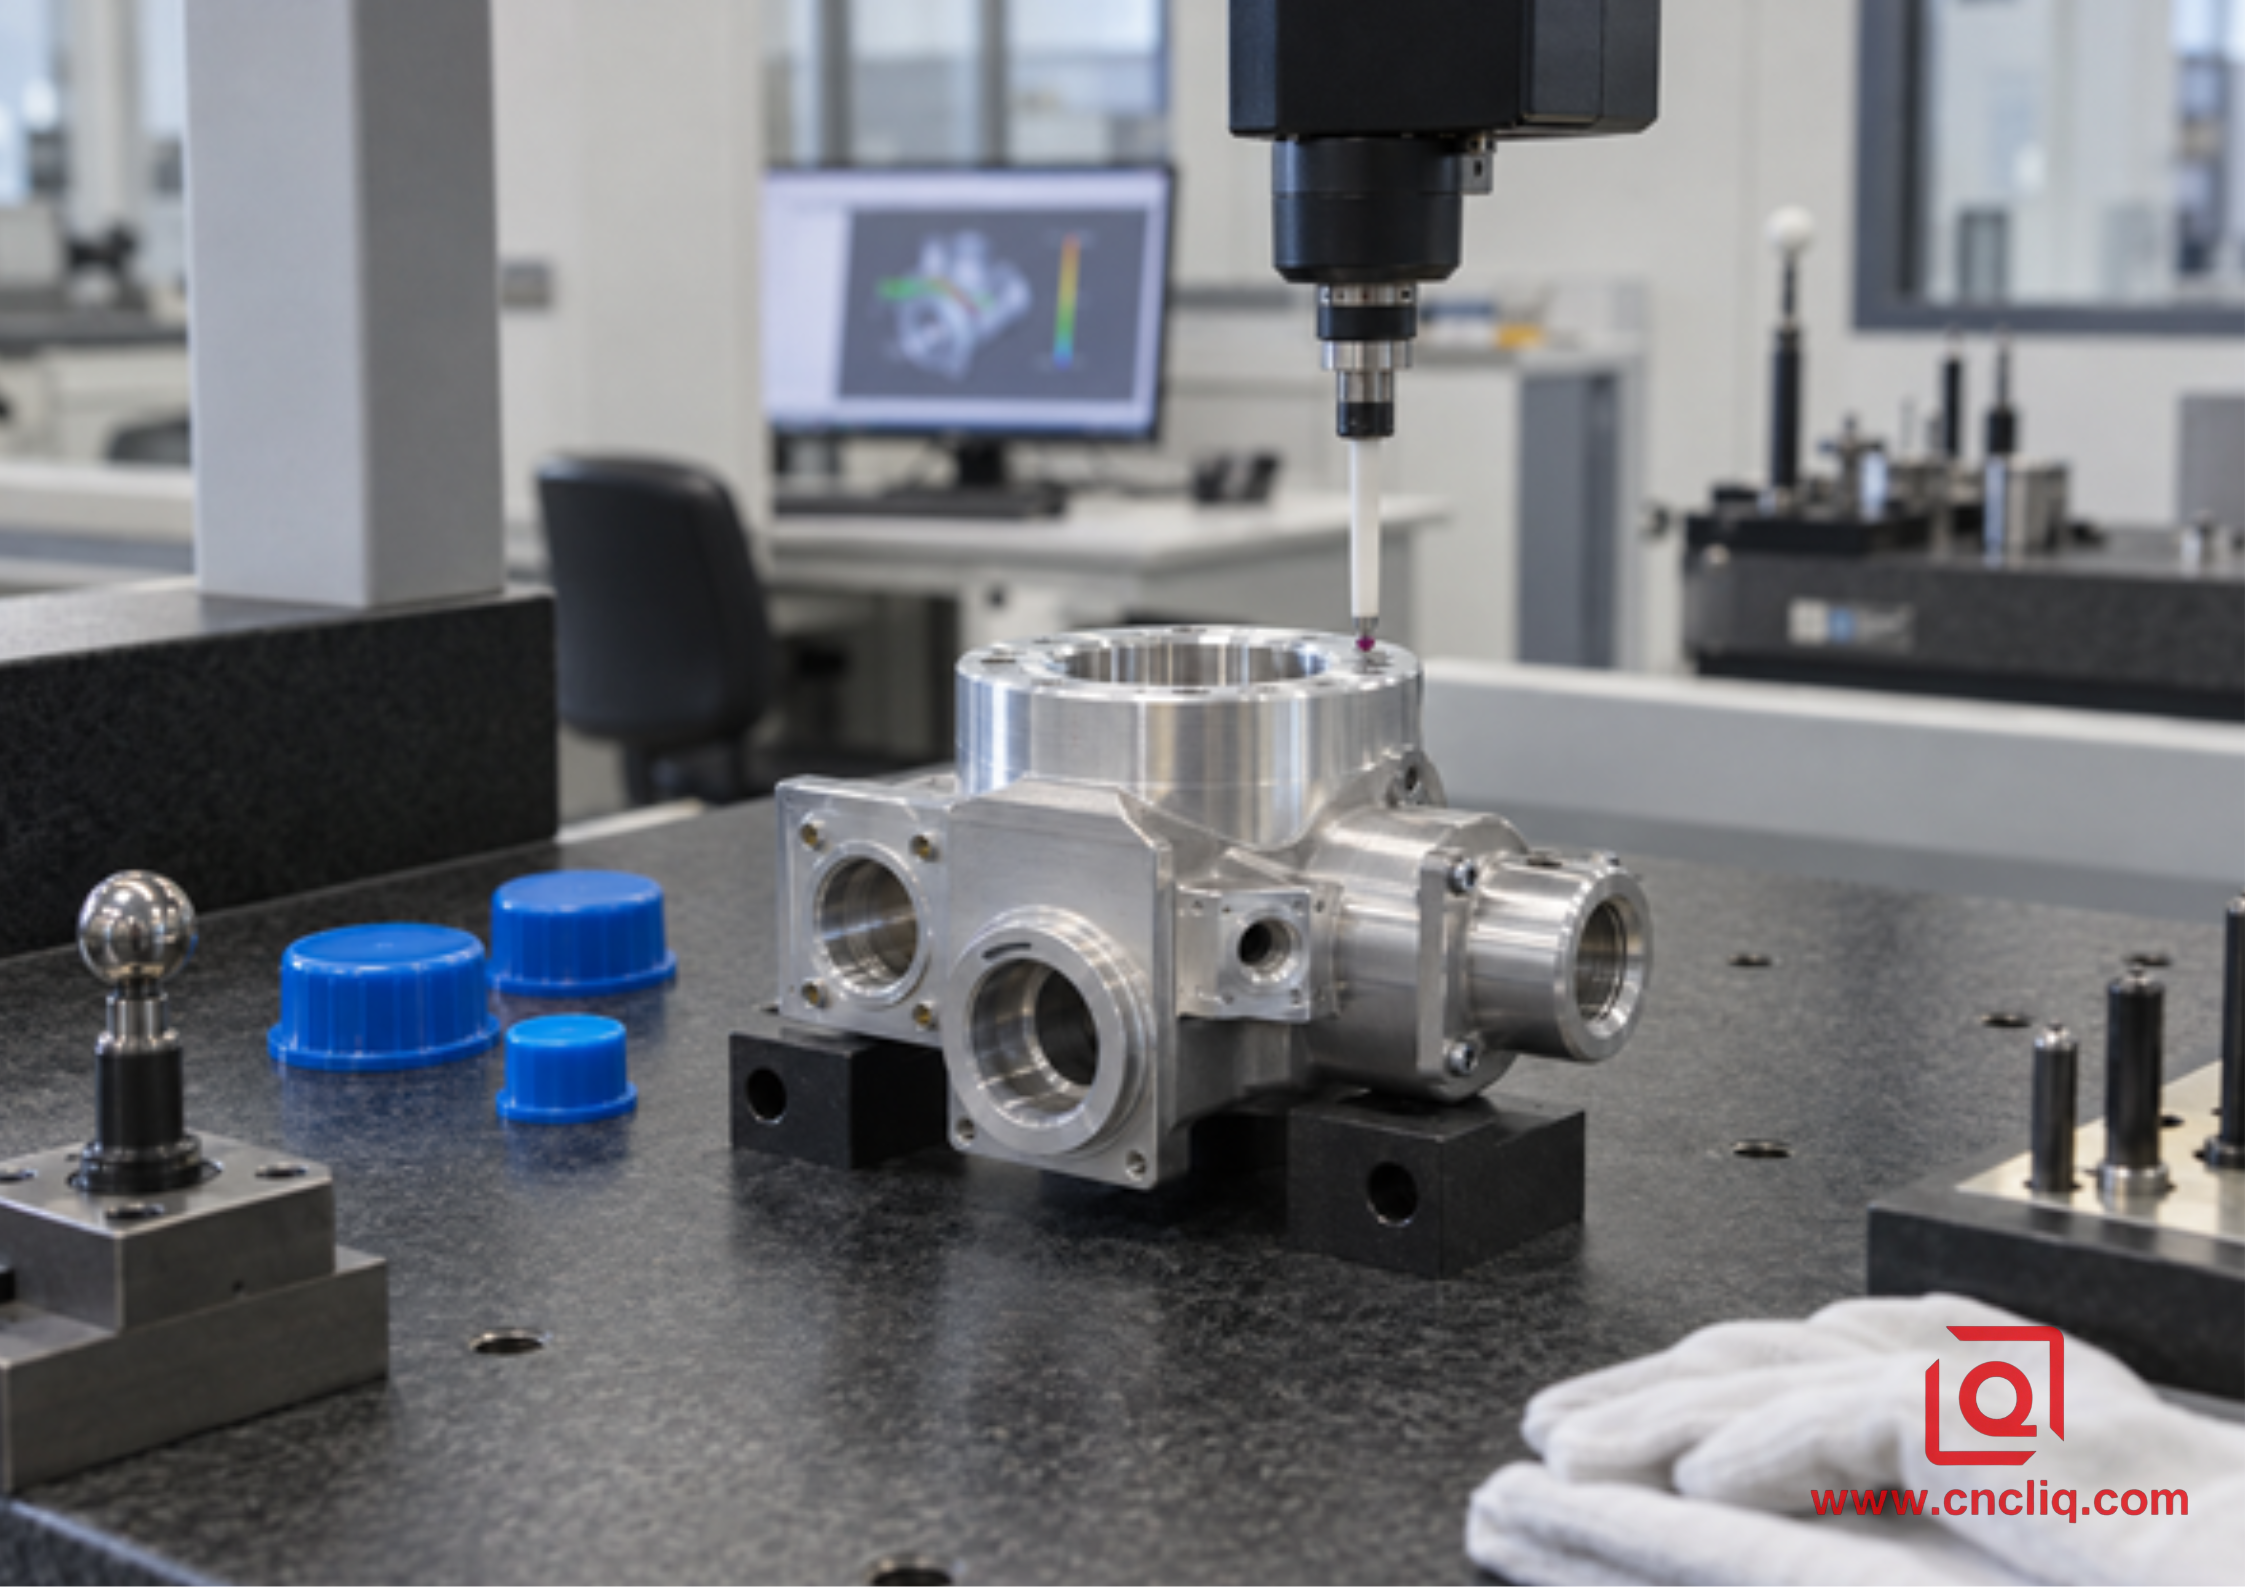
Независимая проверка размеров готового алюминиевого коллектора в метрологической лаборатории.
Практический технологический процесс для каждого типа оборудования.
Маршрут VMC для прототипирования или изготовления коллекторов с широким ассортиментом продукции.
1. Проанализируйте 3D-модель и 2D-чертеж одновременно; определите функциональные базовые точки, места пересечения сверл с засоренными отверстиями, критически важные резьбы, уплотнительные поверхности и доступ для осмотра.
2. Подготовьте заготовку и установите основную базовую поверхность, оставив достаточно припуска для контролируемой чистовой обработки.
3. Обработайте основную поверхность в устойчивых тисках или зажимной плите. При необходимости используйте измерительные приборы для определения местоположения заготовки и защиты припуска на стенку.
4. Переместите деталь в соответствующие мягкие зажимные губки или в специальное дополнительное приспособление для боковых отверстий. Очистите каждый установочный элемент перед установкой детали.
5. Восстановите базовую систему координат, обработайте вторичные поверхности и проверьте взаимосвязь между поверхностями перед завершением последней настройки.
6. Удалите заусенцы с доступных кромок, обработайте пересечения отверстий проверенным методом, промойте внутреннюю сетку и полностью высушите ее.
7. Проверяйте критически важные геометрические параметры, резьбу и уплотнительные элементы; проводите функциональные испытания только в соответствии с согласованным чертежом или планом контроля качества.
Этот маршрут прозрачен и гибок. Он также обеспечивает прозрачность процесса настройки. При необходимости внесения изменений в деталь модульное приспособление можно отрегулировать без замены всей паллетной системы.
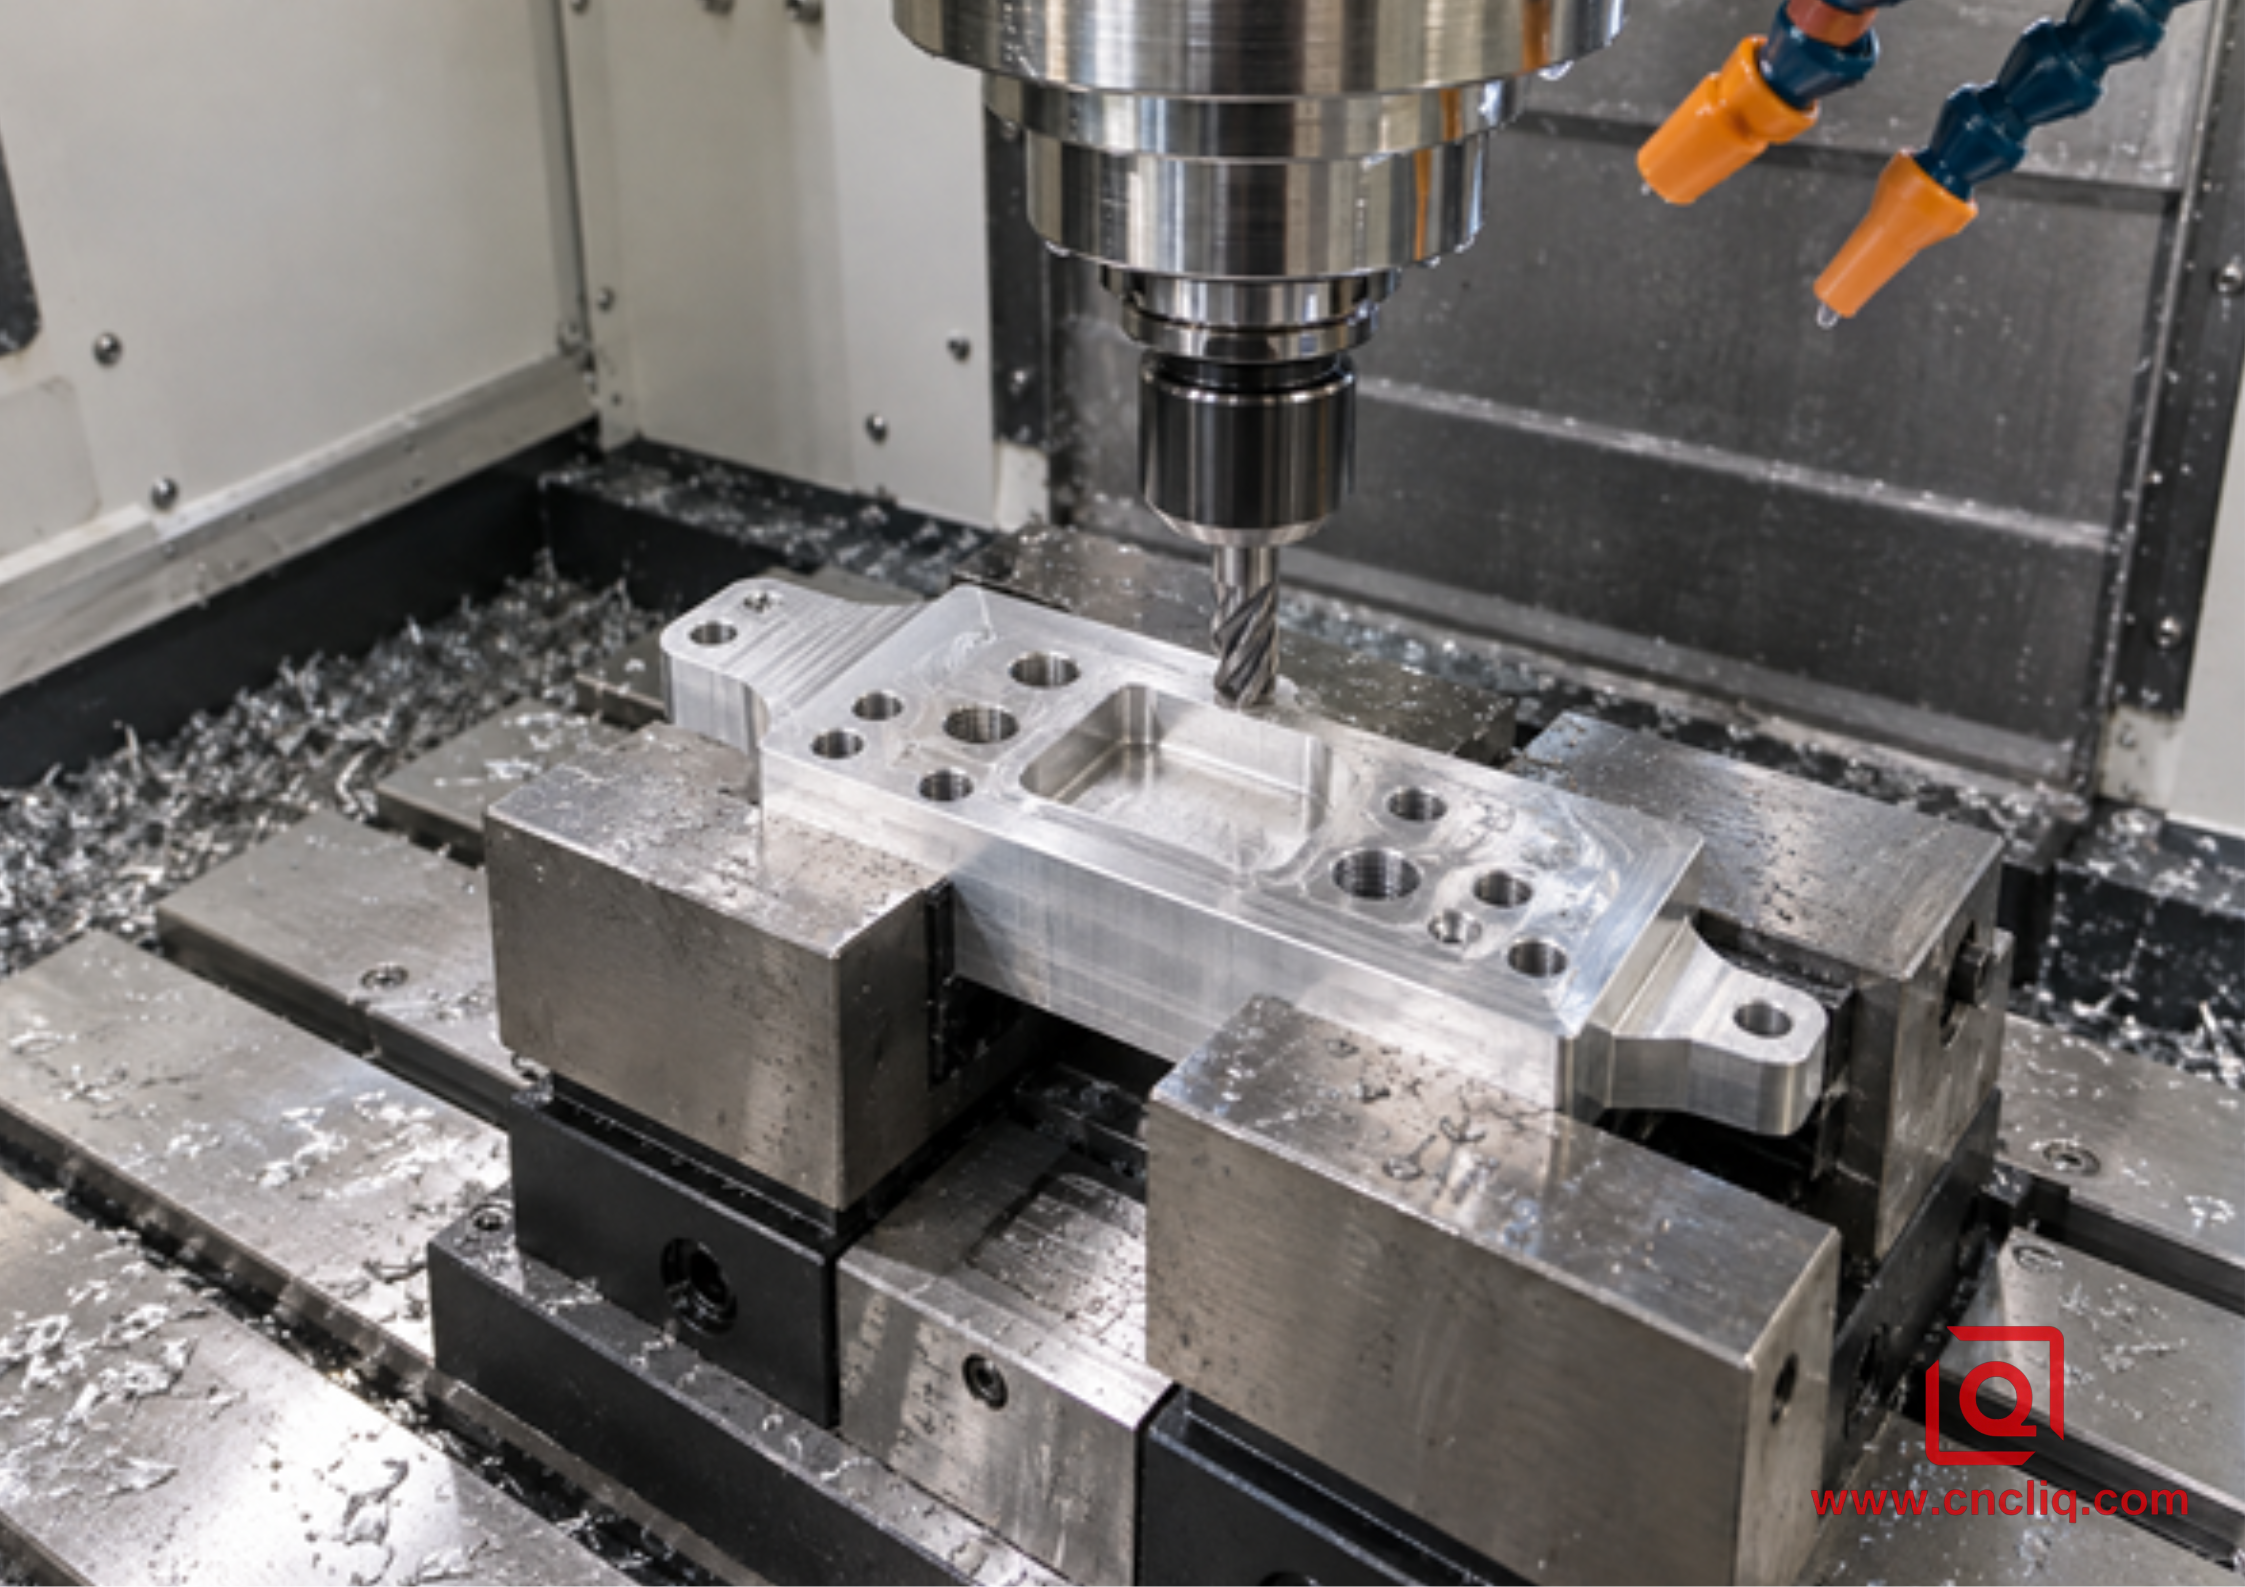
Вертикальная обработка: доступная оснастка для прототипа алюминиевого коллектора, изготовленного в малом объеме.
Маршрутизация HMC для стабильного многогранного производства
1. Соберите приспособление, используя базовую систему координат чертежа, и убедитесь в наличии доступа инструмента ко всем необходимым поверхностям.
2. Спланируйте последовательность работ таким образом, чтобы черновые работы, глубокое бурение и чистовая обработка не дестабилизировали уже готовый герметизирующий элемент.
3. Загрузите заготовку на поддон или опорную плиту с контролируемым крутящим моментом или гидравлическим давлением; проверьте правильность посадки перед началом цикла.
4. Установите рабочую систему координат, затем проиндексируйте паллету относительно поверхностей, прилегающих к станку, без ручного повторного зажима.
5. Используйте инструменты и систему подачи охлаждающей жидкости, подходящие для глубоких отверстий, зенковок, резьбы и пересечений отверстий; контролируйте перемещение стружки на протяжении всего цикла.
6. Проведите проверку отдельных элементов в процессе, где это снижает риск, а затем после очистки завершите независимую проверку размеров и функциональности.
7. Зафиксируйте пределы срока службы инструмента, правила смещения, проверки приспособлений и частоту проверок, чтобы при повторных партиях использовался один и тот же контролируемый метод.
Технология HMC оправдывает себя, когда исключает необходимость в манипуляциях и сохраняет поперечные соотношения поверхностей. Однако это не обязательно самый дешевый вариант для раннего прототипа, и его не следует рассматривать как преимущество в производстве до тех пор, пока не будут учтены требования к оснастке, контролю качества и очистке.
Анонимный кейс: Выбор гибридного решения для компактного пневматического коллектора
Производитель оборудования запросил компактный алюминиевый пневматический коллектор для использования в автоматизированном сборочном модуле. Конструкция, разработанная с учетом требований безопасности, включала широкую монтажную поверхность, 3 кармана для клапанов сверху, порты на 2 боковых поверхностях и несколько пересекающихся каналов. Первая партия была небольшой проверочной, а прогноз предполагал повторный спрос после полевых испытаний. Для заказчика наиболее важными были выравнивание портов, стабильность уплотнительной поверхности, чистота внутренних каналов и плавный переход от образцов к серийному производству.
В ходе инженерной проверки деталь не подвергалась прямой обработке на высокопроизводительном обрабатывающем центре (HMC). Для первой партии вертикальный обрабатывающий центр (VMC) с модульными мягкими зажимными губками обеспечил более быструю обработку в соответствии с требованиями. Сначала были обработаны основная поверхность и гнезда для клапанов; боковые отверстия обрабатывались с помощью двух контролируемых вторичных ориентаций. План контроля качества соотносил элементы поперечной поверхности с заявленными базовыми параметрами, а план очистки предусматривал отдельную внутреннюю сеть каналов от внешней промывки.
После стабилизации чертежа, повторный процесс был переведен на палетизированную многогранную обработку. Специальное приспособление удерживало ту же базовую структуру и сокращало ручное перезажимание. Изменение было оправдано повторяемостью и сокращением трудозатрат, а не утверждением о том, что одна машина универсально «более точна». Этот случай иллюстрирует полезный принцип закупок: прототипирование на процессе, который способствует обучению, а затем промышленное производство на процессе, который обеспечивает стабильный спрос.
На странице существующей продукции Liqin, посвященной гидравлическим коллекторам, изготовленным на заказ, представлены сведения о необходимых деталях, форматах чертежей, вариантах материалов, технологических процессах и ресурсах контроля качества, которые можно обсудить в ходе запроса коммерческого предложения. Приведенный выше пример является анонимизированным иллюстративным сценарием и не содержит информации о чертежах или эксплуатационных данных какого-либо конкретного заказчика.
Контрольный список DFM перед запросом коммерческого предложения
Для получения объективной рекомендации по выбору между HMC и VMC, отправьте не только 3D-модель. Включите в нее:
• Трехмерный CAD-файл с проверкой версий и соответствующий двухмерный чертеж.
• Марка материала и степень закалки, а не просто «алюминий». Если выбор свободен, сравнение алюминия марок 6061 и 7075 для обработки на предприятиях OEM-производителей может стать отправной точкой для обсуждения.
• Годовой объем производства, объем партии, количество опытных образцов и ожидаемая дата утверждения проекта.
• Основные, второстепенные и третичные базовые параметры, а также стандарт геометрических допусков и посадок, используемый на чертеже.
• Критически важные для функционирования отверстия, резьба, уплотнительные поверхности, канавки для уплотнительных колец и поперечные соединения отверстий.
• Требования к давлению, герметичности, чистоте, отслеживаемости и документации, которые фактически являются частью процесса приемки.
• Обработка поверхности, зоны маскирования, заглушенные порты, а также то, применяются ли размеры до или после финишной обработки.
• Сопрягаемые компоненты или чертежи интерфейсов, если их конструкция влияет на коллектор.
• Требования к упаковке, обеспечивающие защиту чистых отверстий и обработанных уплотнительных поверхностей.
Эти входные данные позволяют поставщику сравнивать полные маршруты, а не только почасовые ставки за использование оборудования. Они также помогают определить, следует ли компании , предоставляющей услуги по обработке на станках с ЧПУ, предлагать гибкий процесс вертикально-фрезерной обработки, паллетированный процесс горизонтально-фрезерной обработки или многоосевой гибридный процесс.
Как покупателям следует сравнивать предложения HMC и VMC
В двух предложениях может использоваться один и тот же сплав, но при этом уровни контроля могут сильно различаться. Попросите поставщика разграничить допущения, которые существенно влияют на цену и риск.
Вопрос по цитате | Почему это важно |
Сколько установок запланировано? | Выявляет риски, связанные с обработкой, переносом базовых данных и проверкой. |
Какие характеристики сохраняются при одном зажиме? | Показывает, защищены ли критически важные межличностные отношения. |
Это разовые или периодические затраты на оборудование? | Предотвращает вводящее в заблуждение сравнение цен на запчасти. |
Что входит в удаление заусенцев и внутреннюю очистку? | Коллектор может иметь правильные размеры, но при этом выйти из строя из-за скопившихся в нем обломков. |
Какие элементы подвергаются полной проверке, отбору проб или мониторингу работоспособности? | Согласовывает план обеспечения качества с функциональными рисками. |
Включены ли в программу проверки на герметичность или проверку под давлением? | Позволяет избежать предположения, что функциональное тестирование является частью стандартного контроля размеров. |
Какие изменения произойдут после утверждения прототипа? | Уточняется, будут ли изменены производственный маршрут, оснастка и план валидации. |
Как осуществляется контроль за внесением изменений в дизайн? | Снижает риск обработки устаревшей схемы расположения портов или набора допусков. |
Самая низкая цена обработки не обязательно означает самый низкий риск с точки зрения доставки. Маршрут с меньшим количеством переналадок может стоить дороже в подготовке, но уменьшит объем погрузочно-разгрузочных работ и упростит повторное производство. Маршрут с вертикально-фрезерным станком может быть более разумным выбором, когда гибкость в отношении версий важнее, чем стабильная производительность. Запросите обоснование, а затем сравните его с этапом вашей программы.
Когда 4-осевой или 5-осевой вертикально-фрезерный станок является лучшим компромиссным вариантом
В производственной среде выбор между горизонтальным обрабатывающим центром (HMC) и базовым 3-осевым вертикальным обрабатывающим центром (VMC) не всегда сводится к решению о выборе между ними. Четвертая ось индексации позволяет обрабатывать несколько сторон коллектора, сохраняя при этом привычную вертикальную платформу. 5-осевой станок позволяет ориентировать угловые порты и сократить количество специальных приспособлений, особенно при работе со сложной геометрией или небольшими партиями. Эти варианты позволяют сократить базовую цепочку без необходимости использования отдельной ячейки для HMC.
Они также вводят новые ограничения: возможности вращающихся осей, вылет инструмента, зазор при столкновении, доступ к зажимам, надежность постпроцессора и необходимость проверки повернутых рабочих плоскостей. Наилучшим вариантом остается выбор, специфичный для конкретной детали. Если поставщик предлагает 5-осевую обработку, уточните, какие функциональные связи она сохраняет и какие вторичные операции остаются.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли HMC лучше подходит для алюминиевых гидравлических коллекторов?
Нет. Высокопроизводительный обрабатывающий центр (HMC) часто эффективен для блочных коллекторов с важными элементами на нескольких поверхностях и для повторяющегося производства, поскольку он позволяет индексировать деталь и сократить ручную переустановку. Вертикальный обрабатывающий центр (VMC) может быть быстрее и экономичнее для прототипов, широких плоских коллекторов, частых доработок или деталей, в которых преобладает одно направление обработки. Выбор метода должен определяться чертежом, базовой структурой, партионной схемой, планом очистки и планом контроля качества.
2. Может ли VMC поддерживать точные позиционные соотношения между портами на разных поверхностях?
Да, при условии, что процесс контролирует каждый этап переноса. Квалифицированные мягкие зажимы или приспособления, чистые позиционеры, зондирование, стабильные базовые точки, калиброванное оборудование и план контроля могут обеспечить надежную геометрию поперечной поверхности. Риск возрастает по мере того, как критически важные элементы распределены по большему количеству установок, поэтому поставщик должен показать, как контролируется перенос базовых точек и позволит ли использование поворотного или многоосевого варианта сократить цепочку.
3. Устраняет ли улучшенная система удаления стружки HMC заусенцы, образующиеся при контакте с отверстиями?
Нет. Гравитация может способствовать отхождению стружки от вертикальной режущей поверхности, но заусенцы все равно могут образовываться в местах пересечения просверленных каналов или в местах выхода инструмента во внутреннюю полость. Для этого процесса необходим целенаправленный метод удаления заусенцев, внутренняя промывка, сушка и проверка, соответствующие размеру канала и риску конечного использования. Удаление стружки во время резки и внутренняя чистота после резки — это взаимосвязанные, но отдельные меры контроля.
4. Какие файлы и информация необходимы для точного расчета стоимости алюминиевого коллектора?
Предоставьте контролируемую по версиям 3D CAD-модель, соответствующий 2D-чертеж, информацию о сплаве и состоянии, количестве и схеме нанесения покрытия, функциональные базовые элементы, критические допуски, качество поверхности, обработку поверхности, стандарты резьбы и отверстий, требования к чистоте, а также любые критерии приемки при испытаниях на герметичность или давление. Также укажите, какие требования применяются до и после нанесения покрытия. Эта информация позволит поставщику сравнить методы VMC, HMC и многоосевой обработки в рамках одного и того же объема работ.
5. Как мне убедиться в надежности выбора оборудования поставщиком?
Запросите схему настройки, стратегию базовых точек, концепцию оснастки, анализ доступа к инструменту, схему удаления заусенцев и очистки, план изготовления первого образца и метод контроля критически важных элементов. Подтвердите, соответствует ли производственный маршрут маршруту для выборки и как контролируется износ инструмента или смещения в партии. Список оборудования полезен, но подтверждение контролируемого процесса важнее, чем аббревиатуры HMC или VMC.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Выбирайте вертикальный обрабатывающий центр (VMC), если для проекта важны гибкость, быстрая настройка, широкий доступ к верхней поверхности и обучение на основе прототипов; выбирайте горизонтальный обрабатывающий центр (HMC), если стабильный повторяющийся спрос, многосторонняя обработка, отвод стружки и меньшее количество перезажимов обеспечивают более контролируемый процесс. Для алюминиевых коллекторов оптимальный процесс защищает базовую структуру, предотвращает образование заусенцев в поперечных отверстиях и обеспечивает внутреннюю чистоту, проверяет функциональную геометрию и делает переход от образца к серийному производству очевидным. Отправьте свой чертеж, 3D-модель, количество и требования к приемке в Liqin для проверки DFM-моделирования и составления коммерческого предложения, специфичного для данного процесса, вместо того, чтобы гадать о названии станка.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
