 Русский




Вы по-прежнему перемещаете обработанную деталь в обрабатывающий центр только для того, чтобы добавить два поперечных отверстия, площадку под ключ или внеосевую резьбу? Эта дополнительная операция может выглядеть безобидной на технологической карте. В цехе эта небольшая вторая операция превращается в сборку приспособления, поиск базовой точки, очередь ожидания и еще один шанс на образование скрытого заусенца или ошибку при посадке. На страницах ниже рассматривается этот вопрос так, как его бы принял инженер-технолог: на что действительно способен станок, что часто идет не так и когда фрезерование следует выполнять на отдельном станке.
Поэтому первый вопрос в запросе коммерческого предложения не должен касаться наличия у цеха токарного станка с приводным инструментом. Спросите, какой станок, держатель, последовательность резки и план измерения подойдут для размещения соответствующих элементов на вашем чертеже. Именно здесь вариант станка превращается в полезный производственный маршрут. При правильном подходе маршрут становится короче, право собственности — понятнее, и деталь поступает на вашу линию готовой к установке.
Что означает использование подвижного инструмента в цеху
Посмотрите на обычный токарный рез: патрон вращается, а пластина остается на месте. Такая конструкция отлично подходит для обработки наружных выступов, поверхностей, канавок, конусов и соосных отверстий. Приводной инструмент, также называемый вращающимися фрезами, добавляет к револьверной головке механизированные фрезы. Теперь в один и тот же патрон можно заделать просверленное отверстие, резьбовое отверстие на торце, паз или фрезерованную плоскую поверхность.
Быстрое мысленное представление помогает. Радиальный вращающийся инструмент приближается к внешнему диаметру для сверления поперечного отверстия. Осевой вращающийся инструмент направлен к патрону и фрезерует элемент на передней поверхности. Ось C главного шпинделя фиксирует деталь под заданным углом или непрерывно перемещается по линейной оси. Если станок также имеет ось Y, режущий инструмент может достигать положения выше или ниже осевой линии шпинделя, вместо того чтобы полагаться только на интерполяцию по осям X и C.
Не следует путать приводной инструмент с приводным центром. Приводной центр — это точка в задней бабке, поддерживаемая подшипником, которая вращается вместе с длинной заготовкой и поддерживает её; она не производит резку. Приводной инструмент — это режущая станция с электроприводом. В руководстве по эксплуатации токарного станка Haas описаны осевые и радиальные приводные инструменты для фрезерования, сверления и нарезания пазов, при этом формы обрабатываются с помощью перемещения по оси C и/или оси Y.
Функциональный комплекс: вращающийся инструмент, ось C, ось Y и вспомогательный шпиндель.
Термин «приводимый в движение инструмент» часто используется как сокращенное обозначение нескольких функций станка. Их следует рассматривать отдельно, поскольку каждая из них решает разные геометрические задачи.
Возможности машины | Что оно контролирует | Типичные функции, которые он обеспечивает. | Что должен проверить покупатель |
Механизированный осевой инструмент | Фреза вращается параллельно главной оси шпинделя. | Отверстия на лицевой поверхности, окружности расположения болтов, пазы на лицевой поверхности, нарезание резьбы на передней поверхности. | Доступные параметры скорости, крутящего момента, размера цанги, осевого зазора. |
Механизированный радиальный инструмент | Фреза вращается перпендикулярно оси главного шпинделя. | Поперечные отверстия, радиальная резьба, шпоночные пазы, наружные грани | Выступ держателя, помехи, подача охлаждающей жидкости |
Ось С | Главный шпиндель выполняет индексацию или интерполяцию в качестве оси вращения. | Отверстия, расположенные по часовой стрелке, равномерно расположенные элементы, полярное фрезерование. | Способ позиционирования, использование тормоза или зажима, запрограммированное разрешение |
Ось Y | Револьверная головка смещается относительно осевой линии шпинделя. | Смещенные отверстия, идеально плоское фрезерование, смещенные от центра пазы | Ход, зазор, точность осей при нагрузке при резании |
Вспомогательный шпиндель | Противоположный шпиндель принимает деталь. | Обработка обратной стороны без ручной перезажимки | Захват при переносе, допуск на обрезку, контроль переноса базовой точки |
Наличие оси C не гарантирует пригодность станка для обработки любых фрезерованных элементов. При использовании полярной интерполяции XC система управления преобразует линейные команды в скоординированное перемещение по оси X и вращение шпинделя. Это хорошо работает для многих профилей поверхностей и центрированных элементов. Истинная ось Y обычно является более точным выбором для смещенных пазов и углублений, поскольку режущий инструмент движется по прямой линейной траектории. Аналогично, вспомогательный шпиндель помогает обработать заднюю часть, но только если длина захвата достаточна и передача не деформирует тонкую стенку.
Более широкое семейство технологических процессов описано в нашем руководстве по 3-осевой и 5-осевой обработке на станках с ЧПУ . Для цилиндрических деталей со значительной внеосевой обработкой сравните также стратегию базовых точек при токарной обработке на станках с ЧПУ и при токарно-фрезерной обработке концентрических алюминиевых корпусов .
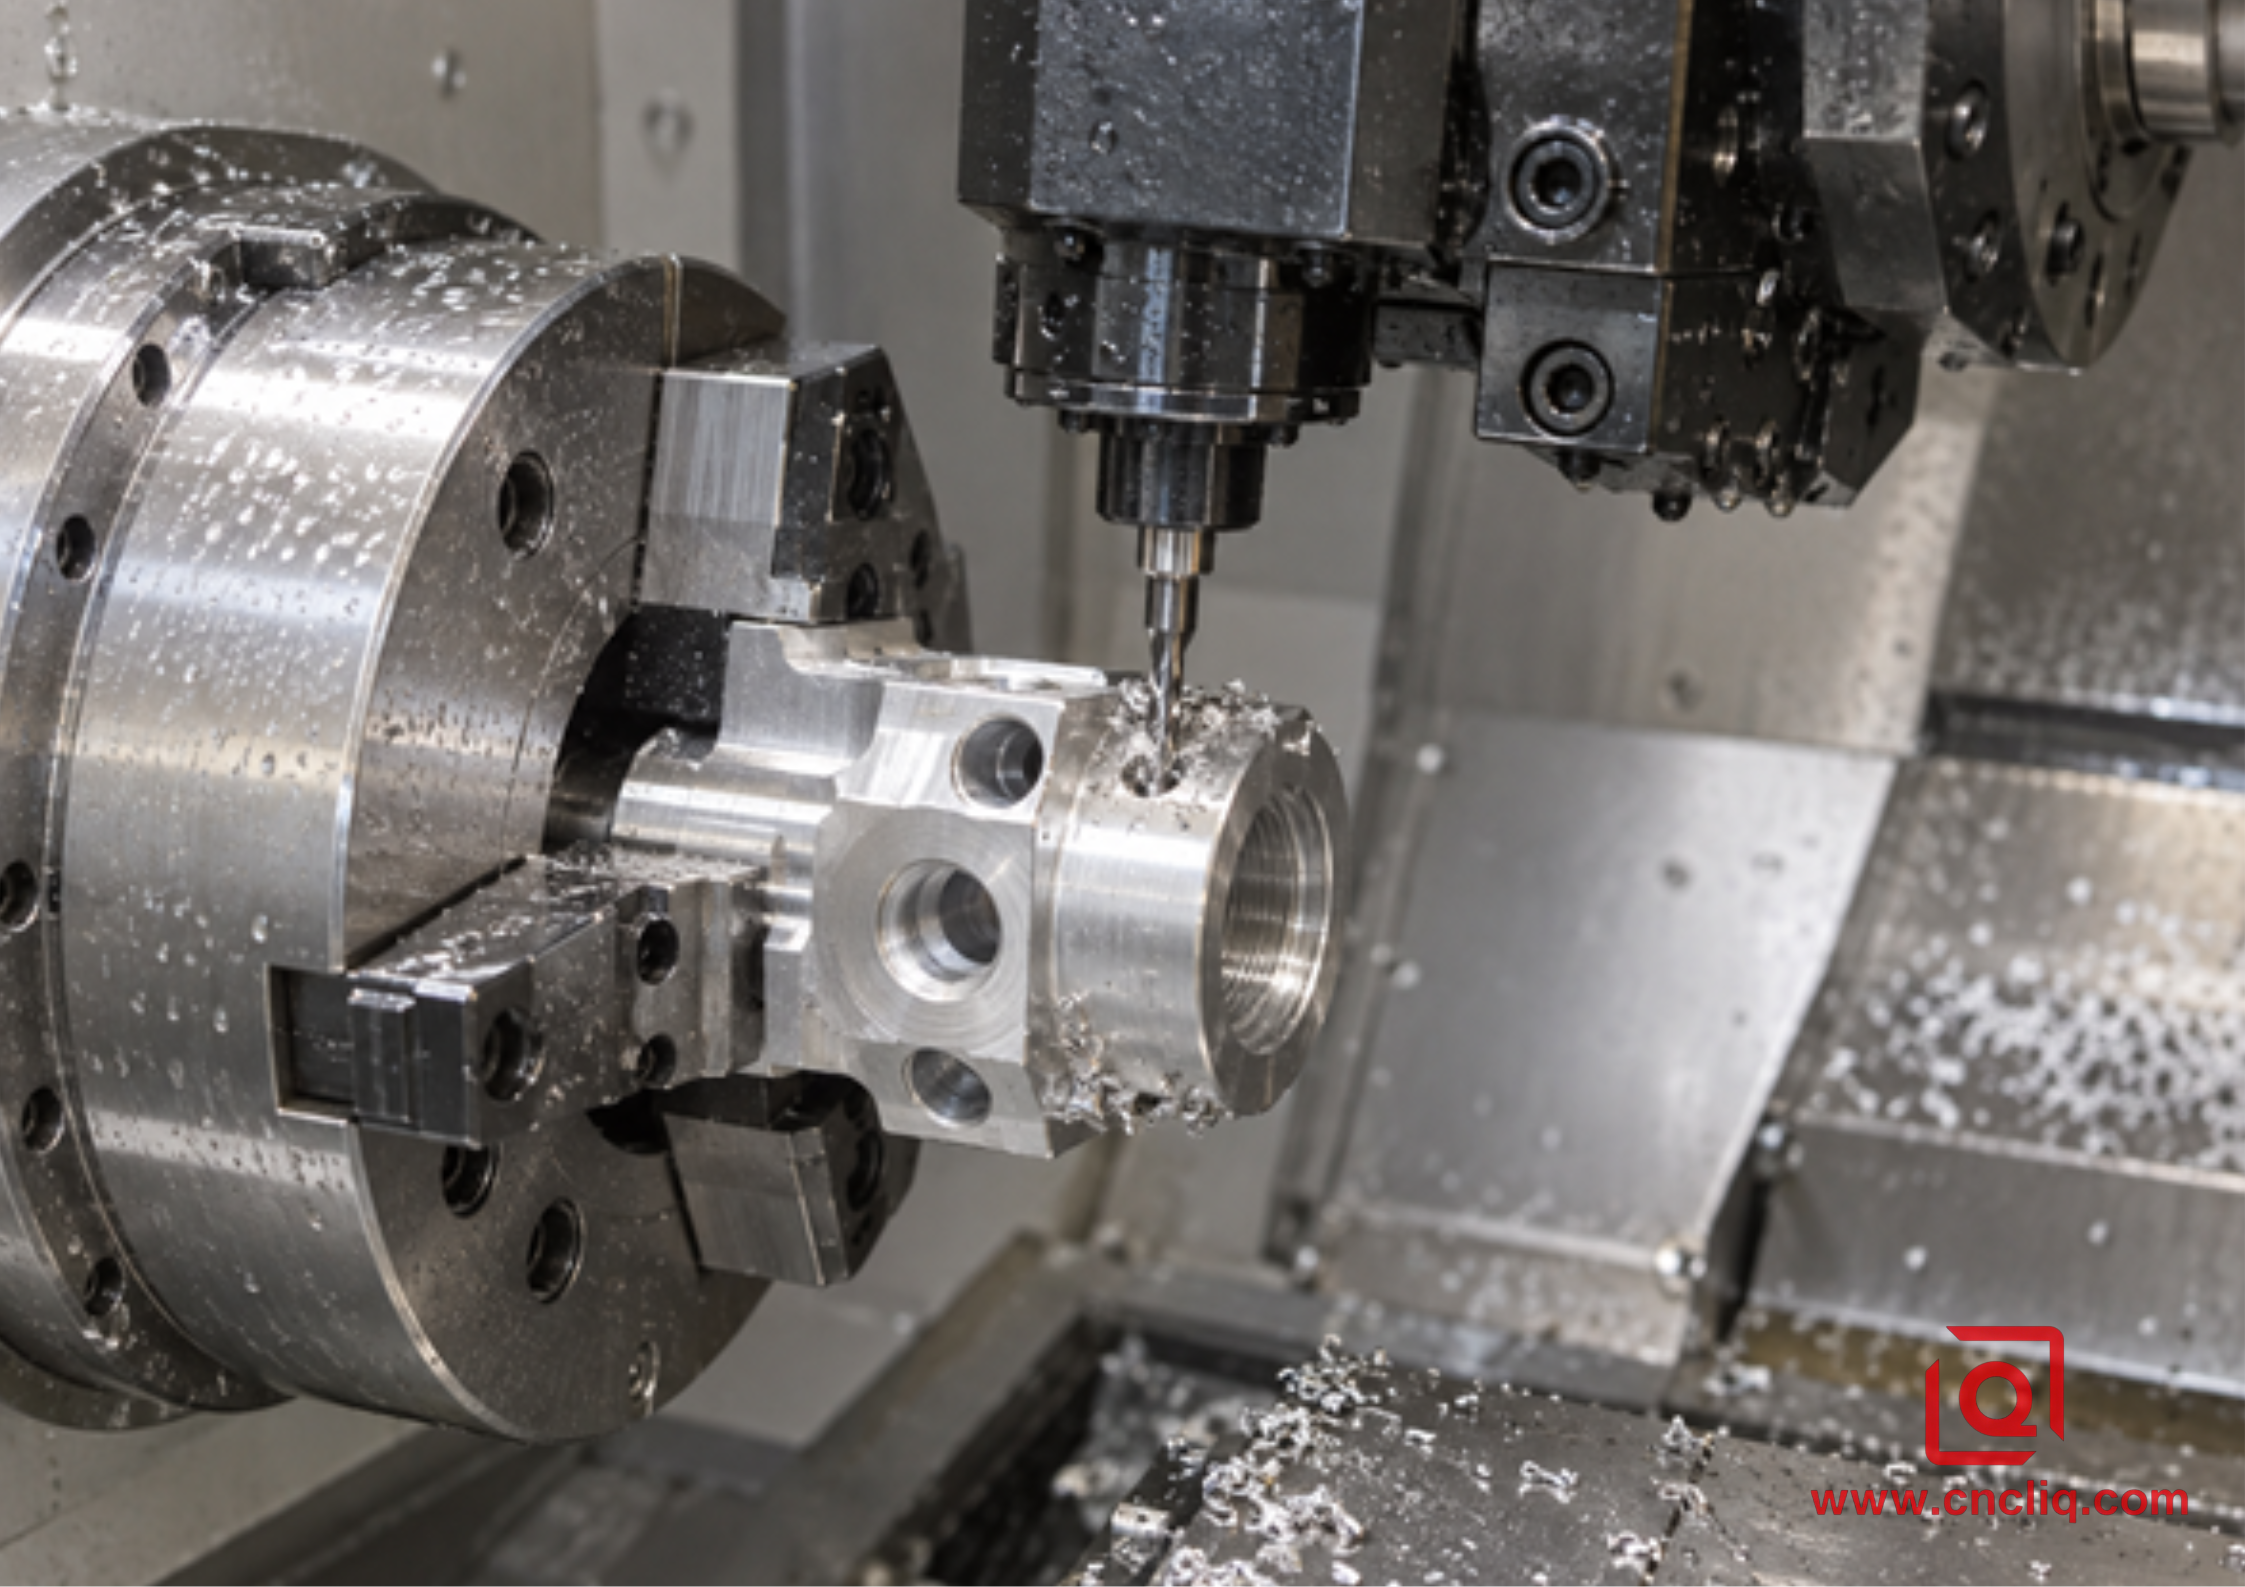
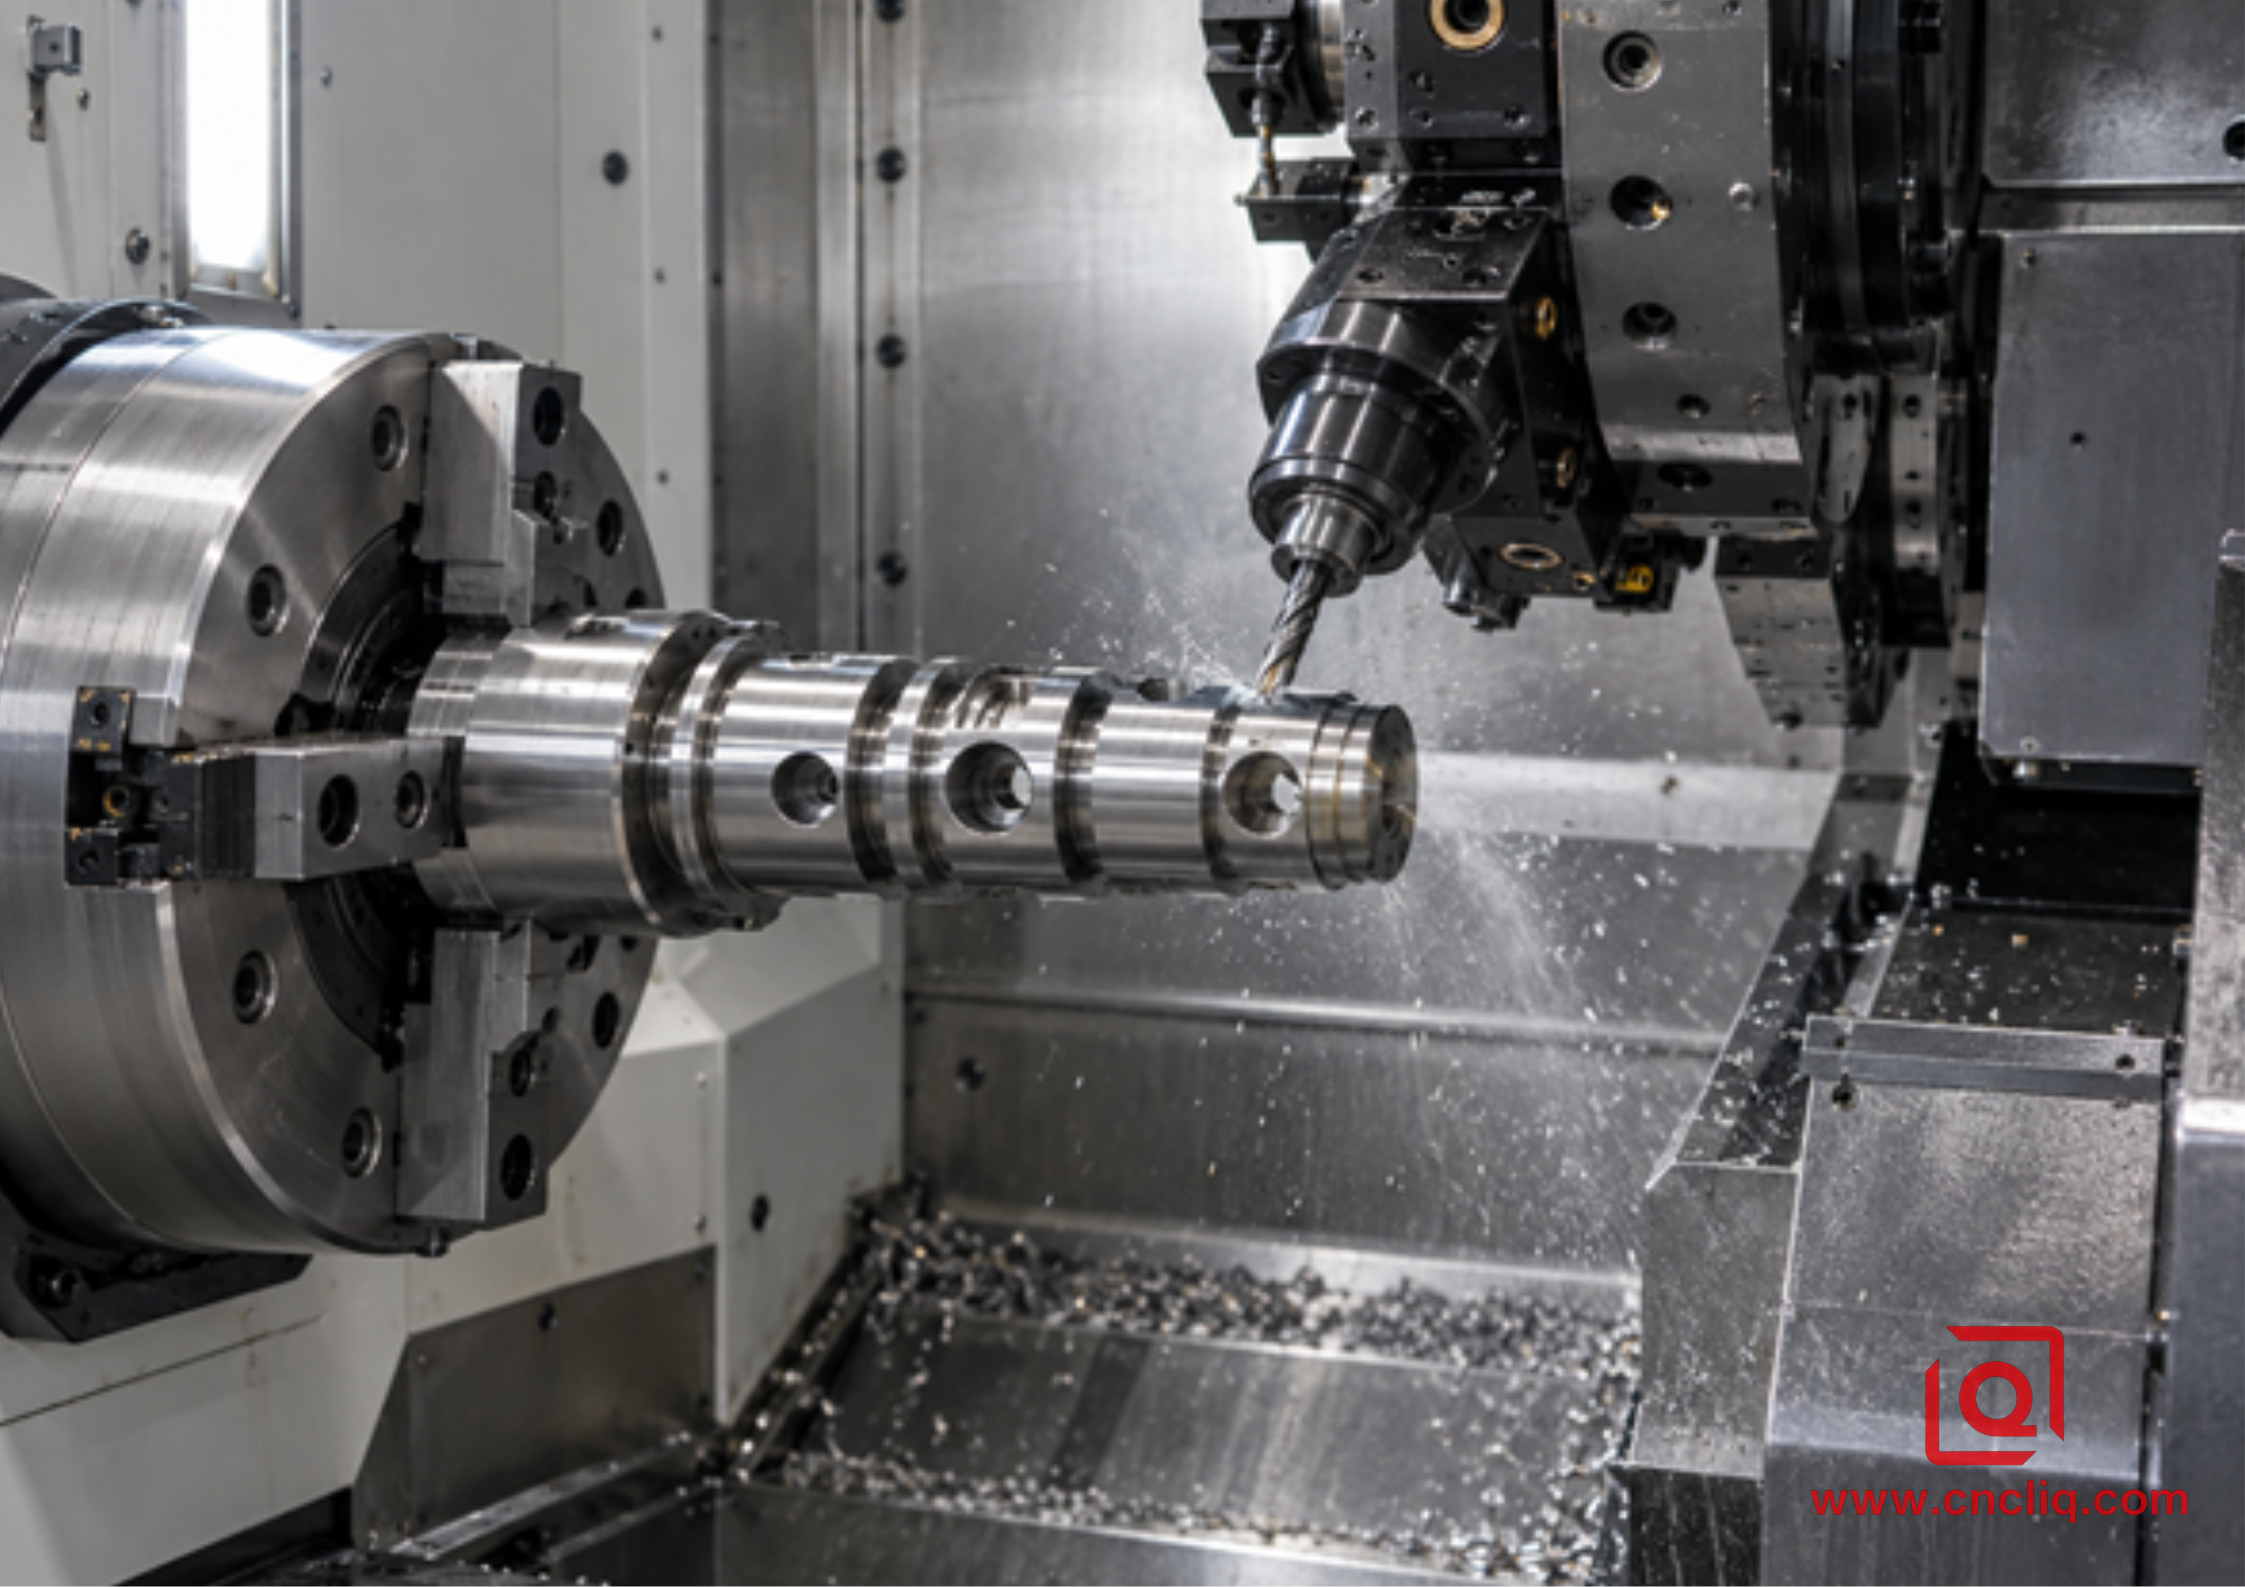
Радиальное сверление алюминиевого фитинга с использованием рабочего инструмента.
Какие детали больше всего выигрывают от токарной обработки с использованием приводного инструмента?
Наилучшими кандидатами являются заготовки из круглого прутка, трубы, поковки или почти круглой заготовки, обладающие при этом несколькими неподвижными элементами. Хорошим примером является гидравлический фитинг с пересекающимися отверстиями. То же самое относится и к корпусу датчика с плоской поверхностью для разъема. Та же логика применима к шпоночным валам, медицинским разъемам с регулировкой по часовой стрелке, золотникам клапанов с отверстиями и пневматическим муфтам с плоской поверхностью для гаечного ключа.
Я начинаю с печати, а не с имени в заголовочном блоке. Использование инструментов в реальном времени заслуживает серьезного внимания, если выполняется одно или несколько из следующих условий:
· Фрезерованный элемент имеет тесную позиционную связь с диаметром или отверстием, полученным токарным способом.
· По окружности необходимо расположить несколько радиальных отверстий.
· Короткий участок трудно и достоверно обнаружить во вторичных мягких челюстях.
· Большой размер партии делает многократную загрузку и обработку незавершенной продукции дорогостоящими.
· В процессе транспортировки могут быть повреждены декоративные поверхности или защитные покрытия.
· Завершенная обработка задней поверхности возможна благодаря использованию противоположно расположенных шпинделей.
· Время выполнения заказа расходуется на очереди между токарным и фрезерным цехами.
Представленный на нашем сайте прецизионный выходной вал редуктора иллюстрирует семейство деталей, где точеные ступени, канавки и фрезерованные элементы трансмиссии должны планироваться как одномерная цепь. Другой пример — изготовленный на заказ гидравлический коллектор , где порты, резьба, уплотнительные поверхности и внутренние каналы делают контроль базовых параметров и удаление заусенцев столь же важными, как и сам цикл резки.
Почему 1. Зажим может улучшить результат
Главное преимущество заключается не в значительном увеличении скорости вращения шпинделя, а в непрерывности позиционирования. При раздельном маршруте токарный станок устанавливает основную ось, затем оператор снимает заготовку, очищает её, устанавливает в другое приспособление и снова фиксирует базовую ось. Каждый этап имеет свои особенности: посадка зажимных губок, загрязнение стружкой, повторяемость приспособления, стратегия измерения, усилие зажима и метод работы оператора.
Технология обработки с одним зажимом позволяет удерживать обрабатываемые на токарном станке и фрезерном станке элементы в одной и той же системе координат. Это не гарантирует идеального качества детали; биение инструмента, тепловое расширение, ошибка следования сервопривода, сила резания и неопределенность контроля по-прежнему существуют. Однако это исключает целый ряд ошибок переноса. В руководстве по многозадачной обработке Okuma в качестве основных преимуществ многозадачности выделяются сокращение времени на переналадку, повышение точности, снижение человеческих ошибок и уменьшение суммирования допусков.
Ограничения, существующие в цехе, определяющие успех или неудачу.
Токарная обработка с использованием приводного инструмента компактна и эффективна, но приводная станция не является полноразмерным шпинделем обрабатывающего центра. Разумный план учитывает следующие ограничения.
Начните с крутящего момента, а не с оборотов в минуту.
Для небольших сверл и концевых фрез необходима высокая скорость; для крупных резцов и обработки прочных сплавов необходим крутящий момент. Одной лишь максимальной частоты вращения недостаточно. Необходимо запросить доступный крутящий момент или кривую мощности вблизи планируемой скорости резания, а также максимально возможную частоту вращения резца для выбранного материала. В качестве справочного значения для конкретного станка, а не универсального показателя, в руководстве Haas 2021 года указана максимальная частота вращения 6000 об/мин для привода вращающегося инструмента, описанного в этом документе, и он предназначен для фрезерования средней сложности. Именно поэтому каждое коммерческое предложение должно быть привязано к фактической модели станка, а не к общей маркировке приводного инструмента.
Выход держателя и проекция
Подшипники ведомого инструмента, цанги, переходники и хвостовики фрез образуют цепочку допусков. Короткий, чистый, правильно затянутый держатель обычно более стабилен, чем длинная сборка, рассчитанная на работу за патроном. Чрезмерный выступ увеличивает прогиб и вибрацию. Перед началом производства токарь должен установить держатель на заданной длине, проверить посадку инструмента и зафиксировать результат, если данная деталь имеет решающее значение.
Выравнивание револьверной головки и направление резки
Осевой держатель должен быть выровнен по оси шпинделя; радиальный держатель должен быть перпендикулярен ей. Небольшая угловая погрешность может привести к образованию конических отверстий, несовпадению стенок пазов или неравномерному износу инструмента. Выравнивание также влияет на то, насколько чисто сверло входит в изогнутую поверхность. При обработке цилиндрических поверхностей может потребоваться точечное, направляющее или контролируемое движение.
Терморегулирование и вакуумная очистка чипа
Токарная и фрезерная обработка по-разному нагружают станок. Прерывистая обработка вращающимся инструментом может нагревать компактный держатель заготовки, в то время как длинные, тягучие стружки остаются вблизи обрабатываемого элемента. Охлаждающая жидкость должна достигать режущей кромки и отводить стружку от просверленных пересечений. Для алюминия сваривание стружки и образование наростов на режущей кромке часто становятся практическим пределом; для нержавеющей стали тепловая обработка и упрочнение требуют прочного контакта и стабильной траектории движения инструмента. В нашем руководстве по алюминиевым сплавам для токарной обработки на станках с ЧПУ для производителей оборудования объясняется, почему марка стали, закалка, образование стружки и геометрия инструмента должны рассматриваться как единое целое.
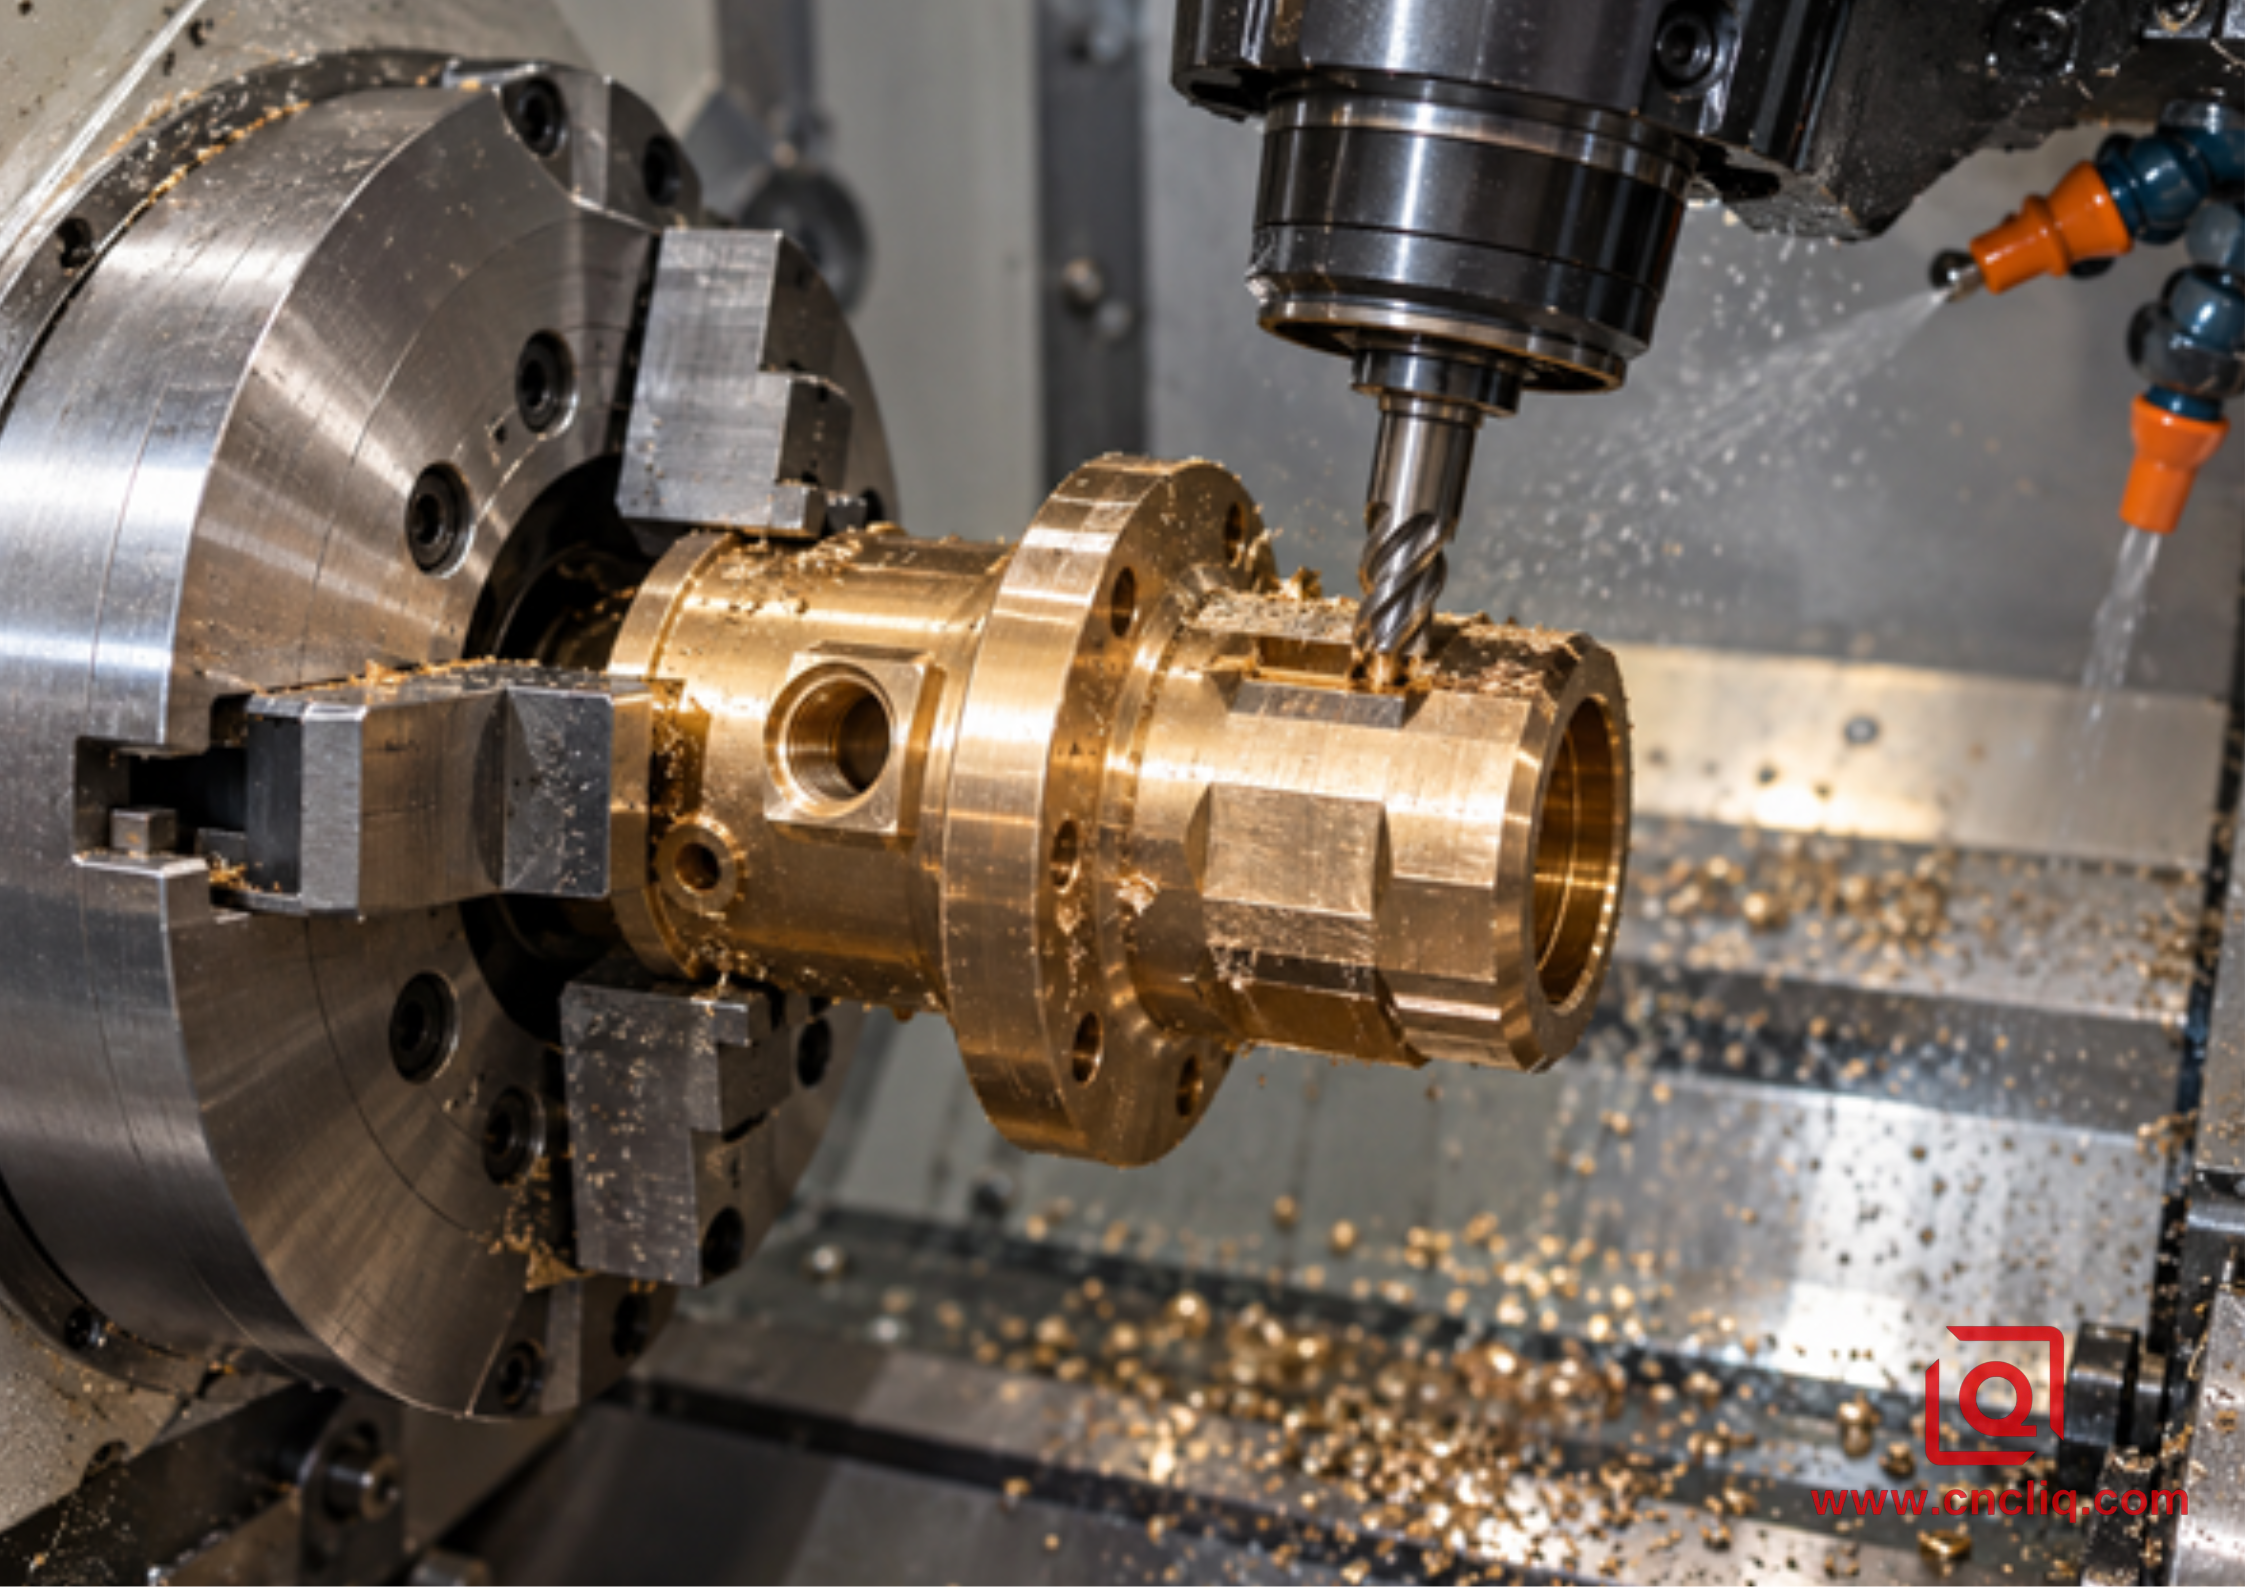
Фрезерование по оси Y в реальном времени на бронзовом корпусе датчика.
Практический план процесса от чертежа до готовой детали.
1. Определите функциональную цепочку данных.
Отметьте элементы, которые должны оставаться связанными после сборки. Если радиальное отверстие питает внутреннее отверстие, на чертеже следует указать его положение относительно функциональной базовой точки, а не полагаться на расплывчатую примечание. Если компонент выполняет функцию уплотнения, укажите диаметр уплотнения, поверхность, канавку и допустимое состояние заусенцев. Технологический процесс должен сохранять эти взаимосвязи, а не просто следовать наиболее простому порядку расположения элементов.
2. Сопоставьте конфигурацию станка с геометрией.
Перечислите необходимые операции и сопоставьте каждую из них с осью и ориентацией держателя. Для центрированного сверления торца может потребоваться только осевой вращающийся инструмент. Для поперечного отверстия обычно требуется радиальная станция и индексация по оси C. Для смещенного кармана может потребоваться перемещение по оси Y. Для получения готовой задней резьбы может потребоваться дополнительный шпиндель. Это простое сопоставление предотвращает ситуацию, когда поставщики предлагают станок, который теоретически может удерживать деталь, но не может эффективно обрабатывать необходимые элементы.
3. Планируйте крепление заготовки перед построением траектории движения инструмента.
Определите длину зажима, площадь контакта губок, упорную поверхность и припуск на отрезок. Тонкостенные детали могут изменять свои размеры под давлением гидравлических губок. Короткие детали могут не иметь достаточного сцепления как для интенсивной токарной обработки, так и для последующей передачи. При использовании вспомогательного шпинделя определите, какую обрабатываемую поверхность он будет зажимать и как предотвратить косметические повреждения.
4. Последовательность черновой обработки, обработки на месте и чистовой обработки.
Универсальной последовательности не существует. Начало грубой токарной обработки может снять напряжение в материале и создать стружкообменное пространство. Слишком ранняя чистовая обработка критически важного отверстия может привести к смещению его под действием последующих фрезерных усилий или тепла. Распространенная логика такова: грубая токарная обработка, обработка некритических элементов на вращающемся станке, стабилизация с помощью охлаждающей жидкости или короткой выдержки при необходимости, затем чистовая обработка критического диаметра и уплотнительной поверхности. Окончательная последовательность должна соответствовать цепочке жесткости и допусков детали.
5. Контрольные боры на перекрестках
Классической проблемой являются поперечные отверстия, переходящие в отверстие. Заусенец может быть скрыт от обычного обзора, но при этом повредить уплотнительное кольцо или ограничить поток. Может потребоваться изменение направления траектории инструмента, геометрии сверла, контролируемая подача при прохождении через отверстие, снятие фаски, зачистка щеткой или вторичная зачистка. При осмотре необходимо подтвердить само пересечение, а не только диаметр отверстия.
6. Проведите моделирование и проверку безопасным способом.
Инструментальные узлы с приводом от ведомого инструмента занимают больше места, чем стационарные токарные инструменты. Модель CAM должна включать патрон, зажимные губки, револьверную головку, корпус держателя, фрезу, вспомогательный шпиндель и оставшуюся заготовку. При проверке следует использовать консервативные параметры и безопасные зазоры. Система предотвращения столкновений поддерживает этот процесс, но не заменяет полную цифровую настройку или проверку оператором.
7. Измеряйте, руководствуясь той же логикой, что и при производстве.
При создании программы для координатно-измерительной машины или оптического контроля используйте функциональные базовые элементы с чертежа. В отчете о первом образце должны быть указаны характеристики, обосновывающие производство с одним зажимом: положение отверстия относительно порта, ориентация плоскости относительно оси, биение и любые связанные с переносом особенности задней части. Для повторяющихся партий согласуйте частоту контроля и пределы реакции до начала производства.
Использование вращающегося инструмента против раздельного токарного и фрезерного станка.
Фактор принятия решения | Токарный или фрезерный станок с приводным инструментом | Отдельные токарный станок с ЧПУ и обрабатывающий центр. |
Лучшая геометрия | В основном вращающаяся деталь с несколькими поперечными или гранными элементами. | Деталь, в которой преобладают крупные полости, широкая плоскостная обработка или интенсивное 3D-фрезерование. |
Непрерывность опорных точек | Надежная конструкция при выполнении критически важных операций токарной и фрезерной обработки с сохранением точности в одном зажиме. | Зависит от дополнительного осветительного прибора и датчика опорной точки. |
Зажим для заготовки | Часто используется одна основная система крепления заготовки, а также опциональная система перемещения через вспомогательный шпиндель. | Обычно это токарный станок с дополнительными зажимными губками или специальное фрезерное приспособление. |
Режущая способность | Отлично подходит для сверления, нарезания резьбы, пазов, обработки плоских поверхностей и фрезерования легкой и средней сложности. | Как правило, более прочный для глубокой, широкой фрезеровки с высоким уровнем съема металла. |
Программирование | Улучшена координация осей и управление столкновениями. | Более простые программы, но с более сложным управлением маршрутизацией и настройкой. |
Пакетный поток | Меньше незавершенного производства и меньше очередей | Гибкий график работы, когда оборудование и операторы уже доступны. |
фактор затрат | Машинное время, держатели в реальном времени, CAM и проверка | Дополнительное время на установку оборудования, обработку, монтаж, проверку и организацию очереди. |
Не сравнивайте только почасовые ставки за обработку на станках. Рассчитывайте стоимость, исходя из общей себестоимости процесса: программирование, сырье, наладка, время цикла, специальные держатели, мягкие зажимные губки, снятие заусенцев, контроль качества, внешняя обработка, упаковка и ожидаемый объем партии. Наше руководство по сравнению цен на станки с ЧПУ предоставляет структурированный способ нормализации этих показателей.
Анонимный пример из практики клиента: втулка для регулирования потока жидкости из нержавеющей стали
Анонимный заказчик из сферы промышленного оборудования запросил небольшую втулку для регулирования потока жидкости из нержавеющей стали, изготовленную из прутка. Деталь имела заданный наружный диаметр, прецизионное внутреннее отверстие, 4 радиальных отверстия для потока, 2 грани под ключ, торцевую резьбу и внутреннее пересечение отверстий, которое должно было быть без заусенцев. Объём производства позволял выпускать повторные партии, но основной риск, связанный с чертежами, заключался в геометрических особенностях: радиальный рисунок и грани функционально были связаны с готовым внутренним отверстием.
Первоначальная концепция процесса предполагала токарную обработку на станках с ЧПУ с последующим использованием отдельного фрезерного приспособления. Это было выполнимо, но потребовало использования второго базового датчика и специальной раскройной схемы вокруг небольшого диаметра готовой заготовки. В пересмотренном плане расточка, наружный диаметр, радиальные отверстия, плоские поверхности и торцевая резьба были сохранены на токарном центре с приводным инструментом по осям C и Y. Передняя часть обрабатывалась на главном шпинделе; задняя поверхность чистилась после контролируемого переноса на противоположный шпиндель. Точные параметры резания оставались специфичными для каждой детали и устанавливались в процессе проверки, а не копировались из универсальной таблицы.
План контроля был ориентирован на управление рисками, а не на инспекционную деятельность. Первая деталь прошла проверку положения отверстия относительно оси отверстия с помощью КИМ (координатно-измерительной машины), оптические проверки ширины плоской поверхности и угловой ориентации, измерение резьбы и увеличенный осмотр каждого пересечения отверстий. Контроль в процессе производства контролировал диаметр отверстия и внешний диаметр, а окончательный план включал очистку и документированный визуальный стандарт для обнаружения заусенцев. Сохранив основную базовую цепь на одном станке, команда отказалась от специального фрезерного приспособления и сократила этапы обработки. Этот случай является иллюстративным и анонимизированным; окончательные результаты для любой новой детали зависят от ее чертежа, состояния материала, количества и утвержденного плана контроля качества.
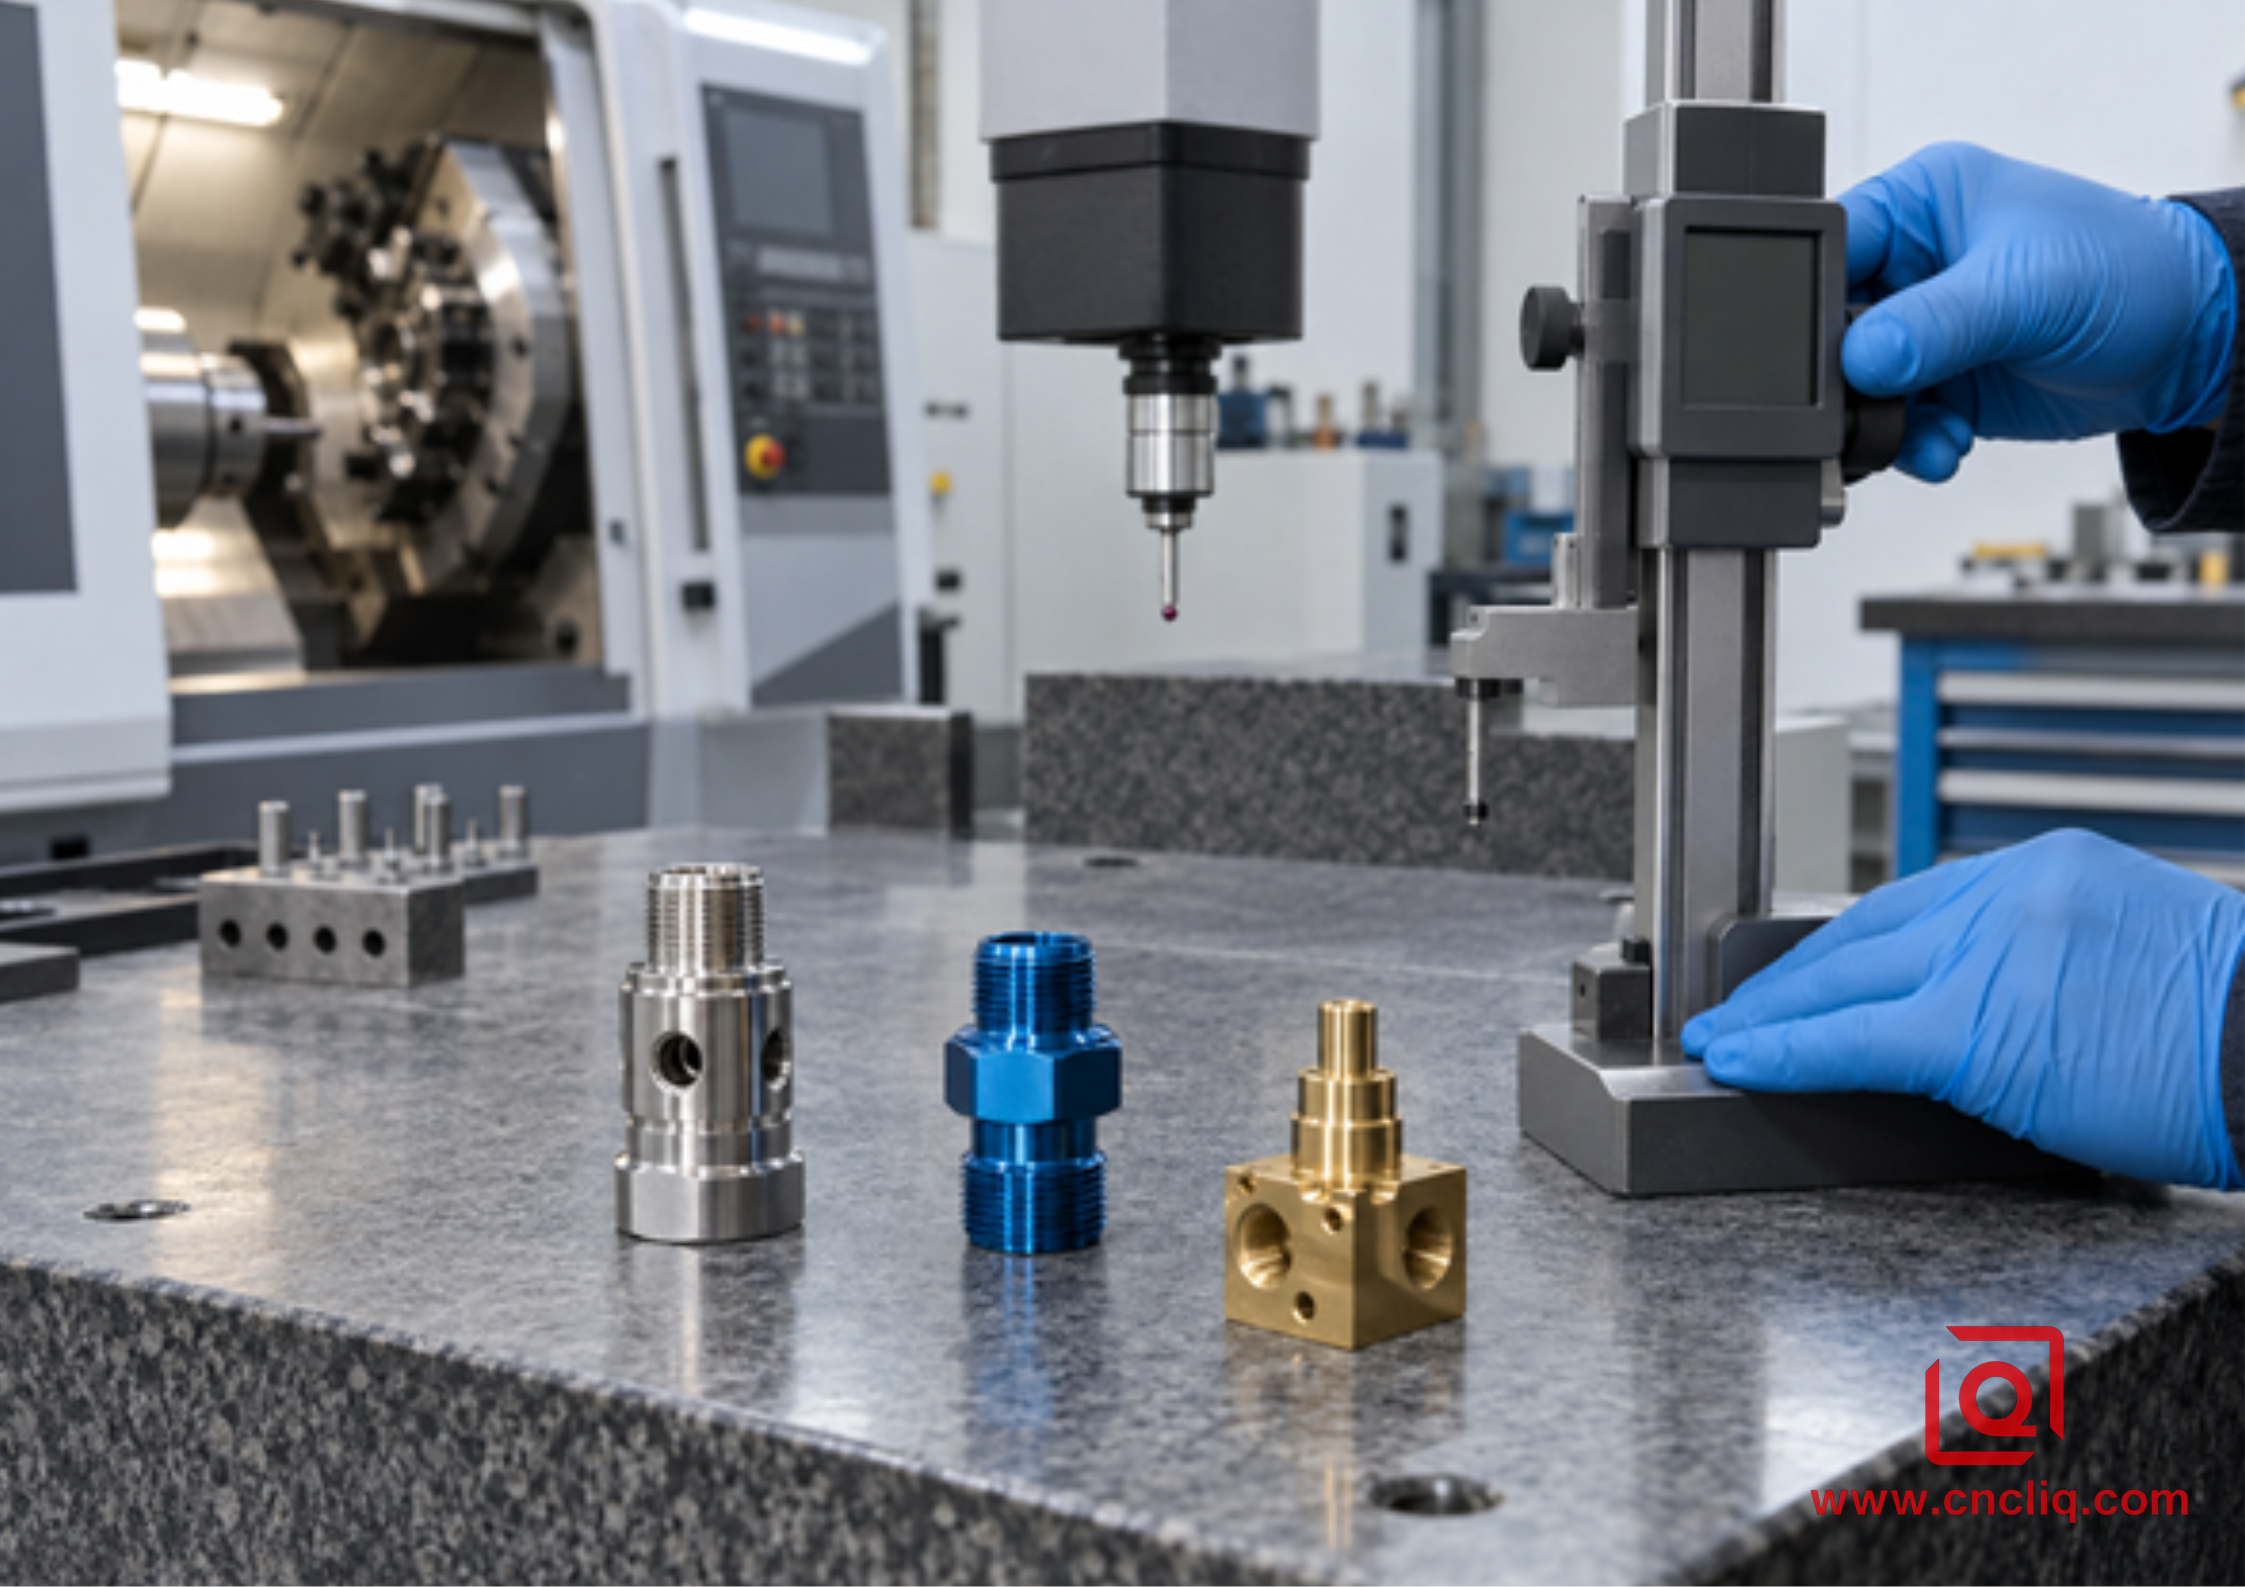
Проверка готовых деталей, изготовленных на токарном станке.
Выбор параметров проектирования с учетом технологичности производства (DFM), упрощающий расчет стоимости оснастки в реальных условиях.
Качественные чертежи дают поставщику возможность выбрать наиболее эффективный путь без ущерба для функциональности.
· Размеры элементов, расположенных относительно базовой точки, определяются по координатам, а геометрические допуски и посадки используются там, где это соотношение имеет значение.
· Избегайте глубоких узких пазов, которые вынуждают использовать длинную, гибкую концевую фрезу, если геометрия не является функциональной.
· Предусмотрите реалистичные радиусы закругления углов, чтобы можно было использовать надежный режущий инструмент.
· Укажите, должно ли пересечение отверстий быть без заусенцев, иметь закругленный край или быть проверено на текучесть.
· Обеспечьте свободный доступ к инструменту вокруг плоских поверхностей и радиальных отверстий, избегая излишне высоких выступов.
· Укажите тип резьбы полностью, включая стандарт, класс, глубину и любые требования к толщине.
· Отдельно обозначьте зоны, предназначенные для косметического использования, а затем запишите, какие маркировки допустимы в этих зонах.
· Отправьте STEP-модель для планирования траектории движения инструмента и управляемую 2D-модель для указания допусков, внесения замечаний и приемки.
Если марка стали не имеет значения, сначала расскажите нам о задаче. Требуется ли для детали прочность, малый вес, коррозионная стойкость, проводимость, стерилизация или определенная отделка? Алюминия или нержавеющей стали недостаточно. Для алюминиевых деталей сравнение вариантов выбора подходящего процесса ЧПУ-обработки помогает подобрать геометрию, соответствующую трассе обработки.
Что нужно отправить для получения полезного коммерческого предложения по работающей оснастке
Быстрое ценовое предложение полезно только в том случае, если оно оценивает тот же технический объем работ, который вы планируете приобрести. Отправьте следующие документы вместе:
1. Исходная или нейтральная 3D-модель, предпочтительно в формате STEP, а также чертеж в формате PDF с указанием размеров и внесенными изменениями.
2. Точная марка, закалка или состояние материала, а также любые требования к сертификату на материал.
3. Количество прототипов, количество первых серийных образцов и ожидаемый годовой объем производства.
4. Критические для функции размеры и базовая схема.
5. Требуемая отделка, а также любая термообработка, гальваническое покрытие, пассивация, анодирование или маскирование.
6. Какие документы по контролю качества вам необходимы: отчет о первом образце, данные КИМ, исследование возможностей или записи измерений.
7. Ваши правила чистоты, отсутствия заусенцев, острых краев, проверки на герметичность и упаковки.
8. Целевая дата доставки и место назначения.
Попросите поставщика приложить к коммерческому предложению краткое описание процесса: предлагаемый тип станка, количество зажимов, основные специальные инструменты, внешние процессы, подход к контролю качества, исключения и любые вопросы по чертежам. Этот ответ покажет не только низкую цену за единицу продукции. Он продемонстрирует, понял ли поставщик, почему рассматривается возможность использования приводного инструмента.
Для чертежей с поперечными отверстиями, плоскими поверхностями, внеосевыми резьбами или тесным взаимодействием между точеными и фрезерованными элементами, отправьте файлы САПР через нашу страницу контактов . Отметьте 3 характеристики, смещение которых может остановить сборку. Наша инженерная команда может проанализировать базовую цепь и предложить вариант обработки с использованием приводного инструмента, токарно-фрезерной обработки или двухэтапной обработки в зависимости от фактической геометрии.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Где заканчивается работающий инструмент и начинается токарно-фрезерный станок?
Термин «приводной инструмент» обозначает механизированную фрезу в револьверной головке. «Фрезерно-токарный» — это более широкий процесс: токарная и фрезерная обработка планируются одновременно на одном станке. Базовый станок может останавливаться на осях X, Z и C. В более продвинутых моделях можно встретить перемещение по оси Y, противоположно расположенный шпиндель, нижнюю револьверную головку или поворотный фрезерный шпиндель по оси B. Внимательно изучите конфигурацию станка; одной лишь информации на этикетке недостаточно.
2. Нужна ли ось Y каждому токарному станку с приводным инструментом?
Нет. Индексирование по оси C с использованием осевых или радиальных приводных инструментов позволяет обрабатывать окружности расположения болтов, поперечные отверстия, радиальную нарезку резьбы и некоторые центрированные пазы. Ось Y становится важной, когда фреза должна перемещаться вдали от осевой линии шпинделя, когда предпочтительна истинно линейная фрезеровка или когда элемент не может быть эффективно получен с помощью интерполяции по осям XC.
3. Может ли инструмент с приводом от конвейера обеспечивать те же допуски, что и обрабатывающий центр?
Он способен выдерживать сложные соотношения на соответствующих деталях, особенно когда точеная базовая деталь и фрезерованный элемент находятся в одном зажиме, но точность обработки никогда не гарантируется только типом станка. Биение держателя, вылет инструмента, нагрузка при резании, тепловое состояние, способ крепления заготовки, материал, состояние станка и метод измерения — все это влияет на результат. Запросите план обработки и контроля, разработанный специально для данной детали.
4. В каких случаях отдельная операция фрезерования все же предпочтительнее?
Представьте себе глубокий, широкий карман или поверхность, требующую длительного интенсивного удаления материала. Такая работа чаще выполняется на обрабатывающем центре, чем на станке с револьверной головкой; то же самое относится к обширной 3D-резке и деталям призматической формы. Для небольшого количества деталей существующее простое фрезерное приспособление также может обойтись дешевле. Правильный ответ определяется общей стоимостью процесса и рисками, а не только количеством переналадок.
5. Какая информация помогает поставщику точно рассчитать стоимость деталей, находящихся в рабочем состоянии?
Отправьте модель и чертеж вместе. Укажите состояние и количество материалов, затем отметьте критически важные базовые элементы, правила обработки поверхности, удаления заусенцев и чистоты, документацию по контролю качества и дату поставки. Обведите взаимосвязи между элементами, которые могут остановить сборку. В свою очередь, попросите поставщика указать название станка, количество зажимов, специальную оснастку, метод контроля качества и исключения. Четкие данные позволят уменьшить как завышение цены, так и последующие затраты на внесение изменений.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Придерживайтесь простой мысленной модели. Начните с детали преимущественно круглой формы; электроинструменты позволяют токарному станку добавить поперечные отверстия, плоские поверхности, пазы и внеосевую резьбу до того, как деталь покинет патрон. Победа заключается не в впечатляющем количестве осей. Победа — это базовая точка, которую не нужно искать заново, приспособление, которое не нужно изготавливать, и очередь, в которую деталь никогда не попадает. Сравните чертеж с реальными осями C, Y, держателем, шпинделем и вспомогательным шпинделем. Затем оцените биение, нагрев, поток стружки, доступ заусенцев и контроль качества. Только после этого следует сравнивать цены на одноточечный зажим и раздельную обработку.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная техническая поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы заранее проверяем ваши критически важные характеристики, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в течение 2 часов на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
