Machining 2024 Aluminium — параметры резания, скорости и решения, связанные с износом инструмента
Автор:
Anonymous
Опубликовано
Sep 16 2026
алюминиевый OEM
Подписывайтесь на нас
Вы когда-нибудь вытаскивали из тисков алюминиевую деталь 2024 года и наблюдали, как исчезает «хороший» размер? Возможно, стена открылась. Возможно, на середине участка отделка посерела. Это руководство предназначено для человека, которому нужно объяснить этот результат, исправить его и с невозмутимым выражением лица процитировать следующую партию. Мы будем работать от шпинделя наружу: отпуск, геометрия кромки, толщина стружки, зацепление, охлаждающая жидкость, затем проверка. Цель – уменьшить количество неизвестных в предложении и уменьшить количество неприятных сюрпризов при окончательной проверке.
Назвать 2024 год «просто еще одним легким алюминием» — вот где начинаются проблемы. Чистая первая деталь может превратиться в мутную стену после того, как на краю появится тонкая алюминиевая пленка. Добавьте нагрев шпинделя и снимите напряжение заготовки, и небольшой дрейф станет проблемой для партии.
Быстрый ответ: для жесткого фрезерного станка с ЧПУ, использующего острую двух- или трехзубую твердосплавную концевую фрезу, практическое испытательное окно для деформируемой стали 2024 часто составляет 245–455 м/мин (800–1500 SFM), затем корректируется с учетом диаметра инструмента, зацепления, держателя, мощности станка и подачи СОЖ. Установите подачу исходя из нагрузки стружки, а не из удобного на вид числа подачи. Рассматривайте каждую таблицу ниже как контролируемую отправную точку и отдавайте приоритет текущим данным производителя инструмента.
1. Что отличает 2024 год от шпинделя
В сертификате завода 2024 указан как термообрабатываемый сплав Al-Cu-Mg. Ожидайте медь на уровне 3,8–4,9%, магний на 1,2–1,8% и марганец на 0,3–0,9%. Плотность составляет примерно 2,78 г/см³, модуль упругости около 73,1 ГПа. В Свойства деформируемого алюминия и алюминиевых сплавов NIST указаны предельное давление 485 МПа и Предел текучести 345 МПа, типичный для голого Т3; T4/T351 имеет предельное давление около 470 МПа и предел текучести 325 МПа. Это справочные значения, а не значения чертежа. Форма, толщина, ориентация продукта и действующие спецификации по-прежнему определяют, что поставщик должен сертифицировать.
Длинный инструмент шпинделя может оттолкнуться от стены, в то время как матрица размазывается по плохо смазанной кромке. Частицы, богатые медью, продолжают изнашивать боковую поверхность. Осмотрите каждую флейту; одно отложение или узкая площадка износа уже могут повлиять на размер и отделку.
Закал имеет такое же значение, как и обозначение сплава. Лист Т3 и пластина Т351 не являются взаимозаменяемыми входными данными процесса. T351 снимает напряжение путем растяжения и обычно является более безопасной исходной формой для пластинчатого компонента с глубокими карманами, но он не свободен от напряжений. Удалите большую часть сечения с одной стороны, и оставшееся поле напряжений все равно может погнуть деталь. Прежде чем цитировать, запишите полное обозначение — 2024-T3, T351, T851, Alclad или Bare — а также форму продукта и стандарт материала.
<тело>
<тр>
Элемент
Значение цеха
Детали запроса предложения для подтверждения
<тр>
2024-T3
Высокая прочность; остаточное напряжение может стать заметным после тяжелого или неравномерного удаления
Форма листа/прутка, толщина, направление волокон, необработанный или плакированный
<тр>
2024-T351
Снятие напряжения с помощью растяжения повышает стабильность пластины, но асимметричные карманы все равно могут снять напряжение
Сертификация пластины, ориентация разреза, припуск на плоскостность
<тр>
2024-T851
Искусственно состаренное состояние повышенной прочности; Режимы резки и план отделки требуют отдельной проверки
Точная форма продукта и требования к механическим свойствам
<тр>
Алклад 2024
Тонкая коррозионностойкая оболочка может быть удалена или повреждена механической обработкой
Области, где должна оставаться облицовка, и требования к защите краев
Сначала нужно сравнить сплавы? Наше руководство по фрезерованию алюминия 6061, 7075 и 5052 с ЧПУ устанавливает базовый уровень. Верните три дополнительных вопроса к отпечатку 2024 года: на каких гранях наблюдается циклическое напряжение, где напряжение запаса исчезнет и какое состояние кромки прекращает утвержденный срок службы инструмента?
2. Создайте начальные параметры вместо того, чтобы гадать
Твердосплавное концевое фрезерование алюминия 2024: оцените вместе скорость резания и стружку.
Три уравнения обеспечивают честность настройки:
Скорость шпинделя: n = (1000 × Vc) / (π × D)
Подача таблицы: Vf = n × z × fz
Скорость съема материала: Q = ap × ae × Vf / 1000
Здесь Vc — скорость резания в м/мин, D — диаметр инструмента в мм, n — частота вращения, z — количество канавок, fz — подача на зуб в мм/зуб, ap — осевая глубина в мм, ae — радиальное зацепление в мм, а Q — см³/мин. Эти формулы не выбирают безопасную траекторию инструмента. Они лишь преобразуют выбранный режим резания в команды станка.
Для быстрой проверки возьмите трехзубую твердосплавную фрезу диаметром 12 мм. Скорость поверхности 300 м/мин соответствует примерно 7960 об/мин; 0,08 мм на зуб дает примерно 1910 мм/мин. Я бы попробовал это на жестком боковом разрезе, а не слепо вставлял его в каждую операцию. Полная прорезь, вылет 60 мм, тонкое ребро или медленное управление, преодолевающее крошечные дуги, меняют ответ.
Harvey Performance рекомендует 800–1500 SFM в качестве начального диапазона поверхностной скорости для деформируемых алюминиевых сплавов, включая 2024, 6061 и 7075, при этом особое внимание уделяется пространству канавок и эвакуации стружки. Руководство Kennametal по устранению неисправностей добавляет практическое исправление: наросты на кромке часто требуют более острой положительной кромки, более эффективной подачи СОЖ и — в пределах одобренное окно инструмента — более высокая скорость или толщина стружки; быстрый износ задней поверхности или тепловое повреждение часто требуют снижения скорости резания. Это правила направления, а не разрешение на изменение нескольких переменных одновременно.
Начальные окна для твердосплавного концевого фрезерования 2024 г.
<тело>
<тр>
Операция
Vc, м/мин (SFM)
fz для инструмента Ø6–12 мм, мм/зуб
ap
ae
Первый риск, на который стоит обратить внимание
<тр>
Слот во всю ширину
245–335 (800–1100)
0,03–0,07
0,25–0,75 × D
1,00 × D
Упаковка стружки и сварка канавок
<тр>
Обычная черновая обработка кармана
275–395 (900–1300)
0,04–0,09
0,5–1,0 × D
0,25–0,50 × D
Скачки нагрузки в углах
<тр>
Динамическая/адаптивная черновая обработка
305–455 (1000–1500)
0,05–0,11
1,0–2,0 × D
0,08–0,20 × D
Утончение стружки и биение инструмента
<тр>
Завершить проход по стене
335–455 (1100–1500)
0,02–0,06
До 1,5 × D
0,02–0,08 × D
Прогиб, волнистость, BUE
<тр>
Завершить проход
305–425 (1000–1400)
0,03–0,07
0,1–0,3 мм
0,40–0,70 × D
Переточка стружки и следы
Эти широкие полосы — это стартовая территория. Оставайтесь ближе к нижней середине, когда установка прогибается, выступ превышает примерно 3×D или плохой доступ охлаждающей жидкости. Жесткая, сбалансированная система может поддерживать больше; легкий маршрутизатор может потребовать гораздо меньше усилий, несмотря на наличие оборотов в минуту.
Не «решайте» шумный рез только за счет уменьшения подачи. Если частота вращения остается фиксированной, это делает чип тоньше. Край начинает тереться, температура повышается, и алюминий может испачкаться на канавке. При появлении вибрации сначала проверьте биение, вылет, состояние держателя, контакт приспособления и угловое зацепление. Затем измените одну переменную и запишите результат.
Для общей черновой обработки цельной твердосплавной концевой фрезой обычной отправной точкой являются две или три канавки. Две канавки обеспечивают достаточное пространство для стружки в пазах и слабую подачу СОЖ. Три канавки могут повысить производительность и часто заканчиваются хорошо, если машина и система эвакуации справляются с этой задачей. Четыре канавки могут подойти для легкой чистовой обработки, но использование стальной многозубой фрезы в глубоком кармане 2024 оставляет меньший объем пищевода именно там, где нагрузка на стружку высока.
Выберите инструмент, предназначенный для алюминия: острая режущая кромка, высокий положительный передний угол, полированная канавка и открытая геометрия. Высокая спираль может уменьшить радиальную силу и вытянуть стружку из гнезда, хотя она также увеличивает осевое натяжение и требует надежного удержания инструмента. Минимизировать биение; если на одну канавку приходится большая часть нагрузки стружки, расчет средней подачи вводит в заблуждение, и эта канавка изнашивается первой.
Для незнакомой работы полированный твердый сплав без покрытия является хорошей основой. ZrN или DLC могут помочь при повторении адгезии, тогда как PCD подходит для стабильной обработки в больших объемах. Покрытие стального резака и заточка кромок могут хорошо противостоять нагреву, но плохо резать алюминий.
Для многогранных деталей с глубокими карманами или сложным доступом выбор инструмента не может быть отделен от количества наладок. Руководство по многоосному фрезерованию с ЧПУ для сложных геометрических форм алюминия объясняет, почему более короткие инструменты и меньшее количество повторных зажимов могут улучшить контроль исходной точки, а также цикл время.
4. Правила взаимодействия при черновой обработке, стенках, пазах и отверстиях
Динамическая черновая обработка
Адаптивные или трохоидальные траектории обеспечивают более постоянное взаимодействие, чем обычная карманная программа. Используйте малое радиальное зацепление и более глубокое осевое зацепление, чтобы износ распределялся по большей длине канавки. Запрограммируйте плавный спиральный или наклонный вход, а не прямое врезание, если фреза не предназначена для резки по центру. Проверьте фактическое утонение стружки: при малых значениях ae может потребоваться коррекция запрограммированного fz для получения заданной максимальной толщины стружки.
Разделение слотов
Слот — это другая операция, а не просто карман с теми же настройками. Фреза задействована с обеих сторон, пространство для стружки ограничено, и риск повторной обработки возрастает. Уменьшите скорость или глубину в соответствии с данными производителя инструмента, поддерживайте стружку и улучшайте направление воздуха/сОЖ. Если необходимо сделать глубокую прорезь, разделите ее на контролируемые осевые ступени или используйте более узкий инструмент и откройте прорезь боковым зацеплением.
Тонкие стены и полы
Обработайте обе стороны, пока конструкция еще жесткая, оставьте сбалансированный припуск и завершайте обработку поэтапными проходами. Длинная стена часто лучше реагирует на несколько осевых полос, чем на один слой во всю высоту. Меняйте направление или последовательность резки, чтобы избежать повторных нажатий в сторону слабой стороны. Если пол тонкий, поддерживайте его, где это возможно, уменьшите осевую силу и используйте траекторию, которая не захватывает горячую стружку под фрезу.
Сверление, развертывание и нарезание резьбы
Глубокое сверление становится проблемой хранения стружки. При необходимости используйте сквозную охлаждающую жидкость и выполняйте сверление только в соответствии с указаниями поставщика сверла. Расширитель будет следовать за блуждающим пилотным отверстием, поэтому сначала откорректируйте сверло. На дорогой заготовке фрезерование резьбы снижает риск заглубления сломанного метчика. Если нарезание резьбы выигрывает по объему, контролируйте предварительное отверстие, синхронизацию, смазку и выход стружки вместе; проверьте первые нити, прежде чем доверять сигналу крутящего момента.
5. Удаление охлаждающей жидкости и стружки: цель важнее шума
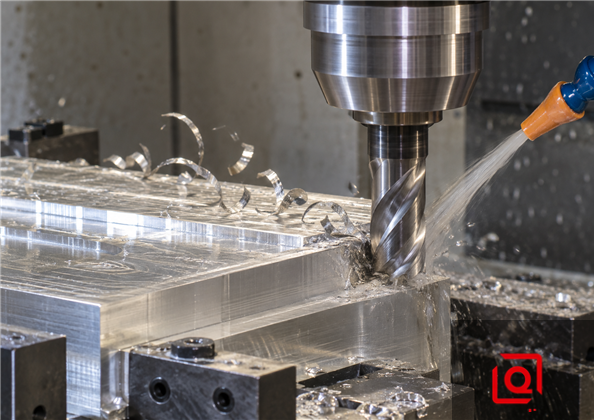
2024 хорошо проводит тепло, поэтому большая часть тепла уходит вместе с чипом — если чип уходит. Большой поток, не попадающий в зону резания, может оказаться менее полезным, чем меньшая стабильная струя, направленная в выход канавки. Глубокие полости нуждаются в пути выхода стружки. Подача СОЖ через инструмент, правильное расположение форсунок или сильный воздушный/масляный туман могут оказаться подходящими в зависимости от конструкции станка, средств управления огнем, местных правил и геометрии детали.
Поддерживайте концентрацию охлаждающей жидкости в пределах диапазона, указанного поставщиком жидкости, и проверяйте ее с помощью рефрактометра. Слабая или загрязненная смесь снижает смазывающую способность и может испачкать работу. Слишком богатая смесь увеличивает стоимость и может создать проблемы с остатками или воздействием на оператора. Запишите концентрацию, состояние поддона и температуру с данными о сроке службы инструмента; в противном случае «проблема с инструментом» на самом деле может быть сменой охлаждающей жидкости.
Следите за фишками. Яркие, разделенные завитки или запятые, как правило, полезнее, чем сплющенные, сваренные, темные или многократно измельченные щепки. Гнездо вокруг держателя означает, что эвакуация уже не удалась. Остановитесь и исправьте это, прежде чем гнездо затянется по поверхности или заблокирует охлаждающую жидкость.
6. Узнайте об износе инструмента до того, как об этом сообщит деталь
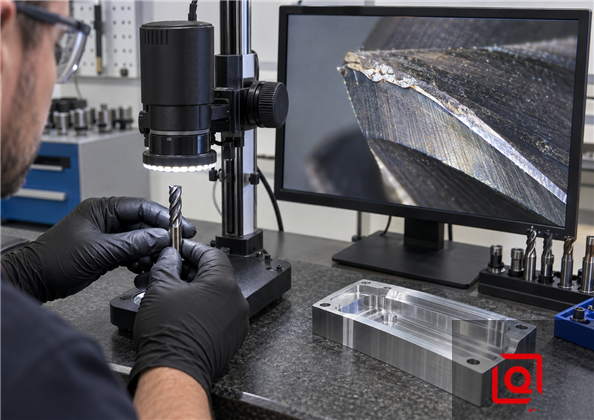
Проверяйте каждую канавку через определенные промежутки времени, чтобы отделить наросты на кромке, износ задней поверхности и микросколы.
Износ инструмента следует классифицировать, а не описывать как «резец вышел из строя». Используйте лупу или микроскоп и сравните одни и те же места канавок через фиксированный интервал.
<тело>
<тр>
Симптом
Вероятный механизм
Подтвердите перед изменением данных
Контролируемый ответ
<тр>
Алюминий прилип к передней поверхности; размазанная отделка
Выступающий край (BUE)
Направление подачи СОЖ, скорость, фактическая толщина стружки, полированная кромка
Очистить/заменить край; восстановить смазку; повышайте скорость или толщину стружки только в пределах возможностей инструмента
<тр>
Даже блестящая земля за краем
Износ по бокам
Время резания, Vc, абразивный контакт, биение
Уменьшить Vc; использовать более износостойкий сплав/покрытие; установить предел износа
Коррекции инструмента, температура шпинделя/СОЖ, тренд манометра
Отдельная компенсация износа от термической компенсации; менять инструмент по тренду
<тр>
Внезапный скачок нагрузки в углах
Чрезмерное участие или упакованные фишки
CAM-моделирование, угловой радиус, доступ к соплу
Добавьте сглаживание/движения дуги; нижний аэ; очистить фишки
Kennametal определяет равномерный износ по задней поверхности как предпочтительный предсказуемый вид отказа. Это полезная производственная цель: можно отслеживать прогнозируемый износ; случайный скол невозможен. Установите правило смены инструмента, привязанное к критической характеристике — качеству поверхности, размеру отверстия, профилю стенки, изменению нагрузки на шпиндель или измеренному износу задней поверхности. Общий предел VB 0,30 мм может быть слишком запоздалым для чувствительной к усталости поверхности или элемента ±0,01 мм.
Измеряйте через одинаковые интервалы. Для нового процесса проверьте после первой части, а затем после короткого контролируемого запуска. Запишите минуты обработки, партию материала, партию инструментов, изменения смещения, измеренную деталь, шероховатость, если она указана, а также фотографию кромки. Как только кривая станет стабильной, установите консервативное запланированное изменение до того, как тенденция качества изменится. Если разрез резко изменится, изолируйте последний подтвержденный интервал вместо того, чтобы гадать, где начался сбой.
7. Практическая процедура подключения
1. Заблокируйте входы. Подтвердите закалку, форму заготовки, требования к твердости/сертификации, номер детали инструмента, держатель, выступ, охлаждающую жидкость, приспособление и стратегию CAM.
2. Проверьте систему перед резкой. Измерьте биение возле режущей кромки, осмотрите патрон и конус шпинделя и убедитесь, что деталь сидит на чистых, повторяемых базовых точках.
3. Выберите консервативный Vc и исправьте fz. Не уменьшайте подачу вдвое, не зная толщины стружки. Держите настоящую фишку под рукой.
4. Докажите худшее взаимодействие. Проверьте самый глубокий угол, полную прорезь, входной проход и самую длинную неподдерживаемую стену, а не только простой прямой разрез.
5. Изменяйте одну переменную за раз. Шаг в 10–15% обычно легче интерпретировать, чем резкий сброс. Обратите внимание на звук, нагрузку на шпиндель, форму стружки, состояние кромки и результат измерения.
6. Разделяйте инструменты для черновой и чистовой обработки, если это оправдано. Обработчик может потерять небольшую кромку и все равно удалить припуск; этот же край может не соответствовать требованиям отделки.
7. Отпустите деталь до окончательной приемки. Отсоедините зажим, дайте температуре нормализоваться, очистите опорные точки и повторите измерение. Это приводит к деформации зажима и напряжению.
8. Заморозьте проверенное окно. Сохраните сборку инструмента, версию CAM, смещения, состояние СОЖ, частоту проверок и критерий замены в бегунке.
Эта дисциплина также полезна при сравнении маршрутов фрезерования, токарной обработки и выдавливания. Более широкое руководство по процессу обработки алюминия помогает разместить отдельные параметры в рамках полного производственного маршрута.
8.Стабильность размеров: данные резки не могут исправить неправильную последовательность
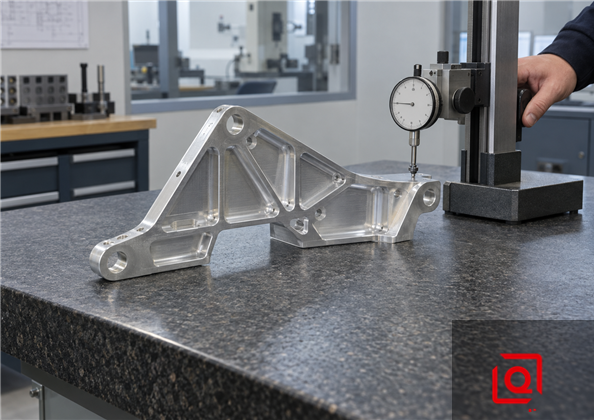
Измерьте выпущенные детали 2024-T351 после стабилизации температуры; зажим может скрыть искажения.
Термическое движение легко недооценить. В качестве рабочего показателя расширения на 2024 год в диапазоне от 20 до 100°C используйте 23,2 мкм/м·°C. На пролете 300 мм разница всего в 5°C соответствует примерно 0,035 мм — это уже больше, чем множество выносок на чертеже. Запишите температуру детали, помещения и охлаждающей жидкости при измерении. Результат горячей машины и результат ШМ при 20°C — это не одно и то же наблюдение.
Второй движущей силой является остаточное напряжение. Если спецификация допускает использование пластины T351, сохраняйте постоянную ориентацию заготовки и снимайте сопоставимые количества с противоположных сторон. Наша обычная логика грубая: ослабьте деталь, дайте ей подвигаться, снова установите исходную точку и только потом получистите и заканчивайте. Зажим должен находить изделие, а не гладить его ровно. Измерение, которое изменяется после выпуска, указывает на последовательность или фиксацию результатов; другое смещение износа скроет его только для одной настройки.
Выбор дизайна может облегчить борьбу. Избегайте резкого перехода от тяжелой бобышки к полу толщиной с бумагу, придавайте внутренним углам обрабатываемый радиус, определяйте истинные функциональные базовые данные и применяйте жесткие допуски только там, где этого требует сборка. Более подробную информацию о DFM см. в материалы для фрезерования алюминия с ЧПУ, допуски и рекомендации по проектированию.
9. Проверенный пример продукта — и границы материалов
Опубликованная Liqin страница прецизионной обработки алюминиевых коллекторов показывает тип геометрии, которая делает планирование процесса важным: пересекающиеся проходы, резьбы, уплотняющие поверхности, и несколько данных. Линейка материалов на этой странице начинается с 6082-T6, а также предлагает 6061-T6 или 7075-T6. В этом списке вы не найдете 2024 года. Это различие остается в этой статье; полезный пример – это не лицензия на смену сплава.
Урок процесса по-прежнему актуален. Для клиента, использующего анонимный контроль жидкости, геометрия изделия требует черновой обработки с использованием чистовой заготовки, восстановления исходных данных, многогранной обработки, контролируемого сверления и нарезания резьбы, удаления заусенцев на внутренних пересечениях, очистки и проверки размеров. Если новый чертеж будет выпущен в 2024 году, инженерной команде Лицина потребуется повторно подтвердить сертификацию сырья, защиту от коррозии, режимы резки, контроль искажений, требования к давлению и проверку, а не просто заменить сплав в существующей программе. Это правильный способ использовать реальный продукт в качестве производственного примера, не придумывая историю заказов и не заявляя о непроверенной эффективности.
Больше опубликованных примеров можно найти в категории продуктов из алюминия. Используйте их, чтобы оценить тип работы, а затем отправьте настоящий рисунок 2024 года; сплав, геометрия, количество и потребности в проверке должны оцениваться вместе.
10. Прежде чем запросить цену: что нам действительно нужно
Файл STEP придает форму, а не весь риск. Соедините его с 2D-чертежом с контролем версий. Укажите сплав, отпуск, форму заготовки, действующие спецификации, количество, характеристики CTQ, исходные данные и GD&T, шероховатость, отделку, необходимость проверки, документацию, упаковку и дату поставки. Недостающие позиции становятся предположениями о котировках; видимые элементы становятся планом процесса.
Отметьте поверхности, подверженные циклической нагрузке, седла подшипников, уплотнения, тонкие сечения и размеры после нанесения покрытия. Если допуск трудно классифицировать, расскажите нам, что этот элемент делает в сборке. Это примечание может предложить лучший исходный код или метод проверки.
Для рассмотрения и расценок DFM отправьте свой чертеж через страницу контактов Liqin. Попросите команду предоставить вместе с ценой предлагаемый вид заготовки, подход к траектории инструмента, припуск на чистовую обработку, план критического контроля и любые предположения. Двусторонняя техническая проверка перед раскроем обходится дешевле, чем проверка партии после проверки.
1. Действительно ли 2024 режется сложнее, чем 6061 в цеху?
Первые несколько фишек могут выглядеть настолько чистыми, что 2024 год кажется совсем не сложным. Различия проявляются позже — в краевой нагрузке, износе, планировании коррозии и движении после освобождения. Хорошая программа 6061 по-прежнему полезна, но только в качестве критерия. Вернитесь к шаблону и докажите первый прогон в 2024 году, прежде чем называть маршрут стабильным.
2. С чего мне начать со скорости резания при фрезеровании в 2024 году?
Думайте о скорости 245–455 м/мин (800–1500 SFM) как о внешнем барьере, а не о решении. Диаметр и вылет фрезы, радиальный контакт, державка, шпиндель, охлаждающая жидкость и целевой ресурс — все это перемещает отправную точку. Полные слоты и пружинистые настройки относятся к медленной стороне. Легкое и стабильное взаимодействие может оправдать большее. Выполните расчет скорости вращения с реальным диаметром и сохраните последнюю версию режущего листа рядом с программой.
3. Совершенно новый инструмент собирает алюминий. Что пошло не так?
Новая фреза может сваривать алюминий почти сразу, если при резке вместо стружки образуется тепло. Проверьте, острая и отполированная ли кромка, не приводит ли биение к одной канавке и действительно ли стружка выходит из кармана. Затем посмотрите на скорость, реальную толщину стружки и направление смазки. После одного изменения остановитесь и снова посмотрите на край. Не пытайтесь автоматически переопределить подачу. Тонкий чип, который натирает, может ускорить образование отложений, а не вылечить их.
4. Является ли T351 более безопасным вызовом для планшета с глубоким карманом, чем T3?
Для пластин с толстыми карманами T351 обычно является более спокойным исходным материалом, поскольку он не подвергается растяжению. «Спокойнее» само по себе не означает плоскость. Следите за ориентацией волокон и заготовок, снимайте балансировку, отпускайте зажимы между ступенями, контролируйте нагрев и проверяйте после того, как деталь расслабится. Магазин никогда не должен производить такую замену незаметно. T3, T351 и другие формы продуктов принимают решения; владелец дизайна должен утвердить изменение.
5. Какой сигнал магазина должен спровоцировать смену инструмента в 2024 году?
Позвольте функции установить ограничение. Инструмент для черновой обработки иногда может работать с видимой, устойчивой к износу площадкой; чистовой инструмент на усталостной поверхности или в отверстии подшипника может потребоваться гораздо раньше. Во время квалификации регистрируйте время резания, а также размер, шероховатость, нагрузку на шпиндель, смещения и измеренное значение VB. Выбирайте точку изменения, пока эти тенденции еще скучны и предсказуемы, а не после первого скола.
Хорошую работу 2024 года редко можно спасти одной умной настройкой. Закалка заготовки, кромка, контакт с инструментом, путь подачи СОЖ, приспособление и время проверки должны совпадать. Держите настоящую стружку под острой алюминиевой фрезой, дайте ей выйти и назовите вид износа, который вы видите. Отбалансируйте удаление тяжелой заготовки, дайте детали расслабиться, затем измерьте ее при известной температуре. Для получения полезного предложения отправьте комплект чертежей, обозначение материала, объем, отделку и примечания CTQ; это дает проектированию нечто более надежное, чем общее предположение о цикле.
Ежедневное обслуживание клиентов и послепродажная поддержка:service@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, требования к качеству переплета определяются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры использования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, производственные процессы и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единый универсальный стандарт для всех заказов.
Производственная группа Liqin
Опираясь на 18-летний опыт точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на территории производственного центра площадью 6500 м², оснащенного более чем 150 станками, на которых выполняются 4- и 5-осевые обработка на станках с ЧПУ, токарно-фрезерная обработка, холодная обработка. экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить конкурентоспособное предложение!
Специалист по процессам металлообработки и прецизионной обработке
Делимся информацией о холодной ковке, литье под давлением, литье металлов и обработке деталей из меди, алюминия и нержавеющей стали на станках с ЧПУ, помогая инженерам и покупателям оптимизировать конструкцию деталей, производственные процессы и производственные затраты.
 Русский