 Русский




Вы когда-нибудь наблюдали, как качественная точеная деталь портится после того, как попадает на фрезерный станок? Отверстие правильное. Диаметр правильный. Но радиальные отверстия не попадают в ось отверстия, или плоская поверхность немного смещена относительно оси станка. Какой станок вышел из строя? Возможно, ни один из них. Слабое место может находиться на этапе передачи детали между ними.
На фрезерном станке такая передача детали выглядит безобидной. Разжать зажим. Протереть. Перенести. Загрузить. Снова найти нулевую точку. И все же за зажимом может застрять стружка. Заусенец может помешать детали достичь упора. Оператор может указать простой наружный диаметр вместо функционального отверстия. Мелкие события? Конечно. Достаточно мелкие, чтобы их игнорировать? Не тогда, когда несколько элементов должны быть собраны по одной оси.
В этом руководстве рассматривается данная проблема на уровне цеха. Что действительно устраняет многофункциональный обрабатывающий центр с ЧПУ? Какие ошибки остаются? Где интеграция оправдывает дополнительное планирование? Где простая двухстаночная трассировка справится с задачей так же хорошо? Вал на столе? Возможно, корпус клапана, корпус датчика, сопло или интерфейс двигателя? При составлении запроса на коммерческое предложение, прежде чем считать оси станка, следуйте рабочим рекомендациям.
Краткий ответ: Почему токарно-фрезерная обработка позволяет уменьшить количество ошибок при обработке?
Что меняется внутри процесса фрезерования и токарной обработки? Один контроль, одна плановая рама: сначала токарная обработка, затем сверление, фрезерование, нарезание резьбы и обработка задней части в соответствии с геометрией. Откуда берется первая надежная ось? Обычно это отверстие главного шпинделя или диаметр обрабатываемой поверхности. Перемещение по оси C сохраняет угловую ориентацию. Перемещение по оси Y позволяет обрабатывать детали, смещенные от центра. А плоские поверхности или отверстия? Фрезерный шпиндель обрабатывает их, пока положение шпинделя известно. Нужна задняя поверхность? Противоположный шпиндель может принять заготовку, не отправляя ее на зажимное приспособление.
Что исчезает? Несколько ручных операций, новые приспособления, новые показания и возможность ввести или указать неверное смещение. Что остаётся? Биение патрона. Усилие зажима. Отклонение инструмента. Нагрев. Стружка. Логика программы. Перемещение на субшпиндель. Измерения. Меньше переменных, следовательно; никогда не ноль.
Когда преимущество наиболее полезно? Обратите внимание на деталь, в основном вращающуюся, фрезерованные детали которой устанавливаются относительно точеной оси или поверхности. Свободное отверстие на простом воротнике может не оправдывать его интеграцию. Корпус подшипника с индексированным масляным отверстием, шпоночным пазом, уплотнительной поверхностью и задней резьбой, вероятно, заслуживает более пристального внимания.
В какой точке традиционный маршрут теряет свою ориентировочность?
Схема операции 10. Токарный станок обрабатывает отверстие и осевой упор. Лоток доставляет деталь в обрабатывающий центр. Что известно фрезерному станку о шпинделе токарного станка? Ничего, пока второе приспособление не восстановит эту связь.
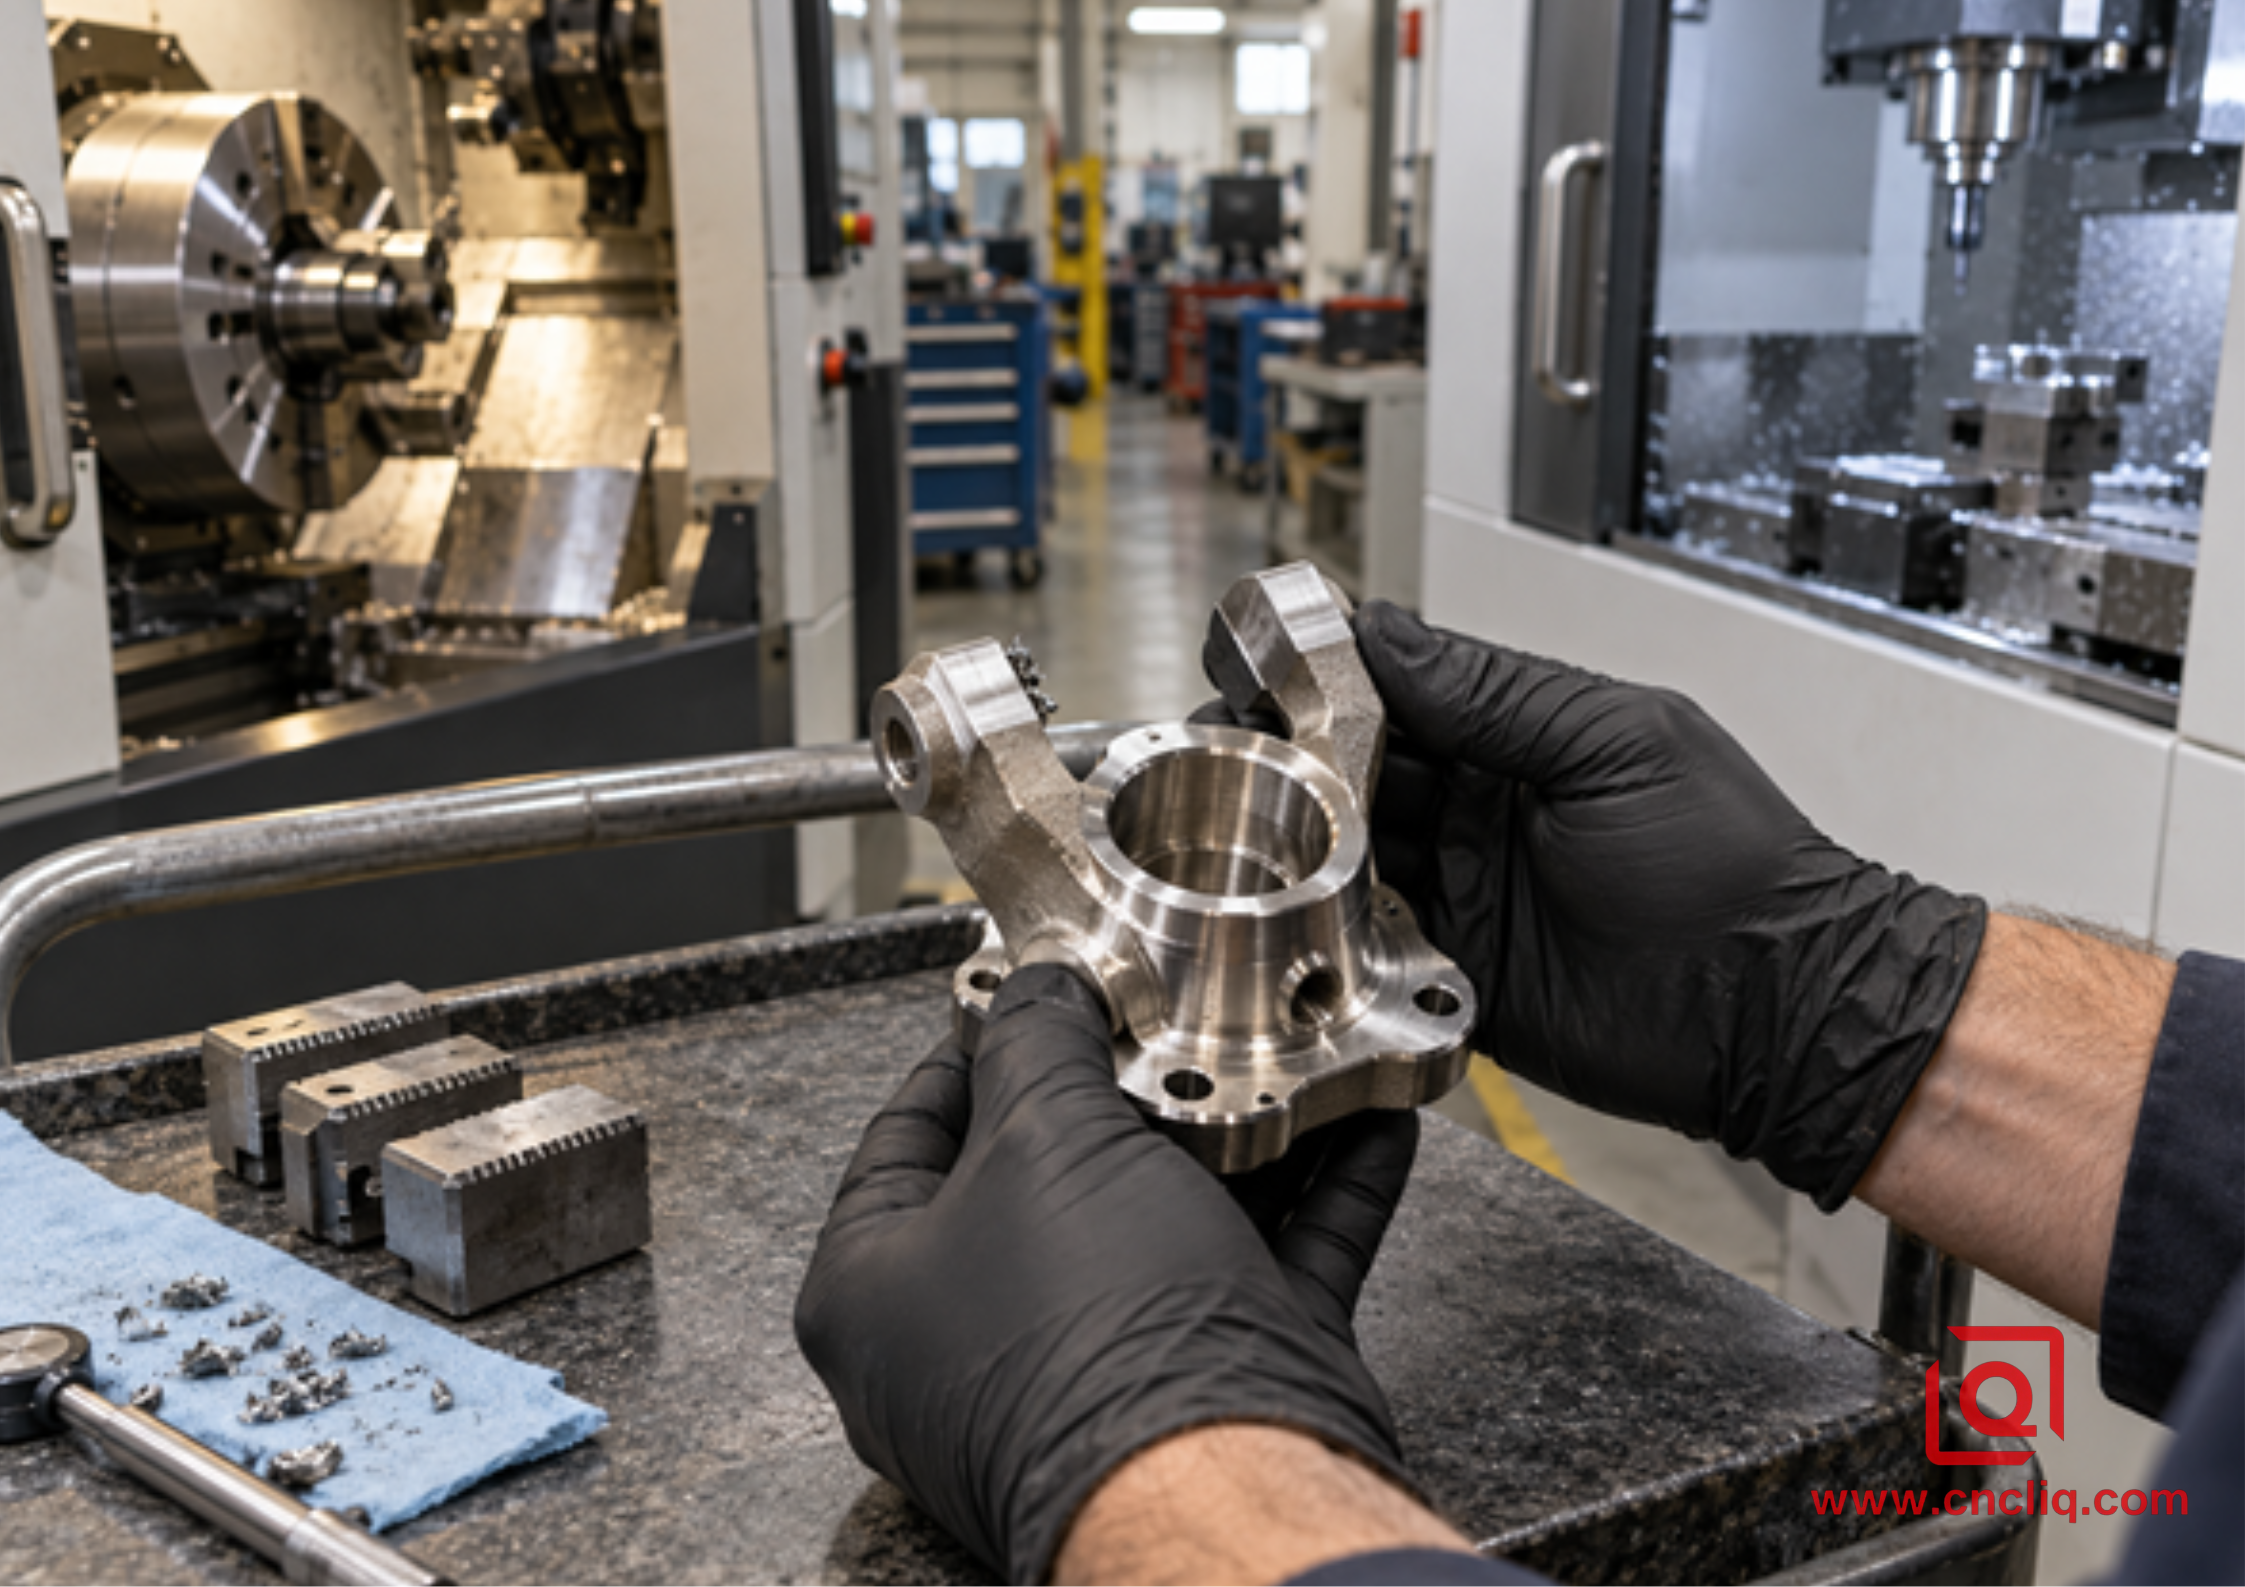
Как может эта реконструкция пойти не так?
1. На установочной поверхности остается завиток стружки. Деталь садится на место, но не полностью.
2. Мягкие губки износились. Они по-прежнему обеспечивают захват, хотя центр сместился.
3. Давление в патроне изменяется. Тонкое кольцо становится круглым в зажатом состоянии и приобретает форму лепестка после освобождения.
4. Приспособление для установки часов крепится к удобному краю. Однако сборка часов осуществляется через готовое отверстие.
5. Смещение рабочей части относится к предыдущей версии или другому набору зажимных губок.
6. Салфетка выглядит чистой. А под ограничителем? Остался один упрямый заусенец.
Неожиданные неудачи? Нет; это обычные, повседневные. И в этом вся проблема. Обычные отклонения не проявляются до того, как партия товара будет обработана.
Может ли расчет допустимых отклонений выявить опасность на ранней стадии? Попробуйте провести приблизительную проверку на рабочем столе. На черновике для отверстия отводится 0,10 мм от диаметра отверстия. Для посадки используется 0,03 мм; для повторения приспособления — столько же. Для определения базовой точки и резки — по 0,02 мм. Добавьте столбец с пессимистическими значениями. Что останется? Весь запас. Можно ли это назвать прогнозом производительности? Нет. Это предупреждение о том, что у маршрута больше нет комфортного пространства. Реальное принятие решения по-прежнему зависит от утвержденного чертежа и измеренных данных процесса.
Какие стандарты описывают логику чертежа? Нужны формальные термины? Откройте ISO 1101:2017 . Нужны правила системы базовых элементов? Откройте ISO 5459:2024 . Ни один из документов не указывает конкретную машину. Оба документа поднимают один сложный вопрос: как часто производство должно воссоздавать функциональную эталонную модель?
Что же на самом деле находится внутри многофункционального обрабатывающего центра с ЧПУ?
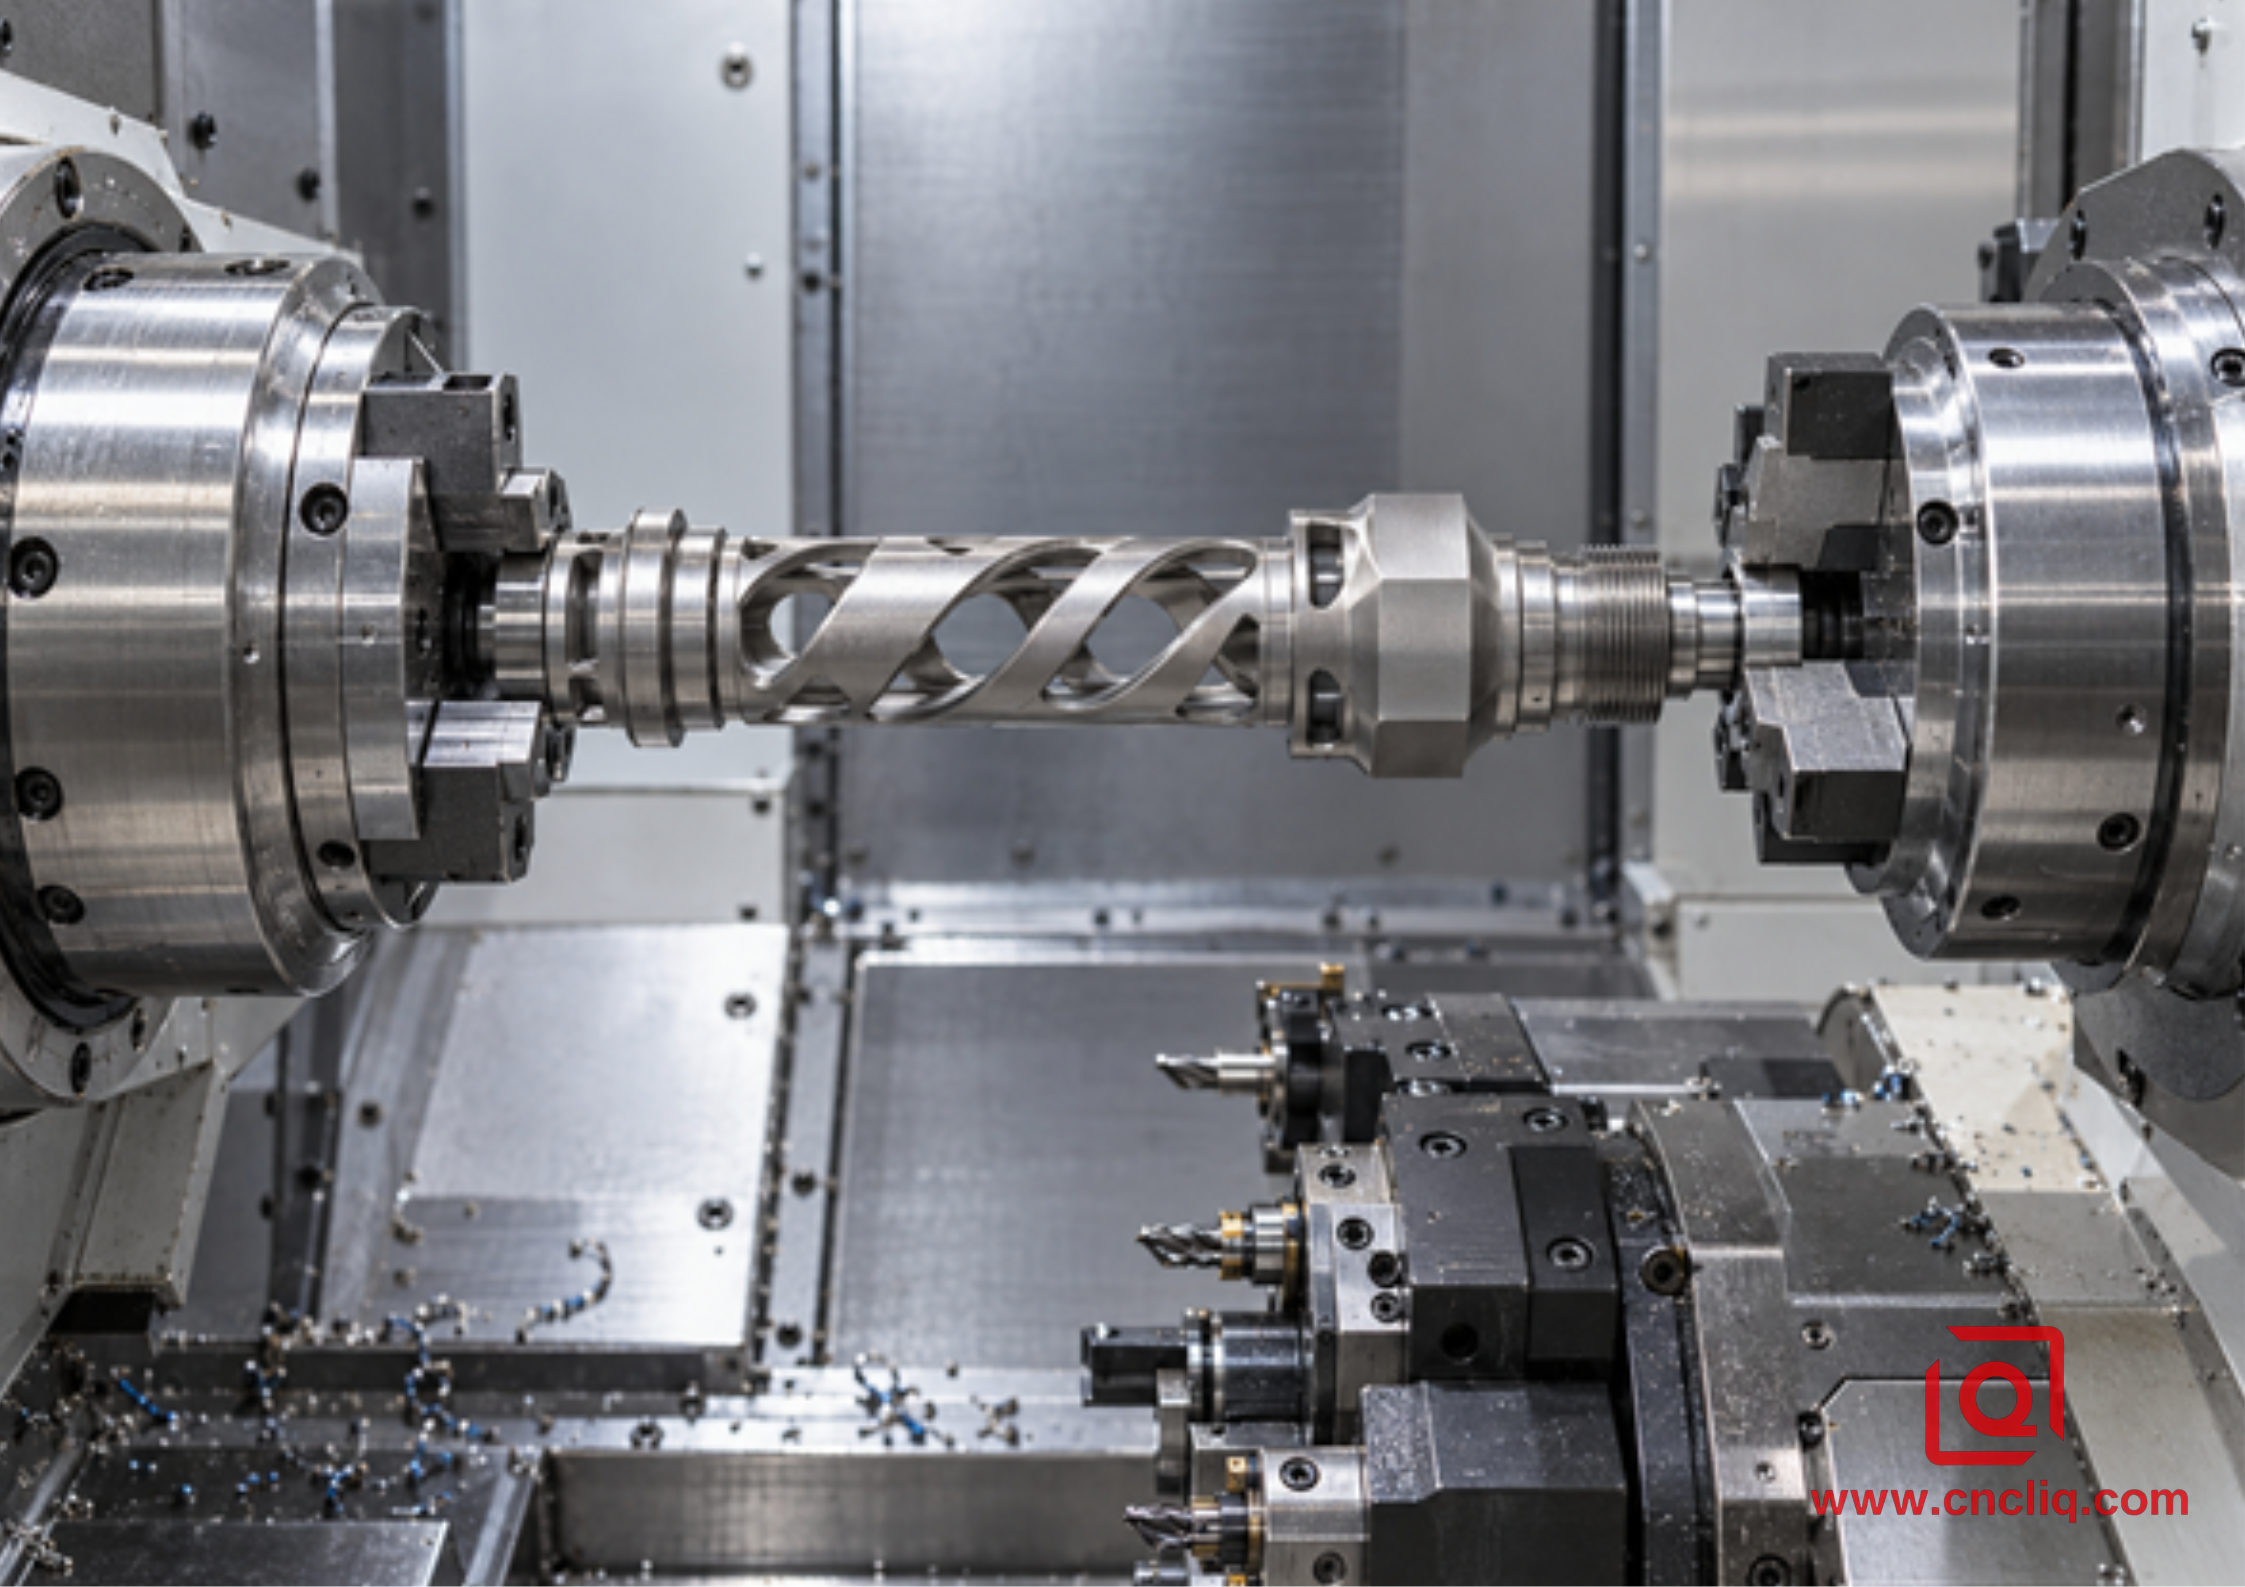
В смете указана поворотная револьверная головка. Означает ли это, что выбор станка предрешён? Нет. Иногда работа останавливается на осевом сверлении, поперечном отверстии, нарезании резьбы или одной плоской детали. Вполне справедливо. Благодаря наличию оси Y, становится возможным выполнение работ со смещением от центра. Доступ к сложному углу на чертеже? Теперь поворотная ось B имеет смысл. Нужен отрезной конец? Противоположный шпиндель открывает его без необходимости перемещаться по цеху.
Какой элемент приводит к ошибкам при обработке деталей? Не одна ось сама по себе. Выгода достигается за счет интеграции процесса. Система управления сохраняет положение детали, в то время как различные режимы резки обрабатывают ее.
Как производители станков описывают эту идею? Как её формулирует компания Mazak? На странице, посвященной станку INTEGREX i-500S, помимо этой идеи рассматриваются четыре аспекта, влияющие на качество обработки: удобство использования, оснастка, холостой ход и точность детали. На странице DMG MORI, посвященной токарно-фрезерным станкам , процесс обработки описывается с точки зрения шестигранной заготовки. Ручные перезажимы — это то трение, которое устраняется. Полезный механизм, да. Автоматическая гарантия качества детали? Нет. Вытягивание и захват по-прежнему остаются определяющим фактором.
Вопрос к автомату | Токарный и фрезерный станки | Один процесс фрезерования и токарной обработки |
Кто определяет ось скважины? | Сначала обработайте на токарном станке; позже будет использовано другое приспособление для восстановления. | Главный шпиндель с сохраненной рамой. |
Как восстанавливается угловое положение? | Остановка, приспособление, индикатор или щуп | Положение оси С остается известным |
Кто перемещает работу? | Оператор или внешняя автоматизация | Оси станка и, возможно, вспомогательный шпиндель. |
Где могут образовываться очереди? | Между операциями | Обычно после интегрированной резки |
Какой риск уменьшается в наибольшей степени? | Риск, связанный с обращением, сведен к минимуму. | Ручная посадка, регулировка положения и восстановление смещения. |
Какой риск сохраняется? | Сокращение плюс каждая передача | Резка, зажим, термообработка, обработка стружки, перенос и измерение. |
Действительно ли одна установка означает один способ зажима?
Вряд ли. Посмотрите, как главный шпиндель передает заготовку партнеру. Что изменилось? Движение автоматическое, но контактные поверхности и усилие зажима меняются. Засчитайте это как еще одно состояние зажима.
Что должно быть указано в плане перемещения? Диаметр захвата. Длина захвата. Посадочная поверхность. Давление патрона. Синхронизация. Допуск на отрыв. Остаточный заготовок. Биение после захвата. Какие элементы остаются с первым захватом? Какие можно безопасно переместить назад? Запишите свои ответы.
Может ли зондирование исправить некачественный захват? Оно может определить местоположение. Оно не может удалить застрявшую крошку или сделать гибкую стенку жесткой. Может ли моделирование гарантировать чистоту посадки? Оно может проверить движение и зазор. Оно не может обнаружить заусенец.
Полезен ли язык "сделано за один раз"? Только если указаны состояния зажима. Спросите, где создается функциональная ось и как каждый последующий рез ее находит. Практический ответ внушает доверие; брошюра о станке — нет.
Какие участки заслуживают включения в интегрированный маршрут?
Начнём с чертежа. Является ли основная конструкция корпуса вращательной? Есть ли индексированные отверстия, шпоночные пазы, плоские поверхности, выемки, выступы или обработка задней части? Указывают ли эти детали на то же отверстие, плечо, диаметр или поверхность? Три утвердительных ответа позволяют включить фрезерно-токарный станок в список для проверки.
Опубликованный компанией Liqin прецизионный фланец двигателя и передняя торцевая крышка представляют собой полезный пример изделия. Что определяет положение двигателя? Отверстие под подшипник, направляющий штифт и торцевая поверхность. Что добавляет еще одно семейство операций? Детали монтажа. Нужен пример со стороны вала? Изготовленный на заказ выходной вал редуктора от Liqin объединяет в себе этапы, канавки, плоские поверхности и работу со шлицами.
Состояние чертежа | Вероятная стоимость токарного станка | Почему |
Индексированные порты, расположенные относительно скважины. | Высокий | Ось отверстия и ориентация отверстия остаются неизменными. |
Шпоночный паз, связанный с повернутым плечом | Высокий | Угловые и осевые точки привязки остаются соединенными. |
Работа задней части после разборки | Средний до высокого | Планируемое устройство для захвата вспомогательного шпинделя может заменить настольное зажимное приспособление. |
Тонкая стенка под давлением челюсти | Условный | Меньшее количество рукояток помогает, хотя искажение все равно может привести к проблемам. |
Гладкий стержень; одно удобное поперечное отверстие. | Низкий | Зачем платить за интеграцию, если готовое сверлильное приспособление уже работает? |
Просторные, преимущественно призматические жилые дома | Низкий | Пусть 4-осевой или 5-осевой фрезерный станок делает свою работу как положено. |
Шлифовка или термообработка между разрезами. | Условный | Цепочка данных в любом случае должна разорваться. |
Все еще выбираете между различными типами технологических процессов? Круглый корпус на экране? Руководство Liqin по токарно-фрезерной обработке отслеживает отверстие, направляющую, торцевую поверхность и порт. Встречаются более блочные поверхности? Для более широкого выбора см. сравнение 3-осевой, 5-осевой и токарно-фрезерной обработки от Liqin.
Построение маршрута на станке
Может ли мощная машина исправить слабую последовательность? Нет. Трасса по-прежнему должна обеспечивать сохранность жесткости, доступа, стружки и базовых элементов.
1. Начните со сборки. Какое отверстие или диаметр определяет вращение? Какая грань ограничивает осевое положение детали? Какая деталь контролирует поворот? Отметьте их перед выбором инструментов.
2. Нарисуйте схему захвата. Покажите зону контакта губок, упорную поверхность, длину захвата, размер заготовки, вылет и тонкие участки. Сопротивляются ли губки вращательному моменту и боковой нагрузке от приводного инструмента, не раздавливая при этом заготовку?
3. Черновая обработка выполняется, пока деталь затвердела. Удалите основной материал перед тем, как открывать широкие окна или вырезать тонкие участки. Оставьте преднамеренный припуск на чистовую обработку.
4. Завершите обработку вращающейся группы одновременно. Отверстие, направляющая, посадочное место подшипника, буртик, канавка и уплотнительная поверхность часто должны быть объединены в один контролируемый захват.
5. Достигайте точности обработки деталей с помощью кратчайшего практически возможного этапа сборки. Включала ли симуляция реальные зажимные губки, гайку-держатель, наконечник шпинделя, револьверную головку, оставшийся заготовочный материал и движение механизма отвода? Одной лишь траектории движения фрезы недостаточно.
6. Следите за стружкой. Куда попадет вращающаяся лента при индексации по оси C? Может ли стружка вернуться через углубление? Какой заусенец образуется в месте, где сверло проникает в отверстие?
7. Спланируйте перенос. Подготовьте поверхность для захвата; затем определите, по каждой детали отдельно, что можно перенести на второй захват.
8. Осмотрите освобожденную деталь. Размер в патроне может скрывать упругую деформацию. Приемка должна определяться согласованным методом, а не привычкой.
Нужна более подробная информация о границах оборудования? Где проходит граница оборудования? Граница становится более понятной встатье Лициня о работе с действующим инструментом : начнем с вылета, перемещения и самого процесса резки.
Как должна проводиться проверка в соответствии с выполняемой функцией?
Что доказывает успешность интеграции? Не список допустимых размеров элементов. Контрольная рама должна воспроизводить те же функциональные зависимости, которые используются при механической обработке.
Функциональные требования | Полезная проверка | Слабый короткий путь |
Положение порта относительно оси канала | Координатно-измерительная машина (КИМ) от заданного отверстия и осевой базовой точки. | Диаметр отверстия |
Ориентация грани относительно оси | КИМ или подходящий метод измерения биения по функциональной оси | Одно измерение толщины |
Плоские или шпоночные направляющие | КИМ или специализированный измерительный прибор, работающий от угловой базовой точки. | Измерение от произвольного края |
Функция и расположение потока | Правильный резьбометр и его положение там, где это необходимо. | Визуальная проверка |
Округлость выпущенной детали | Измерьте после снятия зажима и стабилизации. | Чтение внутри патрона |
Задние отношения после передачи | Проверка относительно исходной системы координат. | Новая удобная точка отсчета |
Что может делать внутристаночный щуп? Щуп может захватывать заготовку. Он может измерять поверхность. Он может выявлять отклонения еще до упаковки последней коробки. Настройка инструмента и проверка на поломку инструмента также описаны в руководстве по внутристаночным щупам Renishaw . Что остается вне его досягаемости? Удалять стружку за зажимным устройством или укреплять упругую стенку.
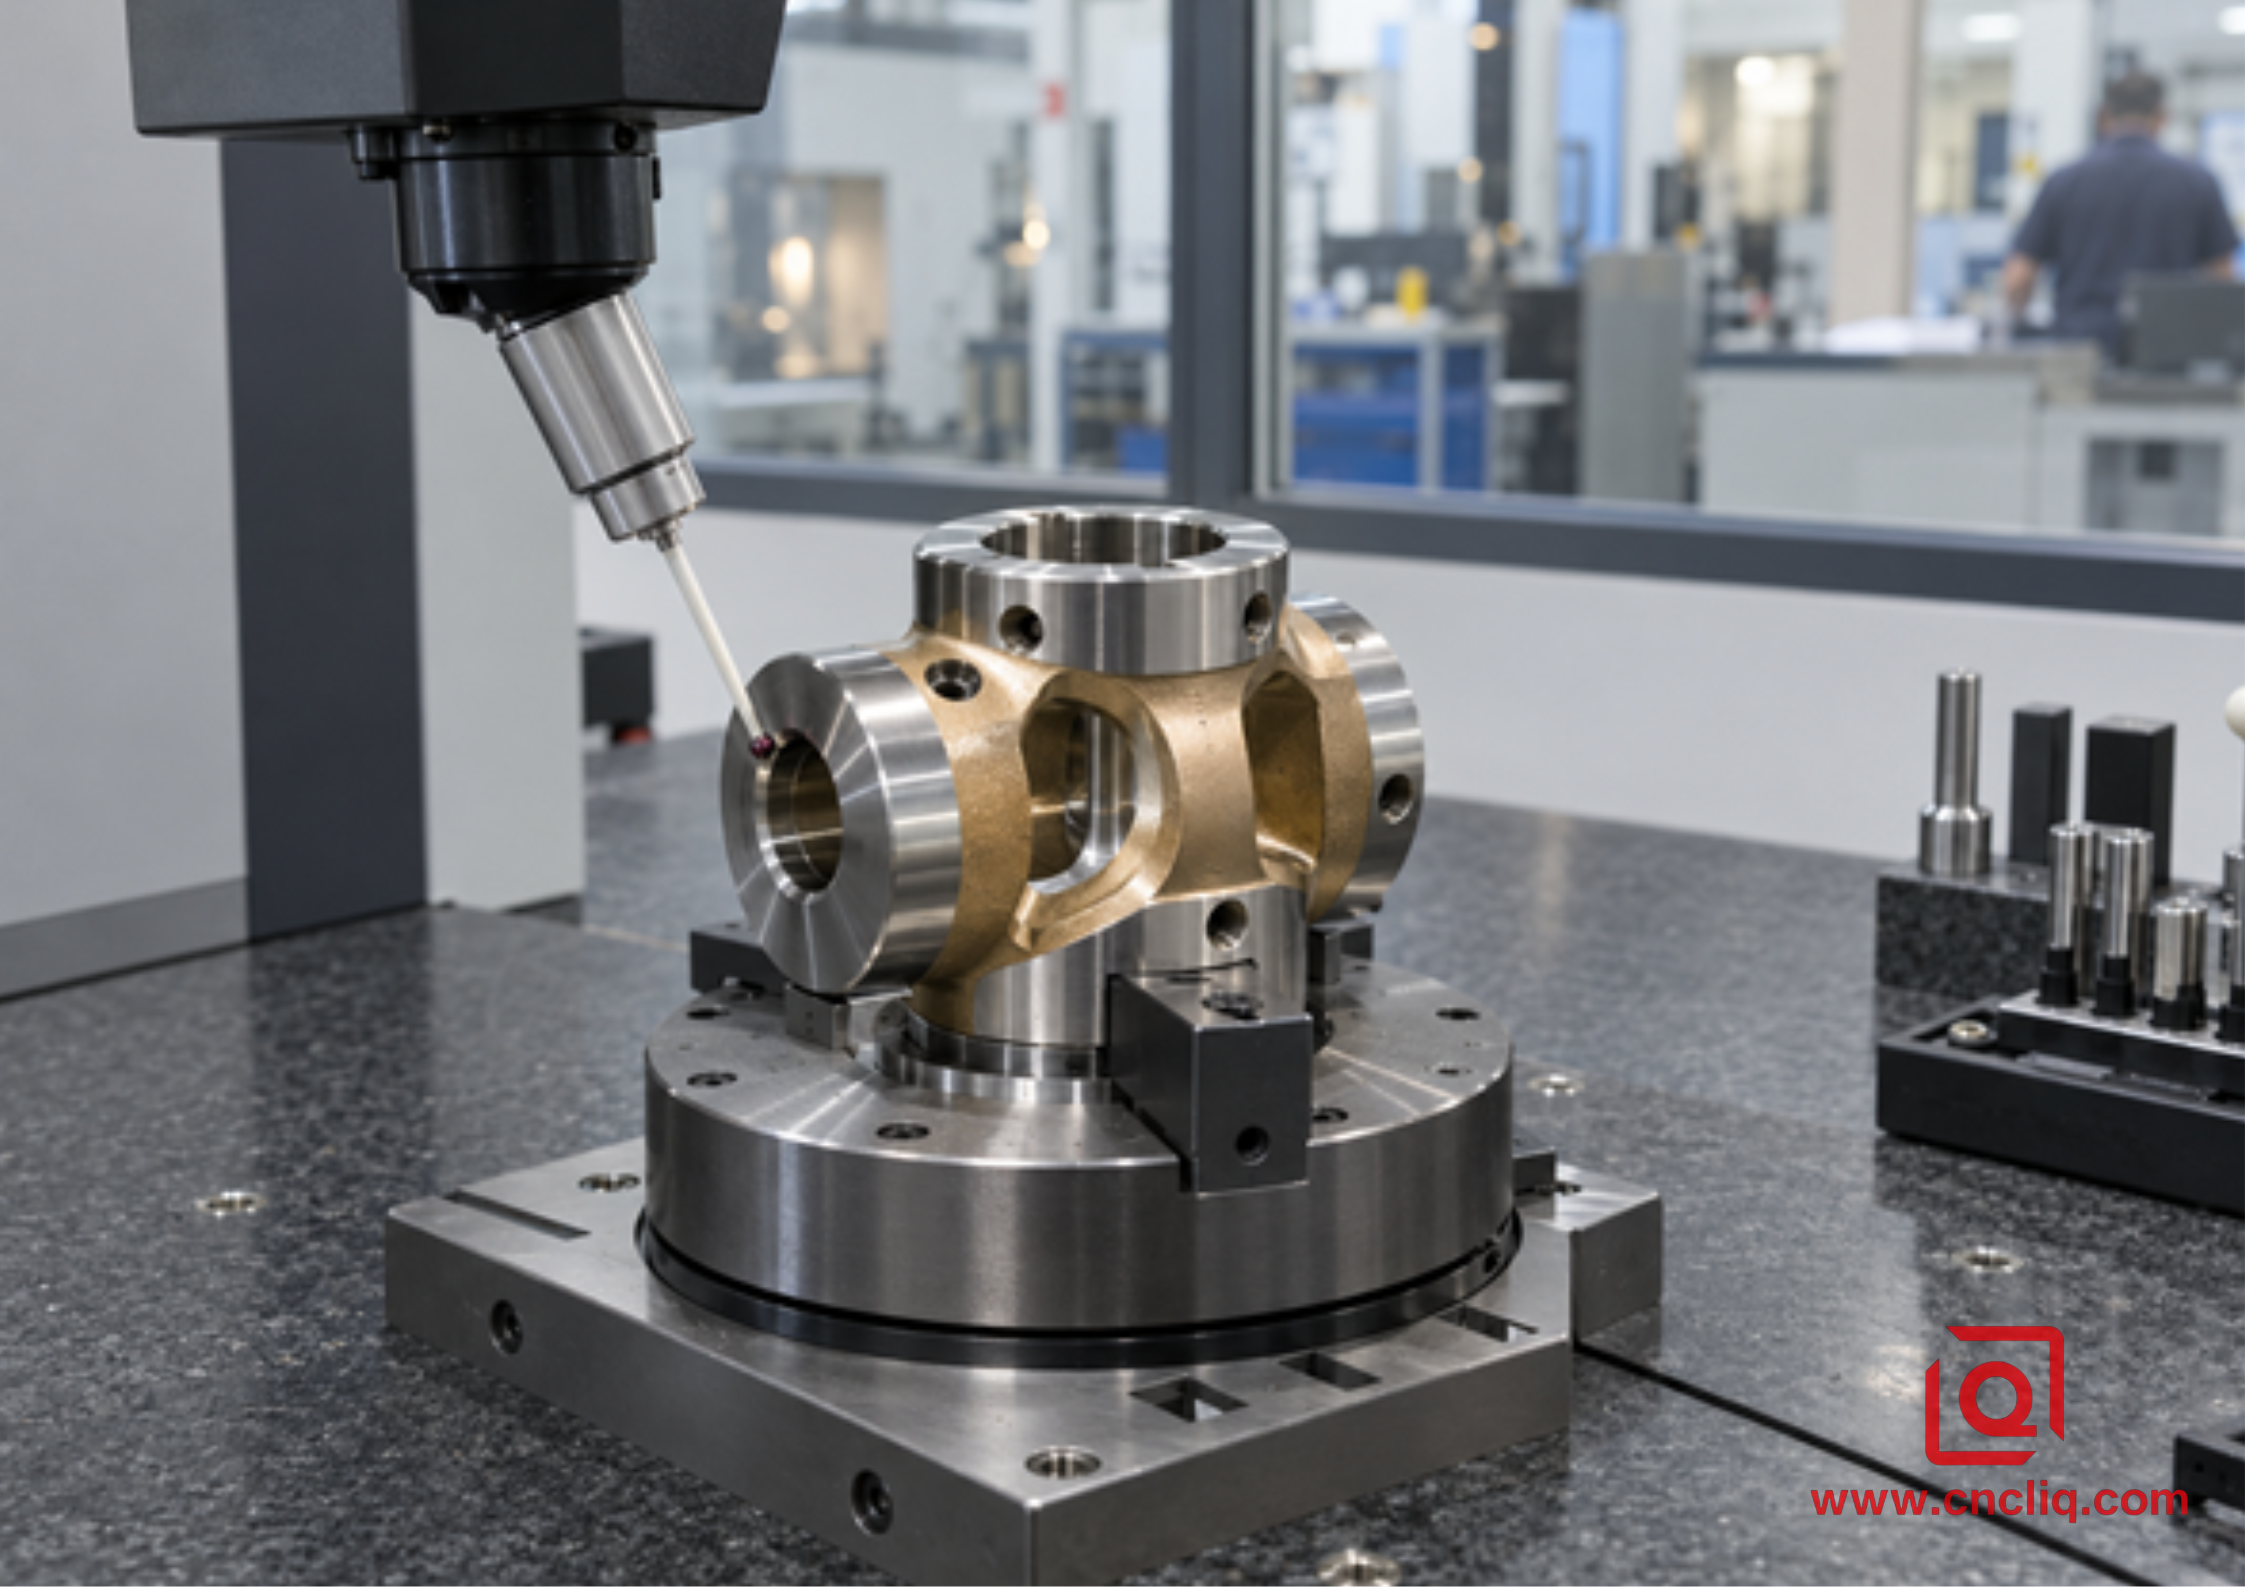
Согласуйте все необходимые документы до начала производства. Достаточно ли отчета по первому образцу? Требует ли заказ полной карты КИМ, сертификата на материал, отчета о покрытии, прослеживаемости или исследования возможностей по указанным характеристикам? Обнаружение недостающего документа после упаковки никому не поможет.
Анонимный клиентский случай: Роботизированный наручный держатель из нержавеющей стали
Это анонимизированный составной кейс, основанный на опубликованном компанией Liqin плане работ по изготовлению деталей на заказ. Его цель — продемонстрировать логику маршрута. Геометрия и детали процесса носят иллюстративный характер; обязательные требования могут быть установлены только на основании утвержденного чертежа заказчика и плана контроля качества.
Заказчик автоматизированного оборудования представил компактный держатель запястья из нержавеющей стали. Что содержала эта модель? Два диаметра подшипника, отверстие для кабеля, смещенную вилку, три радиальных отверстия для смазки, площадку для ключа и заднюю резьбу. Где располагался сопрягаемый узел? Ось подшипника и осевой упор.
Первый вариант казался обычным: сначала обточить отверстие и диаметры, затем фрезеровать вилку, посадочное место и отверстия. В ходе проверки на соответствие требованиям DFM (проектирование для производства) одна деталь выглядела неправильно. Фрезерное приспособление было установлено на необработанной внешней поверхности. Могло ли дальнейшее обследование выявить несоответствие? Да. Могло ли обследование предотвратить его? Нет.
В пересмотренной концепции отверстие, посадочные места подшипников, упорная поверхность, отверстие для вилки, площадка для ключа и радиальные отверстия были объединены в многофункциональный центр. Основная масса заготовки снималась, пока секция была жесткой. Затем следовала группа подшипников. Перемещение по оси C устанавливало углы отверстий; перемещение по оси Y достигало смещенной вилки. Затем подготовленный диаметр поступал в вспомогательный шпиндель для резьбы и отрезной поверхности.
Действительно ли это был один этап зажима? Нет. В плане управления передача шпинделя была указана как второй этап зажима. Поверхность захвата, давление и проверка освобожденной детали были видны покупателю.
Как работала система контроля качества и восстановления? Координатно-измерительная машина использовала отверстие подшипника в качестве оси, а упорную поверхность — в качестве вторичной базовой точки. Вилка, отверстия и задняя часть оценивались относительно этой рамы. Не требовалось никаких существенных заявлений о времени цикла. Полезным результатом стал процесс, который производство, контроль качества и закупки могли обсудить до размещения заказа.
В каких случаях две машины лучше?
Подходит ли деталь, изготовленная в смешанном режиме, автоматически для токарного станка? Нет. Простая втулка с большим зазором может быть изготовлена быстрее на токарном станке с использованием сверлильного приспособления. Широкий корпус с плоскими пазами может подойти для 5-осевого фрезерного станка. При больших объемах производства могут ли две машины работать параллельно и производить больше, чем один элегантный цикл? Могут. На производственной линии баланс может преобладать над элегантностью.
Теперь перенесем термообработку, цилиндрическую шлифовку или нанесение покрытия на середину маршрута. Все еще одна цепочка? Нет. Передача процесса становится неизбежной. Задача инженера тогда смещается в сторону стабильных промежуточных базовых параметров и достаточного количества заготовок для последующего этапа обработки.
Какая цена заслуживает сравнения? Цена принятой детали, а не отдельный машино-час. Внесите в расчеты программирование и моделирование. Добавьте приспособления, настройки, очереди, транспортировку, незавершенное производство, снятие заусенцев, контроль качества и риски, связанные с несвоевременным браком. Какой из показателей имеет значение? Тогда три показателя: обработка металла, ручная работа и прошедшие календарные дни.
Девять пунктов запроса предложений, которые стоит записать.
1. Отображается ли одинаковая версия исходной 3D-модели и управляемого чертежа?
2. Укажите сорт материала, состояние или закалку, форму запаса, необходимость сертификата и правила замены.
3. Какую ось, грань и угловую точку отсчета определяет положение детали в сборке?
4. Укажите количество опытных образцов, стандартную партию, годовой спрос и интервал повторного производства.
5. Определите правила обработки кромок, заусенцев, чистоты, внешнего вида, отделки, маскировки и упаковки.
6. Укажите, какие ограничения действуют после нанесения покрытия, термообработки или шлифовки.
7. Сколько захватов будет использоваться на предлагаемом маршруте? Какая конфигурация машины и план перемещения будут применяться?
8. Какие документы необходимо отгружать: первый образец, данные с координатно-измерительной машины, данные о материале, покрытии, отслеживаемости, производственных возможностях или результатах измерений?
9. Что соединяется с деталью, и как выглядит поломка во время сборки?
У вас есть подходящий вариант? Отправьте STEP-файл и чертеж через страницу контактов Liqin . Укажите материал, количество, отделку и все размеры, которые переходят от точеной базовой детали к фрезерованной. Это функциональная задача, по которой команда сможет рассчитать стоимость.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Означает ли одна установка, что деталь больше никогда не будет зажиматься повторно?
Не обязательно. Перенос с основного шпинделя на вспомогательный — это другой вариант. Уточните диаметр захвата, длину контакта, упорную поверхность, давление, состояние обрабатываемой детали и проверку после снятия зажима. Преимущество заключается в запланированном внутреннем переносе, а не в отсутствии физических принципов зажима.
2. Токарный станок с приводным инструментом — это то же самое, что и токарно-фрезерный центр?
Нет. Более совершенная конфигурация фрезерно-токарного станка может включать в себя полезный ход по оси Y, поворотный фрезерный шпиндель, противоположный шпиндель и более вместительный инструментальный магазин. Это разные технологические зоны. Прежде чем доверять маркировке, сопоставьте необходимые перемещения с чертежом.
3. Всегда ли токарная обработка улучшает точность?
Нет. Это исключает определенные возможности потери базовой точки во время внешней повторной фиксации. Деформация патрона, отклонение инструмента, нагрев, состояние шпинделя, особенности передачи и измерения по-прежнему могут влиять на результат. Освобожденная и стабилизированная деталь, проверенная с функциональных точек, предоставляет доказательства.
4. Может ли токарно-фрезерная обработка быть экономически выгодной для изготовления прототипов?
Иногда. Три приспособления, повторяющиеся указания и несколько этапов контроля могут обойтись дороже, чем дополнительное программирование и моделирование. Для простой токарной детали с одним незакрепленным отверстием ответ обратный. Сравните полный маршрут и риски доставки.
5. Какая информация в наибольшей степени повышает точность расчета стоимости?
Отправьте информацию о соответствующих изменениях модели и чертежа, материале, состоянии запасов, количестве, отделке, базовых узлах, геометрических соотношениях, резьбе, линейках кромок, протоколах контроля качества и требованиях к доставке. Отметьте элемент, определяющий положение детали в сборке. Краткое описание сопрягаемого компонента и характера отказа часто позволяет получить гораздо более качественную обратную связь по проектированию с учетом технологичности производства (DFM).
Нажмите здесь для отправки запроса 👆
Краткое содержание
Токарно-фрезерная обработка снижает погрешности при обработке, поскольку позволяет удерживать точеную ось, поверхности, отверстия, плоские грани, шпоночные пазы и задние детали в пределах одной заданной базовой линии. Она не исключает риска запрессовки, термического воздействия, сколов, переноса или контроля качества. Выбирайте ее, когда критически важные взаимосвязи оправдывают интеграцию. Выбирайте более простой путь, когда это не так.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl.zhuwanying @cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli @chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
