 Русский




Все еще пытаетесь найти тонкий алюминиевый вал, который находится прямо рядом с патроном, но неправильно расположен посередине? С этим сталкивались. Поверхность выглядит прилично, нагрузка на шпиндель невелика, а затем микрометр обнаруживает толстый участок именно там, где деталь имела больше всего возможностей для изгиба. Эта статья посвящена именно этой проблеме — и тому, когда использование двух противоположных инструментов действительно стоит затраченных усилий.
Прежде чем перейти к самому интересному, небольшое предупреждение: токарная обработка с зажимным механизмом хорошо справляется с одной задачей. Она может уменьшить боковую нагрузку на гибкий пролет. Но она не компенсирует нагрев, крутящий момент, осевую силу, искривление заготовки, износ центра или ослабление револьверной головки. Помните об этом различии, и остальная часть процесса станет понятной.
Заметки из цеха перед теорией
Результаты испытаний из блокнота. Верхний инструмент выполнял свою работу; нижний в основном плыл по течению. Это было видно по стружке еще до того, как индикаторы нагрузки сделали это очевидным. Верхняя стружка: плотные завитки. Нижняя: тонкая серебряная лента, затем птичье гнездо. На этом мы остановились.
Осевую линию снова проверили с помощью контрольной линейки. Нижняя метка оказалась немного ниже, но достаточно. Ее держатель также выступал на 6 мм дальше, потому что кому-то нужно было место для трубки системы охлаждения. Мы переместили трубку, укоротили держатель, установили два лезвия из той же партии и начали все заново.
Второй проход показался скучным. Хорошо. Вал тоже показал себя идеально: нет утолщения посередине. Это то, чего я жду от токарной обработки с зажимом. Не впечатляющий цикл, просто оба инструмента выполняют примерно одинаковую работу, а хрупкая часть остается там, где, по мнению программы, она находится.
Есть свои нюансы. Тепло сохраняется. Как и крутящий момент. Загрязненный центр не очищается, потому что здесь две поворотные головки. Сколы, если уж на то пошло, еще хуже; теперь два потока ищут готовую поверхность для царапин. Мы направили один поток вперед, а другой вниз, затем наблюдали за тремя полными циклами, прежде чем считать, что все решено.
Не стал бы использовать эту установку для пяти деталей. Слишком много проверки. Для повторного заказа — другой ответ. Я бы также не стал писать на чертеже «использовать токарную обработку зажимным методом». Укажите на чертеже необходимые параметры — биение, прямолинейность, диаметр, чистота обработки, базовая точка — и пусть цех сам выберет маршрут.
Примечание к материалу с того заказа: экструдированный пруток 6061-T6, требуется сертификат. Не просто «алюминий». Форма заготовки имеет значение. Как и допустимое центральное отверстие. Эти две строки в запросе на коммерческое предложение сэкономили больше времени, чем еще одна страница с общими допусками.
Финальная обработка? На этой детали уплотнительный подшипник был закреплен одним инструментом. Для черновой обработки мы использовали оба, центр оставили внутри, а верхнюю кромку оставили нужного размера. Следующая работа может быть другой. Измерьте свободную деталь, запишите точки опоры и принимайте решение на основе имеющихся данных.
1. Что означает «зажимное вращение» на станке.
Представьте себе обычную резку наружного диаметра. Вставка срезает металл с вращающегося стержня, но при этом также смещает стержень вбок. Вблизи патрона — без проблем. Дальше от патрона уменьшается площадь среза, и инструмент снимает меньше материала, в результате чего диаметр готового изделия увеличивается.
Теперь поднесите второй инструмент с другой стороны. Расположите оба наконечника примерно на одной и той же оси Z. Если они обеспечивают сопоставимые резы, один инструмент будет давить на север, а другой — на юг. Вал больше не должен сопротивляться полной радиальной нагрузке в одном направлении.
Простой набросок. Придирчивая реальность.
Некоторые термины перепутаны, поэтому вот версия для магазина:
1. Симметричное токарное обработка зажимным инструментом означает, что противоположно расположенные инструменты обрабатывают одну и ту же локальную полосу.
2. Токарная обработка с следованием за другим инструментом означает, что один инструмент следует за другим. Сначала черновая обработка, затем чистовая. Это полезно для сокращения времени цикла, но не обеспечивает тот же локальный баланс сил.
3. Фрезерование методом зажима подразумевает использование двух приводных фрез, работающих на противоположных гранях длинного ребра или лезвия.
4. При работе с двумя шпинделями основной и вспомогательный шпиндели обрабатывают одну и ту же деталь. Само по себе это не является обработкой методом зажима заготовки.
Управление и постпроцессор имеют такое же значение, как и сами инструменты. В руководстве Autodesk по настройке многопозиционной револьверной головки указано, что необходимо использовать противоположно расположенные револьверные головки и совместимый постпроцессор. В процедуре обработки деталей методом зажима в PartMaker рассматриваются отдельные инструменты, припуск на чистовую обработку, основная инструментальная стойка и правильный режим синхронизации. Кстати, это хорошие вопросы для поставщика. Вопрос «Как синхронизированы каналы?» говорит больше, чем вопрос «Это двухпозиционная револьверная головка?».
Плоское или крестообразное отверстие на чертеже? Вернемся на шаг назад. Этот вопрос подробно рассматривается в руководстве Лициня по выбору 3-осевой, 5-осевой или токарно-фрезерной обработки : бороться с изгибом или просто сохранить элементы на одной базовой линии?
2. Материал режется хорошо. Вал по-прежнему пружинит.
Заметка с одного из первых испытаний: чистая стружка, небольшая нагрузка на шпиндель, ужасный размер в середине пролета. В этом нет ничего противоречивого.
Для обработки алюминия обычно требуется меньшая мощность резания, чем для стали. Он также значительно менее жесткий. Модуль упругости распространенного сплава 6061-T6 составляет около 69 ГПа. В статье, опубликованной на сайте NIST, обсуждается относительно низкая сила резания алюминия и преимущества острых инструментов с положительным углом заточки для обработки пластичных марок стали.
Здесь решающую роль играет геометрия. В простой модели консоли прогиб зависит от силы, умноженной на куб длины неподдерживаемого участка, деленной на 3EI. Для круглого сечения I зависит от диаметра в четвертой степени.
Что это значит без символов?
1. Удвойте свободную длину, и идеализированное движение увеличится в восемь раз.
2. Уменьшите диаметр вдвое, и он увеличится в шестнадцать раз.
3. Если переместить уровень поддержки ближе к точке среза, вся ситуация может измениться.
Это предупреждения, а не обещанные результаты обработки. В реальной детали могут быть вращающийся центр, люнет, направляющая втулка, упор или вспомогательный шпиндель, изменяющие граничные условия. Тем не менее, математические расчеты объясняют, почему уменьшение скорости подачи часто приводит к разочарованию. Длинная и тонкая геометрия остается длинной и тонкой.
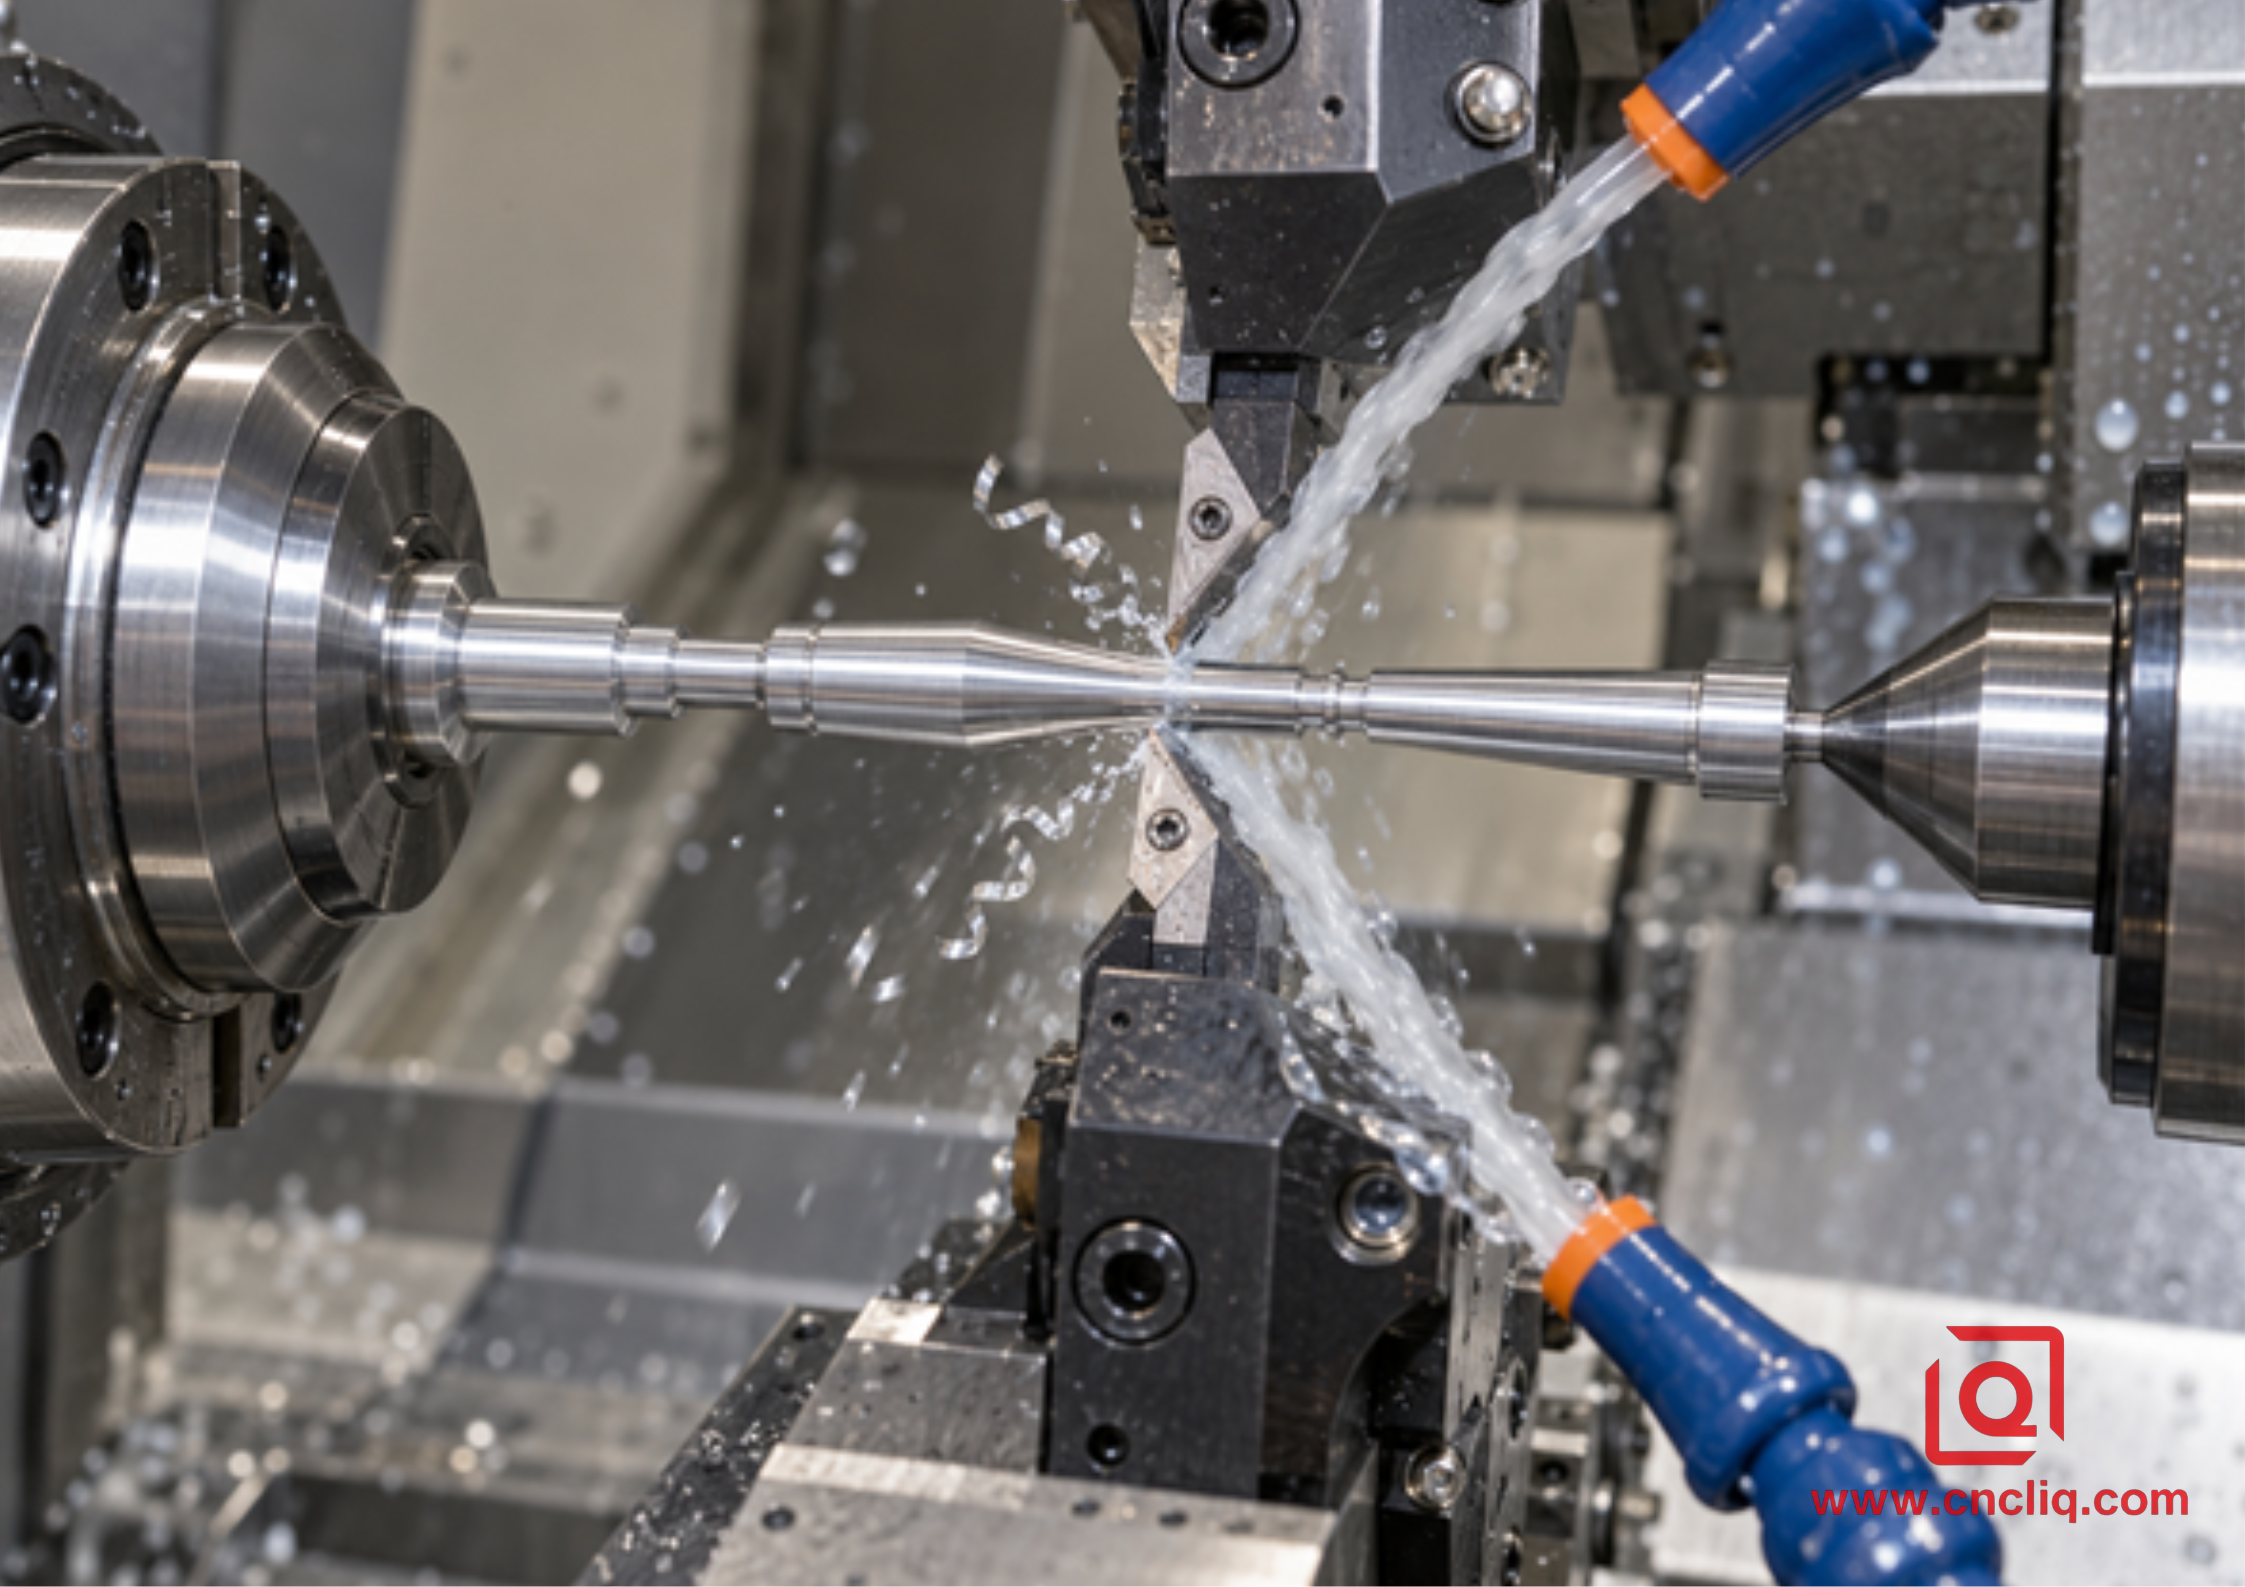
Два инструмента помогают, когда их радиальные нагрузки действительно схожи. «Одинаковой вставки» недостаточно. Однажды мы обнаружили, что один держатель выступал дальше, потому что линии подачи охлаждающей жидкости требовалось больше места. Один и тот же набор вставок, одинаковая запрограммированная глубина, разная жесткость. Нижняя револьверная головка практически не несла нагрузки.
Обращайте внимание на мелочи:
1. Высота в центре.
2. Закругление носовой части и подготовка кромки.
3. Выступ держателя.
4. Фактическая глубина с каждой стороны.
5. Износ краев.
6. Форма микросхемы и распределение нагрузки.
Если на одном из краев скапливается алюминий, баланс изменяется в процессе обработки партии. Код не сдвинулся. Сдвинулась сила.
3. Когда два инструмента оправдывают себя
Стал бы я обрабатывать пять прототипов методом токарно-струйной обработки? Вероятно, нет. Подготовка и проверка могут обойтись дороже, чем сэкономленное время на резку. Использование действующего центра и одного надежного инструмента может оказаться более разумным решением.
Повторяющаяся схема расположения штоков привода — это совсем другое дело. То же самое относится и к длинному валу, управляемому для обеспечения полного биения в середине пролета. Именно здесь дополнительное планирование может окупиться.
Маршрут | Хорошо подходит | Главное преимущество | Внимательно следите |
Один инструмент | Краткая, четкая проекция | Просто и быстро доказать | Отталкивание от средней части |
Задняя бабка, упор или направляющая втулка | Длинный вал с удобной опорной поверхностью | Жесткость вблизи края | Давление, метки, выравнивание |
Симметричное токарное зажатие | Повторяющиеся тонкие вала на противоположных башнях | Меньшая суммарная радиальная нагрузка | Несоответствующие инструменты и запутанная стружка |
Следуйте за поворотом | Скоординированные черновые и чистовые работы | Более короткий цикл | Задний инструмент следует за теплой движущейся поверхностью. |
Фрезерование щипцов | Длинные тонкие ребра между осями вращения | Противодействующие нагрузки на слабый участок | Фаза, столкновение, изменение жесткости стенки |
Не следует выбирать процесс только по соотношению длины к диаметру (L/D). Отметьте контролируемый параметр. Это диаметр уплотнения? Прямолинейность по всей длине вала? Общее биение относительно базовой точки А? Положение поперечного отверстия? Короткая шейка с расположенной рядом опорой — это не то же самое, что длинный открытый участок того же диаметра.
Ещё одно практическое ограничение: доступ. Для двух держателей требуется место. То же самое касается двух потоков охлаждающей жидкости и двух путей движения стружки. Фланец может блокировать нижнюю револьверную головку. Вилка может отодвинуть второй инструмент от критической зоны. В этом случае следует выполнить черновую обработку открытых диаметров, закрепить временную опорную подушку и завершить обработку заблокированного участка другим способом.
4. Докажите это, прежде чем увеличивать громкость.
Первый пробный запуск должен выглядеть почти скучно. Оба держателя инструмента не задевают патрон. Оба не задевают заднюю бабку или вспомогательный шпиндель. Ни одно сопло не попадает в зажим. В симуляции используется реальный станок, а не многообещающая универсальная модель.
Наши вопросы по настройке просты:
1. Оба наконечника инструмента расположены по центру относительно друг друга с помощью механической системы?
2. Измерялись ли радиус и длина носовых костей отдельно?
3. Смогут ли владельцы мяча обойти всех соперников, не перехватывая инициативу друг у друга?
4. Существует ли единый стандарт для данного сплава, состояния, партии прутков, охлаждающей жидкости и опорной конструкции, рассчитанный на использование одного инструмента?
5. Куда устанавливаются верхняя и нижняя микросхемы?
6. Как будет измеряться свободная часть после освобождения?
Начните с одного инструмента. Запишите звук, стружку, нагрузку, конусность и поверхность. Добавьте второй инструмент с умеренным усилием. Верхняя планка поднята, нижняя заклинила? Остановитесь на этом этапе. Не исправляйте это смещением, пока не выяснится причина.
Кроме того, нет автоматической системы "два инструмента, вдвое большая подача". Для каждой кромки по-прежнему необходимы точные параметры толщины стружки и скорости обработки поверхности. Шпиндель испытывает суммарный крутящий момент, который передает патрон. Каждая револьверная головка имеет ограничение по усилию. Процесс удаления стружки стал вдвое более сложным.
Как только цикл начнет работать исправно, запишите более X смещений. Отметьте время прогрева, состояние охлаждающей жидкости, правило смены вставки, допустимую разницу нагрузок, направление сопла, давление поддержки, проверку первого изделия и действия оператора при смене стружки. В противном случае, хорошее первое изделие — это просто хороший день.
5. Алюминиевые детали, которые портят впечатление от пары.
Чертеж, на котором указано, что в изделии можно использовать только алюминий, оставляет отверстие. Используйте сплав, закалку и форму заготовки. Форма заготовки также требует документации: ASTM B221 используется для экструдированных прутков, стержней, проволоки, профилей и труб; B211 используется для прокатанных или холоднокатаных прутков, стержней и проволоки. Если положить два прутка на подставку, они могут иметь разную прямолинейность и историю напряжений.
Никаких случайных изменений состояния. Эти окончания T6, T651 и T351 не являются декоративными. Сохраняйте утвержденный сплав и состояние. Одобрение проекта — превыше всего.
Для общего эксперимента с кованым алюминием я бы начал с острого, прецизионно заточенного, с положительным углом заточки пластины, предназначенной для материалов ISO N. Обычно полированных. После этого откройте таблицу размеров кромки производителя, а не ту, которая выглядит наиболее похожей. Твердый сплав, сплав с низким коэффициентом трения или поликристаллический алмаз? Руководство по геометрии алюминиевых пластин от Liqin поможет вам сделать этот выбор.
Первое, на что я обращаю внимание, это прилипший к одному краю алюминий. К верхней вставке приваривается серебристая пленка. Ее эффективная геометрия меняется. В этом месте возрастает сила, вал изгибается, и теперь некогда сбалансированный цикл приводит к конусности. В статье о наросте на кромке в мягком алюминии объясняется, почему слабая подача может скорее тереть, чем резать.
Наши первые проверки не являются чем-то экзотическим: свежие, подобранные кромки, достаточная подача для образования стружки, одобренная смазка, достигающая контакта, и отдельные выходы стружки. Проведите наблюдение в течение трех полных циклов. Лента, которая выглядит безобидной на первом этапе, может быть обернута вокруг готового вала на четвертом этапе.
Окончательный размер заслуживает отдельного плана. При обработке подшипника скольжения я часто предпочитаю использовать два инструмента для черновой обработки и один проверенный инструмент для окончательной обработки, пока вал остается зафиксированным. Один инструмент определяет размер. При большом диаметре отверстия, которое все еще отходит в сторону, лучшей пробой может быть чистовая обработка с противоположной стороны. Сначала чертеж, потом доказательства, потом привычка.
Нарезка канавок и отрезные срезы нарушают идеальный баланс. Еще раз проверьте вылет лезвия, высоту центра, ширину стружки и опору. Алюминиевая направляющая для нарезки канавок и отрезки от Liqin решает эту отдельную проблему.
6. Фрезерование с зажимным движением — это родственная, а не идентичная технология.
Фрезерование с зажимом основано на той же основной идее. Длинное ребро или деталь в форме лезвия зажимаются между вращающимися осями. Фрезеруются противоположные грани вблизи одного и того же участка. Давление одной фрезы может противодействовать движению другой.
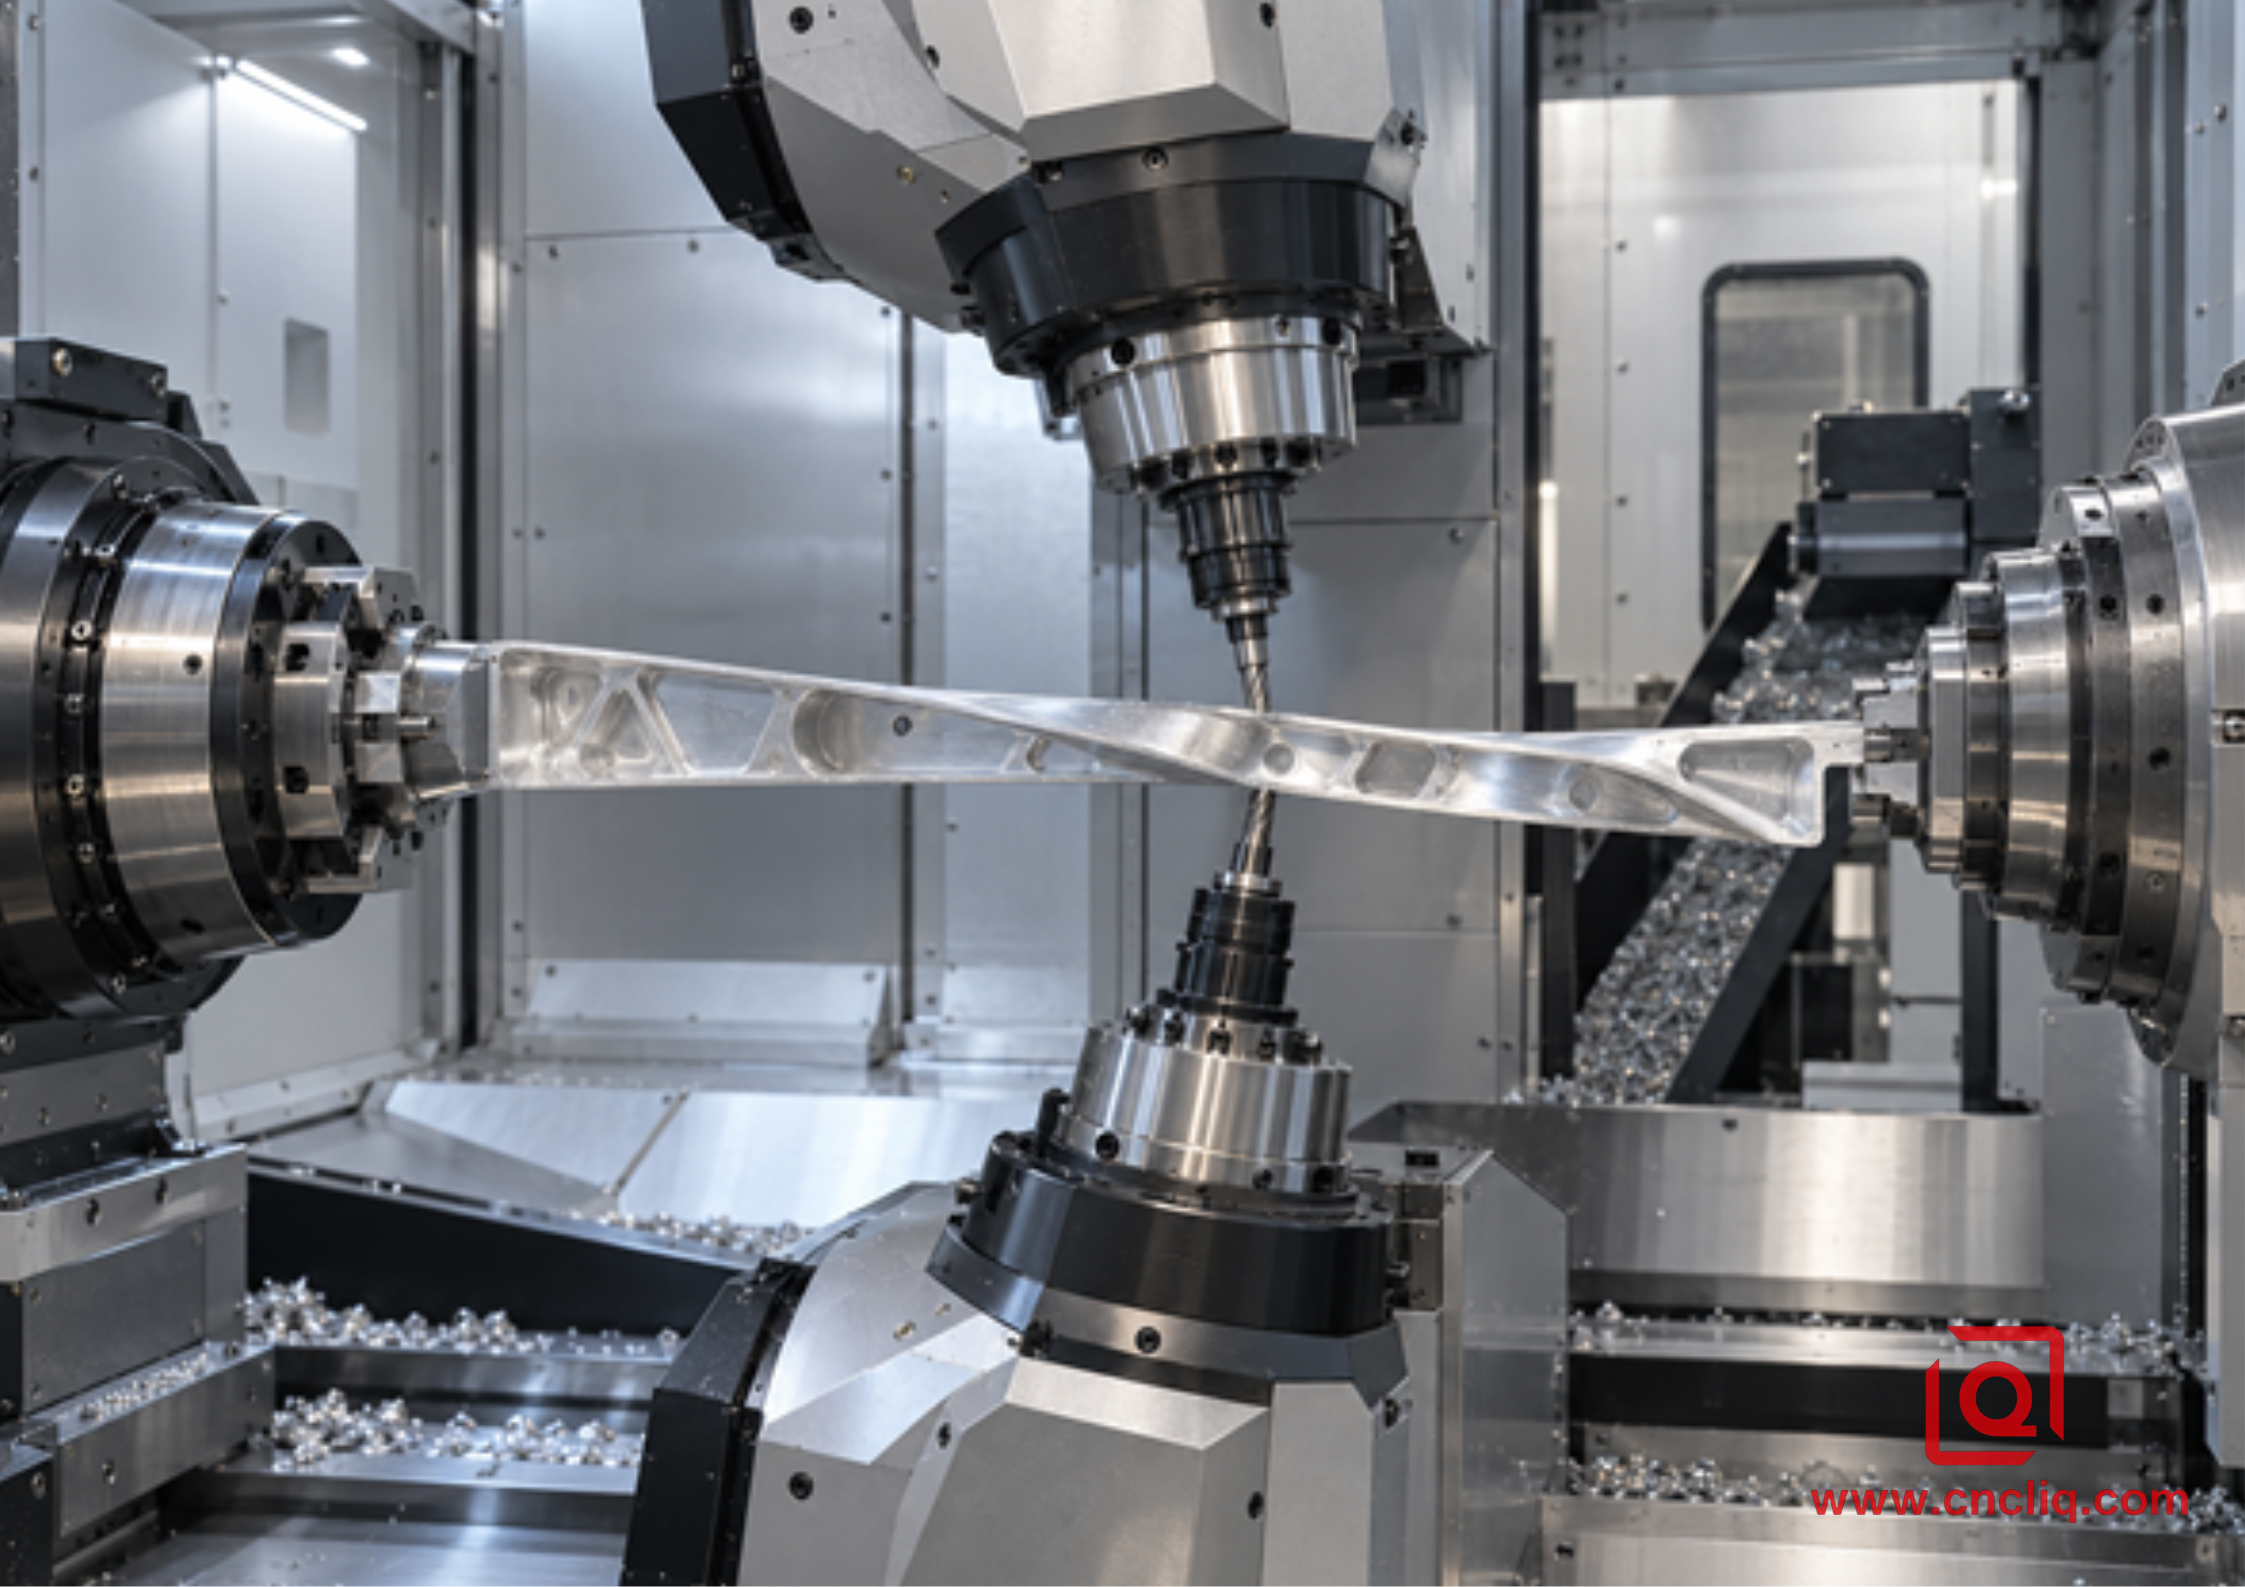
Но фрезерный зуб входит, загружается и выходит. Мгновение спустя на его место приходит другой зуб. Иногда импульсы противодействуют друг другу. Иногда они объединяются, и ребро начинает «петь». Оставшаяся стенка также изменяется: открываются карманы, и конусность становится тоньше.
Это делает ориентацию фрезы, зацепление, фазу вращения шпинделя и моделирование столкновений частью процесса. В этом контексте полезна статья 2024 года о сглаживании ориентации двух инструментов при фрезеровании с зажимным механизмом : скоординированная ориентация — это не просто косметическая настройка CAM.
Одна плоская поверхность на валу — стал бы я обрабатывать её фрезерным станком с зажимным инструментом? Нет. Обычно нет. Токарно-фрезерный станок с осью Y может вырезать плоскую поверхность, паз или крестообразное отверстие, пока обрабатываемая базовая деталь ещё находится в шпинделе. Направляющая для токарной обработки по оси Y от Liqin показывает, где работа с использованием приводного инструмента уже решена.
Таким образом, вопрос запроса коммерческого предложения становится конкретным. Нужен ли этому слабому участку встречный резец, или же можно использовать один рабочий инструмент для сохранения базовой точки? Запросите информацию о методах моделирования и контроля. Количество осей станка само по себе не является ответом.
7. Виды отказов, которые можно услышать, увидеть и измерить.
Симптом | Вероятный механизм | Первые проверки | Корректирующее указание |
Диаметр увеличивается посередине. | Суммарное радиальное отталкивание остается слишком высоким. | Нагрузки на инструменты, незакрепленный пролет, центральное или исходное положение | Улучшить местную поддержку или перераспределить вовлеченность. |
Повторяющиеся доли или чередующиеся полосы наблюдения | Инструменты не распределяют нагрузку равномерно. | Высота в центре, смещение по оси X, радиусы носовой части, износ вставки | Необходимо повторно аттестовать обе станции и уменьшить несоответствие. |
Чат отображается только при использовании обоих инструментов. | Динамическое соединение или фаза резки неблагоприятны. | Жесткость револьверной головки, скорость вращения шпинделя, осевое расстояние, фаза | Измените расстояние или скорость после проверки устойчивости. |
Один поток стружки обвивает другой инструмент. | Направление движения стружки и охлаждающая жидкость создают помехи. | Стружколом, наведение сопла, подача, ориентация инструмента. | Разделите пути прохождения стружки перед увеличением скорости удаления. |
Размер соответствует заявленному, но не подходит после выпуска. | Термический рост или упругое восстановление | Температура детали, нагрузка на зажим/опору, измерение в свободном состоянии. | Стабилизировать и определить условия приемки. |
Хорошее токарное обработка, плохое расположение элементов фрезеровки. | Ошибка переноса опорной точки или ошибки настройки осей C/Y | Смещение заготовки, ориентация шпинделя, биение приводного инструмента. | Проведите зондирование и обработку элемента в одной и той же цепочке базовых элементов. |
8. Проверка должна соответствовать функциональному назначению чертежа.
Тонкая деталь может изменить свою форму, когда её освобождают задняя бабка, люнет, цанга или вспомогательный шпиндель. В чертеже и плане контроля качества должно быть указано, происходит ли приёмка в свободном состоянии или под определённым функциональным ограничением. Без этого согласования производственный процесс и входной контроль могут быть внутренне согласованными, но при этом всё равно расходиться во мнениях.
Для измерения диаметра используйте микрометр или соответствующий компаратор на заданных осевых точках и углах поворота. Для проверки прямолинейности или общего биения закрепите деталь в местах, соответствующих чертежу, на центрах или V-образных блоках и зафиксируйте настройку. Для фрезерованной плоской поверхности, крестообразного отверстия или вилки используйте координатно-измерительную машину или оптический метод, привязанный к точеной базовой оси. Текстуру поверхности следует измерять с заданным отрезком и длиной оценки, а не оценивать по блеску.
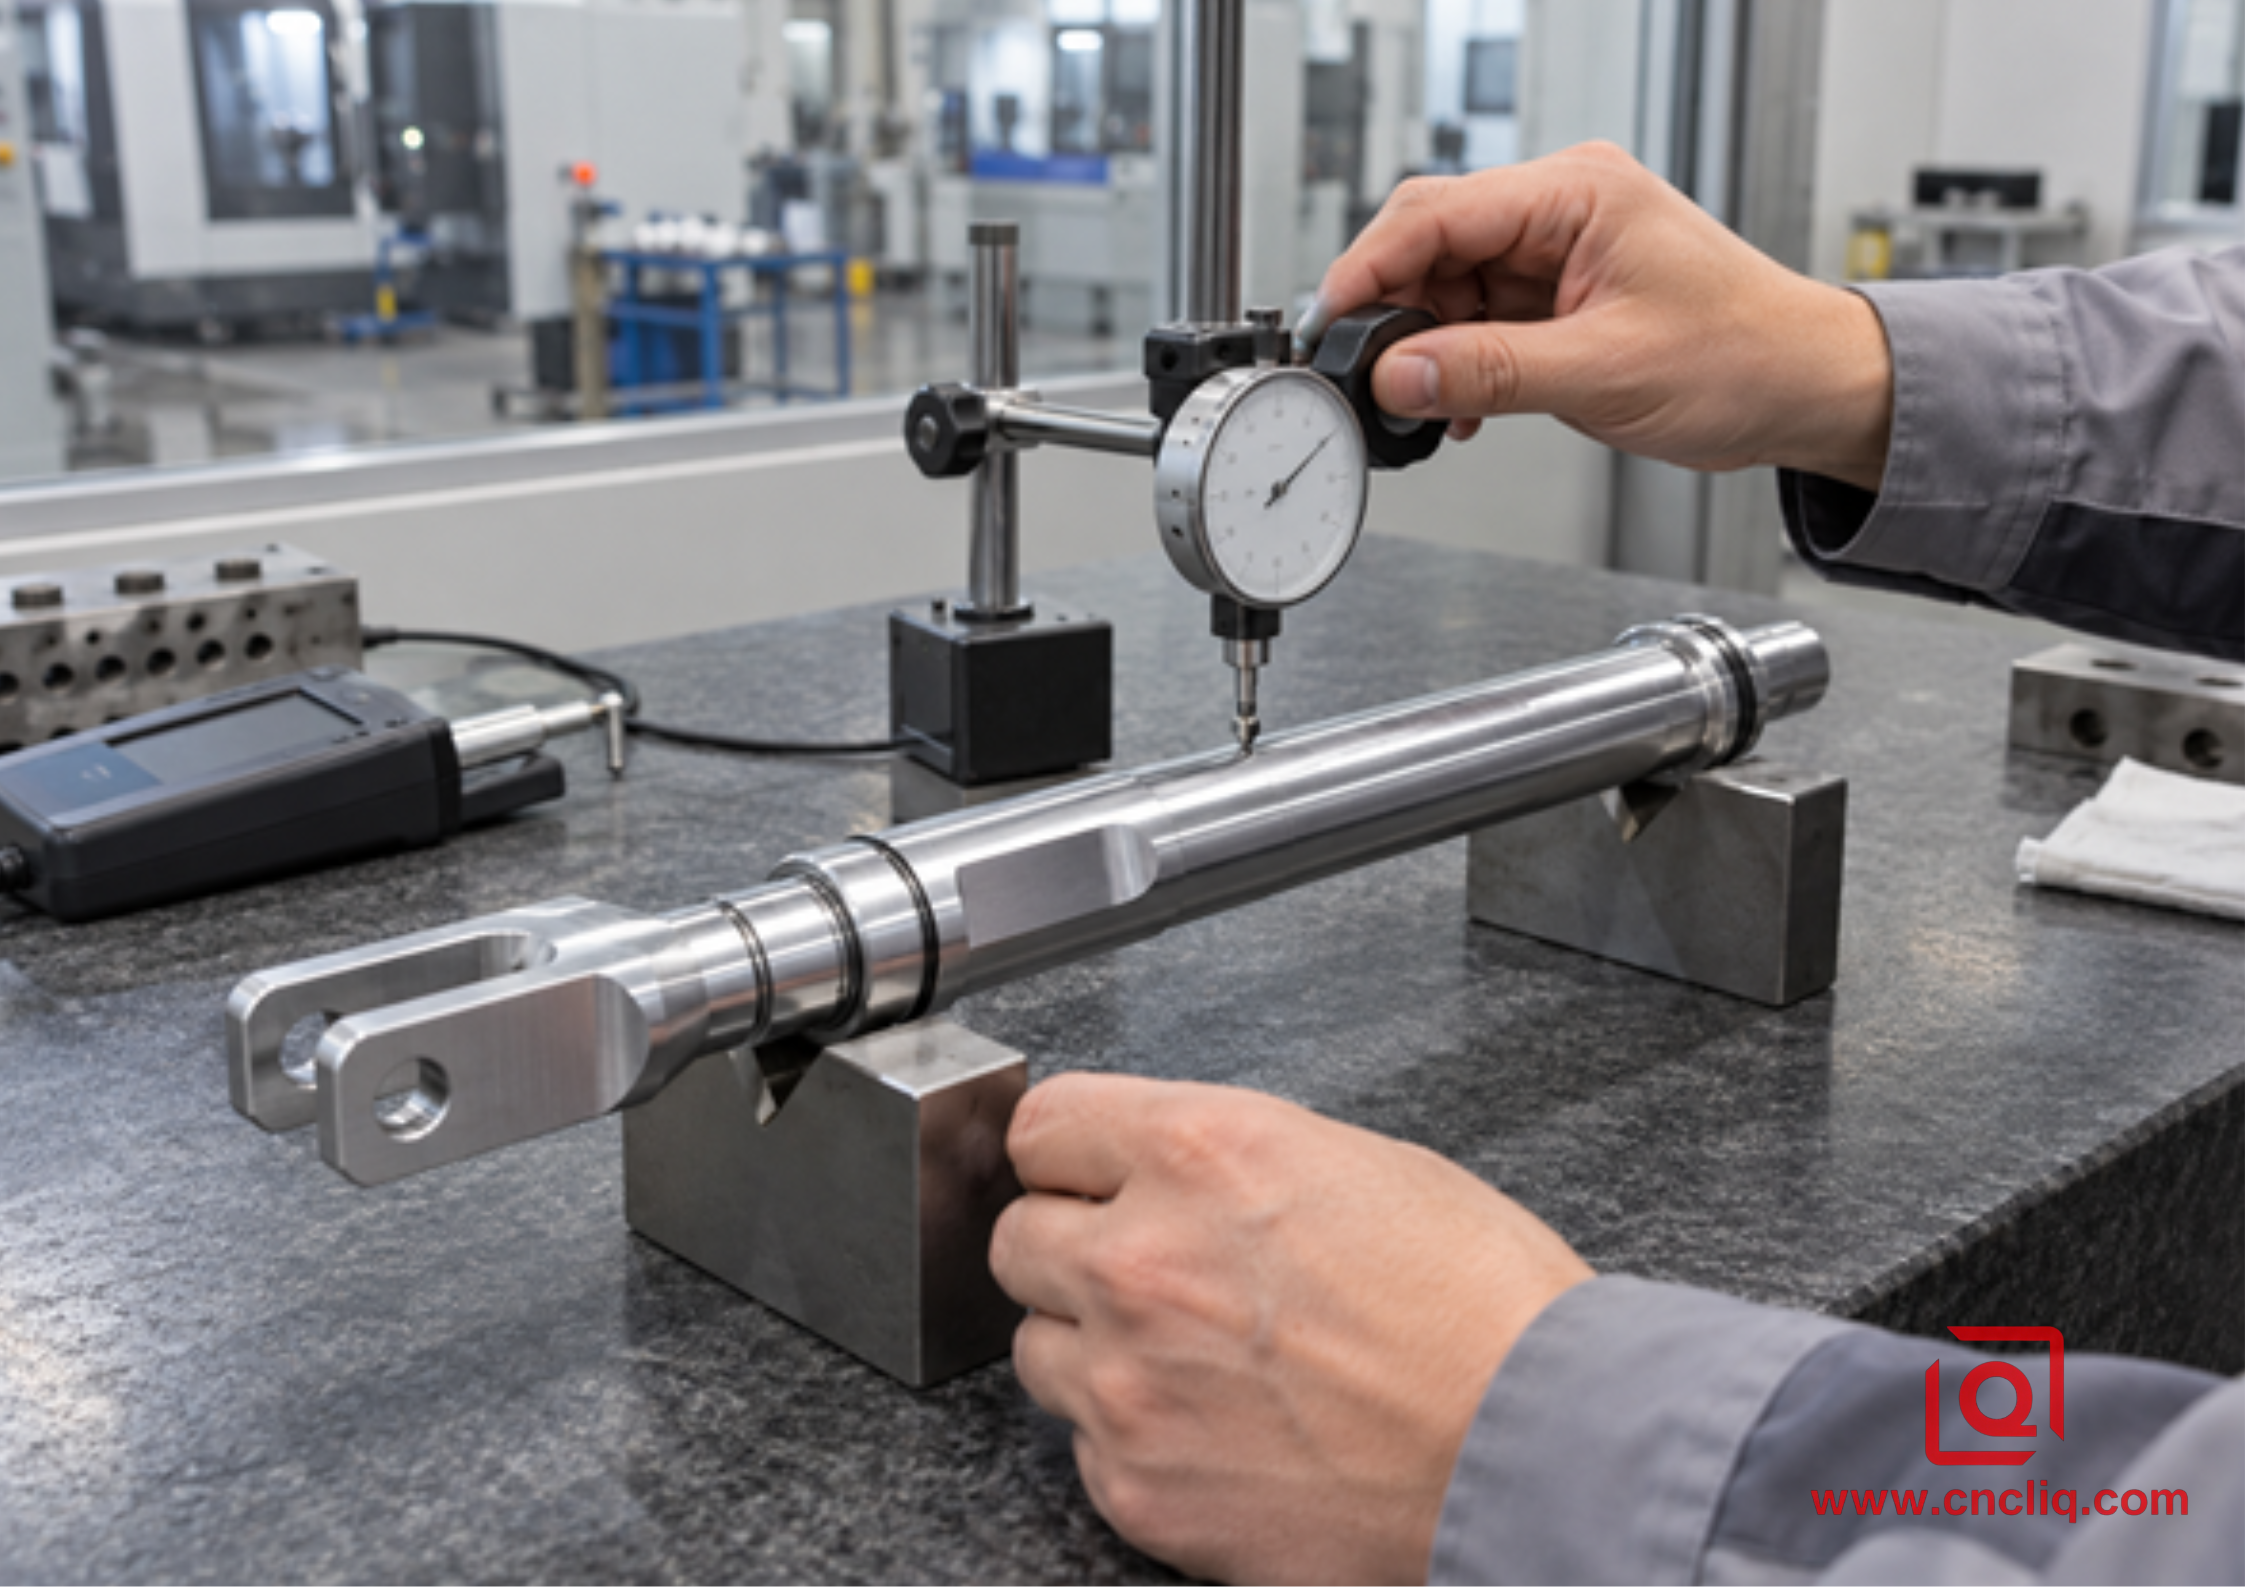
Статья Лициня о жестких допусках по диаметру при токарной обработке алюминия подробно рассматривает вопросы температуры, зажима, выбора калибра и контроля тенденций. Для длинных валов также ознакомьтесь с подробным руководством по предотвращению деформации при токарной обработке тонких алюминиевых деталей . Эти страницы образуют полезный тематический блок: данная статья посвящена обработке с противоположным усилием, а связанные с ней руководства более подробно рассматривают поддержку одним инструментом и контроль диаметра.
9. Анонимизированный композитный корпус: облегченный шток привода.
Ниже представлен анонимизированный композитный корпус, изготовленный с использованием стандартных условий обработки на заказ; он не является универсальным результатом производства Liqin. Европейский покупатель автоматизированного оборудования запросил шток привода из сплава 6061-T6 с длинной укороченной центральной частью, двумя уплотнительными опорами, фрезерованной вилкой и поперечным отверстием для штифта. Чертеж контролировал диаметры опор, общее биение относительно основной базовой оси, текстуру поверхности уплотнений и истинное положение отверстия для штифта. Годовой спрос был достаточно высок, чтобы оправдать проведение специальной проверки, но недостаточно высок, чтобы оправдать изготовление новой формовочной матрицы.
Первоначально использовался одноинструментальный черновой фрезерный станок с вращающимся центром, за которым следовало фрезерование на втором станке. В ходе цеховых испытаний были выявлены три риска: уменьшенная средняя часть смещалась от чернового инструмента, вилочная конструкция создавала вторую опорную цепь, а длинные ленточные стружки иногда оставляли следы на готовом валу.
В соответствии с пересмотренным маршрутом, временная опорная шейка сохранялась до поздней стадии цикла. Парные противоположно расположенные инструменты использовали общую черновую заготовку открытого диаметра. Затем одна квалифицированная кромка обрабатывала уплотнительные шейки под контролируемой опорой. Главный шпиндель ориентировался для фрезерования вилки и отверстия для штифта с помощью приводного инструмента до того, как деталь покидала свою обточенную базовую точку. Стружка направлялась на противоположные стороны корпуса, а правила ресурса инструмента не позволяли одной пластине оставаться в эксплуатации после замены ее парной пластины.
Контроль качества не ограничивался измерением только одного конца. Группа контроля качества проверяла диаметр на нескольких осевых участках, общее биение в определенных местах V-образного блока после термостабилизации, текстуру поверхности каждого уплотнительного подшипника и положение отверстия для штифта относительно оси токарной обработки. Вывод заключался не в том, что токарная обработка с зажимом «решила» проблему. Победа была достигнута благодаря сочетанию сбалансированной черновой обработки, одной контролируемой чистовой кромки, сохранения опоры, фрезерования с использованием одной базовой точки и проверки в свободном состоянии.
Для покупателей, рассматривающих аналогичное семейство валов, в описании представленного компанией Liqin прецизионного выходного вала редуктора указаны тип ступенчатой геометрии вала, обработка на токарном станке, фрезерование и объем контроля качества, которые следует обсудить в коммерческом предложении на основе чертежей. Материал и допуски полностью зависят от чертежа.
10. Что следует указать в запросе предложений (RFQ)
Полезный запрос предложений (RFQ) позволяет поставщику оценить гибкость, доступность и условия приемки до начала ценового цикла. Включите в него:
1. Трехмерная модель плюс управляемый двухмерный чертеж с указанием статуса изменений.
2. Полностью укажите требования к материалу, закалке, форме изделия и сертификату.
3. Минимальный рабочий диаметр, общая длина и максимальная длина незакрепленного участка, образующегося в ходе каждой операции.
4. Базовые параметры, а также точные требования к диаметру, прямолинейности, цилиндричности, биению, профилю, положению и текстуре поверхности, определяющие функциональность.
5. Допускаются ли центральные отверстия, временные опорные цапфы, мягкие центры, люнеты или жертвенные выступы.
6. Поверхности, не оставляющие следов, требования к внешнему виду, правила обработки кромок, допуски на покрытие или анодирование, а также защищенные резьбы или уплотнения.
7. Годовой объем, размер партии, количество прототипов, целевой темп роста и необходимость наличия прослеживаемых данных контроля.
8. Требуемое состояние проверки, включая температуру, точки опоры, крепление, метод измерения и план отбора проб.
9. Встроенные CAD-модели для любых поверхностей вилок, плоских поверхностей, пазов, поперечных отверстий или лезвий, которые могут потребовать фрезерования с использованием приводного инструмента или многоосевого фрезерования.
10. Требования к упаковке и обеспечению ровности груза при транспортировке.
Если вы не уверены в целесообразности обработки с помощью зажимных втулок, пришлите чертеж, а не предлагайте конкретный станок. Компания Liqin может сравнить традиционную токарную обработку с опорой, обработку в швейцарском стиле, токарно-фрезерную обработку, черновую обработку с зажимными втулками и специализированное противоположное фрезерование в пределах фактической цепочки допусков. Руководство по швейцарской обработке по сравнению со стандартной токарно-станочной обработкой с ЧПУ для миниатюрных алюминиевых валов является полезной отправной точкой, когда поддержка направляющими втулками может быть экономичнее, чем синхронизация с помощью двух револьверных головок.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли токарная обработка с зажимом устраняет прогиб тонкого алюминиевого вала?
Нет. Это может уменьшить результирующую радиальную силу, когда два инструмента соприкасаются в одной и той же осевой зоне с близкой геометрией, смещениями, износом и нагрузкой от стружки. Вал все еще может прогибаться под воздействием остаточного дисбаланса, тангенциальной и осевой силы, смещения опоры, теплового расширения или вибрации. Поэтому токарный станок с зажимным механизмом следует доказывать данными о нагрузке и измерениями по всей длине, а не предполагать, исходя из наличия двух револьверных головок.
2. Токарная обработка зажимным инструментом быстрее, чем обычная токарная обработка одним инструментом?
Это возможно, особенно при черновой обработке, поскольку два режущих инструмента одновременно удаляют материал, а сбалансированная радиальная нагрузка может обеспечить более производительный и стабильный рез. Реальная выгода от цикла зависит от мощности шпинделя, ограничений револьверной головки, удаления стружки, времени подхода, синхронизации, контроля и управления сроком службы инструмента. Для небольших партий или жестких деталей дополнительная настройка и проверка могут перевесить экономию времени резания.
3. Должны ли оба инструмента довести окончательный диаметр до нужного значения?
Не автоматически. Согласованная противоположная обработка поверхности может помочь при большом гибком диаметре, но любое различие в высоте центра, радиусе вставки, состоянии кромки или смещении может повлиять на форму и размер. Во многих надежных проектах используются противоположные инструменты для сбалансированной черновой обработки, а окончательная обработка шейки выполняется одной качественной кромкой при стабильной опоре. Решение должно приниматься на основе допусков чертежа, пролета, состояния станка и исследования технологических возможностей.
4. Может ли обычный токарно-фрезерный центр выполнять фрезерование с зажимным резом?
Только если его физическая конфигурация, система управления, CAM-система, постпроцессор и модель столкновений поддерживают две приводные режущие станции, воздействующие на противоположные поверхности в требуемых ориентациях. Станок с одной револьверной головкой с приводным инструментом и вспомогательным шпинделем может выполнять ценное фрезерование в одной базовой плоскости, но это не обязательно обеспечивает истинное фрезерование с зажимным усилием. Попросите поставщика объяснить фактическую компоновку осей и метод моделирования.
5. Какая информация в наибольшей степени улучшает ценовое предложение на тонкую алюминиевую деталь?
Предоставьте 3D-модель и чертеж, полную информацию о сплаве и состоянии, схему критических базовых параметров, наименьший диаметр, пролет без опоры, геометрические и поверхностные требования, допустимые элементы поддержки, допуск на чистовую обработку, количество и состояние контроля. Эти детали позволят поставщику сравнить варианты обработки с помощью токарной обработки с опорой, швейцарской обработки, двухпозиционной резки с зажимным механизмом и токарно-фрезерной обработки, не скрывая неопределенность в цене.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Токарная и фрезерная обработка с зажимным резцом могут повысить стабильность тонких алюминиевых деталей, противодействуя режущим нагрузкам, вызывающим деформацию заготовки. Однако это преимущество проявляется только тогда, когда компоновка станка, синхронизация CAM-системы, геометрия инструмента, контроль стружки, поддержка и контроль качества работают как единая система. Используйте сбалансированную черновую обработку там, где гибкость контролирует процесс, выбирайте стратегию чистовой обработки из фактической цепочки допусков и определяйте измерения в свободном состоянии до начала производства. Если ваша деталь сочетает в себе длинные уменьшенные диаметры с плоскими поверхностями, вилками, пазами или поперечными отверстиями, предоставьте чертеж и объем, чтобы компания Liqin могла сравнить наиболее безопасный вариант обработки за одну установку и предоставить обоснованное ценовое предложение.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl.zhuwanying @cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli @chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
