 Русский




Проходила ли когда-нибудь отделка входной контроль, а через 10 минут прекращалась сборка? Мы видим, как это происходит, когда отверстие собирает слишком много пленки, заземляющая площадка покрыта слоем покрытия или цвет меняется между партиями. Если вы сопоставляете порошковое покрытие с анодированием, проработайте деталь по мере ее обработки, обработки, обработки и сборки. Примечания ниже взяты из этого эпизода в цехе.
Короткий ответ
Начните с работы, которую должна выполнять поверхность. Анодирование ползунков, направляющих и деталей, которые должны сохранять металлический вид, обычно является нашей первой темой. Когда покупателю нужен подходящий цвет, текстурированная кожа или одинаковая отделка сборки из смешанных металлов, порошок движется вперед. Ни один из ответов не побеждает в споре о долговечности. Твердый анод устойчив к истиранию; хорошо приготовленный порошок создает толстую преграду и дает еще немного при ударе по корпусу.
Толщина часто решает спор по поводу обработанной детали. Заводской порошок обычно оседает на каждой покрытой поверхности толщиной около 60–120 мкм. Серное анодирование типа II намного тоньше: современные Спецификация MIL-PRF-8625 указан размер 0,00007–0,0010 дюйма или около 1,8–25,4 мкм. Тип III имеет размер 0,0005–0,0045 дюйма, примерно 12,7–114,3 мкм. Эти широкие пределы не являются значениями по умолчанию для заказа на поставку. Назовите, что нужно этой детали, затем отметьте, где должна остановиться отделка.
Порошковое покрытие против анодирования: краткий обзор
|
Фактор принятия решения |
Порошковая покраска |
Анодирование |
|
Что такое финиш |
Пленка отвержденного органического полимера, нанесенная на подготовленный металл. |
Слой оксида алюминия, выращенный электрохимическим способом, встроенный в подложку. |
|
Типичный диапазон покупок |
Обычно 60–120 мкм на поверхность с покрытием; подтвердить выбранную порошковую систему |
Тип II: 1,8–25,4 мкм; Тип III: 12,7–114,3 мкм по MIL-PRF-8625. |
|
Размерный эффект |
Добавляет толщину сухой пленки, близкую к измеренной, на каждую покрытую поверхность. |
Часть растет наружу, а часть поглощает субстрат; соотношение зависит от процесса |
|
Лучшее преимущество долговечности |
Толстый барьер, гибкость цвета и хорошие ударные характеристики. |
Высокая твердость поверхности, износостойкость и отсутствие отдельной пленки, которая может отслаиваться. |
|
Основной режим урона |
Сколы или подпленочная коррозия после глубоких повреждений; плохая адгезия, если предварительная обработка слабая |
Трещины или сколы по краям толстого твердого покрытия; цвет окрашивания может варьироваться |
|
Появление |
Широкий цвет, блеск, матовость, тонкая текстура, морщины и специальные эффекты. |
Металлический, прозрачный или окрашенный внешний вид, сохраняющий характер алюминия. |
|
Объем материала |
Алюминий, сталь и другие проводящие металлы, способные выдерживать отверждение. |
В первую очередь алюминий; химия сплава сильно влияет на цвет и качество |
|
Плотная посадка и резьба |
Обычно требуется маскировка или припуск, поскольку пленка толстая. |
Тип II можно контролировать; Тип III часто нуждается в компенсации или маскировке. |
|
Ремонт |
Возможна локальная подкраска, однако невидимое совпадение не гарантируется. |
Местный косметический ремонт сложен; повторная обработка может изменить размеры |
|
Схема затрат |
Часто конкурируют за партии, ориентированные на цвет; маскирование и изменение цвета увеличивают стоимость |
Часто конкурирует за повторные партии алюминия; твердое покрытие и жесткий контроль увеличивают стоимость |
Эта таблица является первым фильтром, а не заметкой к рисунку. Более широкий обзор вариантов постобработки, включая химическую пленку, химическое никелирование и дробеструйную очистку, см. в нашей статье. Руководство OEM по финишной обработке алюминиевых деталей, фрезерованных на станке с ЧПУ .
Что на самом деле происходит в каждом процессе?
Порошковая покраска: отдельная пленка поверх алюминия
Зайдите в хороший пороховой магазин, и вы увидите, что краскопульт — это не первое, что стоит проверить. Обратите внимание на очистку, полоскание и предварительную обработку. Перед созданием совместимого конверсионного слоя необходимо удалить охлаждающую жидкость, отпечатки пальцев, оксид и производственную пыль. Затем оператор распыляет заряженный сухой порошок на заземленную заготовку, и печь отверждает его в соответствии с графиком поставщика.
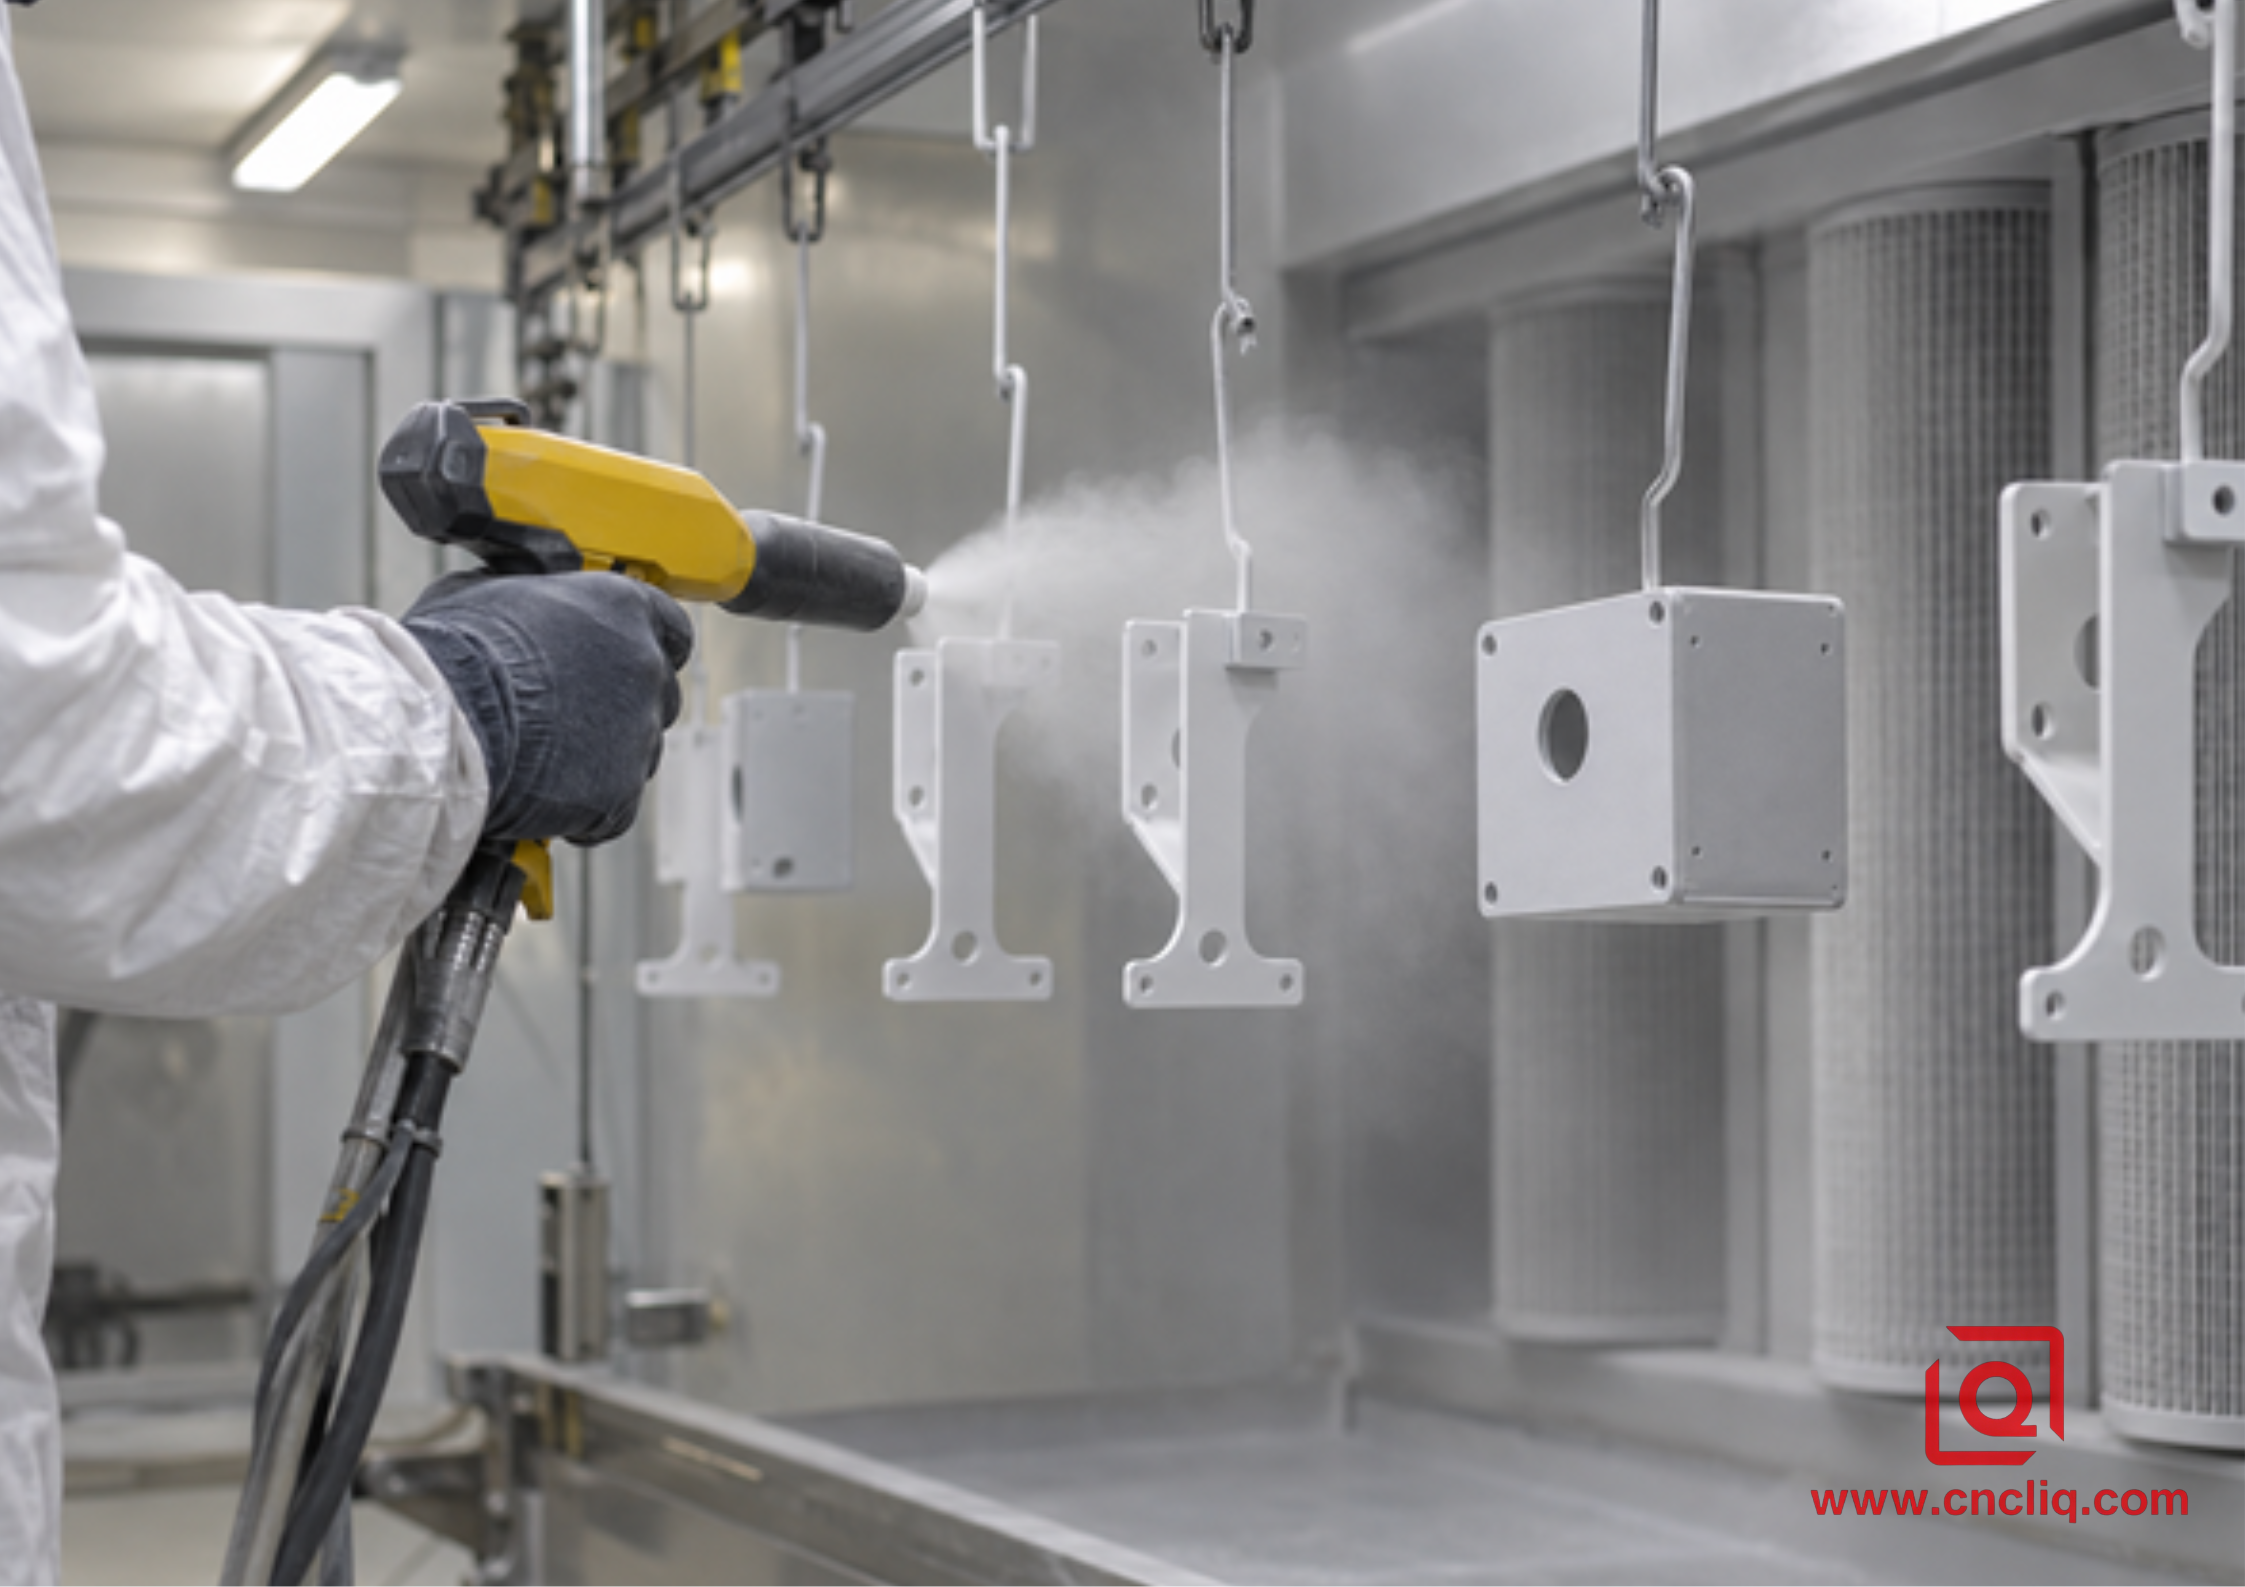
Рисунок 1. Нанесение электростатического порошка на заземленные алюминиевые компоненты.
Эта предварительная обработка не является незначительной деталью. Порошок может выглядеть идеально, когда он выходит из печи, но все равно позже выйти из строя, если линия склеивания под ним плохая. В запросе предложения запросите способ предварительной обработки, семейство смол, целевую толщину сухой пленки, проверку отверждения и испытание на адгезию. АСТМ Д3359 предоставляет методы испытаний на ленте для оценки адгезии покрытия к металлическим подложкам, но ASTM также предупреждает, что этот метод представляет собой индикатор с оценочной шкалой от 0 до 5, а не измерение абсолютной прочности сцепления. Результат «5В» полезен только в том случае, если согласован метод, толщина пленки, кондиционирование и план приемки.
Электростатический порошок проникает в глубокие углубления из-за эффекта клетки Фарадея, а открытые края могут сильно накапливаться. Глухие отверстия, отверстия, основания, уплотнительные площадки и мелкая резьба обычно требуют маскировки. Пленка толщиной 80 мкм на обеих стенках может закрыть незамаскированное отверстие диаметром 20 000 мм примерно на 0,160 мм — этого достаточно, чтобы остановить сборку.
Анодирование: преобразование алюминиевой поверхности
Резервуар для анодирования идет по другому маршруту. Алюминиевая деталь становится анодом, а контролируемое окисление превращает ее поверхность в пористый оксид алюминия. Тип II известен по защитным и декоративным изделиям. Тип III используется для получения более толстой и твердой рабочей поверхности. В зависимости от обозначения свежий слой остается естественным, окрашивается или запечатывается.
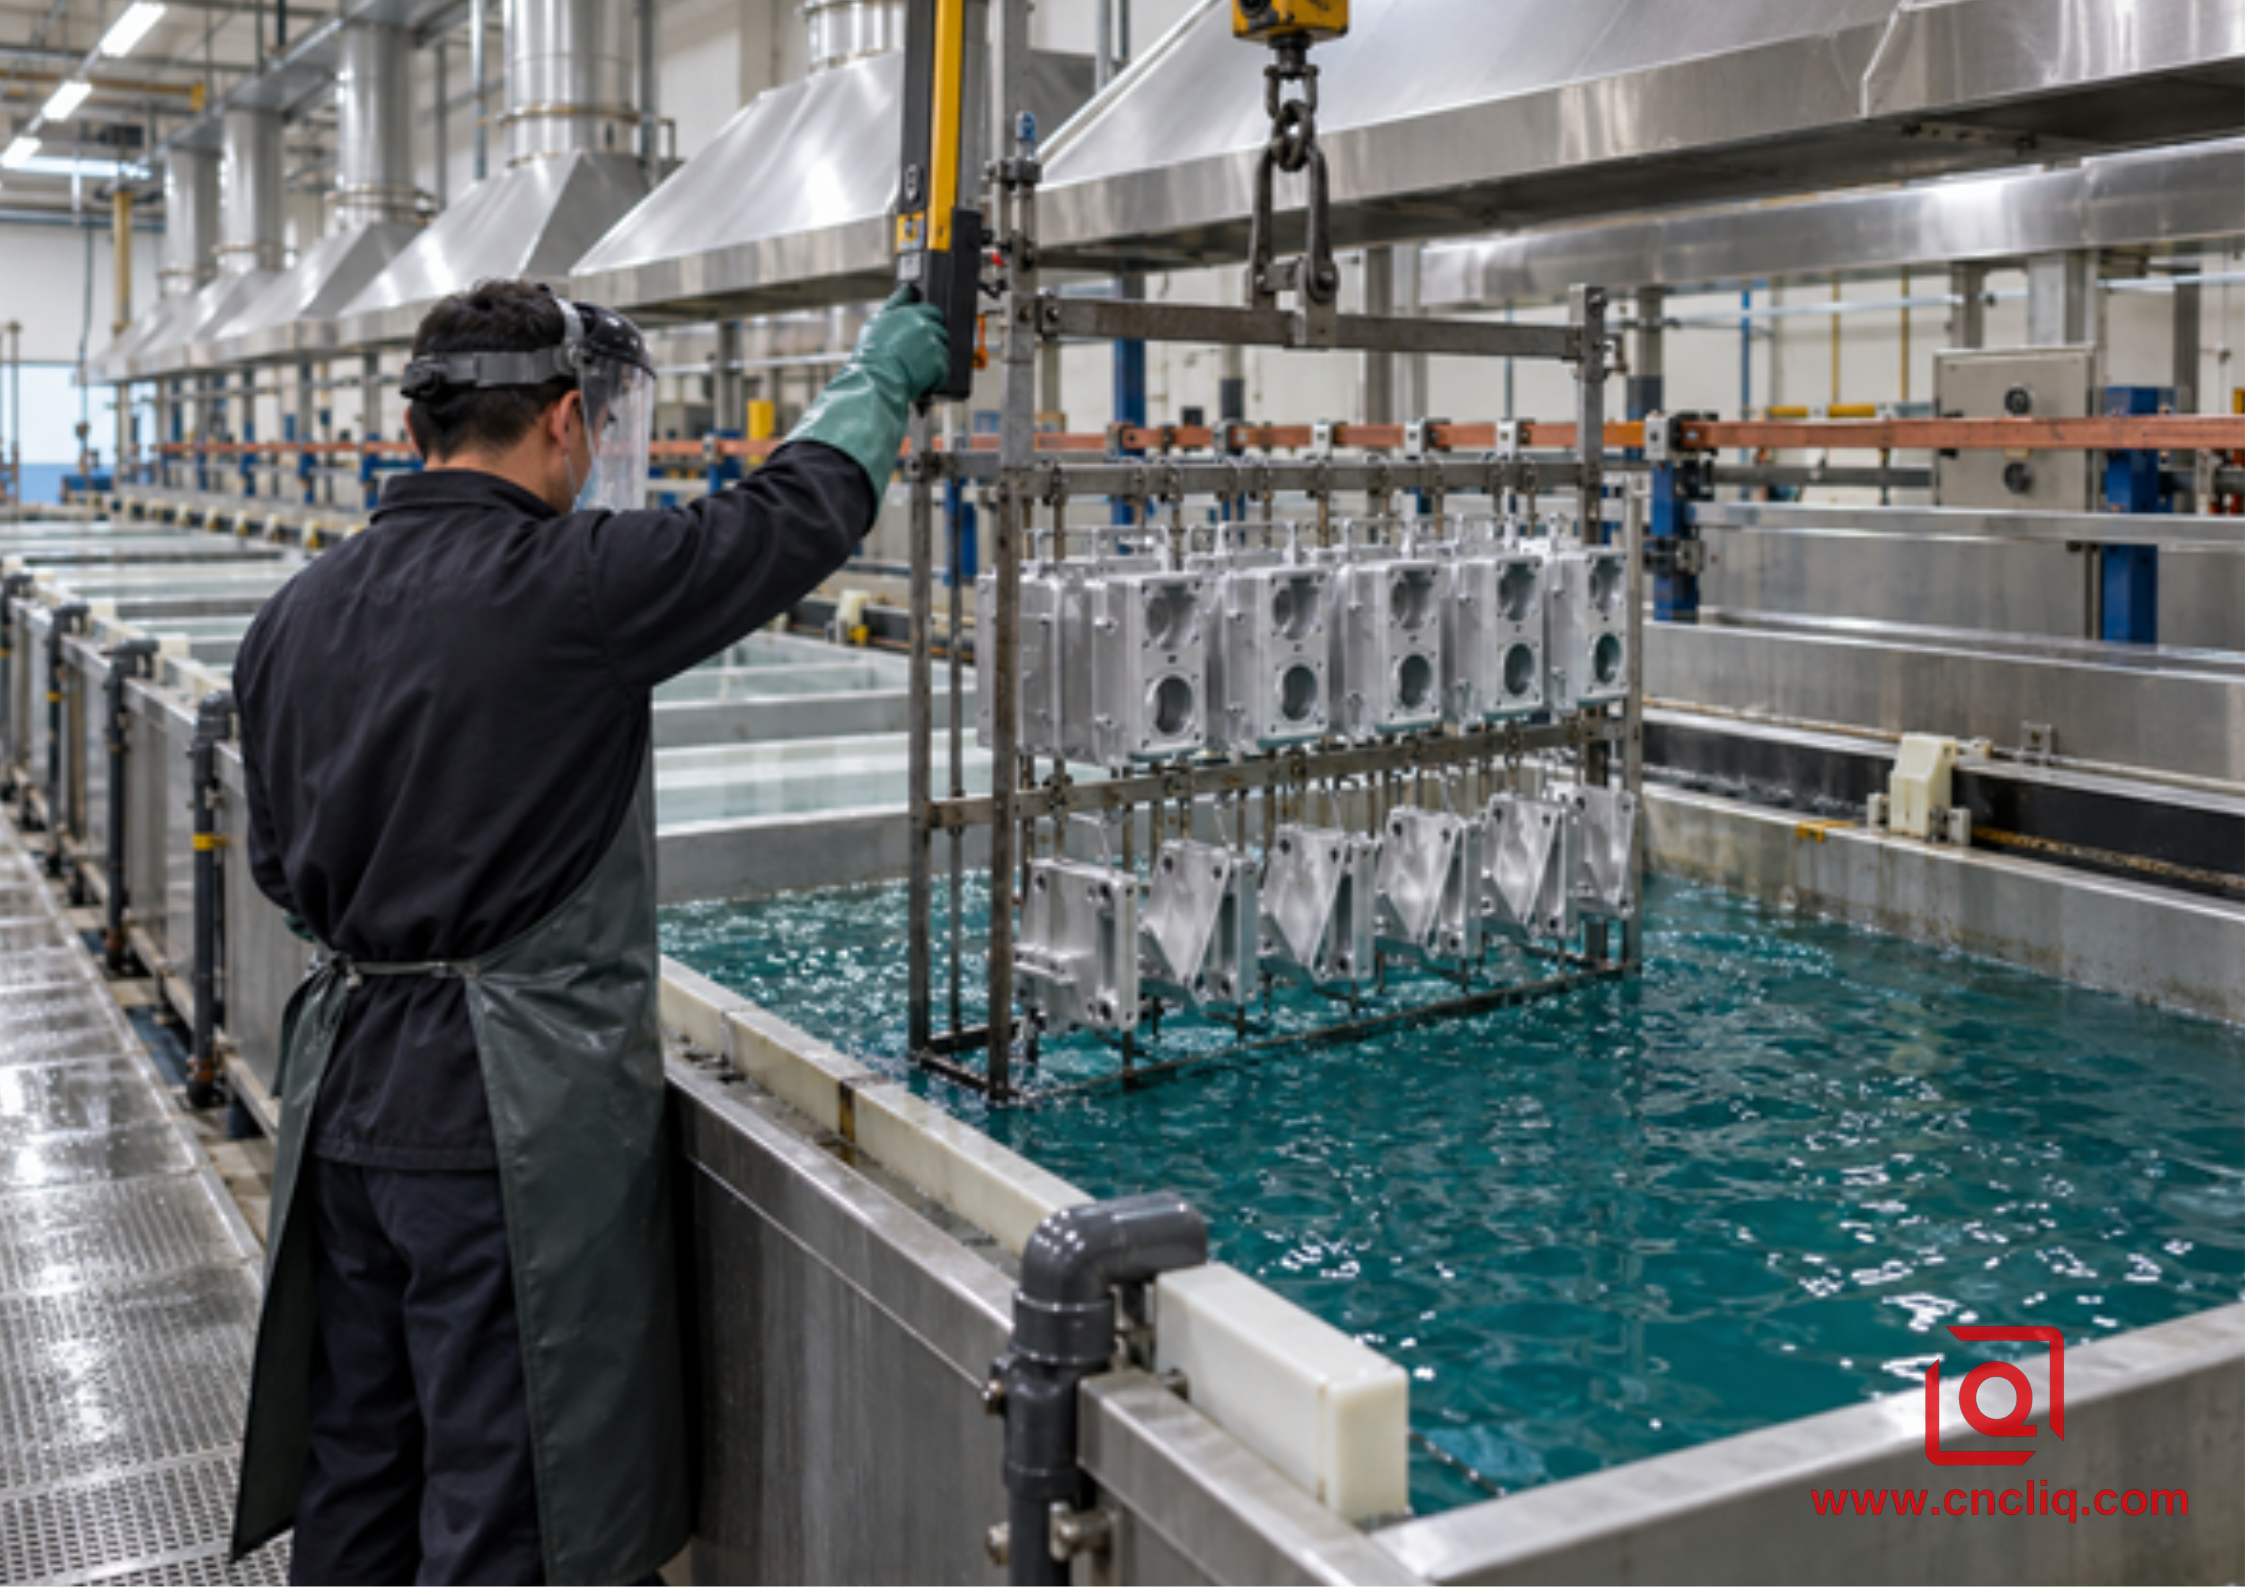
Рисунок 2. Алюминиевые детали на стеллаже, поступающие в ванну контролируемого анодирования.
Поскольку оксид является неотъемлемой частью основного металла, он не может отслаиваться как отдельная пленка. Это не делает его неразрушимым. Твердый анодный оксид тверд, но сравнительно хрупок. Острые края, прессовая посадка, сильные удары и локальные изгибы могут привести к образованию сколов или трещин. Уплотнение улучшает коррозионные характеристики, а выбранное уплотнение может влиять на износ и другие функциональные свойства.
Для декоративного и защитного анодирования, ИСО 7599:2018 определяет метод спецификации, характерные свойства, методы испытаний, минимальные требования к производительности, подходящие рекомендации по сплавам и важность предварительной обработки. ISO отмечает, что инженерное твердое анодирование рассматривается отдельно в соответствии с ISO 10074. Для неархитектурных закупок в США стандарт MIL-PRF-8625 остается общим стандартом и отличает серное анодирование типа II от твердых анодных покрытий типа III.
Долговечность: определите неудачу, прежде чем выбирать победителя
Абразивный и скользящий износ
Рассмотрим пыльную направляющую. Здесь обычно сначала применяется твердое анодирование, поскольку его оксид хорошо изнашивается и не может отделиться как полимерный лист. Тем не менее, твердый номер в сертификате не гарантирует хорошую пару скользящих поверхностей. Материал контртела, смазка, форма кромки и шероховатость, оставшаяся до анодирования, могут превратить прочное покрытие в проблему преждевременного износа. Для реальных трибологических требований запишите на бумаге нагрузку, циклы, смазку, допустимый износ и схему испытаний.
Порошок удобен при обращении со следами и случайными ударами. Непрерывное путешествие «металл по металлу» — это совсем другая история; он может полировать или прорезать пленку. Мы склонны хранить его на ограждениях, крышках, рамах, кронштейнах и стенках корпуса. Если для одного компонента требуется и цветная оболочка, и направляющая подшипника, замаскируйте дорожку и спроектируйте эту поверхность отдельно.
Удар, сколы и повреждения кромок
Порошковая пленка обладает некоторой эластичностью. На кронштейне, который время от времени подвергается ударам, правильно затвердевшая пленка может поглотить большую деформацию, прежде чем обнажится металл. Твердый анод менее прощает, когда толстый оксид пересекает лезвие бритвы. Добавляйте практичные заломы кромок, избегайте покрытия высоконагруженных поверхностей взаимодействия, если это не предусмотрено специально, и не ждите, что чистовая ванна спасет хрупкую геометрию.
Глубокие повреждения обнажают алюминий в любой системе. Затем порошок подвергается предварительной обработке, чтобы противостоять коррозии под пленкой; анодирование не приведет к расслаиванию, но поврежденный оксид больше не защищает эту точку. Оба требуют дренажа, контроля щелей и гальванической изоляции.
Коррозия и воздействие на открытом воздухе
Не существует честного «прибрежного победителя» без полноценной системы финиша. Герметичное анодное покрытие может обеспечить надежную защиту от коррозии, сохраняя при этом металлический вид. Высокоэффективный полиэфирный порошок после контролируемой предварительной обработки может обеспечить превосходный барьер и гораздо более широкий выбор цветов. Сплав, толщина, герметизация или отверждение, покрытие кромок, воздействие хлоридов, очистка и повреждение — все это влияет на результат.
Будьте осторожны, когда котировка обещает большую цифру в часах соленых брызг, а рядом с ней не указано правило отказа. ASTM B117 сообщает лаборатории, как управлять туманным шкафом; он не превращает 1 тест в универсальное количество лет на открытом воздухе. Спросите, нанесена ли на панели разметка, какие вздутия или ползучести допускаются и как оценивается деталь после экспонирования. Для длительной эксплуатации на открытом воздухе сочетайте ускоренные испытания с соответствующей спецификацией продукта и историей эксплуатации.
УФ, цвет и внешний вид
Анодирование сохраняет визуальный характер металла, поэтому дизайнеры принимают его более узкую цветовую гамму. Натуральные и электролитические красители могут быть очень стабильными; органические красители все еще нуждаются в проверке воздействия. Порошок ведет себя в зависимости от марки смолы. Состав для внутреннего применения и наружная система могут иметь один и тот же цветовой чип при совершенно разном старении.
Определенный фирменный цвет, тонкая текстура или поверхность, предназначенная для скрытия небольших различий подложки, указывают на пудру. Деталь, которая должна выглядеть безошибочно как алюминий, указывает на анодирование. Торговля — это честность: на анодированной поверхности могут быть видны линии штампа, зоны сварки, зерно обработки или нагрев нового материала. Для косметических работ мы утверждаем реальный лимитный образец из производственного сплава, а не цвет, видимый на мониторе.
Толщина и допуск: где хорошие конструкции обычно терпят неудачу
Теперь нанесите отделку на модель CAD. Порошок находится выше исходной границы, поэтому стенка с покрытием перемещается примерно на измеренную толщину сухой пленки. Анодирование потребляет некоторое количество алюминия и образует некоторое количество оксида наружу. Инженеры часто начинают с разделения работ по компоновке 50/50, но мы никогда не замораживаем узкий ствол только с помощью этого сокращения. Состояние сплава и резервуара меняет соотношение. Окончательное смещение обработки должно быть установлено на основе достоверных данных о росте из выбранного источника чистовой обработки.
Используйте этот рабочий процесс перед выпуском чертежа:
1. Отметьте все функциональные размеры после отделки и укажите, применимы ли размеры до или после отделки.
2. Определите зоны без покрытия и маски: отверстия подшипников, площадки для уплотнительных колец, резьбу, площадки заземления, опорные цели и клеевые поверхности.
3. Нанесите на отпечаток числовой диапазон толщины. Избегайте «стандартной толщины».
4. Решите, владеет ли поставщик отделочной обработки или цех ЧПУ предварительной компенсацией.
5. Осмотрите деталь после отделки, используя ту же базовую схему, которая контролирует сборку.
Наш руководство по допускам и стоимости обработки на станках с ЧПУ объясняет, почему излишне жесткие допуски умножают риск проверок и брака. Здесь действует то же правило: не прижимайте косметическую панель к допуску посадочного места подшипника, но не допускайте смещения толстой пленки в подлинную посадку.
Практические примеры рисования
Напишите примечание к порошку, чтобы другой поставщик мог предложить ту же работу: сплав, предварительная обработка, семейство смол, ссылка на цвет, диапазон сухой пленки, контроль отверждения, проверка адгезии и каждая замаскированная поверхность. В примечании к анодированию необходимо указать текущую спецификацию, тип, класс, толщину, цвет, уплотнение, расположение маркировки стойки и границу маски. Если какой-либо из этих элементов управляет сборкой, покажите его на выделенном виде, а не скрывайте в общей заметке.
Старые записи заслуживают быстрой проверки. Например, MIL-A-8625 был заменен MIL-PRF-8625. В контракте может быть намеренно сохранена более старая редакция, но смешивание старого обозначения с новой формулировкой приемки оставляет финишеру гадать. Укажите требуемую ревизию и придерживайтесь последовательного выбора.
Стоимость: сравнивайте весь маршрут, а не цену за часть.
Не существует надежного правила, что пудра – это бюджетная отделка, а анодирование – премиальная. Плотность стеллажа, размер партии, цвет, маскирование, контроль толщины, конверт детали, риск проверки и доработки могут изменить заказ от одного запроса предложения к другому.
|
Драйвер затрат |
Почему меняется стоимость порошковой покраски |
Почему меняется стоимость анодирования |
|
Небольшой лот |
Время очистки камеры и смены цвета распределяется по меньшему количеству деталей. |
Установка ванны, размещение на стойках, купоны на тестирование и проверки распределены по меньшему количеству частей. |
|
Большая или тяжелая деталь |
Увеличивается пространство печи, тепловая масса, загрузка конвейера и погрузочно-разгрузочные работы. |
Размер резервуара, текущий спрос, конструкция стеллажа и увеличение производительности |
|
Сложная маскировка |
Заглушки, ленты, колпачки и снятие вручную усложняют работу. |
Остановка, вилки, электрический контакт и очистка после обработки добавляют трудозатрат. |
|
Плотная полоса толщины |
Требуются дополнительные измерения и контроль распыления/отверждения. |
Плотность тока, время купания, температура и положение требуют более жесткого контроля. |
|
Косметический цвет |
Необходимо контролировать партию порошка и окно отверждения. |
Партия сплава, травление, окраска, герметизация и положение стойки влияют на оттенок. |
|
Переработка |
Удаление покрытия и повторное покрытие могут повлиять на размеры. |
Зачистка удаляет материал и может сделать повторное анодирование рискованным. |
|
Квалификационные испытания |
Купоны, испытания на адгезию, удар, блеск и коррозию увеличивают стоимость. |
Проверка толщины, уплотнений, коррозии, износа и цвета увеличивает затраты. |
Сравните два предложения с одинаковым планом приемки, годовым объемом, размером партии, косметическим стандартом и размерами после отделки. Чистый запрос цен может сэкономить больше, чем выбор номинально более дешевого процесса; используйте наш Контрольный список запроса цен на завод с ЧПУ в Китае удалить скрытые предположения.
Сплав и производственный маршрут имеют значение
6061 является удобной отправной точкой для любого маршрута, хотя две партии материала все же могут вернуться после анодирования в несколько разных оттенках. Разговор становится более строгим с 2024, 7075 или кастингом. Кремний и пористость могут привести к тому, что литая анодированная поверхность станет серой или пятнистой. Порошок может выровнять внешний вид, но только после того, как цех проконтролирует очистку, удержание газов и предварительную обработку.
Финиш не может быть отделен от пробела. Экструзии несут линии штампов. В отличие от основной пластины, сварные швы можно анодировать. Дробеструйная обработка меняет текстуру и смягчает острые края; химическое травление удаляет материал. Литые поры могут открыться во время чистки или выпуска газа в духовке. Наш Сравнение OEM-производства алюминия Эти различия учитываются посредством обработки на станках с ЧПУ, экструзии и литья под высоким давлением.
Если ваша часть представляет собой блок управления жидкостью, веб-сайт гидравлический коллектор из анодированного алюминия по индивидуальному заказу является подходящим примером того, как обработка, внутренние каналы, уплотнительные поверхности и анодированная защита должны рассматриваться как один производственный маршрут, а не как отдельные линии закупок.
Анонимный пример: корпус контроллера уличного робота
Покупателю промышленной автоматизации требовался корпус контроллера робота 6061-T6 с посадочным местом подшипника диаметром 32 000 мм, 8 резьбами M4, канавкой для уплотнительного кольца, контролируемым внешним цветом и проводящей площадкой заземления печатной платы. На чертеже указана только черная отделка.
DFM дал более детальный ответ. Посадку подшипника требовала контролируемая посадка после отделки; для заземляющей площадки нужен голый проводящий металл; канавка уплотнительного кольца не выдерживает неконтролируемых отложений; и маркетинговая команда хотела, чтобы в будущих партиях, включая запланированную отлитую под давлением версию, была единообразная темно-серая текстура.
Для проиллюстрированного производственного плана мы выбрали предварительную обработку плюс наружное полиэфирное порошковое покрытие с согласованной целью нанесения сухой пленки, маскируя при этом седло подшипника, канавку для уплотнительного кольца, резьбу M4 и площадку заземления. Корпус сначала был обработан на станке с ЧПУ, зачищен от заусенцев с определенными заломами кромок, очищен ультразвуком, замаскирован специальными заглушками и вырезанными крышками, покрыт покрытием, отвержден, а затем проверен после снятия маски. Толщину покрытия проверяли по контрольным талонам и доступным граням корпуса; адгезию оценивали с помощью согласованного метода испытания на ленте; Проверка КИМ подтвердила замаскированное отверстие и геометрию уплотнения.
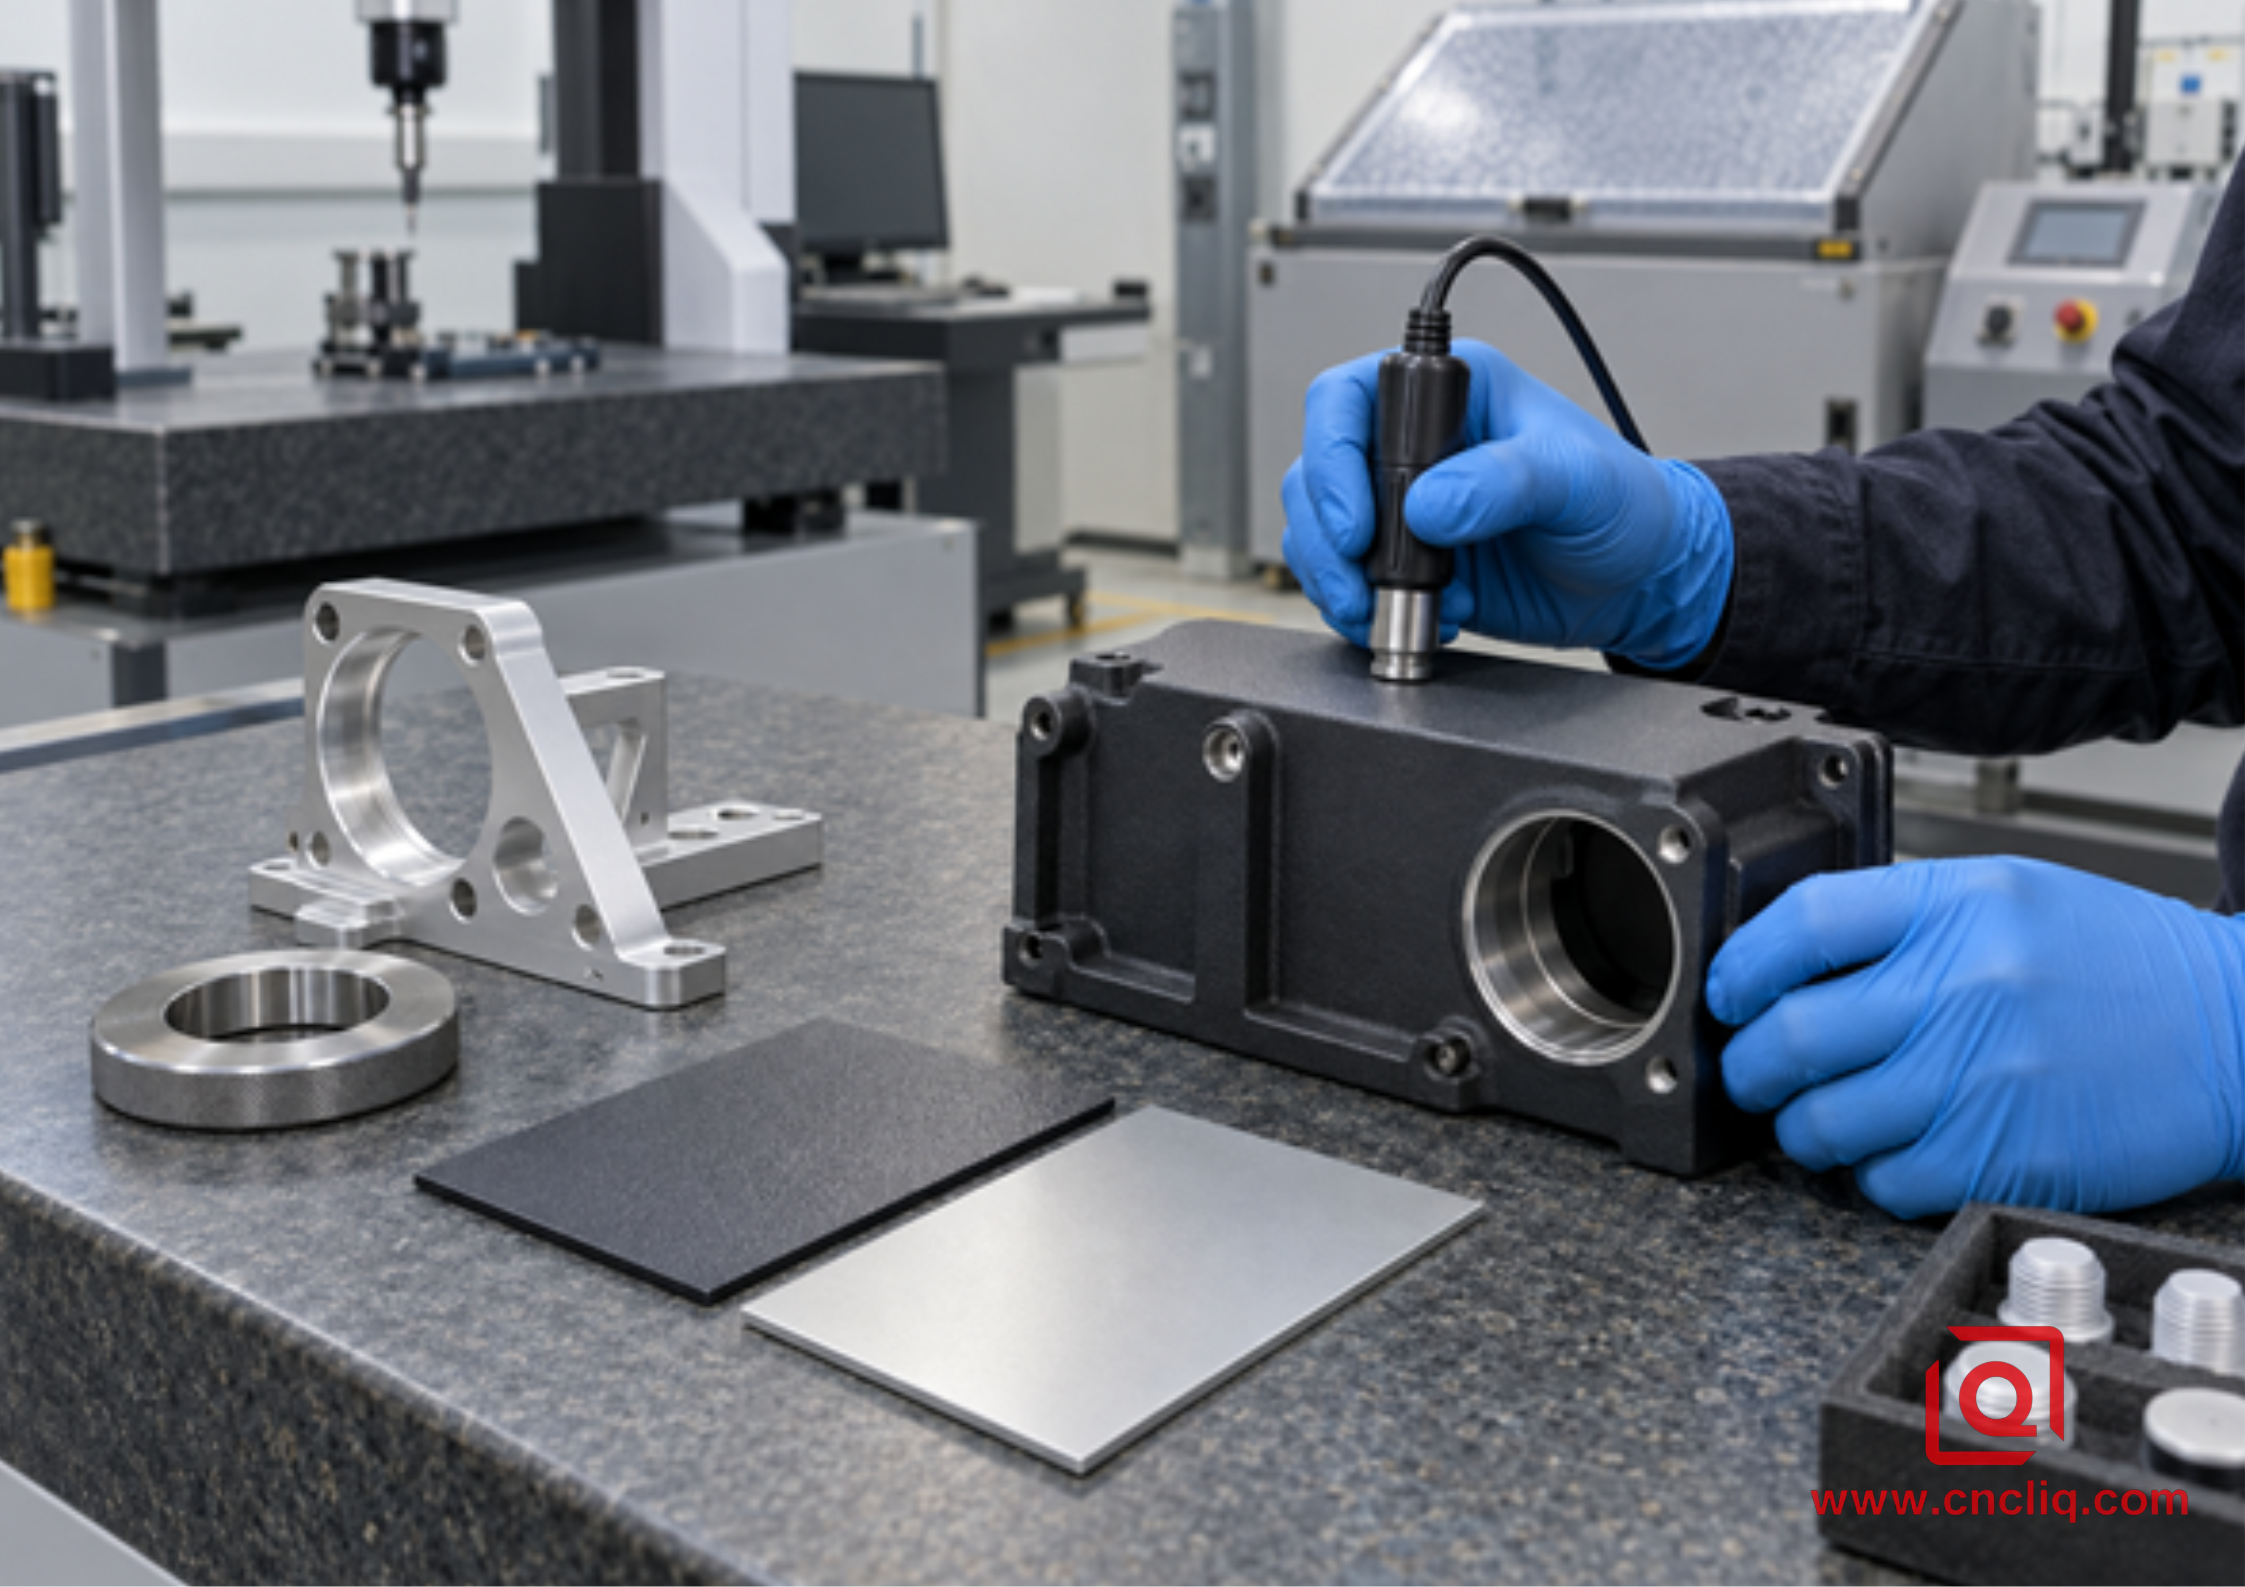
Рисунок 3. Послефинишное покрытие и проверка размеров на стенде контроля качества.
Результатом стал стабильный маршрут сборки: чистая посадка подшипника, защищенная площадка для уплотнительного кольца, проверенное заземление печатной платы и повторяемый цвет кузова. Если бы преобладали износ при скольжении, низкая толщина и металлический внешний вид, предпочтение отдавалось бы выборочному анодированию типа II или типа III. Этот анонимный случай является репрезентативным, а не универсальной спецификацией.
Как мы проверяем готовые алюминиевые детали
Заключительный контроль должен включать сборку, уплотнение, проводимость и обслуживание, а не только толщину. Практический план контроля может включать:
• Толщина сухой пленки или анодного покрытия в определенных местах измерения.
• Визуальное сравнение с утвержденным предельным образцом при контролируемом освещении.
• Испытание на адгезию купонов с порошковым покрытием с использованием согласованного метода и номиналов.
• Послефинишная проверка на КИМ или калибрах отверстий, базовых точек, резьбы и особенностей уплотнений.
• Проверка маскировки, включая чистоту переходных кромок и отсутствие остатков покрытия в отверстиях.
• Проверка вулканизации или герметизации, соответствующая указанной системе.
• Испытания на солевой туман, износ, удар или химические испытания только в случае обоснования и с четкими критериями приемки.
Для критически важных анодированных деталей Направляющая DFM с твердым покрытием типа III, анодированная углубляется в рост, маскировку и планирование толерантности. Для проектов, охватывающих несколько вариантов отделки алюминия, наши обзор обработки поверхности помогает нанести порошковое покрытие и анодировать рядом с химической пленкой и другими вариантами.
Контрольный список запроса предложений из 7 пунктов
Прежде чем запросить цену на алюминий с порошковым покрытием или анодированием, отправьте эти 7 позиций:
1. 3D-модель и контролируемый 2D-чертеж с уровнем редакции.
2. Алюминиевый сплав и закалка, а также производственный маршрут, если он уже исправлен.
3. Спецификация отделки, тип или семейство смол, класс или цвет, а также числовой диапазон толщины.
4. Размеченный вид масок, контактов стойки, электрических контактов, уплотнений и участков без покрытия.
5. Окончательные послефинишные размеры и схема контрольных точек.
6. Сообщите нам, с чем столкнется деталь: эксплуатация в помещении или на открытом воздухе, УФ-излучение, соль, химикаты, тепло, трение и удары.
7. Количество прототипов, количество партий, годовая потребность, документация и требования к испытаниям.
Если вы сравниваете отделку действующего проекта, пришлите как чертеж, так и ожидаемую среду обслуживания. Команда инженеров Liqin может проверить рост покрытия, маскировку, поведение сплава и точки контроля перед составлением предложения. Это самый быстрый способ превратить «порошковое покрытие или анодирование?» в контролируемую производственную спецификацию, а не в дебаты о позднем производстве.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Является ли порошковое покрытие или анодирование более прочным на алюминии?
Подумайте сначала о том, как повредится отделка. Скользящие рельсы обычно отдают предпочтение типу III, поскольку оксид твердый и принадлежит самому металлу. Чехол, который помят, может подойти для пудры, поскольку у него более толстая и немного более щадящая пленка. Соль, УФ-излучение, чистящие средства и уход по-прежнему следует оценивать самостоятельно.
2. Какая обработка лучше подходит для алюминиевых деталей с ЧПУ с жесткими допусками?
Для плотного прилегания тип II часто является более легкой отправной точкой, поскольку он обычно тоньше. Твердое покрытие по-прежнему может заглушить канал ствола, а порошковая пленка толщиной 60–120 мкм почти всегда приводит нас к маскировочному рисунку. Какой бы маршрут ни выиграл, сообщите поставщику диапазон толщины и проверьте посадку после завершения.
3. Всегда ли порошковая покраска дешевле анодирования?
Нет. Порошок часто стоит хорошо за цветную партию, пока в работу не войдет редкий цвет, небольшое количество, сильная маскировка или дополнительные испытания. Анодирование зависит от сплава, плотности стойки, толщины, красителя, уплотнения и проверки. Цитируйте как из одного и того же количества, так и из плана приемки, иначе сравнение мало что значит.
4. Можно ли анодировать литой алюминий или покрыть его порошковой краской?
Оба могут работать, хотя визуальные риски не одинаковы. Кремний и поры могут сделать анодированное отливку серой или пятнистой. Порошок легче покрывает это изменение, но тепло может вытягивать газ из отливки и оставлять точечные отверстия. Финишному мастеру нужен точный сплав, маршрут очистки, план дегазации и косметический предел.
5. Что нужно нанести на рисунок для порошковой покраски или анодирования?
Укажите сплав, основные спецификации, тип отделки или порошковую смолу, цвет или класс, числовой диапазон толщины, поверхности для маскировки, допустимую площадь контакта со стойкой, применимы ли размеры после отделки, необходимые испытания и косметическую информацию о приемке. Также определите проводящие интерфейсы, резьбу, уплотнительные площадки и точные посадки. Такие примечания, как «черное анодирование» или «порошковое покрытие», оставляют открытыми слишком много переменных для надежного предложения B2B.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Порошок и анодирование защищают алюминий по-разному. Добавляют толстую цветную пленку; другой превращает поверхность в твердый оксид. Сделайте выбор между повреждением при обслуживании, сплавом, внешним видом, посадкой, маскировкой, осмотром и полной стоимостью маршрута. Обозначьте толщину, держите покрытие подальше от функциональных поверхностей и проверяйте важные размеры после отделки. Отправьте Лицину данные САПР, операционную среду и объем для практического обзора DFM и расценок.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
