 Русский




Вы боретесь с алюминием, приваренным к фрезе, необъяснимым визгом, сломанными концевыми фрезами или отделкой, которая выглядит по-разному каждый раз, когда 6061 возвращается в тиски? Продолжайте читать. Мы пройдем путь от осторожной первой настройки до проверенного номера магазина, и по ходу дела покажем арифметику. Это написано для человека, работающего на станке, и инженера, покупающего деталь; обоим нужен стабильный процесс, а не героическая фигура, поднятая с карты.
6061 удобен для машины, но не является автоматическим. Высокая скорость шпинделя в сочетании с неуверенной подачей может привести к трению инструмента. Разумная подача с плохой эвакуацией стружки может заполнить слот за секунды. Большой вылет инструмента, слабая фиксация заготовки, рез на всю ширину или короткая траектория инструмента, которая никогда не достигает заданной подачи, могут превратить набор звуковых параметров в мусор. Вот почему каждое число ниже является отправной точкой, привязанной к заявленным предположениям. Данные производителя вашего резака и контролируемое первое испытание должны иметь приоритет.
Быстрый ответ: практическое стартовое окно для 6061
Для жесткого вертикального обрабатывающего центра, острой твердосплавной концевой фрезы для алюминия, надежного крепления заготовки и эффективной подачи воздуха, тумана или проточной охлаждающей жидкости консервативное общее стартовое окно составляет:
|
Параметр |
Практическая отправная точка |
Что он контролирует |
|
Скорость резания, Vc |
200–500 м/мин |
Краевая скорость и тепловыделение |
|
Базовая линия твердого сплава, когда настройка неизвестна |
300 м/мин |
Полезная точка расчета, а не гарантированный оптимум |
|
Чиповая нагрузка, fz |
0,03–0,10 мм/зуб |
Толщина стружки, режущая способность и нагрузка на кромку |
|
Количество флейт |
2 для узких пазов; 3 для общего профилирования |
Пространство чипа и производительность |
|
Радиальное зацепление, а.е. |
10–30 % диаметра фрезы для начального бокового фрезерования |
Нагрузка на инструмент и толщина стружки |
|
Регулировка подачи по всей прорези |
Начните с 50–70 % проверенной подачи для бокового фрезерования. |
Дополнительная нагрузка и ограниченный выход стружки |
|
Припуск на финиш |
0,20–0,50 мм на сторону, если позволяет геометрия |
Стабильная чистовая нагрузка и коррекция размеров |
Не копируйте эту таблицу прямо в производство. Маленькие фрезы, тонкие стенки, инструменты с увеличенной досягаемостью, настольные фрезерные станки, шпиндели с низким крутящим моментом и полнопрорезные инструменты требуют меньших нагрузок. Для поставщика инструмента точный номер по каталогу более ценен, чем широкий ассортимент материалов. РоббДжек Например, компания Harvey Performance публикует данные по диаметрам своих собственных двухзубых инструментов 6061, а Harvey Performance показывает, как двум фрезам одного и того же диаметра может потребоваться разная нагрузка стружки, поскольку их геометрия различается.
Почему 6061 все еще производит плохие обрезки
Зайдите практически в любой цех с ЧПУ, и вы обнаружите 6061-T6 или T651 в корпусе, крепежной пластине, кронштейне или жидкостном блоке. Его популярность не является тайной. Сплав достаточно прочный, легкий, легкодоступный, устойчивый к коррозии и обычно приятный для резки и анодирования. Все еще выбираете акции? Наше сравнение 6061, 7075 и 5052 для индивидуального фрезерования на станках с ЧПУ. сравнивает эти компромиссы с работой, которую деталь должна фактически выполнять.
Обычная неисправность — это не просто «слишком большое количество оборотов в минуту». Это несоответствие между скоростью, нагрузкой стружки, зацеплением, зазором стружки и жесткостью. Алюминий может прилипать к горячей режущей кромке и образовывать наросты. При этом эффективная геометрия меняется: кромка перестает аккуратно резать, сила резания возрастает, поверхность стенки размазывается, и инструмент может отколоться или сломаться. В глубоком кармане повторная резка горячей стружки делает цикл менее стабильным, даже если запрограммированные обороты и подача разумны.
Есть еще один практический вопрос. Запрограммированная подача не всегда является подачей, достигаемой на режущей кромке. Короткие сегменты линий, острые углы, небольшие дуги и консервативное ускорение машины могут удерживать скорость оси ниже заданной. Число оборотов в минуту остается высоким, в то время как фактическая нагрузка на чип падает. Инструмент трется именно там, где геометрия становится наиболее критичной. Таким образом, просмотр только сводки CAM может скрыть истинную причину.
3 формулы, которые имеют значение
Стандартные отношения фрезерования просты. Сандвик Коромант публикует определения показателей ниже, и Кеннаметал представляет то же соотношение в дюймах.
Скорость шпинделя:
Об/мин = (Vc × 1000) ÷ (π × D)
Подача таблицы:
Скорость подачи (мм/мин) = об/мин × z × fz
Скорость съема металла:
MRR (см³/мин) = ap × ae × скорость подачи ÷ 1000
Где Vc — скорость резания в м/мин, D — эффективный диаметр фрезы в мм, z — количество эффективных канавок, fz — подача на зуб в мм, ap — осевая глубина резания в мм, а ae — радиальное зацепление в мм. В дюймах об/мин = (SFM × 3,82) ÷ диаметр инструмента, а IPM = об/мин × количество канавок × IPT.
Порядок имеет значение. Выбирайте оптимальную скорость резания для конкретного инструмента и операции. Конвертируйте его в RPM. Проверьте предел шпинделя станка. Затем рассчитайте подачу исходя из загрузки стружки. Когда шпиндель достигнет максимальной скорости ниже расчетной, примите действительное число оборотов в минуту, а затем снова запустите расчет подачи. В противном случае загрузка чипа изменилась, хотя никто не собирался ее менять.
Рабочий пример: 3-зубая твердосплавная концевая фреза 10 мм.
Вот первый проход, под которым мне было бы удобно контролировать станок: жесткая установка, короткая 10-миллиметровая алюминиевая фреза с 3 канавками, радиальное зацепление 30%, скорость резания 300 м/мин и 0,06 мм на зуб.
Об/мин = (300 × 1000) ÷ (π × 10) = 9549 об/мин.
Подача = 9549 × 3 × 0,06 = 1719 мм/мин.
Если осевая глубина составляет 5 мм, а радиальное зацепление — 3 мм:
MRR = 5 × 3 × 1,719 ÷ 1000 = 25,8 см³/мин.
Этот ответ приводит нас к дверце машины; это не освобождает работу. Я бы все равно посмотрел на держатель, длину вылета, расположение приспособления, доступную мощность около 9549 об/мин, направление сопла, глубину кармана, настенную опору и каждое место, где путь ненадолго становится разрезом на всю ширину. Начните под присмотром, наблюдайте за чипом и слушайте. Измените одну вещь, а затем посмотрите еще раз.
Метрические стартовые кандидаты по диаметру концевой фрезы
Для приведенной ниже таблицы я установил скорость резания на уровне 300 м/мин, выбрал твердосплавный инструмент с 3 канавками и изменил нагрузку на стружку в зависимости от диаметра. Рассматривайте каждый ряд как билет на контролируемое испытание бокового фрезерования на мощном станке. «Нет» — это разрешение на нажатие кнопки запуска цикла для автоматической партии.
|
Диаметр фрезы |
Чиповая нагрузка |
Расчетное число оборотов в минуту |
Расчетный корм |
Первые проверки перед увеличением нагрузки |
|
3 мм |
0,02 мм/зуб |
31831 об/мин |
1910 мм/мин |
Ограничение шпинделя, биение, хрупкая кромка, эвакуация стружки |
|
6 мм |
0,04 мм/зуб |
15915 об/мин |
1910 мм/мин |
Вылет, угловое замедление, глубина кармана |
|
8 мм |
0,05 мм/зуб |
11937 об/мин |
1791 мм/мин |
Жесткость державки, радиальное зацепление, направление СОЖ |
|
10 мм |
0,06 мм/зуб |
9549 об/мин |
1719 мм/мин |
Нагрузка на шпиндель, жесткость стенки, способ входа |
|
12 мм |
0,07 мм/зуб |
7958 об/мин |
1671 мм/мин |
Крутящий момент, поддержка крепления, согласованность траектории движения инструмента |
Если инструмент диаметром 3 мм используется на шпинделе со скоростью 12 000 об/мин, не сохраняйте скорость 1 910 мм/мин. Сохраните 0,02 мм/зуб, пересчитав: 12 000 × 3 × 0,02 = 720 мм/мин. Это привычка, которая не позволяет регулировке ограничения скорости бесшумно изменять режущее действие.
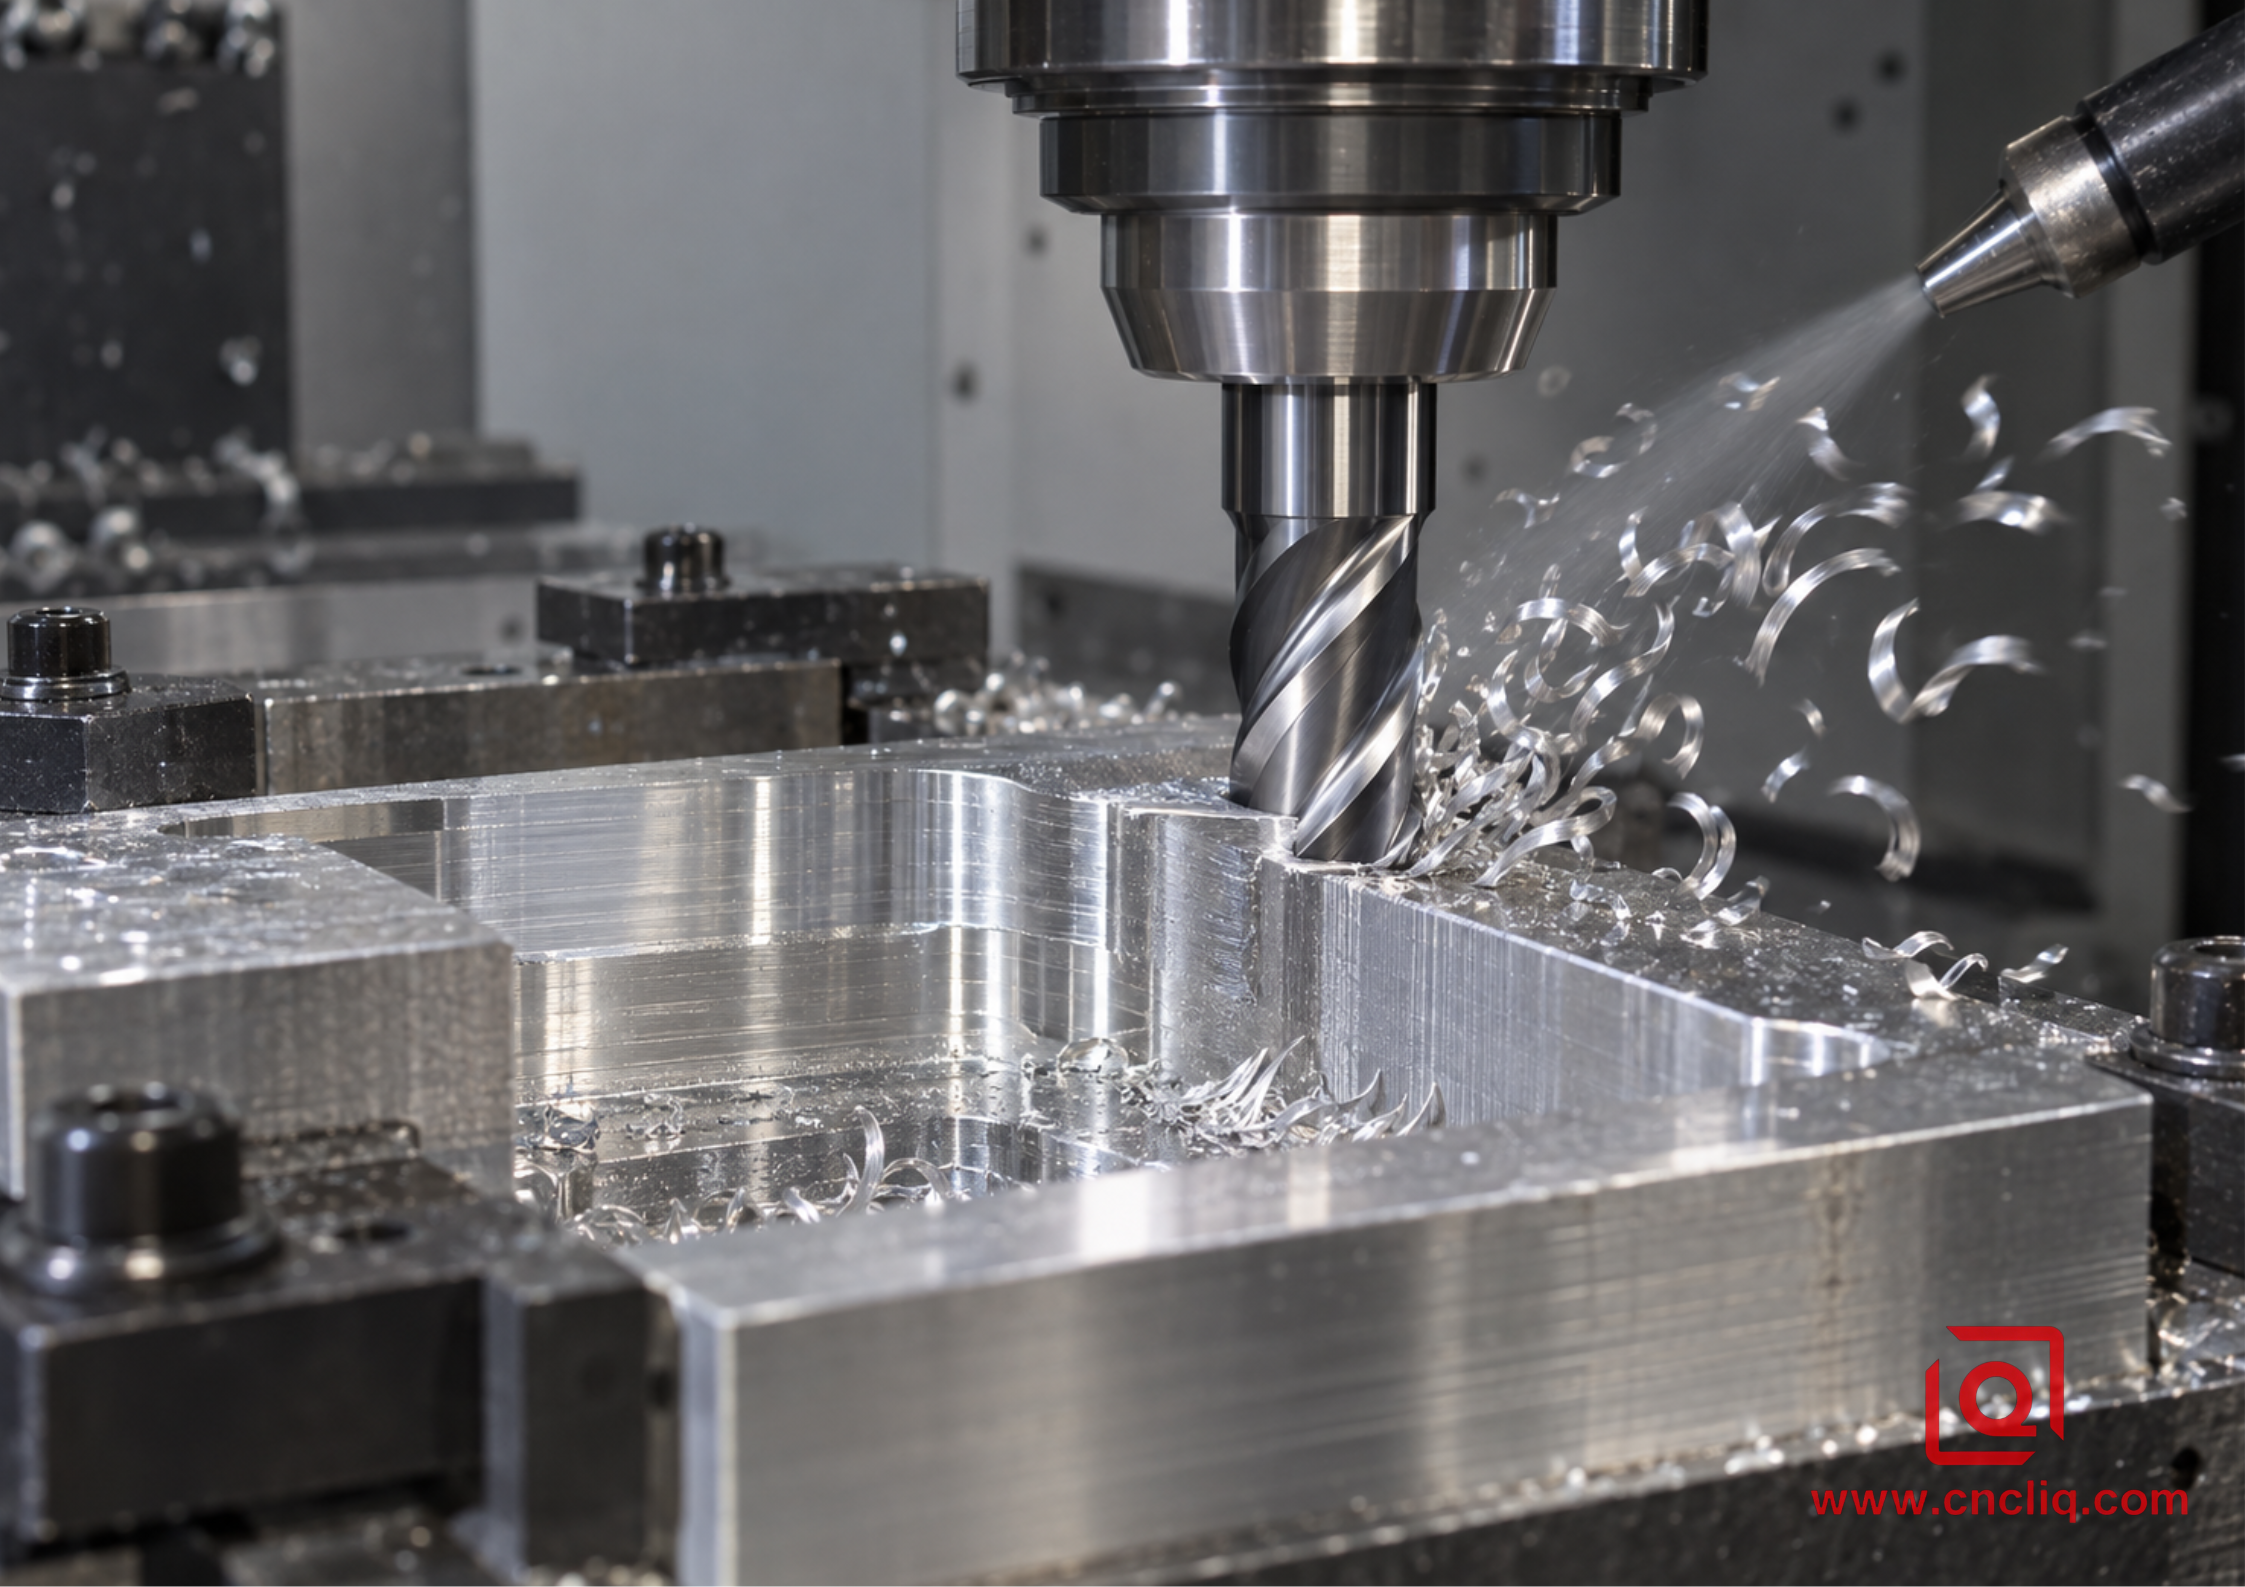
Полированная концевая фреза режет карман из алюминия 6061.
Выбор правильной концевой фрезы
2 флейты или 3 флейты?
Две канавки оставляют достаточно места для чипа. Сначала я добиваюсь этой формы в полном слоте, глубоком кармане, небольшом шпинделе или в любой другой установке, где воздух едва достигает дна. Три флейты отнимают немного места и получают еще одно рабочее лезвие. На жестком производственном стане это часто является полезной золотой серединой для профилей и адаптивной черновой обработки; инструмент общего назначения с 4 канавками не является автоматически модернизацией.
Больше канавок не означает автоматически более быстрое производство. Подача увеличивается с увеличением количества канавок только в том случае, если каждая канавка может сформировать и эвакуировать свою стружку. Когда стружка скапливается между инструментом и стеной, лишняя кромка становится помехой. Выбирайте количество канавок, исходя из пути взаимодействия и эвакуации, а не из максимальной подачи, показанной в CAM.
Геометрия, подготовка кромок и покрытие
Ищите острый положительный передний край, полированные канавки и геометрию, предназначенную для цветных металлов. Полированный твердый сплав без покрытия широко используется, поскольку острая кромка и гладкая канавка помогают противостоять прилипанию алюминия. Некоторые покрытия, специально разработанные для обработки цветных металлов, также могут хорошо работать, но не думайте, что покрытие, успешно работающее со сталью, применимо и к алюминию. Следуйте данным применения производителя инструмента для конкретной серии.
Биение становится болезненно заметным по мере того, как инструмент и стружка становятся меньше. Изображение общего показанного биения 0,01 мм рядом с запрограммированной стружкой диаметром 0,02 мм: одна кромка может выполнять большую часть работы, в то время как ее соседи просто полируют. Очистите конус и цангу, уменьшите радиус действия до необходимого значения и уберите поврежденный держатель, прежде чем пытаться его программировать.
Диаметр инструмента и досягаемость
Используйте наибольший диаметр, до которого можно добраться до элемента, с достаточным угловым зазором. Инструмент большего размера обычно более жесткий и имеет больший объем канавок. Но не выбирайте фрезу с большим вылетом только потому, что она может обработать любую деталь. Отдельные инструменты для черновой, долевой и детальной обработки часто обеспечивают более быстрый и надежный процесс. Сложный доступ может оправдать многокоординатное фрезерование с ЧПУ , что может сократить эффективный радиус действия и уменьшить необходимость повторной установки.
Настройте параметры для фактической работы
Боковое фрезерование и адаптивная черновая обработка
Низкое радиальное зацепление дает возможность струге уйти и обеспечивает более постоянную нагрузку на инструмент. Он может обеспечить более глубокое осевое резание, но радиальное утончение стружки становится актуальным, когда зацепление небольшое. Запрограммированную подачу на зуб может потребовать корректировка для поддержания желаемой максимальной толщины стружки. Вместо того чтобы гадать, используйте проверенную модель утонения стружки CAM-системы или калькулятор производителя фрезы.
Плавные спиральные входы и траектории с постоянным зацеплением предпочтительнее внезапных погружений на всю ширину. Избегайте пауз во время резки. Если в кармане имеются узкие области, в которых увеличивается зацепление, примените локальное управление подачей или используйте остаточную обработку, чтобы инструмент не столкнулся с неожиданным клином материала.
Полное слотирование
Прорезь окружает фрезу материалом с обеих сторон. Нагрузка возрастает, у стружки остается меньше места для выхода, и доступ охлаждающей жидкости становится затрудненным. Начинайте с 50–70 % проверенной подачи при боковом фрезеровании, сохраняйте консервативную осевую глубину и отдавайте предпочтение двум канавкам при небольшом зазоре. Не устраняйте проблему с упакованной стружкой только за счет уменьшения количества корма; это может создавать более тонкие и горячие чипсы. Сначала улучшите эвакуацию или сократите взаимодействие.
Отделка стен и полов
Финишный проход должен удалять постоянный допуск. Если не оставить почти ничего, кромка может тереться о участки, где черновой проход уже отогнулся. Если оставить слишком много, произойдет повторение черновой нагрузки и прогиба. Радиальный припуск 0,20–0,50 мм — это практический диапазон планирования для многих деталей среднего размера, но окончательное значение зависит от чертежа, диаметра инструмента, толщины стенки и требуемой отделки.
Для критической стены используйте специальный острый инструмент для чистовой обработки, если срок службы, допуск или внешний вид инструмента оправдывают это. Следите за тем, чтобы направление траектории инструмента было постоянным, избегайте остановок на косметической поверхности и проверяйте размеры после того, как деталь достигнет стабильной температуры. Наш гид по Допуски фрезерования алюминия на станке с ЧПУ и выбор конструкции объясняет, как толщина стенки, радиусы и стратегия базирования влияют на технологичность.
Тонкие стены и длинные детали
Не «исправляйте» прогиб стены только с помощью RPM. Уменьшите радиальную силу резания, чередуйте стороны, где это возможно, оставляйте равномерную заготовку и поддерживайте деталь близко к разрезу. Черновая обработка может снять остаточное напряжение в пластине, поэтому поэтапный процесс — черновая обработка, разжим или стабилизация, где это необходимо, а затем чистовая обработка — может сохранить геометрию лучше, чем одна агрессивная настройка. Правильный план зависит от состояния материала, баланса съема и базовой структуры чертежа.
Удаление стружки и смазка
При фрезеровании 6061 эвакуация стружки является частью параметра резания. Поток воздуха заставляет стружку двигаться. Туман добавляет ограниченную смазку. Проточная СОЖ может как смазывать, так и отводить тепло и стружку при условии, что сопла достигают зоны резания. Для глубоких карманов может потребоваться подача через инструмент или тщательно направленные вспомогательные насадки.
Хорошие сколы бывают отдельными, яркими, выходят из среза. Звук шпинделя устойчивый, нагрузка повторяется, к кромке не приваривается алюминий. Порошкообразная стружка часто указывает на трение или слишком легкое зацепление. Длинная стружка, охватывающая держатель, указывает на плохой стружкоотвод. Темный, размазанный материал или внезапное увеличение нагрузки указывают на нагрев, прилипание или повторную резку. Остановитесь и проверьте, прежде чем краевой порез превратится в сломанный инструмент или поврежденную деталь.
Машинист осматривает свежеотфрезерованный алюминиевый корпус
Устранение неполадок с самого начала, а не на основе догадок
|
Симптом |
Вероятные причины |
Первое действие |
|
Алюминий, приваренный к краю |
Трение, плохая смазка, сколы, неподходящая геометрия кромки. |
Очистите стружку, осмотрите инструмент, проверьте загрузку стружки, восстановите смазку. |
|
Визг или болтовня |
Чрезмерный вылет, слабое крепление, сильное зацепление, нестабильная зона скорости. |
Сократите установку, уменьшите зацепление, держатель чека и приспособление |
|
Порошкообразные чипсы |
Подача слишком мала для оборотов, замедление на поворотах, тупая кромка |
Проверьте фактическую подачу, осторожно увеличьте нагрузку стружки, замените изношенный инструмент. |
|
Сильный заусенец на выходе |
Тупой инструмент, плохое направление траектории, неподдерживаемая кромка |
Используйте острый инструмент, измените выход, добавьте поддержку или контролируемый разрыв кромки. |
|
Хорошая черновая обработка, но плохая чистовая обработка |
Прогиб, неравномерный припуск, наросты на кромке, термический дрейф |
Используйте единый чистовой проход и проверьте состояние инструмента и температуру детали. |
|
Сломанный инструмент в кармане |
Упакованные стружки, внезапное зацепление, биение, избыточный вылет |
Улучшите эвакуацию, сгладьте путь, проверьте биение, укоротите инструмент |
|
Изменение размера в партии |
Износ инструмента, температура, перемещение базовой точки, изменение зажима |
Измерения тенденций, проверка фиксации, компенсация только после проверки причины |
Изменяйте одну основную переменную за раз. Запишите принятый инструмент, патрон, вылет, состояние материала, частоту вращения, подачу, ap, ae, метод подачи СОЖ, нагрузку на шпиндель, результат проверки и срок службы инструмента. Этот лист настройки становится более ценным, чем другая общая онлайн-диаграмма.
Случай анонимного клиента: Блок гидравлического коллектора 6061
Анонимному промышленному заказчику требовался компактный коллектор 6061-T6 с пересекающимися портами, цековками для уплотнительных колец, монтажными поверхностями и косметическим анодированным внешним видом. Первоначальной задачей было не максимальное удаление металла. Он сохранял неизменную геометрию уплотнения и соотношение отверстий, не допуская при этом попадания стружки в глубокие поперечные отверстия.
Инженерная экспертиза разделила процесс на устойчивые этапы. Сначала команда установила широкие опорные поверхности, использовала 3-зубую алюминиевую концевую фрезу для открытой черновой обработки, перешла на 2-зубую фрезу, где узкие каналы ограничивали поток стружки, и зарезервировала припуск для чистовой обработки уплотняемой поверхности. Глубокие области получили направленную промывку и проверку промежуточной очистки. Перед косметической отделкой были проверены критические отверстия и торцевые соединения, а элементы резьбы и уплотнений были защищены в плане чистовой обработки.
Во время первого контролируемого испытания процесс был освобожден не только от расчетных оборотов в минуту. Команда проверила фактическую нагрузку на шпиндель, поведение на углах, форму стружки, биение инструмента и температуру детали. Подача была отрегулирована так, чтобы сохранить толщину стружки при доступной скорости шпинделя, а локальное управление зацеплением снизило нагрузку на внутренних переходах. В окончательном листе настройки были указаны утвержденные сборки инструментов и последовательность проверок для повторяющихся партий.
Это та же производственная логика, которая используется для изготовленный на заказ и анодированный гидравлический коллектор с ЧПУ : выбор параметров, фиксация, очистка, проверка размеров и обработка поверхности должны поддерживать друг друга. Если ваш запрос предложения включает герметичные проходы, тонкие стенки, косметические поверхности или допуски на критические положения, отправьте чертеж и годовой объем. Эти детали меняют план обработки и предложение.
Готовые алюминиевые коллекторные блоки и концевые фрезы 6061.
Контрольный список проверки на производстве
1. Подтвердите сплав, закалку, форму изделия, состояние запаса и соответствующую версию чертежа.
2. Выберите точный инструмент для обработки алюминия и получите рекомендации производителя по скорости, стружковой нагрузке и зацеплению.
3. Проверьте состояние державки, биение, вылет инструмента, длину канавки и доступ к элементам.
4. Рассчитайте частоту вращения по скорости резания, ограничьте ее пределом станка, затем пересчитайте подачу с учетом нагрузки на стружку.
5. Просмотрите ap, ae, входы, углы, прорези, тонкие стены и области, где изменяется взаимодействие.
6. Проверьте опору заготовки, повторяемость исходных данных, выход стружки и направление охлаждающей жидкости или воздуха.
7. Выполните контролируемый первый рез и наблюдайте за фактической подачей, нагрузкой на шпиндель, звуком, стружкой, заусенцами и кромкой инструмента.
8. Проверьте критические размеры и состояние поверхности с помощью подходящего калиброванного оборудования.
9. Изменяйте по одной переменной за раз, документируйте принятое окно и требуйте одобрения перед выпуском продукции.
В Liqin проверка размеров может включать в себя КИМ, оптическую проекцию, измерение высоты, профилирование поверхности и измерение шероховатости в соответствии с планом детали и контроля. Посмотрите наш возможности обеспечения качества и проверки для оборудования и системы качества. Лист параметров полезен только в том случае, если план измерений доказывает, что полученная деталь соответствует утвержденному чертежу.
Что включить в 6061 обработка с ЧПУ запрос цен
Для более быстрого и полезного расчета предоставьте 3D CAD плюс контролируемый 2D-чертеж. Определите закалку 6061 и форму заготовки, критические размеры, исходные данные GD&T, шероховатость поверхности, требования к разрушению кромок, резьбу, уплотнительные поверхности, косметические зоны, анодирование или другую отделку, документацию по проверке, годовой объем, размер партии, упаковку и место доставки. Если размер имеет решающее значение для сборки, отметьте его, а не полагайтесь на общий допуск основной надписи.
Эта информация позволяет поставщику выбрать реалистичную траекторию движения инструмента, стратегию крепления, последовательность проверки и окно процесса. Это также помогает отделить цену прототипа от экономики повторного производства. Для деталей, требующих нескольких ориентаций, наш обзор 3-осевая и 5-осевая прецизионная обработка объясняет, почему меньшее количество настроек может улучшить доступ и контроль данных.
Нужен обзор корпуса, кронштейна, коллектора, приспособления или другого нестандартного компонента 6061? Загрузите рисунок через наш страница контактов . Сообщите нам целевое количество, важные функции и требуемую отделку, чтобы команда инженеров могла ответить ценовым предложением с учетом процесса, а не общей ценой.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
Какую частоту вращения следует использовать для концевой фрезы 1/4 дюйма из алюминия 6061?
Число оборотов в минуту зависит от конкретной фрезы и скорости целевой поверхности. При скорости 800 SFM расчет равен (800 × 3,82) ÷ 0,25 = 12 224 об/мин. Это разумный пример расчета для твердого сплава, но пробное значение должно определяться рекомендациями производителя инструмента, ограничениями станка, радиальным зацеплением, вылетом, охлаждающей жидкостью и фиксацией детали. После выбора числа оборотов рассчитайте подачу на основе рекомендуемой загрузки стружки, а не угадывайте количество оборотов в минуту отдельно.
Какая концевая фреза с 2 или 3 канавками лучше подходит для 6061?
Инструмент с двумя канавками обеспечивает больше места для стружки и зачастую более безопасен для обработки полных пазов, глубоких карманов и ограниченной эвакуации. Трехзубая концевая фреза, специально предназначенная для алюминия, часто более продуктивна для профилирования и адаптивной черновой обработки на жестком станке, поскольку она добавляет эффективную режущую кромку, сохраняя при этом полезный объем канавки. Лучший выбор зависит от зацепления, вылета, возможностей шпинделя и зазора стружки, а не только от количества канавок.
Следует ли использовать СОЖ при фрезеровании алюминия 6061?
Используйте метод контроля стружки, соответствующий операции. Направленный воздух может работать при открытых резах, туман добавляет смазку, а охлаждающая жидкость обычно попадает в зону резания и уносит стружку. Глубокие карманы и пазы требуют особого внимания, поскольку объем охлаждающей жидкости за пределами кармана не гарантирует эвакуацию по кромке. Всегда соблюдайте требования безопасности к машинам, жидкостям, вентиляции и рабочему месту.
Почему алюминий приваривается к моей концевой фрезе?
Наросты на кромке обычно образуются, когда тепло, давление и плохое удаление стружки позволяют алюминию прилипать к фрезе. Распространенные причины включают слишком малую подачу для выбранной скорости вращения, тусклую или неподходящую кромку, повторное резание стружки, плохую смазку, чрезмерное зацепление и большой вылет. Остановите резку, очистите или замените инструмент, исправьте вакуумирование, проверьте фактическую нагрузку стружки и перезапустите ее с одним контролируемым изменением, а не просто уменьшая каждый параметр.
Какая информация необходима поставщику станков с ЧПУ для точного расчета стоимости детали 6061?
Отправьте 3D CAD, 2D-чертеж с контролем изменений, сплав и отпуск, критические допуски и GD&T, качество поверхности, резьбу, требования к уплотнениям и косметическим средствам, последующую обработку, количество, контрольную документацию и потребности в доставке. Обратите внимание на критически важные для сборки элементы и сопрягаемые детали. Полный запрос предложений помогает поставщику планировать фиксацию работ, доступ к инструментам, проверку, припуски на чистовую обработку и контроль повторного производства, что сокращает время уточнения и риск цен.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Надежное фрезерование алюминия 6061 достигается за счет баланса скорости резания, нагрузки на стружку, количества канавок, зацепления, жесткости и эвакуации стружки. Рассчитайте число оборотов в минуту по скорости резания, рассчитайте подачу по нагрузке стружки, а затем скорректируйте как для реального станка, так и для траектории инструмента. Используйте острые инструменты, предназначенные для алюминия, сделайте установку короткой и жесткой, проверяйте ее с помощью стружки, нагрузки, звука и проверки, а также документируйте утвержденное окно. Для получения ценового предложения с учетом процесса отправьте Liqin свои файлы САПР, чертежи, количество, состояние материала, критические допуски и требования к отделке.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем в производственном центре площадью 6500 м², оснащенном более чем 150 станками, где под одной крышей выполняются 4- и 5-осевая обработка с ЧПУ, токарно-фрезерная обработка, холодная экструзия и литье под давлением. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
