 Русский




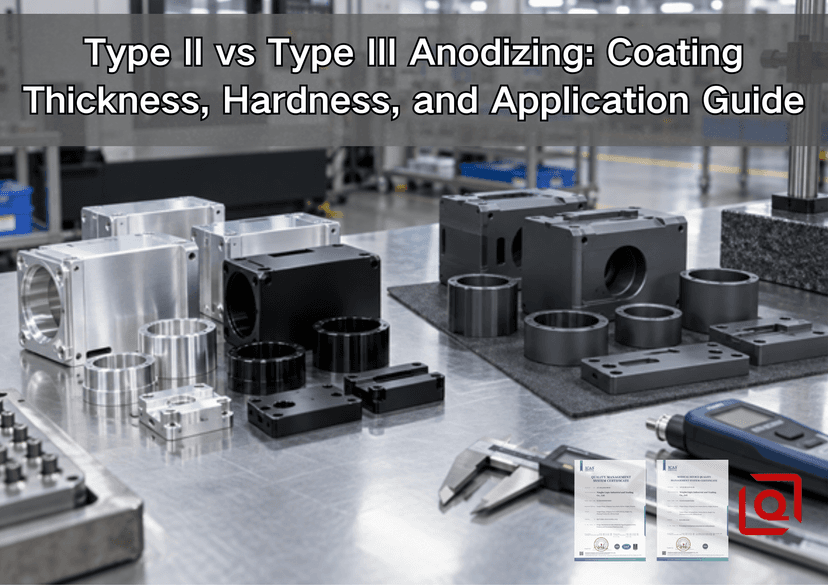
Вы все еще не уверены, следует ли на чертеже использовать анодирование типа II или твердое покрытие типа III? Неправильный выбор может привести к появлению красивой детали, которая изнашивается слишком рано, или к созданию прочного покрытия, которое закроет отверстие подшипника и остановит сборку. В этом руководстве объясняется это решение с точки зрения цеха. Мы проследим за деталью от чертежа до проверки и сделаем паузу там, где работа обычно идет не так: на заметке о толщине, замаскированном отверстии, образце цвета или запросе цен, который заставляет финишера гадать.
На большинстве работ легко увидеть развилку. Тип II отвечает за цвет и коррозию. Тип III относится к поверхности, которая должна продолжать работать, пока она трется или изнашивается. Окончательный выбор по-прежнему зависит от детали. Черное покрытие толщиной 10 мкм на корпусе и твердое покрытие толщиной 50 мкм внутри гидравлического отверстия решают разные проблемы, хотя оба начинаются с анодирования серной кислотой.
В этой статье основное внимание уделяется решениям, влияющим на изготовленные на заказ алюминиевые детали, изготовленные на станках с ЧПУ. Для более широкого представления о дробеструйной очистке, конверсионных покрытиях, порошковых покрытиях и их эффектах допуска используйте Руководство по финишной обработке алюминиевой поверхности Liqin OEM в качестве сопутствующей основной страницы.
Краткий обзор анодирования типа II и типа III
|
Инженерный пункт |
Серное анодирование типа II |
Жесткое анодирование типа III. |
|
Основная цель |
Защита от коррозии, цвет, внешний вид |
Износ, истирание и долговечность функциональных поверхностей |
|
Общая цель магазина |
5–25 мкм |
25–75 мкм |
|
Расширенный диапазон MIL-PRF-8625F |
1,8–25,4 мкм |
12,7–114,3 мкм |
|
Типичная микротвердость |
Около 200–400 ВН; в зависимости от процесса и сплава |
Около 400–600 ВН; в зависимости от процесса и сплава |
|
Поведение цвета |
Прозрачный или широко окрашиваемый |
Натуральный серый, бронзовый, угольный или черный; контроль ярких цветов ограничен |
|
Размерный эффект |
Обычно скромно, но актуально для плотных посадок и резьбы. |
Часто значительные; обычно требуется допуск или маскировка |
|
Износостойкость |
Подходит для легкого обращения и ограниченного трения. |
Предпочтителен для многократного скольжения, абразивного контакта и несущих поверхностей. |
|
Относительная стоимость процесса |
Ниже |
Выше из-за более холодного контроля ванны, более высокой плотности тока, более длительного времени и более тщательного контроля. |
|
Типовые детали |
Корпуса, кронштейны, отделка, фурнитура с цветовой маркировкой |
Блоки клапанов, гильзы поршневые, направляющие, оснастка, механизмы повышенной прочности. |
Это сравнительные значения, а не универсальные лимиты покупок. MIL-PRF-8625F определяет 2 типа; ISO 7599 и ISO 10074 охватывают защитное/декоративное и твердое анодирование. Утвержденный чертеж и план качества контролируют выполнение работы.
Что на самом деле меняет анодирование
Анодирование - это не покраска. Внутри ванны внешняя оболочка самого алюминия превращается в оксид. Часть оксида проникает в исходную поверхность, а часть растет наружу. Перед запечатыванием в поры можно нанести красители или другие одобренные средства обработки.
Очистка, удаление мути, перестановка, распределение тока, контроль ванны, полоскание, крашение и герметизация — все это влияет на результат. Тип III обычно использует более холодную ванну и более высокую плотность тока для создания более толстого и плотного слоя износа.
Тип сам по себе является неполным. Одно небольшое замечание имеет большое значение: класс 1 не окрашен; Класс 2 добавляет краситель. Затем закончите заметку как следует. Укажите на чертеже сплав, толщину, цвет, уплотнение, окончательные размеры, карту масок, маркировку стоек, испытания и пределы приемки.
Толщина покрытия: цифра, меняющая дизайн
Широкое окно в MIL-PRF-8625F составляет примерно 1,8–25,4 мкм для типа II и 12,7–114,3 мкм для типа III. У производственных путевых машин полоса обычно более узкая — часто 5–25 мкм для типа II и 25–75 мкм для типа III. Правильное значение зависит от условий эксплуатации, сплава, геометрии, класса и аттестованного процесса; большая толщина не означает автоматически лучше.
Для декоративного корпуса может потребоваться только тип II по цвету и коррозии, тогда как направляющая скольжения с песком может оправдать контролируемый тип III. Не указывайте максимальную толщину без функциональной причины.
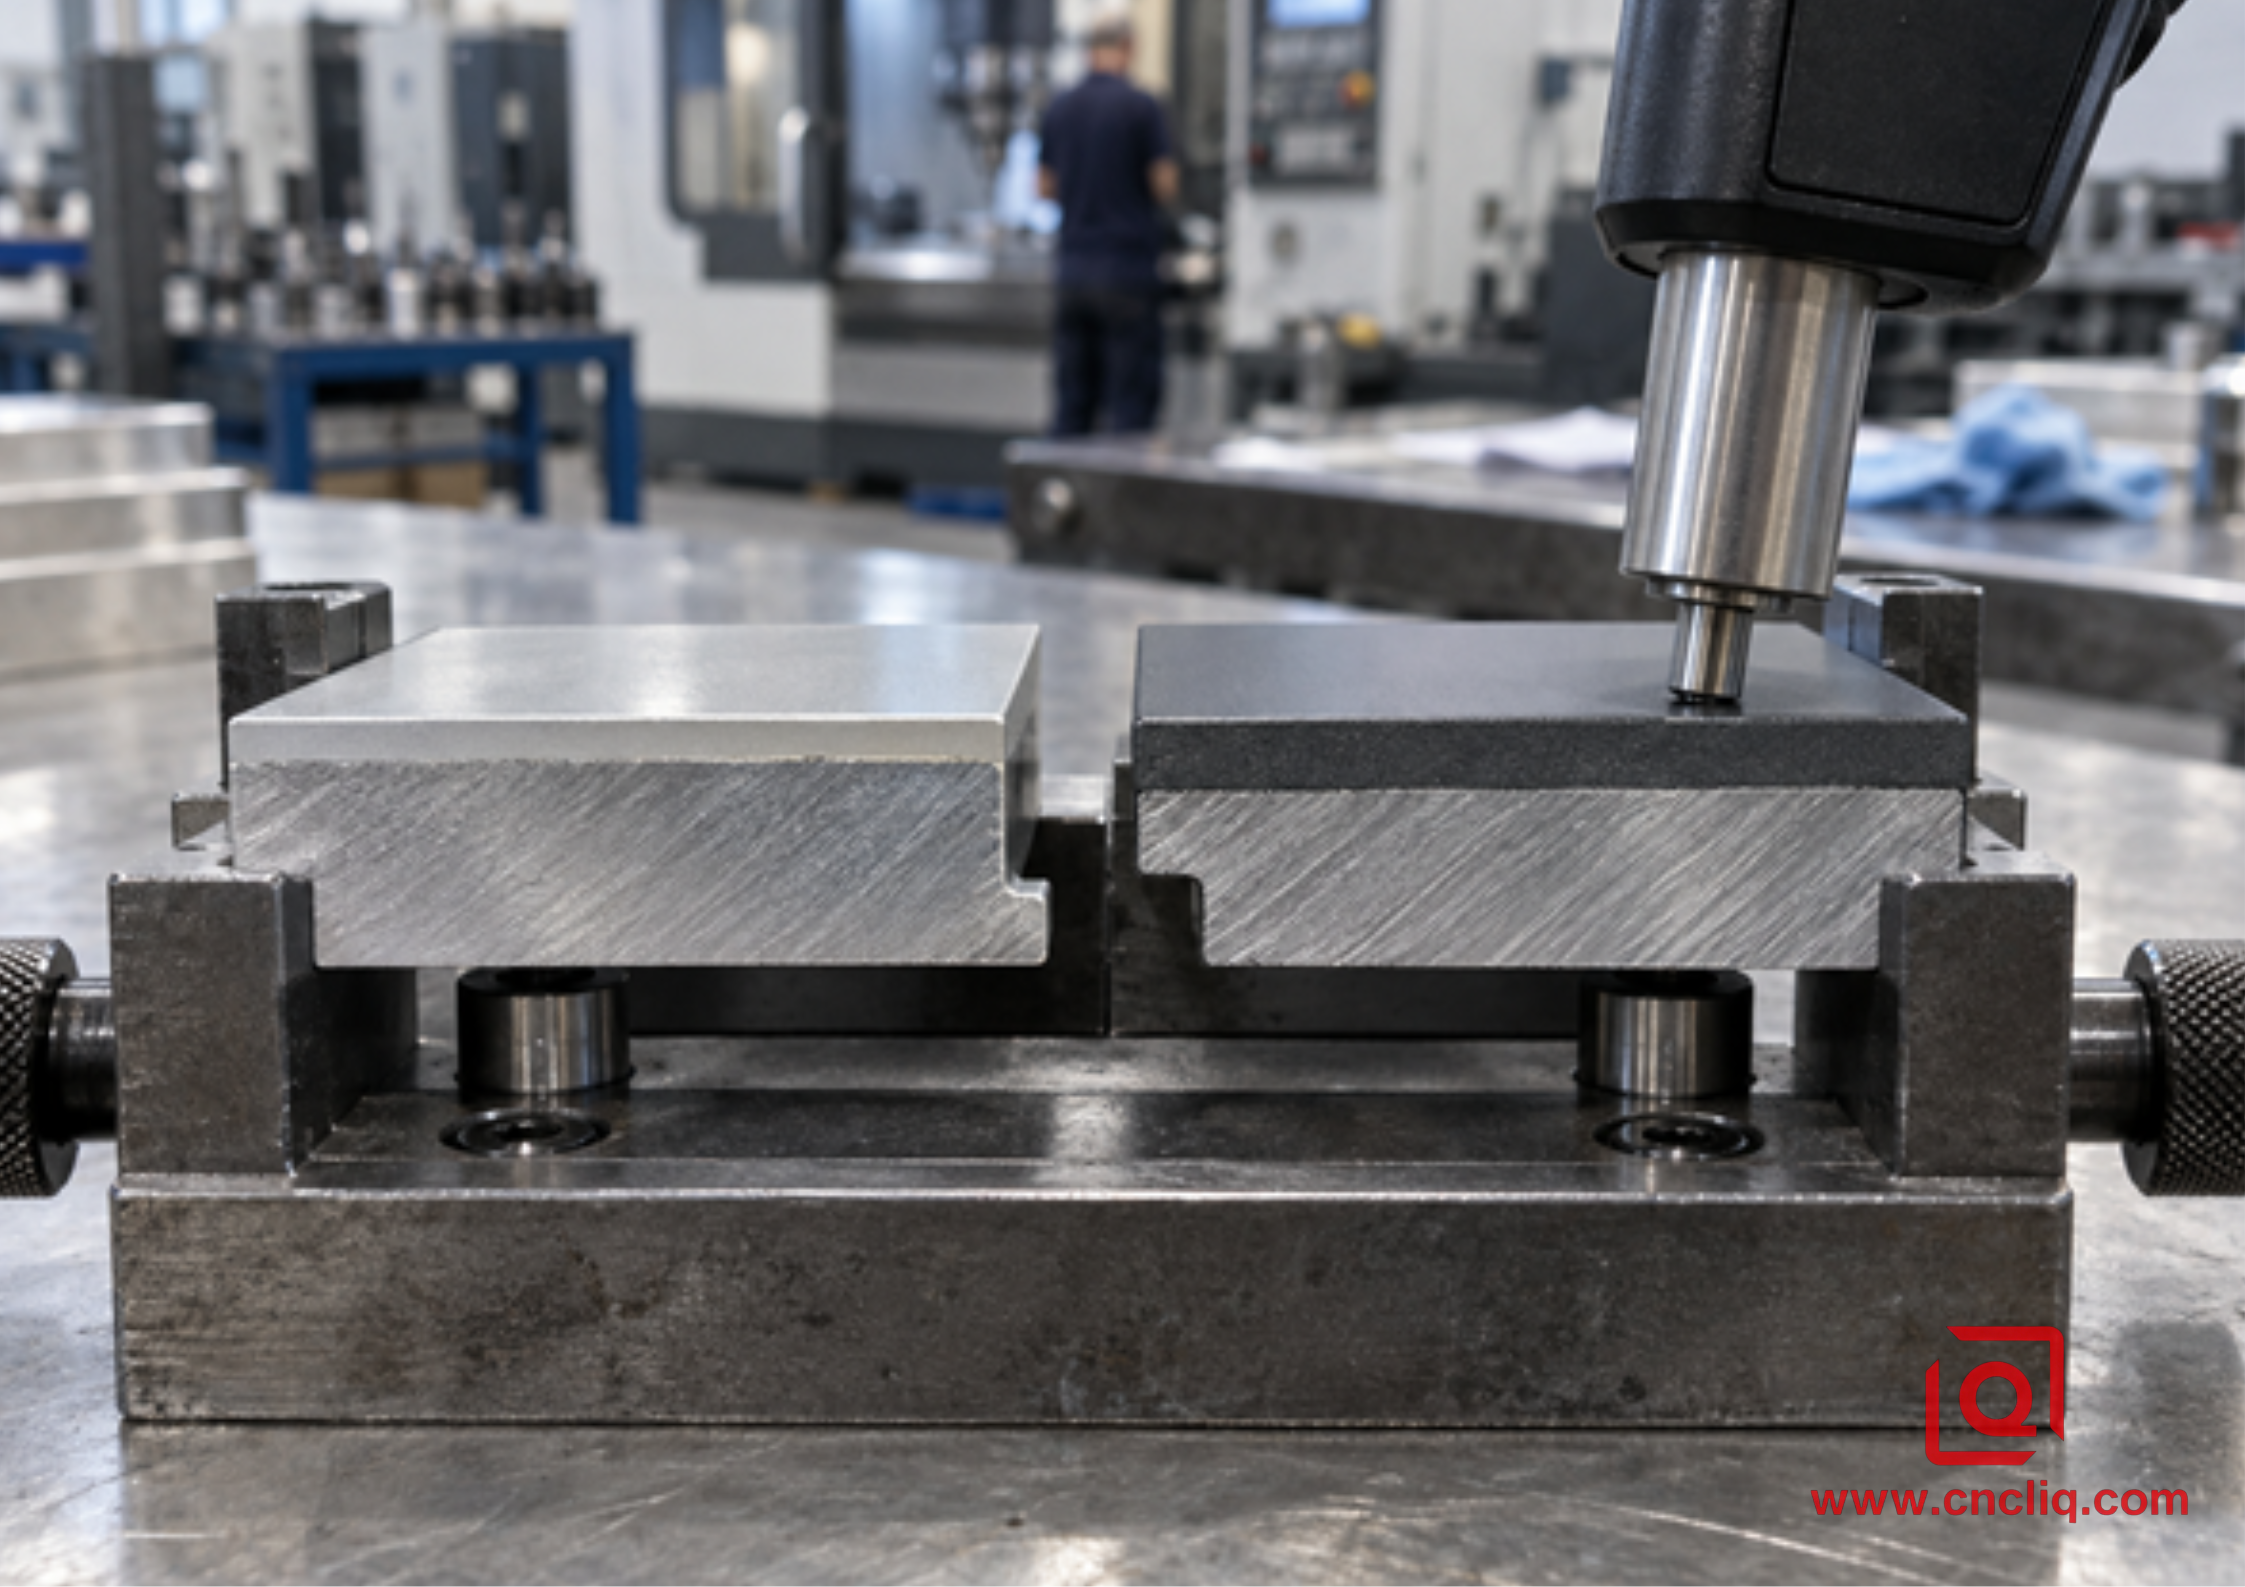
Толщина покрытия проверяется на доступных репрезентативных поверхностях с использованием калиброванного метода.
Правило роста 50/50 — и где оно может ввести в заблуждение
Обычное правило оценки гласит, что примерно половина анодного слоя проникает в исходную алюминиевую поверхность, а половина выходит наружу. Это полезно для раннего планирования допуска, но не заменяет измеренный коэффициент роста квалифицированного финишера. Этот раскол перемещается вместе со сплавом, ванной, толщиной мишени, локальной геометрией, плотностью тока и металлом, удаленным во время предварительной обработки. Для седла подшипника или отверстия клапана измеренная производительность и первое изделие превосходят любые эмпирические правила.
Возьмите отверстие диаметром 20 000 мм и твердое покрытие толщиной 50 мкм. Учитывая, что 25 мкм нарастают внутрь от каждой стенки, арифметика указывает на 19,950 мм после нанесения покрытия, то есть потеря диаметра на 0,050 мм. Этого достаточно, чтобы разрушить многие подшипники или посадить скольжение. Практический выбор состоит в том, чтобы открыть канал ствола перед нанесением покрытия, замаскировать его или закончить его позже, если это позволяет конструкция и система покрытия. Укажите, применяются ли размеры чертежа до или после анодирования.
|
Особенность |
Риск покрытия |
Типичный инженерный ответ |
Что должен сказать рисунок |
|
Прецизионное отверстие |
Диаметр закрытия |
Предмашинный припуск или маска |
Готовый размер и является ли он постанодированным |
|
Внешний журнал |
Диаметр увеличивается |
Машина заниженного размера или маска |
Толщина покрытия и окончательная посадка |
|
Внутренняя резьба |
Диаметр шага затягивается; хрупкий оксид может отколоться |
Маскируйте или компенсируйте с помощью утвержденной стратегии резьбы. |
Глубина маски, класс резьбы, толщина после отделки |
|
Заземляющая площадка |
Анодный слой является электроизоляционным. |
Замаскируйте зону контакта |
Местоположение и максимальная маскированная граница |
|
Острый край |
Действующие концентраты и покрытие могут сгореть или стать хрупкими. |
Добавьте практичный радиус или фаску |
Разрыв края перед финишем |
Более подробную информацию о перемещении сплава, припусках на обработку и последовательности от заготовки до готовой детали см. в статье Liqin. Рабочий процесс OEM-обработки алюминия и обработки поверхности . То же правило применимо и к цитированию: сама по себе 3D-модель не может сообщить, какие интерфейсы могут получить покрытие. Размеченный 2D-чертеж по-прежнему является самым понятным производственным контрактом.
Твердость и износ: родственные, но не идентичные.
Для рабочего сравнения: многие пленки типа II имеют напряжение около 200–400 HV; контролируемое твердое покрытие типа III обычно имеет температуру около 400–600 HV. Считайте их диапазонами сравнения, а не гарантированными значениями или случайными эквивалентами Rockwell C. Для твердости CTQ укажите метод испытания, нагрузку, местоположение, купон и диапазон приемки.
Твердость отражает лишь часть истории износа. За номером заголовка может скрываться слабая установка. Слишком мало пленки, плохая поддержка подложки, трещина на кромке, застрявшая песчинка или плохая сопрягаемая пара могут свести на нет кажущуюся твердость. Прежде чем наносить твердое покрытие на поверхность подшипника, проверьте скорость и давление, затем смазку, мусор и рабочую температуру. Герметизация закрывает поры и способствует устойчивости к коррозии. Компромисс реален: утвержденное негерметизированное твердое покрытие может сохранять лучшую устойчивость к истиранию в конструкции, подверженной износу. Требование приложения должно решить компромисс.
Используйте тип II для легкого контакта, внутренних кронштейнов, корпусов и деталей с цветовой маркировкой. Платите за тип III, когда многократное трение, скольжение под нагрузкой, абразивные частицы или контакт с инструментом оправдывают это.
Коррозия, герметизация и ожидаемый цвет
Само по себе обозначение типа не дает сертификата на коррозионную стойкость. Результат по-прежнему несет в себе следы сплава, дефектов поверхности, толщины пленки, промывки и герметизации, а также окружающей среды за пределами резервуара. Банкноты типа II или типа III не обещают определенный срок действия согласно ASTM B117. Впишите в план качества часы, ориентацию образца, метод оценки и допустимую коррозию.
Тип II принимает множество красителей. Тип III имеет тенденцию к серому, бронзовому, оливковому, угольному или черному цвету, оттенок которого зависит от сплава и толщины. Утвердить образец физического диапазона, а не цвет экрана; для сборок одна партия плавки и партия чистовой обработки улучшают однородность.
Выбор сплава меняет результат анодирования
Химия недрагоценных металлов меняет отделку. 6061-T6/T651 — универсальный выбор, который обычно обеспечивает равномерный цвет типа II и надежное твердое покрытие типа III. Лицинь 6061 направляющая для обработки алюминия охватывает элементы управления резкой и фиксацией, необходимые перед финишной отделкой.
Перейдите на 7075-T6/T651 для большей прочности, и отделка станет менее щадящей; его цинк и медь меняют как оттенок, так и рост оксидов. Тот же рецепт Типа III, который на 6061 выглядит как уголь, может быть коричневым или оливковым на 7075. С высоким содержанием меди 2024 может быть еще сложнее, особенно там, где ожидаются однородный внешний вид и максимальные коррозионные характеристики. Литые сплавы с высоким содержанием кремния после анодирования могут стать серыми или пятнистыми. Не одобряйте отделку исключительно на основании названия сплава; аттестовать репрезентативную пробу, изготовленную из заданной формы материала и партии плавки.
|
Материал |
Тип II пригодности |
Соображения типа III |
Практическая информация о покупке |
|
6061-Т6/Т651 |
Очень хорошо подходит для прозрачных и окрашенных поверхностей. |
Обычная подложка с твердым покрытием |
Строгий стандарт по умолчанию для сбалансированной обработки и однородности отделки. |
|
7075-Т6/Т651 |
Хорошее, возможен более темный или менее однородный цвет |
Хорошо носить; естественный оттенок варьируется |
Утвердить образец ассортимента и сохранить сопрягаемые детали в одной партии. |
|
2024-Т3/Т351 |
Возможно, но медь усложняет внешний вид и защиту от коррозии. |
Требует квалифицированного процесса и тщательной проверки. |
Прежде чем закрепить рисунок, обсудите его с финишером. |
|
Литые сплавы Al-Si |
Цвет может стать серым или пятнистым |
Реакция твердого покрытия зависит от кремния, пористости и качества отливки. |
Используйте отливки представителей производства для утверждения отделки. |
Более полное сравнение моделей 6061, 7075 и 5052, выпускаемых по индивидуальному заказу, см. руководство по выбору алюминиевого сплава . Эта статья помогает определиться с субстратом; в этом руководстве рассматривается анодная система.
Как выбрать Тип II или Тип III за 5 вопросов
1. Будет ли поверхность с покрытием подвергаться многократному скольжению, абразивной пыли, нагруженному контакту или частым ударам инструмента? Если да, начните с Типа III. Если с деталью в основном обращаются, выставляют напоказ или защищают внутри сборки, может быть достаточно типа II.
2. Являются ли яркие, контролируемые цвета частью дизайна продукта? Если да, то тип II обычно является лучшим путем. Тип III может быть черным или естественно темным, но его более густой оттенок, зависящий от оксида и сплава, затрудняет подбор яркого косметического средства.
3. Имеются ли отверстия для подшипников, дюбельные отверстия, резьба, уплотнительные поверхности, электрические контакты или плотные сопрягаемые оболочки? Если да, проверьте каждую поверхность на наличие припусков или маскировки, прежде чем выбирать толщину. Тип III создает более масштабный риск.
4. Является ли рабочая среда преимущественно коррозионной, преимущественно абразивной или и той, и другой? Герметичная отделка типа II может обеспечить защиту от коррозии как внутри, так и снаружи помещений. Износ твердого покрытия может быть оправдан, но герметизация и совместимость с реальной жидкостью или очистителем все равно требуют проверки.
5. Можно ли объективно проверить требование? Замените такие фразы, как «тяжелое анодирование», «военный класс» или «черная твердая отделка» на стандарт, тип, класс, диапазон толщины, размеры после окончательной обработки, методы испытаний и утвержденный образец внешнего вида.
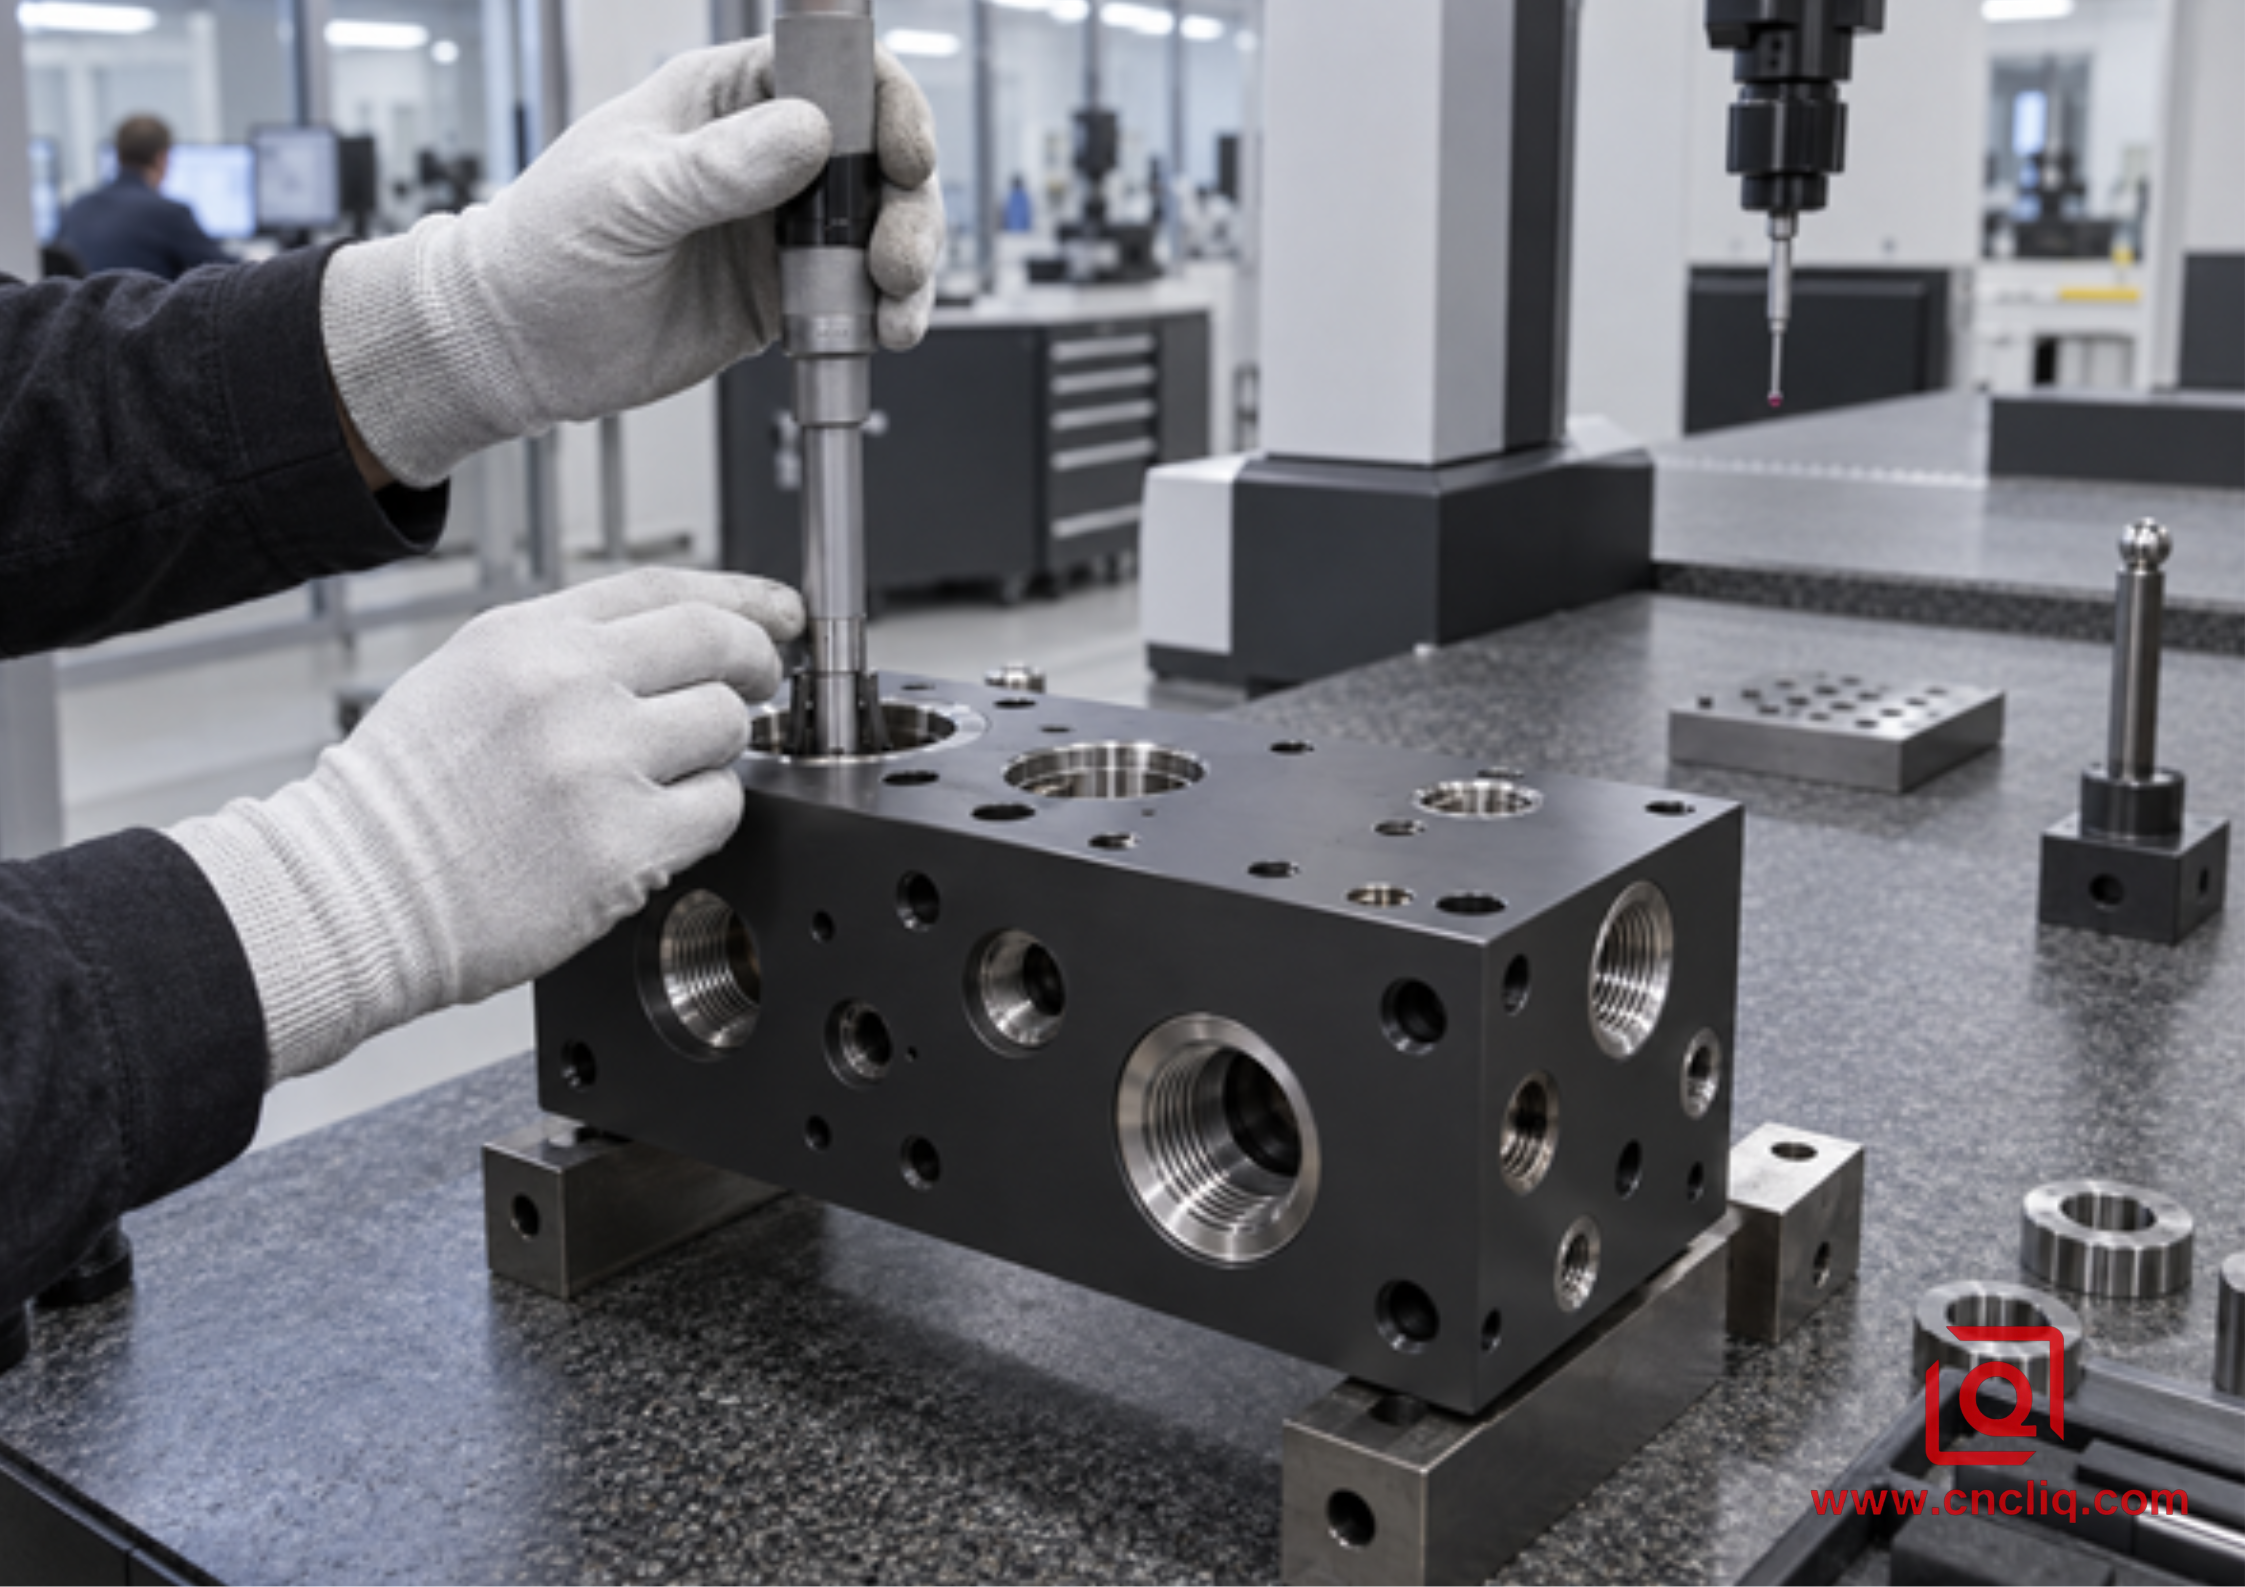
Гидравлический коллектор типа III требует послефинишной проверки отверстий, портов, резьбы и маскированных уплотнительных поверхностей.
Руководство по применению с производственного цеха
Корпуса электроники и приборов обычно отдают предпочтение типу II. Их приоритетами являются чистый внешний вид, защита от коррозии, электроизоляция, цвет и низкое влияние размеров. Заземляющие площадки маски и интерфейсы разъемов. Тонкая стенка также может деформироваться во время агрессивной предварительной обработки или струйной обработки, поэтому подготовка внешнего вида должна соответствовать геометрии. Лицинь изготовленный на заказ алюминиевый корпус светильника является подходящим примером продукта, поскольку программы корпусов сочетают в себе механическую обработку или литье, управление температурным режимом, внешний вид и проверку.
Гидравлические и пневматические компоненты часто оправдывают применение типа III по изнашиваемым поверхностям или поверхностям, контактирующим с жидкостью, но не автоматически для всех функций. Покрытия золотника клапана, направляющие скольжения и открытые рабочие поверхности могут выиграть от твердого покрытия; точная резьба, уплотнительные площадки уплотнительных колец и опорные точки сборки могут нуждаться в маскировке. Лицинь прецизионный алюминиевый коллекторный блок показывает тип многопортовой геометрии, в которой рост покрытия, чистота, проверка на герметичность и контроль отверстия должны планироваться вместе.
Детали робототехники и инструментов нуждаются в карте контактов: для косметической крышки может использоваться тип II, а для направляющего блока — тип III. Определите нагрузку, трение, смазку и рабочие поверхности перед нанесением сплошного твердого покрытия.
На аэрокосмической или медицинской работе в первую очередь остановитесь на контролируемых документах. Опубликованный чертеж, протокол валидации и нормативный план качества превосходят общее руководство. Если отделка касается усталости, чистоты, контроля частиц, биосовместимости, заземления или стерилизации, направьте изменения через официальное инженерное одобрение.
Что указать в запросе цен и чертеже
Запрос на полное анодирование позволяет поставщику механической обработки и источнику отделочной обработки назначить одну и ту же цену за работу. Отправьте 3D-модель на геометрию, но сделайте контрольную доводку и проверку 2D-чертежа. Включите следующее:
Алюминиевый сплав, закал, форма материала и любые ограничения по количеству плавок.
Действующий стандарт, тип анодирования, класс, номинальная толщина и допустимый диапазон толщины.
Требования к цвету, ожидаемому блеску или текстуре, а также утвержденный физический образец, если внешний вид имеет решающее значение.
Размеры и допуски, действующие после анодирования, а также любые справочные размеры перед чистовой отделкой.
Маскирование границ отверстий, резьбы, уплотнительных поверхностей, площадок заземления, идентификационных зон и зон контакта со стойкой.
Требование к герметизации или последующей обработке, включая то, будут ли решающими факторами являются характеристики абразивного износа или коррозионная стойкость.
План проверки: метод и расположение толщины покрытия, проверки размеров, отбор проб внешнего вида, испытания на коррозию или истирание, а также документация.
Количество заказов, годовой спрос, количество первых товаров, разделение упаковки, чистота и график поставок.
Если входные данные не определены, запросите проверку DFM. Лицинь руководство по вариантам отделки алюминиевых деталей, фрезерованных на станке с ЧПУ сравнивает анодирование с конверсионным покрытием, гальваническим покрытием, краской и порошковым покрытием. Четкий запрос цен не позволяет поставщикам оценивать разные интерпретации.
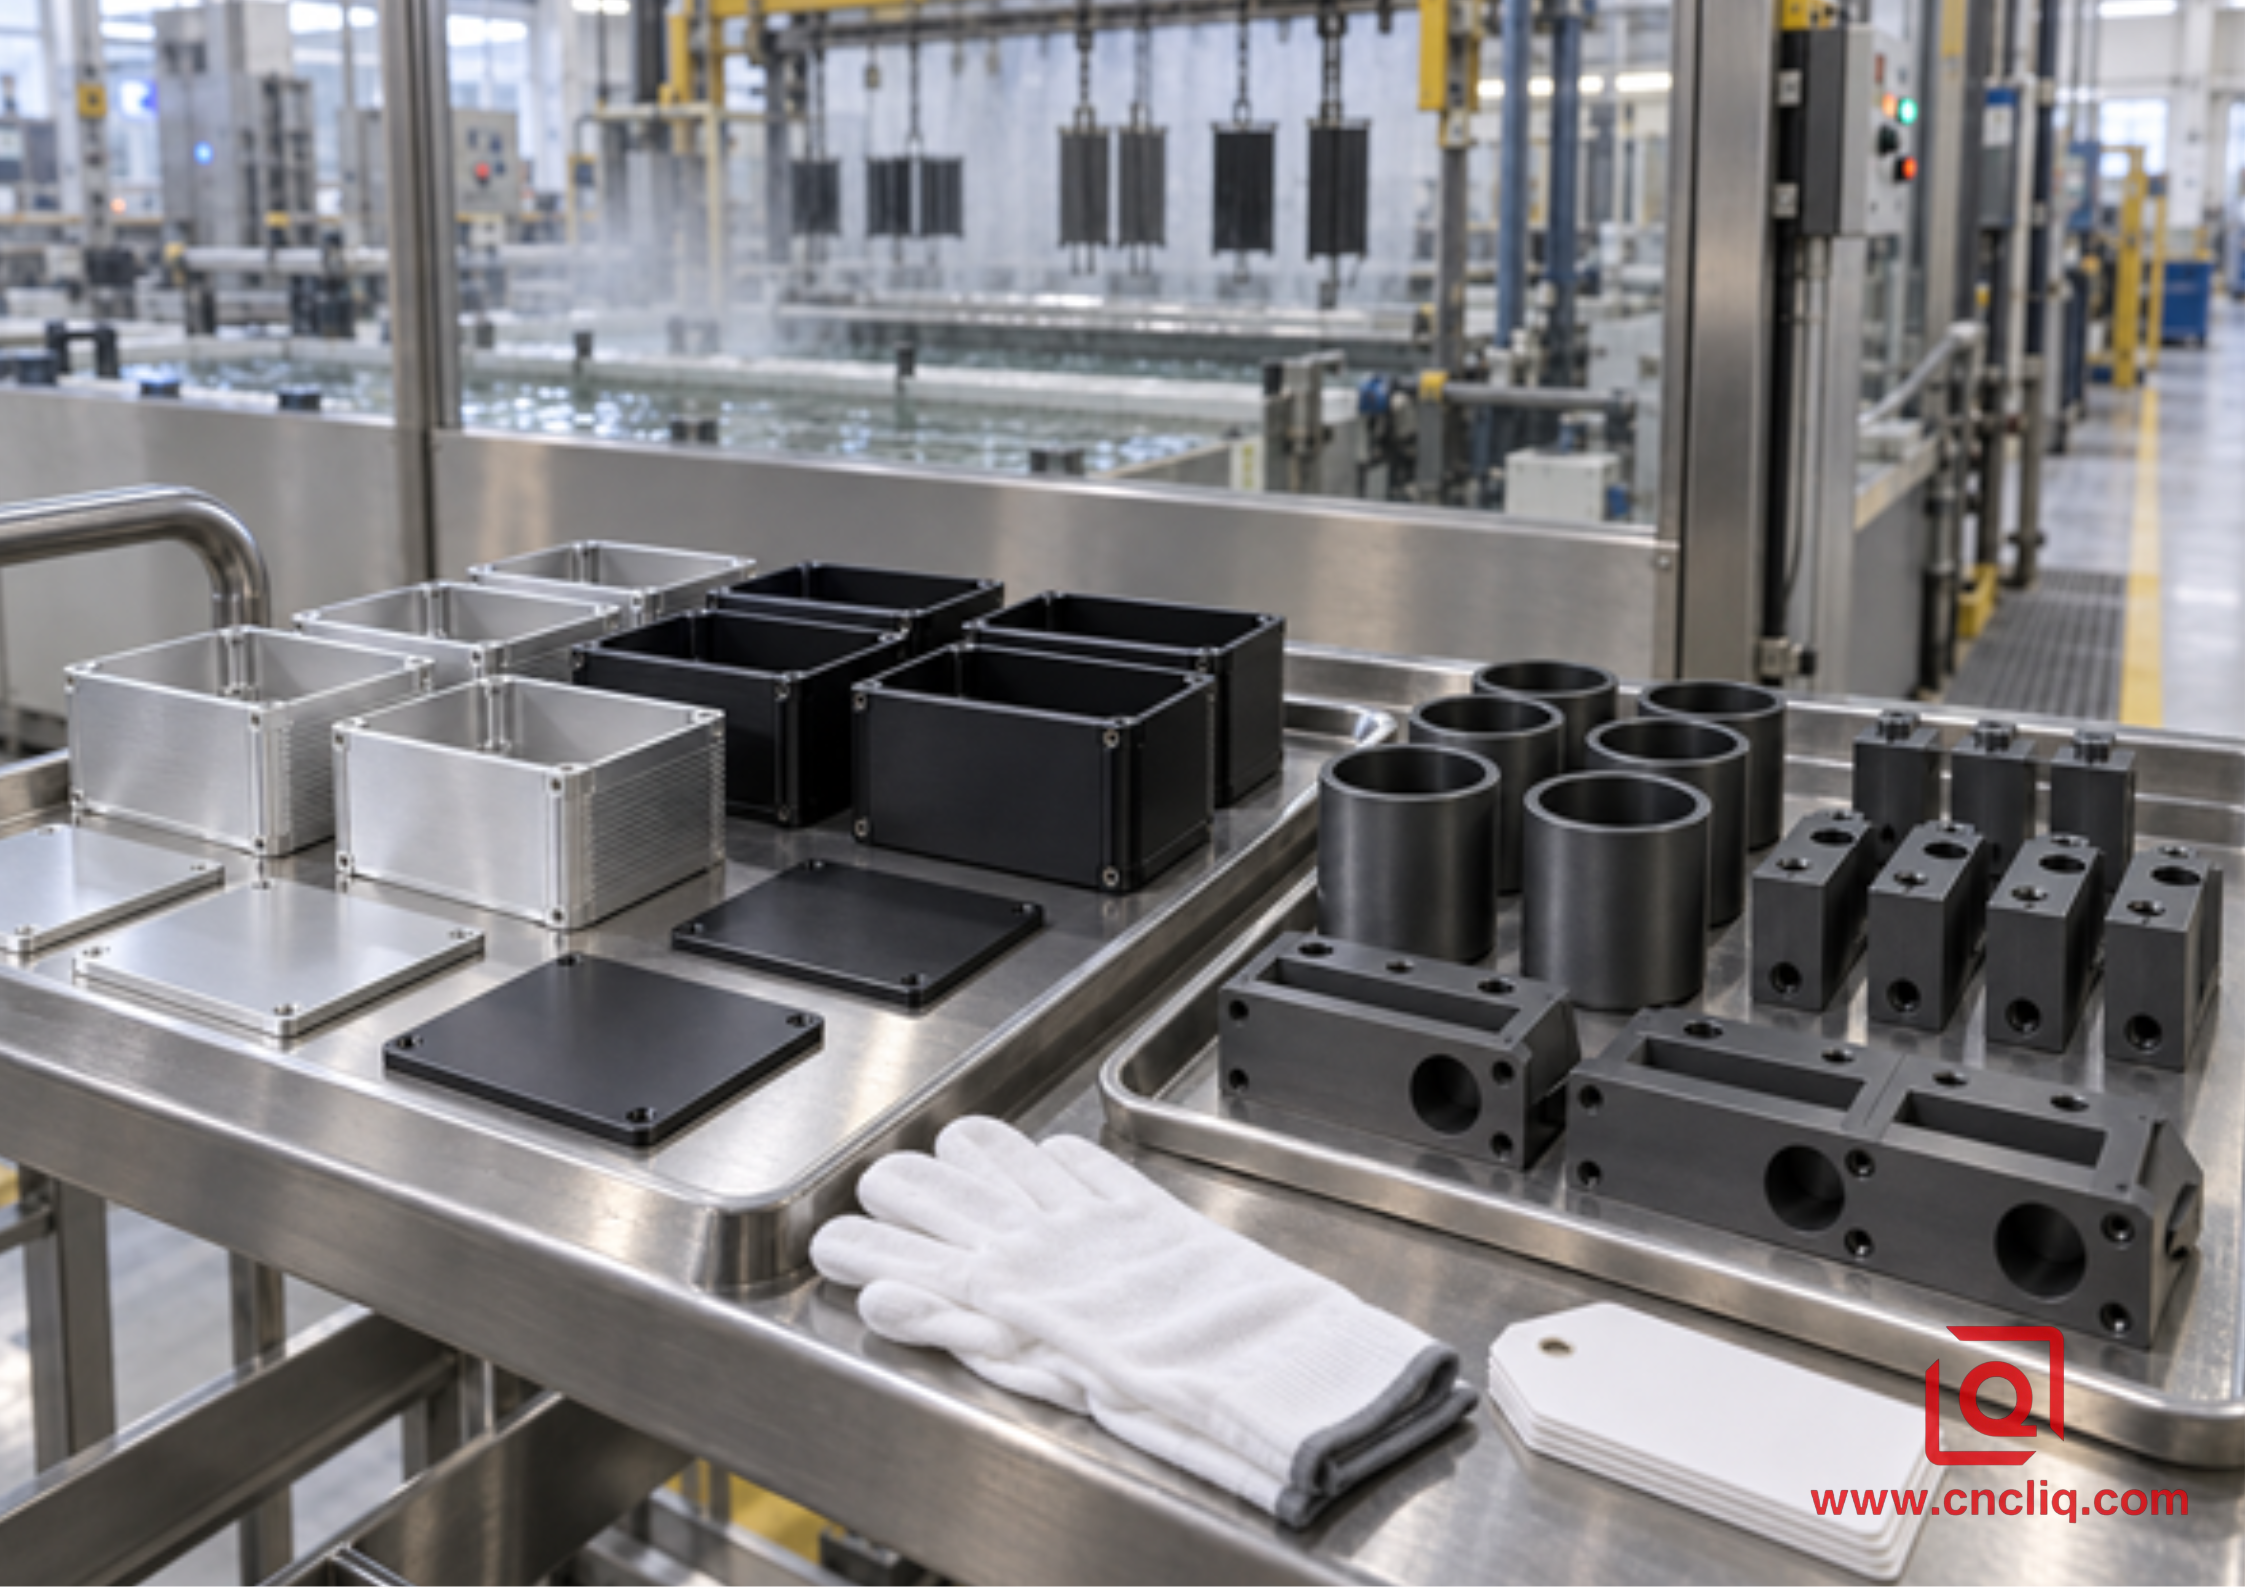
При планировании партии косметические корпуса типа II отделяются от функциональных компонентов типа III, что обеспечивает четкость критериев проверки.
Как проверить готовое покрытие
Хорошее анодирование проверено, а не предполагается по цвету. Для проверки толщины ASTM B244 — это знакомый метод вихревых токов для алюминия, который не повреждает деталь. Используйте подходящие калибровочные стандарты и определенные, доступные места; Показания кромок, углов, резьбы и выемок могут не соответствовать рабочей поверхности. Укажите зоны отбора проб и отчетные зоны.
После завершения проверки проверьте критические размеры посадки. Используйте КИМ для определения местоположений и профилей, а также подходящие калибры для диаметра отверстия, воздуха, резьбы или функциональные калибры для отдельных элементов. Сопоставьте метод с допуском и поверхностью.
Для внешнего вида определите расстояние просмотра, освещение, ориентацию и приемочный образец. Изменение естественного оттенка твердого покрытия автоматически не является дефектом, в то время как прогары, порошок, открытые участки, пятна, ямки или несанкционированное несоответствие требуют проверки. Назовите стандарт коррозии или истирания и критерии соответствия/неудовлетворения.
Случай анонимного клиента: предотвращение закрытия отверстия коллектора
Эта анонимная композиция иллюстрирует реалистичный рабочий процесс, а не универсальный результат. Покупатель систем автоматизации запросил черный коллектор 6061-T6 и написал «твердое анодирование по всей поверхности». Деталь имела 12 портов, 2 отверстия для катушек, поверхность уплотнительного кольца и заземляющую площадку; Диаметр отверстия 20 000 мм имел диапазон допуска 0,018 мм.
Проверка выявила три противоречия: предполагаемое закрытие отверстия на 0,050 мм превышало допуск, поверхность уплотнительного кольца подвергалась риску изменения размеров, а площадка заземления становилась изолирующей. Только два отверстия для шпули действительно нуждались в износостойкости.
Таким образом, кузов получил черный тип II, а в двух изнашиваемых отверстиях использовался контролируемый тип III с припуском первого изделия. Площадка уплотнительного кольца, площадка заземления и выбранная резьба были замаскированы. Обработка и окончательная калибровка стали единым технологическим планом.
Доказательства первой статьи включали показания толщины, измерения готового отверстия, резьбомеры, проверку образцов и утвержденные испытания на утечки. Проверенная маршрутизация и ориентация стойки стали основой производства. Смешанная обработка не всегда требуется, но перед выпуском необходимо согласовать карты износа, допусков и электрических характеристик.
Факторы стоимости и времени выполнения заказа, которые покупатели могут контролировать
Тип III обычно стоит дороже, поскольку требует более холодного контроля ванны, больше времени и энергии, а также более тщательного осмотра. Глубокие углубления, смешанная маскировка, сложные стеллажи, косметические поверхности и большое количество прототипов увеличивают затраты на установку и обработку.
Сократите затраты, устранив неопределенность: стандартизируйте сплав и отделку там, где это позволяет обслуживание, маскируйте только функциональные зоны, используйте реалистичные косметические критерии, делитесь годовыми потребностями, утверждайте образец цветовой гаммы и оставляйте жесткие допуски после анодирования для настоящих интерфейсов.
Готовы узнать цену?
Отправьте Liqin свою модель STEP, контролируемый чертеж, сплав, количество, условия эксплуатации, точки износа, цвет, толщину, окончательные размеры и карту маски. Мы можем рассмотреть Тип II, Тип III, селективное твердое покрытие или другое покрытие. Для сопоставимой цены определите 3 объекта, которые не могут двигаться, и 3 поверхности, выполняющие самую тяжелую работу. Свяжитесь с нами напрямую обсудить запрос предложений.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Превосходит ли Тип III автоматически Тип II?
Нет. Нет. Его более толстая и износостойкая пленка решает более сложную проблему контакта; это также может добавить ненужные затраты и обеспечить тщательную подгонку. Поместите его там, где скольжение, зернистость или повторяющийся контакт заставляют твердый слой выполнять свою работу. Для корпусов, кронштейнов, отделки и оборудования с цветовой маркировкой тип II обычно является более чистым, поскольку внешний вид и защита от коррозии имеют решающее значение.
2. Насколько анодирование меняет диаметр отверстия или вала?
Только внешняя часть оксида меняет оболочку, и точное соотношение проникновения и нарастания зависит от квалифицированного процесса. На раннем этапе планирования инженеры часто оценивают около 50 процентов внешнего роста на каждую поверхность. Используя эту оценку, покрытие толщиной 50 мкм перемещает весь диаметр вала или отверстия примерно на 0,050 мм. Подтвердите реальный припуск с помощью данных финишера и первого изделия.
3. Может ли твердое покрытие типа III быть черным и при этом сохранять свою износостойкость?
Черный тип III является обычным явлением, но окончательный оттенок зависит от сплава, толщины покрытия, красителя и уплотнения. Окрашенное или запечатанное состояние может вести себя иначе, чем незапечатанное твердое покрытие при истирании, поэтому не следует добавлять цвет в последнюю очередь. Сохраните эти варианты вместе в одной контролируемой записи: класс 1 или 2, уплотнение или последующая обработка, образец физического диапазона и требования к износу.
4. Какой сплав является более спокойным выбором с точки зрения однородности отделки?
Если позволяют силы, начните с 6061. Его химический состав и режущие свойства дают как Типу II, так и Типу III сравнительно устойчивую основу. 7075 по-прежнему хорошо анодируется, хотя часто становится темнее или оливковым; Богатый медью 2024 год требует больше квалифицированного процесса. Литые сплавы могут иметь серый или пятнистый вид. Всегда уточняйте фактический сплав, состояние, форму материала и партию плавки, использованную для производства.
5. Что позволяет поставщику указывать цену анодирования без дополнений к неопределенности?
Отправьте сплав и состояние, CAD, контролируемый чертеж, стандарт отделки, тип и класс, диапазон толщины, цвет, уплотнение, окончательные размеры, зоны маски и стойки, план проверки, количество и условия обслуживания. Если одно поле открыто, отметьте его открытым и объясните, что должна делать поверхность. Это позволяет поставщику рекомендовать контролируемый вариант вместо того, чтобы скрывать неопределенность в цене.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Практическое разделение таково: Тип II заботится о цвете и ежедневном воздействии коррозии; Тип III берет на себя трущие и абразивные работы. Просмотрите сплав, толщину, размерный рост, уплотнение, маскировку, осмотр и реальные условия контакта. Полный чертеж и запрос предложения предотвращают проблемы с посадкой, заземлением, цветом и ценами.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка : сервис@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа : бизнес@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 машинами, работающими 4-осевая и 5-осевая обработка на станках с ЧПУ. , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
