 Русский




Корпус серого цвета возвращается после финишной обработки. Угол выглядит почти черным, фрезерованная площадка побледнела, а вокруг одного из выступов образовался ряд ямок. Мы видели чертежи, где все три проблемы называются просто неравномерным анодированием, хотя каждая указывает на свою причину. На страницах ниже прослеживаются эти признаки, начиная от плавки и штамповки и заканчивая механической обработкой, предварительной обработкой и контролем качества. В итоге инженер должен знать, какой рычаг можно реально переместить, и когда честным решением будет указать другой вариант отделки.
Отполированный участок отливки больше похож на рельеф, чем на однородный металл. Яркие богатые алюминием участки окружают островки кремния, иголки интерметаллических соединений, изредка встречающиеся газовые карманы и складки оксидной пленки. Электрический ток не распределяется по этой карте равномерно. Оксид алюминия образуется там, где есть алюминий, в то время как соседние фазы следуют своему собственному химическому составу. Поэтому необработанная деталь, которая выглядела приемлемо, может оставить бак серым в одном месте, испещренным пятнами в другом и слабо окрашенным на обработанной поверхности. Две поверхности одного корпуса могут рассказать разные истории.
Это не означает, что сплавы A380 или ADC12 никогда не могут быть анодированы. Это означает, что слово «анодирование» не является полным инженерным требованием. Целевой функциональный параметр, допустимый диапазон цветов, стандарт сплава, технология литья, предварительная обработка, маскирование, утверждение образцов и метод контроля должны быть согласованы совместно.
1. Что на самом деле происходит с литым алюминием при анодировании
Анодирование — это электрохимический процесс преобразования. Алюминиевая деталь служит анодом в электролите, и контролируемый ток способствует росту слоя оксида алюминия из подложки. Это отличается от покраски или порошковой окраски, при которых на поверхность наносится отдельная пленка. Поскольку анодный слой создается из самого металла, исходный сплав и его микроструктура остаются видимыми в результате.
Для деталей, не имеющих архитектурной формы, стандарт MIL-PRF-8625 определяет тип II как обычное анодирование серной кислотой, а тип III — как твердое анодное покрытие. Спецификация определяет классы покрытий и требования к эксплуатационным характеристикам, но не делает сложный литейный сплав химически идентичным детали из кованого сплава 6061. При указании типа покрытия по-прежнему необходимо учитывать материал, размеры, герметизацию, маскировку, ожидаемый цвет и критерии приемки.
Кованый алюминиевый сплав 6061 обеспечивает отделочной машине сравнительно стабильную исходную поверхность, поэтому прозрачные и окрашенные пленки обычно легче воспроизводить. Сплавы A380 и ADC12 такой возможности не предоставляют. При перемещении на несколько миллиметров по отливке ток может столкнуться с алюминиевой матрицей, частицей кремния, интерметаллическим соединением, а затем с устьем поры. Каждый из них реагирует по-разному. То, что во время обработки выглядит микроскопическим, становится отчетливо видно под инспекционной лампой: облако здесь, темная точка там, иногда полоса, которая следует за потоком металла.
Совет по анодированию алюминия в своих рекомендациях по выбору анодированного алюминия приводит тот же практический тезис: сплавы, хорошо поддающиеся литью, могут содержать до 12 процентов кремния, однако высококремниевые литейные сплавы плохо анодируются, поскольку кремний плохо растворяется в алюминии. Нормально анодируются только богатые алюминием участки, в то время как богатые кремнием участки могут оставаться в виде темного осадка. Это ограничение, связанное с материалом, а не просто с загрязнением ванны.
2. Почему A380 и ADC12 представляют собой особую сложность?
Литейные заводы выбирают сплавы A380.0 и ADC12 по веским причинам. Расплав достигает узких ребер, воспроизводит сложную геометрию и оставляет меньше припуска для обрабатывающего центра. Проблема возникает на этапе чистовой обработки: химический состав, способствующий заполнению полости, не обеспечивает равномерного и качественного анодированного покрытия.
Для отливок из сплава A380.0 Ассоциация производителей алюминия устанавливает содержание кремния от 7,5 до 9,5%, меди от 3,0 до 4,0% и предельное содержание железа в 1,3%. Это предельные значения состава, а не гарантия того, что каждый участок быстроохлажденной отливки будет выглядеть одинаково после обработки. В нашем подробном руководстве по литью под давлением и механической обработке алюминия A380 объясняется, почему обозначение сплава и действующий стандарт должны быть указаны на чертеже. ADC12 — это марка алюминия-кремния-медь для литья под давлением на основе стандарта JIS, широко используемая в азиатских цепочках поставок; в руководстве Liqin по литью алюминия под давлением для OEM-производителей указан диапазон содержания кремния от 9,6 до 12,0% для этой марки. A380 и ADC12 частично совпадают в практическом применении, но они не являются автоматически взаимозаменяемыми. Действуют сертификат плавки и указанный стандарт.
Материальный фактор | Преимущества для цеха A380 или ADC12 | Что он может сделать во время анодирования | Риск, видимый покупателю |
Высокое содержание кремния | Улучшает текучесть, заполнение тонких стенок и дробление стружки. | Области, богатые кремнием, не преобразуются так же, как алюминиевая матрица, и могут оставаться темными. | Серый оттенок, черная пыль, пятнистость, неравномерность окрашивания. |
Медьсодержащие фазы | Обеспечивает прочность и обрабатываемость. | Изменяет локальную реакцию тока и может увеличить вариативность покрытия. | Коричневатый или неравномерный оттенок, низкая уверенность в подборе декоративных элементов. |
Железосодержащие интерметаллиды | Помогает контролировать пайку кристаллов в пределах заданного баланса сплава. | Создает локальные электрохимические и оптические различия. | Темные пятна и неоднородный вид |
Газовая или усадочная пористость | Это не преимущество, а известный риск при кастинге. | Задерживает химические вещества и нарушает целостность поверхности. | Ямки, пятна, выделения и локальные нарушения целостности покрытия. |
Разделенная оболочка штампа | Быстрое затвердевание способствует формированию поверхности отливки. | Химический состав на поверхности кожи может отличаться от состава металла, обработанного более глубокими механическими средствами. | Поверхность, полученная методом литья и ЧПУ-резки, может иметь различные оттенки. |
Этот урок важен для процесса закупок. Поверхность может иметь правильные размеры, но при этом не пройти проверку на внешний вид. И наоборот, темный или неравномерный естественный цвет не означает автоматически, что нарушены все функциональные свойства. Внешний вид, толщина покрытия, коррозионная стойкость и износостойкость — это отдельные вопросы приемки. Укажите каждый из них на чертеже, если это имеет значение.
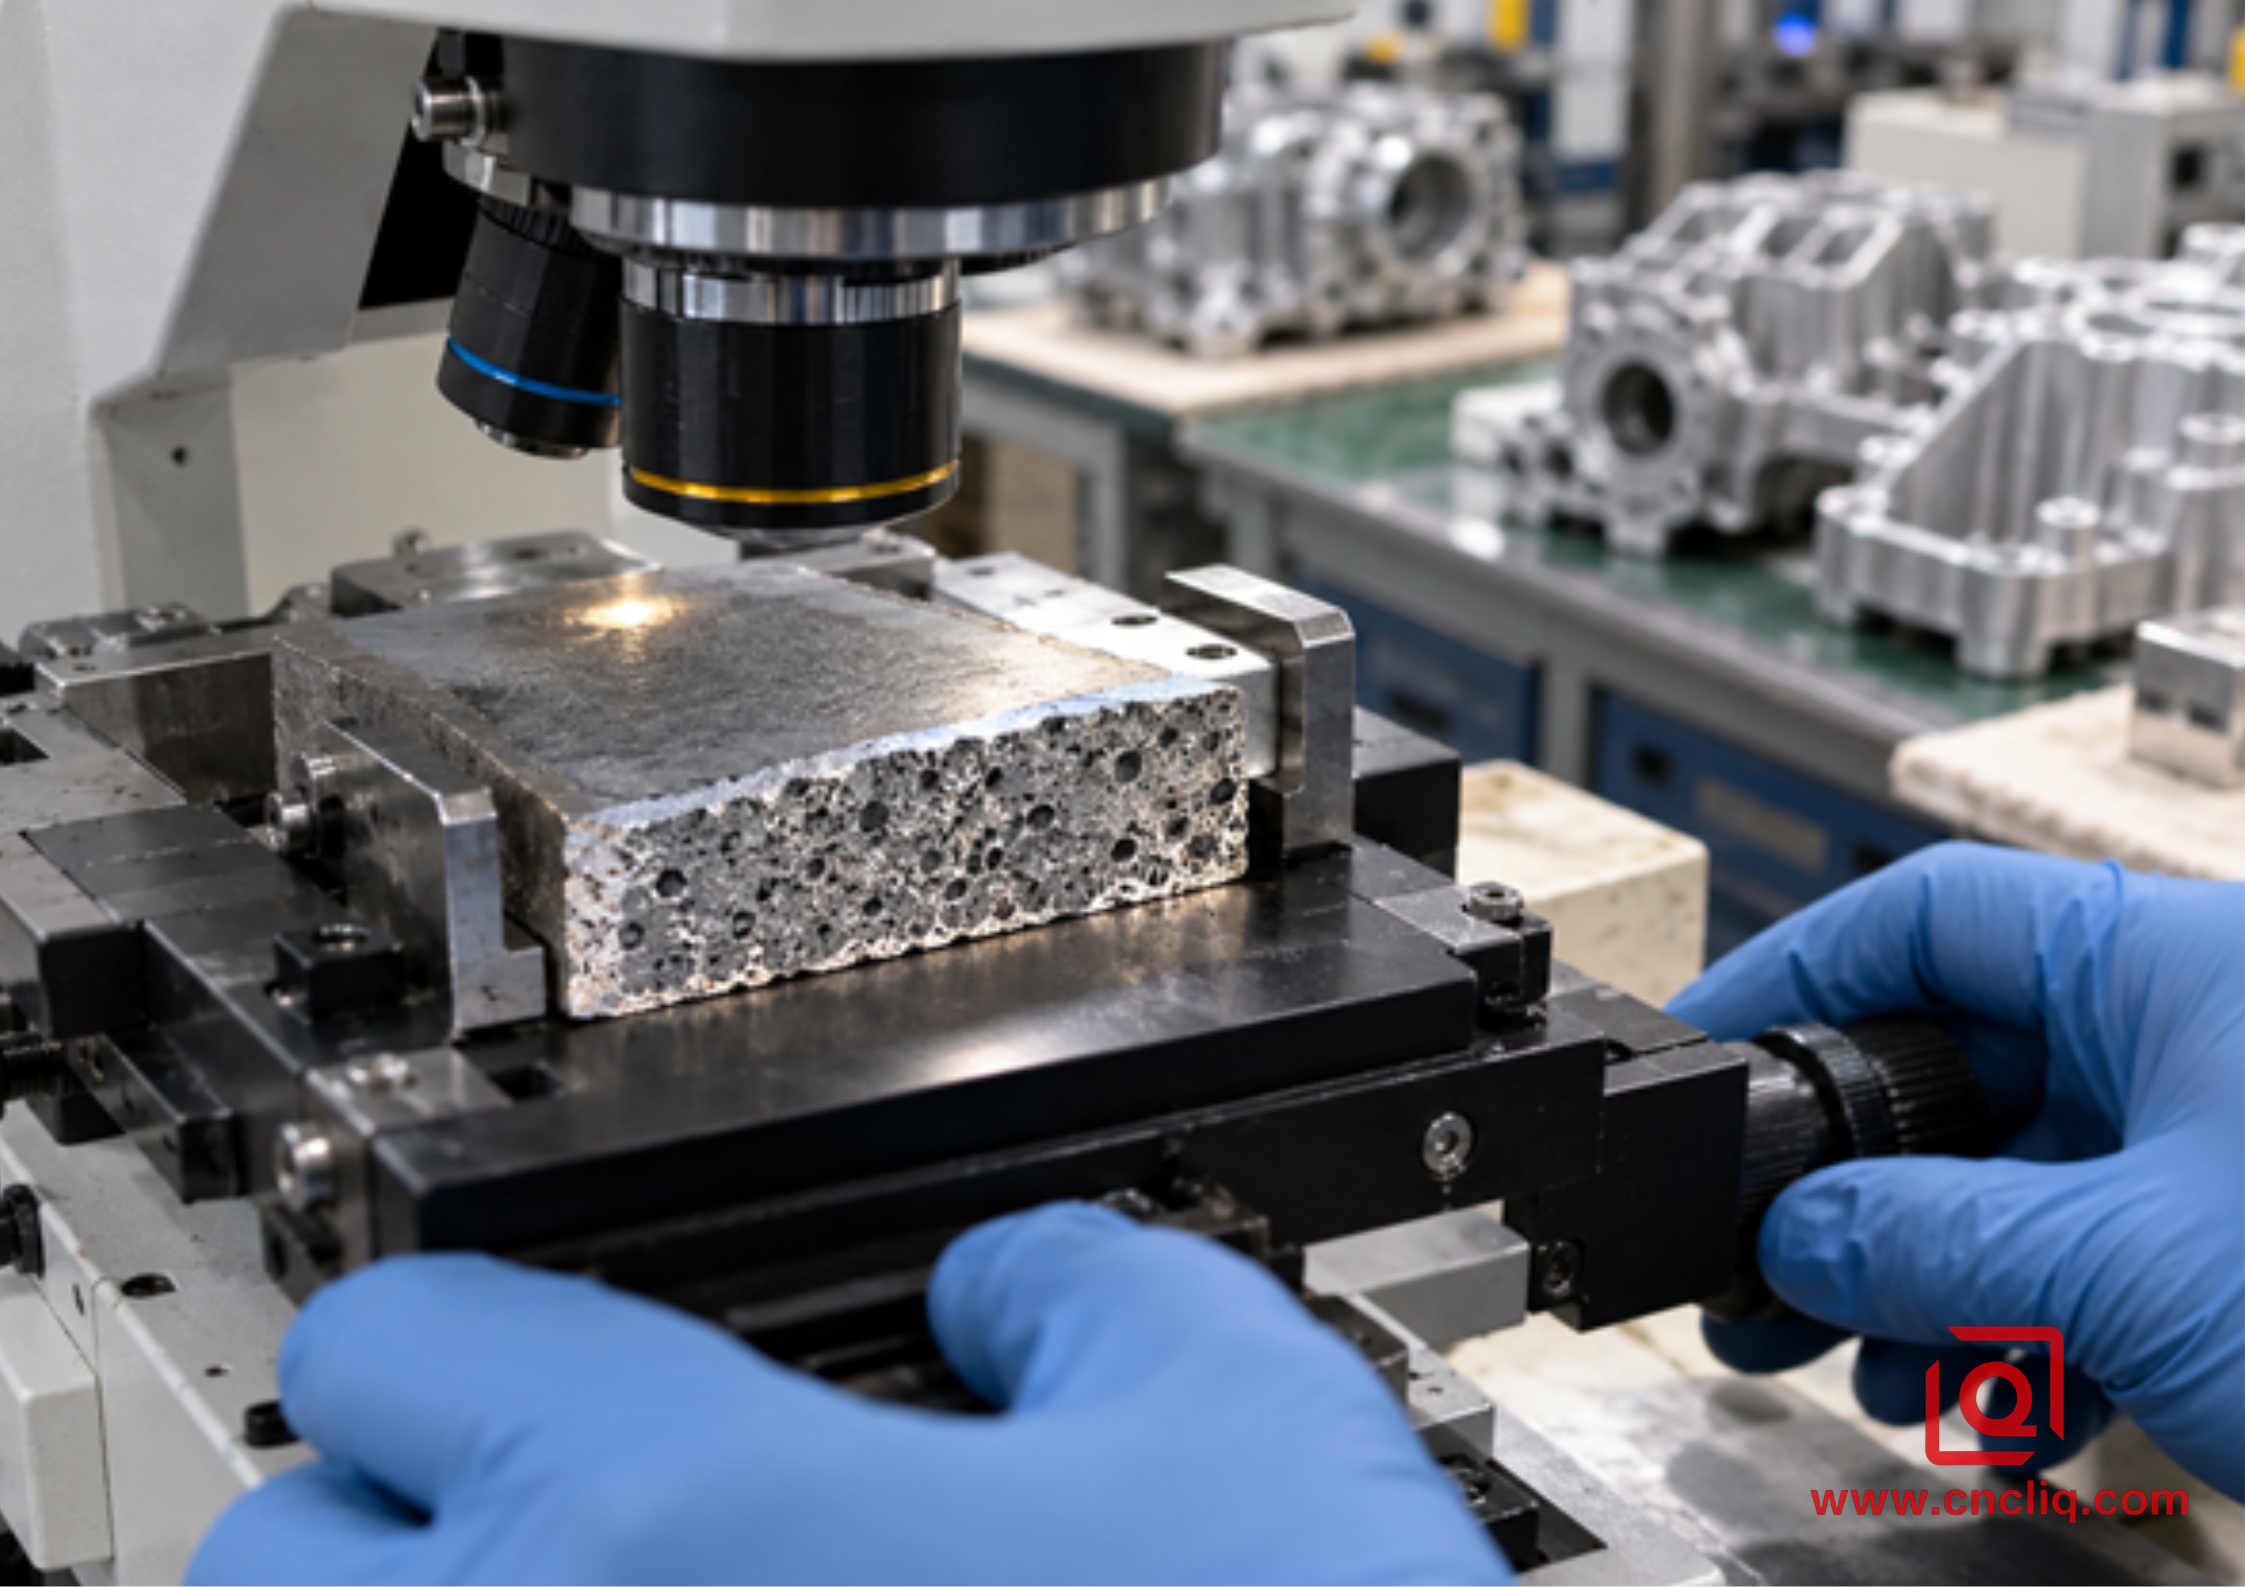
Образец литого алюминия в поперечном сечении под контролем покрытия
3. Проблема микроструктуры: одна деталь, множество электрохимических реакций
Под микроскопом литье под давлением представляет собой многофазную структуру. Первичный алюминий окружает частицы кремния и интерметаллические соединения. Скорость охлаждения изменяется между тонким ребром, толстым выступом и областью около литникового канала. Материал также может сегрегировать по мере заполнения и застывания расплава. Поэтому при анодировании не наблюдается единой однородной электрической поверхности.
В рецензируемом исследовании « Анодирование алюминиевого сплава ADC12 для литья под давлением» сравнивались образцы ADC12, полученные традиционным литьем, быстрозатвердевшим и модифицированным по составу сплавом, в растворах серной кислоты. Исследователи наблюдали за изменением напряжения, попаданием ионов металла в раствор, выделением кислорода и остаточным оксидным слоем. Изменение способа подготовки образца приводило к изменению реакции. Изменение легирующих добавок — к изменению реакции. Другими словами, для сплава ADC12 не существовало одного предсказуемого результата «да» или «нет». Для отделов закупок это выражается в простом правиле: марка, указанная в заказе на поставку, начинает обсуждение; репрезентативный образец отделки завершает его.
Три зоны поверхности заслуживают внимания.
1. На отлитой поверхности могут оставаться следы течения, остатки разделительной жидкости, оксиды, вдавленные в передний край металла, и микроструктура, образованная в результате быстрого охлаждения при контакте с инструментальной сталью. Очиститель может удалить загрязнения и остатки; он не может протолкнуть металл обратно через матрицу и вызвать его повторное застывание.
2. Обработанная поверхность прорезает плотный внешний слой и может обнажить поры или изменить фазовый баланс. Именно поэтому один корпус может демонстрировать два оттенка, даже если обе поверхности имеют общий резервуар и тактовый генератор.
3. Толстый выступ также остывает по другому графику, нежели соседняя стена. После анодирования граница может проявляться в виде ореола, который никто не заметил на необработанном отливочном материале.
Пескоструйная обработка может выровнять визуальную текстуру. Полировка может сгладить следы от трения. Ни одна из этих операций не изменяет сплав под ней и не запечатывает скрытые поры. Однако за более интенсивную обработку приходится платить: закругленные края, смещенная шероховатость и вновь образовавшиеся пустоты. Тестовые образцы должны быть получены из производственной штамповки и следовать по пути обработки в процессе производства. Идеально ровный образец из другой партии товара, конечно, успокаивает, но в большинстве случаев не имеет значения.
4. Дефекты литья, которые становятся более заметными после анодирования.
Литье под высоким давлением быстро заполняет полость. Если в ней задерживаются воздух, испаренная смазка или оксидные пленки, механическая обработка и анодирование могут выявить то, что скрывалось за необработанной поверхностью.
Симптомы после анодирования | Вероятные участники | Что проверить перед изменением рецепта для резервуара | Практическое корректирующее направление |
Разбросанные темные ямки | Открытые газовые поры, усадочные пустоты, захваченные химические вещества | Поперечное сечение, рентгеновский снимок или КТ (при необходимости), глубина обработки, локальная масса стенки. | Улучшить вентиляцию или вакуум, стабилизировать профиль впрыска, переместить критически важные поверхности, проверить обрабатываемый материал. |
Мутные полосы или цвет в форме потока | Сегрегация, холодное течение, оксидные пленки, переменная температура кристалла | Траектория затвора, тепловая карта, моделирование заполнения, расположение образца. | Перенастроить литниковую систему и терморегулирование; утвердить внешний вид отливок, предназначенных для серийного производства. |
Черная плесень после травления | Остаток, обогащенный кремнием, и реакция на интерметаллические соединения | Сертификат на сплав, время травления, химический состав для удаления загрязнений, перерывы на обработку водой. | Необходимо подобрать оптимальную предварительную обработку литых сплавов; следует избегать обработки сплавов 6061 и A380 по одному и тому же рецепту. |
Загрязнение вокруг глухих отверстий | Остатки раствора или недостаточное промывание | Геометрия отверстий, ориентация стойки, дренаж, проводимость промывки. | Добавить дренаж, изменить ориентацию, замаскировать или перепроектировать элементы, создающие скопление жидкости. |
Разный оттенок на обработанных подушках | Удаление кожи и обнажение подповерхностных структур | Траектория движения инструмента, глубина резания, шероховатость поверхности, обнажение пор. | Сохраняйте косметические средства в одном состоянии или определите допустимый диапазон контрастности. |
Когда появляются ямки или черный налет, заманчивым решением кажется увеличение времени травления. Однако это может оказаться неправильным решением. Каустическая сода удаляет алюминий быстрее, чем остатки, богатые кремнием, поэтому дополнительное время может усугубить проблему с цветом, одновременно увеличивая его объем. Прежде чем менять рецепт, необходимо разобраться в ситуации. Это остатки грязи? Участок, богатый кремнием? Устье поры? Или настоящая проблема с контролем качества в резервуаре? Каждый из этих вариантов направляет корректирующие действия в разном направлении.
Для команд, все еще решающих, использовать ли заготовку или штамп, наше сравнение обработки на станках с ЧПУ, экструзии и литья под давлением алюминиевых деталей OEM-производителей ставит качество поверхности на один уровень с объемом, геометрией и стоимостью оснастки. Безупречное анодирование может оправдать использование заготовки или экструзии из сплава 6061, даже если литье позволит снизить себестоимость единицы продукции в больших масштабах.
5. Предварительная обработка помогает, но она не может превратить ADC12 в 6061.
Предварительная обработка должна оставлять поверхность без разрывов, химически готовую к обработке, без разрушения элементов, необходимых для чертежа. Это звучит обыденно, пока на отливке не появятся остатки штампа, естественный оксид, въевшаяся грязь и рыхлая пыль. Время имеет значение. Лишняя минута, затраченная на очистку одного участка, может привести к чрезмерному травлению соседней области, богатой алюминием.
Обычно производственный процесс начинается с контролируемой очистки и промывки, затем следует квалифицированное удаление оксидов или травление, удаление загрязнений, соответствующих сплаву, еще одна промывка, анодирование, при необходимости окрашивание и нанесение указанного защитного покрытия. Рассматривайте этот заказ как маршрутную карту, а не как набор настроек ванны. Квалифицированный специалист по финишной обработке контролирует концентрацию, температуру, время воздействия и силу тока. Общедоступные таблицы служат отправной точкой. Только испытания на предполагаемой отливке могут служить подтверждением готовности к производству.
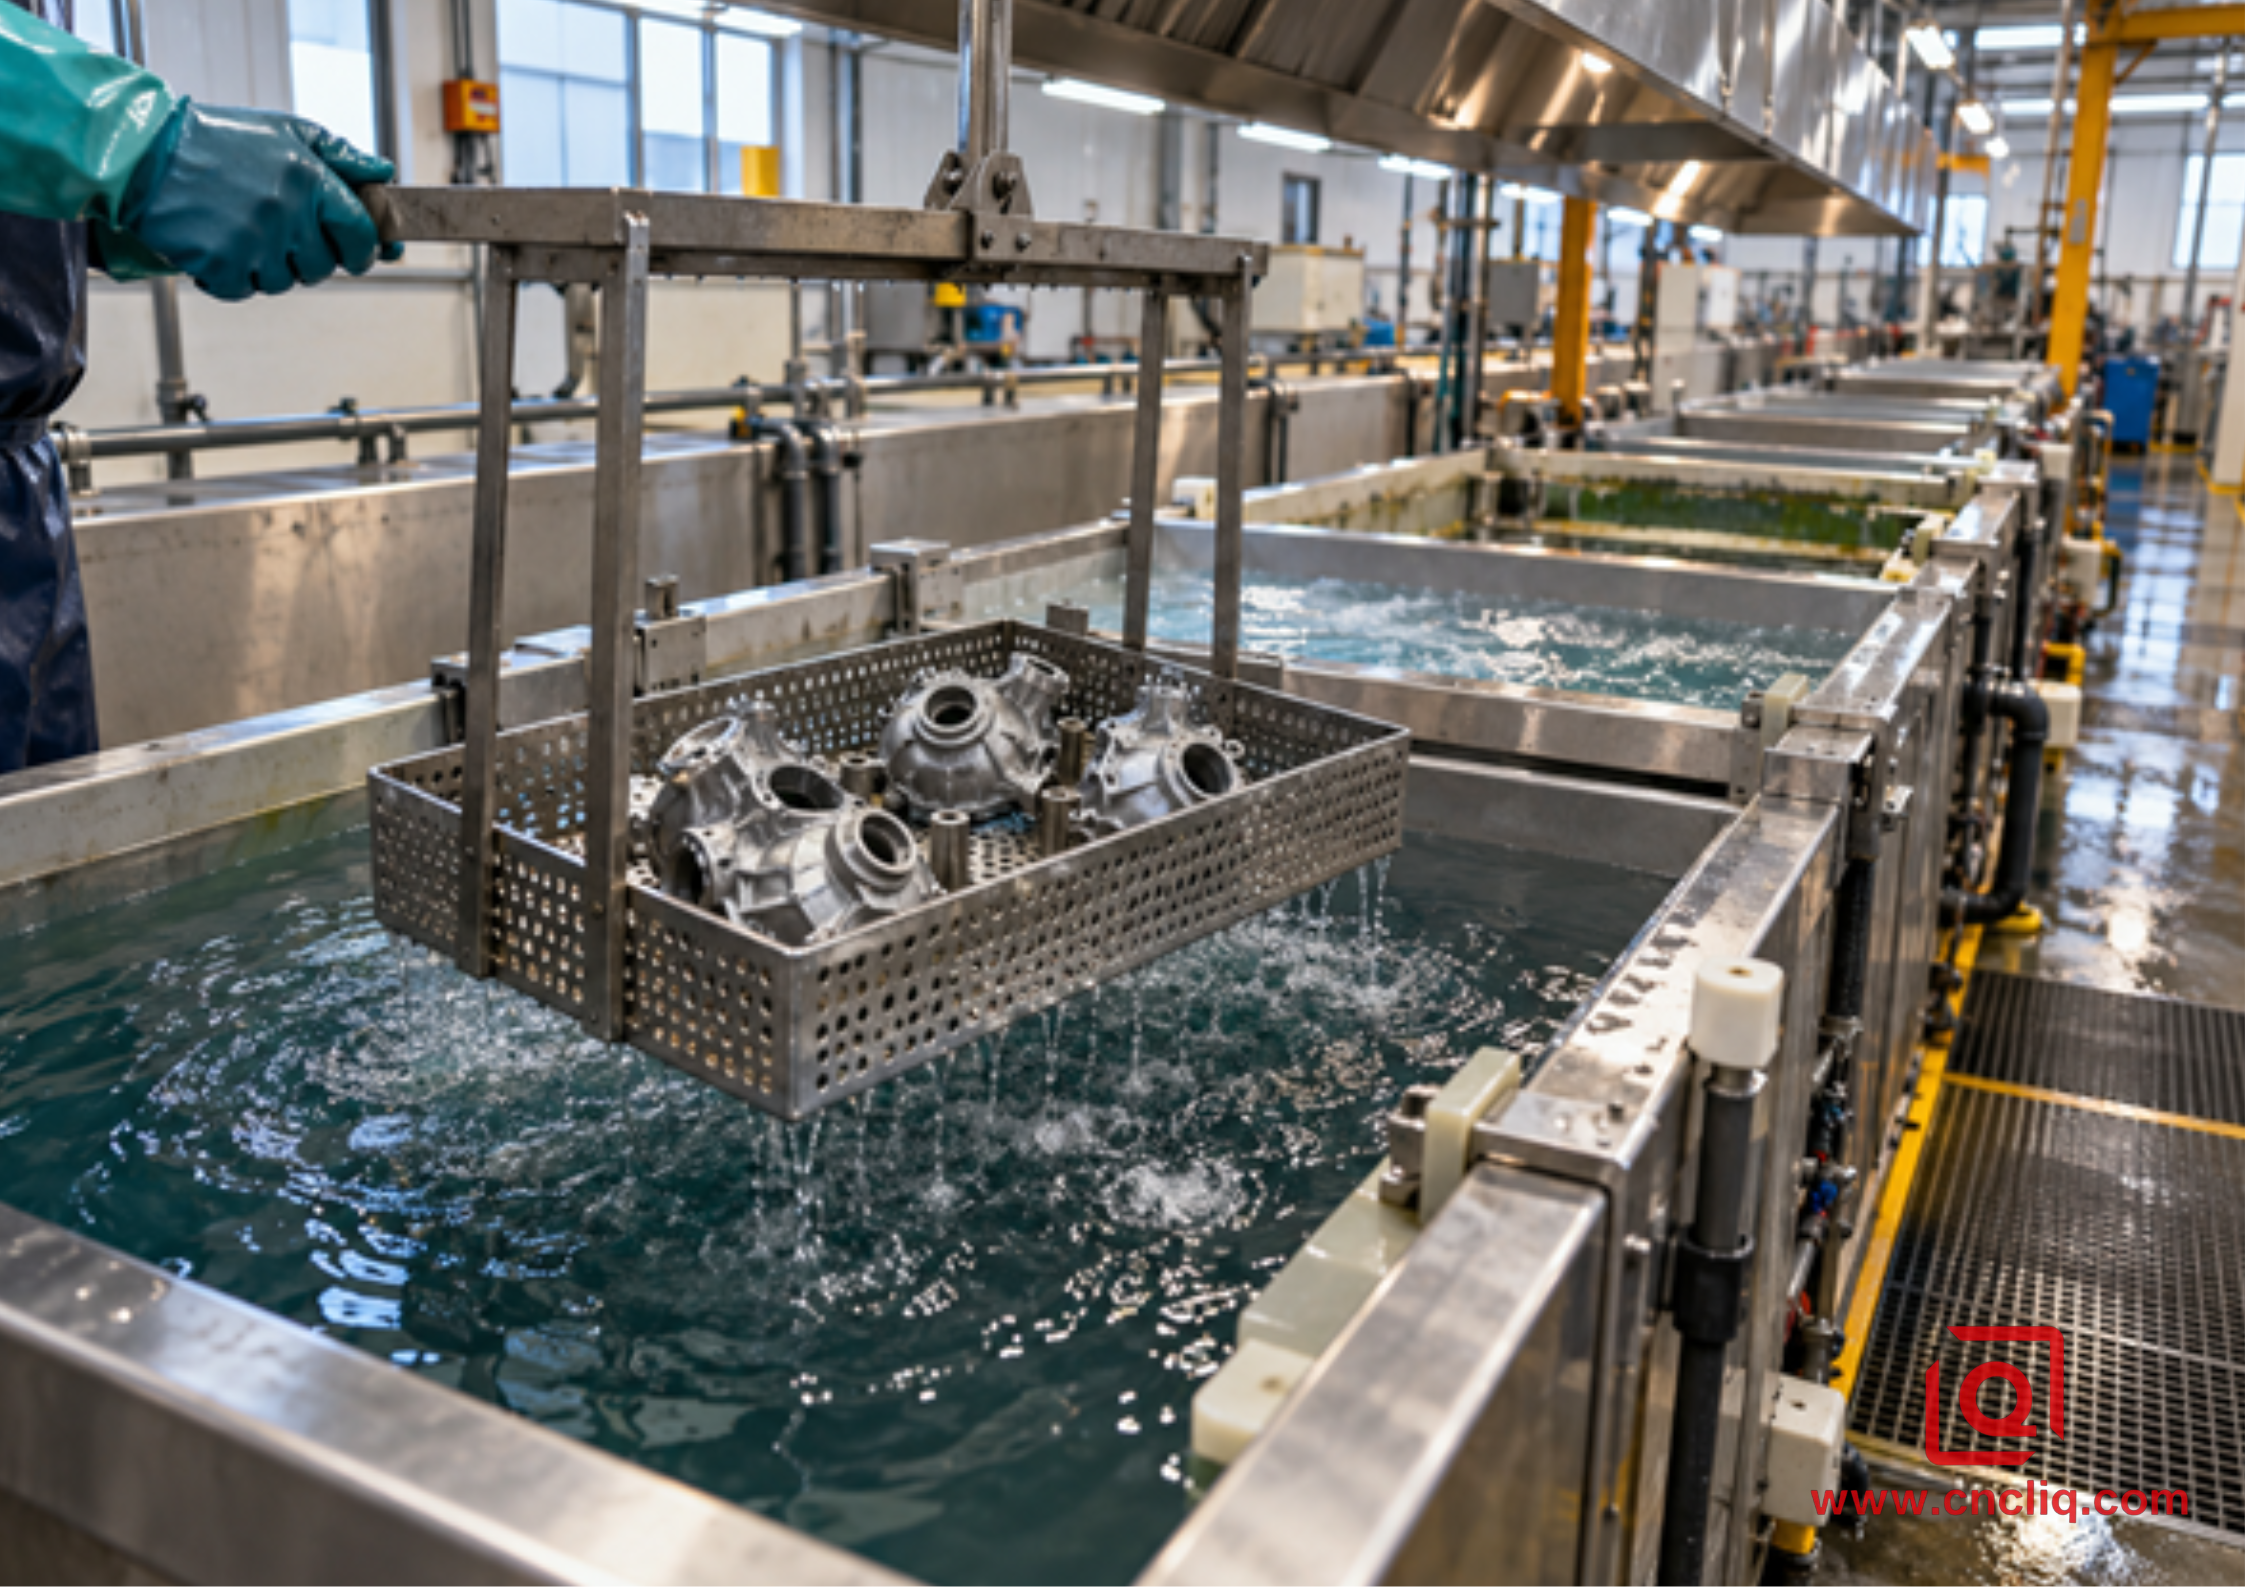
Литые алюминиевые детали поступают в линию контролируемой предварительной обработки.
Перед утверждением проведите испытания, имитирующие производственный процесс, с использованием деталей, изготовленных с помощью предполагаемого инструмента, при различных условиях плавки сплава, технологии обработки, метода удаления заусенцев, абразивного материала, положения на стойке и финишной линии. Включите в испытания как литые, так и обработанные поверхности. Запишите точки контакта на стойке и плотность тока. Храните подписанный контрольный образец при контролируемом освещении. Если видимая поверхность может быть собрана в нескольких положениях, проверьте каждое положение, которое будет видеть заказчик.
При работе с размерами помните, что анодирование расходует часть подложки и распространяется наружу. Не следует копировать универсальное правило 50-процентного роста в чертеж литой детали без согласования. На результат влияют сплав, предварительная обработка, тип покрытия и локальная геометрия. Наше руководство по анодированию типа II и типа III объясняет выбор покрытия, аруководство по DFM и допускам при анодировании показывает, почему резьба, отверстия, уплотнительные площадки и электрические контакты требуют тщательного планирования маскирования и припусков.
6. Тип II или Тип III: Начинайте с функции, а не с названия.
Если на чертеже речь идет о защите от коррозии или цвете, инженеры часто начинают с типа II. Износостойкие поверхности и диэлектрическая прочность, как правило, склоняют обсуждение к типу III. Однако в случае отливки из стали A380 или ADC12 римская цифра ничего не говорит о гарантированном черном цвете, как в выставочном зале. Окончательное решение по-прежнему принимается на основе материала подложки.
Покрытие типа III может быть особенно сложным в нанесении, поскольку более толстый твердый слой требует более точного отвода тепла и электрического контроля. Наличие кремнийсодержащих фаз, локальная пористость и резкие пики плотности тока по краям делают этот процесс менее щадящим. Темный естественный цвет может быть приемлемым для внутренней износостойкой поверхности, но неприемлемым для корпуса, обращенного к потребителю. В этом случае одно и то же покрытие может соответствовать одному инженерному требованию и не соответствовать другому.
Используйте следующий порядок принятия решений.
1. Укажите тип неисправности, которую вы пытаетесь предотвратить. Коррозия стенки, износ отверстия, протечка электропроводки и несоответствие цвета — это четыре разные проблемы. Не скрывайте их за одним указанием типа отделки.
2. Определите критическую поверхность. Отверстие подшипника, посадочное место для прокладки, внешняя крышка, резьбовая шлифованная точка и скрытый кронштейн не требуют одинаковой обработки поверхности.
3. Определите измеримые параметры приемлемости. Укажите тип покрытия, толщину или целевые характеристики, герметизацию, маскировку, образец цвета или диапазона, метод испытаний и любые допустимые отклонения.
4. Подтвердите правильность маршрута на типовых отливках. Не утверждайте образец заготовки для детали, изготовленной методом литья под давлением.
5. Зафиксируйте правила изменения технологического процесса. Термообработка сплава, абразивные материалы, предварительная обработка, работа субподрядчика или изменение конструкции стеллажа могут изменить результат и потребовать повторной квалификации.
Если вы отправите компании Liqin 3D-модель, чертеж 2D-модели, годовой объем производства, перечень сплавов, карту видимой поверхности и необходимые испытания, наша инженерная команда сможет проверить весь процесс от литья под давлением до обработки на станках с ЧПУ и обработки поверхности, прежде чем окончательно утвердить ценовое предложение. Ранняя разработка с учетом технологичности производства обходится дешевле, чем сортировка всей партии по цвету.
7. Когда другой вариант отделки — лучшее инженерное решение
Анодирование — это лишь один из инструментов, а не стандартное решение. Для многих корпусов A380 и ADC12 конверсионное покрытие в сочетании с порошковой покраской, электрофорезным покрытием или качественной жидкой краской обеспечивает более контролируемый внешний вид, поскольку непрозрачный органический слой скрывает большую часть оптических вариаций подложки. Выбор по-прежнему зависит от условий эксплуатации. Соль, высокая температура, солнечный свет, удары, точки заземления, посадка резьбы, тепловые пути и порядок сборки — всё это может повлиять на выбор оптимального варианта.
Основное требование | Обычно более сильный кандидат | Почему это может подойти для кастинга | Важное ограничение контроля |
Однородный декоративный цвет | Порошковое покрытие или жидкая краска поверх качественной предварительной обработки. | Непрозрачная пленка маскирует серую и пятнистую подложку. | Толщина пленки влияет на посадку, края, резьбу и теплопередачу. |
Сложные полости с защитой от коррозии | Электрофорезное покрытие с соответствующей предварительной обработкой. | Погружение позволяет достигать углубленной геометрии. | Необходимо спланировать дренаж, температуру отверждения и электрические контакты. |
Адгезия краски к зонам электрического заземления | Конверсионное покрытие плюс выборочное маскирование | Тонкий конверсионный слой практически не увеличивает объем. | Необходимо определить зоны прямого контакта и методы коррозионных испытаний. |
Поверхность локального износа | Проверенное твердое покрытие на тестируемом участке, вставке или изнашиваемой детали. | Ориентирован на функциональность, не требуя при этом единообразия во внешнем виде повсюду. | Для определения характеристик литого сплава и пористости необходимы испытания. |
Яркий, равномерный цвет | При наличии проектных возможностей и объемов производства следует перейти на кованый сплав, подходящий для анодирования, например, 6061. | Более однородная подложка обеспечивает повторяемость цвета. | Возможно увеличение стоимости обрабатываемых материалов и цикла обработки. |
В каталоге продукции Liqin представлен кронштейн для рентгеновской панели медицинского назначения A356, изготовленный методом литья под давлением, старения, обработки на станках с ЧПУ и анодирования . Это полезное напоминание о том, что литой алюминий — это не одна категория отделки. A356 — это не A380, и ADC12 тоже. Химический состав, технология литья и визуальные ограничения зависят от марки алюминия. Начинайте с сертификата и требований к детали; фотография в каталоге не может подтвердить технологию.
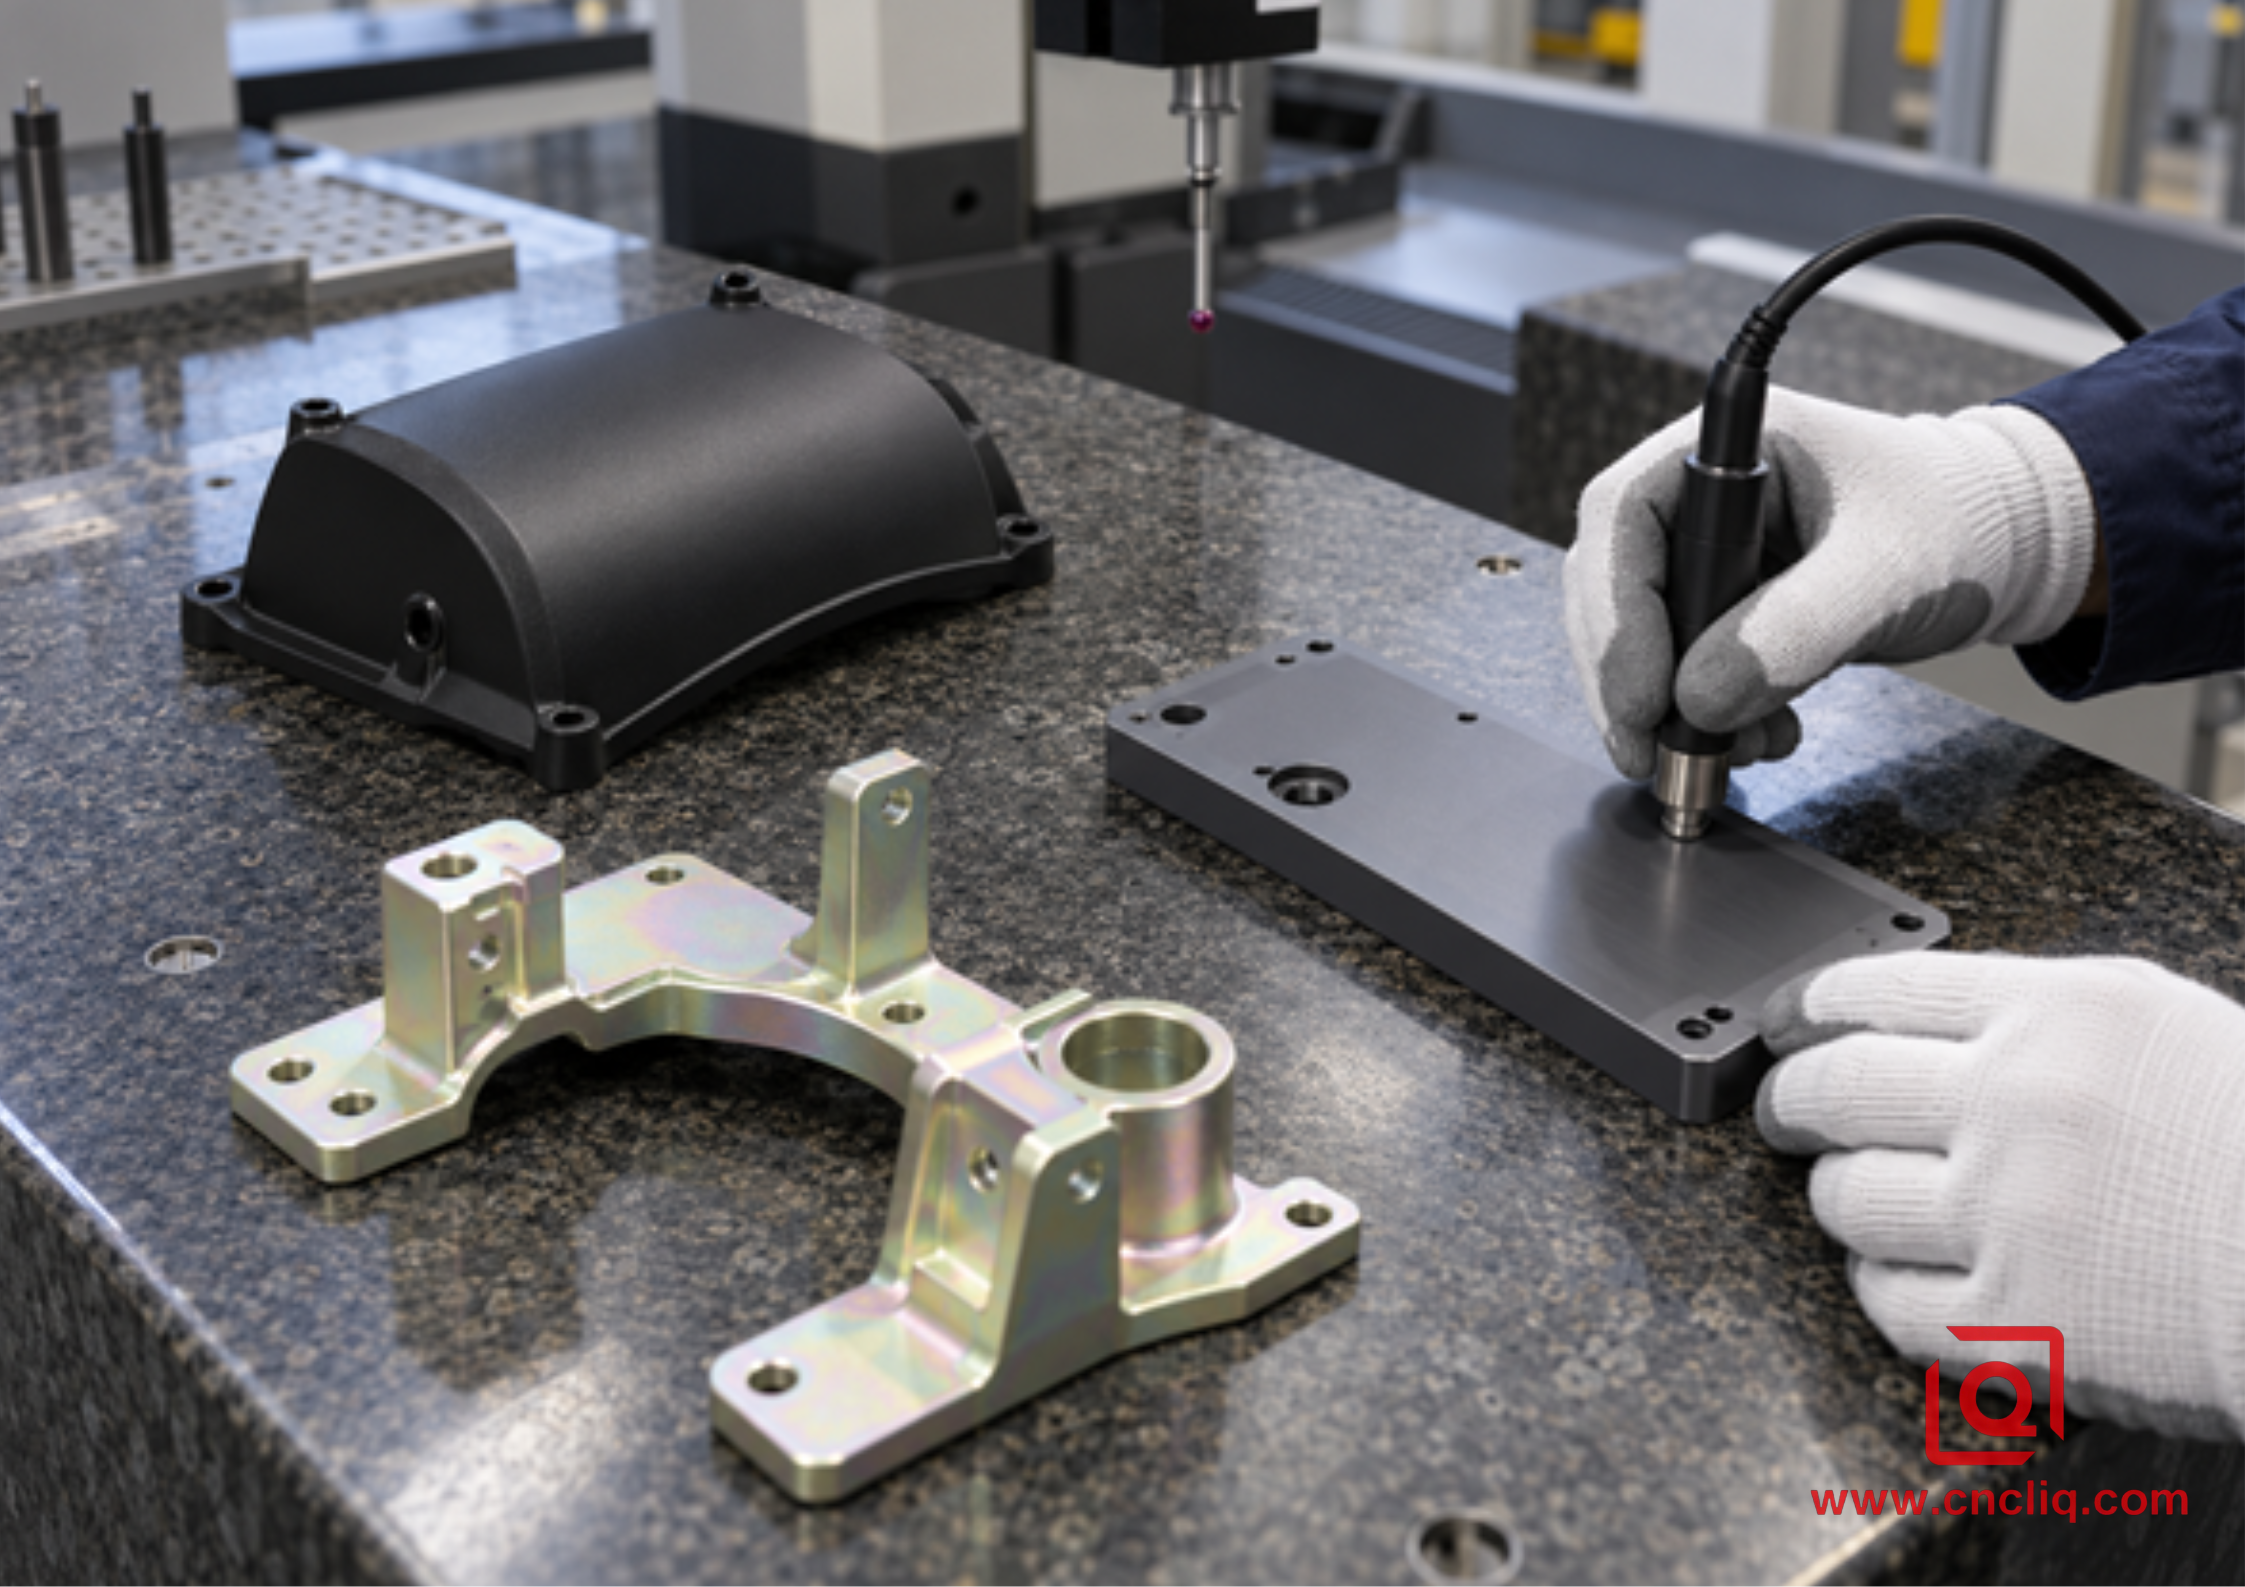
Контроль качества компонентов с покрытием и анодированием на координатно-измерительной машине.
8. Анонимный клиентский случай: защитный кожух для промышленного датчика, не подходящий к 6061.
Европейский покупатель промышленного оборудования запросил изогнутый литой под высоким давлением корпус с обработанными на станке с ЧПУ разъемами и темной матовой поверхностью. В первоначальном запросе предложений ADC12 был описан с черным анодированием, поскольку сопрягаемая опорная пластина была изготовлена из сплава 6061 и уже имела черное покрытие типа II. Заказчик ожидал, что после сборки оба компонента будут выглядеть одинаково.
В ходе проверки DFM-технологии риск заключался не в базовой геометрии, а в сравнении качества отделки. Крышка ADC12 содержала тонкие стенки, более массивный выступ кабельного ввода, зоны выталкивания, а также видимые поверхности как в литом, так и в обработанном состоянии. Эти области не обеспечивали бы единой микроструктуры для анодирования. Подбор цвета для кованой пластины 6061 только по названию цвета создал бы ненадежный стандарт приемки.
Команда разделила требования на функциональные и внешние. Крышка должна была иметь защиту от коррозии на открытом воздухе, стабильное темное покрытие, чистые замаскированные резьбы и отсутствие видимых следов покрытия на уплотнительной поверхности. Анодированная износостойкая поверхность не требовалась. Поэтому были оценены три образца покрытия, предназначенные для серийного производства: натуральное темное анодирование с согласованным диапазоном вариаций, черное порошковое покрытие поверх квалифицированной предварительной обработки и темная жидкая система покрытия. Заказчик рассматривал образцы рядом с реальной основой из сплава 6061 при заданном освещении, а не сравнивал их с изображениями на веб-сайте.
Для внешней оболочки покупатель выбрал порошковое покрытие. В сочетании с базовым слоем из сплава 6061 оно обеспечивало согласованный темный цвет с меньшими проблемами. Сначала была выполнена механическая обработка; затем покрытие наносилось вдали от резьбы, уплотнительной площадки и точки шлифовки. Инспекторы измеряли параметры качества до и после финишной обработки, проверяли толщину пленки только в указанных местах и оценивали внешний вид по образцу с подписью. Решение не доказало невозможность анодирования ADC12. Оно доказало, что анодирование — это неправильный подход для основного требования к этому продукту.
В данном показательном случае личность заказчика и характеристики продукции намеренно скрыты. Рабочий процесс вполне соответствует комплексу услуг Liqin по литью, обработке на станках с ЧПУ и финишной обработке; подписанный чертеж и план квалифицированного контроля по-прежнему будут регулировать любой выполняемый заказ.
9. Что следует указать в запросе коммерческого предложения на детали из анодированного литого алюминия?
Напишите только A380, черное анодирование, и каждый участник торгов должен заполнить пробелы. Один предполагает косметический черный цвет, другой — функциональный серый, а третий — отсутствие маскировки. Предложения кажутся сопоставимыми до получения образцов. Приложите следующие данные к CAD-модели.
1. Укажите точный сплав, форму изделия и действующий стандарт. Перечислите альтернативные варианты отдельно, с письменным подтверждением от инженера; никогда не скрывайте замену A380.0 на ADC12 в примечании поставщика.
2. 3D-модель и управляемый 2D-чертеж с базовыми точками, размерами CTQ, геометрическими допусками и размерами, заготовкой для обработки и поверхностями, которые остаются в исходном состоянии после литья.
3. Годовой объем, количество выпущенных экземпляров, ожидаемый срок действия программы, а также количество прототипов или квалификационных образцов.
4. Назначение отделки, спецификация покрытия, класс, желаемый цвет, диапазон блеска или текстуры, требования к герметизации и утвержденный визуальный стандарт.
5. Раскрасьте схему поверхности. Отметьте то, что видит клиент, что остается скрытым, какие площадки обработаны, где может соприкасаться стеллаж, и где точно допустимо изменение оттенка.
6. Обозначьте границы маскировки. Резьба, отверстия, уплотнительные площадки, электрические контакты, точки соединения и поверхности для теплопередачи ни в коем случае не должны определяться словесными указаниями.
7. Укажите доказательство. Если важны коррозия, адгезия, износ, изоляция, протечка или другая среда, укажите метод испытания, состояние образца и проходной балл.
8. Необходимые документы, такие как сертификаты на материалы, отчет о первом образце, отчет КИМ, сертификат качества отделки, план контроля, данные о производственных возможностях и утвержденный процесс обработки отклонений.
9. Не останавливайте выполнение плана на этапе окончательной проверки. Укажите разделители, упаковку, степень сухости и ориентацию упаковки таким образом, чтобы утвержденные поверхности не терлись и не покрывались потом в ящике.
Нужен ответ на вопрос о целесообразности перед началом обработки инструмента? Свяжитесь с компанией Liqin , предоставив файлы CAD и желаемый уровень чистовой обработки. Мы можем сравнить анодирование с альтернативными методами нанесения покрытия, отметить зоны обработки, чувствительные к образованию пор, и предложить примерный план производства, вместо того чтобы давать общий ответ «да» или «нет».
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Можно ли успешно анодировать алюминий марки A380?
Это возможно, при условии реалистичности цели. В состав сплава A380 входит от 7,5 до 9,5% кремния и от 3,0 до 4,0% меди, поэтому обеспечить яркий, равномерный декоративный цвет сложно. Более реалистичным представляется серый или пятнистый натуральный оттенок. Пусть производственная отливка, обработанная на заданной линии, определит границы цвета и проведет функциональные испытания.
2. Можно ли нанести черное анодирование на ADC12?
Сплав ADC12 можно покрыть анодным покрытием, также можно попробовать использовать черный краситель, но высокое содержание кремния в сплаве может привести к образованию серого, сажевого или неравномерного базового слоя, что препятствует получению чистого черного цвета, похожего на цвет сплава 6061. Если требуется идентичный цвет на всех узлах, следует рассмотреть возможность использования непрозрачного покрытия или изменить технологический процесс нанесения материала. Необходимо утвердить образцы, предназначенные для производства, полученные из фактической партии инструмента и сплава.
3. Обеспечит ли пескоструйная обработка равномерное анодирование литого алюминия?
Пескоструйная обработка меняет то, что глаз видит в первую очередь: текстуру. Она не вытягивает кремнийсодержащие или медьсодержащие фазы из металла, не залечивает поры и не перестраивает сегрегированные участки. Иногда пескоструйная обработка даже открывает пустоту, которая находилась непосредственно под поверхностью. Контролируйте абразивный материал и давление, защищайте острые края и проверяйте результат на реальных деталях.
4. Является ли твердое анодирование лучше, чем анодирование типа II, для стали A380 или ADC12?
Нет. Твердое покрытие может подойти для скользящей поверхности или электрического барьера, но дополнительная толщина не сглаживает структуру сплава. Небольшая пленка типа II может прекрасно подойти для другой детали. Спросите себя, что должно выдерживать нагрузку, проверьте это свойство на серийных отливках и не выбирайте, основываясь только на толщине.
5. Какая информация необходима для точного расчета стоимости отделки литых алюминиевых изделий?
Предоставьте 3D-модель, чертеж, точные характеристики сплава и стандарта, годовой объем производства, карту видимой поверхности, назначение отделки, допуск по цвету, спецификацию покрытия, зоны маскирования, размеры CTQ, необходимые испытания, документацию и требования к упаковке. Если внешний вид имеет решающее значение, приложите физический эталонный образец или объективные критерии цвета и блеска, а также описание освещения и метода осмотра для проверки.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Сплавы A380 и ADC12 позволяют получать превосходные сложные отливки, но их богатая кремнием многофазная структура и местами пористая структура приводят к неравномерному анодированию. Тщательная предварительная обработка удаляет загрязнения; она не может заставить подложку вести себя как кованый сплав 6061. Начните с анализа причин отказов, проведите испытания реальных отливок и подпишите честный протокол предельного образца. Если порошковая покраска, электрофорезное покрытие, краска, конверсионное покрытие, другой сорт литья или кованая технология обеспечивают более надежную защиту узла, выберите этот вариант до того, как инструмент закрепит проект.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы заранее проверяем ваши критически важные характеристики, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок производственной линии. Помимо производства, вы можете рассчитывать на двухчасовой ответ на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
