 العربية




هل مازلت تقاوم الرقائق الملحومة، أو أرضيات الجيب المخدوشة، أو القاطع الذي يبدو صحيًا حتى ينغلق داخل فتحة عميقة من الألومنيوم؟ يشرح هذا الدليل كيفية الاختيار بين مطاحن طرفية من الكربيد ذات فلوتين وثلاثة فلوت من وجهة نظر أرضية الإنتاج - وليس من عنوان الكتالوج. الإجابة المختصرة بسيطة: اختر مزمارين عندما تكون مساحة الشريحة هي القيد الأول؛ اختر 3 مزامير عندما يمكن تحقيق الإنتاجية والاستقرار دون محاصرة الرقائق. تعتمد الإجابة المفيدة على عرض الفتحة، والمشاركة الشعاعية، ومدى وصول الأداة، وحدود المغزل، وتوصيل الهواء أو سائل التبريد، والسبائك، والسطح الذي يتطلبه الرسم بالفعل.
هذه المقالة مخصصة لمهندسي تصنيع المعدات الأصلية وفرق التوريد والميكانيكيين الذين يقومون بالتقييم طحن الألومنيوم باستخدام الحاسب الآلي , أجزاء الألومنيوم المخصصة ، و اختيار مطحنة نهاية كربيد . ويغطي المعلومات والمقارنة وقرارات طلب عرض الأسعار وراء استعلام البحث "2 فلوت مقابل 3 فلوت نهاية مطحنة للألمنيوم". إذا كنت بحاجة إلى خط أساس أوسع للعملية أولاً، فلدينا 6061 تغذية وسرعات ودليل الأدوات من الألومنيوم يشرح لماذا يجب التعامل مع كل رقم منشور كنقطة بداية ومقارنته ببيانات صانع القطع.
إجابة الورشة في 20 ثانية: ابدأ باستخدام قاطعة من الألومنيوم ذات مزمارين للفتحات العميقة ذات العرض الكامل، أو الجيوب المغلقة، أو شطف الرقائق الضعيفة، أو أجهزة التوجيه المغزلية المتواضعة، أو المواد الصمغية غير المعتادة. ابدأ باستخدام قاطعة ثلاثية الفلوت للطحن الجانبي المفتوح، والتخشين التكيفي، والتشكيل، والتشطيب على آلة صلبة مع إزالة موثوقة للرقاقة. لا تختر بناءً على عدد الفلوت وحده: حدة الحافة، وأشعل النار، وتلميع الفلوت، والحلزون، والنفاذ، والالتصاق، واتجاه سائل التبريد يمكن أن يعكس النتيجة.
لماذا يقرر إخلاء رقائق الألومنيوم عملية القطع؟
غالبًا ما يوصف الألومنيوم بأنه "سهل التصنيع"، إلا أن هذه العبارة تخفي المشكلة التي تدمر العديد من عمليات الإنتاج. يمكن قطع الألومنيوم المطاوع بسرعة سطحية عالية ومع حمولة صحية للرقاقة، لذلك يقوم القاطع بإنشاء كمية كبيرة من الرقائق المرنة بسرعة كبيرة. يجب أن تغادر هذه الرقائق قبل وصول الطليعة التالية. إذا بقيت في فتحة، يتم قطعها مرة أخرى، أو فركها على الحائط، أو ضغطها في الناي. تعمل الحرارة والضغط بعد ذلك على تشجيع الحافة المبنية (BUE): تلتصق طبقة من مادة العمل بحافة القطع وتغير شكلها الهندسي الفعال.
بمجرد بدء تشغيل BUE، تتصرف الحافة الحادة مثل الحافة غير الحادة. ترتفع قوة القطع، ويتحول سطح الجدار إلى غائم أو ممزق، وتنمو نتوءات، وقد تندفع الأداة بعيدًا عن المسار المبرمج. في الجيب العميق، يمكن أن يتسارع الفشل في ثوانٍ لأن الرقائق الجديدة ليس لديها مكان تذهب إليه. هذا هو السبب في أن عدد الفلوت هو في الواقع نقاش حول المقطع العرضي للرقاقة وحجم وادي الفلوت وتردد الأسنان وقوة قلب الأداة .
يشير دليل التصنيع الخاص بـ Harvey Performance إلى أن مطاحن نهاية الألومنيوم يتم تقديمها عادةً مع 2 أو 3 مزامير لأن وديان الرقائق تتقلص مع زيادة عدد المزامير، بينما يميل الألومنيوم إلى توليد شريحة كبيرة نسبيًا. يحدد المصدر نفسه 35 درجة و40 درجة و45 درجة كزوايا حلزونية شائعة خاصة بالألمنيوم، مع 35 درجة -40 درجة تستخدم للتخشين والتقطيع التقليدي و45 درجة تستخدم غالبًا للتشطيب أو مسارات الأدوات عالية الكفاءة. هذه أنماط تصميم مفيدة، وليست أوامر عامة؛ لا تزال سلسلة الأدوات الدقيقة وورقة التطبيق تحكم الإعداد. تصف Haas Tooling أيضًا مزاميرين كمعيار ألومنيوم طويل الأمد حيث يكون خلوص الرقاقة أمرًا مهمًا، بينما تستخدم تصميماتها المكونة من 3 مزامير من الألومنيوم هندسة ودرجة متغيرة للجمع بين الإخلاء والصلابة وتقليل الثرثرة.
2-الفلوت مقابل 3-هندسة الفلوت: ما الذي يتغير فعليًا؟
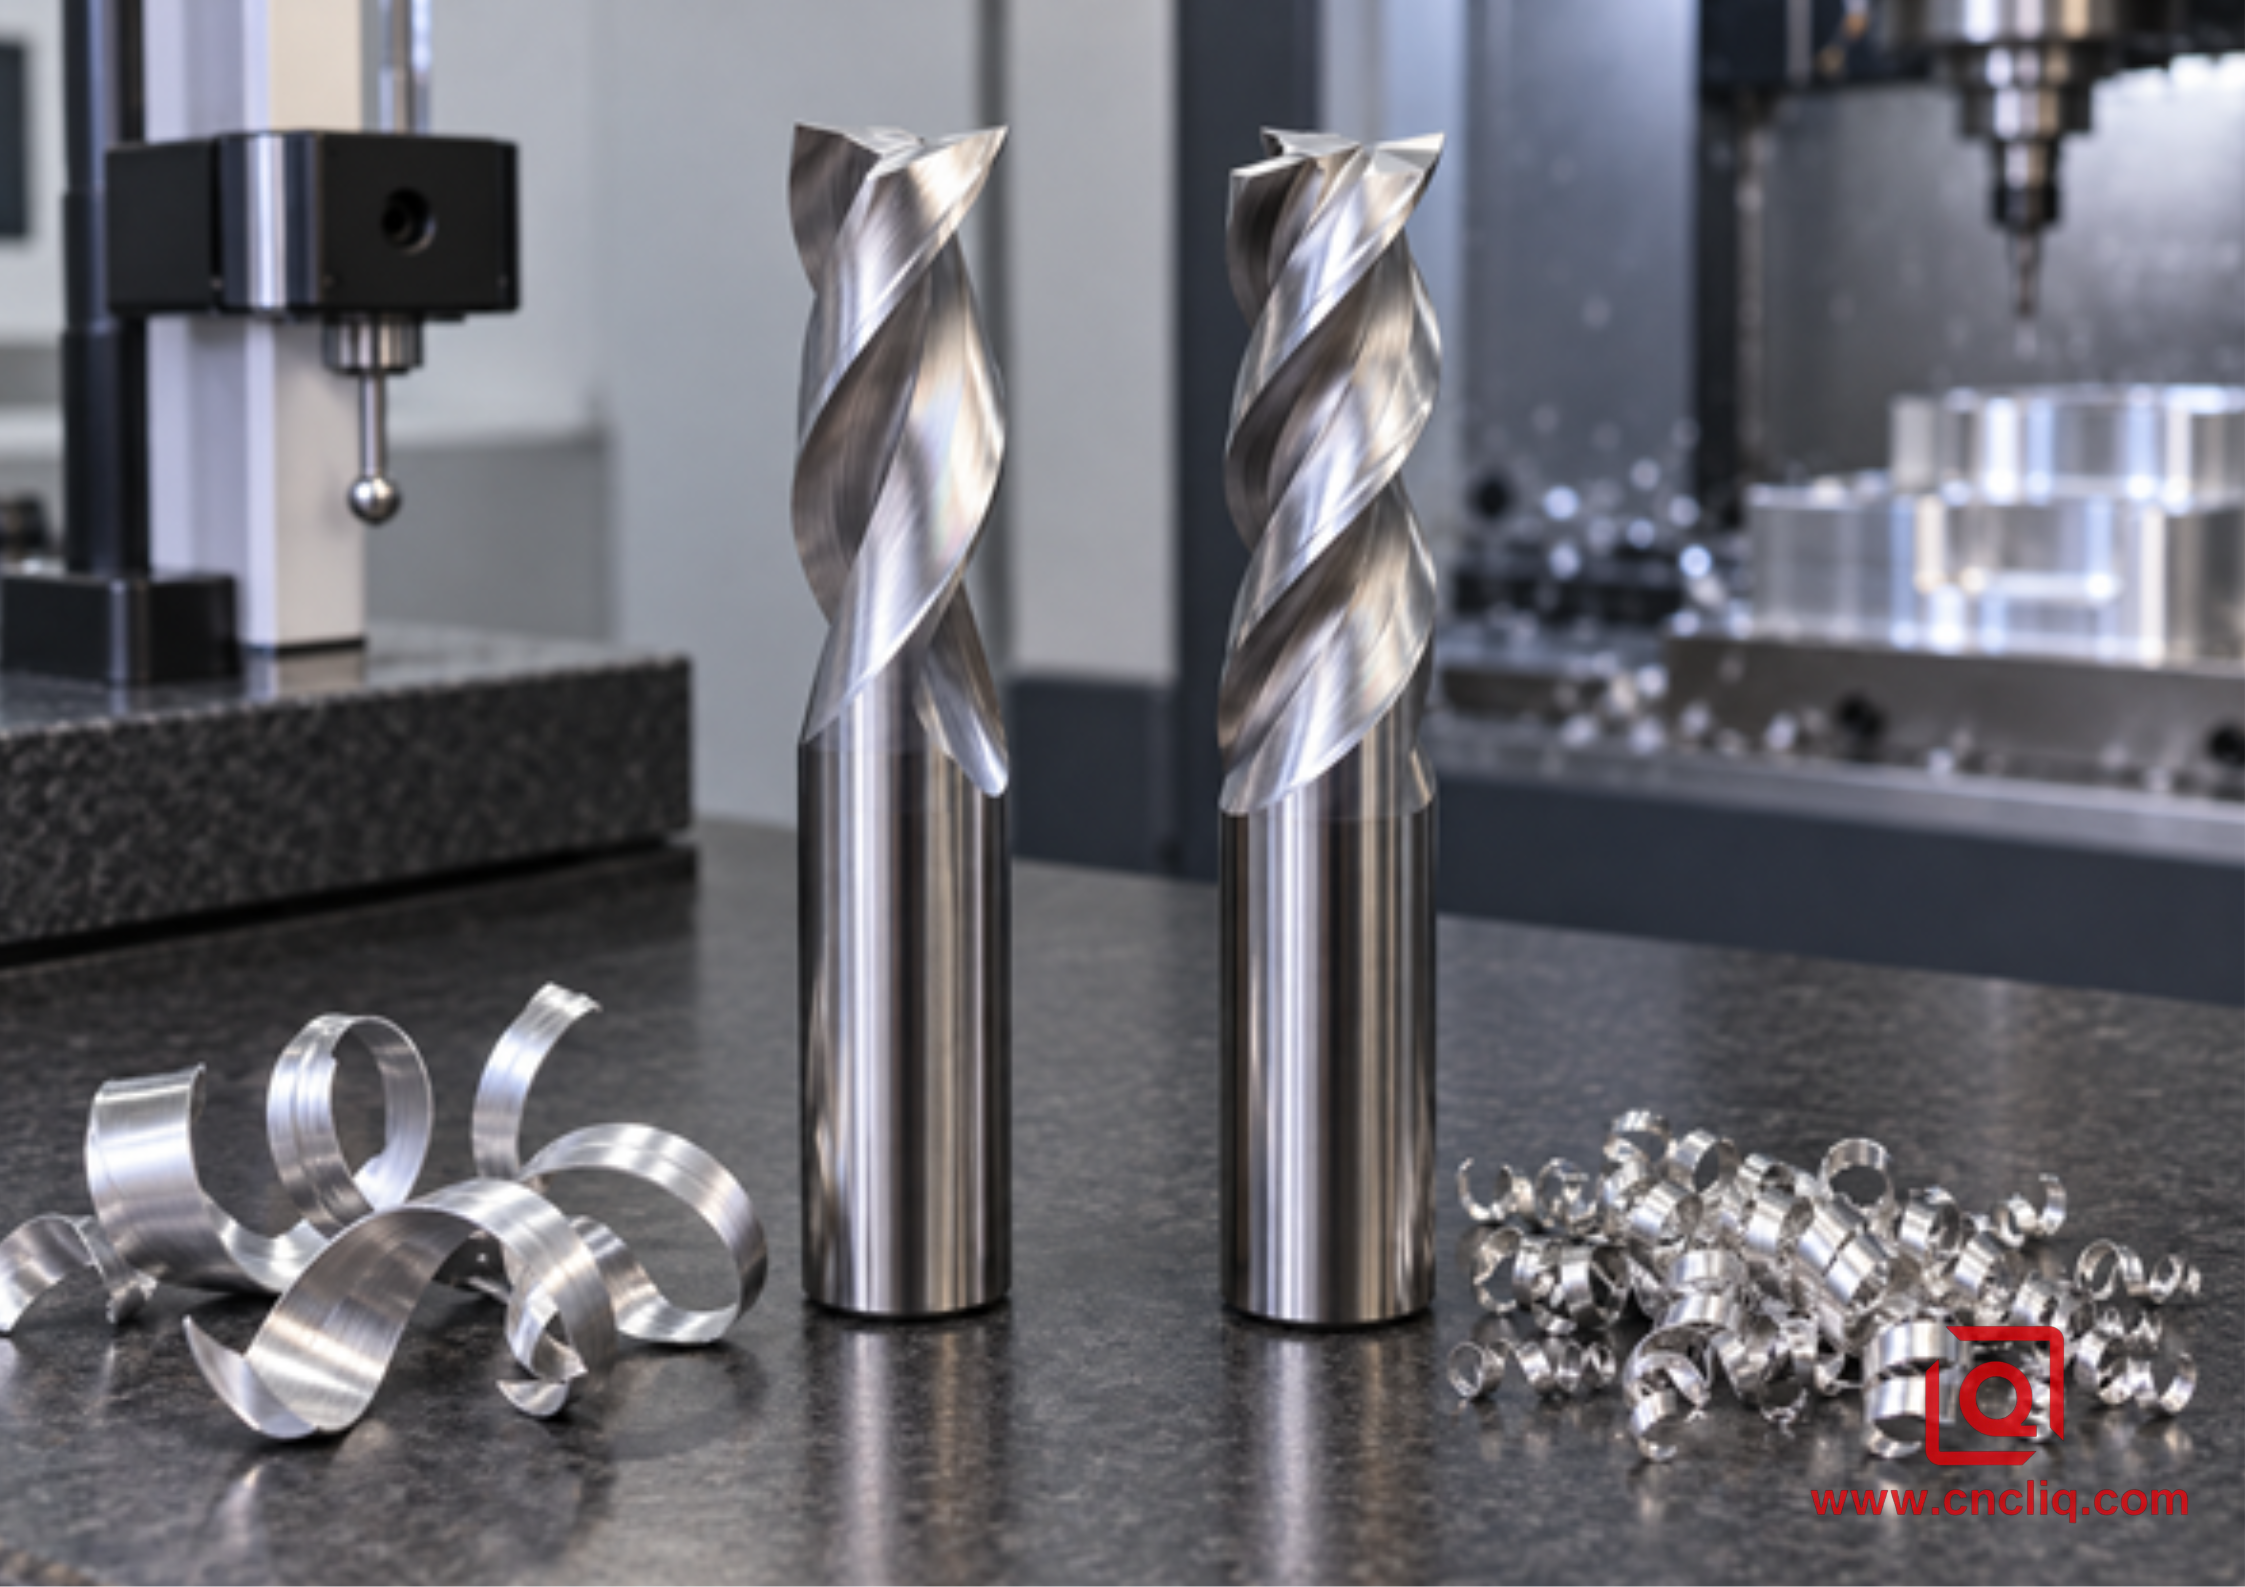
مقارنة بصرية لمساحة الفلوت وشكل الرقاقة؛ تختلف هندسة القطع الفعلية حسب الشركة المصنعة.
تخيل أنك تنظر بشكل مستقيم إلى نهاية قطعتين بنفس القطر. عادةً ما تخصص النسخة ذات الفلوتين جزءًا أكبر من محيطها للوديان المفتوحة. يقسم الإصدار ذو الثلاثة فلوت هذا المحيط بين حافة قطع أخرى، مما يترك عادة مساحة أقل لكل واد ولكن المزيد من المواد الأساسية. "عادة" يهم هنا. قد يتم إخلاء أداة القطع الحديثة ثلاثية الفلوت المزودة بفلوت مفتوح هندسيًا بشكل أفضل من أداة الفلوت العامة ذات وجه مشعل ضعيف أو تشطيب مزمار خشن.
|
عامل القرار |
2-مطحنة نهاية كربيد الفلوت |
3-مطحنة نهاية كربيد الفلوت |
|
مساحة وادي الفلوت |
أكبر مساحة عملية في تصميم مماثل؛ هامش أمان أوسع عندما يكون حجم الرقاقة مرتفعًا. |
مساحة أقل لكل مزمار، ولكنها فعالة عندما يتم التحكم في الهندسة والاشتباك والتدفق. |
|
دخول الأسنان إلى القطع |
2 ارتباطات لكل ثورة. |
3 ارتباطات لكل ثورة؛ زيادة في مرور الأسنان بنسبة 50% في نفس عدد الدورات في الدقيقة. |
|
صلابة الأساسية والانحناء |
غالبًا ما يكون أقل في التصميم المشابه لأنه يتم فتح المزيد من المقطع العرضي للمزامير. |
في كثير من الأحيان أعلى، مما يساعد على وضع الجدار ومقاومة الثرثرة أثناء القطع الجانبي. |
|
إمكانات التغذية |
يتم تغذية الطاولة السفلية بنفس عدد الدورات في الدقيقة وتغذية لكل سن. |
يتم تغذية الطاولة النظرية الأعلى بنفس عدد الدورات في الدقيقة والتغذية لكل سن، بشرط إمكانية الهروب من الرقائق. |
|
أفضل تطبيقات البداية |
فتحات عميقة، قطع كاملة العرض، جيوب مغلقة، إخلاء أضعف، آلات ذات طاقة أقل أو أقل صلابة. |
التخشين التكيفي، والجيوب المفتوحة، والتنميط، والطحن الجانبي، وشبه التشطيب، والتشطيب. |
|
الخطر الرئيسي |
يمكن أن تؤدي الصلابة المنخفضة وعدد أقل من ارتباطات الأسنان إلى الحد من التغذية أو تشطيب الجدار. |
يمكن أن تؤدي تعبئة الرقائق إلى محو ميزة الإنتاجية وإتلاف الأداة أو الجزء. |
الفلوت المصقول ليس تجميليًا. فهو يقلل من الاحتكاك على طول مسار الرقاقة ويجعل الالتصاق أقل احتمالاً. تستخدم الأدوات الخاصة بالألمنيوم أيضًا حافة حادة ومشعلًا إيجابيًا للقص بدلاً من الحرث. يمكن تقديم طلاءات غير مطلية أو ZrN أو TiB2 أو بعض الطلاءات منخفضة الاحتكاك للتطبيقات غير الحديدية. اختر فقط من توصية الألومنيوم الخاصة بصانع الأدوات؛ لا يثبت اسم الطلاء في حد ذاته أن إعداد الحافة والركيزة وشكل الفلوت يناسب عمليتك.
ميزة معدل التغذية لـ 3 مزامير - مع إظهار الرياضيات
يؤثر عدد الفلوت بشكل مباشر على التغذية المبرمجة لأنه يتم حساب تغذية الجدول على النحو التالي:
معدل التغذية (Vf) = سرعة المغزل (n) × عدد المزامير (z) × التغذية لكل سن (fz)
يمكن حساب سرعة المغزل من سرعة القطع المترية على النحو التالي:
n = (1000 × سرعة القطع Vc) ÷ (π × قطر الأداة D)
فكر في مثال حسابي متحفظ عمدًا لطاحونة نهاية كربيد 10 مم من الألومنيوم المطاوع. عند Vc = 400 م/دقيقة، تبلغ سرعة المغزل المحسوبة حوالي 12,732 دورة في الدقيقة. إذا وافق صانع الأدوات المحدد على fz = 0.05 مم/سن للتعشيق الفعلي، فإن الأداة ذات الفلوتين تحسب حوالي 1,273 مم/دقيقة. أداة ذات 3 مزمار تحسب حوالي 1,910 مم/دقيقة. رقم 3 مزمار أعلى بنسبة 50% لأنه يحتوي على 3 أسنان بدلاً من 2.
هذا الحساب يفعل لا وعد بدورة أقصر بنسبة 50٪. قد يكون المغزل محدودًا بعزم الدوران؛ قد تتباطأ وحدة التحكم خلال الزوايا؛ قد تتطلب الأداة حمل شريحة أقل في فتحة كاملة؛ أو قد يصبح الإخلاء هو عنق الزجاجة. الغرض من الحساب هو إيقاف خطأ شائع: التغيير من مزمارين إلى 3 مع ترك تغذية الطاولة دون تغيير. وبنفس عدد الدورات في الدقيقة ومعدل التغذية، تأخذ كل سن ذات ثلاثة فلوت شريحة أرق. يمكن أن يؤدي ترقق الرقاقة المفرط إلى تحويل القطع إلى فرك، مما يؤدي إلى رفع الحرارة وتشجيع الالتصاق.
للحصول على مرجع منشور، تسرد Haas البيانات المستهدفة لعائلة أدوات HSAM2 واحدة من الألومنيوم المطاوع عند 2000 SFM، مع تغيير حمل الرقاقة حسب القطر. يوفر دليل Harvey الأوسع نطاقًا يتراوح بين 800 إلى 1500 SFM للمصنوعات 2024 و6061 و7075 كنطاق عام. والفرق يوضح الممارسة الصحيحة: ابدأ بالبيانات الدقيقة للقاطع، ثم قم بخفض معدل التحديد، والوصول، والامتثال للتركيبات، وقوة المغزل، وواقع التبريد. لا تلصق أبدًا سرعة من مدونة إلى جهاز بدون إثبات متحكم فيه.
عندما تكون الطاحونة الطرفية ذات الفلوتين هي الخيار الأكثر أمانًا
1. فتحة عميقة وكاملة العرض
في فتحة ذات عرض نصف قطري 100%، يتم إحاطة القاطع بالمواد من خلال قوس كبير. لا يمكن للرقائق الخروج بحرية إلى الجانب ويجب أن تنتقل عبر الفلوت أو يتم نفخها خارج القناة. يمنح حجم الوادي الإضافي للقاطع ذو الفلوتين العملية مزيدًا من التسامح عندما تكون الفوهة غير محاذية قليلاً أو تصبح الفتحة أعمق. استخدم منحدرًا أو حلزونيًا حيث تسمح الهندسة بذلك بدلاً من الغطس المستقيم، وحافظ على توجيه تيار الإخلاء نحو القطع - وليس فقط نحو حامل الأدوات.
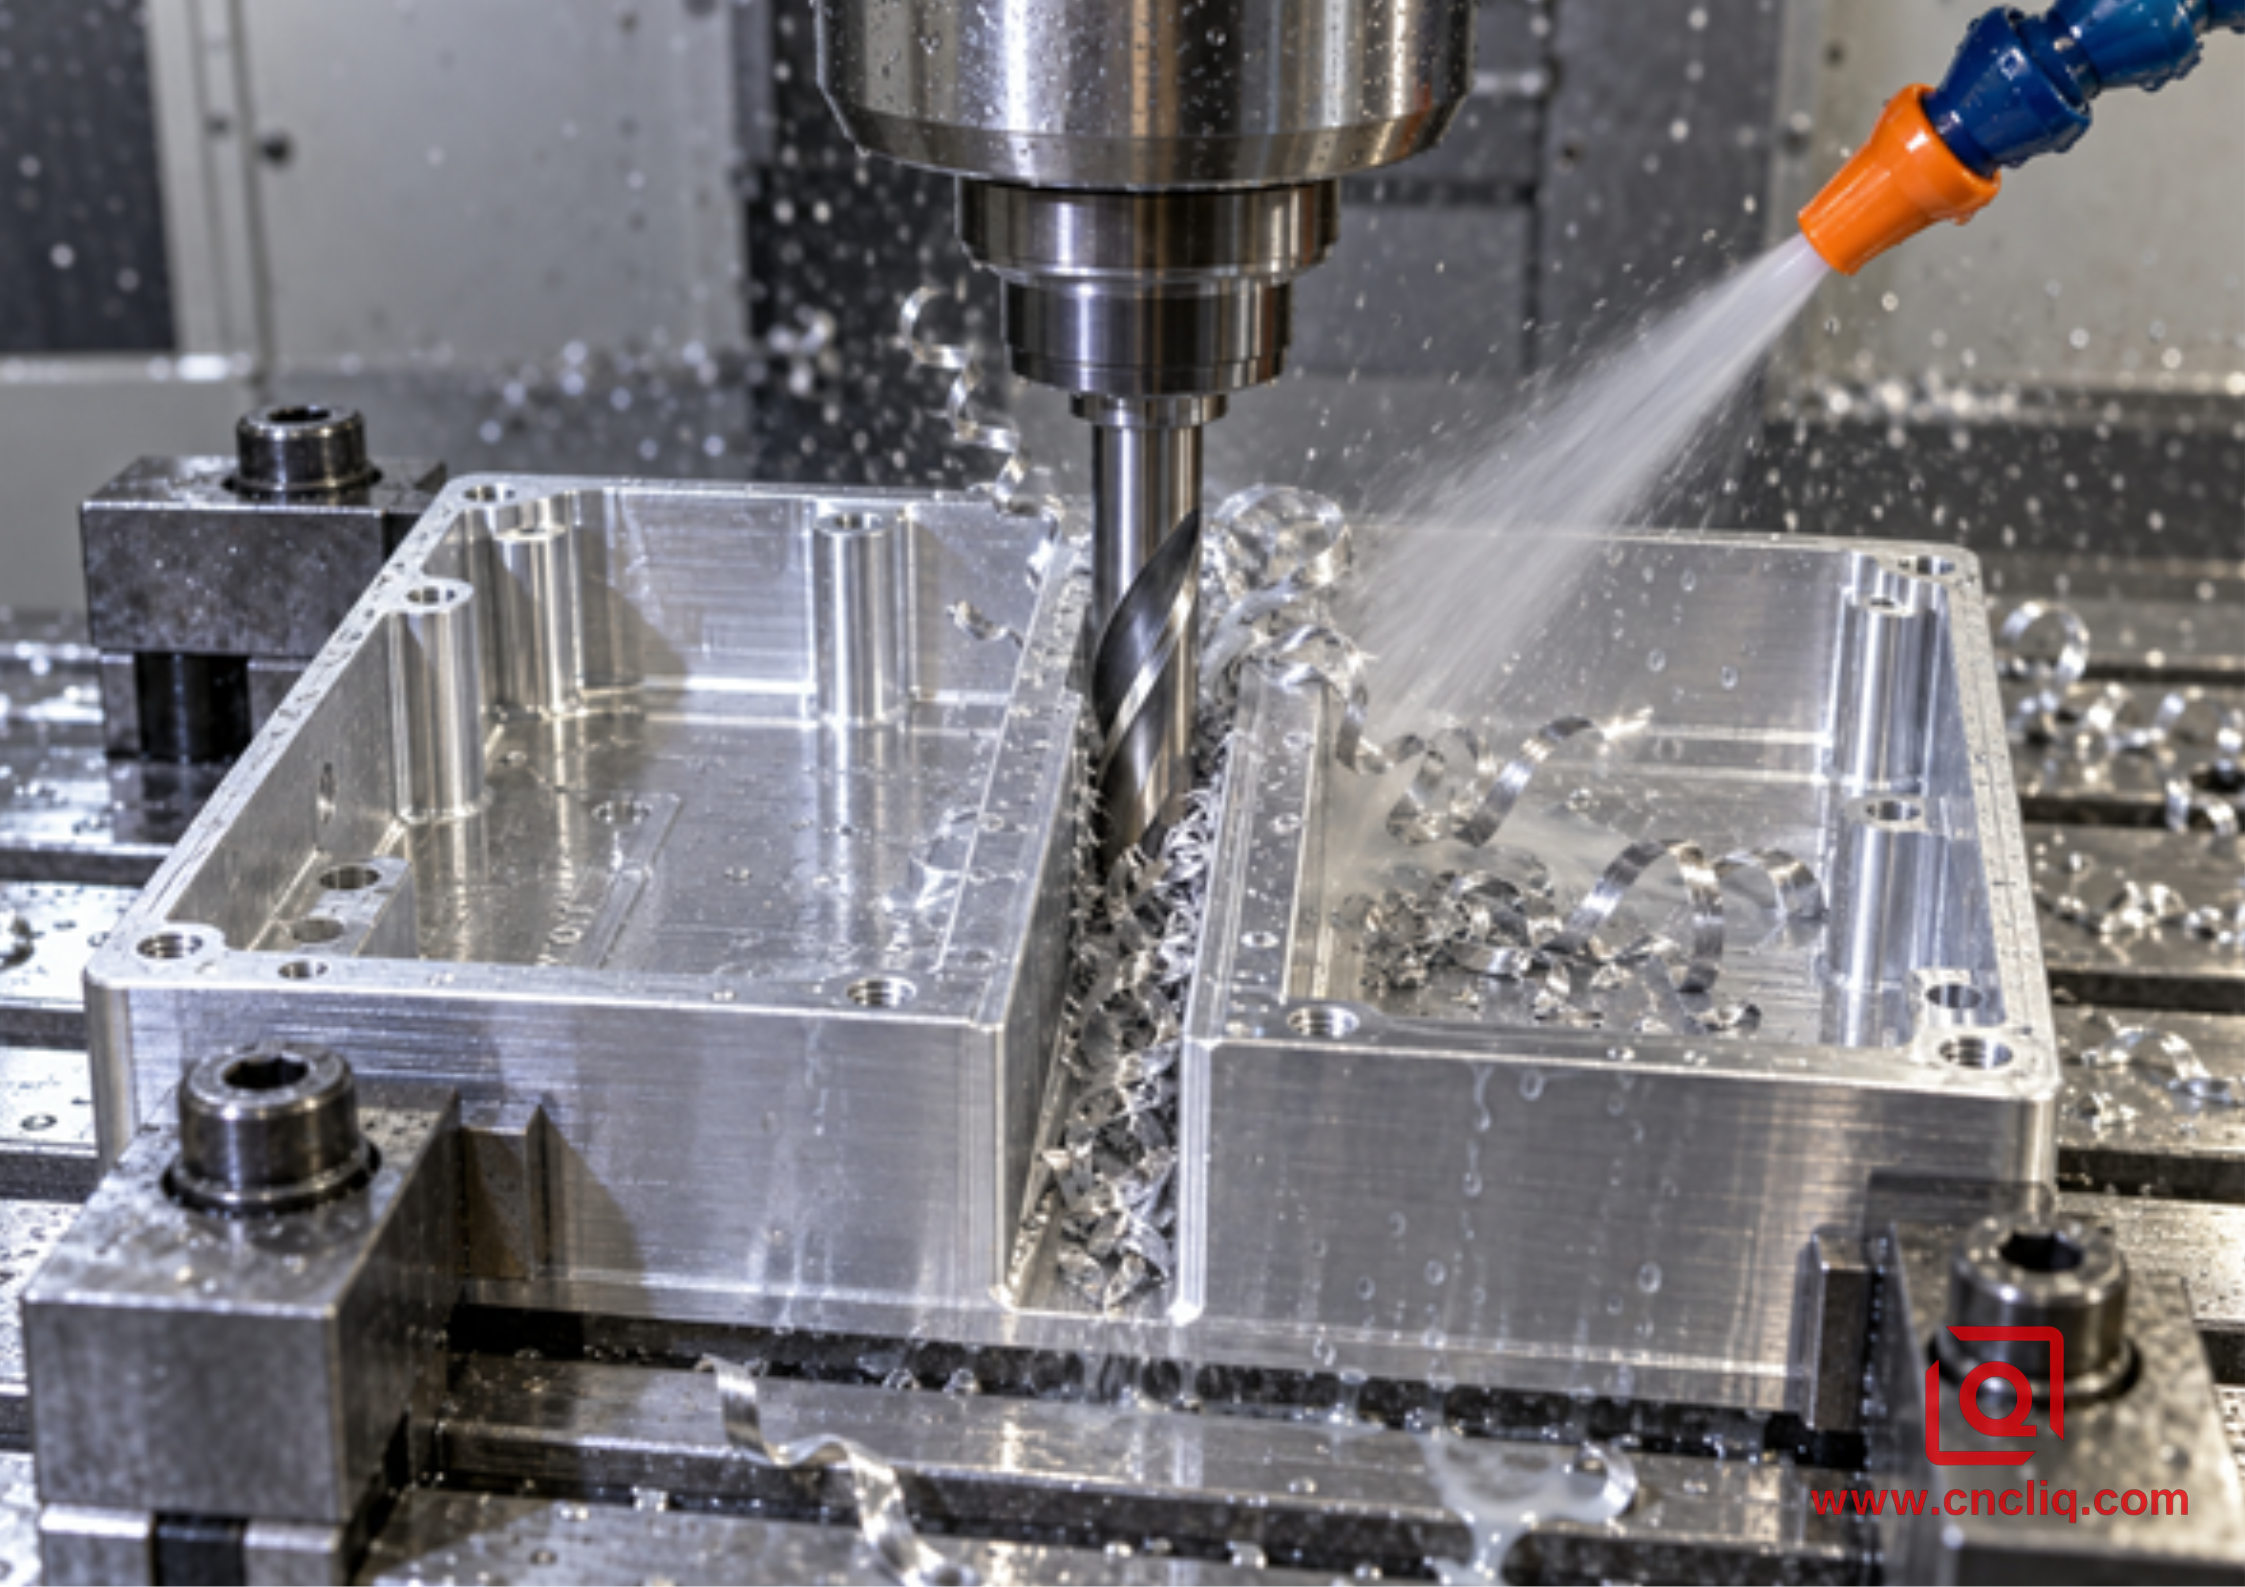
الشق العميق يركز على حجم الرقاقة؛ يجب أن يصل تيار الإخلاء إلى منطقة القطع.
2. جيوب مغلقة ذات خط رؤية ضعيف
يمكن أن يبدو الجيب مفتوحًا في CAD ولكنه يتصرف مثل مصيدة الرقائق بعد نزول الأداة أسفل أحد الأضلاع. إذا لم يتمكن الهواء أو سائل التبريد من الوصول إلى القاع، فستدور الرقائق حول القاطع. لا يمكن للأداة ذات الفلوتين إصلاح مسار الإخلاء المسدود، ولكنها توفر مساحة أكبر قبل حدوث التعبئة. قم ببرمجة عمليات الرفع الوسيطة أو مسار الأدوات الذي يحرك الرقائق باتجاه الجانب المفتوح، والتحقق من النتيجة من خلال نافذة الآلة أثناء أول اختبار آمن.
عندما تحصل مطحنة نهاية ذات 3 فلوت على مكانها
1. التخشين التكيفي أو عالي الكفاءة
يؤدي الارتباط الشعاعي المنخفض إلى فتح القطع وتقليل الحجم الذي يجب أن يحمله كل مزمار في لحظة واحدة. هذا هو المكان الذي يمكن لطاحونة نهاية كربيد ذات 3 مزمار مصممة جيدًا أن تجمع بين العمق المحوري ذي المغزى مع المزيد من ارتباطات الأسنان وتغذية الطاولة الأعلى. يجب أن يتحكم مسار الأدوات في التفاعل من خلال الزوايا والقنوات الضيقة. إذا دفن القاطع فجأة بعرض 100%، فإن الإعداد "التكيفي" قد فقد ميزة الإخلاء الخاصة به.
2. الطحن الجانبي والتنميط الخارجي
مع فتح جانب واحد من القاطع، يمكن أن تغادر الرقائق بشكل قطري. يمكن للفلوت الإضافي والقلب الأقوى عادةً أن يقلل من الانحراف ويخلق اتصالًا أكثر انتظامًا. يساعد ذلك في تثبيت الجدار، خاصة عندما يكون بدل التشطيب ثابتًا ويكون اللصق قصيرًا. إذا كان الجزء يشتمل على جدران معقدة متعددة الاتجاهات، فدليلنا لذلك طحن CNC متعدد المحاور لأجزاء OEM المعقدة من الألومنيوم يشرح كيفية تفاعل الوصول إلى الإعداد والوصول إلى الأداة مع تحديد القاطع.
3. نصف التشطيب والتشطيب
غالبًا ما توفر الأداة ذات المزمار الثلاثة إمكانية تشطيب أفضل، ولكنها لا تضمن رقمًا للخشونة. يؤدي الجريان إلى أن يحمل أحد الفلوت حمولة أكبر من الآخرين. قد يؤدي الحامل البالي، أو النتوء الطويل، أو الرقائق المقطوعة، أو كمية قليلة جدًا من التغذية لكل سن إلى ترك أشرطة رأسية أو سطح ملطخ. للحصول على تمريرة نهائية جدية، قم بقياس مدى نفاذ الأداة بالقرب من حافة القطع، واترك مخزونًا موحدًا، واستخدم الطحن المتسلق حيثما كان ذلك مناسبًا، وامنع الرقائق من عبور الجدار النهائي.
مصفوفة اختيار أرضية المتجر
|
التشغيل أو الحالة |
بدء الاختيار |
السبب والتحقق |
|
فتحة كاملة العرض أعمق من 1×D |
2 مزمار |
الحد الأقصى لمساحة الشريحة. تأكد من وصول الهواء/المبرد إلى أسفل الفتحة واستخدم بيانات الشق الخاصة بصانع الأدوات. |
|
فتحة ضحلة مع تدفق قوي |
2 أو 3 مزامير |
قد يتم تحديد الجريان وقوة المغزل والتغذية المطلوبة وتصميم الفلوت الدقيق. |
|
التخشين التكيفي عند المشاركة الشعاعية المنخفضة |
3 مزامير |
يمكن أن يؤدي ارتفاع تردد الأسنان إلى رفع العلف؛ التحقق من أن المشاركة تظل خاضعة للتحكم من خلال الزوايا. |
|
تخشين الجيب المفتوح |
3 مزامير |
إنتاجية جيدة عندما يكون للرقائق طريق للهروب؛ تظل مزاميرتان أكثر أمانًا إذا تراكمت الرقائق. |
|
طحن الجدار طويل المدى |
3 مزامير، تعتمد على الهندسة |
قد يساعد وجود نواة أقوى، ولكن تقصير مدى الوصول أو تغيير الإعداد عادة ما يكون أكثر قوة. |
|
تشطيب الجدران الرقيقة |
3 مزامير مع تفاعل خفيف ومتناسق |
يمكن أن يساعد دخول الأسنان بشكل أكثر سلاسة؛ إدارة انحراف الجدار وتجنب التمريرات الزنبركية المتكررة. |
|
انفجار هواء ضعيف أو انسداد في سائل التبريد |
2 المزامير، ثم إصلاح التسليم |
تضيف المزيد من مساحة الفلوت هامشًا ولكنها لا تحل محل نظام الإخلاء العامل. |
|
لحام BUE أو رقاقة مرئية |
التشخيص قبل تغيير العد |
فحص تآكل الحواف، وحمل الرقاقة، وتشطيب الفلوت، ومواد التشحيم، وهدف الفوهة، وإعادة القطع. |
إن إخلاء الرقاقة هو نظام، وليس ميزة قاطعة
سوف يفشل أفضل عدد للناي إذا تم إهمال بقية النظام. العمل من خلال عناصر التحكم هذه بالترتيب:
1. تأكيد المواد والمزاج. لا تقتبس أو تبرمج "الألومنيوم" كما لو أن كل درجة تتصرف على حد سواء. اسأل عن مواصفات المواد ومتطلبات الشهادة.
2. حدد هندسة خاصة بالألمنيوم. ابحث عن حافة حادة، ومشط إيجابي، ومزامير مصقولة/مفتوحة، وحلزون مناسب، ومدى وصول مناسب، وتوصية الشركة المصنعة للسبيكة والتشغيل.
3. ضبط حمولة الشريحة الحقيقية. حساب التغذية من دورة في الدقيقة، وعدد الناي، وFZ. إذا تغير عدد الدورات في الدقيقة، قم بتحديث الموجز. لا يتم تصحيح ترقق الرقاقة الشعاعية إلا باستخدام طريقة معتمدة لمسار الأدوات والقاطع.
4. الحد من المشاركة. تجنب الدفن بالعرض الكامل غير المتوقع أثناء المسار التكيفي. قم بتنعيم الزوايا، والتوسع في المخزون، وحافظ على إمكانية التنبؤ بالتفاعل الشعاعي.
5. تقصير مجموعة الأداة. يزداد انحراف الأداة بسرعة مع البروز. استخدم فقط طول الناي والوصول الذي تتطلبه الهندسة.
6. ضع تيار الإخلاء على الحافة. قد لا يحقق تدفق سائل التبريد الكبير الموجه فوق القطع سوى القليل. راقب مكان هبوط الطائرة على عمق القطع وفكر في الفوهات المتعددة حيث تحجب الجدران اتجاهًا واحدًا.
7. فحص الرقائق وطليعة. يجب أن تغادر الرقائق الصحية بدلاً من أن تشكل عشًا مضغوطًا. توقف بأمان إذا اكتسبت الحافة غطاءً من الألومنيوم اللامع، أو إذا كان حمل المغزل يتجه نحو الأعلى، أو إذا تغير الصوت بشكل حاد.
8. فصل التخشين عن التشطيب عند الحاجة. أداة تشطيب مخصصة تتجنب حمل حافة خشنة وحطام مدمج عبر الجدار الحرج.
بالنسبة للمظهر النهائي ومتطلبات التآكل، فإن اختيار القاطع هو فقط المرحلة الأولى. يؤثر السطح المُشكل وكسر الحافة والتنظيف والسبائك أيضًا على المعالجة اللاحقة. انظر لدينا خيارات التشطيب لأجزاء الألومنيوم المطحونة باستخدام الحاسب الآلي قبل إصلاح وسائل الشرح التجميلية على طلب عرض الأسعار.
استكشاف الأخطاء وإصلاحها: اقرأ القص قبل تغيير الأداة
|
ما تلاحظه |
آلية محتملة |
الرد العملي الأول |
|
رقائق معبأة في الفلوت |
مساحة الوادي غير كافية، أو المشاركة المفرطة، أو التنظيف غير الفعال. |
توقف بأمان؛ امسح الأداة تحسين التسليم؛ تقليل المشاركة؛ النظر في 2 المزامير. |
|
ألومنيوم لامع ملحوم على الحافة |
الاحتكاك أو الحرارة أو التشحيم السيئ أو الحافة البالية أو الهندسة غير المناسبة. |
قم باستعادة تحميل الرقاقة، واستبدل الأداة التالفة، وافحص السائل/الفوهة، وتحقق من التصميم الخاص بالألمنيوم. |
|
خدوش عشوائية على أرضية الجيب |
سحب الرقائق تحت الأداة. |
انقل الرقائق من الجيب، وقم بتغيير اتجاه مسار الأدوات، وتفقد الحافة السفلية. |
|
تكرار فرق الجدار العمودي |
الجريان أو الثرثرة أو الانحراف أو عدم توازن الحمل من الأسنان إلى الأسنان. |
قم بقياس الجريان، وتقصير الإسقاط، وفحص الحامل، وتقليل الحمل، ثم قارن اللمسات النهائية ثلاثية الفلوت. |
|
تنكسر الأداة عند عمق الفتحة |
تعبئة الرقاقة، أو الاشتباك المفاجئ، أو الوصول المفرط، أو الحافة التالفة بالفعل. |
قم بمراجعة الثواني الأخيرة من المسار، وعمق الفتحة، والإخلاء، وحمل المغزل، وحالة الأداة. |
|
تسوء النهاية بعد زيادة عدد الدورات في الدقيقة |
لم يتم رفع العلف، لذلك انخفض سمك الرقاقة وزاد الاحتكاك. |
أعد حساب التغذية من fz المعتمد أو ارجع إلى زوج السرعة/التغذية الذي تم التحقق منه. |
حالة مركبة مجهولة: 6082-T6 مشعب السوائل
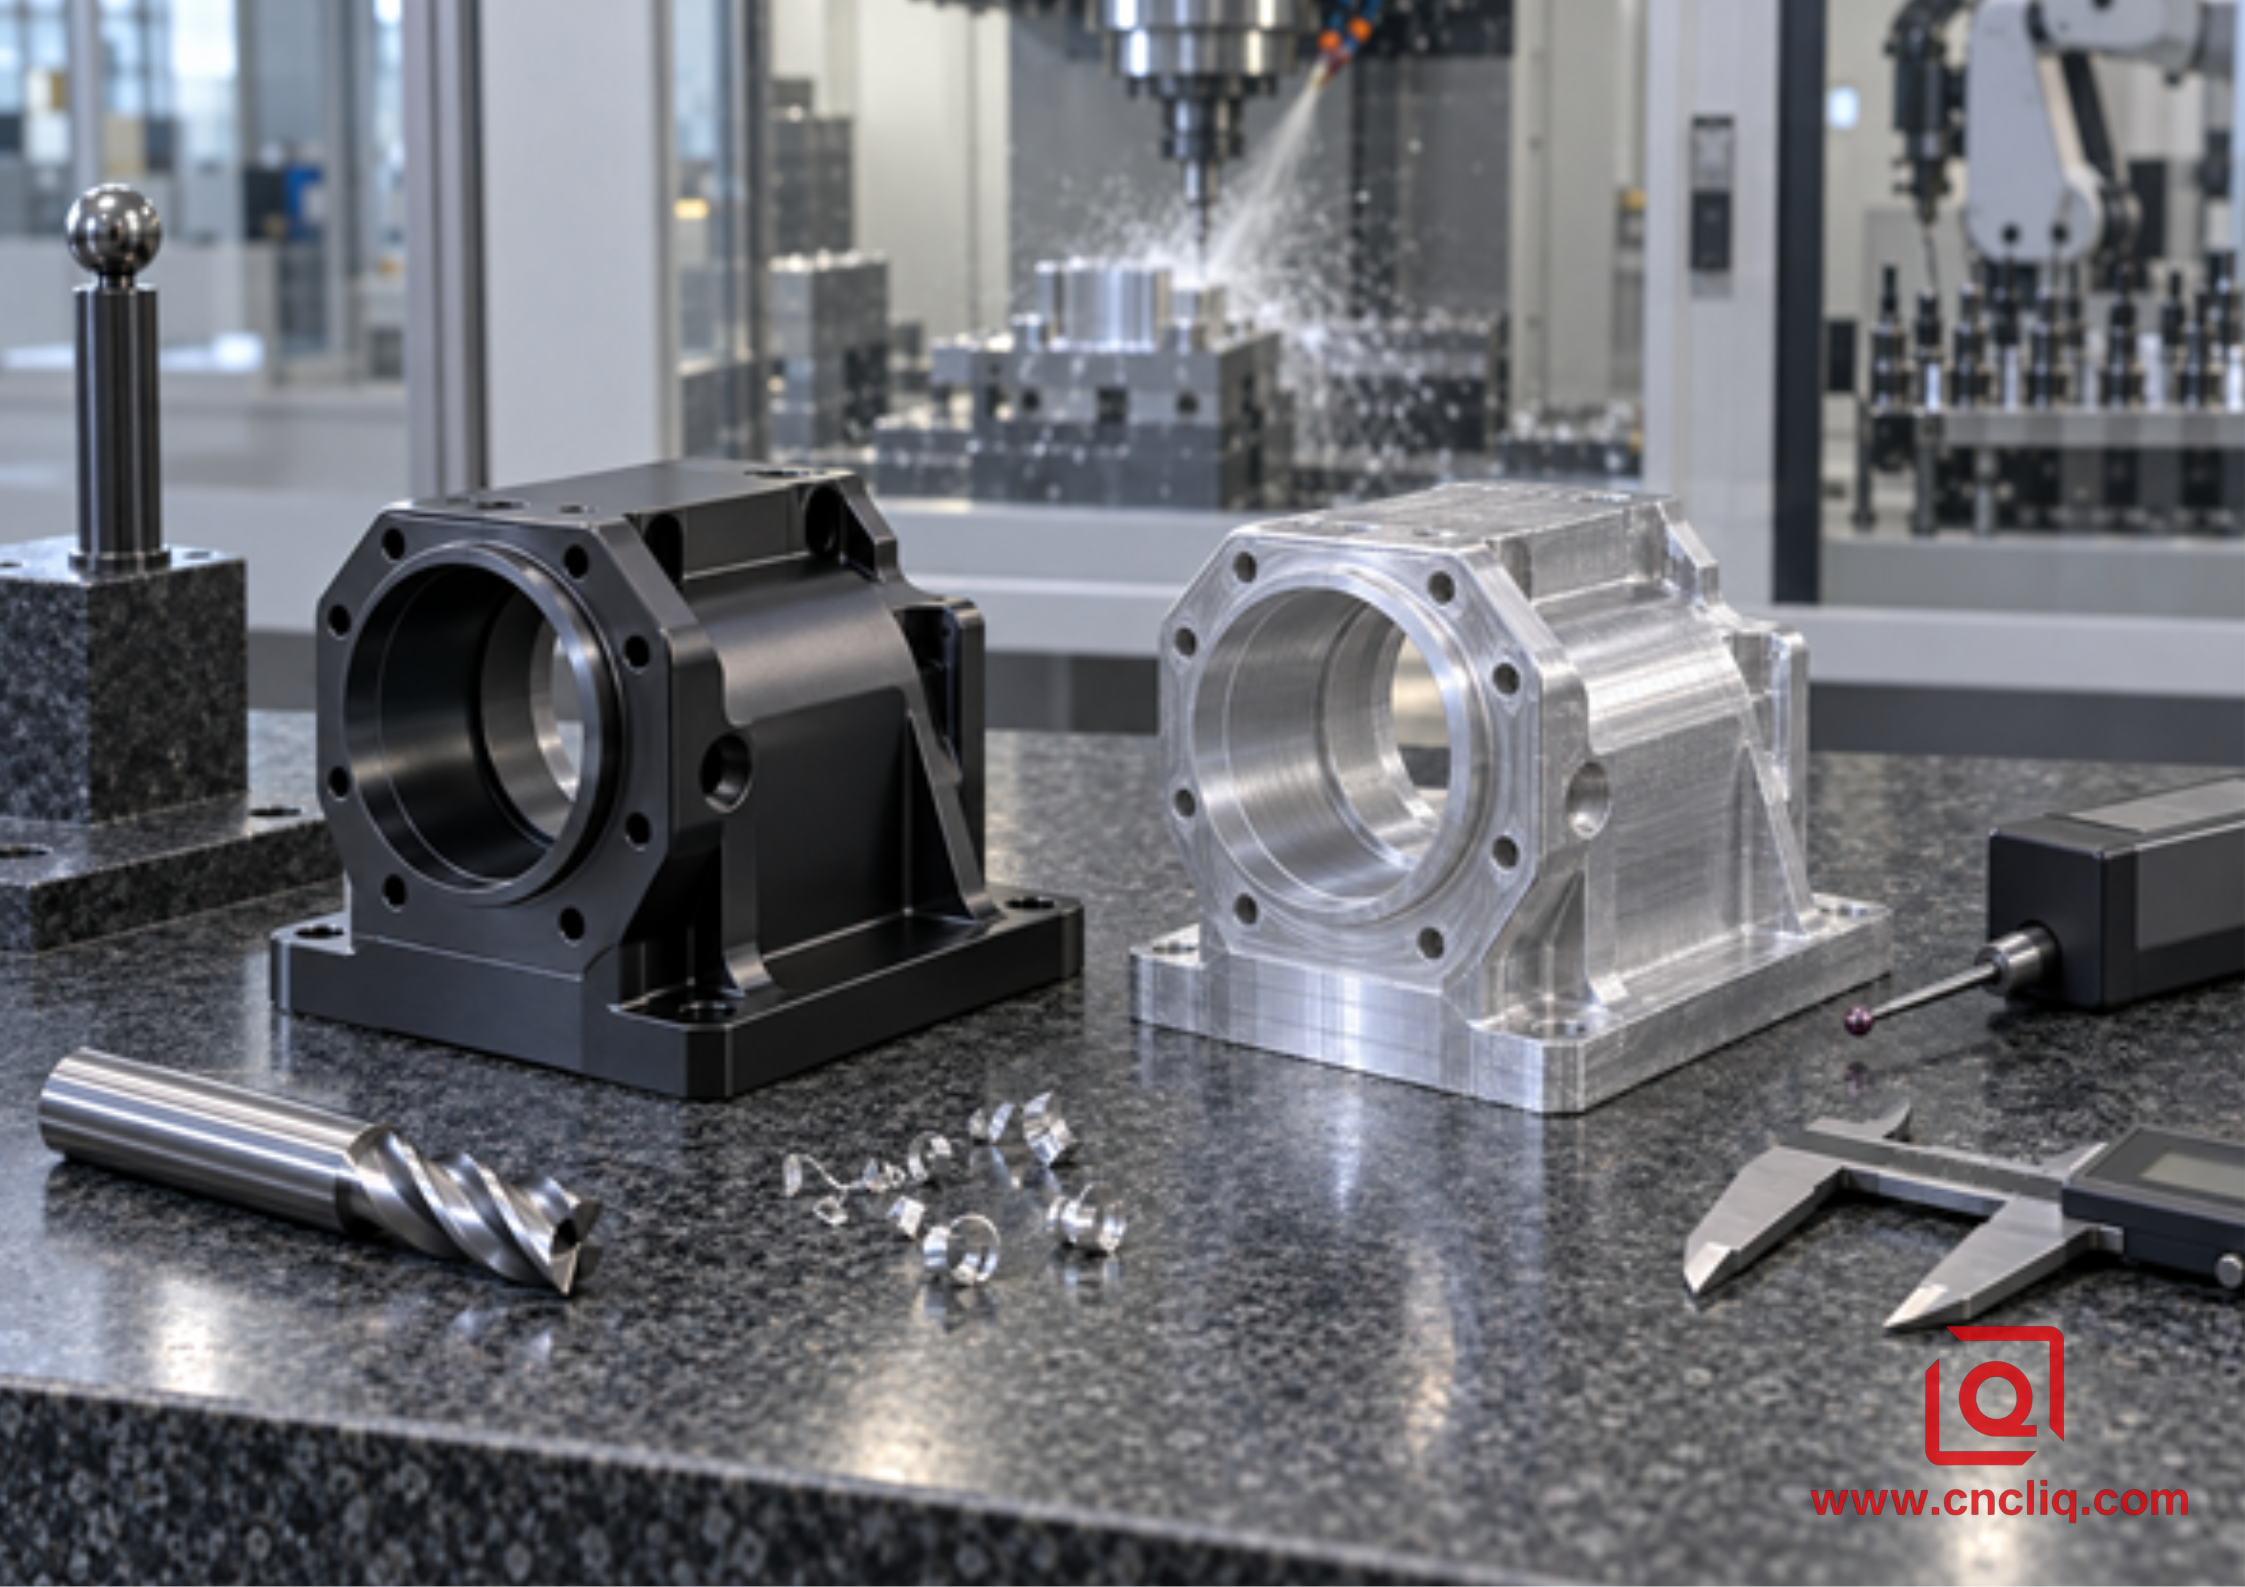
مشهد فحص توضيحي لمسار إنتاج/مجسم مصنوع من الألومنيوم مخصص.
احتاج مشتري مركب مجهول الهوية إلى مشعب هوائي مدمج 6082-T6 بمنافذ متقاطعة عميقة، وجيب مركزي مفتوح، وأراضي حشية، وأسطح خارجية مؤكسدة. تتوافق العائلة المكونة مع ما نشره Liqin تصنيع مشعب الألمنيوم الدقيق الإمكانية، ولكن المثال أدناه منقح ولا يصف الرسم السري الخاص بعميل واحد أو معيار الإنتاج العالمي.
استخدمت العملية الأولية أداة واحدة ذات فلوتين لجميع أعمال الجيب تقريبًا. لقد نظفت أعمق فتحة بشكل موثوق، لكن التخشين في الجيب المفتوح ترك المغزل وسعة التغذية غير مستخدمة. وقام الفريق الهندسي بتقسيم العملية. تعامل قاطع ألومنيوم مصقول قصير ذو 3 مزمار مع خشونة منخفضة الشعاع في الجيب المركزي المفتوح. حافظ البرنامج على زاوية اشتباك متحكم فيها وقام بتوجيه سائل التبريد نحو الجانب المفتوح. ظلت أداة القطع ذات الفلوتين مخصصة للقناة الضيقة والعميقة ذات العرض الكامل حيث كان للرقائق مسار هروب واحد فقط. حصلت أراضي الحشية الحرجة على تمريرة نهائية منفصلة مع بدل موحد بعد أن أصبح الجيب نظيفًا.
في التجربة المركبة، خفضت استراتيجية الأداة المختلطة الجزء الخشن من دورة المحاكاة من 11.8 دقيقة إلى 9.6 دقيقة مع التخلص من أعشاش الرقائق التي شوهدت خلال أول اختبار كامل الفتحة ثلاثي المزامير. هذه الأرقام هي مقاييس حالة توضيحية، وليست اقتباسًا أو نتيجة مضمونة. الدرس القابل للتحويل أكثر قيمة: قد يحتاج جزء واحد إلى عددي الناي لأن اختيار الأداة ينتمي إلى الميزة، وليس إلى اسم المادة وحده.
ركز الفحص على موضع المسند، وعمق الجيب، واستواء أرض الختم، وموقع المنفذ، وحالة الخيط، والتلف البصري قبل الأكسدة. يعكس هذا النهج قاعدة أوسع في طحن الألومنيوم باستخدام الحاسب الآلي لقطع غيار المعدات الأصلية : يجب الاتفاق على معلمات المعالجة واستراتيجية التسامح وخطة الفحص معًا. ليس لمسار الأدوات السريع أي قيمة تجارية إذا لم يتم تجميع المكون النهائي أو إغلاقه.
هل تخطط لمكونات مخصصة من الألومنيوم أو المشعب أو الحامل أو الروبوتات؟ أرسل السبائك والمزاج، وملف STEP، والرسم ثنائي الأبعاد، والحجم السنوي، والتشطيب، والتفاوتات الحرجة، والتسليم المستهدف إلى Liqin. يمكن لفريقنا الهندسي مراجعة إمكانية الوصول إلى الجيب، ومدى وصول القاطع، واستراتيجية مرجع الإسناد، واحتياجات الفحص، وما إذا كان تقسيم 2-flute/3-flute معقولًا قبل عرض الأسعار. طلب مراجعة التصنيع وعرض أسعار تنافسية.
ما الذي يجب تضمينه في طلب عرض الأسعار لطحن الألومنيوم باستخدام الحاسب الآلي
لا يمكن للمورد التحكم في تسعير الشريحة من خلال لقطة الشاشة. يجب أن يتضمن طلب عرض الأسعار المفيد نموذجًا ثلاثي الأبعاد أصليًا ورسمًا ثنائي الأبعاد يتم التحكم فيه، مع درجة المادة ودرجة الحرارة والتفاوتات العامة والحرجة ومخطط المسند وخشونة السطح فقط عندما تكون وظيفية ومعايير الخيوط وتوقعات إزالة الأزيز ومواصفات الطلاء أو الأكسدة والمناطق التجميلية ووثائق الفحص وكمية النموذج الأولي وتوقعات الإنتاج واحتياجات التعبئة. حدد أي فتحات عميقة أو جدران رقيقة تدفع العملية.
التعليمات
1. هل المطحنة النهائية ذات الفلوتين أو الفلوت الثلاثة أفضل للألمنيوم 6061؟
تُعد الأداة ذات الفلوتين نقطة البداية الأكثر أمانًا للفتحات العميقة ذات العرض الكامل، أو الجيوب المغلقة، أو إزالة الرقائق الضعيفة لأنها توفر عادةً مساحة أكبر للفلوت. غالبًا ما تكون أداة القطع الخاصة بالألمنيوم ذات 3 مزامير أكثر إنتاجية للتخشين التكيفي والجيوب المفتوحة والتنميط والتشطيب لأن الحافة الإضافية تزيد من تردد الأسنان وقد تعمل على تحسين صلابة القلب. إن هندسة القطع الدقيقة، والالتصاق، وصلابة الماكينة، والمشاركة، وتسليم المبرد أكثر أهمية من قاعدة شاملة.
2. هل يمكن لطاحونة نهاية كربيد ذات 3 مزمار قطع فتحة كاملة في الألومنيوم؟
نعم، إذا قامت الشركة المصنعة بتقييم تلك الأداة لتحديد فترات زمنية محددة وعمق الفتحة، وحمل الرقاقة، والمشاركة، ونظام الإخلاء ضمن حدودها. يمكن أن تعمل الفتحات الضحلة ذات التدفق القوي بشكل جيد مع 3 مزامير. عندما تصبح الفتحة أعمق أو تفقد الرقائق مسار الخروج، عادةً ما توفر أداة القطع ذات الفلوتين نافذة عملية أوسع. استخدم دائمًا بيانات تحديد فترات زمنية معينة الخاصة بصانع الأدوات وأثبت القطع تحت الإشراف.
3. لماذا تم لحام الألومنيوم بالقاطع الخاص بي على الرغم من أنني استخدمت مزمارين؟
لا يمكن لعدد الفلوت أن يمنع الالتصاق من تلقاء نفسه. تحقق مما إذا كانت التغذية لكل سن أصبحت صغيرة جدًا، أو أن الحافة مهترئة، أو أن سطح الفلوت غير مناسب، أو أن الأداة تقوم بإعادة قطع الرقائق المحتبسة، أو أن المبرد والهواء يفتقدان حافة القطع. تأكد أيضًا من السبائك والمزاج. بمجرد لحام الألومنيوم على الحافة، غالبًا ما يكون استبدال القاطع التالف ضروريًا بعد تصحيح السبب الأساسي.
4. هل تعطي المطحنة النهائية ثلاثية الفلوت دائمًا تشطيبًا أفضل للسطح؟
لا، إنها توفر المزيد من الارتباطات لكل ثورة وغالبًا ما تكون نواة أقوى، لذا يمكنها تحسين إمكانية التشطيب في قطع جانبي مستقر. ومع ذلك، فإن نفاد الحامل، والتحميل غير المتساوي للأسنان، والوصول المفرط، والثرثرة، والحواف البالية، والرقائق المعاد قطعها، ومخزون التشطيب غير الموحد يمكن أن يطغى على هذه الميزة. قم بقياس الإعداد وتنظيف منطقة القطع قبل معالجة الفلوت الآخر كحل.
5. ما هي المعلومات التي يحتاجها Liqin لعرض جزء مخصص من الألومنيوم المطحون باستخدام الحاسب الآلي؟
توفير نموذج STEP ورسم ثنائي الأبعاد يمكن التحكم فيه، والمواد والمزاج، والكميات، والتفاوتات الحرجة ومسندات الإسناد، ومتطلبات الخيوط والخشونة، وتشطيب السطح، ومناطق التجميل، واحتياجات الفحص أو الاعتماد، وهدف التسليم. بالنسبة للجيوب الصعبة، لاحظ عمق الملاحظات والحد الأدنى من نصف القطر الداخلي والمناطق ذات الجدران الرقيقة وأي مشكلة سابقة في الشريحة أو عمر الأداة. تدعم هذه المعلومات مراجعة سوق دبي المالي، واختيار العملية، والمهلة الزمنية الواقعية، وعرض الأسعار مع افتراضات أقل.
ملخص
اختر طاحونة نهاية كربيد ذات فلوتين عندما يكون حجم رقاقة الألومنيوم، أو الفتح العميق، أو الهندسة المغلقة، أو التنظيف الضعيف يجعل الإخلاء هو الخطر الأساسي؛ اختر قاطعة ثلاثية الفلوت عندما تسمح المشاركة المفتوحة، وصلابة الماكينة، وإزالة الرقائق التي يتم التحكم فيها بأسنانها الإضافية ونواة أقوى لتحسين إمكانية التغذية، أو استقرار الجدار، أو اللمسة النهائية. قم بحساب التغذية من عدد الدورات في الدقيقة × المزامير × التغذية لكل سن، واستخدم البيانات الدقيقة الخاصة بصانع الأدوات، واحتفظ بالالتصاق قصيرًا، ووجه المبرد أو الهواء إلى حافة القطع، واحكم على العملية من خلال الرقائق والحمل والصوت وحالة الأداة والأجزاء التي تم فحصها. بالنسبة لعمل OEM المخصص، قد تستخدم أفضل إجابة كلا عدد الفلوت في ميزات مختلفة لنفس المكون.
معلومات الاتصال
شركة: نينغبو Liqin الصناعة المحدودة
صيانة العملاء اليومية ودعم ما بعد البيع: خدمة@shturl. zhuwanying@cncliq.com
استفسار جديد والاقتباس ومناقشة الطلب: الأعمال@shturl. تشولي@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، مع أخذ الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة مواصفاتك الهامة مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقف الخطوط المكلف. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين لطلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم والعينات. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
