 العربية




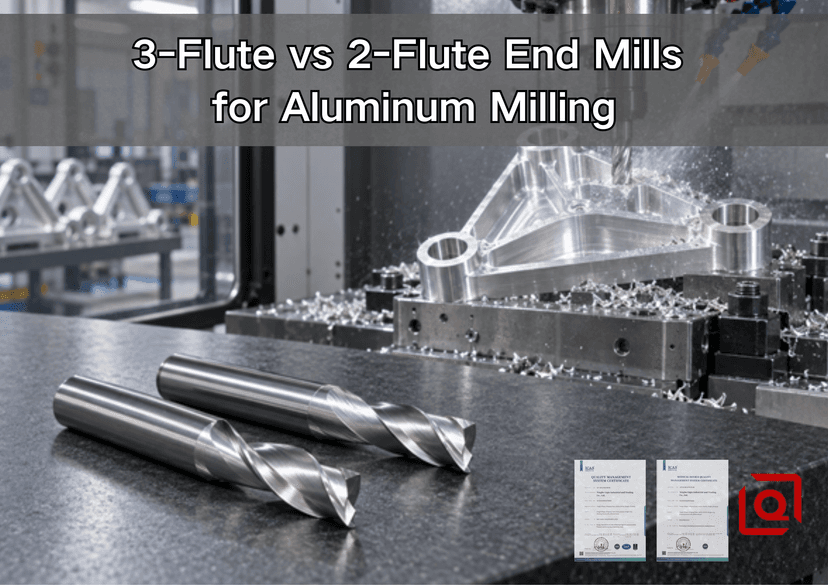
هل ما زلت تتساءل عما إذا كانت أداة القطع ثلاثية الشفرات ستُقلل من وقت دورة الإنتاج أم ستُسرّع من عملية تشكيل تجويف الألمنيوم العميق؟ يُساعدك هذا الدليل العملي على اختيار أداة القطع المناسبة للميزة المطلوبة، والآلة، ومسار القطع، ومتطلبات الرسم، لضمان الحفاظ على الجودة والسعر.
إجابة سريعة: اختر الميزة، وليس المادة فقط
بالنسبة للفتحات العميقة كاملة العرض، أو الجيوب المغلقة، أو محدودية وصول سائل التبريد، أو الآلات الأقل صلابة، يُعد استخدام شفرة حادة ثنائية الشفرات مصممة خصيصًا للألمنيوم خيارًا أوليًا أكثر أمانًا، نظرًا لأن كل شفرة توفر مساحة أكبر للرقائق. أما بالنسبة لعمليات الطحن الجانبي المفتوح، والتشغيل الخشن ذي التعشيق المستمر، والتشكيل، والتشطيب شبه النهائي على الآلات الصلبة، فيمكن استخدام شفرة ثلاثية الشفرات مصممة جيدًا للاستفادة من السن الإضافي لزيادة معدل التغذية والثبات.
قارن بين تصميمات الأدوات الكاملة، وليس الرقم الموجود على العلبة. فالأداة المصقولة ذات الثلاثة شفرات المصممة للألمنيوم تُزيل الرايش بشكل أفضل من الأداة غير الحادة ذات الشفرتين متعددة الأغراض. شكل الشفرة، وحافتها، وبروزها، وانحرافها، وتداخلها، ونوع السبيكة، ونظام التبريد، كلها عوامل مهمة في عملية الاختيار.
سؤال الإنتاج | ابدأ باثنين من المزامير | ابدأ بثلاثة مزمار |
أين يمكن وضع الشريحة؟ | فقط لأعلى عبر فتحة عميقة أو جيب مسدود | بشكل جانبي من ملف تعريف مفتوح أو مسار مشاركة متحكم به |
ما الذي يحد من العملية؟ | حجم الرقاقة، أو قوة المغزل، أو الإخلاء، أو الإعداد الهش | فرصة تغذية الطاولة، انحراف الأداة، استقرار الجدار، أو وقت الدورة |
التطبيق الأول النموذجي | تشكيل الأخاديد بعرض كامل، أعمال ذات قطر صغير، سلوك سبيكة لزجة | التطهير التكيفي، والطحن الجانبي، والجيوب المفتوحة، والتشطيب شبه النهائي، والتشطيب النهائي |
المخاطر الرئيسية التي يجب مراقبتها | الانحراف، وبطء التغذية، وعدم انتظام السطح نتيجة لقلة نقاط تلامس الأسنان | تعبئة الأخاديد، وإعادة القطع، والتسخين، والفرك إذا لم تتم إعادة حساب التغذية |
الآثار المترتبة على الشراء | قد يكون نطاق المعالجة الأوسع أكثر قيمة من السرعة النظرية | لا تكون الإنتاجية العالية ذات قيمة إلا عندما تستطيع الآلة الحفاظ عليها. |
يقارن دليلنا السابق بين قواطع الكربيد ذات الشفرتين والثلاث شفرات المستخدمة في قطع الألومنيوم . تركز هذه المقالة على تخصيص الميزات، والتجارب العملية، وقرارات عروض الأسعار من الشركات المصنعة الأصلية.
1. لماذا قد يحتاج جزء واحد من الألومنيوم إلى كلا عددي الشفرات؟
لا تقوم أداة القطع الطرفية بقطع "قطعة ألومنيوم" بالمعنى المجرد. فهي تقطع فتحة، أو جدارًا، أو أرضية، أو زاوية، أو ضلعًا، أو حافة متقطعة، وكل ميزة من هذه الميزات تُعطي الرايش مسار خروج مختلفًا. في أحد المكونات، قد يؤدي شكل مفتوح إلى إطلاق الرايش جانبيًا، بينما تصبح قناة الكابل مصيدة كاملة العرض. استخدام أداة قطع واحدة للنموذج بأكمله أمر مريح، ولكنه قد يُؤثر سلبًا على كلتا الميزتين.
تتضمن الخطة الموثوقة طرح 5 أسئلة لكل منطقة: ما مقدار القطر الذي يتم تشغيله؛ وما إذا كانت هناك ذروات تشغيل في الزوايا؛ وما إذا كان الهواء أو سائل التبريد يصل إلى العمق الكامل؛ وما إذا كانت الأداة تقوم بعملية التخشين أو تثبيت جدار أو التشطيب؛ وما إذا كانت رقاقة إعادة القطع تتسبب في علامة أو انحراف في الحجم أو فشل.
تُسهم هذه الطريقة أيضاً في جعل عروض الأسعار أكثر واقعية. فلا ينبغي احتساب تكلفة فتحة عميقة تتطلب أداة مخصصة وإزالة رقائق تحت إشراف دقيق كما لو كانت فتحة مفتوحة؛ كما لا ينبغي أن تخضع فتحة مفتوحة لمعدل تغذية منخفض عند إمكانية تشغيل مسار ثلاثي الشفرات بشكل متكرر.
2. الآليات الكامنة وراء الاختيار
وادي الفلوت، وحجم الرقاقة، وقوة القلب
يؤدي إضافة قناة إلى تقسيم محيط الأداة إلى حواف قطع وأخاديد أكثر. في تصميم مماثل، عادةً ما تترك قناتان أخاديد أكبر للرقائق. أما الأداة ذات الثلاث قنوات، فغالباً ما تحتفظ بمقطع عرضي أكبر للقلب وتضيف حافة قطع إضافية، مما يدعم تردد مرور أسنان أعلى ومقاومة أفضل للانحناء. كلمتا "عادةً" و"غالباً" مقصودتان: فهندسة القناة خاصة، لذا لا يمكن لعدد القنوات وحده تحديد مساحة الأخاديد أو قطر القلب الفعلي.
تشيرشركة هارفي بيرفورمانس إلى أن الألومنيوم يُشكّل رقائق كبيرة وتتقلص أخاديد الحلزون مع ازدياد عددها؛ وتُدرج زوايا 35° و40° و45° كخيارات شائعة ومتخصصة للحلزون. وتصف شركة هاس تولينغ الحلزون ذو الشفرتين بأنه خيار مُثبت وفعّال من حيث الخلوص، بينما تجمع الأدوات الهندسية ذات الثلاث شفرات بين الصقل والصلابة والتفريغ. استخدم هذه المعلومات كمبادئ عامة، وليست بدائل لبيانات الأداة الدقيقة.
يتغير معدل التغذية بتغير عدد الشفرات
يتم حساب التغذية المبرمجة من سرعة دوران المغزل، وعدد الأسنان، والتغذية لكل سن:
معدل التغذية = عدد دورات المحرك في الدقيقة × عدد الشفرات × معدل التغذية لكل سن
لنفترض أن قاطعًا مخصصًا للألمنيوم بقطر 8 مم قد حصل على موافقة الشركة المصنعة لإجراء تجربة تحت إشراف دقيق بسرعة 16000 دورة في الدقيقة ومعدل قطع 0.04 مم/سن وفقًا لظروف التشغيل المخطط لها. يُحسب أن أداة القطع ذات الشفرتين تُنتج 1280 مم/دقيقة، بينما تُنتج أداة القطع ذات الثلاث شفرات 1920 مم/دقيقة. الفرق البالغ 50% هو فرق حسابي، وليس وعدًا بزيادة في الإنتاج بنسبة 50%.
إذا قمت بتركيب 3 شفرات مع الإبقاء على معدل التغذية القديم ذي الشفرتين البالغ 1280 مم/دقيقة، سينخفض سُمك الرايش من 0.04 مم/سن إلى حوالي 0.027 مم/سن. قد يؤدي ذلك إلى تحويل القص إلى احتكاك. يعتمد الناتج الفعلي أيضًا على التسارع، وتعشيق الزوايا، وقدرة المغزل، والتفريغ. كلما تغير عدد الشفرات أو سرعة الدوران، أعد حساب معدل التغذية وتحقق من صحته.
للحصول على طريقة حساب أشمل، يُبيّن دليل سرعات التغذية والقطع لألومنيوم 6061 كيفية عمل سرعة القطع وحمل الرايش والتعشيق معًا. استخدم ورقة بيانات التطبيق الخاصة بالشركة المصنعة للأداة كمصدر مرجعي.
3. قم بمطابقة أداة القطع مع ميزة الطحن الفعلية
ميزة أو حالة | التجربة العملية الأولى | ما الذي يجب التحقق منه عند الجهاز؟ |
فتحة عميقة كاملة العرض | هندسة ألومنيوم ذات فلوتين | الموافقة على عملية التقطيع، حد العمق، مخرج الرقائق، توجيه الفوهة، اتجاه حمل المغزل |
فتحة ضحلة مع خط رؤية واضح | 2 أو 3 مزمار | بيانات فتحة الشركة المصنعة، حالة الحافة السفلية، إعادة قطع الرقائق |
جيب تكيفي مفتوح | 3 مزمار | انخراط مستمر عند المنعطفات، وتسارع كافٍ للتغذية، ومسار هروب نظيف |
الملف الشخصي الخارجي | 3 مزمار | الانحراف، انحراف الجدار، خلوص الحامل، بدل التشطيب الموحد |
جدار داخلي طويل المدى | يعتمد ذلك على الشكل الهندسي؛ لا تعتمد على عدد الفلوتات فقط في اتخاذ القرار. | بروز الأداة، قطر القلب، الاهتزاز، سهولة الوصول إلى الإعداد، القوة الشعاعية |
تشطيب الجدران الرقيقة | غالباً ما يكون هناك ثلاث مزمارات بإضاءة، وتفاعل متساوٍ | استعادة الجدار، اتجاه الدخول، توازن الأسنان، الفحص البُعدي |
جيب مغلق من سبيكة لينة | غالباً ما يكون هناك فلوتان بالإضافة إلى نظام تنظيف محسّن | حافة متراكمة، تداخل الرقائق، التشحيم، فترة فحص آمنة |
جهاز توجيه صغير أو مغزل متوسط الحجم | غالباً ما يكون هناك مزماران | الحد الأدنى لحمل الرقاقة المستقر، والتسارع، والانحراف، وتوصيل الهواء، وصلابة التثبيت |
4. عندما تحمي قاطعة القطع ذات الشفرتين العملية
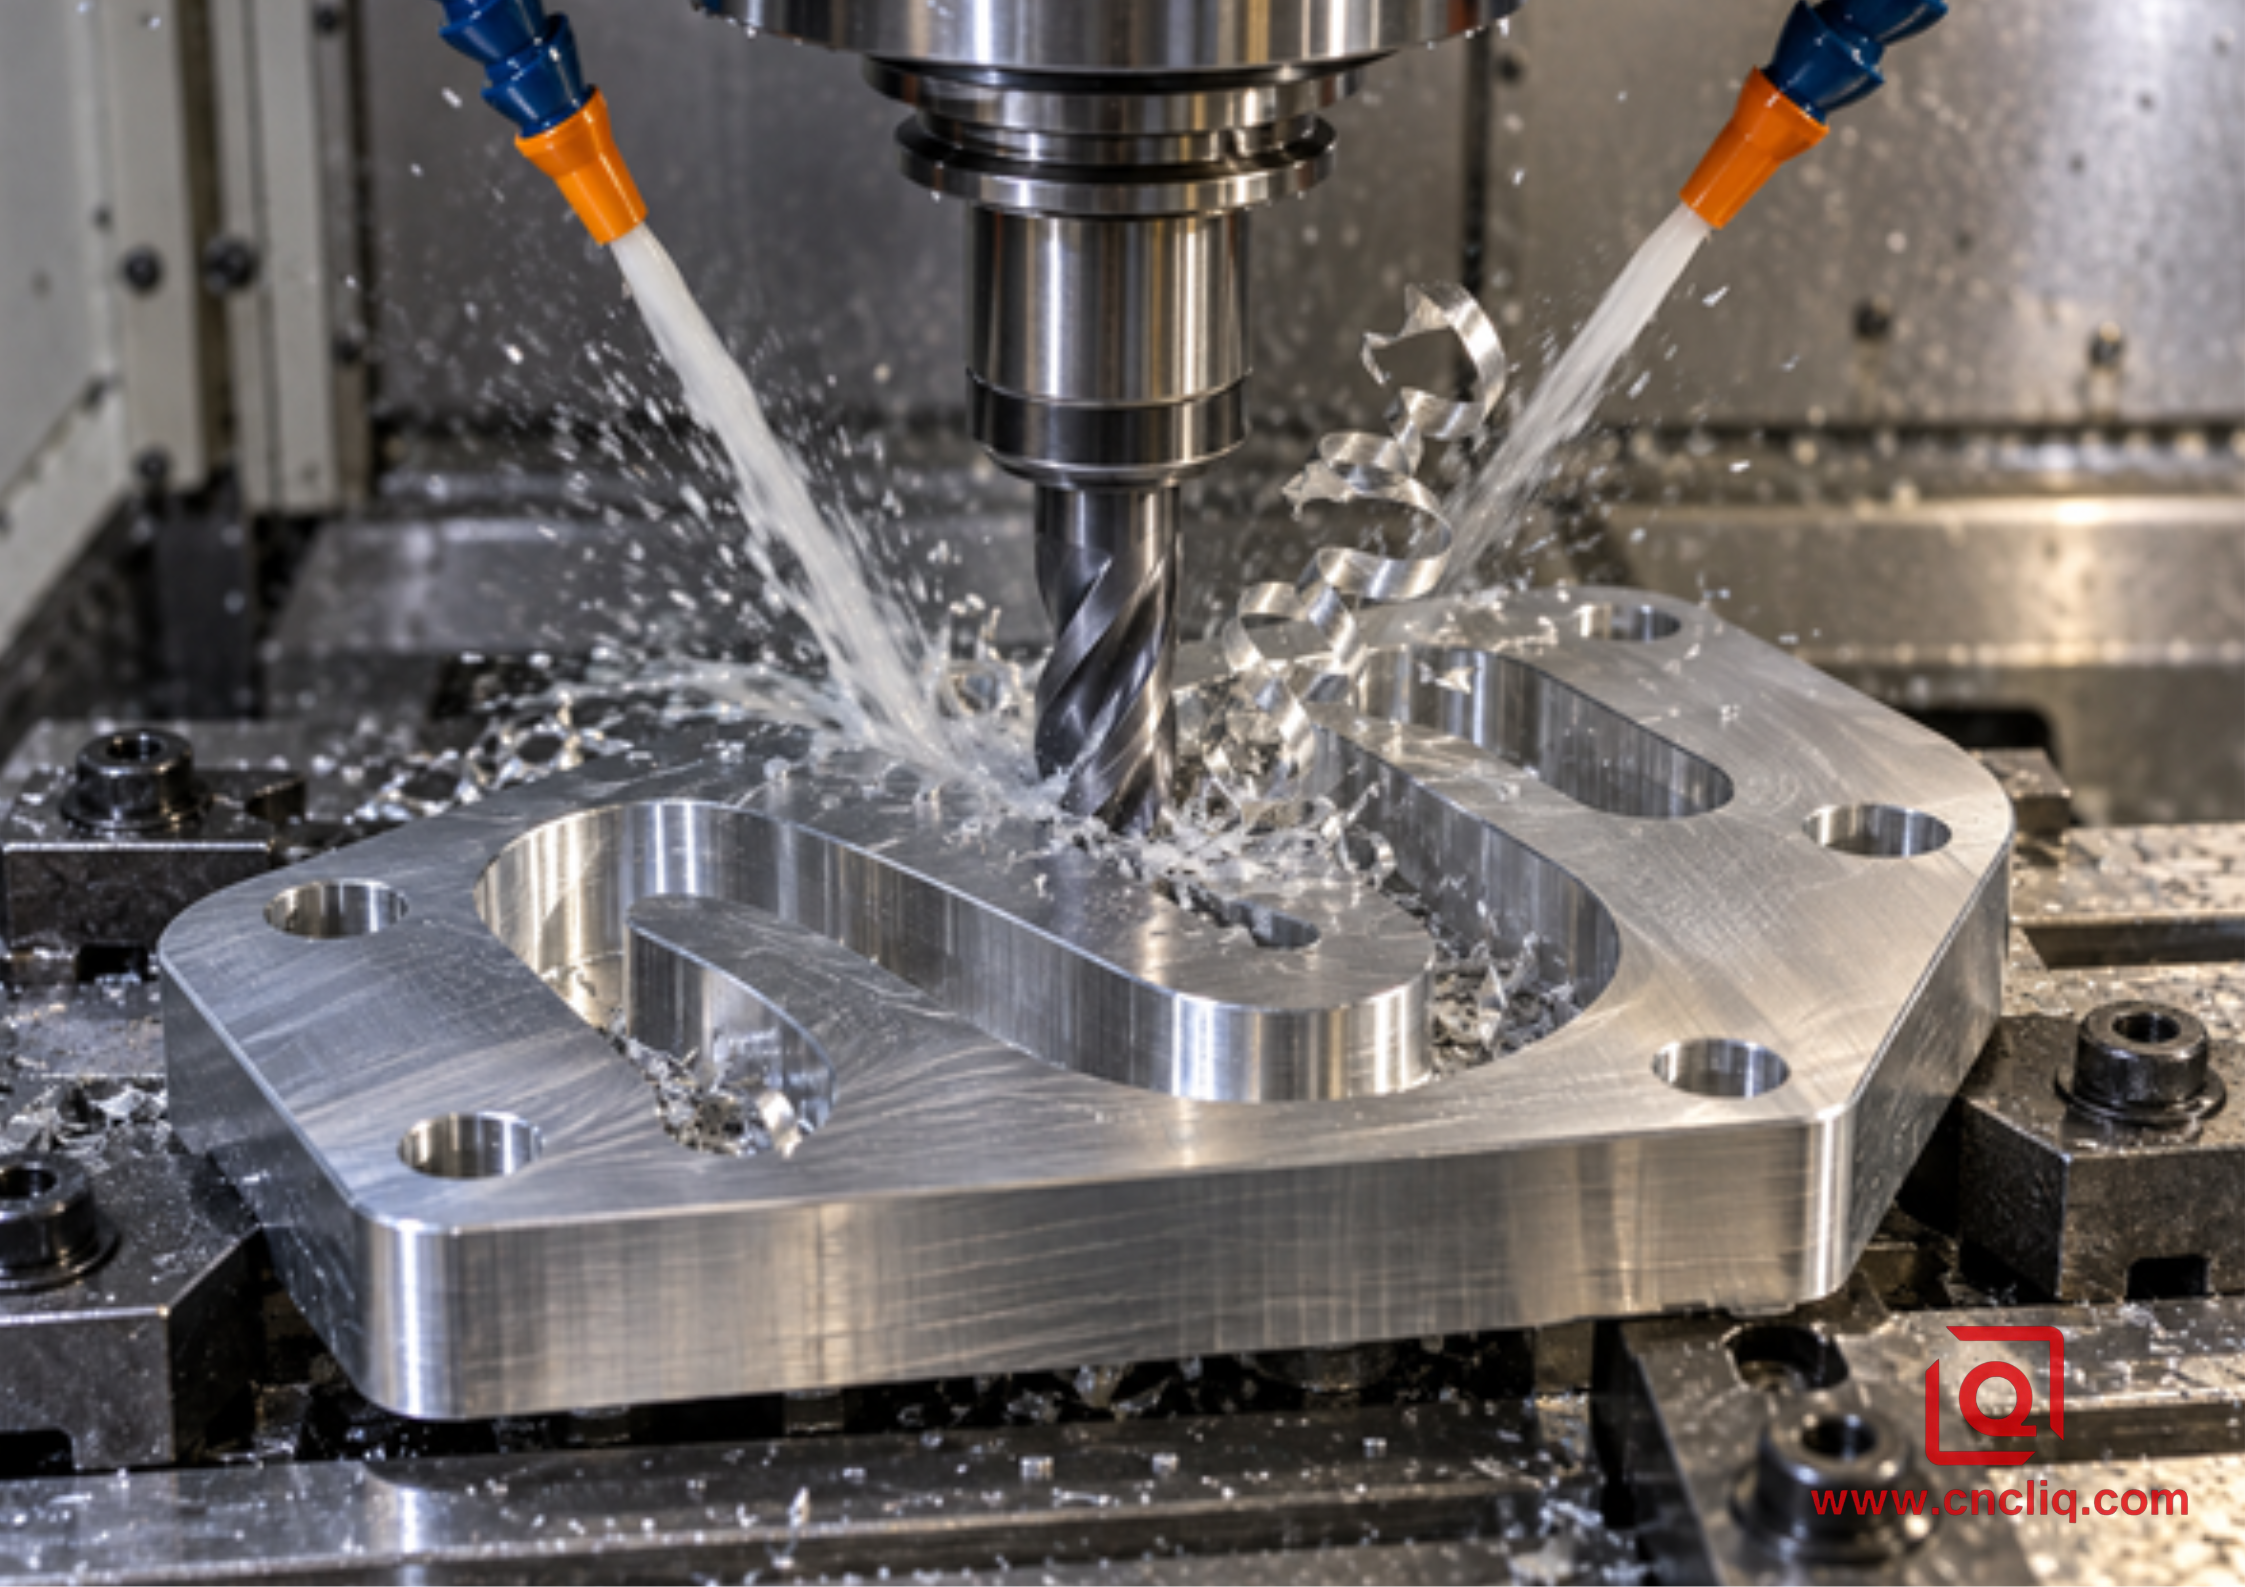
تُصبح أداة القطع ذات الشفرتين ضرورية عندما يكون إخراج الرايش هو الشرط الأساسي. في فتحة بعرض شعاعي كامل، تُحاط أداة القطع بالمادة ولا يوجد مخرج جانبي للرايش. مع ازدياد العمق، يجب أن يقطع الرايش مسافة أطول داخل الشفرتين بينما يتنافس سائل التبريد أو الهواء على نفس المسار الضيق. توفر الأخاديد الأكبر هامش أمان مفيد قبل أن تتراكم المادة داخل الشفرتين.
يُعدّ هامش الخطأ هذا بالغ الأهمية في الجيوب المغلقة. قد تصطدم الفوهة التي تبدو مناسبة فوق قطعة العمل بالجدار في العمق بينما تتناثر الرقائق أسفلها. أثناء التجربة، تأكد من مكان سقوط تيار الرقائق. قد يكون استخدام فوهة ثانية، أو نظام توصيل عبر الأداة، أو اتباع أسلوب مختلف، أو حتى إزالة الرقائق، أكثر أهمية من تغيير العلامة التجارية.
يمكن استخدام شفرتين في الأدوات الصغيرة والآلات المتواضعة، لكن يبقى الانحراف مهمًا. فإذا برزت إحدى الحافتين أكثر من الأخرى، فإنها تتحمل معظم الحمل، ويتصرف قاطع الشفرتين الاسمي كأداة ذات شفرة واحدة غير متوازنة.
اختر شفرتين أولاً للقطع العميق كامل العرض، أو في حالة انسداد مخرج الشفرة، أو وجود رقائق كبيرة أو ملتصقة، أو إذا كانت الآلة غير قادرة على تحمل ثلاث شفرات، أو بناءً على توصية صريحة من الشركة المصنعة للأدوات. توفر مساحة الشفرات هامش أمان، لكنها لا تُصلح حافة تالفة، أو تركيبًا ضعيفًا، أو فوهة مسدودة.
5. عندما تحوّل قاطعة الطحن ذات الثلاثة شفرات الصلابة إلى ناتج
تُصبح أداة القطع ثلاثية الشفرات خيارًا جذابًا عندما تسمح بتصريف الرقائق المعدنية، وتكون الآلة صلبة بما يكفي لاستخدام الحافة الإضافية. في مسارات الأدوات ذات التعشيق المستمر، يُعرّض التعشيق القطري المنخفض الشفرة، بينما يستغل العمق المحوري الأكبر طول القطع. إذا كان نظام التصنيع بمساعدة الحاسوب (CAM) يتحكم في تعشيق الزوايا، فإن السن الإضافي يُمكنه رفع معدل تغذية الطاولة دون التأثير سلبًا على كل حافة.
تُناسب عملية الطحن الجانبي المفتوح أيضًا ثلاثة أخاديد: حيث تتطاير الرقائق من الجدار، وتوفر العديد من التصاميم قلبًا أقوى، وقد يؤدي زيادة نقاط تلامس الأسنان إلى تحسين جودة السطح. يُعدّ انخفاض الانحراف أمرًا بالغ الأهمية؛ إذ لا يُمكن لأخاديد إضافية معالجة حامل غير مستقر أو جدار مهتز.
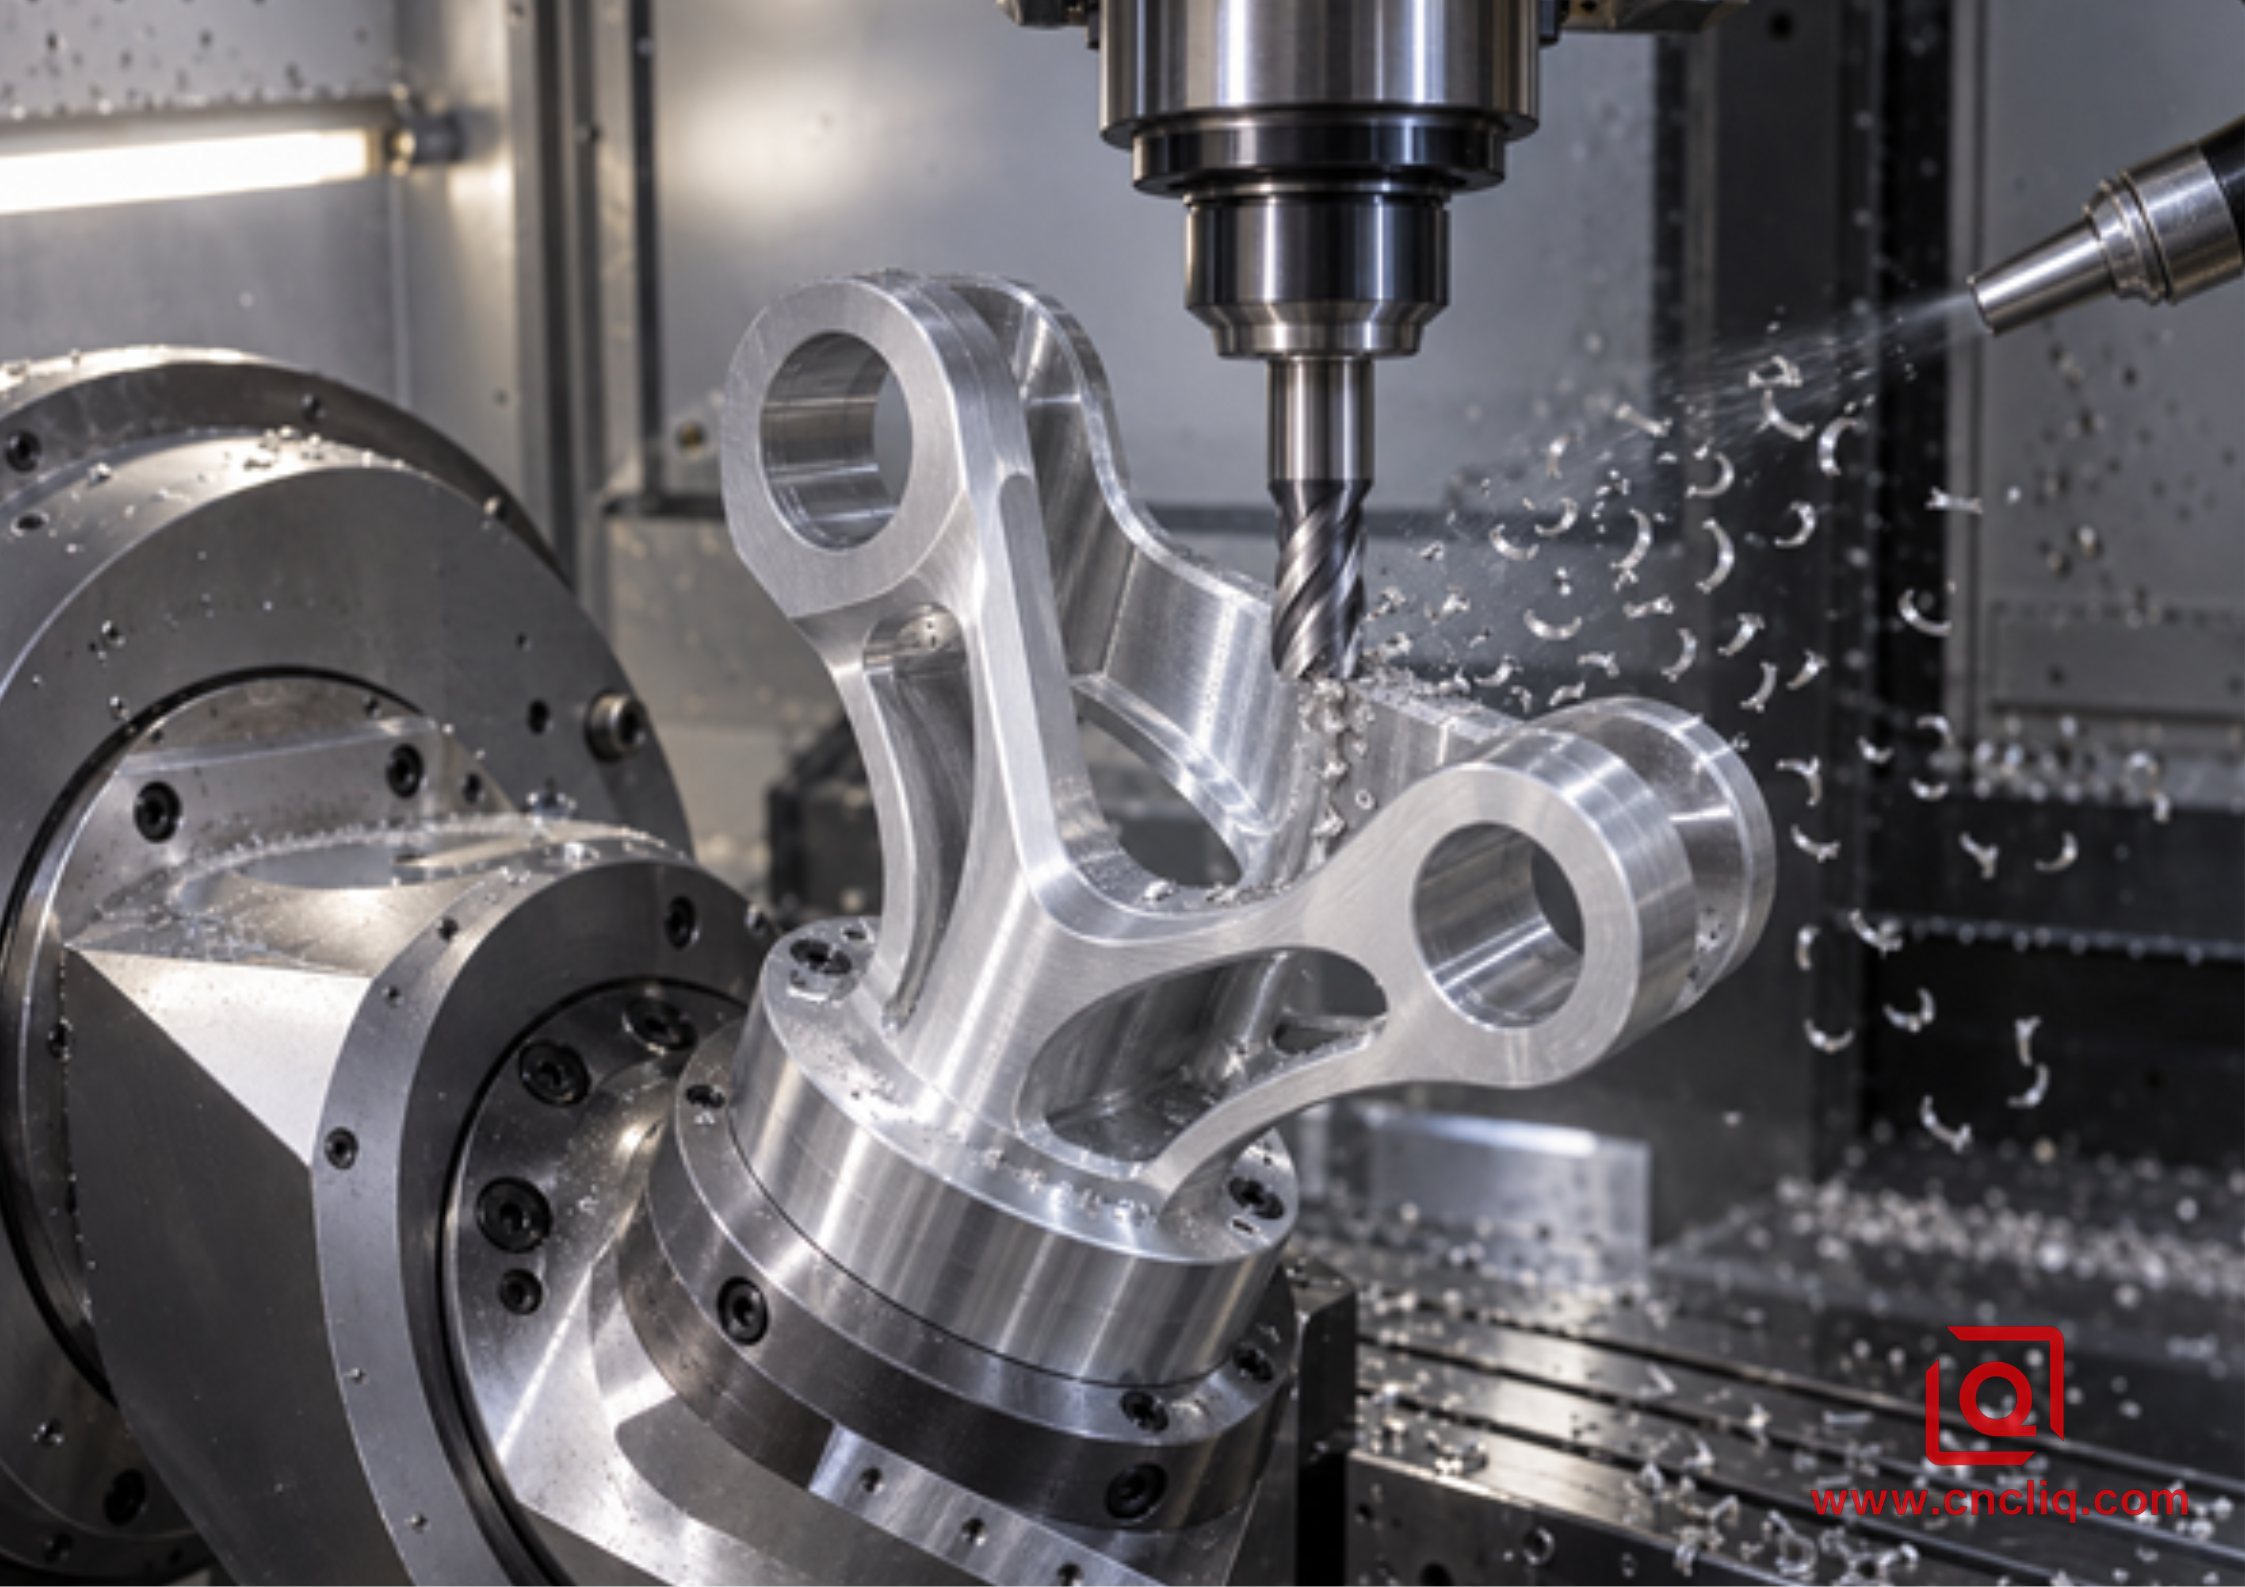
اختر 3 شفرات أولاً عندما يتم التحكم في التعشيق الشعاعي، ويكون للرقائق مخرج مفتوح، ويحد تغذية الطاولة من الدورة، وتصل أداة صلبة قصيرة إلى الميزة، ويمكن للمغزل ووحدة التحكم وتثبيت العمل تحمل الحمل المحسوب.
قد يؤدي تعقيد الوصول إلى تغيير الخيار. فإمالة قطعة العمل قد تُقصر طول الأداة وتكشف جدارًا مدفونًا. راجع دليلنا حول طحن CNC متعدد المحاور للأشكال الهندسية المعقدة من الألومنيوم لمعرفة العلاقة بين الوصول والتحكم في المرجع.
6. لا يزال السبيكة والمعالجة الحرارية يؤثران على الإجابة
لا ترسل طلب عرض أسعار يقتصر على كلمة "ألومنيوم". تؤثر درجة الألومنيوم وحالته وشكله على كلٍ من سلوك الرايش واستقرار القطعة. يُعدّ الألومنيوم 6061-T6 أو T651 خيارًا شائعًا وموثوقًا، ولكن قد يؤدي ضعف حمولة الرايش أو إعادة القطع إلى تراكم الرايش على الحافة. ينتج الألومنيوم 7075-T6 أو T651 رايشًا أكثر وضوحًا، ولكنه يتطلب حافة مستقرة وإعدادًا دقيقًا. قد يتلطخ الألومنيوم المطاوع 5052-H32 أو يلتصق بسهولة أكبر، لذا فإنّ دقة الشكل والتشحيم الجيد أمران بالغا الأهمية. تتطلب سبائك الصب اعتبارات مختلفة فيما يتعلق بالسيليكون والتآكل والمسامية؛ لذا تحقق من مجموعة المواد لدى الشركة المصنعة للقاطع قبل نقل مخطط سبيكة مطروقة.
إذا كان اختيار المادة مفتوحًا، قارن بين سبائك 6061 و7075 و5052 لعمليات التفريز باستخدام الحاسوب (CNC) . وافق على أي بديل بناءً على متطلبات القوة والتآكل والتشطيب والشهادات، وليس على قابلية التشغيل فقط.
7. تفاصيل هندسية قد تلغي عدد الفلوت
لا تنظر إلى المقارنة بين 2 و3. عادةً ما يُفضّل الألومنيوم حافة حادة ذات ميل إيجابي تقصّ بدلاً من أن تحفر، بالإضافة إلى قناة ناعمة تقلل من أماكن التصاق الرقائق اللينة. يؤثر شكل الحلزون والخطوة المتغيرة على رفع الرقائق، والقوة المحورية، وقوة الحافة، والاهتزاز؛ لذا اتبع طريقة التشغيل المُخصصة لتلك السلسلة تحديدًا.
اشترِ فقط الطول المطلوب للوظيفة. يُضيف البروز الزائد قوةً لا يُمكن لشفرة إضافية إلغاؤها، لذا راجع وضعية التثبيت أو الأداة قبل قبول أي اهتزاز. تأكد من أن نصف قطر الزاوية أو الشطف مسموح به في كلٍ من التصميم بمساعدة الحاسوب (CAD) والرسم. تتوفر طلاءات كربيد مصقولة لامعة وطلاءات منخفضة الاحتكاك لأعمال المعادن غير الحديدية، لكن الملاءمة تعتمد على الركيزة، وإعداد الحافة، والسبيكة، وسائل التبريد، وتصميم الأداة بالكامل - وليس على اسم الطلاء وحده.
8. الهواء والرذاذ وسائل التبريد: نقطة التوصيل هي الأهم
يُناسب نفخ الهواء العديد من عمليات القطع المفتوحة؛ ويمكن للرذاذ أن يُحسّن التزييت حيث تسمح بذلك المعدات وقواعد العمل؛ كما يُمكن لسائل التبريد، سواءً كان سائلاً سائلاً أو سائلاً يُمرر عبر الأداة، تبريد ونقل الرايش. لا يُجدي أيٌّ من هذه الطرق نفعاً إذا لم يصل إلى الحافة. افحص عملية التوصيل عند العمق الفعلي وراقب مسار الرايش. اتبع متطلبات تركيز سائل التبريد وصيانته التي يُحددها مُورّده، وتأكد من توافقه مع السبيكة والتشطيب النهائي.
قد ينتج تراكم الحواف عن تآكل في هندسة القطع، أو قلة سمك الرايش، أو إعادة القطع، أو عدم تلامس القطع، أو ضعف التشحيم، أو الحرارة. توقف بأمان، وعالج السبب، واستبدل أداة القطع التالفة؛ فقد يؤدي خفض معدل التغذية إلى زيادة الاحتكاك.
9. تجربة عملية من 9 خطوات في أرضية المصنع قبل بدء الإنتاج
هذه الطريقة المكونة من 9 خطوات تحول تفضيل القاطع إلى قرار تصنيعي موثق.
1. قم بتجميد المدخلات. تأكد من مراجعة الرسم، ونموذج CAD، والسبائك، والصلابة، وشكل المخزون، وكمية الدفعة، والمناطق التجميلية، والخصائص الحرجة.
2. حدد معالم الخريطة حسب مخرج الشريحة. حدد الفتحات الكاملة، والخطوط الكنتورية المفتوحة، والجيوب المحمية، والجدران الرقيقة، والأرضيات العميقة، والتغيرات المفاجئة في الاشتباك.
3. اختر الأدوات المناسبة تمامًا. سجل اسم الشركة المصنعة، والسلسلة، والقطر، وعدد الشفرات، وطول الشفرات، ومدى الوصول، ونمط الزاوية، والحامل، ومجموعة المواد الموصى بها.
4. احسب بدقة، ولا تخمن. خذ سرعة القطع ومعدل التغذية لكل سن من الشركة المصنعة للأدوات، واحسب عدد الدورات في الدقيقة ومعدل التغذية، وخفّض المعدل وفقًا للتعليمات المتعلقة بالمدى، أو تشكيل الأخاديد، أو انخفاض الصلابة، أو محدودية سائل التبريد.
5. افحص التجميع. قم بقياس الانحراف بالقرب من حافة القطع، وقلل من بروز الحافة، وتأكد من حالة الحامل، وقم بمحاكاة خلوص الحامل والمغزل.
6. وجّه عملية الإخلاء إلى العمق المطلوب. تأكد من وصول الهواء أو سائل التبريد إلى منطقة القطع على امتداد المسار، وأن يوفر ذلك مكانًا آمنًا لخروج الرقائق.
7. قم بإجراء تجربة واحدة مضبوطة. راقب معدل التغذية الفعلي، وحمل المغزل، والصوت، وشكل الرقائق، والنتوءات، واتجاه درجة الحرارة، وأي دليل على الالتصاق. غيّر متغيرًا واحدًا في كل مرة.
8. افحص القطعة والأداة. قم بقياس خصائص الرسم المحددة وحالة السطح؛ تحقق من القاطع تحت تكبير مناسب للتأكد من عدم وجود حواف متراكمة أو تشققات أو تحميل غير متساوٍ على الشفرات.
9. قم بتحرير نافذة العملية. وثّق الأداة المعتمدة، والإزاحات، والمعلمات، وقاعدة عمر الأداة، وتواتر الفحص، وخطة الاستجابة، والشروط التي تتطلب مراجعة هندسية.
النتيجة ليست مجرد "فوز بثلاثة مزامير". بل هي مسار مُحكم مرتبط بميزة، وسلسلة أدوات، وخطة فحص. هذا التمييز مهم عندما يتكرر الطلب بعد ستة أشهر على مادة أو آلة مختلفة.
10. غلاف مركب مجهول: 7075-T651 حامل مستشعر بصري
طلب أحد العملاء (الذي لم يُكشف عن هويته) حوامل مستشعرات بصرية من سبيكة 7075-T651 مزودة بفتحتين للمحامل، وفتحة كابل عميقة، وأضلاع مفتوحة، وجدار مرجعي رقيق، وواجهات مناسبة لتكوين 3+2. هذا المثال المُعدّل يعكس خدمات التصنيع باستخدام الحاسوب (CNC) التي تقدمها شركة Liqin؛ ولا يُمثل رسمًا سريًا ولا يضمن نتائج شاملة.
تم تثبيت الأضلاع والقطاعات المفتوحة على أداة قصيرة ثلاثية الشفرات مع تحكم دقيق في التعشيق. أما الفتحة المدفونة كاملة العرض، فقد تم نقلها إلى أداة ثنائية الشفرات خاصة بالألمنيوم، مع التحقق من دقة توجيه الفوهة عند العمق النهائي. أنهت أداة منفصلة عملية تشكيل حواف المحامل، وكشف توجيه التثبيت الجدار الرقيق لقاطع أقصر.
في سجل التجربة المُعقّم، قلّل مسار القطع ذو الثلاثة شفرات وقت التشغيل الخشن للجيوب المفتوحة من 8.4 دقائق إلى 6.7 دقائق، بينما قضى تشغيل الفتحة ذي الشفرتين على تراكم الرقائق المتكرر. هذه الأرقام توضيحية وليست مضمونة. وكانت النتيجة المفيدة هي إمكانية التكرار دون إجبار أي قاطع على التضحية بالإنتاجية أو الخلوص.
شملت خطة التحكم فحص حجم وموضع تجويف المحمل، وشكل الجدار، وعمق التجويف، ونظافة الفتحة، والنتوءات، وعلاقات البيانات المرجعية. وتعكس قدرات ضمان الجودة لدى شركة Liqin سياق الفحص الأوسع. ولا تُعدّ السرعة مهمة إلا إذا كان الجزء مناسبًا ويعمل بكفاءة.
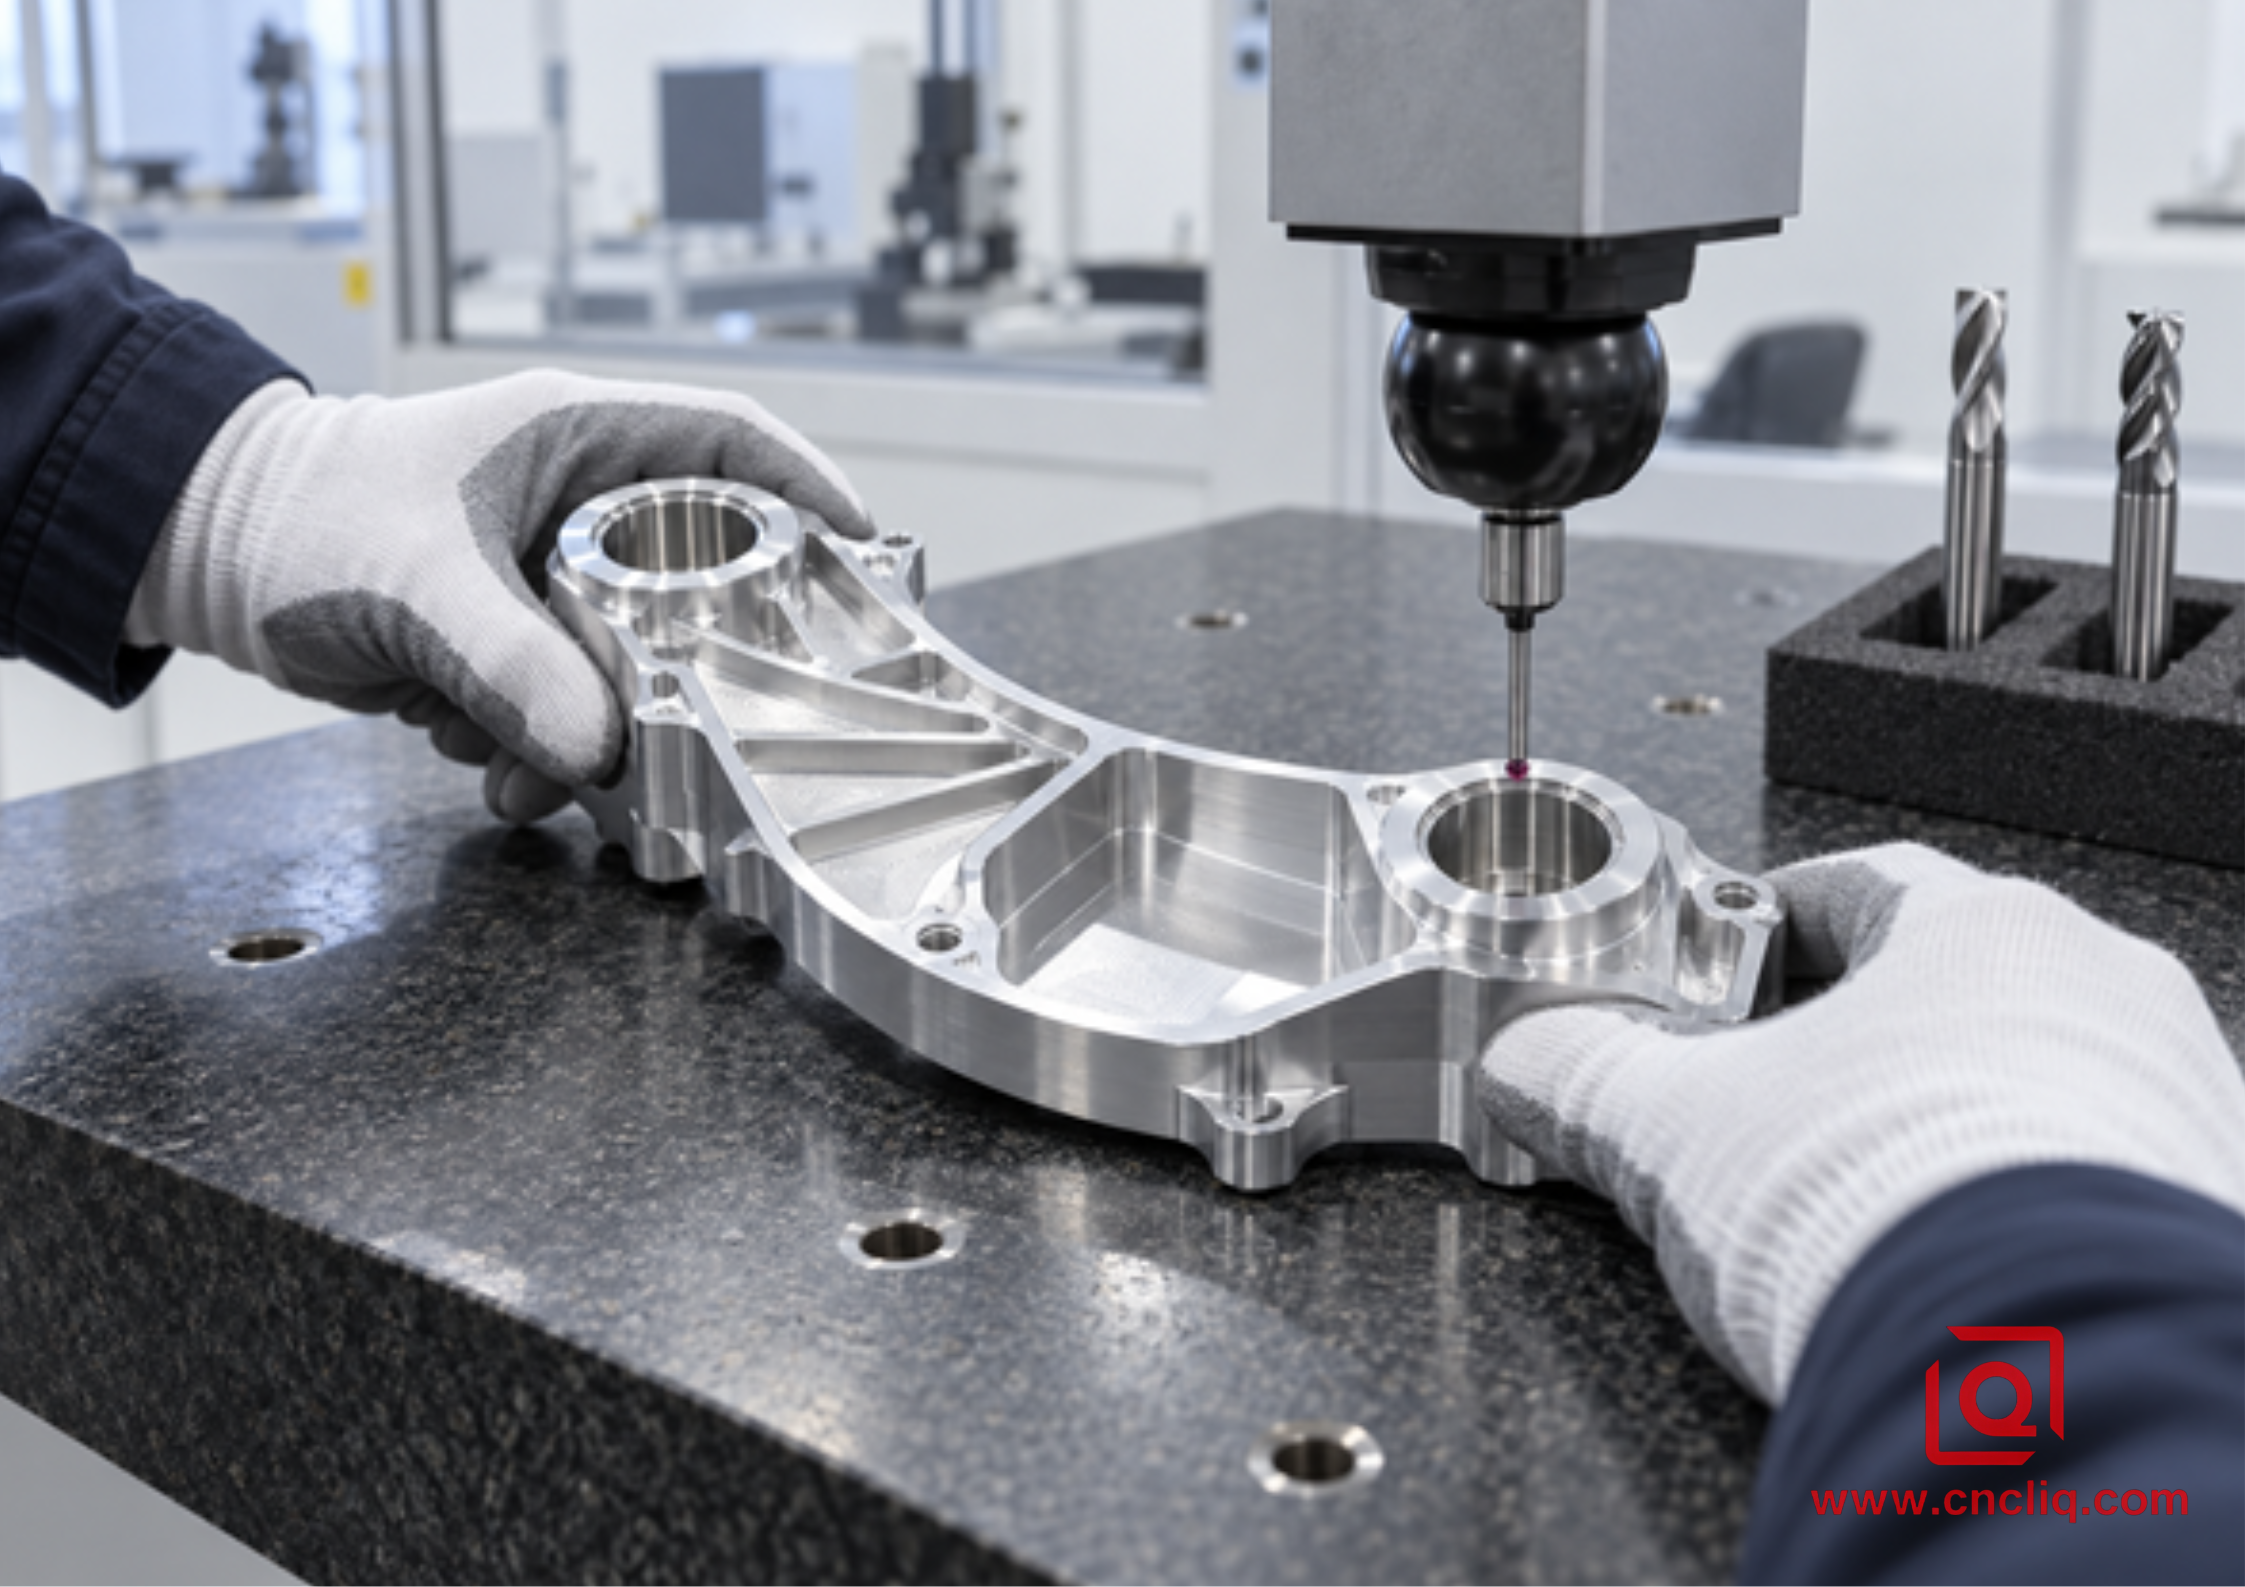
يُظهر مشعب الألمنيوم المصنوع حسب الطلب من شركة Liqin باستخدام تقنية CNC هندسة أخرى حيث تتطلب الممرات والجيوب وأسطح منع التسرب والبيانات المتعددة تخطيطًا على مستوى الميزات.
11. استكشاف الأخطاء وإصلاحها دون تغييرات عشوائية في المعلمات
أعراض أرضية المصنع | آليات العملية المحتملة | الاستجابة الأولى الخاضعة للرقابة |
مزمار مضغوط أو عش مضغوط | حجم الفلوت غير كافٍ، أو مسار الرقاقة مسدود، أو تعشيق مفرط | توقف بأمان؛ قم بالتنظيف والتفتيش؛ حسّن عملية الإخلاء؛ قلل من الاشتباك؛ جرّب استخدام مزمارين إذا تمت الموافقة |
غطاء ألومنيوم لامع على الحافة | الالتصاق الناتج عن الاحتكاك، أو الحرارة، أو الحواف البالية، أو ضعف التشحيم، أو إعادة القطع | استبدل الأداة التالفة بعد تصحيح كمية الرقائق، والتسليم، وملاءمة الحافة. |
أشرطة جدارية متكررة | الانحراف، وعدم توازن حمل الأسنان، والاهتزاز، والانحراف، أو عدم استواء المادة | قم بقياس الانحراف؛ قلل مدى الوصول؛ تحقق من الحامل والهوامش؛ ثم قارن بأداة تشطيب صلبة ثلاثية الشفرات |
خدوش عشوائية على الأرضية | رقائق سائبة تُسحب تحت الحافة السفلية | أعد توجيه الرقائق، وراجع اتجاه المسار، وافحص الحافة السفلية، ونظف قبل الانتهاء. |
ارتفاع مفاجئ في الحمل عند الزوايا | يتجاوز تعشيق مسار الأداة حالة القطع المستقيم | قم بتنعيم الزاوية، أو قلل من التفاعل المحلي، أو استخدم تحسين التغذية الموثق. |
تتدهور جودة الصوت بعد التغيير إلى 3 فلوتات | أدى استخدام الطاولات القديمة إلى تقليل سمك الرقائق لكل سن | أعد حساب معدل التغذية بناءً على حمولة الرقائق المعتمدة؛ وتحقق من معدل التغذية والتسارع الفعليين للآلة. |
لا تنكسر الأداة إلا قرب العمق النهائي | تراكم الرقائق، أو ضعف عمق التوصيل، أو طول المدى، أو التلف المتراكم للحواف | راجع الجزء الأخير من المسار، واتجاه الفوهة، وحالة قناة القطع، وعمق القطع المسموح به. |
قم بتغيير متغير واحد في كل مرة. قد يؤدي تغيير سرعة الدوران، والتغذية، والتعشيق، والعمق، وسائل التبريد معًا إلى تحسين الجزء التالي دون الكشف عن التغيير الذي أدى إلى إصلاح الآلية.
12. تحويل اختيار القاطع إلى طلب عرض أسعار أفضل لعملية طحن CNC
لا يمكن للمورد التخطيط لاستخدام أدوات القطع بالاعتماد على التصميم ثلاثي الأبعاد فقط. لذا، يُرجى إرسال ملف CAD ثلاثي الأبعاد أصلي ورسم ثنائي الأبعاد مُدقّق يتضمن معلومات عن السبيكة، والصلابة، ونوع المخزون المُفضّل، والكميات، والطلب السنوي، والأبعاد الحرجة، وبيانات GD&T، والخيوط، والخشونة الوظيفية، وفواصل الحواف، والتشطيب، والمناطق التجميلية، ووثائق الفحص، والتغليف، والوجهة. يُرجى تسليط الضوء على الفتحات العميقة، والجدران الرقيقة، والأقطار، والجيوب التي يصعب الوصول إليها، وأسطح منع التسرب، وأي مشاكل سابقة مثل النتوءات، أو الاهتزازات، أو لحام الرقائق، أو مشاكل عمر الأداة. تُتيح هذه التفاصيل للمهندسين تسعير الأدوات، والتجهيزات، والاختبار، والفحص، وتقييم المخاطر بافتراضات أقل.
إذا كان الرسم الخاص بك يحتوي على مزيج من المقاطع المفتوحة وقنوات تجميع الرقائق، فاسأل المورد عن كيفية تقسيم أدوات التشغيل الخشن، والتشكيل، والتشطيب. يجب أن تربط الإجابة هندسة الأداة بالتعشيق، والتفريغ، والفحص - وليس مجرد قول "نستخدم 3 شفرات للألمنيوم".
هل تحتاج إلى مراجعة شاملة لعملية تصنيع غلاف أو دعامة أو مشعب أو مكون روبوتي أو حامل دقيق من الألومنيوم؟ أرسل إلى Liqin ملف STEP الخاص بك، ورسمًا توضيحيًا، وحالة المواد، والكمية، والتشطيب، والميزات الأساسية عبر صفحة التواصل . سيقوم فريقنا الهندسي بمراجعة إمكانية الوصول إلى الميزات، ومدى وصول الأدوات، واستراتيجية البيانات، واحتياجات الفحص، وما إذا كان استخدام مسار مختلط ثنائي/ثلاثي الشفرات يدعم تقديم عرض سعر ثابت.
التعليمات
1. هل قاطع الطحن ذو الثلاثة شفرات أسرع دائمًا من قاطع الطحن ذو الشفرتين في الألومنيوم؟
لا. عند تساوي سرعة الدوران ومعدل التغذية المعتمد لكل سن، تُحسب ثلاث شفرات بمعدل تغذية أعلى للطاولة، لكن زمن الدورة الفعلي يعتمد أيضًا على إخراج الرقائق، والتعشيق، وتسارع الماكينة، وقوة المغزل، وطول مسار الأداة، والانقطاعات. أداة بثلاث شفرات تُحدث شقًا عميقًا غير منتجة. وتكون أكثر فائدة عندما يسمح القطع المفتوح أو القطع ذو التعشيق المُتحكم به للماكينة باستخدام الحافة الإضافية دون إعادة قطع الرقائق.
2. هل يجب استخدام فتحتين أم ثلاث فتحات لعمل فتحة ألومنيوم كاملة العرض؟
عادةً ما يكون استخدام قاطع تفريز ذي شفرتين مخصص للألمنيوم خيارًا أكثر أمانًا للبدء، لأن أخاديده الأكبر توفر مساحة أكبر لحمل الرايش، خاصةً مع ازدياد عمق الشق أو صعوبة وصول سائل التبريد. قد يعمل قاطع ذو ثلاث شفرات في شق ضحل إذا كان مصممًا من قبل الشركة المصنعة لهذا الغرض وكان نظام التبريد فعالًا. تأكد من حدود الشق المحددة للقاطع، واختبر عملية القطع تحت إشراف مباشر.
3. لماذا تركت الأداة ذات الثلاثة شفرات تشطيبًا أسوأ على الرغم من أنها تحتوي على حواف قطع أكثر؟
زيادة عدد الحواف تُحسّن إمكانية التشطيب، لكنها لا تضمن جودته. الاستمرار في استخدام تغذية طاولة ثنائية الشفرات بعد تغييرها إلى ثلاث شفرات يُقلل التغذية لكل سن وقد يُسبب احتكاكًا. كما أن عدم انتظام دوران الشفرة قد يُجبر إحدى الشفرات على تحمل معظم القطع. قبل إلقاء اللوم على عدد الشفرات، تحقق من حساب التغذية، وحالة حامل الشفرة، وعدم انتظام دوران الشفرة بالقرب من الحافة، وبروز الأداة، وانحراف الجدار، وإعادة قطع الرقائق، وتجانس سماحية التشطيب.
4. أي قاطع أفضل للألمنيوم 6061 أو 7075 أو 5052؟
يمكن تشكيل جميع السبائك الثلاث باستخدام أدوات مناسبة ذات شفرتين أو ثلاث شفرات، لذا تظل خصائص القطع وتصميم القاطع الدقيق عاملين حاسمين. تُعدّ سبيكة 6061 خيارًا عمليًا أساسيًا، ولكنها قد تُشكّل حافة متراكمة؛ بينما تُنتج سبيكة 7075 عمومًا رقاقة أكثر وضوحًا، ولكنها تتطلب إعدادًا ثابتًا؛ أما سبيكة 5052 المرنة فقد تتلطخ أو تلتصق بسهولة أكبر. استخدم هندسة حادة خاصة بالألمنيوم، واتبع بيانات المواد الخاصة بالشركة المصنعة للأداة، وتحقق من التحكم في الرقاقة على درجة الصلابة الفعلية وشكل الخامة.
5. ما الذي يجب أن أرسله إلى Liqin للحصول على عرض أسعار موثوق به لطحن الألومنيوم باستخدام آلة CNC؟
قدّم نموذج STEP ورسمًا ثنائي الأبعاد قابلًا للتعديل، مع تحديد السبيكة والمعالجة الحرارية والكمية والتوقعات، والتفاوتات الحرجة والبيانات المرجعية، والخيوط، والخشونة الوظيفية، ومعالجة السطح، والمناطق التجميلية، ومتطلبات الفحص أو الاعتماد، والتغليف، وموعد التسليم. سلّط الضوء على الفتحات العميقة، والجدران الرقيقة، والأقطار الداخلية الصغيرة، وصعوبة الوصول إلى الأدوات، وأسطح منع التسرب، وأعطال التشغيل السابقة، حتى يتسنى تسعير الأدوات والتجهيزات والاختبارات ومراقبة الجودة بافتراضات أقل.
ملخص
اختر قاطع تفريز ألومنيوم ثنائي الشفرات عندما يكون حجم الرقائق وإخراجها هما العاملان الأساسيان، واختر قاطع تفريز ثلاثي الشفرات عندما تسمح مساحة التعشيق المفتوحة والصلابة وقدرة الماكينة بتحويل حافة القطع الإضافية إلى معدل تغذية أعلى أو استقرار أفضل. تعامل مع عدد الشفرات كجزء من نظام الأداة، وأعد حساب معدل التغذية كلما تغير عدد الأسنان، وخصص قواطع القطع حسب الميزة، ولا تسمح بالإنتاج إلا بعد إجراء تجربة موثقة من 9 خطوات للتحقق من الرقائق والحمل وحالة الأداة وأبعادها وجودة السطح.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli @chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
