 العربية




هل ما زلت تواجه مشكلة مع عمود ألومنيوم يُقاس بدقة عند تشغيل الآلة، ثم يفشل في القياس بعد التبريد؟ أو مع غلاف رقيق يصبح ثلاثي الفصوص بمجرد فتح ظرف التثبيت؟ يشرح هذا الدليل كيف يمكن لفريق الإنتاج تحويل قطر ضيق، كان شرطًا محفوفًا بالمخاطر في الطباعة، إلى عملية مضبوطة وقابلة للقياس. كُتب هذا الدليل للمهندسين والمشترين وفرق الجودة الذين يرغبون في الحصول على إجابات مفيدة قبل إرسال طلب عرض أسعار، أو الموافقة على عينة، أو إطلاق دفعة إنتاج.
يُوصف الألومنيوم غالبًا بأنه سهل التشكيل. فهو سريع القطع، لكن تثبيته على شريط ذي قطر ضيق ليس بالأمر السهل. يتمدد الألومنيوم مع ارتفاع درجة الحرارة أكثر من الفولاذ، ومعامل مرونته المنخفض نسبيًا يجعله حساسًا لقوة التثبيت، كما أن العديد من أنواعه تُسبب تراكمًا في الحواف عند استخدام أدوات غير مناسبة، أو عند ضبط سرعة القطع، أو عند استخدام مواد تشحيم غير ملائمة. أضف إلى ذلك بروزًا طويلًا، أو جدارًا رقيقًا، أو أخدودًا متقطعًا، أو طبقة طلاء بعد التشغيل، ليصبح تحديد قطر بسيط يبلغ 25000 مم أصعب جزء في الرسم.
القاعدة العملية: لا ينتج القطر الدقيق الناتج عن عملية الخراطة عن تمريرة الأداة الأخيرة وحدها، بل هو نتاج حلقة متكاملة تربط بين الرسم، وحالة القضيب، وحالة الماكينة، وتثبيت قطعة العمل، وحافة القطع، ودرجة الحرارة، وطريقة القياس، وخطة الاستجابة.
1. ابدأ بالوظيفة، وليس بتفاوت شامل
قبل الخوض في تفاصيل الميكرونات، اسأل عن وظيفة القطر. هل هو مقعد محمل، أم سطح مانع للتسرب، أم دليل انزلاق، أم وصلة ضغط، أم سطح تثبيت تجميلي، أم مجرد سطح خلوص؟ قد يعتقد المشتري الذي يحدد كل قطر بدقة ±0.005 مم أن الرسم أكثر أمانًا. عمليًا، قد يتطلب هذا الخيار عمليات تشطيب إضافية، وفحصًا دقيقًا، وتغييرات متكررة للحشوات، وأخذ عينات أبطأ، واحتياطي أكبر للخردة دون تحسين عملية التجميع.
ينبغي أن تربط المراجعة الوظيفية كل قطر حرج بالجزء المقابل له، وحالة التوافق، وملمس السطح، والضوابط الهندسية، وحالة الفحص. لا يمكن لحجم القطر وحده أن يغطي جميع المتطلبات. قد يكون العمود ضمن حدود حجمه المحددة بنقطتين، ومع ذلك قد يفشل بسبب عدم استدارته، أو أسطوانته، أو تضيقه، أو انحرافه. في المقابل، لا ينبغي للمورد أن يستبدل ضمنيًا افتراض التمركز بمتطلبات الانحراف المحددة. ضع بنية البيانات وعلاقة الميزات على الرسم.
سؤال الرسم | لماذا يغير ذلك خطة الدوران | ما يجب إرساله مع طلب عرض الأسعار |
ما الذي يتوافق مع هذا القطر؟ | تتطلب عمليات التخليص والانتقال والتداخل هوامش معالجة مختلفة. | الحجم الاسمي للتوافق، والغرض من التوافق، وطريقة التجميع. |
هل يلزم وضع طبقة مانعة للتسرب قبل الطلاء أم بعده؟ | تؤدي عملية الأنودة أو الطلاء إلى تغيير السطح النهائي وقد تحتاج إلى التغطية أو هامش متفق عليه. | تحديد المواصفات النهائية ومرحلة الفحص. |
هل يشترك القطر في نقطة مرجعية مع ثقب أو وجه؟ | يمكن لعملية التشغيل الآلي ذات الإعداد الواحد أن تحمي المحورية والانحراف. | مخطط المرجع ورموز GD&T المطبقة. |
كيف سيتحقق العميل من ذلك؟ | لا تقوم أجهزة الميكرومتر، ومقياس الهواء، ومقياس الثقوب، وآلة الاستدارة، وآلة قياس الإحداثيات ثلاثية الأبعاد بأخذ العينات بنفس الطريقة. | نوع المقياس، ومواقع القياس، وقاعدة القبول. |
ما هو الحجم المتوقع؟ | قد يستخدم النموذج الأولي التصحيح المباشر؛ أما الإنتاج فيحتاج إلى حدود التآكل والتحكم الإحصائي في العمليات. | النموذج الأولي، والحجم السنوي، وحجم الدفعة، والقدرة المستهدفة. |
إذا كان اختيار السبيكة لا يزال مفتوحًا، فراجع أولًا المفاضلات بين متطلبات التشغيل والتشطيب. يوفر دليل Liqin لاختيار سبائك الألومنيوم للتشغيل باستخدام آلات CNC سياقًا مفيدًا، بينما تساعد مقارنة 6061 و7075 في عمليات التشغيل الأصلية للمصنعين الفرق على فصل متطلبات القوة عن متطلبات سهولة التصنيع والتشطيب.
2. بناء ميزانية خطأ القطر الحقيقي
يسهل التحكم في العملية عندما يتم تقسيم التفاوت إلى أسباب بدلاً من التعامل معه كرقم غامض. يجب أن يأتي التوزيع الدقيق من دراسة القطعة والآلة والمقياس، ولكن الهيكل مفيد بشكل عام: تكرارية الآلة، وتشوه تثبيت قطعة العمل، وتغير حافة الأداة، والانزياح الحراري، واسترخاء المادة، وعدم دقة القياس، كلها تستهلك جزءًا من نطاق التفاوت.
بالنسبة لميزة ذات تفاوت إجمالي قدره 0.020 مم، سيكون من الإهمال السماح لعملية التصنيع باستخدام كامل هذا التفاوت تقريبًا والاعتماد على الفحص لتصحيح الباقي. يحتاج المصنع إلى نطاق تحكم داخلي أضيق من تفاوت الطباعة، بالإضافة إلى عتبة استجابة تُفعّل تغييرًا في الإزاحة أو الأداة قبل إنتاج الأجزاء غير المطابقة. يجب أن يكون النطاق المُختار مدعومًا بأدلة من العينة الأولى، وبالنسبة للإنتاج المستمر، ببيانات العملية الفعلية.
مصدر التباين | أعراض نموذجية في أرضية المصنع | طريقة التحكم |
النمو الحراري | تتقلص الأجزاء بعد التبريد، أو يختلف مقياسان عند درجات حرارة مختلفة. | قم بتثبيت درجة حرارة الآلة وسائل التبريد؛ سجل درجة حرارة الجزء والغرفة؛ افحص في حالة مرجعية متفق عليها. |
ظرف أو كوليت فورس | مستديرة في التركيب، أو مفصصة أو بيضاوية بعد الإطلاق. | استخدم فكوكًا ناعمة مثقوبة، أو ظرفًا، أو مغزلًا كامل اللف؛ حدد الضغط؛ قم بقياس هندسة الحالة الحرة. |
حافة مبنية | يقفز القطر، ويصبح الطلاء ضبابيًا، وتحمل الحافة آثارًا من الألومنيوم الملطخ. | استخدم هندسة موجبة حادة، ودرجة أو طلاء مناسب، وسرعة صحيحة، وتوصيل موثوق للتشحيم أو سائل التبريد. |
انحراف الأداة أو قضيب الحفر | يتشكل التناقص التدريجي على طول القطعة؛ وتتغير أحجام ممرات الزنبرك بشكل غير متوقع. | قلل من البروز، وحسّن الدعم، واستخدم كمية قابلة للتكرار من المخزون، وتجنب تمريرة الاحتكاك غير الفعالة. |
تحرير الإجهاد المادي | تتغير أحجام الحلقات الرقيقة بعد فصلها أو بعد أن تستقر القطعة. | افصل بين عمليات التخشين والتشطيب، واترك مخزونًا متوازنًا، وتحقق من ذلك بعد فك التثبيت والتثبيت. |
تباين المقياس | يحصل المشغلون على نتائج مختلفة على نفس المكون. | حدد قوة التلامس، والاتجاه، والمواقع، والإعداد الرئيسي، ودراسة التكرارية والدقة للمقياس عند الاقتضاء. |
3. يمكن لدرجة الحرارة استخدام التفاوت المسموح به قبل أن تستخدمه الأداة
يُقدّم مرجع "تشغيل الألومنيوم وسبائكه" الصادر عن المعهد الوطني للمعايير والتكنولوجيا (NIST) نطاقًا لمعامل التمدد الحراري يتراوح بين 18 و25 ميكرومتر/متر·كلفن تقريبًا لسبائك الألومنيوم، ويشير إلى ضرورة تبريد الأجزاء المُصنّعة لضمان دقة الأبعاد. وتُحدّد المواصفة القياسية الدولية ISO 1:2022 درجة حرارة 20 درجة مئوية كدرجة حرارة مرجعية قياسية للخصائص البُعدية والهندسية. تُفسّر هاتان الحقيقتان سبب اختلاف نتائج فحص قطعة ساخنة بجوار مخرطة عن نتائج فحص القطعة نفسها لاحقًا في منطقة فحص مُراقبة.
استخدم العلاقة من الدرجة الأولى ΔD = α × D × ΔT. بالنسبة لقطر ألومنيوم يبلغ 100 مم، وباستخدام α = 23 ميكرومتر/م·ك كمثال هندسي، فإن فرق درجة حرارة 5 درجات مئوية يُقابله تغير في القطر مقداره 0.0115 مم تقريبًا. هذا لا يضمن دقة السلوك لكل سبيكة أو شكل هندسي، بل هو تحذير من أن درجة الحرارة قد تستهلك أكثر من نصف نطاق التفاوت المسموح به البالغ 0.020 مم. استخدم بيانات السبيكة المعتمدة ودرجة الحرارة المقاسة فعليًا عند الحاجة إلى إجراء تصحيح.
إجراء فحص دقيق وفعّال أمر بسيط. قم بتسخين الجهاز حتى يصل إلى حالة قابلة للتكرار. حافظ على درجة حرارة سائل التبريد وتركيزه مضبوطين وفقًا لتوجيهات مورد المعدات والسائل. لا تضع الأجزاء الدقيقة على طاولة معرضة لأشعة الشمس المباشرة أو عربة فولاذية باردة. دع المكون والقطعة الأصلية يصلان إلى الحالة المتفق عليها قبل القبول النهائي. سجّل الحالة في تقرير الفحص عندما يكون القطر محكمًا تمامًا.
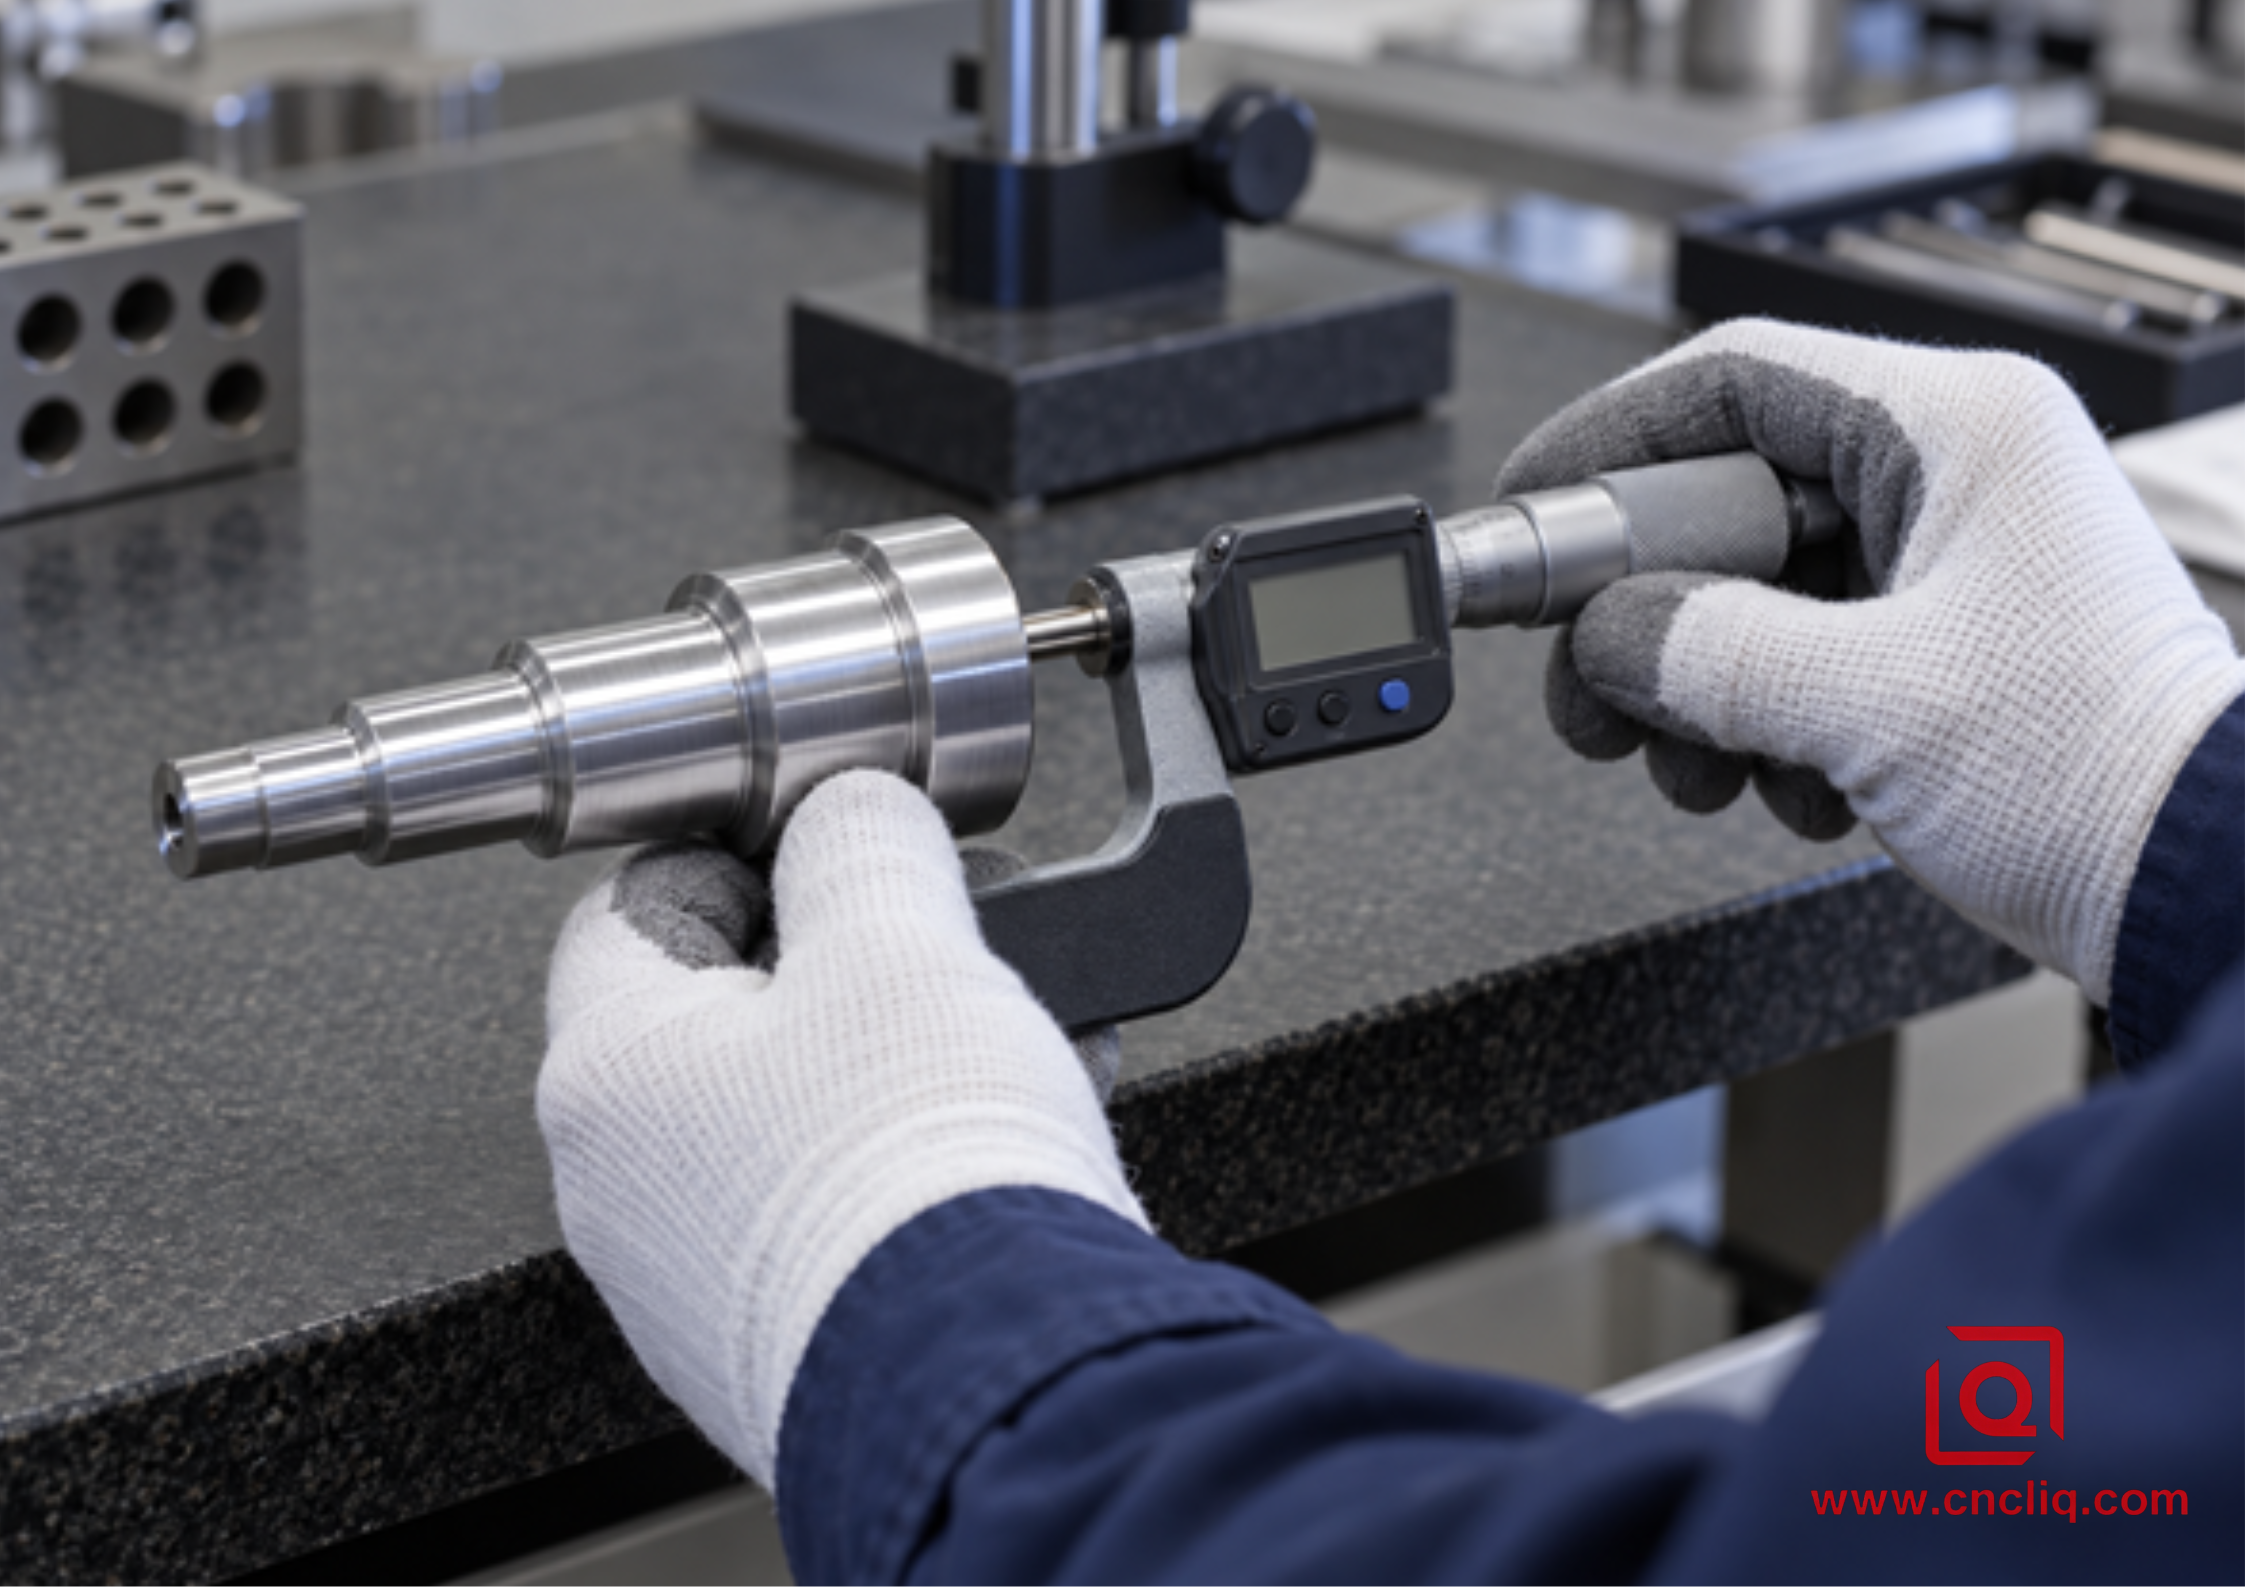
فحص عمود من الألومنيوم المخرط باستخدام الميكرومتر
الصورة 1 - التحقق من الميكرومتر الخارجي بعد استقرار القطعة والمقياس
4. تثبيت القطعة: تثبيت القطعة دون إحداث أي خطأ في عملية التثبيت.
يبلغ معامل المرونة للألمنيوم حوالي 70 جيجا باسكال، ويحذر مرجع التصنيع التابع للمعهد الوطني للمعايير والتكنولوجيا (NIST) من أن الألمنيوم يتشوه أكثر من العديد من المعادن الأخرى تحت قوة تثبيت معينة. لذا، فإن زيادة الضغط لا تعني بالضرورة زيادة الأمان. على حلقة رقيقة، يمكن لثلاثة فكوك صلبة أن تُشكّل مؤقتًا شكلًا ثلاثي الفصوص. تقطع الأداة مسارًا دائريًا بينما تكون الحلقة مثبتة؛ وعندما تُفتح الفكوك، يعود المكون إلى شكله الأصلي ويتغير قطره الداخلي أو الخارجي.
استخدم أكبر مساحة تلامس عملية. يجب أن تتناسب فكوك التثبيت الناعمة مع قطر القبضة وأن تثبت بالقرب من منطقة صلبة هيكليًا. توزع الكوليتات المنقسمة القوة بشكل أكثر توازنًا من فكوك التثبيت الصغيرة. يمكن للمندريلات المتمددة دعم التجويف النهائي أثناء خراطة القطر الخارجي، ولكن يجب أيضًا التحكم في تمددها. بالنسبة للأكمام الدقيقة جدًا، قد يكون استخدام سدادة دعم مؤقتة أو محور مصمم خصيصًا لهذا الغرض مبررًا. أيًا كانت الطريقة، تحقق من صحتها عند أدنى ضغط يمنع الانزلاق تحت حمل القطع المخطط له.
لا تقبل بقطر ضيق فقط أثناء تثبيت القطعة. افحصها بعد فكها، ثم أدرها وجرّبها في عدة زوايا. إذا كان الجدار رقيقًا، كرّر الفحص بعد فترة استقرار محددة. هذا هو الفرق بين قياس أداة التصنيع وقياس قطعة العميل.
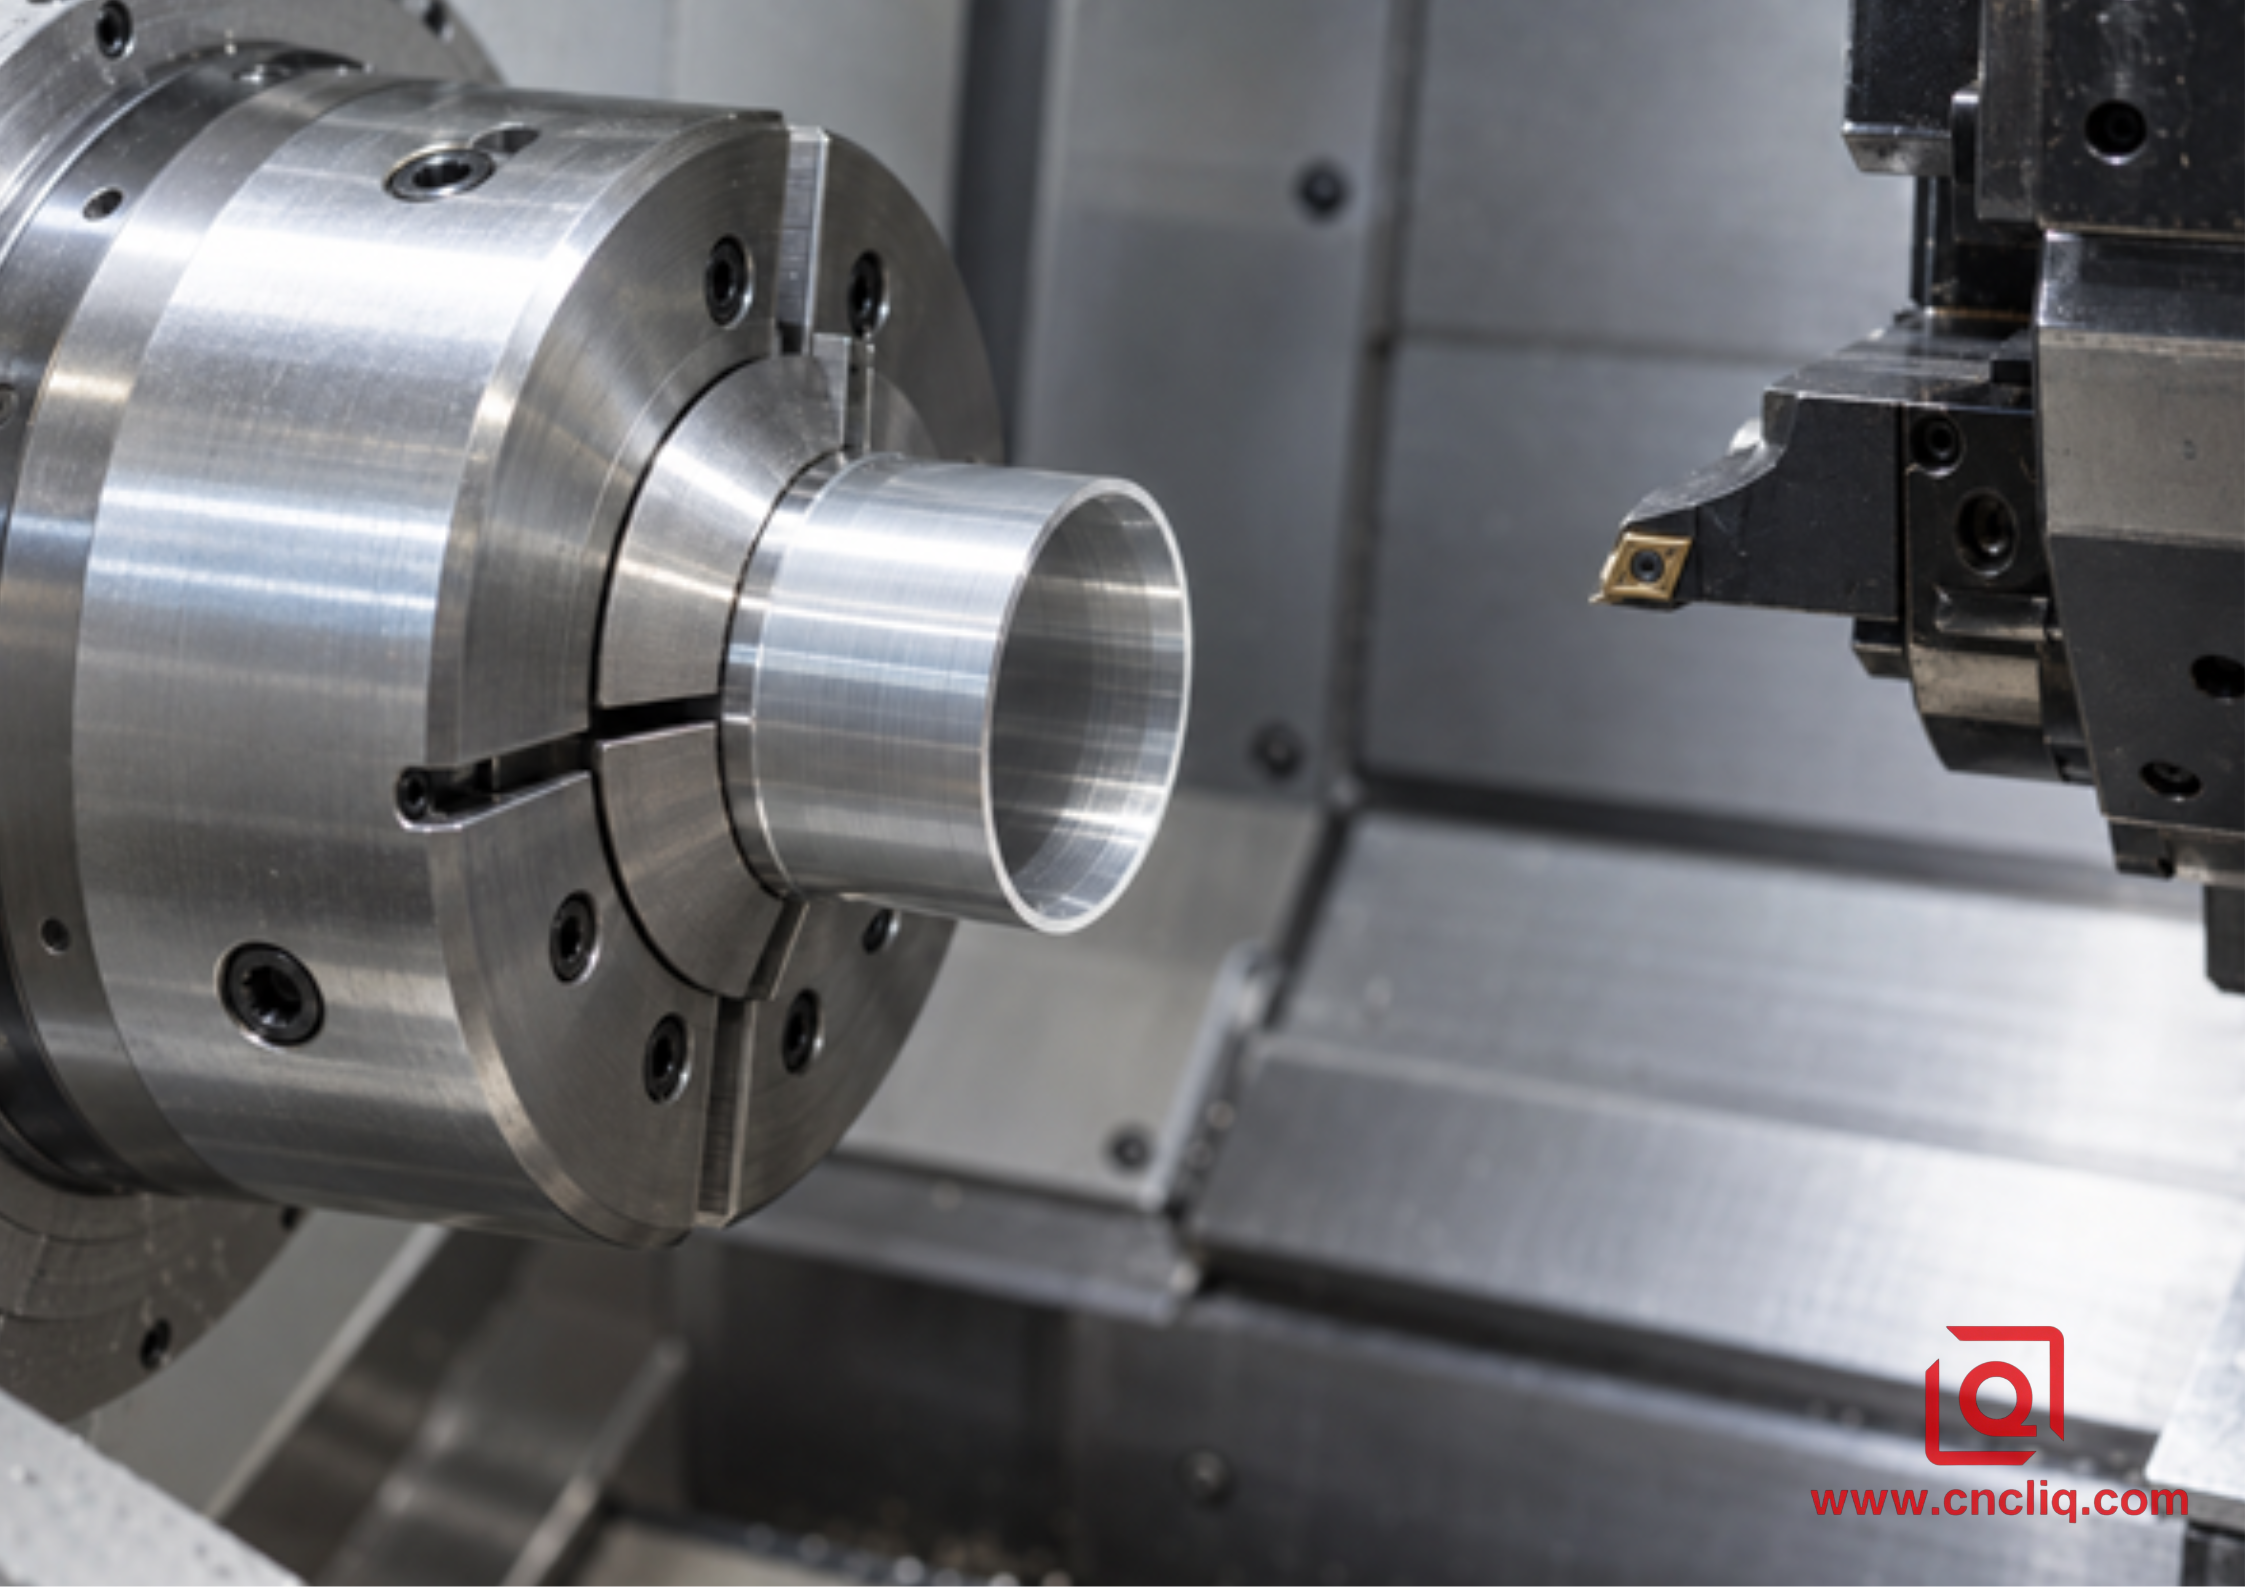
غلاف ألومنيوم رقيق مثبت في فكين ناعمين يحيطان به بالكامل
الصورة 2 - يقلل التثبيت الكامل للقطعة المشغولة من التشوه الموضعي على المكونات ذات الجدران الرقيقة المصنعة بالخراطة
5. فصل عمليات التخشين، والتشطيب شبه النهائي، والتشطيب النهائي
إن محاولة الوصول إلى الحجم المطلوب في تمريرة واحدة طويلة تجعل عملية تحديد المشاكل صعبة. أما المسار المُتحكم فيه فيُوفر سطحًا ثابتًا وكمية متوقعة من المواد التي يجب على الحافة النهائية إزالتها.
1. قم بالتشكيل الأولي بشكل متناسق. أزل الجزء الأكبر من المادة باستخدام أداة وهندسة مصممة لتحمل الحمل. اترك كمية كافية من المادة الشعاعية لتنظيف أي انحرافات أو تلف في أسطح المادة أو تشوهات ناتجة عن العملية الأولى.
2. قم بفك التثبيت وإعادة التقييم عندما تتطلب الهندسة ذلك. قد يتحرك الغلاف الرقيق أو الشكل المخفف بشدة بعد عملية التشكيل الأولي. قد يكون فك التثبيت، وإعادة التثبيت، وإعادة تحديد نقطة المرجع أكثر فائدة من إجراء تصحيح نهائي على جزء مُجهد.
3. تشطيب نصف نهائي مع هامش قابل للتكرار. حدد الشكل الذي ستراه أداة التشطيب فعليًا. ينتج عن عدم تساوي كمية المادة قوة قطع غير متساوية، وقد يحول تصحيح القطر إلى شكل مخروطي.
4. أنهِ العمل بالحافة الصحيحة. تُميّز أدوات التوجيه الخاصة بالخراطة من ساندفيك كورومانت بين حواف التشطيب الحادة للقطع الخفيفة وحواف التخشين القوية. قد تتسبب حافة التخشين المصقولة بشدة والمستخدمة لتشطيب دقيق في احتكاك السطح، وتوليد حرارة، وترك سطح غير نظيف بدلاً من القطع النظيف.
5. تحقق قبل أن يخرج الإنتاج عن السيطرة. قم بقياس المكون الأول في حالة مستقرة، وصحح الخطأ الذي تم إثباته فقط، وقم بتثبيت خطة التفاعل لإجراء عمليات التحقق اللاحقة.
يجب أن تكون المسافة الأخيرة كافية لقطع الحافة، ولكن ليس كبيرة لدرجة أن قوة القطع تُشوّه القطعة. لا توجد قيمة عالمية مُثلى للتغذية أو السرعة أو عمق القطع تناسب جميع أنواع السبائك والقطع والقطر والآلات. ابدأ ببيانات الشركة المصنعة للقطع ومجموعة السبائك المحددة، ثم تحقق من صحة الإعداد على الجهاز الفعلي. يمكن للمورد الجيد شرح المنطق وعرض نتيجة أول قطعة بدلاً من ذكر رقم واحد ثابت.
6. حافظ على حافة القطع نظيفة وقابلة للتنبؤ
يُعدّ تراكم المواد على حافة القطع سببًا شائعًا للتغير المفاجئ في قطر الألمنيوم المطاوع. إذ تلتصق المواد بسطح القطع وتُغيّر مؤقتًا من فعالية حافة القطع. وقد يزداد حجم القطعة، وقد يبدو سطحها ممزقًا، وقد تنزاح قطعة أخرى عند انفصال الرواسب. يُقلّل تصميم القطع المصقول والحاد ذي الحافة الموجبة، والمُصمّم خصيصًا للألمنيوم، من قوة القطع ويُقلّل من الالتصاق. يجب أن يصل سائل التبريد أو التشحيم بكمية قليلة إلى سطح التلامس بين الأداة والرقاقة باستمرار، وفقًا لتوصيات مُورّد الماكينة وسوائل التشحيم.
يُساهم نظام التحكم في الرقائق أيضًا في حماية السطح المقاس. قد تلتف الرقائق الطويلة حول العمود، أو تخدش سطح منع التسرب، أو تعيق تدفق سائل التبريد. يجب اختيار كاسر الرقائق بما يتناسب مع معدل التغذية وعمق القطع الفعليين؛ ولا يكفي اختياره بناءً على شكل القطعة فقط. راقب الرقائق والسطح وحمل المغزل والقطعة تحت التكبير. فهذه مؤشرات تحذيرية مبكرة، وليست مجرد تفاصيل روتينية.
بالنسبة للأعمدة الطويلة والرفيعة أو الثقوب العميقة، قلل من قوة الرفع قبل تغيير الإزاحة. قلل من بروز الأداة، وادعم قطعة العمل كلما أمكن، وحافظ على اتجاه القطع ونسبة الخامة ثابتة. لا يمكن للإزاحة تصحيح عملية انحناء مختلفة في كل جزء.
7. قياس القطر كنظام
لا يُعدّ الميكرومتر الرقمي نظام قبول كاملًا تلقائيًا. حدّد موضع القياس، وعدد الزوايا التي يتم أخذ عينات منها، ومدى قرب نقاط القياس من حواف القطع، وما إذا كانت النتيجة المطلوبة هي الحجم، أو الشكل البيضاوي، أو التناقص التدريجي. استخدم مرجعًا معايرًا مناسبًا للنطاق، وحافظ على نظافة أسطح التلامس، وتجنّب تسخين قطعة صغيرة من الألومنيوم باليد المجردة.
بالنسبة للأقطار الخارجية ذات الأحجام الكبيرة، يمكن استخدام مقياس سريع أو جهاز مقارنة إلكتروني لتوفير قياسات مقارنة سريعة بعد ضبطه باستخدام نماذج مرجعية قابلة للتتبع. يُعدّ القياس الهوائي مفيدًا بشكل خاص للثقوب، ولكن ترتيب الفوهات، وتشطيب السطح، وجودة النموذج المرجعي عوامل مهمة. تُعدّ آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) قيّمة لتحديد العلاقات المرجعية وإنشاء خريطة أبعاد موثقة؛ إلا أنها ليست دائمًا الأداة الأسرع أو الأكثر إفادة لكل قطر بسيط يتم تشكيله. عندما يكون الشكل بالغ الأهمية، قد يكون من الضروري استخدام جهاز قياس الاستدارة أو إجراء مسح متعدد المقاطع محدد.
يشرح مقال ليكين حول فحص قياسات الأبعاد باستخدام آلة قياس الإحداثيات (CMM) للتحقق من دقة أبعاد الألومنيوم، كيف يندرج إعداد التقارير البُعدية ضمن حلقة الجودة الأوسع. بالنسبة للأجزاء المصنّعة بالخراطة، يجب أن تتوافق خطة القياس مع الغرض الوظيفي المطلوب بدلاً من الاعتماد على أغلى أداة قياس.
مخاطر الميزة | نهج تفتيش مفيد | تحذير هام |
قطر خارجي قصير وصلب | ميكرومتر خارجي أو مقياس سرعة مقارن | قم بأخذ عينة من أكثر من زاوية واحدة إذا كان التفصص ممكناً. |
غلاف رقيق الجدار بقطر خارجي أو داخلي | مقياس مقارنة منخفض القوة بالإضافة إلى فحص شكل الحالة الحرة | يمكن أن تؤدي قوة القياس ودعم التثبيت إلى تشويه الجزء. |
محور ارتكاز طويل | قم بقياس عدة مقاطع محورية ومواقع زاوية | لن تكشف قراءة واحدة متوسطة الطول عن شكل التناقص أو شكل البرميل. |
ثقب مرتبط بطيار خارجي | قياس القطر الداخلي أو مقياس الهواء لتحديد الحجم؛ إعداد جهاز قياس الإحداثيات ثلاثية الأبعاد أو جهاز قياس الانحراف لتحديد العلاقة | الحجم وحده لا يثبت المحورية. |
دفعة الإنتاج | أخذ عينات محدد بالإضافة إلى مراقبة العمليات الإحصائية على الخاصية الحرجة | لا تقم بالتعديل بناءً على قراءة واحدة صاخبة؛ استخدم قاعدة رد الفعل. |
8. استخدم نظام مراقبة العمليات الإحصائية لتصحيح الانحراف قبل أن يصبح المنتج تالفًا.
يميل تآكل الأدوات والانحراف الحراري إلى التغير؛ بينما يميل تشويش القياس العشوائي إلى التشتت. يساعد رسم القطر الحرج بالتسلسل الفريق على التمييز بينهما. ابدأ فقط بعد التأكد من قبول نظام القياس. ثم حدد مركز العملية من الأجزاء المجربة، وضع قواعد الإنذار والإجراء، ووثّق من له صلاحية تغيير الإزاحة.
إنّ كفاءة العملية لا تعني بالضرورة قدرة الآلة على إنتاج قطعة واحدة جيدة. تُلخّص مؤشرات الكفاءة، مثل Cp وCpk، التباين مقارنةً بالمواصفات، لكنها لا تُفيد إلا عندما تكون العملية مستقرة وتوزيع البيانات وخطة أخذ العينات مناسبين. ينبغي على المشترين طلب تقرير العينة الأولى، وتكرار خطة التحكم، وتحديد المقاييس، وخطة الاستجابة قبل طلب رقم كفاءة دون سياق.
بالنسبة للطلبات المتكررة، سجّل رقم دفعة القضبان، وبيانات التعريف، وسجل الإزاحة، وإعداد ضغط الظرف، وحالة سائل التبريد، والآلة، والمشغل، والمقياس. هذا السجل يحوّل عملية الإعداد التالية إلى إعادة تشغيل مُتحكّم بها بدلاً من تجربة جديدة.
9. مراعاة العمليات الثانوية وعلاقات الإعداد الفردي
إذا كان القطر سيخضع لعملية أنودة أو طلاء أو معالجة حرارية أو تجميع مع حشوة، فحدد ما إذا كانت حدود الطباعة تنطبق قبل هذه العملية أو بعدها. يعتمد سمك الطلاء وتأثير الأبعاد على العملية المحددة والمورد. لا تقم بنسخ بدل عام من مشروع آخر. اتفق على التغطية، والهدف قبل الطلاء، وعينات القسائم إذا لزم الأمر، والتحقق النهائي.
عندما يشترك كل من الدليل الخارجي، وتجويف المحمل، وسطح منع التسرب في محور واحد، فإن تشكيلها في عملية واحدة يقلل من أخطاء إعادة التثبيت. تُعدّ معدات الخراطة والطحن ذات قيمة كبيرة عندما يحتاج جزء دوار في الأساس إلى ثقوب عرضية، أو أسطح مستوية، أو ميزات مطحونة؛ ويُغطّى منطق التصميم في مقارنة بين التصنيع التقليدي باستخدام الحاسوب (CNC) والتصنيع بالخراطة والطحن . ينبغي اختيار العملية بناءً على علاقات المرجع واحتياجات الإنتاج، وليس بناءً على العلامة التجارية للآلة.
علبة مركبة مجهولة المصدر: واجهة طرفية للمحرك مصنوعة من الألومنيوم
فيما يلي حالة توضيحية مركبة، مجهولة المصدر، تم إنشاؤها من ممارسات الخراطة الشائعة وقدرات شركة Liqin المدرجة علنًا في مجال مكونات المحركات. ولا تُعرض هذه الحالة كسجل لطلب عميل واحد أو كنتيجة مضمونة.
احتاج أحد عملاء الأتمتة الصناعية إلى قطعة طرفية من الألومنيوم مزودة بفتحة محمل مركزية، ودليل توجيه خارجي، وسطح للتحكم في انحراف التجميع. أظهرت عينات أولية من مسار إعداد متعدد نمطًا مألوفًا: فقد استوفت الفتحة حدّها الأقصى المسموح به بنقطتين، لكن العلاقة بين الدليل والفتحة تغيرت بعد إعادة التثبيت. كما استجاب الجدار المحيط الرقيق لضغط الفك العالي، لذا لم تعكس القراءات المأخوذة قبل التحرير حالة التجميع.
قام فريق العمليات بتغيير الخطة بدلاً من محاولة تصحيح الأخطاء. تم تشطيب تجويف المحمل، ودليل التحديد، والسطح الحرج من نقطة مرجعية واحدة في عملية خراطة واحدة. تم حفر فكوك التثبيت المرنة ذات التلامس الكامل إلى قطر التثبيت الفعلي، وتم تسجيل ضغط التثبيت المطلوب. استخدمت عمليات التشغيل الخشن والتشطيب حوافًا منفصلة. بعد التشغيل، تم تحرير القطعة، وتثبيتها، ثم فحصها عند عدة مقاطع وزوايا؛ وتم التحقق من علاقة نقطة المرجع باستخدام إجراء مناسب لقياس الانحراف أو الإحداثيات.
يتوافق هذا المنطق بشكل كبير مع منطق التصنيع المنشور لغطاء الحافة/الطرف الأمامي لمحرك Liqin الدقيق ، حيث يتطلب تجويف المحمل، ومحور التثبيت، والسطح تحكمًا دقيقًا في التمركز والتعامد. كما يُظهر غطاء أمامي لمحرك سيرفو مماثل سبب استحقاق الواجهات الدائرية ونقاط التجميع معالجة وفحصًا دقيقين. الدرس التجاري واضح: إذا حددت رسوماتك وظيفة التزاوج وعلاقة نقطة التجميع في مرحلة التسعير، فيمكن للمورد تصميم الإعداد بناءً على ذلك بدلًا من اكتشاف المشكلة أثناء التجميع.
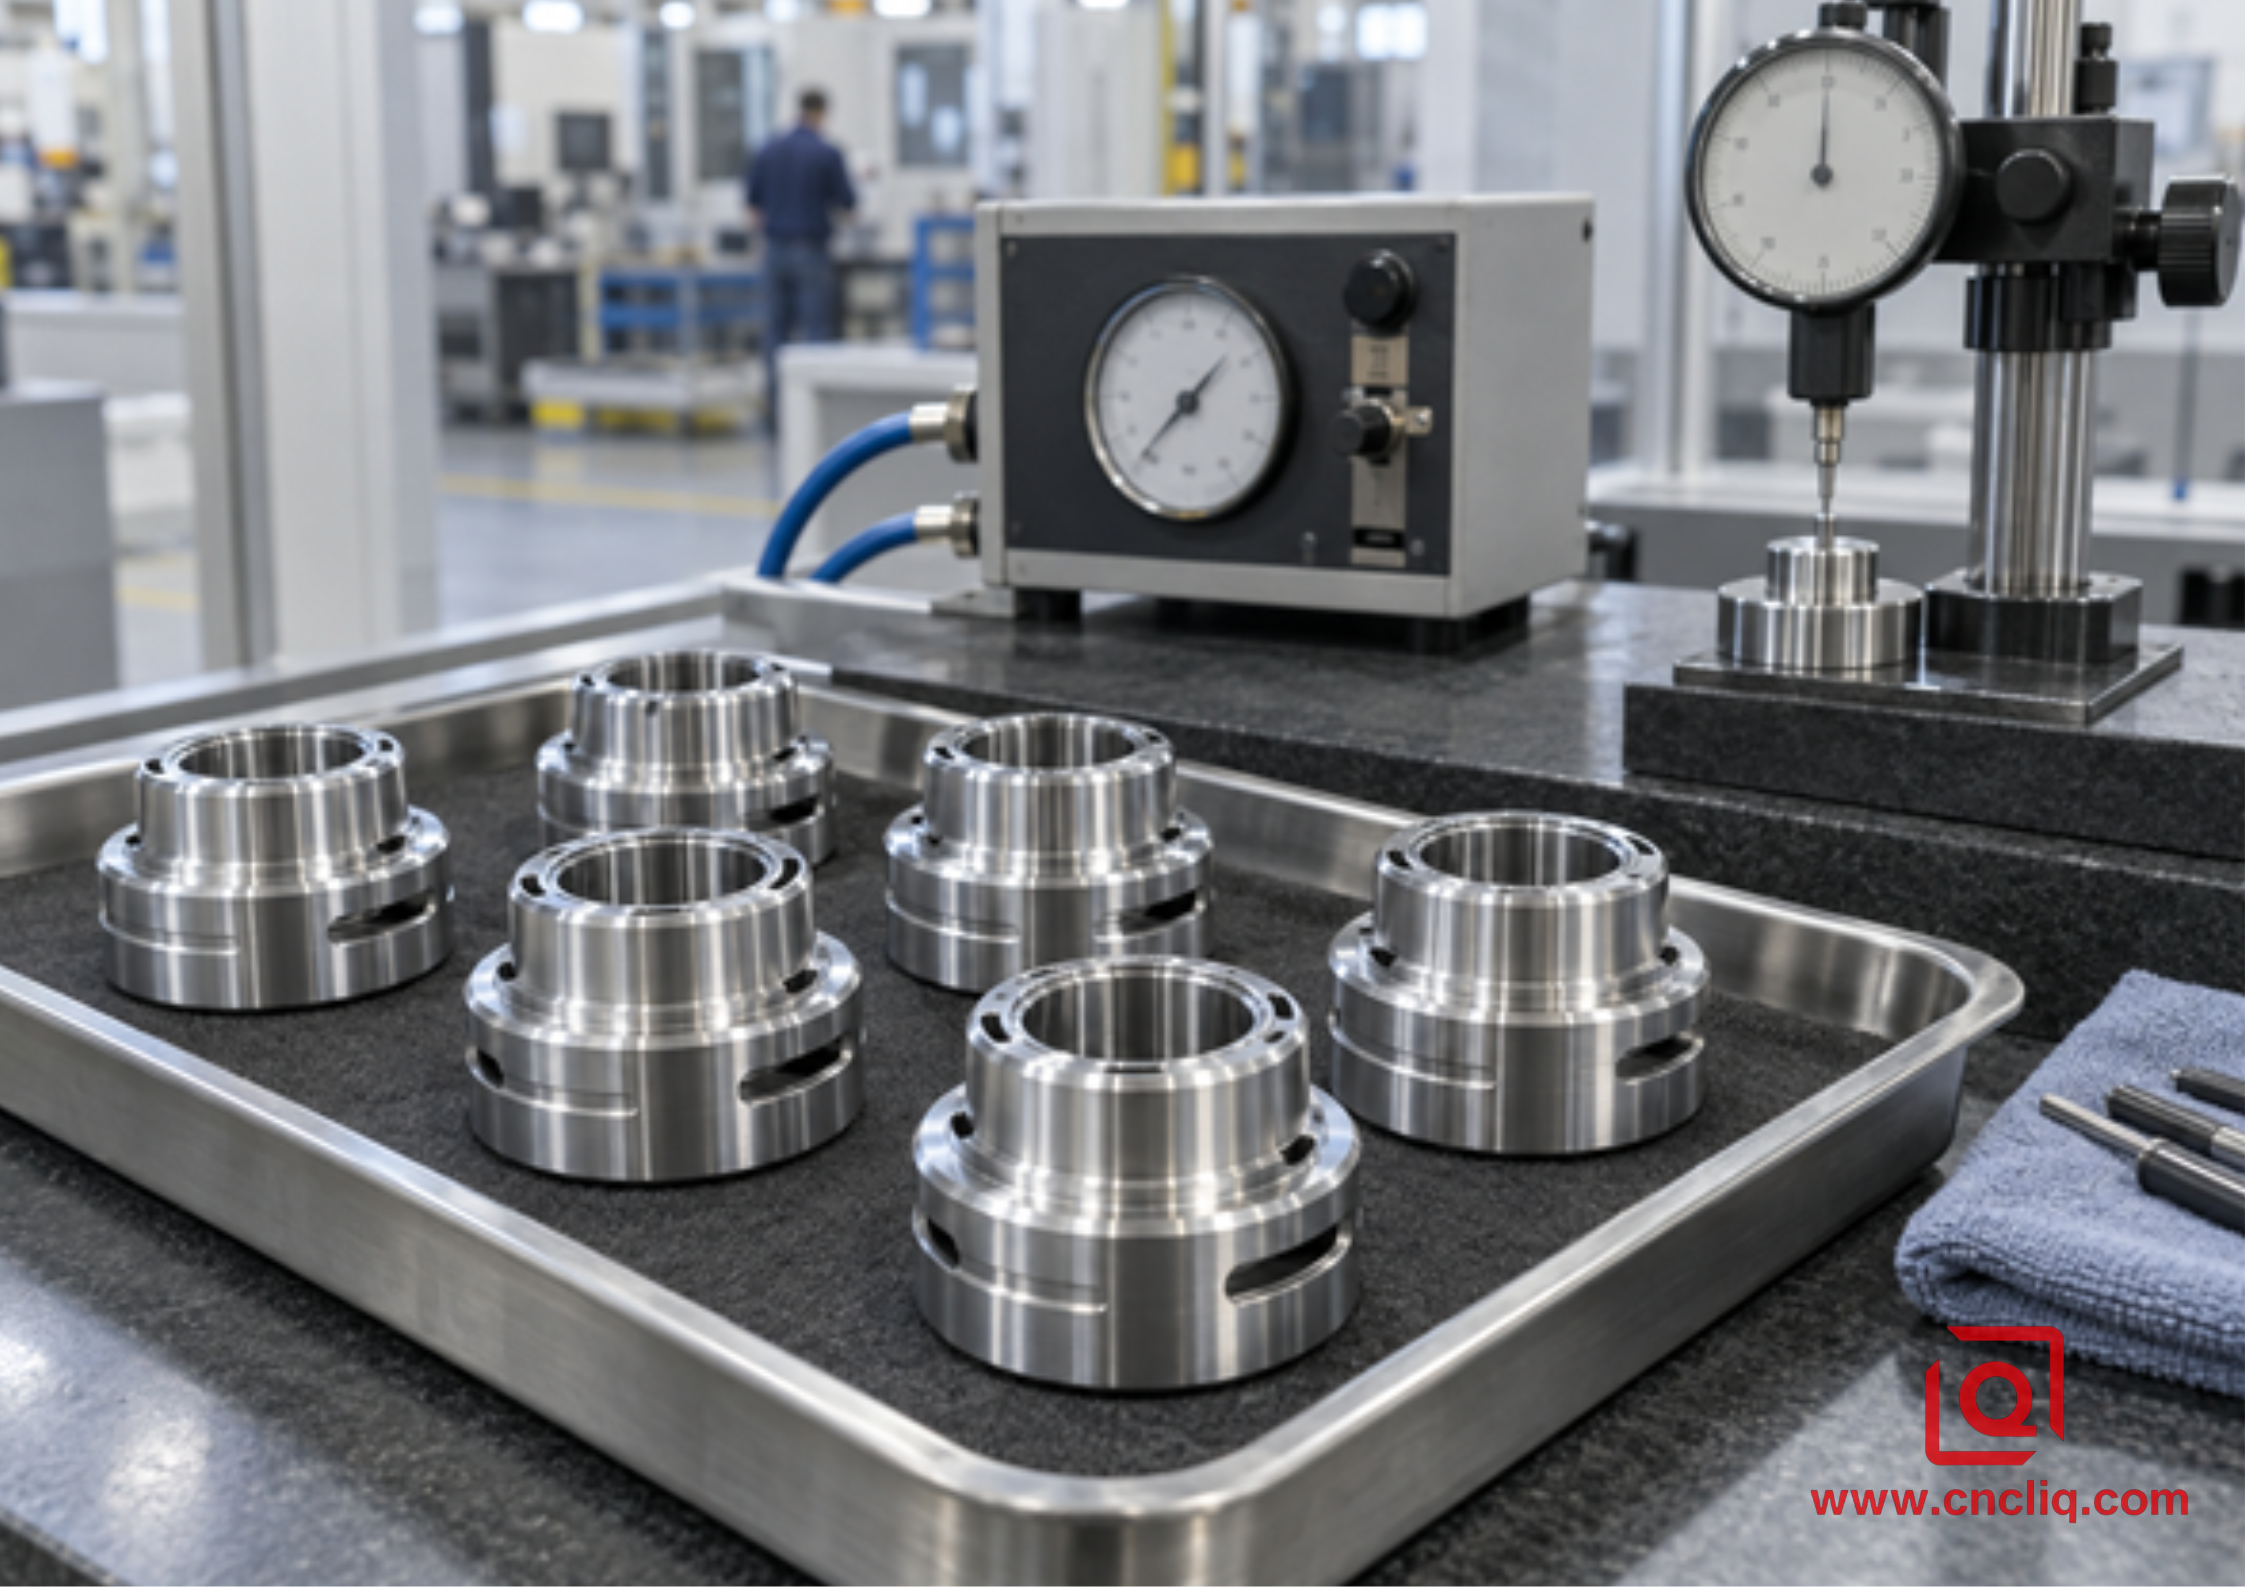
مجموعة من مكونات الألمنيوم المصنعة بدقة عالية تخضع للفحص
الصورة 3 - يربط التحكم في الدفعات بين الخراطة المتكررة والفحص المقارن والهندسي المناسب.
قائمة التحقق من طلبات عروض الأسعار لعمليات الخراطة الدقيقة للألمنيوم
أرسل معلومات كافية للمصنع لتقديم عرض سعر للعملية، وليس فقط للشكل. تتضمن الحزمة المفيدة ما يلي:
· نموذج ثلاثي الأبعاد أصلي ورسم ثنائي الأبعاد مُتحكم به مع مستوى مراجعة.
· تحديد كامل للسبائك والمعالجة الحرارية، بالإضافة إلى أي متطلبات لشهادة المواد.
· حدود القطر الحرجة، ووظيفة التوافق، وبنية البيانات، وGD&T، وملمس السطح.
· سواء كانت الأبعاد تنطبق قبل أو بعد عملية الأنودة، أو الطلاء، أو المعالجة الحرارية، أو التجميع.
· معلومات عن الأجزاء المتزاوجة حيث يحدد التوافق أو التراص التفاوت المسموح به.
· كمية النماذج الأولية، وحجم الدفعة، والطلب السنوي، والأفق الزمني المتوقع لتكرار الطلبات.
· متطلبات التوثيق الخاصة بالنموذج الأولي، أو نموذج القياس المقارن، أو المواد، أو القدرات، أو عملية الموافقة على جزء الإنتاج، أو غيرها من متطلبات التوثيق.
· متطلبات النظافة، وإزالة النتوءات، والتعبئة والتغليف، والقبول التجميلي.
هل تخطط لتصنيع عمود، أو جلبة، أو مقعد محمل، أو دليل محرك، أو تجويف ألومنيوم ضيق؟ أرسل الرسم، ونوع السبيكة أو درجة الصلابة، ومواصفات التوافق، وحالة الطلاء، والكمية المتوقعة. سيقوم فريق الهندسة في Liqin بمراجعة سلسلة التفاوتات واقتراح مسار إنتاج قابل للقياس. اطلب مراجعة التصميم للتصنيع (DFM) وعرض سعر.
التعليمات
1. ما هو التفاوت الواقعي في القطر الضيق للألمنيوم المصنّع باستخدام آلات CNC؟
لا يوجد رقم عالمي دقيق لأن القدرة تعتمد على القطر، والطول، وسماكة الجدار، ونوع السبيكة وحالتها، وصلابة التركيب، ومدى وصول الأداة، ودرجة الحرارة، وجودة السطح، وحجم الدفعة، وطريقة القياس. يختلف المحور الصلب القصير عن الغلاف الرقيق أو التجويف العميق. حدد الحد الوظيفي على الرسم، ثم اطلب من المورد تأكيد المسار، وطريقة الفحص، ونتيجة العينة الأولى لهذا الشكل الهندسي تحديدًا.
2. لماذا تختلف قياسات قطعة من الألومنيوم بعد أن تبرد؟
تتميز سبائك الألومنيوم بمعامل تمدد حراري مرتفع نسبيًا - حوالي 18-25 ميكرومتر/متر·كلفن وفقًا لمرجع التشغيل الآلي الذي يستضيفه المعهد الوطني للمعايير والتكنولوجيا (NIST) - لذا قد تكون قطعة العمل الساخنة أكبر بشكل ملحوظ من نفس قطعة العمل عند درجة حرارة مرجع ISO 1 البالغة 20 درجة مئوية. وتُعد درجات حرارة الماكينة، وسائل التبريد، والقطعة، والنموذج الرئيسي، وغرفة الفحص جميعها عوامل مهمة؛ ويجب أن يتم القبول وفقًا لشروط قياس متفق عليها ومسجلة.
3. هل يمكن لجهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) أن يحل محل الميكرومترات ومقاييس الهواء واختبار الاستدارة؟
ليس في كل الحالات. يُعد جهاز قياس الإحداثيات ثلاثي الأبعاد (CMM) ممتازًا لتحديد العلاقات المرجعية والموقع والهندسة الموثقة، بينما قد يكون الميكرومتر أو مقياس المقارنة أسرع وأكثر دقة لفحص أقطار الإنتاج. تُعد مقاييس الهواء مفيدة للثقوب، وقد يكشف جهاز قياس الاستدارة عن شكل لا تكشفه نقاط جهاز قياس الإحداثيات ثلاثي الأبعاد المحدودة. النظام الصحيح هو النظام الذي يتوافق مع وظيفة الميزة ومتطلبات عدم اليقين.
4. كيف نمنع غلافًا رقيقًا من الألومنيوم من أن يصبح بيضاويًا؟
قلل قوة التثبيت الموضعية، وزد مساحة التلامس باستخدام ظرف تثبيت مناسب، أو فك ناعم كامل الالتفاف، أو مغزل ملائم، وادعم الجدار حيثما أمكن، وافصل عملية التشغيل الخشن عن عملية التشطيب، وافحص القطعة بعد تحريرها. قِس من زوايا ومواقع محورية متعددة لأن قراءة واحدة قد تخفي التفرع أو التناقص أو التشوه الموضعي.
5. ما هي المعلومات التي تمنحنا أسرع عرض أسعار موثوق؟
قدّم النموذج ثلاثي الأبعاد، والرسم ثنائي الأبعاد المُتحكّم به، ونوع السبيكة ودرجة صلابتها، والأبعاد والبيانات الحرجة، وتشطيب السطح، وحالة الطلاء، وهدف التوافق، والكمية، والطلب السنوي، ووثائق الفحص المطلوبة. حدّد الخصائص الحرجة فقط بدلاً من تطبيق هامش خطأ ضيق في كل مكان. هذا يُمكّن المورّد من اختيار أدوات التثبيت، والأدوات، ومسار الماكينة، وجهد الفحص دون أي تفاوت في الأسعار.
ملخص
يتحقق التحكم الدقيق في قطر القطع في عمليات الخراطة الدقيقة للألمنيوم من خلال عملية مغلقة، وليس من خلال حيلة في المرحلة الأخيرة: حدد الوظيفة، وتحكم في التأثيرات الحرارية وتأثيرات التثبيت، واستخدم عمليات تشغيل متدرجة وحافة حادة مناسبة للألمنيوم، وقم بقياس القطعة في حالتها الحرة باستخدام المقياس الصحيح، واستجب للاتجاهات قبل أن تصل إلى حد الرسم. شارك حالة التزاوج، وحالة الطلاء، ونظام البيانات، وحجم الإنتاج مبكرًا، وسيتمكن موردك من تضمين الدقة وقابلية التكرار في عرض السعر.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع : service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات : business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالقوالب المضغوطة، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع التفاوتات الدقيقة بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
