 العربية




يُعدّ تصميم مكونات الألومنيوم لعمليات الطحن باستخدام الحاسوب (CNC) بكميات كبيرة عمليةً تتطلب موازنةً مستمرة بين الأهداف الهندسية النظرية وديناميكيات القطع الفيزيائية. لا تعمل نماذج التصميم بمساعدة الحاسوب (CAD) بمعزل عن العوامل الخارجية؛ فكل عملية قطع تتأثر بحمل أداة القطع، وتراكم الحرارة، والإجهاد الداخلي المتبقي. بمجرد وصول قطعة المعدن إلى مركز تشغيل رأسي ثلاثي أو خماسي المحاور (VMC)، تُحدد التفاصيل الدقيقة في الرسم التخطيطي بسرعة مقدار دفع أداة القطع، وتموج السطح، ووقت تشغيل الماكينة الفعلي، ونسبة التلف داخل حاوية التخزين.
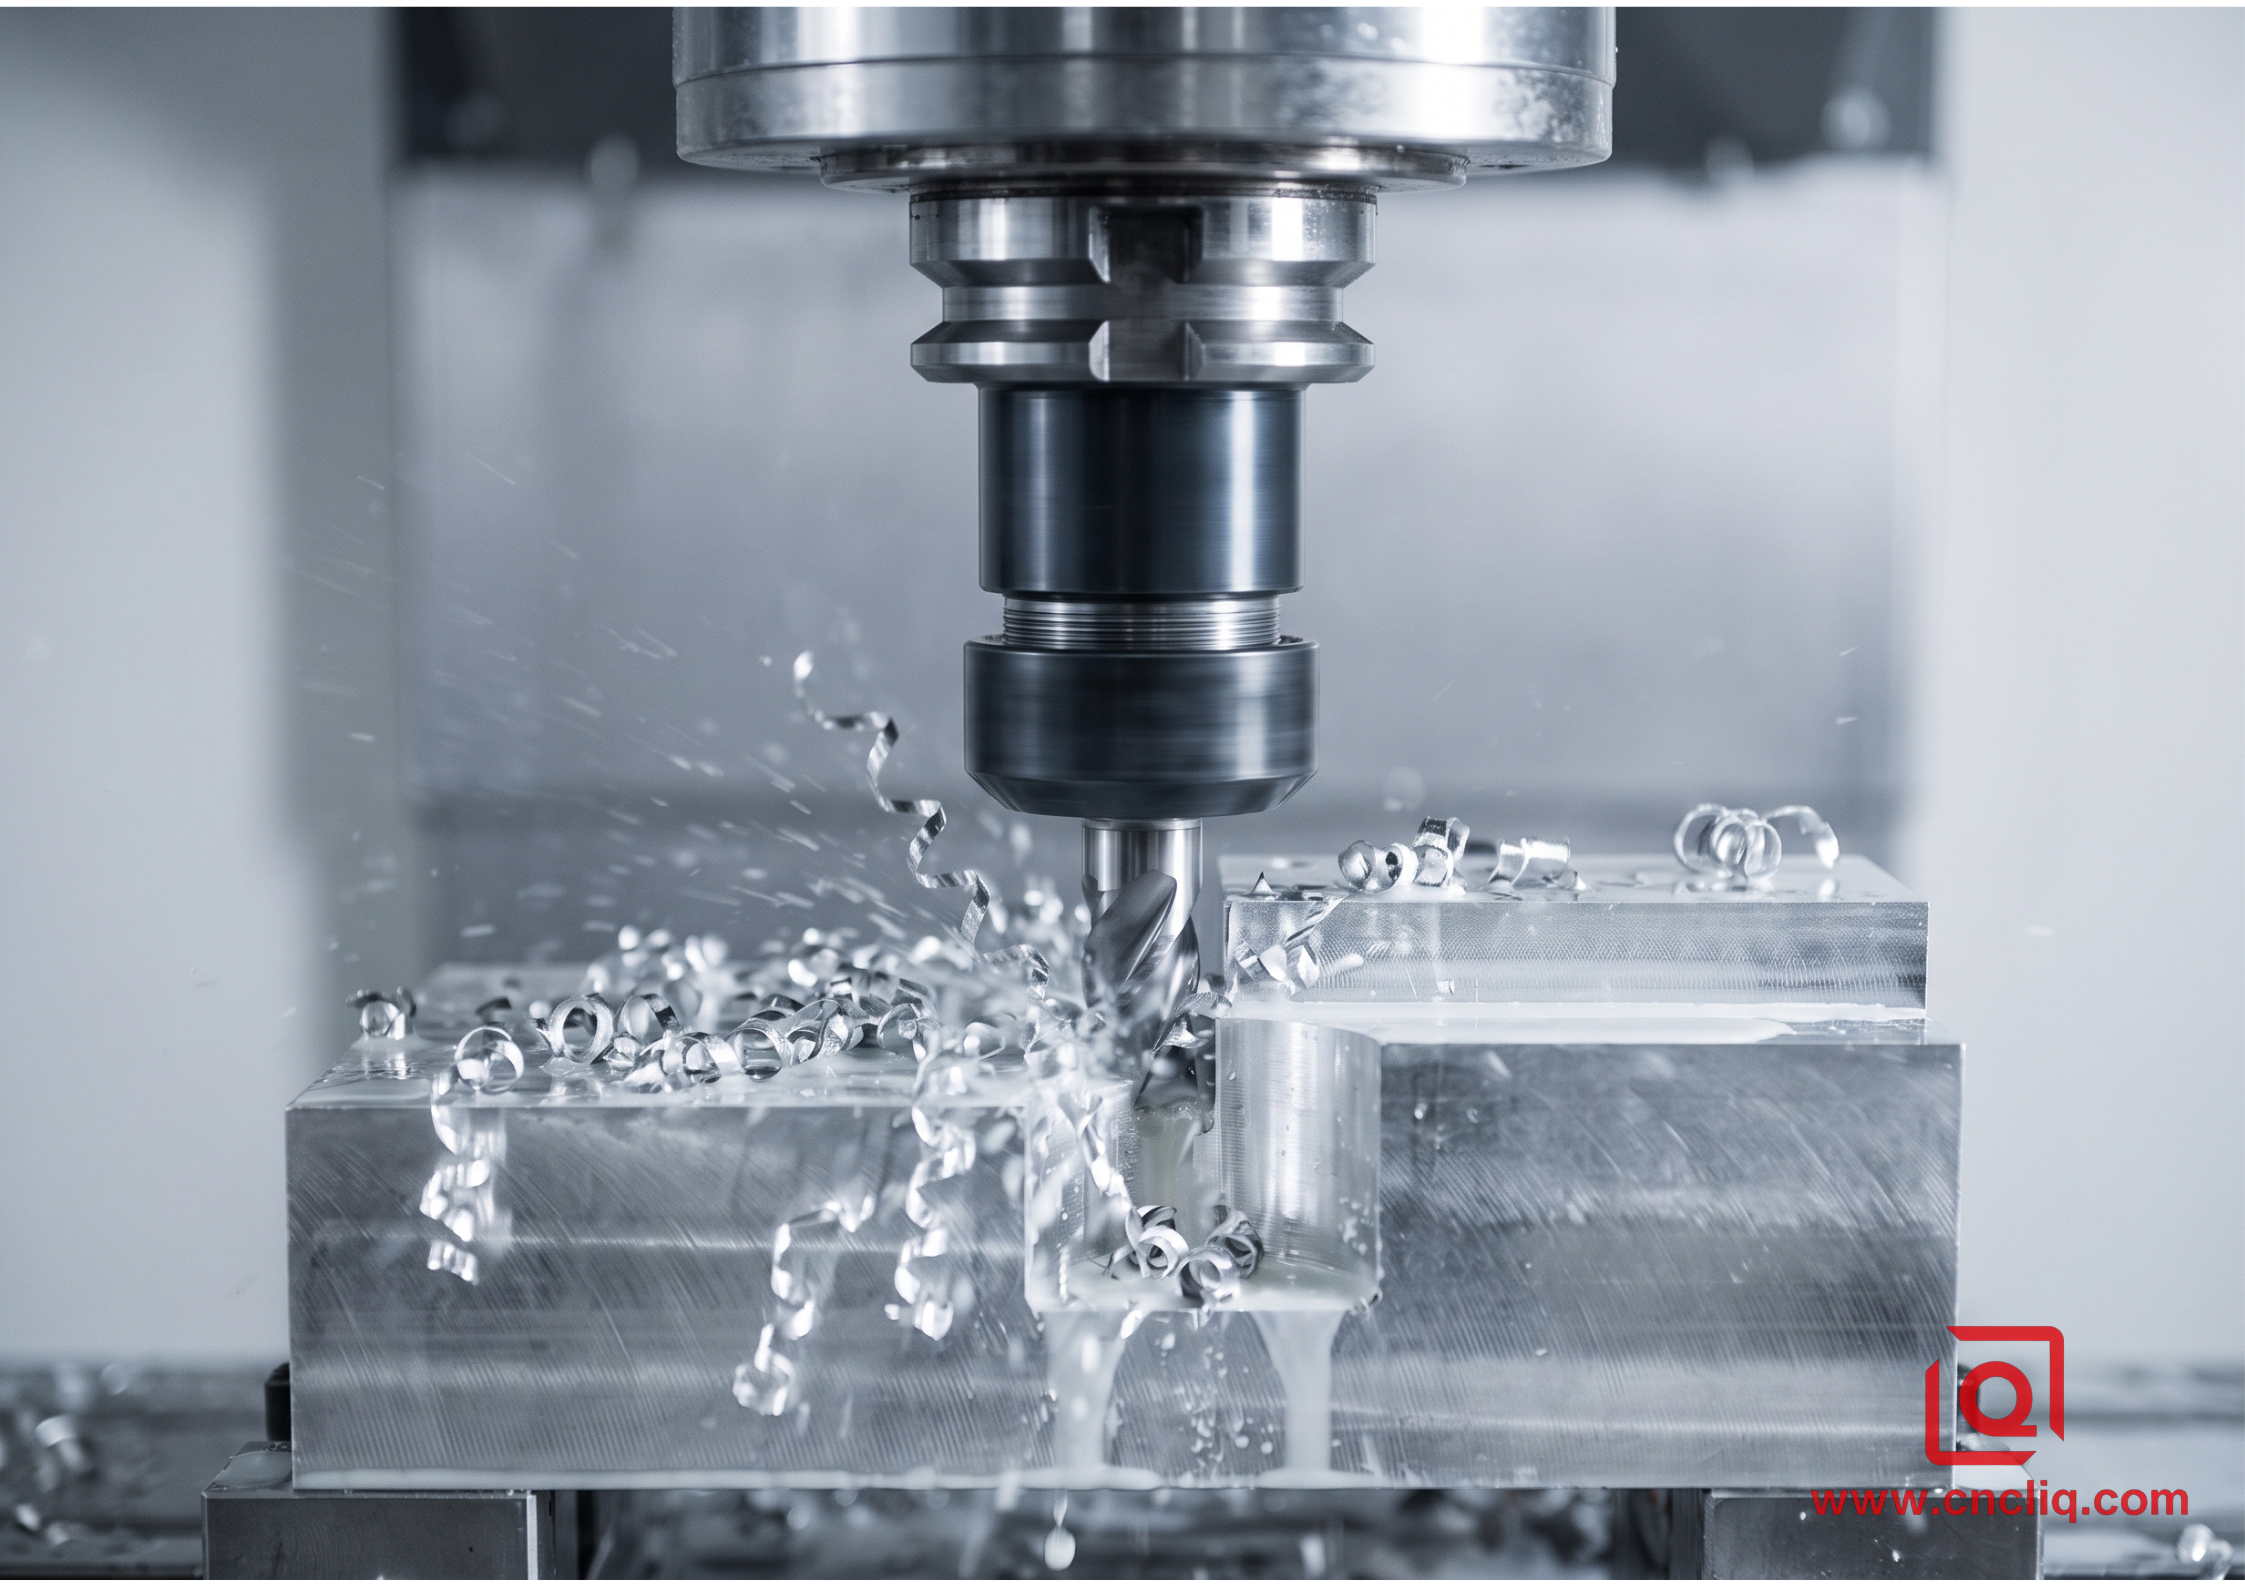
إن تشغيل دفعات OEM متسقة وبأسعار معقولة يعتمد على تثبيت مواصفات المواد الخام، والأبعاد الهندسية العملية والتفاوتات (GD&T)، وعادات التصنيع النظيفة قبل نشر مسار أداة G-code الأول.
1. اختيار المواد: مطابقة السبائك مع الأحمال الوظيفية
إن اختيار قضبان الصلب الخام يتجاوز بكثير مجرد استخراج أرقام الإنتاجية من جدول مرجعي. فسلوك التشغيل الفعلي يعتمد على تصنيفات قابلية التشغيل، وتفتت الرقائق، وطرق التشطيب مثل الأنودة الكبريتية من النوع الثاني أو الأنودة الصلبة من النوع الثالث.
- 6061-T6: سبيكة أساسية قياسية. توفر إضافات المغنيسيوم والسيليكون حماية قوية ضد الصدأ، وسهولة في اللحام، واستجابة متوقعة لأداة القطع. عند استخدامها بكثافة في عمليات القطع الخشن باستخدام قاطع طرفي من الكربيد غير المطلي بسرعة قطع عالية (SFM)، تنتج سبيكة 6061 رقائق دقيقة وملتوية لا تسد الأخاديد. خيار مثالي للهياكل، والصفائح الأساسية، ومعدات التثبيت.
- 7075-T6: سبيكة فولاذية قوية مصنوعة من الزنك. تتجاوز مقاومتها للشد 503 ميجا باسكال، متفوقةً بذلك على الفولاذ الطري مع وزن يبلغ ثلث وزنه تقريبًا. يمكن تشكيلها بسهولة في ظروف جافة أو تحت رذاذ خفيف، مما ينتج عنه حواف حادة وأسطح مصقولة دون تلطيخ. لكن يعيبها ضعف مقاومتها للظروف البيئية المختلفة، وقلة تحملها للثني باستخدام المكابح أو اللحام بالقوس الكهربائي. وهي ضرورية لتصنيع دعامات الطيران، ووصلات الأذرع عالية التحمل، وقوالب التشكيل الصلبة.
- 2024-T351: تركيبة غنية بالنحاس مصممة لمقاومة عالية للإجهاد الدوري ومتانة فائقة ضد الكسر. تتفتت الرقائق إلى إبر دقيقة، لذا تنقلها ناقلات لولبية بسهولة دون أن تعلق في التركيبات الطويلة. يؤدي هذا التركيز العالي للنحاس إلى زيادة احتمالية التآكل بين الحبيبات، مما يجعل استخدام طبقة طلاء كيميائية (MIL-DTL-5541 الفئة 1A) أو طبقة طلاء صلبة أمرًا لا غنى عنه.
- 5052-H32: يتميز بعتبة خضوع منخفضة، وسهولة في الانحناء، ومقاومة فائقة للمياه المالحة. لكن يعيبه تراكم مادة لزجة للغاية أسفل أداة القطع. تميل المادة إلى الالتصاق بحواف أداة القطع، لذا يُنصح بالحفاظ على تجاويف الشفرات مصقولة، واستخدام زوايا قطع حادة، وفتح خطوط الفيضان على أوسع نطاق.
| السبيكة والمعالجة الحرارية | قوة الشد (ميجا باسكال) | قوة الخضوع (ميجا باسكال) | الصلابة (HB) | مؤشر قابلية التشغيل الآلي (الأساس: 2011=100) | التطبيقات المستهدفة الرئيسية |
| 6061-T6 | 310 | 276 | 95 | 80 | أقواس، إطارات أتمتة، حاويات |
| 7075-T651 | 572 | 503 | 150 | 70 | حوامل الفضاء الجوي، أذرع التحميل الهيكلية |
| 2024-T351 | 469 | 324 | 120 | 75 | الأعمدة المعرضة للإجهاد، والكتل الهيدروليكية |
| 5052-H32 | 228 | 193 | 60 | 55 | حاويات بحرية، أجسام احتواء السوائل |
2. التفاوتات: الموازنة بين الدقة وفيزياء التشغيل الآلي
يُحافظ استخدام معيار ISO 2768-m (متوسط) على استقرار اقتصاديات الوحدة للمكونات الهيكلية الشائعة. تبدأ المشكلة عندما يتخلى المصممون عن التفاوتات المسموح بها في لوحة العنوان، والتي تبلغ ±0.01 مم، في جميع أجزاء التثبيت غير الحرجة.
Standard Milling Tolerance: ±0.05 mm to ±0.1 mm (ISO 2768-m)
Precision Bore Tolerance: ±0.012 mm to ±0.025 mm (ISO 286-2 JS7/H7)
High-Precision Jig Boring: ±0.005 mm (Requires controlled shop temp)
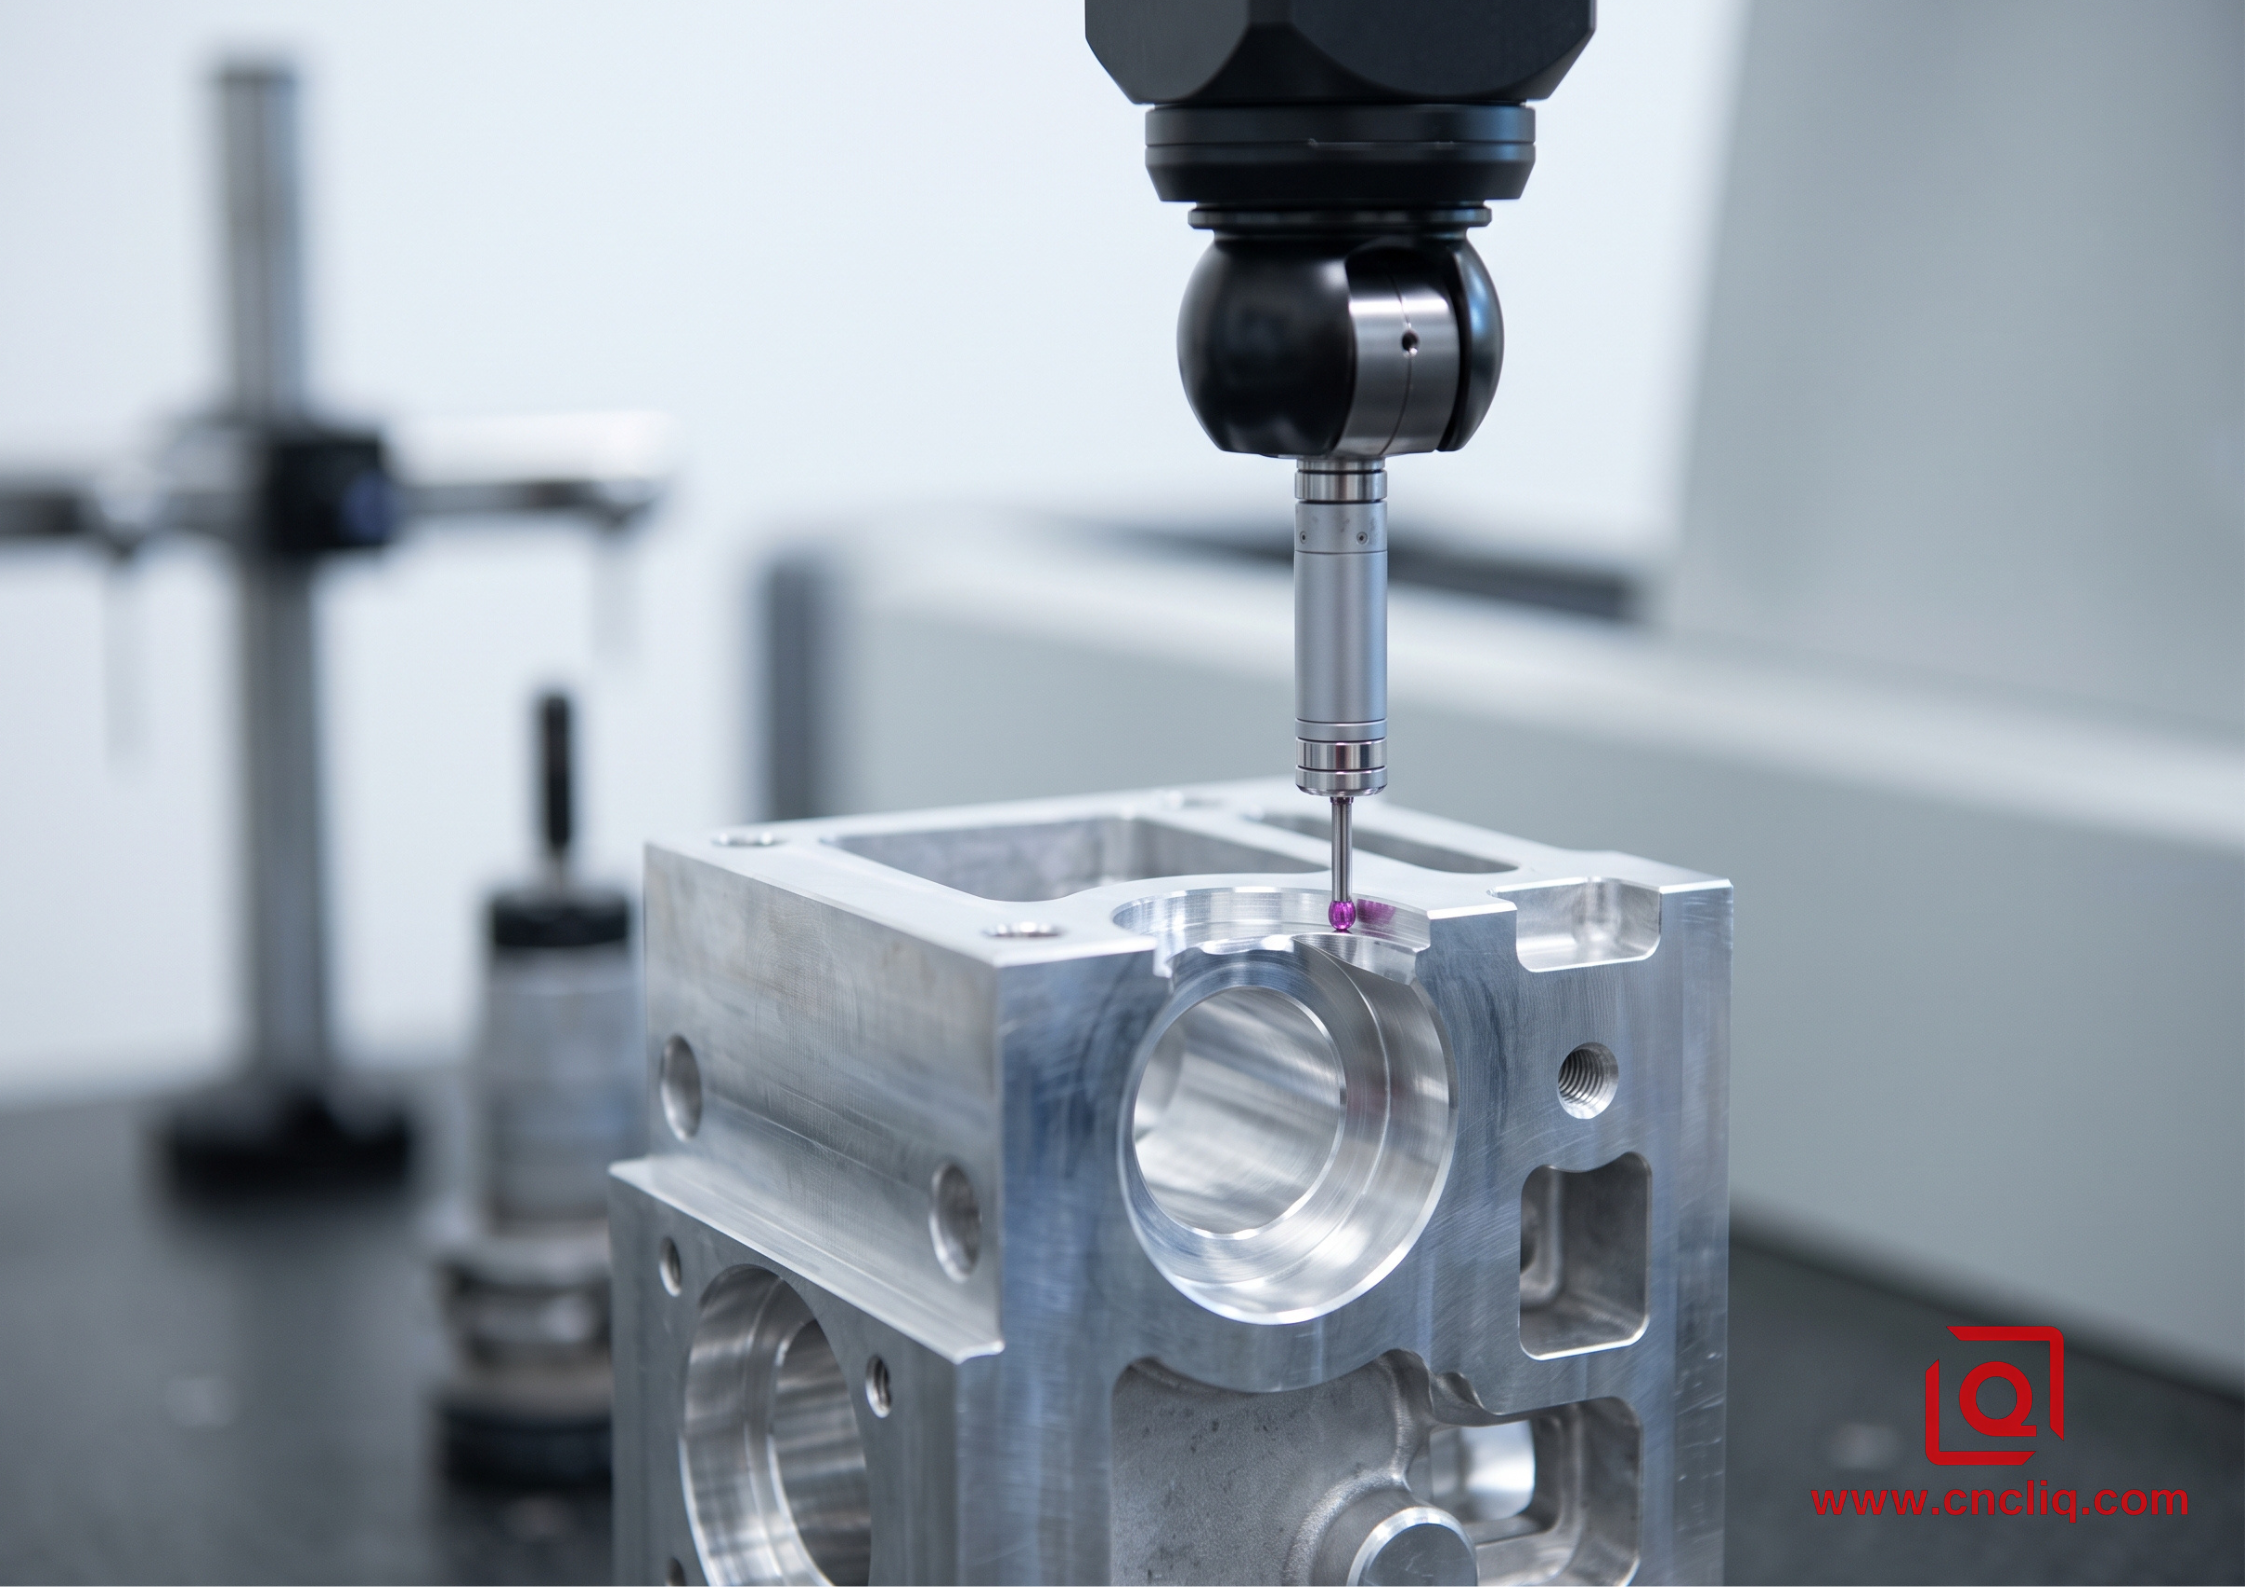
يكره الألومنيوم تراكم الحرارة، إذ يتمدد بمعدل هائل يتراوح بين 23 و24 × 10⁻⁶ لكل كلفن. عند تمرير قطعة بطول 200 مم عبر عملية قطع قاسية باستخدام آلة طحن، ترتفع درجة حرارتها بمقدار 5 درجات مئوية فقط؛ أي أنك أضفت 0.023 مم من التمدد غير المرغوب فيه إلى القطعة. عند وضع قلم قياس في تجويف ساخن، يقوم جهاز قياس الإحداثيات (CMM) التابع لقسم ضمان الجودة بتصنيف القطعة على أنها غير مناسبة. دع المعدن يبرد إلى درجة حرارة محيطة ثابتة تبلغ 20 درجة مئوية، وستعود تلك القيم المرتفعة إلى حدود التفاوت المسموح به في الطباعة.
لا تحاول أبدًا استخدام قاطع تفريز جاهز لتوسيع تجاويف المحامل الضيقة. قم بتوسيعها تدريجيًا في عملية قطع خشنة، واترك مسافة 0.15 مم من كل جانب، ثم اترك القطعة تبرد وتستقر، ثم نظفها باستخدام موسع كربيد صلب أو رأس حفر دقيق قابل للتعديل مضبوط على معدل تغذية أخف.
3. قواعد التصميم من أجل سهولة التصنيع (DFM) لعمليات الطحن
أنصاف الأقطار، والجيوب، والتجاويف
كل زاوية رأسية داخلية تحتاج إلى نصف قطر. قواطع الطحن الطرفية أدوات دائرية. عند تشكيل الجيوب، تتطلب الزاوية الحادة بزاوية 90 درجة استخدام القطع الكهربائي السلكي الثانوي أو التخريش، مما يزيد تكاليف الوحدة بشكل كبير.
-
زيادة نصف قطر الزوايا: إذا كانت الزاوية الداخلية تتطلب نصف قطر 3 مم، فلا تقم بنمذجة نصف قطر 3.0 مم بالضبط. استخدم نصف قطر 3.5 مم أو 4 مم. يؤدي نصف القطر 3 مم بالضبط إلى إجبار قاطع قطره 6 مم على التوقف عند زاوية 90 درجة، مما يتسبب في ارتفاع مفاجئ في نسبة تلامس الأداة من 25% إلى 75%. يهتز القاطع، ويترك آثارًا رنانة على الجدار، وينحرف. يسمح نصف القطر الأكبر لمسار الأداة بالتحرك بسلاسة عبر الزاوية دون تباطؤ.
-
نسبة العمق إلى العرض: عمق تجويف الغطاء يساوي 4 أضعاف قطر الأداة. يؤدي الطحن بعمق يزيد عن 5 أضعاف إلى حدوث رنين توافقي على طول ساق الأداة، مما يتطلب قواطع ذات عنق ممتدة متخصصة، وأعماق قطع منخفضة، ومعدلات تغذية أبطأ.
سمك الجدار ودعم الأضلاع
تتصرف الجدران الرقيقة كشوكات رنانة تحت ضغط الأداة. ويؤدي دوران المغزل بسرعة عالية إلى إرسال موجات اهتزازية مباشرة عبر الدعامات غير المدعومة، مما يؤدي إلى تدمير دقة الأبعاد وجودة السطح.
-
الجدران غير المدعومة: حافظ على الحد الأدنى لسمك الجدار من 1.2 مم إلى 1.5 مم للأعماق التي تصل إلى 25 مم.
-
القواطع الطويلة: بالنسبة للجدران التي يزيد ارتفاعها عن 40 مم، قم بزيادة السماكة إلى 2.5 مم على الأقل، أو قم بتضييق المقطع العرضي بمقدار 1 درجة إلى 2 درجة وصولاً إلى حافة الجذر المقواة.
-
تشوه التثبيت: تجنب وضع الجدران الرقيقة أسفل مناطق التلامس الرئيسية للملزمة. قد تتسبب الملازم الهيدروليكية في مراكز القطع العمودية في سحق أو ثني ضلع بسمك 1.0 مم أثناء تثبيت القطعة؛ حيث يتم قطع الجزء بشكل مستقيم، ولكن عند تحرير الفك، يؤدي الارتداد إلى انحناء الجزء بشكل غير عمودي.
عملية تثبيت الخيوط وطحن الخيوط
-
عمق الثقب: عند استخدام مثقاب لولبي، يجب أن يكون عمق الثقوب أكبر من طول السن اللولبي المحدد بمقدار ضعفين إلى ثلاثة أضعاف الخطوة على الأقل. الثقوب العمياء ذات الخلوص الصفري قد تتسبب في وصول المثقاب إلى قاع الثقب، مما يؤدي إلى تحطيم أدوات الفولاذ عالي السرعة (HSS) وإتلاف الأجزاء.
-
تعشيق السن اللولبي: يجب أن يتراوح طول تعشيق السن اللولبي الفعال للغطاء بين 1.5 و2 ضعف القطر الاسمي للبرغي. يؤدي إدخال برغي M6 بعمق 20 مم في سبيكة 6061-T6 إلى انعدام أي زيادة في التثبيت الميكانيكي، بينما يزيد من مخاطر انحشار الصنبور.
4. علبة المعدات الأصلية الميدانية: مشعب صمامات هوائية متعدد المنافذ
الخلفية والمتطلبات
تواصل معنا أحد عملاء الروبوتات الصناعية لإنتاج كتلة صمامات ألومنيوم متكاملة تضم ملفات لولبية هوائية عالية السرعة. يحتوي المكون على ستة مقاعد صمامات ذات جيوب عميقة، وقنوات داخلية متقاطعة لتدفق السوائل، وأربعة وعشرين منفذًا ملولبًا.
-
المادة: سبيكة ألومنيوم 6061-T651.
-
الأبعاد الوظيفية الحرجة: ثقوب بكرة الصمام المطلوبة Ø16.000 مم (+0.015 / -0.000 مم، ISO H7 fit).
-
خشونة السطح: Ra 0.4 ميكرومتر على أسطح أرضيات الختم.
-
الحدود الهندسية: استواء السطح في حدود 0.02 مم عبر القاعدة بأكملها التي يبلغ قطرها 220 مم لمنع التسرب تحت ضغط خط التشغيل 0.8 ميجا باسكال.
الاختناقات وملاحظات المتجر
جاء ملف CAD الأصلي للعميل بزوايا جيب داخلية R1.0 مم بعمق 32 مم، إلى جانب جدران فاصلة داخلية بسمك 0.8 مم تفصل بين غرف الضغط المتجاورة.
أثناء عمليات تشغيل مسار الأدوات الأولية للنموذج الأولي على مركز التصنيع العمودي ذي الخمسة محاور DMG MORI الخاص بنا:
-
انحرفت قاطعة الطحن الدقيقة ذات القطر 2 مم والتي تعمل بسرعة 14000 دورة في الدقيقة تحت أحمال القطع الجانبية، مما تسبب في انحراف الجدار وظهور نطاقات اهتزاز شديدة.
-
تم إطلاق الإجهاد المتبقي داخل قضيب 6061-T6 المسحوب بعد طحن الجيوب الرئيسية، مما أدى إلى انحناء المكون بمقدار 0.05 مم عبر مستوى التثبيت - بعيدًا عن الهدف البالغ 0.02 مم.
تعديلات العملية وحلها
-
خطوة تخفيف الإجهاد: تم تغيير مواصفات المادة الخام إلى 6061-T651 (مخففة الإجهاد عن طريق التمديد). أجرينا عملية إزالة كمية كبيرة من المادة الخام، تاركين سماكة 1.0 مم من جميع الجوانب، ثم فككنا المثبت للسماح بتوازن الإجهادات الداخلية للمادة قبل إعادة تثبيته بضغط هيدروليكي خفيف (1.2 ميجا باسكال) لإجراء عمليات الكشط النهائية.
-
تعديل نصف القطر والجدار: تفاوضنا مع رئيس قسم الهندسة لدى العميل لتعديل نصف قطر الزوايا من 1.0 مم إلى 2.5 مم، وتوسيع الجدران الفاصلة الداخلية من 0.8 مم إلى 1.6 مم. وقد مكّن هذا مبرمجينا من استخدام قاطع تفريز نهائي صلب بنصف قطر 4 مم لتقريب الزوايا، مما أدى إلى زيادة معدلات إزالة الرقائق بنسبة 280%.
-
الحفر الدقيق: بدلاً من الطحن الدائري الاستيفائي لثقوب بكرة الصمام، قمنا بالحفر الخشن إلى Ø15.7 مم، متبوعًا برأس حفر دقيق مخصص يعمل بإدراج cBN أحادي النقطة بسرعة 3200 دورة في الدقيقة ومعدل تغذية 0.04 مم/دورة.
وقد حققت عملية التشغيل الناتجة حجم الثقب المستهدف عند Ø16.008 مم، ووصلت جودة السطح إلى Ra 0.32 ميكرومتر، وظل التسطيح الكلي ثابتًا عند 0.012 مم عبر جميع وحدات الإنتاج.
5. تشطيب السطح : حساب بدلات الأنودة
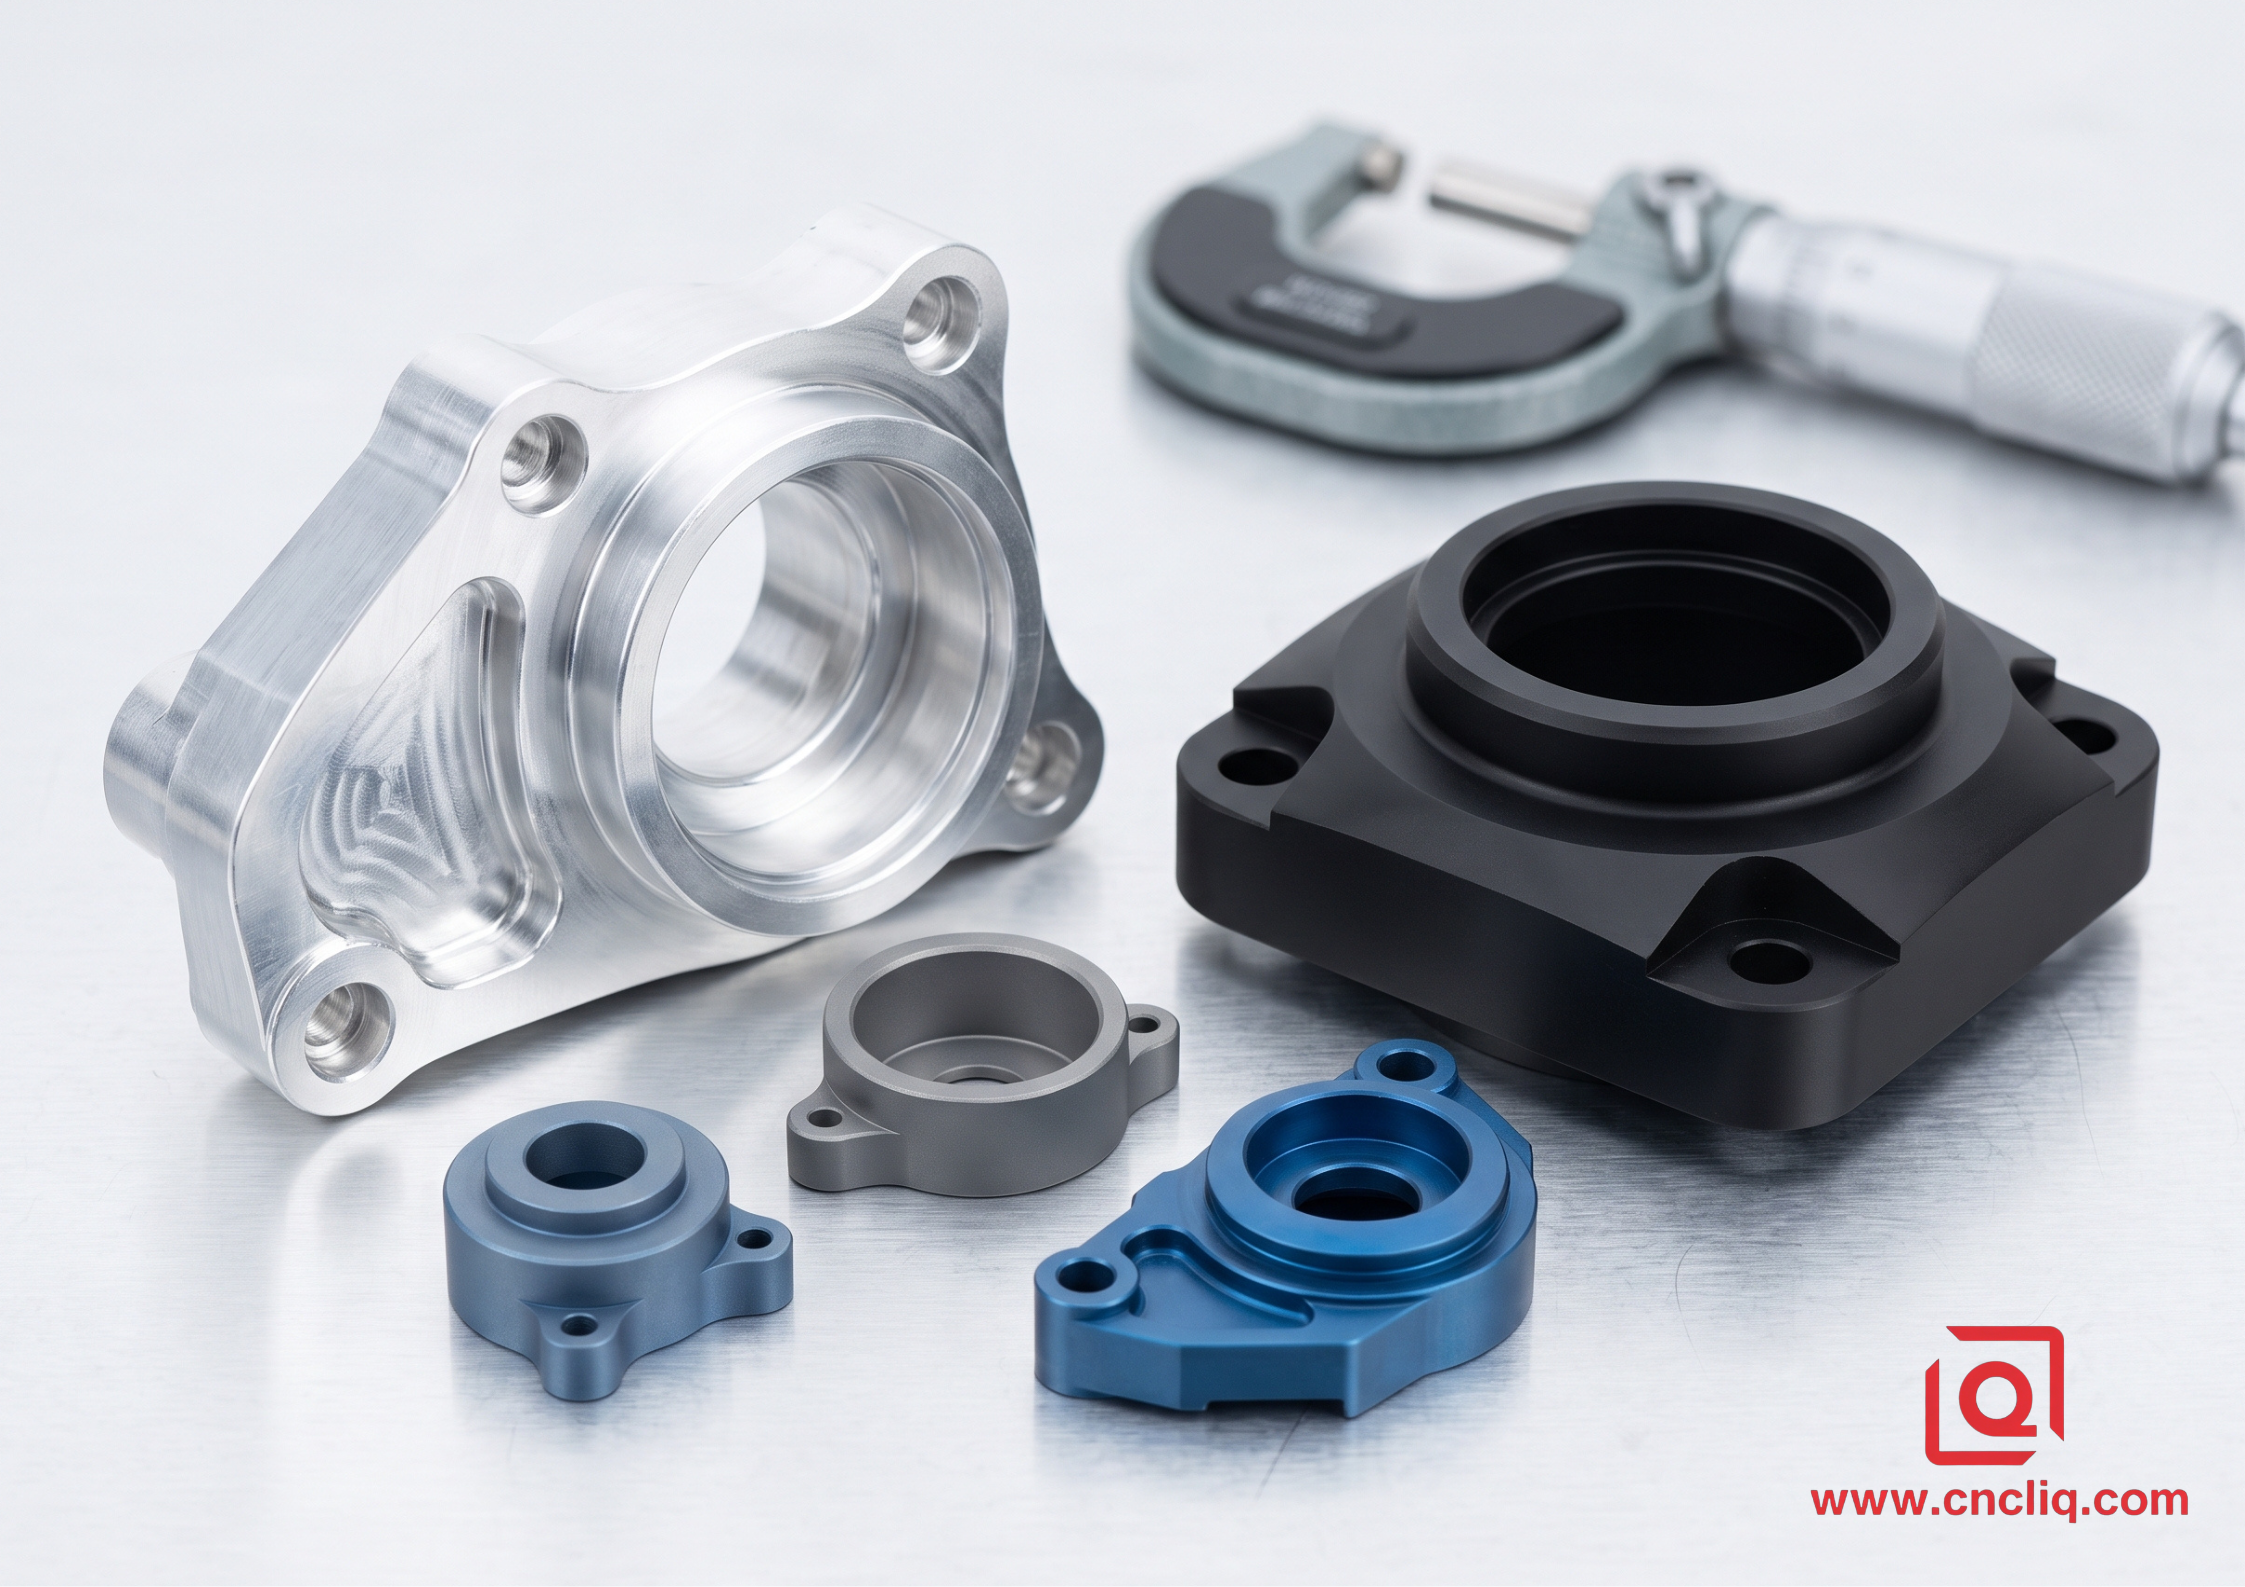
لا تسلم أبدًا أي تصميم مطبوع لعملية الأنودة دون مراعاة الإزاحات البعدية.
-
الأنودة من النوع الثاني (حمام حمض الكبريتيك، ISO 7599): ينتج عنها طبقة بسمك إجمالي يتراوح بين 10 و25 ميكرومتر تقريبًا. يخترق حوالي 50% من الطبقة مصفوفة الألومنيوم الخام، بينما يتراكم 50% منها للخارج. ويزداد القطر بمقدار نصف السمك الإجمالي تقريبًا لكل جانب.
-
الطلاء الصلب من النوع الثالث (MIL-A-8625 النوع الثالث): يوفر سماكة تتراوح بين 35 و50 ميكرومتر لتحقيق أقصى مقاومة للتآكل. يتراكم الطلاء الصلب بسماكة 50 ميكرومتر باتجاه الخارج بمقدار 25 ميكرومتر لكل سطح، مما يقلل قطر الثقب الدقيق بمقدار 0.05 مليمتر.
قاعدة للرسومات: حدد دائمًا ما إذا كانت التسميات التوضيحية تنطبق قبل أو بعد معالجة السطح (مثلاً، "تنطبق الأبعاد بعد الأنودة"). عند استخدام أقطار محامل ضيقة أو دبابيس توجيه مصقولة، حدد إخفاء السدادة الداخلية أو طبق إزاحة سماحية تشغيلية صريحة قبل الطلاء.
الأسئلة الشائعة
س1: كيف تمنع عمليات طحن الجيوب الكبيرة وغير المتوازنة من الالتفاف مثل رقائق البطاطس؟
ج: تتلخص عملية تقطيع البطاطس جزئيًا في ثلاث قواعد بسيطة. ابدأ باستخدام صفائح مُمددة مسبقًا ومُخففة الإجهاد (مثل 6061-T651 وفقًا للمعيار AMS 4027 أو 7075-T651). تجنب الجمع بين عملية التشكيل الأولي والنهائي: قم بإزالة الجزء الأكبر من اللحم بشكل متناظر من كلا الجانبين، مع ترك طبقة تنظيف بسمك 0.8 إلى 1.2 مم. قم بفك فكي الملزمة الهيدروليكية تمامًا للسماح للقلب بالتنفس، ثم أعد تثبيته بإحكام تحت ضغط خفيف ومتساوٍ (أو استخدم صفيحة شفط) لإجراء عمليات التنظيف النهائية عالية السرعة.
س2: هل تعني أبعاد الطباعة ثنائية الأبعاد المعدن الخام المقطوع أم الأجزاء المطلية بالكامل؟
ج: تنصّ قواعد التصنيع العامة على أن كل تعليمات الطباعة تُطبّق على المنتج النهائي بعد الطلاء، ما لم يُنصّ على خلاف ذلك صراحةً. تُرسّب عملية الأنودة الأساسية من النوع الثاني طبقةً بسمك يتراوح بين 5 و12 ميكرومترًا تقريبًا لكل جانب، بينما تُرسّب عملية الطلاء الصلب من النوع الثالث طبقةً بسمك يتراوح بين 25 و35 ميكرومترًا لكل وجه (مما يُقلّل أقطار الثقوب بمقدار يصل إلى 0.05-0.07 مليمتر). يجب أن تُحدّد الطباعة ما إذا كانت ثقوب الدبابيس الحرجة تحتاج إلى إزالة مادة التصنيع قبل الطلاء، أو ما إذا كانت تتطلب ببساطة سدادات سيليكون مادية أثناء غمرها في الخزان.
س3: متى يكون دفع السعر الإضافي لسبائك 7075-T6 مقارنة بسبائك 6061-T6 مبرراً بالفعل في عمليات الإنتاج للمصنعين الأصليين؟
ج: لا تلجأ إلى سبيكة 7075-T6 إلا عندما تتجاوز متطلبات مقاومة القصّ العالية، ومتطلبات الخضوع المرتفعة (أكثر من 500 ميجا باسكال)، وحدود الإجهاد الدوري، تكاليف المواد الخام - كما هو الحال في عروات الطيران، ومفاصل سيارات السباق، أو مشعبات الصمامات ذات الجدران السميكة. أما عندما يتطلب العمل تكلفة منخفضة للقطعة الواحدة، ومقاومة عالية للظروف الجوية القاسية، وتشكيلًا دقيقًا للأضلاع الرقيقة، أو خطوطًا لونية تجميلية لامعة، فإن سبيكة 6061-T6 تُعدّ الخيار الأمثل للاستخدام اليومي.
س4: ما هو الخطأ في تصميم النماذج بمساعدة الحاسوب الذي يؤدي إلى زيادة أوقات تشغيل آلات CNC بشكل أسرع على الهياكل المصنوعة من الألومنيوم؟
أ: ضبط زوايا الجيوب الداخلية القائمة أو تثبيت الحواف المشطوفة بأقطار قاطع دقيقة (مثل خفض زاوية R3.0 مم بدقة في جيب بعمق 30 مم). هذه الزاوية تحصر المبرمجين في ماكينات طحن ضيقة وطويلة المدى تعمل ببروزات تتجاوز 5:1، مما يؤدي إلى اهتزازات عنيفة ما لم يتم سحب التغذية للخلف بنسبة 70%. إن توسيع هذه الزاوية بنسبة 15% إلى 20% فقط (حتى R3.5 مم أو R4.0 مم) يحرر مسارات الأدوات الحلزونية لتتحرك بسلاسة عبر المنعطفات دون توقف مفاجئ.
س5: كيف تتجنب تمزق الخيوط وانكسار الصنابير في الثقوب العمياء الصغيرة المصنوعة من الألومنيوم (مثل M2 إلى M4)؟
ج: تميل السبائك اللينة مثل 6061-T6 إلى إخراج شرائط طويلة متشابكة تحت صنابير القطع القياسية، مما يؤدي إلى تكدسها في تجاويف ضيقة حتى تنكسر الأداة تمامًا. نستبدل هذه الصنابير بصنابير تشكيل بارد بالدرفلة ضمن نطاق M2 إلى M6. تعمل صنابير التشكيل على انسياب السبيكة الأصلية على البارد بدلاً من قص الرايش، متجنبةً بذلك انحشار الرايش المتراكم، مع تشكيل جوانب لولبية أقوى بنسبة تصل إلى 20%. عند الانتقال إلى سبائك 7075-T6 شديدة التحمل أو مجموعات ثقوب التثبيت ذات التفاوتات الدقيقة، ننتقل مباشرةً إلى طحن اللولب الحلزوني أحادي النقطة باستخدام هواء مضغوط عالي الضغط أو سائل تبريد يمر عبر المغزل. يزيل هذا النفخ كل الرايش السائب من الثقوب العميقة، مما يضمن عدم إضاعة أي عامل وقته في إزالة صنبور مكسور من قطعة مصبوبة نهائية باستخدام تقنية التفريغ الكهربائي.
ملخص
يتطلب ضبط مكونات الألمنيوم الأصلية على آلة الطحن تثبيت السبيكة، وضبط سماكات التفاوتات، وتطبيق إرشادات التشغيل العملية قبل كتابة أي كود برمجي. إن اختيار الدرجة المناسبة - على سبيل المثال، سبيكة 6061-T651 المعالجة حراريًا للحفاظ على استواء التجاويف العميقة، أو سبيكة 7075-T6 للوصلات ذات الأحمال الثقيلة - مباشرةً إلى آلية القطعة يمنع تقوس المعدن، وصرير أداة القطع، وانقطاع الخيوط. كما أن تحديد الحدود المعقولة وفقًا لمعيار ISO 2768-m، مع مراعاة التمدد الحراري، وترك حواف داخلية واسعة بجانب أقسام الجدران الصلبة، يقلل من أوقات التشغيل ويخفض نسبة فشل القطع. إن إتقان التفاصيل الصغيرة مبكرًا، بدءًا من تراكمات الطلاء وحتى تشكيل الخيوط العمياء بالدرفلة، يضمن انتقال دفعتك بسلاسة من التصميم ثلاثي الأبعاد إلى قطع نهائية مستقرة واقتصادية.
معلومات الاتصال
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
