 العربية




يعرف كل مهندس تصميم قطع الألمنيوم بسهولة. قم بتغذية مطحنة كربيد أساسية في 6061-T6، وادفع معدل السفر، وتطير الرقائق النظيفة دون أي عوائق. تختفي هذه القدرة على التنبؤ السهلة في اللحظة التي تتطلب فيها الطباعة حفر ممر زيت مقاس 3.20 مم بعمق 45 مم داخل الجيب، وصولاً إلى فتحة مسدودة M4 مع وصول خيط كامل طويل للغاية.
فجأة، بدأت سبيكة مشهورة بقابليتها للتصنيع تصبح لزجة ولا ترحم. يتم تعبئة الرقائق الدقيقة بإحكام في مزامير الأداة، ويتحول سائل القطع إلى بخار داخل الجيب، ويؤدي الاحتكاك إلى تضخم جدار الثقب إلى الداخل مقابل ساق الأداة، وينتهي الأمر بكتلة متشعبة مخصصة باهظة الثمن بالتدمير مباشرة على أداة تثبيت الماكينة.
يعد الحفر الدقيق العميق والتنصت الصلب في سبائك الألومنيوم المطاوع من نقاط الفشل الشهيرة دقة إنتاج OEM . بمجرد أن يمتد عمق الثقب إلى ما يزيد عن خمسة إلى عشرة أضعاف القطر، تنهار فيزياء إخلاء الرقاقة القياسية تمامًا. تصبح إزالة المعادن أمرًا ثانويًا للإدارة الحرارية والتنظيف المستمر للرقاقة.
إن فهم كيفية تصرف الألومنيوم في ظل الظروف ذات العمق العالي إلى القطر يساعد مهندسي التصميم على التخلص من الاحتكاك بأرضية المتجر، وتقليل الخردة، وتبسيط عملية التصنيع قبل أن تصل الرسومات إلى خط الإنتاج.
1. الميكانيكا الحقيقية لثقوب الألمنيوم العميقة
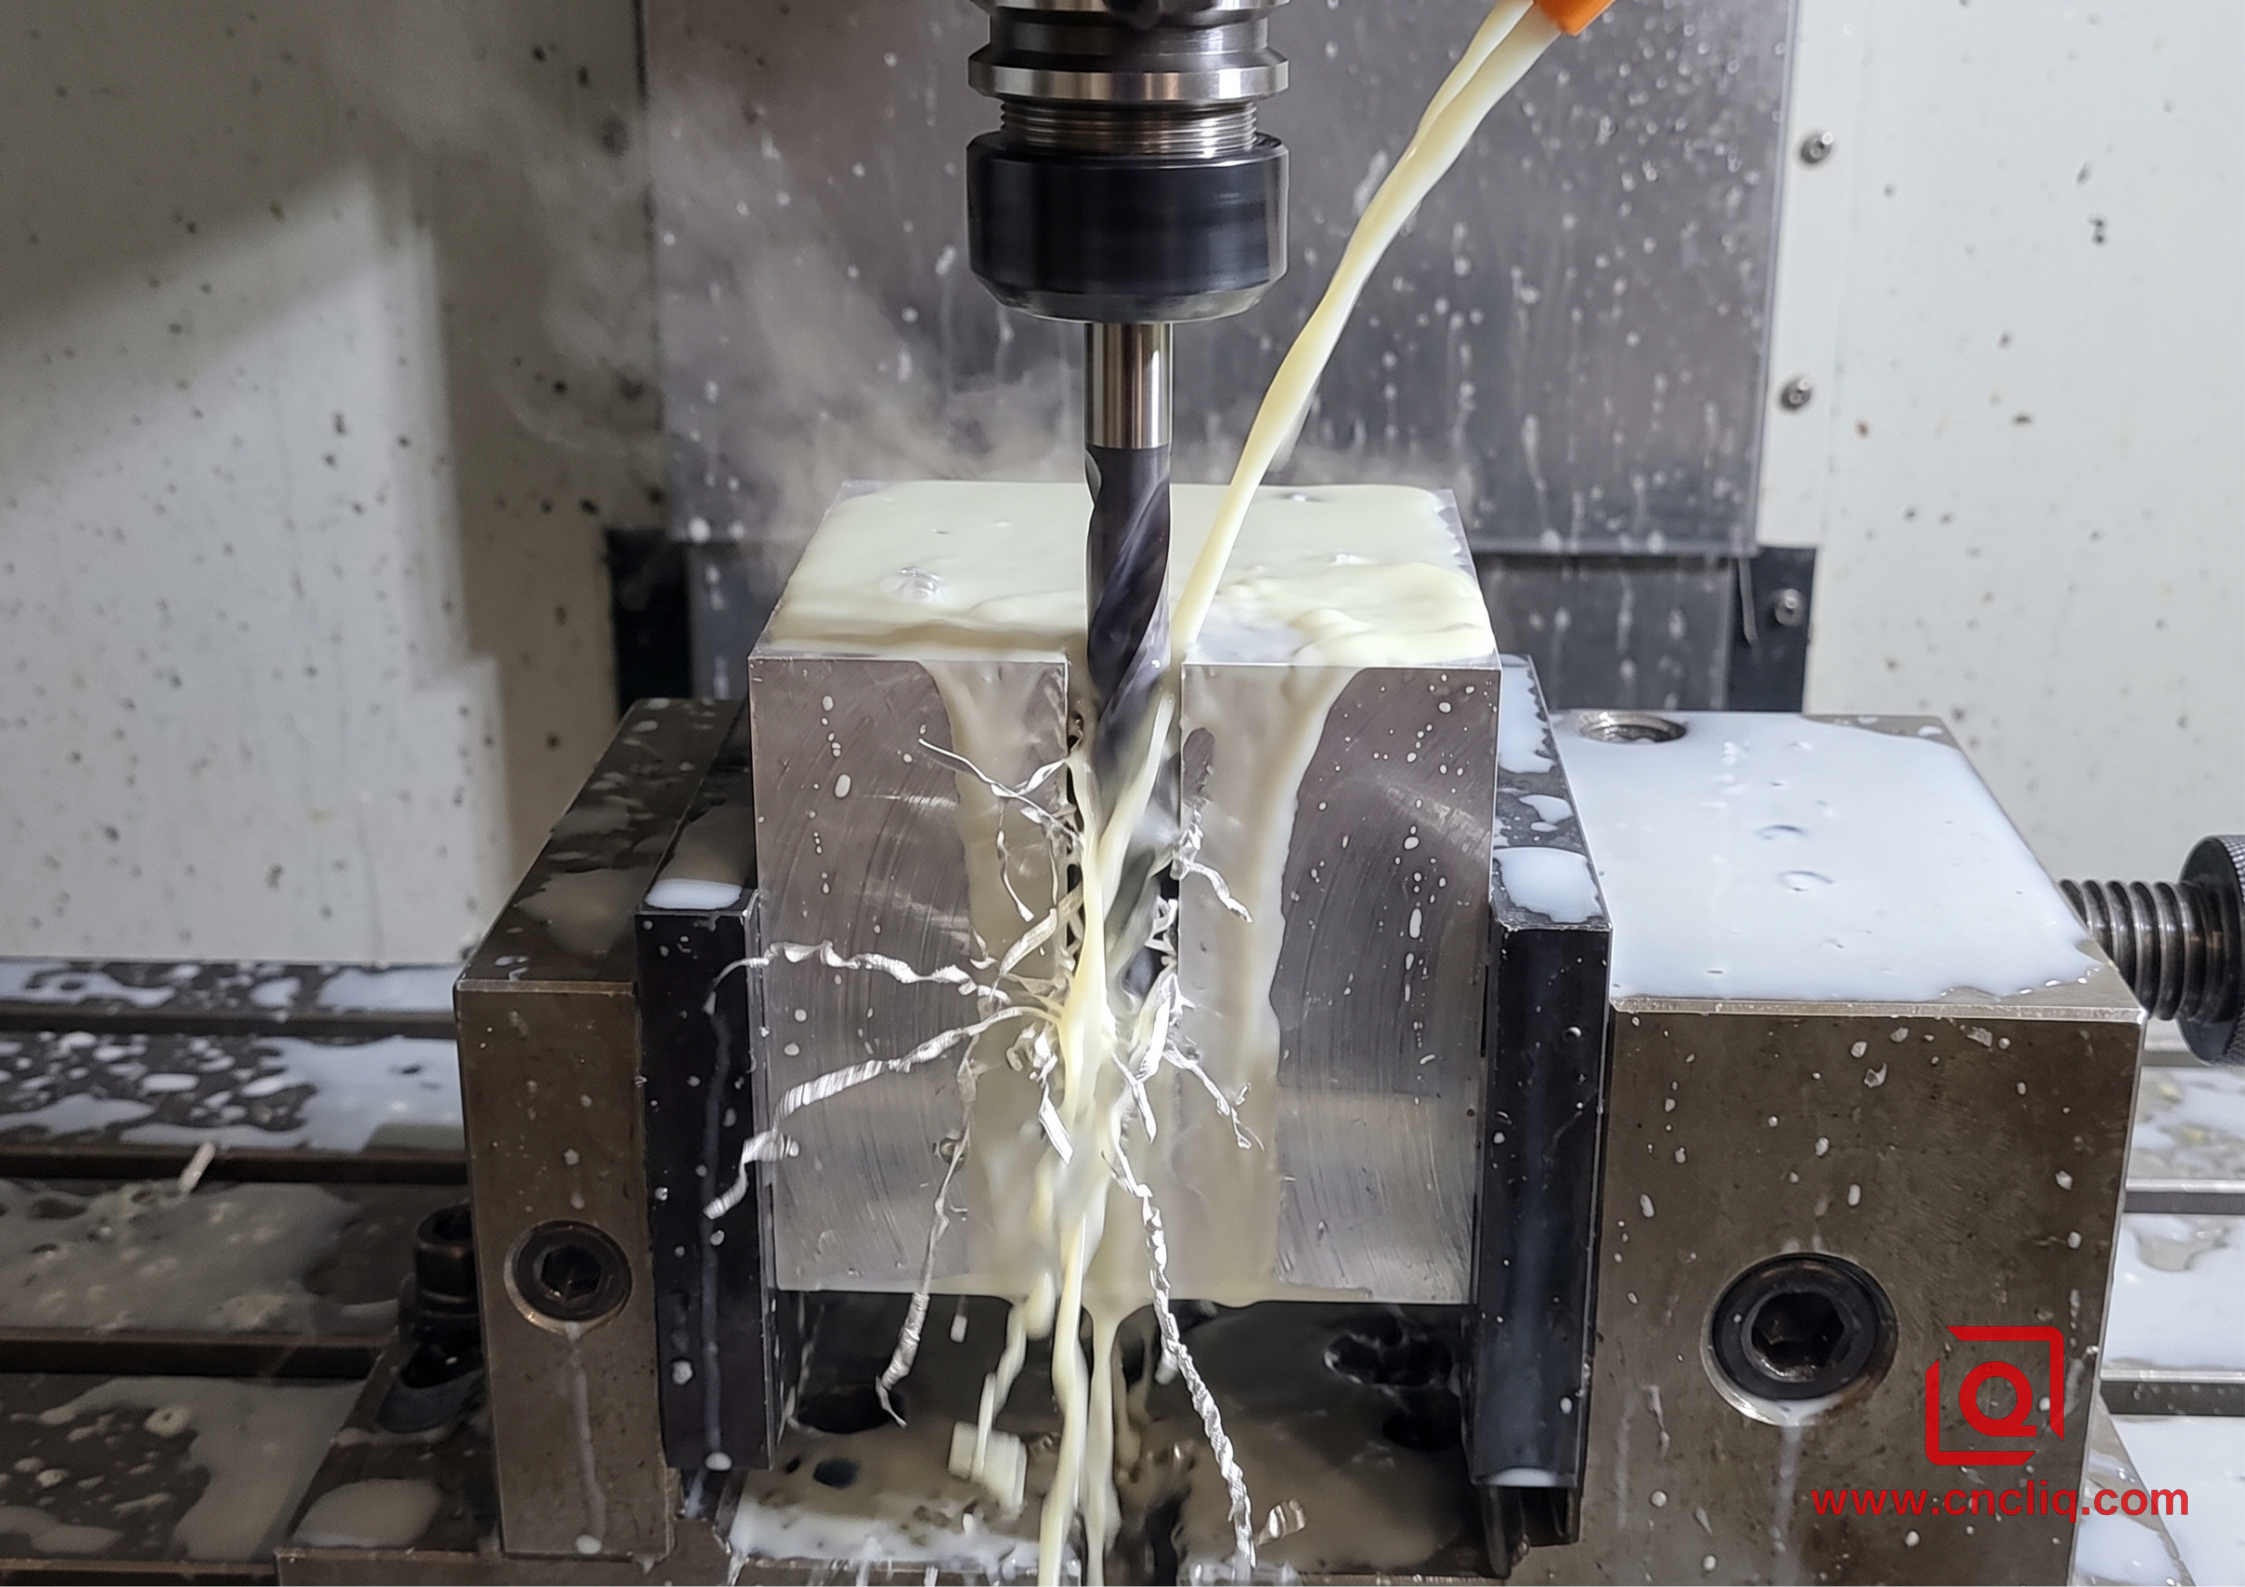
في ورش الآلات المخصصة، فإن أي ثقب أعمق من خمسة أضعاف قطره يغير النهج التشغيلي. بمجرد أن تغامر بأكثر من عشرة أضعاف القطر، فإنك تدخل منطقة حيث انحراف الأداة وتراكم الحرارة ومركب تعبئة الرقاقة في انحراف شديد للأداة.
يعتبر الألومنيوم موصلًا حراريًا ممتازًا، لكن معامل التمدد الحراري العالي الخاص به يخلق مصائد غير متوقعة أثناء الحفر العميق. نظرًا لأن حافة الأداة تعمل باستمرار على الجزء السفلي من قناة عميقة، فإن الاحتكاك الشديد يولد طاقة حرارية موضعية أسرع من قدرة الكتلة المحيطة على تبديدها.
-
ثقب جدار التجويف: يتوسع المعدن المحيط نحو الداخل حول جسم الحفر. إذا ترددت الأداة أو انخفضت معدلات التغذية أثناء القطع، فإن الهوامش تلتصق بجدار التجويف بشكل فوري تقريبًا، مما يؤدي إلى لحام الكربيد مباشرة بقطعة العمل.
-
إسفين الرقاقة الخيطية: تتكسر المعادن المصبوبة إلى رقائق حبيبية يمكن التنبؤ بها، لكن السبائك المطاوع مثل 6061 و5052 تولد شرائط طويلة قابلة للطرق. في حفرة عميقة بدون مسارات هروب مباشرة، يتم طي هذه الأشرطة على نفسها، وتشكل النهاية الداخلية، وتكون بمثابة سد مادي يمنع سائل القطع الوارد.
وجوه الدخول والتجول المركزي
إحدى المشكلات المستمرة في المطبوعات المخصصة الواردة هي المطالبة بوضع موضعي محكم على فتحة عميقة ممتدة مع السماح للحفر بالبدء على وجه صب خام أو غير متساوٍ أو مائل. ينحرف طرف الحفر الذي يلامس سطحًا مائلًا على الفور. بمجرد أن يتحرك المثقاب المرن ذو القطر الصغير خارج المحور خلال المليمترات القليلة الأولى من الاشتباك، لن تتمكن أي صلابة لمغزل الآلة من سحب هذا الثقب مرة أخرى إلى خط الوسط الهندسي الحقيقي.
ممارسة أرضية المتجر: قم دائمًا بتصميم جيب دخول مسطح أو هبوط مستو متعامد مع محور الحفر. في الإنتاج، نقوم بتشغيل مثقاب اكتشاف قصير وصلب بزاوية مضمنة مصممة لتتناسب مع طرف المثقاب العميق الثانوي. وهذا يضمن أن يقوم المثقاب بالتمركز الذاتي بسلاسة في مسافة بادئة موجهة، مما يحافظ على الجريان الشعاعي عند الحد الأدنى من الثورة الأولى.
2. إخلاء الرقاقة: ديناميكيات الموائع على القدرة الحصانية الخام
عندما يجبر عمق الثقب الرقائق على التحرك عدة بوصات ضد الجاذبية وقوة الطرد المركزي، فإن هندسة الالتواء القياسية هي ببساطة الأداة الخاطئة لهذه المهمة.
هندسة الناي المكافئ
تتميز المثاقب الملتوية القياسية بمزامير ضيقة مناسبة للتخليص السريع والسطحي. بالنسبة لمكونات الألومنيوم العميقة من OEM، تعد ملفات تعريف الفلوت المكافئ المخصصة أمرًا بالغ الأهمية. تعمل هذه التصميمات على توسيع وادي الفلوت، مما يفتح حجمًا أكبر بكثير من المقطع العرضي بحيث تنزلق رقائق الألومنيوم الخيطية بحرية إلى الأعلى دون أن تتكدس بإحكام على الجدار الممل.
حقيقة المبرد الداخلي عالي الضغط
يعد غمر سائل القطع من خلال فوهات الماكينة الخارجية غير فعال عندما يتجاوز قطره ثلاثة أضعاف. تشكل عملية الدوران عالية السرعة لساق الأداة جنبًا إلى جنب مع الغازات الساخنة الصاعدة حاجز بخار لا يمكن اختراقه حول مدخل الثقب، مما يؤدي إلى نفخ سائل التبريد الخارجي مباشرة خارج الفتحة.
للتغلب على هذا:
-
أعمدة السوائل ذات الضغط العالي: نقوم بتشغيل أنظمة توصيل الضغط العالي المتخصصة التي تضخ السائل الاصطناعي مباشرة من خلال ممرات التبريد الداخلية داخل جسم الحفر عند 70 بار. تنطلق هذه النفاثة المضغوطة مباشرة من وجه الحفر، مما يدفع الرقائق بشكل ديناميكي مائي إلى الخلف من خلال المزامير مثل المكبس الذي يقذف النفايات.
-
تعديلات تركيز المستحلب: في حين أن عملية المواجهة والشق اليومية تتم بسلاسة عند التركيزات القياسية من الماء إلى الزيت، فإن الحفر العميق والنقر الدقيق يتطلبان خليطًا أكثر ثراءً من السوائل. يوفر رفع تركيز مادة التشحيم قوة طبقة الضغط القصوى اللازمة لمنع الألومنيوم الناعم من الالتصاق بحواف القطع تحت التلامس المستمر.
3. ديناميكيات النقر: قطع الخيوط مقابل تشكيل الخيوط
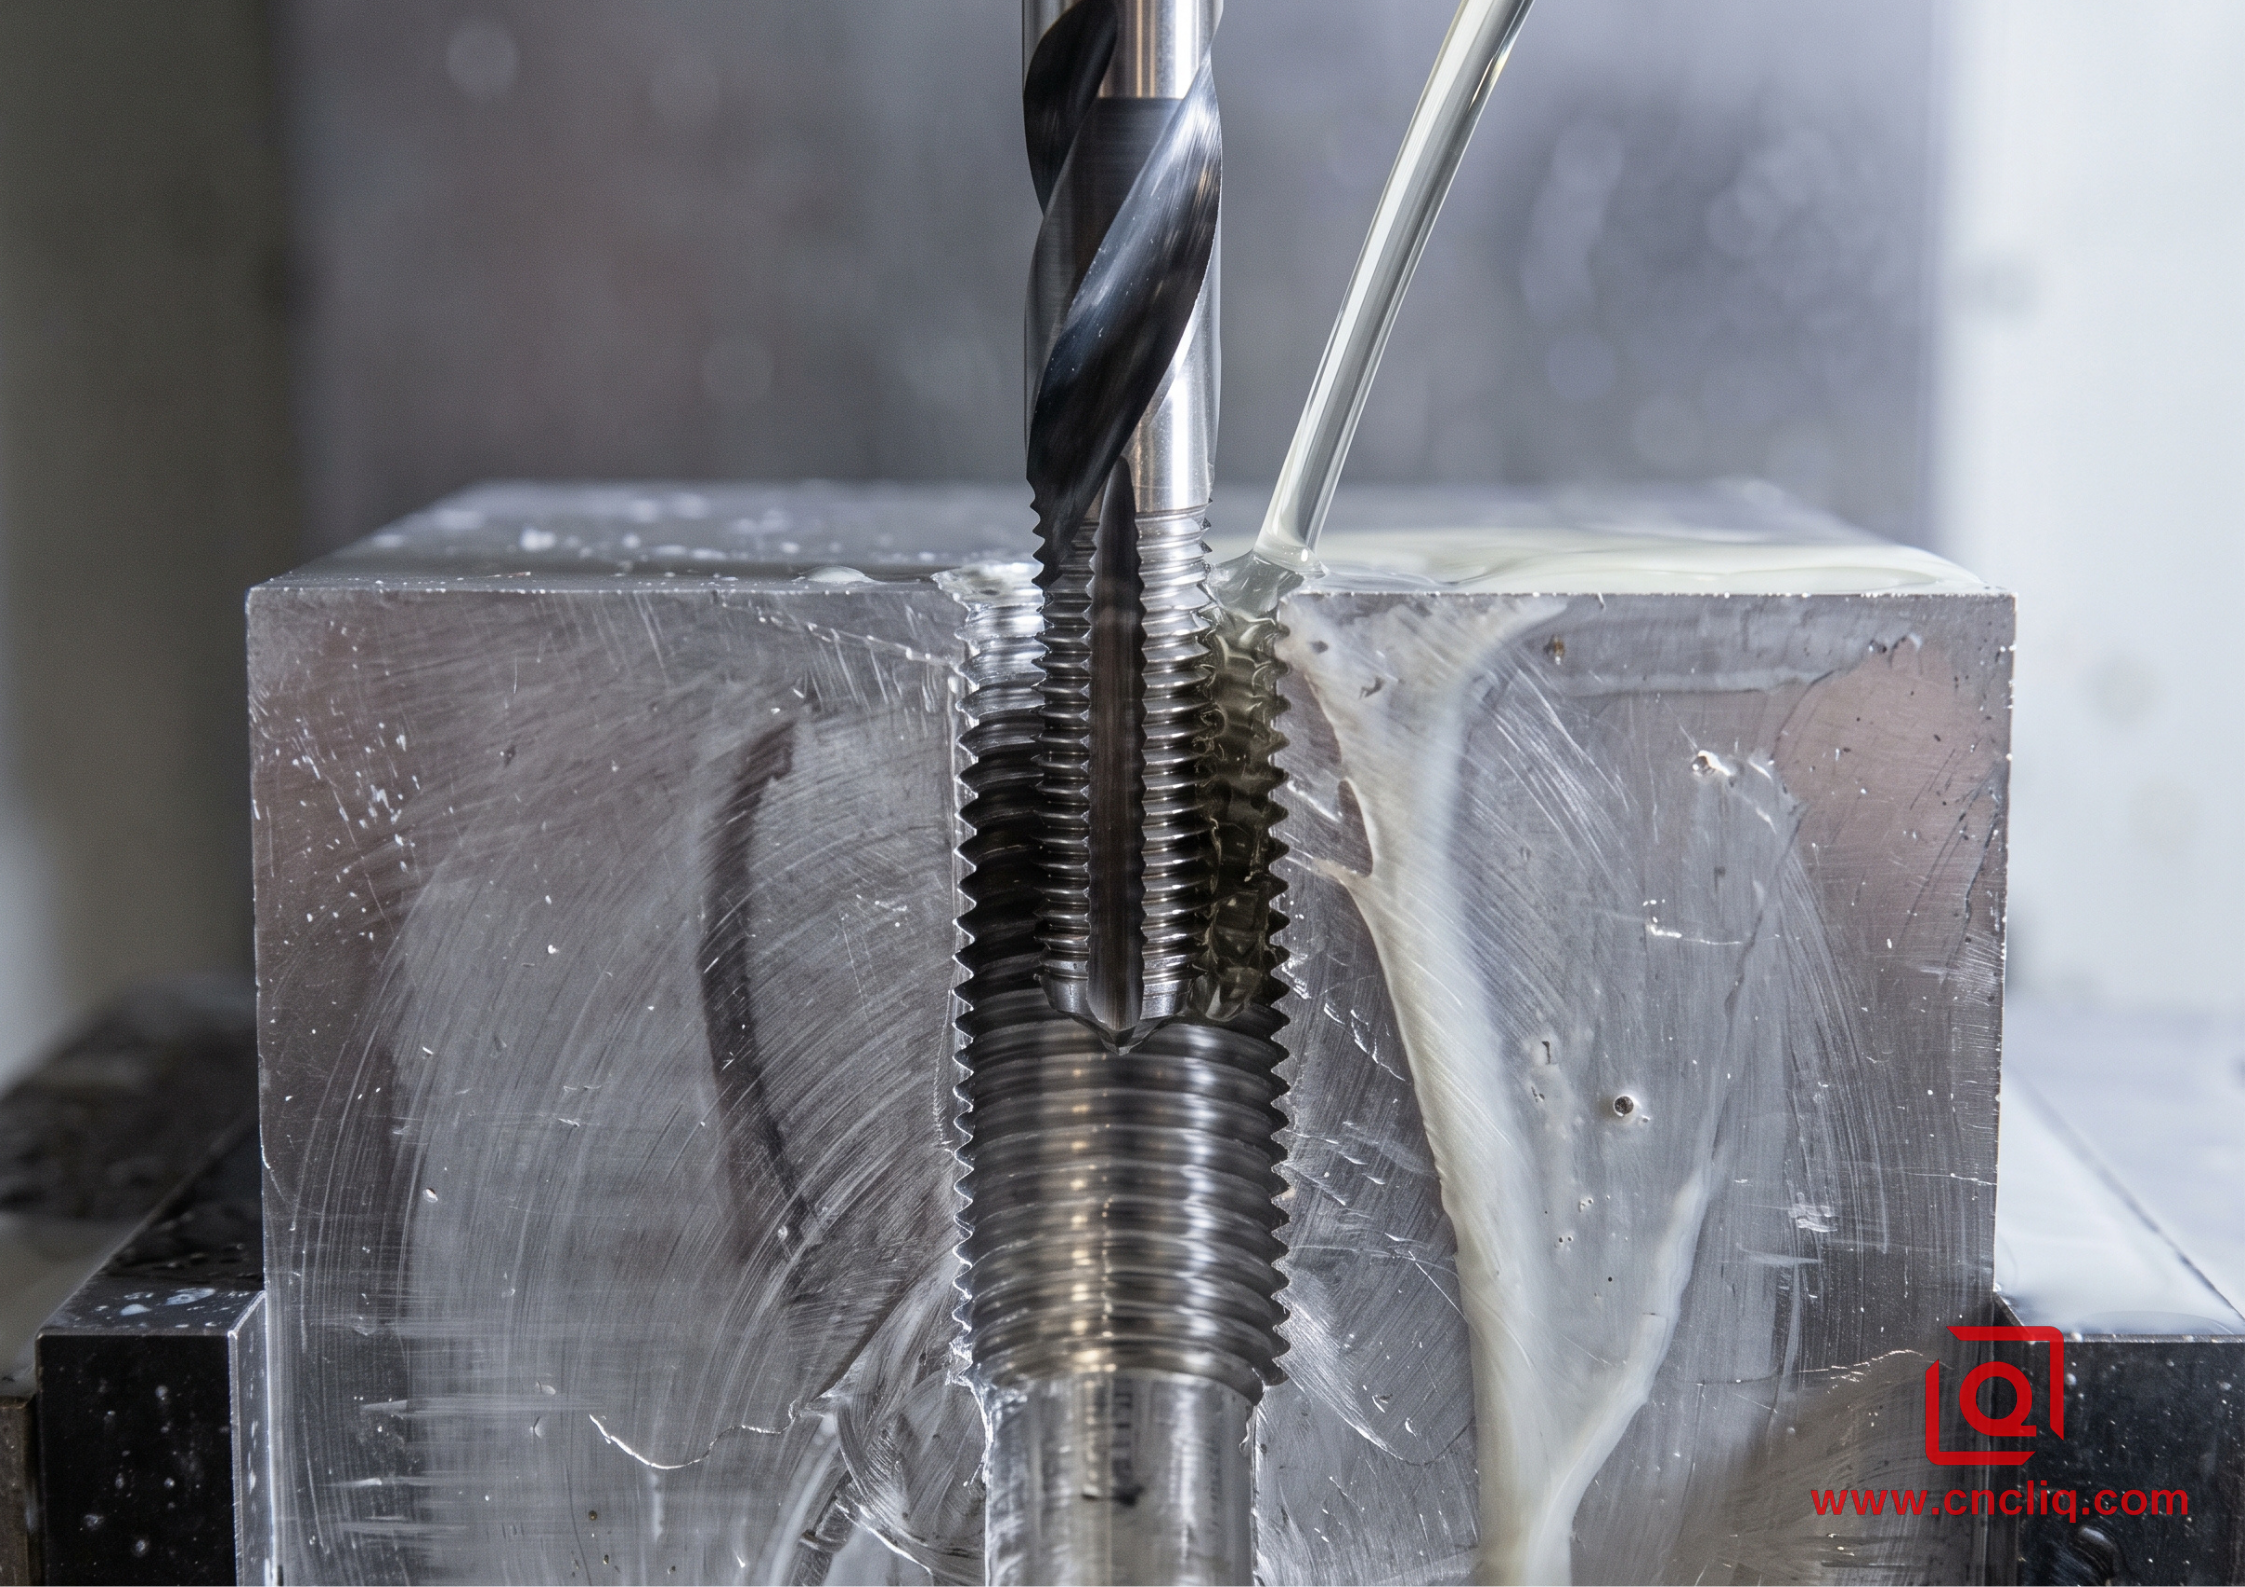
إن استغلال الثقوب العمياء العميقة في الألومنيوم هو المكان الذي تكون فيه الأجزاء أكثر عرضة للخطر. يؤدي الضغط على صنبور صغير في الجزء السفلي من كتلة شبه مكتملة إلى إلغاء القطعة بالكامل، مما يؤدي إلى إضاعة ساعات من التخشين الأمامي وتحديد ملامح السطح الدقيقة. يحدد الاختيار بين قطع وتشكيل الخيوط ما إذا كان التصميم جاهزًا للإنتاج حقًا.
لماذا يفوز التشكيل على البارد في السبائك المطيلة؟
عندما يسمح رسم OEM بالمرونة، فإننا نؤيد تحويل الخيوط العمياء الداخلية في السبائك المرنة مثل 6061-T6 من صنابير القطع التقليدية إلى صنابير التشكيل باللف.
-
الجيل الصفري: تقوم صنابير القطع بقطع المعدن، ورمي رقائق متواصلة وحادة في قاع الثقب حيث يتم تجميع مزامير الأداة وربطها بسرعة. تعمل الصنابير النموذجية عن طريق الإزاحة. يقومون بإزاحة الألومنيوم بشكل بلاستيكي لتدحرج المظهر الجانبي دون حلق حبة واحدة من المادة.
-
هيكل حبيبات الخيوط المتفوقة: نظرًا لأن التشكيل على البارد يعمل مع حدود الحبوب الطبيعية بدلاً من قطعها، فإن جذر وقمة الخيوط المدرفلة على البارد تُظهر مقاومة أعلى بشكل ملحوظ ضد الخيوط المجردة وسحب البراغي.
-
اتساق الدفعة الاستثنائي: لا تحتوي أدوات التشكيل على حواف قطع يمكن أن تتآكل أو تصبح باهتة، مما يعني أن أقطار الخطوة تظل موحدة عبر عمليات الإنتاج الممتدة.
عدم تطابق حجم ثقب ما قبل الحفر
يجب على مهندسي التصميم ملاحظة ما يلي: تتطلب الصنبور ذات الشكل الملفوف ثقبًا تجريبيًا مثقوبًا مسبقًا أكبر بكثير من صنبور القطع.
-
يعتمد الخيط المقطوع القياسي M6x1.0 على فتحة تجريبية محفورة بقطر 5.00 مم.
-
يتطلب الخيط المكافئ على شكل لفة M6x1.0 ثقبًا تجريبيًا مثقوبًا مسبقًا بقطر 5.55 مم.
عندما تحدد الرسومات الهندسية قطرًا قياسيًا للثقب الدليلي إلى جانب وسيلة شرح لللولبة المشكلة، تواجه أداة التشكيل الواردة مادة زائدة ضخمة، مما يتسبب في حدوث طفرات شديدة في عزم الدوران تؤدي إلى قطع الصنبور قبل أن تصل إلى العمق.
4. تزامن التنصت الصلب والتخليص من أسفل الثقب
تستخدم آلات CNC الحديثة النقر الصلب، باستخدام ردود فعل التشفير الرقمي لقفل دوران المغزل والتغذية الرأسية في محاذاة دقيقة دون حاملات الحنفية العائمة. ومع ذلك، لا يزال يتعين على الآلات أن تقوم بالفرملة والتوقف والرجوع للخلف فعليًا في قاع الحفرة.
عند أعمق نقطة في الخيط الداخلي:
-
يجب أن يتباطأ المغزل إلى نقطة التوقف التام من سرعات الدوران العالية خلال جزء صغير من سلك الرصاص.
-
أثناء النقر السريع، تؤدي ملفات تعريف الكتلة الدورانية وتباطؤ المحرك إلى حدوث تجاوزات ميكانيكية صغيرة تتجاوز الأعماق المبرمجة.
-
قاعدة التصميم: لا تقم أبدًا بتصميم طول خيط قابل للاستخدام بحيث يكون قاعه متدفقًا مقابل عمق الحفرة المحفورة. قم دائمًا ببناء وسادة أمان تساوي على الأقل 3 خطوات كاملة للخيط بين نهاية منطقة تعشيق الترباس والطرف المخروطي للجيب المثقوب مسبقًا.
5. مرجع سريع لسوق دبي المالي: إرشادات الثقب والخيط
يوضح الجدول أدناه خطوط الأساس الهندسية الواقعية المستمدة من إعدادات CNC المخصصة التي تعمل بمخزون 6061-T6 و7075-T651:
| المعلمة الهندسية | خط الأساس القياسي | فتحة عميقة / نطاق الميزات الدقيقة | مغلف الأدوات المتطرفة | المعايير المعمول بها |
| نسبة العمق إلى القطر | 1 إلى 5 مرات القطر | قطرها من 6 إلى 15 مرة | قطر 16 إلى 30 مرة | دين 6537 / إسو 5419 |
| نفاذ الثقب الداخلي | 0.02 ملم لكل عمق 25 ملم | 0.05 ملم لكل عمق 50 ملم | 0.12 ملم لكل 100 ملم عمق | ISO 286 / ASME Y14.5 |
| إعداد تسليم المبرد | تسليم الفيضانات الخارجية | من خلال المغزل في 30 إلى 70 بار | الضغط العالي للغاية من خلال المغزل | مواصفات OEM الخاصة |
| هندسة طرف الحفر | 118 درجة قياسية | 135 إلى 140 درجة كربيد صلب | 140 درجة مع ملف تعريف مكافئ | DIN 1412 النموذج E |
| نسبة عمق الخيط القابلة للاستخدام | 1.0 إلى 1.5 مرة القطر | 1.5 إلى 2.0 مرة القطر | 2.5 مرة الحد الأقصى للقطر | أسم B1.1 / إسو 965-1 |
| الإغاثة أسفل حفرة عمياء | 2 درجة خيط كاملة | من 3 إلى 4 درجات خيط كاملة | 5 ملاعب موضوع كاملة | أنسي B94.9 |
| مشاركة ملف تعريف الموضوع | 65 بالمئة | 70 إلى 75 بالمائة (التكوين) | الحد الأقصى 80 بالمئة | دليل الآلات |
6. تحليل التطبيق: كتل مجمعة السوائل المعقدة
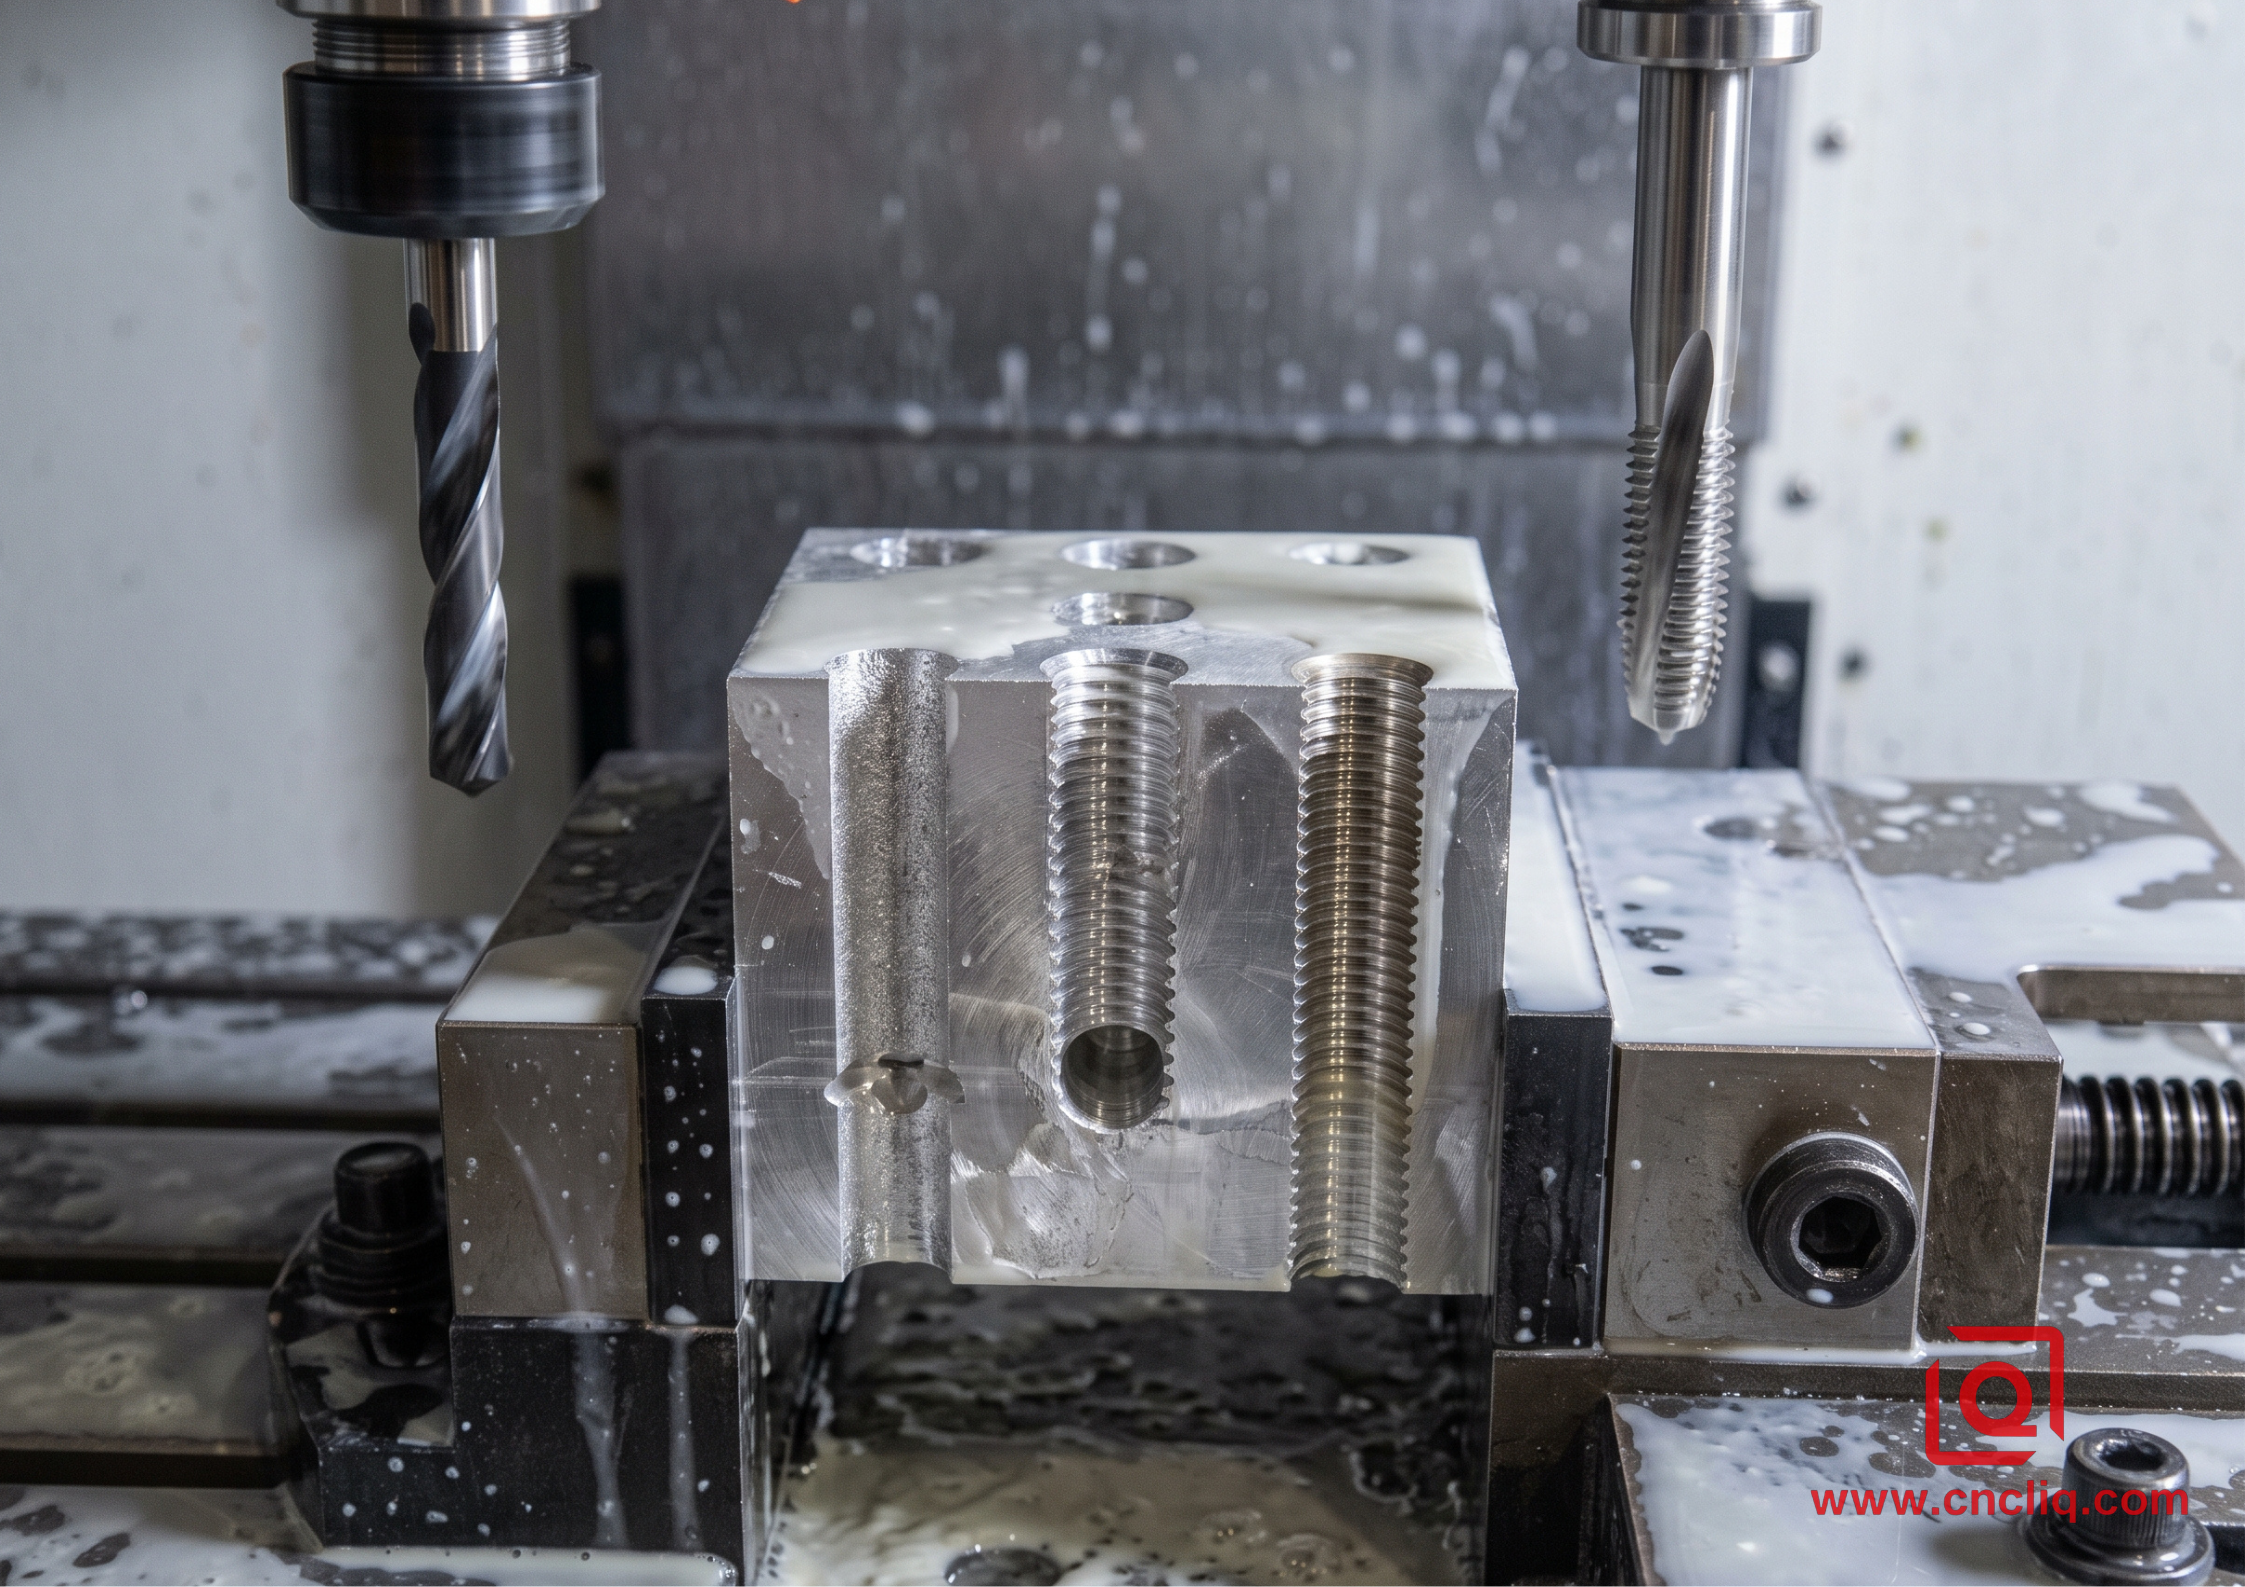
اتصل بنا أحد العملاء في مجال الأجهزة الصناعية بمجموعة متعددة 6061-T6 عالية الأداء تحتوي على عدة مسارات هوائية داخلية.
عقبات التصميم الأولي
تتميز الطبعة الأصلية بممرات داخلية ضيقة يبلغ قطرها 2.80 ملم، وقد تم حفرها مباشرة حتى عمق 38.00 ملم. وضع التصميم هذه الفتحات مباشرة في منافذ التوصيل الملولبة M3x0.5 العمياء.
واجهت مصادر المعالجة السابقة للعميل معدلات فشل كارثية:
-
تتكسر صنابير الفلوت الحلزونية الصغيرة بشكل متكرر داخل القنوات بسبب ضغط الرقاقة.
-
تسبب الحفر في اختراق الممرات الداخلية لأجزاء الجدار المجاورة.
-
تم إجراء اختبار هيدروليكي عالي الضغط عند 210 بار، مما أدى إلى غسل نتوءات القطع السائبة بشكل متكرر في صمامات مجرى النهر الحساسة.
Original Customer Print:
[ Planar Face ] -> [ 2.80 mm Bore x 38.00 mm Depth ] -> [ M3x0.5 Cut Thread x 9.00 mm Depth ] -> [ 1.00 mm Clearance ]

DFM Optimized Approach:
[ Planar Face ] -> [ Spot Pocket + 90 Deg Chamfer ] -> [ 2.85 mm Parabolic Drill ] -> [ M3 Form Tap x 6.00 mm Depth ] -> [ 3.50 mm Clearance ]
تم تطبيق حل سوق دبي المالي
-
ترشيد عمق الخيط: يتطلب الرسم الأصلي 9.00 مم كاملة من الخيط القابل للاستخدام على قفل M3. أكدت حسابات إجهاد القص الهندسي أنه في الألومنيوم 6061، فإن تعشيق الخيط الذي يتجاوز 6.00 مم يوفر عدم احتجاز إضافي للمفاصل؛ سوف يستسلم المثبت الفولاذي نفسه وينقطع قبل سحب خيوط الألومنيوم. وافق العميل على تقصير عمق الخيط.
-
التحول إلى التشكيل على البارد بدون شرائح: قمنا بإزالة صنابير القطع لصالح صنابير التشكيل على البارد المتخصصة المطلية بثنائي بوريد التيتانيوم، وهي معالجة سطحية ناعمة تمنع الألومنيوم الناعم من اللحام بالأداة. تم توسيع الثقوب التجريبية المثقوبة مسبقًا إلى 2.78 مم للوصول إلى شكل ارتفاع خيط آمن دون الضغط على الأداة.
-
استراتيجية الحفر ذات الخطوات الدقيقة المتقدمة: بدلاً من إجراءات الحفر القياسية التي تسحب الرقائق مرة أخرى إلى الحفرة، استخدمنا مثاقب قطع مكافئ من الكربيد الصلب مدعومة بـ 70 بار من سائل التبريد عبر المغزل. أدت الحركات الدقيقة إلى كسر الألمنيوم إلى رقائق صغيرة تم طردها بشكل مستمر بواسطة تيار المبرد.
النتائج التشغيلية
أدى تصميم الأجزاء المحدث إلى التخلص تمامًا من الخردة عبر طلب الإنتاج الكامل المكون من 850 مكونًا. انخفض جريان التجويف الداخلي عبر العمق الكامل البالغ 38.00 مم إلى أقل من 0.018 مم، وانخفضت أوقات الدورات بنسبة 27 بالمائة لكل كتلة، مما أدى إلى تخفيضات قابلة للقياس في تكلفة المكونات.
7. قائمة مراجعة سوق دبي المالي لثقوب وخيوط الألومنيوم
قبل إرسال ملفات CAD الأصلية والمطبوعات الهندسية لعرض الأسعار، قم بإجراء قائمة التحقق من صحة التصنيع هذه:
-
[ ] حافظ على إمكانية التحكم في نسب العمق إلى القطر: قم بتصميم أعماق ثقب أقل من 8 أضعاف القطر كلما كان ذلك عمليًا. إذا كانت القنوات العميقة ضرورية، فحافظ على سمك جدار كبير حول الممر لمقاومة ضغط السوائل الداخلي.
-
[ ] الحد من أعماق الخيط المسدود: قم بتقييد تعشيق الخيط الكامل إلى 1.5 إلى 2.0 مرة من قطر المسمار الاسمي. يضيف العمق الإضافي خطر كسر الأداة مع مكاسب ميكانيكية ضئيلة.
-
[ ] السماح بتخفيف تباطؤ المغزل: تأكد من أن المسافة بين نهاية الخيط القابل للاستخدام ونقطة الحفر تساوي 3 خطوات كاملة للخيط على الأقل لتخفيف تباطؤ المغزل باستخدام الحاسب الآلي.
-
[ ] التحقق من الثقوب التجريبية لتشكيل الصنابير: إذا كان التصميم الخاص بك يستفيد من تشكيل اللف بدون شرائح، فتأكد من أن وسائل شرح الفتحات التجريبية تعكس معايير التشكيل البارد بدلاً من مخططات الحنفية المقطوعة القديمة.
-
[ ] توفير أسطح دخول مسطحة: تأكد من دخول الثقوب المحفورة بعمق بشكل عمودي على السطح، أو قم بتصميم تجويف مسطح مطحون لمنع تجول الحفر.
تعتمد المعالجة الدقيقة الناجحة للألمنيوم على التخطيط الذكي للتصميم. إن محاذاة هندسة CAD الخاصة بك مع حقائق إزالة الرقائق والحركة الحرارية ومزامنة الماكينة توفر تفاوتات أكثر إحكامًا للأجزاء وخيوط أكثر نظافة واقتصاديات إنتاج يمكن الاعتماد عليها عبر كل عملية إنتاج.
الأسئلة الشائعة
س1: لماذا تنكسر الصنابير بسهولة في الألومنيوم عندما يعتبر معدنًا ناعمًا؟
النعومة في الألومنيوم تخدع الناس. على عكس مخزون الصب الذي يتحول إلى غبار، تسخن درجات اللدنة بسرعة وتمتد وتتحول إلى غراء. تُحاصر الرقائق الخيطية في جيب أعمى بإحكام حول المزامير وتربط الأداة. والأسوأ من ذلك أن الحرارة المحلية الشديدة تلحم المعدن مباشرة على الشفاه المقطوعة. الثانية التي تمسك الحافة المبنية، يرتفع عزم الدوران في أقل من نصف دورة، ويقطع الصنابير الصغيرة قبل أن يستشعر محرك المؤازرة الحمل.
س 2: ما هو الفرق التشغيلي الرئيسي بين التنصت على القطع والتنصت على النموذج؟
تعتمد الصنابير المقطوعة على مزامير حادة لتقطيع المواد بعيدًا، مما يؤدي إلى التخلص من الخراطة المتعرجة المستمرة التي يجب أن تزحف لأعلى لإخلاء الثقب. الصنابير النموذجية تزيل المادة الصفرية. وبدلاً من ذلك، تقوم الفصوص المُصممة هندسيًا باللف على البارد وتدفق المعدن إلى شكل طبقة الصوت. مع عدم توليد أي سوار، فإنك تستبعد انسداد الفتحة العمياء تمامًا، مما يترك جانبًا مصقولًا ومصقولًا بالمرآة يتحمل بشكل أفضل بكثير ضد التجريد.
س3: كيف يمكنك منع التدريبات الطويلة والرفيعة من الابتعاد عن الهدف؟
يعود الجريان دائمًا إلى اللمسة الأولية. عندما يلتقي المثقاب النحيف بمخزون خشن أو زاوية مسودة طفيفة، ينزلق طرف الإزميل جانبًا، مما يؤدي إلى توجيه الثقب بالكامل خارج المحور. الإصلاح هو مواجهة منصة الهبوط المسطحة، ثم إسقاطها في مثقاب مركزي قصير وصلب لتحضير الدمل المخروطي. يثبت هذا التجويف نقطة المثقاب الطويل، ويثبته في المنتصف بحيث يتتبع مباشرة أسفل التجويف.
س 4: لماذا يفشل مبرد الفيضانات في التجاويف العميقة، وما الذي يعمل بشكل أفضل؟
بمجرد أن يدفن المثقاب نفسه عميقًا في حفرة، فإن سرعات الدوران العالية المقترنة بالحرارة المرتفعة تعمل على تشكيل وسادة بخار. يتناثر السائل من الفوهات الخارجية العامة على هذا الحاجز ولا يصل أبدًا إلى القاع، مما يترك الشفاه جافة تمامًا. يعمل سائل التبريد عالي الضغط عبر المغزل على إصلاح ذلك عن طريق توجيه السائل مباشرة عبر المنافذ الصغيرة داخل ساق الحفر. ينفجر التيار مباشرة عند منطقة القص، مما يؤدي إلى خفض الحرارة ونفخ الرقائق مرة أخرى في المزامير.
س 5: إذا كانت الخيوط العميقة لا تجعل وصلة مسمار الألومنيوم أقوى، فماذا يحدث بالفعل؟
في الألومنيوم الناعم، تحمل الخطوات الثلاث إلى الخمس الأولى حمل المشبك بالكامل تقريبًا. إن مطاردة الخيوط الأعمق بعد تلك النقطة لا تؤدي عملياً إلى أي ضغط إضافي على المفصل. ادفع المجموعة إلى ما هو أبعد من الحد المسموح به، ويتم تنظيف المسمار الفولاذي قبل سحب الخيوط الداخلية للخارج. كل ما يوفره هذا الارتباط الإضافي للخيط هو الاحتكاك الضائع، والتراكم الحراري، والمخاطر العالية لإلغاء الجزء النهائي فوق صنبور مكسور مدمج.
ملخص
إن حفر مسارات النفط العميقة والنقر على الخيوط العمياء في الألومنيوم لا يعتمد أبدًا على القوة الغاشمة، بل يعتمد على التحكم في النمو الحراري، وإخلاء الخراطة، وحركيات الأدوات. عندما تحافظ فرق الإنتاج على نسب العمق عند الحدود المعقولة، تقوم بصياغة وصلات مسطحة، وتبديلها إلى صنابير على شكل لفة خالية من الرقائق، وتترك مسافة كافية تحت الخيوط العمياء، وتفجير الأدوات، وتجفيفها. يؤدي إدخال ميكانيكا القطع إلى نماذج CAD قبل إصدار المطبوعات إلى تحويل أجزاء تصنيع المعدات الأصلية المصنوعة من الألومنيوم والتي تسبب الصداع إلى عمليات تشغيل ميكانيكية مستقرة وقابلة للتكرار.
معلومات الاتصال
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، ونقل الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة مواصفاتك الهامة مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقف الخطوط المكلف. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين لطلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
