 العربية




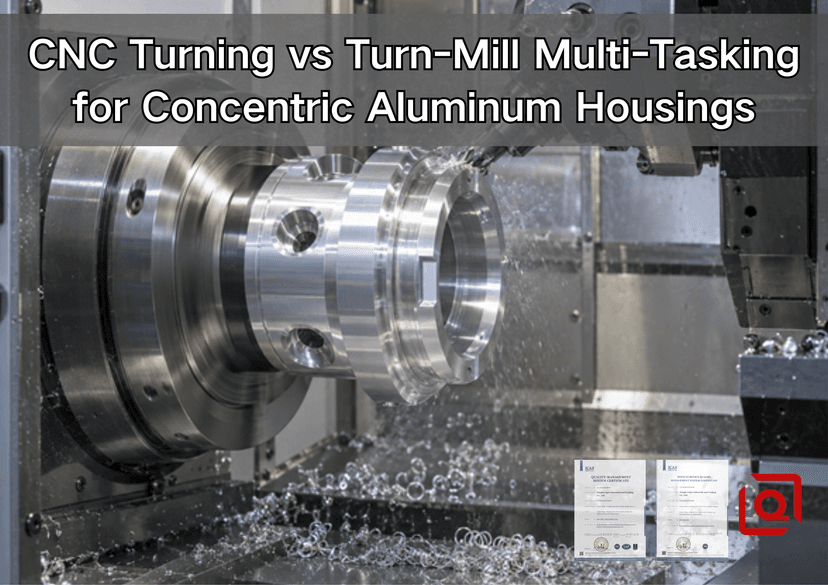
هل ما زلت مترددًا بين استخدام هيكل ألومنيوم متحد المركز على مركز خراطة CNC تقليدي أو على ماكينة خراطة وطحن متعددة المهام؟ يبدو الخيار بسيطًا حتى يحين وقت التأكد من استقامة أحد الثقوب وفقًا لدليل خارجي، وإحكام إغلاق أخدود الوجه، وتطابق زوايا العديد من المنافذ الشعاعية بدقة متناهية. عندئذٍ، لا يكمن السؤال الحقيقي في أي الماكينات تبدو أكثر تطورًا، بل في أي عملية تحافظ على سلامة المحور الوظيفي من الخام وحتى الفحص النهائي.
يشرح هذا الدليل عملية اتخاذ القرار من واقع الإنتاج. نقارن بين سلاسل العمليات، والتحكم في البيانات المرجعية، ومخاطر التشوه، وجهود الفحص، ومحركات التكلفة، ومعلومات الرسومات التي تساعد المورد على تقديم عرض سعر دقيق. ينصب التركيز على الهياكل الأسطوانية المصنوعة من الألومنيوم المستخدمة حول المحامل، والبصريات، وأجهزة الاستشعار، والصمامات، والمحركات الصغيرة، وغيرها من التجميعات التي يكون فيها الانحراف والتوافق أهم من المظهر فقط.
باختصار: اختر الخراطة باستخدام الحاسوب (CNC) عندما تكون معظم الأسطح الحرجة قابلة للدوران، وتكون الأجزاء المشكلة بالطحن بسيطة أو غير دقيقة، ولن يؤثر الإعداد الثاني المُتحكم به على علاقة المرجع. اختر الخراطة والطحن متعدد المهام عندما تشكل الثقوب، والدليل، وسطح منع التسرب، والمنافذ الشعاعية، والأسطح المستوية، والفتحات، أو الأجزاء الخلفية سلسلة تفاوت وظيفية واحدة، ويجب أن تظل مرتبطة بمحور مشترك.
1. ابدأ بالمحور الوظيفي، وليس بقائمة الآلات
قد يبدو الغلاف دائريًا دون أن يكون متمركزًا وظيفيًا. قد تجتاز كل من قاعدة المحمل، والفتحة البصرية، ومحور التثبيت، وسطح منع التسرب، والطرف الملولب، والسطح النهائي فحوصات الحجم، بينما لا يزال التجميع يهتز أو يُسرّب. يُجيب الحجم على سؤال "ما هو الحجم؟" بينما تُجيب الضوابط الهندسية على سؤال "أين يقع السطح بالنسبة لمحور المرجع؟". يجب أن يُحدد طلب عرض الأسعار الميزة التي تُحدد الدوران أو المحاذاة، ثم يُوضح كيفية ارتباط الميزات المتبقية بها.
تُوفّر المواصفة القياسية الدولية ISO 1101:2017 لغة الرموز الدولية لتفاوتات الشكل والاتجاه والموقع والانحراف. عمليًا، عند الشراء، لا تكتب عبارة "اجعل كل شيء متمركزًا" وتتوقع من جميع الموردين تفسيرها بنفس الطريقة. حدّد خصائص المرجع واستخدم عنصر التحكم الذي يُمثّل الوظيفة: الانحراف الدائري لكل قسم مُقاس، والانحراف الكلي عندما يكون السطح بأكمله مهمًا أثناء الدوران، وموضع النمط بالنسبة لمحور المرجع، والتعامد للسطح المقابل. لا تزال هذه المواصفة مُعتمدة، لذا فهي تُشكّل مرجعًا موثوقًا للرسومات المُستوردة من مصادر عالمية.
يمنع هذا أيضًا التفاوتات الزائدة. قد لا يحتاج القطر الخارجي التجميلي إلى نفس التفاوت الذي يحتاجه تجويف المحمل. غالبًا ما يستوعب منفذ الكابل نطاقًا موضعيًا أوسع من الفتحة البصرية. ضع المواصفات الدقيقة حيث يؤثر الفشل على التجميع أو الإحكام أو الضوضاء أو عمر الخدمة؛ ودع الأسطح غير الوظيفية تستخدم تفاوتات عامة اقتصادية.
2. ما هي أفضل ميزات الخراطة التقليدية باستخدام الحاسوب (CNC)؟
في مركز الخراطة، تدور قطعة العمل بينما تقوم حافة القطع الثابتة بتشكيل التجويف والقطر الخارجي والأسطح والأخاديد والمخاريط والأسنان اللولبية. يناسب هذا الترتيب بطبيعته الهياكل ذات الهندسة المحورية. إذا أمكن تشطيب التجويف والدليل والسطح والقطر الخارجي دون فك ظرف التثبيت، فإنها تشترك في نفس محور الدوران. تتميز هذه العملية بالمباشرة والصلابة وسهولة الفحص، وعادةً ما يكون معدل ساعات تشغيلها أقل من مركز متعدد المهام مجهز بالكامل.
تُعدّ عملية الخراطة جذابةً بشكل خاص للهياكل القصيرة والمتوسطة الطول المصنوعة من القضبان أو الأنابيب أو المشغولات المطروقة أو القطع الخام شبه النهائية. يمكن أن تتضمن هذه العملية عمليات التخريم الخشن، والتشطيب شبه النهائي، ووقت معادلة الإجهاد، وتمريرة تشطيب خفيفة. يساعد استخدام أداة قطع حادة مصقولة وقضيب تخريم ثابت على التحكم في تراكم الرايش على حافة الألومنيوم. ولا يزال إخراج الرايش مهمًا: إذ يمكن لرايش طويل يُسحب عبر تجويف مُشطّب أن يحوّل سطحًا مقبول الحجم إلى سطح مانع للتسرب مخدوش.
يظهر القيد بعد خروج القطعة من المغزل. تنتقل الثقوب الشعاعية، ودوائر البراغي، وفتحات التوصيل، وأسطح مفاتيح الربط، والممرات المائلة إلى آلة أخرى ما لم يكن مركز الخراطة مزودًا بأدوات دوارة مناسبة ونظام تحكم في المحور C. كل عملية تحرير وإعادة تثبيت تضيف عملية تحديد موقع. يمكن أن تؤثر دقة الفك المرن، وتلوث الرايش، وضغط الفك، واختلافات الخامة، وتقنية المشغل على العلاقة بين المحور المخروط والميزات المشكلة بالطحن.
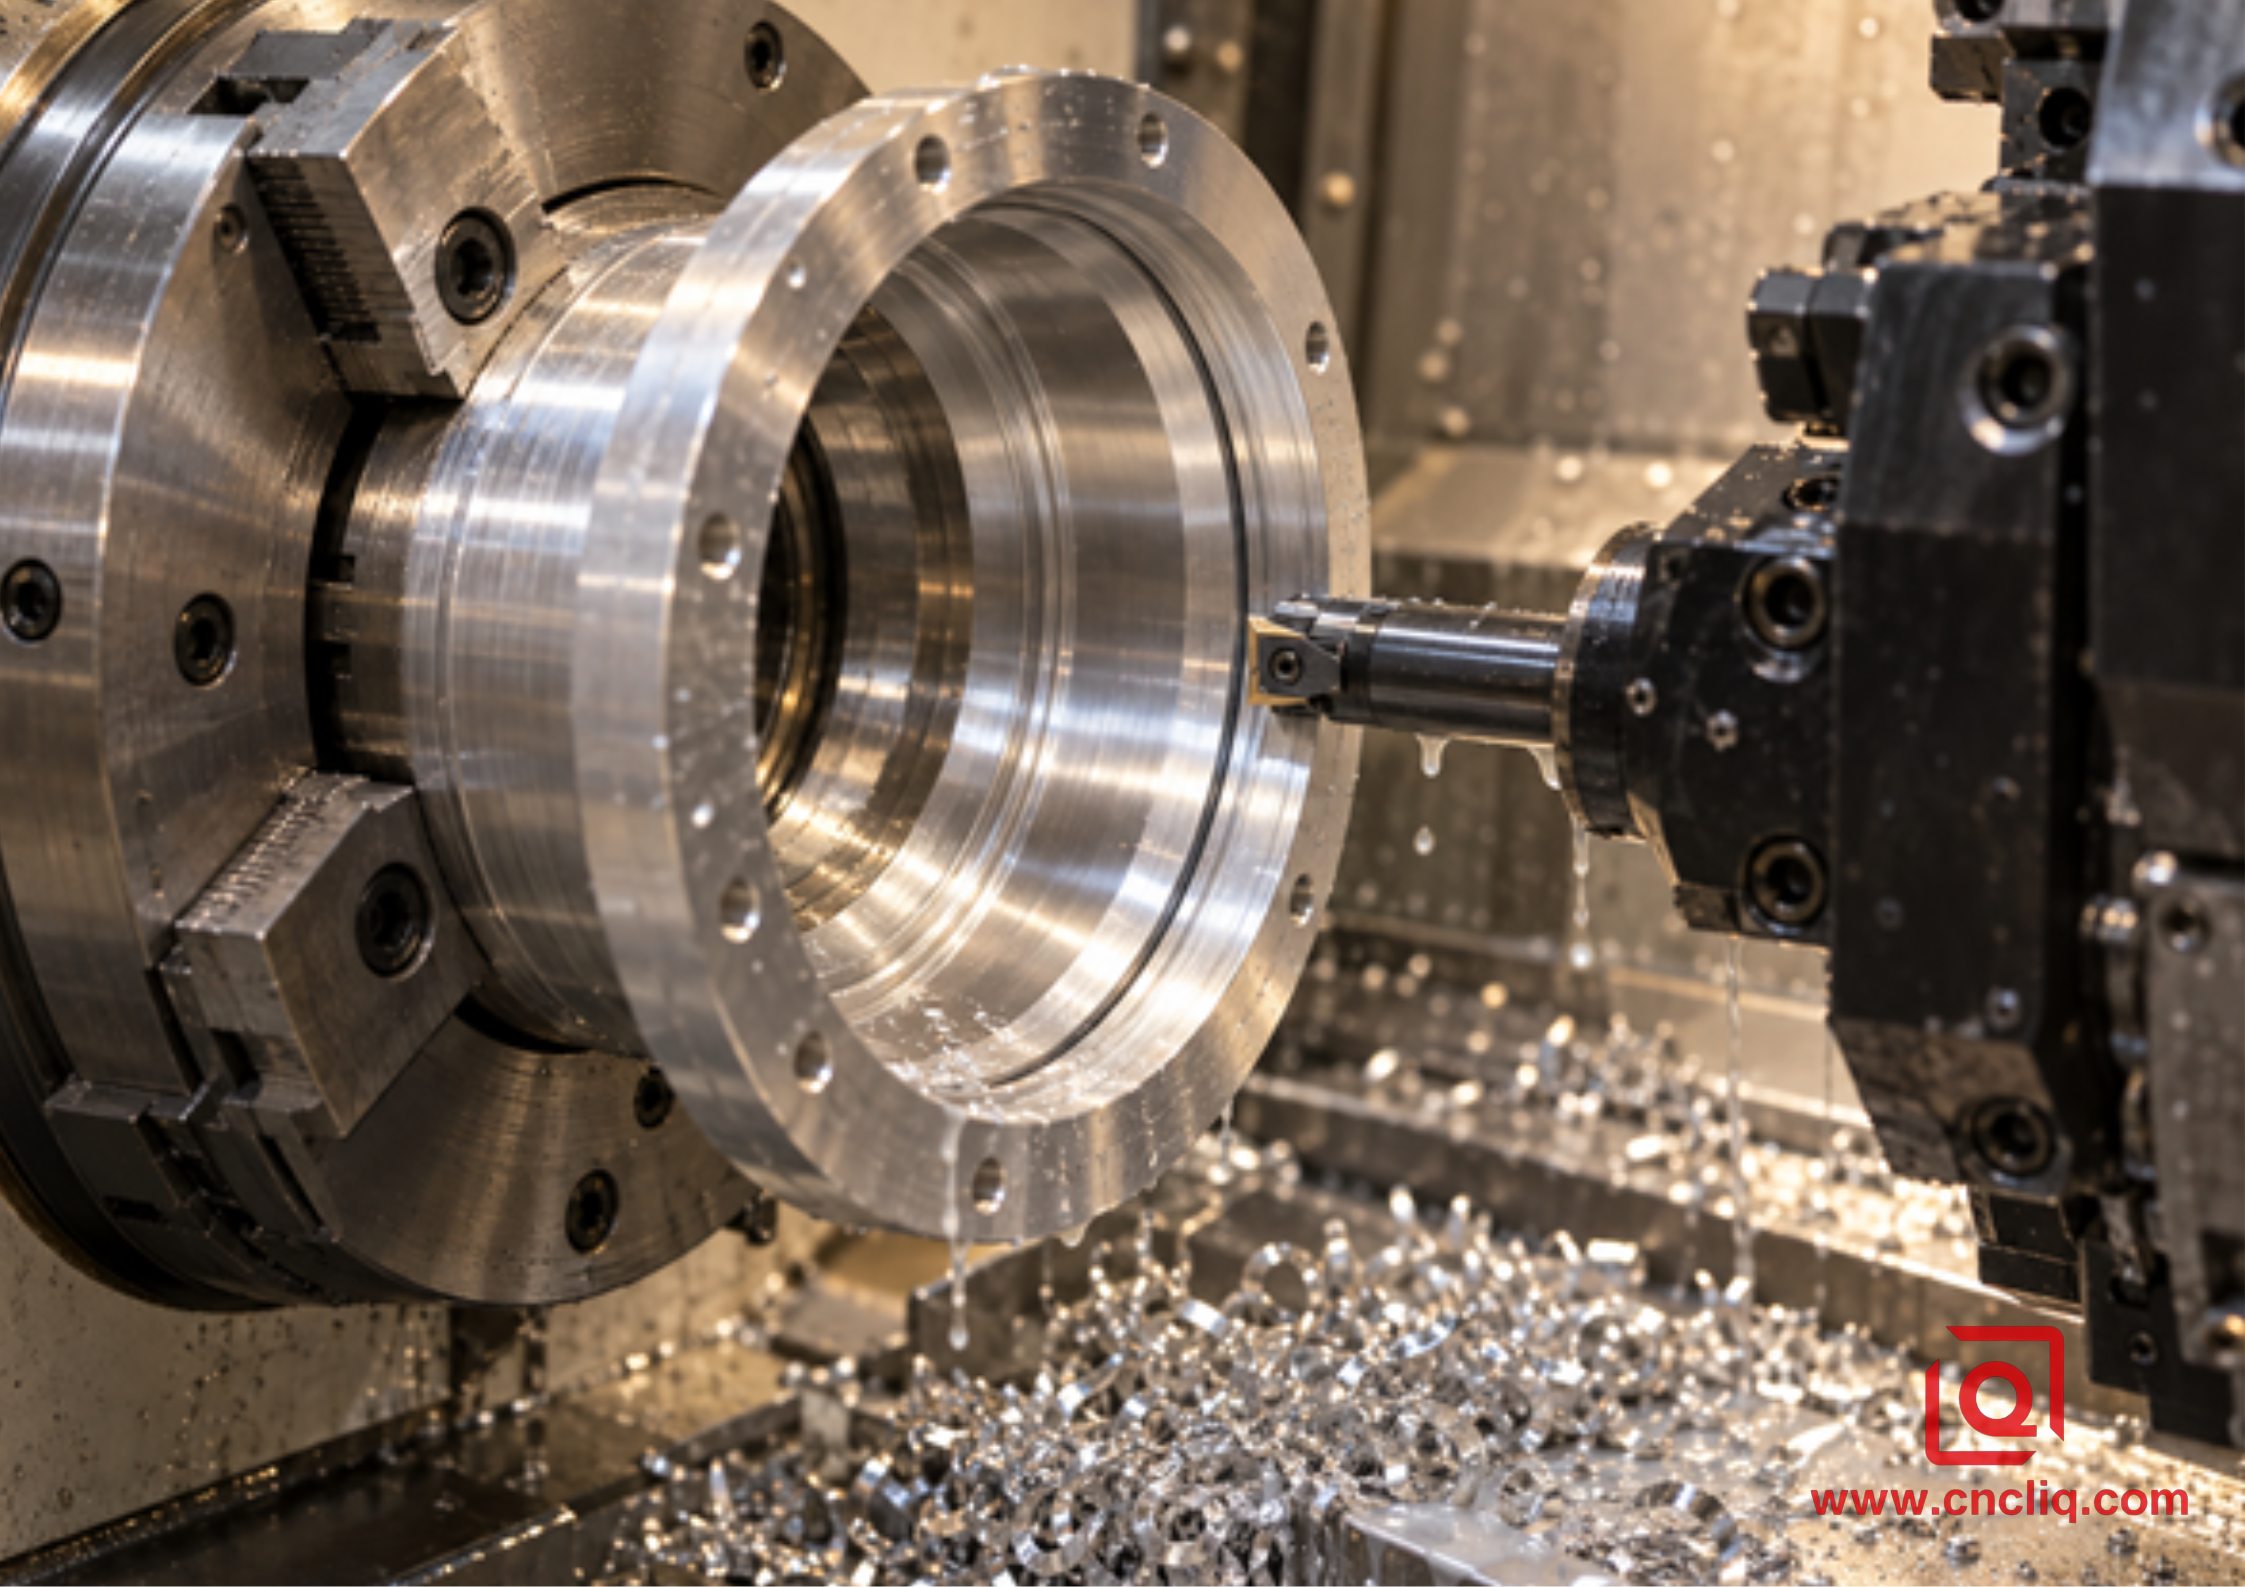
يصعب التغلب على مسار الدوران التقليدي عندما تظل المتطلبات الرئيسية دورانية ويمكن الوصول إليها في عملية رمي واحدة.
3. ما الذي يضيفه نظام Turn-Mill متعدد المهام؟
يجمع مركز الخراطة والطحن بين الخراطة والطحن الآلي، والحفر، والتثقيب، والتثقيب اللولبي. وبحسب التكوين، قد يُضاف إليه فهرسة المحور C، وحركة المحور Y، ومغزل أداة المحور B، ومغزل معاكس، أو برج دوار سفلي. والعبارة المفيدة ليست "محاور أكثر"، بل "سلاسل مرجعية أقل انقطاعًا". يُبرز دليل أوكوما للمهام المتعددة تقليل وقت الإعداد، وتحسين الدقة، وتقليل الأخطاء البشرية، وتقليل تراكم التفاوتات. وبالمثل، يصف مازاك تكاملًا أحادي الإعداد للخراطة والطحن والحفر والتثقيب والتثقيب اللولبي. ويُقدّم دليل براذر المفهوم على أنه يجمع أعمالًا كانت تتطلب سابقًا مخرطة ومركز تشغيل.
في حالة الهيكل المصنوع من الألومنيوم متحد المركز، يمكن للمغزل الرئيسي تحديد التجويف والسطح المرجعي؛ ويمكن للأدوات الدوارة إضافة ثقوب عرضية وسطح مستوٍ بينما يظل الجزء مثبتًا على ذلك المغزل؛ ويمكن لمغزل مقابل استقبال قطعة العمل للوصول إلى الجانب الخلفي. لا تكون عملية التسليم مثالية تلقائيًا، إذ لا تزال محاذاة المغزل وقوة النقل ونظافة الفكين وطول الجزء المفصول والحالة الحرارية عوامل مهمة. ومع ذلك، تتم عملية النقل ضمن نظام إحداثيات آلي مُتحكم به، بدلًا من المرور عبر عربة وجهاز تثبيت آخر ومحاذاة يدوية أخرى.
لا يُعدّ استخدام آلة الخراطة والطحن أرخص بالضرورة. فبرمجتها تستغرق وقتًا أطول، ومخاطر التصادم أعلى، وإدارة الأدوات أكثر تعقيدًا، والتكلفة بالساعة عادةً ما تكون أكبر. لكنها تبرز أهميتها عندما تُغني عن عدد كافٍ من عمليات الإعداد، والتجهيزات الخاصة، ومعالجة العمل قيد التنفيذ، وإعادة الفحص، أو عندما تحمي متطلبات هندسية قد تكون هشة لولاها.
4. مقارنة بين الخراطة باستخدام الحاسوب (CNC) والخراطة والطحن: جدول اختيار عملي
عامل القرار | مسار الخراطة التقليدي باستخدام الحاسوب | مسار متعدد المهام لطاحونة الدوران |
الهندسة الأساسية | الأفضل عندما تكون الميزات الأساسية هي الثقوب، والأقطار الخارجية، والوجوه، والأخاديد، والخيوط. | الأفضل عندما تتفاعل الميزات الدورانية مع التفاصيل الشعاعية أو غير المركزية أو الزاوية أو الخلفية. |
استمرارية البيانات | قوي داخل عملية التثبيت الواحدة؛ أضعف بعد النقل إلى مطحنة منفصلة ما لم تكن عملية التثبيت مؤهلة. | يمكن ربط عمليات الخراطة والطحن بنظام إحداثيات آلة واحد؛ ولا يزال نقل المغزل الفرعي يتطلب التحقق. |
عدد الإعدادات | غالباً ما يكون هناك إعداد واحد للخراطة بالإضافة إلى إعداد واحد أو أكثر للطحن. | غالباً ما تكون دورة متكاملة واحدة، وربما تتضمن عملية تسليم المغزل المبرمجة. |
أفضل ملف تعريف دفعة | هندسة بسيطة، أو حجم تكرار ثابت، أو عمل ذو حجم منخفض حيث تكون الميزات الثانوية سهلة. | المساكن المعقدة ذات التنوع العالي، أو الدفعات المتكررة، أو أي حجم يكون فيه الفشل الهندسي مكلفًا. |
تكلفة التجهيزات | يُستخدم الجزء السفلي للتشغيل الخالص؛ وقد تكون هناك حاجة إلى تجهيزات دوارة مخصصة أو ذات فك ناعم للأعمال الثانوية. | استثمار أعلى في الآلات، ولكن عدد أقل من التجهيزات المنفصلة وعمليات مناولة أقل. |
عبء التفتيش | قد تكون هناك حاجة إلى مزيد من الفحوصات الوسيطة بعد كل عملية إعداد. | عدد أقل من عمليات الانتقال، ولكن يجب أن يشمل التحقق من المقالة الأولى عمليات التسليم والعلاقات بين الميزات المختلفة. |
المخاطر النموذجية | عدم مركزية إعادة التثبيت، تشوه الفك، عدم تطابق البيانات، وعلامات التعامل. | البرمجة المعقدة، والتعرض للاصطدام، وانحراف أداة التشغيل، والانحراف الحراري، وعدم محاذاة النقل. |
5. سلسلة التسامح التي تحدد المسار عادةً
تخيل غلافًا صغيرًا للمستشعر بفتحة عدسة قطرها 52 مم، ودليل تحديد موقع قطره 60 مم، ومجرى لحلقة مانعة للتسرب، وأربعة ثقوب توصيل شعاعية، وغطاء خلفي ملولب. تُعتبر فتحة العدسة هي المرجع A لأنها تحدد موقع مجموعة العدسات. أما سطح التثبيت فهو المرجع B لأنه يثبت المجموعة. يتم وضع الثقوب الشعاعية بالنسبة إلى A وB بحيث تتطابق دبابيس التوصيل. إذا تم تدوير فتحة العدسة ودليل تحديد الموقع معًا، فإن عملية التدوير بسيطة. يعتمد قرار التصنيع على كيفية ارتباط الثقوب الشعاعية والغطاء الخلفي الملولب بهذا المحور نفسه.
في عملية الخراطة والطحن، يجب تحديد موضع أداة الطحن من التجويف النهائي أو باستخدام دليل مرجعي مؤهل. قد يؤدي التثبيت على قطر خارجي رقيق إلى تشويه التجويف نفسه المستخدم كمرجع. أما التثبيت على سطح مصبوب غير مكتمل فهو أسوأ. يمكن استخدام جلبة مشقوقة أو مغزل قابل للتمدد أو فك ناعم مثقوب، ولكن في هذه الحالة تصبح أداة الطحن وطريقة تحميلها جزءًا من العملية. إذا كان موضع الثقب قابلاً للتعديل، فهذا مقبول. أما إذا كانت منطقة التموضع ضيقة ومتكررة حول المحيط، فإن إبقاء القطعة في دورة خراطة وطحن على المحور C قد يزيل نقطة الضعف.
للحصول على سياق أوسع، يشرح دليل ليكين حول عمليات التشغيل ثلاثية المحاور وخماسية المحاور والتشغيل بالخراطة والطحن لتصنيع قطع الألمنيوم حسب الطلب كيف يؤثر الشكل الهندسي على اختيار الماكينة. وتتعمق هذه المقالة في دراسة الهياكل متحدة المركز من خلال اعتبار محور الإسناد المتغير الرئيسي في عملية اتخاذ القرار.
6. مشاكل خاصة بالألمنيوم: الحرارة، الجدران الرقيقة، وضغط الفك
يُقطع الألومنيوم بسهولة، لكن الأجزاء الأسطوانية الرقيقة تتحرك بسهولة أيضًا. يستطيع فني الخراطة قياس تجويف دائري ظاهريًا أثناء تثبيته، ثم مراقبته وهو يسترخي بعد فتح فكي الظرف. قد يُحدث تلامس الفكين حالة ثلاثية الفصوص دقيقة. القوة القليلة جدًا تسمح بالحركة، بينما القوة الكبيرة جدًا تشوه الغلاف. الإجابة الصحيحة ليست قيمة ضغط ثابتة للظرف، بل تعتمد على سُمك الجدار، والطول غير المدعوم، ومساحة تلامس الفكين، وحالة السبيكة، واختلافات الخامة، وقوة القطع.
تؤثر درجة الحرارة أيضًا على دقة القياسات. تشير البيانات المرجعية المنشورة للسبائك 6061 إلى معامل تمدد حراري نموذجي يقارب 23.2 × 10⁻⁶ /°م ضمن نطاق 20-100 درجة مئوية. على سبيل المثال، يتغير قطر قطعة قطرها 100 مم بمقدار 0.023 مم عند تغير درجة حرارتها بمقدار 10 درجات مئوية: ΔD = 23.2 × 10⁻⁶ × 100 مم × 10°م. لا يعني هذا أن كل قطعة تتعرض لارتفاع موحد في درجة الحرارة بمقدار 10 درجات مئوية، ولكنه يوضح سبب إمكانية أن تؤدي قطعة ساخنة، ومغزل دافئ، وغرفة فحص باردة إلى قراءات مضللة عندما يكون نطاق التفاوت ضيقًا.
تشمل أدوات التحكم المفيدة استخدام فكوك عريضة ناعمة، ودعم قريب من مكان القطع، وتخشين متوازن، وتوقف مؤقت قبل التشطيب عند الضرورة، وتمريرة نهائية خفيفة، ومبرد مضبوط، وفحص بعد الاستقرار الحراري. في حال تلا ذلك عملية الأنودة، يجب أن يحدد الرسم ما إذا كانت الأبعاد تنطبق قبل الطلاء أو بعده، وما هي الثقوب أو الخيوط أو نقاط منع التسرب التي تتطلب التغطية. يتناول دليل سمك الأنودة والتفاوتات من Liqin مسألة الأبعاد اللاحقة بمزيد من التفصيل.
7. خطط العمليات التي تُجدي نفعاً في أرضية المصنع
المسار أ: مركز الخراطة بالإضافة إلى الطحن الثانوي
استخدم هذه الطريقة عند خراطة الأجزاء التي تتطلب دقة عالية وتكون التضاريس العرضية متوسطة. انشر أو جهّز القطعة الخام، ثم قم بتشكيل وتنعيم ثقب المرجع والسطح المرجعي في عملية تثبيت واحدة، ثم قم بخراطة الدليل الخارجي وشكل مانع التسرب، ثم انقل القطعة في صوانٍ محمية. يجب أن يتم تحديد موضع أداة التثبيت من ميزة وظيفية نهائية، وليس من سطح خام مناسب. تحقق من أداة التثبيت باستخدام قطعة رئيسية أو قطعة أولية محددة؛ قم بتشكيل الثقوب والأسطح المستوية والفتحات؛ ثم تحقق من العلاقة مع نقطة المرجع بعد الخراطة.
يُعدّ هذا المسار فعالاً للغاية، وغالباً ما يكون الخيار التجاري الأمثل للهياكل ذات الموصل الشعاعي الواحد، أو نمط البراغي غير المحكم، أو الأحجام الكبيرة التي لا تتناسب مع آلة الخراطة والطحن المتاحة. كما أنه يفصل عمليات الخراطة السريعة والبسيطة عن عمليات الطحن البطيئة، مما يُحسّن من كفاءة استخدام الآلة في الإنتاج المتكرر.
المسار ب: مطحنة الخراطة الرئيسية ذات المغزل
استخدم هذا المسار عندما تشكل الخصائص الدورانية والشعاعية الأمامية سلسلة تفاوت واحدة. قم بتشطيب التجويف والقطر الخارجي بشكل خشن، ووازن إزالة المواد، ثم قم بتشطيب التجويف المرجعي والسطح، ووجه المحور C، ثم قم بحفر وتفريز وتثبيت الخصائص الجانبية قبل فك التثبيت. ترتيب مسار الأداة مهم: لا تقم بتشطيب تجويف هش ثم تطبيق قطع تفريز متقطع قوي يؤدي إلى انحناء الجدار. اترك طبقة نهائية رقيقة عند الحاجة.
المسار ج: تشغيل كامل باستخدام مغزل مزدوج
استخدم مغزلًا معاكسًا عندما يحمل كلا الطرفين خصائص وظيفية متشابهة. أكمل خصائص المرجع الأساسية على المغزل الرئيسي، وانقل القطعة بقوة التقاط مضبوطة، ثم اقطعها، ثم أنهِ التجويف الخلفي أو السطح أو الأخدود أو السن اللولبي. تحقق من انحراف النقل أثناء الموافقة على النموذج الأولي وبعد أي تغيير في الفك أو الحشوة قد يؤثر عليه. لا تلغي آلة واحدة قوانين الفيزياء، بل تجعل العملية أسهل في التحكم والتتبع.
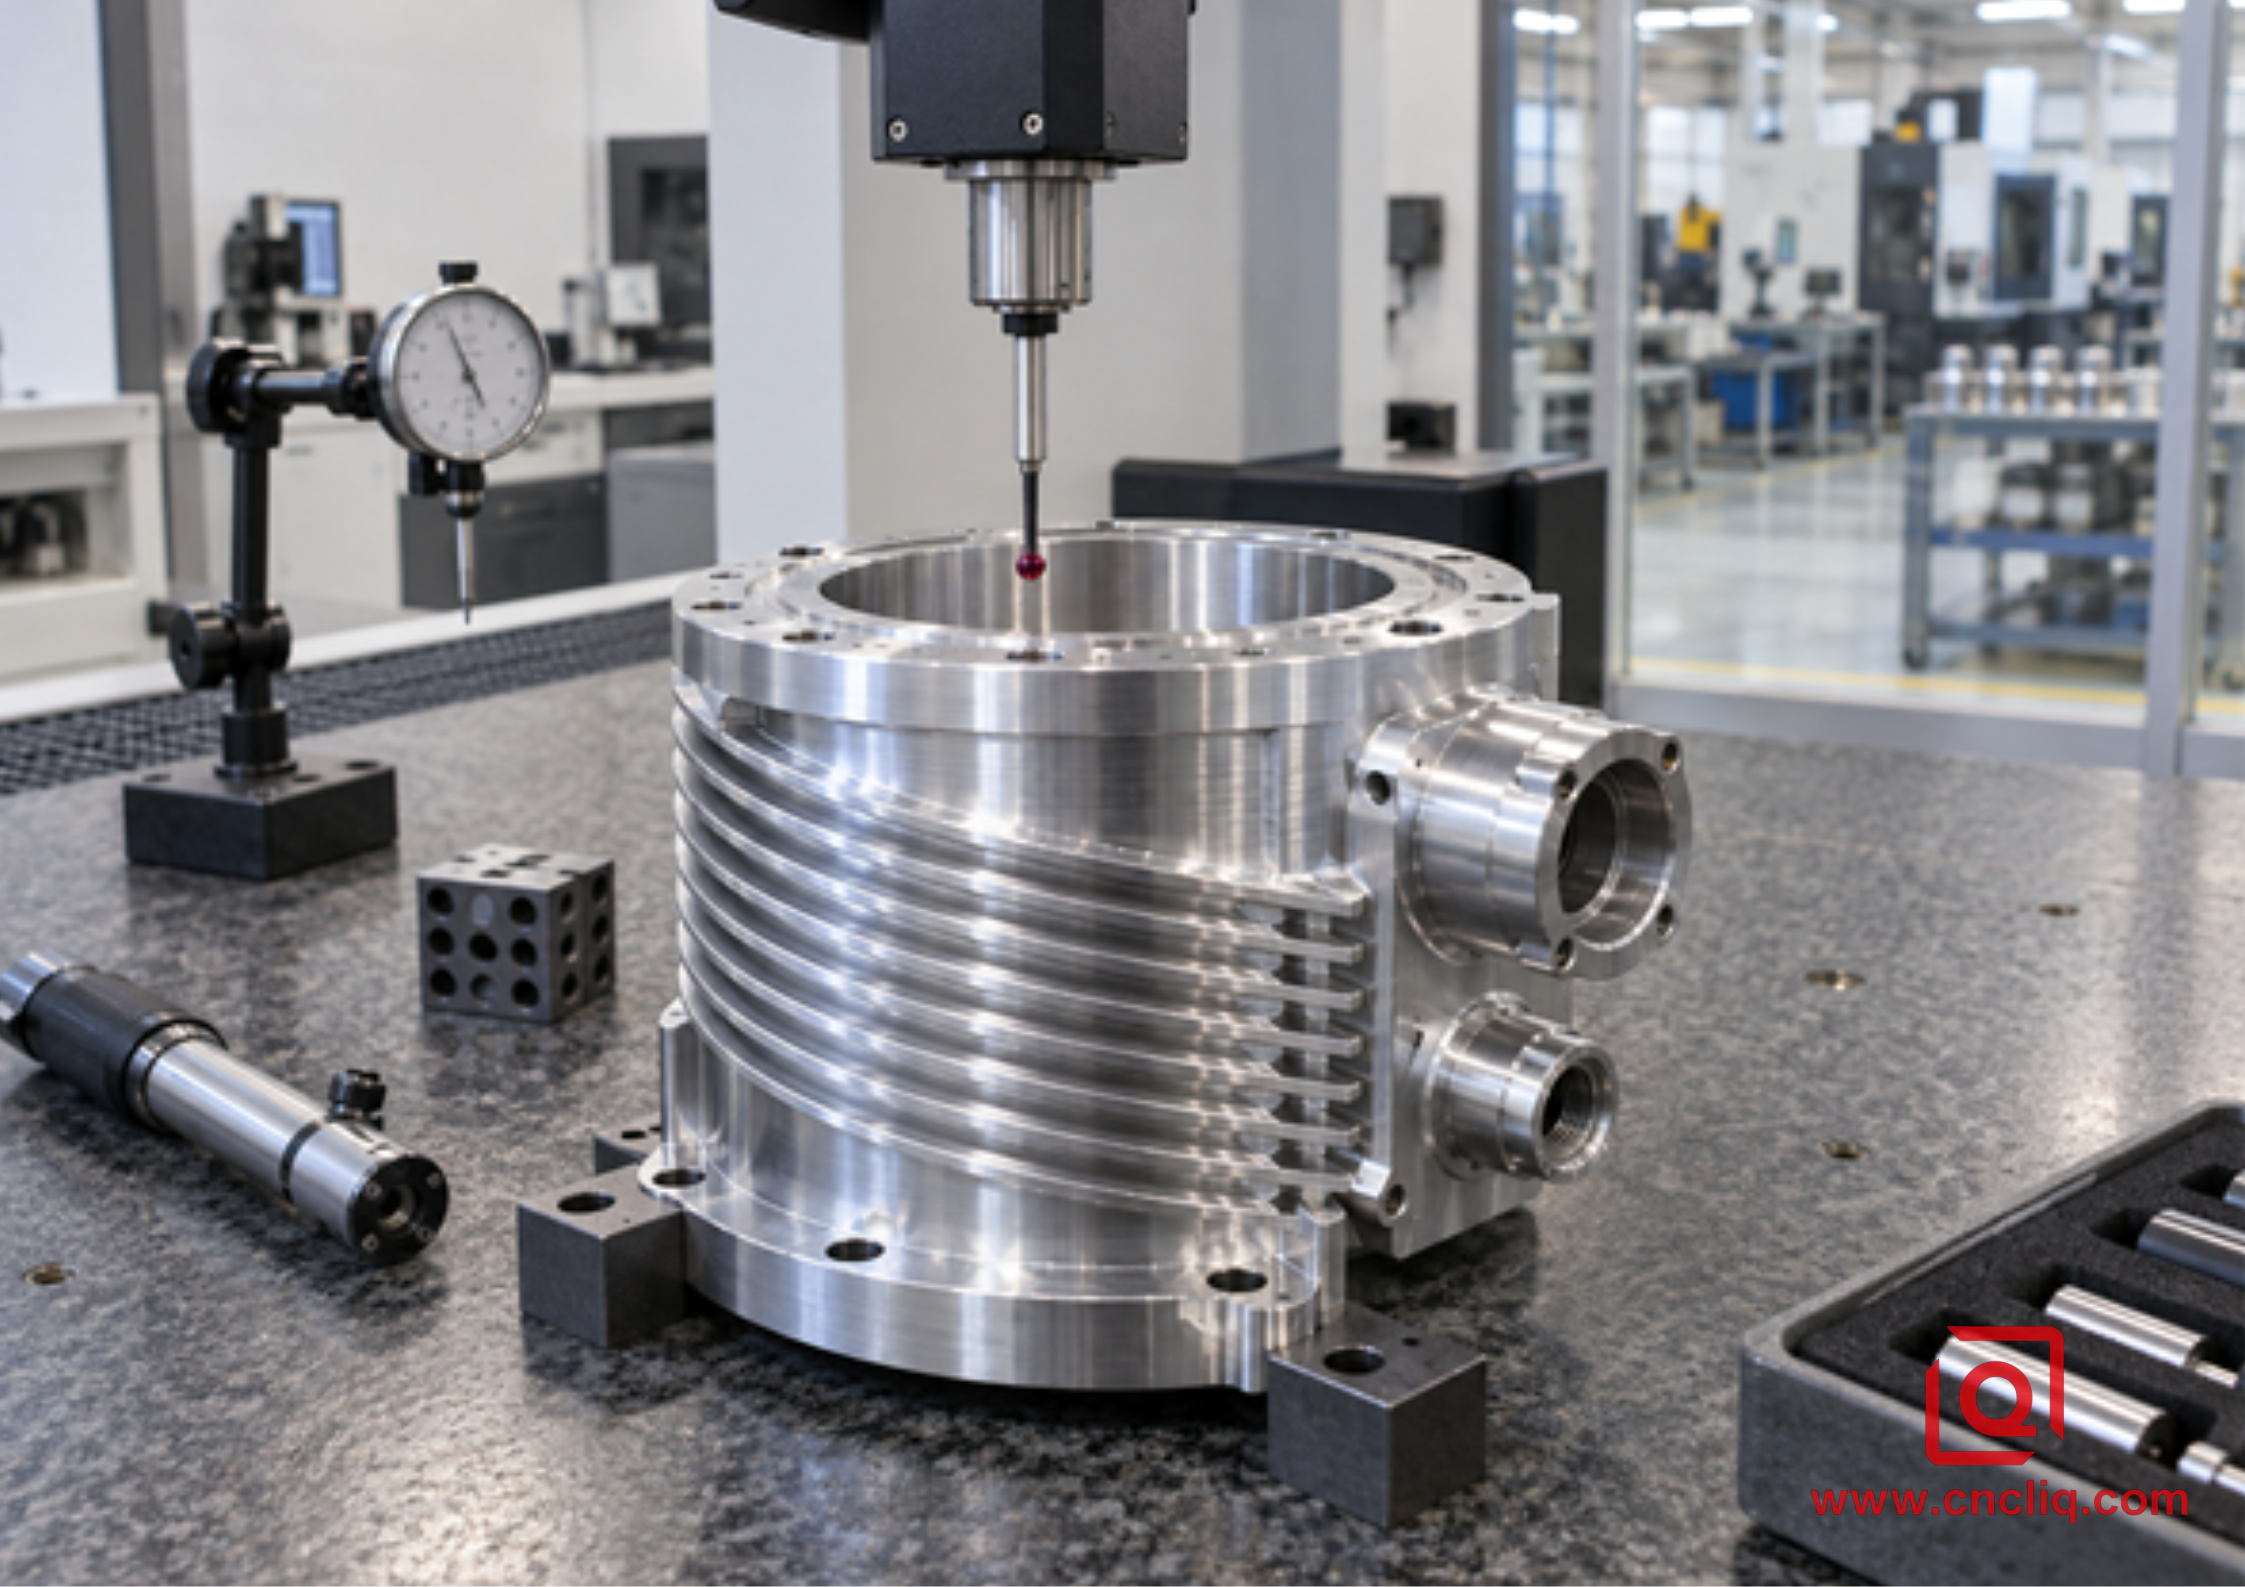
ينبغي أن يتبع الفحص مخطط البيانات الوظيفية: محور التجويف، وجه التزاوج، ثم الأدلة ذات الصلة، والأخاديد، والمنافذ، والأنماط.
8. الفحص: قياس الوظيفة، وليس القطر فقط
يمكن استخدام الميكرومتر لتحديد القطر الخارجي. ويمكن استخدام مقياس الثقوب لتحديد الحجم والتناقص. إلا أن أياً منهما لا يثبت بمفرده أن مقعد المحمل، والدليل، وسطح مانع التسرب تشترك في المحور والاتجاه المطلوبين. بالنسبة للهياكل متحدة المركز، قد تتضمن خطة الفحص استخدام مقاييس الثقوب، ومقاييس الهواء لثقوب الإنتاج، وجهاز قياس الاستدارة عندما يكون الشكل بالغ الأهمية، وجهاز قياس الإحداثيات ثلاثية الأبعاد لتحديد الموضع والاتجاه المتعلقين بالبيانات المرجعية، ومؤشر قياس أو جهاز مخصص لفحص الانحراف لإجراء فحص وظيفي سريع.
يشمل نظام معايير ISO/TC 213 سلسلة معايير ISO 10360 لقبول وإعادة التحقق من أجهزة قياس الإحداثيات ثلاثية الأبعاد (CMM)، بينما يحدد معيار ISO 1101 لغة المواصفات الهندسية. يجب أن تتوافق طريقة القياس مع الرسم وحالة الاستخدام. قد لا تتمكن بعض نقاط جهاز قياس الإحداثيات ثلاثية الأبعاد من تحديد تجويف ذي فصوص؛ لذا قد يكون المسح المستمر أو قياس الشكل المخصص مبررًا. في المقابل، يؤدي مسح كل قطر ظاهري إلى زيادة التكلفة دون تقليل المخاطر الوظيفية.
اطلب من المورّد الاتفاق على محاكاة البيانات المرجعية، وكثافة النقاط، واستراتيجية الترشيح عند الاقتضاء، ودرجة حرارة القياس، وشكل التقرير قبل بدء الإنتاج. بالنسبة للدفعات المستمرة، حدد الخصائص الأساسية للجودة وخطة أخذ العينات. يُعد غطاء الحافة/الطرف الأمامي للمحرك الدقيق من شركة Liqin مثالًا مناسبًا، لأن تجويف المحمل، ومحور التثبيت، والسطح النهائي تجعل المركزية والتعامد عنصرين أساسيين في أداء المحرك.
9. حالة مجهولة المصدر: غلاف مشفر محرك صغير الحجم
طلب عميل أوروبي مجهول الهوية متخصص في أنظمة الأتمتة غلافًا لجهاز تشفير مصنوعًا من سبيكة الألومنيوم 6061-T6، مزودًا بمقعدين للمحامل، ووحدة تحكم خارجية للمحرك، وأخدود مانع للتسرب، وثلاثة مسارات كابلات شعاعية، وغطاء خلفي ملولب. هذا سيناريو هندسي نموذجي تم إنشاؤه لتوضيح نطاق عمليات التصنيع المعتمدة لدى شركة Liqin؛ وقد تم حذف الأرقام التجارية عمدًا، ولا يُقصد به أن يكون ذا قدرة شاملة.
استخدم التصميم الأولي مخرطة CNC للثقوب والدليل والأخاديد، متبوعة بآلة تصنيع عمودية منفصلة للخصائص الشعاعية. خلال مراجعة التصميم للتصنيع، لاحظ الفريق ضرورة تثبيت الجدار الأسطواني الرقيق مرة أخرى بالقرب من مقعد المحمل النهائي. كما ربط الرسم نمط الكابل بمحور المحمل. كان استخدام آلة طحن منفصلة ممكنًا، ولكنه تطلب مغزلًا قابلًا للتمدد، ومحدد زاوية مناسب، وتسلسل فحص هندسي ثانٍ.
استُخدم في المسار المُختار مركز خراطة وتفريز. قام المغزل الرئيسي بتحديد تجويف المحمل الأساسي، والدليل، وسطح منع التسرب. قامت أدوات التشغيل الدوارة على المحور C بتشكيل النمط الشعاعي قبل التحرير. دعم مغزلٌ مُعاكس إتمام الجانب الخلفي. تم تحقيق التوازن بين عمليات التشغيل الخشنة على الأسطح الداخلية والخارجية؛ وتمت عمليات تمرير المحمل النهائية بعد الانتهاء من أعمال التشكيل العرضي الأكثر تعقيدًا. استند الفحص إلى محور التجويف الأساسي وسطح التزاوج، ثم تم التحقق من الانحراف، والتعامد، والنمط الشعاعي. لم تكن الفائدة الرئيسية هي زيادة سرعة القطع بشكلٍ ملحوظ، بل كانت إزالة خطوة إعادة التثبيت عالية المخاطر، وتوفير خطة تحكم أكثر وضوحًا.
إذا كان لمكونك سلسلة تفاوتات مماثلة، فأرسل النموذج ثلاثي الأبعاد، والرسم ثنائي الأبعاد، والحجم السنوي، ونوع السبيكة ودرجة الصلابة، والتشطيب، وتوقعات الفحص. يمكن لشركة Liqin مقارنة مسار الخراطة والطحن مع مسار الخراطة والطحن المتكامل بدلاً من تقديم وصف لآلة معينة فقط.
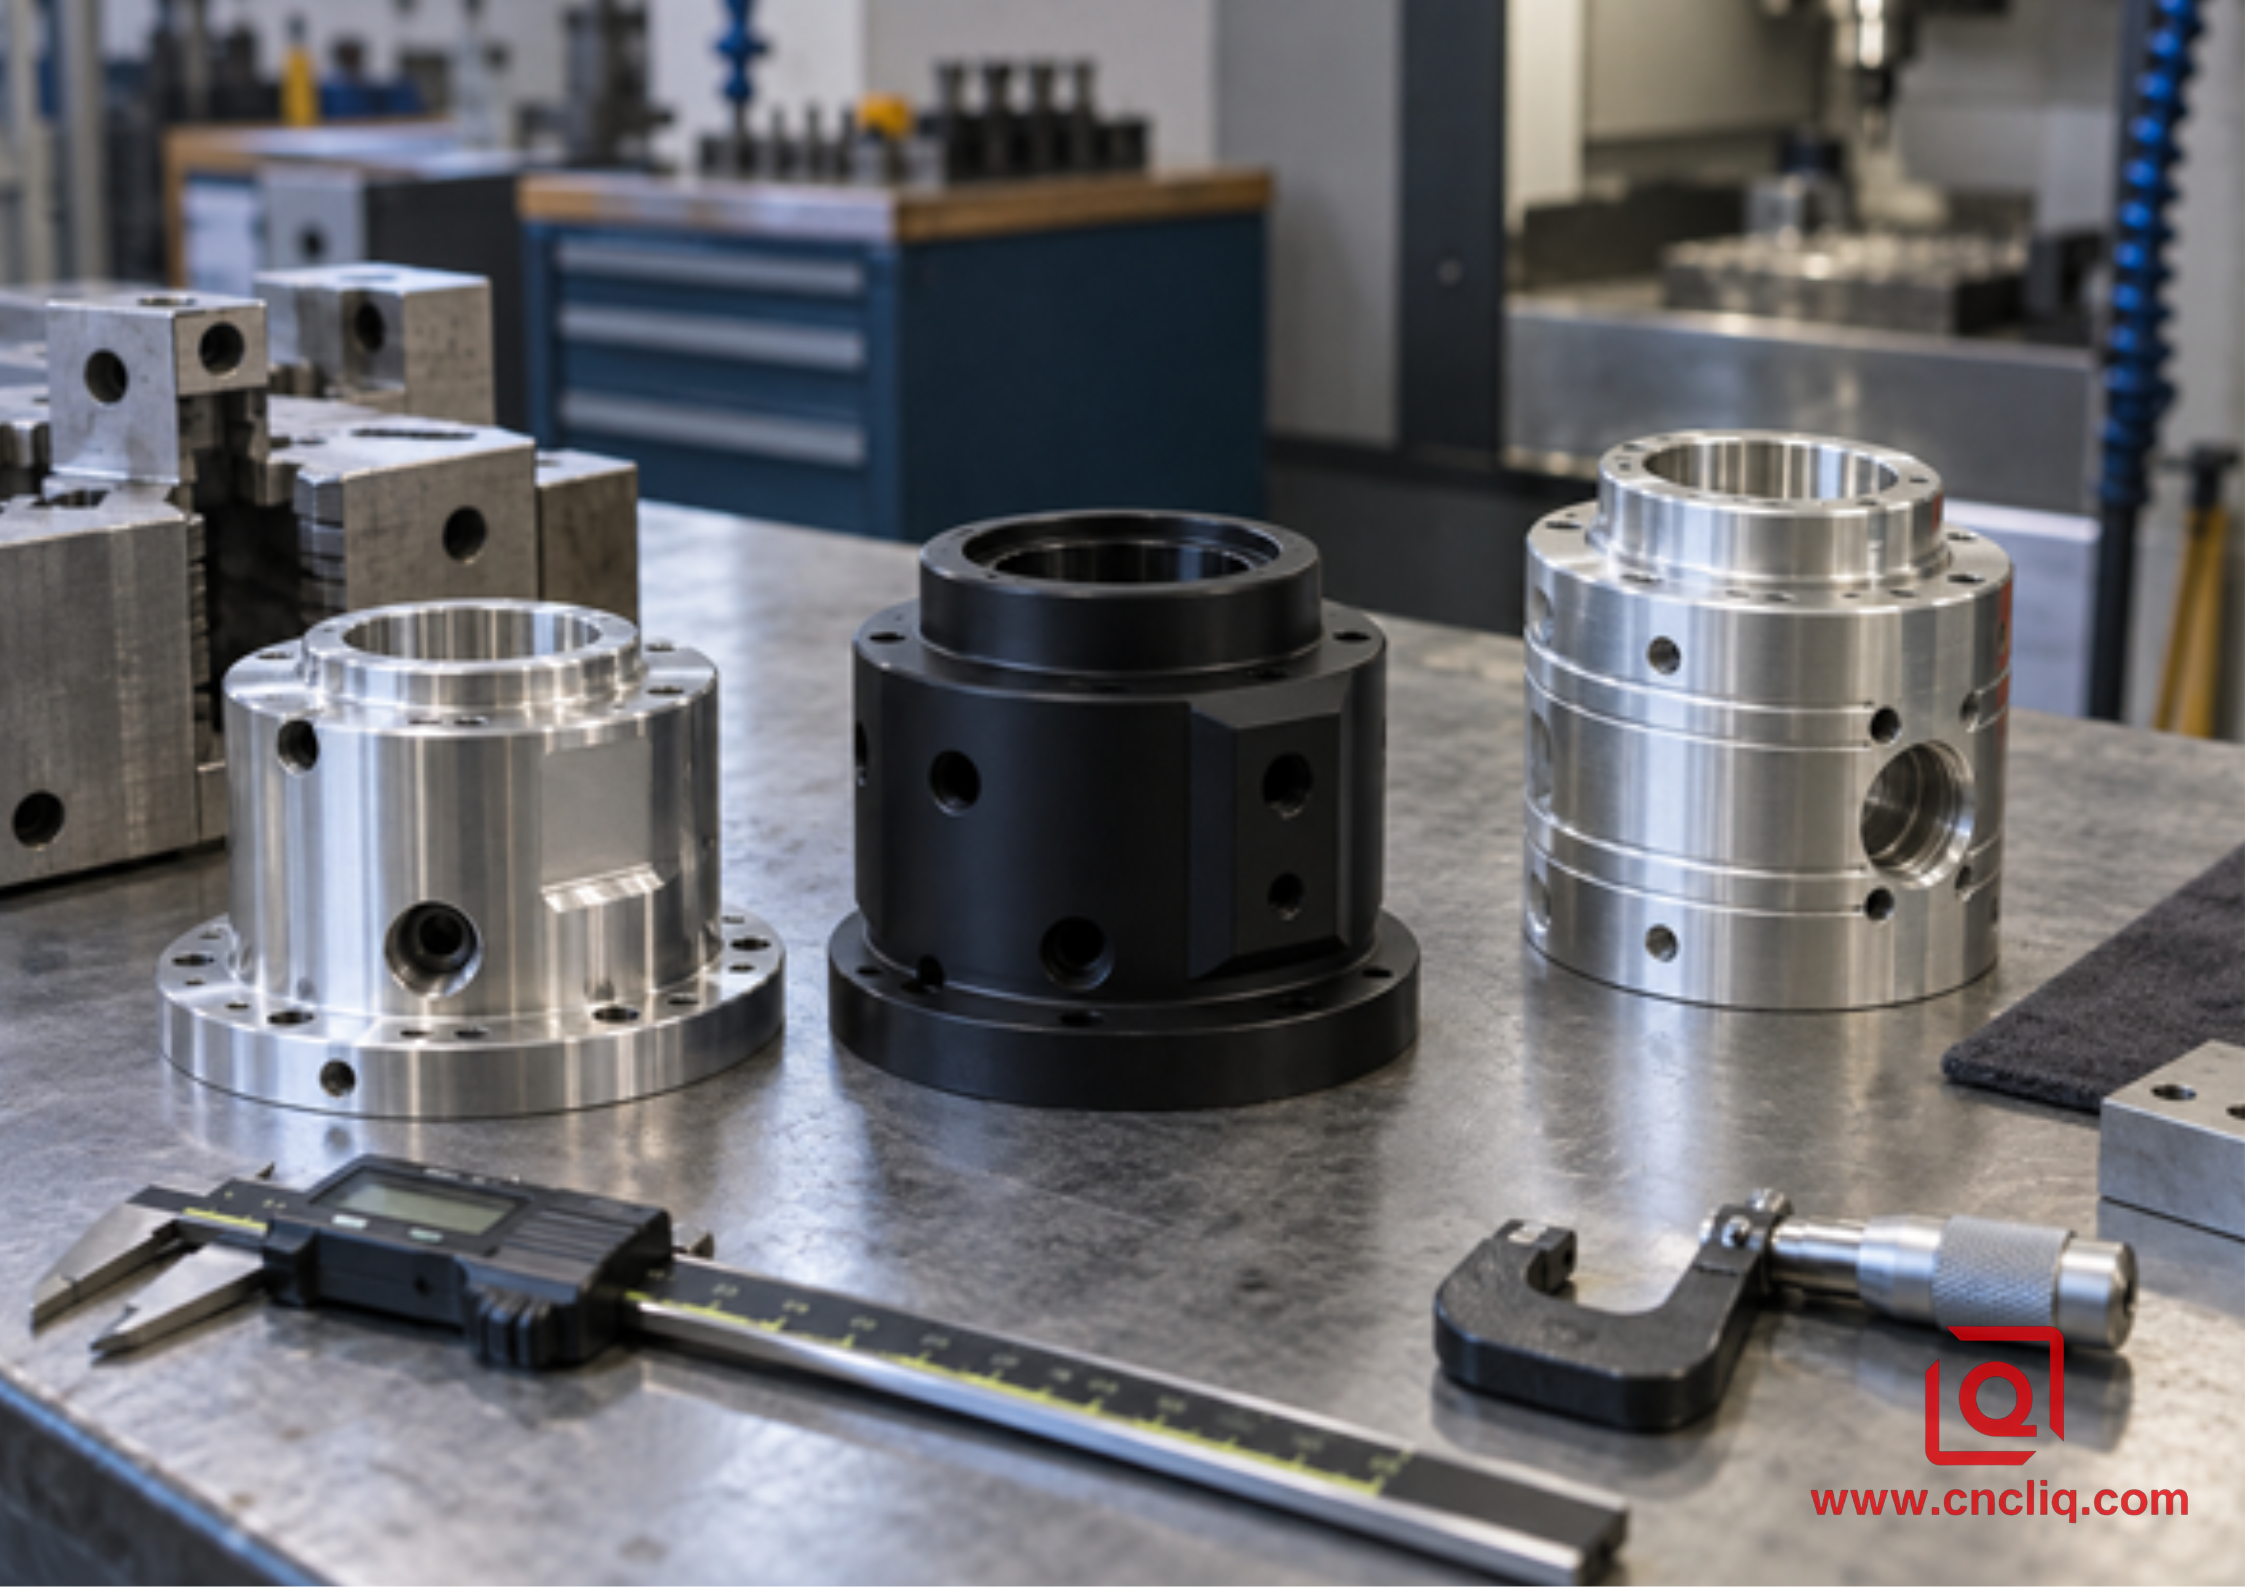
قد تفضل تصاميم المساكن المختلفة مسارات مختلفة؛ وينبغي أن تتخذ سلسلة التسامح الوظيفي القرار.
10. كيفية تقليل التكلفة قبل طلب عرض سعر
أولًا، افصل بين الهندسة الوظيفية والهندسة التجميلية. طبّق حدودًا ضيقة للانحراف، والموقع، وتشطيب السطح، والحجم فقط عند الحاجة إليها في التجميع. ثانيًا، حدّد محور المرجع الأساسي بوضوح. ثالثًا، قدّم ملفات STEP وملفات PDF ثنائية الأبعاد مضبوطة؛ يُظهر النموذج الهندسة، بينما يُظهر الرسم التفاوتات، والتشطيبات، والملاحظات، ومعايير القبول.
حدد أيضًا حجم الدفعة والطلب السنوي. قد يُبرر نموذج أولي مكون من 5 قطع استخدام فكوك مرنة ناعمة وإجراء فحص إضافي. أما الطلب المتكرر فقد يُبرر استخدام فكوك مخصصة، أو مجموعات أدوات مُعدة مسبقًا، أو أدوات فحص، أو عملية تصنيع قضبان آلية. حدد ما إذا كانت هناك حاجة إلى شهادات المواد، أو تقارير الطلاء، أو بيانات آلة قياس الإحداثيات ثلاثية الأبعاد، أو نموذج أولي كامل. توفر قائمة التحقق الخاصة بطلبات عروض أسعار التصنيع باستخدام الحاسب الآلي من Liqin دليلًا شاملًا لتقديم الطلبات، بينما يُفيد دليل سبائك الألومنيوم المصنعة باستخدام الحاسب الآلي من قِبل الشركات المصنعة الأصلية عندما لا تزال سبائك 6061 أو 6082 أو 7075 قيد المناقشة.
أخيرًا، دع الشركة المصنعة تقترح المسار. عبارة "يجب تصنيعه على آلة الخراطة والطحن" مفيدة فقط عندما تعبر عن متطلب مُثبت. إذا كان بالإمكان تحقيق وظيفة الرسم بتكلفة أقل على مركز خراطة بالإضافة إلى تجهيزات ثانوية مؤهلة، فإن النتيجة - وليس الشعار الموجود على الغلاف - هي ما يحصل عليه المشتري.
11. قائمة التحقق من قرار طلب عرض الأسعار
سؤال | إذا كانت الإجابة بنعم، فماذا يشير ذلك؟ |
هل يمكن إنجاز جميع الميزات الأساسية دفعة واحدة؟ | تستحق عملية الخراطة التقليدية باستخدام الحاسوب (CNC) الأولوية. |
هل تتمتع الفتحات المتقاطعة أو الأسطح المستوية أو الفتحات أو المنافذ بوضع ضيق بالنسبة لمحور التجويف؟ | قد يحمي جهاز الخراطة والطحن استمرارية المرجع. |
هل يحمل كلا الطرفين ميزات محورية حرجة أو ميزات يتم التحكم فيها عن طريق الانحراف؟ | تقييم عملية التشغيل الكاملة باستخدام مغزل مزدوج أو عملية ثانية مؤهلة. |
هل الجدار رقيق بما يكفي بحيث يمكن أن يؤدي إعادة التثبيت إلى تغيير شكل التجويف؟ | قلل من التعامل مع الفكين وراجع تلامس الفكين، والدعم، وتسلسل القطع. |
هل سيؤدي الطلاء إلى تغيير المقاس أو السن اللولبي أو مكان تثبيت الختم؟ | حدد أبعاد الحالة النهائية والإخفاء قبل تقديم عرض الأسعار. |
هل حجم الإنتاج السنوي مرتفع بما يكفي لتغطية تكاليف البرمجة والأدوات؟ | قد يحقق المسار متعدد المهام قيمة أكبر من عمليات الإعداد المتكررة وعمليات نقل العمل قيد التنفيذ. |
الأسئلة الشائعة
1. هل عملية الخراطة والطحن أكثر دقة دائماً من عملية الخراطة التقليدية باستخدام الحاسوب؟
لا. يمكن لمخرطة CNC صلبة إنتاج ثقوب وأقطار وأسطح وأخاديد متحدة المحور بجودة ممتازة، وغالبًا بتكلفة أقل. تصبح عملية الخراطة والطحن ذات قيمة عندما يجب أن تظل ميزات الطحن أو السطح الخلفي مرتبطة ارتباطًا وثيقًا بمحور الإسناد للخراطة. تحدد حالة الماكينة والأدوات والتجهيزات والتحكم الحراري والبرمجة والفحص القدرة الفعلية؛ ففئة الماكينة وحدها لا تضمن ذلك.
2. متى يجب أن يبقى غلاف المحرك على مركز الدوران بالإضافة إلى مطحنة منفصلة؟
استخدم مسار التقسيم عندما تكون سلسلة التفاوتات الحرجة دورانية في الغالب، وتكون الثقوب أو الأسطح الثانوية ذات تفاوت موضعي مناسب، ويمكن إعادة وضع القطعة دون تشويه التجويف. كما أنه عملي عندما يكون الغلاف كبيرًا جدًا بالنسبة لآلة الخراطة والطحن المتاحة أو عندما يسمح حجم الإنتاج باستخدام تجهيزات ثانوية مخصصة وقابلة للتكرار.
3. ما هي أهم عناصر الرسم التوضيحي بالنسبة لغلاف الألمنيوم متحد المركز؟
حدد ثقب المرجع الوظيفي أو الدليل، والسطح المقابل، وحجم وملاءمة عناصر التحميل أو منع التسرب، والعلاقات الهندسية التي تؤثر على الدوران أو التجميع. بناءً على الوظيفة، استخدم الانحراف، أو الموضع، أو التعامد، أو الأسطوانية، أو المظهر الجانبي بدلاً من ملاحظة عامة غير رسمية. حدد ما إذا كانت المتطلبات تنطبق قبل أو بعد عملية الأنودة.
4. هل يمكن أن يؤدي تسليم المغزل الفرعي إلى حدوث خطأ؟
نعم. يمكن أن تؤثر حالة فكي الالتقاط، والتزامن، وقوة النقل، والرقائق العالقة، ومحاذاة المغزل، والطول غير المدعوم، ودرجة الحرارة على الجانب الثاني. تضمن عملية فعالة التحقق من انحراف عملية التسليم أثناء الإعداد، والتحكم في نظافة الفكين والتثبيت، وتتضمن العلاقة ذات الصلة بين الجانب الخلفي والنقطة المرجعية الأساسية في فحص العينة الأولى.
5. ما الذي يجب أن أرسله للحصول على عرض أسعار موثوق؟
أرسل نموذج STEP، ورسمًا ثنائي الأبعاد مُتحكمًا به، ومواصفات سبيكة المادة وحالتها، ومواصفات التشطيب، وكميات النموذج الأولي والإنتاج، والطلب السنوي، والجدول الزمني المستهدف، والميزات الأساسية للجودة، ومتطلبات إعداد التقارير. اشرح وظيفة كل من التجويف، والدليل، والمانع للتسرب، والمنافذ في عملية التجميع. يُمكّن هذا السياق مهندس التصنيع من مقارنة مسارات الخراطة باستخدام الحاسوب (CNC) ومسارات الخراطة والطحن بذكاء.
ملخص
تُعدّ عملية الخراطة باستخدام الحاسوب (CNC) الخيار الأمثل لتصنيع غلاف ألومنيوم متحد المركز، حيث تبقى هندسته الأساسية قابلة للدوران والوصول إليها في عملية تثبيت واحدة. يصبح الجمع بين الخراطة والطحن خيارًا جذابًا عندما يجب ربط العناصر الشعاعية أو الزاوية أو الخلفية بمحور مرجعي واحد. يُراعي هذا الأسلوب سلسلة التفاوتات المسموح بها، ويُحسّن أداء الجدران الرقيقة والسلوك الحراري، ويتحقق من الأداء الوظيفي وفقًا لخطة فحص متفق عليها. يُرجى مشاركة الرسومات الكاملة وسياق التطبيق مُبكرًا لكي تتمكن شركة Liqin من اقتراح العملية الأكثر أمانًا واقتصادية لتصنيع غلافك.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع : service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات : business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
