 العربية




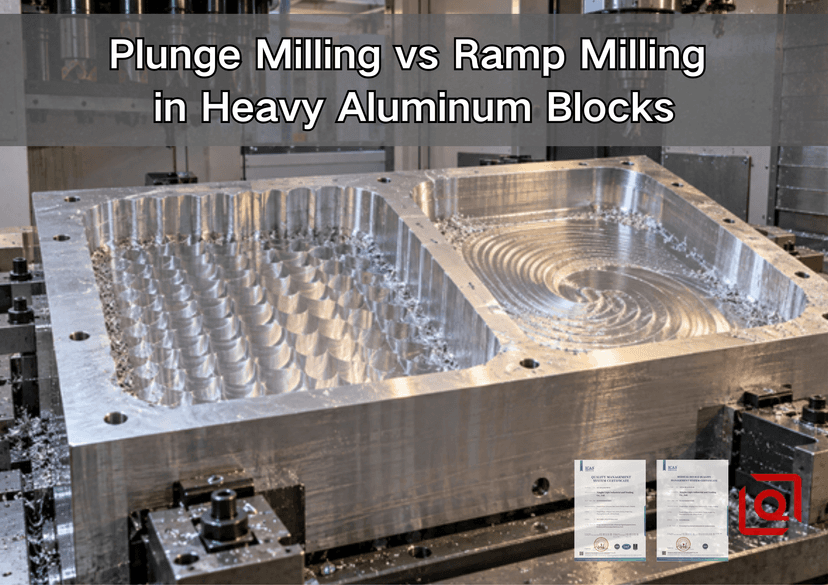
هل ما زلت مترددًا بشأن كيفية فتح تجويف عميق في كتلة ألومنيوم ثقيلة، هل بالغطس المباشر أم بتحريك أداة القطع على طول منحدر؟ قد تُحوّل استراتيجية الدخول الخاطئة عمليةً واعدةً إلى رقائق متراكمة، أو حافة قطع ملحومة، أو حمولة زائدة على المغزل، أو قطعة تتحرك بعد فك التثبيت. يشرح هذا الدليل كيفية الاختيار من واقع ورشة العمل، موضحًا وظيفة كل طريقة، وكيف يؤثر اتجاه القوة وخروج الرقائق على النتيجة، والمعلومات التي يحتاجها مورد خدمات التشغيل الآلي قبل تقديم عرض سعر لكتلتك.
باختصار، الأمر عملي. عندما يوفر التجويف مساحة كافية، عادةً ما أجرب استخدام منحدر أولًا. يسمح ذلك للحافة بالدخول تدريجيًا في العمل بينما يحافظ التحكم على حركة المحاور معًا. يصبح استخدام تقنية الغطس منطقيًا كلما زاد طول الأداة أو أصبح التجويف ضيقًا. مسار التحميل فيها يقلل من احتمالية انحناء الأداة جانبيًا. غالبًا ما تستخدم الكتل الثقيلة كلا الطريقتين: مدخل مُعتمد يفتح مساحة عمل أكبر، وتمريرات الغطس تزيل المواد الصلبة الصعبة، واستراتيجية المنحدر أو المحيط تترك مادة متجانسة للتشطيب.
1. جدول اتخاذ القرار السريع
حالة المتجر | استراتيجية بداية أفضل | لماذا يناسب عادةً | تحقق قبل النشر |
جيب واسع بطول مسار كافٍ | طحن المنحدر | دخول سلس ومشاركة مستمرة | أقصى زاوية ميل للقاطع الدقيق |
تجويف عميق مع بروز طويل للأداة | الطحن الغاطس | يتم توجيه المزيد من القوة محوريًا، ويمكن أن ينخفض الانحراف القطري | القاطع معتمد للاستخدام في الغطس، ويمكن أن تترك الرقائق |
أضلاع رفيعة أو أرضية مرنة بالقرب من المدخل | منحدر ضحل أو مدخل محفور مسبقًا | يتجنب الاصطدام المحوري المفاجئ بجانب ميزة حساسة | دعامة التثبيت وسمك الجدار المتبقي |
فتحة ضيقة لا تتسع للحلزون | الطحن الغاطس أو ثقب الوصول المحفور | يناسب هندسة محدودة | القدرة على قطع المنتصف، والتجاوز، والإخلاء |
جيب ألومنيوم مفتوح على آلة صلبة عالية السرعة | مدخل منحدر أو حلزوني في عملية التخشين ذات التعشيق المستمر | يحافظ على حركة القاطع ويستغل طول المجرى | التغذية الفعلية عبر الأقواس والزوايا |
إزالة كمية كبيرة جدًا من المعدن من قطعة كبيرة | عملية هجينة | يفصل هذا الفصل بين أعمال التخشين الأساسية المستقرة وأعمال التشطيب النهائية للجدران والأرضيات التي يتم التحكم فيها | تغييرات الأدوات، بدل المخزون، مرحلة الفحص |
هذا الجدول عبارة عن فلتر مبدئي، وليس وصفة قطع. يُمكن استخدام كتالوج الأدوات، وحدود الماكينة، وطول القياس، وحالة السبيكة، وتوصيل سائل التبريد، والرسم كعوامل نقض.
2. ما المقصود فعلياً بعملية الطحن الغاطس وعملية الطحن المنحدر؟
تزيل عملية الطحن الغاطس المواد من خلال حركات متكررة موازية لمحور المغزل. بعد كل غطسة، تتراجع الأداة أو تُخلي المساحة حسب الحاجة، ثم تتحرك جانبيًا بخطوة مُتحكم بها، وتُجري القطع المحوري التالي. ولذلك، يظهر على الأرضية والجدار صف من التجاويف المتداخلة حتى تتم إزالتها لاحقًا بعملية تشطيب نصف نهائية أو نهائية. يمكن استخدام قاطع غاطس قابل للفهرسة مُصمم خصيصًا أو أداة قطع مركزية من الكربيد الصلب، ولكن يجب أن تتوافق حدودها مع الحركة المُبرمجة.
تُحقق عملية الطحن المنحدر تقدمًا محوريًا بينما تتحرك أداة القطع جانبيًا أيضًا. ينحدر المنحدر الخطي على طول مسار مستقيم أو منحني. أما المنحدر الحلزوني فينحدر حول دائرة ويفتح ثقبًا أو تجويفًا أكبر من أداة القطع. يمنع كلا النوعين الأداة من إزالة كل المادة دفعة واحدة من مركزها. تنجح هذه الطريقة فقط عندما تتمتع الأداة بقدرة القطع المحوري ويوفر المسار خلوصًا كافيًا.
لا يكمن الفرق الجوهري في مجرد "القطع العمودي مقابل القطع المائل"، بل في اتجاه واستمرارية قوة القطع. توضح إرشادات ساندفيك كورومانت للطحن أن زاوية دخول صغيرة تُنتج قوة محورية مهيمنة موجهة نحو المغزل، مما يُساهم في تثبيت التركيبات الطويلة أو الضعيفة، ولهذا السبب تُستخدم تقنيات التغذية العالية في الطحن الغاطس. أثناء القطع التدريجي، تلامس حافة القطع المادة الخام تدريجيًا بدلًا من ملامستها دفعة واحدة. ومع ذلك، تعود القوة في النهاية إلى هندسة أداة القطع وكمية المادة الملامسة.
هناك تفصيلٌ هامٌ في دليل المعهد الوطني للمعايير والتكنولوجيا (NIST) الخاص بتصنيع الألومنيوم وسبائكه ، وهو أنه عند غرس أداةٍ في الألومنيوم الصلب، يجب أن يكون هناك خلوصٌ كافٍ في طرفها لمنع احتكاك كعبها. بعبارةٍ أخرى، لا يُمكن استنتاج "القطع المركزي" من المظهر الخارجي. لذا، تحقق من هندسة الطرف وبيانات الغطس أو الانحدار المعتمدة من الشركة المصنعة.
3. لماذا يؤثر استخدام كتلة ألومنيوم ثقيلة على القرار
لا تُشكّل صفيحة بسمك ٢٠ مم وقضيب بسمك ١٦٠ مم المشكلة نفسها. فالكتلة الثقيلة تُخزّن إجهادًا متبقيًا، وقد تُحيط أداة القطع بكمية كبيرة من الرقائق المرنة. كما تتطلب الأجزاء العميقة بروزًا أكبر لأداة القطع، مما يزيد من قوة الرفع عند الحافة، بينما تعيق جدران التجويف خروج سائل التبريد والرقائق.
تُعدّ حالة المادة بنفس أهمية اسم السبيكة. تُعتبر سبائك 6061-T651 و7075-T651 من الخيارات الشائعة للقطع أو الصفائح عندما تكون القوة وسهولة التشغيل والاستقرار الأبعاد مطلوبة، ولكن استخدام "T651" لا يُزيل التشوه تمامًا. فإزالة حجم غير متوازن من أحد الجوانب يُمكن أن يُخفف الإجهاد. لذا، ينبغي تخطيط التجاويف الكبيرة بناءً على تناظر التشغيل الأولي، وتسلسل التثبيت، وإعادة التشكيل، وبدل التشطيب، بدلاً من الاعتماد على معدل إزالة المعدن فقط. يُوضح دليلنا لاختيار سبائك 6061 أو 7075 أو 5052 للطحن باستخدام الحاسوب (CNC) المفاضلات الأوسع نطاقًا بين السبائك.
يُعدّ حجم الرايش العامل الثاني المُقيّد. يسمح الألمنيوم بسرعات قطع عالية الإنتاجية باستخدام الأداة المناسبة، لذا قد يمتلئ التجويف العميق أسرع من قدرة الفوهة على إزالته. الرايش الذي يبقى في التجويف يُقطع مرة أخرى، ويصبح أكثر سخونة ويصعب التحكم به، وقد يلتصق بالحافة. يُغطي الدليل الحديث لقواطع القطع ذات الشفرتين مقابل الشفرات الثلاث للألمنيوم قرار حجم الرايش بالتفصيل. وللمقارنة الحالية، تذكر قاعدة واحدة: مسار الدخول غير ناجح إذا أدى إلى دخول أداة القطع في مصيدة الرايش.

يُعد التحكم في التداخل الشعاعي ومسار الإخلاء المفتوح عنصرين أساسيين في عملية الحفر الخشنة المستقرة.
4. الطحن الغاطس مقابل الطحن المنحدر: المفاضلات الهندسية
عامل القرار | الطحن الغاطس | طحن المنحدر |
الحركة المهيمنة | محوري، متبوعًا بمؤشر شعاعي | حركة محورية وجانبية متزامنة |
ميزة الصلابة | مفيد عندما يكون الوصول الطويل إلى الجانب صعبًا. | مفيد عندما يدعم الإعداد الاستيفاء السلس متعدد المحاور |
مساحة المدخل | يمكن العمل في منطقة خطة محدودة | يحتاج إلى طول منحدر أو قطر حلزوني صالح |
سلوك الشريحة | قد تتجمع الرقائق في الأسفل ما لم يتم التخطيط لسحبها وشطفها | قد تتبع الرقائق المسار المفتوح، لكن الحلزون المغلق لا يزال بإمكانه إعادة تدويرها |
متطلبات الأدوات | هندسة غطس معتمدة؛ العديد من القواطع القابلة للفهرسة ليست قاطعة مركزية. | زاوية المنحدر المعتمدة وهندسة القطع المحورية |
حالة الجدار بعد التشطيب الأولي | عادةً ما تحتاج المحار المتكررة إلى عملية تشطيب منفصلة | علامات أكثر استمرارية، لكنها لا تزال لا تغني عن التشطيب. |
حالة الأرضية | يعتمد ذلك بشكل كبير على هندسة النهاية والتداخل | تبقى علامات الشهود الحلزونية أو الخطية ما لم يتم تنظيفها |
حركة الآلة | حركات Z متكررة ومؤشرات جانبية مضبوطة | حركة XYZ منسقة ونظرة استباقية كافية |
يُفضل استخدامه في الكتل الثقيلة | خشونة عميقة، وصول محدود، بروز طويل، استقرار شعاعي ضعيف | مدخل، جيوب مفتوحة، خشونة ذات تعشيق مستمر، حماية ذات ميزات رقيقة |
وضع العطل الرئيسي | تراكم الرقائق، احتكاك في المنتصف، تجاوز مفرط | زاوية ميل مفرطة، تغذية فعلية منخفضة، حمل الزاوية، إعادة تدوير الرقائق |
يوضح الجدول أيضًا سبب عدم تنافس الاستراتيجيات في كل برنامج. يمكن لعملية الطحن الغاطس أن تُخشن الكتلة المركزية العميقة، بينما تفتح عملية الطحن المنحدر التجويف الأول وتنتقل إلى مسار تعشيق ثابت. ثم تتحكم عملية تمرير لاحقة في المحيط في الحجم وتشطيب السطح. غالبًا ما يكون هذا التسلسل الهجين أكثر فعالية من إجبار أداة واحدة على الدخول، والخشونة، والتشطيب الكامل.
5. اختيار الأدوات: اقرأ الكتالوج قبل البدء بالقطع
في عمليات الطحن المنحدر، تأكد من زاوية الميل القصوى لجسم القاطع، والقطعة المُدرجة، والقطر، وشكل الزاوية المُحدد. قد تختلف الحدود المنشورة اختلافًا كبيرًا ضمن نفس فئة المنتج. على سبيل المثال، تُظهر بيانات Kennametal's Mill 1-10 زوايا ميل قصوى مختلفة مع تغير قطر القاطع؛ وهذا دليل على عدم جدوى استخدام زاوية "آمنة" عامة. تُشير بيانات Sandvik لجسم CoroMill 390 مُحدد بقطر 66 مم إلى زاوية ميل قصوى تبلغ 1.8 درجة وعمق غطس أقصى يبلغ 1.5 مم. هذه الأرقام خاصة بهذا المنتج في الكتالوج، وليست خاصة بجميع قواطع الألومنيوم.
في عمليات الطحن الغاطس، استفسر عما إذا كانت الأداة قادرة على القطع في المركز أم أنها تغوص فقط مع تعشيق شعاعي جزئي. تحتوي العديد من أجسام الطحن القابلة للفهرسة على مركز غير قاطع. قد يؤدي غرس هذه الأداة مباشرة في قطعة صلبة إلى ترك لب، أو تحميل الجسم فوق طاقته، أو التسبب في تداخل. قد يكون الحل العملي هو عمل ثقب توجيهي، أو بدء القطع من نقطة غير مركزية، أو استخدام قاطع مختلف.
بالنسبة لخيار الكربيد الصلب، أنظر أولاً إلى حدة الحافة، وصقل الشفرات، ومساحة الرايش، وكمية اللب المتبقية عند الوصول المطلوب. اتبع توصيات الشركة المصنعة بشأن الطلاء. حافظ على طول المقياس بما يتناسب مع متطلبات الوصول، ونظف الحامل، وقِس الانحراف بالقرب من الحافة؛ وإلا فقد يتحمل سن واحد معظم الحمل.
استخدم سائل التبريد أو الهواء لدفع الرقائق خارج القطع، وليس فقط لترطيب الحامل. غالبًا ما تتطلب التجاويف العميقة تغيير اتجاه الفوهة مع اتساع التجويف. إذا كان سائل التبريد المتدفق عبر الأداة متوفرًا ومعتمدًا للقاطع، فإنه يُحسّن من تدفق الرقائق في الأعماق. أما إذا لم يكن كذلك، فقد يتطلب البرنامج استخدام آليات سحب، أو تجويفًا مُجزأً، أو قناة وصول تسمح بخروج الرقائق.
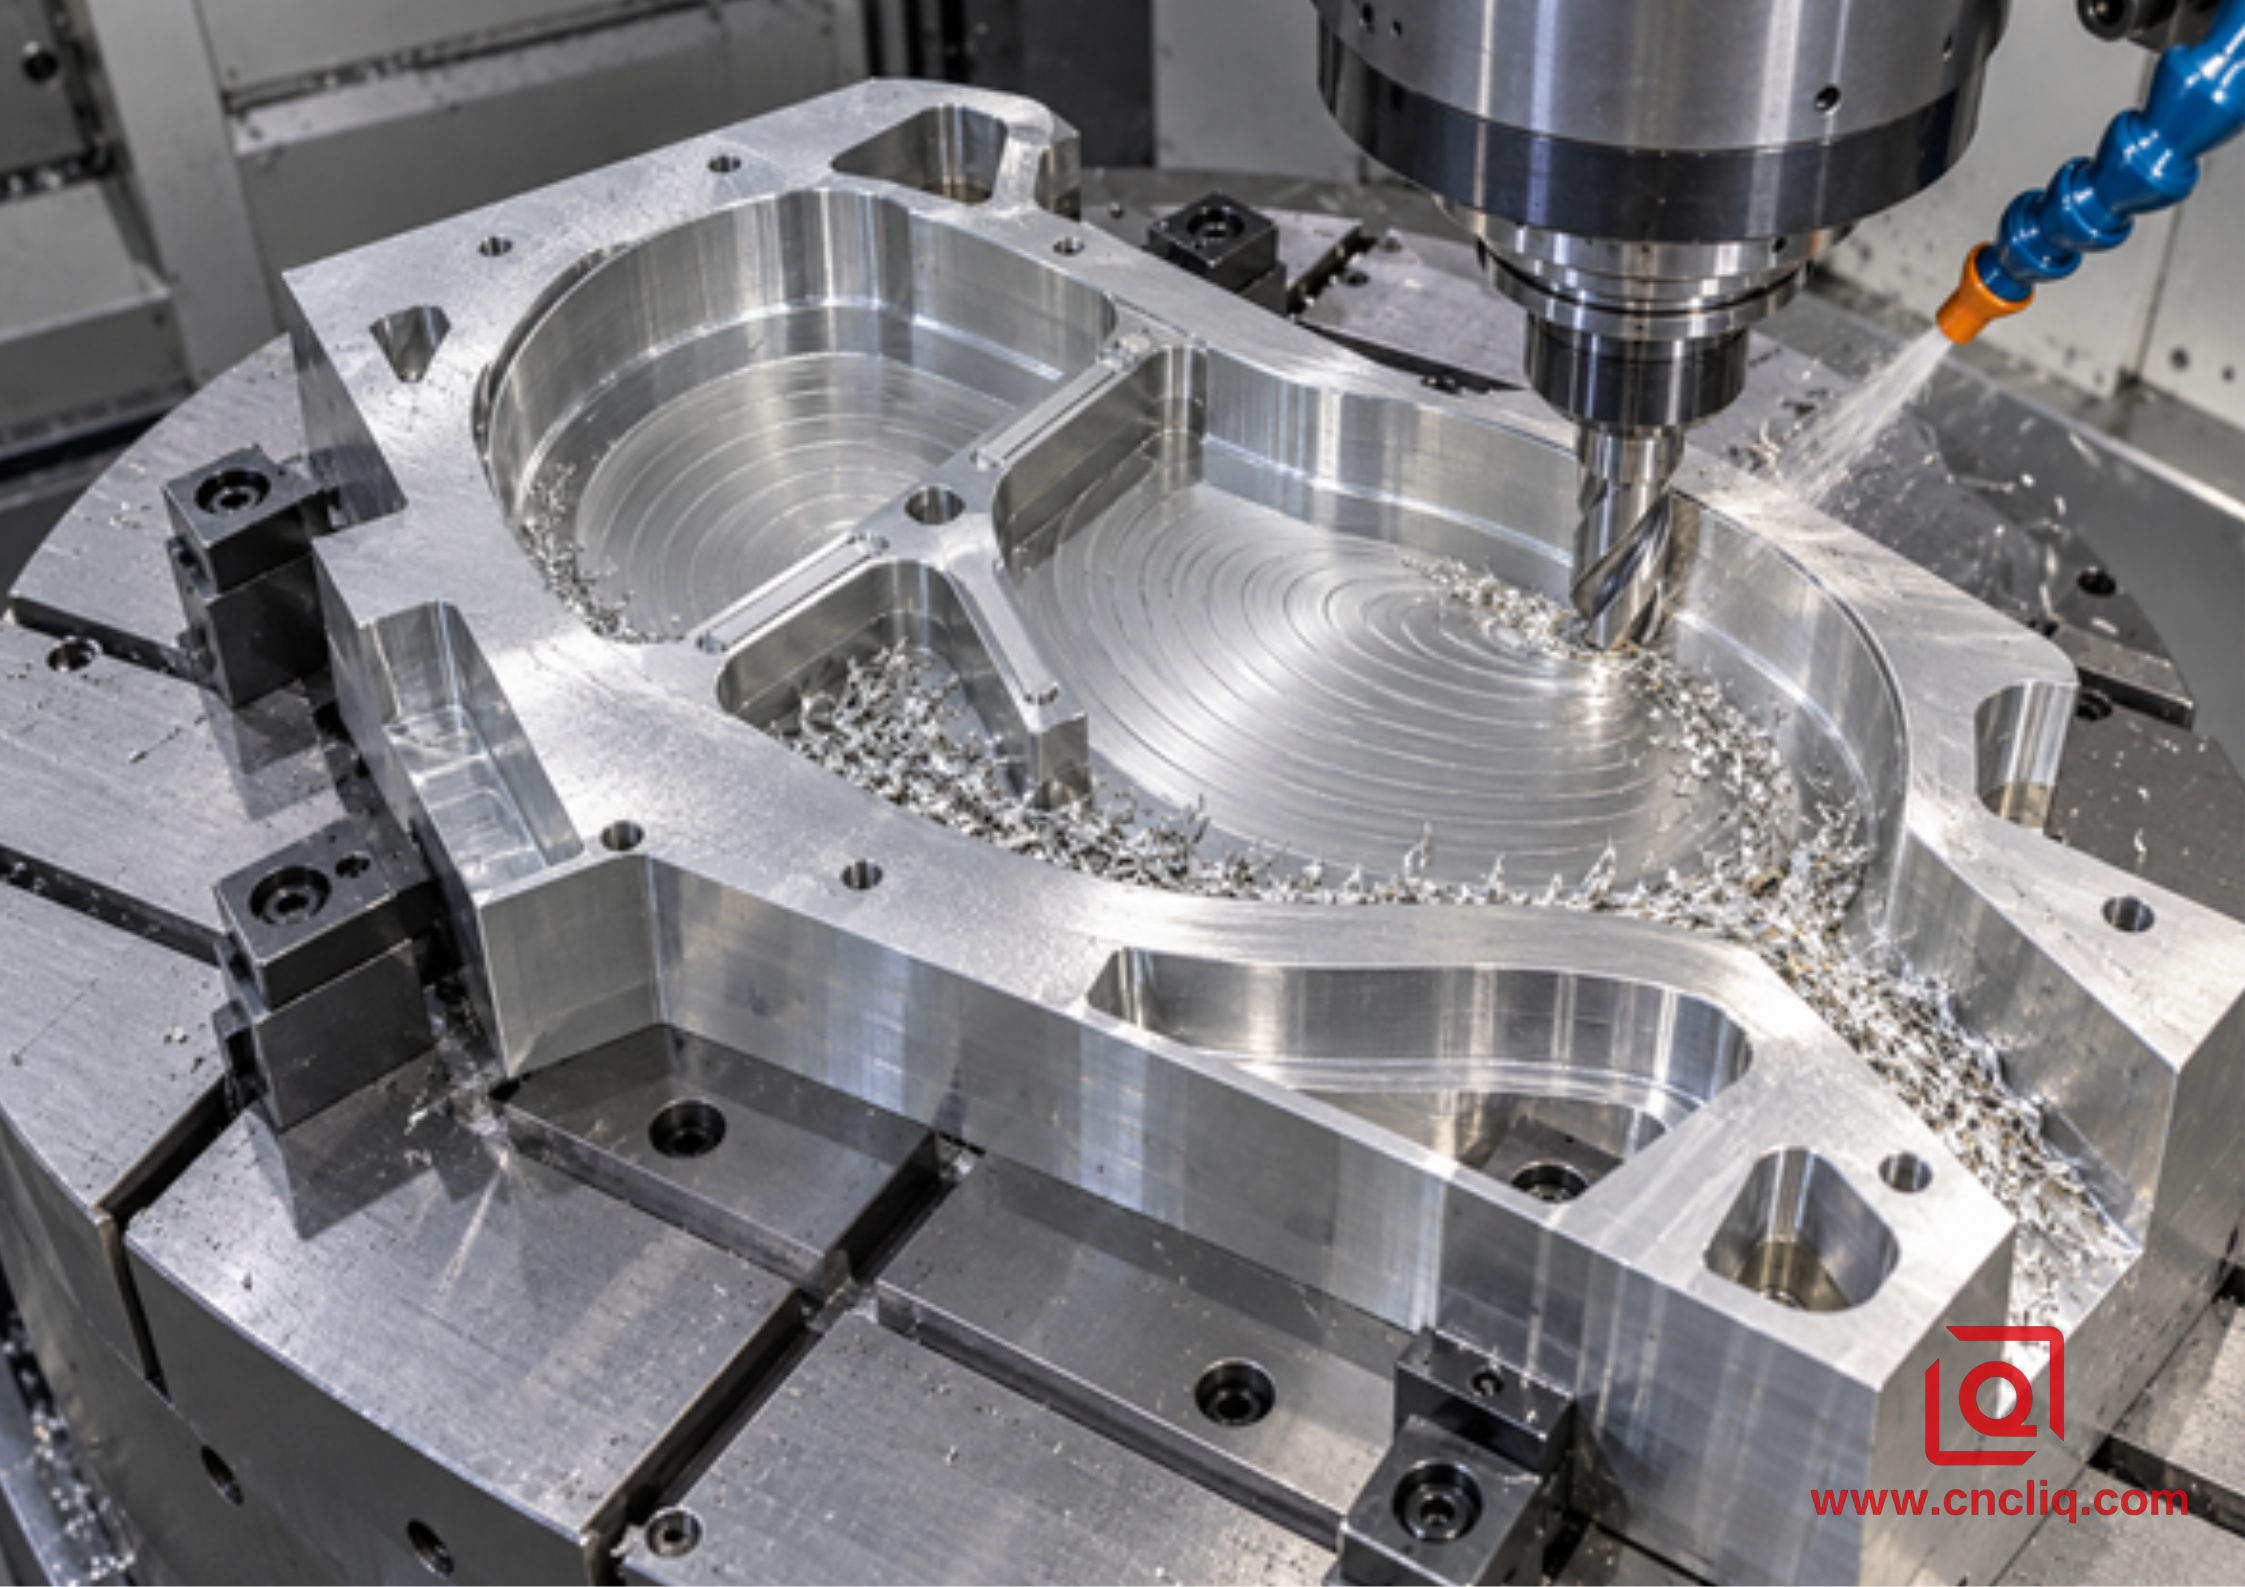
إن الحلزون المرئي ليس سوى جزء من الحل؛ يجب الموافقة على الأداة للزاوية، ولا تزال الرقائق بحاجة إلى مخرج.
6. السرعات، ومعدلات التغذية، وزاوية المنحدر، والتجاوز بدون تخمين
ابدأ ببيانات الشركة المصنعة للقاطع الخاصة بالسبيكة وعملية التشغيل. ثم قم بترجمتها باستخدام علاقات الطحن القياسية المستخدمة في جميع أنحاء الصناعة:
سرعة دوران المغزل: n = (1000 × Vc) ÷ (π × D)
معدل تغذية الطاولة: Vf = n × z × fz
معدل إزالة المواد: Q = ap × ae × Vf ÷ 1000
هنا، Vc هي سرعة القطع بالمتر/دقيقة، D هو قطر القاطع الفعال بالمليمتر، n هي سرعة المغزل بالدورات في الدقيقة، z هو عدد الأسنان الفعالة، fz هي التغذية لكل سن بالمليمتر، ap هو التعشيق المحوري بالمليمتر، ae هو التعشيق القطري بالمليمتر، و Q هو معدل الإزالة بالسنتيمتر المكعب/دقيقة.
لنفترض حسابًا توضيحيًا للقطع الجانبي لقاطع ثلاثي الشفرات بقطر 20 مم، بسرعة 300 متر/دقيقة ومعدل قطع 0.10 مم/سن. تُعطي المعادلات حوالي 4775 دورة في الدقيقة و1433 مم/دقيقة. لا تُجيز هذه الحسابات التغذية الغاطسة، أو زاوية الميل، أو العمق المحوري، أو التداخل القطري. إنما تتحقق فقط من اتساق السرعة والتغذية داخليًا. مع ذلك، يجب تطبيق تصحيح التغذية المحورية أو زاوية الميل المُحدد في الكتالوج، ويجب أن تكون الآلة قادرة على الحفاظ على التغذية المُبرمجة طوال المسار الفعلي.
زاوية الميل هي حدٌّ للأداة، وليست إعدادًا برمجيًا. الزاوية المنخفضة تُطيل المسار، بينما الزاوية الحادة قد تُحمّل الحواف الطرفية فوق طاقتها أو تُسبب تداخلًا مع جسم الأداة. كما أن قطر اللولب مهم أيضًا، لأن الأداة غير المركزية تحتاج إلى مدار كافٍ لتجاوز مركزها. يُمثل الحد الأقصى المذكور في الكتالوج الحدّ الأقصى، وليس نقطة البداية للتجربة الدقيقة.
في دورة القطع الغاطس، يحدد المؤشر الجانبي كلاً من عمق القطع الجديد والنتوء المتبقي. زيادة مقدار التداخل الجانبي ترفع الحمل القطري وقد تُفقد القطعة ميزة الثبات. أما قلة مقدار التداخل فقد تؤدي إلى ضربات زائدة واحتكاك وإطالة مدة الدورة. اضبط المؤشر وفقًا لتوجيهات الشركة المصنعة للأداة، ثم اختبر القطع مع مراقبة الحمل وشكل الرايش والصوت وحالة الحافة ونمط التموج.
للاطلاع على سير عمل حسابي أكثر تفصيلاً، راجع دليلنا حول سرعات التغذية والقص لقطع الألمنيوم 6061. عندما يكون معدل الإزالة العالي هو الهدف التجاري الرئيسي، تشرح المقالة المتعلقة بالتشغيل عالي السرعة لقطع الألمنيوم الأصلية سبب ضرورة موازنة معدل إزالة المواد الاسمي مع حركة الماكينة الفعلية، وأمان حامل القطع، ومخاطر الهدر.
7. سير عمل اختيار المنتجات في أرضية المصنع
1. اقرأ الرسم قبل اختيار مسار الأداة. حدد الجيوب العميقة، والأرضيات الرقيقة، وأسطح منع التسرب، وعلاقات المرجع، ونصف قطر الزوايا الداخلية، والأسطح التي لا يمكنها تحمل نتوءات الغطس.
2. تأكد من شكل المادة الخام، ونوع السبيكة، ودرجة الصلابة. أدرج متطلبات شهادة المواد في طلب عرض الأسعار عندما تكون إمكانية التتبع مهمة.
3. الوصول إلى أداة الخريطة. قارن عمق الجيب، ونصف قطر الزاوية، وخلوص الحامل، وأقصر طول قياس قابل للاستخدام. في حالة اصطدام الحامل، يصبح قطر القاطع الاسمي غير ذي صلة.
4. افحص الآلة. تحقق مما يمكن للآلة دعمه فعلاً: عزم الدوران عند السرعة، وسلوك المحور Z، والتحكم المسبق، ومدى وصول سائل التبريد، وصلابة التثبيت، ومعالجة الرقائق.
5. اختر مدخلاً تدعمه الأداة صراحةً. استخدم فتحة وصول محفورة عندما يكون ذلك أكثر أماناً ولا يتعارض مع التصميم. لا تفترض أن كل قاطع تفريز طرفي يمكنه الحفر.
6. خطط لمسار رقائق الحفر. حدد وجهة الرقائق بعد المرور الأول والعاشر والأخير من عملية التجليخ الخشن. افتح قناة الحفر مبكراً عندما تسمح هندسة الطريق بذلك.
7. افصل بين مرحلة التخشين ومرحلة التشطيب. اترك كمية متساوية من المواد على الجدران والأرضيات الحساسة. استخدم حافة جديدة أو مضبوطة للمرحلة النهائية عندما يكون الحجم أو أداء العزل أو المظهر مهماً.
8. قم باختبار قطعة أولية مضبوطة. دوّن حمل المغزل، ووقت القطع، وحالة الرايش، وتآكل الحواف، والحركة بعد التحرير، ونتائج الفحص. عند بدء الضبط، حرّك ذراعًا واحدًا فقط في كل تجربة.
تُعدّ هذه العملية قيّمة أيضاً أثناء عملية التوريد. فالمورد الذي يستفسر عن نطاقات التفاوت المسموح بها، وفحص حالة المنتج، وبدل التشطيب، والكمية السنوية، إنما يُقدّر مخاطر العملية، لا يُؤخّر عرض السعر. إذا كان قالبك يحتوي على ميزات متعددة الأوجه، فإن دليلنا لطحن CNC متعدد المحاور للأجزاء الألومنيومية المعقدة يُبيّن كيفية تفاعل عدد مرات الإعداد ومدى وصول الأداة.
8. حالة عميل مجهول: عملية تشكيل هجينة لقاعدة تثبيت روبوتية
يُعدّ المثال الهندسي التالي، الذي تمّ إخفاء هوية أصحابه، نموذجاً هندسياً يستند إلى قدرات شركة Liqin المنشورة في مجال تصنيع الألمنيوم حسب الطلب. ولا يُضمن انطباق الأرقام نفسها على أي رسم آخر.
طلب أحد مُكاملِي أنظمة الأتمتة الأوروبيين قاعدة تثبيت روبوتية من سبيكة الألومنيوم 6061-T651 من كتلة بأبعاد 620 × 420 × 160 مم. تضمنت القاعدة ثلاثة تجاويف بعمق 108 مم، مع ممرات تفريغ، وأضلاع جسرية ضيقة، وثقوب تثبيت مرجعية. تطلّب الأمر إزالة حوالي 56% من حجم الكتلة مع ضمان استواء السطح، وموضع الثقوب، والنظافة الداخلية.
استخدم المفهوم الأول للتصنيع بمساعدة الحاسوب (CAM) قاطع تفريز طرفي طويل المدى لدخول القطع الحلزوني وتنظيف الجيوب. كان الحلزون مناسبًا، لكن القطع العميق أبقى الأداة عند طول قياس مفرط بينما كانت الرقائق تدور أسفل الأضلاع. كما أن الحركات القصيرة قللت من التغذية الفعلية وشجعت الاحتكاك.
استخدمت العملية المُعدّلة خطةً هجينة. قامت أداة قصيرة بفتح منطقتين واسعتين للوصول باستخدام منحدرات حلزونية ضحلة. ثم أزال قاطع غاطس قابل للفهرسة، مُعتمد لهذا الغرض، أعمق جزء من المادة المركزية في صفوف متداخلة بينما كان التجويف لا يزال صلبًا. فتح البرنامج قناةً لخروج الرقائق قبل إكمال المنطقة المغلقة. أعادت عملية التشطيب شبه النهائي التفاوت المتساوي، وتم تخفيف المشابك وإعادة ضبط القطعة، وأكملت أدوات تشطيب منفصلة أرضية المرجع وجدران الأضلاع والثقوب. تم إزالة النتوءات من الممرات العرضية وتنظيفها قبل الفحص.
خلال المقارنة التجريبية التوضيحية، انخفض حمل المغزل الأقصى في مرحلة التخشين العميق من حوالي 82% إلى 61%، وانخفض زمن التخشين من 74 دقيقة إلى 58 دقيقة. وقد تحققت هذه النتائج نتيجةً لتغيير العملية برمتها، وليس من عملية الطحن الغاطس وحدها. وكانت النتيجة التجارية المهمة هي مسار قابل للتكرار: فقد تحسّن استقرار التخشين، وأصبحت سماحية التشطيب أكثر تجانسًا، وأصبح بالإمكان التركيز في الفحص على العناصر التي تتحكم في عملية التجميع.
يرتبط نوع القطعة ارتباطًا وثيقًا بعملية تصنيع مشعبات الألمنيوم الدقيقة المنشورة من قبل شركة Liqin، حيث يجب تخطيط المنافذ متعددة الأوجه، والثقوب العميقة، وإزالة النتوءات، والتنظيف، والتحقق من الأبعاد كنظام تصنيع واحد. لطلب عرض سعر خاص بك، يُرجى إرسال نموذج STEP ورسمًا توضيحيًا بدلاً من طلب سعر بناءً على الأبعاد الكلية فقط.
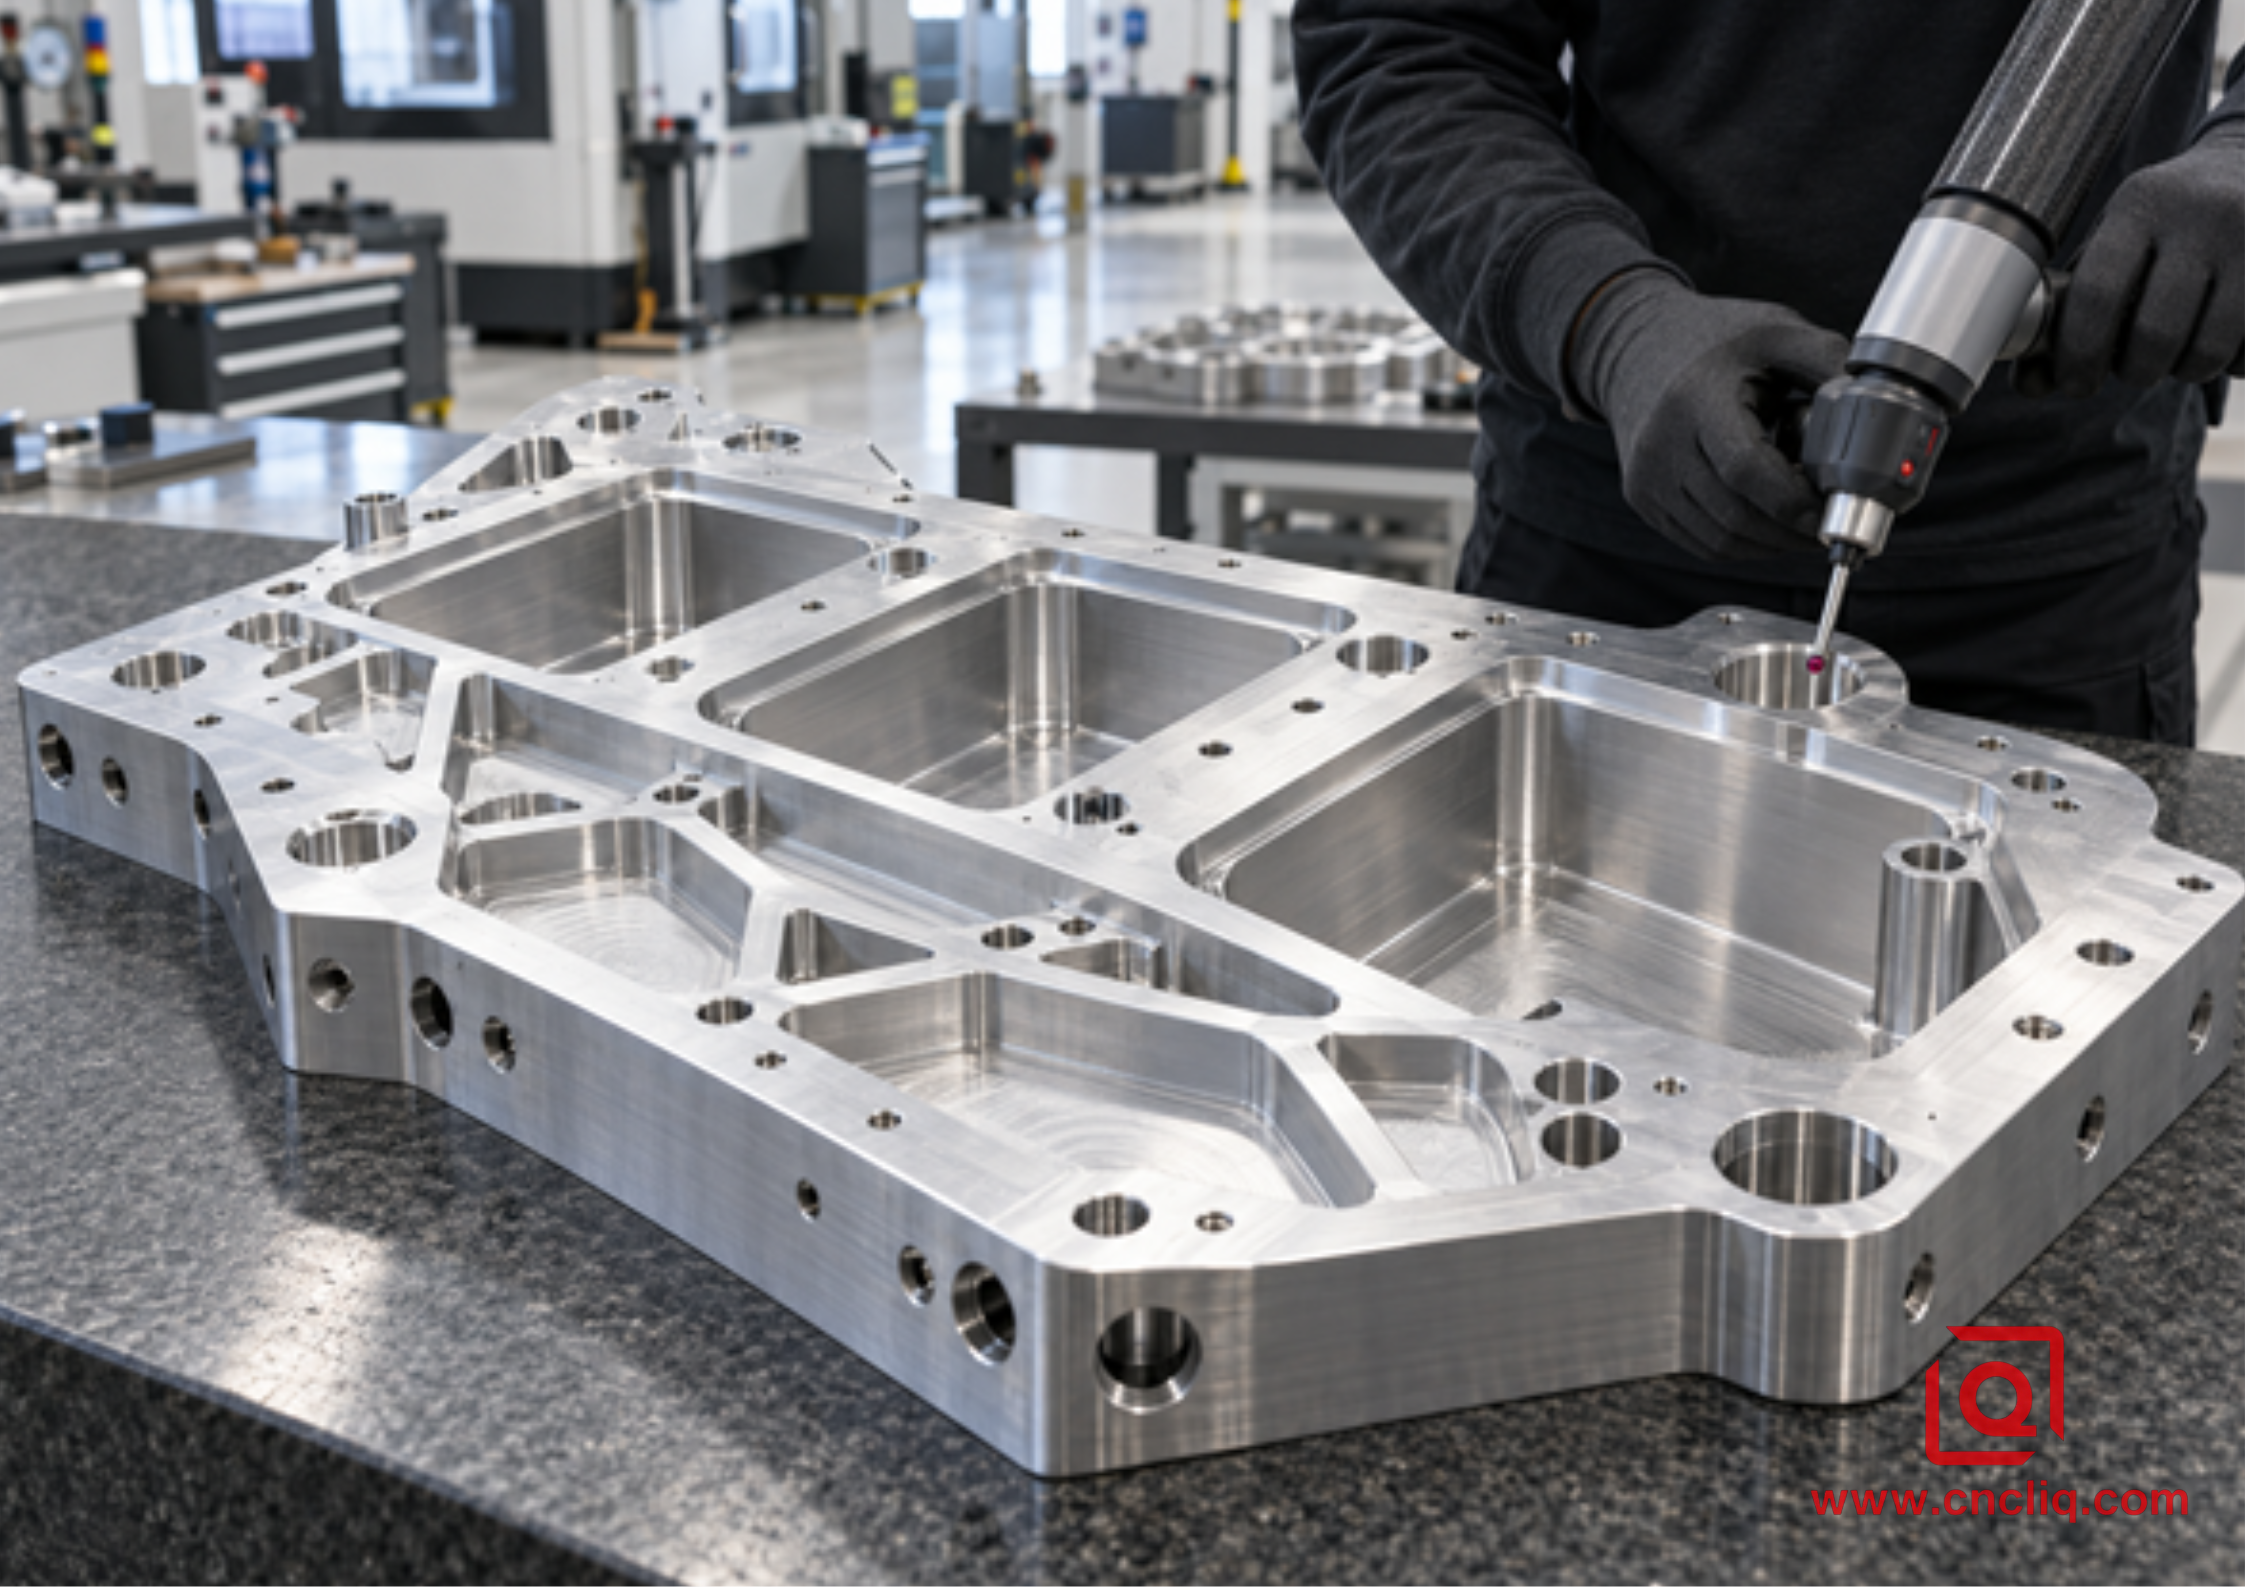
لا تكتمل استراتيجية القطع إلا بعد التحقق من هندسة الحالة الحرة، والثقوب الحرجة، والنظافة الداخلية.
9. أنماط الأعطال الشائعة والفحوصات الأولية
الأعراض | الآلية المحتملة | الفحوصات الأولية |
الألومنيوم ملحوم في مركز الأداة | هندسة غير مركزية، أو احتكاك، أو تزييت ضعيف | توقف وافحص الشكل الهندسي النهائي؛ تحقق من القدرة المحورية والتغذية الحقيقية |
ارتفاع مفاجئ في الحمل أثناء عملية التحميل التدريجي | زاوية المنحدر، أو تداخل المنعطفات، أو تداخل الجسم مرتفعة للغاية | قارن المسار المبرمج بحدود الكتالوج وتفاعل نظام إدارة المحتوى (CAM). |
ثرثرة عميقة في الجيب | طول القياس المفرط، أو الحمل الشعاعي، أو التثبيت الضعيف، أو إعادة قطع الرقائق | تقصير عملية التجميع، وتقليل التداخل الشعاعي، وتحسين عملية الإخلاء |
صفوف من النتوءات الثقيلة بعد الغطس | العتبة كبيرة جدًا أو لم يتم التخطيط لمساحة كافية للتشطيبات شبه النهائية | قلل من تجاوزات الأدوات ضمن إرشاداتها وحدد موعدًا لعملية تنظيف. |
جدار رمادي أو ملطخ | حافة متراكمة، أو حافة غير حادة، أو حافة باهتة، أو احتكاك في الحركات القصيرة | افحص الحافة والحامل؛ وتحقق من التغذية الفعلية، وليس فقط التغذية المطلوبة. |
جيب مليء بالرقائق | عدم وجود مخرج واضح، أو سوء توجيه الفوهة، أو قطع طويل متواصل | افتح مسارًا للهروب، وأعد توجيه عملية التسليم، وأضف حركات تنظيف مُتحكم بها. |
افصل الأقواس بعد فك المشبك | تخفيف الإجهاد المتبقي أو إزالة المخزون غير المتوازن | راجع درجة الحرارة، وقم بتخشين كلا الجانبين حيثما أمكن، وأعد الترتيب، ثم أنهِ العمل. |
قد يحدث خلل في حجم أرضية أو تجويف الثقب بعد دورة تشغيل أولية جيدة. | الخامة النهائية غير متساوية أو يتم طلب أداة التخشين منها إنهاء العمل | افصل الأدوات والمسارات؛ وقم بالقياس قبل تطبيق التعويض |
لا تُعالج كل إنذار بتقليل معدل التغذية. فالتغذية البطيئة مع نفس سرعة الدوران قد تتسبب في احتكاك قاطع الألومنيوم وتراكم الحرارة. افحص الرايش والحافة والحركة الفعلية والتلامس أولًا. تتناول مقالتنا حول التحكم في تراكم الحواف في الألومنيوم آلية الالتصاق الأساسية، على الرغم من أن العملية الرئيسية هي الخراطة.
10. ما يجب إرساله للحصول على عرض أسعار موثوق به لكتل الألمنيوم الثقيلة
• نموذج ثلاثي الأبعاد أصلي، ويفضل أن يكون بصيغة STEP، بالإضافة إلى الرسم ثنائي الأبعاد المُتحكم به
متطلبات شهادة السبيكة، والصلابة، وشكل المخزون، والمواد
• التفاوتات الحرجة، والبيانات المرجعية، والتفاوتات الهندسية، وخشونة السطح، وحالة الفحص في الحالة الحرة
• أعماق الجيوب، والحد الأدنى للأقطار الداخلية، والميزات التي يصعب الوصول إليها، وأي أسطح بدون نتوءات
· متطلبات معالجة الأسطح، ومناطق التغطية، والحشوات الملولبة، والتنظيف، والتعبئة والتغليف
• كمية النموذج الأولي، والحجم السنوي، وحجم الدفعة، وموعد التسليم المستهدف، والوجهة
• السياق الوظيفي مثل متطلبات منع التسرب، أو الفراغ، أو المحاذاة، أو الإجهاد، أو المتطلبات التجميلية
تُمكّن هذه التفاصيل مهندس التصنيع من تحديد ما إذا كان التدرج التدريجي، أو الغمر، أو الحفر المسبق، أو التخشين التكيفي، أو مسار هجين، يُحقق أفضل تكلفة مُعدّلة وفقًا للمخاطر. كما تمنع هذه التفاصيل ارتفاع السعر الأولي المنخفض بعد ظهور متطلبات الوصول إلى الأدوات والفحص. أرسل نموذجك ورسمك إلى Liqin لمراجعة مُراعية للعملية. يُمكننا تحديد مناطق الدخول الخطرة، واقتراح أنصاف أقطار عملية أو بدلات مخزون، وتقديم عرض سعر مُرتبط بالهندسة التي تحتاجها فعليًا.
التعليمات
1. هل عملية الطحن الغاطس أسرع دائمًا من عملية الطحن المنحدر في كتلة ألومنيوم ثقيلة؟
لا. يمكن لعملية الطحن الغاطس تثبيت عملية التخشين العميق عندما تكون الصلابة الشعاعية ضعيفة، ولكن عمليات التراجع والتدوير المتكررة تُضيف حركة، وتحتاج التجاويف الناتجة إلى تنظيف. قد تكون عملية الطحن المنحدرة أسرع في تجويف مفتوح على آلة صلبة لأنها تنتقل مباشرةً إلى القطع ذي التعشيق المستمر. قارن الدورة الكاملة، بما في ذلك إزالة الرقائق، وتغيير الأدوات، والتشطيب، والفحص، بدلاً من مقارنة حركة الدخول الأولى فقط.
2. هل يمكن لأي قاطع طرفي مركزي أن يغوص مباشرة في الألومنيوم؟
لا يمكن ضمان ذلك بالافتراض. القطع المركزي يعني أن الشكل الهندسي النهائي قادر على القطع عبر المركز، ولكنه لا يحدد معدل التغذية المحورية المعتمد، أو العمق، أو إخراج الرايش، أو مدى ملاءمة التجويف العميق. تحقق من بيانات الشركة المصنعة للأداة بدقة، بما في ذلك خلوص النهاية، وطول القياس، ومسار سائل التبريد. قد يوفر ثقب الوصول المحفور أو المدخل الحلزوني عملية أكثر موثوقية.
3. ما هي زاوية المنحدر التي يجب أن أستخدمها للألمنيوم؟
لا توجد زاوية مثالية ثابتة. تتغير زاوية الميل القصوى باختلاف نوع القاطع، وقطره، وشكل القطعة المُدرجة، ونصف قطر الزاوية، وقطر اللولب، ومسافة الخلوص بين جسم القاطع والسطح. استخدم القيمة المُحددة في الكتالوج للتجميع الدقيق كقيمة قصوى، ثم اختر إعدادًا مُناسبًا للقطع التجريبي يُلائم الماكينة والفتحة. إذا كان المسار طويلًا جدًا، فاحرص على مُوازنة الحمل المنخفض الناتج عن زاوية ميل منخفضة مع زيادة وقت الدورة واحتمالية الاحتكاك.
4. أي طريقة تعطي لمسة نهائية أفضل للجيب؟
لا ينبغي اعتبار أي من طريقتي التخشين بمثابة التشطيب النهائي بشكل افتراضي. يترك الطحن الغاطس نتوءات متداخلة، بينما قد يترك الطحن المنحدر علامات حلزونية أو خطية. عادةً ما تحتاج الجدران الحساسة، وأرضيات منع التسرب، وفتحات المسامير إلى تمريرة تشطيب نصف نهائية مضبوطة مع سماحية موحدة، وانحراف مُقاس، ومسافة دخول وخروج مناسبة، وتحكم مُدقّق في الرايش.
5. كيف يمكن للمشتري تقليل مخاطر التسعير لكتلة ألومنيوم كبيرة؟
قدّم نموذج STEP، ورسمًا مُتحكّمًا به، ونوع السبيكة ودرجة صلابتها، والخصائص الأساسية، وحالة الفحص في الحالة الحرة، والتقارير المطلوبة، وكمية النماذج الأولية، والحجم السنوي. حدّد الأسطح الوظيفية بدلًا من تطبيق هوامش دقيقة في كل مكان. يُمكّن هذا المورّد من اختيار إمكانية الوصول إلى الأدوات، واستراتيجية التشغيل الخشن، وإعادة التجهيز، والتشطيب، والفحص بشكل واقعي قبل التسعير، وهو ما يُعدّ أكثر موثوقية من التسعير بناءً على الحجم الإجمالي ولقطة شاشة.
ملخص
تُستخدم تقنيتا الطحن الغاطس والطحن المنحدر لحل مشاكل مختلفة في كتل الألومنيوم الثقيلة. يُعد الطحن المنحدر خيارًا أوليًا قويًا عندما يتوفر لقاطع مناسب مساحة كافية للهبوط بسلاسة، وعندما تستطيع الآلة الحفاظ على حركة متناسقة. أما الطحن الغاطس فيصبح ذا قيمة عندما يكون العمق، أو البروز، أو صعوبة الوصول، أو ضعف الصلابة الشعاعية هي العوامل المؤثرة. غالبًا ما يكون المسار الإنتاجي الأكثر موثوقية هو المسار الهجين: فتح التجويف بأمان، وتوجيه قوى التشغيل الخشن حيث تكون قوة التثبيت في أقصى حالاتها، وإنشاء مخرج حقيقي للرقائق، والحفاظ على سطح نهائي متساوٍ، والتحقق من القطعة بعد تخفيف الإجهاد. يجب أن تتحكم حدود صانع الأدوات، والرسم الهندسي، وتجربة أولية مضبوطة في كل سرعة، وزاوية، وعمق، وخطوة.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعات المحدودة. خدمة العملاء اليومية ودعم ما بعد البيع : service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات : business@shturl.zhouli @chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
