 العربية




هل ما زلت تُهدر وقتك بسبب تراكم الرقائق، أو تمزق جوانب السن اللولبي، أو توقف مقياس القابس في منتصف قطعة من الألومنيوم؟ قد يبدو السن اللولبي مجرد تفصيل صغير في الرسم، ولكنه قد يُحدد ما إذا كان صمام ما سيُحكم إغلاقه، أو غطاء مستشعر سيُركّب، أو أن دفعة كاملة ستنتظر إعادة العمل. يشرح هذا الدليل الفرق بين السن اللولبي المُشكّل والسن اللولبي المقطوع في ورشة العمل. ستتعرف على مكانة كل طريقة، والتغييرات التي تطرأ على مخرطة CNC، والمعلومات التي تُمكّن المورد من تقديم عرض سعر دقيق دون إخفاء مخاطر العملية ضمن السعر.
باختصار: استخدم القطع اللولبي عندما تتطلب الهندسة أو السبيكة أو حجم الدفعة أو معيار الخيط أو انخفاض ليونة التشكيل مرونةً. ضع في اعتبارك التشكيل اللولبي عندما يكون الألومنيوم لينًا بما يكفي، وعندما يكون الإنتاج الخالي من الشظايا مهمًا، وعندما يمكن التحكم بدقة في قطر الدليل، وعندما تبرر الكمية استخدام أدوات مخصصة. لا تُناسب أي من الطريقتين جميع الرسومات. يأتي الخيار الأمثل من سلسلة التفاوتات الكاملة: حالة المادة، وحجم الخيط، وسماكة الجدار، والتعشيق، والتشطيب، والفحص، ومتطلبات التجميع.
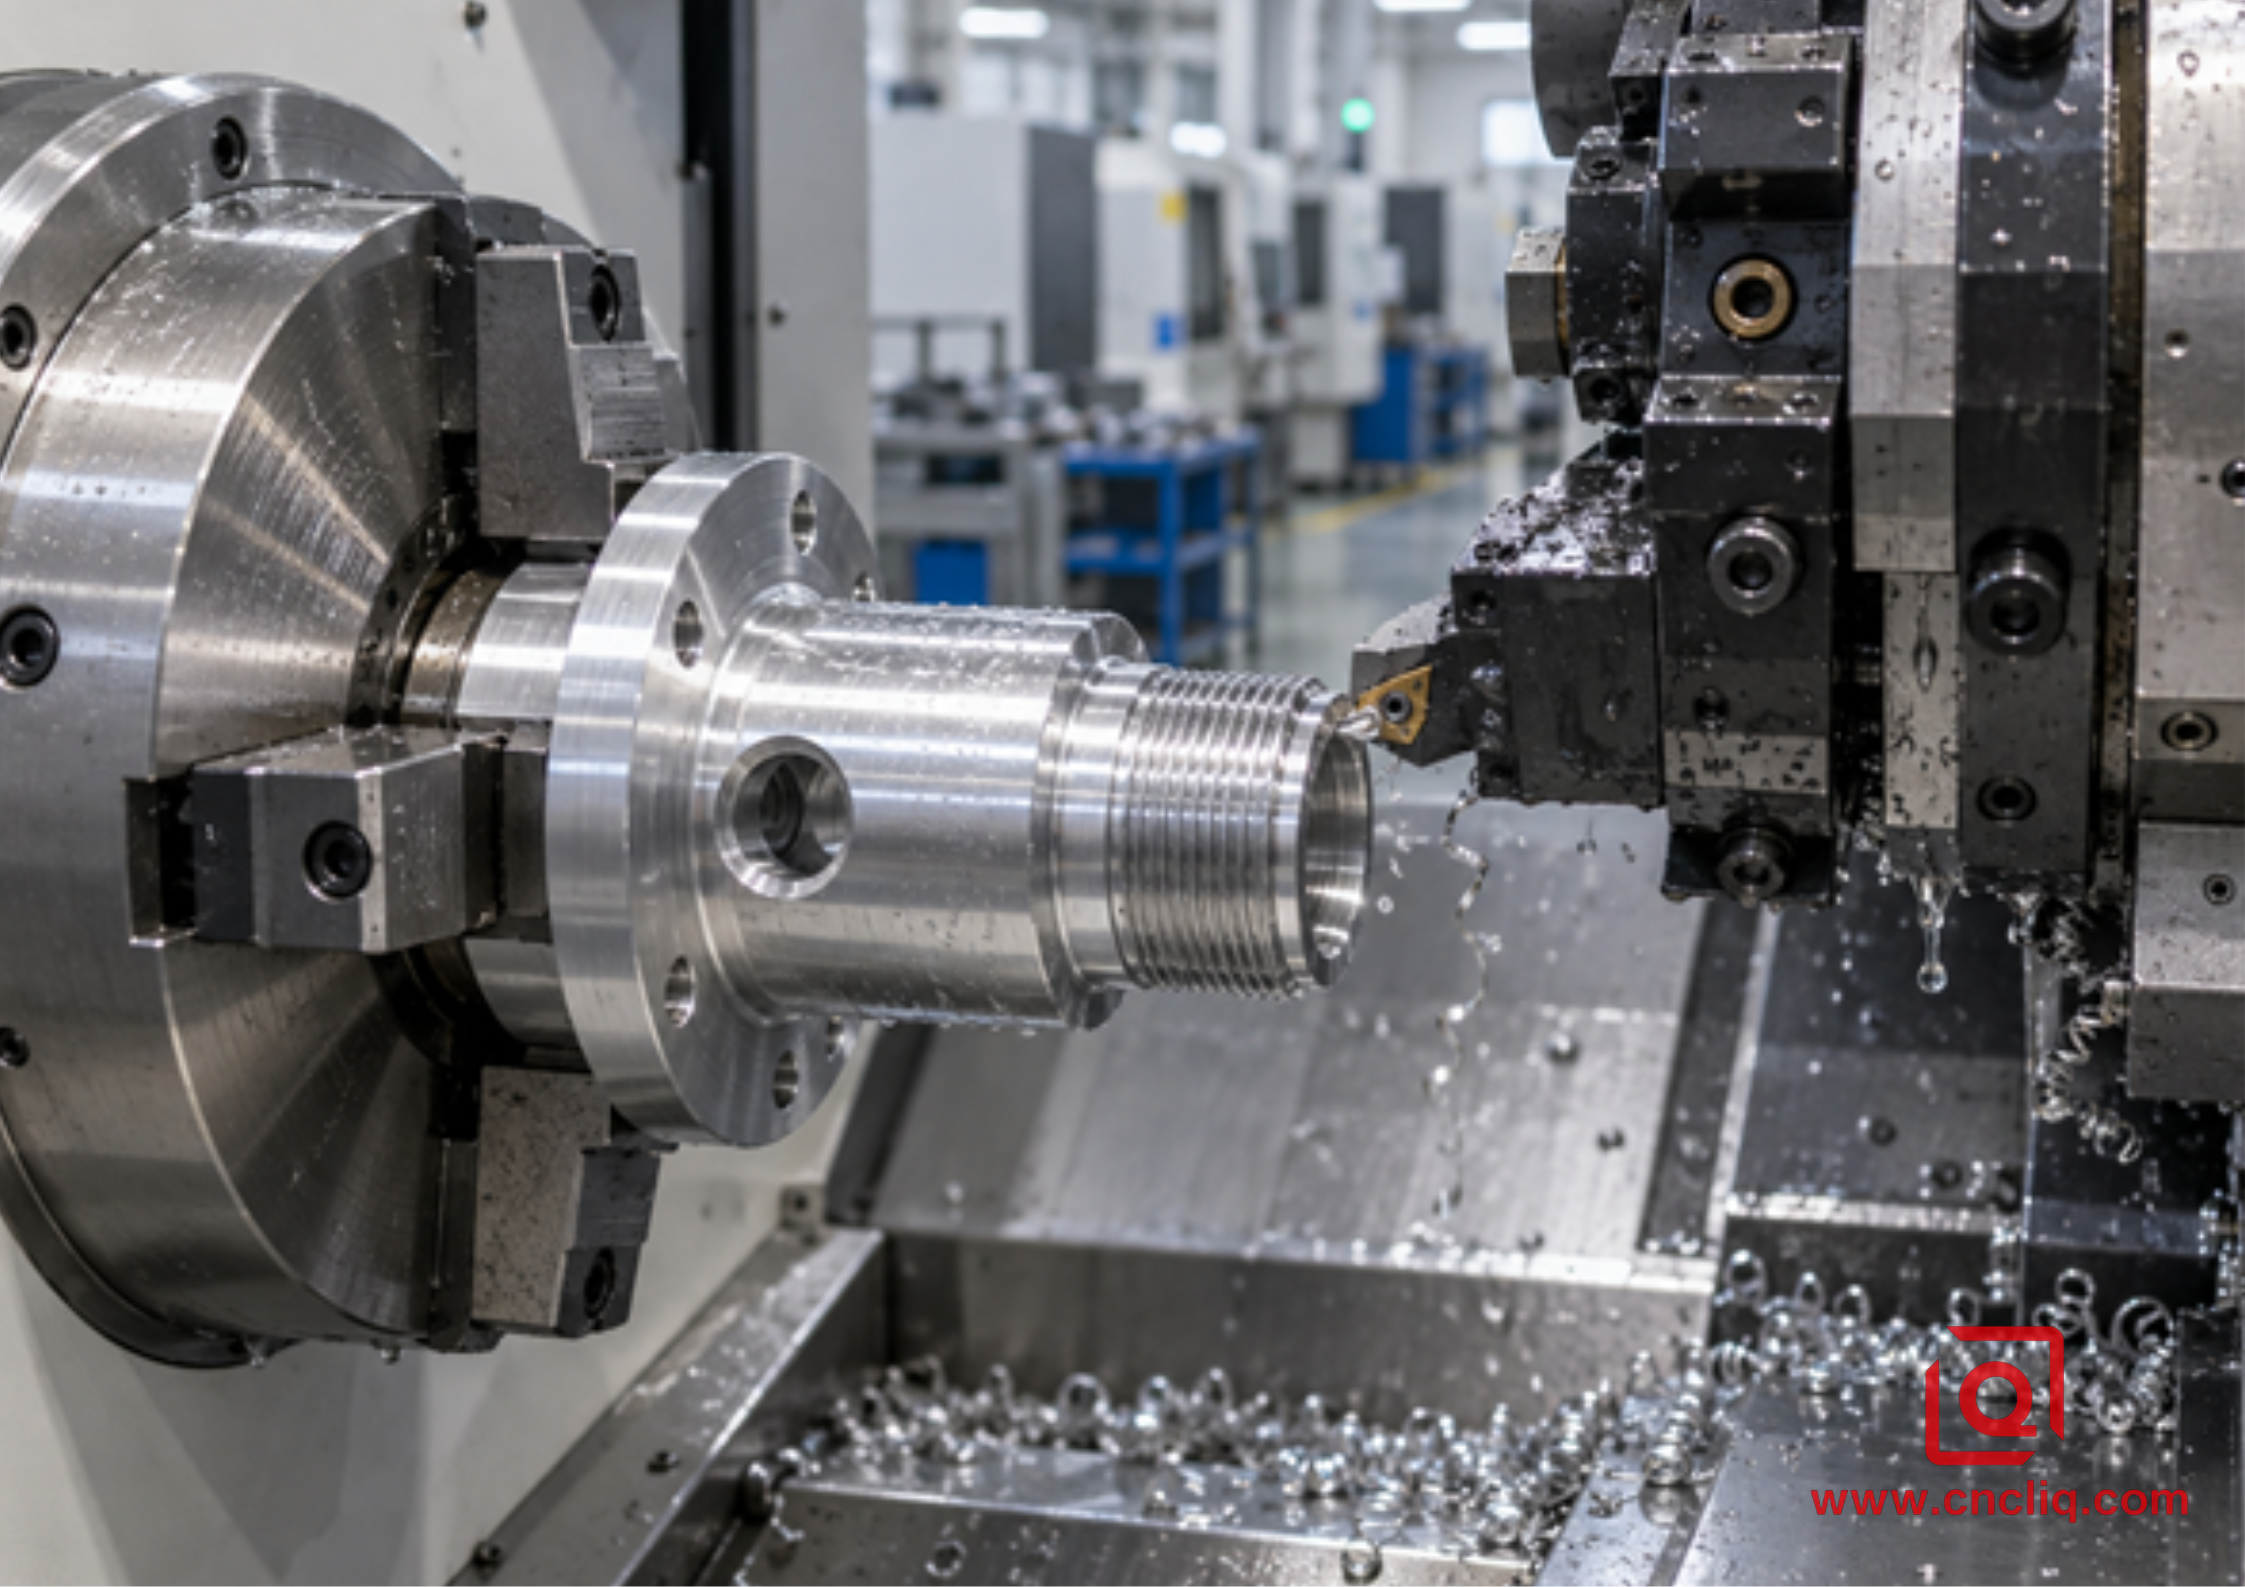
تشكيل خيوط غلاف مستشعر من الألومنيوم ذي حواف باستخدام مخرطة CNC.
جدول اتخاذ القرار السريع: التشكيل أم القطع؟
عامل القرار | قص الخيط | موضوع النموذج |
كيفية إنشاء الملف الشخصي | تتم إزالة المادة بواسطة صنبور أو قالب أو أداة تشكيل أو أداة إدخال أحادية النقطة. | يتم إزاحة المادة المطيلية تحت الضغط؛ ولا تتكون رقائق الخيوط. |
أفضل ملاءمة للإنتاج | النماذج الأولية، والمعايير المختلطة، والملامح الكبيرة أو غير العادية، والجدران الرقيقة، والأحجام المنخفضة. | إنتاج متكرر في الألومنيوم القابل للتشكيل مع ثقوب ثابتة، ومحاذاة صلبة، وتزييت قوي. |
سلوك الشريحة | يجب تكسير الرقائق وتوجيهها وإخلاؤها. | عملية تشكيل الخيوط بدون رقائق. |
مرونة الأدوات | تغطي الأدوات ذات النقطة الواحدة والملف الجانبي العالي العديد من الأقطار أو الخطوات. | الجزء السفلي؛ ترتبط الأداة والثقب المسبق ارتباطًا وثيقًا بالحجم واستجابة المادة. |
قطر ما قبل اللولبة | يؤدي استخدام مثقاب القطع واللولبة أو المخرطة ذات القطر الصغير إلى ترك كمية من المادة المراد إزالتها. | فتحة مسبقة أكبر وأكثر تحكمًا لأن المعدن يجب أن يتدفق إلى القمة. |
عزم الدوران والضغط | يعتمد ذلك على حدة الشفرة، وحمل الرقائق، والاحتكاك، والتفريغ. | يكون عزم التشكيل والضغط القطري أعلى بشكل عام. |
المخاطر الرئيسية | تعشيش الطيور، حافة متراكمة، حشوة متشققة، كسر الصنبور، تمزق الجانب. | حجم تجريبي خاطئ، عزم دوران عالٍ، فشل التشحيم، نمو الجدار الرقيق، تداخلات القمة. |
مسارات المخرطة | دوران أحادي النقطة، تثبيت صلب، رأس قالب ذاتي الفتح. | تشكيل داخلي بالنقر؛ دحرجة خارجية برأس أو ملحق مناسب. |
تقتيش | مقياس الموافقة/عدم الموافقة بالإضافة إلى فحوصات خاصة بالرسم. | نفس عملية القياس، مع تحكم أدق في عزم الدوران قبل الثقب والتشكيل. |
1. أولاً، عرّف "خيط النموذج" تعريفاً صحيحاً
يُسبب هذا المصطلح التباسًا، إذ يُمكن أن يُشير مصطلح "شكل الخيط" إلى الشكل الهندسي لأي خيط. هنا، يُقصد بالخيط المُشكّل شكلًا جانبيًا ناتجًا عن الإزاحة اللدنة بدلًا من إزالة الرايش. يحتوي صنبور التشكيل الداخلي على فصوص، لكنه لا يحتوي على أخاديد قطع. يقوم هذا الصنبور بضغط جدار الثقب المُسبق إلى جذره وقمته. أما رأس الدرفلة الخارجي، فيستخدم قوالب لإزاحة القطر الخارجي إلى شكل خيط.
تزيل عملية قطع الخيط المعدن. في المخرطة، قد يعني ذلك استخدام أداة إدخال أحادية النقطة متزامنة مع مشفر المغزل، أو صنبور مثبت على خط المنتصف، أو رأس قالب، أو أداة تشكيل متعددة الأسنان. في حالة القطع أحادي النقطة، تساوي تغذية المحور Z لكل دورة للمغزل خطوة الخيط. في خيط M20 × 2.5 أحادي البداية، تكون التغذية المبرمجة 2.5 مم/دورة. يستخدم الخيط متعدد البدايات خطوة الخيط، وليس خطوة الخيط، لذا يجب على المبرمج عدم استخدام هذين المصطلحين بشكل متبادل.
يُعدّ هذا التمييز مهمًا عند تقديم عروض الأسعار. فعبارة "مُسنّن باستخدام الحاسوب" لا تُبيّن ما إذا كان المورّد يعتزم استخدام تقنية التثقيب، أو التثبيت بنقطة واحدة، أو الدرفلة، أو الطحن. إذا كانت الوظيفة تعتمد على مقاومة الإجهاد، أو منع التسرب، أو التجميع المتكرر، أو التوافق بعد عملية الأنودة، فاطلب الطريقة المقترحة وخطة الفحص.
2. ما الذي تُحدثه مخرطة CNC؟
يُثبّت مركز الخراطة CNC خصائص الدوران على محور مغزل واحد. وهذا مفيدٌ عندما يجب أن يسير الخيط بدقة متناهية مع الدليل أو حافة مانع التسرب أو التجويف أو السطح. يقوم المشفر بمزامنة زاوية المغزل مع حركة المحور Z في كل تمريرة قطع. وبالتالي، تتبع التمريرات المتتالية نفس الحلزون بدلاً من نحت مسار ثانٍ.
بالنسبة للهياكل متحدة المركز، غالبًا ما تكون أفضل خطة تشغيل هي إنهاء تجويف المرجع، وسطح الإحكام، وقطر الدليل، والتخفيف، والسن اللولبي قبل فك ظرف التثبيت. عندما تشترك المنافذ الشعاعية أو ميزات الجانب الخلفي في نفس سلسلة التفاوتات، قد يقلل استخدام آلة الخراطة والطحن أو مسار المغزل المزدوج من خطأ إعادة التثبيت. يشرح دليلنا حول الخراطة باستخدام الحاسوب مقابل الخراطة والطحن للهياكل الألومنيومية متحدة المركز هذا القرار بمزيد من التفصيل.
لا تُزيل المخرطة المخاطر الأساسية. فقد يلتحم الألومنيوم بحافة غير حادة. وقد تلتف رقاقة طويلة حول القطر النهائي. وقد يهتز قضيب التثقيب الرفيع داخل السن اللولبي الداخلي. وقد يُوسّع صنبور التشكيل نتوءًا رقيقًا. ولا تزال عملية التخريز الجيدة تبدأ بتثبيت قطعة العمل بإحكام، وتقليل الانحراف، وتقليل بروز الأداة، وتوفير سائل تبريد نظيف، وتوفير خلوص كافٍ للدخول والخروج الآمنين.
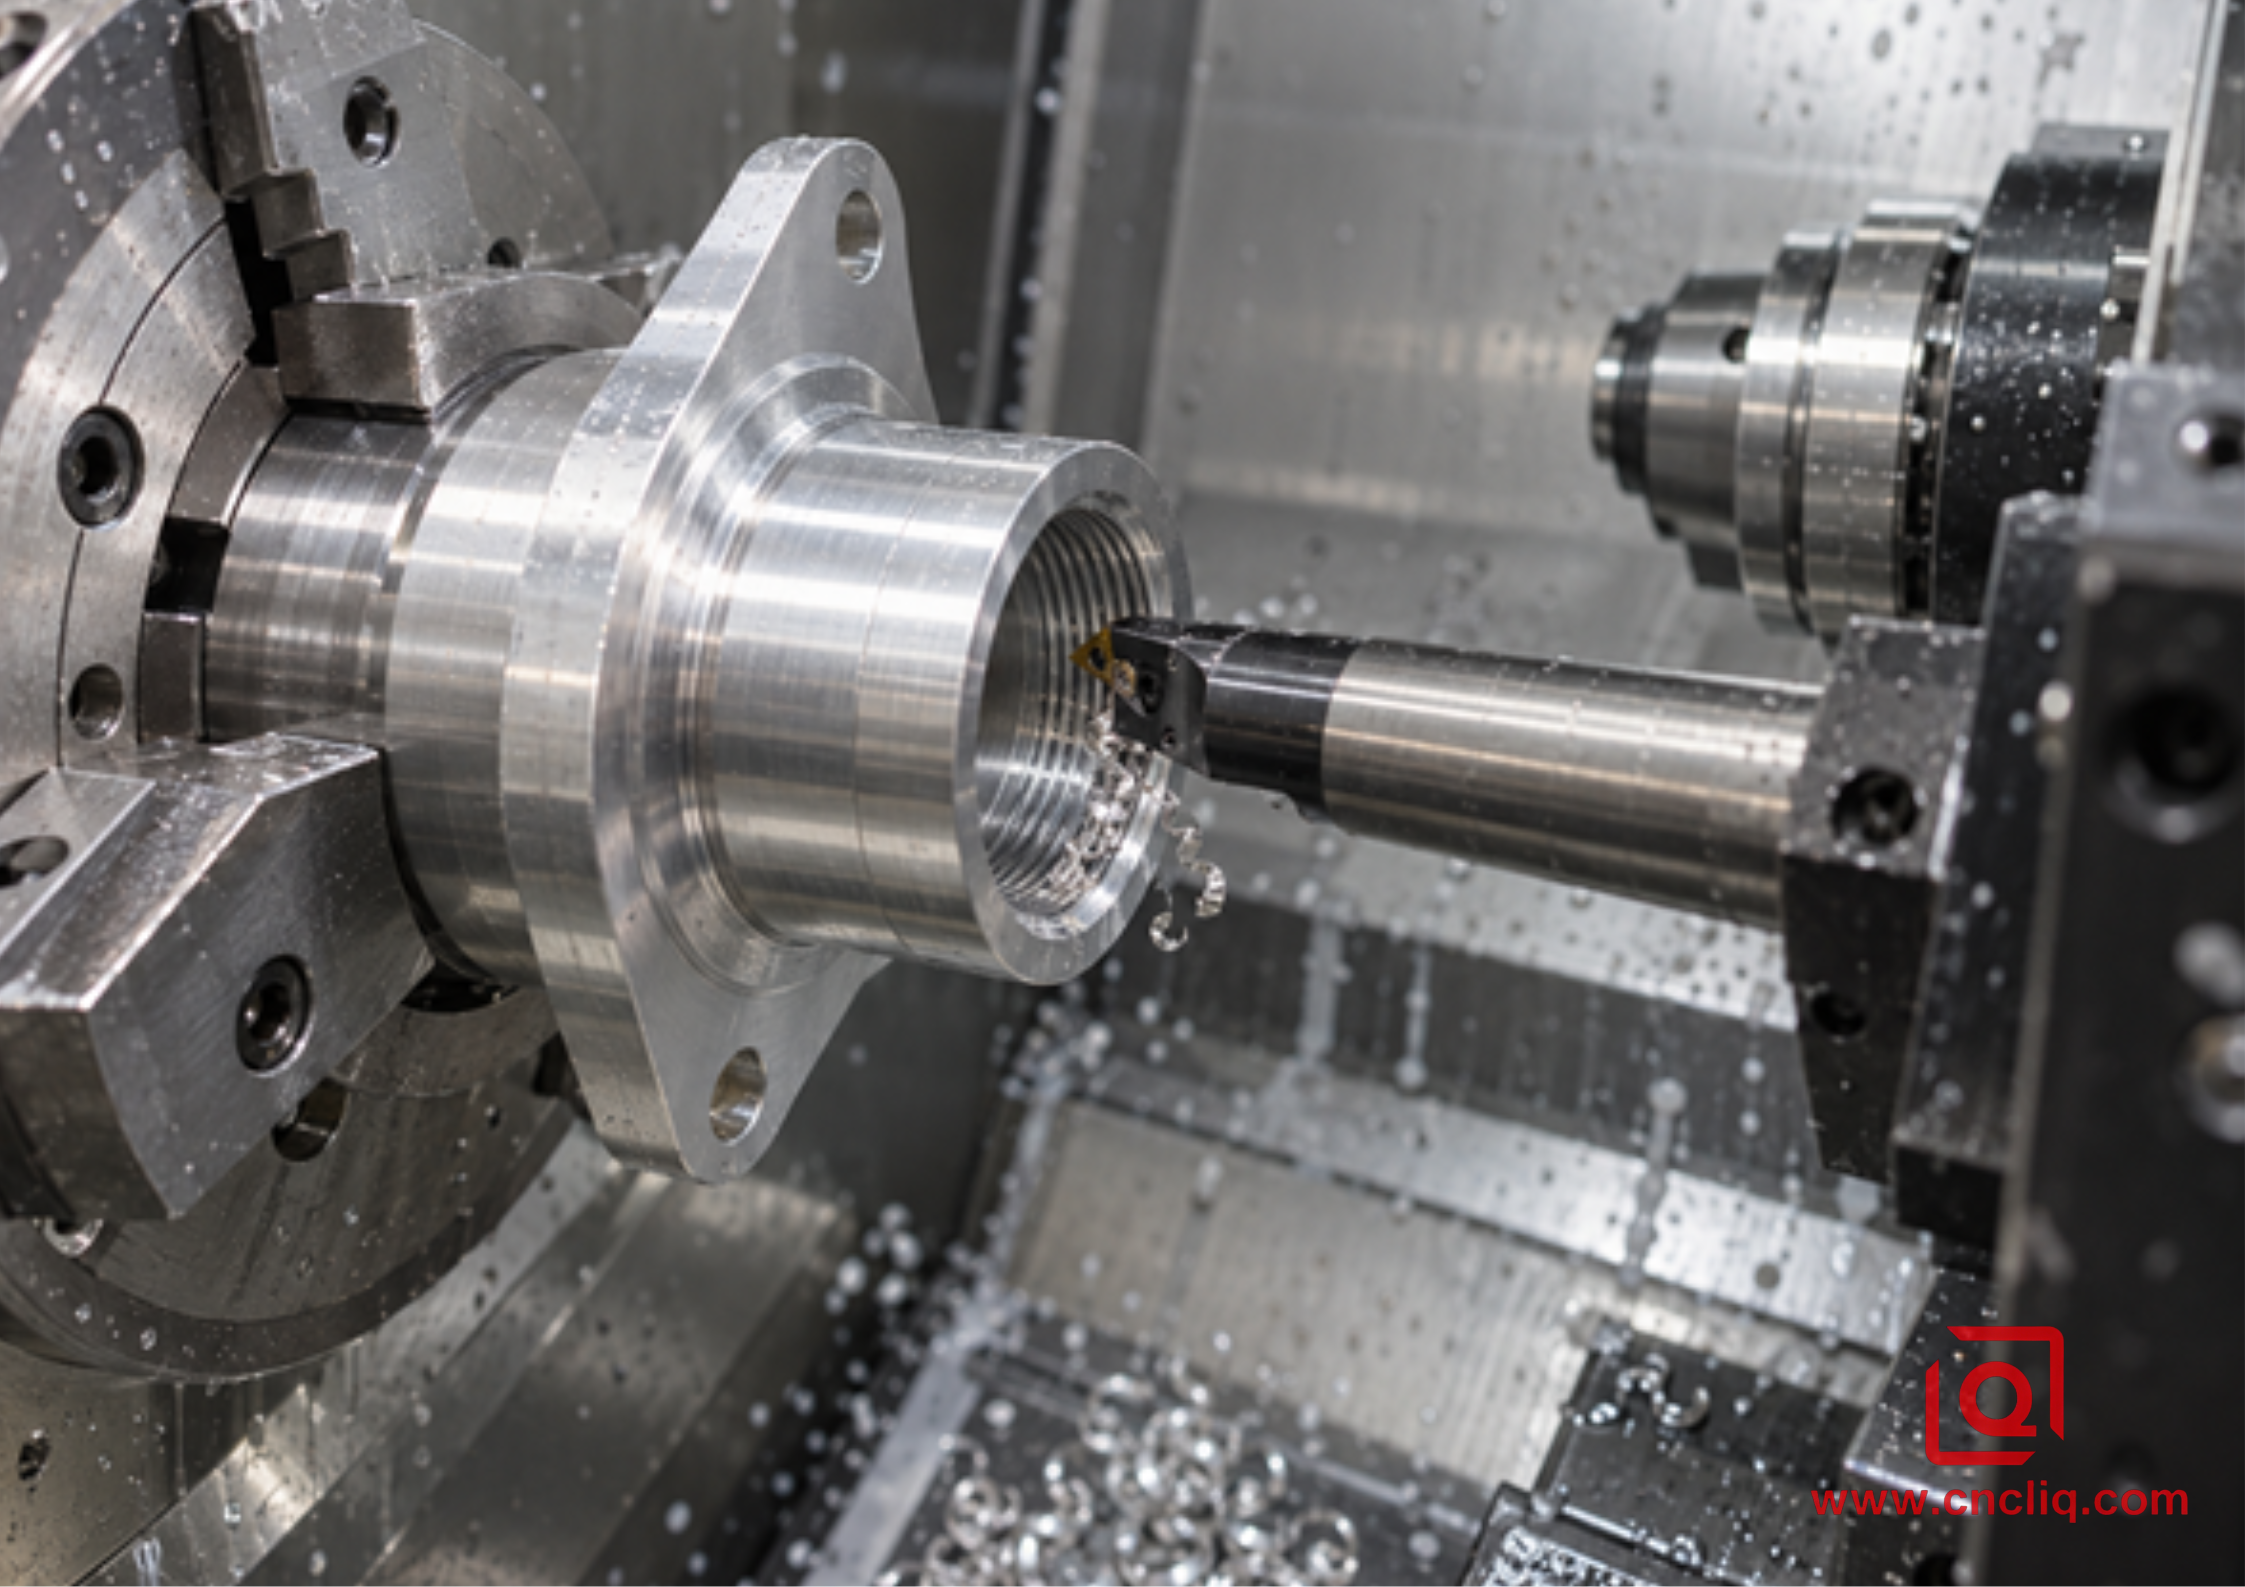
يحافظ القطع الداخلي أحادي النقطة على مركزية الخيط مع التجويف والسطح المصقولين.
3. قص الخيوط: مرونة وصدق في التعامل مع الهندسة
يُعدّ القطع بنقطة واحدة الطريقة الأمثل للمخرطة من حيث المرونة. إذ يمكن لحامل واحد استيعاب حشوات كاملة المقطع لخطوة لولبية محددة، أو حشوات جزئية المقطع تغطي نطاقًا من الخطوات اللولبية. تُشكّل الحشوات كاملة المقطع الجذر والقمة معًا، مما يُسهّل عادةً ضبط القياس. أما الحشوات جزئية المقطع، فهي مفيدة للأعمال المختلطة، ولكن يجب على الميكانيكي ضبط القطر الأكبر المُجهّز وتجنّب ترك قمة غير صحيحة.
التسلسل المعتاد مباشر: قم بتدوير القطر الأكبر أو الأصغر، أضف شطفة دخول، قم بتشكيل تجويف لتخفيف الانحراف إذا سمح التصميم بذلك، تأكد من شكل القطعة المقطوعة، وقم بعمل عدة تمريرات متزامنة بعمق متناقص. قد تُحسّن تمريرة أخيرة بدون حمل أو تمريرة زنبركية خفيفة من استعادة المرونة، ولكن يجب ألا تُخفي التمريرات الزنبركية المتكررة الاهتزاز أو انحراف الأداة أو العمق المُبرمج بشكل غير صحيح.
تُثبت تقنية قص الخيوط جدارتها في 5 حالات:
1. الخيوط الكبيرة أو غير القياسية. من الأسهل الحصول على أداة إدخال أحادية النقطة أو تخصيصها مقارنةً بأداة تشكيل مخصصة لقطر أو خطوة أو شكل مخروطي أو شكل جانبي غير عادي.
2. الجدران الرقيقة. يؤدي القطع إلى ضغط تشكيل شعاعي أقل، لذا فهو غالبًا ما يكون أكثر أمانًا للأكمام والنتوءات خفيفة الوزن التي يمكن أن تنمو أو تصبح بيضاوية الشكل.
3. الإنتاج بكميات صغيرة والنماذج الأولية. تتيح الأدوات المرنة تجنب الحاجة إلى رأس درفلة مخصص أو قالب تشكيل لتصميم قد يتغير بعد الاختبار.
4. المواد الأقل مرونة. قد يتشقق الألمنيوم المصبوب عالي السيليكون والمواد الأخرى ذات الاستطالة المنخفضة، أو يتقشر، أو يملأ بشكل سيئ عند إزاحته.
5. هندسة خارجية مضبوطة. يتيح الخراطة أحادية النقطة ربط قطر خطوة الخيط، والكتف، وأخدود مانع التسرب، وقطر المرجع في عملية إعداد واحدة.
تتميز صنابير القطع الداخلي بالسرعة، ولكن يجب أن يتناسب شكل الأخاديد مع الثقب. يدفع صنبور الرأس الحلزوني الرايش للأمام ويحتاج إلى مساحة كافية خلف الثقب النافذ. بينما يسحب صنبور الأخاديد الحلزوني الرايش للخلف من الثقب غير النافذ. يُعد كل من الخلوص السفلي، وعمق رأس الحفر، وطول الشطف، وطول السن اللولبي القابل للاستخدام أبعادًا منفصلة؛ ويُعد دمجها في قياس عمق واحد خطأً شائعًا في الرسومات. يُغطي دليل الحفر العميق المصنوع من الألومنيوم ودليل التثبيت الصلب هذه العلاقة.
4. خيوط التشكيل: بدون تشقق، سريعة، ولكنها أقل تسامحًا
يمكن لعملية التشكيل باللولبة إزالة مشكلة التحكم في الرايش الناتجة عن عملية اللولبة الداخلية. تُعد هذه ميزة رئيسية في الثقوب المغلقة، واللولب الصغيرة، ومكونات السوائل النظيفة حيث يمكن لرايش واحد سائب أن يسد الممر. ولأن الفصوص تُزيح المعدن، فإن الجانب المُشكّل يتبع تدفق المادة ويتعرض للتشكيل البارد الموضعي. قد يُحسّن هذا من مقاومة التلف أو الإجهاد في سبيكة مناسبة، ولكنه لا يضمن بالضرورة أن كل لولبة مُشكّلة ستكون أقوى. يؤثر كل من قطر الدليل، ونسبة اللولبة، ودرجة حرارة السبيكة، ودعم الجدار، والتشحيم، والمثبت المُناسب على النتيجة.
تبدأ عملية التشكيل بفتحة أولية أكبر من تلك المستخدمة في عملية القطع واللولبة. توضح معادلات غوهرينغ المنشورة الفرق بوضوح: يبلغ قطر مثقاب البدء المتري العام للقطع واللولبة تقريبًا القطر الرئيسي الأساسي مطروحًا منه الخطوة، بينما يبلغ قطر مثقاب البدء المتري للتشكيل واللولبة تقريبًا القطر الرئيسي الأساسي مطروحًا منه نصف الخطوة. باستخدام هذه المعادلات العامة، يبدأ مقاس M6 × 1.0 من حوالي 5.0 مم للقطع و5.5 مم للتشكيل. هذه قيم تعليمية، وليست أبعادًا معتمدة للإنتاج. تُعطى الأولوية لجدول الشركة المصنعة للأداة، وفئة التفاوت، وعملية الثقب الفعلية، ورقم دفعة المواد، والطلاء، ونتائج التجارب.
يؤدي هذا الدليل الأكبر حجمًا مهمةً محددة: ترك كمية كافية من المعدن لملء قمة السن اللولبي دون تجاوز عزم الدوران النطاق الآمن. فإذا كان صغيرًا جدًا، سيضطر الدليل إلى إزاحة كمية زائدة من المعدن، مما يزيد من عزم الدوران ويزيد من خطر التآكل أو تلف الأداة أو تمدد السن اللولبي. أما إذا كان كبيرًا جدًا، فقد لا تكتمل قمة السن اللولبي، مما يقلل من فعالية التثبيت. وبالتالي، قد يصبح انحراف المثقاب وتوسع فتحة السن اللولبي عيوبًا في السن اللولبي حتى مع استخدام دليل لولبي مثالي.
تتطلب عملية تشكيل اللولبة استخدام مادة تشحيم تتحمل ضغط التلامس العالي. قد لا يمنع غشاء التبريد الرقيق، الذي يُستخدم في عمليات الخراطة العامة، تراكم الألومنيوم على فصوص أداة اللولبة. يجب التحقق من تدفق سائل التشحيم، وتركيزه، ونظافته على الماكينة الفعلية. يجب أن يحافظ حامل ثابت على مركزية أداة اللولبة وتوازيها؛ إذ يؤدي عدم المحاذاة إلى تحمل أحد فصوص الأداة حملاً أكبر، مما قد ينتج عنه لولبة كبيرة الحجم، أو مخروطية، أو خشنة.
تعتمد عملية تشكيل الخيوط الخارجية على مبدأ الإزاحة نفسه، ولكنها تتطلب رأس تشكيل مناسب، ودعمًا كافيًا للجدار أو القلب، وقطرًا مناسبًا للقطعة الخام، وخلوصًا حول الأكتاف. وتتميز هذه العملية بإنتاجيتها العالية في عمليات التشكيل المتكررة. ولا تُعدّ مناسبة تلقائيًا للأكمام المجوفة الدقيقة لمجرد أن السبيكة المستخدمة هي الألومنيوم.
5. تحدد السبيكة والمعالجة الحرارية كيفية تصرف المعدن
"الألومنيوم" ليس مواصفةً لعملية التصنيع. تختلف خصائص سبائك الألومنيوم المشغولة من طراز 6061-T6 و6082-T6 و7075-T6 عن سبائك الصب بالقوالب عالية السيليكون. حتى ضمن نفس الدرجة الاسمية، يؤثر شكل الخامة، والصلابة، وتاريخ التسخين، وحالة الدفعة على شكل الرايش وقابليته للتشكيل.
يُعدّ سبيكة 6061 خيارًا شائعًا للبدء نظرًا لتوازنها بين التوافر وسهولة التشغيل ومقاومة التآكل واستجابة التشطيب. وغالبًا ما تدعم عمليات القطع أو التشكيل اللولبي عندما يكون الشكل الهندسي سليمًا. أما سبيكة 6082، فتُستخدم على نطاق واسع في الأجزاء الهيكلية، ويمكن اعتبارها خيارًا مناسبًا أيضًا، رهناً بالتحقق من صحتها. بينما توفر سبيكة 7075 قوة أعلى، إلا أنها قد تتطلب تقييمًا أكثر تحفظًا للتشكيل، خاصةً عند الجذور الحادة أو المقاطع الرقيقة. وتحتاج سبائك الصب إلى عناية خاصة: فمحتوى السيليكون والمسامية قد يجعلان الإزاحة أقل قابلية للتنبؤ، في حين تؤثر الجسيمات الصلبة المتقطعة على تآكل أداة القطع.
قبل تثبيت طريقة التشغيل، تأكد من نوع السبيكة، ودرجة حرارتها، ومسار المادة الخام، والمعالجة اللاحقة للتشغيل. إذا لم يتم تحديد نوع المادة، فاستخدم دليل تشغيل سبائك الألومنيوم CNC الأصلي . للاطلاع على اعتبارات الأدوات والرقائق الخاصة بسبائك 6061، راجع كيفية تشغيل سبائك الألومنيوم 6061 .
6. أنشئ نافذة معالجة، وليس سرعة موحدة.
قد يميل البعض إلى طلب سرعة دوران واحدة وجدول تمرير واحد. لكن الورشة المسؤولة تطرح أسئلة أكثر أولاً: القطر والخطوة، ونوعية الأداة وطلاءها، والقطع الداخلي أو الخارجي، والبروز، ومسار سائل التبريد، والتسارع، وأداء المشفر، وصلابة الجدار، وما إذا كان الخيط يتوقف عند الكتف.
· سرعة الدوران في عملية التثقيب المتري: RPM = سرعة القطع بالمتر/دقيقة × 1000 ÷ (π × قطر الأداة بالمليمتر).
· سرعة الدوران في عملية التثقيب بالبوصة: RPM = سرعة القطع بالقدم في الدقيقة × 3.82 ÷ قطر الأداة بالبوصة.
· التغذية ببداية واحدة: التغذية لكل دورة تساوي درجة الميل.
· التقدم متعدد البدايات: التقدم يساوي درجة الصوت مضروبة في عدد البدايات.
يجب تحديد سرعة القطع بناءً على بيانات الشركة المصنعة للأداة، وذلك باستخدام السبيكة والأداة نفسها. ابدأ ضمن النطاق المحدد، ثم تحقق من عزم الدوران، وشكل الرايش، ولمعان سطح القطع، ودقة القياس، وعمر الأداة على الماكينة. لا يكفي أن يكون سطح القطع لامعًا. قد يتلطخ الألومنيوم أو يصقل بينما يظل قطر دائرة القطع غير دقيق.
في القطع أحادي النقطة، تُغيّر استراتيجية التغذية كمية الرايش. تُحمّل التغذية الشعاعية كلا الجانبين، وهي بسيطة للقطع ذات الخطوات الدقيقة. يُمكن للتغذية الجانبية المُعدّلة تحسين اتجاه الرايش في القطع ذات الخطوط الخشنة. يجب أن تُقلّل دورة CNC العمق مع اتساع الأخدود، بحيث تُزيل كل تمريرة مساحة يُمكن التحكم بها. يختلف بناء جملة G76 باختلاف جيل التحكم؛ لذا فإن نسخ مثال دون الرجوع إلى دليل الماكينة يُعدّ طريقةً يُمكن تجنّبها للاصطدام بحافة القطع. يُعدّ دليل تطبيقات التخريز من Sandvik Coromant مرجعًا موثوقًا به للطريقة والتغذية واختيار الأداة ومنطق بيانات القطع.
7. تفاصيل التصميم للتصنيع التي تمنع المفاجآت المكلفة
قدّم استراتيجية حقيقية لإنهاء الجولة
يحتاج السن اللولبي المنتهي على سطح ما إلى مساحة كافية لإبطاء حركة الأداة وسحبها. إذا لم يُسمح بوجود أخدود تخفيف، فقد يحتاج المورّد إلى سحب أبطأ، أو استخدام قطعة إدخال أقصر، أو دورة أخرى، أو عملية أخرى. اعرض السن اللولبي الكامل الأخير الوظيفي والقطع السفلي المسموح به بدلاً من ترك المبرمج يُخمّن.
افصل الخيط القابل للاستخدام عن عمق الثقب
في حالة اللولبة الداخلية المغلقة، حدد عمق اللولبة الكامل القابل للاستخدام، وعمق الدليل، ومساحة رأس الحفر، ومتطلبات الجدار السفلي. لا يمكن للصنبور إنتاج شكل جانبي كامل من خلال حافته المشطوفة، كما أن الرايش الناتج عن الصنبور المقطوع يحتاج إلى مكان للتصريف. يؤدي العمق الإضافي إلى زيادة مدى الوصول، والاحتكاك، ووقت الدورة، وخطر الكسر.
ادعم الجدران الرقيقة
قد يؤدي ضغط التشكيل إلى تكبير نتوء أو نقش عبر أنبوب رفيع. كما قد يؤدي ضغط القطع وقوة ظرف التثبيت إلى تشويه الشكل. يُنصح بإبقاء السن اللولبي بالقرب من جزء مدعوم قدر الإمكان، أو ترك المورد يُقيّم استخدام مغزل، وضغط فك أقل، وتسلسل قياس القطعة بعد فكها.
تحكم في المدخل والنتوء
يُساعد شطف صغير على توجيه الأداة وإزالة الحافة الأولى الهشة. أما الشطف الحاد فقد يُقلل من مدة التثبيت. لذا، حدد حجمه بدقة، وليس مجرد "حافة القطع"، عند بدء عملية السد أو التثبيت بالقرب من السطح. يُعد التحكم في النتوءات أمرًا بالغ الأهمية عند الثقوب المتقاطعة: فقد يُؤدي تقاطع الخيط مع منفذ شعاعي إلى ترك شظية في مسار السائل.
خطط لعملية الأنودة قبل قطع المعدن
تُغيّر عملية الأنودة الأسطح والحواف وملاءمة الخيوط. وقد يكون الحل هو التغطية، أو التعويض قبل المعالجة، أو التشكيل بعد التشطيب حيثما يسمح بذلك، أو أي استراتيجية أخرى للتفاوت المسموح به. لا تُطبّق إزاحة سُمك عامة دون اتفاق بين أقسام التصميم والتشغيل والتشطيب والفحص. يُوضّح دليلنا الخاص بالتصميم للتصنيع (DFM) للأنودة الشفافة مقابل الأنودة السوداء سبب ضرورة تضمين نوع الطلاء وسُمكه ولونه والتغطية في طلب عرض الأسعار (RFQ).
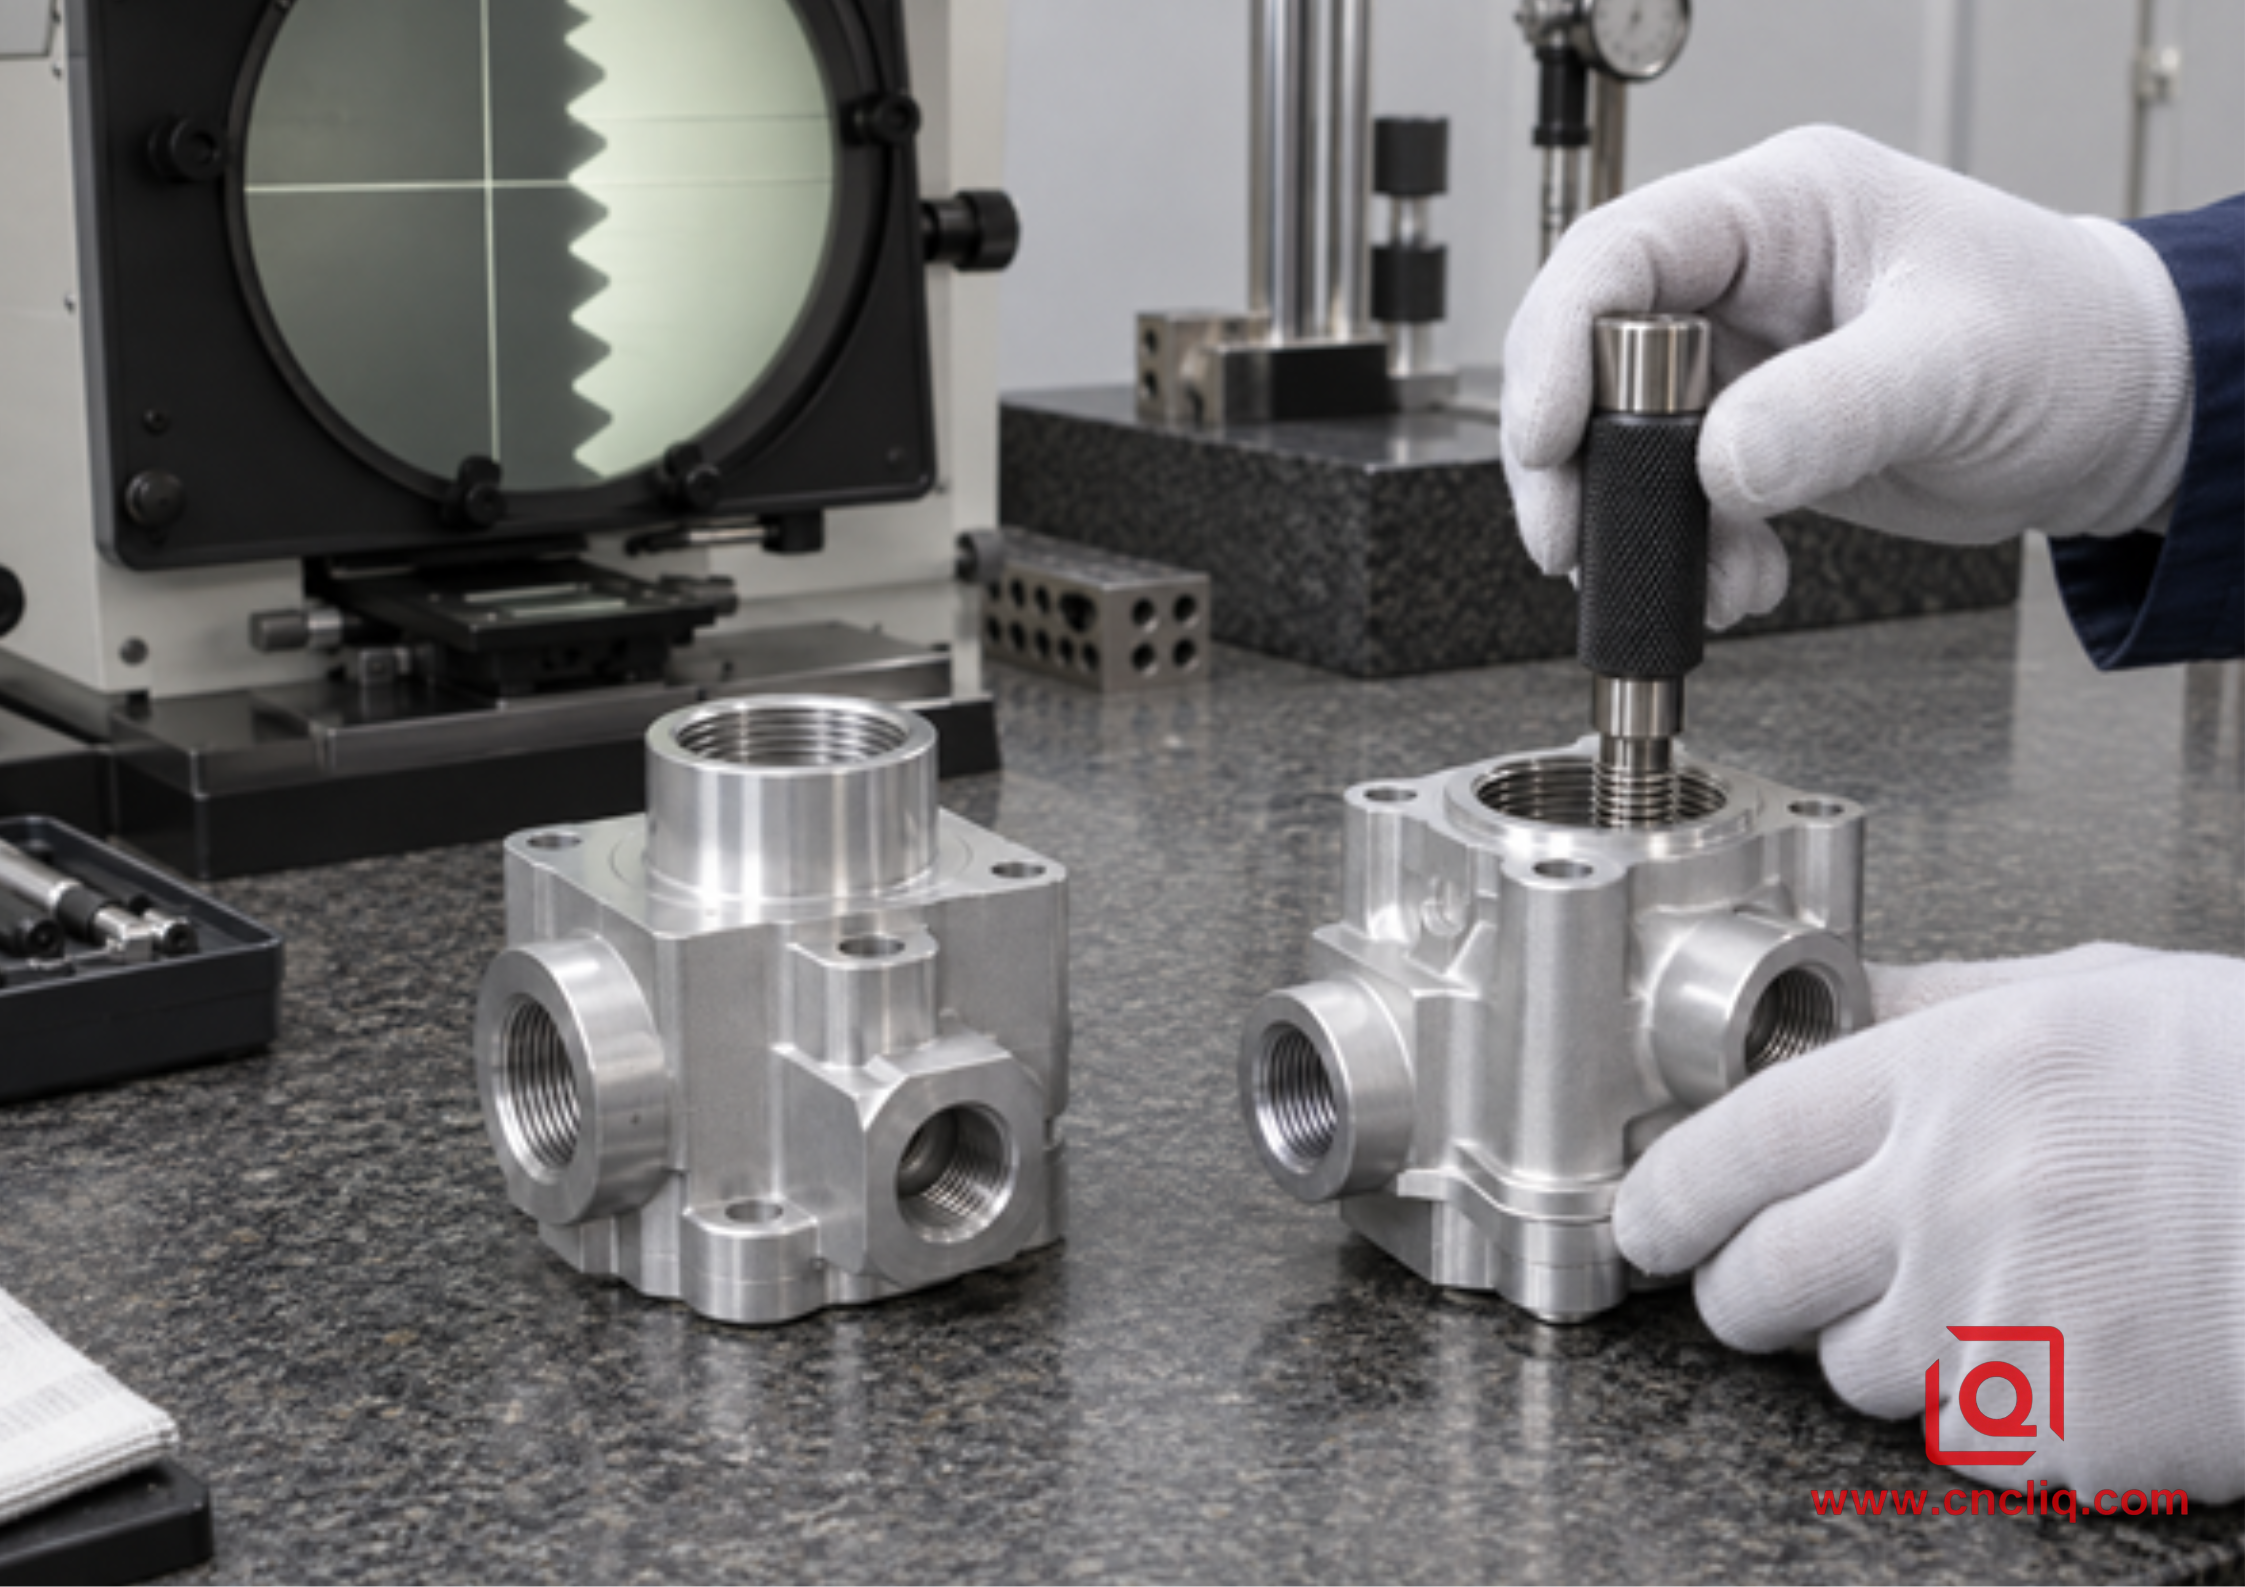
يجب أن يتبع القياس الوظيفي بيانات الرسم وشروط التشطيب.
8. استكشاف الأخطاء وإصلاحها بالأدلة
الأعراض | الأسباب المحتملة | عمليات فحص أرضية المصنع |
قص الخيط أو تمزقه أو يصبح لونه رماديًا | حافة متراكمة، حافة غير حادة، تزييت ضعيف، احتكاك، قضيب غير مستقر. | افحص الحافة؛ تحقق من السرعة، والبروز، والانحراف، ومستوى سائل التبريد. |
يبدأ المؤشر لكنه يتصلب بشكل أعمق | ثقب مسبق مدبب، عدم محاذاة، تآكل، تراكم الرقائق، انحراف حراري. | قم بقياس العمق قبل الحفر؛ وتحقق من المحاذاة، وقم بقياس درجة الحرارة، والرقائق. |
يرتفع عزم دوران تشكيل الثقوب فجأة | الفتحة المسبقة صغيرة جدًا، فشل التشحيم، تغيير دفعة المواد، التقاط الفص. | توقف قبل الكسر؛ سجل عزم الدوران، وقم بقياس الثقوب، وافحص الأداة، وتأكد من السبيكة. |
يصبح حجم الخيط أكبر من اللازم بعد الإصدار | تشوه الجدار الرقيق، ضغط ظرف التثبيت العالي، حمل التشكيل الشعاعي. | حالة عدم وجود مقياس؛ مقارنة الهندسة المثبتة والمحررة؛ مراجعة الدعم. |
دردشات المواضيع الخارجية | بروز، دعم ضعيف، تغذية خاطئة، تزامن ضعيف. | قم بتقصير الجزء البارز؛ تحقق من الدعامات، وأجهزة إنذار التشفير، وأدخل المقاعد، والتصاريح. |
يتعطل المقياس بعد عملية الأنودة | تراكم الطلاء أو ضعف التحكم في التغطية. | الاتفاق على قياسات ما قبل/بعد التشطيب، وحدود القناع، واستراتيجية قطر الملعب. |
ينبغي أن يربط تشخيص الأعطال كل عرض بسبب محدد. قد يؤدي تغيير السرعة، وسائل التبريد، حجم الثقب، والأداة في آن واحد إلى نجاح تصنيع القطعة التالية، لكنه لا يضمن عملية قابلة للتكرار.
9. الفحص: إثبات الوظيفة، ثم تتبع العملية
يُعدّ البرغي المُطابق عينة تجميع، وليس مقياسًا مُعايرًا للخيوط. استخدم مقياس السدادة أو الحلقة المُحدد (GO/NO-GO) للقبول الوظيفي، مع الاتفاق مُسبقًا على فئة المقياس وشروط الفحص. بالنسبة للخيوط الحرجة، أضف فحوصات مُناسبة للرسم: قطر الخطوة، والمظهر البصري، والخطوة أو التناقص، والمركزية بالنسبة للمصدر، وحالة السطح في مناطق منع التسرب.
تبدأ عملية التحكم في تشكيل الخيوط قبل خطوة واحدة. سجّل قطر الثقب الأولي، وعزم التشكيل عند الضرورة. أما عملية التحكم في قطع الخيوط فتضيف حدودًا لحالة الرايش وتآكل الأداة. يتطلب كلا المسارين موافقة أولية على العينة وخطة أخذ عينات مرتبطة بحجم الدفعة وتغييرات الأدوات وأهمية العملية. في حال إجراء عملية الأنودة لاحقًا، حدد ما إذا كان القبول قبل التشطيب النهائي، أو بعده، أو كليهما.
تجمع مشعبات الألمنيوم الدقيقة من Liqin بين المنافذ الملولبة، والثقوب المغلقة، والقنوات العرضية، والأسطح المرجعية، والتنظيف، والفحص الوظيفي. ويُظهر غلاف مانع الصواعق المصنوع من سبيكة 6061-T6 مسارًا آخر مُثبتًا: قطعة خام مصنعة بالبثق البارد، تليها عمليات تشغيل دقيقة، ثم إضافة ميزة ملولبة من نوع Whitworth 5/16-18، وإزالة النتوءات، والتنظيف، وفحص القياس. لا تُحدد هذه الصفحات معايير التفاوت العالمية؛ بل تُبين سبب ضرورة ربط إنتاج الخيوط بالمادة، ونظام القياس المرجعي، والاستخدام النهائي.
حالة عميل مجهول الهوية: غلاف مستشعر بخيط داخلي غير مرئي
فيما يلي حالة مركبة منقحة تستخدم لشرح اختيار العملية؛ تم حذف التفاصيل التعريفية والبيانات التجارية عمداً.
طلب أحد عملاء معدات الأتمتة غلافًا لمستشعر مصنوعًا من سبيكة الألومنيوم 6061-T6، مزودًا بفتحة تثبيت مركزية، وحلقة مانعة للتسرب، وثلاث فتحات شعاعية، وخيط خلفي مغلق M12 × 1.5-6H. سيتم إزالة الغطاء أثناء الصيانة الدورية، مع ضرورة الحفاظ على التجويف الداخلي خاليًا من أي رقائق معدنية سائبة.
شملت مراجعة عروض الأسعار ثلاثة خيارات: القطع بنقطة واحدة، وصنبور القطع الحلزوني، وصنبور التشكيل. يوفر القطع بنقطة واحدة تحكمًا ممتازًا، ولكنه يتطلب قضيبًا داخليًا صغيرًا مع خلوص بالقرب من الطرف المغلق. أما صنبور القطع فيُقلل من زمن الدورة، ولكنه مع ذلك يُنتج رقائق معدنية بجانب تجويف الإحكام النهائي. يُزيل صنبور التشكيل مصدر هذه الرقائق، ولكن كان على الفريق أولًا التحقق من دعم الجدار، وقدرة الثقب المسبق، والتشحيم، والحالة بعد عملية الأنودة السوداء.
تم في المسار التجريبي تشكيل التجويف المرجعي، والسطح، والثقب التجريبي، والشطف في عملية تثبيت واحدة. تم الانتهاء من ثقب أولي مضبوط بعد الخراطة الأولية لتقليل تأثير إجهاد التثبيت والحرارة على الحجم. تم تشغيل صنبور التشكيل في حامل متزامن مع تشحيم موجه. تم تنظيف الأجزاء، وقياسها في حالة حرة، ثم تأكسدها مع حماية السن اللولبي وفقًا للخطة المعتمدة، ثم قياسها مرة أخرى. تم الاحتفاظ بنسخة احتياطية من السن اللولبي المقطوع للنماذج الأولية وأي تغيير مستقبلي في السبيكة.
كان الدرس التجاري أهم من الأداة نفسها. لم يصبح طلب عرض الأسعار قابلاً للتنفيذ إلا بعد أن حدد العميل تفاصيل الاستخدام الأمثل، ومساحة قاع الثقب المغلق، وفئة القياس، وحالة الأنودة، ودورة الصيانة، والنظافة. هذه التفاصيل مكّنت المورد من مقارنة وقت الدورة والمخاطر بدلاً من إضافة هامش واسع من عدم اليقين.
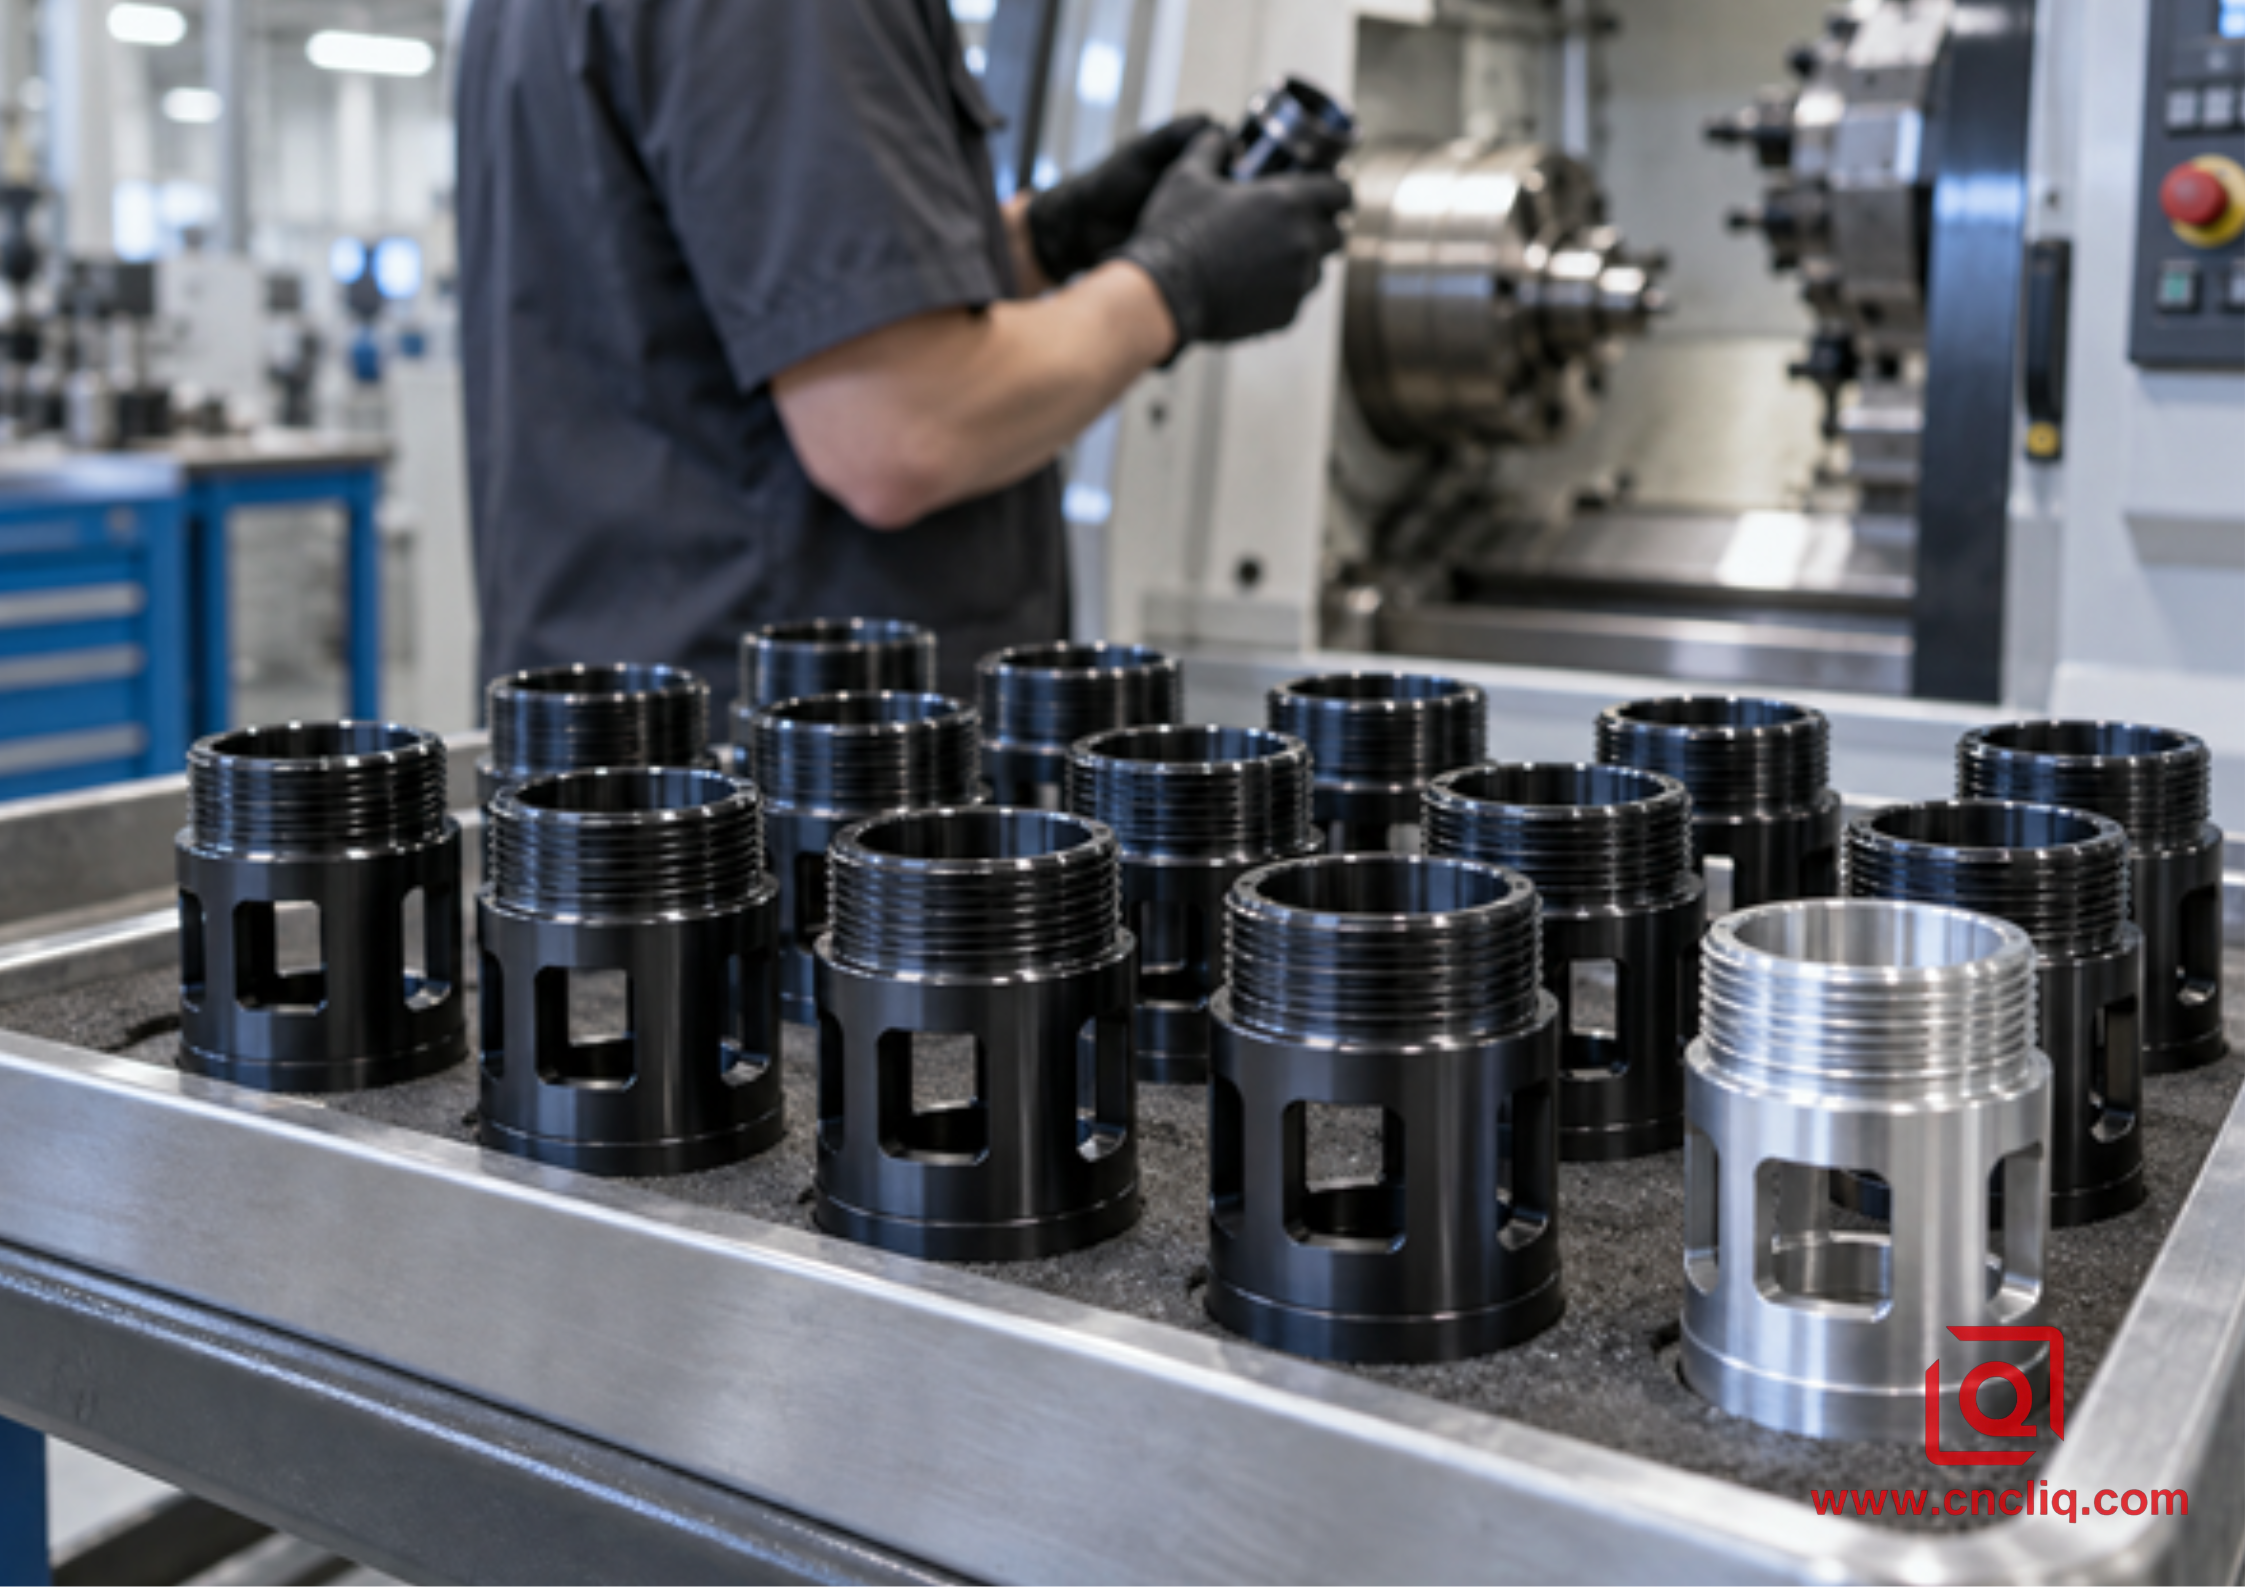
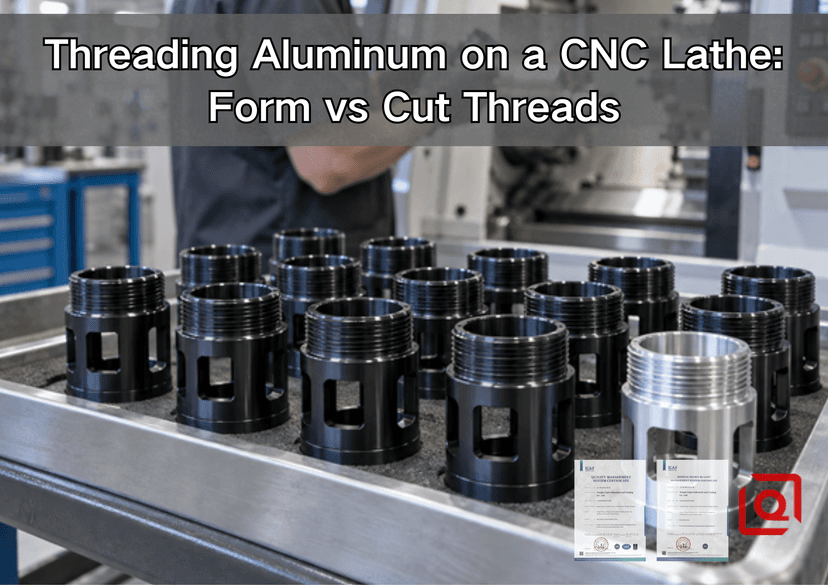
أكمام استشعار نموذجية للإنتاج المتكرر ذات أطراف ملولبة ونوافذ شعاعية.
ما يجب إرساله للحصول على طلب عرض أسعار سريع ودقيق
أرسل نموذجًا ثلاثي الأبعاد بالإضافة إلى رسم ثنائي الأبعاد مُحكم. حدد سبيكة الألومنيوم وحالتها، ونوع المادة الخام المُفضلة إن كانت مهمة، ومعيار الخيط وتصنيفه، وفئة التوافق، والاتجاه، وعدد بدايات الخيط، والتداخل الكامل للخيط، والانحراف أو التخفيف، وعلاقة المرجع، وتشطيب السطح، ومتطلبات منع التسرب. حدد ما إذا كانت الأبعاد تنطبق قبل أو بعد عملية الأنودة.
يرجى أيضًا تضمين الطلب السنوي، وحجم الدفعة، وكمية النماذج الأولية، ومادة التثبيت، وعزم أو حمل التجميع المُتحكم به، ودورات التجميع المتوقعة، ومتطلبات النظافة، ووثائق الفحص، والتغليف، وموقع التسليم. إذا كنت مترددًا بين تشكيل الخيوط بالقطع أو بالتشكيل بالقوالب، فأخبرنا بذلك. يمكن للمورد الكفء تقييم الشكل الهندسي وتقديم عرض سعر للعملية الأكثر أمانًا بدلًا من اختيار مسار الأدوات الأرخص ظاهريًا دون أن يلاحظ.
هل تحتاج إلى مراجعة هندسية؟ أرسل ملف STEP الخاص بك ورسمك عبر صفحة التواصل مع Liqin . يمكننا مقارنة عمليات القطع أحادي النقطة، والقطع باللولبة، والتشكيل باللولبة، ودرفلة الخيوط، والتوجيه بالخراطة والطحن، مع نفس الرسم. يجب أن تكون النتيجة خيطًا دقيق القياس، سهل التركيب، وموثوقًا - وليس مجرد خيط يبدو حادًا في الصورة.
الأسئلة الشائعة
1. هل الخيوط المشكلة دائماً أقوى من الخيوط المقطوعة في الألومنيوم؟
لا. يحافظ التشكيل على تدفق المادة حول الجانب ويُضيف تشكيلًا موضعيًا على البارد، مما قد يُحسّن مقاومة التلف أو الإجهاد في سبيكة مطاوعة مناسبة. مع ذلك، تعتمد النتيجة الفعلية على قطر الدليل، ونسبة السن اللولبي، ونوع السبيكة وحالتها، ودعم الجدار، والتشحيم، والتعشيق، والمثبت المُناسب، واتجاه الحمل. قد يفشل السن اللولبي المُشكّل بشكل سيئ قبل السن اللولبي المُشكّل بشكل صحيح، لذا يجب التحقق من صحة الاختيار على القطعة الفعلية.
2. هل يمكن استخدام نفس حجم المثقاب المستخدم في صنبور التشكيل كما هو الحال في صنبور القطع؟
لا. يحتاج مثقاب التشكيل إلى ثقب مسبق أكبر لأنه يُزيح المادة إلى داخل الشكل بدلاً من إزالتها. في مثال تعليمي لـ M6 × 1.0، تُحدد الصيغ العامة ثقب القطع بالقرب من 5.0 مم وثقب التشكيل بالقرب من 5.5 مم، ولكن يجب أن يتبع الإنتاج مخطط الشركة المصنعة للأداة المختارة والفئة المطلوبة. قد يؤدي استبدال أحد المثاقب إلى عدم اكتمال قمم الثقوب أو عزم دوران زائد.
3. ما هي الطريقة الأفضل لعمل ثقب ألومنيوم مغلق؟
يُعدّ تشكيل الثقوب بالتشكيل خيارًا جذابًا لأنه لا يُنتج رقائق لولبية، ولكن بشرط أن تكون السبيكة قابلة للتشكيل، وأن يتحمل جدار الثقب الضغط، وأن يكون الثقب الأولي مستقرًا، وأن يكون التشحيم موثوقًا. غالبًا ما يكون استخدام لولب حلزوني أفضل للأحجام الصغيرة، أو المواد غير المؤكدة، أو الأشكال الهندسية التي لا تتحمل حمل التشكيل. يجب أن يشمل عمق الثقب الأعمى خطوة أداة القطع، والخلوص السفلي، ورأس المثقاب - وليس فقط اللولب القابل للاستخدام.
4. هل يجب قياس خيط الألومنيوم المؤكسد قبل التشطيب أم بعده؟
يجب أن يحدد الرسم وخطة الجودة شروط القبول. قد تتطلب الخيوط الحرجة فحوصات قبل وبعد عملية الأنودة، خاصةً عند استخدام التغطية أو التعويض قبل التشطيب. يمكن أن تؤثر عملية الأنودة على التوافق عند الجوانب والقمم والحواف، لذا يجب على فرق التشغيل والتشطيب والعميل الاتفاق على نوع الطلاء وسماكته والتغطية وفئة القياس وأي عملية مسموح بها بعد التشطيب.
5. ما هي أفضل طريقة لعمل خيط خارجي على مخرطة CNC؟
يُعدّ القطع أحادي النقطة الخيار الأمثل عادةً للنماذج الأولية، والأقطار الكبيرة، والمقاطع الخاصة، والخيوط الموصولة بكتف أو حافة مانعة للتسرب. ويمكن أن يكون الدرفلة الخارجية أسرع وأقل تشويشًا في الإنتاج المتكرر عندما تتناسب المادة، وقطر القطعة الخام، ودعم الجدار، وسهولة الوصول، والمعدات مع متطلبات العمل. كما يُمكن استخدام رأس قالب ذاتي الفتح. ويُعتبر الخيار الأمثل هو الذي يعتمد على الحجم، والهندسة، والتفاوتات المسموح بها، والتشطيب النهائي.
ملخص
تُستخدم عملية تشكيل الخيوط لإزاحة الألمنيوم المطاوع، مما يُنتج شكلاً نهائياً خالياً من الرقائق، مع تشكيل موضعي على البارد. أما عملية قطع الخيوط فتزيل المادة وتوفر مرونة أكبر للنماذج الأولية، والأشكال الهندسية الخاصة، والجدران الرقيقة، والسبائك المتنوعة. على مخرطة CNC، تحافظ العملية المُثلى على علاقة المرجع، وتتحكم في قطر الخيوط قبل التشكيل، وتُدير عزم الدوران أو الرقائق، وتُراعي عملية الأنودة، وتُثبت الأداء باستخدام مقاييس مُتفق عليها. شارك الرسم الكامل، ونوع السبيكة، وطريقة التثبيت، والتشطيب، وحالة الفحص، والكمية مُبكراً حتى يتمكن المورد من اختيار طريقة مُستقرة وتقديم عرض سعر خالٍ من المخاطر الخفية.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
