 العربية




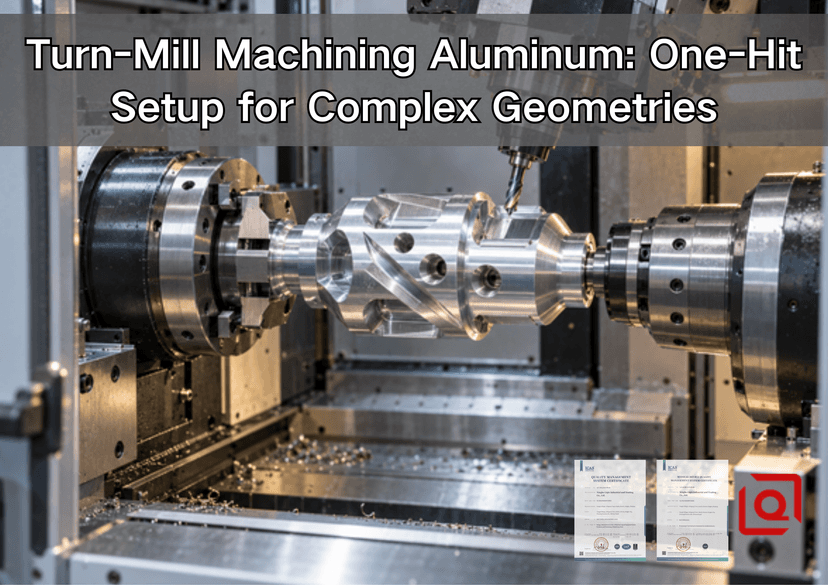
هذا هو المشهد في ورشة العمل. يبدو هيكل الألومنيوم جيدًا بعد خراطة القطعة. لكن بعد عملية التفريز، تبين أن الثقوب المحفورة لا تتطابق مع التجويف. أول ما يتبادر إلى الذهن هو إلقاء اللوم على عملية واحدة. ربما لا تستحق أي منهما ذلك. حافظت المخرطة على المقاس المطلوب. وتماشى جهاز التفريز مع التثبيت الجديد. ما الذي اختفى بينهما؟ نقطة التلامس المشتركة.
أين تكمن أهمية عملية الخراطة والطحن؟ في تلك الفجوة تحديدًا. هل يُحسم الأمر بمجرد معرفة اسم الآلة؟ كلا. هل يضمن محور إضافي جودة القطعة؟ كلا. سؤال أصغر وأكثر فائدة: انظر إلى نظام الإسناد المستخدم. فإما أن تبقى تفاصيل التجويف، والسطح، والدليل، والمنافذ، والأسطح المستوية، والخلفية مرتبطة به أو لا.
أين يجب أن تتلامس فكّا الآلة؟ ما هي القطع التي تتم أثناء تصلب جسم الآلة؟ متى تنتهي عملية التجويف؟ كيف تخرج الرايشة من الثقب العرضي؟ ما هو مصدر الإشارة الذي تستخدمه آلة قياس الإحداثيات؟ أسئلة بسيطة، نعم. لكن الإجابة عليها بشكل خاطئ تجعل عملية التصنيع بضربة واحدة مجرد سطر في عرض سعر، لا أكثر.
إجابة سريعة: هل ينتمي هذا الجزء إلى آلة الخراطة والطحن؟
هل الجسم الأساسي قابل للدوران؟ هل يحتوي أيضًا على أسطح مستوية، وثقوب شعاعية، وفتحات جانبية، ومنافذ جانبية، ومجرى مفتاح، أو يعمل على طرف القطع؟ هل يتم تحديد هذه التفاصيل من خلال تجويف أو كتف أو قطر أو وجه تم تشكيله؟ ثلاث إجابات بنعم؟ ضع آلة الخراطة والطحن في قائمة المراجعة.
ماذا يحدث داخل الماكينة؟ يدور المغزل الرئيسي قطعة العمل الدائرية. تقوم الأدوات الدوارة بالحفر والتفريز. تحدد حركة المحور C الزاوية. يصل مدى حركة المحور Y إلى ما هو أبعد من المركز. هل تحتاج إلى زاوية؟ استخدم المحور B، إذا تطلب العمل ذلك. هل تحتاج إلى السطح الخلفي؟ دع المغزل الفرعي يكشف تلك النهاية.
ما الذي يختفي من المسار؟ المشي إلى آلة أخرى. التركيب الممسوح. نقطة البداية الجديدة. الأمل في أن تتكرر عملية الإمساك الثانية مع الإمساك الأول. ما الذي يبقى؟ الانحراف، وقوة الفك، والحرارة، والرقائق، وخطأ النقل، والقياس. عدد أقل من المتغيرات إذن. لا شيء يساوي صفرًا أبدًا.
هل يُبرر عمود بسيط بأربعة ثقوب للتخليص كل هذا؟ على الأرجح لا. قد يكون استخدام أداة تثبيت المثقاب أسرع. ماذا عن غلاف رقيق مزود بمقعد محمل، وثلاثة منافذ مُوَجَّهة، وحلقة مانعة للتسرب، وخيوط خلفية؟ حينها، يصبح التسليم محفوفًا بالمخاطر. ما الذي يُبرر ذلك؟ الهندسة، وليس عدد المحاور.
ضربة واحدة، ولكن كم عدد حالات التثبيت؟
هل تعني عملية "الإنجاز في خطوة واحدة" أن القطعة لا تنتقل بين أيدي الماكينة؟ ليس دائمًا. أحيانًا يُسلّم الظرف الرئيسي القطعة إلى الظرف المقابل. سواء كان الظرف الثاني أوتوماتيكيًا أم لا، فإنه يُنشئ حالة تثبيت أخرى. احسبها.
ما الذي يجب تضمينه في خطة التسليم؟ قطر نقطة الالتقاط. طول المقبض. سطح التثبيت. الضغط. سماحية الفصل. فحص الانحراف. هل فاتك شيء؟ لقد أصبح النقل بهدوء عملية إعداد ثانية.
هل يشترك التجويف والدليل وسطح منع التسرب في محور واحد؟ أكمل هذه المجموعة على نفس المغزل. ما الذي يمكن نقله إلى مرحلة المعالجة الخلفية؟ غالبًا ما يكون الخيط الخلفي أو السطح غير الحرج مناسبًا. ماذا لو كان النمط الخلفي محصورًا بإحكام من التجويف؟ حافظ على هذه العلاقة خلال عملية النقل وبرنامج آلة القياس الإحداثية.
هل يمكن للمسبار إصلاح التثبيت الضعيف؟ لا. إنه يُحدد الموقع فقط، ولا يمكنه منع الجدار الرقيق من الحركة. هل يمكن للمحاكاة اكتشاف رقاقة خلف الفك؟ لا. يمكنها فقط إظهار الخلوص، ولا يمكنها استشعار ضعف التثبيت.
لماذا نبدأ بالرسم؟ لأنه يوضح ما يجب أن يبقى مرتبطًا. معيار ISO 1101:2017 هو المرجع الأساسي لمصطلحات الرسم. يتضمن هذا المعيار الشكل والاتجاه، بالإضافة إلى الموقع والمسافة بين نقاط التثبيت. هل سيختار المعيار ظرف التثبيت الخاص بك؟ بالطبع لا. ما الذي سيكشفه؟ العلاقات المقصودة.
ما هي الأشكال الهندسية التي تحصل على مسار متكامل؟
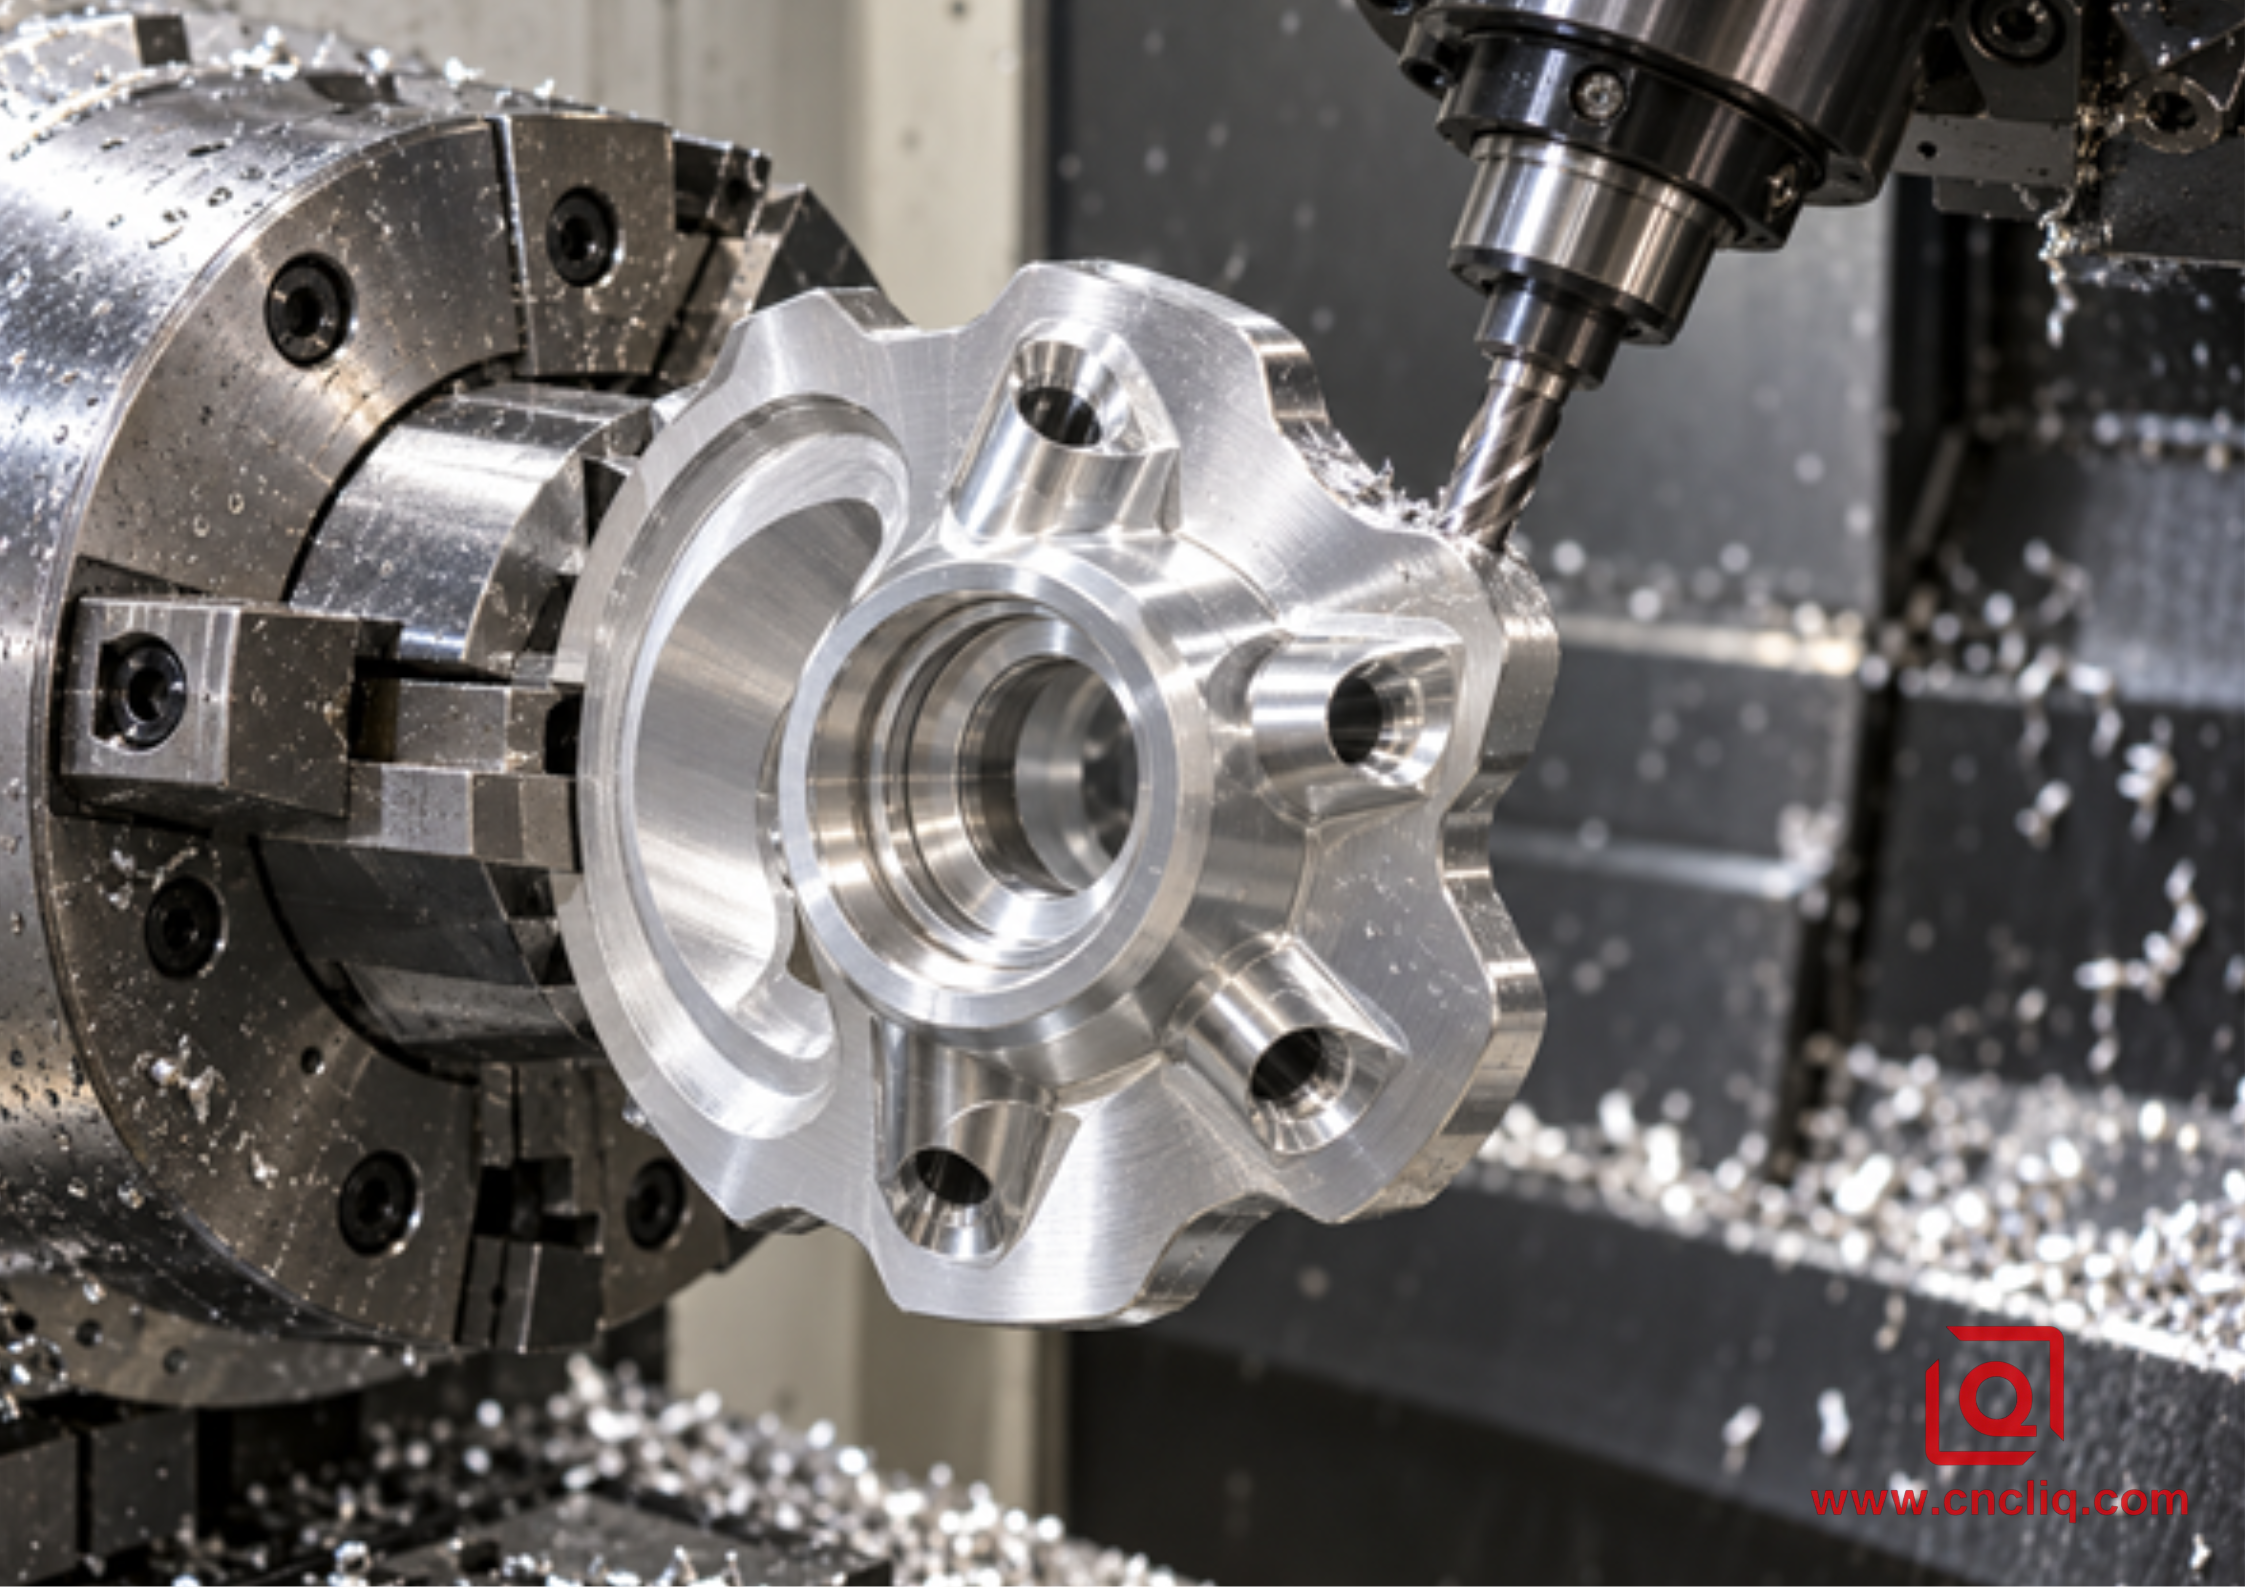
جرّب هذا على الرسم. ابدأ بقلم رصاص عند التجويف. استمرّ في رسم الأقطار المخرطة، والأكتاف، والمخاريط؛ أضف الأخاديد والخيوط المحورية. استخدم قلم رصاص آخر لرسم الثقوب العرضية والأسطح المستوية؛ المنافذ، ومجاري المفاتيح، ودوائر البراغي، والجيوب الجانبية، والفتحات المنزاحة، تُضاف إلى هذه المجموعة. إلى أين تشير أبعادها؟ هل تعود إلى المجموعة الأولى مرارًا وتكرارًا؟ حافظ على هذه العلاقة.
لنأخذ غطاء طرف المحرك كمثال. ما الذي يتحكم في الدوران؟ تجويف المحمل ومحور التثبيت. ما الذي يوقفه محوريًا؟ سطح التثبيت. وما الذي يُنشئ مجموعة التشغيل الثانية؟ عادةً ما يكون نمط الثقوب. هل تريد مثالًا عمليًا؟ شفة المحرك الدقيقة وغطاء الطرف الأمامي من Liqin يجمعان بين هذه العناصر.
والآن، لنأخذ جسمًا سائلًا. هل قطر المنفذ هو كل شيء؟ كلا. التوقيت مهم. وكذلك نتوءات التقاطع، وحواف منع التسرب، واتجاه السن اللولبي، والمسافة من محور التجويف. الحكم على كل منها على حدة لن يُعطي صورة كاملة عن وظيفتها. ومن المنتجات ذات الصلة ، مشعبات هيدروليكية ألومنيومية مصممة خصيصًا من شركة Liqin.
ما هي العناصر الأخرى التي تظهر بكثرة؟ أسطوانات المستشعرات، والهياكل البصرية، ووصلات الروبوتات، ومحولات الأعمدة، والدوارات خفيفة الوزن، والوصلات الملولبة. هل يحدد اسم المنتج ذلك؟ كلا. قد يكون تصميم هيكل مستشعر كبير بسيطًا. أما تصميم وصلة صغيرة ذات منفذ عرضي واحد بالغ الأهمية؟ فقد يكون أحيانًا هو الأصعب.
هل يستطيع الفريق نطق سلسلة البيانات في نفس واحد؟
ما الذي يحدد موضع المكون في التجميع؟ أي محور يتحكم في الدوران؟ أي سطح يوقفه محوريًا؟ أين تقع المنافذ والأسطح المستوية؟ هل يمكن للفحص إعادة بناء نفس المنطق؟
إذا كانت تلك الإجابات غير واضحة، فهل ينبغي على المتجر اختيار آلة أكثر تطوراً؟ ليس بعد. يجب إصلاح الرسم البياني أولاً. فالآلة المتطورة لا تستطيع إصلاح رسم غير واضح.
ما الذي يحدث أثناء إعادة التثبيت اليدوي؟ عادةً لا شيء خطير. قد تستقر رقاقة معدنية تحت أحد الفكين. قد تسد نتوءة المقعد. قد تكون الفكين قد تآكلا قليلاً. قد يتغير الضغط. قد يشير أحدهم إلى القطر السهل بدلاً من القطر الفعلي. أحداث عادية في ورشة العمل. ولهذا السبب فهي مهمة.
ما الذي تُحسّنه الدورة المتكاملة؟ إنها تُقلّل من فرص إعادة بناء الموقع بشكل خاطئ. ما الذي يبقى ضمن قائمة المراقبة؟ تجهيز الفك، والانحراف، وحالة الأداة، والتثبيت، وفحص الجزء المُحرّر.
لإجراء مقارنة أدق للعملية، اطلع على مقال لي تشين حول الخراطة باستخدام الحاسوب (CNC) مقابل الخراطة والطحن لتصنيع الهياكل الألومنيومية متحدة المركز . ما الذي تستنتجه هذه المقارنة؟ سلسلة التجويف، والدليل، والسطح، والمنافذ في الهياكل الدائرية.
هل يكفي استخدام الأدوات الحية؟
ما هي أفضل وظائف البرج الدوار؟ الحفر المركزي. الثقوب الشعاعية. الأسطح المستوية. الفتحات الصغيرة. التثبيت. متى يكون التحرك على المحور Y مفيدًا؟ عندما تكون قطعة العمل بعيدة عن محور المغزل.
هل يمكن للاستيفاء القطبي أن يحل محل كل حركة على المحور Y؟ كلا. هل يمكن للمحور B أن يحسن كل مهمة؟ كلا. هل تتطلب الزاوية أو المدى أو الشكل المركب وجود محور B؟ إن لم يكن كذلك، فلا داعي لذكره في عرض المبيعات. يحل المغزل الفرعي مشكلة مختلفة عن طريق فتح طرف القطع داخل الدورة.
اختبر خطة المورّد بطرح سؤالين تمهيديين: أيّ مغزل يُنهي عملية التجويف، وأين يقع قطر الالتقاط؟ ما مقدار الدعم المتبقي قبل تشكيل الفتحة؟ أيّ حامل يقترب من الفكّ؟ هل عزم دوران الأداة المتحركة مفيد عند السرعة المبرمجة؟ ما الذي يُثبت عملية النقل تحديدًا؟
هل تكفي قائمة الآلات؟ لا. هل تكفي لقطة شاشة من المحاكاة؟ لا. ما الذي يجب أن يوضحه اقتباس مفيد؟ المسار مقابل الرسم. يمكن أن تبقى الافتراضات في الاقتباس الأولي. أما الافتراضات الضمنية فلا يمكن تضمينها.
الألومنيوم سهل القطع، لكن العملية ليست سهلة دائماً.
هل يُزال الألومنيوم بسرعة؟ نعم. هل يترك أثراً نظيفاً دائماً؟ لا.
ماذا يحدث عندما تبدأ حافة يُفترض أنها حادة بالاحتكاك؟ قد يلتصق بها الألومنيوم. لم تعد الحافة هي الحافة التي ضبطتها. يصبح سطحها باهتًا. تنمو النتوءات. يتغير قطرها. هل تفكر في إضافة إزاحة؟ توقف وافحص القطعة الداخلية أولًا. الإزاحة التي تُصنع على مادة متراكمة تصبح غير صحيحة بمجرد وضع حافة جديدة.
أين تبدأ المشكلة أيضًا؟ تتبع الرقاقة. يلتف شريط حول كتف. تبقى إحدى لفاته في جيب وتعود عند تحريك محور C. تعلق لفة أخرى عند ثقب عرضي وتخدش التجويف. هل زيادة السرعة تحل المشكلة؟ كلا.
ما الذي يُساعد؟ ابدأ بهندسة حادة للألمنيوم. حافظ على سُمك كافٍ للرقاقة. قلّل من بروزها. تحكّم في عملية القطع. إذا كانت العملية تسمح باستخدام سائل أو هواء، فوجهه نحو حافة القطع. والأهم من ذلك: ارسم مسارًا لخروج الرقاقة.
بالنسبة لجانب الدوران، يتولىدليل التحكم في رقائق الألومنيوم من Liqin معالجة شكل القطعة المقطوعة، والتغذية، واتجاه سائل التبريد، وعلامات تراكم الحواف. أما عملية طحن الجيوب فتواجه مشكلة خروج مختلفة؛ حيث يقوم دليل إخراج الرقائق في الجيوب العميقة بتتبع مسارها إلى الفتحة.
هل يمكن الاعتماد على رقم مدونة واحد في جميع ورش العمل؟ كلا. بيانات صانع الأدوات هي نقطة البداية، وليست الكلمة الأخيرة. أين ينتهي الأمر؟ عند الماكينة، بعد أن تؤثر عوامل مثل الحامل، وحرارة السبيكة، والبروز، وسائل التبريد، والتداخل، ونتيجة السطح.
هل يمكن لدرجة الحرارة أن تُغيّر بُعداً عابراً؟
أول شيء دافئ في يدك. هل تتجاهله؟ من الأفضل ألا تفعل.
يُفيدنا هنا رقمٌ ما. افتح مرجع ASM المُستضاف على موقع NIST بعنوان "خصائص الألومنيوم المطروق وسبائك الألومنيوم" ، وستجد أن الألومنيوم المطروق الشائع يُظهر قيمة تقارب 23 ميكرومترًا لكل متر-كلفن. الآن، خذ قطعة بطول 100 مم وتعرض لتغير في درجة الحرارة بمقدار 10 درجات مئوية: ستكون القيمة حوالي 0.023 مم.
هل يُمكن استخدام ذلك كتصحيح شامل؟ لا. تعامل مع هذا الرقم كمقياس، وليس كتصحيح عام. الدرس المستفاد؟ قد تختلف القراءة عند تسخين القطعة عن القراءة عند استقرارها. هل يجب السعي وراء القيمة الاسمية بينما القطعة ساخنة؟ قد تنحرف القطعة المستقرة عن القيمة المستهدفة.
هل يكفي طلب عرض أسعار يقتصر على ذكر الألومنيوم فقط لإفادة الورشة؟ كلا. يجب تحديد السبيكة ودرجة حرارتها. ثم تحديد مسار تصنيع المنتج: قضيب، صفيحة، بثق، تشكيل، أو صب. يجب ذكر قواعد الاعتماد والاستبدال بجانب ذلك. قد يُظهر الرسم تغييرًا من 6061-T6 إلى 7075-T651 في سطر واحد. في ورشة العمل، يستحق هذا السطر مراجعة دقيقة.
يُعدّ اتحاد الألومنيوم المصدر الرئيسي لتسميات السبائك المعترف بها. أما فيما يخصّ عمليات تشغيل سبائك الألومنيوم 6061 اليومية، فيُعتبر دليل أدوات الألومنيوم 6061 من شركة Liqin مرجعًا مفيدًا.
يحتاج الاقتباس إلى تسلسل، وليس اسمًا آليًا
هل يوجد مسار واحد ثابت يناسب جميع الأجزاء؟ لا. هل يستطيع المشتري تمييز المنطق السليم؟ نعم. اتبع الأسئلة.
1. قم بدمج النموذج والرسم معًا. يجب حل مشكلة تعارض البيانات أو الترابط قبل البرمجة. وينطبق الأمر نفسه على أي اختلاف في التفاوتات، أو التشطيب، أو حالة الحواف، أو ملاحظات الفحص.
2. أضف المادة الخام الفعلية إلى رسم تخطيطي للفك. حدد حجم القضيب وطول الفك، ثم حدد مقدار الرفع للمنشار، وسطح الالتقاط، والدعامة.
3. بينما لا يزال الجسم يتمتع بصلابته، قم بمعالجته وتخشينه، وافتح التجويف، وحافظ على توازن إزالة المخزون.
4. ما هي الأسطح التي تشترك في محور واحد؟ الثقب النهائي، والدليل، والكتف، وسطح الختم، والأخدود في قبضتها المشتركة.
5. كيف يتم الوصول إلى الميزات المفهرسة؟ استخدم تجميعات قصيرة. تحقق من الحامل، والصامولة، والفك، ورأس المغزل، والمحطات القريبة.
6. أين تتشكل كل نتوءة؟ حدد طريقةً قبل الإنتاج. استخدم عملية إزالة النتوءات داخل الآلة أو عملية إزالة النتوءات الثانوية المعتمدة حسب الحاجة.
7. ما هي التغييرات التي تحدث عند النقل؟ عرّف الالتقاط، والقوة، وطول التلامس، والتثبيت، وحالة الفصل، والانحراف.
8. ماذا يتبقى في الخلف؟ أكمل فقط الميزات المخصصة لحالة التثبيت تلك.
9. ما الذي يثبت صحة المسار؟ استخدم البيانات الوظيفية للمقال الأول وعمليات التحقق أثناء العملية القائمة على المخاطر.
محاكاة التصادم هي عمل تحضيري، وليست مجرد تحريك للقاطع. أعد بناء الغلاف الفعلي حول القطع: الفكين والحامل، ورأس المغزل والبرج، والمسبار والمادة الخام، والمادة المتبقية والمغزل المقابل. ماذا عن الاقتراب والانسحاب؟ هذه الحركات يجب أن تكون موجودة أيضًا.
أين تتم عملية الاختبار النهائي؟ على الأرض. هل القطعة مثبتة بإحكام؟ تحقق من ذلك. هل الانحراف؟ تحقق من ذلك. هل البروز يصل إلى سائل التبريد؟ تحقق من كليهما. راقب عملية التحميل، وتتبع الرقائق، وقم بالقياس بعد الإطلاق.
هل ينتمي الجدار الرقيق إلى تشاك؟
هل يمكن أن يبقى تجويف المخرطة مستديرًا داخل ظرف التثبيت ثم يتحول إلى شكل فصي بعد تحريره؟ نعم. لماذا؟ أثناء القطع، تعمل القطعة والفكوك والمادة الخام كنظام مرن واحد. عند فتح ظرف التثبيت، يختفي هذا النظام.
ما هي المدخلات المهمة؟ مساحة الفك. الضغط. طول القبضة. انتقال الجدار. ترتيب الإزالة. ضغط الأداة. الحرارة. الإجهاد المتبقي. هل تكفي عملية تشطيب خفيفة في جميع الحالات؟ لا.
ما وظيفة الفكوك اللينة؟ توزيع الحمل وحماية السطح. ما الذي يجب أن تقاومه القبضة؟ عزم الدوران بالإضافة إلى الحمل الجانبي للأداة الدوارة. إذا ضغطت على المغزل الفرعي بقوة زائدة، فقد ينضغط التجويف. أما إذا ضغطت عليه برفق شديد، فقد تتحرك القطعة.
كيف يتم إثبات الإعداد؟ قم بقياس المكون المُحرر. عادة التسوق ليست دليلاً.
ماذا عن الملمس؟ قد لا يكون السطح اللامع مستويًا. وقد لا تكون قيمة Ra الجيدة متعامدة مع التجويف. ما هي الأسطح المهمة؟ حددها. ما هي طريقة القياس واتجاهها؟ عرّفها. قبل أو بعد عملية الأنودة؟ وضح ذلك. احتفظ بالقبول الجمالي في سياق منفصل. أما وظيفة منع التسرب والتحديد فلها سياق آخر.
يجب أن يتبع الفحص الوظيفة
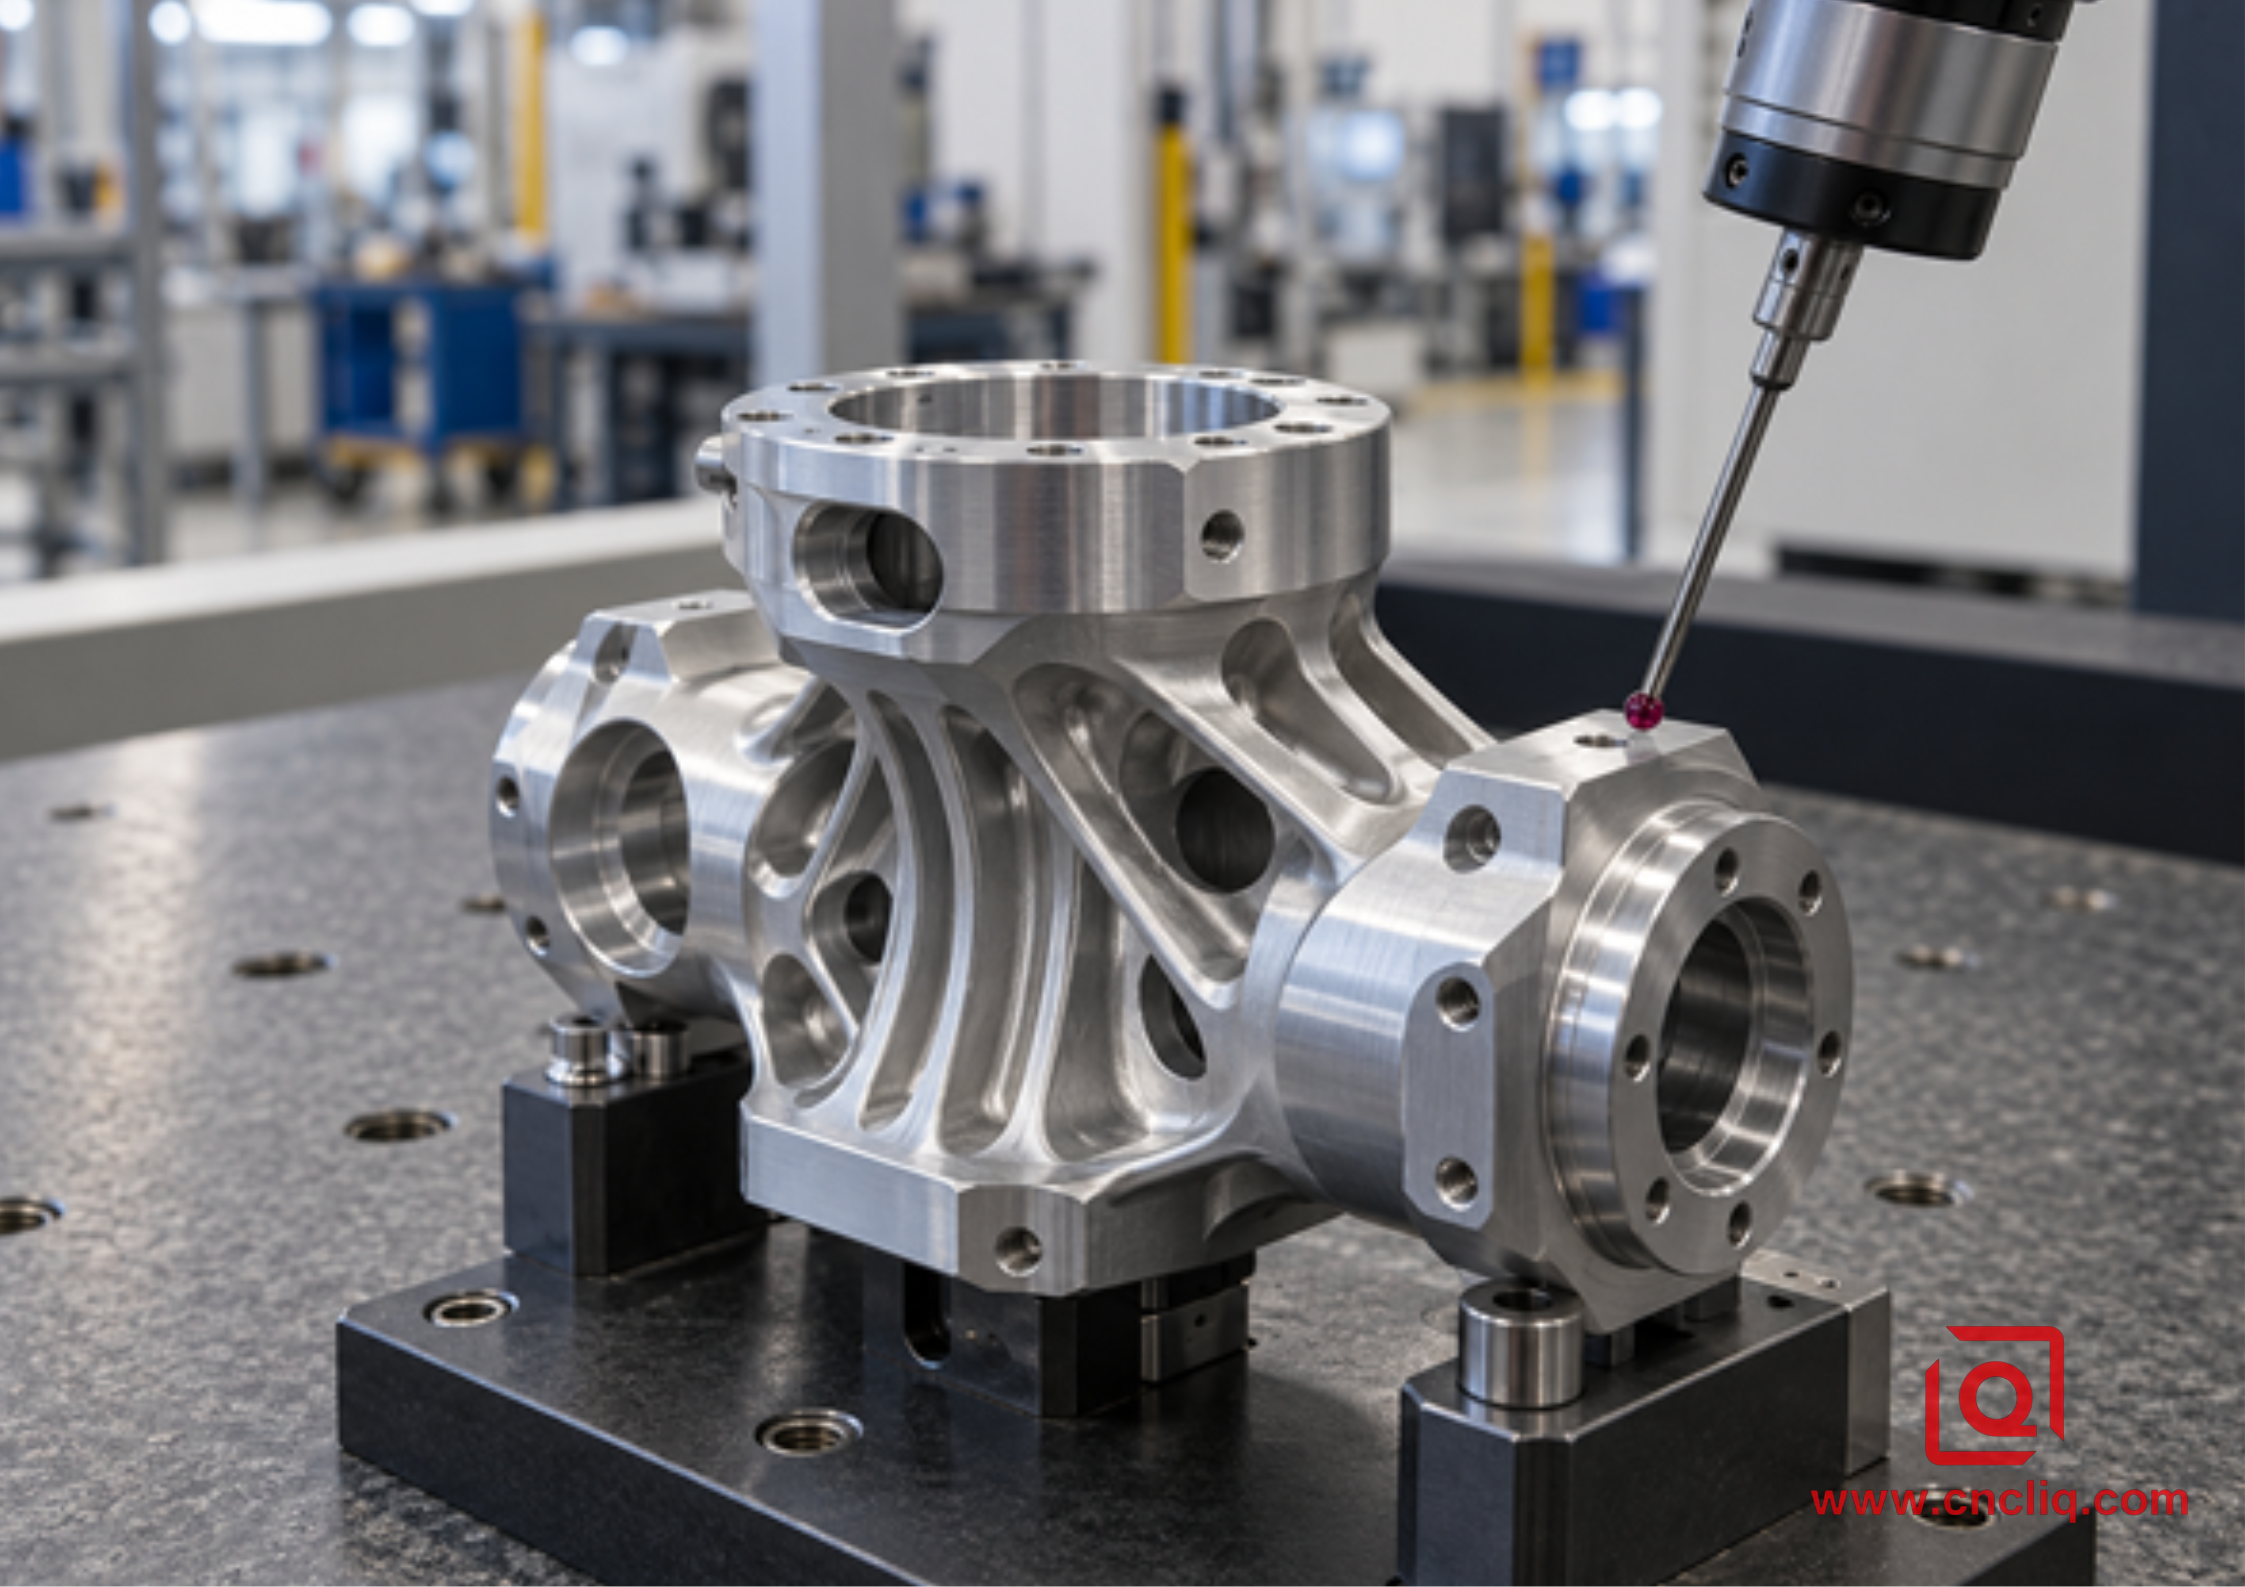
كيف يمكنك التأكد من نجاح المسار المتكامل؟ افحص من خلال نفس المراجع الوظيفية التي أدت إلى عمليات التخفيض. أي شيء آخر لا يكشف إلا نصف الحقيقة.
السمة | التحقق المفيد | اختصار ضعيف |
انحراف التجويف عن الدليل | قم بالتدوير من المحور الوظيفي أو استخدم طريقة CMM معتمدة | قم بقياس كلا القطرين بشكل منفصل |
موقع المنفذ الشعاعي | تحديد الموضع الحقيقي لجهاز قياس الإحداثيات ثلاثية الأبعاد من محور التجويف والسطح المحوري | تحقق من قطر الثقب فقط |
اتجاه الوجه | قم بتقييم الوجه بالنسبة للمحور الوظيفي | تحقق من السماكة عند نقطة واحدة |
توقيت التوصيل بين السطح المستوي والفتحة | آلة قياس إحداثيات ثلاثية الأبعاد أو مقياس مخصص من مرجع زاوي واحد | قم بقياس كليهما من حافة عشوائية |
دالة الخيط | مقياس المرور/عدم المرور الصحيح بالإضافة إلى الموقع حيثما يكون ذلك بالغ الأهمية | الفحص البصري |
ملمس السطح | أداة معايرة وتحديد الاتجاه | احكم على الانعكاس بالعين |
اتفقوا على الأدلة الأولية قبل بدء الإنتاج. هل تحتاجون إلى تقرير كامل عن آلة قياس الإحداثيات ثلاثية الأبعاد؟ شهادة المواد؟ تقرير الطلاء؟ دراسة القدرات؟ إمكانية التتبع الخاصة؟ اذكروا ذلك في طلب عرض الأسعار. البحث عن مستند مفقود بعد تعبئة الكراتين لا يفيد أحداً.
حالة عميل مجهول: محول دوار للسوائل الروبوتية
تم إخفاء هوية الحالة التالية واستبعادها من نطاق عمليات التصنيع لدى شركة لي تشين. يقتصر الغرض منها على شرح المسار. أما النتائج، فتبقى ضمن الرسم المعتمد لكل طلب.
أرسل أحد مشتري أنظمة أتمتة المصانع محولًا دوارًا صغيرًا مصنوعًا من سبيكة 6082-T6. بدت الصورة المعروضة متواضعة. ثم قمنا بحساب المكونات: تجويف مركزي مصقول، قطران مانعان للتسرب، سطح حلقي، ثلاثة منافذ بزاوية 120 درجة، فتحة كابل جانبية، سطح مستوٍ للمفتاح، وخيوط لولبية في الخلف.
كان المسار الأصلي من المخرطة إلى جهاز النقل ثم إلى آلة التفريز العمودية. بقي قطر التجويف ثابتًا، لكن موضع المنفذ بعد إعادة التموضع لم يكن كذلك. والأسوأ من ذلك، أن عملية إزالة النتوءات يدويًا عند الثقوب المتقاطعة كانت قريبة جدًا من حافة منع التسرب، مما أدى إلى عدم الراحة.
ما الذي حمى المسار الجديد أولاً؟ نظام الإحداثيات المشترك. بقيت الثقوب، والوصلات، وسطح الحلقة المطاطية، والمنافذ، والفتحة، والسطح المستوي مثبتة على المغزل الرئيسي. أُزيلت المادة الخام بينما كان الهيكل لا يزال مدعومًا. ثم جاء دور الثقوب ومجموعة منع التسرب. محور C للمنافذ. حركة Y للفتحة الجانبية. عند التقاطعات، عالجت عملية شطف خلفي مضبوطة النتوءات.
ماذا بقي من جانب القطع؟ حمل المغزل الفرعي قطرًا مُجهزًا لالتقاط البيانات، وكشف عن السطح الخلفي بالإضافة إلى خيوط التثبيت. ولأغراض الفحص، أصبح محور التجويف وسطح الحلقة المطاطية مرجعين. وشملت فحوصات آلة القياس ثلاثية الأبعاد موضع المنفذ، والتباعد الزاوي، وموقع السطح المستوي، والنمط الخلفي. أما مقاييس القابس والخيوط، فقد غطت الأحجام الوظيفية.
ما الذي تغيّر أكثر؟ تحوّلت ثلاث عمليات إعداد يدوية للآلات إلى دورة متكاملة واحدة مع نقل داخلي للمغزل. هل كان تحسين زمن الدورة هو الإنجاز الأهم؟ كلا. فقد تمّ دمج نظام الإحداثيات الموحّد في نظام إحداثيات مُخطّط له. ومع ذلك، استمرّ القبول بناءً على الرسم المُعتمد، ونتائج العينة الأولى، وضوابط الدفعات، وضوابط الأدوات.
متى يكون استخدام آلتين هو الحل الأمثل؟
يُعدّ استخدام المخرطة والطاحونة خيارًا في عملية التصنيع، وليس ميزةً بحد ذاتها. قد يكون تصنيع جسم بسيط باستخدام المخرطة مع ثقوب غير دقيقة أسرع عند استخدام المخرطة وجهاز الحفر. بينما قد يكون تصنيع قطعة عريضة، ذات شكل منشوري في الغالب، أكثر ملاءمةً لمركز التشغيل الآلي. عند الإنتاج بكميات كبيرة، يجب التوقف مؤقتًا. هل يمكن للمخرطة والطاحونة العمل جنبًا إلى جنب مع الحفاظ على انسيابية خط الإنتاج؟ إذا كان الجواب نعم، فقد تخسر دورة التصنيع المتكاملة الأنيقة.
أين يقع الحد الفاصل؟ تتبّع كل بُعد ينتقل من سطح مُخرَج إلى سطح مُشَكَّل. هل لا يوجد أي بُعد حرج؟ قد يكون استخدام أداة تثبيت ثانية مُجرَّبة أمرًا منطقيًا تمامًا. أما إذا كان يجب أن يتبع منفذ أو سطح مستوٍ أو فتحة التجويف النهائي بدقة، فإن عملية النقل تستحق مزيدًا من التدقيق.
تُساعد مقارنة لي تشين بين طحن الألمنيوم ثلاثي المحاور وخماسي المحاور في اتخاذ القرار بشأن مركز التشغيل. دعك من منافسة الآلات، فالمهم هو أي مسار يحمي العلاقات المطلوبة بأقل قدر من المخاطر الإجمالية؟
قد يكون مصطلح "إعداد واحد" مُضللاً. هل يتضمن قلبًا يدويًا، أو إزالة نتوءات من على المنضدة، أو تجليخًا، أو حتى زيارة غير مُعلنة للآلة؟ دوّن كل حالة تثبيت. بجانب كل حالة، اكتب الميزات الأساسية التي تم إنجازها فيها. سيصبح تقييم المسار أسهل بكثير.
ما الذي تدفع مقابله؟
قد تكلف ساعة تشغيل آلة الخراطة والطحن أكثر من ساعة تشغيل مخرطة عادية. لكن أمر الشراء يدفع ثمن القطع المقبولة، وليس ساعات تشغيل الآلة المنفردة. احسب وقت الإعداد والانتظار. أضف وقت التثبيت والمناولة والفحص وإزالة النتوءات. ثم اطرح السؤال المحرج: ما هي تكلفة الخردة بعد الانتهاء من جميع العمليات تقريبًا؟
تعتمد مراجعة التكلفة العملية على ثلاثة مؤشرات زمنية. يُحسب المؤشر الأول أثناء عملية قطع المعدن، والثاني أثناء قيام العمال بضبط القطعة ونقلها وتنظيفها وفحصها وإزالة النتوءات منها. أما المؤشر الثالث فهو الجدول الزمني: أي المدة التي ينتظرها الطلب بين العمليات. قد يؤدي انخفاض معدل إنتاج الآلة إلى فقدان المقارنة بناءً على المؤشرين الثاني والثالث.
عادة ما يأتي ضغط التكاليف من بعض المصادر المألوفة:
· برمجة المحاور المتزامنة ومراجعة الاصطدام الخطير.
• سطح التقاط قصير أو غير مريح عند المغزل الفرعي.
• مدى وصول طويل للأداة المدفوعة، أو حوامل خاصة، أو أداة شطف خلفية.
· علاقة وثيقة بين نقطة مرجعية تم تشكيلها بالخراطة وميزة تم تشكيلها بالطحن.
• قواعد النتوءات، والملمس، والطلاء، والنظافة، أو الإبلاغ التي تحتاج إلى معالجة إضافية.
· مواد معتمدة، دفعات صغيرة، أو مراجعات متكررة للرسومات.
هل يجب تخفيف جميع التفاوتات؟ لا. حدد الأبعاد التي تضمن ملاءمة القطعة، وإحكام إغلاقها، وحركتها، وتجميعها. ابدأ مراجعة التكلفة مع ترك جميع الأبعاد غير محددة. يُبين دليل Liqin لتفاوتات وتكاليف التصنيع باستخدام الحاسوب (CNC) سببَ أن التحديد الدقيق غير الضروري يُضيف أعمال تصنيع وفحص إضافية.
تسعة أسئلة يجب طرحها بجانب طلب تقديم العروض
1. هل يُظهر النموذج ثلاثي الأبعاد الأصلي والرسم المُتحكم به نفس المراجعة؟ إذا لم يكن الأمر كذلك، فتوقف عند هذا الحد.
2. حدد نوع السبيكة، ودرجة صلابتها، وشكلها الأصلي. أضف متطلبات الشهادة وأي بدائل مسموح بها.
3. حدد المحور والسطح اللذين يحددان موقع الجزء في عملية التجميع. ضع علامات على نقاط منع التسرب، وتركيبات المحامل، والتفاصيل المحددة بالتوقيت.
4. هل يتم تطبيق كل بُعد دقيق قبل الانتهاء، أم بعده، أم مرتين؟
5. عدد النماذج الأولية؟ الدفعة العادية؟ فترة التكرار؟ أضف الحجم السنوي عند معرفته.
6. ما الذي يُعتبر حافة مقبولة؟ أضف حد النتوءات، وحاجة التنظيف، والتوقعات التجميلية، وطريقة التغليف.
7. ما هي حالات التثبيت التي يخطط لها المورد؟ يجب أن يتضمن عرض الأسعار اسم تصميم الآلة، وسطح الالتقاط، ومنطق النقل.
8. ما هي السجلات التي يتم شحنها مع الدفعة؟ اذكر فقط السجلات التي تستخدمها المهمة: FAI، CMM، المواد، الطلاء، القدرة، أو إمكانية التتبع.
9. ما الذي يتصل بهذا المكون؟ كيف يمكن أن تفشل هذه الواجهة؟ غالبًا ما تُحسّن هذه الملاحظة الواحدة من تغذية راجعة التصميم للتصنيع أكثر من أي سماحية عامة أخرى.
هل لديك قطعة مرشحة الآن؟ أرسل ملف STEP والرسم التخطيطي إلى Liqin. أضف المادة والكمية والتشطيب والأبعاد التي تحدد عملية التجميع. يمكن بعد ذلك مراجعة ما قبل التسعير، بما في ذلك تفاصيل التثبيت، وسلسلة البيانات، وإمكانية الوصول إلى الأدوات، والنقل، ومسار الرايش، والنتوءات، وخطة الفحص. اطلب ذلك من خلال صفحة الاتصال الخاصة بـ Liqin .
التعليمات
1. هل تعني الأدوات الحية دائمًا القدرة الكاملة على الخراطة والطحن؟
ليس بمفرده. تخيل مخرطتين، كلتاهما مزودتان بأدوات متحركة. إحداهما قادرة على تدوير مثقاب في البرج الدوار. والأخرى تتحرك أيضًا في المحور Y، وتغير زاوية الأداة، وتنقل قطعة العمل إلى مغزل ثانٍ. هذه نطاقات تشغيل مختلفة. تحقق من الحركات الفعلية المطلوبة في الرسم قبل قبول بيانات الماكينة.
2. هل تضمن عملية التصنيع بضربة واحدة الحصول على الرسم المطلوب؟
لا. ضربة واحدة تصف المسار، لا الدقة بحد ذاتها. فهي تتجنب بعض أخطاء إعادة التثبيت اليدوية، مما يساعد المنفذ على البقاء مرتبطًا بثقبه. لا تزال هناك اختبارات على طاولة العمل تتعلق بتشوه الظرف، والحرارة، والانحراف، والتآكل، والانتقال، والقياس. ويأتي الإثبات بعد التحرير والاستقرار، باستخدام البيانات المتفق عليها في المقالة الأولى.
3. هل يجب أن تستخدم جميع أجزاء الألمنيوم المصنعة بالخراطة والطحن سبيكة 6061؟
لا. ابدأ بالحمل، والبيئة، والوزن، والتشطيب، وخصائص المادة المطلوبة. قد يؤدي ذلك إلى استخدام سبيكة 6061 أو 6082 لمكون ما، وسبيكة 7075 لمكون آخر. قد يكون للصلابة وشكل المادة الخام أهمية مماثلة لرقم السبيكة المعروف. ضع التسمية المعتمدة في طلب عرض الأسعار؛ وأعد توجيه أي بديل إلى جهة التصميم المختصة.
4. هل آلة الخراطة والطحن مكلفة للغاية بالنسبة للنموذج الأولي؟
أحيانًا يكون الخيار الأرخص هو النموذج الأولي. تخيّل ثلاث تجهيزات، ومؤشرين جديدين، وعملية تسليم وفحص على معدات تقليدية. قد يكون من المجدي دفع تكلفة برمجة إضافية إذا كانت ستلغي هذه الخطوات. الآن تخيّل طوقًا بسيطًا؛ ستختلف الإجابة. قارن المسار الكامل ومخاطر التسليم، وليس سعر الساعة فقط.
5. ما المعلومات التي تساعد Liqin على تقديم عرض أسعار موثوق به بشكل أسرع؟
قدّم للمُقدِّر نسخةً مُنقّحةً وواضحةً من النموذج والرسم. بجانبها، دوّن نوع السبيكة، ودرجة الصلابة، وكميات النموذج الأولي والدفعة، والبيانات المرجعية، والتفاصيل الدقيقة، والخيوط، والملمس، والتشطيب، والحواف، والتنظيف، والسجلات، والتسليم. ضع دائرةً حول كل علاقة بين الخراطة والتفريز. من المفيد بشكل خاص تدوين ملاحظة قصيرة حول الجزء المُقابل وطريقة فشله.
ملخص
تُثبت آلة الخراطة والطحن جدارتها عندما يتطلب الأمر ربط جسم الآلة بالفتحات أو الأسطح المستوية أو الأخاديد أو الأجزاء الخلفية عبر مستوى مرجعي واحد. لا تُثبت علامة الآلة وحدها شيئًا. ابحث عن دليل موثوق على عملية التثبيت، والتسلسل، والرقائق، والنتوءات، والنقل، وخطة الفحص، ثم قارن ذلك بالأدلة المقبولة والمخاطر الإجمالية.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli @chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
