 Deutsch




Kämpfen Sie immer noch gegen verschweißte Späne, zerkratzte Taschenböden oder einen Fräser, der gesund klingt, bis er in einem tiefen Aluminiumschlitz einrastet? In diesem Leitfaden wird erklärt, wie Sie aus der Sicht einer Produktionshalle zwischen 2- und 3-schneidigen Hartmetall-Schaftfräsern wählen können – und nicht anhand einer Katalogüberschrift. Die kurze Antwort ist einfach: Wählen Sie 2 Spannuten, wenn der Spanraum die erste Einschränkung darstellt; Wählen Sie 3 Spannuten, wenn Produktivität und Stabilität erreicht werden können, ohne dass sich Späne festsetzen. Die nützliche Antwort hängt von der Schlitzbreite, dem radialen Eingriff, der Werkzeugreichweite, den Spindelgrenzen, der Luft- oder Kühlmittelzufuhr, der Legierung und der Oberfläche ab, die Ihre Zeichnung tatsächlich erfordert.
Dieser Artikel richtet sich an OEM-Ingenieure, Beschaffungsteams und Maschinisten zur Bewertung Aluminium CNC-Fräsen , kundenspezifische Aluminiumteile , Und Auswahl von Hartmetall-Schaftfräsern . Es behandelt die Informationen, Vergleiche und RFQ-Entscheidungen hinter der Suchanfrage „2-schneidiger vs. 3-schneidiger Schaftfräser für Aluminium“. Wenn Sie zunächst eine breitere Prozessbasis benötigen, ist unsere Vorschübe, Geschwindigkeiten und Werkzeugführung aus 6061 Aluminium erklärt, warum jede veröffentlichte Zahl als Ausgangspunkt betrachtet und mit den Daten des Schneiderherstellers verglichen werden muss.
Workshop-Antwort in 20 Sekunden: Beginnen Sie mit einem 2-Schneiden-Aluminiumfräser für tiefe Schlitze über die gesamte Breite, geschlossene Taschen, schwache Spanspülung, Oberfräsen mit geringer Spindelzahl oder ungewöhnlich gummiartiges Material. Beginnen Sie mit einem 3-Schneiden-Fräser zum Freiseitenfräsen, adaptiven Schruppen, Profilieren und Schlichten auf einer stabilen Maschine mit zuverlässiger Spanabfuhr. Wählen Sie nicht nur die Anzahl der Nuten aus: Kantenschärfe, Neigung, Politur der Nut, Helix, Rundlauf, Überstand und Kühlmittelrichtung können das Ergebnis umkehren.
Warum die Spanabfuhr von Aluminium über den Schnitt entscheidet
Aluminium wird oft als „leicht zu bearbeiten“ beschrieben, doch dieser Ausdruck verbirgt das Problem, das viele Produktionsläufe ruiniert. Knetaluminium kann mit hoher Oberflächengeschwindigkeit und einer gesunden Spanlast geschnitten werden, sodass der Fräser sehr schnell eine große Menge duktiler Späne erzeugt. Diese Späne müssen entfernt werden, bevor die nächste Schneide eintrifft. Bleiben sie in einem Schlitz, werden sie erneut geschnitten, an der Wand gerieben oder in die Rille gedrückt. Hitze und Druck begünstigen dann die Aufbauschneide (BUE): Eine Schicht Arbeitsmaterial haftet an der Schneidkante und verändert deren effektive Geometrie.
Sobald BUE beginnt, verhält sich eine scharfe Kante wie eine stumpfe. Die Schnittkraft steigt, die Wandoberfläche wird trüb oder rissig, es bilden sich Grate und das Werkzeug weicht möglicherweise von der programmierten Bahn ab. In einer tiefen Tasche kann sich der Ausfall in Sekundenschnelle beschleunigen, da frische Chips nirgendwo hingehen können. Aus diesem Grund ist die Flötenzählung wirklich eine Diskussion Spanquerschnitt, Nutentalvolumen, Zahnfrequenz und Werkzeugkernfestigkeit .
Im Bearbeitungsleitfaden von Harvey Performance wird darauf hingewiesen, dass Aluminium-Schaftfräser üblicherweise mit 2 oder 3 Schneiden angeboten werden, da die Spantäler mit zunehmender Anzahl der Schneiden kleiner werden, während Aluminium tendenziell einen relativ großen Span erzeugt. Dieselbe Quelle identifiziert 35°, 40° und 45° als übliche aluminiumspezifische Schrägungswinkel, wobei 35°–40° für das herkömmliche Schruppen und Schlitzen verwendet werden und 45° häufig für Schlichten oder hocheffiziente Werkzeugwege verwendet wird. Das sind nützliche Entwurfsmuster, keine universellen Befehle; Für den Aufbau sind weiterhin die genaue Werkzeugserie und das Anwendungsblatt maßgeblich. Haas Tooling beschreibt ebenfalls 2-Schneiden als den langjährigen Aluminiumstandard, bei dem es auf die Spanabfuhr ankommt, während seine 3-Schneiden-Aluminiumkonstruktionen Geometrie und variable Steigung verwenden, um Evakuierung, Steifigkeit und reduziertes Rattern zu kombinieren.
2-Flöten- vs. 3-Flöten-Geometrie: Was ändert sich tatsächlich?
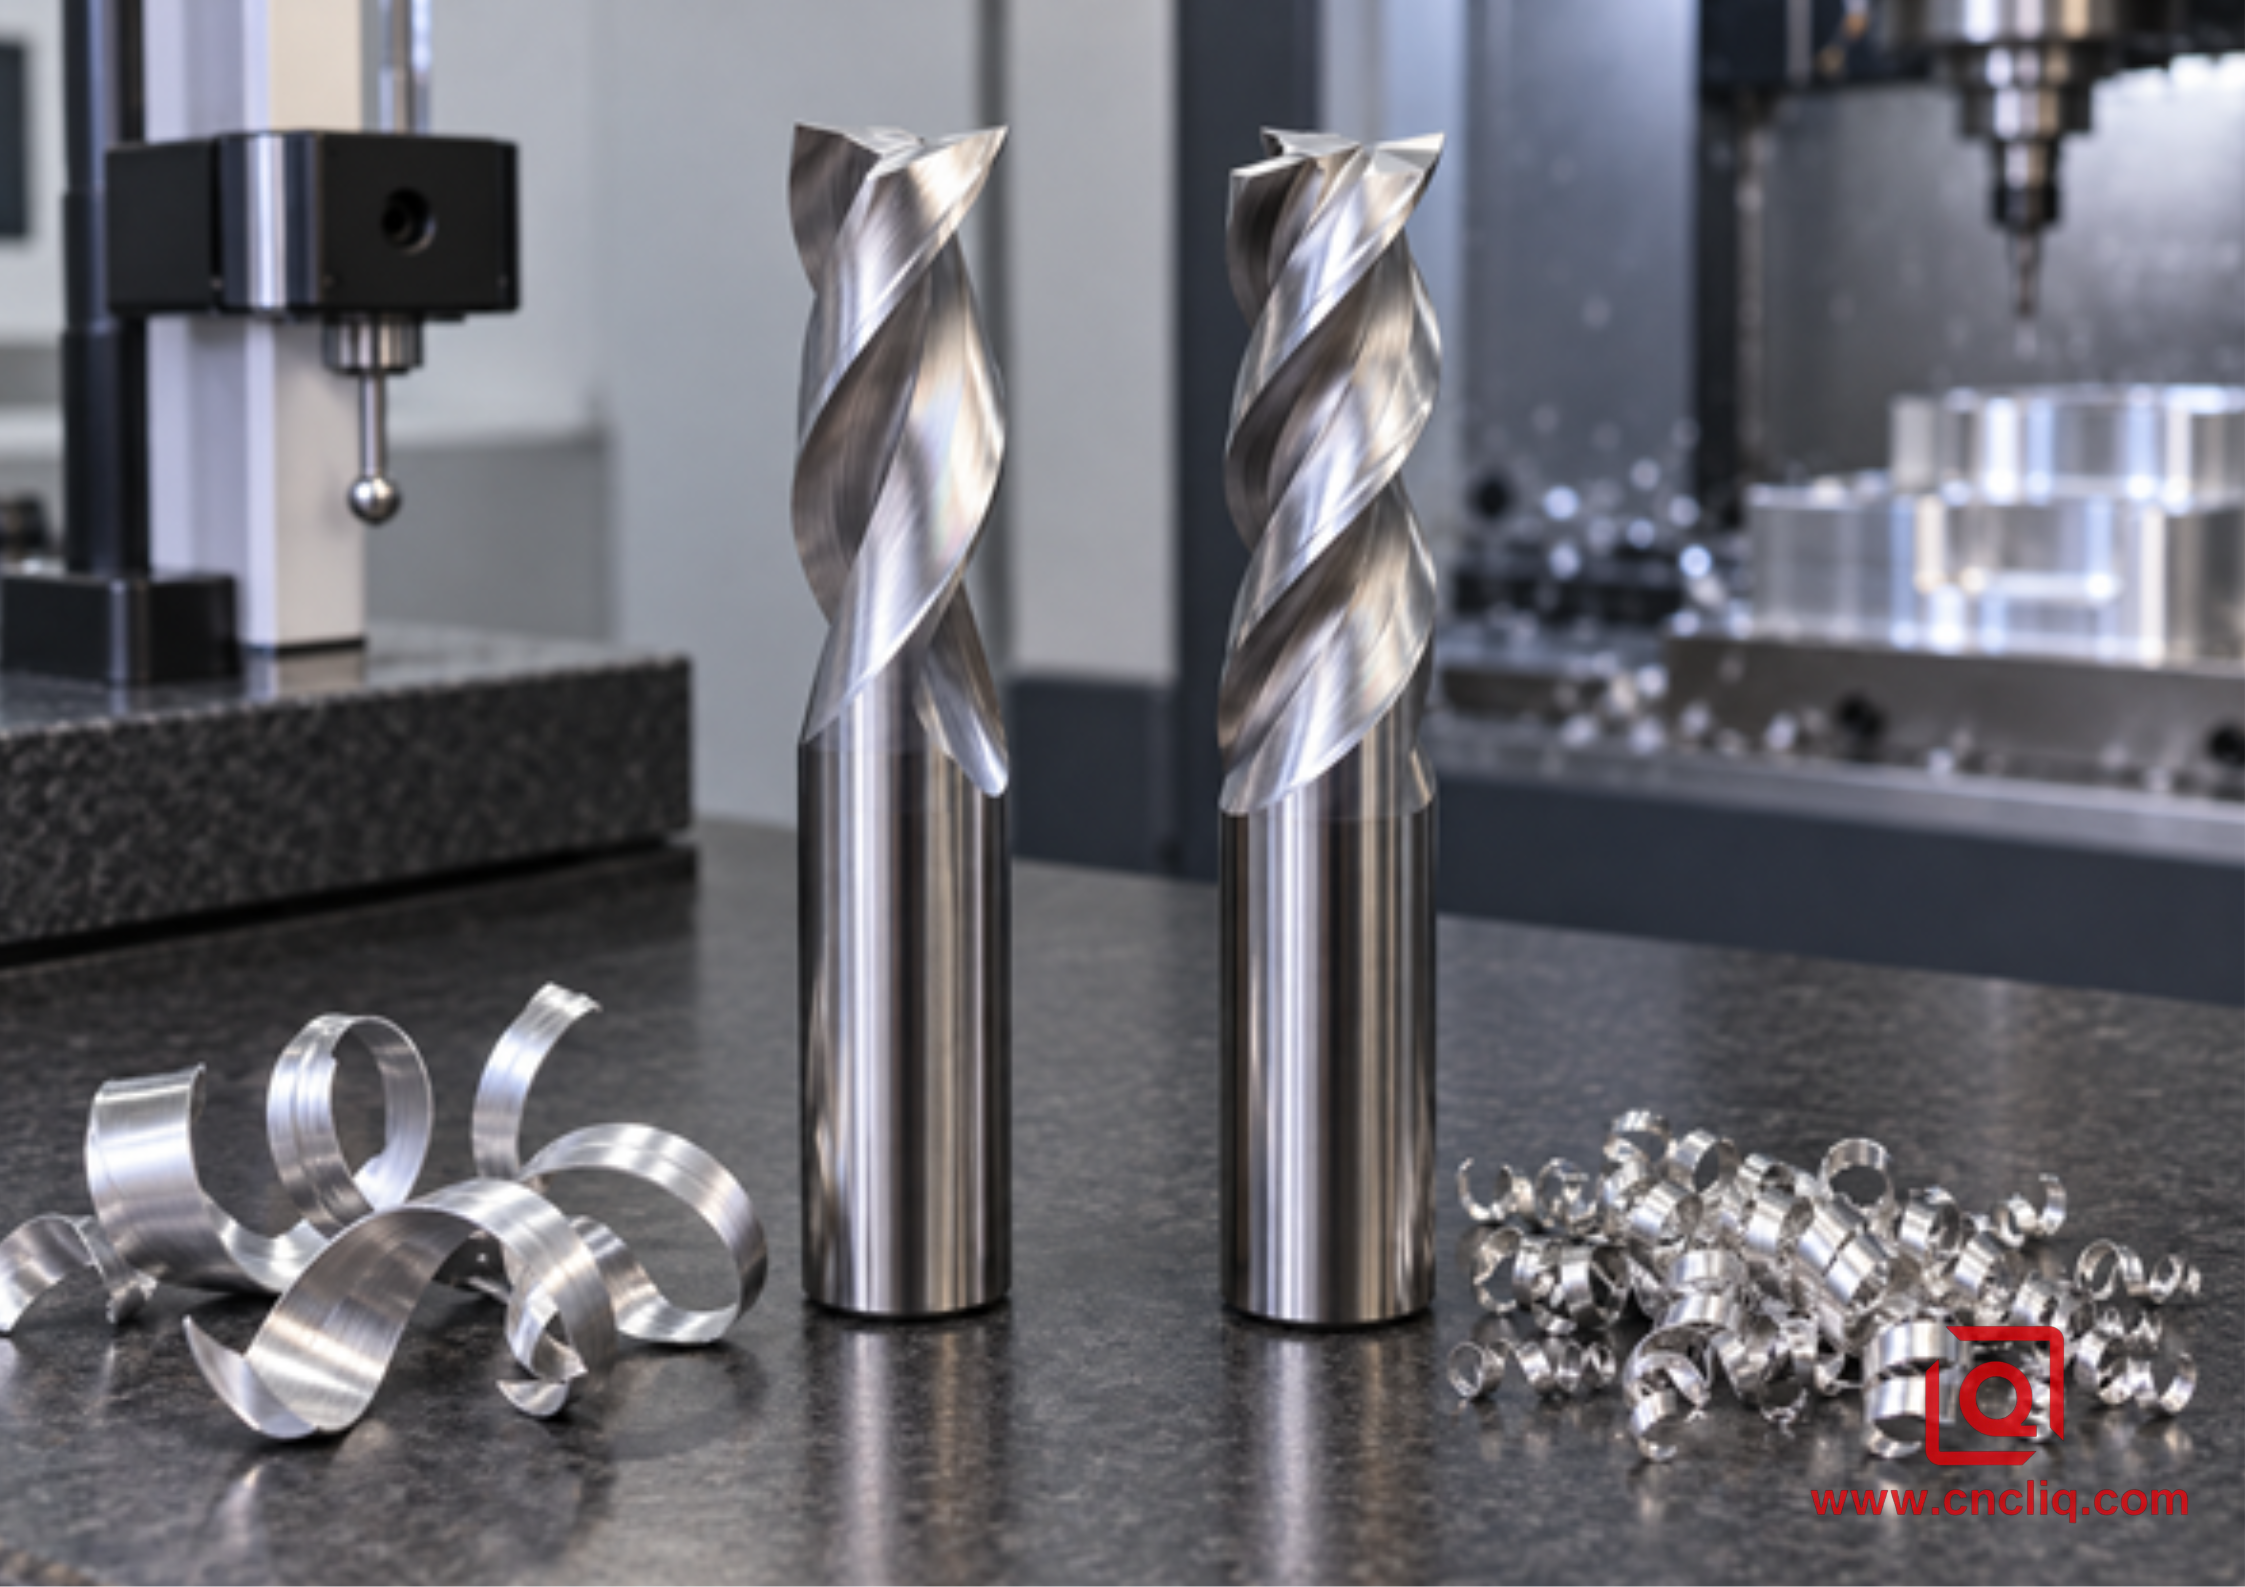
Ein visueller Vergleich von Spanraum und Spanform; Die tatsächliche Fräsergeometrie variiert je nach Hersteller.
Stellen Sie sich vor, Sie blicken direkt auf das Ende von zwei Fräsern mit demselben Durchmesser. Die 2-Wellen-Version widmet normalerweise einen größeren Teil ihres Umfangs offenen Tälern. Bei der 3-Schneiden-Version wird dieser Umfang auf eine andere Schneidkante aufgeteilt, wodurch in der Regel weniger Platz pro Tal, aber mehr Kernmaterial verbleibt. „Normalerweise“ ist hier wichtig. Ein moderner 3-Schneiden-Fräser mit einer konstruierten offenen Spannut kann besser abtransportiert werden als ein herkömmliches 2-Schneiden-Werkzeug mit einer schlechten Spanfläche oder einer rauen Spannutenoberfläche.
|
Entscheidungsfaktor |
2-schneidiger Hartmetall-Schaftfräser |
3-schneidiger Hartmetall-Schaftfräser |
|
Flötentalraum |
Größter praktischer Raum in einem vergleichbaren Design; größerer Sicherheitsspielraum bei hohem Spanaufkommen. |
Weniger Platz pro Nut, aber effektiv, wenn Geometrie, Eingriff und Spülung kontrolliert werden. |
|
Zähne dringen in den Schnitt ein |
2 Eingriffe pro Umdrehung. |
3 Eingriffe pro Umdrehung; 50 % mehr Zahndurchgänge bei gleicher Drehzahl. |
|
Kern- und Biegesteifigkeit |
Bei vergleichbarer Bauweise oft niedriger, da mehr Querschnitt für die Rillen geöffnet wird. |
Oftmals höher, um die Wandposition und den Ratterwiderstand beim Seitenschneiden zu verbessern. |
|
Futterpotenzial |
Senken Sie den Tischvorschub bei gleicher Drehzahl und gleichem Vorschub pro Zahn. |
Höherer theoretischer Tischvorschub bei gleicher Drehzahl und gleichem Vorschub pro Zahn, vorausgesetzt, dass Späne austreten können. |
|
Beste Startanwendungen |
Tiefe Schlitze, Schnitte über die gesamte Breite, geschlossene Taschen, schwächere Evakuierung, Maschinen mit geringerer Leistung oder weniger Stabilität. |
Adaptives Schruppen, offene Taschen, Profilieren, Seitenfräsen, Vorschlichten und Schlichten. |
|
Hauptrisiko |
Eine geringere Steifigkeit und weniger Zahneingriffe können den Vorschub oder die Wandgüte beeinträchtigen. |
Späne können den Produktivitätsvorteil zunichte machen und das Werkzeug oder Teil beschädigen. |
Eine polierte Flöte ist nicht kosmetisch. Es reduziert die Reibung entlang des Spanwegs und verringert die Wahrscheinlichkeit einer Anhaftung. Aluminiumspezifische Werkzeuge verwenden außerdem eine scharfe Kante und einen positiven Rechen zum Scheren statt zum Pflügen. Für Nichteisenanwendungen können unbeschichtet, ZrN, TiB2 oder bestimmte reibungsarme Beschichtungen angeboten werden. Wählen Sie nur aus der Aluminiumempfehlung des Werkzeugherstellers; Ein Beschichtungsname allein beweist nicht, dass die Kantenvorbereitung, das Substrat und die Nutform zu Ihrem Betrieb passen.
Der Vorschubvorteil von 3 Nuten – mit der gezeigten Mathematik
Die Anzahl der Nuten wirkt sich direkt auf den programmierten Vorschub aus, da der Tischvorschub wie folgt berechnet wird:
Vorschubgeschwindigkeit (Vf) = Spindeldrehzahl (n) × Anzahl der Spannuten (z) × Vorschub pro Zahn (fz)
Die Spindelgeschwindigkeit kann aus der metrischen Schnittgeschwindigkeit wie folgt berechnet werden:
n = (1.000 × Schnittgeschwindigkeit Vc) ÷ (π × Werkzeugdurchmesser D)
Betrachten Sie ein bewusst konservatives Berechnungsbeispiel für einen 10-mm-Hartmetall-Schaftfräser aus bearbeitetem Aluminium. Bei Vc = 400 m/min beträgt die berechnete Spindelgeschwindigkeit etwa 12.732 U/min. Wenn der ausgewählte Werkzeugmacher fz = 0,05 mm/Zahn für den tatsächlichen Eingriff zulässt, errechnet sich ein 2-schneidiges Werkzeug mit etwa 1.273 mm/min. Ein 3-schneidiges Werkzeug rechnet mit etwa 1.910 mm/min. Die 3-Nut-Zahl ist um 50 % höher, da sie 3 statt 2 Zähne hat.
Diese Arithmetik funktioniert nicht versprechen einen um 50 % kürzeren Zyklus. Eine Spindel kann drehmomentbegrenzt sein; Ein Controller kann in Kurven langsamer werden. Das Werkzeug erfordert möglicherweise eine geringere Spanlast in einem vollen Schlitz. oder die Evakuierung kann zum Engpass werden. Der Zweck der Berechnung besteht darin, einen häufigen Fehler zu verhindern: von 2 auf 3 Flöten umzustellen, den Tischvorschub jedoch unverändert zu lassen. Bei gleicher Drehzahl und Vorschubgeschwindigkeit nimmt jeder 3-Schneiden-Zahn einen dünneren Span auf. Eine übermäßige Späneverdünnung kann das Schneiden in Reiben verwandeln, die Hitze erhöhen und die Haftung fördern.
Als veröffentlichte Referenz listet Haas Zieldaten für eine HSAM2-Werkzeugfamilie aus bearbeitetem Aluminium bei 2.000 SFM auf, wobei sich die Spanlast je nach Durchmesser ändert. Harveys breiterer Leitfaden gibt 800–1.500 SFM für die Schmiedejahre 2024, 6061 und 7075 als allgemeine Spanne an. Der Unterschied verdeutlicht die richtige Praxis: Beginnen Sie mit den genauen Daten des Fräsers und reduzieren Sie dann die Werte für Schlitzung, Reichweite, Vorrichtungskonformität, Spindelleistung und Kühlmittelrealität. Fügen Sie niemals eine Geschwindigkeit von einem Blog ohne einen kontrollierten Test in eine Maschine ein.
Wenn ein 2-schneidiger Schaftfräser die sicherere Wahl ist
1. Tiefe Schlitzung über die gesamte Breite
Bei einem Schlitz mit 100 % radialer Breite ist der Fräser in einem großen Bogen von Material umgeben. Späne können nicht ungehindert zur Seite austreten und müssen durch die Spannut wandern oder aus dem Kanal geblasen werden. Das zusätzliche Talvolumen eines 2-Schneiden-Fräsers verleiht dem Prozess mehr Toleranz, wenn eine Düse leicht falsch ausgerichtet ist oder ein Schlitz tiefer wird. Verwenden Sie anstelle eines geraden Eintauchens eine Rampe oder Helix, wenn die Geometrie dies zulässt, und richten Sie den Absaugstrom auf den Schnitt aus – nicht nur auf den Werkzeughalter.
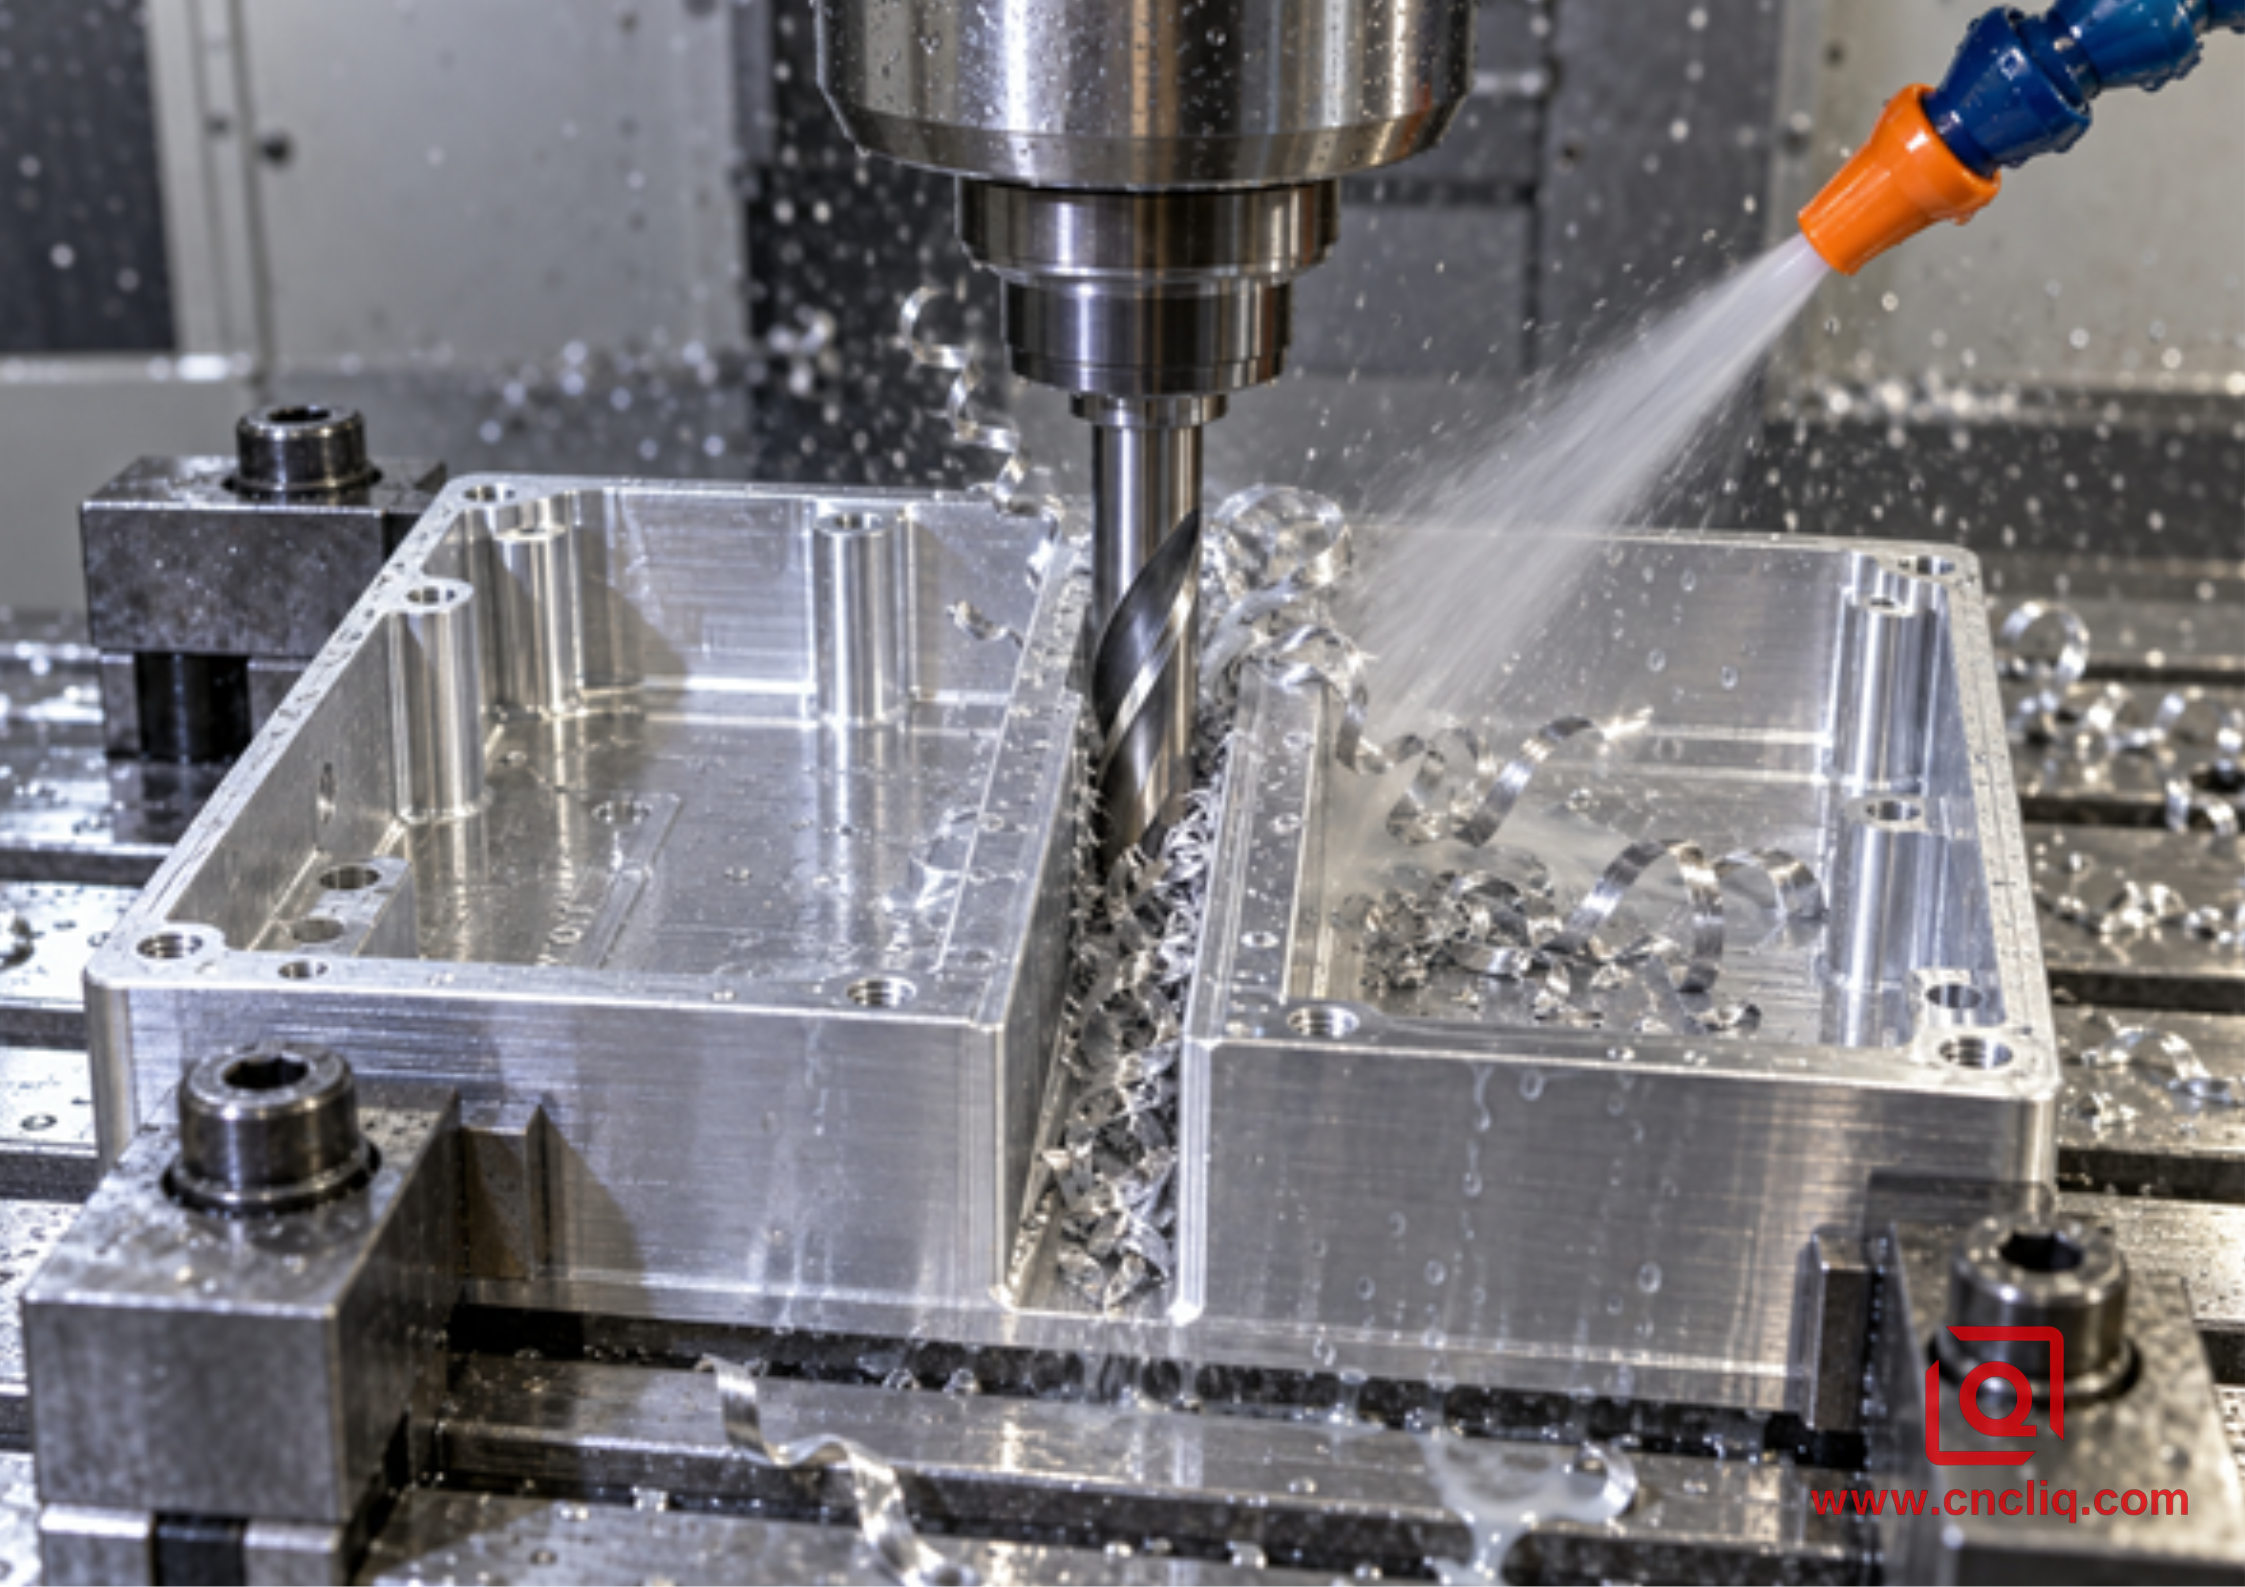
Durch tiefes Schlitzen wird das Spanvolumen konzentriert; Der Evakuierungsstrom muss die Schneidzone erreichen.
2. Geschlossene Taschen mit schlechter Sichtlinie
Eine Tasche kann im CAD offen aussehen, sich aber wie eine Spänefalle verhalten, nachdem das Werkzeug unter eine Rippe abgesenkt wird. Wenn Luft oder Kühlmittel den Boden nicht erreichen können, zirkulieren Späne um den Fräser. Ein 2-schneidiges Werkzeug kann einen verstopften Evakuierungsweg nicht beheben, bietet aber mehr Platz, bevor es zu Stauungen kommt. Programmieren Sie Zwischenhübe oder einen Werkzeugweg, der die Späne zu einer offenen Seite bewegt, und überprüfen Sie das Ergebnis durch das Maschinenfenster während der ersten sicheren Prüfung.
Wenn ein 3-schneidiger Schaftfräser seinen Platz verdient
1. Adaptives oder hocheffizientes Schruppen
Ein geringer radialer Eingriff öffnet den Schnitt und verringert das Volumen, das jede Nut gleichzeitig aufnehmen muss. Hier kann ein gut konzipierter 3-schneidiger Hartmetall-Schaftfräser eine sinnvolle axiale Tiefe mit mehr Zahneingriffen und einem höheren Tischvorschub kombinieren. Der Werkzeugweg muss den Eingriff durch Ecken und schmale Kanäle steuern. Wenn der Fräser plötzlich auf 100 % Breite eingegraben wird, hat der „adaptive“ Aufbau seinen Evakuierungsvorteil verloren.
2. Seitenfräsen und Außenprofilieren
Wenn eine Seite des Fräsers geöffnet ist, können die Späne radial austreten. Die zusätzliche Nut und der typischerweise stärkere Kern können die Durchbiegung verringern und einen gleichmäßigeren Kontakt erzeugen. Das hilft, eine Wand zu halten, insbesondere wenn die Schlichtzugabe gleichmäßig ist und der Überstand kurz ist. Wenn das Teil komplexe multidirektionale Wände umfasst, finden Sie hier unseren Leitfaden Mehrachsiges CNC-Fräsen für komplexe Aluminium-OEM-Teile erklärt, wie Setup-Zugriff und Werkzeugreichweite mit der Fräserauswahl interagieren.
3. Vor- und Endbearbeitung
Ein 3-Schneiden-Werkzeug bietet oft bessere Endbearbeitungsmöglichkeiten, garantiert jedoch keine Rauheitszahl. Unrundheit führt dazu, dass eine Nut mehr Last trägt als die anderen. Ein abgenutzter Halter, ein langer Vorsprung, nachgeschnittene Späne oder ein zu geringer Vorschub pro Zahn können immer noch vertikale Streifen oder eine verschmierte Oberfläche hinterlassen. Für einen ernsthaften Schlichtdurchgang messen Sie den Rundlauf des Werkzeugs nahe der Schneidkante, belassen einen gleichmäßigen Rohling, verwenden gegebenenfalls Gleichlauffräsen und verhindern, dass Späne die fertige Wand überqueren.
Eine Auswahlmatrix für die Werkstatt
|
Betrieb oder Zustand |
Startwahl |
Begründung und Überprüfung |
|
Schlitz in voller Breite, tiefer als 1×D |
2 Flöten |
Maximaler Spanraum. Stellen Sie sicher, dass Luft/Kühlmittel den Schlitzboden erreicht, und verwenden Sie die Schlitzdaten des Werkzeugherstellers. |
|
Flacher Schlitz mit starker Spülung |
2 oder 3 Flöten |
Rundlauf, Spindelleistung, gewünschter Vorschub und die genaue Nutkonstruktion können ausschlaggebend sein. |
|
Adaptives Schruppen bei geringem Radialeingriff |
3 Flöten |
Eine höhere Zahnfrequenz kann den Vorschub erhöhen; Stellen Sie sicher, dass der Eingriff auch in Kurven kontrolliert bleibt. |
|
Schruppen mit offener Tasche |
3 Flöten |
Gute Produktivität, wenn die Späne einen Fluchtweg haben; 2 Nuten bleiben sicherer, wenn sich Späne ansammeln. |
|
Wandfräsen mit großer Reichweite |
3 Schneiden, geometrieabhängig |
Ein stärkerer Kern kann hilfreich sein, aber eine Verkürzung der Reichweite oder eine Änderung des Setups ist in der Regel wirkungsvoller. |
|
Dünnwandbearbeitung |
3 Flöten mit leichtem, gleichmäßigem Eingriff |
Ein sanfterer Zahneintritt kann helfen; Verwalten Sie die Wanddurchbiegung und vermeiden Sie wiederholte Federdurchgänge. |
|
Schwacher Luftstrom oder verstopftes Kühlmittel |
2 Flöten, dann Fixlieferung |
Mehr Flötenraum erhöht den Spielraum, ersetzt aber kein funktionierendes Evakuierungssystem. |
|
Sichtbares BUE- oder Spanschweißen |
Führen Sie eine Diagnose durch, bevor Sie die Zählung ändern |
Überprüfen Sie den Kantenverschleiß, die Spanlast, die Nutoberfläche, das Schmiermittel, die Düsenausrichtung und das Nachschneiden. |
Die Spanabfuhr ist ein System, keine Schneidfunktion
Die beste Flötenzählung wird scheitern, wenn der Rest des Systems vernachlässigt wird. Gehen Sie diese Steuerelemente der Reihe nach durch:
1. Bestätigen Sie das Material und die Härte. Zitieren oder programmieren Sie „Aluminium“ nicht so, als ob sich jede Sorte gleich verhält. Fordern Sie eine Materialspezifikation und Zertifikatsanforderungen an.
2. Wählen Sie eine aluminiumspezifische Geometrie. Achten Sie auf eine scharfe Kante, einen positiven Spanwinkel, polierte/offene Nuten, eine geeignete Spirale, eine geeignete Reichweite und eine Herstellerempfehlung für die Legierung und den Betrieb.
3. Echte Spanlast einstellen. Berechnen Sie den Vorschub anhand von Drehzahl, Nutenzahl und fz. Wenn sich die Drehzahl ändert, aktualisieren Sie den Feed. Korrigieren Sie die radiale Spanverdünnung nur mit einer für den Werkzeugweg und den Fräser zugelassenen Methode.
4. Begrenzen Sie das Engagement. Vermeiden Sie unerwartete Verschüttungen über die gesamte Breite während eines adaptiven Pfads. Glätten Sie Ecken, fahren Sie auf Lager und sorgen Sie dafür, dass der radiale Eingriff vorhersehbar bleibt.
5. Kürzen Sie die Werkzeugbaugruppe. Mit zunehmendem Überhang nimmt die Werkzeugauslenkung schnell zu. Verwenden Sie nur die Nutlänge und -reichweite, die für die Geometrie erforderlich sind.
6. Platzieren Sie den Evakuierungsstrom am Rand. Ein großer, über den Schnitt gerichteter Kühlmittelstrom kann wenig bewirken. Beobachten Sie, wo der Strahl in der Schnitttiefe landet, und berücksichtigen Sie mehrere Düsen, bei denen Wände eine Richtung blockieren.
7. Späne und Schnittkante prüfen. Gesunde Späne sollten austreten und kein verdichtetes Nest bilden. Stoppen Sie sicher, wenn die Kante eine glänzende Aluminiumkappe bekommt, die Spindellast tendenziell zunimmt oder sich das Geräusch stark ändert.
8. Trennen Sie bei Bedarf das Schruppen vom Schlichten. Ein spezielles Finish-Werkzeug verhindert, dass Schruppkanten und eingebettete Rückstände über die kritische Wand gelangen.
Für nachgelagerte Anforderungen an Aussehen und Korrosion ist die Wahl des Fräsers nur der erste Schritt. Auch die bearbeitete Oberfläche, der Kantenbruch, die Reinigung und die Legierung haben Einfluss auf die Nachbearbeitung. Sehen Sie sich unsere an Veredelungsmöglichkeiten für CNC-gefräste Aluminiumteile bevor Sie kosmetische Hinweise in einer Angebotsanfrage korrigieren.
Fehlerbehebung: Lesen Sie den Schnitt, bevor Sie das Werkzeug wechseln
|
Was Sie beobachten |
Wahrscheinlicher Mechanismus |
Erste praktische Antwort |
|
Chips in die Flöte gepackt |
Unzureichender Talraum, übermäßiger Eingriff oder ineffektive Spülung. |
Halten Sie sicher an; Löschen Sie das Werkzeug. die Lieferung verbessern; Engagement reduzieren; Betrachten Sie 2 Flöten. |
|
Am Rand verschweißtes helles Aluminium |
Reibung, Hitze, schlechte Schmierung, abgenutzte Kante oder ungeeignete Geometrie. |
Spanladung wiederherstellen, beschädigtes Werkzeug austauschen, Flüssigkeit/Düse überprüfen, aluminiumspezifisches Design überprüfen. |
|
Zufällige Kratzer auf dem Taschenboden |
Nachgeschnittene Späne wurden unter das Werkzeug gezogen. |
Entfernen Sie die Späne aus der Tasche, ändern Sie die Richtung des Werkzeugwegs und prüfen Sie die Unterkante. |
|
Sich wiederholende vertikale Wandbänder |
Unrundheit, Rattern, Durchbiegung oder Zahn-zu-Zahn-Lastungleichgewicht. |
Messen Sie den Rundlauf, kürzen Sie den Vorsprung, überprüfen Sie den Halter, reduzieren Sie die Belastung und vergleichen Sie dann die 3-Wellen-Bearbeitung. |
|
Werkzeug bricht bei Schlitztiefe |
Spanansammlung, plötzliches Einrasten, zu große Reichweite oder eine bereits beschädigte Kante. |
Überprüfen Sie die letzten Sekunden des Pfads, der Schlitztiefe, der Evakuierung, der Spindellast und des Werkzeugzustands. |
|
Das Finish verschlechtert sich nach Erhöhung der Drehzahl |
Der Vorschub wurde nicht erhöht, so dass die Spandicke abnahm und die Reibung zunahm. |
Berechnen Sie den Vorschub von der genehmigten fz neu oder kehren Sie zum validierten Geschwindigkeits-/Vorschubpaar zurück. |
Anonymer zusammengesetzter Fall: 6082-T6-Fluidverteiler
Illustrative Inspektionsszene für eine maßgeschneiderte Produktionsroute für Aluminiumgehäuse/-verteiler.
Ein anonymisierter Käufer von Verbundwerkstoffen benötigte einen kompakten 6082-T6-Pneumatikverteiler mit tiefen, sich kreuzenden Anschlüssen, einer offenen Mitteltasche, Dichtungsflächen und eloxierten Außenflächen. Die Komponentenfamilie stimmt mit der von Liqin veröffentlichten überein Präzisionsbearbeitung von Aluminiumverteilern Das folgende Beispiel ist jedoch bereinigt und beschreibt weder die vertrauliche Zeichnung eines Kunden noch den universellen Produktionsstandard.
Beim anfänglichen Verfahren wurde für fast alle Taschenarbeiten ein Werkzeug mit zwei Schneiden verwendet. Der tiefste Schlitz wurde zuverlässig bearbeitet, aber beim Schruppen mit offener Tasche blieben Spindel- und Vorschubkapazitäten ungenutzt. Das Ingenieurteam teilte den Betrieb auf. Ein kurzer, dreischneidiger, polierter Aluminiumfräser ermöglichte das Schruppen mit geringem radialen Eingriff in der offenen Mitteltasche. Das Programm hielt einen kontrollierten Eingriffswinkel aufrecht und leitete das Kühlmittel zur offenen Seite. Dem schmalen, tiefen Kanal über die gesamte Breite, in dem die Späne nur einen Fluchtweg hatten, blieb ein 2-Schneiden-Fräser zugewiesen. Kritische Dichtungsflächen erhielten einen separaten Enddurchgang mit gleichmäßigem Aufmaß, nachdem die Tasche sauber war.
Im Verbundwerkstoffversuch reduzierte die Strategie mit gemischten Werkzeugen den Schruppanteil des simulierten Zyklus von 11,8 Minuten auf 9,6 Minuten und eliminierte gleichzeitig die Spannester, die beim ersten 3-Nuten-Test mit voller Nut auftraten. Bei diesen Zahlen handelt es sich um beispielhafte Fallmetriken, nicht um ein Angebot oder ein garantiertes Ergebnis. Die übertragbare Lektion ist wertvoller: Für ein Teil sind möglicherweise beide Nutanzahlen erforderlich, da die Werkzeugauswahl zum Merkmal und nicht nur zum Materialnamen gehört.
Die Inspektion konzentrierte sich auf Bezugsposition, Taschentiefe, Ebenheit der Dichtungsfläche, Anschlussposition, Gewindezustand und visuelle Schäden vor dem Eloxieren. Dieser Ansatz spiegelt eine umfassendere Regel wider Aluminium-CNC-Fräsen für OEM-Teile : Bearbeitungsparameter, Toleranzstrategie und Prüfplan müssen gemeinsam vereinbart werden. Ein schneller Werkzeugweg hat keinen kommerziellen Wert, wenn sich das fertige Bauteil nicht zusammenbauen oder abdichten lässt.
Planen Sie ein kundenspezifisches Aluminiumgehäuse, einen Verteiler, eine Halterung oder eine Robotikkomponente? Senden Sie Legierung und Härte, STEP-Datei, 2D-Zeichnung, Jahresvolumen, Finish, kritische Toleranzen und Ziellieferung an Liqin. Unser Ingenieurteam kann vor der Angebotserstellung den Taschenzugang, die Fräserreichweite, die Bezugspunktstrategie, die Inspektionsanforderungen und die Sinnhaftigkeit einer 2-/3-Wellen-Aufteilung prüfen. Fordern Sie eine Fertigungsbewertung und ein wettbewerbsfähiges Angebot an.
Was in einer Ausschreibung für das CNC-Fräsen von Aluminium enthalten sein sollte
Ein Lieferant kann die Chipkontrolle nicht anhand eines Screenshots bepreisen. Eine nützliche Ausschreibung sollte das native 3D-Modell und eine kontrollierte 2D-Zeichnung umfassen, mit Materialgüte und Härte, allgemeinen und kritischen Toleranzen, Bezugsschema, Oberflächenrauheit nur dort, wo funktionsfähig, Gewindestandards, Entgratungserwartungen, Beschichtungs- oder Eloxierungsspezifikationen, kosmetischen Zonen, Inspektionsdokumenten, Prototypenmenge, Produktionsprognose und Verpackungsanforderungen. Identifizieren Sie alle tiefen Schlitze oder dünnen Wände, die den Prozess vorantreiben.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Ist ein 2-schneidiger oder 3-schneidiger Schaftfräser besser für 6061-Aluminium?
Ein 2-schneidiges Werkzeug ist der sicherere Ausgangspunkt für tiefe Nuten über die gesamte Breite, geschlossene Taschen oder eine schwache Spanabfuhr, da es normalerweise mehr Platz für die Nuten bietet. Ein 3-schneidiger Aluminium-spezifischer Fräser ist beim adaptiven Schruppen, offenen Taschen, Profilieren und Schlichten häufig produktiver, da die zusätzliche Kante die Zahnfrequenz erhöht und die Kernsteifigkeit verbessern kann. Die genaue Fräsergeometrie, der Stickout, die Maschinensteifigkeit, der Eingriff und die Kühlmittelzufuhr sind wichtiger als eine pauschale Regel.
2. Kann ein 3-schneidiger Hartmetall-Schaftfräser einen vollständigen Schlitz in Aluminium schneiden?
Ja, wenn der Hersteller dieses Werkzeug für das Schlitzen bewertet und die Schlitztiefe, die Spanlast, der Eingriff und das Absaugsystem innerhalb seiner Grenzen bleiben. Flache Schlitze mit starker Spülung können gut mit 3 Nuten ausgeführt werden. Wenn der Schlitz tiefer wird oder die Späne keinen Austrittsweg mehr haben, bietet ein 2-Schneiden-Fräser normalerweise ein breiteres Prozessfenster. Benutzen Sie immer die Schlitzdaten des jeweiligen Werkzeugherstellers und überprüfen Sie den Schnitt unter Aufsicht.
3. Warum hat Aluminium an meinem Fräser geschweißt, obwohl ich zwei Schneiden verwendet habe?
Die Anzahl der Rillen allein kann die Adhäsion nicht verhindern. Überprüfen Sie, ob der Vorschub pro Zahn zu klein geworden ist, die Schneide verschlissen ist, die Nutoberfläche ungeeignet ist, das Werkzeug festsitzende Späne nachschneidet oder Kühlmittel und Luft an der Schneidkante fehlen. Bestätigen Sie auch die Legierung und den Härtegrad. Sobald Aluminium an eine Kante geschweißt ist, ist oft ein Austausch des beschädigten Fräsers erforderlich, nachdem die zugrunde liegende Ursache behoben wurde.
4. Erzielt ein 3-schneidiger Schaftfräser immer eine bessere Oberflächengüte?
Nein. Es bietet mehr Eingriffe pro Umdrehung und häufig einen stärkeren Kern, sodass das Finishing-Potenzial bei einem stabilen Seitenschnitt verbessert werden kann. Dieser Vorteil kann jedoch durch Unrundheit des Halters, ungleichmäßige Zahnbelastung, übermäßige Reichweite, Rattern, abgenutzte Kanten, nachgeschnittene Späne und ungleichmäßiges Rohmaterial zunichte gemacht werden. Messen Sie die Einstellung und reinigen Sie die Schneidzone, bevor Sie eine andere Nut als Lösung verwenden.
5. Welche Informationen benötigt Liqin, um ein kundenspezifisches CNC-gefrästes Aluminiumteil anzubieten?
Stellen Sie ein STEP-Modell und eine kontrollierte 2D-Zeichnung, Material und Härte, Mengen, kritische Toleranzen und Bezüge, Gewinde- und Rauheitsanforderungen, Oberflächenbeschaffenheit, kosmetische Zonen, Inspektions- oder Zertifizierungsanforderungen und Lieferziele bereit. Beachten Sie bei schwierigen Taschen die Tiefe, den minimalen Innenradius, dünnwandige Bereiche und alle früheren Probleme mit Spänen oder Werkzeuglebensdauer. Diese Informationen unterstützen die DFM-Überprüfung, Prozessauswahl, realistische Durchlaufzeiten und ein Angebot mit weniger Annahmen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Wählen Sie einen 2-Schneiden-Hartmetall-Schaftfräser, wenn das Spanvolumen des Aluminiums, die tiefe Schlitzung, die geschlossene Geometrie oder die schwache Spülung die Evakuierung zum Hauptrisiko machen; Wählen Sie einen 3-Schneiden-Fräser, wenn der offene Eingriff, die Maschinensteifigkeit und die kontrollierte Spanabfuhr es ermöglichen, dass der zusätzliche Zahn und der stärkere Kern das Vorschubpotenzial, die Wandstabilität oder die Oberflächengüte verbessern. Berechnen Sie den Vorschub aus Drehzahl × Nuten × Vorschub pro Zahn, verwenden Sie die genauen Daten des Werkzeugherstellers, halten Sie den Überstand kurz, richten Sie Kühlmittel oder Luft auf die Schneidkante und beurteilen Sie den Prozess anhand von Spänen, Belastung, Geräusch, Werkzeugzustand und geprüften Teilen. Für kundenspezifische OEM-Arbeiten könnte die beste Lösung die Verwendung beider Nutanzahlen für unterschiedliche Merkmale derselben Komponente sein.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen mit 4 und 5 Achsen ausgestattet ist CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
