 Deutsch




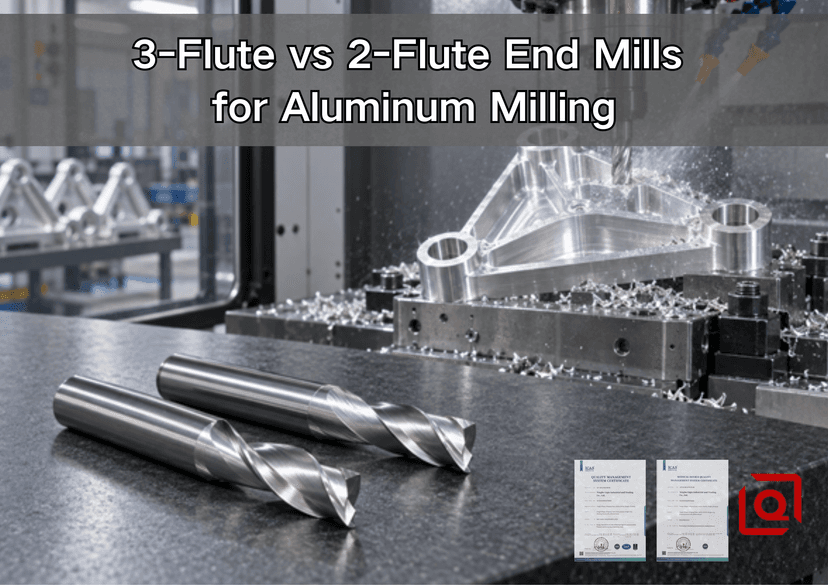
Sie fragen sich immer noch, ob ein 3-Schneiden-Fräser die Zykluszeit verkürzt oder das Ausfräsen einer tiefen Aluminiumtasche beschleunigt? Dieser Leitfaden für die Fertigung hilft Ihnen, den passenden Fräser für die jeweilige Funktion, Maschine, Spanführung und Zeichnungsvorgabe zu finden, damit Sie Qualität und Kosten im Rahmen halten.
Kurzantwort: Wählen Sie die Funktion, nicht nur das Material.
Bei tiefen, vollflächigen Nuten, geschlossenen Taschen, eingeschränkter Kühlmittelzufuhr oder weniger stabilen Maschinen ist ein scharfer, speziell für Aluminium entwickelter Zweischneider meist die sicherere Wahl für den ersten Versuch, da jede Schneide mehr Spanraum bietet. Beim Fräsen mit offener Seite, beim Schruppen mit konstantem Eingriff, beim Profilieren und Vorschlichten auf einer stabilen Maschine kann ein gut konstruierter Dreischneider durch den zusätzlichen Zahn den Vorschub und die Stabilität erhöhen.
Vergleichen Sie die gesamte Werkzeugkonstruktion, nicht die Nummer auf der Verpackung. Ein polierter 3-Schneiden-Fräser für Aluminium transportiert Späne besser ab als ein stumpfer 2-Schneiden-Universalfräser. Schneidenform, Schneide, Überstand, Rundlauf, Eingriff, Legierung und Kühlmittelzufuhr spielen bei der Entscheidung eine wichtige Rolle.
Produktionsfrage | Beginnen Sie mit 2 Flöten. | Beginnen Sie mit 3 Flöten. |
Wo kann der Chip hin? | Nur nach oben durch einen tiefen Schlitz oder eine verstopfte Tasche | Seitwärts von einem offenen Profil oder einem kontrollierten Interaktionspfad |
Was schränkt den Prozess ein? | Spänevolumen, Spindelleistung, Absaugung oder empfindlicher Aufbau | Vorschubmöglichkeiten am Tisch, Werkzeugdurchbiegung, Wandstabilität oder Zykluszeit |
Typische erste Anwendung | Nutenbearbeitung über die gesamte Breite, Arbeiten mit kleinem Durchmesser, klebriges Legierungsverhalten | Adaptives Räumverfahren, Seitenfräsen, offene Taschen, Vorschlichten, Fertigstellen |
Hauptrisiko, das überwacht werden muss | Abweichung, langsamerer Vorschub, ungleichmäßige Oberflächengüte durch weniger Zahnkontakte | Verdichtete Wellen, Nachschneiden, Hitze und Reibung, wenn der Vorschub nicht neu berechnet wird |
Kaufimplikation | Ein größeres Prozessfenster kann wertvoller sein als eine theoretische Geschwindigkeit. | Höhere Produktivität ist nur dann wertvoll, wenn die Maschine sie aufrechterhalten kann. |
Unser vorheriger Leitfaden vergleicht 2- und 3-schneidige Hartmetall-Schaftfräser für Aluminium . Dieser Artikel konzentriert sich auf die Merkmalszuordnung, Werkstattversuche und die Entscheidung für ein OEM-Angebot.
1. Warum ein Aluminiumteil möglicherweise beide Nutanzahlen benötigt
Ein Schaftfräser bearbeitet niemals ein „Aluminiumteil“ im abstrakten Sinne. Er fräst Nuten, Wände, Böden, Ecken, Rippen oder unterbrochene Kanten, und jedes dieser Merkmale führt zu unterschiedlichen Spanabfuhrwegen. Bei einem Bauteil kann ein offenes Profil die Späne seitlich abführen, während ein Kabelkanal zu einer Spanfalle über die gesamte Breite wird. Ein einziger Fräser für das gesamte Modell ist zwar praktisch, kann aber die Eigenschaften beider Merkmale beeinträchtigen.
Ein zuverlässiger Plan stellt pro Region 5 Fragen: Wie viel Durchmesser greift ein? Gibt es in Ecken Eingriffsspitzen? Erreicht Luft oder Kühlmittel die volle Tiefe? Führt das Werkzeug Schruppen, Halten einer Wand oder Schlichten durch? Verursacht ein nachgeschnittener Span eine Markierung, eine Größenabweichung oder einen Ausfall?
Diese Methode ermöglicht auch realistischere Kostenvoranschläge. Eine tiefe Nut, die ein Spezialwerkzeug und eine überwachte Spanabfuhr erfordert, sollte nicht wie eine offene Kontur kalkuliert werden; eine offene Tasche sollte nicht mit einem konservativen Nutvorschub berechnet werden, wenn ein 3-schneidiger Fräsweg wiederholgenau realisiert werden kann.
2. Die Mechanismen hinter der Wahl
Rillental, Spanvolumen und Kernfestigkeit
Durch das Hinzufügen einer Schneide wird der Werkzeugumfang in mehr Schneidkanten und Vertiefungen unterteilt. Bei einer vergleichbaren Konstruktion hinterlassen zwei Schneiden in der Regel größere Vertiefungen für die Späne. Ein Werkzeug mit drei Schneiden behält oft einen größeren Kernquerschnitt und bietet eine zusätzliche Schneidkante, was eine höhere Zahnpassungsfrequenz und eine bessere Biegefestigkeit ermöglicht. Die Formulierungen „normalerweise“ und „oft“ sind bewusst gewählt: Die Schneidengeometrie ist firmeneigen, daher lässt sich allein aus der Schneidenanzahl weder die tatsächliche Vertiefungsfläche noch der Kerndurchmesser ableiten.
Harvey Performance weist darauf hin, dass Aluminium mit zunehmender Schneidenzahl große Späne bildet und die Spannuten kleiner werden; 35°, 40° und 45° werden als gängige Spezialwendelwinkel genannt. Haas Tooling beschreibt 2 Schneiden als bewährte Lösung für optimale Freigängigkeit, während speziell entwickelte 3-Schneiden-Werkzeuge Polieren, Steifigkeit und Materialabfuhr vereinen. Diese Angaben dienen als Richtlinien und ersetzen nicht die exakten Werkzeugdaten.
Die Vorschubgeschwindigkeit ändert sich, wenn sich die Anzahl der Nuten ändert.
Der programmierte Vorschub wird aus der Spindeldrehzahl, der Zähnezahl und dem Vorschub pro Zahn berechnet:
Vorschubgeschwindigkeit = Drehzahl × Anzahl der Schneiden × Vorschub pro Zahn
Angenommen, ein 8-mm-Aluminiumfräser wird vom Hersteller für einen überwachten Test bei 16.000 U/min und 0,04 mm/Zahn unter den geplanten Eingriffsbedingungen freigegeben. Ein 2-schneidiges Werkzeug erreicht eine Vorschubgeschwindigkeit von 1.280 mm/min, ein 3-schneidiges Werkzeug 1.920 mm/min. Der Unterschied von 50 % ist rein mathematischer Natur und keine Garantie für 50 % mehr Leistung.
Bei Verwendung von 3 Schneiden, aber Beibehaltung des alten 2-Schneiden-Vorschubs von 1280 mm/min, sinkt die Spandicke von 0,04 mm/Zahn auf etwa 0,027 mm/Zahn. Dadurch kann sich das Scheren in Reiben verwandeln. Die tatsächliche Leistung hängt außerdem von Beschleunigung, Eingriffswinkel, Spindelleistung und Absaugung ab. Bei jeder Änderung der Schneidenanzahl oder Drehzahl muss der Vorschub neu berechnet und überprüft werden.
Für eine umfassendere Berechnungsmethode zeigt unser Leitfaden für Schnittgeschwindigkeiten und Vorschübe beim Bearbeiten von Aluminium 6061, wie Schnittgeschwindigkeit, Spanabnahme und Eingriffsdauer zusammenwirken. Verwenden Sie das Anwendungsdatenblatt des Werkzeugherstellers als maßgebliche Quelle.
3. Passen Sie den Fräser an das tatsächliche Fräsmerkmal an.
Merkmal oder Zustand | Praktischer erster Versuch | Was muss an der Maschine überprüft werden? |
Tiefer Schlitz über die gesamte Breite | 2-Nut-Aluminiumgeometrie | Nutfreigabe, Tiefenbegrenzung, Spanaustritt, Düsenausrichtung, Spindelbelastungstrend |
Flacher Schlitz mit freier Sichtlinie | 2 oder 3 Flöten | Herstellerangaben zum Schlitz, Zustand der Unterkante, Nachschneiden der Spanfläche |
Offene adaptive Tasche | 3 Flöten | Konstantes Einlenken in Kurven, ausreichende Beschleunigung, freie Auslaufbahn |
Externes Profil | 3 Flöten | Rundlaufabweichung, Wanddurchbiegung, Halterungsspielraum, gleichmäßige Oberflächengüte |
Langreichweite Innenwand | Geometrieabhängig; nicht allein anhand der Flötenanzahl entscheiden. | Werkzeugüberhang, Kerndurchmesser, Rattern, Aufspannzugang, Radialkraft |
Dünnwandige Oberflächenbearbeitung | Oft 3 Flöten mit leichtem, gleichmäßigem Einsatz | Wandwiederherstellung, Eintrittsrichtung, Zahnbalance, Maßprüfung |
Geschlossene Tasche aus weicher Legierung | Oft 2 Flöten plus verbesserte Spülung | Aufbauschneiden, Spanverschachtelung, Schmierung, sicheres Inspektionsintervall |
Kleine Oberfräse oder bescheidene Spindel | Oft 2 Flöten | Minimale stabile Spanbelastung, Beschleunigung, Rundlauf, Luftzufuhr, Vorrichtungssteifigkeit |
4. Wann ein 2-Schneiden-Schaftfräser den Prozess schützt
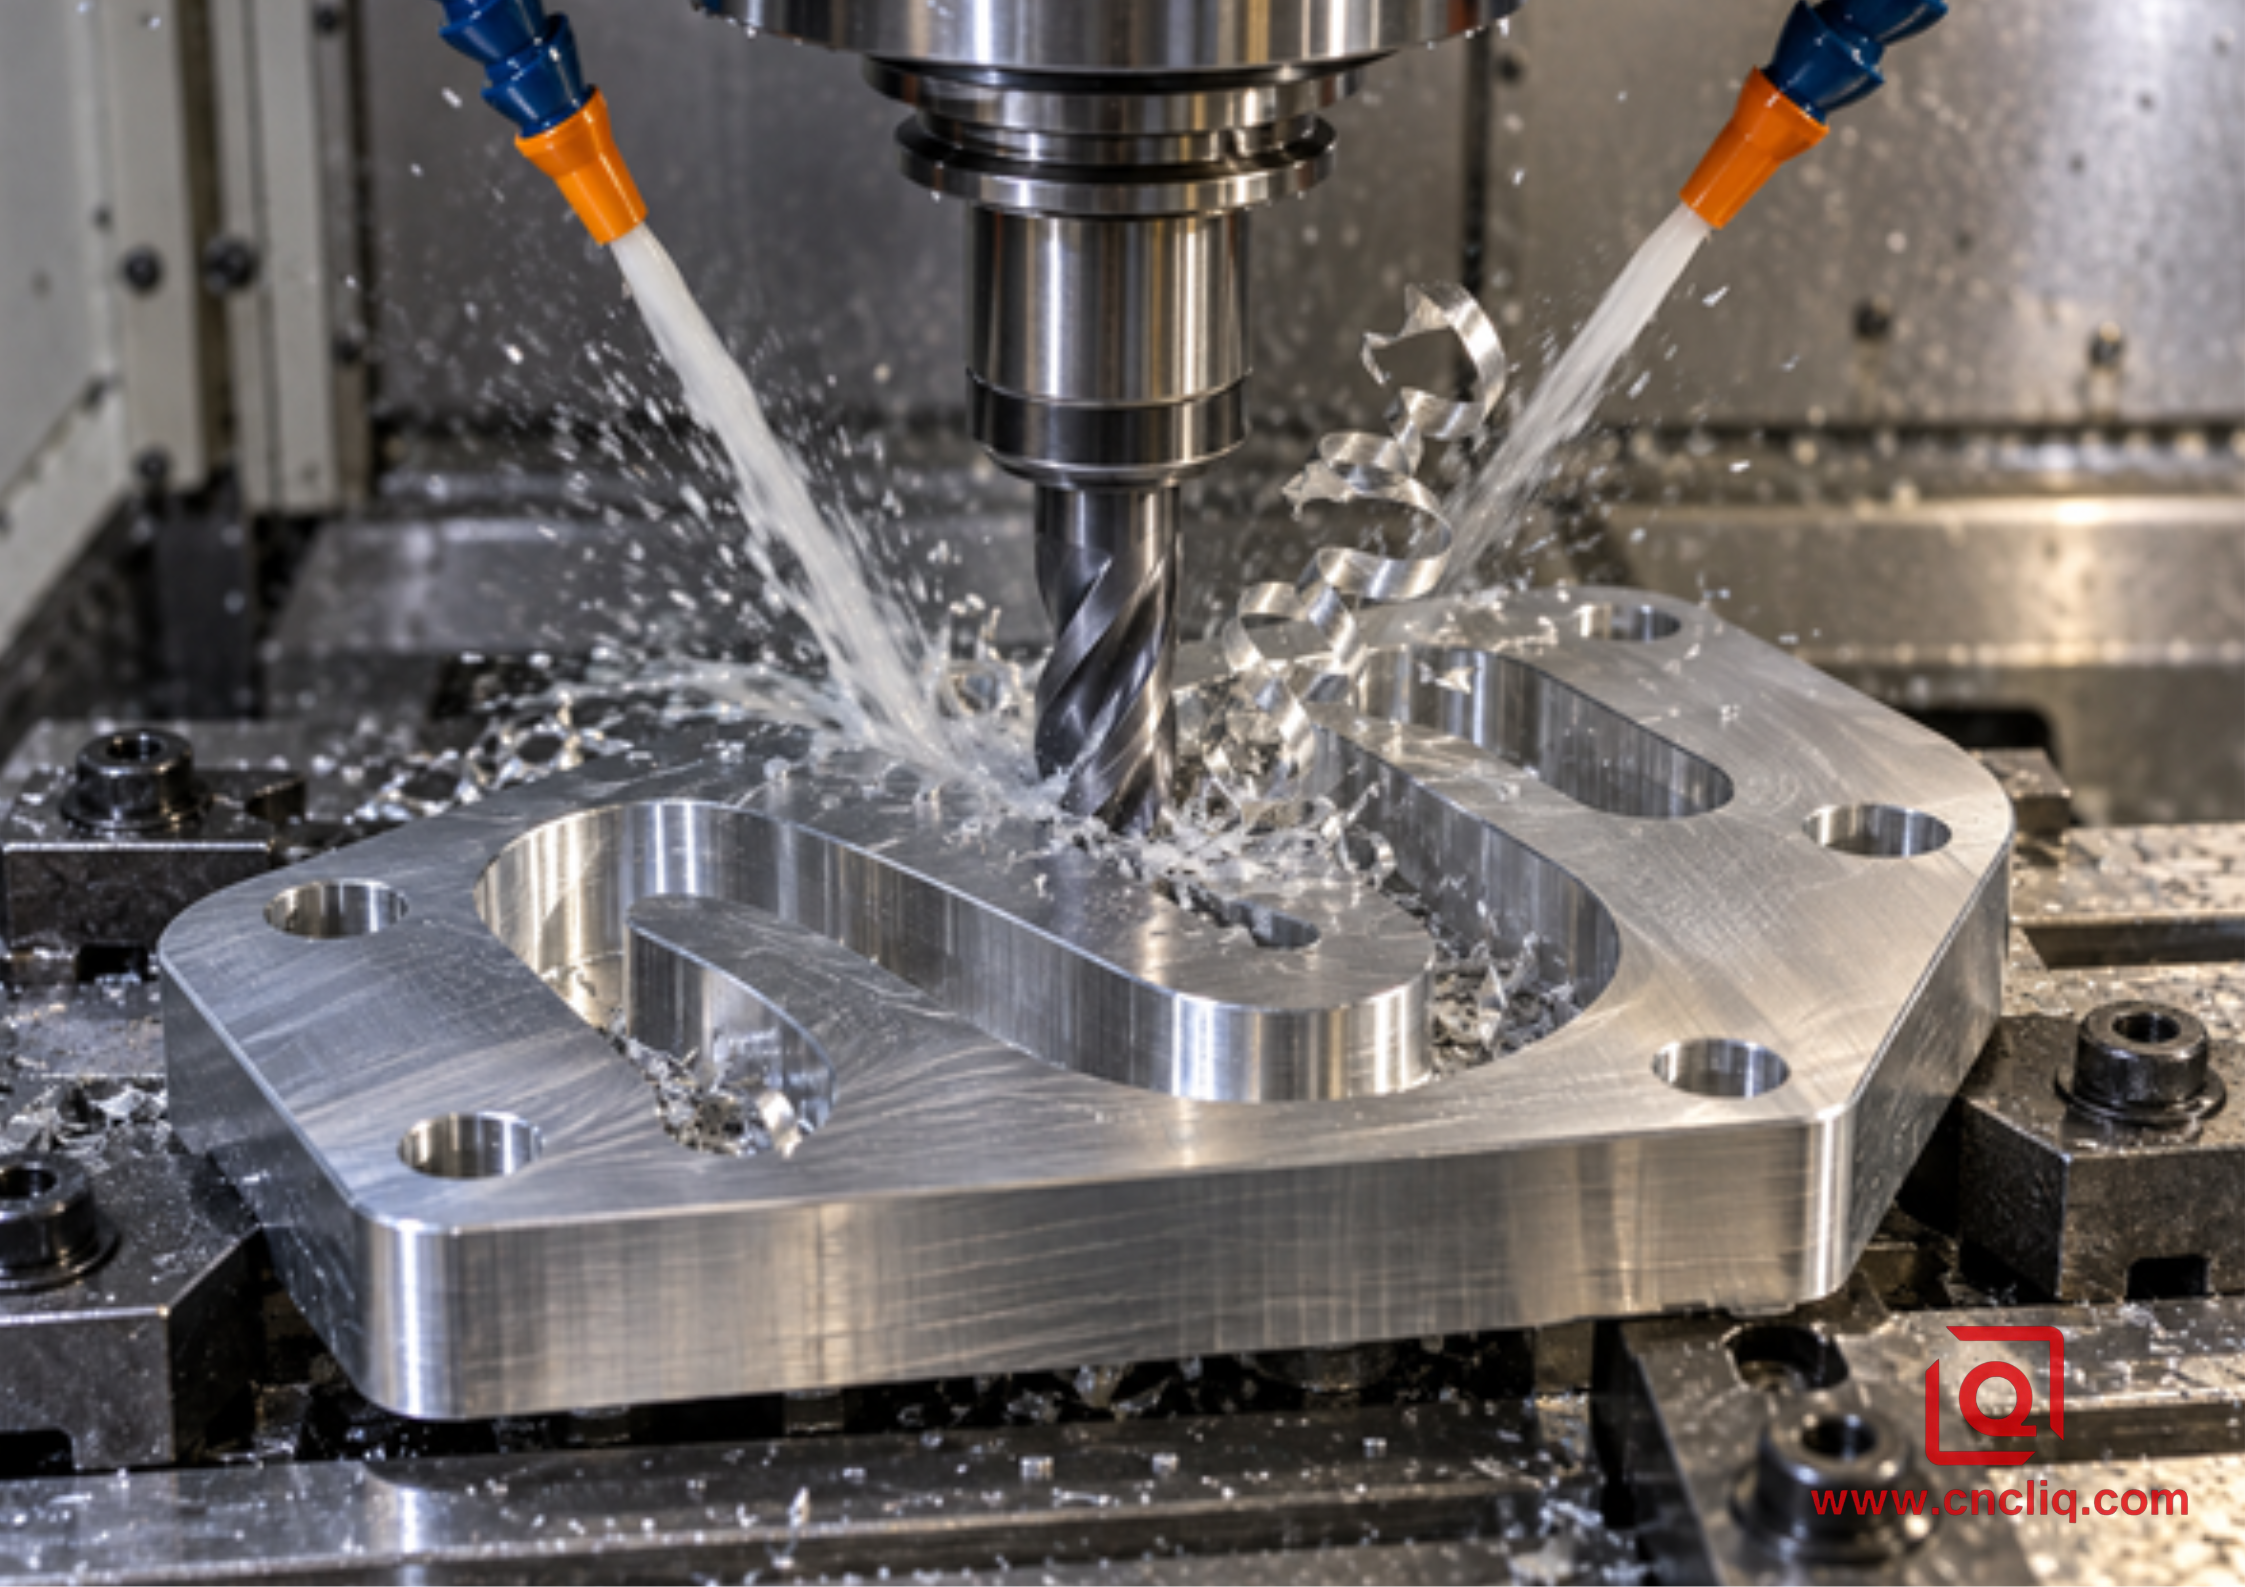
Ein Zweischneiderwerkzeug ist dann von Vorteil, wenn die Spanabfuhr oberste Priorität hat. In einer Nut mit 100 % Radialbreite wird der Fräser vom Material umschlossen, und der Span kann nicht seitlich austreten. Mit zunehmender Schnitttiefe muss der Span einen längeren Weg entlang der Nut zurücklegen, während Kühlmittel oder Luft denselben schmalen Pfad überwinden müssen. Größere Vertiefungen schaffen zusätzlichen Spielraum, bevor sich die Nut verdichtet.
Dieser Spielraum ist in engen Bereichen entscheidend. Eine Düse, die oberhalb des Werkstücks korrekt erscheint, kann in der Tiefe auf die Wand treffen, während die Späne darunter zirkulieren. Überprüfen Sie während des Probelaufs, wo der Spänestrahl auftrifft. Eine zweite Düse, die Zufuhr durch das Werkzeug, eine andere Vorgehensweise oder eine Späneabfuhr können wirkungsvoller sein als ein Markenwechsel.
Zweischneidige Fräser eignen sich auch für kleine Werkzeuge und Maschinen, doch der Rundlauf ist weiterhin wichtig. Steht eine Schneide weiter hervor, trägt sie den Großteil der Last, und der nominelle Zweischneidige Fräser verhält sich wie ein schlecht ausbalanciertes Einschneidwerkzeug.
Wählen Sie zunächst zwei Schneiden für tiefe, vollflächige Schnitte, verstopfte Absaugung, große oder anhaftende Späne, Maschinen, die keine drei Schneiden aufnehmen können, oder auf ausdrückliche Empfehlung des Werkzeugmachers. Der Schneidenabstand dient der Sicherung; er behebt jedoch keine beschädigte Schneide, eine schwache Vorrichtung oder eine verstopfte Düse.
5. Wenn ein 3-Schneiden-Schaftfräser Steifigkeit in Leistung umwandelt
Ein Dreischneider ist dann vorteilhaft, wenn Späne abgeführt werden können und die Maschine ausreichend steif ist, um die zusätzliche Schneide zu nutzen. Bei Werkzeugwegen mit konstantem Eingriff legt ein geringer radialer Eingriff die Schneide frei, während eine größere axiale Schnitttiefe ihre Schnittlänge ausnutzt. Wenn die Eingriffssteuerung an den Ecken per CAM erfolgt, kann der zusätzliche Zahn den Tischvorschub erhöhen, ohne dass die Schneide nicht ausreichend beansprucht wird.
Das Fräsen mit offener Seite eignet sich auch für 3 Schneiden: Die Späne werden von der Wand abgeleitet, viele Ausführungen bieten einen festeren Kern, und mehr Zahnkontakte können die Oberflächengüte verbessern. Geringer Rundlauffehler ist unerlässlich; eine weitere Schneide kann eine instabile Halterung oder vibrierende Wand nicht ausgleichen.
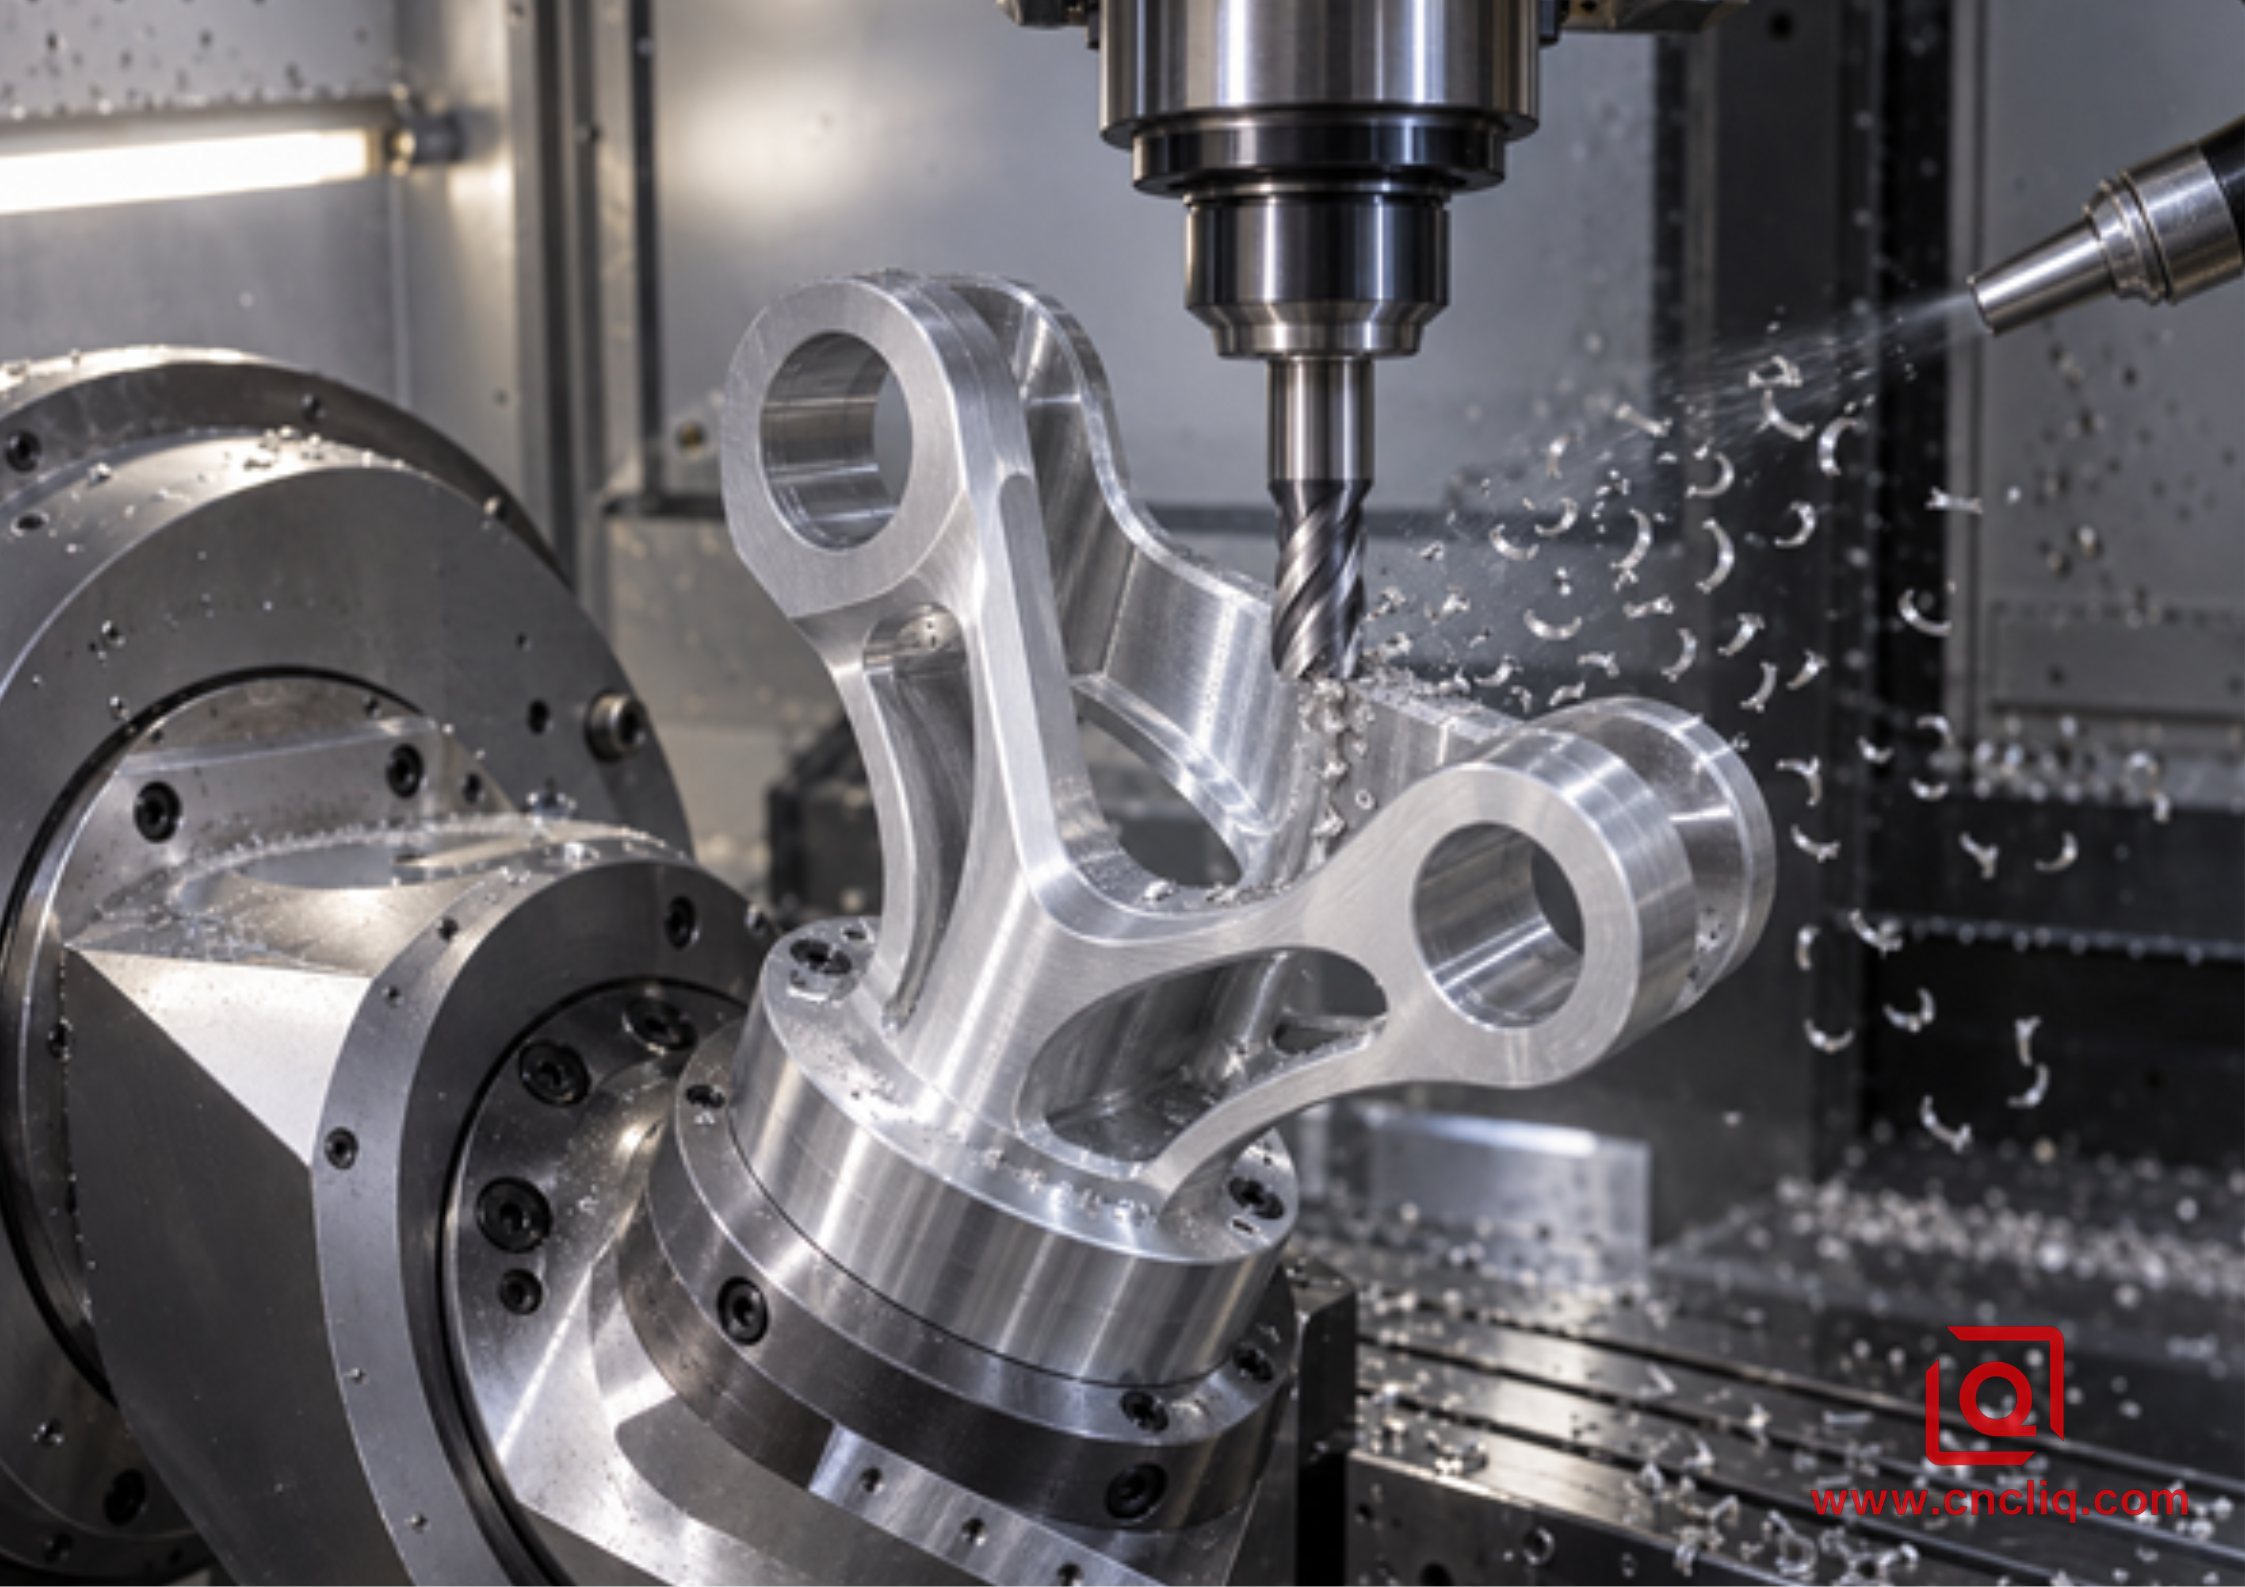
Wählen Sie zunächst 3 Schneiden, wenn der radiale Eingriff kontrolliert ist, die Späne einen offenen Austritt haben, der Tischvorschub den Zyklus begrenzt, ein kurzes, starres Werkzeug das Merkmal erreicht und Spindel, Steuerung und Werkstückspannung die berechnete Last aushalten können.
Komplexe Zugangswege können die Wahl beeinflussen. Durch Neigen des Werkstücks kann sich die Werkzeuglänge verringern und eine verdeckte Wand freilegen. In unserem Leitfaden zum mehrachsigen CNC-Fräsen komplexer Aluminiumgeometrien finden Sie den Zusammenhang zwischen Zugang und Bezugssystem.
6. Legierung und Härtegrad ändern weiterhin das Ergebnis
Senden Sie keine Angebotsanfrage, die nur „Aluminium“ enthält. Güteklasse, Härtegrad und Materialform beeinflussen sowohl das Spanverhalten als auch die Werkstückstabilität. 6061-T6 oder T651 sind gängige, zuverlässige Standardlegierungen, jedoch können unzureichende Spanabnahme oder Nachbearbeitungen dennoch zu Aufbauschneiden führen. 7075-T6 oder T651 erzeugen im Allgemeinen einen feineren Span, erfordern aber eine stabile Schneide und eine präzise Aufspannung. Sphäroguss 5052-H32 neigt eher zum Verschmieren oder Anhaften, daher sind eine präzise Geometrie und zuverlässige Schmierung wichtig. Gusslegierungen bringen andere Anforderungen an Siliziumgehalt, Verschleiß und Porosität mit sich; prüfen Sie die Werkstoffgruppe des Werkzeugherstellers, bevor Sie einen Plan für Knetlegierungen übertragen.
Bei freier Materialwahl sollten die Werkstoffe 6061, 7075 und 5052 für die CNC-Fräsbearbeitung verglichen werden. Jede Materialalternative ist anhand von Festigkeit, Korrosionsbeständigkeit, Oberflächengüte und Zertifizierungsanforderungen zu genehmigen – nicht allein anhand der Bearbeitbarkeit.
7. Geometrische Details, die die Flötenanzahl außer Kraft setzen können.
Betrachten Sie nicht nur den Vergleich 2 vs. 3. Aluminium bevorzugt in der Regel eine scharfe Schneide mit positivem Spanwinkel, die eher schert als pflüget, sowie eine glatte Spannut, die weichen Spänen weniger Anhaftungsstellen bietet. Steigung und variable Steigung beeinflussen Spanabfuhr, Axialkraft, Schneidkantenfestigkeit und Vibrationen; halten Sie sich an die für die jeweilige Serie vorgesehene Betriebsweise.
Kaufen Sie nur die für die Bearbeitung benötigte Reichweite. Zusätzlicher Überhang erzeugt eine Hebelwirkung, die durch eine weitere Schneide nicht kompensiert werden kann. Überprüfen Sie daher die Ausrichtung der Vorrichtung oder des Werkzeugs, bevor Sie Rattern in Kauf nehmen. Stellen Sie sicher, dass der Eckenradius oder die Fase sowohl in der CAD-Zeichnung als auch in der Zeichnung zulässig ist. Für die Bearbeitung von Nichteisenmetallen sind hochglanzpolierte Hartmetall- und reibungsarme Beschichtungen erhältlich. Die Eignung hängt jedoch vom Substrat, der Schneidenvorbereitung, der Legierung, dem Kühlmittel und der gesamten Werkzeugkonstruktion ab – nicht allein von der Bezeichnung der Beschichtung.
8. Luft, Nebel und Kühlmittel: Der Abgabepunkt ist entscheidend
Luftstrahlverfahren eignen sich für viele offene Schnitte; Sprühnebel kann die Schmierung verbessern, sofern die Ausrüstung und die Arbeitsplatzvorschriften dies zulassen; Flut- oder Werkzeugkühlung kann Späne kühlen und abtransportieren. Keines dieser Verfahren ist wirksam, wenn es die Schneidkante verfehlt. Überprüfen Sie die Zufuhr in der tatsächlichen Schnitttiefe und beobachten Sie den Spänetransport. Beachten Sie die Konzentrations- und Wartungsvorgaben des Kühlmittelherstellers und stellen Sie die Kompatibilität mit der Legierung und der gewünschten Oberflächengüte sicher.
Aufbauschneiden kann durch verschlissene Geometrie, geringe Spandicke, Nachschneiden, Eingriffsfehler, mangelhafte Schmierung oder Hitze entstehen. Stoppen Sie den Vorgang sicher, beheben Sie die Ursache und tauschen Sie einen beschädigten Fräser aus; eine Verringerung des Vorschubs kann die Reibung erhöhen.
9. Ein 9-stufiger Werkstatttest vor der Produktionsfreigabe
Diese 9-stufige Methode macht aus einer Präferenz für ein bestimmtes Schneidwerkzeug eine dokumentierte Fertigungsentscheidung.
1. Eingabe einfrieren. Zeichnungsrevision, CAD-Modell, Legierung, Härtegrad, Rohlingsform, Chargenmenge, kosmetische Bereiche und kritische Merkmale bestätigen.
2. Kartieren Sie die Merkmale anhand des Chipausgangs. Markieren Sie volle Schlitze, offene Konturen, geschützte Taschen, dünne Wände, tiefe Böden und abrupte Eingriffsänderungen.
3. Wählen Sie die exakten Kandidatenwerkzeuge aus. Notieren Sie Hersteller, Serie, Durchmesser, Anzahl der Schneiden, Schneidenlänge, Reichweite, Eckform, Halter und empfohlene Materialgruppe.
4. Berechnen, nicht raten. Schnittgeschwindigkeit und Vorschub pro Zahn vom Werkzeugmacher übernehmen, Drehzahl und Vorschub berechnen und diese Werte gemäß Anweisung für Reichweite, Nutenbearbeitung, geringe Steifigkeit oder begrenzte Kühlmittelzufuhr reduzieren.
5. Überprüfen Sie die Baugruppe. Messen Sie den Rundlauf nahe der Schneide, minimieren Sie den Überstand, überprüfen Sie den Zustand des Halters und simulieren Sie das Spiel zwischen Halter und Spindel.
6. Richten Sie die Absaugung auf die Schnitttiefe aus. Stellen Sie sicher, dass Luft oder Kühlmittel die Schnittzone entlang des gesamten Schnittwegs erreicht und den Spänen einen sicheren Abfluss ermöglicht.
7. Führen Sie einen kontrollierten Versuch durch. Beobachten Sie den tatsächlichen Vorschub, die Spindelbelastung, das Geräusch, die Spanform, die Gratbildung, den Temperaturverlauf und jegliche Anzeichen von Verklebungen. Ändern Sie jeweils nur eine Variable.
8. Prüfen Sie das Werkstück und das Werkzeug. Messen Sie die vorgegebenen Zeichnungsmerkmale und den Oberflächenzustand; prüfen Sie den Fräser unter geeigneter Vergrößerung auf Aufbauschneiden, Ausbrüche und ungleichmäßige Schneidenbelastung.
9. Ein Prozessfenster freigeben. Das genehmigte Werkzeug, die Korrekturwerte, die Parameter, die Werkzeugstandzeitregel, die Prüfhäufigkeit, den Reaktionsplan und die Bedingungen, die eine technische Überprüfung erfordern, dokumentieren.
Das Ergebnis ist nicht einfach nur „3 Schneiden gewonnen“. Das Ergebnis ist ein kontrollierter Fertigungsablauf, der an ein Merkmal, eine Werkzeugserie und einen Prüfplan gekoppelt ist. Diese Unterscheidung ist wichtig, wenn der Auftrag 6 Monate später mit einem anderen Material oder auf einer anderen Maschine wiederholt wird.
10. Anonymes Verbundgehäuse: Optischer Sensorträger 7075-T651
Ein anonymisierter Kunde benötigte optische Sensorträger aus 7075-T651 mit zwei Lagerbohrungen, einem tiefen Kabelschlitz, offenen Rippen, einer dünnen Bezugswand und für eine 3+2-Konfiguration geeigneten Flächen. Dieses anonymisierte Beispiel veranschaulicht die CNC-Bearbeitungsdienstleistungen von Liqin; es stellt keine vertrauliche Zeichnung dar und garantiert keine allgemeingültigen Ergebnisse.
Offene Rippen und Profile wurden mit einem kurzen 3-Schneiden-Werkzeug mit kontrolliertem Eingriff bearbeitet. Die versenkte, vollflächige Nut wurde mit einem speziell für Aluminium entwickelten 2-Schneiden-Werkzeug bearbeitet, wobei die Düsenausrichtung in der Endtiefe überprüft wurde. Ein separates Werkzeug bearbeitete die Lagerflächen, und die Ausrichtung der Vorrichtung ermöglichte die Bearbeitung der dünnen Wand mit einem kürzeren Fräser.
Im bereinigten Versuchsprotokoll verkürzte die 3-Schneiden-Bearbeitungsbahn die Schruppzeit bei offenen Taschen von 8,4 Minuten auf 6,7 Minuten, während die 2-Schneiden-Nutbearbeitung das wiederkehrende Spannest beseitigte. Diese Werte dienen der Veranschaulichung und sind nicht garantiert. Das erwünschte Ergebnis war eine hohe Wiederholgenauigkeit, ohne dass die Produktivität oder die Freigängigkeit eines Fräsers beeinträchtigt werden musste.
Der Kontrollplan prüfte Lagerbohrungsgröße und -position, Wandprofil, Taschentiefe, Nutreinheit, Grate und Bezugspunkte. Liqins Qualitätssicherungskapazitäten beschreiben den umfassenderen Inspektionskontext. Ein schnellerer Weg ist nur dann relevant, wenn das Teil passt und funktioniert.
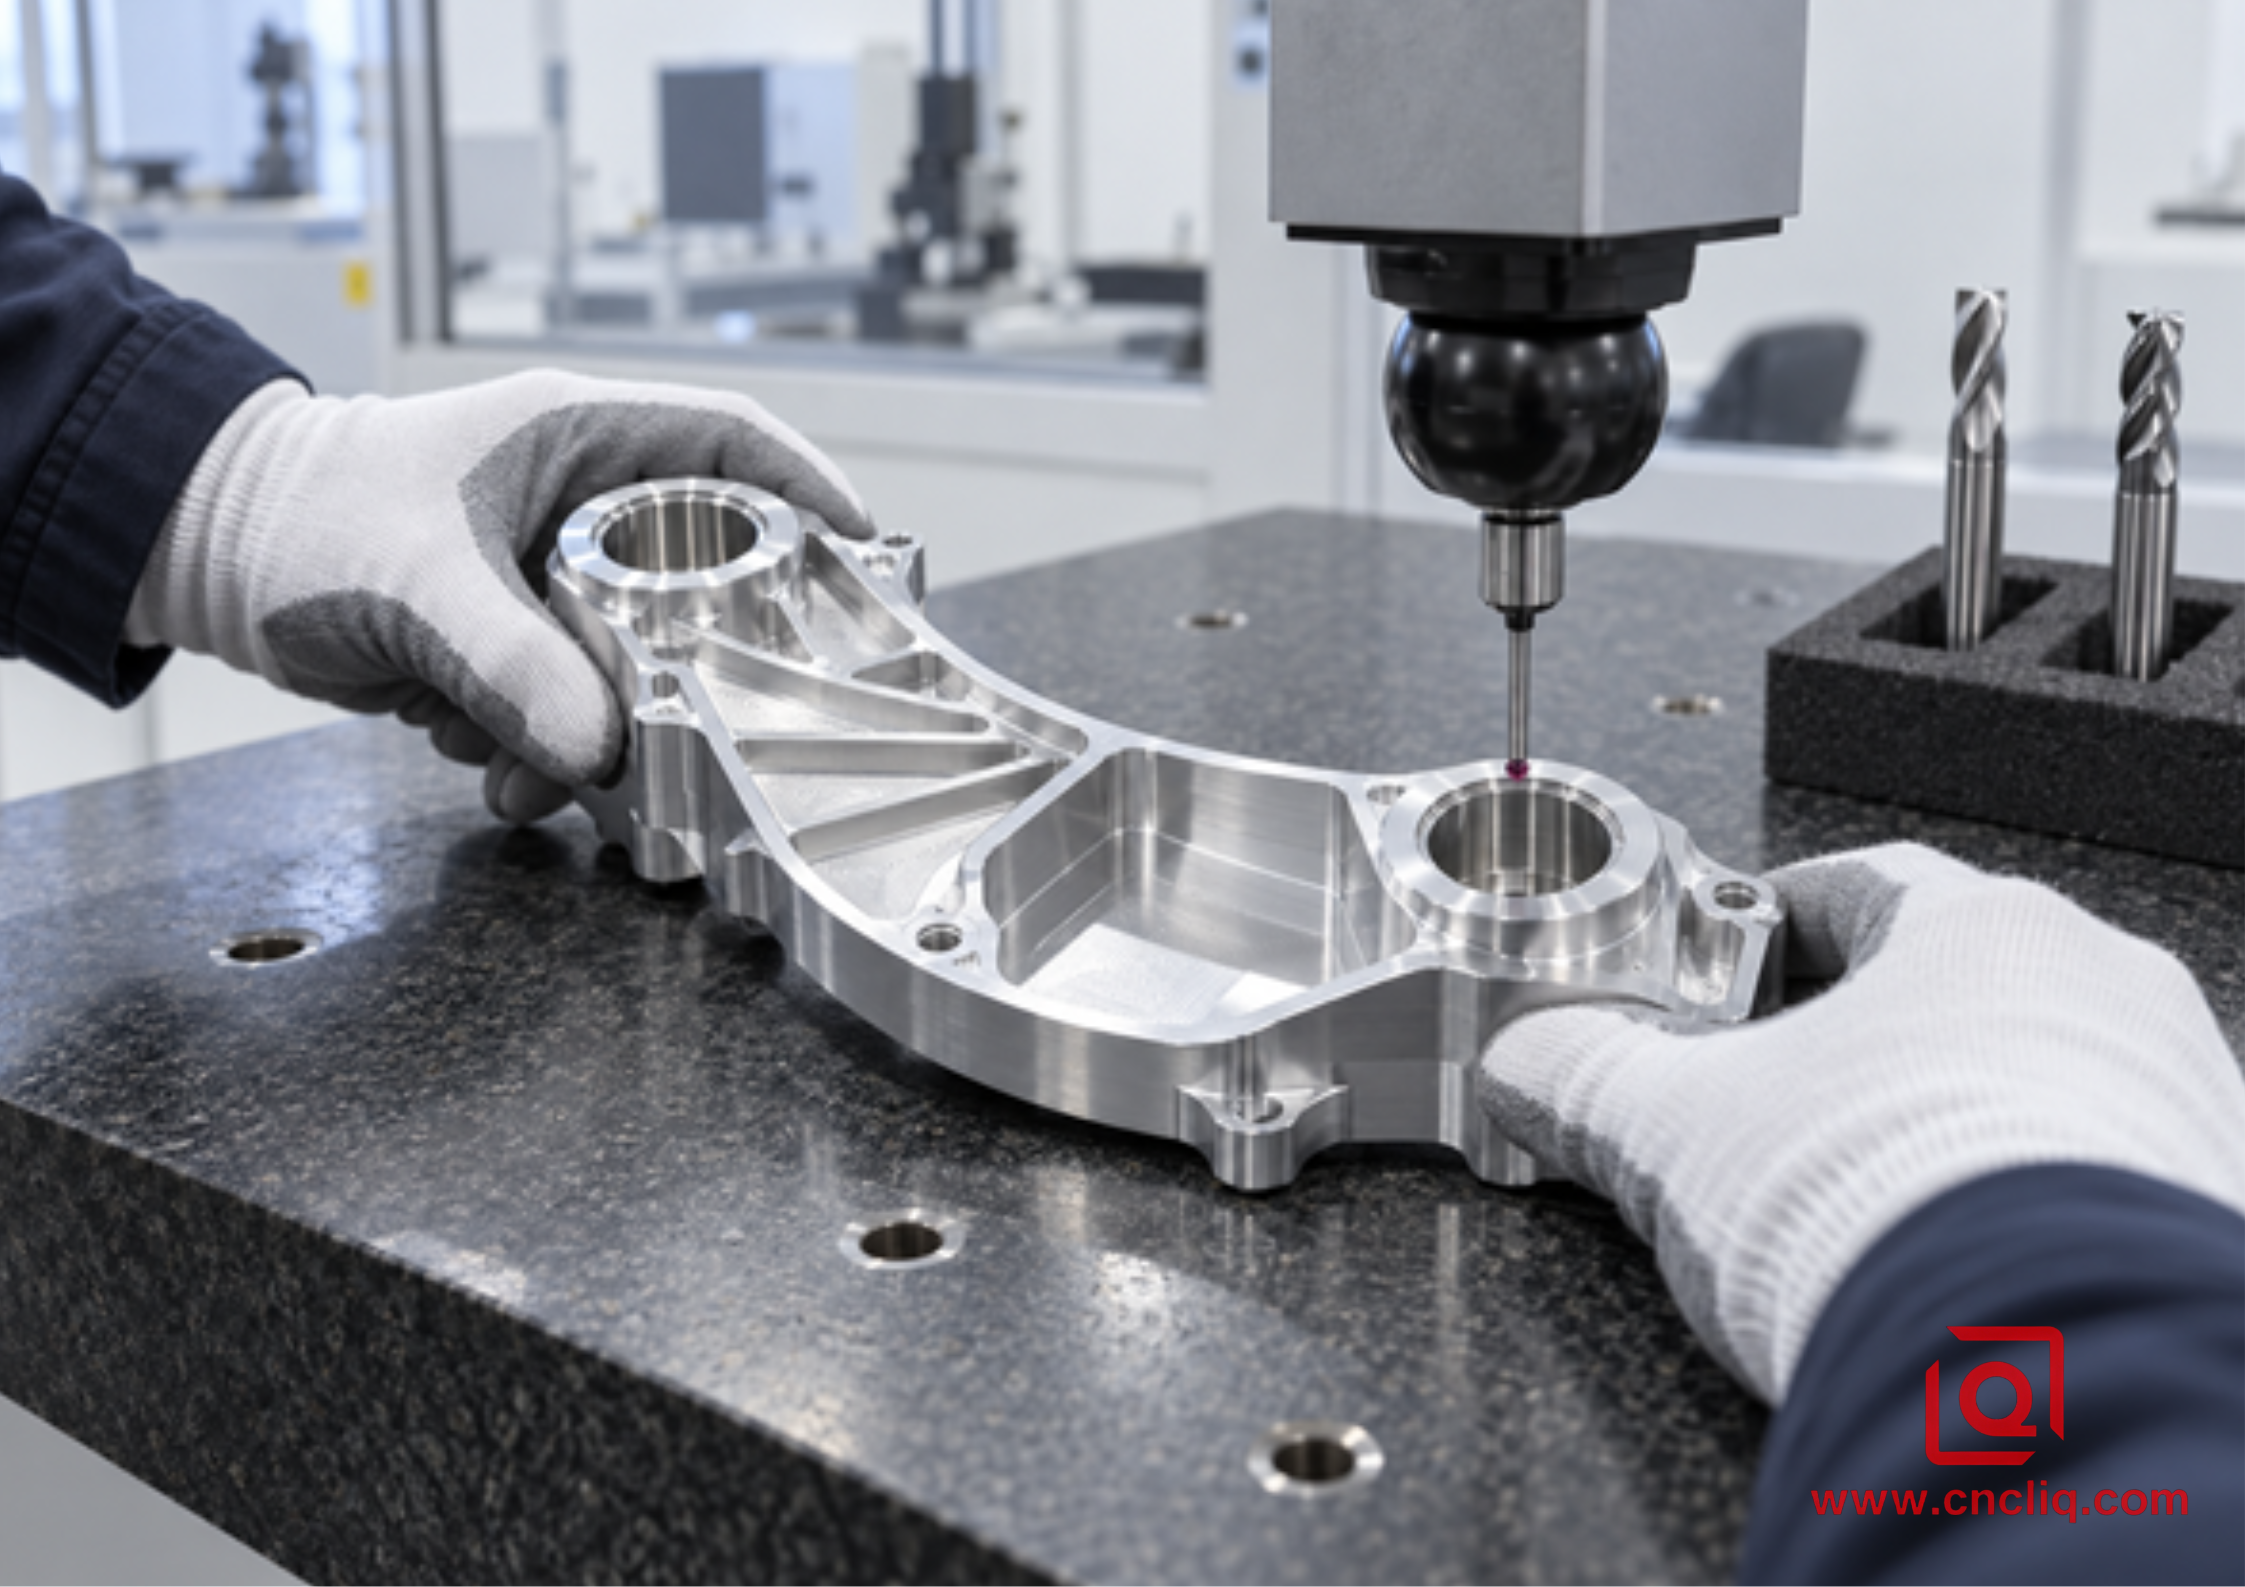
Der von Liqin individuell CNC-gefräste Aluminiumverteiler zeigt eine weitere Geometrie, bei der Kanäle, Taschen, Dichtflächen und mehrere Bezugspunkte eine Planung auf Merkmalsebene erfordern.
11. Fehlerbehebung ohne willkürliche Parameteränderungen
Symptome in der Werkstatt | Wahrscheinlicher Prozessmechanismus | Erste kontrollierte Reaktion |
Gefüllte Flöte oder verdichtetes Nest | Unzureichendes Spannutenvolumen, blockierter Spanweg oder übermäßiger Eingriff | Sicher anhalten; räumen und inspizieren; Evakuierung verbessern; Einsatzbereitschaft verringern; 2 Flöten testen, falls genehmigt |
Glänzende Aluminiumkappe am Rand | Haftung durch Reibung, Hitze, abgenutzte Kanten, mangelhafte Schmierung oder Nachschneiden | Beschädigtes Werkzeug nach Korrektur von Spanbelastung, Spanvorschub und Schneidkanteneignung austauschen |
Wiederholende Wandbänder | Rundlauffehler, Zahnlastungleichgewicht, Rattern, Durchbiegung oder ungleichmäßiges Material | Rundlauf messen; Reichweite verkürzen; Halter und Toleranz prüfen; anschließend mit einem starren 3-Schneiden-Feinbearbeitungswerkzeug vergleichen. |
Zufällige Kratzer auf dem Boden | Lose Späne wurden unter die Unterkante gezogen | Chips umleiten, Pfadrichtung korrigieren, Unterkante prüfen und vor dem Fertigstellen reinigen. |
Lastspitzen an den Ecken | Der Werkzeugwegeingriff überschreitet den Zustand für geradlinige Schnitte. | Glätten Sie die Ecken, reduzieren Sie das lokale Engagement oder nutzen Sie verifizierte Feed-Optimierung. |
Die Klangqualität verschlechtert sich nach dem Wechsel zu 3 Flöten. | Der alte Tischvorschub reduzierte die Spandicke pro Zahn. | Vorschub anhand der genehmigten Spanmenge neu berechnen; tatsächlichen Maschinenvorschub und Beschleunigung überprüfen. |
Das Werkzeug bricht erst in der Nähe der Endtiefe. | Spanverdichtung, unzureichende Fördertiefe, zu große Reichweite oder akkumulierte Kantenschäden | Überprüfen Sie das letzte Bahnsegment, die Düsenausrichtung, den Zustand der Nut und die zulässige Schnitttiefe. |
Ändern Sie jeweils nur eine Variable. Die gleichzeitige Änderung von Drehzahl, Vorschub, Eingriffstiefe, Schnitttiefe und Kühlmittel kann das nächste Teil verbessern, ohne jedoch offenzulegen, welche Änderung den Mechanismus behoben hat.
12. Optimieren Sie Ihre CNC-Fräsanfrage durch eine fundiertere Auswahl des Fräsers
Ein Lieferant kann den Einsatz von Schneidwerkzeugen nicht allein anhand einer Rendering-Datei planen. Senden Sie daher native 3D-CAD-Daten und eine kontrollierte 2D-Zeichnung mit Angaben zu Legierung, Härtegrad, bevorzugtem Material, Mengen, Jahresbedarf, kritischen Maßen, GD&T-Bezugspunkten, Gewinden, funktionaler Rauheit, Kantenbrüchen, Oberflächenbeschaffenheit, kosmetischen Bereichen, Prüfdokumenten, Verpackung und Bestimmungsort. Weisen Sie auf tiefe Nuten, dünne Wände, Radien, unzugängliche Taschen, Dichtflächen sowie auf frühere Probleme wie Gratbildung, Rattern, Spanverschweißung oder Werkzeugstandzeit hin. Diese Details ermöglichen es der Konstruktionsabteilung, Werkzeuge, Vorrichtungen, Erprobung, Prüfung und Risiken mit weniger Annahmen zu kalkulieren.
Enthält Ihre Zeichnung eine Mischung aus offenen Profilen und Spanfangkanälen, fragen Sie den Lieferanten, wie er die Werkzeuge für Schruppen, Nutenschneiden und Schlichten aufteilen will. Die Antwort sollte die Werkzeuggeometrie mit Eingriff, Abfuhr und Inspektion verknüpfen – und nicht nur aussagen: „Wir verwenden 3 Schneiden für Aluminium.“
Benötigen Sie eine prozessorientierte Prüfung für ein kundenspezifisches Aluminiumgehäuse, eine Halterung, einen Verteiler, eine Roboterkomponente oder einen Präzisionsträger? Senden Sie Liqin Ihre STEP-Datei, die kontrollierte Zeichnung, Informationen zum Materialzustand, zur Menge, zur Oberflächenbeschaffenheit und zu den kritischen Merkmalen über das Kontaktformular . Unser Ingenieurteam prüft die Zugänglichkeit der Merkmale, die Werkzeugreichweite, die Bezugsstrategie, die Prüfanforderungen und ob eine gemischte 2- und 3-schneidige Bearbeitungsroute ein stabiles Angebot ermöglicht.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist ein 3-schneidiger Schaftfräser bei Aluminium immer schneller als ein 2-schneidiger Schaftfräser?
Nein. Bei gleicher Drehzahl und zugelassenem Vorschub pro Zahn ergibt sich zwar mit einem 3-Schneiden-Werkzeug ein höherer Tischvorschub, die tatsächliche Zykluszeit hängt jedoch auch von der Spanabfuhr, dem Eingriff, der Maschinenbeschleunigung, der Spindelleistung, der Werkzeugweglänge und möglichen Unterbrechungen ab. Ein 3-Schneiden-Werkzeug, das eine tiefe Nut füllt, ist nicht produktiv. Es ist am sinnvollsten, wenn ein offener oder kontrollierter Eingriff es der Maschine ermöglicht, die zusätzliche Schneide ohne erneutes Schneiden der Späne zu nutzen.
2. Sollte ich für einen Aluminiumschlitz in voller Breite 2 oder 3 Nuten verwenden?
Ein zweischneidiger, speziell für Aluminium entwickelter Schaftfräser ist in der Regel die sicherere Wahl für den Anfang, da seine größeren Schneiden mehr Spanraum bieten, insbesondere bei tieferen Nuten oder schlechterer Kühlmittelzufuhr. Ein dreischneidiges Werkzeug kann in einer flachen Nut eingesetzt werden, sofern es vom Hersteller für diese Anwendung zugelassen ist und eine ausreichende Kühlmittelabfuhr gewährleistet ist. Prüfen Sie die genauen Nutfräsgrenzen des Werkzeugs und führen Sie den Schnitt unter Aufsicht durch.
3. Warum hat das 3-schneidige Werkzeug trotz der höheren Anzahl an Schneidkanten ein schlechteres Ergebnis erzielt?
Mehr Schneiden verbessern das Oberflächengütepotenzial, aber nicht die Garantie. Bei einem 2-schneidigen Tischvorschub nach dem Wechsel auf 3 Schneiden verringert sich der Vorschub pro Zahn und kann Reibung verursachen. Rundlauffehler können außerdem dazu führen, dass eine Schneide den Großteil des Schnitts übernimmt. Überprüfen Sie die Vorschubberechnung, den Zustand des Halters, den Rundlauf nahe der Schneide, den Werkzeugüberstand, die Wanddurchbiegung, das Wiederschneiden der Späne und die Gleichmäßigkeit des Schlichtzugabemaßes, bevor Sie die Schneidenanzahl als Ursache nennen.
4. Welcher Fräser eignet sich besser für Aluminium der Legierungen 6061, 7075 oder 5052?
Alle drei Legierungen lassen sich mit geeigneten 2- oder 3-schneidigen Werkzeugen bearbeiten, daher sind die Formgebung und die genaue Werkzeugauslegung entscheidend. 6061 ist eine gute Basis, kann aber dennoch Aufbauschneiden bilden; 7075 erzeugt im Allgemeinen einen schärferen Span, erfordert jedoch eine stabile Aufspannung; das duktile 5052 neigt eher zum Verschmieren oder Anhaften. Verwenden Sie eine scharfe, aluminiumspezifische Geometrie, beachten Sie die Materialdaten des Werkzeugherstellers und überprüfen Sie die Spankontrolle am Werkstück in der tatsächlichen Härte und Form.
5. Welche Angaben sollte ich Liqin machen, um ein zuverlässiges Angebot für die CNC-Fräsung von Aluminium zu erhalten?
Stellen Sie ein STEP-Modell und eine revisionskontrollierte 2D-Zeichnung, Angaben zu Legierung und Härtegrad, Menge und Prognose, kritische Toleranzen und Bezugspunkte, Gewinde, funktionelle Rauheit, Oberflächenbehandlung, kosmetische Bereiche, Prüf- oder Zertifizierungsanforderungen, Verpackung und Liefertermin bereit. Heben Sie tiefe Nuten, dünne Wände, kleine Innenradien, schwierige Werkzeugzugänglichkeit, Dichtflächen und frühere Bearbeitungsfehler hervor, damit Werkzeuge, Vorrichtungen, Prüfverfahren und Qualitätskontrolle mit weniger Annahmen kalkuliert werden können.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Wählen Sie einen zweischneidigen Aluminium-Schaftfräser, wenn Spanraum und Spanabfuhr im Vordergrund stehen, und einen dreischneidigen, wenn die Eingriffsöffnung, die Steifigkeit und die Maschineneigenschaften eine höhere Vorschubgeschwindigkeit oder bessere Stabilität ermöglichen. Betrachten Sie die Schneidenzahl als Teil des Werkzeugsystems, berechnen Sie den Vorschub bei jeder Änderung der Zähnezahl neu, ordnen Sie die Fräser den jeweiligen Merkmalen zu und geben Sie die Produktion erst frei, nachdem ein dokumentierter 9-stufiger Testlauf Spanbildung, Belastung, Werkzeugzustand, Abmessungen und Oberflächenqualität überprüft hat.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying @cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@ chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
