 Deutsch




Haben Sie immer noch Probleme mit Aluminiumwellen, die an der Maschine zwar korrekt gemessen werden, nach dem Abkühlen aber die Maße verfehlen – oder mit dünnen Hülsen, die sich beim Öffnen des Spannfutters leicht dreilappig verformen? Dieser Leitfaden erklärt, wie ein Produktionsteam die Fertigung enger Durchmesser von einer riskanten Zeichnungsanforderung in einen kontrollierten, messbaren Prozess verwandelt. Er richtet sich an Ingenieure, Einkäufer und Qualitätssicherungsteams, die vor dem Versenden einer Angebotsanfrage, der Freigabe eines Musters oder der Serienfertigung praxisrelevante Antworten benötigen.
Aluminium gilt oft als leicht zu bearbeiten. Es lässt sich schnell schneiden, ist aber nicht unbedingt einfach in schmalen Durchmesserbändern zu spannen. Das Material dehnt sich bei Temperatur stärker aus als Stahl, sein relativ niedriger Elastizitätsmodul macht es empfindlich gegenüber der Spannkraft, und viele Sorten neigen bei falscher Wahl von Schneidplatte, Schnittgeschwindigkeit oder Schmierung zur Aufbauschneidenbildung. Kommen ein langer Überhang, eine dünne Wand, eine unterbrochene Nut oder eine Nachbearbeitungsbeschichtung hinzu, kann selbst eine einfache Angabe von Ø 25.000 mm zur größten Herausforderung in der Zeichnung werden.
Die praktische Regel: Ein enger Drehdurchmesser entsteht nicht allein durch den letzten Werkzeugdurchgang. Er ist das Ergebnis eines geschlossenen Regelkreises, der Zeichnung, Stangenzustand, Maschinenzustand, Werkstückspannung, Schneidkante, Temperatur, Messmethode und Reaktionsplan miteinander verbindet.
1. Beginnen Sie mit der Funktion, nicht mit einer pauschalen Toleranz.
Bevor wir über Mikrometer sprechen, sollten wir uns fragen, welche Funktion der Durchmesser hat. Handelt es sich um einen Lagersitz, eine Dichtungsfläche, eine Gleitführung, einen Presssitzzapfen, eine optische Passung oder lediglich eine Spielfläche? Ein Einkäufer, der jeden Durchmesser mit ±0,005 mm kennzeichnet, mag die Zeichnung für sicherer halten. In der Praxis kann diese Vorgehensweise jedoch zusätzliche Nachbearbeitungsgänge, kontrollierte Prüfungen, häufigere Wendeschneidplattenwechsel, langsamere Stichproben und eine höhere Ausschussquote erfordern, ohne die Baugruppe zu verbessern.
Eine Funktionsprüfung sollte jeden kritischen Durchmesser mit dem zugehörigen Gegenstück, der Passung, der Oberflächenbeschaffenheit, den geometrischen Vorgaben und dem Prüfzustand verknüpfen. Der Durchmesser allein kann nicht alle Anforderungen erfüllen. Eine Welle kann innerhalb ihrer Zweipunkt-Abmessungen liegen und dennoch aufgrund von Rundheit, Zylindrizität, Konizität oder Rundlauffehlern versagen. Umgekehrt sollte ein Lieferant nicht stillschweigend eine Annahme zur Konzentrizität anstelle einer festgelegten Rundlaufanforderung verwenden. Die Bezugsstruktur und die Merkmalsbeziehungen sind in der Zeichnung darzustellen.
Zeichnungsfrage | Warum es den Wendeplan ändert | Was der Angebotsanfrage beigefügt werden sollte |
Welche Teile passen zu diesem Durchmesser? | Spiel-, Übergangs- und Presspassungen erfordern unterschiedliche Prozesstoleranzen. | Passende Nenngröße, Passungsabsicht und Montageverfahren. |
Muss die Größe vor oder nach dem Beschichten festgelegt werden? | Durch Anodisieren oder Galvanisieren verändert sich die endgültige Oberfläche, sodass gegebenenfalls eine Abklebung oder ein vereinbarter Toleranzbereich erforderlich sein kann. | Abschluss der Spezifikation und der Inspektionsphase. |
Hat der Durchmesser eine gemeinsame Bezugsfläche mit einer Bohrung oder einer Stirnfläche? | Die Bearbeitung in einer Aufspannung kann Koaxialität und Rundlaufgenauigkeit gewährleisten. | Bezugssystem und zugehörige GD&T-Angaben. |
Wie wird der Kunde dies überprüfen? | Mikrometer, Luftmessgerät, Bohrungsmessgerät, Rundheitsprüfmaschine und Koordinatenmessgerät arbeiten nicht auf die gleiche Weise. | Messgerätetyp, Messpositionen und Abnahmeregel. |
Welches Volumen wird erwartet? | Bei einem Prototyp kann eine direkte Korrektur erfolgen; in der Serienproduktion sind Verschleißgrenzen und statistische Prozesskontrolle erforderlich. | Prototyp, Jahresvolumen, Losgröße und Zielvorgabe für die Leistungsfähigkeit. |
Wenn die Legierungswahl noch offen ist, sollten Sie zunächst die Vor- und Nachteile hinsichtlich Bearbeitung und Oberflächengüte abwägen. Der Leitfaden von Liqin zur Auswahl von Aluminiumlegierungen für das CNC-Drehen bietet hierfür hilfreiche Informationen. Der Vergleich von 6061 und 7075 für die Erstausrüsterbearbeitung (OEM) unterstützt Teams dabei, Festigkeitsanforderungen von Anforderungen an Herstellbarkeit und Oberflächengüte zu trennen.
2. Erstellen Sie ein Budget für den realen Durchmesserfehler.
Ein Prozess lässt sich leichter steuern, wenn die Toleranz in ihre Ursachen unterteilt wird, anstatt sie als eine einzige, schwer fassbare Zahl zu betrachten. Die genaue Zuordnung muss aus der Untersuchung von Bauteil, Maschine und Messgeräten erfolgen, aber die Struktur ist im Allgemeinen nützlich: Maschinenwiederholgenauigkeit, Spannverzug, Werkzeugschneidenveränderung, thermische Verschiebung, Materialrelaxation und Messunsicherheit tragen alle zum Toleranzbereich bei.
Bei einem Merkmal mit einer Gesamttoleranz von 0,020 mm wäre es fahrlässig, den Bearbeitungsprozess nahezu die gesamten 0,020 mm ausnutzen zu lassen und darauf zu hoffen, dass die Qualitätskontrolle den Rest aussortiert. Der Betrieb benötigt einen internen Regelbereich, der enger als die Zeichnungstoleranz ist, sowie eine Reaktionsschwelle, die einen Korrekturschritt oder Werkzeugwechsel auslöst, bevor fehlerhafte Teile gefertigt werden. Der gewählte Regelbereich sollte durch Erstmusterprüfungen und, für die laufende Produktion, durch tatsächliche Prozessdaten belegt sein.
Variationsquelle | Typisches Symptom in der Werkstatt | Kontrollmethode |
Thermisches Wachstum | Die Teile neigen dazu, sich nach dem Abkühlen zu verkleinern, oder zwei Messgeräte zeigen bei unterschiedlichen Temperaturen unterschiedliche Werte an. | Maschine und Kühlmittel stabilisieren; Teile- und Raumtemperatur erfassen; Prüfung unter vereinbarten Referenzbedingungen durchführen. |
Spannzangenkraft | Rund im Inneren, gelappt oder oval nach der Freigabe. | Verwenden Sie aufgebohrte weiche Spannbacken, eine Spannzange oder einen Vollumschlingungsdorn; prüfen Sie den Anpressdruck; messen Sie die Geometrie im freien Zustand. |
Aufgebaute Kante | Der Durchmesser nimmt sprunghaft zu, die Oberfläche wird trüb, und die Kante weist verschmiertes Aluminium auf. | Verwenden Sie eine scharfe positive Geometrie, eine geeignete Güteklasse oder Beschichtung, die richtige Geschwindigkeit und eine zuverlässige Schmier- oder Kühlmittelzufuhr. |
Werkzeug- oder Bohrstangendurchbiegung | Es bildet sich eine Verjüngung entlang der Länge; die Federpassagen ändern ihre Größe unerwartet. | Verkürzen Sie den Überhang, verbessern Sie die Unterstützung, verwenden Sie wiederholbares Materialzugabe und vermeiden Sie einen ineffektiven Reibvorgang. |
Materialspannungsabbau | Dünne Ringe verändern ihre Größe nach dem Abtrennen oder nachdem das Teil abgesägt wurde. | Trennen Sie Schruppen und Schlichten, lassen Sie das Rohmaterial im Gleichgewicht und überprüfen Sie es nach dem Entspannen und Stabilisieren. |
Abweichung der Messskala | Die Bediener erzielen unterschiedliche Ergebnisse an demselben Bauteil. | Definieren Sie gegebenenfalls Kontaktkraft, Orientierung, Positionen, Master-Einstellung und eine Messsystemanalyse (MSA). |
3. Die Temperatur kann die Toleranz nutzen, bevor das Werkzeug dies tut.
Die vom NIST herausgegebene Referenz „Bearbeitung von Aluminium und Aluminiumlegierungen“ gibt einen Wärmeausdehnungskoeffizienten von ca. 18–25 µm/m·K für Aluminiumlegierungen an und weist darauf hin, dass fertige Teile zur Gewährleistung der Maßgenauigkeit gekühlt werden müssen. ISO 1:2022 legt 20 °C als Standard-Referenztemperatur für Maß- und Formeigenschaften fest. Diese beiden Tatsachen erklären, warum ein heißes Teil, das neben einer Drehmaschine geprüft wird, Abweichungen zu einem später in einem kontrollierten Prüfbereich geprüften Teil aufweisen kann.
Verwenden Sie die Beziehung erster Ordnung ΔD = α × D × ΔT. Bei einem Aluminiumdurchmesser von 100 mm und einem spezifischen Widerstand von α = 23 µm/m·K entspricht eine Temperaturdifferenz von 5 °C einer Durchmesseränderung von etwa 0,0115 mm. Dies ist keine Garantie für exaktes Verhalten für jede Legierung oder Geometrie; es ist vielmehr ein Hinweis darauf, dass die Temperatur mehr als die Hälfte der Toleranz von 0,020 mm aufbrauchen kann. Verwenden Sie die zertifizierten Legierungsdaten und die tatsächlich gemessene Temperatur, wenn eine Korrektur erforderlich ist.
Eine zuverlässige Prüfroutine ist einfach. Die Maschine auf einen reproduzierbaren Zustand vorwärmen. Kühlmitteltemperatur und -konzentration gemäß den Vorgaben des Geräte- und Kühlmittelherstellers kontrollieren. Präzisionsteile nicht auf einer sonnenbeschienenen Werkbank oder einem kalten Stahlwagen lagern. Bauteil und Referenzteil vor der endgültigen Abnahme den vereinbarten Zustand erreichen lassen. Den Zustand im Prüfbericht dokumentieren, sobald der Durchmesser tatsächlich zu eng ist.
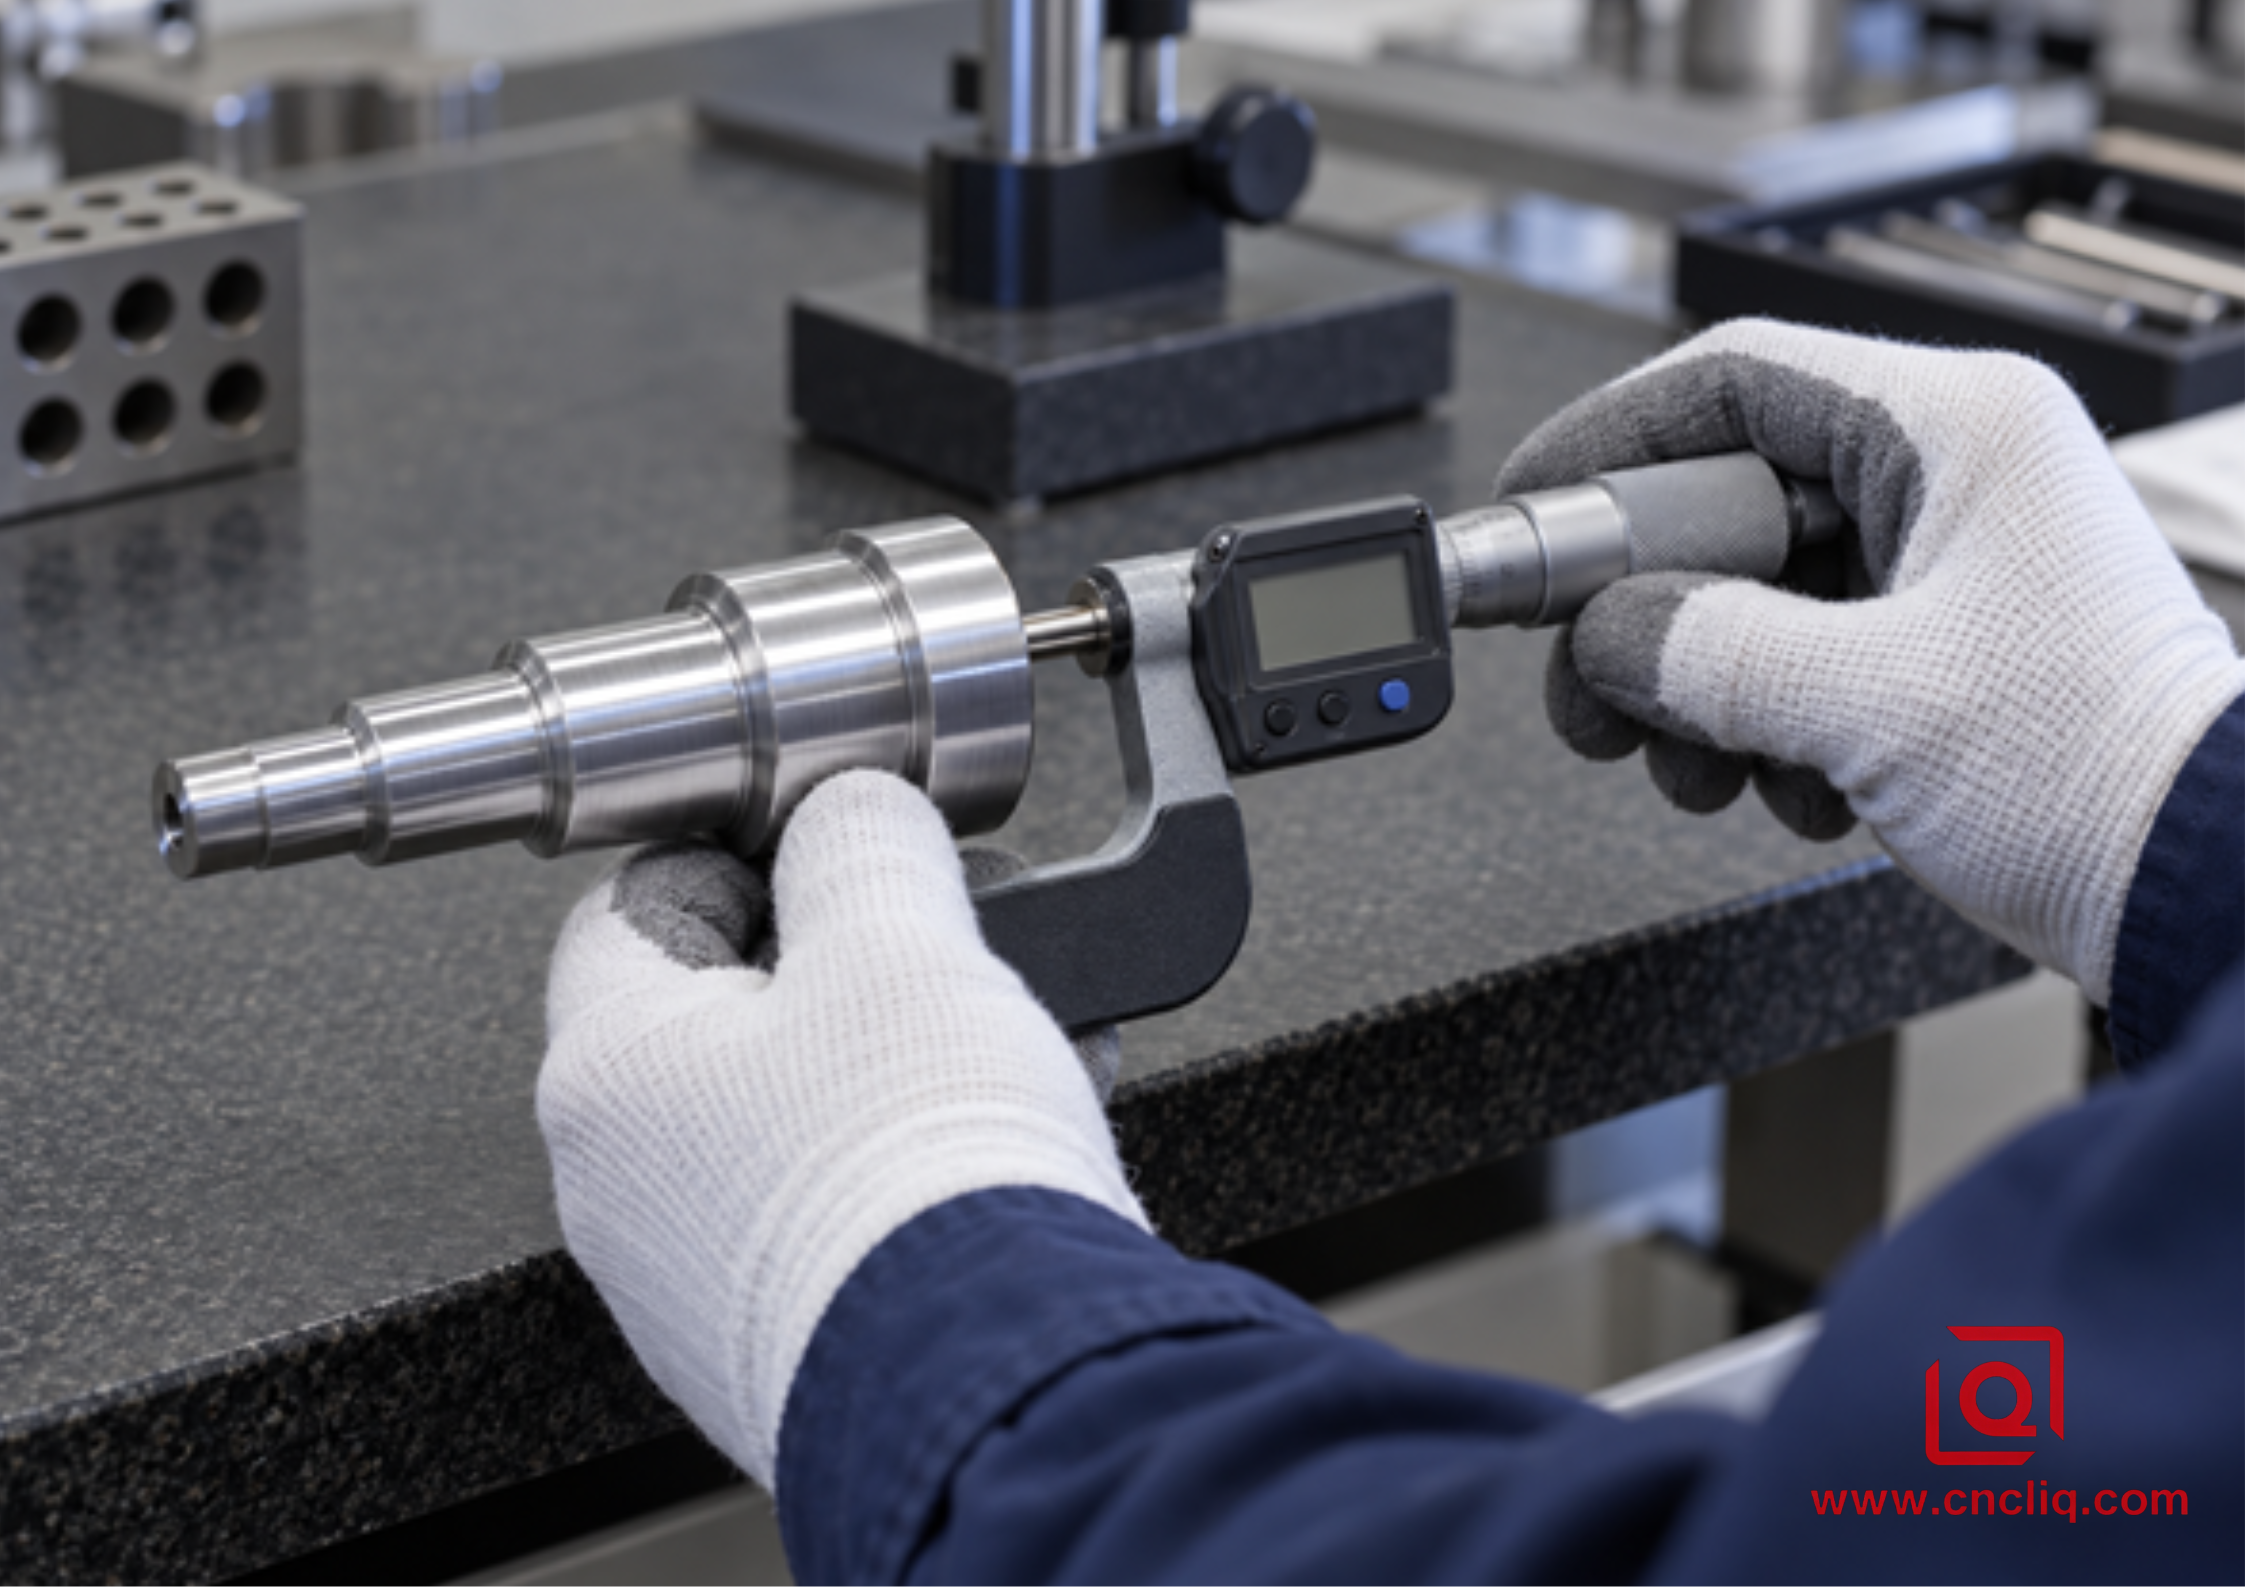
Mikrometerprüfung einer gedrehten Aluminiumwelle
Abbildung 1 – Überprüfung mit dem Außenmikrometer, nachdem sich Werkstück und Messgerät stabilisiert haben
4. Werkstückspannung: Das Werkstück fixieren, ohne dass dabei ein Spannfehler entsteht.
Der Elastizitätsmodul von Aluminium beträgt etwa 70 GPa. Die NIST-Bearbeitungsrichtlinien weisen darauf hin, dass sich Aluminium unter einer bestimmten Spannkraft stärker verformt als viele andere Metalle. Höherer Druck bedeutet daher nicht automatisch mehr Sicherheit. Bei einem dünnen Ring können drei harte Spannbacken vorübergehend eine dreilappige Form erzeugen. Das Werkzeug schneidet eine runde Bahn, während der Ring eingespannt ist. Beim Öffnen der Spannbacken schnellt das Bauteil in seine ursprüngliche Form zurück, und der Bohrungs- bzw. Außendurchmesser ändert sich.
Nutzen Sie die größtmögliche Kontaktfläche. Gebohrte, weiche Spannbacken sollten dem Spanndurchmesser entsprechen und in der Nähe eines strukturell steifen Bereichs greifen. Geteilte Spannzangen verteilen die Kraft gleichmäßiger als kleine Spannbackenkontakte. Spreizdorne können eine fertige Bohrung beim Drehen des Außendurchmessers stützen, ihre Spreizung muss jedoch kontrolliert werden. Bei sehr empfindlichen Hülsen kann ein Opferdorn oder ein speziell angefertigter Dorn sinnvoll sein. Unabhängig von der Methode muss diese bei dem niedrigsten Druck validiert werden, der ein Durchrutschen unter der geplanten Schnittlast verhindert.
Akzeptieren Sie keinen engen Durchmesser nur, solange das Bauteil eingespannt ist. Prüfen Sie es nach dem Entspannen, drehen Sie es anschließend und messen Sie verschiedene Winkelpositionen. Bei dünner Wandstärke wiederholen Sie die Prüfung nach einer definierten Stabilisierungszeit. Dies ist der Unterschied zwischen der Messung der Fertigungsvorrichtung und der Messung des Kundenteils.
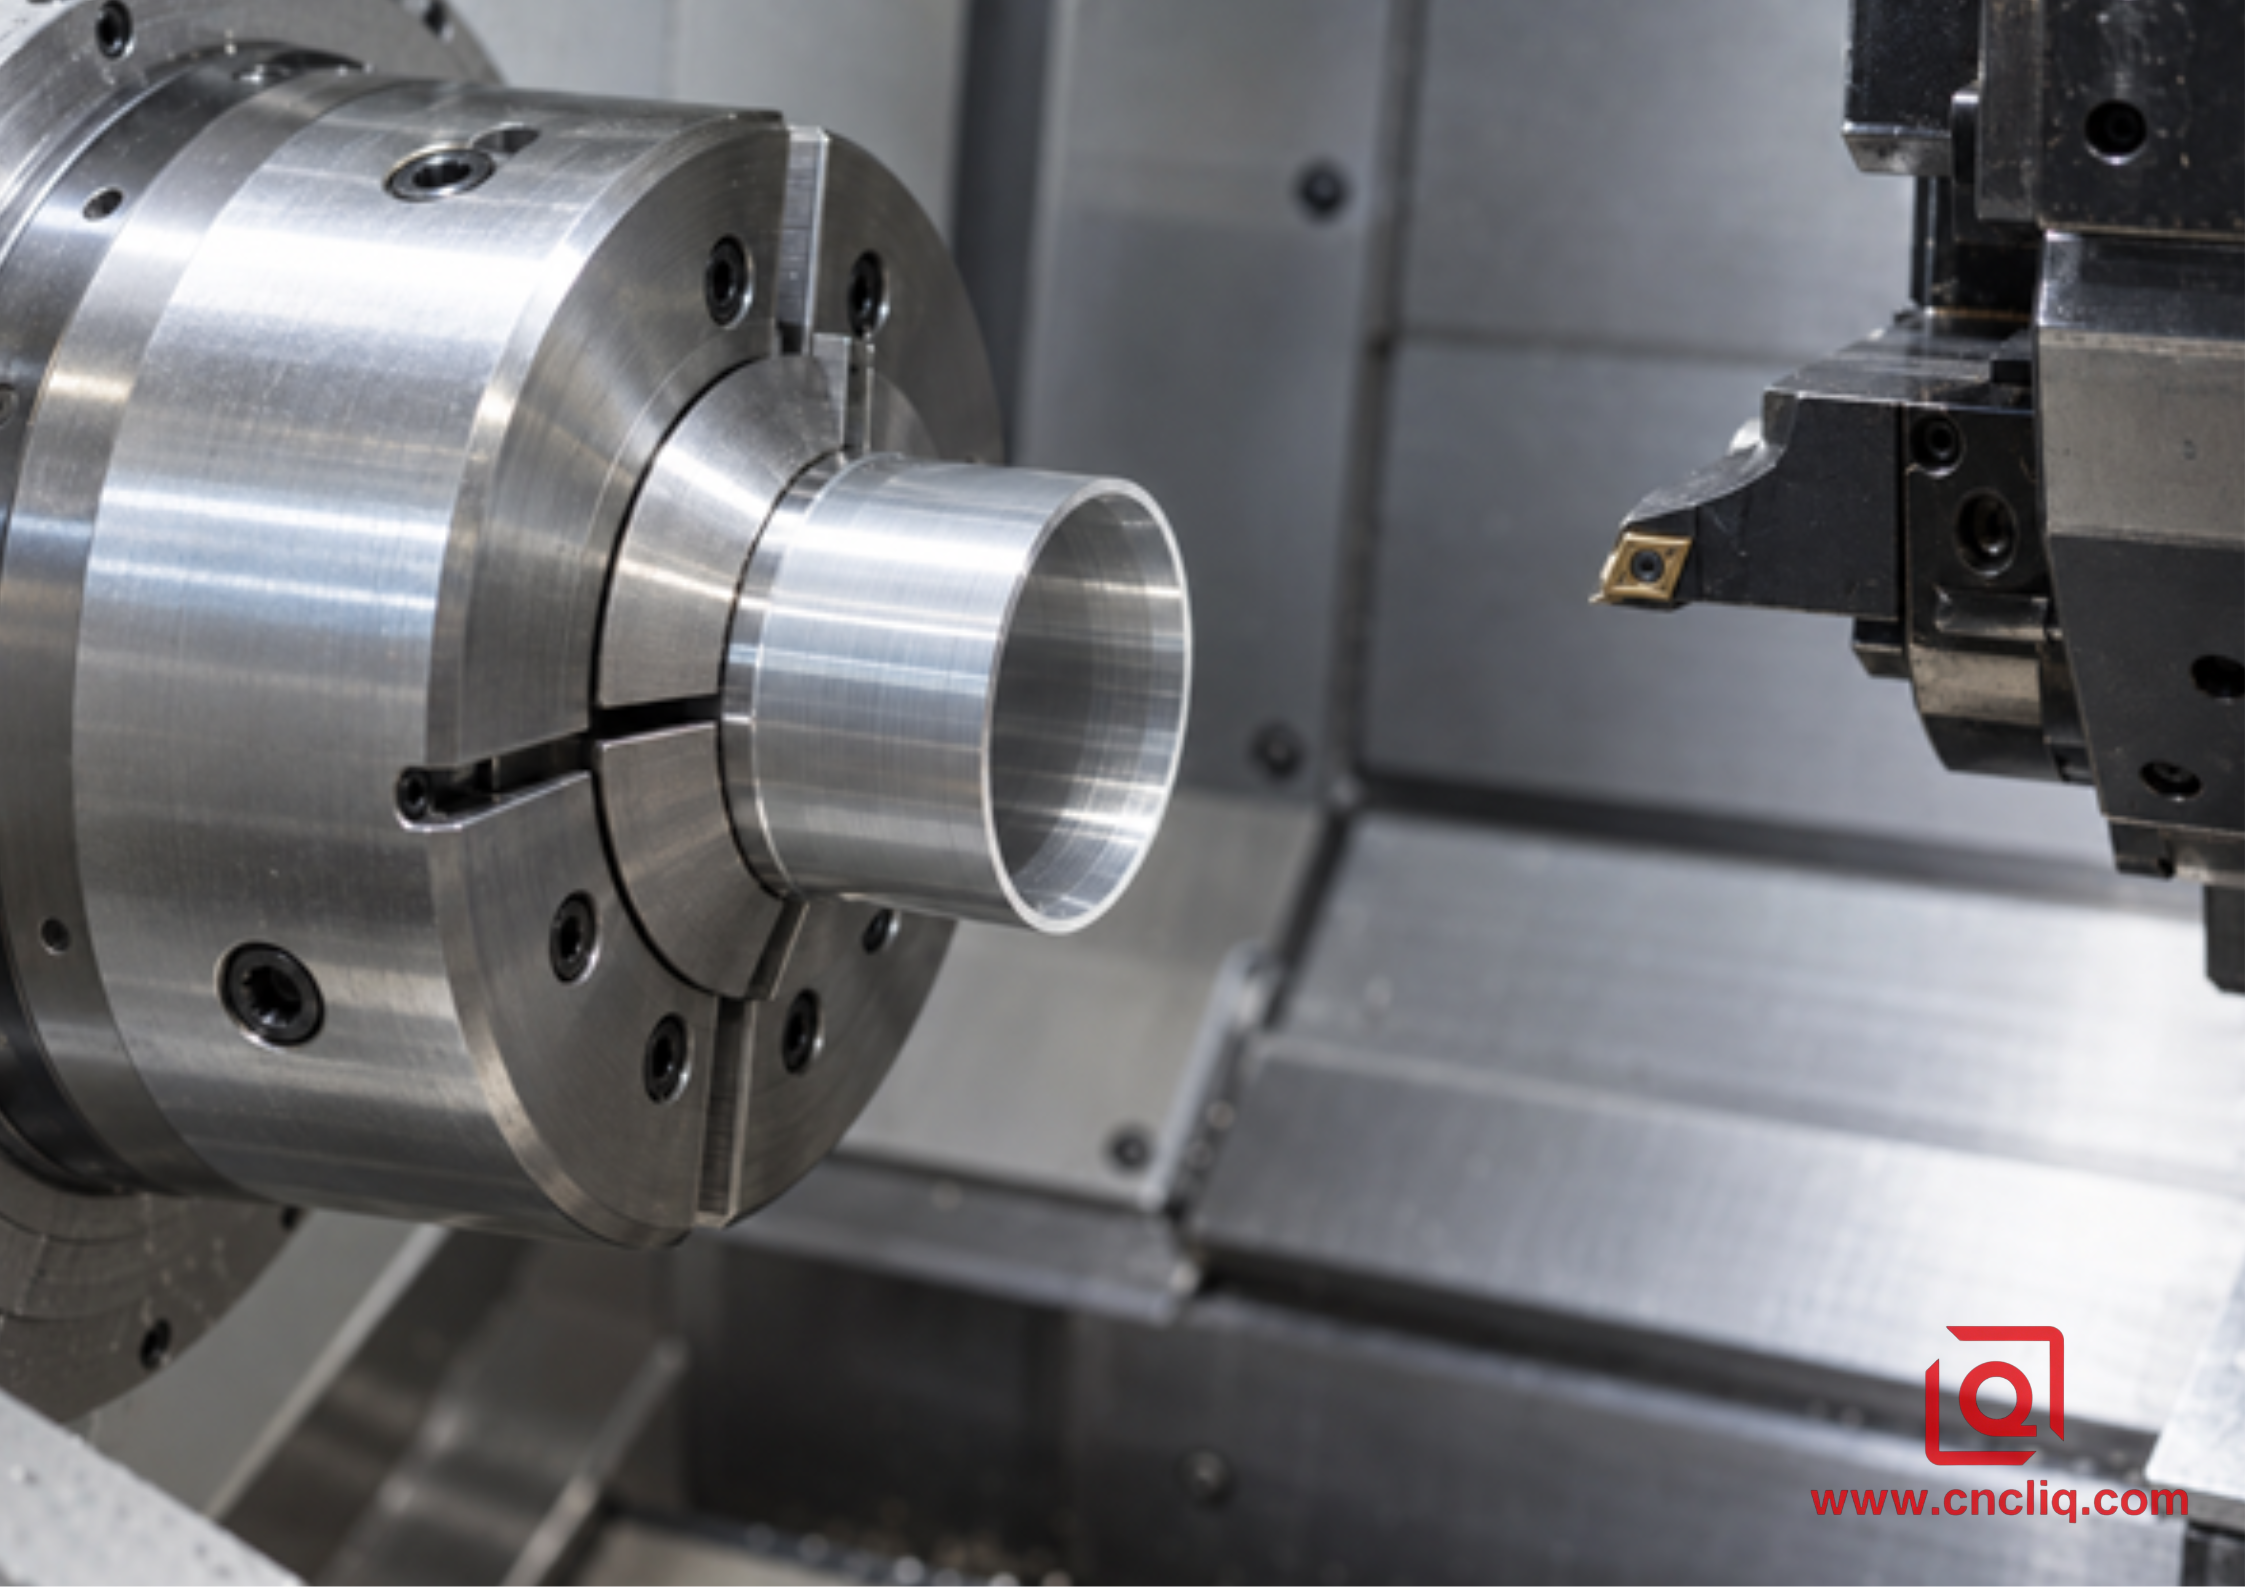
Dünne Aluminiumhülse, gehalten von weichen, vollständig umschließenden Backen
Abbildung 2 – Vollkontakt-Werkstückspannung reduziert lokale Verformungen an dünnwandigen Drehteilen
5. Getrennte Bearbeitung von Schruppen, Vorschlichten und Fertigen
Der Versuch, die gewünschte Größe in einem einzigen Arbeitsgang zu erreichen, erschwert die Fehlersuche. Eine kontrollierte Bearbeitungsroute hingegen sorgt für eine stabile Oberfläche und eine vorhersehbare Materialmenge, die an der Schneide abgetragen werden kann.
1. Gleichmäßig grob bearbeiten. Das Hauptmaterial mit einem Werkzeug und der für die Belastung geeigneten Geometrie abtragen. Genügend Material für die Rundlaufkorrektur, die Beseitigung von Beschädigungen an der Oberfläche und die Korrektur von Verformungen aus dem ersten Bearbeitungsschritt stehen lassen.
2. Lösen und erneut prüfen, wenn die Geometrie es erfordert. Eine dünne Hülse oder ein stark entlastetes Profil können sich nach dem Schruppen verziehen. Das Lösen, Abstützen und Wiederherstellen des Bezugspunkts kann sinnvoller sein als eine abschließende Korrektur an einem beanspruchten Bauteil.
3. Vorschlichten mit wiederholbarem Aufmaß. Die Form festlegen, die das Schlichtwerkzeug tatsächlich bearbeiten wird. Ungleichmäßiges Material erzeugt ungleichmäßige Schnittkräfte und kann eine Durchmesserkorrektur in eine Konizität verwandeln.
4. Für den perfekten Abschluss die richtige Schneide wählen. Die Drehführung von Sandvik Coromant unterscheidet scharfe Schlichtgeometrien für leichte Schnitte von stärkeren Schruppgeometrien. Eine stark geschliffene Schruppschneide, die für ein geringes Schlichtmaß verwendet wird, kann reiben, Hitze erzeugen und eine unsaubere Oberfläche hinterlassen, anstatt sauber zu schneiden.
5. Überprüfen Sie die Charge, bevor sie außer Kontrolle gerät. Messen Sie die erste Komponente im stabilen Zustand, korrigieren Sie nur den festgestellten Fehler und sperren Sie den Reaktionsplan für nachfolgende Kontrollen.
Der letzte Schnitt muss groß genug sein, damit die Schneide schneiden kann, aber nicht so groß, dass die Schnittkraft das Bauteil verformt. Es gibt keine allgemeingültigen Werte für Vorschub, Schnittgeschwindigkeit oder Schnitttiefe, die für jede Legierung, jeden Einsatz, jeden Durchmesser und jede Maschine gelten. Beginnen Sie mit den Daten des Werkzeugherstellers für den jeweiligen Einsatz und die Legierungsgruppe und überprüfen Sie die Einstellungen anschließend an der tatsächlichen Maschine. Ein guter Lieferant kann die Gründe erläutern und das Ergebnis des ersten Testmusters zeigen, anstatt nur eine einzige pauschale Zahl zu nennen.
6. Halten Sie die Schneide sauber und vorhersehbar.
Aufbauschneiden ist eine häufige Ursache für plötzliche Durchmesseränderungen bei duktilem Aluminium. Material haftet an der Spanfläche und verändert vorübergehend die effektive Schneidkante. Das Werkstück kann sich vergrößern, die Oberfläche kann rissig aussehen, und ein später bearbeitetes Werkstück kann sich erneut verschieben, wenn sich die Ablagerungen lösen. Eine polierte, scharfe, positive Spangeometrie, die speziell für Aluminium entwickelt wurde, reduziert die Schnittkraft und verhindert das Anhaften von Material. Kühlmittel oder Minimalmengenschmierung muss die Werkzeug-Span-Kontaktfläche gemäß den Empfehlungen des Maschinen- und Schmiermittelherstellers kontinuierlich erreichen.
Die Spankontrolle schützt auch die Messoberfläche. Lange, bandförmige Späne können sich um eine Welle wickeln, Dichtflächen beschädigen oder die Kühlmittelzufuhr beeinträchtigen. Der Spanbrecher muss auf den tatsächlichen Vorschub und die Schnitttiefe abgestimmt sein; die Auswahl anhand der Schneidplattenform allein reicht nicht aus. Beobachten Sie Späne, Oberfläche, Spindelbelastung und Schneidplatte unter Vergrößerung. Dies sind Frühwarnzeichen, keine bloßen Wartungsarbeiten.
Bei langen, schlanken Wellen oder tiefen Bohrungen sollte die Hebelwirkung reduziert werden, bevor die Versätze geändert werden. Der Werkzeugüberstand sollte verkürzt, das Werkstück nach Möglichkeit abgestützt und die Schnittrichtung sowie die Aufmaße konstant gehalten werden. Ein Versatz kann einen Prozess, der sich an jedem Teil unterschiedlich verhält, nicht korrigieren.
7. Durchmesser als System messen
Ein digitales Mikrometer ist nicht automatisch ein vollständiges Abnahmesystem. Definieren Sie, wo der Bediener misst, wie viele Winkelpositionen erfasst werden, wie nah die Messpunkte an den Kanten liegen und ob das Ergebnis Maß, Ovalität oder Konizität angibt. Verwenden Sie ein kalibriertes Master, das dem Messbereich entspricht, halten Sie die Kontaktflächen sauber und vermeiden Sie es, kleine Aluminiumteile mit bloßen Händen zu erwärmen.
Bei großen Außendurchmessern ermöglicht ein Schnappmessgerät oder ein elektronischer Komparator nach der Kalibrierung mit rückführbaren Referenzmaterialien eine schnelle Vergleichsmessung. Die Luftmessung ist besonders für Bohrungen geeignet, jedoch spielen Düsenanordnung, Oberflächengüte und Qualität der Referenzmaterialien eine wichtige Rolle. Ein Koordinatenmessgerät (KMG) liefert wertvolle Informationen zu Bezugspunkten und dokumentierten Maßen; für einfache Drehdurchmesser ist es jedoch nicht immer das schnellste oder aussagekräftigste Werkzeug. Bei Formproblemen kann ein Rundheitsmessgerät oder ein definierter Mehrabschnittsscan erforderlich sein.
Liqins Artikel über die CMM-Prüfung zur Toleranzverifizierung von Aluminium erläutert, wie die Maßdokumentation in den umfassenderen Qualitätskreislauf eingebettet ist. Bei einem gedrehten Bauteil sollte der Messplan weiterhin der funktionalen Fragestellung entsprechen und nicht standardmäßig das teuerste Messgerät zum Einsatz kommen.
Merkmalsrisiko | Nützlicher Inspektionsansatz | Wichtiger Hinweis |
Kurzer starrer Außendurchmesser | Außenmikrometer oder Vergleichs-Schnapplehre | Wenn eine Lappenbildung möglich ist, sollte die Probe aus mehr als einem Winkel entnommen werden. |
Dünnwandige Hülse Außendurchmesser oder Innendurchmesser | Vergleichsmessgerät mit niedriger Kraft plus Freizustandsprüfung | Die Messkraft und die Stützwirkung der Vorrichtung können das Bauteil verformen. |
Langes Lagerzapfen | Messen Sie mehrere axiale Schnitte und Winkelpositionen | Eine einzelne Messung der mittleren Länge gibt keinen Aufschluss über die Verjüngung oder die Fassform. |
Bohrung im Zusammenhang mit einem externen Piloten | Bohrungs- oder Luftmessgerät zur Größenbestimmung; Koordinatenmessmaschine oder Rundlaufmessvorrichtung zur Bestimmung des Verhältnisses | Die Größe allein beweist noch keine Koaxialität. |
Produktionscharge | Definierte Stichprobenentnahme plus SPC für die kritische Charakteristik | Die Korrektur sollte nicht auf einem verrauschten Messwert basieren; stattdessen wird eine Reaktionsregel angewendet. |
8. Nutzen Sie SPC, um Abweichungen zu korrigieren, bevor es zu Ausschuss kommt.
Werkzeugverschleiß und thermische Drift neigen zur Ortung; zufällige Messabweichungen streuen. Die sequenzielle Erfassung des kritischen Durchmessers hilft dem Team, die Unterschiede zu erkennen. Beginnen Sie damit erst, wenn das Messsystem akzeptabel ist. Legen Sie dann das Prozesszentrum anhand bewährter Teile fest, definieren Sie Warn- und Handlungsregeln und dokumentieren Sie, wer einen Offset ändern darf.
Ein leistungsfähiger Prozess ist nicht dasselbe wie eine Maschine, die einmal ein einwandfreies Teil hergestellt hat. Fähigkeitskennzahlen wie Cp und Cpk fassen die Abweichung von der Spezifikation zusammen, sind aber nur dann aussagekräftig, wenn der Prozess stabil ist und die Datenverteilung sowie der Stichprobenplan angemessen sind. Käufer sollten vor der Angabe einer Fähigkeitskennzahl ohne Kontext den Erstmusterprüfbericht, die Häufigkeit des Kontrollplans, die Messgerätebezeichnung und den Reaktionsplan anfordern.
Bei Folgeaufträgen sollten die Chargennummer, die Kennzeichnung des Einsatzes, der Versatzverlauf, die Spannfutterdruckeinstellung, der Kühlmittelzustand, die Maschine, der Bediener und das Messgerät erfasst werden. Diese Dokumentation ermöglicht es, die nächste Einrichtung als kontrollierten Neustart und nicht als neues Experiment durchzuführen.
9. Berücksichtigung von Sekundäroperationen und Beziehungen in einer einzigen Einrichtung
Soll ein Durchmesser anodisiert, beschichtet, wärmebehandelt oder mit einem Einsatz versehen werden, legen Sie fest, ob die Druckgrenzen vor oder nach diesem Arbeitsgang gelten. Schichtdicke und Maßhaltigkeit hängen vom jeweiligen Verfahren und Lieferanten ab. Verwenden Sie keine allgemeinen Toleranzen aus anderen Aufträgen. Vereinbaren Sie Abklebeverfahren, Vorbeschichtungsziel, gegebenenfalls Muster und die abschließende Prüfung.
Wenn eine äußere Führungsbohrung, eine Lagerbohrung und eine Dichtfläche auf einer Achse liegen müssen, kann das Drehen in einer Aufspannung den Nachspannfehler reduzieren. Dreh-Fräs-Maschinen sind besonders vorteilhaft, wenn ein primär rotierendes Bauteil zusätzlich Querbohrungen, Flächen oder gefräste Merkmale benötigt; die Konstruktionslogik wird im Abschnitt „Konsequente CNC-Bearbeitung versus Dreh-Fräs-Bearbeitung“ erläutert. Das Verfahren sollte anhand der Bezugspunkte und der Produktionsanforderungen gewählt werden, nicht aufgrund des Maschinenherstellers.
Anonymes Verbundgehäuse: Schnittstelle zwischen Aluminiummotor und -seite
Das folgende Beispiel ist ein anonymisiertes, beispielhaftes Fallbeispiel, das auf gängigen Drehverfahren und den öffentlich zugänglichen Kompetenzen von Liqin im Bereich Motorkomponenten basiert. Es stellt weder einen Kundenauftrag noch ein garantiertes Ergebnis dar.
Ein Kunde aus der Industrieautomation benötigte ein Aluminium-Endbauteil mit zentraler Lagerbohrung, externem Zentrierstift und einer Planlaufgenauigkeitsmessung. Erste Muster aus einer Fertigungslinie mit mehreren Aufspannungen zeigten ein bekanntes Muster: Die Bohrung entsprach zwar den Vorgaben der Zweipunktmessung, das Verhältnis von Zentrierstift zu Bohrung veränderte sich jedoch nach dem erneuten Spannen. Die dünne umgebende Wand reagierte zudem auf den hohen Anpressdruck der Spannbacken, sodass die Messwerte vor dem Lösen nicht den Zustand der Montage widerspiegelten.
Das Prozessteam änderte den Plan, anstatt Abweichungen zu korrigieren. Die Lagerbohrung, die Zentrierbohrung und die kritische Fläche wurden in einer Drehaufspannung von einem Bezugspunkt aus bearbeitet. Die Vollkontakt-Weichbacken wurden auf den tatsächlichen Spanndurchmesser gebohrt, und der zulässige Spanndruck wurde erfasst. Schruppen und Schlichten erfolgten mit separaten Schneiden. Nach der Bearbeitung wurde das Werkstück freigegeben, stabilisiert und anschließend in mehreren Abschnitten und Winkeln geprüft; die Bezugsbeziehung wurde mit einem geeigneten Rundlauf- oder Koordinatenmessverfahren verifiziert.
Diese Argumentation deckt sich weitgehend mit der veröffentlichten Fertigungslogik für Liqins Präzisionsmotorflansch/Frontkappe , deren Lagerbohrung, Zentrierzapfen und Dichtfläche eine kontrollierte Konzentrizität und Rechtwinkligkeit erfordern. Eine ähnliche Servomotor-Frontabdeckung verdeutlicht ebenfalls, warum kreisförmige Schnittstellen und Montagebezugspunkte eine gezielte Bearbeitung und Prüfung erfordern. Die betriebswirtschaftliche Lehre ist einfach: Wenn Ihre Zeichnung die Passfunktion und die Bezugsbeziehung bereits im Angebotsstadium angibt, kann der Lieferant die Konstruktion entsprechend anpassen, anstatt das Problem erst bei der Montage zu entdecken.
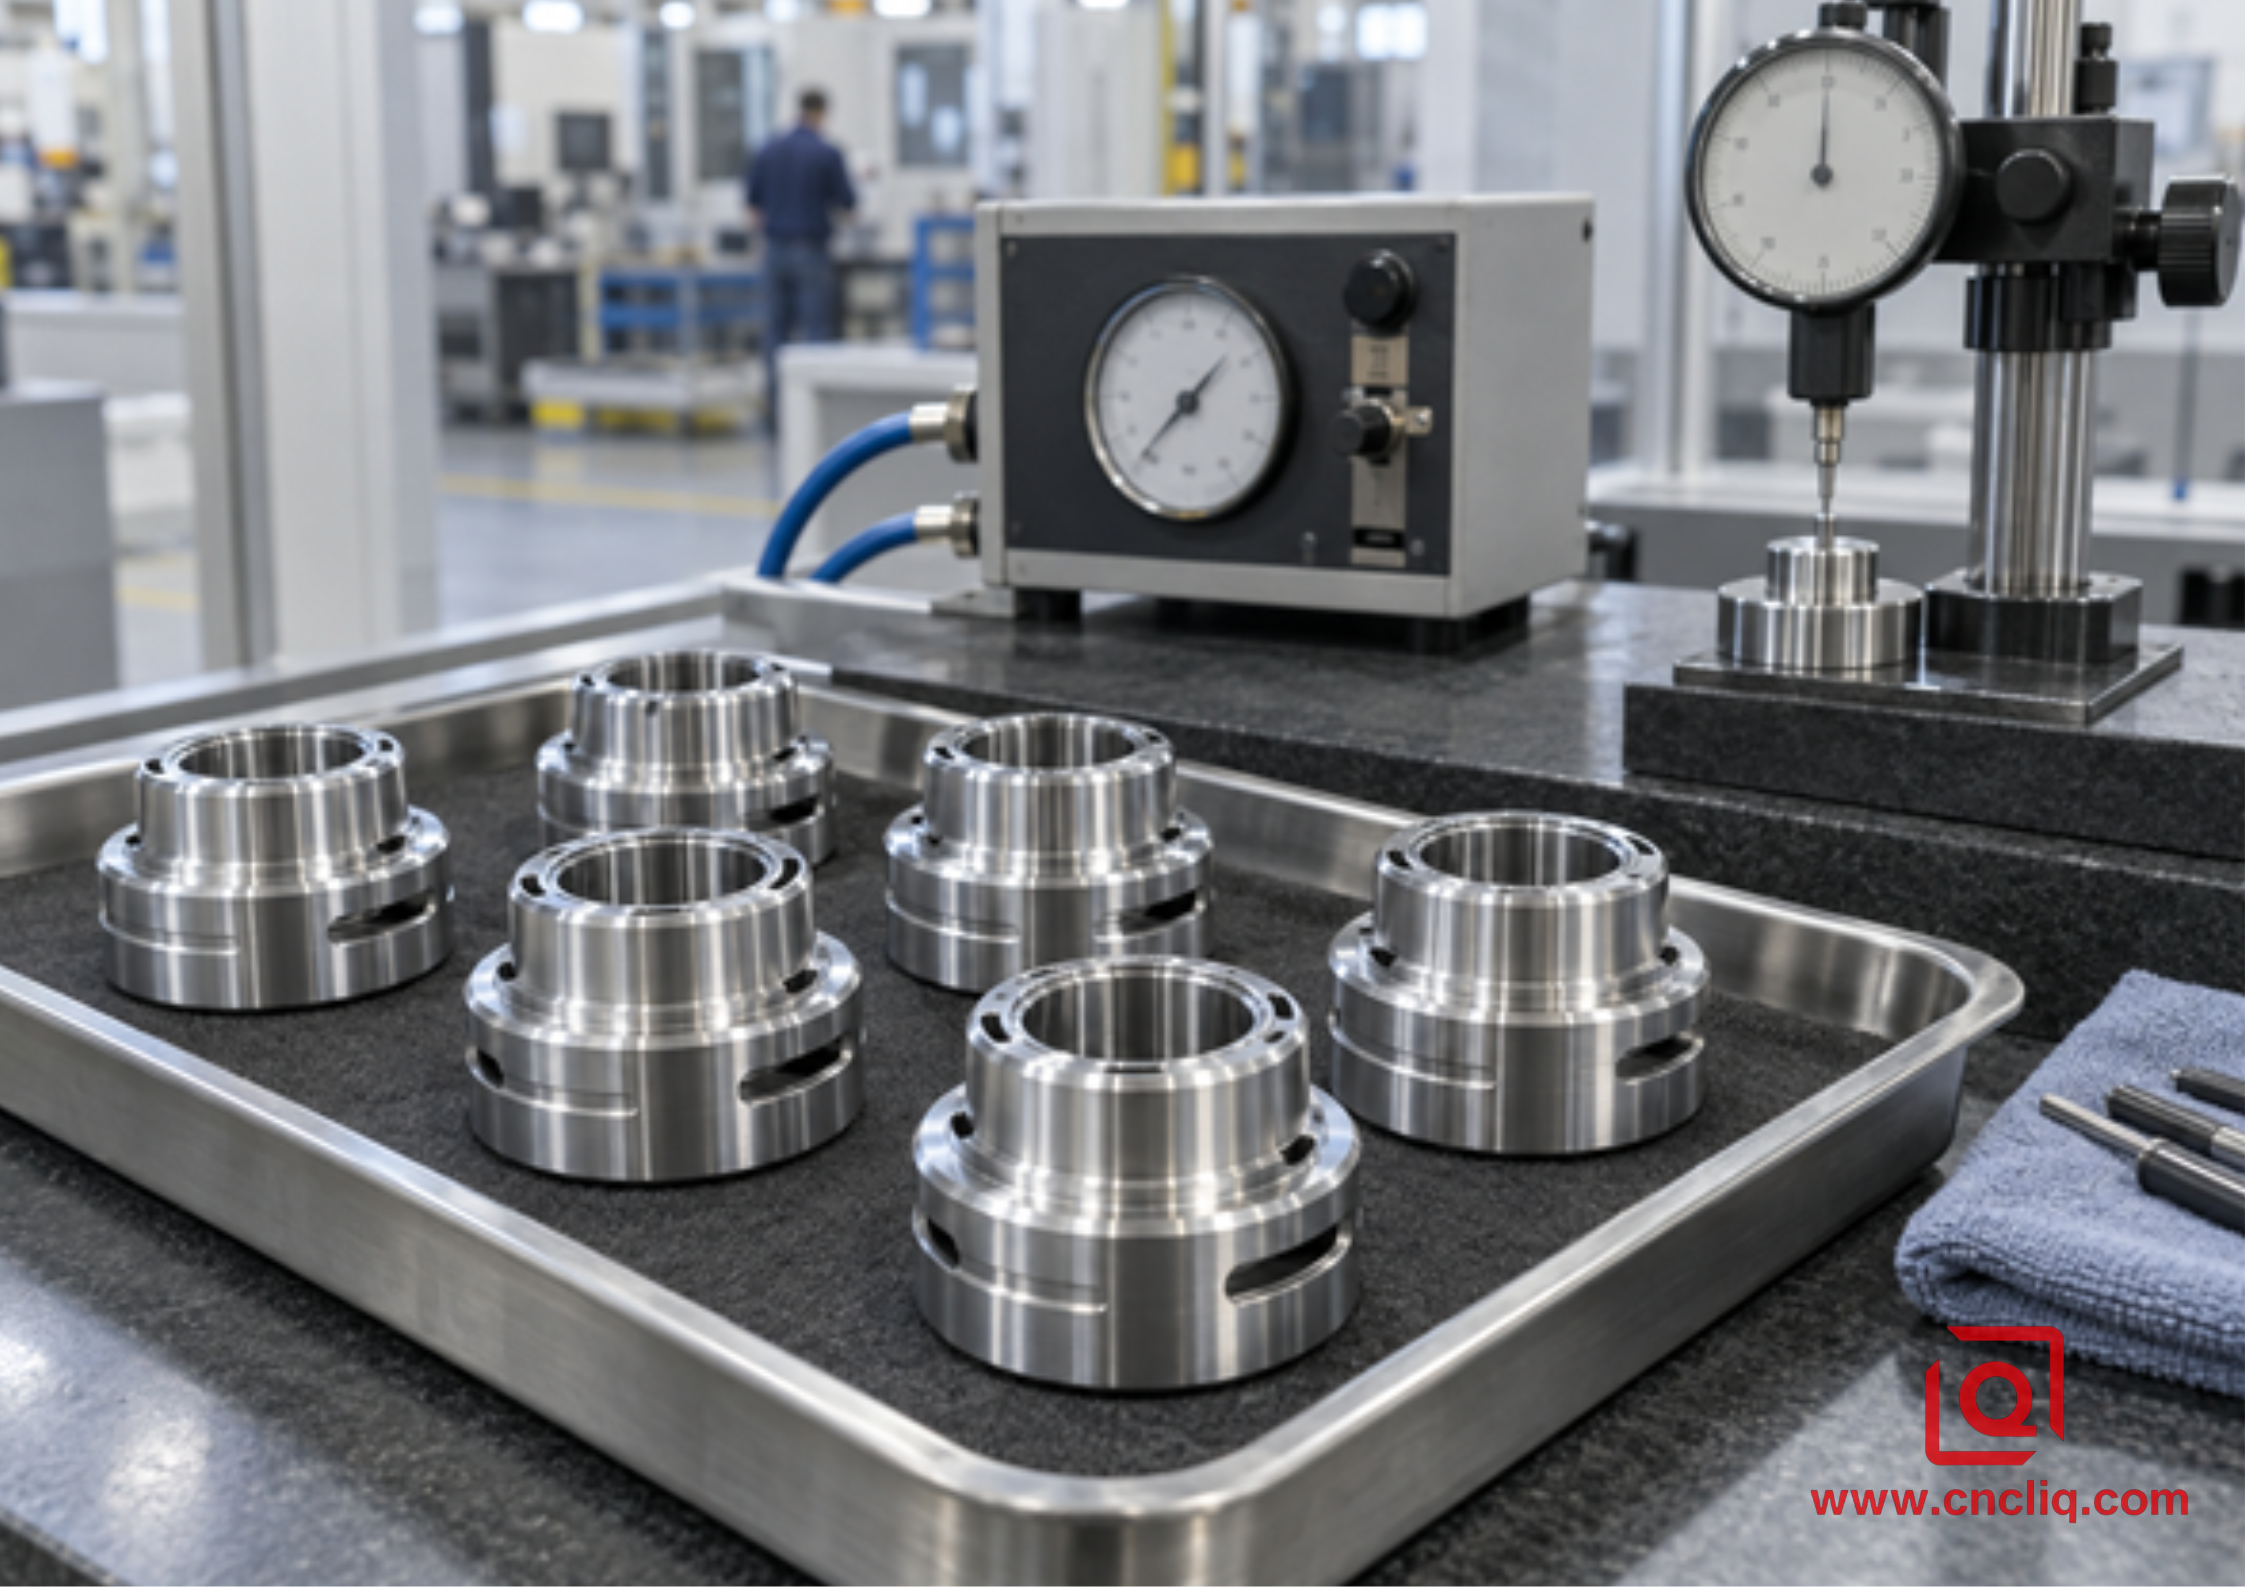
Charge präzisionsgedrehter Aluminiumbauteile in der Inspektion
Abbildung 3 – Die Chargensteuerung verknüpft wiederholbares Drehen mit geeigneter vergleichender und geometrischer Prüfung
Checkliste für Angebotsanfragen zum Drehen von Aluminium mit engen Toleranzen
Senden Sie ausreichend Informationen, damit das Werk Ihnen ein Angebot für den gesamten Prozess erstellen kann, nicht nur die Form. Ein sinnvolles Paket umfasst:
· Natives 3D-Modell und eine kontrollierte 2D-Zeichnung mit Revisionsstufe.
· Vollständige Legierungs- und Härteangaben sowie alle erforderlichen Materialzertifizierungen.
· Kritische Durchmessergrenzen, Passungsfunktion, Bezugsstruktur, GD&T und Oberflächenbeschaffenheit.
· Unabhängig davon, ob die Maße vor oder nach dem Anodisieren, Beschichten, der Wärmebehandlung oder der Montage gelten.
· Informationen zu den zusammenpassenden Teilen, bei denen Passung oder Stapelung die Toleranz bestimmen.
· Prototypenmenge, Losgröße, Jahresbedarf und erwarteter Nachbestellungszeitraum.
· Erstmuster-, CMM-, Material-, Fähigkeits-, PPAP- oder sonstige Dokumentationsanforderungen.
· Anforderungen an Reinheit, Entgratung, Verpackung und kosmetische Abnahme.
Planen Sie eine Welle, eine Buchse, einen Lagersitz, eine Motorführung oder eine enge Aluminiumbohrung? Senden Sie uns die Zeichnung, die Legierung bzw. den Härtegrad, die Passung, den Beschichtungszustand und die geplante Menge. Das Ingenieurteam von Liqin prüft die Toleranzkette und schlägt Ihnen einen messbaren Produktionsablauf vor. Fordern Sie eine DFM-Prüfung und ein Angebot an.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Was ist eine realistische enge Durchmessertoleranz für CNC-gedrehtes Aluminium?
Es gibt keine allgemeingültige Kennzahl, da die Leistungsfähigkeit von Durchmesser, Länge, Wandstärke, Legierung und Härtegrad, Aufspannsteifigkeit, Werkzeugreichweite, Temperatur, Oberflächengüte, Losgröße und Messmethode abhängt. Ein kurzer, steifer Zapfen unterscheidet sich von einer dünnen Buchse oder einer Tiefbohrung. Geben Sie die Funktionsgrenze in der Zeichnung an und bitten Sie den Lieferanten, den Prüfweg, die Prüfmethode und das Ergebnis der Erstmusterprüfung für diese exakte Geometrie zu bestätigen.
2. Warum hat ein Aluminiumteil nach dem Abkühlen andere Maße?
Aluminiumlegierungen weisen einen vergleichsweise hohen Wärmeausdehnungskoeffizienten auf – etwa 18–25 µm/m·K gemäß der NIST-Referenz für die Bearbeitung –, sodass ein warmes Werkstück messbar größer sein kann als dasselbe Werkstück bei der ISO-1-Referenztemperatur von 20 °C. Maschinen-, Kühlmittel-, Werkstück-, Referenz- und Prüfraumtemperaturen spielen dabei eine Rolle; die Abnahme sollte gemäß einer vereinbarten und dokumentierten Messbedingung erfolgen.
3. Kann eine Koordinatenmessmaschine Mikrometer, Luftmessgeräte und Rundheitsprüfungen ersetzen?
Nicht in jedem Fall. Eine Koordinatenmessmaschine (KMM) eignet sich hervorragend für Bezugspunkte, Positionen und dokumentierte Geometrien, während ein Mikrometer oder eine Vergleichslehre für die Überprüfung von Produktionsdurchmessern schneller und direkter sein kann. Luftlehren sind nützlich für Bohrungen, und ein Rundheitsmessgerät kann Formmerkmale aufdecken, die mit den begrenzten Messpunkten einer KMM nicht erfasst werden. Das richtige System ist dasjenige, das der Funktion und den Anforderungen an die Messunsicherheit des jeweiligen Merkmals entspricht.
4. Wie lässt sich verhindern, dass sich eine dünne Aluminiumhülse oval verformt?
Reduzieren Sie die lokale Spannkraft, vergrößern Sie die Kontaktfläche mit einer geeigneten Spannzange, einer weichen Vollspannbacke oder einem passenden Dorn, stützen Sie die Wand nach Möglichkeit ab, trennen Sie Schruppen und Schlichten und prüfen Sie das Werkstück nach dem Entformen. Messen Sie in mehreren Winkeln und axialen Positionen, da eine einzelne Messung Unebenheiten, Konizität oder lokale Verformungen verschleiern kann.
5. Welche Informationen ermöglichen uns die schnellste und zuverlässigste Angebotserstellung?
Stellen Sie das 3D-Modell, die kontrollierte 2D-Zeichnung, die Legierung und den Härtegrad, die kritischen Maße und Bezugspunkte, die Oberflächenbeschaffenheit, den Beschichtungszustand, die Passungsvorgabe, die Menge, den Jahresbedarf und die erforderlichen Prüfdokumente bereit. Markieren Sie die wirklich kritischen Merkmale, anstatt überall eine enge Toleranz anzuwenden. Dadurch kann der Lieferant Spannmittel, Werkzeuge, Bearbeitungswege und Prüfaufwand ohne vermeidbare Preisunsicherheit auswählen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Die präzise Durchmessersteuerung beim Aluminiumdrehen erfordert einen geschlossenen Prozess, nicht einen Trick im letzten Arbeitsgang: Funktion definieren, thermische und spannungsbedingte Einflüsse berücksichtigen, Stufenbearbeitung und eine scharfe, aluminiumgeeignete Schneide nutzen, das Werkstück im Freiformzustand mit dem richtigen Messgerät vermessen und auf Abweichungen reagieren, bevor diese die Ziehgrenze erreichen. Teilen Sie Ihrem Lieferanten frühzeitig die Fügebedingungen, den Beschichtungszustand, das Bezugssystem und das Produktionsvolumen mit, damit er Genauigkeit und Wiederholgenauigkeit in das Angebot einkalkulieren kann.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge IPQC-, FQC- und OQC-Prüfungen an jeder einzelnen Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von 2 Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
